

التخطيط CNC
التخطيط CNC هو عملية تصنيع دقيقة للثقوب تُستخدم للتحكم في الحجم النهائي والموضع والمحاذاة وحالة السطح لثقب موجود. تزيل أداة التخطيط كمية مضبوطة من المادة من فتحة مثقوبة أو مشغولة مسبقاً، مما يجعل العملية مفيدة عندما يكون الثقب المطلوب أكثر تطلباً من الثقب المحفور فقط.
لماذا تختار هذه العملية؟
يوفر التخطيط تحكماً أكبر في هندسة الثقب النهائي مقارنةً بالثقب المحفور الخشن. إنه مفيد عندما يحتاج عنصر داخلي إلى تحديد المواقع أو الدعم أو الإحكام ضد أو الدوران مع عنصر دقة آخر.
الأسئلة الشائعة
هل تقومون بتخطيط ثقوب متدرجة أو متعددة في إعداد واحد؟
نعم. يتم تصنيع أزواج الثقوب المتدرجة والمحورية في إعداد واحد للحفاظ على التركز وتجنب خطأ إعادة التثبيت. يجب أن تشير الرسمة إلى العلاقة بين الثقوب حتى يمكن التخطيط للعملية بناءً عليها.
هل يمكنكم تخطيط الأجزاء المُصلَّدة؟
حتى حوالي HRC 45–50 باستخدام أدوات كربيد المغلفة أو CBN. فوق ذلك نوصي بالطحن أو التآكل بالشرارة الكهربائية (EDM) للثقب النهائي. إذا تم توريد الجزء مُقسّى، أرسل مواصفات الصلادة مع الرسم ليتم اختيار العملية المناسبة.
—
ماذا تفعل العملية
التفريز البسيط CNC هو عملية تصنيع دقيقة للثقوب تُستخدم للتحكم في الحجم النهائي والموضع والمحاذاة وحالة سطح الثقب الموجود. تزيل أداة التفريز كمية محكومة من المادة من فتحة محفورة أو مشغولة مسبقاً، مما يجعل هذه العملية مفيدة عندما يكون الثقب المطلوب أكثر تطلباً من الثقب المحفور وحده.
تدفق العملية
يجب التخطيط لتسلسل التشغيل الميكانيكي حول بيانات الجزء الوظيفية، وإمكانية الوصول إلى السمات، وسلوك المادة، وطريقة الفحص المطلوبة. يخضع المسار المفصل في النهاية للتكوين الفعلي للماكينة، وتثبيت الشغل، وتوفر الأداة، وكمية الإنتاج.
مرحلة العملية | الغرض |
|---|---|
1. مراجعة المدخلات | تأكيد نموذج 3D، والرسم، والمادة، والأبعاد الحرجة، والبيانات، والكمية، ومتطلبات التشطيب. |
2. خطة الإعداد | حدد نظام التثبيت واستراتيجية السطح المرجعي وأدوات القطع وترتيب التشغيل والوصول إلى جميع الميزات الوظيفية. |
3. التشغيل | تحدد المسار النموذجي مرجعاً موثوقاً، وتُنشئ أو تحدد موقع الثقب الأولي، ثم تستخدم أداة تخشين لتشغيل الثقب النهائي. تعتمد الاستراتيجية المختارة على العمق والقطر والتفاوت وإمكانية الوصول والصلابة وعلاقة الثقب بالعناصر المجاورة أو ثقب آخر. |
4. التحقق | قد تشمل الفحص القطر والاستدارة والأسطوانية وعمق الثقب وموقع المحور والتركز العمودي والعمودية على سطح وحالة السطح. يجب أن تتوافق طريقة القياس مع التفاوت وإمكانية الوصول للثقب. |
النية التصميمية
يجب تحديد الثقب بقطره النهائي وتحمله وعمقه وعلاقة المرجع والتحدرفية المحورية أو متطلب الموضع وخراج الدخول وتشطيب السطح. للمحمل أو الختم، حدد المكون المتزاوج وفئة التركيب المقصودة.
المدخلات الهندسية - قدم نموذج 3D CAD ورسمة ذات التفاوتات والأسطح المرجعية الحرجة ودرجة المادة والكمية المطلوبة وتشطيب السطح وأي متطلبات فحص أو تغليف. |
|---|
هندسة الأجزاء والمواد
اختيار المواد
يمكن أن تتطلب الألومنيوم والفولاذ والفولاذ المقاوم للصدأ والحديد الزهر والنحاس والبرونز والتيتانيوم والبلاستيك الهندسي الثقب عندما تكون الملاءمة النهائية والموضع مهمين. يؤثر سلوك المادة على اختيار الأداة والتحكم في الاهتزاز وتشطيب السطح.
مجموعة المواد | ما يجب مراعاته | السبب النموذجي للاختيار |
|---|---|---|
الألومنيوم | قابلية التشغيل، الحركة الحرارية، التشطيب التجميلي. | أغطية خفيفة الوزن وأقواس وتركيبات وأجزاء إدارة الحرارة. |
الفولاذ والفولاذ المقاوم للصدأ | القوة ومقاومة التآكل والحرارة والتحكم في القطع. | أجزاء ميكانيكية صناعية وتراكمية وأنظمة السوائل وأجزاء دقيقة. |
النحاس الأصفر والنحاس والتيتانيوم | التوصيل ومقاومة التآكل ونسبة القوة إلى الوزن والتكلفة. | تجهيزات وأجزاء كهربائية ومكونات عالية الأداء أو متخصصة. |
اللدائن الهندسية | الصلابة، درجة الحرارة، البيئة الكيميائية، التحكم في التذكؤات. | أجزاء عازلة، خفيفة الوزن، نماذج أولية، أو أجزاء معرضة للاحتكاك أو الاتصال بالسوائل. |
ملاحظة المادة: يجب اختيار المادة أولاً وفقاً للاحتياجات الوظيفية. يجب بعد ذلك مراجعة القابلية للتشغيل، والحرارة، والتآكل، والوزن، والتكلفة، ومعالجة السطح المرغوبة معاً. |
|---|
التخطيط الفني والجودة
قبل الإنتاج
يجب أن يؤكد فحص القابلية للتصنيع أن نظام التفاوت وظيفي، وأن المادة المحددة متاحة، وأن التثبيت يترك إمكانية الوصول إلى الأسطح الحرجة، وأن خطة القياس يمكنها التحقق من جميع المتطلبات دون غموض. عندما يكون واجهة التجميع حرجة، قدم معلومات الجزء المطابق أو متطلبات التوصيل.
الممارسة في الرسومات ?حدد الأبعاد التي تهم الوظيفة. تجنب تطبيق تفاوت عام غير ضروري حيث تتحكم مجموعة محدودة من السمات في التوصيل، الحركة، الإحكام، أو محاذاة التجميع النهائي. |
|---|
سياق التطبيق
تعتمد صناعات نقل القدرة والمعدات الصناعية والروبوتات ومناولة السوائل والسيارات والطيران وتجهيزات الأتمتة وأجهزة القياس الدقيقة عادةً على الثقوب المثقوبة.
عائلة التطبيقات | حيث تضيف العملية قيمة |
|---|---|
تطوير النماذج الأولية والمنتجات | مفيد حيث يجب التحقق من صحة جزء وظيفي أو عينة مراجعة أو مسار عملية قبل اتخاذ قرار إنتاج أكبر. |
المعدات الصناعية وأتمتة العمليات | يدعم الأجهزة المخصصة المتينة والتركيبات والحاويات والواجهات والمحاور والممرات وميزات التجميع. |
معدات عالية الدقة ومنظمة | يدعم الأشكال الهندسية التي يجب توثيقها من خلال وضعيات مرجعية واضحة، ومواصفات المواد، ومتطلبات الفحص، والتشطيب الخاضع للسيطرة. |
متى تختار عملية أخرى
اختر التشغيل بالبورنق عندما يجب أن يلبّي الثقب متطلبات الحجم النهائي المُتحكَّم فيه، أو المحاذاة، أو التشطيب. بالنسبة للثقب المُسنَّن، قد يكون التثقيب اللولبي ضروريًّا؛ وبالنسبة للثقب الأملس المحكم، يمكن أيضًا النظر في التفريز حسب الشكل الهندسي والتفاوت.
قائمة التحقق للعرض السعري ?قم بتضمين ملفات النموذج والرسم، ودرجة المادة، وكمية الطلب، واحتياجات شهادة المواد، ومتطلبات التشطيب، والخصائص الحرجة، وتاريخ التسليم المستهدف مع طلب عرض الأسعار (RFQ). |
|---|
معلمات العملية الرئيسية
المعامل | القيمة النموذجية |
|---|---|
نطاق القطر | ?3 mm إلى ?500 mm (ثقوب صغيرة على VMC / مخزن لولبي؛ ثقوب كبيرة على آلات ثقب متخصصة) |
تفاوت القطر | دقة ±0.013 mm؛ معياري ±0.025 mm؛ عام ±0.05 mm |
الدائرية | 0.005–0.020 mm حسب الأداة والمادة ونسبة العمق إلى القطر للثقب |
الاستدارة الأسطوانية | 0.010–0.030 mm عبر طول الثقب |
تشطيب السطح | 0.4–1.6 µm Ra كما ثُقب؛ أنعم مع التمريرات النهائية أو السنفرة الثانوية |
التحدب / المحورية | 0.01–0.03 mm بين الفتحات أو بين فتحة وقطر خارجي |
أقصى نسبة عمق إلى القطر | يصل إلى 10:1 معياري؛ الثاقبات الأعمق تُقيَّم باستخدام حاملات أدوات ممتدة أو تركيبات خاصة |
أنواع أدوات الثقوب | شريط ثقوب أحادي النقطة، رؤوس خشنة/إنهاء القابلة للفهرسة، رؤوس ثقوب دقيقة مع ضبط القطر |
منصة الآلة | 3-محور / 4-محور VMC، ماكينة ثقوب أفقية، مركز خراطة مع أدوات حية، خلية ثقوب دقيقة مخصصة |
نطاق الدفعة | نماذج أولية من قطعة واحدة حتى 10,000-قطعة إنتاج |
وقت التسليم النموذجي | 5–10 يوم عمل للنماذج الأولية؛ 10–25 يوم عمل للإنتاج |
صيغ CAD المقبولة | STEP، IGES، X_T، Parasolid، صيغ SolidWorks / CATIA / NX / Fusion الأصلية 360 |
المواد التي نتصنعها
- سبائك الألومنيوم — 6061-T6، 7075-T6، 2024-T3، 6082، 5052، A356، A357 مسبوكات
- الفولاذ الكربوني وسبائك الفولاذ — 1018، 1045، 4140 مصلد مسبقًا، 4340 مصلد وممزوج، EN24، EN26
- الفولاذ المقاوم للصدأ — 303، 304 / 304L، 316 / 316L، 321، 347، 17-4PH، 15-5PH، 2205 ثنائي الطور
- فولاذ الأدوات وفولاذ المحامل — A2، D2، O1، S7، H13، 52100
- الحديد الزهر والحديد المرن —حديد زهر رمادي GG25،حديد مرن 60-40-18،درجات ADI
- النحاس الأصفر والبرونز والنحاس — C360 نحاس أصفر، C932 برونز المحامل، C954 برونز الألومنيوم، C110 نحاس
- التيتانيوم — الدرجة 2، الدرجة 5 (Ti-6Al-4V)، الدرجة 5 ELI
- البلاستيك الهندسي — POM (Delrin)، PEEK، PTFE، النايلون، بولي كربونات لكراسي المحامل غير المعدنية
التفاوتات المعيارية والدقة القابلة للتحقيق
التثقيب الداخلي هو العملية المناسبة عندما يجب التحكم في الثقب وفق الحجم النهائي والموضع والتشطيب بما يتجاوز ما يوفره الثقب وحده. تعتمد الدقة القابلة للتحقيق على نسبة القطر إلى العمق، وصلابة الإعداد، والمادة.
- القطر: ±0.025 mm قياسي، ±0.013 mm على الثقوب الدقيقة، ±0.05 mm التفاوت العام
- الدائرية: 0.005–0.020 mm حسب حجم الثقب والمادة
- الأسطوانية: 0.010–0.030 mm عبر طول الثقب
- تركيزية بين الثقوب: 0.01–0.03 mm
- الموضع النسبي لبيانات:±0.025 mm، مع GD&T كاملة عند الطلب
- التعامدية على سطح مرجعي: 0.02–0.05 mm / 100 mm
- التفاوت الخطي الافتراضي لكلفة ISO 2768-م إذا لم يحدد الرسم خلاف ذلك
ضبط الجودة والفحص
يتم اختيار الفحص ليتوافق مع تفاوت 'الثقب وإمكانية الوصول. الثقوب أقل من ?6 mm تتطلب معدات خاصة؛ يتم فحص الثقوب العميقة جداً بمقياس هوائي أو مقياس ثقب مصمم لذلك النطاق.
- CMM للقطر والموضع والتركيزية والتعامدية وخصائص GD&T الأخرى
- مقاييس القطر الداخلي ومقاييس الثقب ومقاييس هوائية للحجم والاستدارة
- جهاز قياس خشونة السطح لـ Ra على الثقوب المتاحة
- جهاز قياس الصلادة (روكويل / فيكرز / برينل) للثقوب المعالجة حرارياً ومقاعد المحامل
- أوناش رقمية ومقاييس ميكروية ومقاييس عمق لفحصيات أرضية الورشة
- فحص القطعة الأولى مقابل الرسم الكامل؛ فحوصات أثناء العملية في مراحل التخشينة والتشطيب
- تقرير الفحص النهائي وشهادة المواد (EN 10204 3.1) عند الطلب
اعتبارات التصميم (نصائح للتصميم من أجل التصنيع)
- حدد دائماً حالة البدء للثقب: مثقوب أو مسبوك أو مطروق أو مشغل مسبقاً. السماحية الابتدائية تحدد اختيار الأداة والدقة النهائية.
- حافظ على نسبة عمق الثقب إلى قطره ضمن 10:1 للتبليغ الروتيني؛ الثقوب الأعمق تحتاج إلى حامل أداة ممتد ومراجعة للاستقرار.
- حدد الثقب الذي يمثل القياس المرجعي الأساسي بحيث يتم بناء خطة القالب والأداة حول مرجع واحد.
- أضف زاوية تشطيب أو نصف قطر دخول عند فوهة الثقب — حيث يحمي الأداة عند الدخول ويساعد في محاذاة الأجزاء المتلامسة.
- للثقب المتدرج، حدد أبعاد كل مستوى بوضوح. تجنب التفاوت الضيق على مستوى عميق يمكن فيه إجراء عملية التشغيل النهائي بعد التخشين.
- إذا كان الثقب مقعد محمل أو جلبة إحكام، حدد اسم المكون المتلامس وفئة التوصيل (H7/g6، H6/h5، إلخ) على الرسم.
- التفاوت الضيق في قطر الثقب الطويل يزيد من وقت الدورة — حدد أي سمة تحتاج فعلاً للدقة مقابل السمات التي تحتاج فقط للتحكم بشكل فضفاض.
- للجدران الرقيقة، اترك مادة كافية لتجنب الانحراف تحت قوى الثقب؛ حدد سمك الجدار على الرسم.
- حيث يجب أن يتaligned الثقب مع قطر خارجي، حدد التمركز أو التمحور — فهو يحدد طريقة الفحص، وليس فقط هندسة الجزء.
ما مدى دقة الثقب CNC؟
يحقق الثقب القياسي دقة ±0.025 mm على القطر مع 0.005–0.020 mm الاستدارة. مع رؤوس الثقب الدقيق، تتقارب قابلية التكرار عند ±0.005 mm على الثقوب الصغيرة والمتوسطة. يعتمد الناتج الدقيق على نسبة العمق إلى القطر، والمادة، والآلة.
ما المعلومات المطلوبة لتقديم عرض سعر لعملية ثقب؟
موديل 3D، الرسم مع GD&T، درجة المادة وصلابتها، حالة البدء للثقب (مثقب/مسبوك/مطروق)، كمية الطلب، وأي تشطيب سطحي مطلوب أو تقرير فحص. بهذه المعلومات، يمكننا التوصية بالعملية الصحيحة واستراتيجية التثبيت الأكثر استقراراً.
كيفية الحصول على عرض سعر
أرسل موديل 3D، رسم 2D مع GD&T، درجة المادة، حالة البدء للثقب، كمية الطلب، وأي متطلبات للتشطيب السطحي أو الطلاء أو الفحص. للثقوب ذات التفاوت الضيق أو الكبيرة، أدرج مواصفات الصلابة والمكون المتلامس حتى نتمكن من التوصية بالعدد والعملية المناسبتين.
تستلم عرض سعر مكتوب خلال يوم عمل واحد يتضمن ملاحظات DFM، ومسار الثقب والفحص المقترح، ووقت التسليم، وسعر الوحدة. عندما توفر عملية ثانوية (سنفرة، طحن، ثقب دقيق) نتيجة أفضل بتكلفة أقل، يتم الإشار إليها في العرض.
تدفق العملية وتسلسل التصنيع
تقوم عملية الثقب CNC على ثقب موجود مسبقاً - مثقب أو مسبوك أو مشغول مسبقاً - يجب توسيعه وتشطيبه للوصول إلى حجم مسيطر عليه وموضع وتشطيب سطحي. التسلسل أدناه هو المسار القياسي؛ يتم تحديد العدد والآلة والمعلمات الفعلية من خلال قطر الجزء وعمقه ومادته.
- مراجعة الرسم وحالة البدء — تأكيد حجم الثقب الابتدائي، والمادة، والصلادة، وأي عمليات سابقة (مثقب، مصبوب، مطروق، أو مثقب خشن)؛ المقدار المسموح به الابتدائي يحدد اختيار الأداة.
- التثبيت وإعداد خط المرجع — يتم تثبيت الجزء في مستوى، أو كتلة تثبيت، أو ظرف؛ يتم ضبط خط مرجع الثقب الأساسي على وجه أو ثقب أو قطر خارجي معروف بحيث تشير القياسات والأوضاع إلى نفس الهندسة طوال القطع.
- اختيار الأداة — قضيب ثقب أحادي النقطة للعمل العام، رأس خشن قابل للفهرسة للأسهم الأكبر، رأس ثقب دقيق مع ضبط بالميكرومتر للدقة العالية والتشطيب.
- الثقب الخشن — تتم إزالة الأسهم الكبيرة بأداة خشنة متدرجة أو قضيب كربيدي؛ يتم موازنة عمق القطع الشعاعي مقابل الاهتزاز وقدرة الماكينة.
- الثقب شبه التشطيبي — يترك مقدار مسموح به صغير وموحد للأسهم (عادة 0.2–0.5 mm على القطر) لتمريرة التشطيب ويقلل الانحراف في القطع النهائي.
- الثقب التشطيبي — يتم الوصول إلى الحجم النهائي بأداة حادة ذات قطع خفيف، مع حمل رقائق محكوم، وتوقف عند فتحة الثقب لتنظيف مخرج الثقب.
- كسر الحافة والشطب — يُضاف شطب 0.2–1.0 mm عند المدخل والمخرج لحماية الثقب وتسهيل التجميع.
- القياس أثناء التصنيع — يتم فحص حجم الثقب، والاستدارية، و(حيثما أمكن) الأسطوانية بين تمريرتي الخشن والتشطيب؛ يتم ضبط رأس الثقب الدقيق حسب الحاجة.
- الإنهاء الثانوي — يتم إجراء التشطيب أو الطحن أو التلميع عندما يتطلب الرسم مواصفات تشطيب دقيقة جدًا، أو استدارة دون 5 µm، أو ملمس سطحي مضبوط.
- الفحص والتوثيق النهائي — يتم قياس الحجم والموضع والتفاوتات الهندسية والتشطيب السطحي ومقارنتها بالرسم وتوثيقها في تقرير الفحص.
مرجع خصائص المواد
المادة | الكثافة (g/cm³) | مقاومة الشد (MPa) | إجهاد الخضوع (MPa) | الصلادة (HB) | قابلية التشغيل (%) |
|---|---|---|---|---|---|
ألومنيوم 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
ألومنيوم 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
نحاس C360 (قابل للقطع الحر) | 8.50 | 400 | 140 | 80 | 100 |
فولاذ 1018 (مسحوب على البارد) | 7.87 | 440 | 370 | 130 | 70 |
فولاذ 4140 شبه صلب (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
فولاذ 4340 مُعَدوَّل ومُمزوج (HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
فولاذ مقاوم للصدأ 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
فولاذ مقاوم للصدأ 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
فولاذ أدوات D2 (ملدن) | 7.70 | 760 | 450 | 220 | 30 |
حديد الزهر GG25 (رمادي) | 7.20 | 250 | — (هش) | 180 | 80 |
حديد دكتايل 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (غير مملوء) | 1.32 | 100 | 70 | — (روكويل M99) | N/A (بلاستيك) |
عوامل التكلفة ووقت التسليم
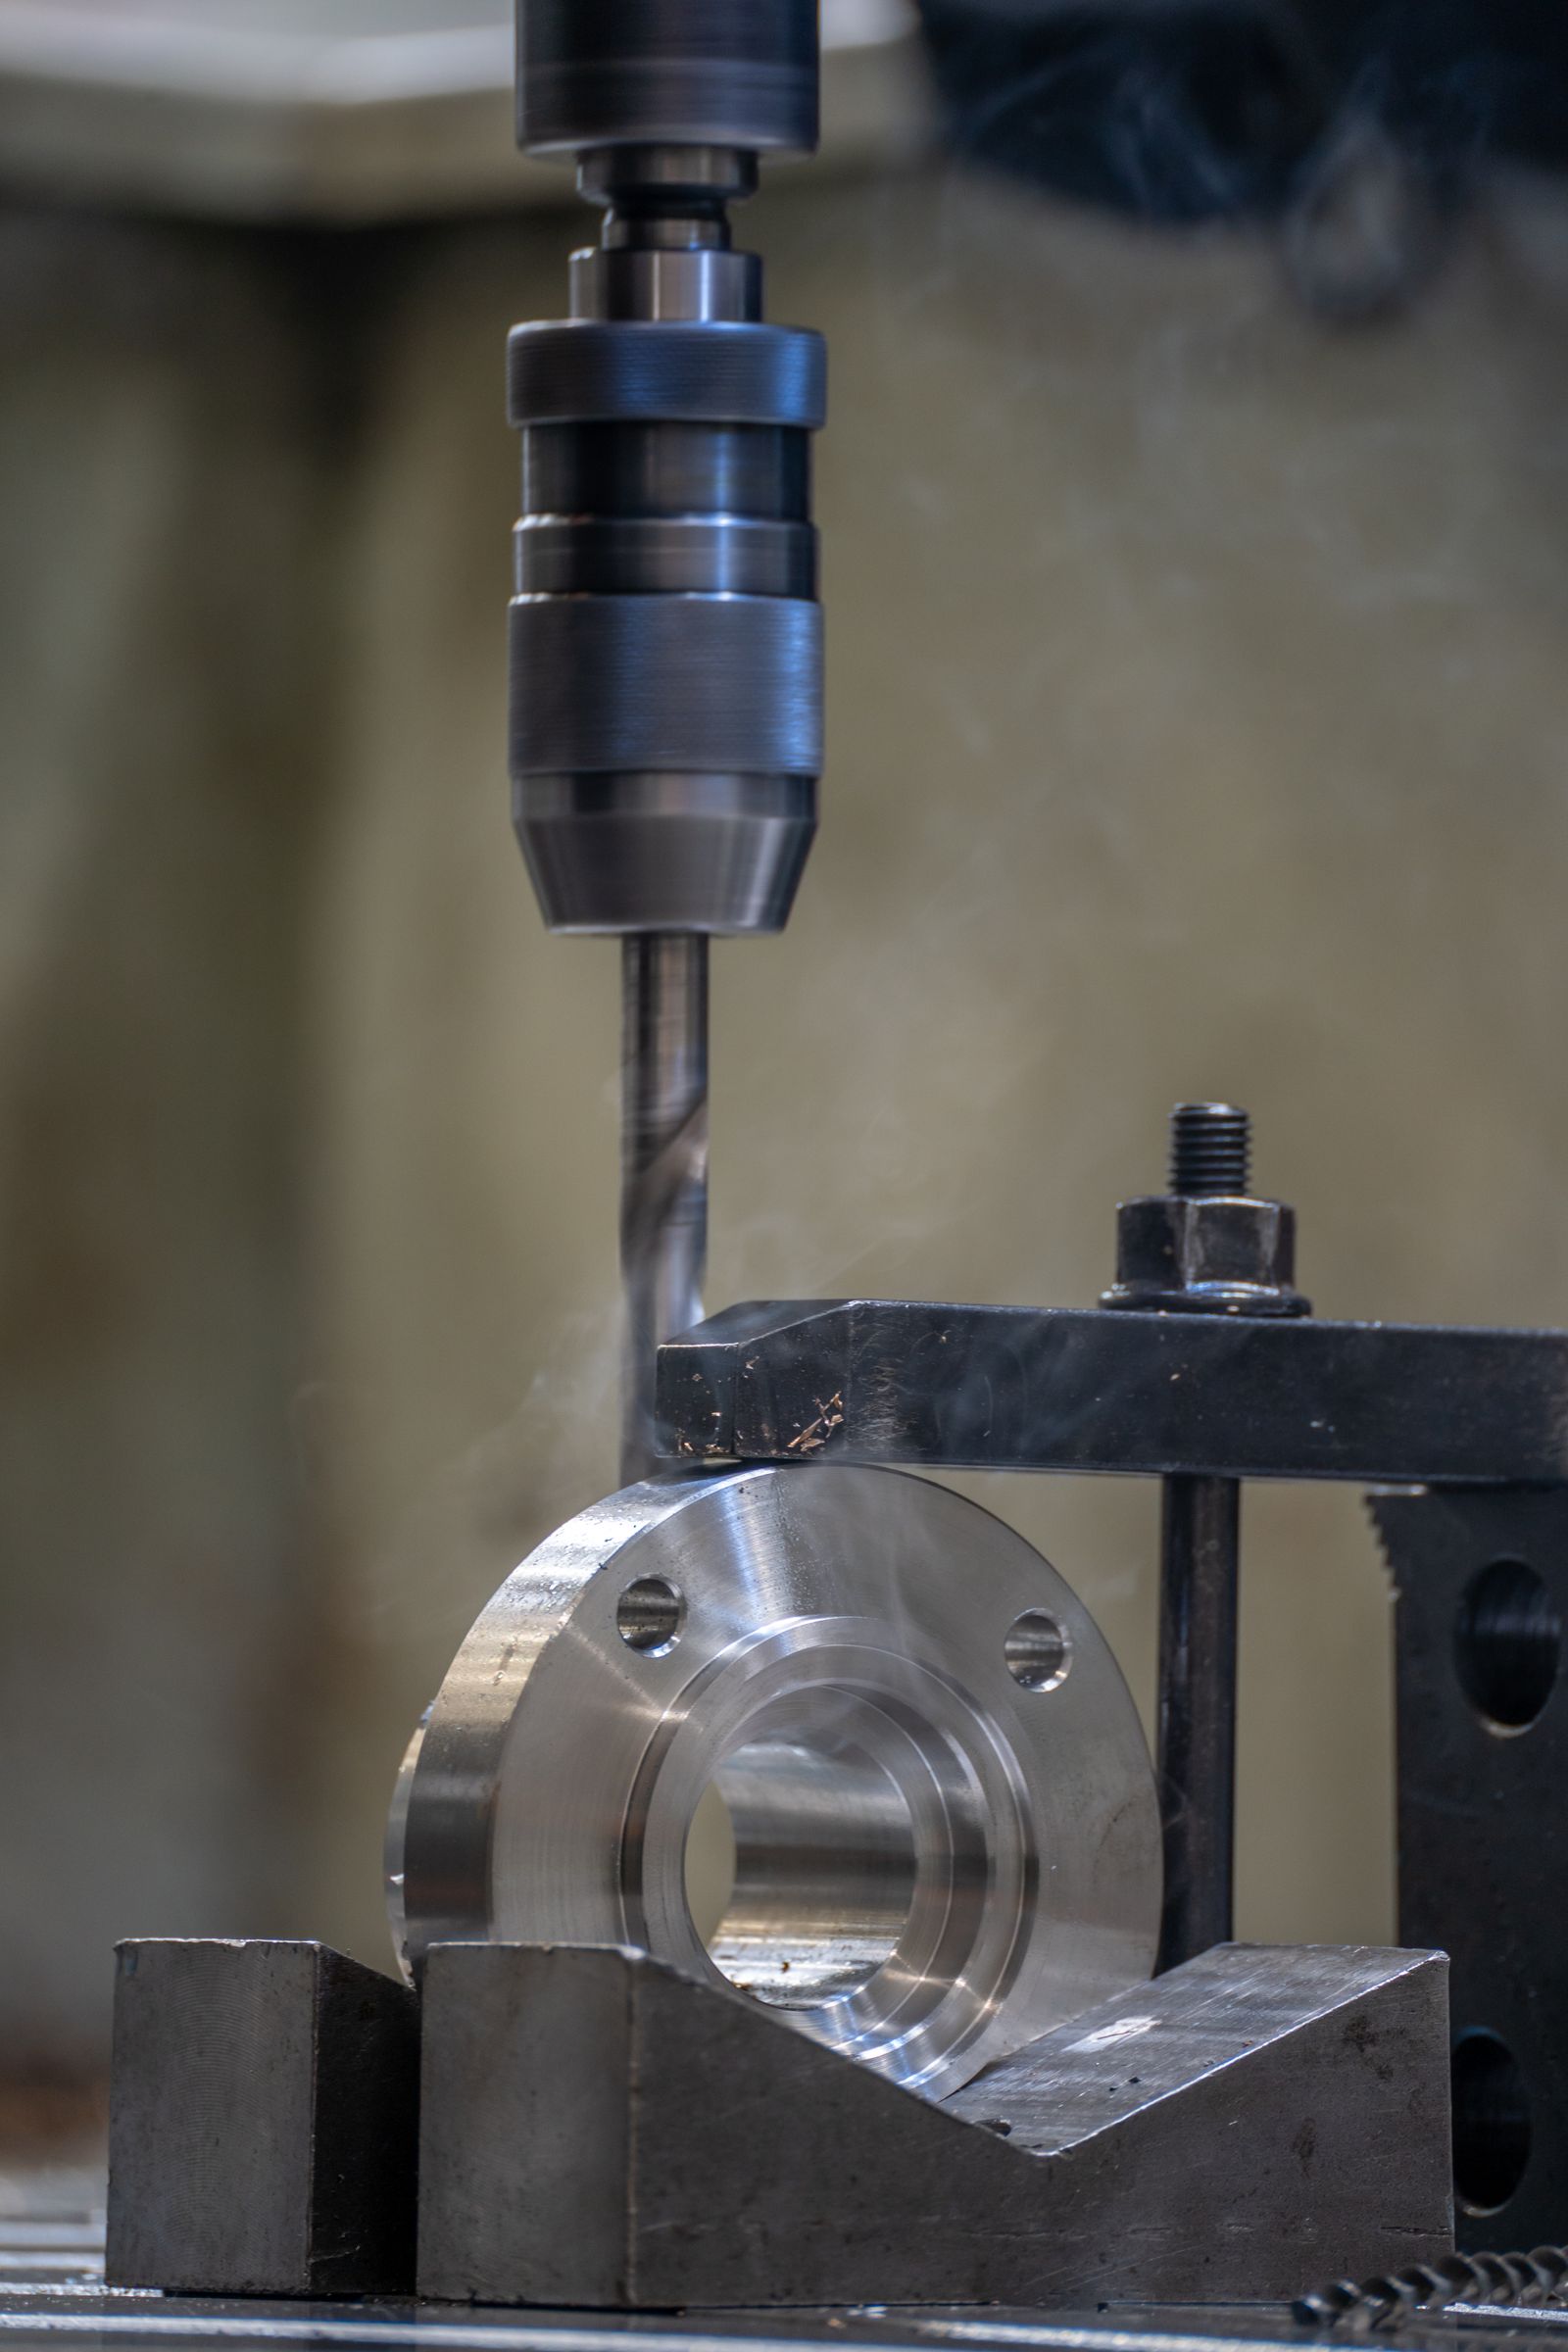
يتم تحديد تكلفة التجهيز البوني ووقت التسليم من خلال حالة الثقب الابتدائي (مصهور أو حديدي أو محفور)، والقطر ونسبة العمق إلى القطر، والتفاوت المطلوب وتشطيب السطح، وأي تشطيب ثانوي مثل السنفرة. تكلفة الأدوات متوسطة — يستخدم التجهيز البوني قضبان ورؤوس قياسية — لكن التجهيز البوني عالي الدقة يضيف وقت المعايرة والقطع التجريبي.
السيناريو | الفترة الزمنية المتوقعة للتسليم | العامل الرئيسي |
|---|---|---|
نموذج أولي، تفاوت قياسي، مادة متوفرة بالمخزون | 5–7 أيام عمل | البرمجة، الإعداد، فحص الثقب للقطعة الأولى |
نموذج أولي بتشطيب دقيق (Ra < 0.4 µm) | 7–12 أيام عمل | إعداد أداة الدقة، اختيار الكاشط، التحقق من الاستدارة |
ثقوب كبيرة (> ?200 mm) على آلة الثقب الأفقية | أيام عمل 7–14 | جدولة الآلات، شراء رأس الثقب، التثبيت |
إنتاج 50–500 قطعة | 10–18 أيام عمل | وقت الدورة، تآكل رأس الثقب، القياس أثناء العملية |
إنتاج 500–5,000 قطعة | 15–25 أيام عمل | جدولة متعددة الآلات، قابلية تكرار التثبيتات، تغييرات الرأس المجدولة |
جزء مُصلَّد، HRC 45–55 | +5–10 أيام عمل مقابل خط الأساس | أدوات CBN / خزفية، معاملات أبطأ، فحص إضافي |
ثقب متعدد الخطوات أو متحد المحور في عملية واحدة | +2–5 أيام عمل مقابل خط الأساس | محطات الأدوات، المحاذاة بين الخطوات، خطة الفحص |
معايير الصناعة والشهادات
- ISO 9001:2015 — نظام إدارة الجودة لجميع أعمال الإنتاج
- AS9100D — نظام إدارة الجودة للطيران للثقوب الموجودة في عُدد الهبوط والمشغّلات وأذرع المحرك
- ISO 13485:2016 — نظام إدارة الجودة للأجهزة الطبية للثقوب المحورية للأدوات والثقوب المتعلقة بالزرعات
- IATF 16949 — نظام إدارة الجودة للسيارات لثقوب المحرك وعلبة التروس والشاسيه
- ISO 2768 (التسامحات العامة) وISO 286 (الحدود والتوافقات) للتسامح الافتراضي على الثقوب
- ASME Y14.5 و ISO 5459 للتحليل الهندسي للأبعاد والتفاوتات GD&T للوضعية والأسطوانية والتركزية والعمودية
- الامتثال لـ RoHS و REACH و DFARS في sourcing المواد والتشكيل
- التسجيل لدى ITAR لأعمال الثقب المتعلقة بالدفاع
- ISO 4406 / NAS 1638 لنظافة السوائل في محاور الأنظمة الهيدروليكية والهوائية
التغليف والشحن والتوثيق
تُعبأ القطع المثقوبة بشكل يحمي المحاور الحرجة من التلوث والصدمات والتآكل. عادةً ما تُلف محاور المحامل والأختام بشكل فردي بورق VCI، وتُسد أو تُغطى، ويُضاف مجفف للشحنات طويلة المسافة.
- تغليف قياسي — لف VCI، فوم فردي، صناديق مبطنة، أو صوانٍ مخصصة للأجزاء الحساسة أو الكبيرة؛ سدادات أو أغطية المحاور متاحة عند الطلب للمحاور عالية الدقة.
- تغليف مخصص — حشوات محددة من العميل، تجميع، وأكياس موسومة حسب رقم الجزء؛ صناديق ودعامات للأجسام الكبيرة.
- خيارات الشحن — الشحن الجوي، والشحن البحري (FCL/LCL)، والشحن البري، والناقلون السريعون؛ شروط التسعير المدعومة تشمل EXW و FOB و CIF و DAP.
- المستندات القياسية — قائمة التعبئة، الفاتورة التجارية، شهادة المطابقة (C of C)، وشهادة اختبار المواد إلى EN 10204 3.1.
- وثائق الفحص — تقرير القطعة الأولى (AS9102 / PPAP)، تقرير شامل للأبعاد مع بيانات CMM، سجل حجم الثقب والاستدارة، نتائج تشطيب السطح والصلادة.
- التتبعية — ربط رقم الدفعة والحرارة من المواد الخام عبر الثقب والمعالجة الحرارية والتشطيب والشحن؛ التسلسل التسلسلي عند الطلب.
اعتبارات التصنيع
يجب تحديد الثقب بقطره النهائي وتحمله وعمقه وعلاقة المرجع والتحدرفية المحورية أو متطلب الموضع وخراج الدخول وتشطيب السطح. للمحمل أو الختم، حدد المكون المتزاوج وفئة التركيب المقصودة.
الجودة والتفتيش
قد تشمل الفحص القطر والاستدارة والأسطوانية وعمق الثقب وموقع المحور والتركز العمودي والعمودية على سطح وحالة السطح. يجب أن تتوافق طريقة القياس مع التفاوت وإمكانية الوصول للثقب.
تشطيب السطح وحماية القطعة
عادةً ما تكون أسطح الثقوب محمية أثناء أي عملية تشطيب تجميلي لاحقة. إذا كان الطلاء الخارجي مطلوباً، فقد تحتاج الثقوب الحرجة إلى إخفاء أو عملية تشطيب لاحقة مضبوطة.
خيارات تشطيب السطح
- تشطيب داخلي كما ثُقب، نموذجي Ra 0.4–1.6 µm
- تمريرة ثقب دقيق لـ Ra 0.2–0.8 µm وتحكم أدق في الحجم على ثقوب المحامل / الإحكام
- شحن لثقوب هيدروليكية تتطلب Ra أقل من 0.4 µm واستدارة أقل من 5 µm
- طرق ثقوب للأكمام المُقوَّاة وسطائح الفولاذ المقاوم للصدأ الغذائية
- التشطيبات الخارجية: كما تُشغَّل، تفجير بالخرز، أنودة النوع الثاني / الثالث، طلاء كهربائي، دهان
- الطلاء الكهربائي: الزنك، الزنك-نيكل، النيكل، القصدير، الكروم (الزخرفي والكروم الصلب)
- معالجة التخميل للفولاذ المقاوم للصدأ (ASTM A967 / A380)، أكسيد أسود للفولاذ الكربوني
- التلميع والتشذيب وعلامات الليزر للمتطلبات التجميلية أو متطلبات التتبع
ما هو الفرق بين التخشين بالتفريز والحفر؟
الحفر يخلق الفتحة الأولية. التخشين بالتفريز يكبر وينهي فتحة موجودة للحصول على قطر نهائي محكوم، موضع، استدارة، وتشطيب سطح. استخدم التخشين بالتفريز كلما طلب الرسم بدقة تفاوت أقرب، استدارة أفضل، أو تركيب محدد.
العيوب الشائعة والوقاية
العيوب | السبب | الوقاية |
|---|---|---|
تدرج الثقب أو مخروطيته | انحناء قضيب الثقب، أو بدء ثقب غير متساوٍ، أو التمدد الحراري أثناء القطع | استخدم قضيبًا أكثر صلابة، وقلّل بروز الأداة، وأجرِ مسار التشطيب بطرف حاد، وتحقق من درجة حرارة سائل التبريد |
علامات الاهتزاز على جدار الثقب | إعداد ذو صلابة منخفضة، أو عمق شعاعي مفرط، أو توافقيات بين القضيب وحامل الأداة | استخدم قضيبًا أقصر وأكبر قطرًا، وأضف حاملًا مضادًا للاهتزاز مُعاير، وقلّل التعمق الشعاعي، وتحقق من عدم استدارة الحامل |
ثقب أكبر من المقاس أو أصغر من المقاس | تآكل الأداة، أو الانحراف الحراري، أو تعويض القطر غير الصحيح على رأس الثقب الدقيق | استبدال ألواح القطع وفقاً للجدول، قياس الثقب بين التمريرات، إعادة معايرة رأس الثقب الدقيق، وتثبيت درجة حرارة سائل التبريد |
دائرية رديئة | ثقوب بدء غير متناظر، أو تثبيت قطعة العمل بشكل ضعيف، أو تآكل ألواح القطع من جانب واحد | ما قبل تصنيع الثقوب بشكل دائري، موازنة التثبيت، تدوير فهرس لوح القطع، واستخدام رأس ثقب دقيق للتحكم الدقيق في الدائرية |
خطأ في الموضع (خارج الموقع) | عدم استقامة محور الدوران، أو تراكم الأخطاء في التثبيت، أو مرجع بيانات خاطئ | إشارة الجزء في جهاز التثبيت، استخدام مرجع بيانات واحد، والتحقق من تعويض الحرارة للماكينة |
حدّاثي عند فوهة الثقب | ظروف الخروج لقضيب الثقب، حافة قطع باهتة، أو تغذية زائدة عند الخروج | أضف مسار شطب عند فوهة الثقب، قلل التغذية عند الخروج، وأضف دورة إزالة الحدّاثي حسب الحاجة |
تراكم حافة على الألومنيوم والفولاذ المقاوم للصدأ | سرعة قطع منخفضة أو طلاء أداة خاطئ | زيادة سرعة القطع، التحويل إلى شطب مصقول ومطلية، واستخدام سائل تبريد عالي الضغط عبر الأداة |
تشطيب السطح خارج المواصفات | اهتزاز، معدل تغذية مرتفع جدًا، أو نصف قطر أنف خاطئ على الشطب | تقليل التغذية لمطابقة هدف Ra في الرسم'؛، زيادة نصف قطر الأنف، وإضافة مرور خفيف نهائي للتنعيم |
مقارنة مع العمليات ذات الصلة
الوجهة | الخراطة CNC (هذه العملية) | الثقب | التوسيع |
|---|---|---|---|
حالة البدء | يتطلب وجود ثقب موجود | ينشئ الثقب من كتلة صلبة | يتطلب ثقباً محفوراً أو مثقوباً مسبقاً |
التحكم في القطر | مستمر، ±0.013 mm مع رأس الثقبة الدقيقة | محدود بأحجام التدريبات القياسية | ثابت بحجم المبسوط القياسي |
نطاق القطر | ~?3 mm إلى ?500 mm+ | ~?0.5 mm إلى ?50 mm standard | ~?1.0 mm إلى ?50 mm standard |
تشطيب السطح | Ra 0.4–1.6 µm كما تم الثقب، أنعم مع السنفرة | Ra 1.6–6.3 µm نموذجي | Ra 0.4–1.6 µm كما تم التثقيب |
مرونة في الحجم | قابلة للضبط أثناء الدورة، مثالية للنماذج الأولية والأحجام المختلطة | مقتصر على مخزون المثاقب | يتطلب مشطولة لكل حجم |
الأكثر ملاءمة | ثقوب كبيرة، تفاوت ضيق، نماذج أولية، أحجام مخصصة | إنشاء الثقوب الأولية، ثقوب ضحلة، حجم إنتاج عالي | تشطيب حجم إنتاج عالي للثقوب الصغيرة والمتوسطة بالأحجام القياسية |
القدرات ذات الصلة والخدمات المتقاطعة
التفريز التفتيتي CNC نادراً ما يكون العملية الوحيدة على الجزء. عادةً ما يتم دمج القدرات التالية مع التفريز التفتيتي لإنتاج مكون مُصنَّع ومُفحص.
- الثقب والثقب العميق — إنشاء فتحة البدء أو الممرات السائلة الأعمق في مظروف القطعة.
- التخليق — تشطيب الفتحات الصغيرة والمتوسطة الحجم بفئة H القياسية للإنتاج بكميات كبيرة.
- الشحذ والتلميع — استدارة مضبوطة، تشطيب دون 5 µm، وسطح مستوٍ للأسطوانات الهيدروليكية ومحامل الحركة.
- الطحن الأسطواني والسطحي — تشطيب الأقطار الخارجية والكتفين والوجوه المرجعية التي تعمل مع الثقب.
- التفريز (3-محور، 4-محور، 5-محور) — ميزات على مظروف القطعة والمنافذ المتقاطعة التي تتوافق مع الثقب.
- القلاووظ وتفريز الأسنان — أسنان داخلية عند فوهة الثقب وأسنان المنافذ المتقاطعة للمثبتات.
- المعالجة الحرارية — التبريد الكامل، التبريد السطحي، التبريد بالحث، وتخفيف الإجهاد من خلال شركاء معتمدين.
- التشطيب السطحي — البهركة والكربنة النيتروجينية وأكسيد الحديد الأسود والكروم الصلب والنيكل الكيميائي والطلاءات الداخلية لمقاومة التآكل والتآكل.
- التحقق من النظافة — التنظيف بالشطف والتنظيف بالموجات فوق الصوتية واختبار النظافة المختبرية للتجمعات الهيدروليكية.
- التجميع واختبار الضغط — كبس الأكمام والمحامل، والتجميع الفرعي للمنافذ، والاختبار الهيدروستاتيكي / الهوائي.
السمات والمكونات النموذجية
يتم تحديد التخريش عادةً للأقطار الداخلية الدقيقة، والتخريشات المتدرجة، وأزواج التخريش المحورية، ومقاعد المحامل، وتخريشات الإحكام، وميزات التموضع الدقيقة، والفتحات التي يجب أن تتماشى مع عمود أو إدخال أو علبة متزاوجة.
المكونات النموذجية — تتضمن الأجزاء النموذجية أغطية محامل الأحمال، وحوامل علبة التروس، وأغطية أطراف المحرك، وأجسام الصمامات، وحوامل المضخات، ولوحات التركيب، وقواعد الآلات، وكتل المحولات، والأغلفة الصناعية الدقيقة.
المزايا والتطبيقات
الصناعات والتطبيقات
- الطيران — أجسام المشغلات الهيدروليكية، ومرافق هياكل الهبوط، وتخريشات تركيب المحركات، وأجسام الصمامات
- السيارات — موازنات علب التروس، حالات التروس التفاضلية، ثقوب مشابك المكابح، ثقوب أسطوانات المحرك
- الأنظمة الهيدروليكية وقوة السوائل — قصبات الصمامات، أجسام المضخات، كتل المجمع، أغطية أطراف الأسطوانات الهيدروليكية
- المعدات الصناعية — موازنات المحامل، أغطية علب التروس، محاور الترس الصغير، قواعد التركيب
- الطاقة — حاويات التوربينات، موازنات المولدات، أجسام صمامات النفط والغاز، حاويات المضخات
- الأجهزة الطبية — ثقوب محاور الأدوات الجراحية، موازنات أجهزة التصوير، مقابض الأدوات
- الروبوتات والأتمتة — ثقوب تركيب المؤازرة، موازنات مفاصل الروبوت، أجسام مخفضات التروس
—
هل يمكنك حفر الأقطار الكبيرة؟
نعم. يتم عادةً إنتاج الثقوب التي يزيد قطرها عن ?200 mm على ماكينة ثقب أفقية أو مركز تصنيع عمودي كبير (VMC) برأس ثقب. نحن نراجع حجم القطعة واختيار المعدة أثناء العرض بحيث يتم جدولة المعدة المناسبة.

