

الأسئلة الشائعة
الوثائق | نموذج وdrawing ورقم مراجعة 3D الخاضع للرقابة |
|---|---|
المادة والتشطيب | درجة وتشطيب ومواصفات تجميلية حددتها الجهة المصنّعة للمعدات الأصلية |
طريقة القبول | توقعات التفتيش الأولي أو أثناء العملية أو النهائي |
طلب متكرر | التعبئة والتغليف ووضع العلامات وتجميع المجموعات للإصدارات المتكررة |
هل يمكن للبرنامج أن يشمل أجهزة ومشتريات منتهية ومجمعات مشتراة؟
نعم. يمكن الحصول على المثبتات والوصلات والمحامل وغيرها من العناصر المشتراة وفقاً لمواصفات العميل وتسليمها مع الأجزاء المشغولة كوحدة مجمعة أو مُصنّعة.
إصدار متطلب إنتاج مُتحكَّم فيه
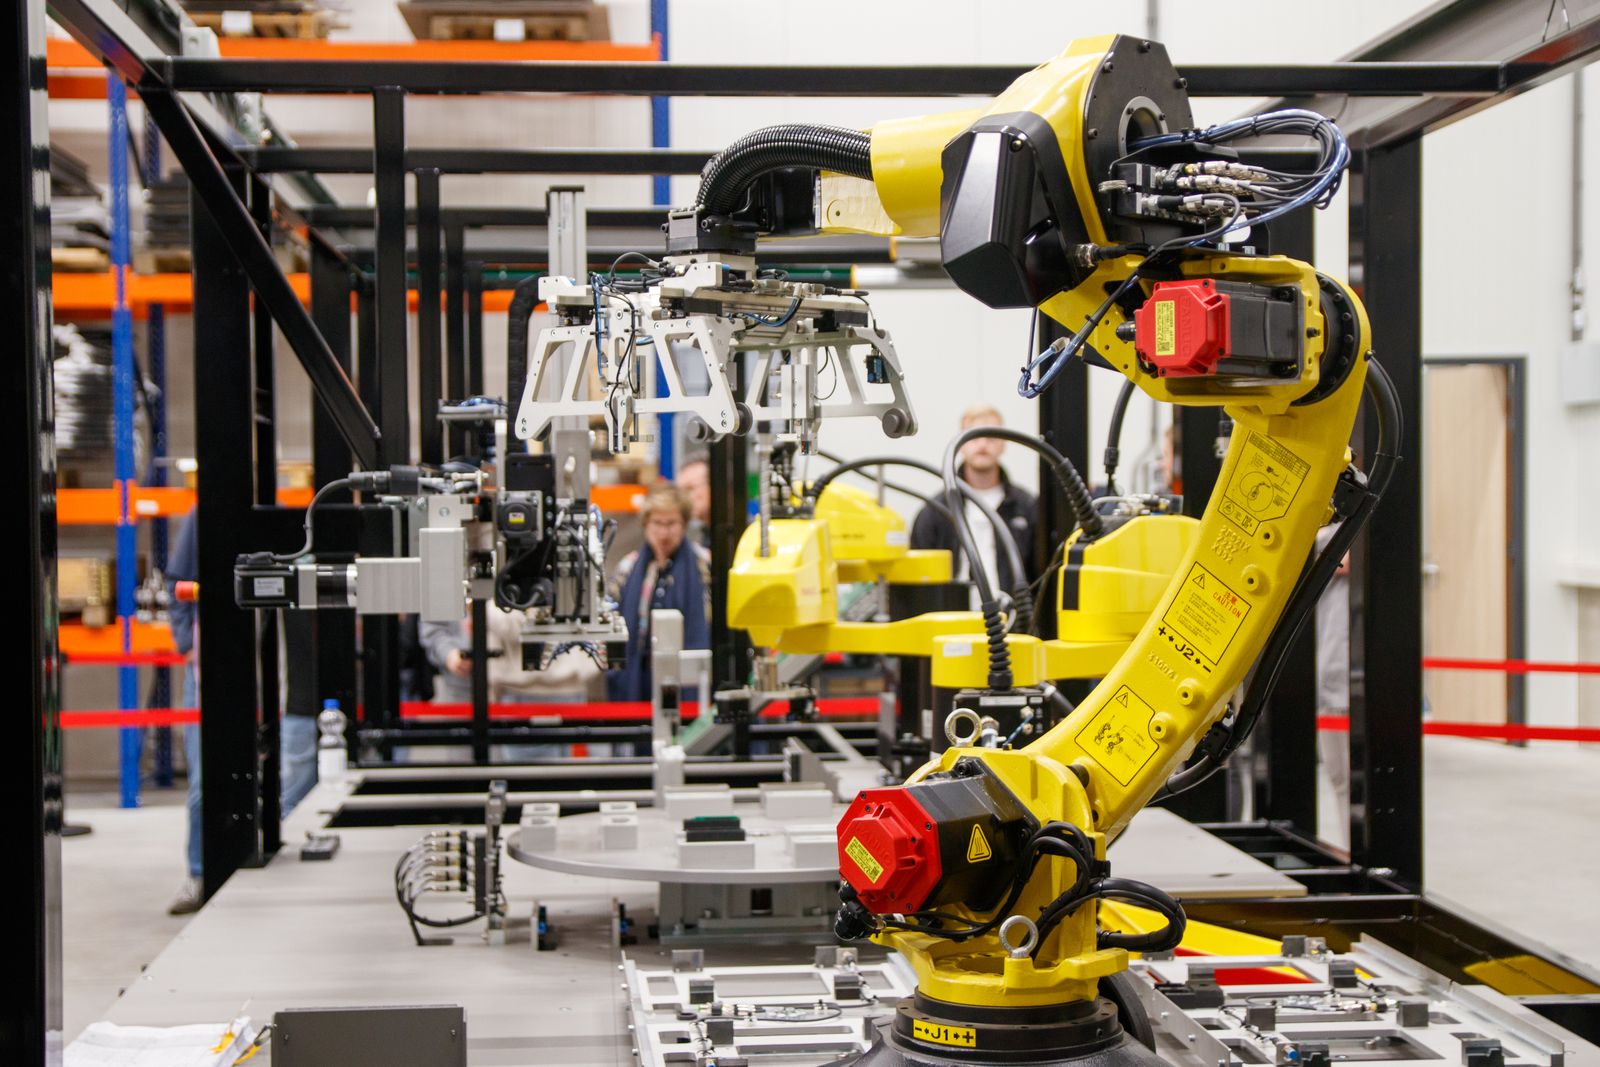
تُصنَّع قطع التصنيع المشغولة الخاصة بالمصنّع الأصلي للمعدات وفقاً لتصميم مُتحكَّم فيه من صانع المعدات لدمجها في منتجاته أو مخزون الخدمة أو تجميعات الإنتاج. يربط برنامج قابل للاستخدام نموذج التصميم بمساعدة الحاسوب والرسم الهندسي بالتحكم في المراجعة والمواصفات المادية ومتطلبات التفتيش والتعبئة ومتطلبات الطلب المتكرر.
تربط أعمال المُصنِّع الأصلي الرسم المُتحكَّم فيه بالتصنيع القابل للتكرار ودعم التوريد.
المدخلات الأساسية
تحتوي الحزمة quotation الجيدة على 3D نموذج، رسم، مراجعة، درجة المادة، تشطيب، كمية، التفاوتات الوظيفية، التوثيق المطلوب، وتعليمات التعبئة أو وضع العلامات.
نقطة التحكم | ما الذي تمنعه |
|---|---|
المراجعة والواجهات | تصنيع تفسير قديم أو غير مكتمل. |
المادة والتشطيب | اختلافات غير متوقعة في الأداء أو المظهر أو التجميع. |
طريقة القبول | خلاف حول ما يشكل جزءًا أو طقمًا مقبولاً. |
البناء المتكرر والفحص والاستلام
يراجع سير العمل الملفات التقنية، ويقفل المراجعة وبية المتطلبات، ويختار مسار التصنيع، ويتحقق من المنتج الأول أو الأبعاد الحرجة، ويحافظ على تعليمات الإنتاج والتغليف القابلة للتتبع للإصدارات اللاحقة.
سياق الجزء / التجميع
تشمل المتطلبات الرئيسية المطبوعات الخاضعة للرقابة، والواجهات الحرجة، والمواد والتشطيب، وحالة المراجعة، والكمية، وتوثيق الفحص، والوضع، والتغليف، وموافقة التغيير الواضحة. يشمل عمل OEM عادةً الهياكل المخصصة، والأقواس، والأعمدة، والتركيبات، والصفائح المشغولة، ومكونات السوائل، والأجهزة، والمكونات الفرعية التي تدعم خط الإنتاج الأصلي.
معايير البرنامج الرئيسية
التصنيع باستخدام CNC بواسطة OEM هو ترتيب تصنيعي، وليس عملية واحدة. يصف الجدول أدناه المعايير الأكثر تعيينًا عند دخول الجزء برنامج OEM: التحكم في المراجعة، والشراء، والفحص، ومعالجة الطلبات المتكررة.
المعامل | القيمة النموذجية |
|---|---|
صيغة الرسم والنموذج | STEP, IGES, CATIA, NX, SolidWorks، بالإضافة إلى رسم PDF مع المراجعة |
معالجة المراجعة | رقم المراجعة الذي يتحكم فيه العميل، أو ECO، أو أمر التغيير المشار إليه في كل إصدار |
التسامح البُعدي | لكل رسم، ISO 2768-m افتراضي حيث لم يتم تحديده، التفاوت الضيق عند الطلب |
نطاق الدفعة | من بناء النموذج الأولي الواحد إلى الإصدارات المجدولة المستمرة |
وقت التسليم | تم التسعير مقابل القطعة والمادة وجدول الإصدار; 2–6 weeks نموذجي لبرنامج جديد |
مصادر المواد | مورد من العميل، أو موزع معتمد، أو مخزون داخلي مع شهادة مطحنة |
تشطيب السطح | كما تم تصنيعها، أو نفث الخرز، أو أنودة، أو طلاء مسحوق، أو طلاء، أو إزالة التنشيط، أو حسب الرسم |
توثيق الفحص | تقرير فحص المقال الأول، فحص أثناء العملية، الفحص النهائي، شهادة المواد عند الطلب |
القدرة على التتبع | تتبع رقم الدفعة الحرارية ورقم الدفعة ورقم التسلسل حسب ما يحدده العميل |
التعبئة والتغليف والوسم | حسب مواصفات العميل؛ تجميع المجموعة، رقم الجزء، والمراجعة على كل عبوة |
اتفاقية عدم الإفصاح واتفاقية الجودة | متوفر عند الطلب للتصاميم السرية وبرامج التوريد |
اللوجستيات | شحنة واحدة، أو إصدارات مجدولة، أو كانبان، أو مخزون يديره المورد حسب الاتفاق |
المواد التي نوظفها ونشغلها
تستخدم برامج OEM عادةً درجات مضبوطة مع شهادات المواد. تغطي القائمة أدناه العائلات الأكثر طلبًا في برنامج OEM؛ تتبع الدرجات المحددة والموردون مواصفات العميل's.
- فولاذ كربوني وسبائكي — 1018, 1045, 4140, 4340, A36, A572
- فولاذ مقاوم للصدأ — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4 PH
- ألومنيوم — 6061, 6063, 7075, 2024, 5052, MIC-6 صحن أدوات
- نحاس أصفر ونحاس — C360, C464 (نحاس بحري), C110, C145
- فولاذ العدد — A2، D2، O1، S7، H13، P20
- البلاستيك الهندسي — Delrin (POM-C / POM-H)، UHMW-PE، Nylon 6/6، PEEK، PTFE
- القطع المصبوبة والمقولبة — مشغولة من المصبوبات أو المطروقات أو البلوكات المقولبة الموردة
- الأجهزة المشتراة — أدوات التثبيت، والوصلات، ودبابيس التثبيت وفق مواصفات العميل
ضبط الجودة والتوثيق
يتم توثيق أعمال تصنيع المعدات الأصلية في كل خطوة بحيث يمكن للعميل إعادة بناء القطعة في إصدار مستقبلي. يتم مطابقة مستوى التوثيق مع متطلبات البرنامج.
- تقرير فحص العينة الأولى (FAI) مقابل رسم العميل والمراجعة
- فحوصات الأبعاد أثناء العملية عند الإعداد وأثناء التشغيل
- تقرير فحص نهائي بالأبعاد والخصائص ومعايير القبول
- فحص CMM على هندسة معقدة أو خصائص ذات تفاوتات ضيقة
- قياس خشونة السطح باستخدام جهاز قياس خشونة محمول أو طاولة
- اختبار صلادة على أجزاء من الفولاذ القاطع أو المُصلَّدة أو المُعالجة حرارياً
- شهادة المواد (شهادة المصنع) وقابلية التتبع لرقم دفعة الصهر عند تحديد ذلك
- PPAP أو ISIR أو حزم تقديم خاصة بالعميل عند الطلب
- معالجة عدم المطابقة والانحراف من خلال عملية مضبوطة
- معدات فحص مُعايرة قابلة للتتبع للمعايير الوطنية أو الدولية
ما هي المعلومات المطلوبة لبدء برنامج OEM؟
نموذج 3D، والرسم المُتحكَّم فيه مع رقم المراجعة، ومواصفات المواد، والتشطيب السطحي، والكمية، ونطاق الفحص، ومتطلبات التعبئة أو وضع العلامات. يمكن توقيع اتفاقية عدم الإفصاح (NDA) قبل مشاركة النموذج إذا لزم الأمر.
ما هي وثائق الفحص المقدّمة؟
تقرير فحص المقال الأول، وفحوصات أثناء العملية، وتقرير الفحص النهائي، وشهادات المواد، وحزم PPAP أو ISIR حيثما تتطلبها برامج العملاء.
كيفية الحصول على عرض سعر
أرسل نموذج 3D (يُفضَّل STEP)، والرسم المُتحكَّم فيه مع المراجعة، ودرجة المواد، والتشطيب السطحي، ومستوى الفحص المطلوب، والكمية السنوية المتوقعة، ومواصفات التعبئة والوضع، وأي ترتيبات لوجستية أو إمداد. يتضمن الرد مراجعة DFM، ووقت التسليم لطرح المقال الأول والإنتاج، وسعر الوحدة. تتوفر مستندات NDA واتفاقية الجودة ومؤهلات الموردين عند الطلب.
تدفق العملية وتسلسل التصنيع
يعتمد إصدار OEM على الرسم المُتحكَّم فيه والمراجعة. يصف التسلسل أدناه العمليات من استلام الرسم إلى الشحنة المُعبّأة، وهو سير العمل المُستخدم في كل إصدار OEM.
- استلام الرسومات والنماذج — استلام نموذج 3D (STEP مفضل)، والرسمة المُتحكم بها مع رقم المراجعة، وقائمة المواد، ومواصفات العميل؛ توقيع اتفاقية عدم الإفصاح عند الحاجة قبل فتح النموذج.
- مراجعة المراجعة والتغيير الهندسي — تأكيد مراجعة الرسم والتغيير الهندسي وأي ملاحظات انحراف مفتوحة؛ تسجيل المراجعة مقابل رقم الجزء في متتبع البرنامج.
- مراجعة قابلية التصنيع والتصميم — مراجعة النموذج مقابل العمليات المتاحة وأدوات الماكينة والتجهيز؛ تحديد أي سمة لا تتناسب مع عملية ما واقتراح تغيير على مستوى الرسم مع العميل.
- خطة العملية والتوجيه — اختيار الماكينات والتثبيت والتجهيز وتسلسل الإعداد؛ تحديد أي عملية تتطلب التعاقد الخارجي (العلاج الحراري، الطلاء، الأنودة، الطحن، EDM، إلخ) وحجز مكان في الطابور.
- توريد المواد — طلب قضيب أو صفيحة أو مصبوب أو مطروق أو فراغ مشكل حسب المواصفات؛ طلب شهادة الطاحونة وتأكيد التتبع للدفعة الحرارية للجودة القابلة للتتبع.
- البرمجة والإعداد — كتابة برنامج CNC، وإعداد أدوات القطع والتثبيت ونقاط الصفر؛ التحقق من البرنامج على الماكينة عن طريق التشغيل الجاف أو القطع بالهواء عندما يكون الجزء جديداً.
- قطع العينة الأولى — قطع الجزء الأول على الماكينة المختارة، وإزالة النفتات، ونقله للفحص؛ تُحتفظ بالعينة الأولى للتخطيط واعتماد FAI قبل استمرار التشغيل.
- FAI والتوقيع — قياس العينة الأولى مقابل كل بُعد واستدعاء GD&T وملاحظة تشطيب السطح على الرسم المُتحكم به؛ توقيع تقرير FAI وإصدار الجزء للإنتاج.
- تشغيل الإنتاج — تشغيل بقية الدفعة مع فحوصات أثناء العملية عند التكرار المتفق عليه؛ استبدال الأدوات عند الفترات المحددة؛ إعادة التحقق بعد أي إعداد أو تغيير في البرنامج.
- العمليات المُتعاقد عليها — إصدار الأجزاء للمتعاقدين الفرعيين المتفق عليهم (المعالجة الحرارية، الطلاء، الأكسدة الأنودية، الإزالة السطحية، إلخ) مع أمر العمل والرسم والتعديل وأي ملاحظات خاصة بالمعالجة؛ استلام الأجزاء مرة أخرى مع الشهادات.
- الفحص النهائي — التخطيط الكامل على عينة من الدفعة أو على كل جزء حسب متطلبات البرنامج؛ تسجيل الأبعاد وسطح التشطيب والصلادة وأي اختبار وظيفي.
- التعبئة والتوسيم والإصدار — تعبئة وتخطيط ووسم برقم الجزء والتعديل والكمية؛ إعداد وثائق الفحص وشهادة المطابقة وتقرير اختبار المواد وتقرير فحص المنتج الأولي وشحن حسب جدول إصدار العميل.
مرجع خصائص المواد
الجدول أدناه يوضح الخصائص النموذجية للمواد للدرجات الأكثر استخدامًا في برامج OEM. القيم مستندة إلى مراجع صناعية ويتم تأكيدها مقابل شهادة المطحنة المقدمة عند توفرها.
المادة | الكثافة (g/cm³) | مقاومة الشد (MPa) | إجهاد الخضوع (MPa) | الصلادة (HB) | تصنيف القابلية للآلة (%) |
|---|---|---|---|---|---|
1018 فولاذ كربوني | 7.87 | 440 | 370 | 131 | 70 |
1045 فولاذ كربوني | 7.85 | 565–655 | 310–450 | 163–197 | 55 |
4140 فولاذ سبيكة | 7.85 | 655–1080 | 415–930 | 197–311 | 50 |
ستانلس ستيل 303 | 8.00 | 515–620 | 205–240 | 160–190 | 75 |
فولاذ مقاوم للصدأ 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
فولاذ مقاوم للصدأ 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
17-4 بي إتش (H1025) | 7.78 | 1070 | 1000 | 311–352 | 35 |
ألومنيوم 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
ألومنيوم 7075-T6 | 2.81 | 572 | 503 | 150 | 150 |
نحاس C360 | 8.50 | 340–470 | 125–310 | 80–150 | 100 |
Delrin POM-C | 1.41 | 69 | 65 | 120 (Rockwell M) | غير متاح (بلاستيك) |
PEEK (غير مملوء) | 1.30 | 100 | 90 | 99 (Rockwell M) | غير متاح (بلاستيك) |
عوامل التكلفة ووقت التسليم
تكلفة المعدات الأصلية مدفوعة بدرجة المادة وشكلها، ووقت الآلة (الذي يعتمد بدوره على التفاوت وتشطيب السطح وتعقيد الخاصية)، والتثبيت، واستهلاك الأدوات، ونطاق الفحص وأي عملية مُتعاقد عليها. وقت التسليم مدفوع بتوفر المواد وتحضير البرمجة والأدوات، وقائمة العقود الفرعية، ودورة الفحص والتوثيق. الجدول أدناه يلخص أوقات التسليم النموذجية حسب نوع البرنامج؛ يتم تحديد وقت التسليم الدقيق مقابل الجزء وجدول الإصدار.
نوع البرنامج | الفترة الزمنية المتوقعة للتسليم | المحرك الرئيسي |
|---|---|---|
عينة أولى على مادة خام، بدون تشطيب | 5–10 أيام عمل | برمجة، إعداد أدوات، فحص العينة الأولى |
عينة أولى مع معالجة حرارية أو طلاء أو أنودة | 10–20 أيام عمل | قائمة انتظار المقاولين الفرعيين والشهادات |
إنتاج منخفض الحجم، 20–200 أجزاء | 2–4 weeks | المواد ووقت الماكينة والفحص |
البرنامج السنوي مع إصدارات مجدولة | وفقاً لخطة الإصدار، 1–6 weeks لكل طلبية | حجم الطلبية، تجميع الدفعات |
PPAP أو حزمة تقديم كاملة | 4–8 weeks | التوثيق والتخطيط وموافقة العميل |
إعادة الطلب مع برنامج مخزن | 3–10 أيام عمل | توفر المواد والقدرة الإنتاجية |
العيوب الشائعة والوقاية
تفشل برامج OEM عندما ينحرف سلسلة التوريد أو الوثائق. يسرد الجدول أدناه أكثر عيوب OEM شيوعاً والخطوة الوقائية المطبقة أثناء البرنامج.
العيوب | السبب | الوقاية |
|---|---|---|
مشكلة في التحكم بالمراجعة | الرسم والنموذج غير متوافقين عند الإصدار | قفل المراجعة لكل إصدار؛ فحص أولي للموافقة (FAI) عند كل تغيير في المراجعة |
فجوة التتبع | دفعة الحرارة أو الدفعة غير مسجلة على مستند التعقب | التقاط دفعة الحرارة عند الاستلام؛ تسجيلها على كل تقرير فحص |
انحراف الجودة بين الدفعات | تآكل الأداة أو انحراف الآلة أو تغيير المشغل | فحوصات أثناء العملية بتواتر متفق عليه؛ استبدال الأدوات وفق الجدول الزمني |
خطأ في قائمة المواد (جزء أو hardware خاطئ) | مراجعة BOM أقدم من مراجعة الرسم | إنشاء BOM من النموذج المُتحكَّم به 3D؛ التحقق المتبادل في FAI |
تشطيب سطحي خارج المواصفات | تغذية خاطئة، أو أداة خاطئة، أو إدراج خاطئ | فحص الخشونة في FAI وأثناء العملية؛ تثبيت الأدوات لكل خاصية |
تلف تجميلي أثناء النقل | التعبئة غير محددة أو عامة | مطابقة التعبئة لمواصفات العميل؛ رغوة أو VCI أو صندوق خشبي حسب الحاجة |
درجة مادة خاطئة | استبدال دون موافقة العميل | تتبع كل قضيب إلى شهادة المواد الخاصة به؛ إثارة الانحراف عند أي استبدال |
تشوه المعالجة الحرارية | تخفيف الإجهاد غير مدرج في خطة العمليات | تشغيل خشن، تخفيف إجهاد، تشغيل تشطيب؛ أو تشطيب بعد المعالجة الحرارية |
مقارنة مع العمليات ذات الصلة
التصنيع باستخدام الحاسب (OEM) هو برنامج وليس عملية واحدة. يقارن الجدول أدناه برنامج CNC الخاص بـ OEM بنماذج المصادر البديلة التي غالبًا ما ينظر فيها العميل.
الوجهة | برنامج تصنيع المعدات الأصلية | نموذج أولي لورشة العمل | إنتاج داخلي |
|---|---|---|---|
المراجعة والتحكم في التغيير الهندسي | مقفل لإصدار العميل؛ فحص المقال الأول عند كل تغيير | لكل طلب؛ تتبع تغييرات أقل رسمية | داخلي؛ يعتمد على نظام إدارة الجودة للعميل' |
القدرة على التتبع | تم تسجيل دفعة الحرارة والدفعة ومستند النقل | شهادة المواد عند الطلب | كامل، لكن بتكلفة العميل |
القدرة | قابل للتوسع عبر مورد متعدد الآلات | محدد لكل ورشة | محدد لأسطول العميل الخاص |
الوثائق | تقرير المطابقة وشهادة فحص المواد والفحص الأولي وموافقة قطع الإنتاج عند الطلب | تقرير فحص أساسي | سجلات داخلية |
معالجة الطلبات المتكررة | البرنامج مخزن؛ جدول السحب من المخزون | إعادة تسعير كل طلب | وفقاً لجدول الإصدار |
متى تختار برنامج OEM | جزء متكرر، رسم مُتحكَّم فيه، إصدارات متعددة | نموذج أولي لمرة واحدة، بدون تكرار | عملية أساسية ذات حجم كبير؛ رأس المال متوفر بالفعل |
معايير الصناعة والشهادات
- أيزو 9001:2015 — خط الأساس لنظام إدارة الجودة
- AS9100D — نظام إدارة الجودة للطيران، مُطبَّق على برامج OEM للطيران والدفاع
- ISO 13485:2016 — نظام إدارة الجودة للأجهزة الطبية، مُطبَّق على قطع OEM الطبية والمختبرية
- IATF 16949 — نظام إدارة جودة السيارات، يُطبَّق على الإنتاج التسلسلي للسيارات
- ISO 2768 (الفئة المتوسطة) — التفاوت العام الافتراضي على الرسومات التي لا تحدد خلاف ذلك
- ASME Y14.5 — تُحترم مواصفات GD&T على الرسومات التي تستخدم المعيار
- ISO 5459 — المرجع الأساسي لنظام البيانات للأجزاء ذات البيانات المعقدة
- الامتثال للمواد الخاصة بـ RoHS و REACH للمنتجات الكهربائية والاستهلاكية
- ITAR — معالجة القطع الخاضعة للوائح تنظيم حركة الأسلحة في الولايات المتحدة، عند الطلب
- NADCAP — اعتماد العمليات الخاصة (المعالجة الحرارية، الطلاء، الفحص غير الإتلافي) حيث يتطلب ذلك برنامج العميل
- EN 10204 3.1 / 3.2 — نوع شهادة المنشأ المصدَّرة مع المادة عند الطلب
القدرات ذات الصلة والخدمات المتقاطعة
تقرين برامج OEM بين التصنيع الآلي المخصص والقدرات المجاورة بحيث يتم شحن الجزء كمكون جاهز للتركيب، أو تجميع فرعي، أو طقم مُتحكَّم فيه. تعرض القائمة أدناه الخدمات الأكثر شيوعًا المقرونة ببرنامج التصنيع OEM.
- تصنيع CNC بـ 5 محاور — هندسة معقدة، وميزات في إعداد واحد، وتقليل تراكم التفاوتات
- الخراطة CNC والتشغيل والتفريز الدوراني — ميزات دورانية وأعمدة وتجهيزات إلى جانب التصنيع الموشوري
- الطحن السطحي والطحن الأسطواني — استواء وتحامل وتشطيب سطحي بتفاوتات ضيقة
- المعالجة الحرارية — التقسية الشاملة والتقسية السطحية والتقسية بالترسيب وتخفيف الإجهاد والتلدين عبر مقاولين مؤهلين
- المعالجة السطحية — الأنودة (النوع II / III)، والطلاء الكيميائي، والطلاء بالبودرة، والطلاء (الزنك، والنيكل، والنيكل الكهروحراري، والقصدير، والكروم)، والتفعيل، وأكسدة الأسود، والفوسفات
- مكونات التجميع — التطقيم والتجميع الفرعي والتجميع الكامل للوحدة مع قائمة مواد BOM مُتحكَّم فيها
- هندسة عكسية — إعادة بناء القطع القديمة، وبرنامج قطع الغيار القديمة، وتحسينات التصميم من أجل التصنيع
- قطع الأتمتة غير القياسية — أقواس مخصصة، وحاملات أجهزة الاستشعار، وEOAT لخطوط إنتاج العميل'
- النمذجة الأولية — النماذج الأولية قبل الإنتاج والإنتاج الانتقالي قبل بدء جدول إصدار OEM
- الدعم الهندسي — ملاحظات DFM، ومقترحات تعديل الرسومات، واستبدال المواد، والمخزون المُدار من قِبل المورد (SMI)
الجودة والتغليف
يجب أن يركز القبول على السمات الحرجة والتحكم المرجعي القابل للتتبع. حدد توقعات التفتيش الأولي أو التفتيش أثناء العملية أو التفتيش النهائي قبل الإصدار. احمِ القطع المصنّعة من سوء التعامل وحدد أي تعريف أو تجميع مجموعات أو تغليف قطع الغيار للخدمة حسب ما يتطلبه المستلم.
ملاحظة الإصدار: الرسم المُتحكم به وعملية المراجعة ومعايير الاستلام الواضحة أكثر موثوقية من الاعتماد فقط على عينة غير رسمية أو بناء سابق.
التفاوتات المعيارية والدقة القابلة للتحقيق
يتم تحديد التفاوت على جزء OEM بالرسم، وليس من قبل الورشة. حيثما يكون الرسم صامتًا، يتم تطبيق القيمة الافتراضية أدناه ويتم مراجعة أي بُعد وظيفي خلال مرور DFM.
- التفاوت الخطي: ±0.1 mm قياسي، ±0.05 mm عند الطلب، ±0.025 mm للميزات ذات التفاوت الضيق
- تفاوت الثقب: ±0.05 mm على الميزات القياسية، ±0.025 mm على ميزات الضغط والتثبيت
- تشطيب السطح: Ra 1.6 µm قياسي كما تم تشغيله، أدق عند الطلب
- التسطيح والتوازي: حسب الرسم؛ 0.02 mm فوق 100 mm قابل للتحقيق عند الطلب
- ISO 2768-م تستخدم كتفاوت عام افتراضي على الرسومات التي لا تحدد خلاف ذلك
- يتم احترام استدعاءات GD&T (المراجع، الملف الشخصي، الموضع) والتحقق منها مقابل الطباعة
خيارات تشطيب السطح والمعالجة
تشطيب السطح هو جزء من مواصفات الشركة المصنعة الأصلية (OEM). تعرض القائمة أدناه التشطيبات الأكثر شيوعًا المحددة على القطع المشغلة بالمعدات الأصلية (OEM).
- كما تم تشغيله (تشطيب مطحنة قياسي)
- تفجير بالخرز أو تفجير بالحبوب أو إزالة الحواف بالدوران للحصول على تجانس تجميلي
- الأنودة الألومنيومية: النوع الثاني (زخرفي) والنوع الثالث (أنودة صلبة)
- طلاء مسحوق فوق سطح مفجور بالخرز
- طلاء رطب أو طبقة أساس مع رمز اللون حسب مواصفات العميل
- الطلاء الكهربائي: الزنك والنيكل والكروم والقصدير والذهب والفضة
- طلاء النيكل الكيميائي (EN) لمقاومة التآكل والتآكل
- إكساء مؤكسد (Passivation) على الفولاذ المقاوم للصدأ (ASTM A967 / AMS 2700)
- طلاء أكسيد أسود أو فوسفات على الفولاذ
- تلميع أو صقل أو تشطيب مرآتي على الأسطح التجميلي
- وضع علامات بالليزر أو نقش أو طباعة حريرية للتعريف
اعتبارات التصميم (نصائح للتصميم من أجل التصنيع)
- أرسل أحدث مراجعة مع طلب عرض الأسعار حتى لا يتم تسعير القطعة على رسم تقني قديم
- حدد الأسطح الوظيفية والتجميلي بوضوح بحيث يكون نطاق الفحص لا لبس فيه
- تجنب تكدس التفاوتات المزدوجة بتحديد المرجعيات والأساسات الأساسية مرة واحدة
- حدد فقط التفاوتات التي تحتاجها الوظيفة؛ التفاوت الأدق يضيف تكلفة بدون قيمة
- اجمع السمات حسب الإعداد بحيث يمكن تصنيع الجزء بأقل عدد ممكن من العمليات
- اسمح بوجود شطب أو نصف قطر على جميع الحواف الحادة الآلية ما لم يحظره الرسم
- حدد التشطيب السطحي على كل وجه مهم، بما في ذلك الخيوط والتجاويف
- حدد مواصفات الخيط وعمقه وفئته بحيث يكون القلاوز والتشغيل صحيحاً
- استخدم أدوات التثبيت القياسية (DIN وISO وANSI) بدلاً من الأنماط الاحتكارية حيثما أمكن
- خطط لتشغيل صغير للقطعة الأولى قبل إصدار الإنتاج لتأكيد الملاءمة والفحص
- housings وbrackets مخصصة
- أعمدة النقل والتجهيزات واللوحات المُشغَّلة آليًا
- مكونات السوائل والتجهيزات الميكانيكية
- المكونات الفرعية لخط إنتاج أصلي
- قطع الغيار وقطع الغيار البديلة
الصناعات والتطبيقات
تدخل قطع التصنيع الآلي للمصنِّع الأصلي للجهاز ({{OEM}}) مباشرة في منتج العميل. يعرض القائمة أدناه الصناعات والقطع التي يدعمها برنامج المصنِّع الأصلي للجهاز بشكل متكرر.
- المكائن الصناعية — enclosures, والقِطَع الحاملة، والهياكل، وكتل التروس، والأعمدة المُصنَّعة حسب الطلب
- الأتمتة والروبوتات — لوحات التثبيت، وقِطَع تركيب الحساسات، ومكونات نهاية الذراع
- السيارات والطرق الوعرة — مكونات النماذج الأولية والإنتاج بكميات منخفضة
- الطيران والدفاع — أدوات الدعم الأرضي، الأقواس، المعدات الأرضية
- الطب والمختبر — هياكل المعدات، مكونات الأدوات، تركيبات المختبر
- الإلكترونيات وأشباه الموصلات — عناصر الهيكل، أجسام المستشعرات، ألواح التثبيت
- الطاقة — مكونات معدات الطاقة، أجهزة electrical enclosure
- الخدمة وقطع الغيار — قطع الغيار، المكونات القديمة، أجهزة التعديل
هل اتفاقية الجودة أو NDA متاحة؟
نعم. يمكن توقيع NDAs واتفاقيات الجودة ومستندات تأهيل الموردين قبل تبادل التصاميم الحساسة ومعلومات البرنامج.
التغليف والشحن والتوثيق
التعبئة OEM مطابقة لمواصفات العميل ولمتطلبات القطع ' المتطلبات الجمالية ومقاومة التآكل والـ ESD. يصف القائمة أدناه خيارات التعبئة القياسية وشروط الشحن المتاحة والمستندات التي يمكن إصدارها مع الشحنة.
- التعبئة القياسية — كيس بولي فردي، رغوة أو غلاف فقاعي على الأسطح الجمالية، ورق VCI أو زيت للقطع الحديدية، كيس ESD للمكونات الحساسة، فاصل أو مقسم في صندوق متعدد القطع، صندوق خشبي للتصدير أو القطع الثقيلة.
- تجميع المجموعة — قطع مجمعة حسب التجميع في صندوق واحد، كل كيس يحمل رقم القطعة والمراجعة؛ قائمة المواد والمسافر مضمنان داخل الصندوق الرئيسي.
- التعريف — ملصق خارجي برقم القطعة والمراجعة والكمية ورمز المورد وعنوان الشحن؛ ملصق باركود أو QR عند الطلب؛ رقم تسلسلي على القطع الفردية عند تحديد ذلك.
- خيارات الشحن — طرود، شحن جزئي LTL، شاحنة كاملة، شحن جوي، شحن بحري، ناقل مرتب من العميل، وشروط EXW / FOB / CIF / DDP؛ المخزون المُدار من المورد والإطلاقات المجدولة في البرامج طويلة المدى.
- المستندات القياسية — قائمة التعبئة، الفاتورة التجارية، شهادة المطابقة (C of C)، شهادة اختبار المطحنة (MTC)، تقرير فحص المقال الأول (FAI)، وتقرير الأبعاد / التخطيط.
- المستندات الخاصة بالعميل — PPAP، ISIR، PSW، خطة التحكم، المسافرون الموقعون، الصور وسجلات عزم الدوران الموقعة عند الطلب؛ يمكن إرسال المستندات عبر البريد الإلكتروني قبل الشحنة المادية.
كيف يتم التعامل مع التحكم في المراجعة على الطلبات المتكررة؟
يتم تسعير كل إصدار وبناؤه مقابل رقم المراجعة المقدم مع الطلب. يتم مراجعة تغييرات الرسم مع العميل قبل الإصدار التالي، ويتم إنشاء تخطيط المقال الأول كلما تغيرت المراجعة.
كيف يتم جدولة الطلبات المتكررة؟
يتم جدولة الطلبات المتكررة كإصدارات لمرة واحدة، أو طلبات شاملة مع استدعاءات، أو كانبان، أو مخزون يديره المورد. يتم مراجعة الجدول وقت التسعير وتحديثه كلما تغير نمط الطلب.


