

الأسئلة الشائعة
ما هي أصغر حجم دفعة تقبلونه؟
النماذج الأولية ذات القطعة الواحدة وتشغيل خطوط الإنتاج التجريبية القصيرة أمر معتاد. للكمية فوق ~50 قطعة، نوصي عادةً بتركيبة مخصصة أو نظام تثبيت للحفاظ على ثبات وقت الدورة.
خيارات الشحن
- DHL / FedEx / UPS —快递 دولية، 3 – 5 أيام عمل من الباب إلى الباب، تتبع كامل، وتخليص جمركي.
- الشحن الجوي — 5 – 10 أيام عمل للشحنات الأثقل؛ يمكن دمج الشحنات للحمولات الحساسة للتكلفة.
- الشحن البحري (FCL / LCL) — 20 – 35 days للإنتاجيات غير العاجلة؛ حاوية كاملة أو حاوية مشتركة.
- بريد سريع ترتبه العميل — يمكن تسليم القطع إلى حساب مقدم من العميل عند الطلب.
- EXW، FOB، CIF، DAP — شروط Incoterms مدعومة حسب تفضيل العميل.
|
حركة المحور |
حركة أداة خطية X وY وZ |
|---|---|
|
هندسة مثالية |
عناصر منشورية ومتعامدة |
|
نموذج الطلب |
النماذج الأولية والإنتاج بكميات منخفضة والإنتاج المتكرر |
|
مراجعة المدخلات |
3D نموذج ورسم ومادة وتشطيب وكمية |
ما هي Milling CNC بِـ 3 محاور
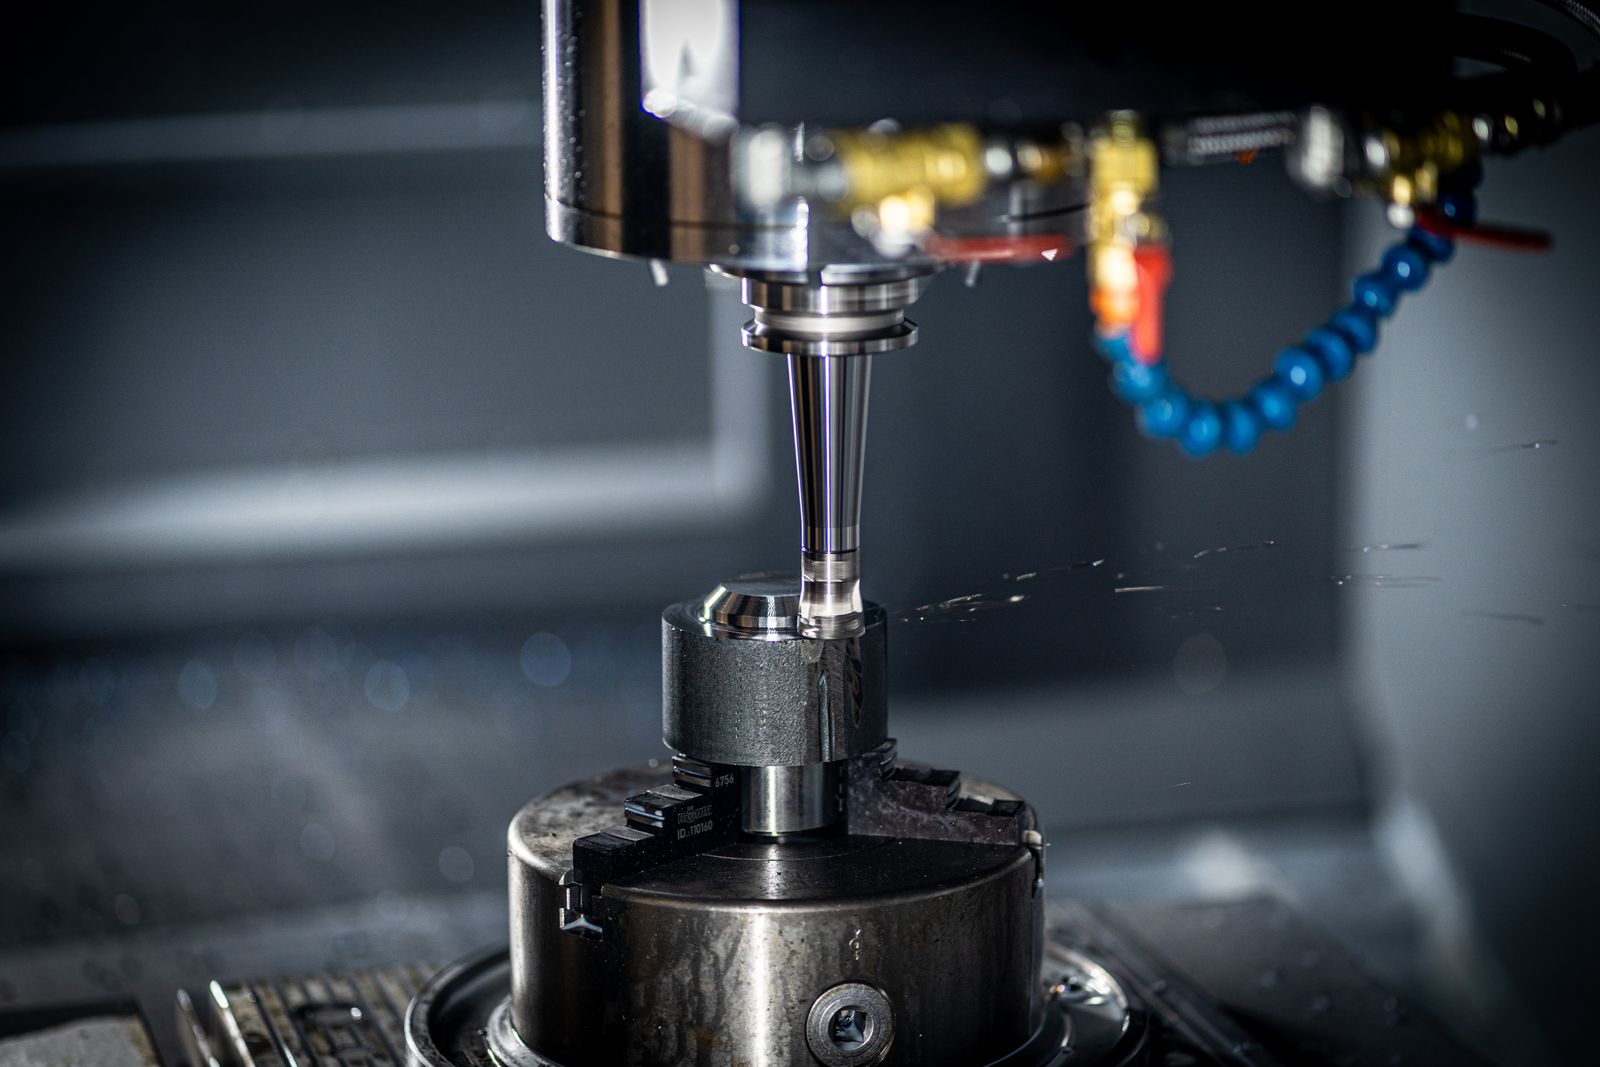
3 Milling CNC هي عملية تصنيع طرحية يتحكم بها الحاسوب تحول كتلة صلبة من المادة إلى مكون نهائي. تزيل أداة قطع دوارة المادة وفق مسار مبرمج بينما تعمل الآلة على طول ثلاثة اتجاهات خطية: X وY وZ. تُستخدم هذه العملية عادةً للنماذج الأولية والأجزاء المنشورية بما في ذلك الألواح والحاملات والأغلفة والأغطية والكتل والمكونات الميكانيكية.
يتحكم محور X في الحركة من اليسار إلى اليمين ويتحكم محور Y في الحركة من الأمام إلى الخلف ويتحكم محور Z في الحركة الرأسية. معًا، تسمح هذه الحركات للآلة بإنشاء ثقوب وجيوب ومي槽 ومحيطات وسمارات وسطوح مستوية بدقة. يتم تحويل نموذج CAD الرقمي أو الرسم الهندسي إلى تعليمات الآلة بحيث يمكن تكرار نفس العمليات بشكل متسق.
كيف تنتقل العملية من التصميم إلى الجزء
|
01 مدخلات التصميم 2D رسم و3D نموذج ومادة ومتطلبات حرجة |
02 تخطيط CAM اختيار الأدوات وأدوات التثبيت ومسارات الأدوات للتقطيع الخشن والتشطيب. |
03 التشغيل CNC الحركة المحكومة على المحاور X وY وZ تزيل المادة من Stock. |
04 الفحص يتم التحقق من الأبعاد والخيوط والتشطيب وحالة الجزء النهائي. |
|---|
يبدأ سير العمل النموذجي ببيانات التصميم ومراجعة المواد والأبعاد الحرجة وأدوات التثبيت. يُستخدم برنامج CAM لإنشاء مسارات التقطيع الخشن والتشطيب، ومحاكاة إزالة المادة، وإعداد البرنامج للآلة. ثم يتم تثبيت Stock باستخدام قائمة، أو مشابك، أو تركيبة مخصصة قبل بدء التفريز.
لماذا تختار التفريز بخط 3
التكلفة والإعداد؟ للأجزاء بدون هندسة زوايا متعددة معقدة، يستخدم التشغيل بخط 3 عادةً أدوات تثبيت وبرمجة أبسط من طرق الخطوط المتعددة. يمكن أن يجعل هذا خيارًا فعالاً لتصميمات ميكانيكية قياسية.
القابلية للتكرار؟ بمجرد تحديد أدوات التثبيت والبرنامج، يمكن استخدام نفس تسلسل العمليات للطلبات المتكررة، مما يدعم علاقات متسقة بين الثقوب والأسطح وميزات التحديد.
من النموذج الأولي إلى الإنتاج؟ يمكن للعمليات دعم النماذج الأولية المبكرة وعينات الهندسة ومكونات الدفعة الصغيرة والإنتاج المتكرر المجدول دون الحاجة إلى قوالب أو أدوات صب.
خيارات التشطيب؟ بعد التصنيع الآلي، قد تخضع القطع للتشطيب بالأنودة أو الصنفرة بالقطر أو الطلاء الكهربائي أو الدهان أو الطلي أو التلميع أو أكسيد الحديد الأسود أو التخميل أو وضع العلامات بالليزر حسب المادة ومتطلبات الاستخدام النهائي.
متى يكون محور 3 هو الخيار المناسب
الطحن 3-المحور هو خيار قوي للمكونات المسطحة أو على شكل كتل مع الفتحات والخيوط والتجاويف والفتحات الطولية والملفات الشخصيةaccessible. قد يتطلب التصميم ذو الأسطح المائلة المتعددة أو الميزات حول جسم أسطواني أو undercut صعب التصنيع 4-محور أو 5-محور بدلاً من ذلك. يساعد اختيار العملية بناءً على الهندسة في التحكم في عدد الإعدادات وتكلفة التصنيع ووقت التسليم.
|
فحص التصميم؟ قبل طلب عرض سعر، قدم ملف 3D CAD، ورسمة تحدد الأبعاد والخطوة الحرجة، ودرجة المادة، والكمية، والتشطيب السطحي المطلوب، وأي متطلبات فحص. |
|---|
المواد التي نتصنعها
خلية 3-محور لدينا تقطع العائلات التالية بشكل روتيني. تشمل أشكال المخزون الصفائح والقضبان وبلوك التصنيع والحديد المطروق.
- سبائك الألومنيوم — 6061, 7075, 2024, 5052, 6063, MIC-6 صفيحة قولبة مسبوكة
- الفولاذ المقاوم للصدأ — 304, 304L, 316, 316L, 17-4 PH, 2205 مزدوج
- الفولاذ الكربوني والسبائكي — 1018، 1045، A36، 4140، 4340، فولاذ أدوات O1 / A2
- النحاس الأصفر والنحاس — C360 نحاس أصفر سهل التشغيل، C110 نحاس، C954 برونز
- التيتانيوم — الدرجة 2، الدرجة 5 (Ti-6Al-4V)، الدرجة 5 ELI
- اللدائن الهندسية — POM (Delrin)، PEEK، PTFE، HDPE، النايلون، البولي كربونات، ABS، Ultem
- المغنيسيوم والتخصصات — AZ31 مغنيسيوم، Inconel 625/718 حسب الطلب
التفاوتات المعيارية والدقة القابلة للتحقيق
مخطط التفاوت الافتراضي يتبع ISO 2768-m (متوسط) ما لم يحدد الرسم خلاف ذلك. يتم مراجعة المواصفات الأكثر صرامة مقابل إمكانية الوصول إلى السمة والتثبيت وطريقة الفحص.
- التفاوت الخطي المعياري — ±0.05 mm (±0.002 in) على الأبعاد المفحوصة
- تفصيل التفاوت — ±0.025 mm (±0.001 in) متاح على الميزات الحرجة
- تفاوت ضيق — ±0.01 mm (±0.0004 in) بالمراجعة، يعتمد على المادة والهندسة
- قطر الثقب — لقم وثاقيب قياسية؛ يمكن تحقيق ±0.025 mm
- الاستواء / التوازي — 0.03 mm على 100 mm نموذجي على الأسطح المُشار إليها
- الموقع / GD&T — تحديد الموقع، المركزية، وتحمل الشكل حسب ASME Y14.5 أو ISO 5459
ضبط الجودة والفحص
يتبع كل طلب خطة فحص محددة. يتناسب مستوى الفحص مع أهمية القطعة وتعليمات الرسم ومتطلبات العميل.
- فحص القطعة الأولى (FAI) — 100 % تقرير بأبعاد القطعة الأولى، تنسيق AS9102 عند الطلب
- فحوصات أثناء التصنيع — قياس المشغل في العمليات الحرجة باستخدام فرنية، ميكرومتر، جهاز قياس ارتفاع، ومقياس دبوس مُعاير
- فحص CMM — جهاز قياس ثلاثي الإحداثيات Zeiss أو ما يعادله لقياس GD&T ومخططات المرجع المعقدة والتغطية الكاملة للقطعة
- جهاز قياس خشونة السطح — Mitutoyo SJ-210 أو ما يعادله للتحقق من Ra
- جهاز قياس الصلادة — Rockwell / Vickers للتحقق من حالة المواد وبعد المعالجة
- تقرير الفحص النهائي — تقرير الأبعاد وشهادة المواد وتأكيد التشطيب والسجلات التصويرية عند الطلب
- تتبع المواد — شهادة المُنتج (MTC) محفوظة لكل دفعة إنتاج
هل تزودون المواد، أم أرسل مخزوني الخاص؟
كلا الخيارين مدعومان. معظم العملاء يفضلون أن نزودهم بمواد معتمدة لأنها تُبسّط سلسلة التوريد وتمنحنا طرفاً واحداً مسؤولاً عن القطعة.
كيفية الحصول على عرض سعر
لإنشاء عرض سعر دقيق، يرجى إرسال نموذج 3D CAD، ورقة رسم 2D (PDF أو DWG) مع التفاوتات والمراجع الحرجة، ودرجة المادة، والكمية المطلوبة، ومواصفات التشطيب السطحي أو الطلاء، وأي متطلبات فحص أو توثيق، وتاريخ التسليم المستهدف. خلال يوم عمل واحد، ستتلقى ملاحظات DFM، ووقت تسليم واقعي، وسعر الوحدة/الإجمالي. للأشكال الهندسية المعقدة، يمكننا أيضًا التوقيع على اتفاقية عدم إفشاء قبل تبادل الملفات.
تدفق العملية وتسلسل التصنيع
كل طلب طحن 3-axis يتبع مسارًا محددًا من المادة الخام إلى الجزء المُعبأ. تتناسب الخطوات المحددة مع تعقيد الجزء وحجم الدفعة، لكن ترتيب العمليات أدناه ينطبق على معظم الأجزاء المنشورية التي نُشغلها في هذه الخلية.
- استلام المواد والتحقق منها — يتم التحقق من القضيب أو الصفائح أو المصبوبات أو التطريقات الواردة مقابل أمر الشراء وشهادة المواد (MTC). يتم تسجيل دفعة الحرارة والدرجة والأبعاد للتتبع الكامل.
- قطع المخزون / النشر — يتم قطع المخزون oversized إلى شبه صفر باستخدام منشار شريطي أفقي، مع ترك 1 – 3 mm من مخزون التصنيع لكل وجه للقشط والتقطيع.
- اختيار التثبيت وبناء التركيبات — يتم اختيار الظغوط، والفكوك اللينة، والمشابك الطرفية، والألواح الفراغية، أو التركيبات المخصصة من الرسم. للأجزاء متعددة الميزات، يتم إنشاء مرجع التركيب على نظام 3-2-1 المدرج في الرسم.
- التقطيع وتنظيف أعلى المخزون — يقوم مدور الوجه بإنشاء وجه مرجعي نظيف وصفر Z معروف، مع إزالة قشور الطحن وتشوه المنشار.
- الطحن الخشن — عمليات تخشين لإزالة كميات كبيرة من المواد باستخدام لقم تفريز بقواطع قابلة للفهرسة، أو مسارات دوامية عالية الكفاءة، أو استراتيجيات ترقق القشط. تتم إزالة المادة بأقصى حمل قشط مسموح به للقاطع والمادة المختارة.
- فحص ما قبل التشطيب — يتم فحص الخصائص المرجعية الحرجة وأبعاد البطل أثناء الدورة باستخدام أوناش معايرة ومقاييس ميكروية ومقاييس ارتفاع. يتم إجراء تعديلات على انحراف المخزون قبل مرور التشطيب.
- الطحن ما قبل التشطيب — يتم إحضار الجدران والأرضيات إلى ضمن 0.1 – 0.2 mm من القيمة الاسمية لترك مقدار مخزون منتظم للتشطيب.
- الثقوب والقلاووظ — يتم إنتاج الثقوب القياسية والثقوب المقلوظة والكشاتاف باستخدام دورات القلاووظ الصلب أو التفريز اللولبي. يتم التحقق من مواضع الثقوب مقابل الرسم قبل الانتقال إلى التجهيز التالي.
- تمريرة التشطيب — تمريرة تشطيب عند انخراط شعاعي مُنخفض ومعدل تغذية مُنخفض تُحضر الجدران والأرضيات والنتوءات إلى البُعد النهائي، محققة عادةً 0.8 – 1.6 µm Ra.
- كسر الحواف / الشريحة — جميع الحواف الحادة تستقبل شريحة 0.2 – 0.5 mm أو كسر حواف لكل إشارة رسم، تُطبَّق باستخدام مقطع شريحة أو يدويًا على الميزات التجميلية الحرجة.
- إزالة المس不入 وال تنظيف — إزالة المس不入 اليدوية أو التشطيب بالدوران أو التنظيف بالفرشاة تزيل النتوءات المتبقية. ثم تُنظَّف القطع في غسيل مائي لإزالة سائل التبريد ورقائق القطع والزيت.
- الفحص النهائي — 100 % فحص القطعة الأولى على القطعة الأولى، ثم فحص أثناء العملية أو فحص عينات على بقية الدفعة. يتم التحقق من خشونة السطح والصلادة والأبعاد الحرجة وتوثيقها.
- المعالجة السطحية (مُؤجَّرة إن أمكن) — التخليل، الطلاء، الطلاء بالكهرباء، المعالجة البخارية، أو غيرها من التشطيبات تُوجَّه إلى شركاء مؤهلين بموجب نظام الجودة الخاص بنا.
- التغليف والشحن — تُغلَّف القطع وتُوضَع في أكياس وتُوسَم وتُعبَّأ وفقًا لمواصفات العميل. تُرفَق المستندات ويتم إطلاق الشحنة.
مرجع خصائص المواد
يوضح الجدول أدناه الخصائص النموذجية في درجة حرارة الغرفة للمواد التي تُقطع عادةً في خلايانا ذات 3 محاور. القيم هي بيانات مرجعية صناعية؛ يتم تأكيد خصائص الدفعة الفعلية بشهادة المطحنة (MTC).
|
المادة |
الكثافة (g/cm³) |
مقاومة الشد (MPa) |
إجهاد الخضوع (MPa) |
الصلادة (HB) |
قابلية التشغيل (%) |
|---|---|---|---|---|---|
|
ألومنيوم 6061-T6 |
2.70 |
310 |
276 |
95 |
180 |
|
ألومنيوم 7075-T6 |
2.81 |
572 |
503 |
150 |
170 |
|
ستانلس 304 |
8.00 |
515 |
205 |
170 |
45 |
|
ستانلس 316L |
7.99 |
485 |
170 |
160 |
40 |
|
17-4 بي إتش (H1025) |
7.78 |
1,070 |
1,000 |
330 |
30 |
|
فولاذ كربوني 1018 |
7.87 |
440 |
370 |
130 |
70 |
|
سبيكة فولاذية 4140 |
7.85 |
655 |
415 |
200 |
55 |
|
نحاس C360 |
8.50 |
400 |
140 |
80 |
100 |
|
نحاس أحمر C110 |
8.94 |
220 |
70 |
45 |
85 |
|
تيتانيوم درجة 5 |
4.43 |
950 |
880 |
340 |
22 |
|
ديلرين (POM) |
1.41 |
70 |
65 |
120 (R) |
150 |
|
PEEK |
1.32 |
100 |
90 |
85 (R) |
90 |
تقييمات قابلية الماكينة نسبية لفولاذ AISI 1212 = 100%. قيم HB في (R) للبلاستيك تشير إلى روكويل، وليست برينيل.
ما الذي يحدد التكلفة
- المادة — تكلفة المادة الخام، وتصنيف قابلية الماكينة، والعلاوة على الدرجات المعتمدة (مثل الطبية والفضاء والنووية). السبائك الغريبة مثل التيتانيوم وInconel تكلف أكثر لكل كيلوغرام وتستغرق وقتًا أطول في التشغيل.
- التفاوت — التفاوتات الضيقة (أقل من ±0.025 mm) تتطلب مرورات تشطيب أبطأ وأدوات مؤهلة والتحقق من CMM، وكل ذلك يضيف وقت الدورة والفحص.
- حجم الدفعة — يتم استهلاك تكلفة الإعداد على الدفعة. النماذج الأولية والجريبات القصيرة تحمل عبء إعداد أعلى لكل قطعة؛ تشغيل الإنتاج 100+ القطع يخفف العبء.
- تعقيد الشكل الهندسي — الجيوب العميقة والجدران الرقيقة والأنصاف الأقطار الداخلية الصغيرة وميزات الجوانب المتعددة تتطلب المزيد من الإعدادات والمزيد من الأدوات ووقت دورة أطول.
- تشطيب السطح والطلاء — مواصفات Ra الضيقة والتلميع المرآتي والأنودة الصلبة والطلاءات المتخصصة تضيف وقت معالجة ثانوي وتكلفة خدمة خارجية.
- الفحص والتوثيق — فحص القطعة الأولى وتقارير AS9102 وPPAP وبرامج CMM وشهادة المادة كلها تضيف ساعات هندسية وفحص.
- أدوات التثبيت والأدوات الخاصة — التركيبات المخصصة، وطواحين النهاية المخصصة، والقواطع الخاصة تحمل رسومًا لمرة واحدة تُستهلك على مدى الإنتاج.
ما الذي يحدد مهلة التسليم
- توريد المواد — الأحجام الشائعة للقضبان في 6061 و 7075 و 304 و12L14 تُشحن في 2 – 5 days؛ السبائك الخاصة أو الصفائح الكبيرة أو المطروقات المعتمدة قد تحتاج 2 – 4 weeks.
- البرمجة والتثبيت — الجزء الجديد عادة ما يكون 1 – 3 days من برمجة CAM وبناء التجهيزات. الأجزاء المتكررة تُشغّل من البرامج الموجودة.
- زمن دورة CNC — وقت القطع الفعلي لكل جزء، والذي يتناسب مع حجم إزالة المادة وعدد الإعدادات وعدد مرات التمرير للتشطيب.
- العمليات الخارجية — التأنيض والفوسفته والطلاء بالبودرة والمعاملة الحرارية هي 2 – 7 أيام عمل لدى شركاء مؤهلين، مُدرجة في جدول المهلة.
- الفحص والتوثيق — FAI الكامل وAS9102 وPPAP وبرامج CMM قد تضيف 1 – 3 days حسب تعقيد الجزء ونطاق التقرير.
- الشحن — DHL / FedEx الدولي 3 – 5 days؛ الشحن البحري 20 – 35 days؛ الشحن الجوي 5 – 10 days.
أوقات التسليم النموذجية حسب السيناريو
|
السيناريو |
النماذج الأولية (1 – 5 pcs) |
إنتاج منخفض الحجم (10 – 100 pcs) |
الإنتاج (500+ جهاز) |
|---|---|---|---|
|
المادة الخام المتوفرة في المخزون |
3 – 5 أيام عمل |
5 – 7 أيام عمل |
7 – 12 يوم عمل |
|
مادة مراد تأمينها |
5 – 10 يوم عمل |
10 – 15 يوم عمل |
15 – 25 يوم عمل |
|
مع تشطيب خارجي (أنودة، طلاء كهربائي، طلاء) |
7 – 12 يوم عمل |
10 – 18 يوم عمل |
18 – 30 أيام عمل |
|
مع توثيق FAI / AS9102 / PPAP الكامل |
+ 2 – 4 أيام عمل |
+ 1 – 3 أيام عمل |
+ 1 – 2 أيام عمل |
العيوب الشائعة والوقاية
معظم عيوب التفريز 3-المحور يمكن الوقاية منها. تغطي القائمة أدناه أوضاع الفشل التي نراها في أغلب الأحيان على الأجزاء المنشورية، مع السبب الجذري والوقاية القياسية التي نطبقها.
|
العيوب |
السبب |
الوقاية |
|---|---|---|
|
علامات الذبذبة |
تعميق شعاعي مفرط، بروز زائد للعدة، صلابة غير كافية في تثبيت قطعة الشغل |
تقليل عمق القطع الشعاعي، تقصير بروز العدة، التحويل إلى مسارات تراخويدالية، ترقية الحامل (هيدروليكي / تثبيت بالانكماش) |
|
تكوّن النتوءات |
عدة غير حادة، تمزق المادة من جهة الخروج، حبيبات حادة في الفولاذ المقاوم للصدأ والألومنيوم |
قاطع حاد، انحدار خروج مناسب، مرور خفيف لتكسير الحافة، إزالة النتوءات بالدوران أو الفرشاة كعملية ثانوية محكومة |
|
انحراف الجدار |
تتسبب الجدران الرقيقة وقوى القطع العالية في ارتداد القطعة بعيدًا عن القاطع |
تخشين على جانبين، مسار تشطيب خفيف على الجدران المقابلة، صفيحة دعم أو ضلع تركيب، تطهير تكيفي منخفض المشاركة |
|
تشطيب سطحي رديء |
معدل تغذية مرتفع، سرعة محور منخفضة، حافة متراكمة، تبريد غير كافٍ |
تقليل التغذية، زيادة rpm، التحول إلى أداة مطلية، التحقق من تركيز سائل التبريد، إجراء مسار تشطيب مخصص |
|
انحراف بُعي عبر الدفعة |
التمدد الحراري للآلة والقطعة، تآكل الأداة عبر فترات التشغيل الطويلة، قابلية إعادة التركيب |
دورة الإحماء، والفحوصات الدورية أثناء المعالجة، وتعويضات طول الأداة المعدّلة عند التآكل، والتركيبة المؤهلة ذات نقاط التوقف القابلة للتكرار |
|
تكسّر الأداة |
تكدّس الرقائق، ومعلمات مفرطة، وأداة خاطئة للمادة، وطرف مهترئ |
مطابقة الأداة للمادة، واستخدام استراتيجيات ترقق الرقائق / الترشويدية، والتحقق من إزالة الرقائق، واستبدال الأطراف وفقاً للجدول الزمني |
|
مشاكل إزالة الرقائق |
الجيوب العميقة، والرقائق الخيطية، وتدفق سائل التبريد غير الكافي، وعدم وجود سائل تبريد عبر المحور |
دورات الحفر التنقيبي، وسائل التبريد عالي الضغط، ونفخ الهواء، ومسارات الأدوات المتدرجة لكسر تدفق الرقائق |
|
التشوّه الحراري |
تراكم الحرارة على دورات الألومنيوم أو التيتانيوم الطويلة، إزالة غير متماثلة للمادة |
السماح بالتثبيت الحراري، موازنة التخشين على السمات المقابلة، إغراق التبريد بدرجة حرارة مضبوطة، إنهاء بعد التبريد |
التغليف القياسي
- كيس VCI (مثبط التآكل المتطاير) — يُطبق على جميع أجزاء الفولاذ والحديد لمنع الأكسدة أثناء الشحن والتخزين.
- لفائف رغوة فردية أو صواني مقسمة — تحمي الأسطح المشغولة من أضرار التلامس؛ صواني متعددة التجاويف للأجزاء الصغيرة.
- كيس بولي مختوم — يحافظ على نظافة الأجزاء وجفافها لتطبيقات الطبية والبصرية.
- صناديق كرتون مع فواصل — للأجزاء الصغيرة والمتوسطة في دورات الإنتاج.
- تعبئة خشبية مخصصة / حاويات خشبية — للأجزاء الكبيرة والثقيلة أو الدقيقة فوق 25 kg، مع بطانة رغوة وحماية الحواف.
- تغليف آمن من التفريغ الكهروستاتيكي (ESD-safe) — للأجزاء التي ستُدمج في المعدات الإلكترونية أو أجهزة أشباه الموصلات.
- وضع الملصقات — رقم الجزء، الدفعة/الوحدة الإنتاجية، الكمية، المادة، ورقم المرجع الخاص بالعميل على كل عبوة خارجية وداخلية.
توثيق قياسي
- شهادة المطابقة (C of C) — تؤكد أن الأجزاء تم تصنيعها وفقًا للرسم وتلبي المتطلبات المحددة.
- شهادة اختبار المصنع (MTC) — شهادة المواد الأصلية من المصنع، محفوظة لكل دفعة إنتاج.
- تقرير فحص المقال الأول (FAI / AS9102) — 100 % تقرير الأبعاد على الجزء الأول من الدفعة.
- تقرير فحص الأبعاد — قياسات مسجلة للسمات الحرجة عبر الدفعة.
- تقرير تشطيب السطح — قياسات Ra حيثما وردت في الرسم.
- شهادة المنشأ (CoO) — للتخليص الجمركي، عند الاقتضاء.
- الفاتورة التجارية وقائمة التعبئة — وثائق الشحن القياسية.
- حزمة PPAP / APQP — للعملاء في قطاع السيارات، تتضمن خطة التحكم وPFMEA وبيانات القدرات.
القدرات ذات الصلة والخدمات المتقاطعة
التفريز 3-المحور هو العمود الفقري لخلية العمل لدينا، لكنه نادراً ما يكون العملية الوحيدة التي تحتاجها القطعة. نحن ننسيق الخدمات اللاحقة بحيث يرى العميل مورداً واحداً مسؤولاً، وليس قائمة من المقاولين من الباطن.
- التشطيب بعد التشغيل — النفخ بالكرات، الدرفلة، التنعيم اليدوي، التلميع الخفيف، كسر الحواف، والتلميع التجميلي داخلياً.
- الأنودة والطلاء — أنودة من النوع الثاني / النوع الثالث، طلاء نيكل كيميائي، زنك، قصدير، ذهب، وفضة من خلال شركاء مؤهلين.
- الطلاء الكهربائي والطلاء السائل — بوليستر، إيبوكسي، أنظمة هجينة، مطابقة ألوان RAL / بانتون، وجه أول + طبقة نهائية، وطلاء شفاف.
- المعالجة الحرارية — التبريد عبر التقسية، التبريد عبر التصلب السطحي، التعديل، معالجة المحاليل، والتشيخ (مثل 17-4 PH H900 / H1025 / H1075).
- التجميع الخفيف والتعبئة — تركيب أدوات التثبيت، ضغط الإدخال، التجميع الفرعي، وتعبئة الأدوات.
- وضع العلامات والنقش بالليزر — أرقام القطع، الشعارات، UID، 2D مصفوفة البيانات، وأكواد التتبع.
- التصميم من أجل التصنيع (DFM) — ملاحظات حول التفاوتات والميزات واختيار المواد قبل قطع الرقائق.
- الهندسة العكسية — إعادة بناء سحابة النقاط إلى CAD للأجزاء القديمة وأدوات التصنيع.
- فحص CMM ومسح 3D — التحقق الكامل من GD&T، مقارنة CAD، ومسحات الهندسة العكسية.
- تنسيق الخدمات المتعاقد عليها — نقطة اتصال واحدة لشركاء المعالجة الحرارية والطلاء والأنودة والتغطية.
"
الميزات الشائعة وأنواع القطع
التشغيل بالقطع ثلاثة المحاور أكثر فعالية عندما تكون خصائص القطعة قابلة للوصول من الوجوه العلوية أو الجانبية. وهو يدعم مجموعة واسعة من العمليات في إعداد واحد، بما في ذلك السطحة، والثقب، والقلاووظ، والتجويف، والتخطيط، والتشطيب. وهذا يجعلها مثالية للقطع المنشورية مثل الهيئات، والأقواس، وقوالب القوالب. وعلى الرغم من أنها لا يمكنها تشغيل الزوايا المقعرة أو الأسطح الحرة المعقدة، إلا أن الجمع بين الكفاءة والموثوقية وتكلفة الأدوات المنخفضة يجعلها الخيار الأمثل لأغلب مهام الإنتاج اليومية.
|
المساحة |
ما الذي يمكن أن ينتجه التشغيل بـ 3 محاور |
أمثلة نموذجية للقطع |
|---|---|---|
|
عمل الأسطح |
الساتنة، والتخطيط، والشرامات، والوجوه المرجعية المسطحة. |
اللوحات القاعدية، والأغطية، والواح، ووجوه التركيب. |
|
الميزات الداخلية |
الجيوب والتجاويف والفتحات والقنوات والأشكال الغائرة. |
الهياكل ومبددات الحرارة وخطوط التجميع وكتل التركيب. |
|
خصائص الثقوب |
ثقوب مثقبة ومبرمجة ومزودة بتجاوز ومخروطية وممحاة. |
أقواس ولوحات التوصيل وأغلفة الإلكترونيات. |
|
التشطيب |
تمريرات دقيقة على السطوح المختارة؛ إزالة الدرجات قبل التشطيب. |
أجزاء النماذج الأولية ومكونات الإنتاج المتكرر. |
معلمات العملية الرئيسية
تعكس القيم أدناه نطاق التشغيل النموذجي لخلية الطحن ذات المحور 3 الخاصة بنا. يمكن تحقيق التفاوتات المذكورة على هندسة منشورية مدعومة بشكل صحيح باستخدام التثبيت المناسب والأدوات المؤهلة.
|
المعامل |
القيمة النموذجية |
|---|---|
|
التفاوت الخطي القياسي |
±0.05 mm (±0.002 in); ±0.025 mm عند الطلب; ±0.01 mm للميزات ذات التفاوتات الضيقة |
|
تشطيب السطح (كما تم تشغيله) |
Ra 1.6 – 3.2 µm نموذجي; Ra 0.8 µm قابل للتحقيق في تمريرات التشطيب |
|
الحد الأدنى لحجم التفاصيل |
حتى 0.5 mm عرض الشق و?1.0 mm ثقب بأدوات دقيقة |
|
الحد الأقصى لحجم القطعة |
يصل إلى 800 — 500 — 450 mm (سفر 3-محور، يعتمد على الماكينة) |
|
نطاق الدفعة |
1 إلى 5,000+ قطعة؛ من النموذج الأولي إلى الإنتاج منخفض الحجم |
|
وقت التسليم |
النماذج الأولية 3–5 أيام عمل؛ الإنتاج 7–15 أيام عمل |
|
صيغ CAD المقبولة |
STEP, IGES, X_T, SLDPRT, DXF, DWG (رسم 2D) و PDF |
|
منصات الآلات |
مركز تصنيع عمودي VMC ب3 محاور مع محور دوران 12,000–24,000 rpm |
خيارات تشطيب السطح
- كما تم تصنيعه — Ra 1.6 – 3.2 µm، تشطيب طحن قياسي
- نثر كرات / كرات زجاجية / أكسيد الألومنيوم — ملمس مطفي موحد للتجميل وإعداد ما قبل الطلاء
- أنودة النوع الثاني — شفاف أو ملون، حمض الكبريتيك، طلاء 5–25 µm نموذجي
- الأنودة الصلبة النوع الثالث — التشريب بـ PTFE اختياري، 25–75 µm، مقاومة للاهتراء
- الطلاء الكهربائي بالدقيق — بوليستر، إيبوكسي، أو أنظمة هجينة، مطابقة RAL / بانتون
- الطلاء السائل — طلاء رطب، برايمر + طبقة نهائية، لون مخصص
- الطلاء الكهربائي — نيكل، قصدير، زنك، ذهب، فضة (حسب المواصفات)
- إزالة النَشْوَة — ASTM A967 / AMS 2700 للفولاذ المقاوم للصدأ
- أكاسيد الحديد السوداء — MIL-DTL-13924، مقاومة معتدلة للتآكل للفولاذ
- التلميع — ميكانيكي أو تلميع كهربائي للحصول على مظهر المرآة
- العلامة والعمق بالليزر — شعارات، أرقام أجزاء، UID، 2D مصفوفة البيانات
اعتبارات التصميم (نصائح للتصميم من أجل التصنيع)
- أشعة الزوايا الداخلية — اجعل الزوايا الداخلية مساوية لنصف قطر نهاية القاطع أو أكبر منه؛ R — 1.0 mm هو المفضل للأدوات القياسية.
- أحجام الثقوب القياسية — حدد أحجام المثاقب القياسية؛ تجنب أقطار الثقوب الفردية التي تستلزم التشغيل بالتفريغ الكهربائي أو البريمة.
- سمك الجدار — حافظ على — 1.0 mm في الألومنيوم و— 0.8 mm في البلاستيك؛ الجدران الرقيقة تنحرف وتهتز وتُعقّد التثبيت.
- عمق الجيب — تجنب الجيوب الأعمق من 4— قطر الأداة دون تخفيض تدريجي أو أدوات متخصصة.
- تحديد الخيوط — استخدم خيوط مترية قياسية (M) أو موحدة (UNC / UNF)؛ حدد عمق الخيط، وليس فقط عمق الثقب.
- انضباط التفاوتات — شدّد فقط الأبعاد الوظيفية. اترك تفاوتات فضفاضة على العناصر غير الحرجة للحفاظ على انخفاض التكلفة.
- استراتيجية القواعد — أنشئ قواعد 3–2–1 على الرسم؛ يحدد هذا التثبيت والفحص.
- الأجزاء المقطوعة داخليًا والخيوط — استخدم القاطعات القياسية؛ إذا كانت القطعة المقطوعة داخليًا غير قياسية، توقع رسوم أداة مخصصة.
- مواصفات التشطيب السطحي — حدد قيمة Ra مع منطقة أخذ العينات؛ وضح ما إذا كان التشطيب قبل الطلاء أم بعده.
- تنسيق الملف —قدم ملف 3D STEP / IGES نظيفًا بالإضافة إلى رسم 2D مع المواصفات الحرجة.
ما هي تنسيقات الملفات التي يجب أن أرسلها مع طلب العروض (RFQ)؟
ملف 3D محايد (STEP أو IGES) بالإضافة إلى رسم PDF 2D مع الأبعاد الحرجة والتفاوتات ونقاط المرجع وملاحظات التشطيب هو الخيار المثالي. الملفات الأصلية (SolidWorks أو NX أو Fusion) مرحب بها لمراجعة أسرع لكنها غير مطلوبة.
ما هي التشطيبات التي يمكن تنفيذها داخليًا مقابل خارجيًا؟
التشطيب الآلي ونفخ الخرز وإزالة المسامير الأساسية والتلميع الخفيف تتم داخليًا. يتم إرسال الأنودة والطلاء الكهربائي والطلاء المسحوق والطلاء وإزالة الكبريت وأكسدة الأسود إلى شركاء مؤهلين ضمن نظام الجودة الخاص بنا.
مقارنة مع العمليات ذات الصلة
تعد عملية القطع بالتفريز 3 محاور الأكثر شيوعًا في التصنيع باستخدام الحاسب CNC، لكنها تنافس العديد من العمليات المجاورة. يساعد الجدول أدناه في اختيار العملية المناسبة لشكل هندسي معين وتحمل معين.
|
الوجهة |
3-Axis Milling (هذه العملية) |
4 / 5-Axis Milling |
تفريز-خراطة / مخارط |
|---|---|---|---|
|
هندسة مثالية |
أجزاء منشورية ذات ميزات على وجوه 1 – 3، على شكل ألواح / كتل / أقواس |
ميزات متعددة الوجوه، ثقوب نصف قطرية، أسطح منحوتة، زوايا مركبة |
أجزاء أسطوانية / دوارة، أعمدة، جلبة، تركيبات ملولبة |
|
عدد الإعدادات |
1 – 3 نموذجي |
1 – 2 نموذجي، إعداد واحد للأجزاء المتماثلة |
1 نموذجي للأجزاء المحورية التماثلة |
|
أدق تفاوت مسموح |
±0.01 mm بالمراجعة |
±0.01 mm على السمات الحرجة؛ ملف أضيق على الأسطح الحرة |
±0.01 mm على القطر مع تشطيب ناعم |
|
التكلفة مقارنة بهذه العملية |
خط الأساس (أقل تكلفة للأجزاء المنشورية) |
+برمجة 20 – 50 %، دورة أطول، معدل hourly أعلى |
تكلفة أقل للأجزاء المحورية المتماثلة، أعلى إذا كان هناك حاجة لتفريز مكثف |
|
متى تختار |
الصفائح المسطحة، الأقواس، الخزائن، الأغطية؛ أجزاء حساسة للتكلفة ذات ميزات منشورية |
أجزاء متعددة الأسطح، زوايا مركبة، أسطح منحوتة، أجزاء معقدة بإعداد واحد |
أجزاء من نوع العمود أو الكم، المكونات ذات الخيوط، أجزاء مستديرة كبيرة القطر |
معايير الصناعة والشهادات
نظام الجودة وممارسة التصنيع الآلي متوافقان مع المعايير أدناه. يتم الرجوع إلى الشهادات المحددة في نطاق المشروع عندما تتطلب متطلبات العميل ذلك.
- ISO 9001:2015 — خط أساس نظام إدارة الجودة؛ الأساس لجميع عمليات التصنيع لدينا.
- AS9100D / AS9102 — إدارة الجودة في صناعة الطيران؛ نموذج تقرير فحص القطعة الأولى لأجزاء الطيران.
- ISO 13485:2016 — إدارة جودة الأجهزة الطبية، تنطبق على أجزاء الطب والعلوم الحياتية.
- IATF 16949 — إدارة جودة السيارات، متوافق مع توثيق PPAP و APQP.
- ISO 2768 — التفاوتات العامة للأبعاد الخطية والزواية (فئات متوسطة / دقيقة / دقيقة جداً).
- ASME Y14.5-2018 — معيار الأبعاد الهندسية والتسامحات (GD&T)، يشمل مخطط البيانات وإطارات التحكم في السمات.
- ISO 5459 — البيانات وأنظمة البيانات للمواصفات الهندسية.
- ISO 1101 — المواصفات الهندسية للمنتج (GPS)، تسامحات الشكل والتوجه والموقع والهربان.
- ASTM A967 / AMS 2700 — معالجة التنشيط لأجزاء الفولاذ المقاوم للصدأ.
- MIL-DTL-13924 — طلاء أكسيد الحديد الأسود للفولاذ.
- ASTM B851 / MIL-A-8625 — أنودة النوع الثاني / النوع الثالث على الألومنيوم.
- RoHS / REACH — الامتثال للمواد المحظورة للوصول إلى السوق الأوروبي.
- المواد المعدنية المتعارضة (CMRT / RMI) — إعداد التقارير المتعلقة بمصادر القصدير والتنتالوم والتنغستن والذهب.
- بيانات تقنية خاضعة للرقابة بموجب ITAR/EAR والامتثال للتصدير لقطع ذات الصلة بالدفاع حيثما ينطبق ذلك.
التغليف والشحن والتوثيق
تُعبأ القطع لحماية الأسطح المشغولة والخيوط والعناصر الدقيقة أثناء النقل. تُرفق الوثائق وفقًا لمتطلبات العميل وتحفظ في نظام الجودة الخاص بنا.
- لوحات التركيب
- أقواس مشغولة
- حاويات المعدات
- الأدوات والتجهيزات
الصناعات والتطبيقات
- الطيران والفضاء — أقواس داخلية، تركيبات هيكلية، مكونات إطار طائرة تجريبية
- السيارات — مكونات محرك تجريبية، حاويات بطارية المركبات الكهربائية EV، أقواس لوحة العدادات، أغطية علبة التروس التجريبية
- الطب وعلوم الحياة — حاويات المعدات، أجسام الأجهزة، هياكل أنظمة التصوير، نماذج أولية للأطراف التعويضية
- المعدات الصناعية — أغطية علبة التروس، ألواح التركيب، كتل المانيفولد، واقيات الآلات
- الروبوتات والأتمتة — ألواح مؤثرات النهاية، قواعد المستشعرات، روابط أذرع الروبوت، مكونات الناقل
- الإلكترونيات وأشباه الموصلات — الهيكل، مبددات الحرارة، أدوات الاختبار، مكونات دليل الموجات
- الطاقة — مكونات متتبع الطاقة الشمسية، تركيبات turbine الرياح التجريبية، كتل الوحدات الفرعية للنفط والغاز
- الاستهلاك والنماذج الأولية — حاويات مخصصة، نماذج ميكانيكية أولية، وحدات التحقق من التصميم
هل يمكنك تحقيق ±0.01 mm على كل خاصية؟
تتم مراجعة التفاوتات الضيقة حالة بحالة. يمكن تحقيق ±0.01 mm على خصائص مختارة مع التركيب المناسب والتحكم في درجة الحرارة والتحقق من CMM، لكن تطبيقها عالمياً يزيد التكلفة ووقت التسليم بشكل كبير.
هل يتم تضمين تقرير الفحص الرقمي؟
نعم. يتم تضمين تقرير فحص القطعة الأولى على كل قطعة جديدة، ويتوفر تقرير الأبعاد النهائي عند الطلب لعمليات الإنتاج قيد التنفيذ والإنتاج.
عوامل التكلفة ووقت التسليم
يتم تحديد سعر الوحدة المُسعَّر ووقت التسليم بواسطة مجموعة صغيرة من المتغيرات المفهومة جيداً. إن معرفتها مسبقاً يساعد في تحسين قطعة ما للقابلية للتصنيع وتقليل التكلفة الإجمالية.

