

الأسئلة الشائعة
ما أقصى سُمك للوح يمكنك قطعه بالليزر؟
للفولاذ الطري، نقوم عادةً بالقطع حتى 20 – 25 mm؛ للفولاذ المقاوم للصدأ والألومنيوم، حتى حوالي 15 – 20 mm حسب الدرجة. فوق هذه الحدود، قد تتدهور الخبث ودرجة حدة الحواف، وقد نقترح القطع بالبلازما أو النفث بالماء أو عملية من خطوتين.
العملية | شعاع ليزر مركز مع غاز مساعد على اللوح أو الصفائح |
|---|---|
المواد النموذجية | الفولاذ الطري، الفولاذ المقاوم للصدأ، الألومنيوم، والفلزات غير المعدنية المختارة |
مراعاة الحافة | الفلق، الشريدة، المخروطي، تأثير الحرارة، وطلاء الحماية |
مراجعة المصدر | النمط المسطح، المادة، السُمك، عمليات المصب، والكمية |
الشعاع، الغاز، وملف تعريف الورقة
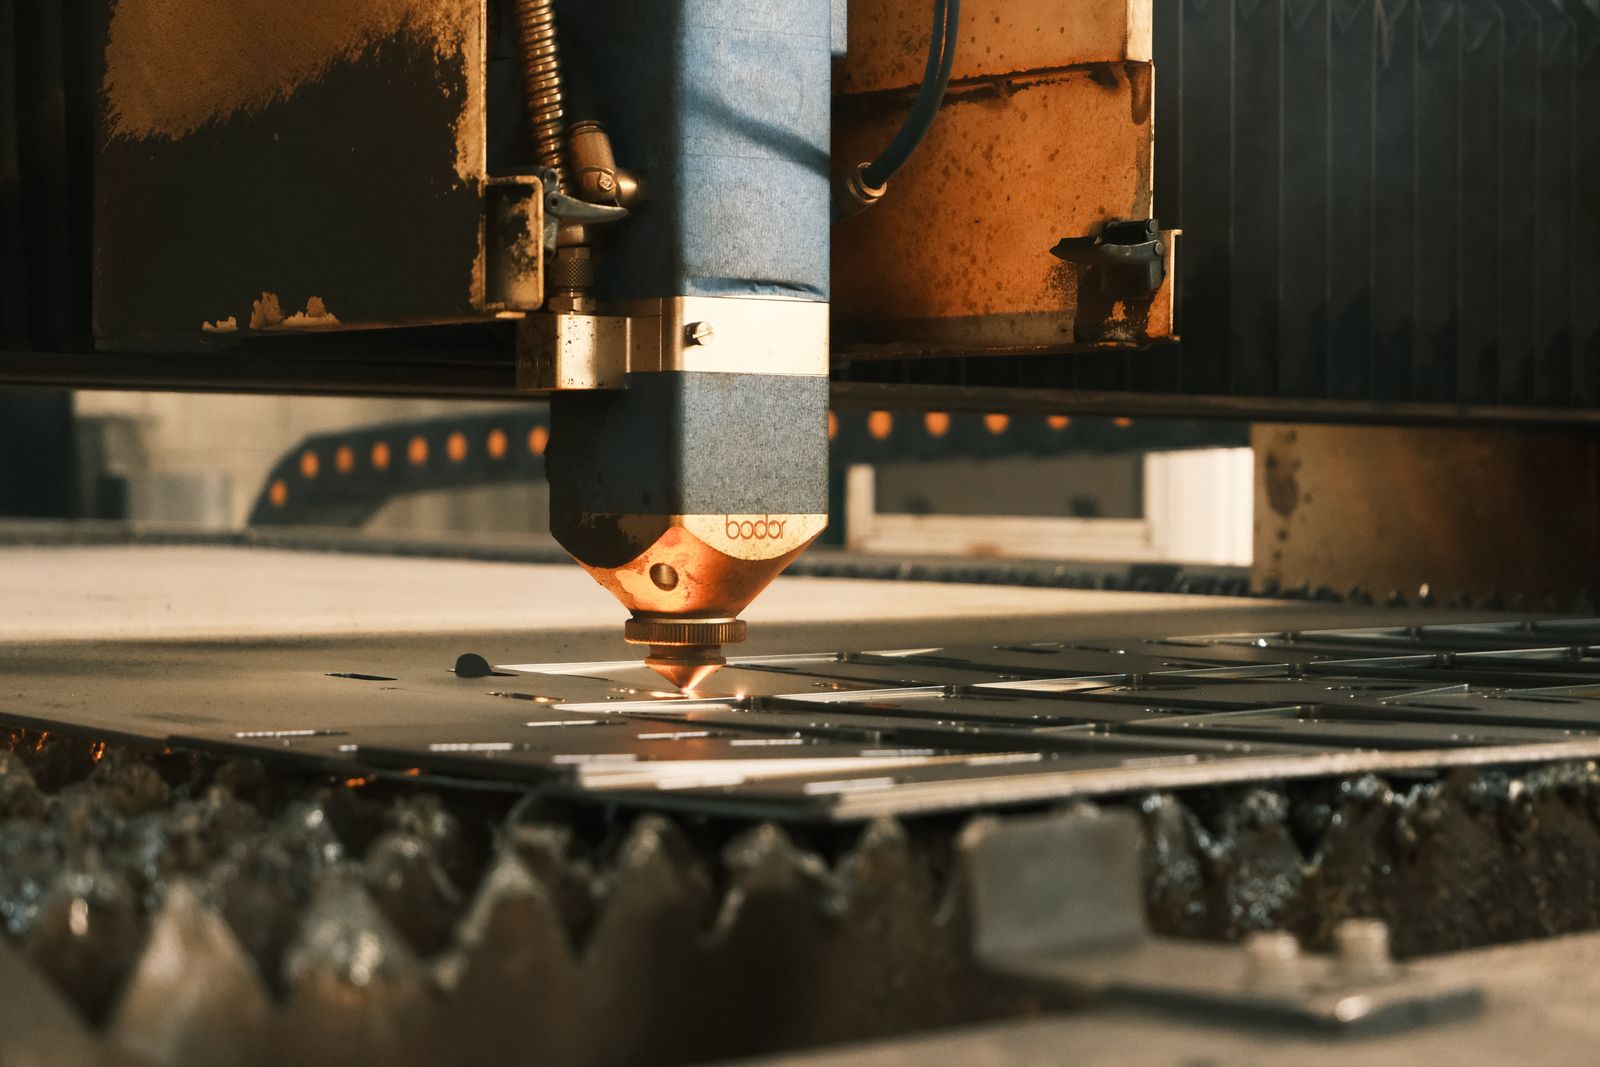
يستخدم القطع بالليزر شعاع ليزر مركز لتسخين المادة وصهرها أو تبخيرها محلياً على طول مسار مبرمج. يساعد غاز القطع في إزالة الصهير من الفلق. يُستخدم عادةً لإنشاء الملفات الشخصية والفتحات والشرائح واللسان والمكونات المتداخلة من الصفائح قبل التشكيل واللحام والماكينات أو التجميع.
مسار العملية
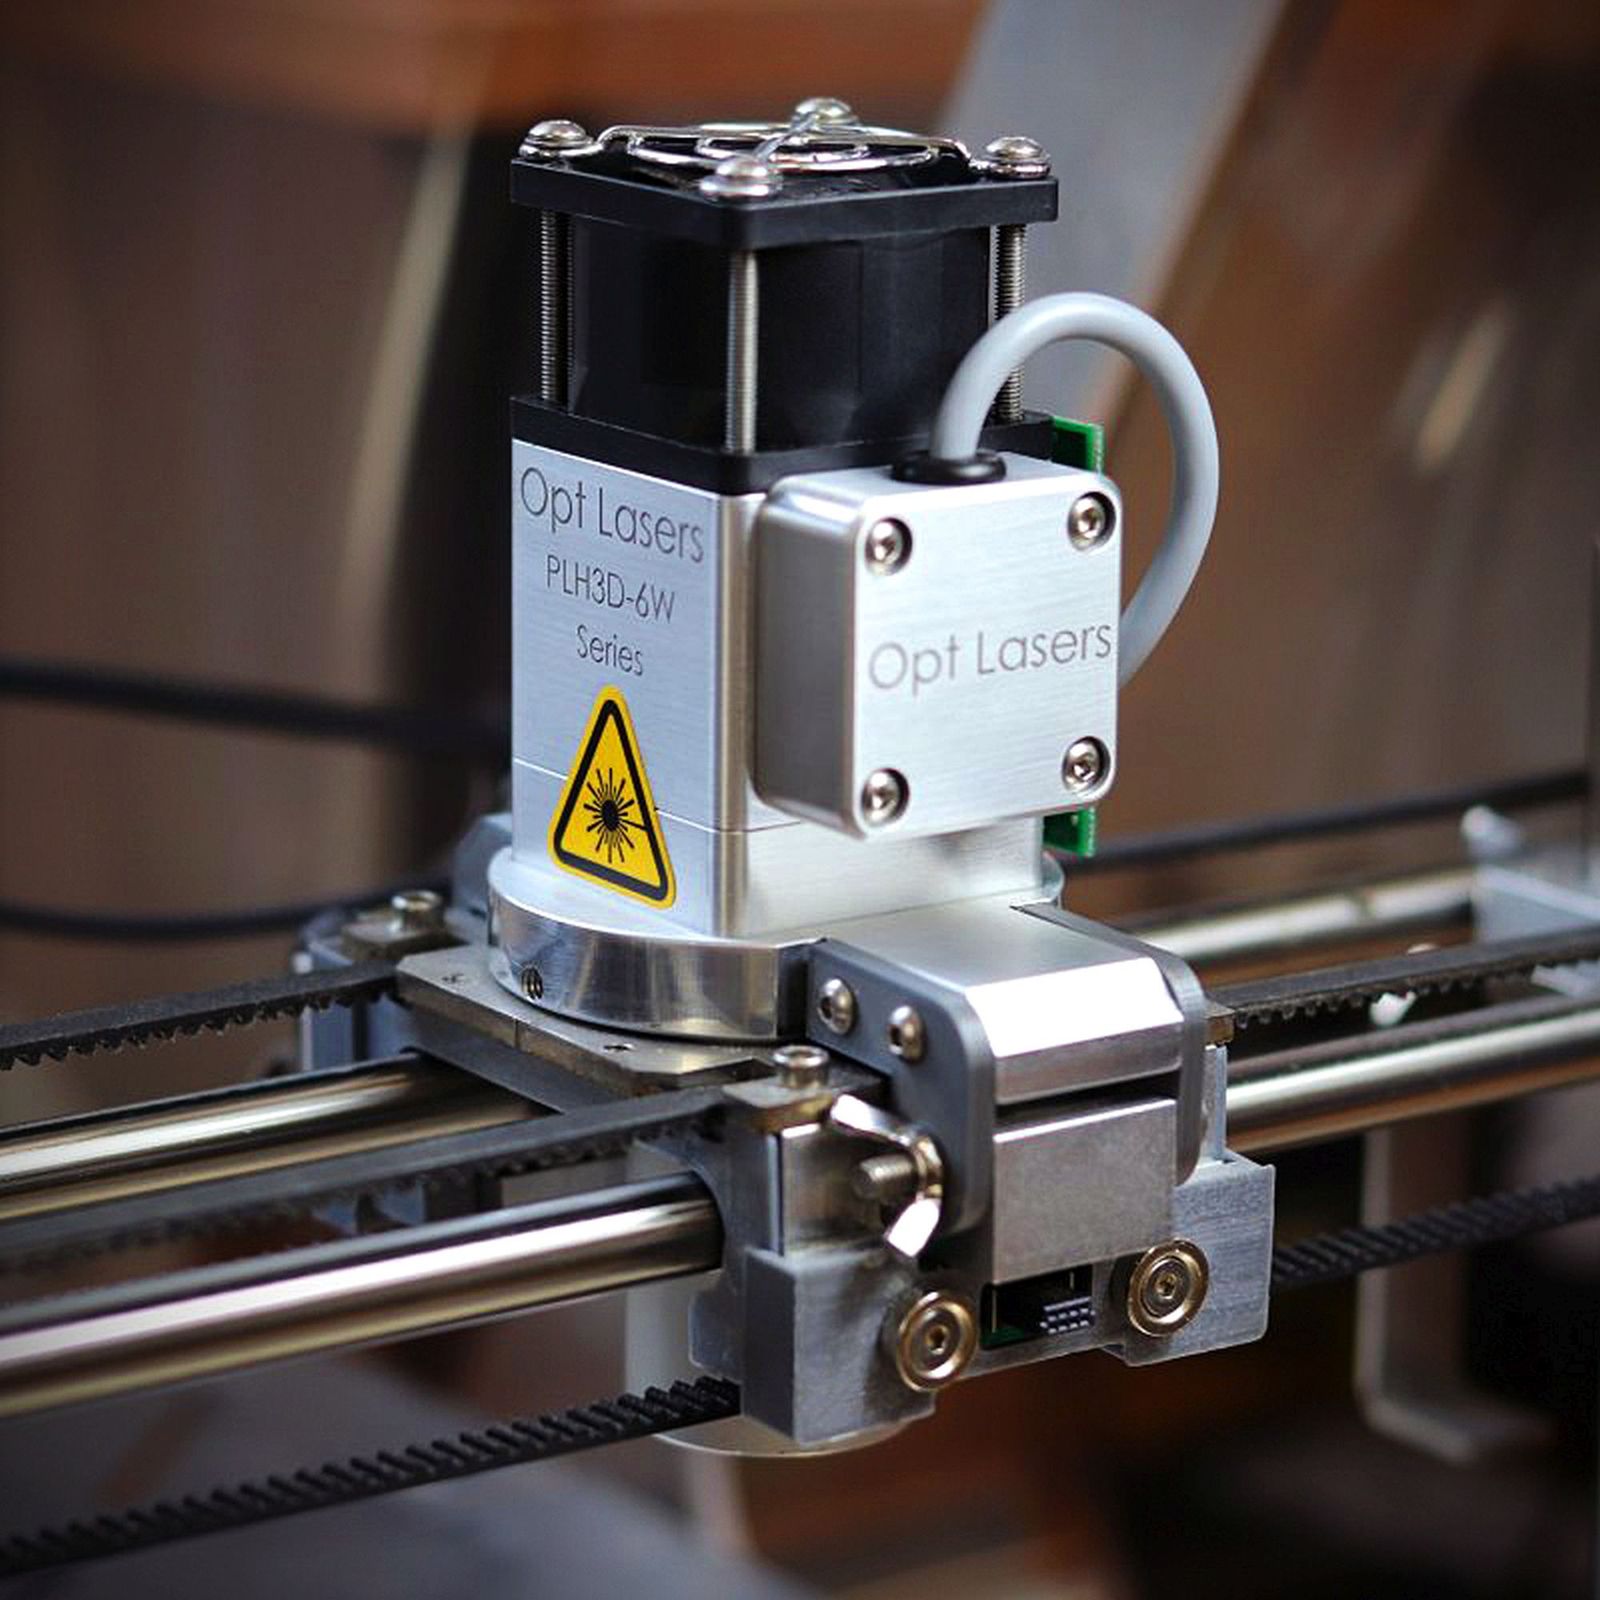
يبدأ المسار بنمط مسطح واختيار المواد والسماكة والتداخل وترتيب القطع المبرمج ومواقع الثقب ومتطلبات حالة الحافة. قد يتضمن التسلسل النهائي إزالة الحواف أو التشكيل أو اللحام أو الملولبة أو التصنيع الميكانيكي أو الطلاء أو فحص الأبعاد الحرجة.
مدخلات التصميم | لماذا يغير النتيجة |
|---|---|
المواد والسماكة | تشمل مواد الصفائح الشائعة الفولاذ الطري والفولاذ المقاوم للصدأ والألومنيوم والمواد غير المعدنية المختارة اعتمادًا على تقنية الليزر. يجب الإفصاح عن سماكة المادة والانعكاسية والطلاء الخارجي والتشطيب والتصنيع اللاحق. |
الملف الشخصي والميزات الصغيرة | تشمل الميزات النموذجية الخطوط الخارجية والفتحات والميول والملفات الداخلية والألسنة والفتحات الصغيرة حيث يدعمها العملية والثقوب الصغيرة المناسبة لسماكة المادة وعلامات تعريف القطع. |
العملية اللاحقة | يمكن أن يغير الثني واللحام والتشغيل الآلي والطلاء والتجميع مسار القطع الأنسب. |
الفحص والقبول
تأخذ فحوصات الجودة غالبًا في الاعتبار الملف الشخصي العام، ومواقع الثقوب والفتحات، وحالة الحافة المتعلقة بعرض القطع، وتأثير الحرارة، والاستواء، والذوبان، والتوافق مع المكونات المثنية أو المجمعة.
مهم: قد يستوفي الملف الشخصي أبعاده الاسمية 2D ولا يزال يحتاج إلى خطة محددة للذوبان، والتحدب، وتأثير الحرارة، والاستواء، وال فيلم الواقي، أو تحضير الحافة اللاحق.
عندما يكون القطع بالليزر هو المسار الأفضل
اختر القطع بالليزر لملامح الصفائح المبرمجة حيث يكون القطع الحراري مقبولاً. القطع بالماء هو بديل القطع البارد للمواد الحساسة للحرارة؛ قد يتم اختيار القطع بالبلازما حيث يناسب المادة الموصلة وتبادل السرعة/الحافة المختلفة العمل.
تفاصيل طلب عرض الأسعار
قدم ملفات الأنماط المسطحة، درجة المادة وسمكها، سياق الثني أو اللحام، الأبعاد الحرجة، متطلبات الحد الأدنى من السمات، توقع جودة الحافة، متطلبات الذوبان، التشطيب، والكمية المطلوبة.
التحقق من العرض: تقديم النمط المسطح، درجة المادة، السُمك، الكمية، الأبعاد الحرجة، توقعات الحافة، وجميع العمليات الثانوية المطلوبة.
معلمات العملية الرئيسية
المعامل | النطاق النموذجي / المواصفة |
|---|---|
تقنية القطع | ليزر الألياف للصفائح المعدنية الرقيقة إلى المتوسطة؛ ليزر CO? للفلزات غير المعدنية المختارة واللوح السميك عند الطلب |
الحجم الأقصى للصفائح (ليزر الألياف) | يصل إلى 4000 — 2000 mm على طاولات النقل القياسية؛ التنسيقات الأكبر عند المراجعة |
السماكة القصوى للمادة (فولاذ كربوني منخفض) | يصل إلى 25 mm عمليًا؛ 12 – 20 mm هو نطاق الإنتاج النموذجي |
السماكة القصوى للمادة (ستانلس ستيل) | يصل إلى 20 mm؛ يُنصح باستخدام النيتروجين للحصول على قطع خالٍ من الأكاسيد |
السماكة القصوى للمادة (ألومنيوم) | يصل إلى 15 – 20 mm مع معاملات محسّّنة واستخدام النيتروجين |
عرض الشق | 0.10 – 0.30 mm نموذجي؛ يعتمد على المادة والسماكة والغاز المساعد |
تحمل الأبعاد القياسي | ±0.10 mm على الميزات حتى 100 mm؛ ±0.20 mm على الميزات 100 – 500 mm |
تفاوت ضيق (عند الطلب) | ±0.05 mm قابل للتحقيق على السُمك الرفيع مع التثبيت المستقر والبرامج المؤهلة |
الحد الأدنى لقطر الثقب | ≈ 1— سُمك المادة كحد عملي؛ — 0.5— السُمك مع المعلمات المحسّنة |
الحد الأدنى لعرض الشق | ≈ 1.2 – 1.5— سُمك المادة |
الحد الأقصى لوزن القطعة | محدود بسعة التعامل مع الأوراق لطاولة القطع |
حجم الدفعة | 1 – 10,000+ أجزاء؛ نموذج أولي، دفعة صغيرة الحجم، ودفعات إنتاج كبيرة الحجم |
وقت التسليم | 3 – 7 أيام عمل للقطع النموذجية؛ يتم جدولة الدفعات كبيرة الحجم حسب السعة |
تنسيقات الملفات المقبولة | DXF، DWG، STEP (2D-flat)، IGES، CAD أصلي عند الطلب، PDF كمرجع |
منصات ماكينات نموذجية | مراكز القطع بالليزر الليفي عالي الطاقة، أنظمة ليزر CO2 للغير معدنية ولوحات مختارة |
المواد التي نقطعها
يغطي القطع بالليزر غالبية صفائح المعادن الشائعة والغير معدنية المختارة. يجب مراعاة درجة المادة وسمكها وحالة السطح والتشكيل أو اللحام اللاحق عند اختيار نوع الليزر والغاز المساعد.
- الفولاذ الطري: مطحون على البارد ومطحون على الساخن A36، A572، DC01، SPCC، SS400، S235JR، S355JR حتى ~ 25 mm
- الفولاذ المقاوم للصدأ: 304 / 304L، 316 / 316L، 321، 310S، 430؛ 2B، BA، تشطيبات مصقولة وفرشاة ومرآة عند المراجعة
- الألومنيوم: 5052، 6061، 7075 صفائح وألواح حتى ~ 15 – 20 mm
- الفولاذ المجلفن والمطلي بالزنك: مطحون على البارد مع طلاء زنك أو زنك-حديد، مقاييس الصفائح
- الفولاذ الكهربائي: فولاذ سيليكوني للصفائح المكدّسة، بما في ذلك الدرجات المطلية
- النحاس والنحاس الأصفر: C110، C260، C360 (سماكة محدودة بسبب الانعكاسية؛ تُراجَع حسب المشروع)
- فولاذ الزنبرك (محدود): 1095، 301، 304 عيار زنبركي (سماكات رقيقة) للحشوات والزنبركات المسطحة
- المواد غير المعدنية (ليزر CO2): أكريليك، بولي كربونات، PETG، ABS، خشب، خشب رقائقي، MDF، جلد، ورق، مطاط
التفاوتات المعيارية والدقة القابلة للتحقيق
تفاوت القطع القياسي هو ±0.10 mm على التفاصيل الصغيرة و±0.20 mm على التفاصيل بين 100 mm و500 mm. يعتمد التفاوت في العملية على سماكة المادة والتثبيت وبرنامج القطع؛ السماكات الرقيقة والأجزاء المدعومة جيدًا تكون أقرب إلى الطرف الضيق من النطاق.
- التفاوت القياسي: ±0.10 mm على التفاصيل حتى 100 mm؛ ±0.20 mm على التفاصيل 100 – 500 mm
- تفاوت التفاصيل الكبيرة: ±0.30 mm أو ±0.1 % من البُعد على التفاصيل فوق 500 mm
- التسامح عند الطلب: ±0.05 mm على الميزات ذات المقياس الرقيق مع البرامج المؤهلة والتثبيت المستقر
- المعيار الافتراضي: ISO 2768-m للأبعاد غير المُعلنة؛ ISO 2768-c / -f عند الطلب
- البيانات الهندسية: الموضع والملف الشخصي والعمودية تُفسَّر وفقاً لـ ASME Y14.5 / ISO 1101
ضبط الجودة والفحص
تتم معاينة القطع المقطوعة بالليزر مقابل برنامج القطع، مع الاهتمام بحجم الثقب وعرض الفتحة وأبعاد الملف الشخصي وحالة الحافة ومستوى الشreb. يتوفر أخذ العينات والمعايرة الكاملة الأبعاد وفقاً لحجم الدفعة وأهمية القطعة.
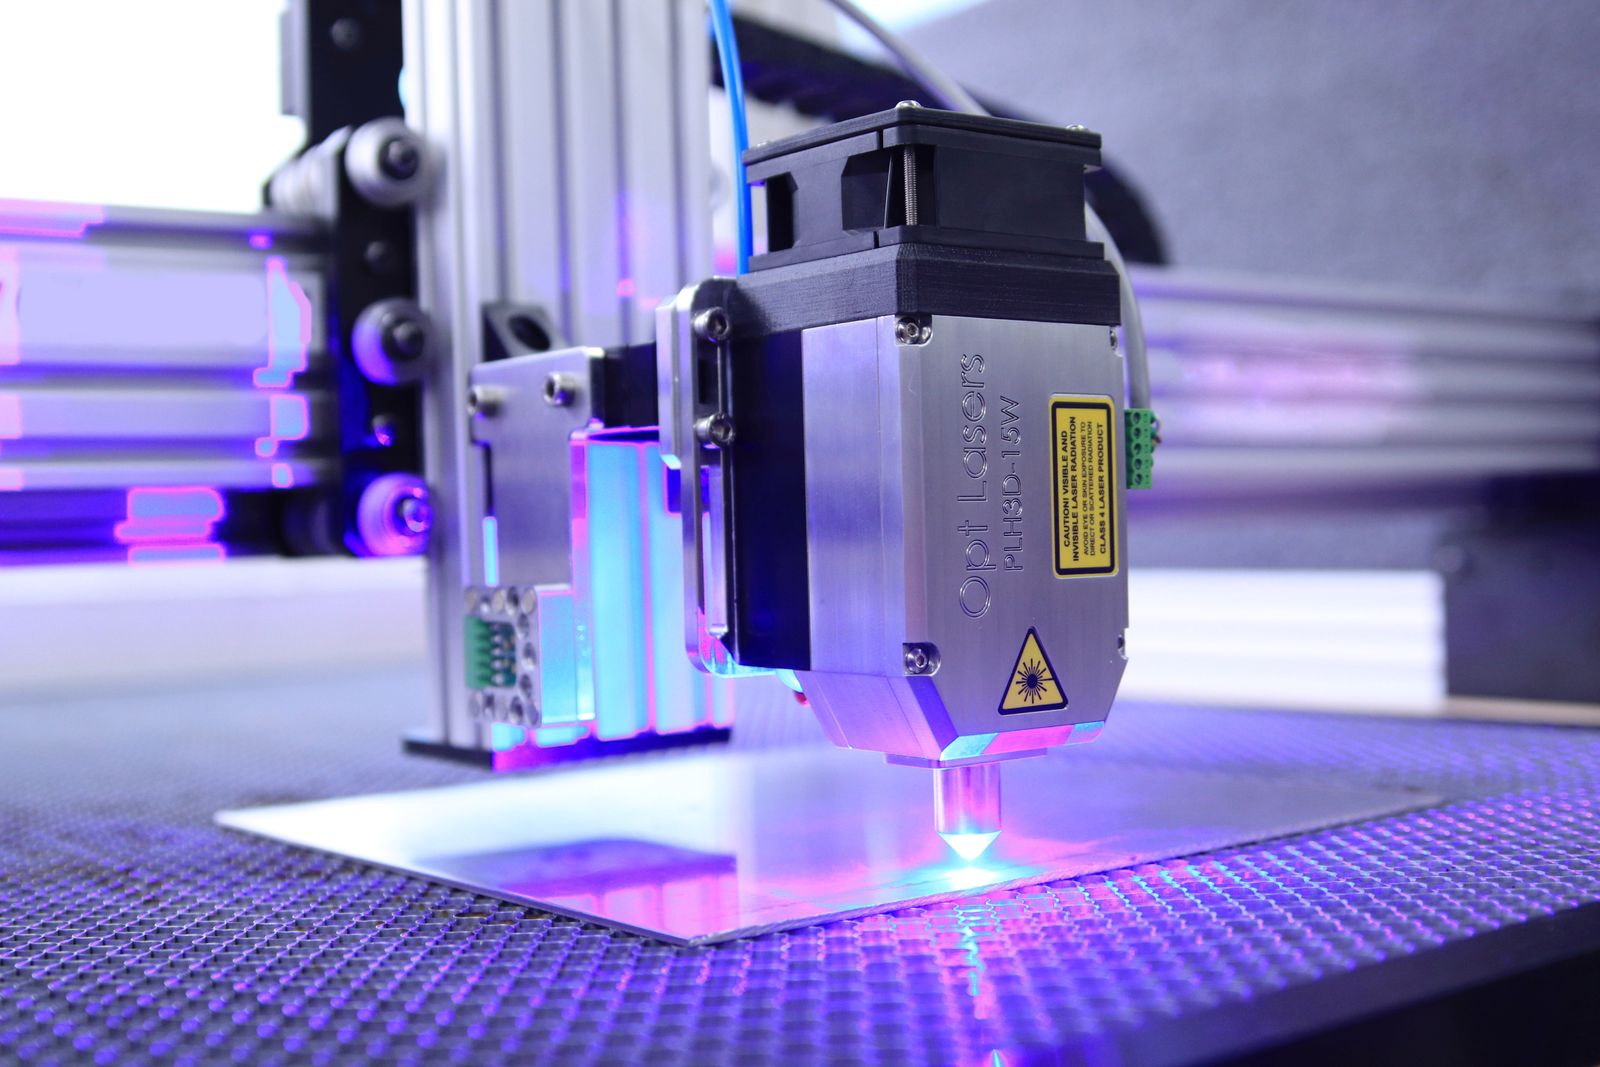
- المعايرة بأجهزة قياس الإحداثيات: أجهزة قياس الإحداثيات من نوع الجسر للقطع الصغيرة ذات التسامح العالي والميزات الحرجة
- المقارن البصري ونظام الرؤية: قياس ملف 2D لحجم الثقب وعرض الفتحة والشكل
- مختبر خشونة السطح: جهاز Ra محمول لحواف القطع كما هي ولحواف ما بعد التشطيب حيث يُحدد التشطيب
- الفرجار، الميكرومتر، قوالب الدبابيس: أدوات يدوية لفحص ما بين المراحل وفحص القطعة الأولى
- فحص حالة الحافة والبثرة: فحص بصري ولمسي مقابل الرسم أو عينة مرجعية
- فحص القطعة الأولى: تقرير كامل الأبعاد للقطعة الأولى من على الطاولة قبل استمرار الإنتاج
- فحص ما بين المراحل: فحص دوري للأبعاد الحرجة وحجم الفتحة وحالة الحافة أثناء الإنتاج
- تقرير الفحص النهائي: تقرير الأبعاد وشهادة المواد وتأكيد التشطيب المرفقة مع القطع
اعتبارات التصميم (نصائح للتصميم من أجل التصنيع)
- ضبط قطر الفتحة — سمك المادة. الفتحات الأصغر تحتاج قوة أعلى وسرعات أبطأ، وقد تحرق الجانب المدخل؛ راجع النسبة قبل التسعير.
- تجنب الزوايا الداخلية الحادة. حدد وصلة دقيقة أو نصف قطر صغير (— 0.5— سمك المادة) على الزوايا الداخلية لتجنب الاحتراق الزائد.
- التزم بدقة صارمة للميزات الوظيفية فقط. ثقوب التحديد، والفتحات المطابقة، وتحضير اللحام تحتاج مواصفات أدق؛ المحيطات التجميلية يمكن أن تكون بمعايير قياسية.
- انتبه لاتجاه الحبيبات للأجزاء المشكلة. الانحناءات الرئيسية العمودية على اتجاه الدرفلة تكون أكثر قابلية للتنبؤ؛ حدد متطلبات التشكيل على الرسم.
- استخدم علامات الربط والمفاصل الدقيقة على التفاصيل الصغيرة التي قد تسقط من خلال القضبان، أو للأجزاء التي تحتاج إلى البقاء محاذية أثناء العمليات الثانوية.
- قم بتوحيد الدرجة والسماكة للمواد. المقاييس أو الدرجات غير القياسية تؤثر على سرعة القطع وجودة الحافة والتداخل؛ كشف عنها في طلب عرض الأسعار.
- كشف عن الطلاءات أو الأفلام أو التشطيبات على الصفائح الواردة (المجلفنة، المؤكسدة أنودياً، المطلية، الملفوفة بفيليل) لأنها تؤثر على معاملات القطع والمعالجة اللاحقة.
- خطط لنقاط الثقب بعيداً عن الحواف الوظيفية و بعيداً عن الأسطح التجميلية الحرجة لتجنب العيوب المرئية على الجزء النهائي.
- اسمح بتعويض الشق في ملف الجزء أو على الرسم؛ شق الليزر يزيل مادة قد تغير بخلاف ذلك بُعد القطع.
- للصفائح السميكة جداً (> 15 mm)، راجع مستوى الخبث واستقامة الحافة مقابل متطلب الرسم؛ قد يلزم تشطيب الحافة الثانوي.
ما هو أصغر ثقب يمكنك قصه؟
الحد الأدنى العملي هو تقريباً 1— سماكة المادة. الثقوب الأصغر ممكنة مع معاملات محسّنة لكن تحرق جانب الدخول وتقلل الدقة؛ نوصي بالطرق أو الثقب أو خطوة التوسع للثقوب الصغيرة جداً أو عالية الجودة جداً.
ما هي الملفات التي تحتاجها لقص الجزء بالليزر؟
نفضل ملف 2D DXF أو DWG للنمط المسطح. STEP 2D-flat، IGES، أو CAD الأصلي يعمل أيضاً. أدرج درجة المادة والسماكة والكمية وسياق الثني / اللحام / الأجهزة وأي أبعاد حرجة أو متطلبات تشطيب على الرسم.
كيفية الحصول على عرض سعر
للحصول على عرض سعر لعملية القطع بالليزر، أرسل ملف 2D للنمط المسطح (DXF / DWG / STEP)، درجة المادة والسماكة، حجم الدفعة، أي تشطيب مطلوب للحافة أو السطح، العمليات اللاحقة (التشكيل، اللحام، إدخال الأجهزة)، الأبعاد الحرجة، وتوقعات الفحص.
ستتلقى مراجعة DFM مع تعليقات على جدوى الثقوب / الفتحات، التداخل، عرض القطع والتفاوت، وأي تحسينات مقترحة، يتبعها عرض سعر مكتوب يوضح الوقت المستغرق والسعر لكل وحدة وخيارات التشطيب ونطاق تقرير الفحص.
تدفق العملية وتسلسل التصنيع
تتبع عملية القطع بالليزر تسلسلًا محددًا من إعداد الملف إلى الفحص النهائي. يُبنى المسار حول النمط المسطح، والمادة والسمك، والتداخل، وترتيب الثقب، والعمليات اللاحقة (التشكيل، واللحام، وإدخال الأجهزة). كل خطوة أدناه هي عملية إنتاج منفصلة مع إعدادها الخاص، ومكتبة المعلمات، ونقطة فحص تفتيش.
- إعداد الملف ومراجعة DFM. يتم استلام النمط المسطح 2D بصيغة DXF أو DWG أو STEP أو CAD الأصلي. يتم فحص النمط للتحقق من الخطوط المغلقة، وتعيينات الطبقات، والمقياس، وأي بدل شق قام العميل بتطبيقه بالفعل.
- اختيار المادة واستلامها. يتم تأكيد درجة المادة والسمك وحالة السطح (تشطيب المدرفلة، المجلفن، المصقول، BA، 2B)، والفيلم الواقي مقابل أمر الشراء وشهادة المادة.
- التداخل وبرنامج القطع. يتم تداخل الأجزاء على الورقة لتحسين إنتاجية المادة. يحدد برنامج القطع ترتيب القطع ونقاط الثقب والمسارات الداخلية / الخارجية والمفاصل الدقيقة وأي علامات ضرورية للتعامل اللاحق.
- اختيار المعلمات. يتم اختيار معلمات القطع (الطاقة، والسرعة، وموضع التركيز، وغاز المساعدة، والضغط، وقطر الفوهة) من مكتبة المعلمات للمادة والسمك ومستوى الجودة المستهدف.
- تحميل الورقة والمحاذاة. يتم تحميل الورقة على طاولة النقل، ومحاذاتها مقابل المواقد الميكانيكية، وإنشاء أصل البرنامج. للعمليات عالية الحجم، قد يُستخدم نظام تحميل تلقائي.
- فحص التركيز والفوهة. يتم فحص رأس القطع للتحقق من ارتفاع التركيز ومحاذاة الفوهة ونظافة العدسة. يتم التحقق من حالة الفوهة مقابل وقت القطع أو ساعات الاستخدام.
- الثقب والقطع. يتم قطع أول جزء وفحصه قبل أن يستمر البرنامج في بقية الورقة. يتم وضع نقاط الثقب على جانب الخردة من الخط، بعيدًا عن الميزات الوظيفية أو التجميلية.
- إزالة القوالب / الأجزاء. تسقط القوالب الداخلية عبر الألواح إلى حاوية التجميع. يتم تفريغ الأجزاء المقطوعة وفصلها عن الهيكل العظمي ووضعها في حاوية أجزاء. يتم إزالة الهيكل العظمي (لوح الهيكل العظمي) لإعادة التدوير أو للبرنامج التالي.
- إزالة الحواف المبتورة وتنظيفها. يتم إزالة حواف الأجزاء المبتورة بوسائل ميكانيكية (فرشاة، اهتزازية، أو يدوية) لكسر الحواف الحادة وإزالة أي خبث خفيف. يتم إزالة الفيلم الواقي إذا طلبه العميل.
- الفحص أثناء العملية. يتم إجراء فحوصات القطعة الأولى وأثناء العملية على حجم الثقب وعرض الشق وأبعاد الخطوط العريضة وحالة الحافة ومستوى البروز مقابل الرسم أو المرجع النموذجي.
- العمليات اللاحقة (عند الحاجة). يتم توجيه الأجزاء التي تتطلب تشكيل أو لحام أو إدخال أدوات أو تفتيح أو تصنيع_mechanical إلى الخلية التالية مع وضع أقنعة على الأسطح الحرجة عند الاقتضاء.
- المعالجة السطحية (عند الحاجة). يتم إرسال الأجزاء التي تحتاج طلاء مسحوق أو طلاء سائل أو طلاء كهربائي أو أنودة أو تشطيبات أخرى إلى شركاء معتمدين مع وضع أقنعة على الحواف أو السمات الحرجة كما هو محدد في الرسم.
- الفحص النهائي والتوثيق. يتم تجميع تقرير كامل الأبعاد مقابل الرسم وشهادة المواد وتأكيد التشطيب وأي توثيق FAI أو PPAP مطلوب للشحن.
- التعبئة والشحن. يتم تكديس الأجزاء مع ورق أو رغوة فاصل، ثم تعبئتها في صناديق أو كراتين أو أقفاص. يتم حماية الحواف الحادة، ويتم وضع ملصقات على الأجزاء وفقاً لمخطط وضع العلامات للبرنامج.
مرجع خصائص المواد
يتم تحديد اختيار المواد لقطع الليزر بناءً على سماكة الصفائح ودرجتها وحالة السطح والعمليات اللاحقة والمتطلبات التجميلية أو الوظيفية لحافة القطع. يعرض الجدول أدناه المواد النموذجية مع الخصائص الميكانيكية والفيزيائية التمثيلية المستخدمة كنقاط انطلاق لمراجعة التصميم من أجل التصنيع.
المادة | الكثافة (g/cm³) | مقاومة الشد (MPa) | إجهاد الخضوع (MPa) | الصلادة (HB) | التوافق مع الليزر |
|---|---|---|---|---|---|
فولاذ طري A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | ممتاز (ألياف، O؟) |
ستانلس 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | ممتاز (N؟ للأكسيد-فري) |
ستانلس 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | ممتاز (N؟ للأكسيد-فري) |
ستانلس 430 (BA) | 7.75 | 450 | 205 | 183 | جيد (ألياف) |
ألومنيوم 5052-H32 | 2.68 | 230 | 195 | 60 | جيد (N؟، ألياف) |
ألومنيوم 6061-T6 | 2.70 | 310 | 276 | 95 | جيد (N؟، ألياف) |
صلب مجلفن (G60، G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | جيد (N؟ لتقليل بخار الزنك) |
صلب كهربائي (سيليكون، M19 – M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | جيد (ألياف، درجات مطلية) |
نحاس C110 (صفائح) | 8.96 | 220 | 70 | 50 | محدود (عاكس؛ رقيق فقط) |
نحاس C260 (صفائح) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | محدود (عاكس؛ رقيق فقط) |
أكريليك (مصهور، مبثوق) | 1.18 | 70 | – | – | جيد (ليزر CO?) |
خشب رقائقي / MDF | 0.65 – 0.80 | 30 – 60 | – | – | جيد (ليزر CO؟) |
بولي كربونات (PC) | 1.20 | 65 | – | – | جيد (ليزر CO؟، وضوح الحافة) |
عوامل التكلفة ووقت التسليم
يتم تحديد التكلفة ووقت التسليم لقطع الليزر بشكل أساسي بواسطة سماكة المادة ودرجتها، وإجمالي طول القطع، وعدد الثقوب، وعدد الفتحات وحجمها، ومتطلبات جودة الحواف (خالية من الأكاسيد N؟ مقابل القياسية O؟)، وأي عمليات لاحقة مطلوبة (إزالة النُُتُؤات، التشكيل، اللحام، إدخال الأجهزة، التشطيب). المواد السميكة والتفاوتات الضيقة تبطئ سرعة القطع وتزيد من وقت الدورة. استخدام المادة (التداخل) هو عامل تكلفة رئيسي في الإنتاج بكميات كبيرة؛ المقاييس أو الدرجات غير القياسية تؤثر على سرعة القطع وجودة الحواف. يوضح الجدول أدناه أوقات التسليم النموذجية للسيناريوهات الشائعة.
السيناريو | المدة الزمنية للتوريد | وقت تسليم القطع | الإجمالي (أيام العمل) |
|---|---|---|---|
نموذج أولي من صفائح المخزون (1 – 5 قطعة) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
دفعة صغيرة الحجم (10 – 100 قطعة) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
صفائح سميكة (10 – 25 mm) — دفعة صغيرة | 3 – 7 days | 3 – 5 days | 5 – 10 days |
إنتاج عالي الحجم (1,000+ أجزاء) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
ستانلس بمساعدة النيتروجين? (قطع خالٍ من الأكسيد) | كما هو موضح أعلاه | أطول قليلاً | + 0 – 2 days |
حزمة القطع + التشكيل + اللحام | كما هو موضح أعلاه | + 3 – 7 days | + 3 – 7 days |
المعالجة السطحية (مسحوق، طلاء، طلاء معدني، أنودة) | كما هو موضح أعلاه | + 3 – 7 days | + 3 – 7 days |
دفعة متكررة مع مادة مخزنة | 0 – 2 days | 2 – 5 days | 2 – 5 days |
العيوب الشائعة والوقاية
تعود العيوب في الأجزاء المقطوعة بالليزر عادةً إلى اختيار معاملات خاطئة، أو انحراف التركيز، أو تآكل الفوهة، أو حالة المادة. يوضح الجدول أدناه أكثر العيوب شيوعاً واستراتيجيات الوقاية التي نطبقها في الإنتاج.
العيوب | السبب | الوقاية |
|---|---|---|
التصاق الخبث على الحافة السفلية | سرعة القطع عالية جداً، طاقة منخفضة، موضع التركيز خاطئ، ضغط غاز المساعدة منخفض | ضبط المعلمات من مكتبة المواد، والتحقق من البؤرة والفوهة، وزيادة ضغط غاز المساعدة، والإبطاء للوح السميك، وإعادة قطع الجزء المتأثر |
منطقة متأثرة بالحرارة مفرطة (HAZ) | سرعة القطع منخفضة جداً، القوة عالية جداً، فوهة باهتة | استخدم مجموعة معلمات مؤهلة، واستبدل الفوهة وفقاً للجدول، وزد السرعة ضمن نطاق الجودة، والتحول إلى ليزر ألياف للصلب رقيق إلى متوسط السُمك |
انحناء على اللوح السميك | تباعد الشعاع عبر السُمك، إزاحة البؤرة، قطع بمرور واحد | اضبط البؤرة على منتصف السُمك للوح السميك، استخدم مصدر طاقة أعلى، والتحول إلى قطع بالماء للوح السميك جداً أو متطلب انحناء صفري |
شق عريض أو غير منتظم | فتحة غير حادة، تركيز خاطئ، عدم تجانس المادة، عدم محاذاة الحزمة | استبدال الفتحة وفقاً للجدول الزمني، معايرة التركيز لكل وردية، التحقق من شهادة المواد الواردة، محاذاة دورية للحزمة |
اعوجاج الصفيحة الرقيقة | إدخال حراري مفرط، نمط غير متماثل، صفيحة غير مدعومة، زوايا حادة | استخدم وصلات دقيقة لإبقاء الأجزاء في الصفيحة، تداخل متوازن، قضبان داعمة مضبوطة على مسافة قريبة، أبطئ السرعة للعيار الرقيق، أضف علامات التبويب والزوايا |
تشقق دقيق في المواد الصلبة أو الهشة | تدرج حراري مرتفع، درجة صلبة / هشة، مقطع سميك | التحول إلى القطع بالماء للمواد الهشة، خفض سرعة القطع، استخدام القطع بوضع النبض، أو تسخين الصفيحة مسبقاً للدرجات الصلبة |
التصاق الخبث على الفولاذ المقاوم للصدأ بعد القطع N? | ضغط N? غير كافٍ، انحراف التركيز، تلوث في الفوهة | التحقق من ضغط N? ونقاء المياه، تنظيف الفوهة، إعادة فحص التركيز، الضبط على مجموعة المعلمات المعتمدة لقطع خالٍ من الأكاسيد |
تكوّن الانتفاخات عند حواف الدخول / الخروج | نقطة ثقب خاطئة، تركيز عند الخروج، ضغط منخفض | الثقب في المخلفات، ضبط التركيز على منتصف السُمك، زيادة الضغط، يليه إزالة الانتفاخات أو التفريز المُزخرف على الحواف التجميلية |
مقارنة مع العمليات ذات الصلة
يُختار القطع بالليزر غالبًا إلى جانب القطع بالماء أو Plasma أو التوجيه / النقش CNC واللكم بالبرج أو بدلاً منها. يقارن الجدول أدناه البدائل الأربعة الأكثر شيوعًا للعمل المحوري على الصفائح واللوحات.
الوجهة | القطع بالليزر | قطع بالماء | قطع البلازما |
|---|---|---|---|
آلية القطع | شعاع ليزر مركز مع غاز مساعد | ماء عالي السرعة مع كاشط اختياري | قوس كهربائي عبر غاز مساعد |
سمك المادة | حتى ~ 25 mm فولاذ كربوني؛ 15 – 20 mm ستانلس / ألومنيوم | حتى ~ 150 mm معدن؛ 100 mm حجر / زجاج | حتى ~ 50 mm فولاذ كربوني؛ 25 mm ستانلس / ألومنيوم |
حالة الحافة | شق نظيف ضيق؛ منطقة تأثر حراري صغيرة؛ خبث خفيف على الألواح السميكة | ناعم، لا توجد منطقة تأثر حراري، ميل طفيف على الألواح السميكة | شق أوسع، منطقة تأثر حراري أكبر، المزيد من الخبث |
نطاق التفاوت | ±0.10 mm ملامح صغيرة; ±0.20 mm متوسط; ±0.05 mm ضيق | ±0.10 mm صغير; ±0.20 mm متوسط; ±0.05 mm ضيق | ±0.30 – ±0.50 mm نموذجي; أكثر ضيقًا على الصفائح الرقيقة |
مرونة المواد | صلب، ستينلس، ألومنيوم، نحاس (رقيق)، غير معادن (CO؟) | جميع المعادن، حجر، زجاج، سيراميك، مركبات، بلاستيك | صلب، ستينلس، ألومنيوم (غير معادن محدودة) |
متى تختار | صفائح رقيقة إلى متوسطة السمك، تفاوت ضيق، إنتاج بكميات كبيرة | صفائح سميكة، مواد حساسة للحرارة، مركبات، حجر / زجاج | صلب طري سميك، تكلفة أقل، تفاوت أوسع |
معايير الصناعة والشهادات
- ISO 9001:2015 — متطلبات نظام إدارة الجودة؛ الشهادة الأساسية لمراقبة الإنتاج لدينا
- AS9100D — نظام إدارة الجودة في صناعة الطيران؛ يُطبَّق على مكونات الصفائح المعدنية الحرجة للطيران
- ISO 13485:2016 — نظام إدارة جودة الأجهزة الطبية؛ يُطبَّق على حاويات المعدات الطبية وألواحها
- IATF 16949 — أنظمة إدارة الجودة للسيارات؛ تُطبَّق على مكونات الهيكل والهيكل الخارجي ومركبات الكهرباء
- RoHS و REACH — تقييد المواد الخطرة والمواد الكيميائية؛ مُطبق على اختيار المواد ومعالجة الأسطح
- ITAR — لوائح التجارة الدولية في الأسلحة أمريكية؛ تُطبَّق على المكونات المعدنية ذات الصلة بالدفاع ضمن برامج مُحكَمة
- ISO 2768 — التفاوتات العامة للأبعاد الخطية والزاوية (فئات متوسطة، دقيقة، خشنة)
- ASME Y14.5 / ISO 1101 — تحديد الأبعاد الهندسية والتفاوتات؛ تفسير GD&T على الرسومات
- ISO 5459 — المراجع والأنظمة المرجعية؛ تُستخدَم لتحديد مستوى الاستواء ومراجع الملف الشخصي على أنماط الصفائح
- AWS D1.1 / D1.2 / D1.3 — مدونة اللحام الهيكلي (الفولاذ والألومنيوم وصفائح الفولاذ)؛ تُطبَّق على الوحدات الفرعية الملحومة
- ASTM A967 — معالجات التحويل الكيميائي للفولاذ المقاوم للصدأ
- NFPA T3.8.1 / ISO 4413 — السلامة الهيدروليكية وقوة السوائل؛ تُطبق على أمان نظام غاز التعزيز بالماء النفاث / الليزر
- PPAP / FAI لكل من AIAG — عملية اعتماد جزء الإنتاج والتفتيش الأول للمقطع وفق الممارسة automotive والفضائية
التغليف والشحن والتوثيق
يتم تغليف الأجزاء المقطوعة بالليزر لحماية الحواف والأسطح التجميلية وFilm الحماية (حيث حدد العميل أن يظل Film في مكانه خلال التسليم). يتم تكديس الأجزاء مع ورق أو رغوة متداخلة، ثم تُعبأ في صناديق أو علب أو أقفاص حسب حجم الجزء وكمبيته. يتم شحن الوثائق القياسية مع الأجزاء؛ يتم توفير الوثائق الإضافية (PPAP، FAI، الرسومات الموقعة) حسب متطلبات البرنامج.
- التنظيف وFilm الحماية. يتم تنظيف الأجزاء من الحطام وبقايا القطع. يُpreserve Film الحماية المورد على الورقة الأصلية خلال مراحل القطع والتغليف عندما يطلبها العميل.
- حماية الحواف والأسطح. يتم حماية الحواف بشرائط الرغوة أو حواجز الحواف أو الورق المتداخل. يتم حماية الأسطح التجميلية (المصقولة بالفرشاة، المرآة، BA) من أضرار التلامس.
- التكديس والتداخل. يتم تكديس الأجزاء المسطحة مع ورق أو رغوة متداخلة لمنع أضرار التلامس. يتم لف الأجزاء الثقيلة بشكل فردي ووضع علامات عليها.
- اختيار الصندوق والعلبة والقفص. يتم تعبئة الأجزاء الصغيرة في صناديق عليها علامات؛ والأجزاء المتوسطة في علب شديدة التحمل؛ والأجزاء الكبيرة أو الثقيلة في أقفاص مخصصة مع نقاط رفع.
- الملصقات والتتبع. يتم توسيم كل صندوق برقم الجزء والدفعة والكمية ومعرف البرنامج وفقاً لمخطط توسيم البرنامج. يتم توسيم العبوات الداخلية بشكل فردي للتجميع اللاحق.
- 运输选项。国内标准公路运输;出口用海运(FCL/LCL);对时间紧迫或高价值零件用空运。按照报价单应用2020国际贸易术语(EXW、FOB、CIF、DAP、DDP)。
- المستندات القياسية. شهادة المطابقة (C of C)، وشهادة اختبار المواد (MTC / mill cert)، وتقرير فحص الأبعاد، وتأكيد التشطيب السطحي.
- تقرير FAI. تقرير فحص المقال الأول مقابل الرسم أو نموذج 3D، بما في ذلك جميع استدعاءات GD&T ومراجع البيانات، على الجزء الأول من كل دفعة.
- PPAP وخطط التحكم. متاحة لبرامج السيارات والفضاء وفقًا لمتطلبات AIAG / AS9100.
- التتبع. يتم الاحتفاظ برقم الدفعة ورقم الماكينة / المشغل للتتبع الكامل وفقًا لخطة جودة البرنامج.
- التسليم الرقمي. يمكن تسليم تقارير الفحص وFAI وشهادات المواد كملفات PDF موقعة، مع ملفات برنامج القطع والتداخل عند الطلب.
القدرات ذات الصلة والخدمات المتقاطعة
القطع بالليزر هو في معظم الأحيان الخطوة الأولى في حزمة تصنيع الصفائح المعدنية. القدرات أدناه يتم دمجها عادةً مع القطع بالليزر لتقديم جزء مكتمل أو تجميع فرعي.
- التشكيل بضغط الكابحة CNC — للانحناءات والطيات والقنوات والهندسة المشكلة المعقدة على القطع المقساة
- اللحام MIG / TIG — للتجميعات الملحومة والقوس والأطقم والهياكل الناتجة من القطع
- إدخال الأجهزة ولحام المسامير PEM — للمثبتات ذاتية التثبيت والمسامير والقوائم المركبة قبل أو بعد التشكيل
- التمرير والحفر — للفتحات اللولبية أو الفارغة حيث لا يستطيع الليزر تحقيق القطر أو الجودة المطلوبة
- التصنيع باستخدام CNC — لأجزاء الألواح السميكة التي تحتاج إلى ميزات مقطوعة إضافية بعد القطع
- إزالة الشظايا والتشطيب الحافي — إزالة الشظايا الميكانيكية أو الاهتزازية أو اليدوية بالإضافة إلى التحويم/كسر الحافة حسب الرسم
- المعالجة السطحية — الطلاء الكهربائي، الدهان السائل، الأكسدة anodizing (النوع II / III)، الطلاء الكهربائي (زنك، زنك-نيكل، قصدير، نيكل)، التخليل، وأكسيد الحديد الأسود
- وضع العلامات بالليزر والنقش — لأرقام الأجزاء الدائمة والشعارات وعلامات التتبع على الأسطح الوظيفية أو المرئية
- القطع بالبلازما والقطع بالماء — للصفائح السميكة والمواد الغريبة حيث لا يكون الليزر هو الخيار الأفضل؛ يُقدَّم كجزء من حزمة عمليات متعددة
- تجميع الصفائح المعدنية — للمجموعات الفرعية الكاملة بما في ذلك الأدواتhardware والبطاناتgaskets والبطاقاتlabels والتغليفpackaging
التآكلkerf والحدودburr والتفصيل الثانويSecondary Fabrication
حدد ما إذا كانت الأجزاء تتطلب إزالة النتوءاتdeburring والاحتفاظ بفيلم الحمايةprotective film retention والتنظيف بالفرشاةbrushing والطلاءcoating والثنيbending واللحامwelding وإدخالات الخيوطthreaded inserts أو تركيب الأدواتhardware بعد القطع.
ينتج القطع بالليزر ملفات صفائح مبرمجة مع الأخذ في الاعتبار التشكيل أو اللحام أو التجميع اللاحق.
حيث تضيف العملية قيمة
تشمل التطبيقات الحاويات وحواجز الآلات والإلكترونيات والقوس المعدني والمعدات الصناعية وقطع غيار السيارات والنقل والعناصر المعمارية وأعمال الصفائح المعدنية النموذجية.
سؤال | عواقب القرار |
|---|---|
هل تأثير الحرارة مقبول؟ | يوجه الاختيار بين طريقتي القطع الحراري والقطع البارد. |
هل القطعة جاهزة بعد القطع؟ | يحدد حالة الحافة المطلوبة واستراتيجية التفاوت. |
هل سيتم تشكيلها أو لحامها؟ | يغير التداخل ومعالجة الحبكة/الغشاء وموقع الأبعاد الحرجة. |
خيارات تشطيب السطح
حافات القطع بالليزر كما-cut تلبي العديد من المتطلبات الوظيفية وغالبًا ما تكون جاهزة للتشكيل اللحام أو التجميع اللاحق. المعالجات الثانوية تعالج التآكل والمظهر التجميلي وحالة الحافة.
- كما القطع: حافة قطع الليزر القياسية، خبث خفيف وتغير لون حراري على الفولاذ السميك
- حافة مشذبة: تشذيب ميكانيكي أو اهتزازي للتعامل النظيف والملاءمة اللاحقة
- حافة مطحونة أو مشطوفة: طحن حافة خفيف أو تشطيب مشطوف لأسطح الارتباط أو تجهيز اللحام أو المظهر التجميلي
- تفجير بالخرز: ملمس غير لامع على الأسطح التجميلية المرئية
- مصقول أو محبب: تشطيب اتجاهي على الأسطح التجميلية من الفولاذ المقاوم للصدأ والألومنيوم
- التخليل (أنودة) النوع الثاني: أجزاء الألومنيوم، لون قياسي أو مخصص
- الطلاء بالبودرة: بودرة البوليستر أو الإيبوكسي فوق المعالجة الكيميائية أو التفجيرية، مطابقة لـ RAL / Pantone
- الطلاء السائل: أنظمة البرايمر + طلاء السطح، ألوان مخصصة، بما في ذلك الطلاء رطبًا على رطب للأجزاء عالية الحجم
- الطلاء الكهربائي: الزنك أو الزنك-نيكل أو القصدير أو النيكل للحماية من التآكل على صفيحة الصلب
- المعالجة الكيميائية: المعالجة الكيميائية بحمض الستريك أو النيتريك للصلب المقاوم للصدأ بعد القطع وفقًا لمعايير ASTM A967
- الأكسدة السوداء: مقاومة متوسطة للتآكل ومظهر للصلب
- العلامات / النقش بالليزر: أرقام قطع دائمة وشعارات وعلامات تتبع على الأسطح الوظيفية أو المرئية
هل يمكن قطع الصلب المقاوم للصدأ بالليزر بدون تغير اللون؟
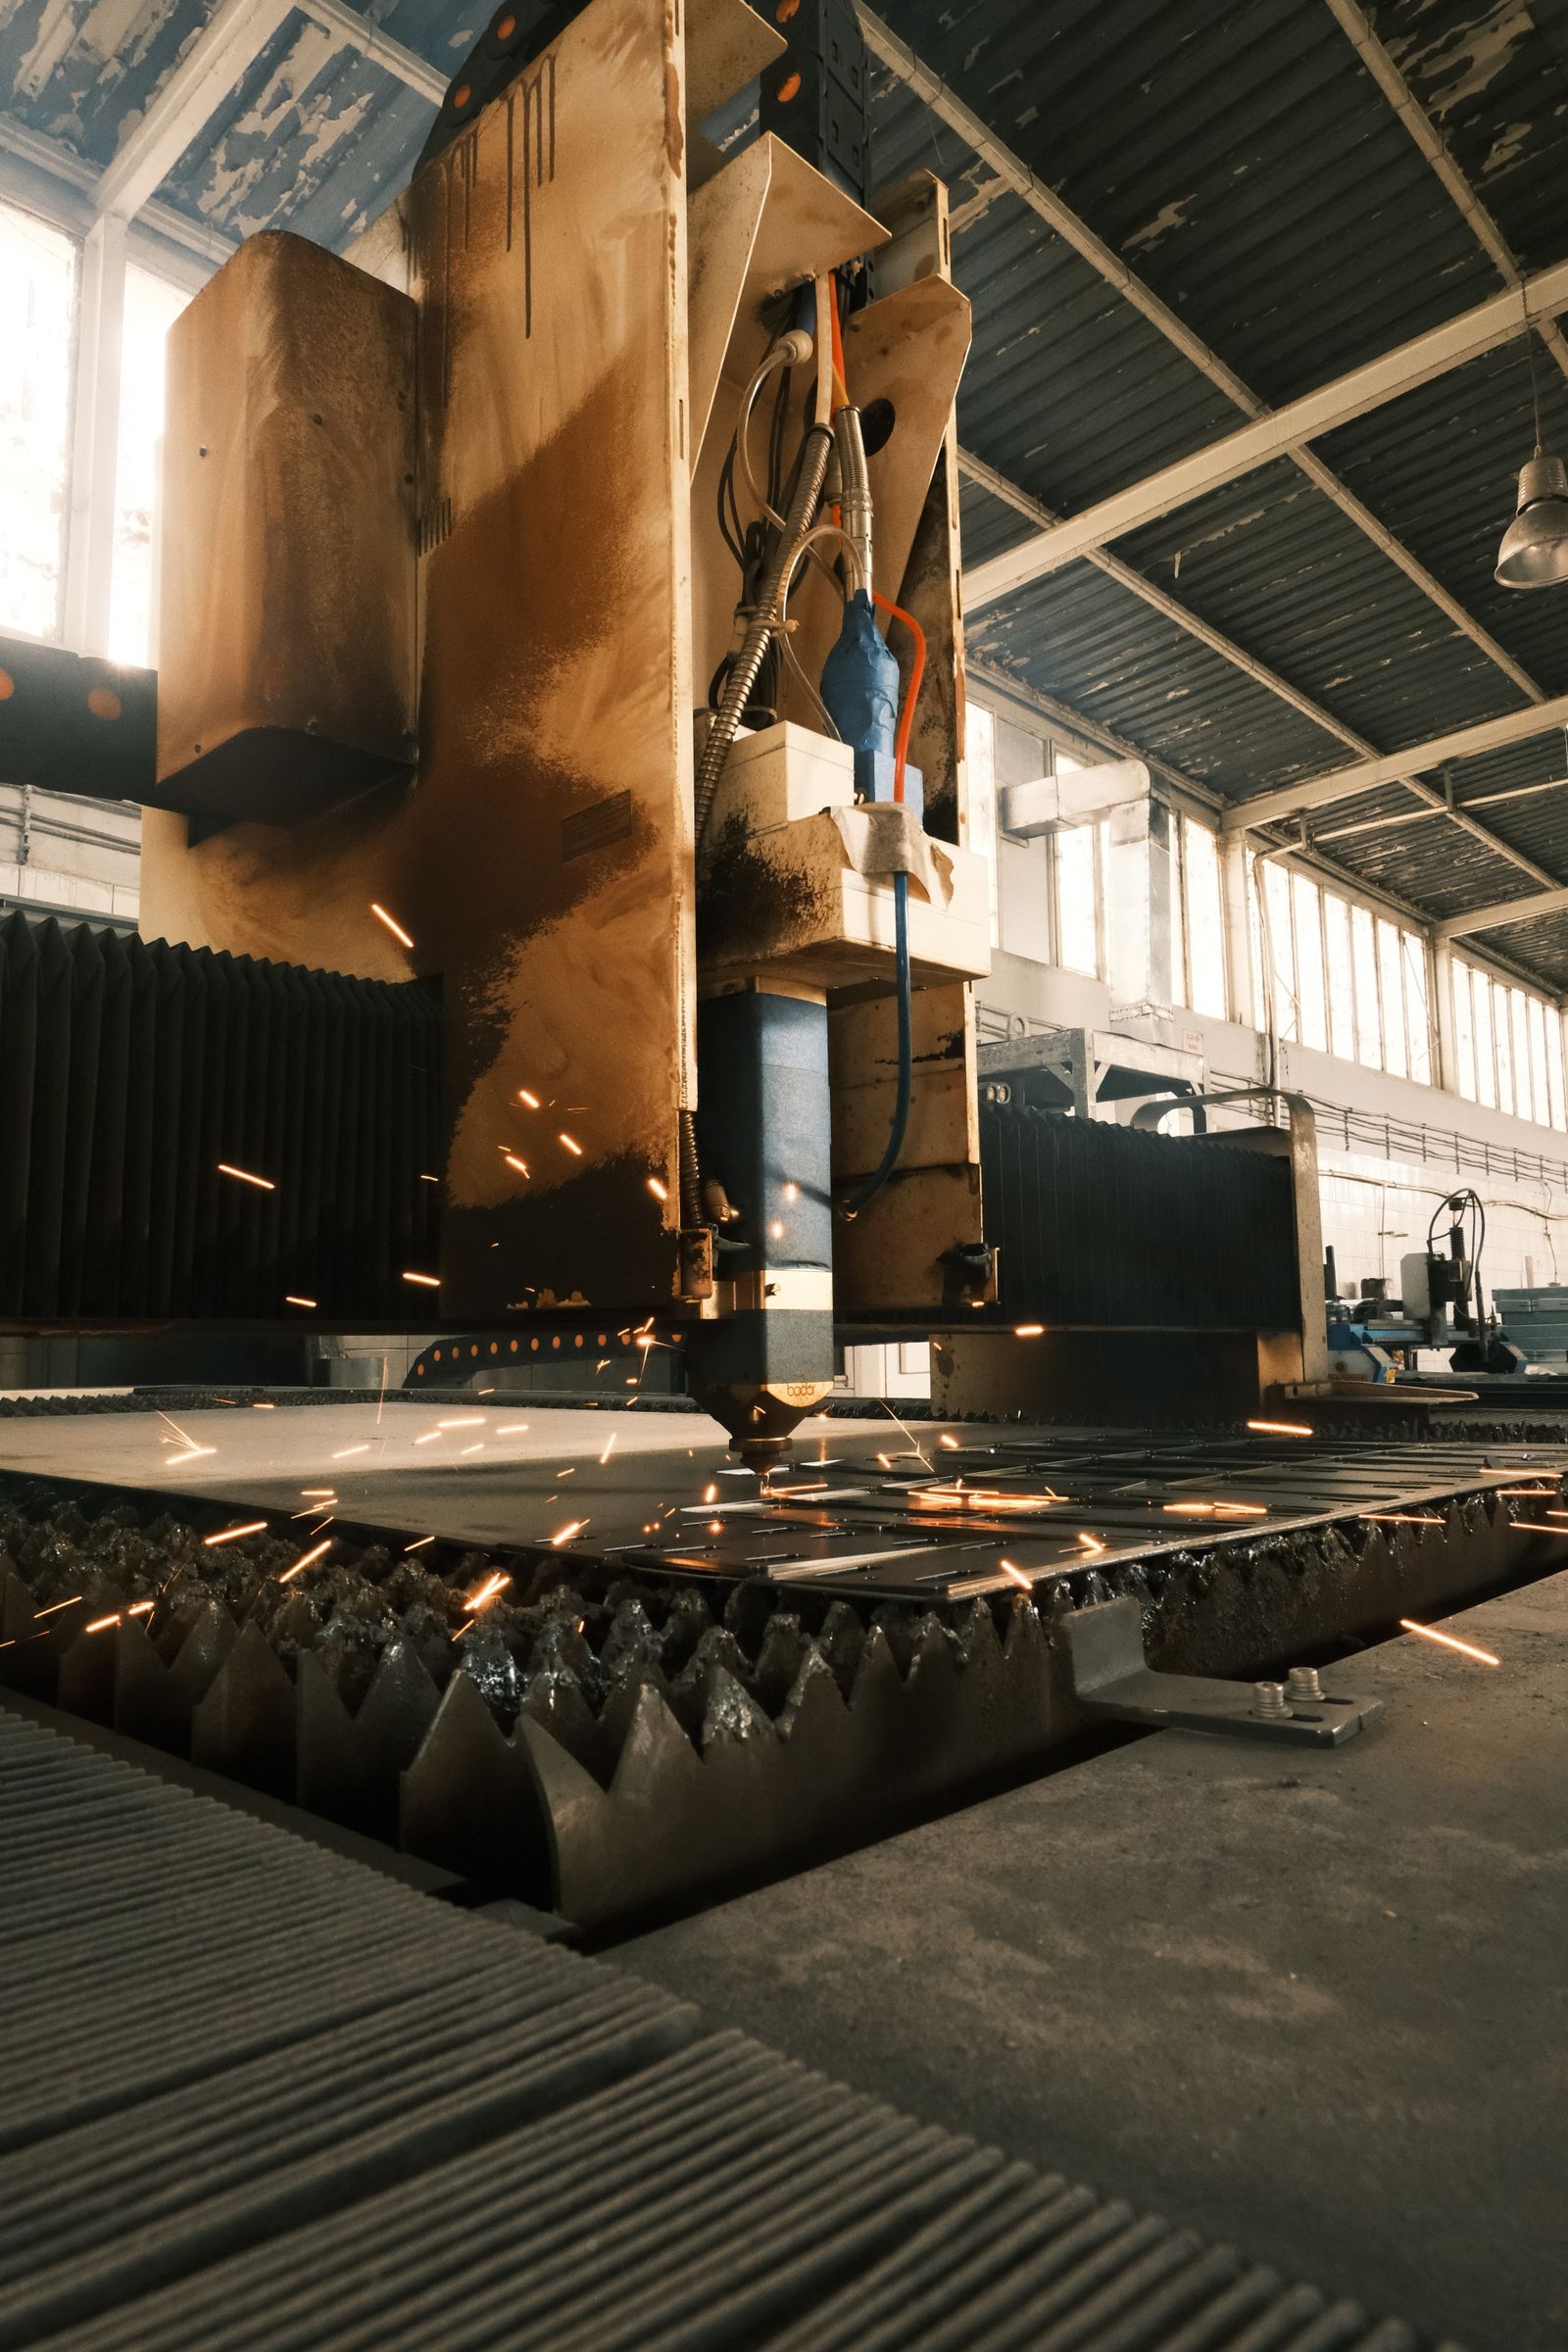
نعم، استخدام القطع بمساعدة النيتروجين على الصلب المقاوم للصدأ ينتج حافة قطع لامعة خالية من الأكسيد. هذه خيار قياسي للأجزاء التي تحتاج لاجتياز اختبارات التآكل أو المعالجة الكيميائية بدون معالجة حافة ما بعد القطع.
هل تقدمون عمليات التشكيل أو اللحام أو التشطيب بعد القطع؟
نعم. نقدم التشكيل باستخدام CNC press-brake، اللحام MIG / TIG، وإدخال الأجهزة، وإزالة الحواف، والتشطيبات السطحية المذكورة أعلاه. عادةً ما يتضمن عرض أسعار التصنيع الكامل القطع بالإضافة إلى العمليات اللاحقة المطلوبة في حزمة واحدة.
- الحاويات والأغطية
- الأقواس وحواجز الآلات
- ألواح واطارات الصاج المعدني
- حاويات الأجهزة الكهربائية والإلكترونية
- مكونات الصاج المعدني النموذجية
عائلات القطع بالليزر
تشمل المكونات النموذجية الأقواس، والحاويات، والأغطية، والحراسات، واللوحات، والصفائح، والإطارات، وأجزاء الآلات، والحاويات الكهربائية، وتجميعات الصفائح المعدنية المخصصة.
الصناعات والتطبيقات
- السيارات: أقواس، تقويات الهيكل، صفائح التركيب، حاويات البطاريات، مكونات المركبات الكهربائية
- الآلات الصناعية: حراسات الآلات، اللوحات، الإطارات، الأغطية، حاويات المعدات
- الإلكترونيات والكهرباء: الحاويات، لوحات الرفوف، لوحات التحكم، الهيكل، القضبان الناقلة
- التدفئة والتهوية وتكييف الهواء والبناء: مكونات القنوات، الأقواس، قطع التهوية، اللوحات المعمارية
- اللوحات الإعلانية والعرض: الحروف، اللوحات الزخرفية، اللوحات الإعلانية المخصصة، شاشات العرض التجارية
- الأثاث والإضاءة: أجزاء الأثاث المعدني، تركيبات الإضاءة، اللوحات الزخرفية
- الطاقة المتجددة: حوامل الطاقة الشمسية، وأقواس المحولات العاكسة، ومكونات تخزين البطاريات
—
ما مدى دقة القطع بالليزر على الأنماط المسطحة الكبيرة؟
بالنسبة لأنماط 2D داخل الجدول، الدقة عادةً ±0.10 mm على التفاصيل الصغيرة و±0.20 mm على التفاصيل بين 100 mm و500 mm. يتم تحديد الأنماط ذات المسافات الحرجة بين الفتحات بناءً على التفاوت الفعلي القابل للتحقيق بدلاً من رقم واحد عبر الورقة بأكملها.

