

سياق التصنيع بالقطع بالبلازما
تتضمن الأجزاء النموذجية مكونات الصفائح الهيكلية، وإطارات المعدات، والحواجز، والأقواس، ولوحات القاعدة، وأجزاء الإصلاح، ومكونات الآلات الصناعية، وتجمعات اللحام.
الأسئلة الشائعة
العملية | قوس غاز مؤين على مادة موصلة للكهرباء |
|---|---|
المواد النموذجية | فولاذ كربوني، فولاذ مقاوم للصدأ، صفائح ألومنيوم، فولاذ إنشائي |
مراعاة الحافة | خَبَث، مخروطي، منطقة متأثرة بالحرارة، تشوُّه |
مراجعة المصدر | ملف 2D، المادة، السُّمك، معلومات اللحام أو الانحناء، والكمية |
قوس بلازما متأيّن ولوح موصّل
يستخدم القطع بالبلازما قوس غاز متأيّن عالي الحرارة لقطع المواد الموصلة كهربائياً. وهي عملية قطع حرارية يمكن برمجتها لملفات التعريف والفتحات والخدوش ومكونات الصفائح، وغالباً ما تتبعها تحضيرات للحافة واللحام أو التشغيل الآلي أو الطلاء حسب التطبيق.
مسار العملية
تراجع المسار المواد الموصلة وسمكها، والتداخل (nesting)، وترتيب الثقب والقطع، ومتطلبات جودة القطع، وإزالة الخبث، وتحضير الحواف، والاستواء، وخطوات التصنيع الثانوية التي ستتبع القطع.
مدخلات التصميم | لماذا يغير النتيجة |
|---|---|
المواد والسماكة | القطع بالبلازما يقتصر على المواد الموصلة. يجب تزويد الرسم بدرجة المادة وسمكها وحالة السطح وعميلة اللحام أو الطلاء المقصودة. |
الملف الشخصي والميزات الصغيرة | تشمل الميزات النموذجية ملفات الصفائح، وثقوب التركيب، والفتحات، وقواعد الآلات، والمكونات الهيكلية، والدعامات، والكابلات، والأطراف، وبلانكات التصنيع. |
العملية اللاحقة | يمكن أن يغير الثني واللحام والتشغيل الآلي والطلاء والتجميع مسار القطع الأنسب. |
الفحص والقبول
تتضمن فحوصات الجودة بشكل شائع الملف الشخصي، وموقع الفتحة/الشق، وانحدار الحافة، والخبث، والمنطقة المتأثرة بالحرارة، والتشوه، والاستعداد لعملية التصنيع أو التجميع اللاحقة.
مهم: قد يستوفي الملف الشخصي أبعاده الاسمية 2D ولا يزال يحتاج إلى خطة محددة للذوبان، والتحدب، وتأثير الحرارة، والاستواء، وال فيلم الواقي، أو تحضير الحافة اللاحق.
عندما يكون البلازما هو الخيار المناسب
اختر البلازما لأعمال الصفائح المعدنية الموصلة حيث تتناسب خصائص القطع مع النتيجة المطلوبة. يمكن أن يناسب الليزر الملفات الشخصية الأكثر دقة؛ النفاث المائي مفيد عندما يكون تجنب المنطقة المتأثرة بالحرارة أمرًا مهمًا.
تفاصيل طلب عرض الأسعار
تقديم ملف شخصي 2D، وتفاصيل المواد، والسمك، والأبعاد الحرجة، وتحضير الحافة، والسماح للخبث، وتوقعات الاستواء، ورموز اللحام أو معلومات الانحناء، والكمية المستهدفة.
التحقق من العرض: تقديم النمط المسطح، درجة المادة، السُمك، الكمية، الأبعاد الحرجة، توقعات الحافة، وجميع العمليات الثانوية المطلوبة.
معلمات العملية الرئيسية
يتم اختيار القطع بالبلازما عند الحاجة إلى تشكيل الصفائح أو الألواح الموصلة كهربائياً بسرعة، وعند الحاجة إلى حافة مائلة لتحضير اللحام، وعند إمكانية دمج المنطقة المتأثرة بالحرارة في العملية اللاحقة. القيم أدناه نموذجية لنظام قطع البلازما CNC؛ يتم مراجعة جودة القطع المحددة مقارنة بالملف الشخصي والمادة الموردة.
المعامل | القيمة النموذجية |
|---|---|
سمك المادة (فولاذ طري) | 0.5 mm إلى 25 mm إنتاج؛ حتى 50 mm مع مراجعة جودة الحافة |
سمك المادة (ستانلس ستيل) | 0.5 mm إلى 30 mm |
سماكة المادة (ألومنيوم) | 0.5 mm إلى 25 mm |
التسامح البُعدي | ±0.5 mm نموذجي، ±0.2 mm قابل للتحقيق على السُمك الرفيع بالقَطع الدقيق |
الحد الأدنى لقطر الثقب | تقريباً 1.5× سماكة المادة (قطع الإنتاج) |
الحد الأقصى لحجم اللوحة | حتى 2 m × 6 m مظروف الطاولة (حسب التداخل) |
تموية الحافة | 45° تجهيز لحام متاح على سماكات الصفائح من حوالي 6 mm وأكثر |
عرض الشق | تقريبًا 1.0 mm إلى 1.6 mm حسب شدة التيار والمادة |
منطقة التأثر بالحرارة (HAZ) | تقريبًا 0.5 mm إلى 2.0 mm لكل جانب، حسب المادة والسرعة |
نطاق الدفعة | 1 نموذج أولي للقطعة بعدة مئات من القطع لكل إصدار |
وقت التسليم | 1–3 أيام عمل للنماذج الأولية؛ 5–15 أيام عمل للإنتاج |
تنسيقات الملفات المقبولة | DXF وDWG وSTEP (2D الملف الشخصي المفضل) ورسومات PDF |
المعدات المستخدمة | طاولة بلازما CNC مع شعلة إشعال عالية التردد واستخراج أبخرة بالانحدار |
المواد التي نقطعها
يتطلب القطع بالبلازما وجود قطعة عمل موصلة للكهرباء. تُظهر القائمة أدناه المواد وأمثلة الدرجات الأكثر معالجة بشكل شائع على طاولتنا.
- الصلب الطري وكربون الصلب — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- ألواح مطولة ساخنة — A36 HR, SS400, S275JR, S355JR
- ألواح مطولة باردة — CR1008, DC01 بمقاييس تصل إلى حوالي 3 mm
- صلب مقاوم للصدأ — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- صلب مجلفن — G90, G60، ألواح وصفائح مجلفنة بالغمس الساخن
- ألواح ألومنيوم — 5052, 5083, 6061, 3003, 1100 السلسلة
- ألواح نحاس ولونز — C110, C260 (نحاس خرطوشة)، C360 (قابل للقطع الآلي)
- الفولاذ الكهربائي وفولاذ السيليكون — M19، M36، ودرجات الصفائح المماثلة
- صفائح مقاومة لل wear والتآكل — AR400، AR500 (مع مراجعة جودة الحافة)
- فولاذ منخفض السبائك عالي القوة — A514، Hardox® 400/450 (مع مراجعة السرعة وشدة التيار)
التفاوتات المعيارية والدقة القابلة للتحقيق
يتم التحكم في تحمّل البلازما من خلال معلمة القطع وسمك المادة وحالة الطاولة والتخطيط. انحدار الحافة والخرس والطقة المتأثرة بالحرارة جزء من العملية وينبغي التخطيط لها في التصميم.
- تحمّل الملف الخارجي: ±0.5 mm قياسي على الصفائح حتى 12 mm، ±0.8 mm على الصفائح فوق 12 mm
- تحمّل الفتحة والفتحة الطولية: ±0.3 mm قابل للتحقيق على السُمك الرفيع مع معلمات القطع الدقيق
- انحدار الحافة: يصل إلى حوالي 1°–3° حسب السُمك والسرعة
- يتم استخدام 2768-م من ISO كمعايرة تفاوت عامة افتراضية عندما يكون الرسم صامتًا
- يجب أن يتم التشطيب الآلي للأبعاد الوظيفية التي يجب الحفاظ عليها بدقة أعلى بعد القطع
- يتم مراجعة الأبعاد مقابل الرسم 2D المورد قبل الإصدار
ضبط الجودة والفحص
يتم فحص أجزاء البلازما مقابل ملف 2D المورد وأي أبعاد حرجة مدرجة. يمكن إصدار تقارير الفحص مع الشحنة عند الطلب.
- فحص القطعة الأولى مقابل الرسم المورد بصيغة DXF أو PDF
- فحص بصري أثناء العملية لجودة الثقب والخبث وعرض القطع
- فحص أبعاد نهائي باستخدام القدمة ذات الورنية ومقاييس الارتفاع وأشرطة القياس والقوالب
- الفحص البصري لحالة الحافة والتدريج وتلون الحرارة
- التحقق الاختياري باستخدام جهاز قياس الإحداثيات على السمات ذات التفاوتات الضيقة
- مقارنة خشونة السطح مقابل مرجع معتمد عند تحديد ذلك
- مراجعة شهادة المواد (شهادة المصنع) للوح القابل للتتبع
- تقرير الفحص أو تخطيط القطعة الأولى متاح عند الطلب
اعتبارات التصميم (نصائح للتصميم من أجل التصنيع)
- أبقِ قطر الثقب الداخلي الأصغر على الأقل 1.5× سمك المادة لقطع نظيف
- تجنب الزوايا الداخلية الحادة؛ استخدم نصف قطر لا يقل عن سمك المادة حيثما أمكن
- حدد الأبعاد الحرجة بعيداً عن حافة القطع بحيث يمكن تشطيبها بالآلة إذا لزم الأمر
- حدد على الرسم مباشرة الحواف التي تتطلب إزالة الخبث أو الطحن أو تحضير اللحام
- حدد نموذجاً مسطحاً مع اتجاه الحبيبات عندما يتم تشكيل الصفائح أو لفها بعد القطع
- اترك ≥ سمك المادة بين الفتحات والشقوق المتجاورة لتقليل التشويه الحراري
- ضع علامات على الفيلم الواقي أو الورق أو بطانة الطلاء على سطح القطع إذا كان الجزء يجب أن يبقى مسطحاً
- بالنسبة للتجميعات الملحومة، حدد اتجاه الميل ووجه الجذر وما إذا كان القطع جاهزاً للحام
- للتجلفين بعد القطع، اترك فتحات تصريف وتهوية كافية على الملفات المغلقة
- اجمع الأجزاء من نفس المادة والسمك لتقليل تكاليف الإعداد والمواد
الصناعات والتطبيقات
الصفائح القطع بالبلازما شائعة في الصناعات التي يتم فيها تشكيل الجزء الموصل أو لحامه أو تشطيبه قبل إدخاله في منتج أكبر.
- معدات الزراعة والبناء — صفائح مقاومة للتآكل، وأقواس، وحواجز، ومكونات التوصيل
- الآلات الصناعية — قواعد الآلات، وألواح جانبية، وأغطية، وهياكل
- مناولة المواد — مكونات السيور الناقلة، وبطانات القuales، وصفائح انتقالية
- الطاقة والطاقة — حاويات كهربائية، ولوحات معدات التوزيع، ومكونات المحولات
- السيارات والنقل — صفائح الشاحنات والمقطورات، وأقواس، وإدراجات هيكلية
- الفولاذ المعماري والإنشائي — صفائح قاعدية، ودعامات، ودرجات السلالم، وملفات مخصصة
- المعدات الثقيلة والتعدين — حواف القطع، بطانات التآكل، ألواح الغربال
- التصنيع العام والإصلاح — قطع الغيار، الألواح البديلة، القطع المخصصة
كيف يتم التعامل مع الخبث على حافة القطع؟
الخبث هو منتج ثانوي طبيعي لقطع البلازما. يمكن إزالته عن طريق الطحن أو الصنفرة أو الصدم بالكريات اعتمادًا على المادة والعملية التالية. يتم اختيار معلمات القطع لتقليل الخبث حيث تتطلبه التطبيقات.
ما هو الملف الذي يجب تقديمه للقطع؟
يُفضل ملف 2D DXF أو DWG للنمط المسطح. كما يتم قبول رسم PDF مع جميع الأبعاد الحرجة ودرجة المادة والسماكة وأي تحضير مطلوب للحافة.
كيفية الحصول على عرض سعر
أرسل ملف 2D DXF أو DWG، ورسم PDF مع التفاوتات وملاحظات تحضير اللحام، ودرجة المادة والسماكة، والكمية المطلوبة، وحالة الحافة، وأي عمليات ثانوية مثل الثني واللحام والتشغيل الآلي والطلاء والأجهزة. يتضمن الرد مراجعة DFM للملف الشخصي (الفتحات والفتائح والحبيبات والميول)، ووقت التنفيذ مؤكد، وسعر الوحدة. شهادة المواد وتقرير الفحص متاحان عند الطلب.
تدفق العملية وتسلسل التصنيع
يبدأ القطع بالبلازما باستخدام CNC مع مخزون تم التحقق منه وخطة قطع متداخلة، وينتهي بقطعة ذات حواف مُعالجة ومفحوصة ومُعلمة. يصف التسلسل أدناه العمليات من استلام اللوحة إلى الشحنة المعبأة، وهو سير العمل المستخدم لكل إصدار بلازما.
- مراجعة الرسومات والملفات — استلام رسم 2D DXF/DWG أو PDF؛ تأكيد درجة المادة، السمك، هندسة الملف الشخصي، اتجاه الحز، أحجام الفتحات والفتحة الطولية، وأي أبعاد حرجة.
- التحضير للتداخل وبرنامج القطع — بناء تداخل على حجم اللوحة الموردة لتعظيم إنتاجية المادة؛ تعيين الدخول/الخروج، نقاط الثقب، ترتيب القطع، ومعلمات القطع (شدة التيار، الجهد، السرعة، الغاز) لكل خاصية.
- استلام اللوحة والتعرف عليها — التحقق من دفعة الحرارة، شهادة اللوحة (EN 10204 3.1 حيثما ينطبق ذلك)، السمك، حالة السطح، والتحقق البعدي مقابل الأمر قبل التحميل على الطاولة.
- إعداد الطاولة والتربيع — تحميل اللوحة على طاولة السحب لأسفل، تربيعها وفق مرجع الآلة، ضبط الارتفاع البادئ لمحور Z (عادةً 1.5–3 mm فوق اللوحة حسب الشعلة)، وتأكيد تلامس مشبك الأرضي.
- اختيار الشعلة والاستهلاكيات — تركيب القطب، حلقة الدوامة، غطاء الاحتفاظ، والفوهة بالحجم المناسب لشدة التيار والمادة المختارة؛ التحقق من محاذاة الشعلة وحالة مروحة الدوامة.
- تنفيذ الثقب والقطع — الثقب على مسار الدخول لإبقاء خرزة الثقب بعيداً عن الحافة النهائية؛ التحرك بالسرعة المبرمجة؛ تتحكم CNC في ارتفاع جهد القوس للارتفاع البادئ المتسق على اللوح الرقيق.
- فحص الخَبَث أثناء العملية وفحص الجودة — يقوم المشغّل بفحص جودة الثقب ومستوى الخَبَث وعرض القطع وميل الحافة على الجزء الأول وعند القطع الدوري؛ يتم تعديل المعلمات في حال ملاحظة الانحراف.
- إزالة الخَبَث والقلس — اكسر أو اشحذ الخَبَث من الحافة السفلية؛ وللحواف المُعَدّة لللحام، اشحذ إلى سطح الجذر والزاوية المحددين.
- تشطيب الحواف — زاوية مائلة، ميل، إزالة الحواف الحادة، أو نصف قطر كما هو مبين في الرسم؛ للأجزاء التجميلية، نفث بالخرز أو فرشاة سلكية لإزالة اللون الناتج عن الحرارة.
- التسطيح وتخفيف الإجهاد — تحقق من التسطيح؛ إذا تجاوز التشوه تفاوت الرسم، يتم درفلة الجزء أو ضغطه للتسوية، أو يتم إضافة دورة تخفيف إجهاد قبل التصنيع الإضافي.
- الفحص — قِس الخصائص الحرجة مقابل رسم 2D، وسجّل التخطيط، وأرفق الأدلة التصويرية عند الحاجة، وادمغ وثيقة المتابعة.
- التمييز والتجميع والتغليف — ضع رقم الجزء أو المراجعة أو علامة دفعة الحرارة وفقاً لمواصفات العميل؛ أدرج وسمّ واغلف بالرغوة أو ورق VCI أو صندوق خشبي حسب الحاجة.
مرجع خصائص المواد
يوضح الجدول أدناه خصائص المواد النموذجية لدرجات الألواح والأوراق الموصلة الأكثر معالجة على طاولة بلازما CNC. القيم هي مراجع صناعية ويتم التأكد منها مقابل شهادة المطحنة المتوفرة عند تقديمها.
المادة | الكثافة (g/cm³) | مقاومة الشد (MPa) | إجهاد الخضوع (MPa) | الصلادة (HB) | تصنيف القابلية للآلة (%) |
|---|---|---|---|---|---|
فولاذ طري A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
فولاذ كربوني 1018 | 7.87 | 440 | 370 | 131 | 70 |
فولاذ HSLA A572 درجة .50 | 7.85 | 450 | 345 | 135 | 60 |
وعاء ضغط A516 درجة .70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
فولاذ مقاوم للصدأ 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
فولاذ مقاوم للصدأ 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
ألومنيوم 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
ألومنيوم 6061 | 2.70 | 290 | 240 | 95 | 180 |
فولاذ مجلفن G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 مقاوم للتآكل | 7.85 | 1250 | 1000 | 360–440 | 25 |
نحاس أحمر C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
نحاس C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
عوامل التكلفة ووقت التسليم
تعتمد تكلفة القطع بالبلازما بشكل رئيسي على درجة المادة وسُمكها، واستخدام الصفائح، وعدد الثقوب، وطول القطع، وجودة الحافة، وأي عمليات ثانوية مثل إزالة الخبث، والتشطيب المائل، والتصنيع، والثني، أو الطلاء. يعتمد وقت التسليم على توفير الصفائح، وجهد البرمجة والدمج، وطابور العمليات الثانوية، ونطاق الفحص. يلخص الجدول أدناه أوقات التسليم النموذجية حسب السيناريو؛ ويتم تحديد وقت التسليم الدقيق بناءً على الرسم.
السيناريو | الفترة الزمنية المتوقعة للتسليم | المحرك الرئيسي |
|---|---|---|
نموذج أولي واحد من صفيحة متوفرة في المخزون، بدون تشطيب | أيام عمل 1–3 | البرمجة والتضريب |
نموذج أولي مع إزالة الخبث وطحن الحواف | 3–5 أيام عمل | القدرة الإنتاجية الثانوية |
تجهيز الواجهة للحام على صفيحة 6–25 mm | 5–10 أيام عمل | إعداد الواجهة وطحن الحواف |
تشغيل إنتاج لأجزاء 50–200، مادة واحدة وسمك واحد | 5–10 أيام عمل | توفير الصفائح، وقت القطع، والفحص |
تشغيل إنتاج مع الثني أو التشغيل الآلي أو الطلاء | 10–20 أيام عمل | قائمة انتظار المقاولين الفرعيين والفحص |
صفيحة كبيرة مع وثائق NDT وFAI وMTC | 15–25 أيام عمل | نطاق الوثائق وموعد التسليم من المختبر |
العيوب الشائعة والوقاية
يتسم القطع بالبلازما بعيوب معروفة مميزة. يسرد الجدول أدناه العيوب الأكثر شيوعاً على طاولة CNC البلازما، والسبب، وخطوة الوقاية المطبقة أثناء الإنتاج.
العيوب | السبب | الوقاية |
|---|---|---|
الخبث (جانب منخفض أو جانب مرتفع) | سرعة أو أمبير أو مسافة standoff غير صحيحة للمادة والسمك | معايرة المعاملات حسب جدول القطع؛ والتحقق من أول ثقب؛ والطحن إذا لزم الأمر |
منطقة متأثرة بالحرارة مفرطة (HAZ) | قطع بطيء أو شدة تيار عالية على صفيحة رقيقة | استخدام معاملات القطع الدقيق على مادة السُمك؛ ومراجعة المنطقة المتأثرة بالحرارة على الفولاذ المقاوم للصدأ |
ميل الحافة (موجب أو سالب) | انحراف جهد القوس أو فوهة مهترئة؛ شعلة خارج المحور | استبدال المواد الاستهلاكية حسب الجدول؛ إعادة معايرة التحكم في الارتفاع |
تباين عرض القطع عبر القطع | تباعد غير متسق أو صفيحة ملتوية | استخدم التحكم في ارتفاع جهد القوس؛ قم بتسوية الصفيحة على الطاولة |
التصاق الخبث عند نقطة الثقب | الثقب قريب جداً من الحافة النهائية أو عدم كفاية الدخول | ضع الثقب بعيداً عن الحافة النهائية؛ استخدم دخول 6–10 mm |
الالتواء أو التشوه | إدخال حراري غير متساوٍ، ترتيب القطع، أو صفيحة رقيقة تحت إجهادها الذاتي | استخدم ترتيب قطع متوازن، قطّع السماكات الرقيقة بوعاء مائي، أتم التسوية حيثما لزم الأمر |
تضيّق الثقب أو ثقب بأقطار أصغر من المطلوب | قطر الثقب < 1.5× سُمك اللوح أو معاملات غير صحيحة | طبّق قاعدة الحد الأدنى للثقب؛ استخدم القطع الدقيق على التفاصيل الصغيرة |
تغيّر لون الفولاذ المقاوم للصدأ / أكسدة | تلوّن حراري وتعرّض للأكسجين بالقرب من القطع | استخدم حجب النيتروجين أو الأرغون-هيدروجين على الفولاذ المقاوم للصدأ؛ أطفئ البنية بعد القطع |
مقارنة مع العمليات ذات الصلة
تتح_POSITION البلازما بين الليزر وطلاء الماء من حيث القدرات. يقارن الجدول أدناه البلازما بالعمليتين الأكثر اعتباراً إلى جانبها، وبأكسدة الوقود للصفائح المعدنية.
الوجهة | بلازما | ليزر (ألياف / CO₂) | قطع بالماء |
|---|---|---|---|
أفضل نطاق للسُمك (فولاذ) | 3–25 mm إنتاج، حتى 50 mm مراجعة | 0.5–15 mm | 3–100 mm+ |
تفاوت | ±0.5 mm نموذجي | ±0.1 mm أو أفضل | ±0.1 mm أو أفضل |
HAZ | نعم، 0.5–2.0 mm لكل جانب | نعم، أصغر (0.1–0.5 mm) | لا شيء (عملية باردة) |
تشذيب / تجهيز للحام | 45° متاح من ~6 mm صعودًا | محدود، مع رأس 5-محوري | محدود، مع رأس 5-محوري |
توافق المواد | موصل فقط | معادن في الغالب | أي مادة (معدن، حجر، مركب، زجاج) |
التكلفة النسبية على الفولاذ 6–20 mm | منخفض | متوسط إلى مرتفع | متوسط إلى مرتفع |
متى تختار البلازما | لوح موصل، 3–25 mm، حافة تجهيز اللحام، دوران سريع | مقياس رفيع، تفاوت ضيق، منطقة متأثرة بالحرارة منخفضة | لوح سميك، لا توجد منطقة متأثرة بالحرارة، مادة غريبة |
معايير الصناعة والشهادات
- أيزو 9001:2015 — خط الأساس لنظام إدارة الجودة
- إدارة الجودة في مجال الطيران والفضاء، تُطبَّق حيثما تتطلبه المواصفات
- ISO 13485:2016 — نظام إدارة جودة الأجهزة الطبية، يُطبَّق على قطع الغيار الطبية والمختبرية
- IATF 16949 — نظام إدارة جودة السيارات، يُطبَّق على الإنتاج التسلسلي للسيارات
- ISO 2768 (الفئة المتوسطة، −m) — التفاوت العام الافتراضي على الرسومات التي لا تحدد غير ذلك
- ASME Y14.5 — تُحترم مواصفات GD&T على الرسومات التي تستخدم المعيار
- ISO 5459 — المرجع الأساسي لنظام البيانات للأجزاء ذات البيانات المعقدة
- EN 1090 — الهياكل والوصلات الملحومة، حيث تُنتَج المكونات ذات علامة CE
- AWS C5.1 / C5.2 — هندسة تجهيز اللحام عندما تدخل القطعة في مجموعة ملحومة
- الامتثال للمواد الخاصة بـ RoHS و REACH للمنتجات الكهربائية والاستهلاكية
- EN 10204 3.1 / 3.2 — نوع شهادة المطحنة الموردة مع اللوحة عند الطلب
التغليف والشحن والتوثيق
يتم تغليف القطع المقطوعة بالبلازما لحماية الحافة المقطوعة من التلف أثناء النقل وللحفاظ على الوجه التجميلي نظيفًا. تصف القائمة أدناه التغليف القياسي وخيارات الشحن المتاحة والمستندات التي يمكن إصدارها مع الشحنة.
- التغليف القياسي — رغوة أو صفيحة مموجة بين الطبقات، ورق VCI للصلب، فيلم بلاستيكي أو غلاف مطاطي لحزم الصفائح، أكياس فردية للقطع التجميلية أو المشذبة، صندوق خشبي للتصدير أو الصفائح بسماكة أكبر من 25 mm.
- حماية الحواف — حواجز حواف من الكرتون، أغطية زوايا بلاستيكية، أو ملف رغوي على الحواف المشطوفة أو المطحونة.
- التعريف — رقم القطعة والمراجعة والكمية وملصق دفعة الحرارة على الجزء الخارجي من كل عبوة؛ ملصق رمز شريطي أو QR عند الطلب.
- خيارات الشحن — طرود، شحن LTL، شاحنة كاملة، شحن جوي، شحن بحري مع أو بدون DDP، ناقل مرتب من قبل العميل، وشروط EXW / FOB / CIF.
- المستندات القياسية — قائمة التعبئة، الفاتورة التجارية، شهادة المطابقة (C of C)، شهادة اختبار المطحنة (MTC) حيث يكون المنتج قابلاً للتتبع، وتقرير الفحص البعدي / فحص القطعة الأولى عند الطلب.
- المستندات التكميلية — سجل تصويري للشكل المقطوع، وتخطيط تحضير اللحام، وشهادة الطلاء أو الطلاء الكهربائي، وإعلان بلد المنشأ عند الحاجة.
القدرات ذات الصلة والخدمات المتقاطعة
نادراً ما تُشحن صفيحة القطع بالبلازما كمنتج نهائي بمفردها. تُقترن القدرات المذكورة أدناه عادةً بالبلازما لتحويل الصفيحة الخام إلى مكوّن جاهز للتركيب أو مجموعة ملحومة.
- القطع بالليزر — للوحات رقيقة السُمك وليفات التسامح الحرجة حيث يجب تقليل منطقة التأثر بالحرارة (HAZ)
- القطع بالماء — للمواد غير الموصلة للكهرباء أو حيث يُطلب حافة بدون منطقة تأثر بالحرارة (no-HAZ)
- التصنيع باستخدام الحاسب (CNC) — التفريز، والثقب، والقشط، وليفات التسامح الحرجة بعد القطع
- الطي والتشكيل باستخدام الحاسب (CNC) — التشكيل بجهاز الكبس القائم على الفرامل للزوايا، واللوحات، والمجموعات الملحومة
- اللحام — MIG / TIG / لحام البقعة — التجميعات الملحومة من المكونات المقطوعة بالبلازما
- معالجة السطح — طلاء المسحوق، الطلاء السائل، الجلفنة بالغمس الساخن، الطلاء بالزنك، الأكسدة الأنودية على الألومنيوم
- الطحن وإزالة النتوءات — تهيئة الحواف وشطب подготовка اللحام
- إدخال الأجهزة — الصواميل المثبتة بالضغط، والقارنات، وإدراجات نوع PEM بعد القطع والتشكيل
- التجميع — تجميع الألواح والأجزاء المشكلة والأجهزة والوحدات الفرعية في وحدة جاهزة
- الهندسة العكسية — أجزاء الألواح القديمة وقطع الغيار المتوقفة إعادة بنائها من عينة
تجهيز الحافة الحرارية
التخطيط لإزالة الخبث، والطحن، وتحضير اللحام، والطلاء، وحماية الأبعاد التي ستُآل ميكانيكياً بعد القطع.
قص البلازما مناسب للعمل على الصفائح الموصلة حيث تتناسب خصائصها الحرارية وحوافها مع العملية اللاحقة.
حيث تضيف العملية قيمة
تشمل التطبيقات التصنيع الصناعي، والمكونات الهيكلية، والمعدات الثقيلة، وبناء الآلات، وقطع الغيار، ومعدات النقل، والتجميعات الملحومة المخصصة.
سؤال | عواقب القرار |
|---|---|
هل تأثير الحرارة مقبول؟ | يوجه الاختيار بين طريقتي القطع الحراري والقطع البارد. |
هل القطعة جاهزة بعد القطع؟ | يحدد حالة الحافة المطلوبة واستراتيجية التفاوت. |
هل سيتم تشكيلها أو لحامها؟ | يغير التداخل ومعالجة الحبكة/الغشاء وموقع الأبعاد الحرجة. |
خيارات تشطيب السطح والحافة
يترك القطع بالبلازما كما هو قشوراً وفضلات وتلوّناً حرارياً. تعرض القائمة أدناه التشطيبات التي يمكن تطبيقها على حافة القطع أو وجه القطع.
- كما تم القطع (القشور وفضلات الطحن موجودة)
- إزالة الفضلات وطحن الحواف
- صنفرة بالكرات/صنفرة بالحبال للتحضير للطلاء
- تشطيب الحواف أو التوريب (تحضير اللحام)
- إزالة البرادة من نقاط الثقب والحواف الحادة
- فرشاة سلكية للتنظيف التجميلي
- طلاء مسحوق أو طلاء سائل أو طبقة أساس بعد الصنفرة
- الزنك بالغمس الساخن أو طبقة أساس غنية بالزنك أوطلاء بالزنك بعد القطع
- إزالة الطبقة التفاعلية على حواف الفولاذ المقاوم للصدأ بعد إزالة الخبث
- فيلم أو ورق حماية مطبق على الأسطح غير المقطوعة قبل المعالجة
ما أقصى سمك للوحات القطع بالبلازما؟
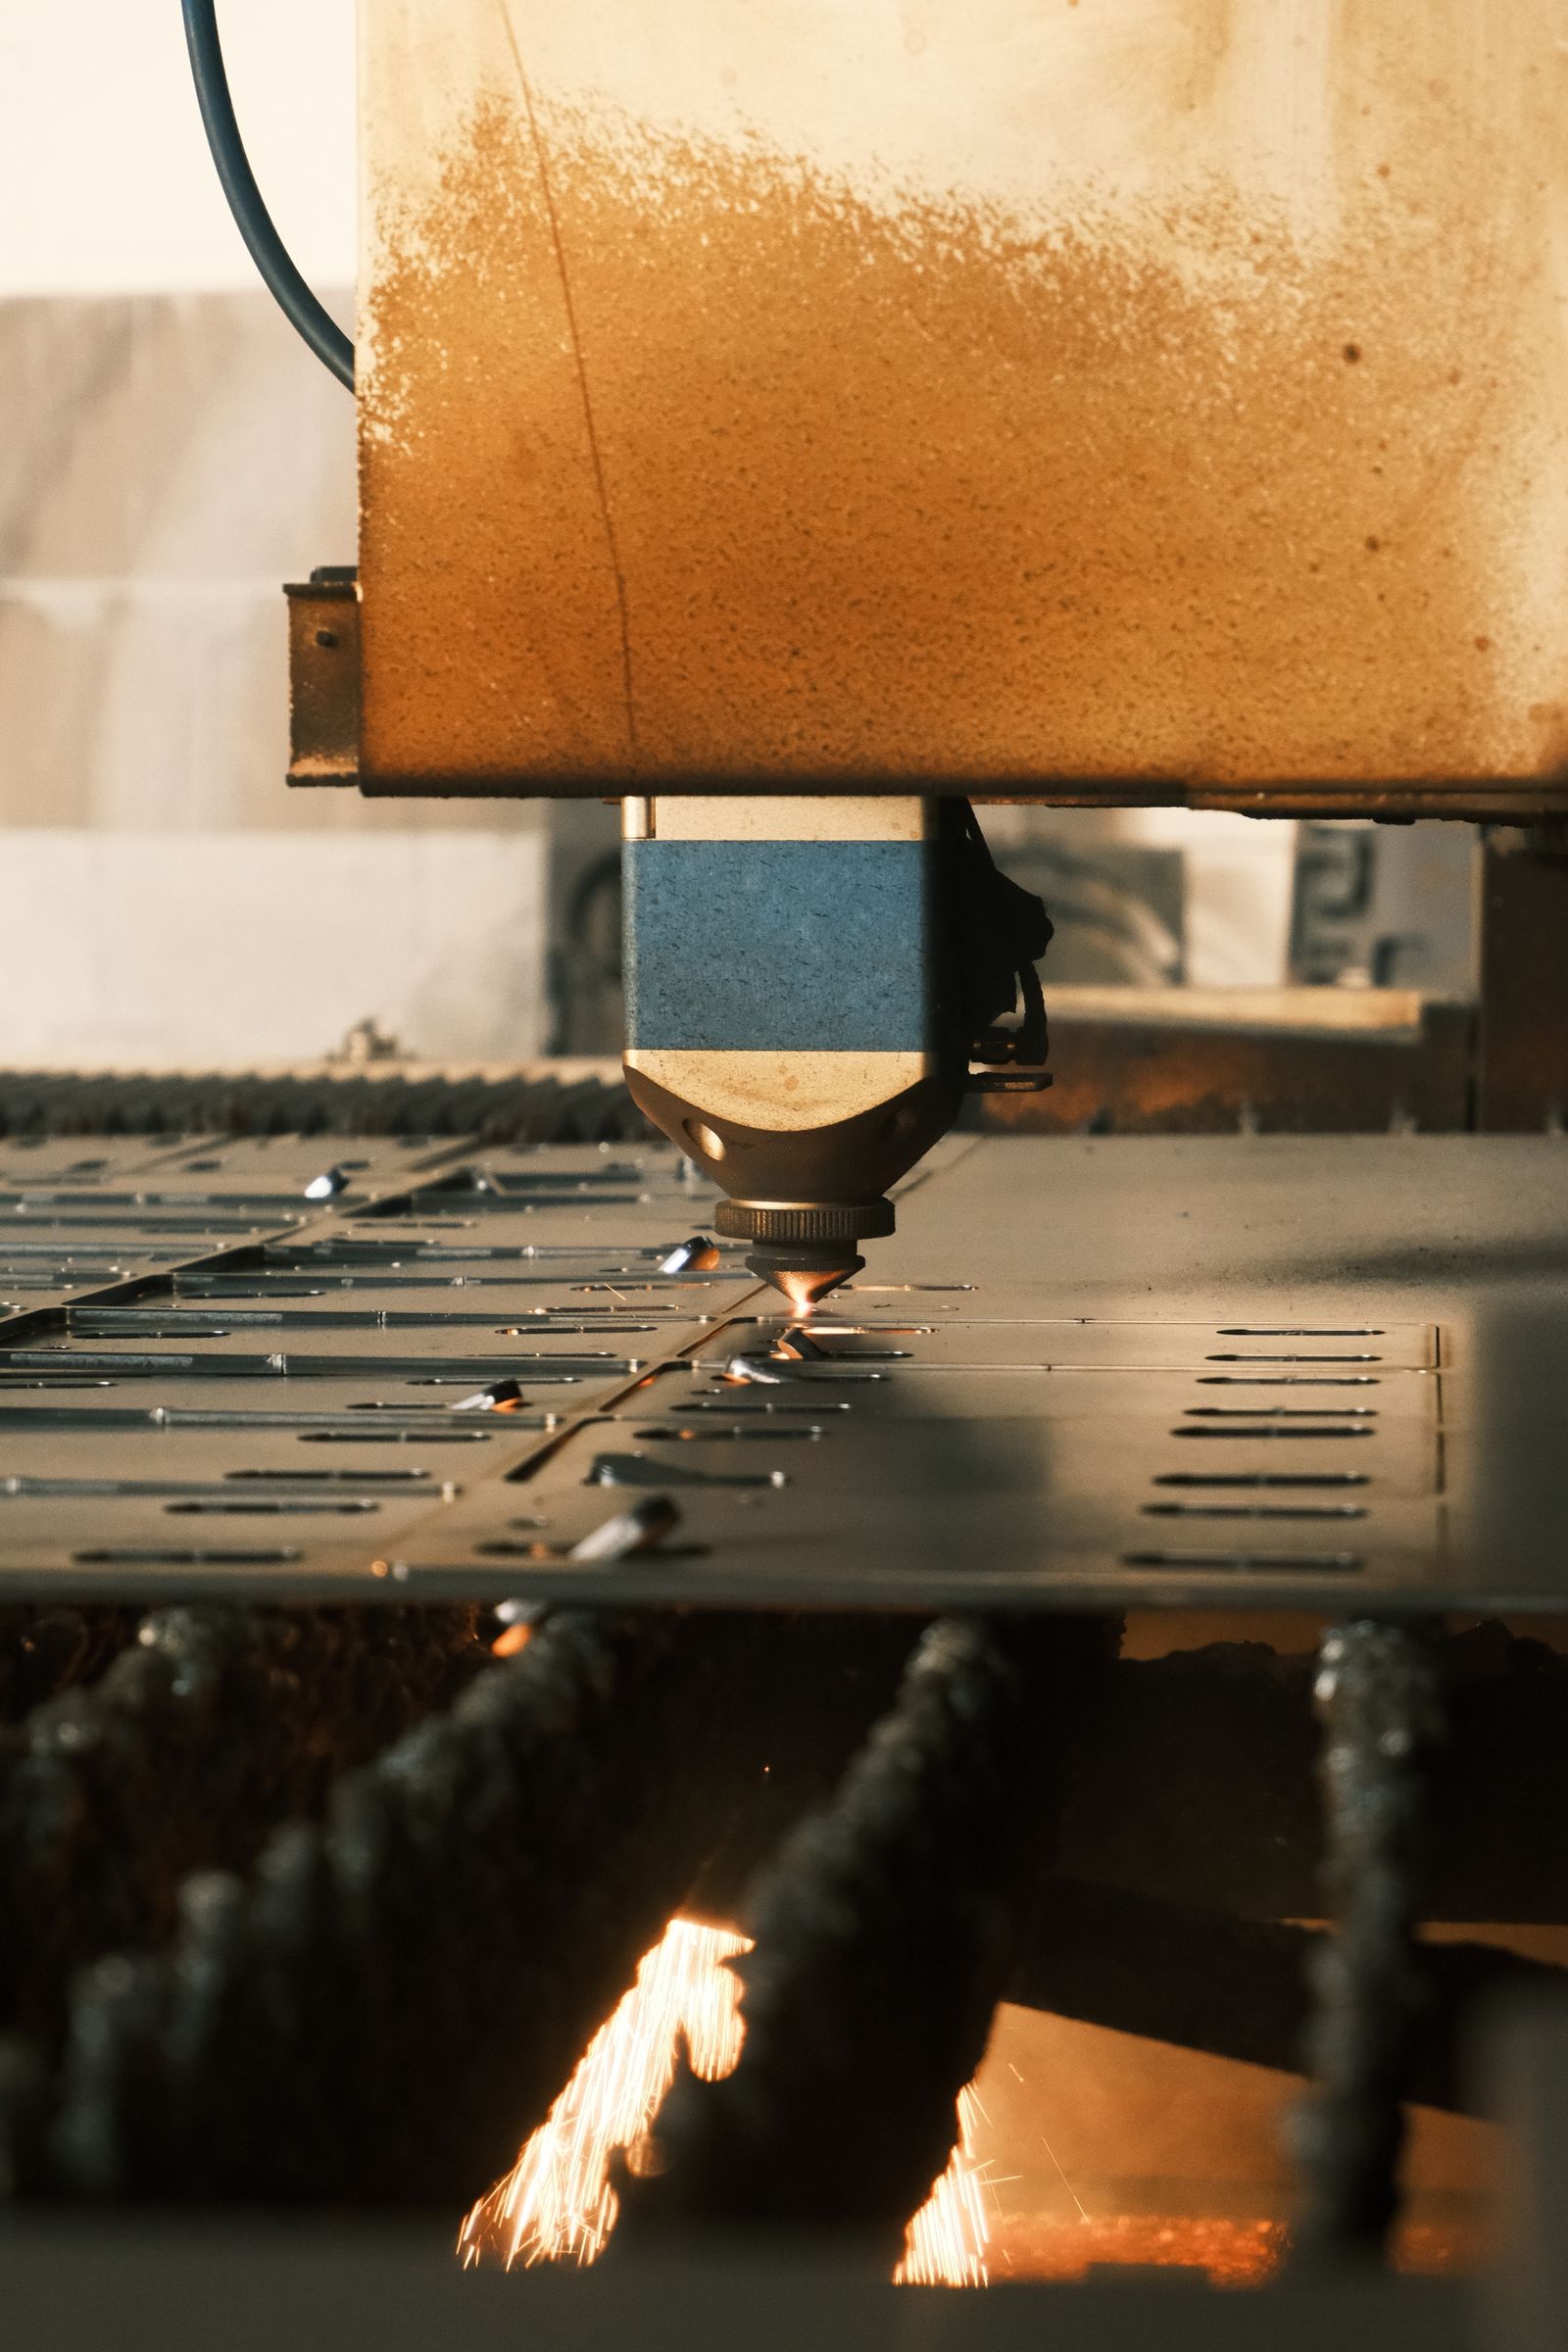
للحصول على حواف بجودة إنتاجية، الفولاذ الطري حتى حوالي 25 mm أمر شائع. يمكن قطع الصفائح فوق 25 mm وحتى 50 mm بجودة حواف أقل وسرعات أبطأ؛ يجب مراجعة التطبيق من حيث الخبث والميل والتشطيب اللاحق.
هل القطع بالبلازما دقيق بما يكفي للثقوب ذات التفاوت الضيق؟
البلازما مناسبة للتفاوت العام للملفات الشخصية والثقوب. للميزات التي تحتاج إلى تفاوت أضيق من ±0.2 mm، عادةً ما يتم تشغيل البعد تشطيبياً بعد القطع، أو يتم اختيار عملية مختلفة مثل الليزر أو القطع بالماء.
- مكونات الصفائح الهيكلية
- إطارات المعدات والصفائح القاعدية
- الحوامل والزنازين وقوالب التصنيع
- قطع غيار الإصلاح والصيانة
- تجميعات التصنيع الملحومة
هل يمكن لقص البلازما قطع الفولاذ المقاوم للصدأ والألومنيوم؟
نعم. يتم قطع الفولاذ المقاوم للصدأ بسمك يصل إلى حوالي 30 mm والألومنيوم بسمك يصل إلى حوالي 25 mm بشكل روتيني. سيكون للحواف مسحة حرارية وقد تظهر خبث، والتي يمكن إزالتها بالطحن أو النقع حسب التطبيق.
هل يترك القص بالبلازما منطقة متأثرة بالحرارة؟
نعم. البلازما عملية حرارية وحافة القطع لها منطقة متأثرة بالحرارة (HAZ). للأجزاء التي يجب أن تتجنب HAZ (على سبيل المثال، بعض تطبيقات الفولاذ المقاوم للصدأ أو المعالجة)، يتم النظر في القطع بالماء أو القطع بالليزر بدلاً من ذلك.
—
—

