

سؤال هندسي
ما الذي يجب أن يعمل عندما يكون الجزء حقيقيًا؟
الوصول بالأدوات، والسلبيات، وتثبيت الشغلة
تشمل الخصائص النموذجية ثقوبًا صغيرة، وفتحات دقيقة، وخيوط دقيقة، وأخاديد رفيعة، وجدرانًا رقيقة، وأنصاف أقطار صغيرة، وواجهات الموصلات، ودبابيس دقيقة، وممرات داخلية مدمجة.
السياق النموذجي للجزء
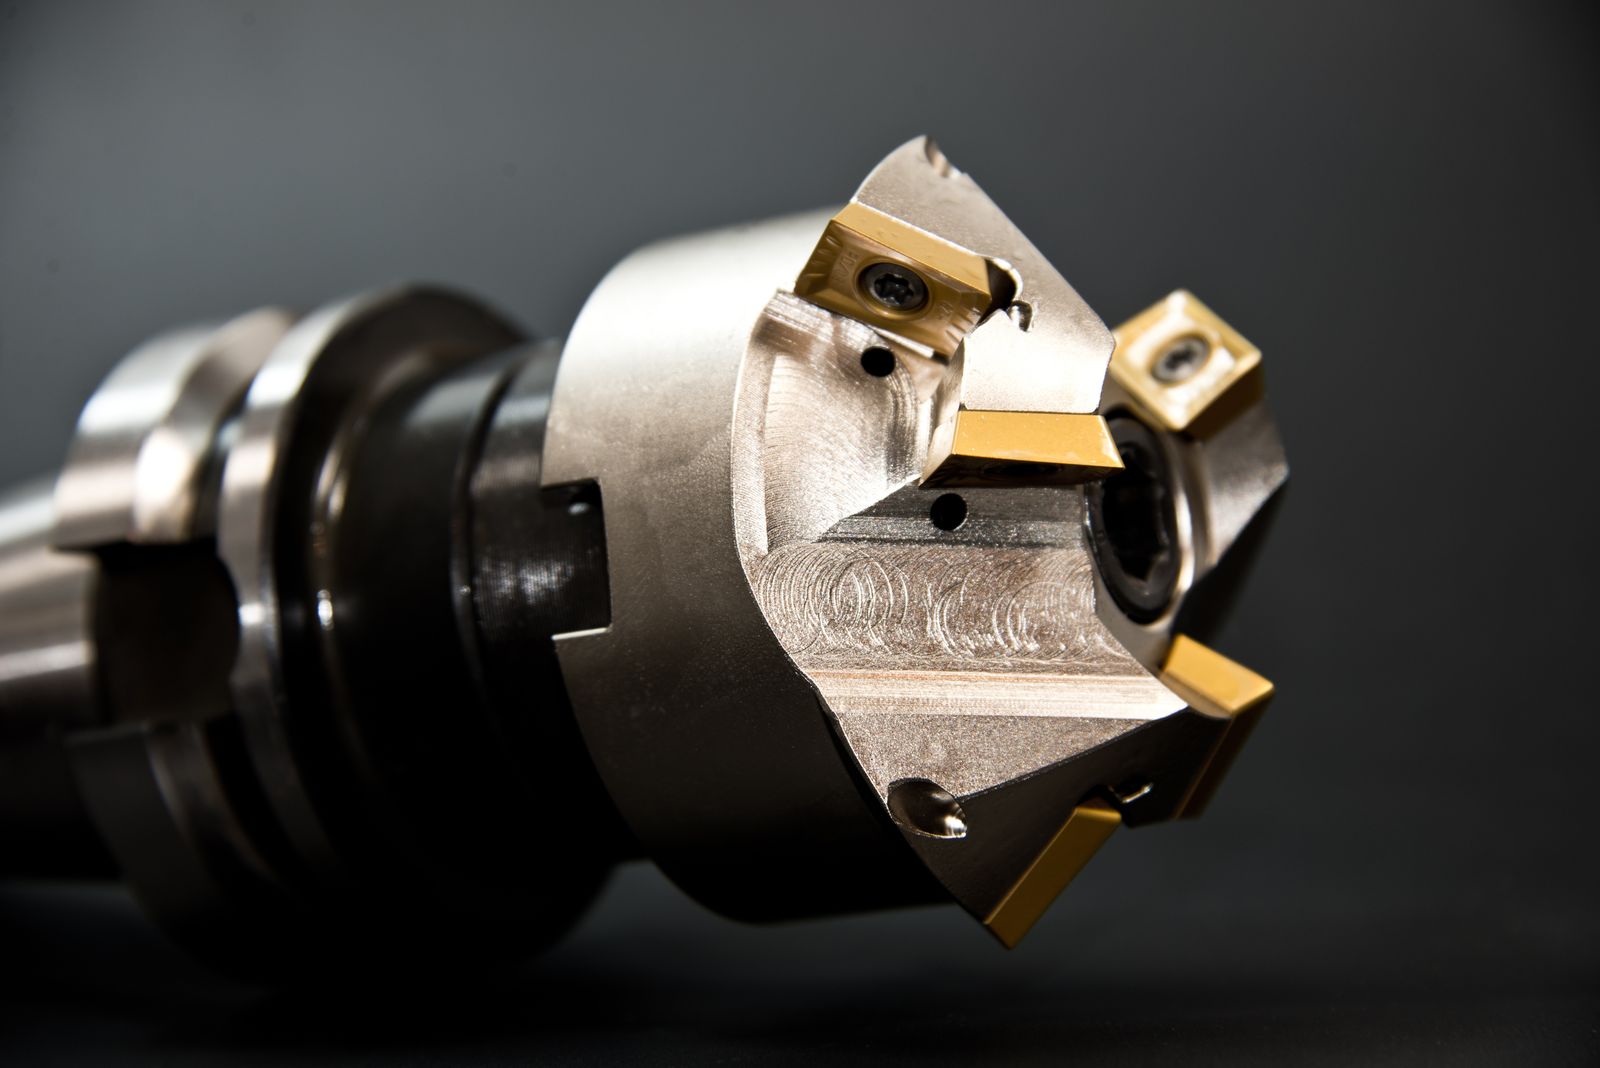
تشمل المكونات الشائعة حاضنات الحساسات، والتوصيلات الكهربائية، والدبابيس الدقيقة، والحوامل البصرية، وأجزاء الأجهزة الطبية الصغيرة، ومعدات الميكروفلويديك، وأدوات التثبيت الصغيرة، وواجهات الإلكترونيات.
الأسئلة الشائعة
ما أصغر حجم للجدار أو العنصر الذي يمكنك تصنيعه؟
جدران 0.05 mm قابلة للتحقيق على الفولاذ المقاوم للصدأ والتيتانيوم وPEEK باستخدام الطحن الدقيق أو التآكل الكهربائي الدقيق. أقل من ذلك، نوصي بالليزر أو التآكل الكهربائي بالسلك حسب الهندسة.
حجم العناصر | عناصر مصغرة وجدران رقيقة وأقطار صغيرة |
|---|---|
الأدوات | أدوات قصيرة صلبة مع ظروف قطع مضبوطة |
الفحص | بصريات، مجاهر، قياس المساطر ذات الدبابيس، أو مجسات متخصصة |
الاستخدام النموذجي | حاويات الحساسات، أجزاء طبية مصغرة، واجهات بصرية وإلكترونية |
ما هي التفاوتات التي يمكنكم تحقيقها على الميزات المصغرة؟
±0.005 mm على الميزات الحرجة واقعي في الإنتاج. ±0.0025 mm قابل للتحقيق مع عملية موثقة بالـ CMM. للميزات الحقيقية بمعيار القياس، نضيف الطحن المصغر أو اللف.
خدمات التصنيع الدقيق
دليل مرجعي شامل للميزات المصغرة، الوصول إلى الأدوات، التحكم في التزحيف، تخطيط الفحص، والتصنيع الدقيق المراعي للمواد.
الاهتمام الأساسي تحديد أصغر الميزات الحرجة، حالة الحافة المطلوبة، تشطيب السطح، التزحيف المسموح، مرجع القياس، وأي مناطق من الجزء لا يمكن لمسها أو تثبيتها. تجنب افتراض أن جميع التفاصيل الصغيرة قابلة للتصنيع تلقائياً. | فحص عدسة التحقق يجب أن يتناسب مع حجم الخاصية وقد يتطلب طرقاً بصرية أو مجاهر أو مساطر شظية أو مجسات متخصصة أو فحوصات وظيفية. يجب أن تكون معايير القبول stated in a measurable form. |
|---|
تستخدم هذه الصفحة فتحة مراجعة تصميم بحيث تقرأ الخدمة كنشرة هندسية بدلاً من كتيب منتج متكرر.
ما هو إثبات القطعة؟
يمكن التصنيع الدقيق إنشاء مكونات معدنية أو بلاستيكية وظيفية ذات سمات تفصيلية مع الاحتفاظ بخواص المادة المطلوبة للتطبيق النهائي.
سؤال التصميم | مراجعة قبل التشغيل |
|---|---|
أي سمة تتحكم بالوظيفة؟ | تحديد أصغر السمات الحرجة وحالة حافة المطلوبة والتشطيب السطحي والربش المسموح به ونقطة بيانات القياس وأي مناطق من القطعة التي لا يمكن لمسها أو تثبيتها. تجنب افتراض أن جميع التفاصيل الصغيرة قابلة للتصنيع تلقائياً. |
ما هو المخرج الناجح؟ | يجب أن يتناسب الفحص مع حجم الميزة وقد يتطلب طرقاً بصرية أو مجاهر أو قوالب فحص دقيقة أو مجسات متخصصة أو فحوصات وظيفية. يجب التعبير عن معايير القبول بشكل قابل للقياس. |
قرار المادة
يمكن أن تشمل المواد الألومنيوم والفولاذ المقاوم للصدأ والنحاس وسبائك النحاس والتيتانيوم والبلاستيك الهندسي والمعادن الخاصة. إن سلوك القشارة وتشكل الحواف الحادة والحركة الحرارية واستجابة التثبيت تكون ذات أهمية خاصة على نطاق صغير.
إشارة التصميم: اجعل المراجع الحرجة والميزات الصغيرة أو الرقيقة والمناطق الحساسة للتشطيب صريحة. يجب أن تقود العملية، وليس أن تظهر كاستثناء متأخر.
الفحص على نطاق دقيق وحماية القطع
تبدأ العملية بمراجعة النموذج والرسومات، ثم اختيار التثبيت المستقر والأدوات القصيرة وظروف القطع المضبوطة ومنهجية إزالة الحواف وطريقة الفحص. غالباً ما يمضي التشغيل من ميزات الإسناد الأكثر صلابة إلى التفاصيل الدقيقة بحيث تظل القطعة مدعومة لأطول فترة ممكنة.
عندما قد يكون مسار آخر أفضل
اختر المعالجة الدقيقة (مايكرو ماشيننغ) عندما يكون المادة النهائية والميزات الدقيقة ذات أهمية. يمكن النظر في عمليات بديلة للأشكال الهندسية التي تُشكَّل أو تُحفر أو تُسبَك أو تُصنَّع بإضافة أفضل.
فحص طلب عرض الأسعار: تضمن الهدف الحقيقي للوظيفة: فحص الملاءمة، اختبار المادة، إصدار الإنتاج، الكمية التجريبية، سجل الفحص، أو مجموعة من هذه.
المواد التي نتصنعها
- الفولاذ المقاوم للصدأ – 303, 304, 316L, 17-4 PH, 420, 440C لأجزاء الطب الدقيق وسوائل الدقة الدقيقة.
- سبائك التيتانيوم – الدرجة 2، الدرجة 5 (Ti-6Al-4V)، الدرجة 5 ELI للزراعات وأدوات الجراحة.
- فولاذ العدد والمقالب المُصلَّب – D2، M2، SKD11 حتى 62 HRC (عادةً عبر التفريغ الكهربائي الدقيق EDM).
- سبائك الألومنيوم – 6061, 7075, 2024 للبصريات الدقيقة وحوامل الإلكترونيات.
- النحاس والنحاس الأصفر – C110، C101، C360 لميزات التلامس الكهربائي والأجزاء الحرارية.
- نحاس البريليوم (C17200) – للتلامسات الزنبركية ومكونات الأجهزة.
- البلاستيك الهندسي – PEEK، Torlon، Vespel، Delrin، PEI (Ultem)، PPSU، بولي كربونات بجودة طبية.
- PTFE والمواد الفلوروبوليمرية الأخرى – للأجزاء الدقيقة المائية ومقاومة للمواد الكيميائية.
- السيراميك والزجاج التقني – الألومينا، الزركونيا، السيليكا المنصهرة (عبر الطحن الدقيق / الليزر).
- المشكاليات مسبقة الصنع من الكاربيد والجرافيت – تشكيل micro-EDM لأدوات القطع وأقطاب EDM.
ما هو أصغر ثقب يمكنك تشغيله؟
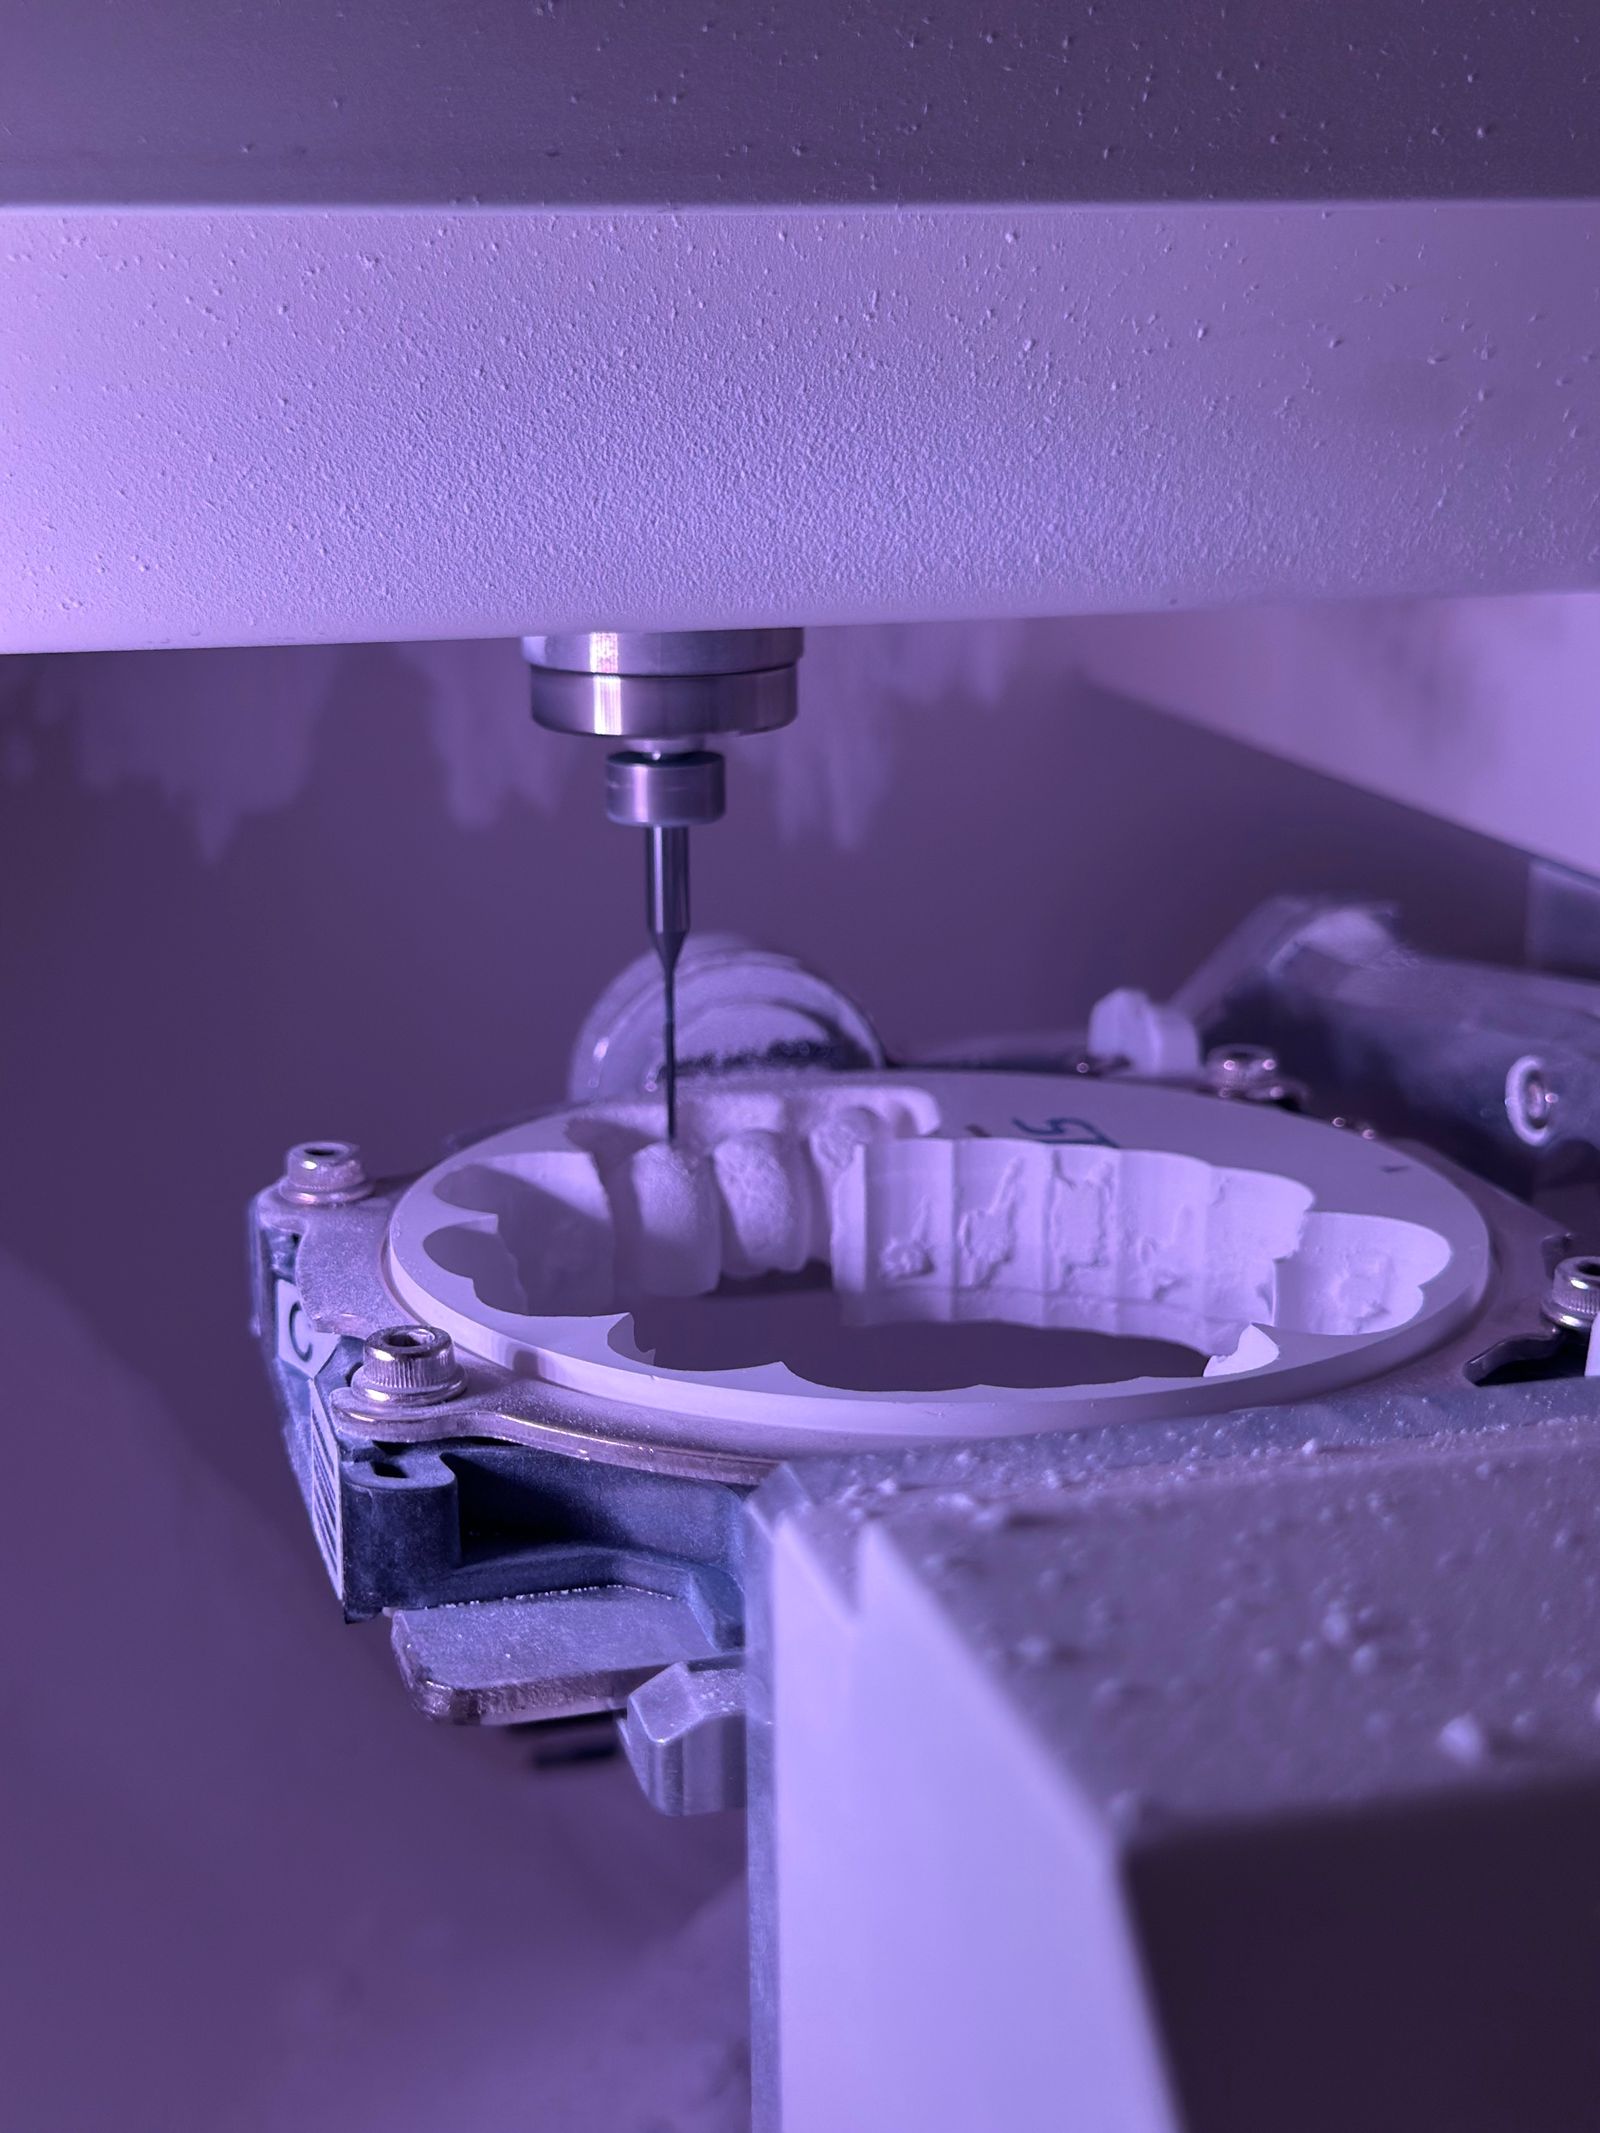
0.1 mm بالمثقاب الدقيق، 0.05 mm بـ micro-EDM، و0.025 mm أو أصغر بليزر فيمتوثانية أو UV. نحن نختار العملية بناءً على المادة والعمق والتفاوت.
هل يمكنك إجراء micro-EDM وقطع الليزر داخلياً؟
نعم. نستخدم micro-EDM للصلب المعالج بالحرارة والكربيد، وليزر الفيمتوثانية/الأشعة فوق البنفسجية للميزات فائقة الدقة والسيراميك والبوليمرات المختارة. يتم اختيار العملية المناسبة بناءً على الهندسة والمادة والتفاوت.
هل تتعاملون مع المواد والمستندات الطبية المستوى؟
نعم. نعمل مع الفولاذ المقاوم للصدأ الطبي المستوى والتيتانيوم (الدرجة 5 ELI) وPEEK وPPSU. التتبع الموثوق للمواد وشهادات المطابقة والمستندات المتعلقة بالتوافق الحيوي متاحة عند الطلب.
كيفية الحصول على عرض سعر
أرسل ملف CAD الخاص بـ3D (STEP أو IGES أو X_T أو أصلي)، ورسم 2D مع GD&T ودرجة المادة وحجم الدفعة والتفاوتات المستهدفة والتشطيب السطحي وأي متطلبات الطلاء أو المعالجة اللاحقة. للميزات الصغيرة جداً، قم بتضمين صورة مجهرية أو عينة جزء إن كانت متاحة. نقدم مراجعة DFM لاختيار العملية (micro-mill مقابل EDM مقابل الليزر) ووقت التسليم للنموذج الأولي والإنتاج وسعر الوحدة الذي يشمل المادة والتشغيل والتفتيش والتشطيب.
تدفق العملية وتسلسل التصنيع
Micro-machining هي التطبيق المضبوط للقص عالي الدقة وmicro-EDM ومعالجة الليزر الدقيقة للميزات التي تكون عادةً أصغر من 1 mm. يصف التسلسل أدناه المسار النموذجي للجزء المصغر المعدني أو البلاستيكي متعدد الميزات الصغيرة.
- مراجعة الميزات وتخطيط العمليات – يتم تعيين كل ميزة دقيقة (ثقب صغير أو فتحة أو جدار أو ركن) لعملية (micro-milling أو micro-drilling أو micro-EDM أو ليزر). يتم تأكيد أصغر أداة والتفاوت القابل للتحقيق وطريقة الفحص قبل تقديم العرض.
- اختيار المواد وإعداد المخزون – تُستخدم المشغولات المُقاسة مسبقًا أو قضبان قصيرة للحفاظ على صلابة الجزء. يُفضل استخدام المواد المُخففة من الإجهاد أو المُلدنة للسبائك المعرضة للتشكيل البلاستيكي (مثل التيتانيوم، 17-4 PH) لتقليل الانibar والتشويه.
- تنظيف الركيزة والتثبيت – تنظيف مائي وتجفيف قبل تحميل التثبيت. عادةً ما تُثبت الأجزاء الدقيقة في حاضنة فك ناعم مطحون مخصص، أو قاعدة شفط، أو تركيب شمع/بوليمر.
- اختيار الماكينة – منصة عالية الدقة بـ 3 محاور/ 5 محاور مع مقاييس خطية وتعويض حراري وقاعدة معزولة عن الاهتزاز. تُختار المحاور الدورانية لنطاق rpm المطلوب بواسطة أصغر أداة.
- اختيار الأداة والتحقق – مكاحل طرفية دقيقة (50–200 —م)، ومثاقب دقيقة (50–500 —م)، أو قواطع نقطة مخصصة. يتم فحص انحراف الأداة عند الحامل، غالبًا باستخدام معيّن أداة أو فحص بالليزر.
- التشغيل الدقيق الخشن – استراتيجيات تراكودية أو تكييفية مع مشاركة شعاعية منخفضة؛ يتم مراقبة تخفيف القشارة، وإزالة القشارة أمر بالغ الأهمية لتجنب إعادة القطع.
- التشغيل الدقيق شبه التشطيبي – تمريرات شعاعية خفيفة تجلب الميزات ضمن 5–10 —م من الهدف، تاركًا مخزونًا مُتحكمًا به للتشطيب.
- التشغيل الدقيق التشطيبي – تشطيب مرور واحد بتغذية منخفضة وأداة حادة وقطع خفيف. خشونة السطح عادةً 0.2–0.4 —م Ra على المعدن، 0.4–0.8 —م على البلاستيك.
- التصنيع بالتفريغ الكهربائي الدقيق (عند الحاجة) – EDM بالسلك للفتحات المستمرة والثقوب الدقيقة وأنصاف الأقطار الصغيرة للزوايا. EDM بالغمر للتجاويف الدقيقة والزوايا الداخلية الحادة في الفولاذ المُصلد أو كربيد.
- المعالجة الدقيقة بالليزر (عند الحاجة) – ليزر فيمتو ثانية أو فوق بنفسجي لميزات دون 25 —م، ثقوب دقيقة، أو استئصال البوليمر. يُستخدم حيث يكون الوصول الميكانيكي مستحيلاً.
- إزالة الترسبات وتشكيل الحواف – tumble مع وسط ناعم، إزالة ترسبات كيميائية كهربائية، أو إزالة يدوية تحت المجهر. يتم تجنب إزالة الترسبات الميكانيكية العدوانية لأنها قد تتسبب في تكسير الجدران الدقيقة.
- التنظيف وتحضير السطح – تنظيف متعدد المراحل مائي أو شبه مائي. قد تتطلب الأجزاء الدقيقة السوائل تنظيفًا فوق صوتيًا وشطفًا بماء DI.
- التشطيب السطحي – تلميع كهربائي لأجزاء الفولاذ المقاوم للصدأ الدقيقة، تنقية دقيقة، أنودة، أو طلاء باريلين حسب التطبيق.
- الفحص – نظام قياس بصري / فيديو، مجهر إلكتروني مسحي (SEM) لميزات دون 10 —م، مقياس تداخل الضوء الأبيض لإنهاء السطح، وأقماع فحص للفتحة / حجم الثقب.
- الوضع والتعبئة والإفراج – وضع علامات بالليزر في منطقة محددة؛ تعبئة في غرفة نظيفة للأجزاء الطبية / أشباه الموصلات؛ وثائق كاملة تُفرج بها مع الشحنة.
مرجع خصائص المواد
قيم الخصائص المرجعية للمواد التي تُشغَّل عادةً كقطع مشغولة بدقة. الكثافة بوحدة غ/سم³. مراجع القابلية للتشغيل AISI 1212 عند 100%؛ القيم الأقل تعني عادةً إعدادًا أكثر صرامة، وتآكل أدوات دقيقة، واهتمامًا بإدارة المسامير.
المادة | الكثافة (g/cm³) | مقاومة الشد (MPa) | إجهاد الخضوع (MPa) | الصلادة | تصنيف القابلية للآلة (%) |
|---|---|---|---|---|---|
فولاذ مقاوم للصدأ 304 (ملدّن) | 8.00 | 620 | 290 | 180 HB | 45 |
فولاذ مقاوم للصدأ 316L (ملدن) | 8.00 | 560 | 290 | 170 HB | 40 |
الفولاذ المقاوم للصدأ 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
الفولاذ المقاوم للصدأ 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (EDM مفضل) |
درجة التيتانيوم 2 | 4.51 | 345 | 275 | 200 HB | 40 |
تيتانيوم درجة 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
درجة التيتانيوم 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
ألومنيوم 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
ألومنيوم 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
نحاس C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
نحاس البريليوم C17200 (مُعالَج بالتقادم) | 8.36 | 1310 | 1140 | 350 HB | 20 |
فولاذ الأدوات D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (غير مملوء) | 1.30 | 100 | — | M99 (Rockwell) | — (عدد قطع) |
PEEK (30% ألياف الكربون) | 1.40 | 240 | — | M100 (روكويل) | — (كاشط) |
كربيد التنجستن المُسمن (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / grind) |
عوامل التكلفة ووقت التسليم
تعتمد تكلفة التصنيع الدقيق ووقت التسليم على أصغر سمة، وطريقة الفحص، وكمية الجزء. يمكن أن يستغرق ثقب دقيق واحد 0.05 mm وقتًا أطول من عدة ملليمترات من الحفر التقليدي. يلخص الجدول أدناه الجداول الزمنية الواقعية.
السيناريو | الكمية | الفترة الزمنية المتوقعة للتسليم | محركات التكلفة الأولية |
|---|---|---|---|
نموذج أولي لمايكرو مانيفولد من الفولاذ المقاوم للصدأ | 1–3 معطل | 2–3 weeks | تصنيع مخصص للأدوات، تحضير micro-EDM، فحص بالمجهر |
قضبان لأدوات جراحية من التيتانيوم | 5–20 إيقاف | 3–4 weeks | المادة، معدل إزالة منخفض، تلميع كهربائي، قابلية التتبع من FDA |
هيكل مستشعر من الألومنيوم، ±0.0125 mm | إيقاف 20–100 | 2–3 weeks | إعداد، قناع أنودة، فحص بصري |
شريحة بيك الدقيقة التدفق | إيقاف 5–25 | 2–3 weeks | تآكل الأداة على البلاستيك الكاشط، فحص مجهري |
شريحة أداة قطع كربيدية، تصنيع تفريغي كهربائي دقيق | 50–500 إيقاف | 3–5 weeks | وقت التصنيع بالسلك، تكلفة القطب، بدل كسر |
زراعة طبية من الفولاذ المقاوم للصدأ 316L، أيزو 13485 | 10–50 خصم | 4–6 weeks | عملية موثقة، تغليف نظيف، شهادات كاملة |
اتصال زنبركي من نحاس البريليوم، قطع بالليزر | 1,000–10,000 إيقاف | 3–4 weeks | إعداد الأدوات، تثبيت للدفعة، طلاء |
سمات ليزر دون 25 —م على البوليمر | أي | +1–2 weeks مقابل المعيار | قياس مظهر الملف الشخصي البصري بالليزر فيمتوثانية / فوق بنفسجية |
العيوب الشائعة والوقاية
العيوب | السبب | الوقاية |
|---|---|---|
كسر الأداة الدقيقة | بروز الأداة المفرط، تكدس الرقائق، معلمات قطع خاطئة، عدم استقامة المحور، شوائب في المادة | استخدم حاملي الأدوات المتوازنة (تركيب بالضغط الحراري أو هيدروليكي)، حدد استراتيجيات أقصى اشتباك، استخدم محاور ماصة للاهتزاز، وثّق عمر الأداة واستبدلها بشكل استباقي |
زُغْبَة على الجدران الدقيقة والثُّقب والفتحات | أداة blunt، تمزُّق عند الخروج، بدون حَدّ مُنحدر، مادة كاشطة | أدوات دقيقة حادة ومصقولة، دخول تدريجي، تمريرة تشطيب خفيفة، إزالة زُغْبَة مُتحكَّم فيها (كهروكيميائية أو tumble بالوسط الناعم) |
تضيُّق الثُّقب الدقيق أو توسُّع فوّهته | انحراف المثقب، runout، مشكلة في إخلاء القُشور، هندسة المثقب غير مُلائمة للمادة | دورة peck-drill، تحديد مسبق باستخدام EDM، استخدام مثاقيب دقيقة موجَّهة، التشغيل بسرعة rpm المناسبة للقُطر |
حجم العنصر غير متسق من دفعة إلى أخرى | تآكُل الأداة، قابلية إعادة التثبيت، تغيُّر صلابة الخام، الانحراف الحراري في الماكينة | تتبع تآكل الأدوات على القطع التجريبية، استخدم جهاز تركيب مُعاير مع دبابيس مرجعية، والتحكم في درجة حرارة الورشة ±1 —– |
منطقة التأثر بالحرارة (HAZ) على حواف القطع بالليزر | مدة نبضة أو طاقة خاطئة، قطع بمرور واحد على مقطع سميك، بدون مساعد غازي | استخدم ليزر فيمتوثانية أو فوق بنفسجية لتقليل منطقة التأثر بالحرارة، مرور متعدد مع معاملات محسّنة، أضف غازاً مساعداً إذا كانت الحافة الخالية من التروس مطلوبة |
إعادة قطع الرقاقات وطبقة إعادة الصب (EDM) | شطف غير كافٍ، إعدادات نبضة خاطئة، تجويف عميق بدون انخفاض القطب، سلك مكسور | تحسين فتحات الشطف، استراتيجية قطع متعدد مع مرونات كشط، مراقبة حالة السلك، والتحكم في إعادة الصب إلى <5 —مم للأجزاء الطبية |
انحراف القطعة تحت قوة القطع | جدران رقيقة، تثبيت ضعيف، قطع ثقيل، هندسة أداة خاطئة | استخدم القطع المتوازنة، التشطيب الخفيف، الدعام الخلفي أثناء التخشين، أو صمّم مادة فداء في التصميم |
خطأ في الفحص أو قبول خاطئ | طريقة قياس خاطئة، دقة غير كافية، مشكلة إضاءة في النظام البصري، بدون معايرة قابلة للتتبع إلى المعيار الوطني | استخدم القياس البصري / بالفيديو مع مرحلة معيارية، مقياس تداخل الضوء الأبيض للأسطح، SEM للأبعاد دون 10—م، مسابير معيارية لعرض الشق |
مقارنة مع العمليات ذات الصلة
الوجهة | التصنيع الدقيق | بديل | متى تختار |
|---|---|---|---|
أصغر حجم للميزة | 0.05 mm جدار / 0.02 mm فتحة على التفريز; 0.1 mm ثقب على الحفر | ليزر الفيمتوثانية: 0.005 mm شق; micro-EDM: 0.03 mm قطر السلك | اختر الليزر/EDM للميزات الفرعية - 50—م والحواف الداخلية الحادة; التفريز للميزات الدقيقة المتاحة |
سعة المواد الصلبة | حتى 60 HRC مع micro-EDM; التفريز محدود إلى ~58 HRC | واير إيز دي إم: أي مادة موصلة بصرف النظر عن الصلابة | اختر أي دي إم للخصائص الدقيقة من كربيد أو مُصلَّب; الطحن الدقيق للسبائك اللينة |
معدل الإنتاج | أبطأ لكل خاصية; تتناسب أوقات الدورة مع تغيير الأدوات والفحص | ميم / ميكرو-ميم: حجم كبير جداً بمجرد قطع الأدوات | اختر ميم للقطع 50k+ ذات الهندسة المستقرة; التصنيع الآلي للحجم المنخفض إلى المتوسط والتكرار السريع |
سلامة السطح على المعدن | احتمال وجود إجهاد متبقٍّ انضغاطي; بدون بروزات مع أدوات حادة | EDM: طبقة إعادة الصهر، شقوق دقيقة محتملة; ليزر: منطقة التأثر الحراري إذا لم يكن فيمتوثانية | اختر التصنيع الدقيق للميزات الدقيقة الطبية أو الفضاءية المحملة بالإجهاد |
مرونة المواد | مجموعة واسعة: ستانلس ستيل، تيتانيوم، ألومنيوم، بلاستيك، نحاس، نحاس أصفر | كبريتيد الليثيوم / مواد 2D غريبة أخرى، أفلام فائقة الرقة | اختر التصنيع الدقيق للأجزاء الدقيقة المعدنية والبلاستيكية السائبة; ليزر للمواد 2D الغريبة |
التغليف والشحن والتوثيق
الأجزاء الدقيقة عادة ما تكون صغيرة ومكلفة وسهلة التلف. يعزل التغليف عنها من التلامس والتفريغ الكهروستاتيكي والتلوث، مع توثيق يتناسب مع نطاق التنظيم.
- تغليف مضاد للكهرباء الساكنة - أكياس حجب الإلكتروستاتيكية ورغوة وردية مضادة للكهرباء الساكنة لأي أجزاء إلكترونية أو أشباه موصلات دقيقة.
- تعبئة في غرفة نظيفة - أكياس غرفة نظيفة ISO 7 / ISO 8 ملحومة بالحرارة للزرعات الطبية وأجزاء أشباه الموصلات الدقيقة.
- صينية مشغولة حسب الطلب - صينية بلاستيكية أو ألومنيوم مشغولة بـ CNC مع تجاويف لكل جزء، تُستخدم للأجزاء الطبية والفضائية عالية القيمة.
- قارورة / أنبوب زجاجي - للأجزاء الدقيقة الأسطوانية الصغيرة والدبابيس والمفاتيح.
- كرتون خارجي - مموج بطبقتين مع رغوة في المكان أو بطانات مخصصة أو رغوة في كيس للعزل من الاهتزاز.
- الوسم - ملصق لكل قطعة عند التسلسل؛ الكرتون الخارجي مُحدد برقم الجزء والدفعة والمراجعة.
- خيارات الشحن - تسليم يدوي لقطع الغيار الطبية، وشحن جوي سريع للمواعيد القصيرة، وشحن بري قياسي لدفعات الإنتاج.
- المستندات القياسية - شهادة المطابقة (C of C) مرتبطة برقم الجزء والمراجعة.
- شهادة المواد – MTC أو شهادة الفحص 3.1 / 3.2 وفقاً لـ EN 10204.
- شهادة تشطيب السطح – عند شمول عمليات التلميع الكهربائي أو الإزالة السطحية أو الطلاء.
- تقرير القطعة الأولى – AS9102 / ISIR مع التخطيط الكامل وصور بصرية / CMM / SEM.
- التتبع – رقم الدفعة والحرارة وسجلات الماكينة محفوظة لفترة الاحتفاظ المتفق عليها.
السمات المصغرة وأوضاع فشلها
تطبيق طرق التصنيع الدقيق على أجزاء أو سمات صغيرة بما يكفي ليهيمن حجم الأداة والصلابة وتشكيل اللحوم وحالة السطح وإمكانية الوصول للفحص على الخطة. الهدف هو جعل السمة المصغرة وظيفية وقابلة للقياس، وليس مجرد تصغير مسار التشغيل التقليدي.
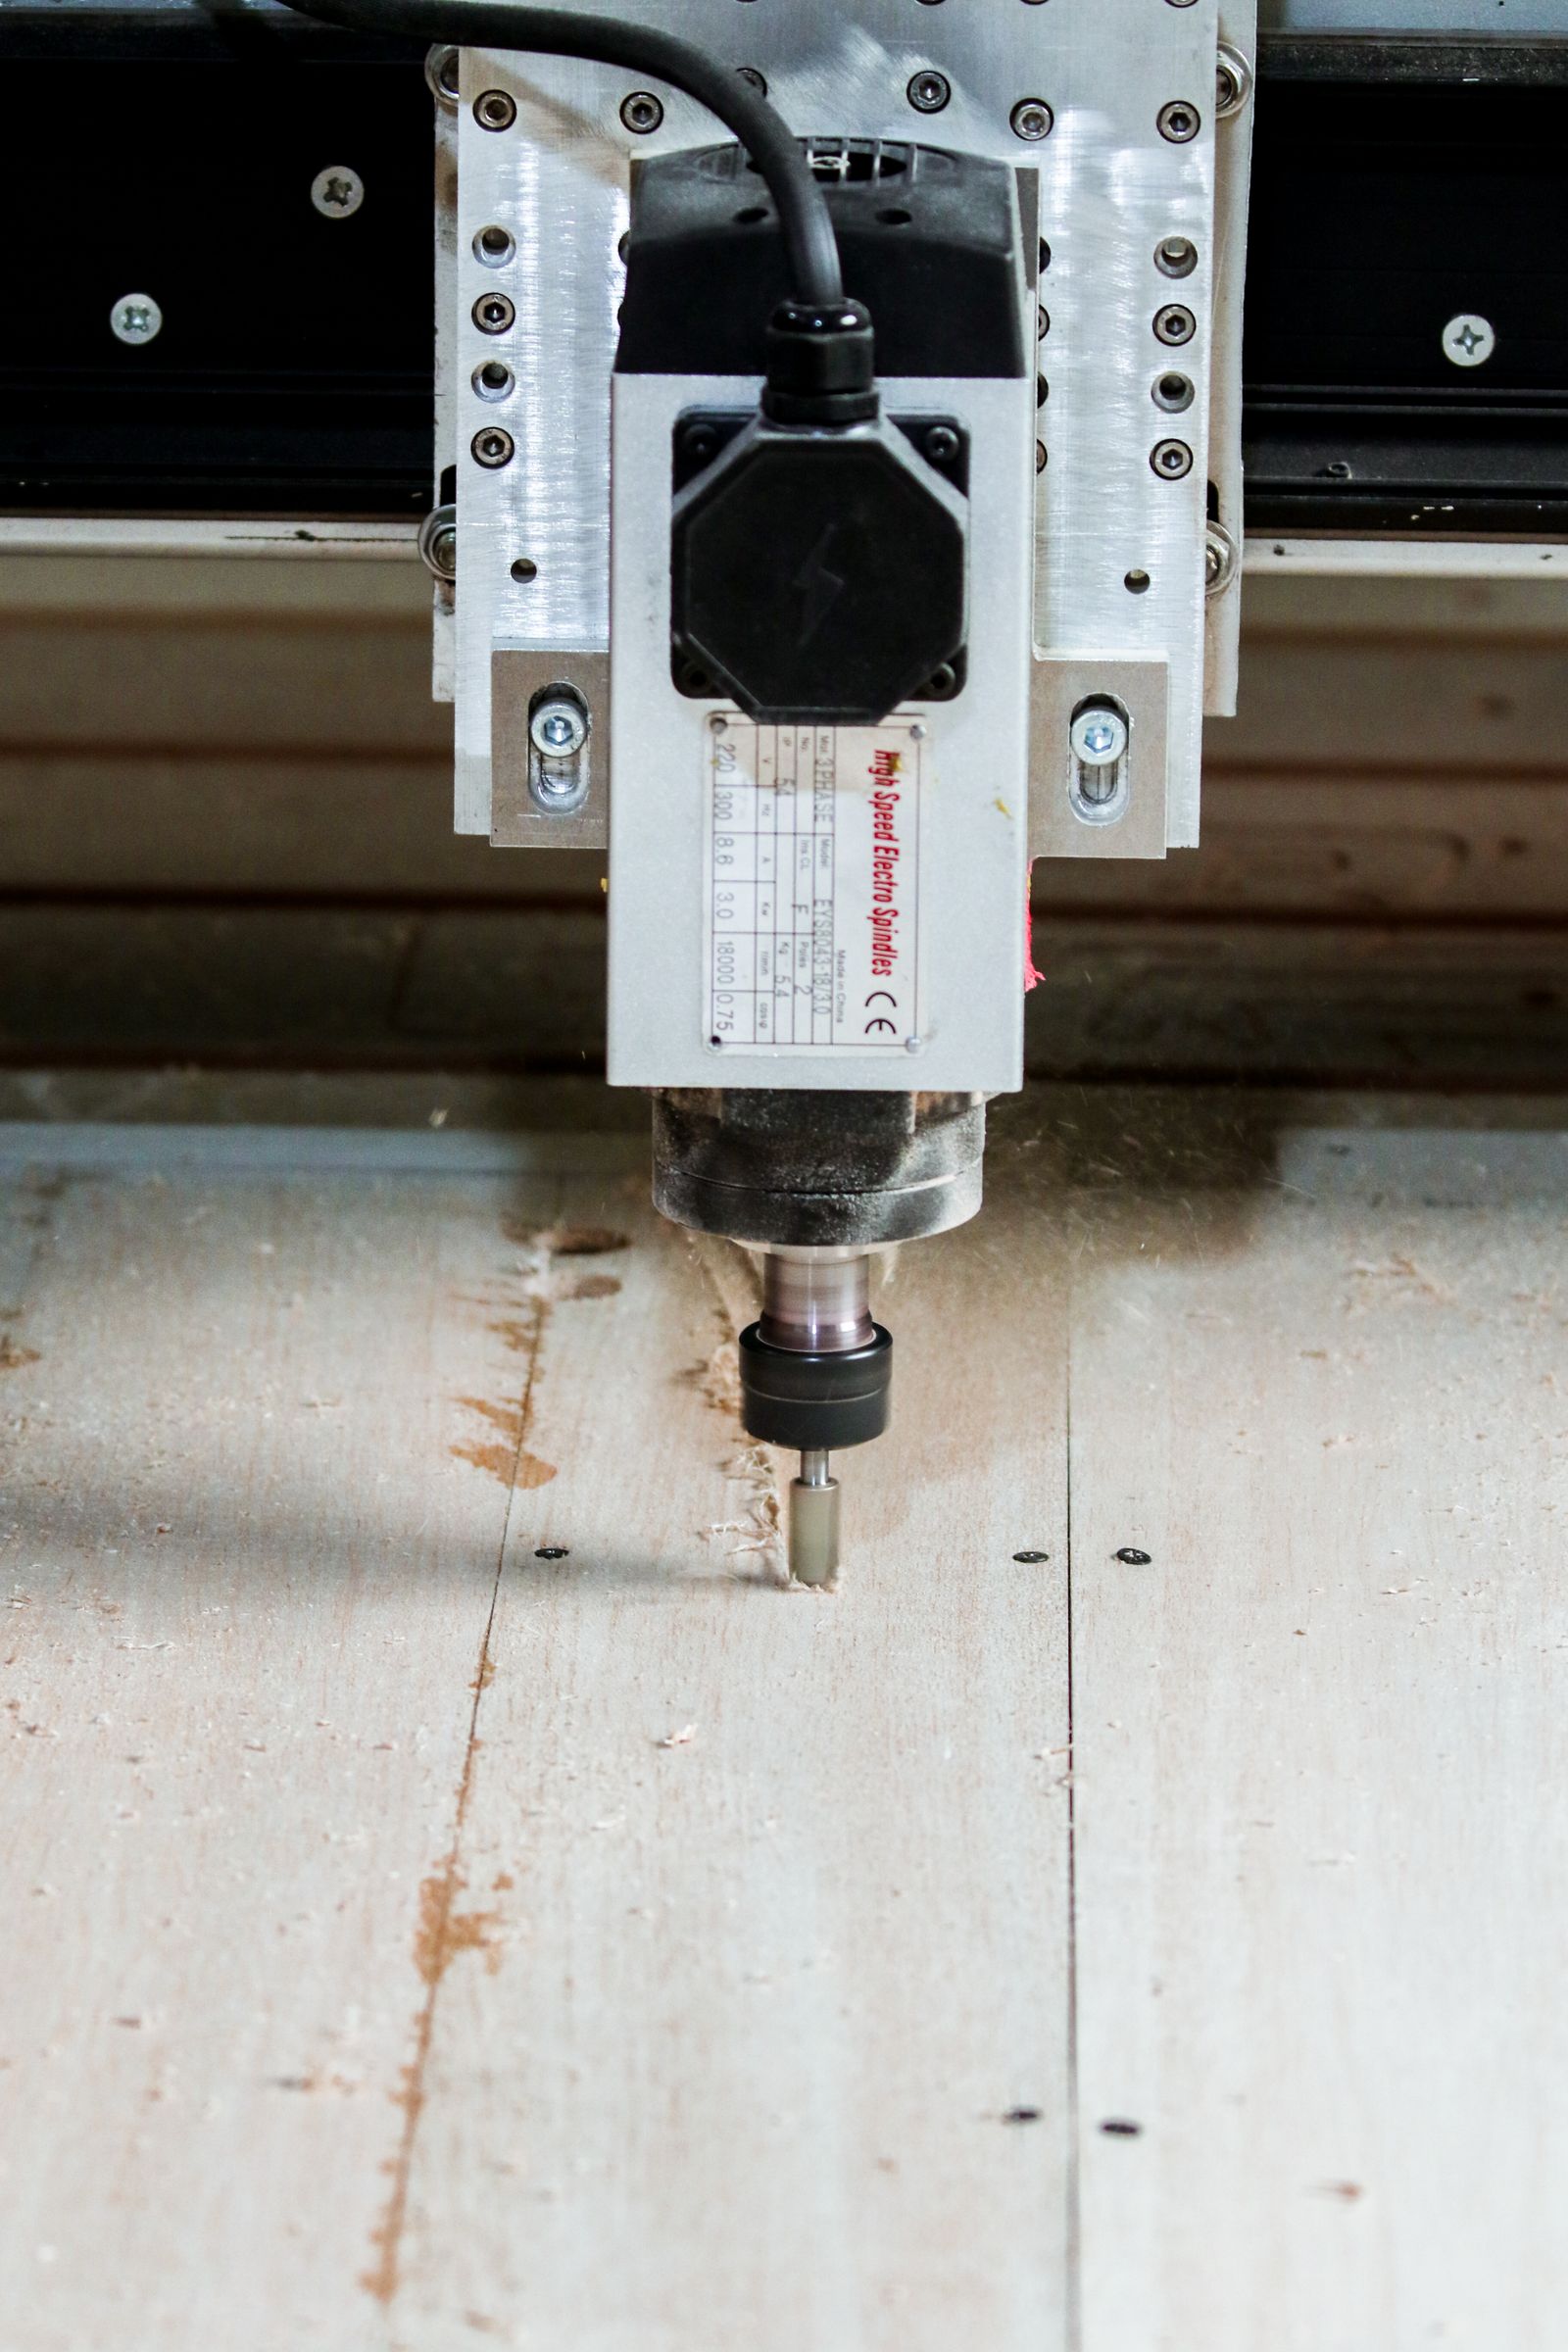
تركز أعمال الميكروتشغيل على السمات المصغرة والأدوات القصيرة والفحص الذي يناسب حجم الجزء.
معلمات العملية الرئيسية
المعامل | القيمة النموذجية |
|---|---|
الحد الأدنى لحجم السمة | فتحة جدار 0.05 mm / فتحة 0.02 mm على التفريز الدقيق؛ ثقوب بقطر 0.1 mm قياسية، وصولاً إلى 0.05 mm باستخدام EDM الدقيق |
الحد الأدنى لقطر الثقب | 0.1 mm مع المثاقب الدقيقة، 0.05 mm مع EDM الدقيق، 0.025 mm مع ليزر فيمتو/أشعة فوق بنفسجية |
التسامح البُعدي | ±0.0125 mm معيار، ±0.005 mm دقة، ±0.0025 mm دقة فائقة |
الدقة الموضعية | الوضع الحقيقي لـ ±0.005 mm على السمات الدقيقة الحرجة |
تشطيب السطح Ra | 0.2 —م إلى 0.8 —م كما تم تشغيلها آلياً؛ 0.05 —م إلى 0.2 —م بعد التلميع الكهربائي أو التشطيب الدقيق |
الحد الأقصى لمغلف الجزء | يصل إلى 200 mm — 200 mm — 100 mm على منصات الدقة المكتبية؛ يُفضل الأصغر للصلابة والدقة |
نصف قطر الزاوية الأدنى | 0.05 mm مع 100 —م أدوات قطع طرفية؛ 0.01 mm قابل للتحقيق باستخدام micro-EDM |
أقل عرض للفتحة | 0.05 mm (منشار الشق أو التصنيع بالشرارة الكهربائية بالسلك); 0.02 mm مع ليزر ثانية الفيمتو |
نطاق الدفعة | 1 نموذج أولي إلى 10,000+ قطع (إنتاج دقيق للغاية) |
وقت التسليم القياسي | 7–15 days للنموذج الأولي، 3–5 weeks للإنتاج |
تنسيقات الملفات المقبولة | STEP, IGES, X_T, SolidWorks native, CATIA, DWG/DXF, رسم PDF |
الآلات النموذجية | أجهزة CNC صغيرة الحجم دقيقة (Haas Mini Mill، Datron Neo، R?ders RXP)، تفريغ كهربائي دقيق (Sodick، Charmilles)، محطات ليزر فيمتوثانية/ فوق بنفسجية، منصات دقة عالية الدقة من 3-محور إلى 5-محور |
التفاوتات المعيارية والدقة القابلة للتحقيق
يجمع التشغيل الدقيق بين أدوات الآلات الدقيقة وأنظمة الحركة عالية الدقة والعمليات المتخصصة مثل التفريغ الكهربائي الدقيق واستئصال الليزر. الأرقام أدناه قيم إنتاج واقعية وليست حدودًا نظرية.
- تفاوت التشغيل الدقيق العام ±0.025 mm (الافتراضي ISO 2768-م).
- تفاوت ضيق ±0.0125 mm على معظم الميزات مع التشطيب بتعويض الأداة.
- دقة ±0.005 mm على الميزات الدقيقة الحرجة وميزات المرجع.
- دقة فائقة ±0.0025 mm على موازين وميزات المرجع مع التحقق بواسطة جهاز قياس الإحداثيات.
- ±0.001 mm قابل للتحقيق على الميزات المختارة مع الطحن الدقيق أو التلميع.
- الموقع الحقيقي 0.005 mm على الثقوب والشقوق الصغيرة.
- تشطيب السطح 0.2 —م إلى 0.8 —م Ra كما تم تشغيله؛ 0.05 —م إلى 0.1 —م Ra بعد التلميع الكهربائي أو التشطيب الدقيق.
خيارات تشطيب السطح
- كما تم تشغيله – 0.4 —م إلى 0.8 —م Ra على الفولاذ المقاوم للصدأ والتيتانيوم؛ أدق على الألومنيوم والنحاس.
- النفخ بالخرز الدقيق (خرز زجاجي ناعم) – سطح مطفي موحد، لا تغيير في الأبعاد على الميزات الحرجة.
- التلميع الكهربائي – ASTM B912 على الفولاذ المقاوم للصدأ إلى 0.1 —م إلى 0.2 —م Ra وتحسين مقاومة التآكل.
- الإزالة الكلسية – ASTM A967 / A380 بعد التشغيل الدقيق.
- الدهان الأنودي (النوع الثاني / النوع الثالث) – على هياكل الألومنيوم المصغرة، مع إخفاء الميزات الدقيقة.
- النيكل غير الكهربائي (فسفور منخفض / فسفور متوسط) – ترسيب موحد على الميزات المصغرة؛ سماكة محكومة.
- الكروم الصلب – على الأجزاء المُشكلة مسبقًا مع طحن نهائي محكوم.
- طلاء باريلين C / N – طلاء مطابق رقيق لأجزاء طبية وإلكترونية مصغرة.
- أكسيد أسود وفوسفات المنغنيز – على المكونات المصغرة من الفولاذ.
- وضع العلامات بالليزر – علامات هوية دقيقة وأرقام دفعات وعلامات مقياس على الوجوه والكتفان المصغرة.
- التلميع والتشطيب – للوجهات البصرية ووجهات الإحكام.
ضبط الجودة والفحص
الفحص على هذه الدقة متخصص. نستخدم القياس عالي التكبير وأدوات الميزات الدقيقة للتحقق من كل قطعة.
- مجهر صانع الأدوات / مجهر قياس رقمي – للميزات الصغيرة حتى 0.01 mm.
- آلة قياس التنسيق مع مجسات دقيقة ومجسات مسح – Zeiss وHexagon وRenishaw للـ GD&T ومحاذاة المرجع.
- نظام قياس الفيديو (VMS) – قياس لا تماسي للـ 2D و3D للقطع الصغيرة.
- مقياس البروفايل الضوئي / مقياس التداخل بالضوء الأبيض – لتشطيب السطح وارتفاع الخطوة على الميزات الدقيقة.
- جهاز قياس خشونة السطح – Mitutoyo سلسلة SJ أو Mahr للتحقق من Ra المنخفض.
- جهاز قياس الصلادة الدقيقة – Vickers أو Knoop على المسافات البادئة الدقيقة والميزات الرقيقة.
- قوالب الدبابيس ومقاييس الثقب الدقيقة – للتحقق من حجم الثقب والميزات.
- فحص المقال الأول (FAIR / AS9102 أو PPAP) – موثق بتقرير CMM PDF والتقاطعات المجهرية.
- الفحوصات أثناء العملية – التحقق الدوري من الأبعاد أثناء دورات الإنتاج.
اعتبارات التصميم (نصائح للتصميم من أجل التصنيع)
- مطابقة حجم الخاصية للعملية – الخاصيات دون 0.1 mm عادةً ما تتطلب micro-EDM أو ليزر بدلاً من التفريز الدقيق التقليدي.
- الحفاظ على سماكة الجدار — 0.05 mm حيثما أمكن – الجدران الرقيقة هشة في المناولة والتثبيت والفحص.
- استخدام سماكة جدار متسقة – يقلل التشويه في السبائك المعرضة للمعالجة الحرارية مثل 17-4 PH والتيتانيوم.
- حدد التفاوتات الضيقة فقط على الخاصيات الوظيفية – التفاوتات الدقيقة مكلفة وتستغرق وقتاً طويلاً؛ قللها إلى الخاصيات التي تحدد الملاءمة أو الوظيفة.
- تجنب التجاويف الدقيقة العميقة – 3:1 نسبة العمق إلى العرض هي قاعدة آمنة؛ التجاويف الأعمق قد تحتاج EDM أو ليزر.
- إضافة التشريب عند الزوايا الداخلية – 0.05 mm الحد الأدنى يقلل من الإجهاد ويسمح بالوصول إلى القاطع.
- توفير مراجع القياس والتثبيت – تحتاج القطع الدقيقة إلى مرجع مستقر لكل من التشغيل والتفتيش.
- النظر في استخدام الليزر أو التشغيل بالتفريغ الكهربائي الدقيق {{TECH_0}} للميزات غير القياسية – الزوايا الحادة والميكروفتحات والفتحات فائقة الصغر غالبًا ما تُصنع بشكل أفضل بهذه العمليات.
- تحديد تشطيب السطح لكل ميزة على حدة – يجب تحديد وجه الإحكام ووجه الانزلاق ووجه التجمل بشكل منفصل.
- التخطيط لعمليات ما بعد التشغيل – يمكن أن يغير التلميع الكهربائي والمعالجة بالتخميل والطلاء البعد والتشطيب؛ صمم المرجع الزائد وفقًا لذلك.
معايير الصناعة والشهادات
- 9001:2015ISO – خط أساس نظام إدارة الجودة لأي ورشة تشغيل تعمل على ميزات دقيقة.
- AS9100D – مطلوب لقطع aerospace الدقيقة للسوائل وأجهزة الاستشعار والأجهزة.
- ISO 13485:2016 – مطلوب لزراعة الأعضاء الطبية، والأدوات الجراحية، وأجزاء التشخيص المصغرة.
- IATF 16949 – يستخدمه مصنعو مستشعرات السيارات والموصلات.
- RoHS وREACH – مطلوب لسلاسل التوريد الأوروبية للإلكترونيات والمستهلكات والمستلزمات الطبية.
- ITAR – مطلوب للتجميعات المصغرة والمستشعرات الدفاعية والعسكرية.
- ISO 2768-1 / ISO 2768-2 – مرجع التفاوت العام للميزات المصغرة غير المتسامحة.
- ASME Y14.5-2018 – GD&T مطبقة على الميزات المصغرة، بما في ذلك الموضع والملف والاهتزاز.
- ISO 5459 – مرجع خط الأساس لفحص الميزات المصغرة.
- SAE AS9102 – تقرير فحص القطعة الأولى لأجزاء الطيران المصغرة.
- ISO 10360 – قبول CMM؛ للأجزاء الصغيرة بما يكفي حيث لا يكون CMM مناسبًا، تنطبق الأنظمة البصرية المعايرة وفقًا لـ VDI / VDE 2617.
- ISO 14644-1 – تصنيف غرف الأتربة النقية للأجزاء الطبية وأشباه الموصلات الدقيقة.
- ASTM E2862 – الممارسة القياسية لقياس خشونة السطح على الأجزاء الدقيقة باستخدام المقاييس البصرية.
القدرات ذات الصلة والخدمات المتقاطعة
غالبًا ما يُجمع التشغيل الدقيق مع عمليات التشطيب والفحص التي تتناسب مع حجم الجزء. تتوافق القدرات أدناه بشكل طبيعي مع الأجزاء المشغولة بدقة في نفس أمر الشراء.
- Micro-EDM (سلك وغاطس) – زوايا داخلية حادة، أخاديد عميقة ضيقة، عناصر كربيد.
- التشغيل الدقيق بالليزر الفيمتوثانية / فوق البنفسجية – عناصر أقل من 25 مم، إزالة البوليمر بالليزر، والحفر في السيراميك والزجاج.
- التفريز الدقيق والحفر الدقيق – عناصر دقيقة عامة على المعدن والبلاستيك مع محاور عالية الدقة صلبة.
- تشغيل على نوع سويسري – ميزات بقطر صغير ونسبة أبعاد طويلة تتزاوج مع ميزات دقيقة مشغولة بالوجه.
- التلميع الكهربائي والمعالجة بالتخميل – تشطيب السطح ومقاومة التآكل على الأجزاء الدقيقة من الفولاذ المقاوم للصدأ.
- الأنودة الدقيقة (النوع الأول / النوع الثاني / النوع الثالث) – الأنودة الصلبة على ميزات الألومنيوم الدقيقة حيث يُطلب مقاومة التآكل أو العزل.
- طلاء الباريلين – طبقة عزل مطابقة وطبقة توافق حيوي على الأجزاء الدقيقة الطبية.
- التنظيف الطبي – الشطف فوق الصوتي والمياه النقية والتعبئة في غرف نظيفة للزرعات والتشخيصات.
- المعالجة الحرارية – معالجة حرارية مفرغة أو مضبوطة بالجو لأجزاء التيتانيوم و17-4 PH الدقيقة.
- الطلاء (ذهب، فضة، نيكل كيميائي) – طلاءات وظيفية لمقاومة التلامس أو قابلية اللحام على الميزات الدقيقة.
- الفحص البصري / بالفيديو / بالمجهر الإلكتروني الماسح / بمقياس تداخل الضوء الأبيض – قياس متعدد الطرق مطابق لحجم الميزة.
- آلات قياس_coordinates ورسومات الليزر – للميزات دون المليمتر التي لا تزال بحاجة إلى بيانات 3D.
- مراجعة التصميم من أجل قابلية التصنيع وتكديس التفاوتات – ردود فعل هندسية على الطباعة قبل الإنتاج لتجنب ميزات دقيقة مستحيلة.
- housings استشعار
- دبابيس التوصيل الدقيقة
- الحوامل البصرية
- المعدات الدقيقة متناهية الصغر
- واجهات الإلكترونيات
متى يكون التصنيع الدقيق المصغر هو الخيار الصحيح
تشمل التطبيقات الأجهزة الطبية والإلكترونيات والبصريات والأجهزة العلمية وأجهزة استشعار الطيران والأتمتة المصغرة وتطوير النماذج الأولية أو البحث.
الصناعات والتطبيقات
- الأجهزة الطبية – أدوات جراحية ذات توغل منخفض، زراعات دقيقة، مكونات توصيل الأدوية، أجزاء المجاهر الداخلية الدقيقة.
- Micro-fluidics وlab-on-chip – ألواح القنوات، كتل التجميع، أجسام الموصلات الدقيقة، مكونات الموزعات.
- الإلكترونيات وأشباه الموصلات – دبابيس probe، مآخذ الاختبار، إطارات lead، أغلفة الموصلات الدقيقة، مكونات التعامل مع الرقاقات.
- البصريات والفوتونيكس – حاملات العدسات الدقيقة، قوالب الألياف الضوئية، الحوامل الحركية، أجسام المرايا الدقيقة.
- الطيران والدفاع – حاويات المستشعرات الدقيقة، مكونات أنظمة التوجيه، أجزاء المحركات الدقيقة.
- الروبوتات وmicro-mechatronics – ملاقط دقيقة، مكونات الساعات والأجهزة، أقراص المشفرات الدقيقة.
- الأجهزة التحليلية والعلمية - تركيبات الكروماتوغرافيا، ومكونات مقياس الطيف الكتلي، وأجزاء التعامل مع العينات.
خطة الجودة
يجب أن يتناسب الفحص مع حجم الميزة وقد يتطلب طرقاً بصرية أو مجاهر أو قوالب فحص دقيقة أو مجسات متخصصة أو فحوصات وظيفية. يجب التعبير عن معايير القبول بشكل قابل للقياس.
بعد عملية التصنيع الآلي
حماية الأجزاء المصغرة من التلف والتلوث. يجب التخطيط للمعالجة اللاحقة والوضع والعبوة بحيث لا تتشوه أو تحجب الهندسة الدقيقة.
عنصر الإصدار | الغرض |
|---|---|
النموذج والرسم المتحكم بهما | يجعل الهدف من الاختبار أو الإنتاج قابلاً للتتبع. |
طريقة القبول | يؤكد أن الخاصية الحرجة يمكن قياسها بالطريقة التي يتوقعها التصميم. |
حلقة التعلم | يلتقط التغييرات المطلوبة قبل النموذج الأولي أو البناء أو التشغيل التالي الذي تم إصداره. |
هل التصنيع الدقيق مكلف للنماذج الأولية؟
التصنيع الدقيق أكثر تكلفة لكل قطعة مقارنة بالـ CNC التقليدي بسبب الأدوات صغيرة القطر وسرعات التغذية البطيئة والفحص المتخصص. بالنسبة للنماذج الأولية، التكلفة عادة مقبولة لأن لا توجد رسوم أدوات' وجلسة إعداد واحدة يمكن أن تُسلّم الجزء.
—

