

الأسئلة الشائعة
هل تقوم بطحن كلا الجانبين للحصول على التوازي؟
نعم. للحصول على توازي محكم، يتم طحن القطعة على جانب واحد، ثم قلبها على الظرف المغناطيسي، ثم طحن الجانب الآخر. يتم الربط بالهندسة الآلية نفسها للوجهين sehingga يمكن التحكم في التوازي.
ما الذي يسبب التشوه الحراري أثناء الطحن؟
يأتي معظم الانحراف الحراري من الحرارة التي تدخل في القطعة من القطع ومن إمداد سائل التبريد الدافئ. التمريرات الطويلة لإزالة اللمعان، ونظام سائل التبريد المفتوح عند درجة حرارة مضبوطة، والسماح للقطعة بالاستقرار قبل القياس النهائي هي الضوابط القياسية.
سمة مضبوطة | الاستواء، التوازي، وسطح التشطيب |
|---|---|
قطع العمل النموذجية | ألواح التثبيت، الرقاقات، ألواح التآكل، الوجوه المرجعية المطحونة |
تثبيت الشغل | تشاك مغناطيسي، أو مركب ميكانيكي، أو تثبيت مخصص |
مراجعة المصدر | مراجعة الرسم، حالة المادة، والمناطق المحمية |
الاستواء، التوازي، وسمك الخامة المسموح
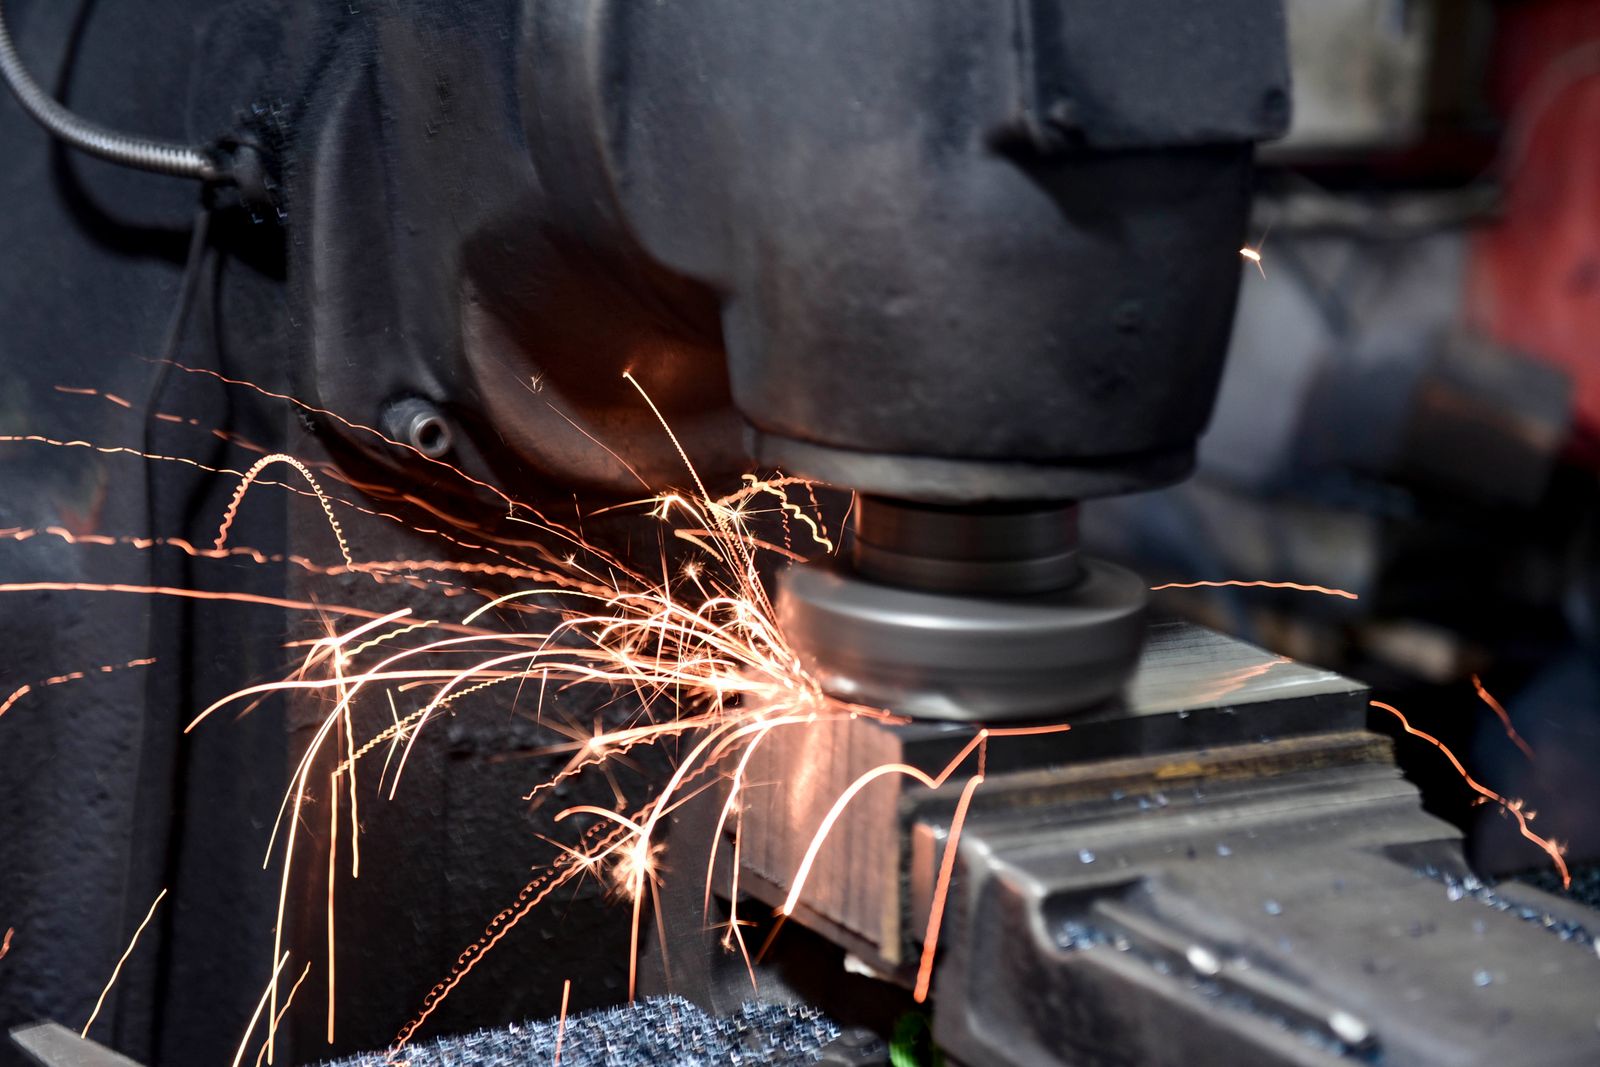
الطحن السطحي يستخدم عجلة كاشطة دوارة لإزالة كمية مضبوطة من المواد من قطعة الشغل، وذلك في الغالب لإنتاج سطح مستوٍ أو متوازٍ أو موقع بدقة. ويستخدم عادةً بعد عمليات التفريز أو المعالجة الحرارية عندما يتطلب السطح الوظيفي هندسة ثابتة وتشطيباً ناعماً أو سُمكاً مضبوطاً.
مسار الطحن السطحي
يقوم النموذج النموذجي بتثبيت ثابت إما بالمغناطيس أو ميكانيكياً أو بقاعدة تثبيت، وينعش عجلة الطحن، ويطحن بشكل خشن نحو الحجم المستهدف، ويستخدم تمريرات تشطيب أخف مع مراقبة الحرارة والاستواء. ويعتمد التسلسل الدقيق على المادة والصلابة ومقدار السماح للمخزون وعلاقة السطح المطحون بمسندات القطعة.
قبل الطحن | أثناء الطحن | بعد الطحن |
|---|---|---|
مقدار السماح للمخزون، المسندات، الدعم الثابت | حالة العجلة، الحرارة، التمريرات، سائل التبريد، فحوصات الهندسة | إزالة الزوايا البارزة، الحماية، الفحص، التغليف |
خطر العملية: الحرارة والأقسام الرقيقة والأسطح المتقطعة والدعم غير المستقر يمكن أن تكون بنفس أهمية البُعد الاسمي.
الاستقرار الحراري والتشطيب
يمكن تطبيق الطحن السطحي على الفولاذ والفولاذ المقاوم للصدأ وفولاذ الأدوات والحديد الزهر والألومنيوم والمواد الصلبة المختارة. يجب تقييم مادة قطعة العمل والصلابة ومواصفات العجلة وخطة سائل التبريد معاً.
التشطيب والحماية
يمكن ترك السطح المطحون وظيفياً كما تم تشغيله أو حمايته بعد التنظيف. إذا تبع ذلك الطلاء الكهربائي أو الطلاء أو الدهان، حدد ما إذا كان يجب إخفاء السطح المطحون أو إعادته إلى الحجم النهائي بعد ذلك.
سؤال | السبب لحلها قبل الإصدار |
|---|---|
هل يتم معالجة الجزء حرارياً؟ | يمكن أن تؤثر حالة المادة على اختيار القرص والسماح للمخزون ومخاطر التشويه. |
ما هي حالة الحافة المقبولة؟ | قد تتطلب الحواف الوظيفية والوجوه التجميلية وواجهات التجميع تعليمات تنعيم مختلفة. |
قياس الأسطح الوظيفية
تأخذ الفحص بعين الاعتبار عادةً السُمك والاستواء والتوازي وحالة السطح وكسر الحافة وعلاقة السطح المطحون بميزات التموضع. يجب أن تكون طريقة القياس قادرة على التحقق من التحكم الهندسي المطلوب.
معلمات العملية الرئيسية
المعامل | القيمة النموذجية |
|---|---|
عملية الطحن | طحن السطح بعمود أفقي مع طاولة ترددية؛ عمود رأسي على الأعمال المختارة |
حجم الطاولة (آلة نموذجية) | 300 — 600 mm إلى 600 — 2,000 mm؛ حجم مظروف أكبر يُعطى لكل جزء |
أقصى ارتفاع لقطعة الشغل | حتى 400 mm تحت العجلة؛ أجزاء أكبر حسب التطبيق |
الاستواء | 0.005–0.020 mm فوق 300 mm; 0.01 mm / م على التمريرات الدقيقة |
التوازي | 0.01–0.03 mm بين السطوح المتقابلة على جزء معين |
تشطيب السطح (Ra) | Ra 0.2–1.6 µm نموذجي، حسب حجم حبيبات العجلة والتلميع والمادة |
تحمل السُمك | ±0.01 mm على عمل الصفائح والمكثفات؛ ±0.025 mm معياري |
إزالة المادة لكل تمريرة | 0.005–0.05 mm على النشر الخشن; 0.001–0.005 mm على التشطيب / الشرارة-الخارج |
أنواع العجلات | عجلات أكسيد الألومنيوم وكربيد السيليكون ونترات البورون التكعيبية (CBN) والماس; الاختيار حسب المادة |
تثبيت الشغل | مغناطيس دائم، مغناطيس بخطوة دقيقة، قوظة ميكانيكية، أو تركيبة مخصصة |
سائل التبريد | سائل تبريد قابل للذوبان في الماء; الترشيح والتحكم في درجة الحرارة للاستقرار الحراري |
نطاق الدفعة | نماذج أولية أحادية القطعة حتى دورات الإنتاج من 5,000 قطعة |
وقت التسليم النموذجي | 3–7 أيام عمل نماذج أولية; 7–20 أيام عمل إنتاج |
صيغ CAD المقبولة | STEP، IGES، X_T، Parasolid، صيغ SolidWorks / CATIA / NX / Fusion الأصلية 360 |
المواد التي نطحنها
- الفولاذ الكربوني وسبائك الفولاذ — 1018, 1045, 4140 شبه صلب, 4340 Q&T, EN24, EN26, A36
- فولاذ الأدوات والفولاذ عالي السرعة — A2, D2, O1, S7, H13, M2, M42, T1
- الفولاذ المقاوم للصدأ — 304 / 304L, 316 / 316L, 321, 410, 17-4PH, 15-5PH
- الفولاذ المحمل والمقسى بالكامل — 52100, المكونات المُعالجة بالتصلب السطحي والمُعالجة بالحث
- الحديد الزهر والحديد المرن —حديد زهر رمادي GG25،حديد مرن 60-40-18،درجات ADI
- سبائك الألومنيوم — 6061-T6, 7075-T6, 2024-T3, MIC-6 صفيحة صب
- السبائك المُقسية حتى HRC 65 — بما في ذلك كتل القوالب وأدوات الثقب من الفولاذ المُعدني
- البلاستيك الهندسي والمركبات — فينولات، G10/FR4, PEEK، صفائح الألياف الزجاجية المركبة
ضبط الجودة والفحص
يتم تحديد حجم الفحص وفقًا لوظيفة السطح المُطحون — إحكام الغلق، الانزلاق، أو المرجعية. للطلبات عالية القيمة أو الحجم الكبير، تُضاف فحوصات الاستواء أثناء العملية بين التمريرات لرصد الانحراف قبل الوصول إلى الأبعاد النهائية.
- CMM مع لوحة سطح جرانيت للتحقق من التسطيح والتوازي والمرجع البياني
- لوحة سطح جرانيت مع مؤشر فحص دائري لفحوصات التسطيح في أرضية الورشة
- جهاز قياس خشونة السطح (profilometer) لـ Ra على الوجه المطحون
- جهاز قياس الصلادة (Rockwell / Vickers / Brinell) للأجزاء المُقساة أو المُقساة بالكامل
- ميكرومترات رقمية، أوناش، ومقاييس عمق للسُّمك وأبعاد التفاصيل
- فحص القطعة الأولى مقابل الرسم الكامل؛ فحوصات أثناء العملية بين المراحل الخشنة والتشطيبية
- تقرير الفحص النهائي وشهادة المواد (EN 10204 3.1) عند الطلب
ما هو الفرق بين الطحن السطحي والتفريز وجه مسطح؟
يستخدم الطحن السطحي عجلة كاشطة لإزالة كمية مضبوطة وصغيرة جداً من المادة. وينتج عنه استواء وتوازي وتشطيب سطحي أنعم مما يُنتجه التفريز، خاصة على الأجزاء المعالجة حرارياً حيث لا يكون التفريز عملياً.
ما الاستواء الذي يمكن تحقيقه؟
يحقق العمل الروتيني 0.005–0.020 mm على 300 mm. في التمريرات الدقيقة مع الإطفاء بالشرر، يمكن تحقيق استواء 0.005 mm على 300 mm على الأجزاء الصلبة. يعتمد النتيجة الدقيقة على المادة وشكل الجزء والتركيبة.
كيفية الحصول على عرض سعر
أرسل نموذج 3D ورسم 2D مع GD&T، ودرجة المادة وحالتها (بما في ذلك الصلادة للأجزاء المعالجة حرارياً)، وكمية الطلب، وتوقعات تشطيب السطح، وأي متطلبات فحص. للأجزاء ذات الاستواء الشديد أو الأجزاء الرقيقة، اذكر مصدر الفراغ (مفروز، مقطوع بالمنشار، قطع بالماء) حتى يتم تحديد استراتيجية البدء المناسبة.
خلال يوم عمل واحد، تستلم عرض سعر مكتوب مع ملاحظات DFM، ومسار الطحن والفحص المقترح، ووقت التسليم، وسعر الوحدة. حيث يمكن لتمريرات الشرر أو اللب الخفيف أو العجلة البديلة تحقيق نفس النتيجة بتكلفة أقل، يتم الإشارة إلى ذلك في العرض.
تدفق العملية وتسلسل التصنيع
الطحن السطحي هو عملية تشطيب. يتم جدولته بعد التصنيع الخام، وبعد المعالجة الحرارية (عند تحديدها)، وبعد أن يتم تخفيف إجهاد الجزء. يغطي المسار أدناه دورة طحن سطحي أفقية Typical من فراغ مفروز أو مقطوع بالمنشار إلى وجه مفحوص ومُعبأ.
- مراجعة الرسم وتحديد القياس المرجعي — تأكيد مستوى القياس المرجعي الأساسي، ومتطلبات الاستواء/التوازي، ودرجة الخشونة Ra المستهدفة، وأبعاد القطعة، وأي مناطق يجب أن تظل غير مركّبة.
- المعالجة الحرارية (عند الحاجة) — يتم إجراء التبريد الشامل أو التبريد السطحي أو التقسية قبل الطحن؛ يتم التحقق من صلابة ما قبل الطحن لمطابقة القرص والمعلمات مع المادة.
- تخفيف الإجهاد — الطحن الكثيف والمعالجة الحرارية يُحدثان إجهادات متبقية؛ دورة تخفيف الإجهاد تُثبّت القطعة قبل الطحن النهائي.
- تجهيز المادة — يتم تنضير أو تهذيب أو طحن مبدئي للقطعة لتكون قريبة من السماكة النهائية مع توفر مادة متساوية على الجانبين؛ الأجزاء الرفيعة يتم تصنيعها مسطحة مبدئياً للتحكم في التشوّه.
- اختيار التثبيت — مشبك مغناطيسي دائم للأجزاء الفولاذية والحديدية العامة، مشبك مغناطيسي بخطوة دقيقة للأجزاء الرفيعة، مشبك ميكانيكي للمواد غير المغناطيسية، أو قالب مخصص للأشكال المعقدة.
- اختيار القرص وتنعيقه — يتم اختيار قرص أكسيد الألومنيوم أو كربيد السيليكون أو CBN أو الماس حسب المادة؛ يتم تنعيم القرص إلى شكله الصحيح قبل القطع.
- الطحن الخشن — إزالة المادة الكثيفة بتمريرات عميقة لتقريب القطعة من السماكة المستهدفة؛ يتم اختيار المعلمات للحفاظ على انخفاض حرارة الإدخال وتجنب التشوّه الحراري.
- الفحص المتوسط — يتم التحقق من السماكة والاستواء والتوازي على صفيحة جرانيت باستخدام مؤشر القياس قبل التمريرات النهائية للتأكد من أن القطعة تسير في الاتجاه الصحيح.
- التشغيل النهائى للطحن وإزالة الشرارة — القطع الخفيف بعجلة حادة ذات حبيبات ناعمة والتمريرات المتعددة لإزالة الشرارة في نهاية مشط الطاولة تجعل السطح يصل إلى مستوى التسطيح والتوازى المستهدف المحددة في الرسم التقنى 's والمتطلبات Ra.
- القلب والطحن العكسى (عند الحاجة) — للحصول على توازى محكم، يتم قلب الجزء على القاعدة الكهرومغناطيسية ويتم طحن الوجه الثانى؛ الجوانبان تشير إلى نفس هندسة الماكينة.
- إزالة المسارج وكسر الحواف — يتم تخديد أو كسر الحواف الخارجية للوجه المطحون وفقاً لمواصفات الرسم لمنع التلف أثناء التعامل والحدود.
- التنظيف والحماية والتفتيش — يتم غسل الجزء وحمايته بزيت خفيف أو VCI أو شمع إذا تم تحديد ذلك، ويتم تفتيشه وفقاً للرسم الكامل.
مرجع خصائص المواد
المادة | الكثافة (g/cm³) | مقاومة الشد (MPa) | إجهاد الخضوع (MPa) | الصلادة (HB) | قابلية التشغيل (%) |
|---|---|---|---|---|---|
فولاذ 1018 (مسحوب على البارد) | 7.87 | 440 | 370 | 130 | 70 |
فولاذ 4140 شبه صلب (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
فولاذ أدوات D2 (مقسّى، HRC 58–62) | 7.70 | 1,760 | 1,500 | 580 | 25 |
فولاذ أدوات H13 (مقسّى، HRC 50–54) | 7.80 | 1,510 | 1,380 | 500 | 30 |
فولاذ أدوات A2 (مقسّى، HRC 60–62) | 7.86 | 1,860 | 1,550 | 600 | 28 |
فولاذ محامل 52100 (مقسّى بالكامل) | 7.81 | 1,520 | 1,400 | 600 | 30 |
فولاذ مقاوم للصدأ 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
فولاذ مقاوم للصدأ 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
حديد الزهر GG25 (رمادي) | 7.20 | 250 | — (هش) | 180 | 80 |
حديد دكتايل 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
ألومنيوم 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
PEEK (غير مملوء) | 1.32 | 100 | 70 | — (روكويل M99) | N/A (بلاستيك) |
عوامل التكلفة ووقت التسليم
تتأثر تكلفة ووقت التسليم لطحن السطح بسمك الخامة المراد إزالتها، وصلابة الجزء ' ومادته، ومتطلبات الاستواء والتوازي، وهدف Ra، وما إذا كان هناك حاجة لطحن الجانبين. تضيف المواد المُصلَّدة والغريبة تكلفة العجلة ووقت الدورة؛ تضيف القطع الرقيقة والتركيبات المعقدة وقت الإعداد.
السيناريو | الفترة الزمنية المتوقعة للتسليم | العامل الرئيسي |
|---|---|---|
نموذج أولي، مادة لينة، خامة خفيفة | 3–5 أيام عمل | إعداد، اختيار العجلة، فحص تسطح أول قطعة |
نموذج أولي، فولاذ أدوات مقسّى، تسطح صارم | 5–10 أيام عمل | عجلة CBN، استراتيجية التخديش، تجارب إطفاء الشرر |
إنتاج 50–500 قطعة | 7–15 أيام عمل | زمن الدورة لكل قطعة، تآكل العجلة، التخديش المجدول |
إنتاج 500–5,000 قطعة | 12–22 يوم عمل | جدولة آلات متعددة، تركيبات للتحميل الدفعي، قياس أثناء المعالجة |
طحن متوازي مزدوج الجوانب | +2–5 أيام عمل مقابل خط الأساس | إعداد التقليب، التحقق من التوازي، تنعيم العجلة للجانب الثاني |
جزء ذو مقطع رفيع (< 3 mm) | +2–6 يوم عمل مقارنةً بالمعيار | مشبك دقيق النمط أو لوحة حاملة، فحص التشويه، تثبيت خاص |
سطح مرجعي بتسامت ضيق (— 0.005 mm التسطيح) | +3–7 يوم عمل مقارنةً بالخط الأساسي | استقرار حراري، تفريغ شراري إضافي، طرق أو تشطيب دقيق |
العيوب الشائعة والوقاية
العيوب | السبب | الوقاية |
|---|---|---|
حرق حراري على الوجه المطحون | عمق عجلة مفرط، أو عجلة باهتة، أو تدفق سائل تبريد غير كافٍ على الفولاذ المقوى | تقليل التغذية، تنعيم العجلة بشكل متكرر، والتحقق من تركيز سائل التبريد وتدفقه عند الفوهة |
وجه مطحون مقعر أو محدب | تآكل العجلة عبر المسار، أو الانحناء تحت التغذية الثقيلة، أو تآكل طاولة الآلة | تنعيم العجلة وفق الجدول الزمني، وموازنة التمريرات الخشنة والتشطيبية، والتحقق من هندسة الآلة بشكل دوري |
آثار الاهتزاز على السطح | اهتزاز بين العجلة والقطعة والفلكة، أو براغي التثبيت المفكوكة | تحقق من اتزان العجلة ومحامل المحور، وأعد شد الظرف وال fixture، وقلل سرعة التحرك |
تقشر أو تكسر حافة القطعة | لا يوجد انكسار للحواف على القطعة، أو مادة هشة، أو قطع متقطع عند حافة القطعة | أحدث شريحة صغيرة مائلة على حواف القطعة قبل التشغيل، واستخدم رابطة عجلة أكثر ليونة، وقلل سرعة العجلة عند الزوايا |
تشوه القطعة الرقيقة | قوة تثبيت الظرف المغناطيسي غير كافية، أو إجهاد داخلي، أو تحرير إجهاد التثبيت | استخدم ظرفاً بخطوة دقيقة، وأضف لوحة حاملة، ومغنطة عبر السمك، واترك القطعة تستقر قبل الفحص النهائي |
خشونة السطح خارج المواصفات | خشونة حجر الطحن، قلة عدد مرات التنعيم النهائي، أو ارتفاع سرعة الطاولة | التحول إلى حجر طحن أنعم، إضافة مرات التنعيم النهائي، وخفض سرعة الطاولة للتمريرة الأخيرة |
انحراف التوازي عبر القطعة | عدم انتظام السُمك الابتدائي للمادة، أو تباين أقطاب المشبك المغناطيسي، أو تآكل الحجر بين التمريرات | تفريز كلا الوجهين بالتساوي مسبقاً، واستخدام مشبك بخطوة أقطاب منتظمة، وتنظيف الحجر بين الجانبين |
المغناطيسية المتبقية | التثبيت على مشبك مغناطيسي لفترة طويلة، خاصة على القطع الفولاذية الرقيقة | إزالة مغنطة القطعة في جهاز إزالة المغناطيسية بشكل مضبوط بعد الطحن، خاصة قبل الفحص أو التجميع |
مقارنة مع العمليات ذات الصلة
الوجهة | الطحن السطحي (هذه العملية) | عمل الواجهة على مركز التصنيع العمودي / المخرطة | الشدرة |
|---|---|---|---|
معدل إزالة المادة | معتدل؛ مناسب بشكل جيد للقصوص الخفيفة المضبوطة | أعلى؛ مثالي للواجهة الخشنة | منخفضة جداً؛ تشطيب فقط |
الاستواء القابل للتحقيق | 0.005–0.020 mm فوق 300 mm; 0.005 mm على التمريرات الدقيقة | 0.02–0.05 mm نموذجي؛ محدود بالعدة والآلة | 0.001–0.005 mm؛ أقل من ?م على كتل المقاييس |
تشطيب السطح (Ra) | 0.2–1.6 µm نموذجي | 0.8–3.2 µm نموذجي | 0.02–0.2 µm؛ إمكانية تحقيق جودة المرآة |
ملاءمة المواد المُقسّاة | ممتاز؛ عجلات CBN تعالج HRC 60+ | محدود؛ تتآكل أدوات كربيد التنغستن بسرعة على HRC 50+ | ممتاز؛ تعمل على أي معدن والعديد من السيراميك |
ملف التكلفة | معتدل؛ المعيار للتشطيب | منخفض؛ مدمج مع التشغيل الخشن | عالية؛ دورة بطيئة ومادة كاشطة مستهلكة |
متى تختار | وجوه الإحكام، والبيانات المرجعية، وسطوح التآكل المُصلّدة، والرقائق الدقيقة | إزالة المواد الخام والتسطيح الأساسي على المواد اللينة | وجوه مرجعية فائقة الاستواء، وكتل القياس، وسطوح إحكام ذات متطلبات دون الميكرومتر |
معايير الصناعة والشهادات
- ISO 9001:2015 — نظام إدارة الجودة لجميع أعمال الإنتاج
- AS9100D — نظام إدارة الجودة للطيران لوجوه الإحكام على المشغلات، ولوحات التركيب، والمكونات المرجعية المؤرضة
- ISO 13485:2016 — نظام إدارة جودة الأجهزة الطبية لوجوه المرجعية للأدوات ومكونات الأدوات الجراحية
- IATF 16949 — نظام إدارة جودة السيارات لصفائح الغرسات وصفائح الفاصل ووجوه المرجعية على خط الدفع وهيكل السيارة
- ISO 2768 (المساومات العامة) و ISO 1101 للتحمل الهندسي على الاستواء والتوازي
- ASME Y14.5 و ISO 5459 لرموز GD&T والإشارة المرجعية
- الامتثال لـ RoHS و REACH و DFARS في procurement المواد والمعالجة السطحية
- NADCAP AC7110/5 — اعتماد العمليات الخاصة لطحن السطح عند طلبه من شركات الطيران الكبرى
- تسجيل ITAR للمكونات الأرضية المتعلقة بالدفاع
التغليف والشحن والتوثيق
تُعبأ الأجزاء المطحونة لحماية السطح النهائي من الصدمات والتآكل وتلف التلامس. عادةً ما تُلف الأسطح المطحونة بدقة في ورق VCI، وتُفصل بالرغوة، وتُشحن في صناديق كرتونية صلبة أو صناديق خشبية لمنع الحركة أثناء النقل.
- التعبئة القياسية — لف VCI، فواصل رغوية بين الأسطح المطحونة، أكمام كرتونية فردية، صناديق مع وسائد طبقات، ومجموعات مُعلَّمة حسب رقم الجزء.
- تعبئة الصوامع الدقيقة — تُجمَّع الصوامع الصغيرة بين الكرتون أو الرغوة وتُربط بالشريط لمنع الانفراج؛ مع تسمية واضحة للسُمك والكمية.
- تعبئة الأجزاء الكبيرة — دعامات على شكل حرف V، وصناديق خشبية مخصصة، وواقيات حواف للصفائح فوق 300 — 600 mm.
- خيارات الشحن — الشحن الجوي، والشحن البحري (FCL/LCL)، والشحن البري، والناقلون السريعون؛ شروط التسعير المدعومة تشمل EXW و FOB و CIF و DAP.
- المستندات القياسية — قائمة التعبئة، الفاتورة التجارية، شهادة المطابقة (C of C)، وشهادة اختبار المواد إلى EN 10204 3.1.
- وثائق الفحص — تقرير القطعة الأولى (AS9102 / PPAP)، وتقرير الاستواء والتوازي على صفيحة جرانيت مُعايرة، وتتبع خشونة السطح، وسجلات الصلابة والأبعاد.
- التتبع — ربط رقم الحرارة والدفعة من المواد الخام عبر الطحن والمعاملة الحرارية والشحن؛ التسلسل التسلسلي عند الطلب.
القدرات ذات الصلة والخدمات المتقاطعة
الطحن السطحي يكون عادةً خطوة واحدة في عملية تصنيع قطع الغيار الأوسع نطاقاً. تُجمع القدرات التالية عادةً مع الطحن السطحي لتقديم مكوّن مُصنَّع ومُفحص ومُحمى.
- التفريز CNC (3-محور، 4-محور، 5-محور) — ما قبل تصنيع المادة الخام إلى الشكل الهندسي شبه النهائي قبل خطوة الطحن السطحي.
- الخراطة CNC والعمل على المخرطة — الملامح الأسطوانية وأقطار التسجيل ووجوه الإحكام التي تتشارك مع المرجع الأساسي للقطعة.
- الطحن الأسطواني والطحن بدون مراكز — ملامح القطر الخارجي والكتف التي تتوافق مع السطح المطحون.
- القطع بالسلك EDM والقطع بالغمس EDM — الزوايا الداخلية الحادة والخدوش والميزات الصغيرة على المواد المُقسّاة.
- الشد والتشطيب الفائق — تسطيح دون ميكرو متر وتشطيب مرآوي على وجوه الإحكام وكتل القياس والألواح المرجعية.
- المعالجة الحرارية — التقسية الشاملة والتقسية السطحية وتقسية الحث والكربنة النيتروجينية وتخفيف الإجهاد من خلال شركاء معتمدين.
- التشطيب السطحي — المعالجة السطحية (الباسيفاشن)، أكسيد الحديد الأسود، الطلاء بالكهرباء بدون تيار (نيكل كيميائي)، الكروم الصلب، وطلاء PTFE / الفيلم الجاف على الوجه المطحون عند الحاجة.
- إزالة المسافات البادئة والتشطيب الحافي — التزحيف، كسر الحواف، والتشطيب اليدوي لتنظيف حواف المطحون.
- التمييز والنقش بالليزر — أرقام القطع، أحرف المرجع، وأكواد التتبع على الجانب غير المطحون من القطعة.
- النظافة والحماية — الغسيل، زيت منع الصدأ، تغليف VCI، والتغليف الفردي للشحنات طويلة المسافة.
عائلات الملامح
تشمل الملامح الوظيفية أسطح الإحكام المسطحة، المسارات المتوازية، أسطح المحامل أو الانزلاق، الموصلات الدقيقة، أسطح أدوات المطحون، ألواح التآكل، والأسطح المرجعية التي تتحكم في التجميع.
النتيجة الوظيفية | ما يجب أن يحدده الرسم |
|---|---|
ملاءمة / حركة / إحكام | حدد المستوى المرجعي الأساسي، ومتطلبات الاستواء أو التوازي، وسمك البعد، توقعات التشطيب، وحالة المادة الخام، وأي مناطق يجب أن تظل غير مُطحونة. تحتاج الأجزاء المعالجة حرارياً أو الرقيقة إلى مراجعة صريحة للتحكم في التشوه. |
سياق الجزء | تشمل الأجزاء النموذجية مكونات الآلات، ولوحات التثبيت، وإدراجات القوالب، والصفائح الدقيقة، وعناصر الانزلاق، وأجزاء التآكل المُصلدة، وكتل الأدوات، وواجهات التثبيت المُطحونة. |
طلب عرض أسعار جاهز للفحص
التوريد | لماذا يهم |
|---|---|
نظام المرجع والهندسة الحرجة | يربط السطح النهائي بمرجع الأداء الوظيفي للجزء's. |
معلومات الأجزاء المتزاوجة أو الملاءمة | تيح لخطة العملية التركيز على الواجهة التي تتحكم فعلياً في الأداء. |
توقع السطح والحواف | يتجنب التعامل مع المتطلبات الجمالية والوظيفية على أنهما الشيء نفسه. |
التفاوتات المعيارية والدقة القابلة للتحقيق
الطحن السطحي هو العملية الصحيحة عندما تكون الاستواءية أو التوازي أو التشطيب هو السمة المسيطرة. يتم الحفاظ على التفاوت الضيق من خلال الجمع بين التثبيت المغناطيسي أو الميكانيكي المستقر، وعجلة مشذبة حادة، وتمريرات إنهاء خفيفة، واستقرار حراري تم التحقق منه.
- الاستواءية: 0.005–0.020 mm على 300 mm; 0.01 mm / م في التمريرات الدقيقة
- التوازي: 0.01–0.03 mm بين الأسطح المتقابلة
- السُمك: ±0.01 mm على عمل البطانة؛ ±0.025 mm معياري
- تشطيب السطح: Ra 0.2–1.6 µm حسب مواصفات العجلة وعدد مرات الإطفاء بالشرر
- العمودية على سطح مرجعي: 0.01–0.03 mm / 100 mm
- التسامح الخطي الافتراضي لكل ISO 2768-م حيث لا يحدد الرسم بخلاف ذلك
خيارات تشطيب السطح
- تشطيب التجليخ — Ra 0.2–1.6 µm نموذجي حسب مواصفات العجلة
- تشطيب ناعم بعجلة ملبّسة ذات حبيبات أدق لأسطح الإحكام وسطوح المحامل وبيانات المرجع
- نمط وضع رقاقة متقاطع (يُتحكَّم فيه من خلال سرعة الطاولة والحركة الجانبية) حيث تستفيد الوظيفة
- إزالة السلج وتسكين الحواف عند جميع الحواف الخارجية لمنع التلف أثناء المناولة
- تشطيب خفيف بالسنفرة أو اللف للحصول على أسطح مرجعية مسطحة للغاية عند الطلب
- تشطيبات ما بعد الطحن: أكسيد أسود، معالجة بالأحماض، زيت خفيف، فيلم مانّع للصدأ، أو شمع حماية
- الطلاء بالكهرباء والطلاء بالرش على الوجوه المقابلة (غير المُشغَّلة) عندما يتطلب الرسم ذلك
- التمييز والنقش بالليزر لأرقام القطع والمرجعيات ورموز التتبع
اعتبارات التصميم (نصائح للتصميم من أجل التصنيع)
- حدِّد مرجعاً أرضياً واحداً أساسياً مشغولاً ومرجع الميزات الأخرى إليه. المرجع الواضح يقلل من وقت التثبيت والفحص.
- حدد التسطيح والتوازي بشكل منفصل. قد تحتاج القطعة إلى كليهما — لكن تحديداً واحداً محكماً يقلل الغموض أثناء الفحص.
- للأجزاء الرقيقة، حدد أقصى سُمك وأكد أن القطعة يمكن تثبيتها بشكل مسطح أثناء الطحن. الأقسام الرقيقة غير المدعومة تنحرف تحت المشبك المغناطيسي.
- للأجزاء المُعالَجة حرارياً، حدد مواصفات الصلادة وأي خطوات معالجة حرارية سابقة. الإزالة الكبيرة من الفولاذ المُعالَج حرارياً تزيد من تآكل العجلة ووقت الدورة.
- حدد المناطق المحمية التي يجب عدم طحنها — على سبيل المثال، سطح تحديد موقع مُشغل مسبقاً أو منطقة مُعالَجة حرارياً. خطط التثبيت والبرنامج حولها.
- اترك شُطباً صغيراً أو كسر حافة على جميع الحواف الخارجية للوجه المُطحن لتجنب التفتت وتلف المناولة.
- إذا كان يجب أن يكون كلا جانبي القطعة متوازيين، حدد ما إذا كان سيتم طحن كلا الجانبين أو طحن جانب واحد وتنعيم الجانب الآخر. الطحن ثنائي الجانب يضيف وقت الإعداد.
- للأسطح المُعالَجة حرارياً بالكامل أو السطوح المتقطعة، وضع علامة على المنطقة في الرسم بحيث يمكن استخدام عجلة أكثر ثباتاً ومعلمات أقل قسوة.
- حدد توقعات النهاية النهائية بقيمة Ra، وليس وصفاً نوعياً مثل "ناعم" أو "دقيق".
الصناعات والتطبيقات
- القوالب والمكابس — وجوه المرجع لمجموعات المكبس، الصفائح الداعمة، صفائح حاملة القاذفات، أقماع دلائل التوجيه
- الآلات الصناعية — صفائح التثبيت، مسارات أدوات الماكينة، الفواصل المطحونة، الحشوات الدقيقة
- السيارات — صفائح الحشوات الفراملية، صفائح فاصل علبة التروس، وجوه مرجع جسم الصمام
- الفضاء والطيران — وجوه الإحكام على المشغلات، الصفائح المرجعية الأرضية لقوالب التجميع
- الهيدروليكيات وقوة السوائل — وجوه إحكام الصمامات، أسطح التقاء المانيفولد، وجوه غطاء المضخة
- الأدوات والمقاييس — المربعات الدقيقة، الصفائح الزاوية، كتل المقاييس، الصفائح الجيبية
- أشباه الموصلات والإلكترونيات — صفائح المرجع لحجرة التفريغ، قواعد التثبيت لأنظمة الفحص
هل يمكن طحن الأجزاء المُعالَجة حرارياً؟
نعم. الطحن السطحي مناسب جداً للفولاذ المُعالَج حرارياً وفولاذ الأدوات وكربيد التنغستن حتى درجة روكول 65، مع المواصفات المناسبة للعجلة وطريقة التنعيم وسائل التبريد. يجب أن تكون مواصفات الصلادة على الرسم لاختيار العجلة المناسبة.
- أسطح الإحكام
- المراجع التصميمية
- رقاقات دقيقة
- صفائح التآكل المُعالَجة حرارياً
- وجوه الأدوات المطحونة
—
ما مدى رقة القطعة التي يمكن أن تكون ولا تزال يتم جلخها بشكل مسطح؟
القطع الرقيقة (أقل من حوالي 2 mm) تتطلب عناية إضافية: مشبك مغناطيسي بخطوة ناعمة، أو صفيحة حاملة، أو تركيبة مخصصة. نقوم بمراجعة العمل بالقسم الرقيق في مرحلة عرض السعر بحيث يتم التخطيط للتركيبة الصحيحة.

