
CNC-Bearbeitungs- und Prüfausstattung: wie Teile gefertigt und geprüft werden.
Fräs-, Dreh- und Schleifkapazitäten mit Maß-, Oberflächen- und Werkstoffprüfungen vergleichen. Tecpreva bestätigt die Maschinenzuordnung anhand von Zeichnung und Prüfplan.
Ausgangspunkt ist die Teilegeometrie, nicht die Maschinenanzahl. Fräsen übernimmt Flächen, Taschen und Bohrbilder, Drehen rotationssymmetrische Merkmale, Schleifen unterstützt Endpassungen nach der Wärmebehandlung. Prüfmethoden auf Bezugssystem, Merkmalzugänglichkeit und zulässige Toleranz abstimmen. Sondermaschinen, Maschinenverfügbarkeit und Messumfang im Angebot festlegen.
CNC-Bearbeitungsanlagen
Maschinenspezifikationen garantieren keine Toleranzen am Fertigteil. Werkstoff, Spannung, Spanungszugang, Temperatur, Werkzeugverschleiß und Messverfahren gemeinsam bewerten. Die nachfolgenden Maschinenstückzahlen geben den lokalen Bestand wieder; die Teileignung wird separat bestätigt.
| Anlagentyp | Model | Brand | Stückzahl | Genauigkeit | Typischer Einsatz |
|---|---|---|---|---|---|
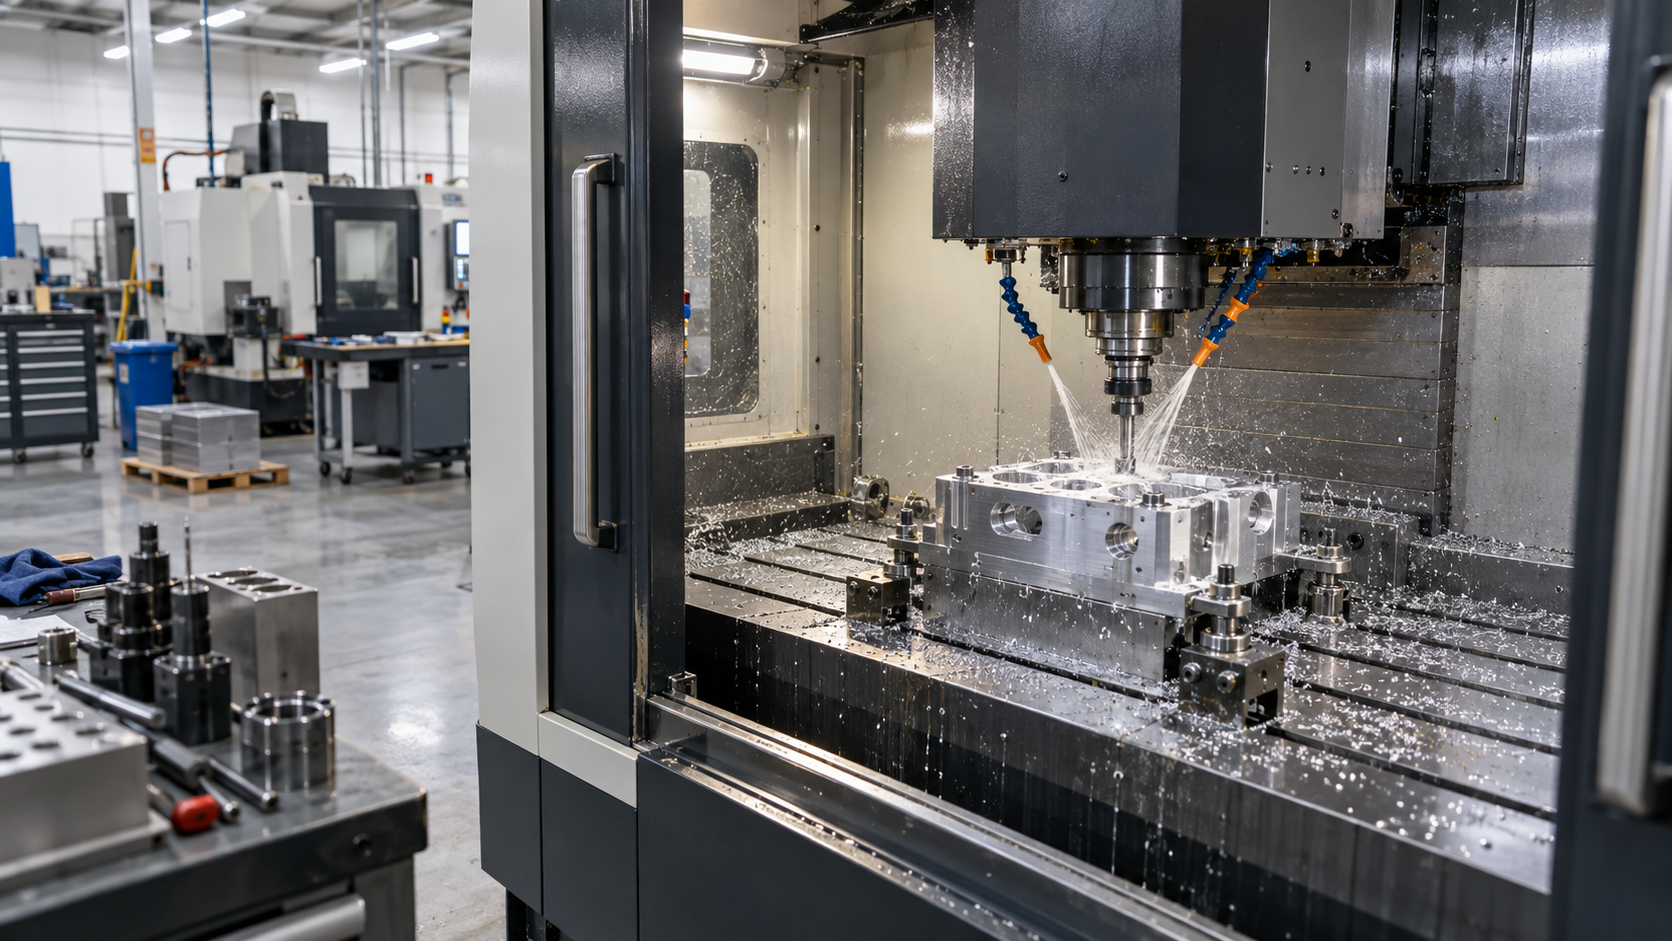
| 3-Achs-CNC-Bearbeitungszentrum | HAA5 | Cincinnati | 9 | ±0.01 mm | Prismatische Teile, Taschen, Bohrbilder und einfache Konturbearbeitungen in Aluminium, Stahl und technischen Kunststoffen. |
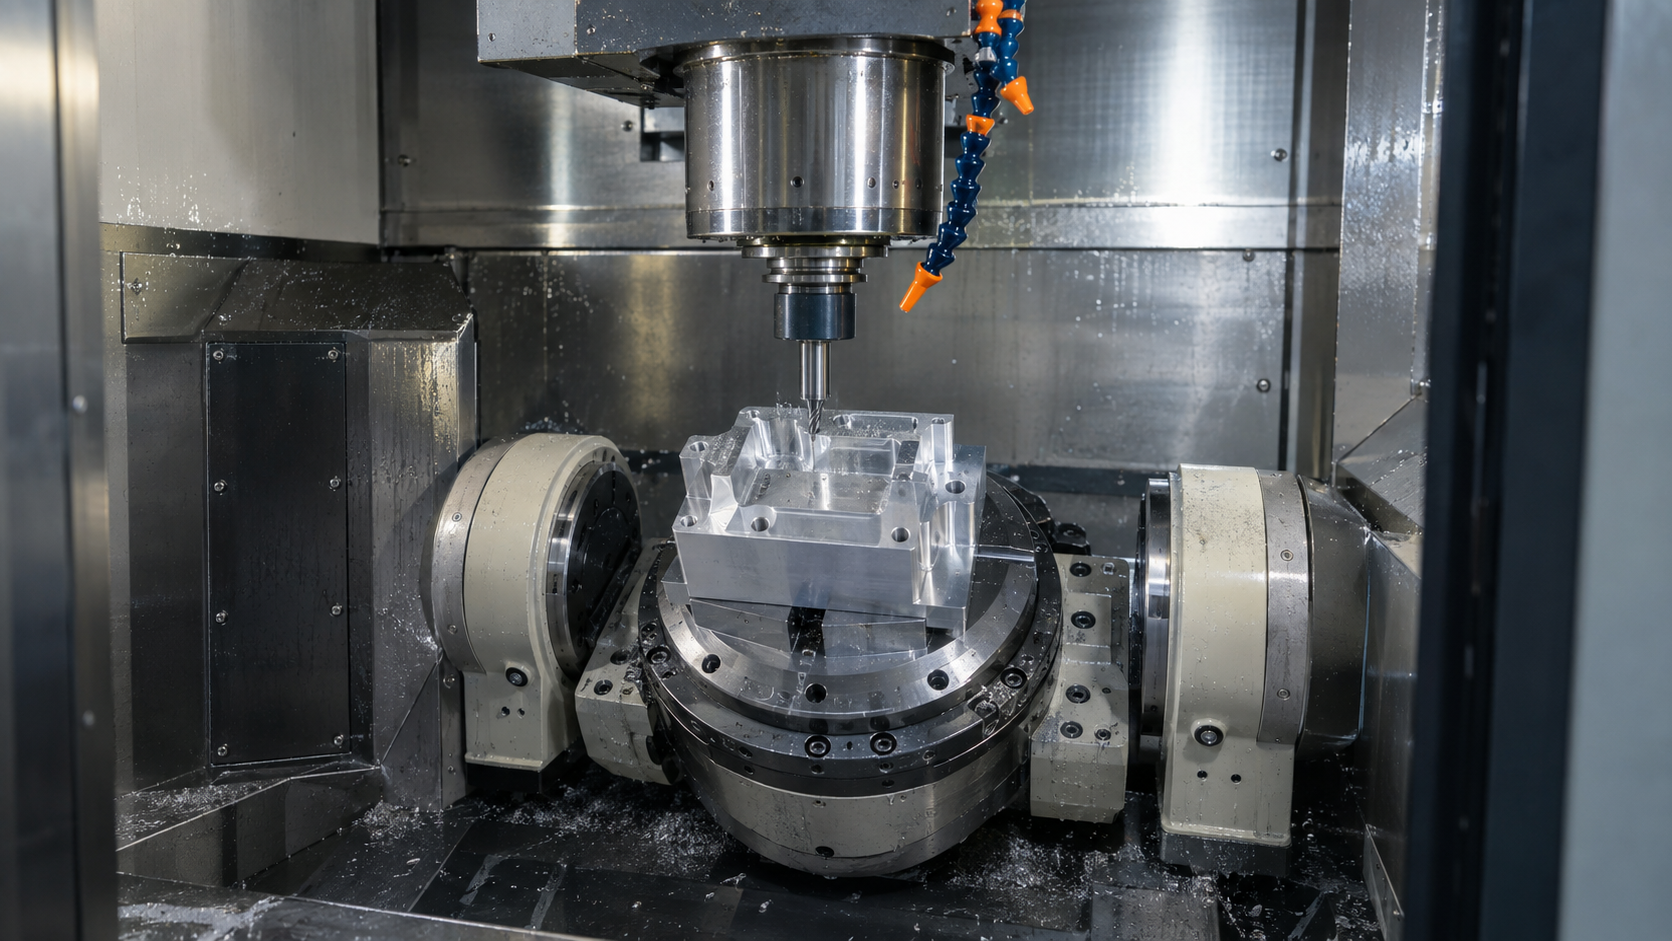
| 4-Achs-CNC-Bearbeitungszentrum | VL3 / AV3 | TSUGAMI | 5 | ±0.01 mm | Prismatische Teile mit rotierender 4. Achse für indexierte Merkmale, Lochbilder um eine Welle und einfache umlaufende Konturen. |
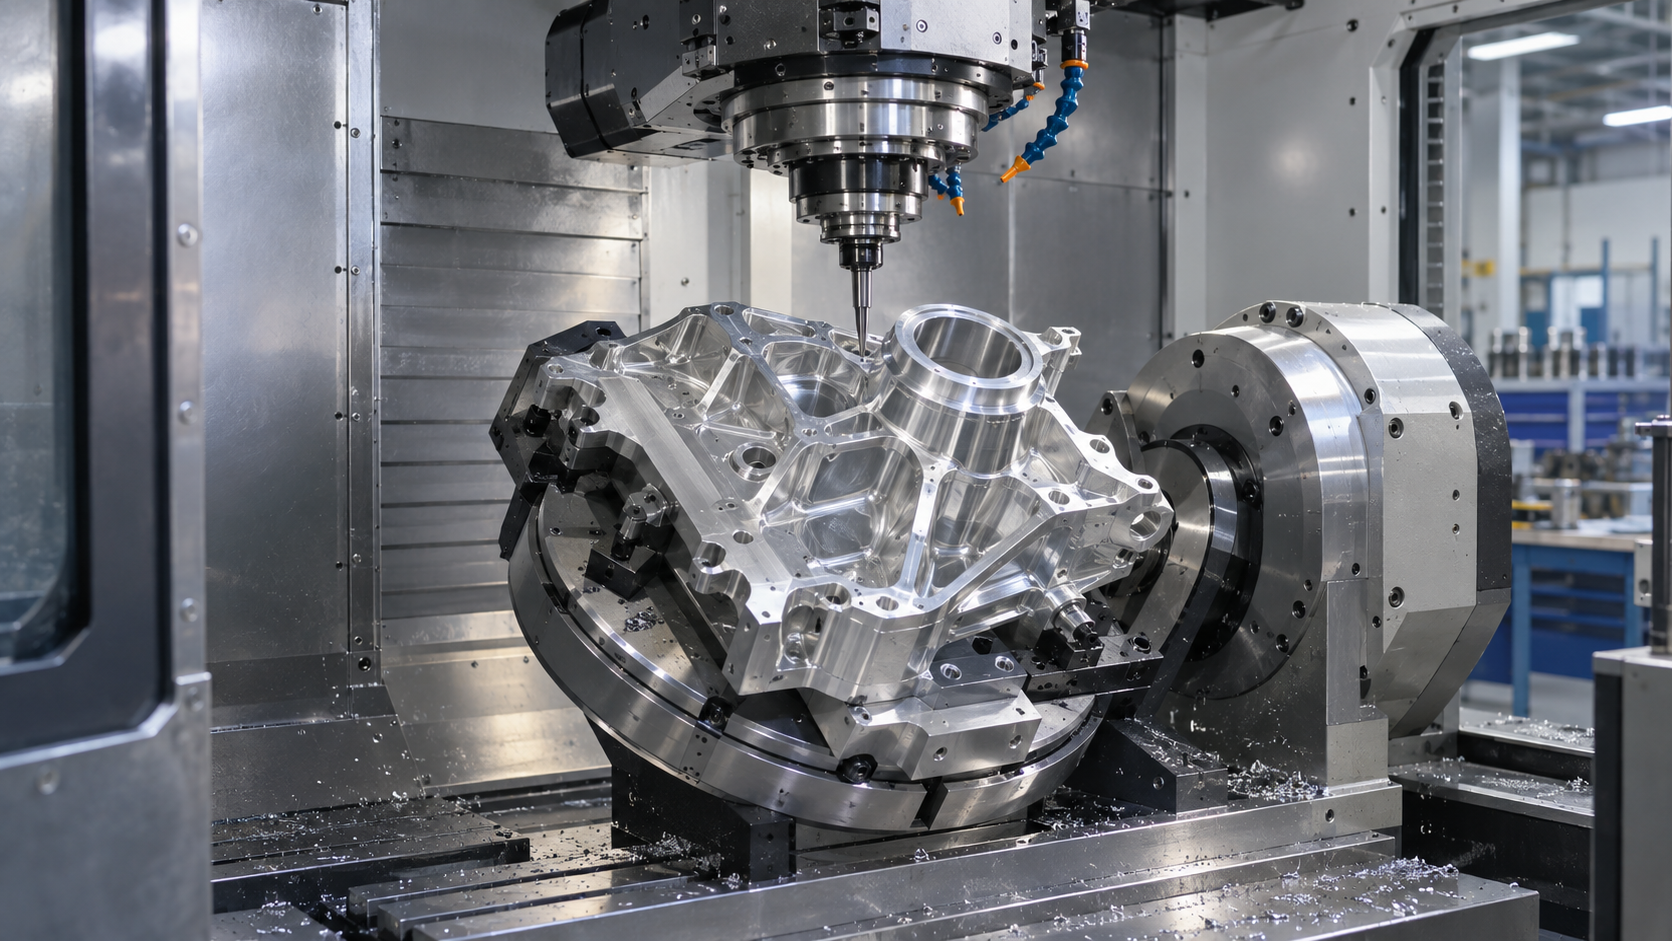
| 5-Achs-CNC-Bearbeitungszentrum | S-PIUS8 / YHV1165 | Huaya CNC | 2 | ±0.005 mm | Schräge Merkmale, komplexe Geometrien und weniger Umspannvorgänge bei Komponenten für Luft- und Raumfahrt, Medizintechnik und Optik. |
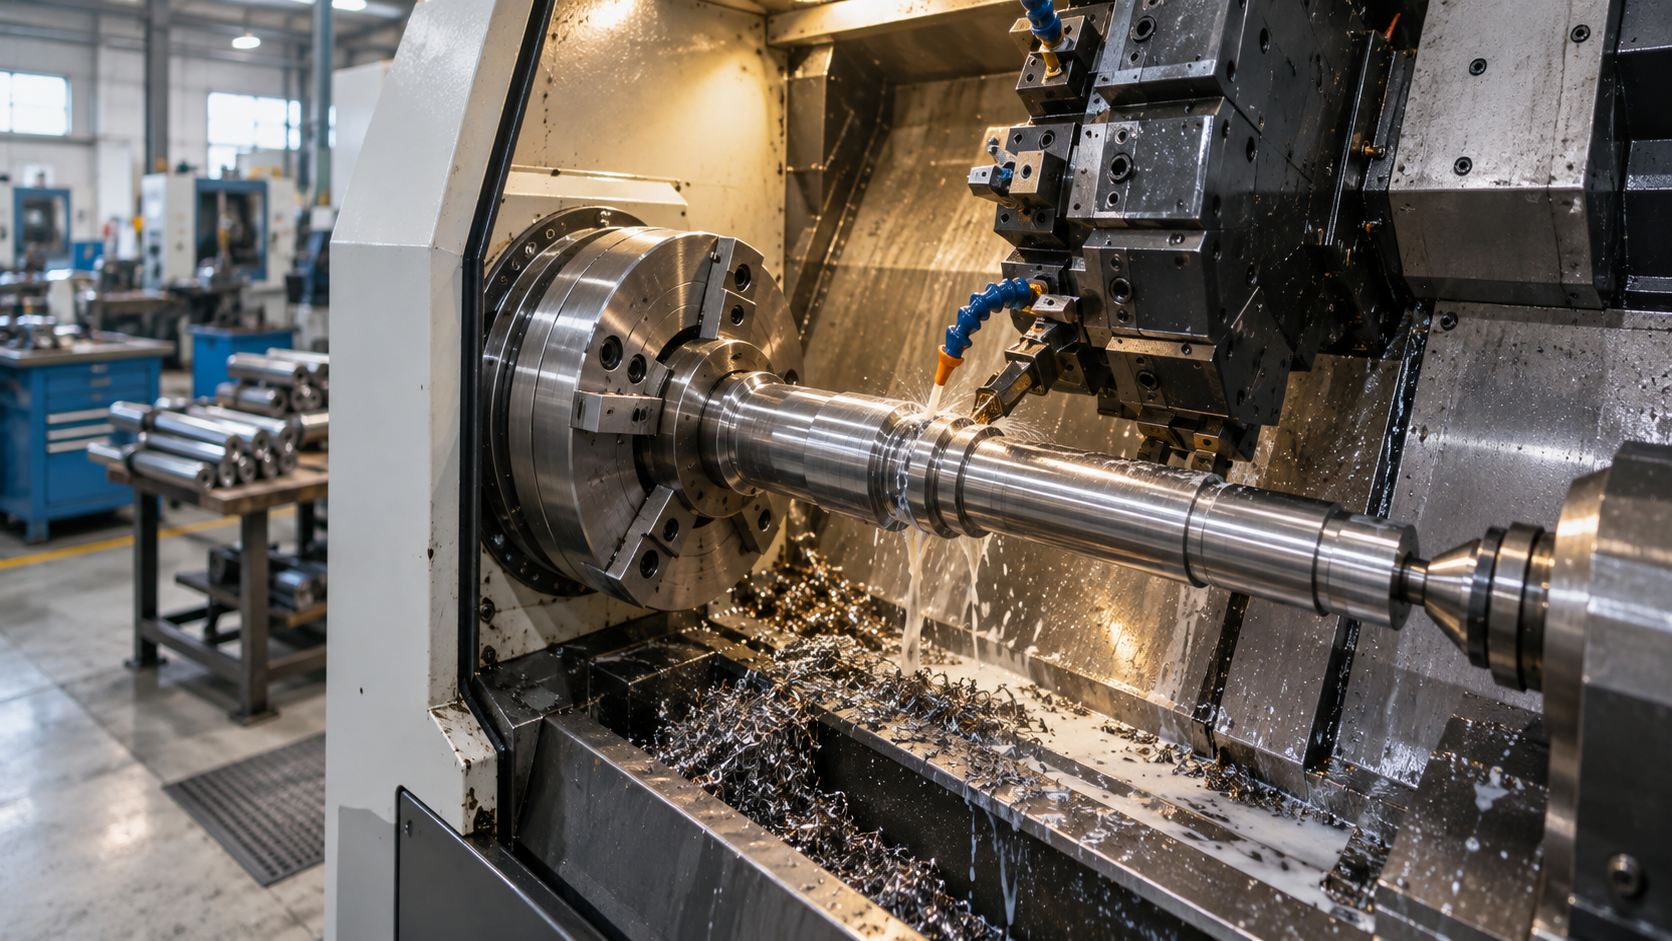
| CNC-Drehzentrum | HTC3650 | SMTCL | 3 | ±0.01 mm | Wellenförmige Drehteile, Planflächen und konzentrische Toleranzen für Fluid- und Antriebstechnik-Komponenten. |
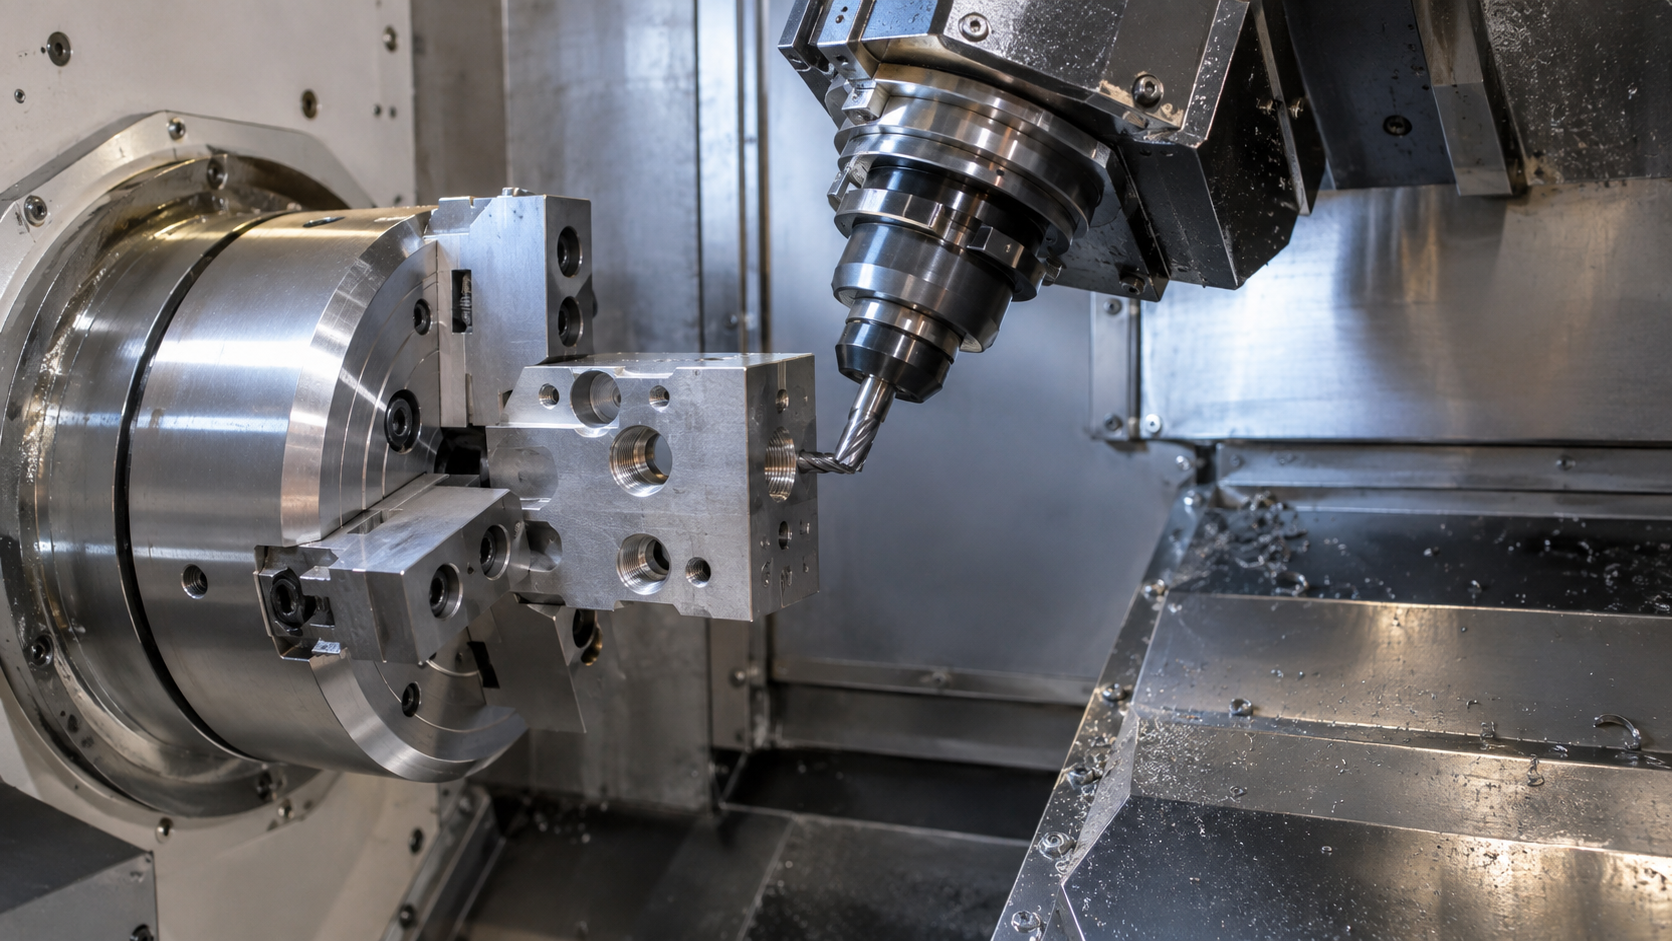
| Dreh-Fräszentrum | M08SY-II | TSUGAMI | 1 | ±0.01 mm | In einer Aufspannung gedrehte Rohteile mit gefrästen Querelementen – weniger Umspannvorgänge bei Hydraulikverteilern und Instrumentengehäusen. |
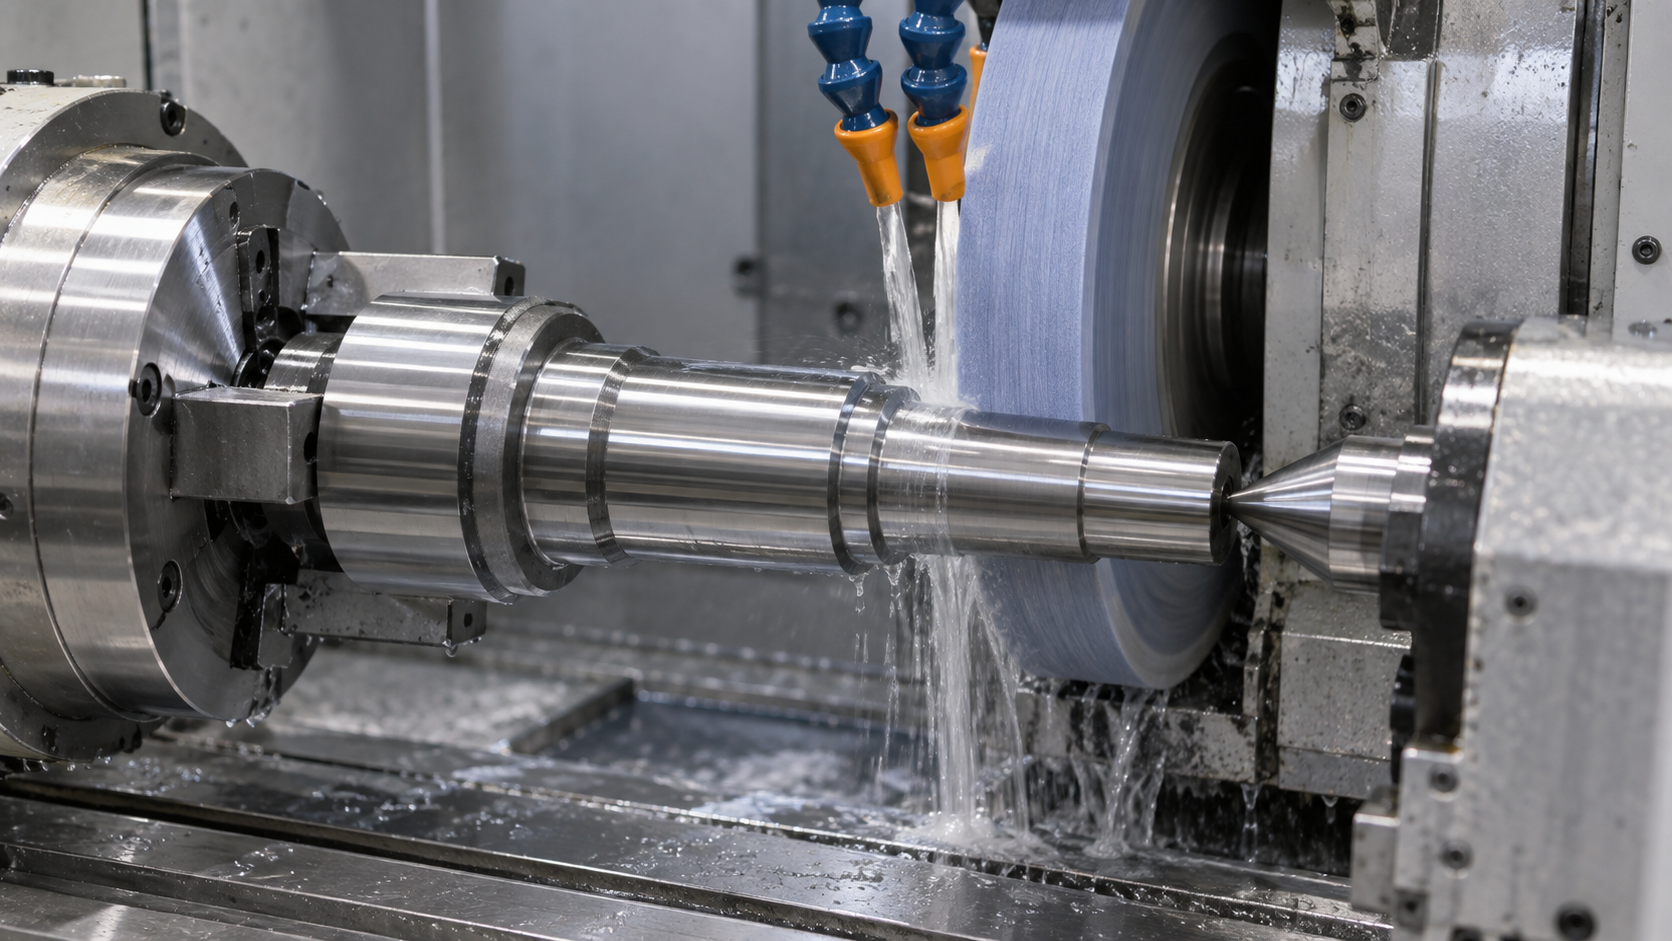
| CNC-Schleifmaschine | 618S | KENT | 1 | ±0.002 mm | Flach- und Rundschleifen für gehärtete Werkzeugstahlteile, bei denen die Fräsgenauigkeit nicht mehr ausreicht. |
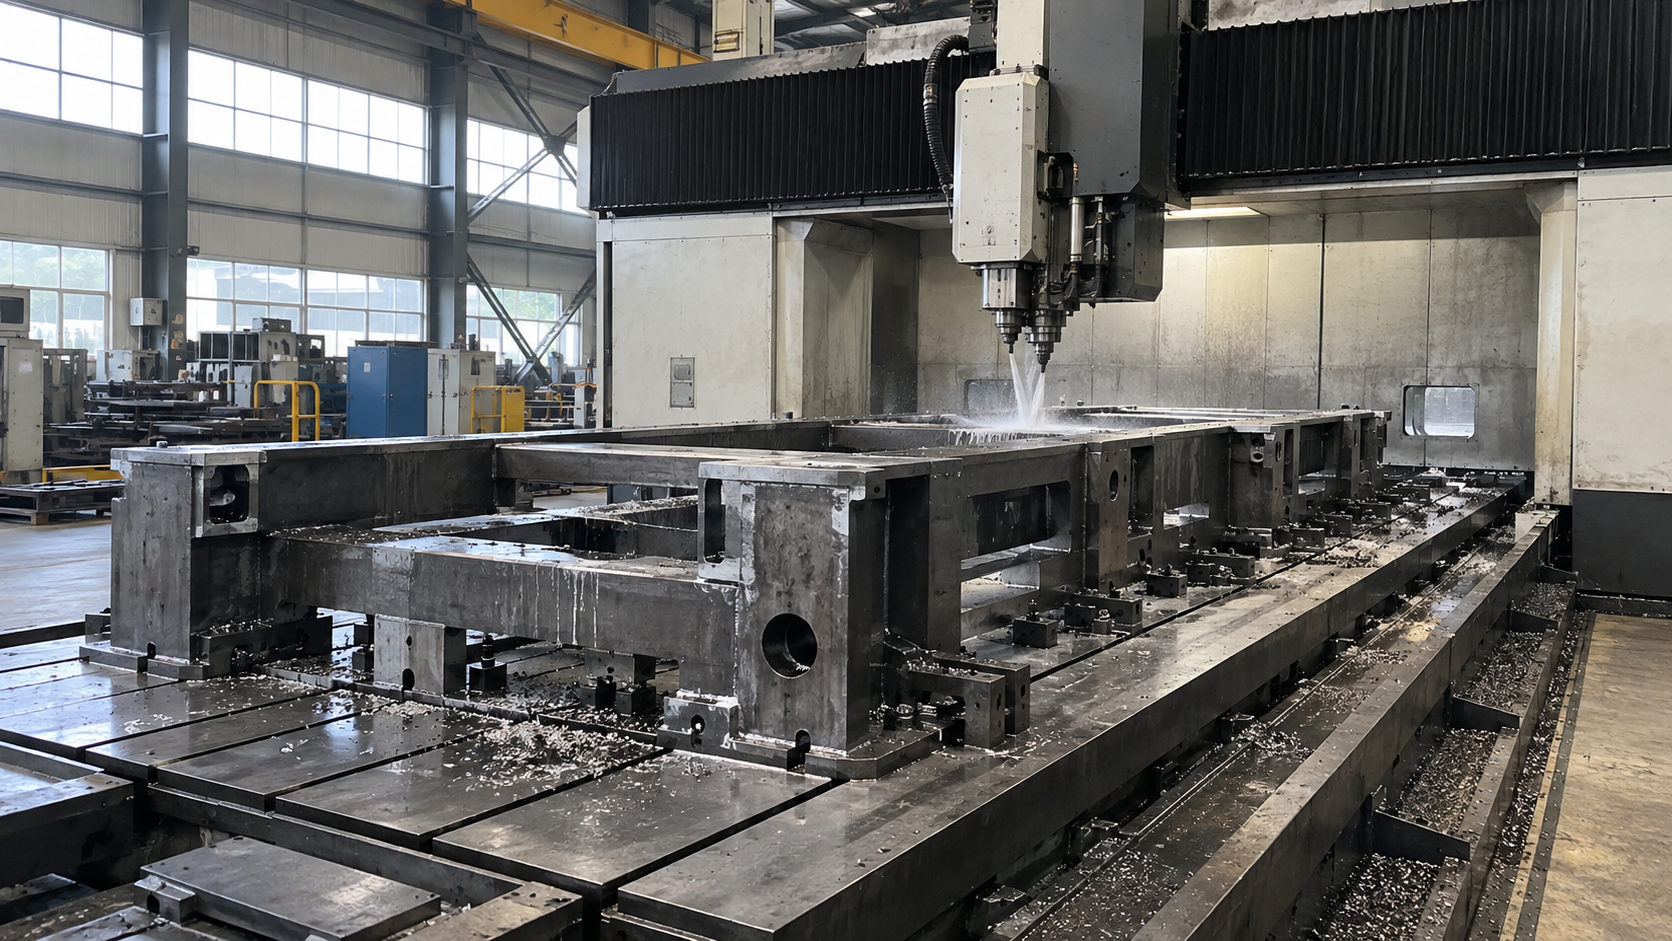
| Großformat-Bearbeitungszentrum | YHV1165 | Huaya CNC | 1 | ±0.02 mm | Übergroße Rahmen, Vorrichtungen und Strukturplatten, die den Verfahrbereich unserer Standard-Bearbeitungszentren überschreiten. |
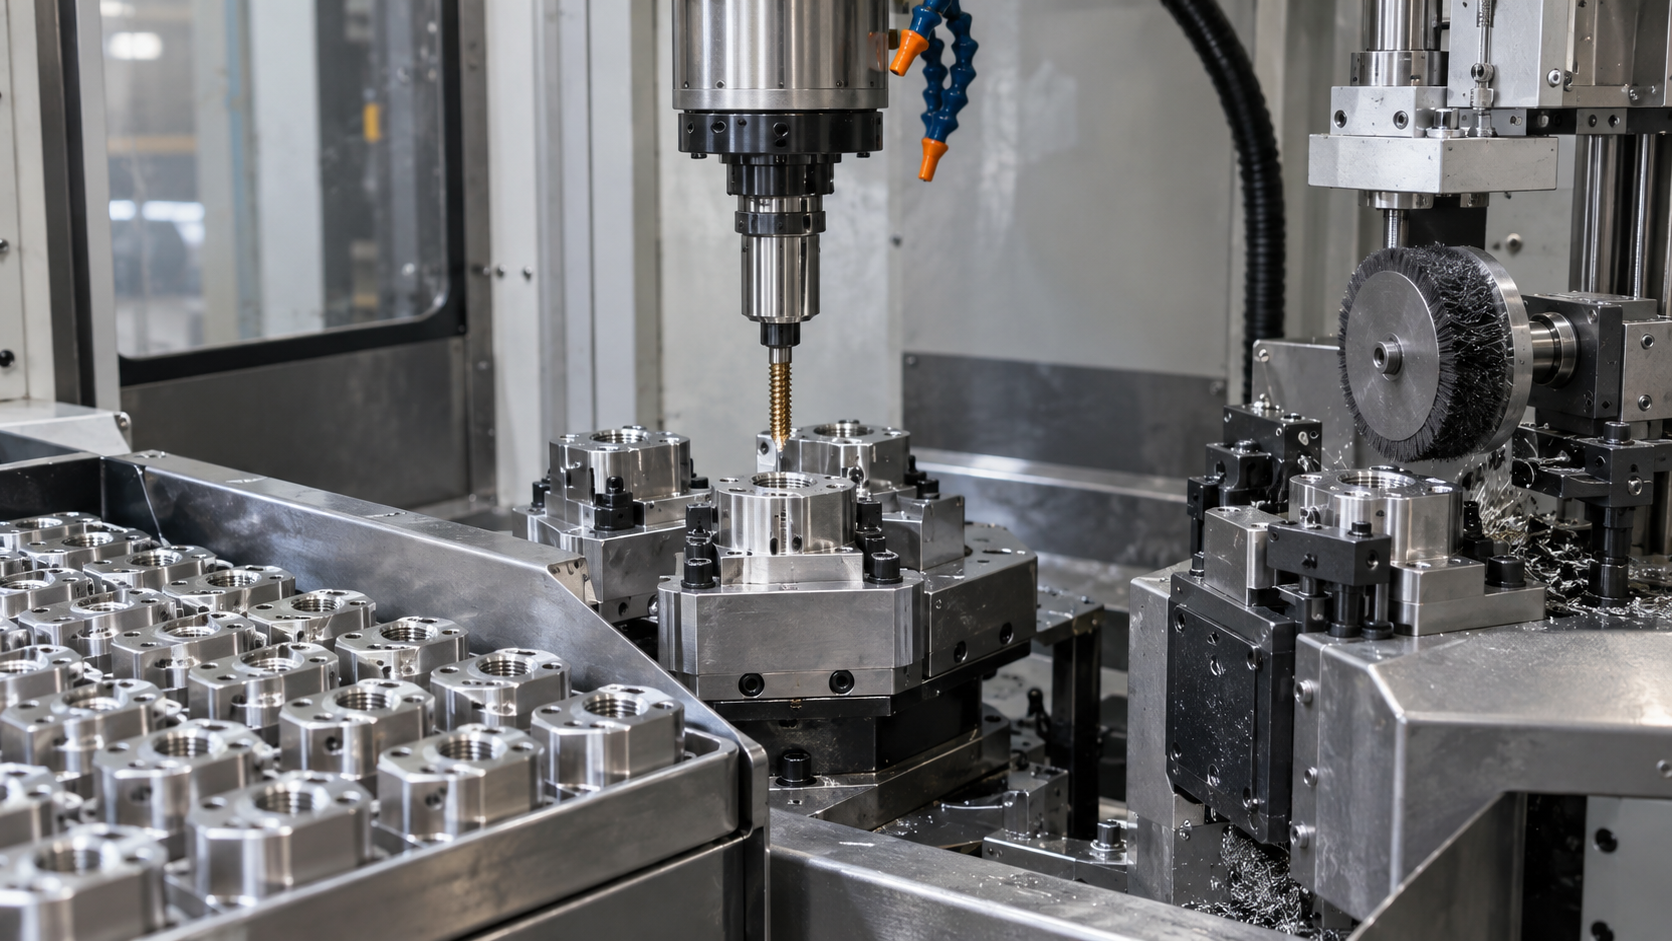
| Anlagen für automatisches Gewindeschneiden und Nachbearbeitung | T500 / T600 / T700 | Doosan | 1 | ±0.05 mm | Hochvolumiges Gewindeschneiden, Entgraten und einfache Nachbearbeitung – ausgelagert aus den Bearbeitungszentren, um Spindelstunden für die Zerspanung freizuhalten. |
Prüfanlagen
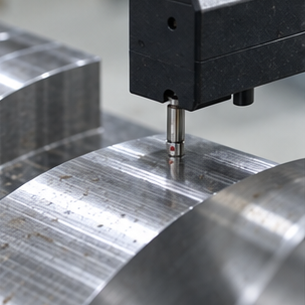
KMG-Prüfungen eignen sich für bezugsbezogene Geometrie, Lehren für Durchmesser und Gewinde; Rauheits-, Härte- und Beschichtungsprüfungen decken unterschiedliche Abnahmeanforderungen ab. Merkmalsnummern, Stichprobenregel, Berichtsformat und kundenseitige Prüfvorschriften angeben.
| Prüfanlagen | Prüfumfang | Einsatz | Verfügbare Dokumentation |
|---|---|---|---|
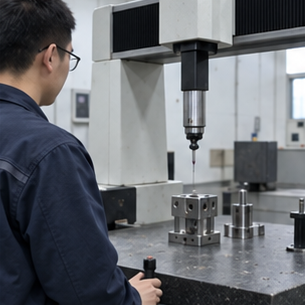
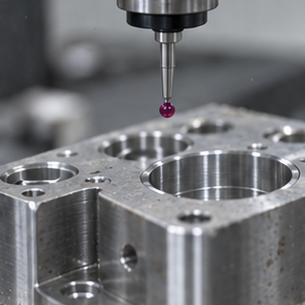
| Koordinatenmessmaschine (KMG) | Complex dimensions, datum relationships, position and profile | Erstmuster- und prozessbegleitende Maßprüfung gegen Ihr STEP-Modell. | First-article or dimensional report when agreed |
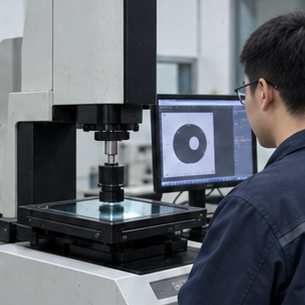
| Bildmessmaschine / optischer Profilprojektor | Small profiles, edge features, hole positions and optical geometry | Berührungslose Profilinspektion, 2-D-Merkmalvergleich und schnelle Gut-/Schlecht-Prüfung für kleine Präzisionsteile. | Dimensional inspection record when agreed |
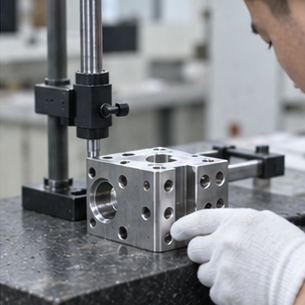
| Höhenmessgerät und Granit-Messplatte | Heights, steps, parallel surfaces and in-process reference dimensions | Manuelle Höhenmessungen, Layout-Prüfung und Bezugspunktverifizierung am Messplatz. | In-process or final inspection record when agreed |
| Oberflächenrauheitsmessgerät | Specified Ra surface-finish requirements | Ra-/Rz-Oberflächenmessungen an Dicht- und Laufflächen. | Surface-finish record when agreed |
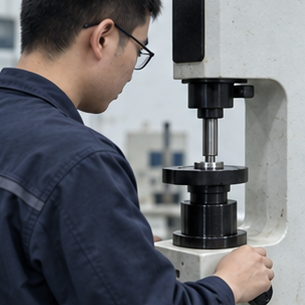
| Härteprüfgerät | Material condition or post-treatment hardness | Rockwell-/Vickers-Härteprüfungen an wärmebehandelten Teilen und Werkzeugstahlbauteilen. | Hardness record when agreed |
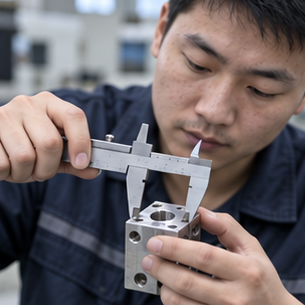
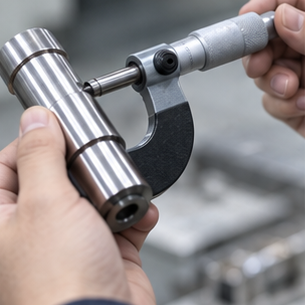
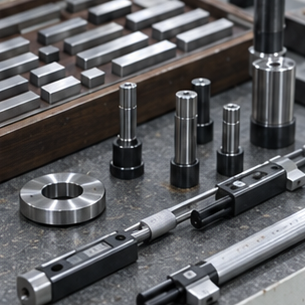
| Mikrometer, Bohrungsmessgeräte, Gewindelehren und Messdorne | Diameters, bores, threads and feature-specific dimensions | Manuelle Maßprüfungen in der Fertigung für Außen- und Innendurchmesser, Gewinde und Stiftmerkmale. | Inspection record when agreed |
| Schichtdickenmessgerät | Coating thickness where specified | Schichtdickenprüfung für Anodisierungs- und Beschichtungsschichten an Teilen mit geforderter Oberflächenbehandlung. | Coating-thickness record when agreed |
Leistungsmerkmale
- Zeichnung geprüftToleranzen
- 3 / 4 / 5-achsigBearbeitungsabläufe
- Erstmuster- und MaßprüfungPrüfunterstützung
Qualitätsdokumentation
- Bestätigung der Zeichnungsrevision
Wie vereinbart – jede eingehende Revision wird vor jeder Werkzeugänderung bestätigt.
- Materialrückverfolgbarkeit
Auf Anforderung – Werkszeugnis bzw. chargenrückverfolgbare Werkstoffnachweise je Los.
- Erstmuster- und Maßberichte
Wie vereinbart – vollständiger Erstmusterprüfbericht (FAIR) und Maßbericht gegen Ihr STEP-Modell und Ihren Prüfplan.
- Chargenkennzeichnung und Versanddokumente
Wie vereinbart – Los- bzw. Chargenkennzeichen, Packlisten sowie Werks- und Konformitätsbescheinigungen (COC / CofA) werden jeder Sendung beigefügt.
Zeichnungen für die Anlagenprüfung hochladen
Senden Sie die 2D-Zeichnung, das STEP-Modell, den Werkstoffzustand, die Stückzahl und die kritischen Maße. Geben Sie an, ob ein CMM-Prüfprotokoll, eine Oberflächenmessung, eine Härteprüfung oder eine Schichtdickenüberprüfung erforderlich ist, damit Fertigung und Prüfumfang bewertet werden können.