
Maquinaria CNC y equipos de inspección: cómo se procesan y verifican las piezas.
Compare los recursos de fresado, torneado y rectificado con controles dimensionales, superficiales y de material. Tecpreva confirma la asignación de equipos a partir del plano y del plan de inspección.
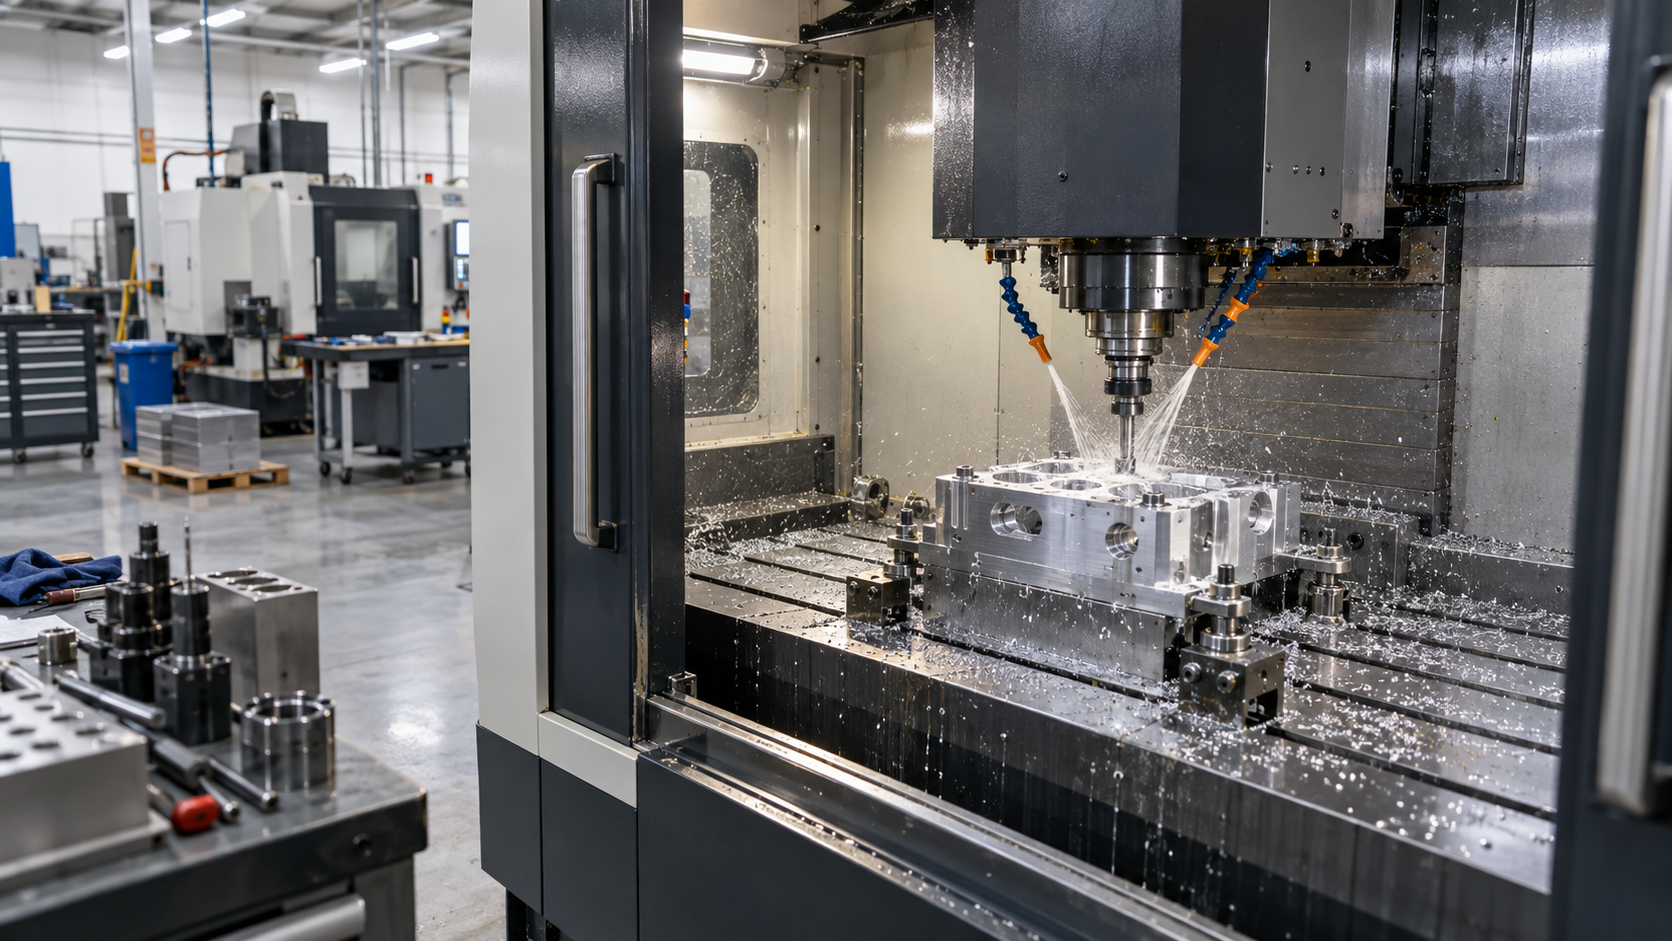
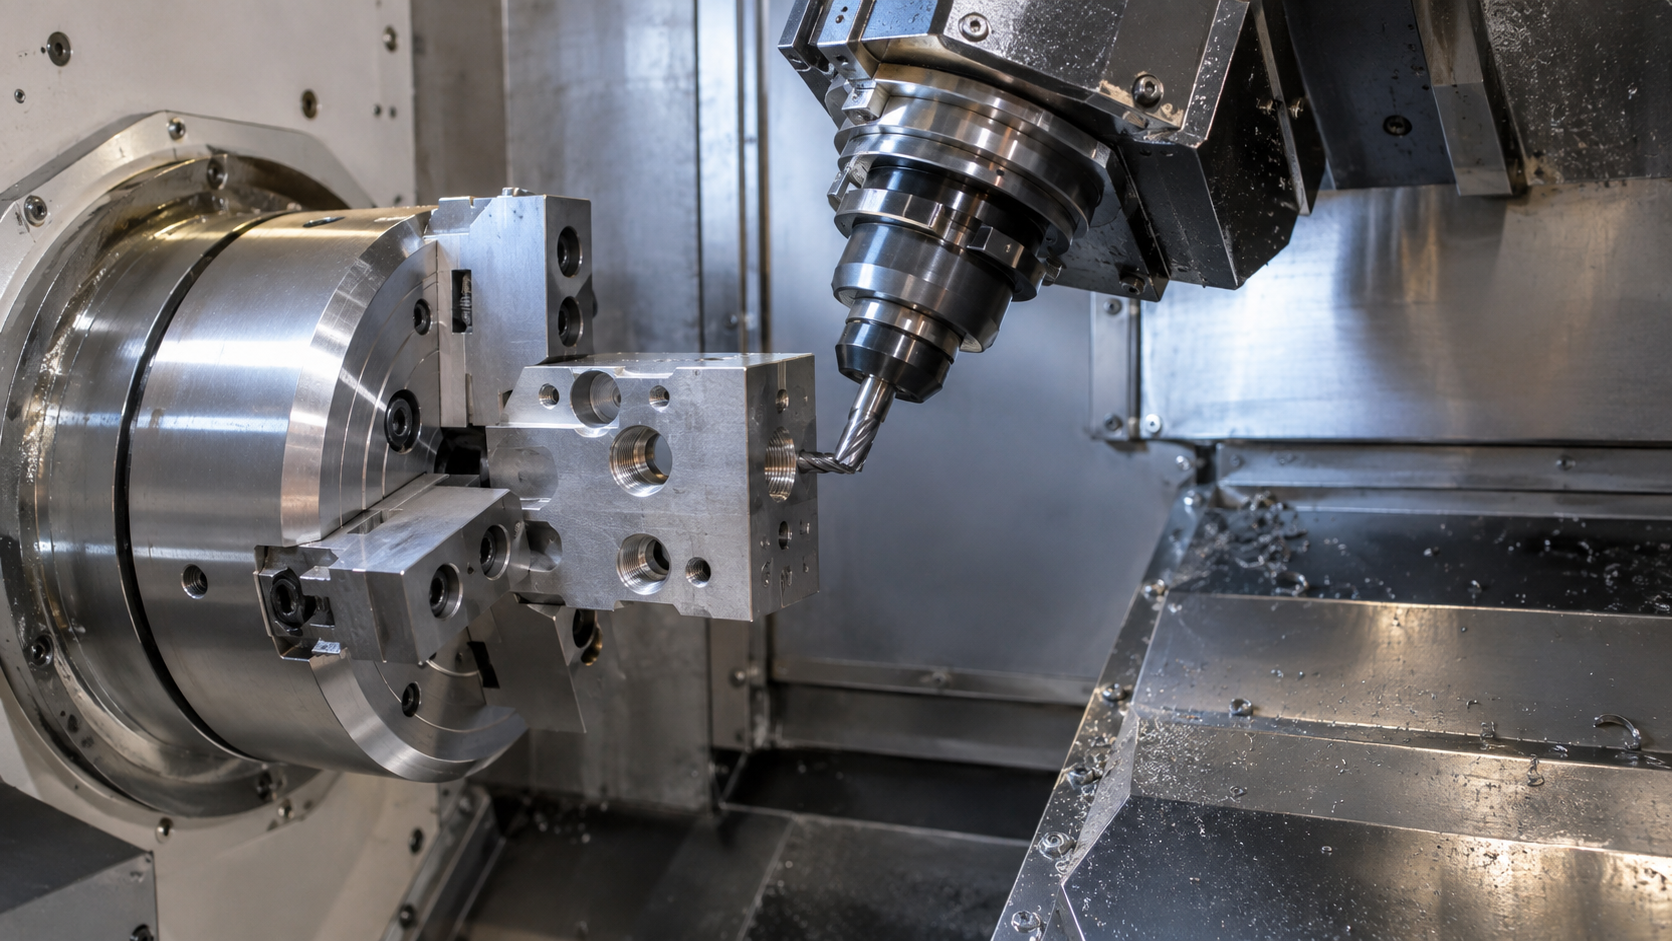
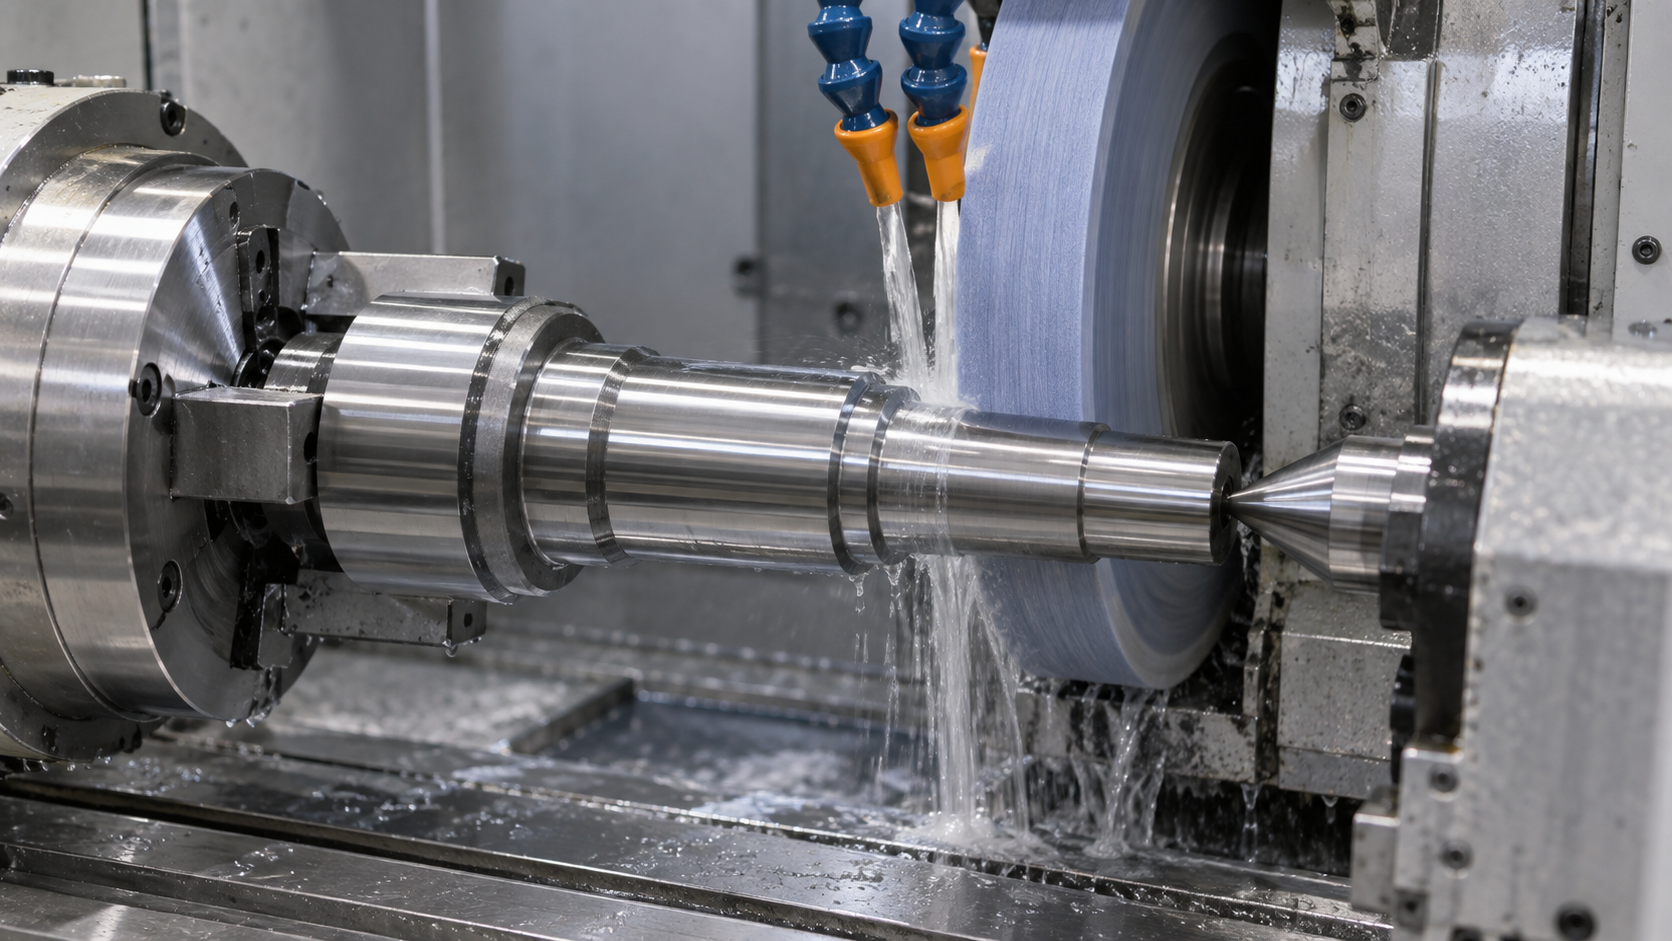
Comience por la geometría de la pieza y no por el número de máquinas. Los recursos de fresado abordan caras, cajeras y patrones de agujeros; el torneado cubre los rasgos de revolución; el rectificado puede apoyar los ajustes finales tras el tratamiento térmico. Adapte los métodos de inspección al esquema de referencia, a la accesibilidad del rasgo y a la tolerancia admitida. Confirme los requisitos especiales de equipo, la disponibilidad de máquina y el alcance de la medición durante la cotización.
Equipos de mecanizado CNC
Las especificaciones de la máquina no garantizan las tolerancias de la pieza terminada. Revise de forma conjunta el material, la sujeción, el acceso de corte, la temperatura, el desgaste de herramienta y el método de medición. Las cantidades de equipos indicadas abajo describen los datos disponibles a nivel local; la idoneidad para cada pieza se confirma por separado.
| Tipo de equipo | Model | Brand | Cantidad | Precisión | Aplicación habitual |
|---|---|---|---|---|---|
| Centro de mecanizado CNC de 3 ejes | HAA5 | Cincinnati | 9 | ±0.01 mm | Piezas prismáticas, cajeras, patrones de taladrado y contorneado básico en aluminio, acero y plásticos técnicos. |
| Centro de mecanizado CNC de 4 ejes | VL3 / AV3 | TSUGAMI | 5 | ±0.01 mm | Piezas prismáticas con cuarto eje rotativo para mecanizado indexado, patrones de taladrado alrededor de un eje y contornos envolventes sencillos. |
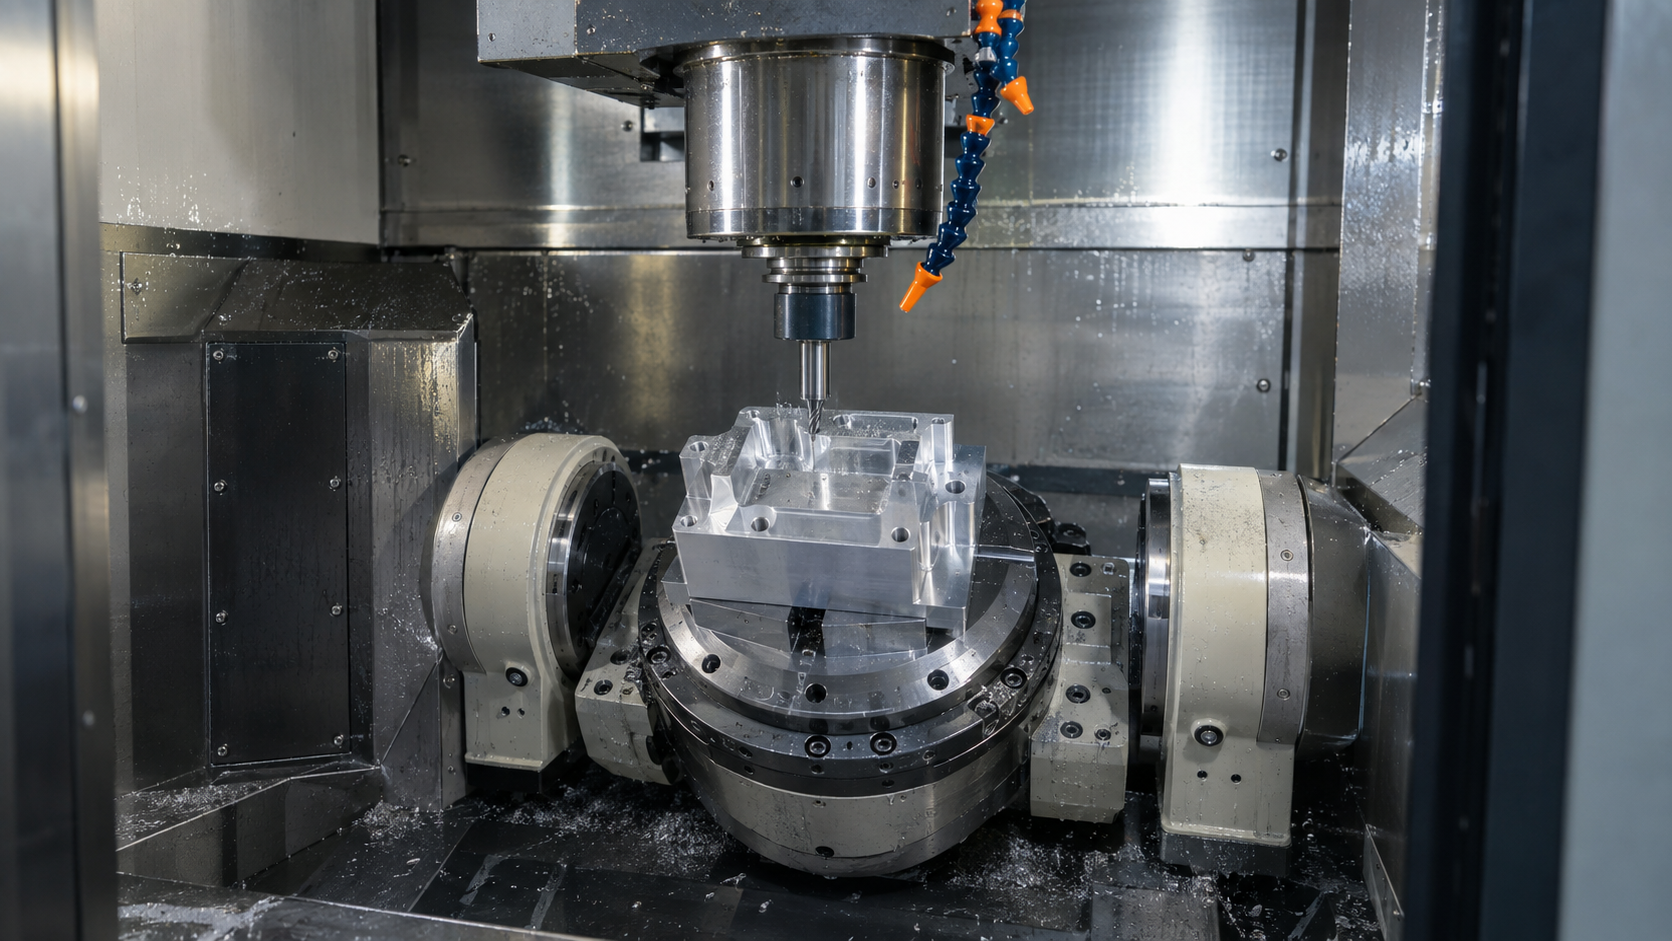
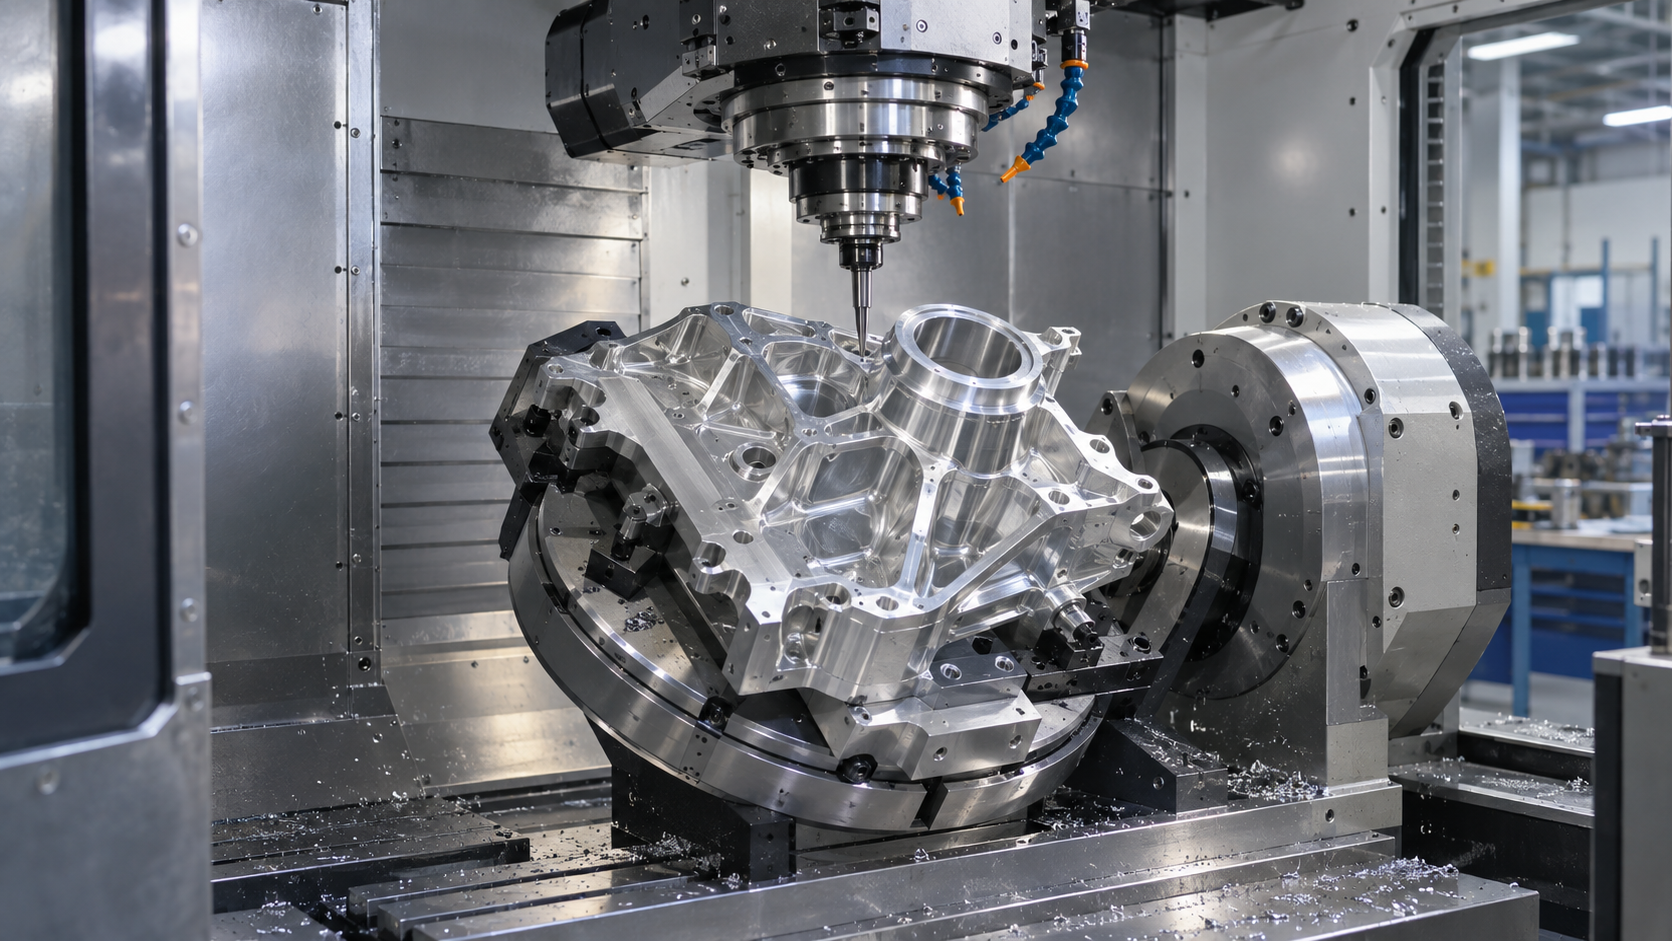
| Centro de mecanizado CNC de 5 ejes | S-PIUS8 / YHV1165 | Huaya CNC | 2 | ±0.005 mm | Mecanizado de planos inclinados, geometrías complejas y mínima re-sujeción en componentes para los sectores aeroespacial, médico y óptico. |
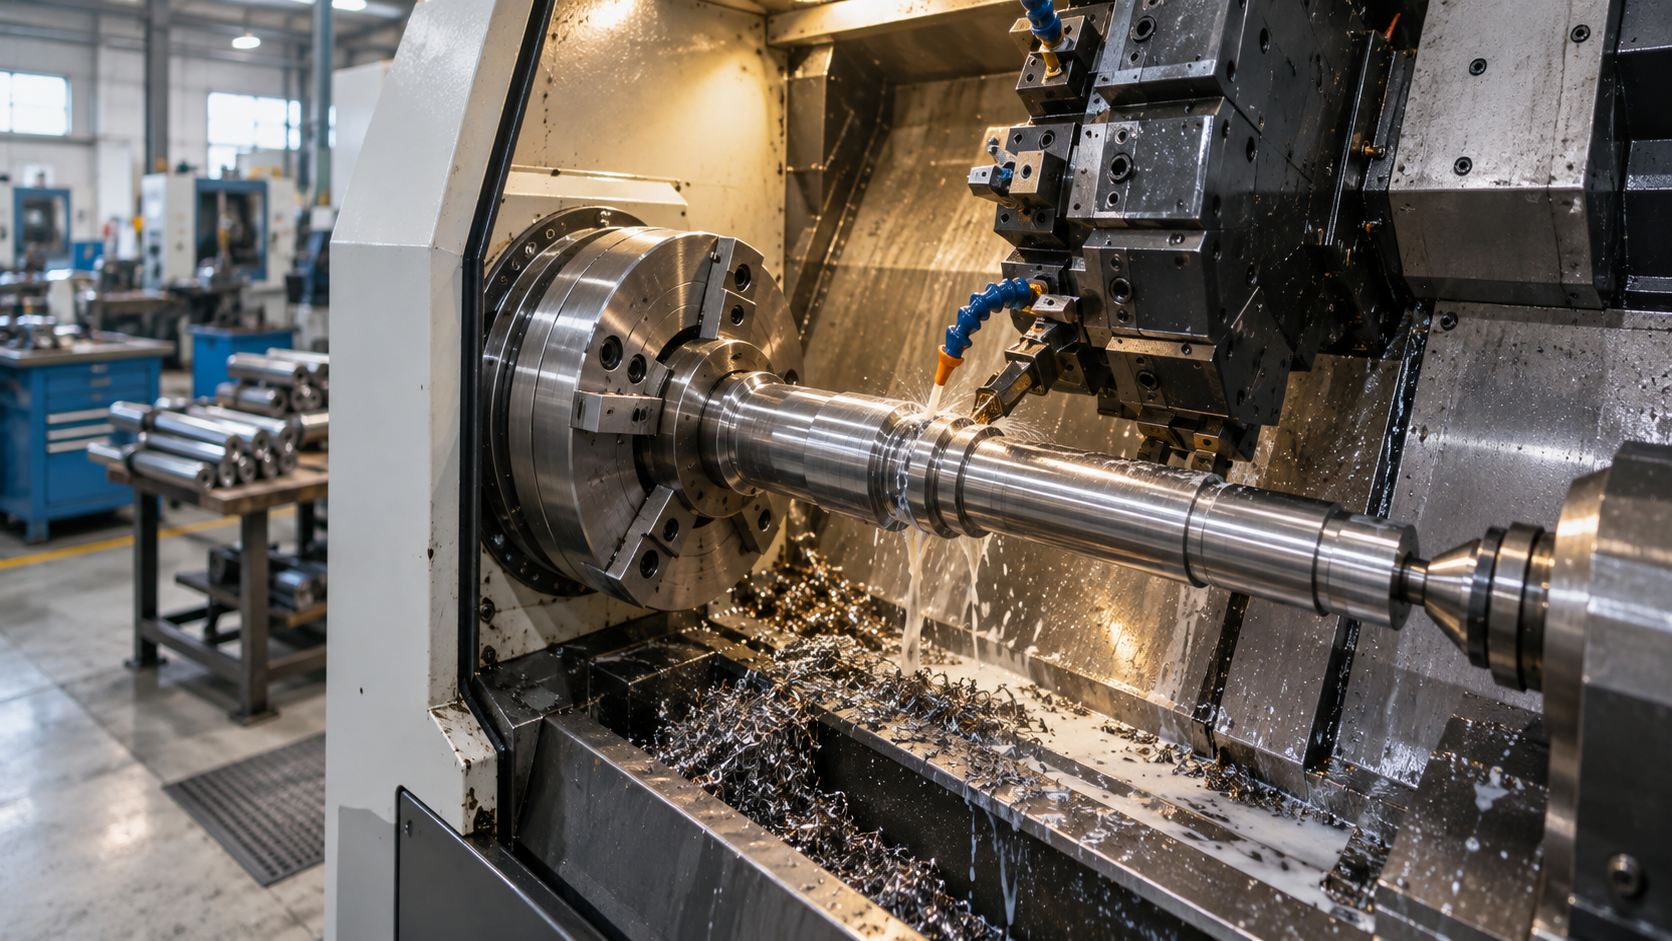
| Centro de torneado CNC | HTC3650 | SMTCL | 3 | ±0.01 mm | Componentes torneados tipo eje, con refrentados y tolerancias concéntricas para piezas de oleohidráulica, neumática y control de movimiento. |
| Centro de torneado-fresado | M08SY-II | TSUGAMI | 1 | ±0.01 mm | Preformas torneadas con mecanizados transversales en una sola sujeción: menos reamarres para colectores hidráulicos y cuerpos de instrumentación. |
| Rectificadora CNC | 618S | KENT | 1 | ±0.002 mm | Rectificado plano y cilíndrico para piezas templadas de acero para herramientas, donde la precisión del fresado ya no es suficiente. |
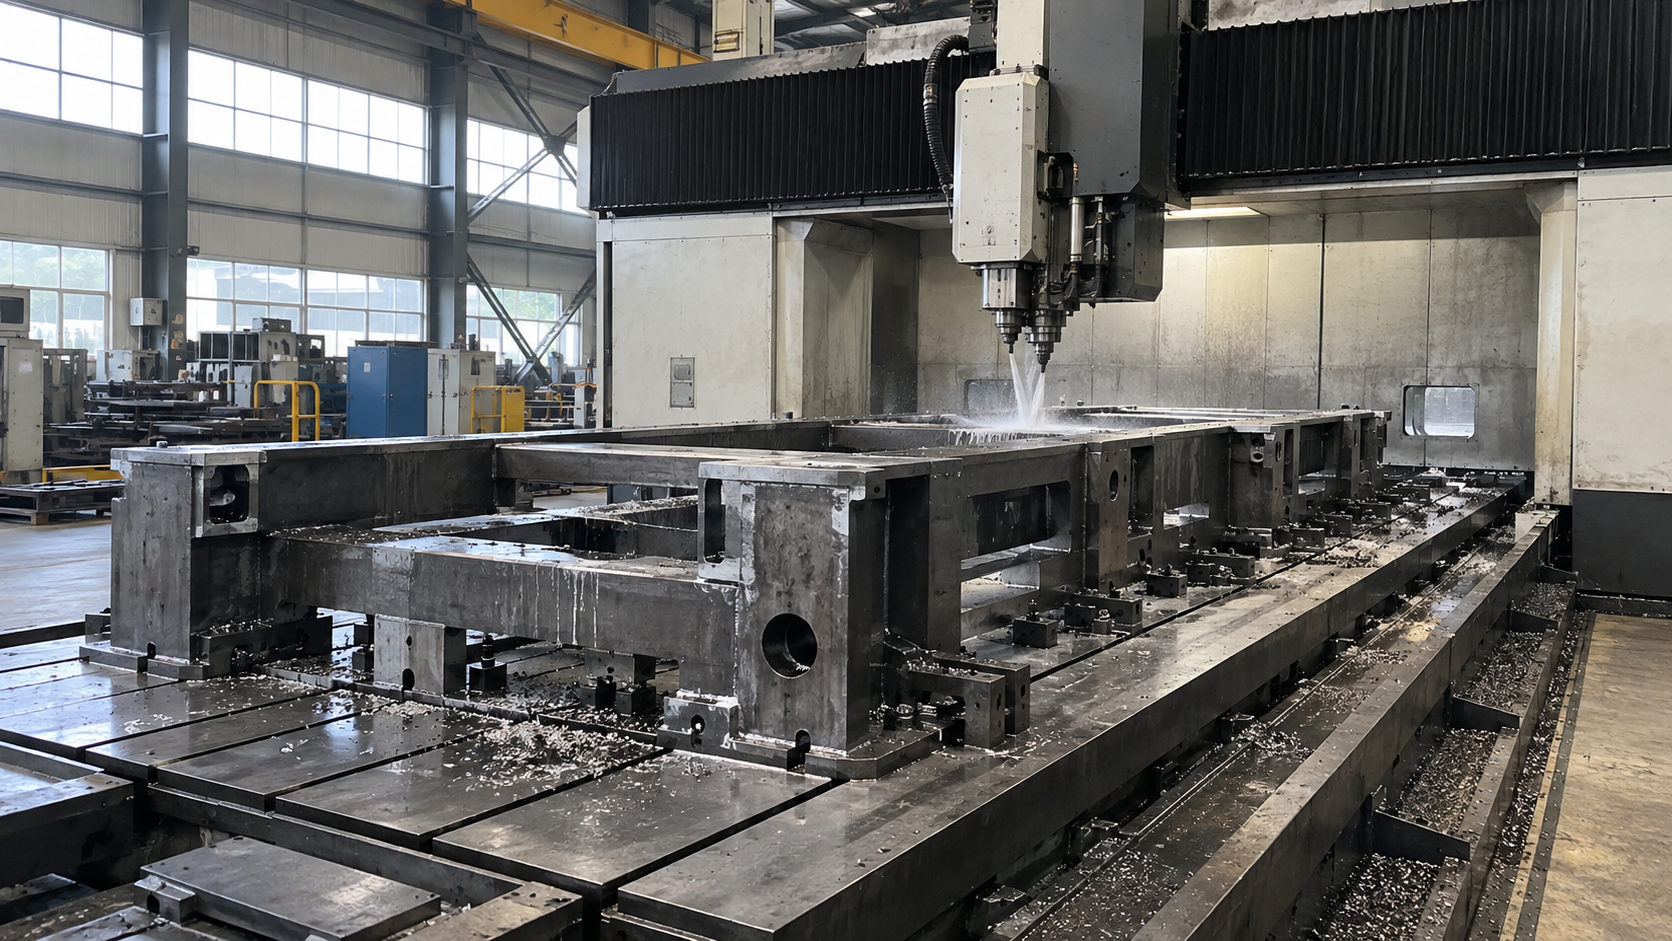
| Centro de mecanizado de gran formato | YHV1165 | Huaya CNC | 1 | ±0.02 mm | Bastidores, utillajes y paneles estructurales de grandes dimensiones que superan el campo de trabajo de nuestros centros de mecanizado estándar. |
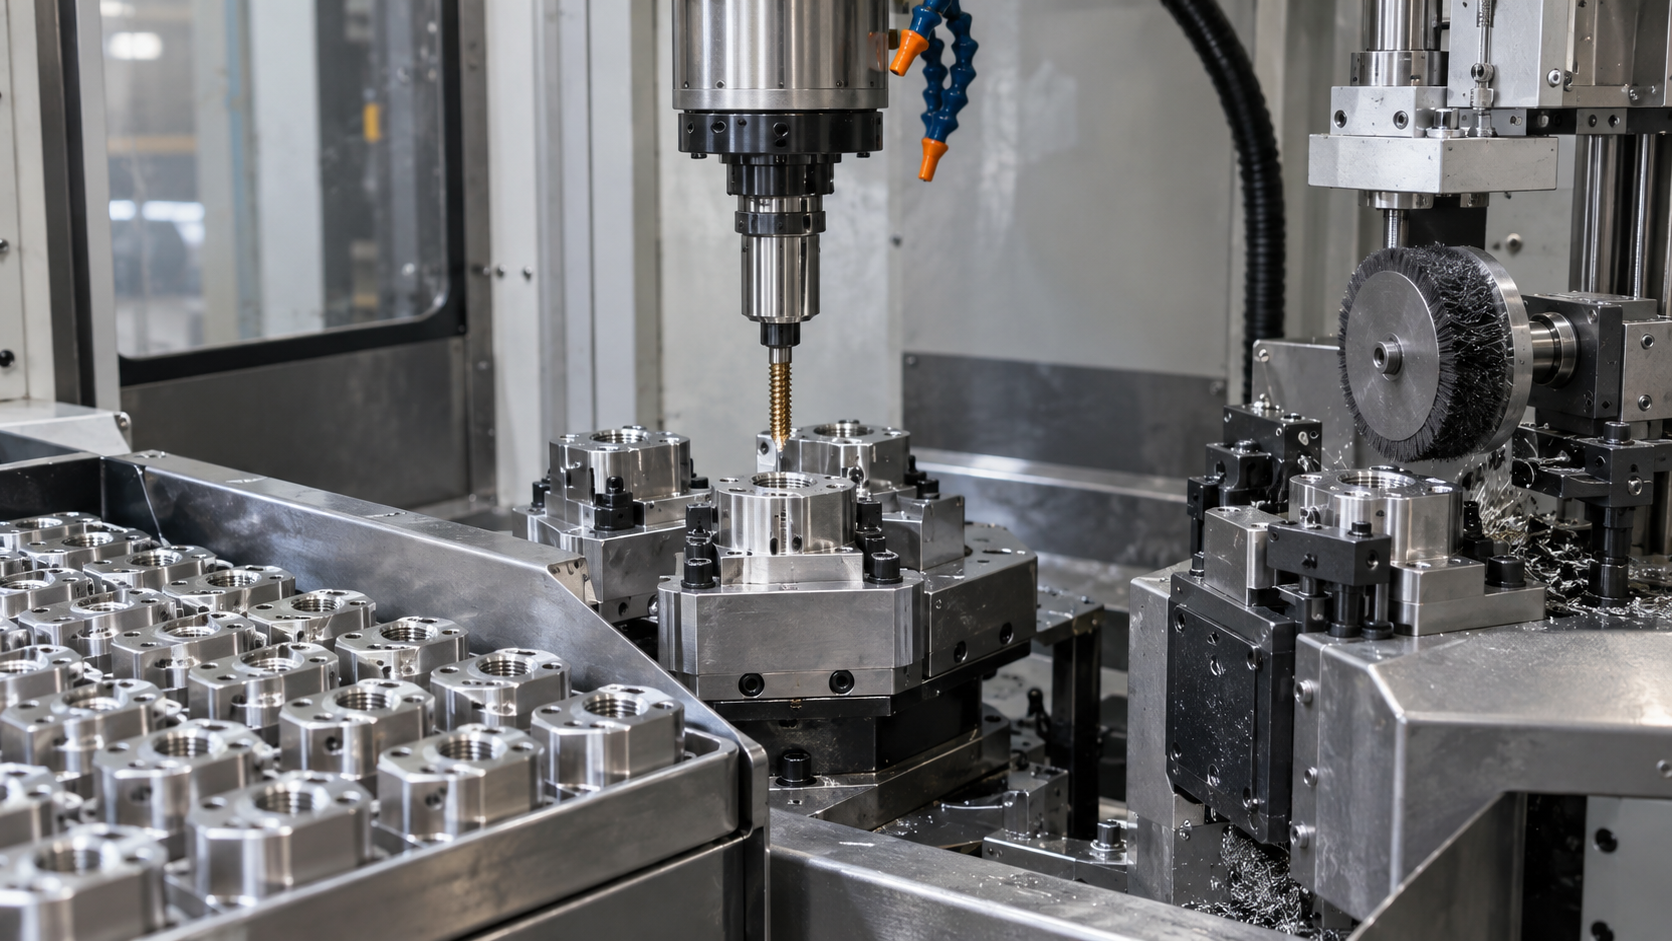
| Equipo de roscado automático y operaciones secundarias | T500 / T600 / T700 | Doosan | 1 | ±0.05 mm | Roscado, desbarbado y operaciones secundarias ligeras de alto volumen, desplazados de los centros de mecanizado para mantener las horas de husillo dedicadas al arranque de viruta. |
Equipos de inspección
Los controles con MMC se adaptan a la geometría vinculada al sistema de referencia; los calibres son adecuados para diámetros y roscas; los controles de rugosidad, dureza y recubrimiento responden a otros requisitos de aceptación. Especifique los números de característica, el muestreo, el formato de informe y cualquier procedimiento de inspección proporcionado por el cliente.
| Equipos de inspección | Qué verifica | Modo de uso | Documentación disponible |
|---|---|---|---|
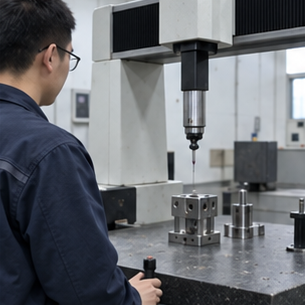
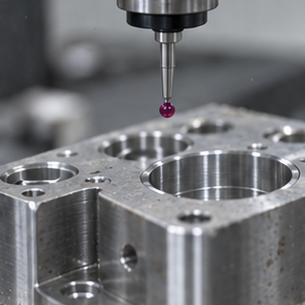
| Máquina de medición por coordenadas (MMC) | Complex dimensions, datum relationships, position and profile | Inspección dimensional de primeras piezas y en proceso conforme a su modelo STEP. | First-article or dimensional report when agreed |
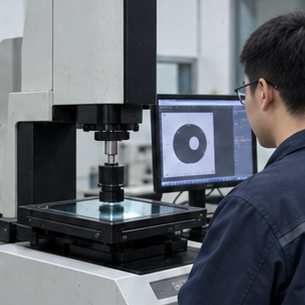
| Máquina de medición por visión / proyector óptico | Small profiles, edge features, hole positions and optical geometry | Inspección de perfiles sin contacto, comparación de elementos 2D y controles rápidos APTO/NO APTO para piezas pequeñas de precisión. | Dimensional inspection record when agreed |
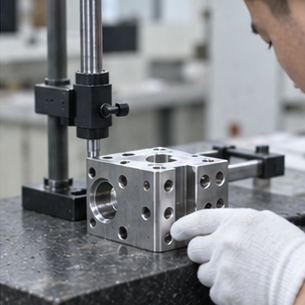
| Calibrador de alturas y mármol de referencia | Heights, steps, parallel surfaces and in-process reference dimensions | Mediciones manuales de altura, inspección de trazados y verificación de referencias en banco. | In-process or final inspection record when agreed |
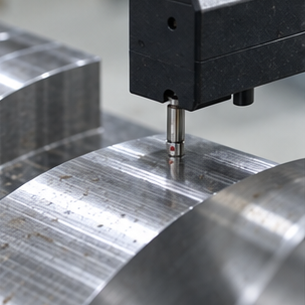
| Rugosímetro | Specified Ra surface-finish requirements | Lecturas de acabado superficial Ra / Rz en caras de sellado y rodamientos. | Surface-finish record when agreed |
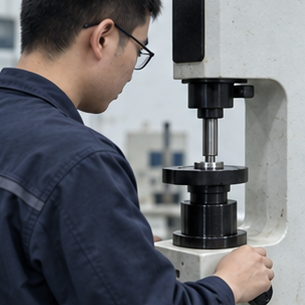
| Durómetro | Material condition or post-treatment hardness | Comprobaciones Rockwell / Vickers en piezas con tratamiento térmico y de acero para herramientas. | Hardness record when agreed |
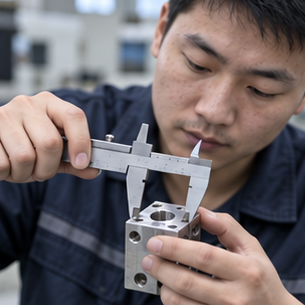
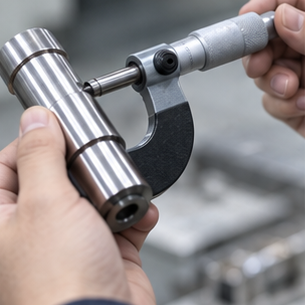
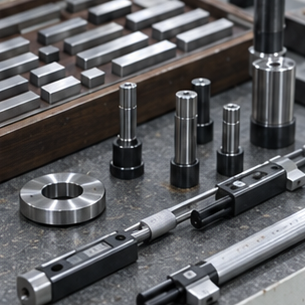
| Micrómetros, calibres de interiores, calibres de roscas y calibres de clavijas | Diameters, bores, threads and feature-specific dimensions | Verificaciones dimensionales manuales en planta para Ø exterior, Ø interior, roscas y elementos de clavijas. | Inspection record when agreed |
| Medidor de espesor de recubrimiento | Coating thickness where specified | Verificación del espesor de anodizado y recubrimientos electrolíticos en piezas con requisitos de tratamiento superficial. | Coating-thickness record when agreed |
Capacidades destacadas
- Plano revisadotolerancias
- 3 / 4 / 5-ejesrutas de mecanizado
- Primer artículo y dimensionalessoporte de inspección
Documentación de calidad
- Confirmación de revisión del plano
Conforme a lo acordado — cada revisión recibida se confirma antes de modificar la herramienta.
- Trazabilidad del material
Se entrega cuando se solicita — certificado de fábrica o registros de material trazables a la colada por lote.
- Informes de primer artículo y dimensionales
Conforme a lo acordado — informe FAIR / dimensional completo frente a su modelo STEP y plan de control.
- Identificación de lote y documentación de envío
Conforme a lo acordado — identificadores de lote/partida, listas de empaque y COC / CofA enviados con cada despacho.
Suba los planos para evaluar el proceso
Envíe el plano en 2D, el modelo STEP, el estado del material, la cantidad y las dimensiones críticas. Indique si se requiere informe de MMC, lectura de rugosidad, ensayo de dureza o verificación de recubrimiento para revisar el proceso y el alcance de la inspección.