
Lavorazioni CNC e attrezzature di controllo: come i pezzi vengono lavorati e verificati.
Confronta le risorse di fresatura, tornitura e rettifica con controlli dimensionali, superficiali e di materiale. Tecpreva conferma l'allocazione dei macchinari a partire dal disegno e dal piano di controllo.
Parti dalla geometria del pezzo, non dal numero di macchine. Le risorse di fresatura gestiscono facce, tasche e schemi di fori; la tornitura le superfici di rotazione; la rettifica può supportare gli accoppiamenti finali dopo trattamento termico. Abbina i metodi di ispezione al sistema di riferimento, all'accessibilità delle feature e alla tolleranza ammessa. Conferma requisiti speciali, disponibilità delle macchine e perimetro di misura in fase di offerta.
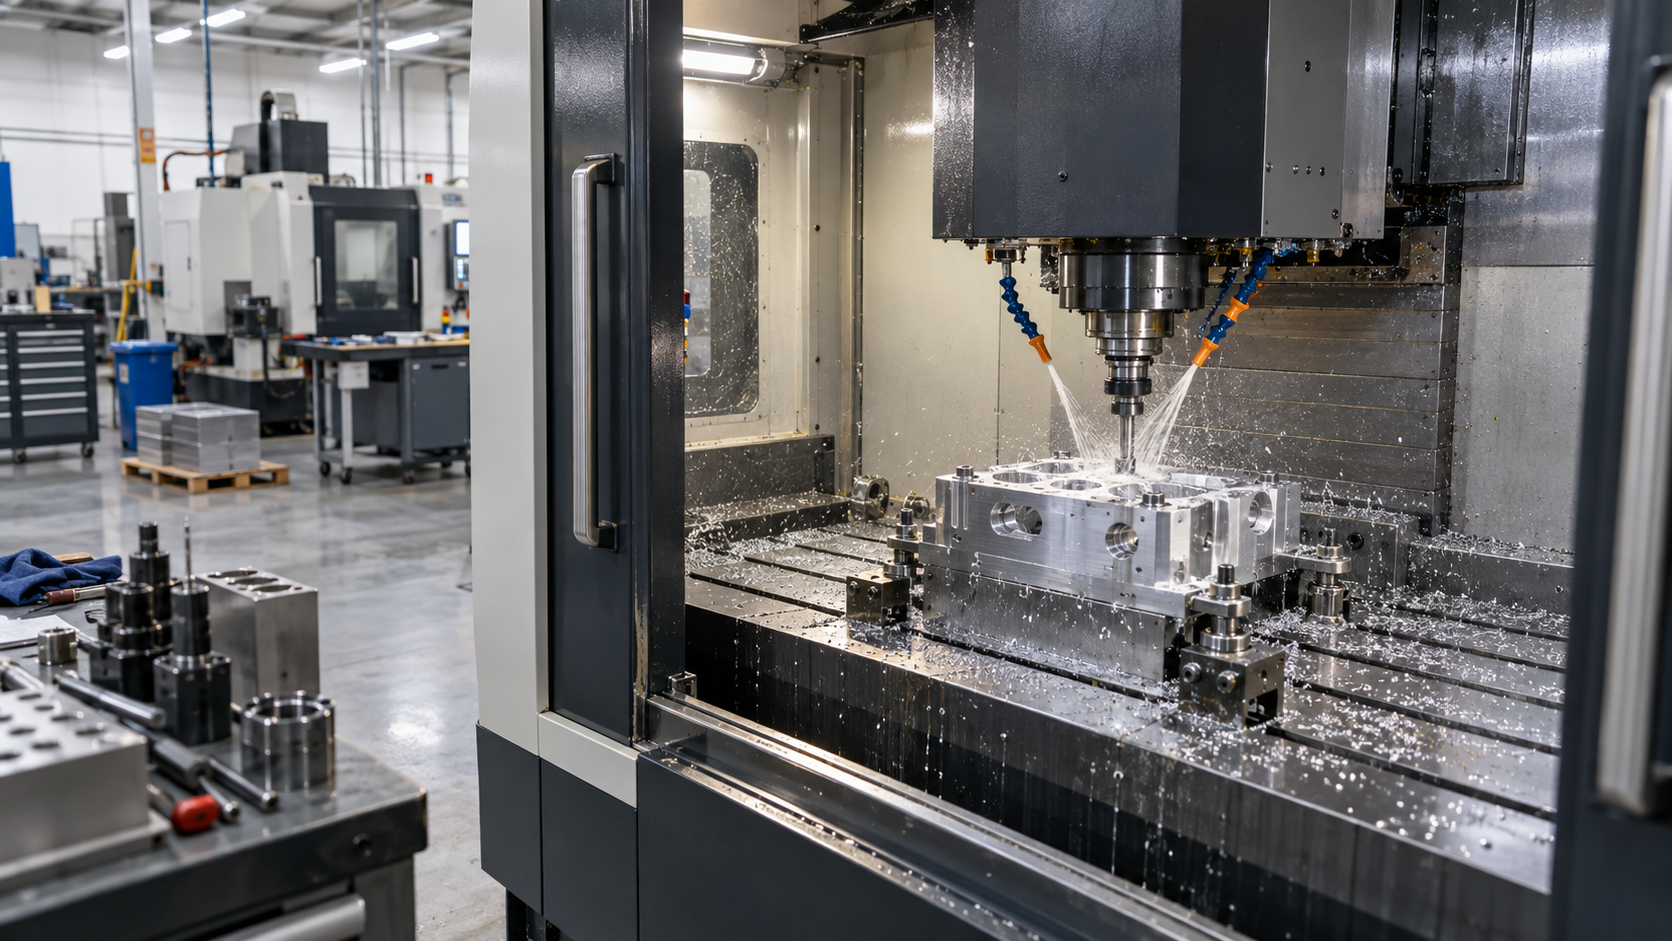
Macchinari per lavorazione CNC
Le specifiche delle macchine non garantiscono le tolleranze del pezzo finito. Verifica insieme materiale, attrezzaggio, accesso al taglio, temperatura, usura utensile e metodo di misura. I quantitativi dei macchinari indicati di seguito descrivono i dati locali disponibili; l'idoneità per il pezzo viene confermata separatamente.
| Tipo di macchinario | Model | Brand | Quantità | Precisione | Impiego tipico |
|---|---|---|---|---|---|
| Centro di lavoro CNC a 3 assi | HAA5 | Cincinnati | 9 | ±0.01 mm | Particolari prismatici, tasche, schemi di foratura e contornature di base su alluminio, acciaio e materie plastiche tecniche. |
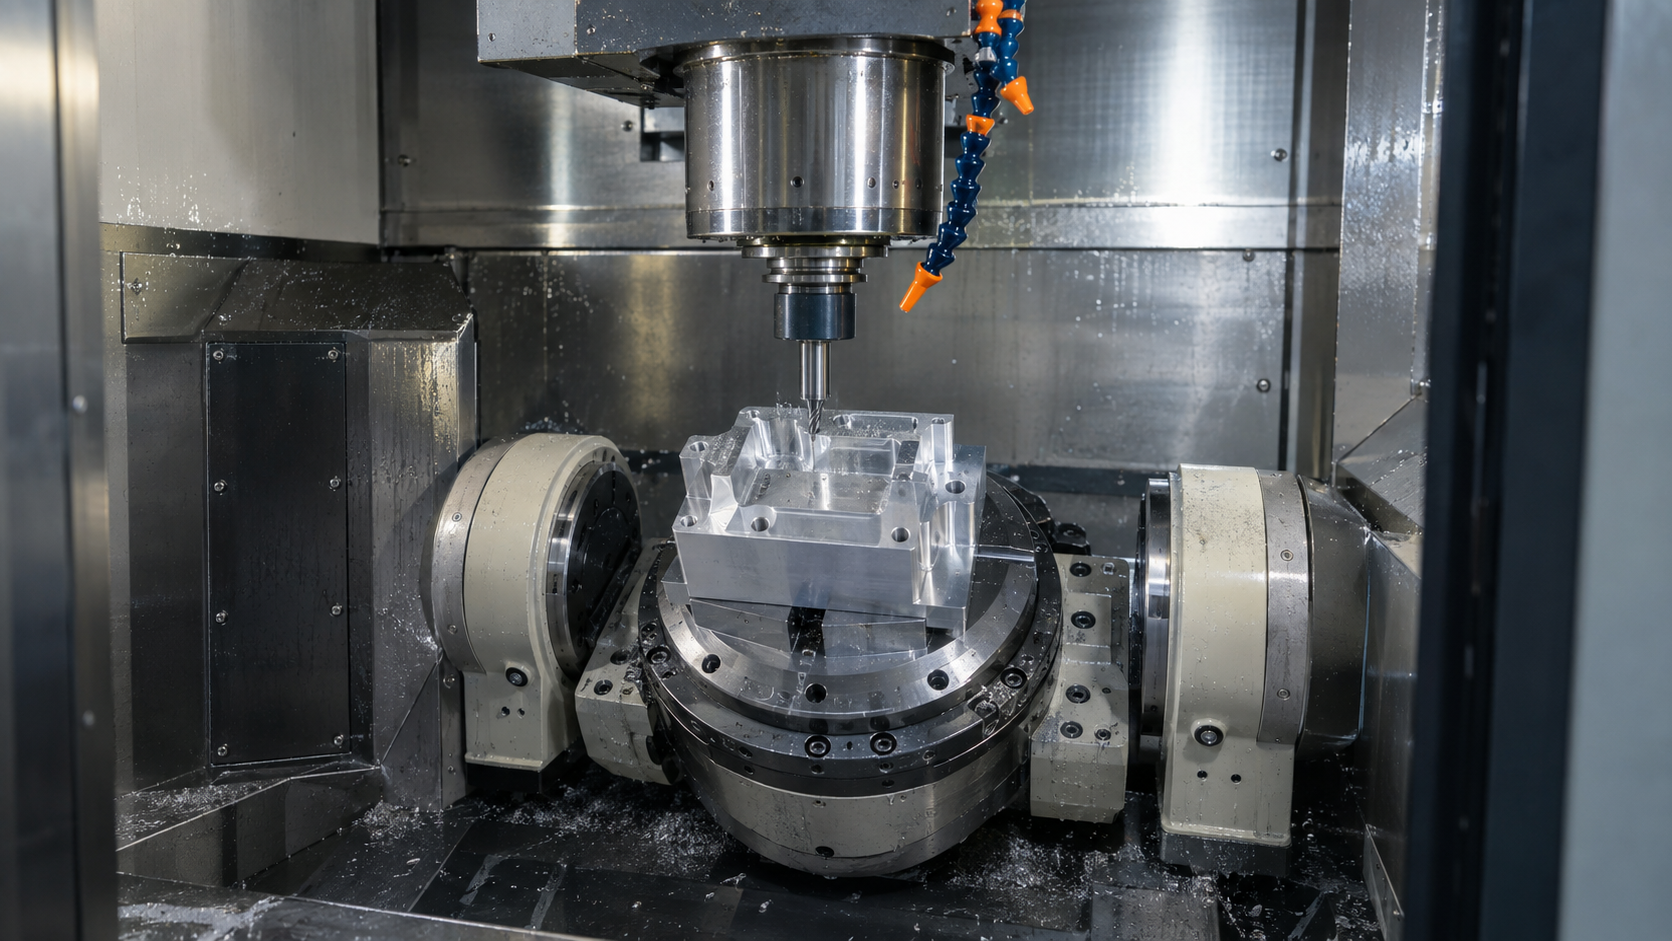
| Centro di lavoro CNC a 4 assi | VL3 / AV3 | TSUGAMI | 5 | ±0.01 mm | Particolari prismatici con quarto asse rotante per lavorazioni indicizzate, schemi di foratura su alberi e profili avvolti semplici. |
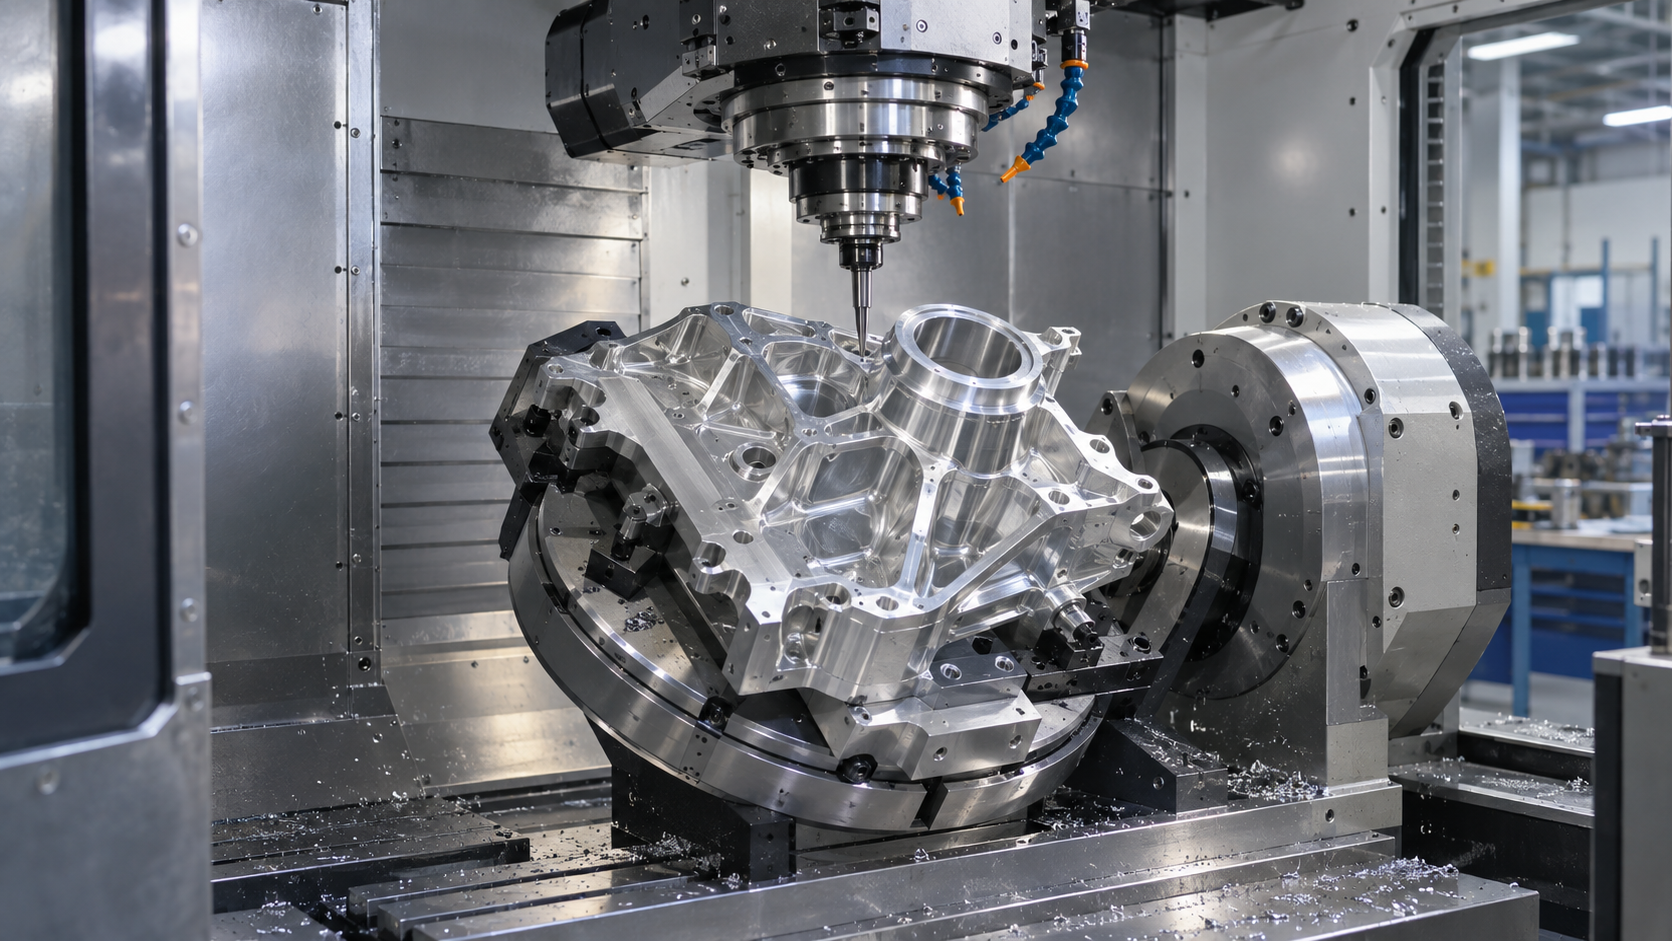
| Centro di lavoro CNC a 5 assi | S-PIUS8 / YHV1165 | Huaya CNC | 2 | ±0.005 mm | Lavorazioni angolari, geometrie complesse e riduzione dei riattrezzaggi per componenti aerospaziali, medicali e ottici. |
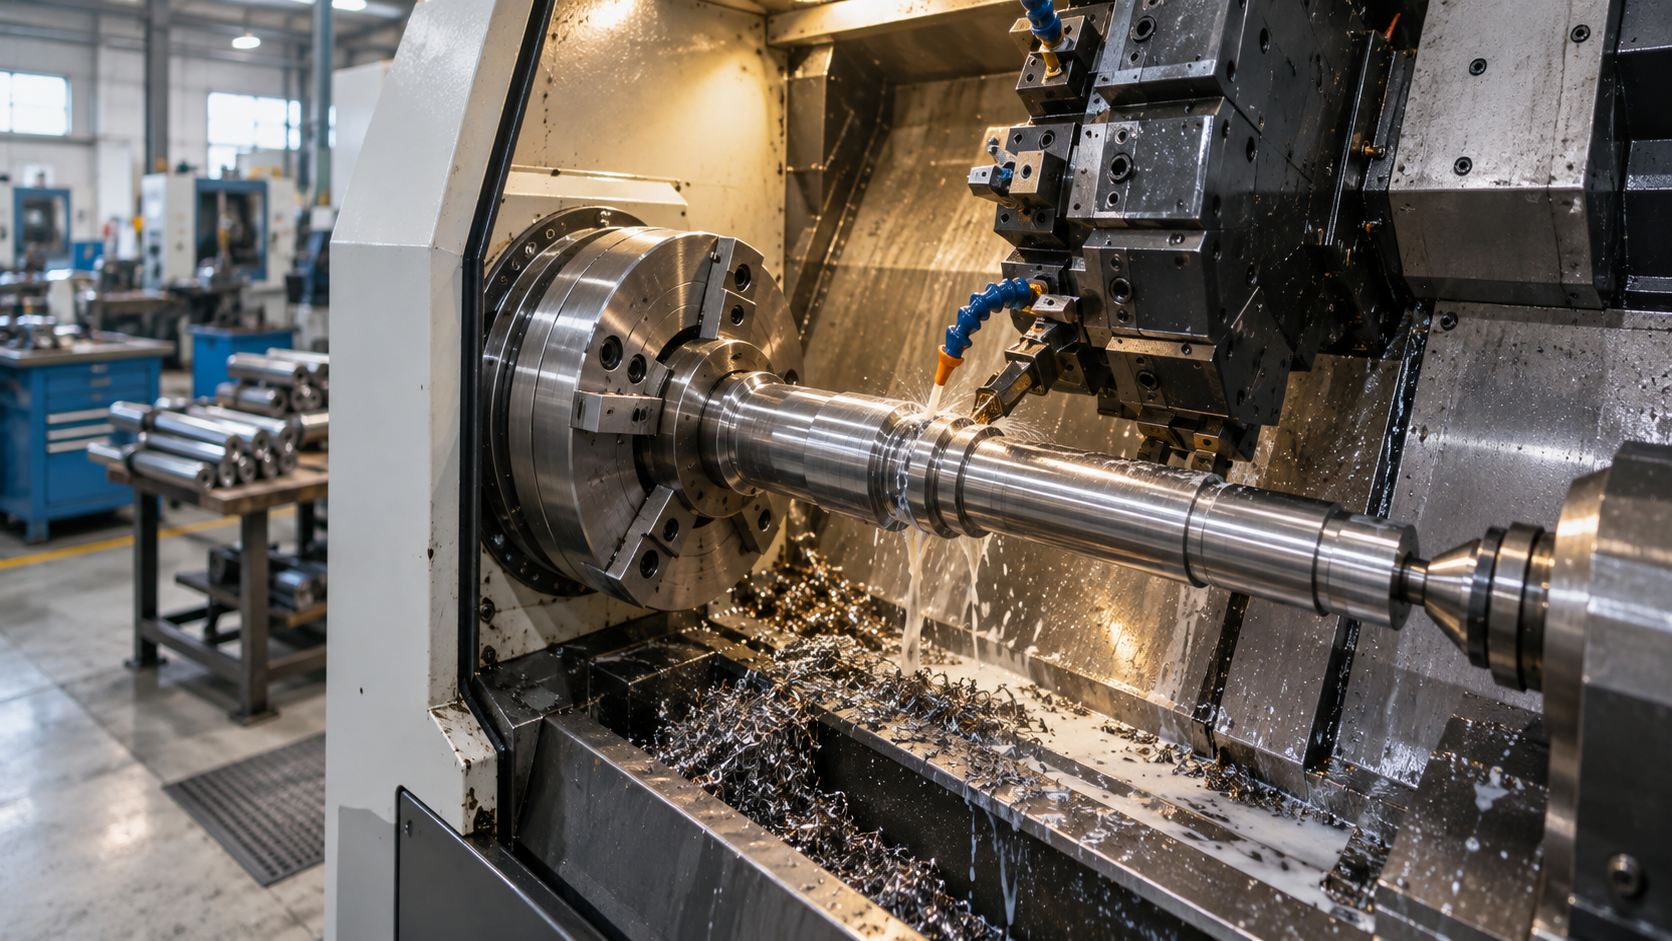
| Tornio CNC | HTC3650 | SMTCL | 3 | ±0.01 mm | Componenti torniti a forma di albero, con spianature e tolleranze di concentricità per applicazioni oleodinamiche e di controllo del moto. |
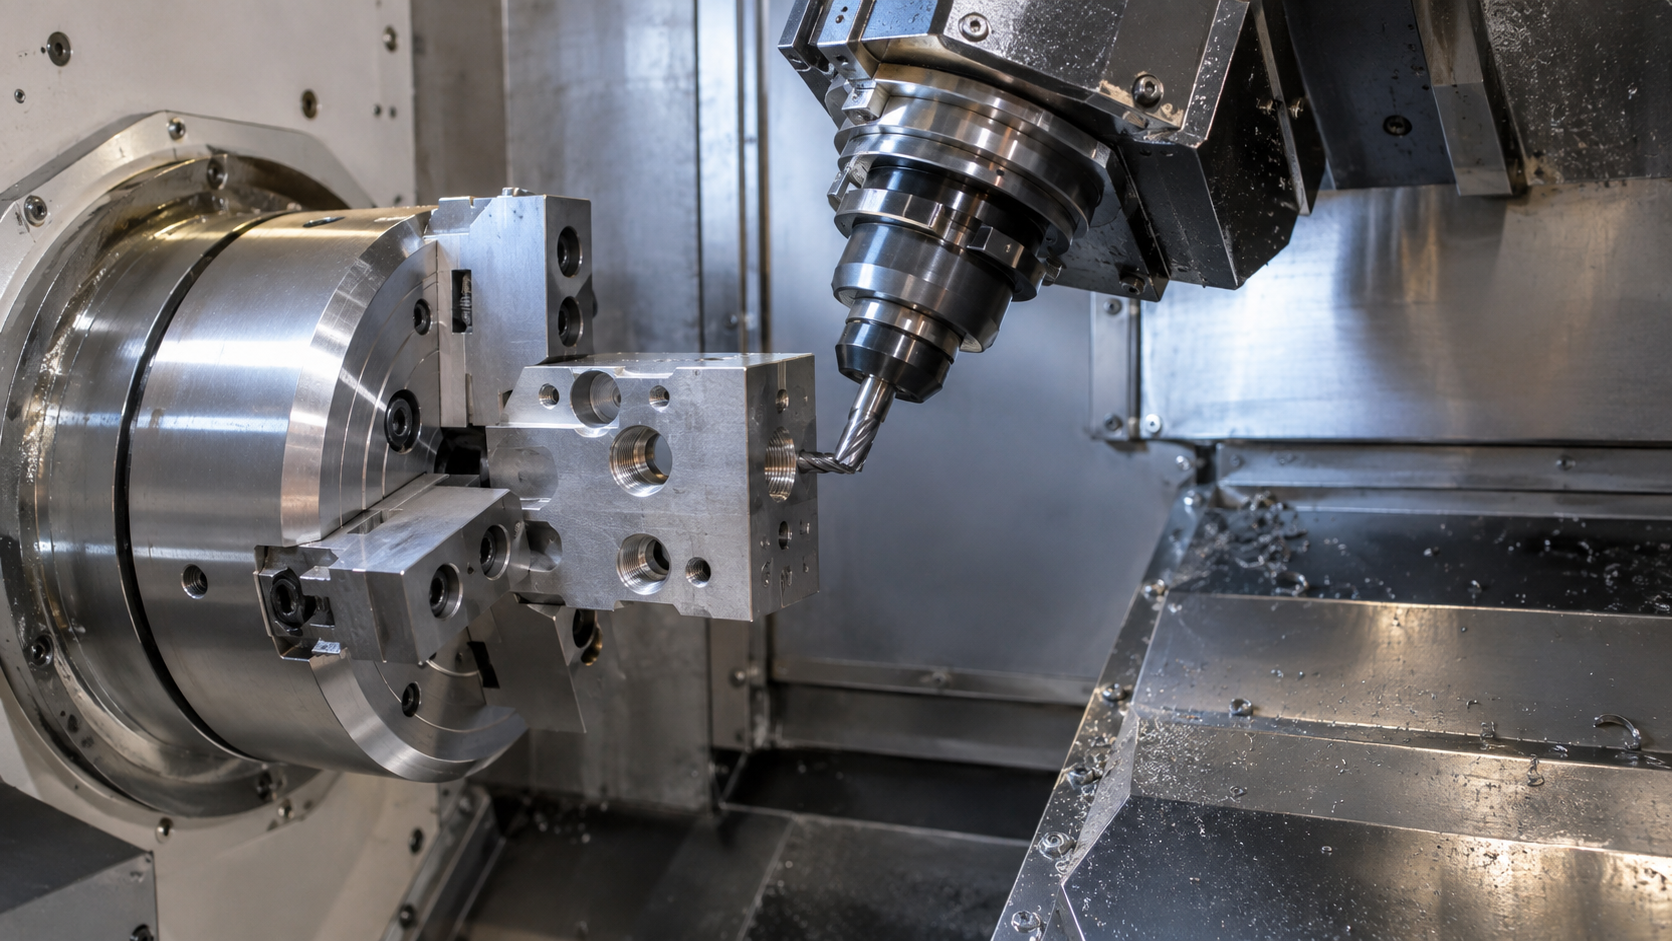
| Centro di tornio-fresatura | M08SY-II | TSUGAMI | 1 | ±0.01 mm | Sbozzi torniti con lavorazioni trasversali fresate in unico attrezzaggio: meno riprese per collettori idraulici e corpi strumento. |
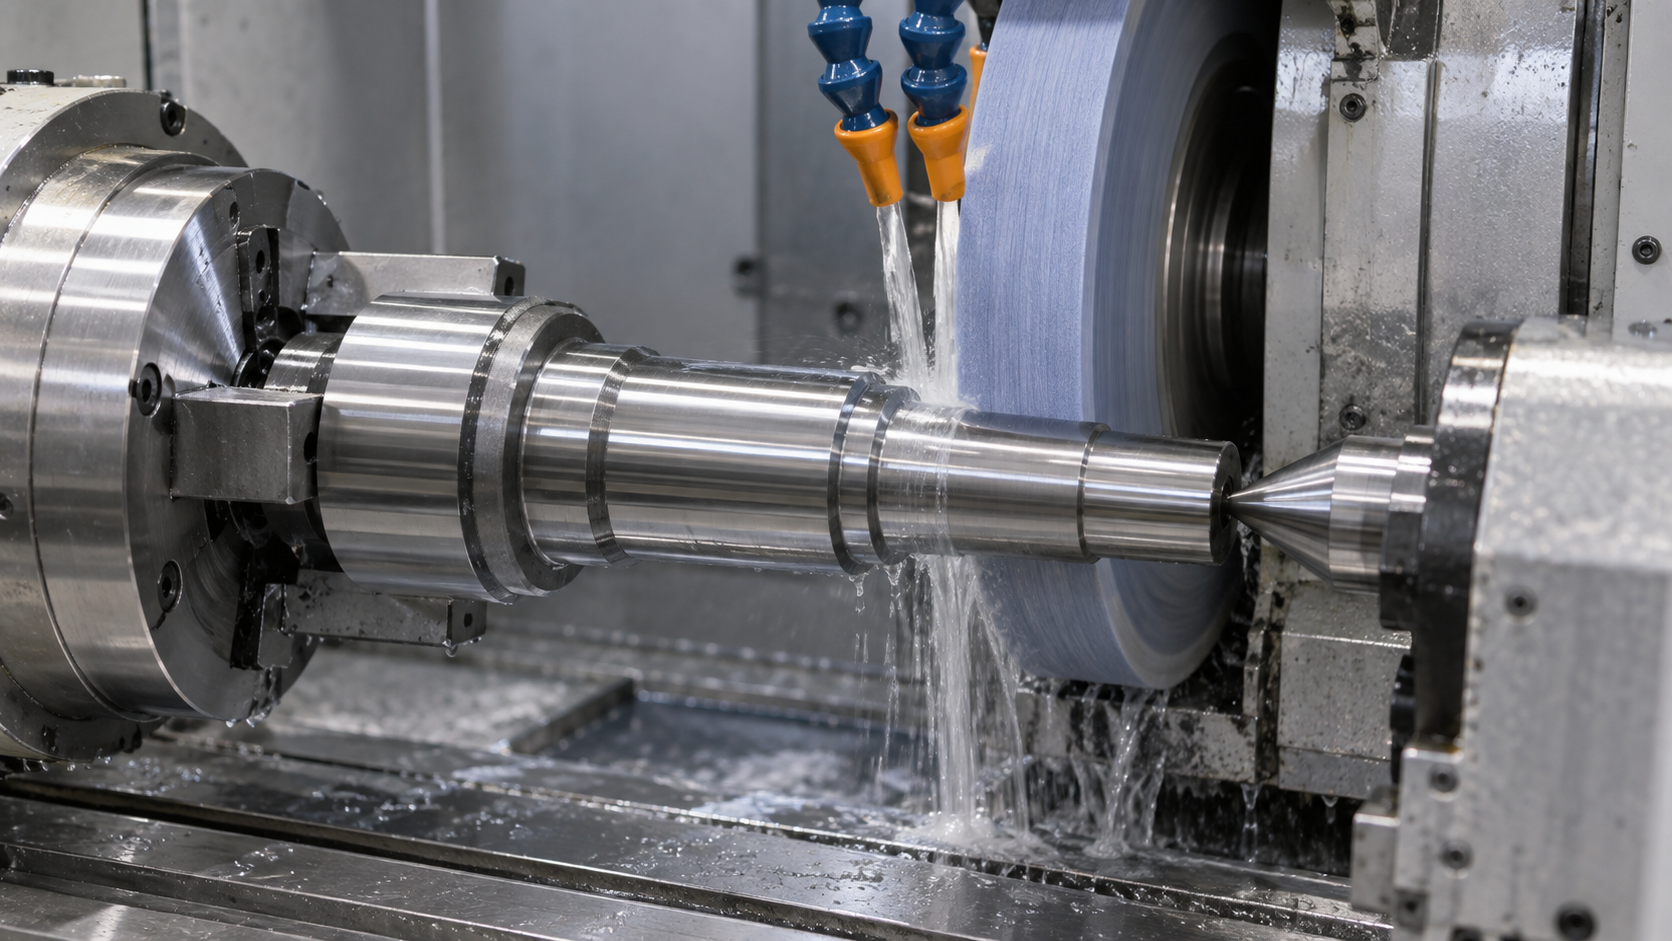
| Rettificatrice CNC | 618S | KENT | 1 | ±0.002 mm | Rettifica in piano e cilindrica per componenti temprati in acciaio da utensili, quando la precisione della fresatura non è più sufficiente. |
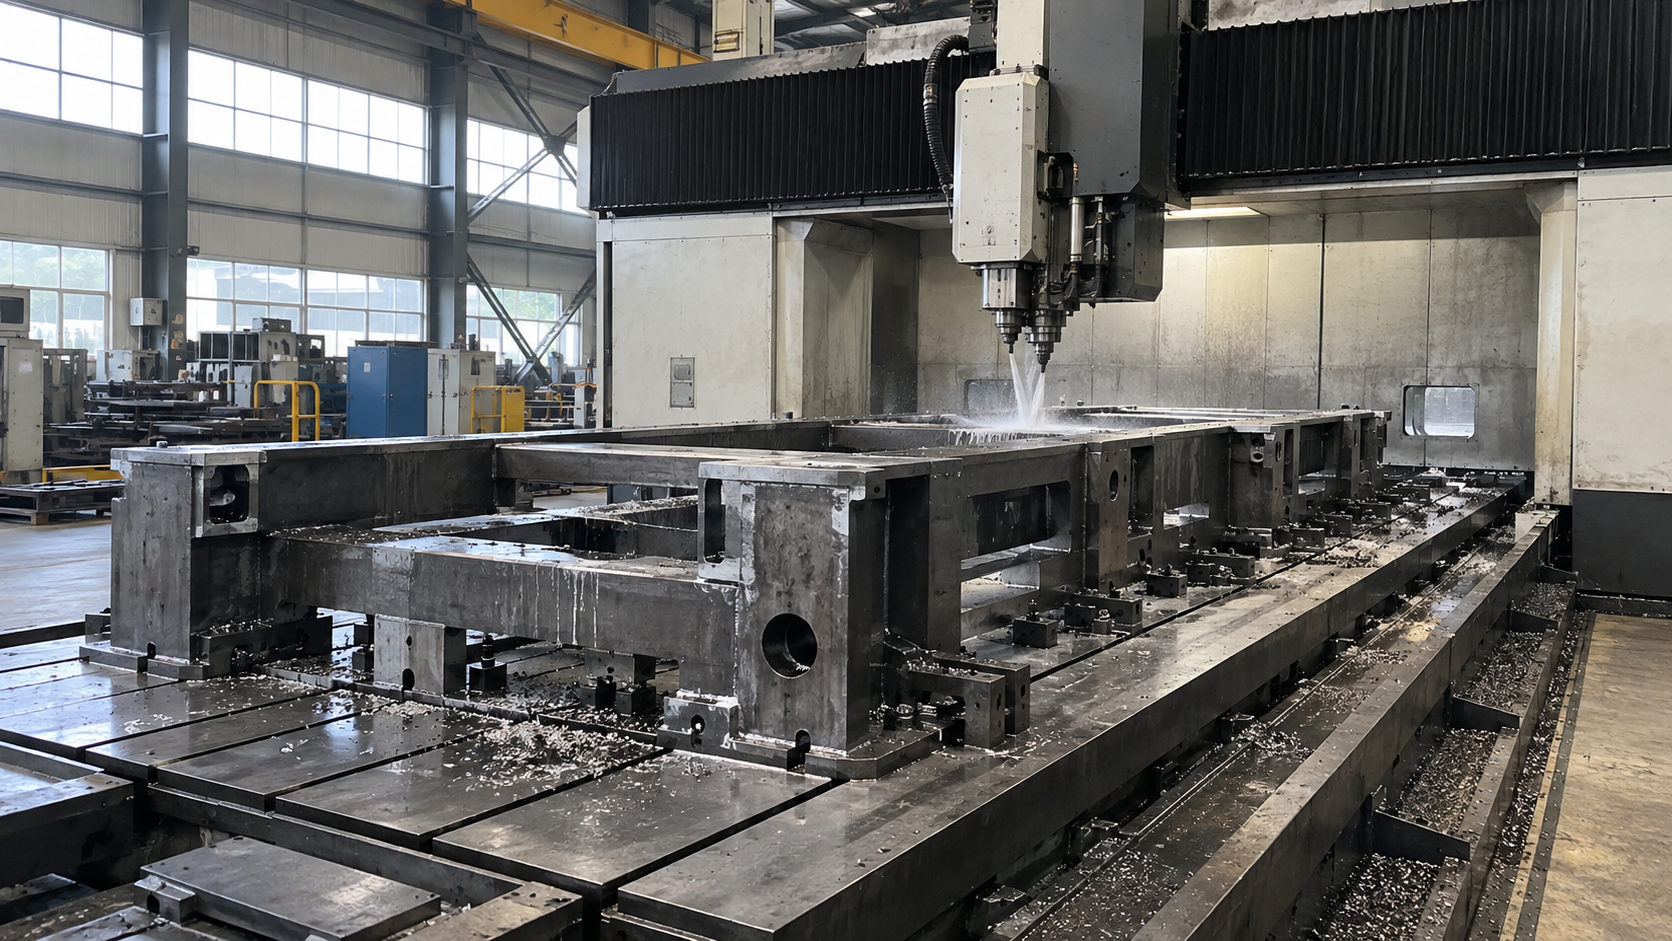
| Centro di lavoro di grande formato | YHV1165 | Huaya CNC | 1 | ±0.02 mm | Telai, dime e pannelli strutturali fuori misura che superano il campo di lavoro dei nostri centri di lavoro standard. |
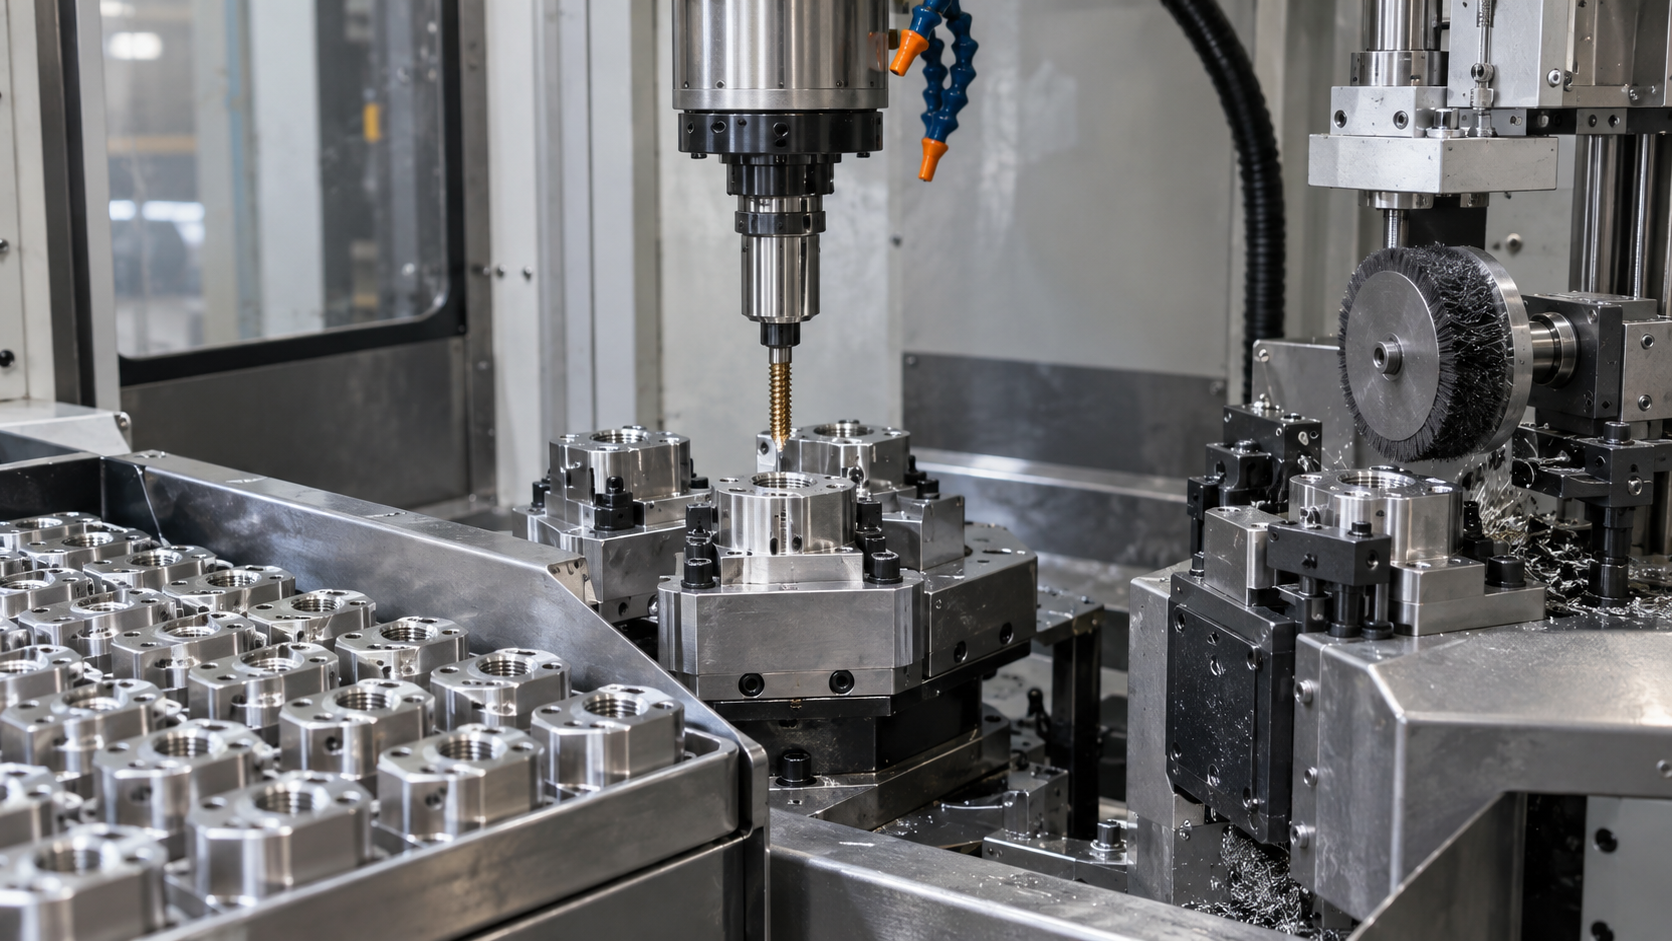
| Maschiatura automatica / macchinari per lavorazioni secondarie | T500 / T600 / T700 | Doosan | 1 | ±0.05 mm | Maschiatura, sbavatura e lavorazioni secondarie leggere ad alto volume spostate fuori dai centri di lavoro per dedicare le ore mandrino alle operazioni di taglio. |
Strumentazione di controllo
I controlli con CMM si adattano alla geometria legata al sistema di riferimento; i calibri ai diametri e alle filettature; i controlli di rugosità, durezza e rivestimento rispondono a diversi requisiti di accettazione. Specifica numeri caratteristici, campionamento, formato del rapporto ed eventuali procedure di ispezione fornite dal cliente.
| Strumentazione di controllo | Cosa verifica | Come viene utilizzata | Documentazione disponibile |
|---|---|---|---|
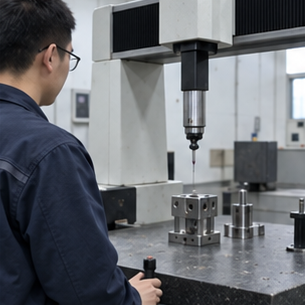
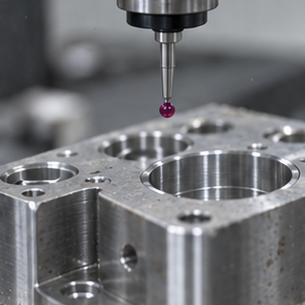
| Macchina di misura a coordinate (CMM) | Complex dimensions, datum relationships, position and profile | Controllo dimensionale del primo articolo e in corso di lavorazione rispetto al modello STEP. | First-article or dimensional report when agreed |
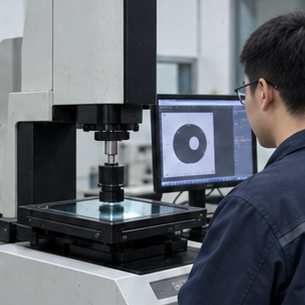
| Macchina di misura a visione / proiettore ottico | Small profiles, edge features, hole positions and optical geometry | Ispezione del profilo senza contatto, confronto di feature 2D e rapidi controlli passa/non passa su piccoli componenti di precisione. | Dimensional inspection record when agreed |
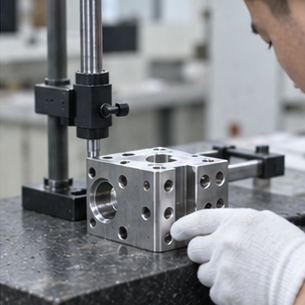
| Calibro di altezza e piano di riscontro in granito | Heights, steps, parallel surfaces and in-process reference dimensions | Misure di altezza manuali, controllo del tracciamento e verifica dei riferimenti in postazione. | In-process or final inspection record when agreed |
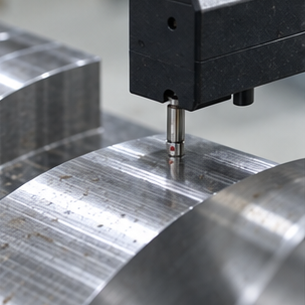
| Rugosimetro | Specified Ra surface-finish requirements | Letture Ra / Rz della finitura superficiale su superfici di tenuta e sedi di cuscinetto. | Surface-finish record when agreed |
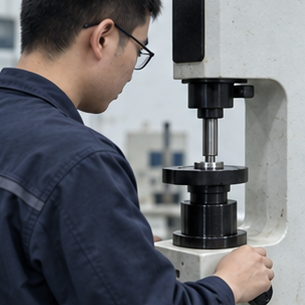
| Durometro | Material condition or post-treatment hardness | Controlli Rockwell / Vickers su componenti trattati termicamente e in acciaio da utensili. | Hardness record when agreed |
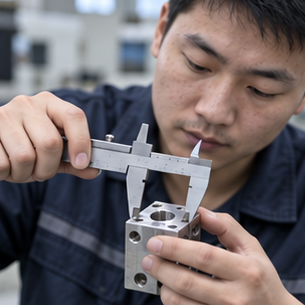
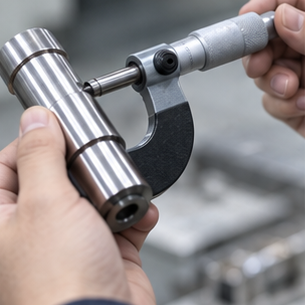
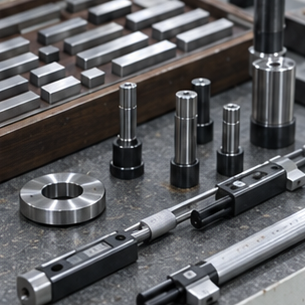
| Micrometri, alesametri, calibri per filettature e calibri a tampone | Diameters, bores, threads and feature-specific dimensions | Controlli dimensionali manuali in officina per OD, ID, filettature e sedi per spine. | Inspection record when agreed |
| Spessimetro per rivestimenti | Coating thickness where specified | Verifica dello spessore di anodizzazione e trattamento galvanico su componenti con requisiti di trattamento superficiale. | Coating-thickness record when agreed |
Caratteristiche distintive
- Disegno verificatotolleranze
- 3 / 4 / 5 assicicli di lavorazione
- Primo pezzo e dimensionalesupporto all'ispezione
Documentazione qualità
- Conferma revisione disegno
Fornito come concordato — ogni revisione ricevuta viene confermata prima di modificare l'attrezzaggio.
- Tracciabilità del materiale
Fornito quando richiesto — certificato del produttore o documenti del materiale tracciabili al numero di colata, per ciascun lotto.
- Rapporti di primo pezzo e dimensionali
Fornito come concordato — rapporto FAI / dimensionale completo rispetto al modello STEP e al piano di controllo.
- Identificazione del lotto e documentazione di spedizione
Fornito come concordato — identificativi di lotto / partita, packing list e COC / CofA allegati a ogni spedizione.
Carica i disegni per la verifica delle attrezzature
Invia il disegno 2D, il modello STEP, lo stato del materiale, la quantità e le dimensioni critiche. Indica eventuali rapporti CMM, letture superficiali, prove di durezza o verifiche del rivestimento richiesti, così da poter esaminare il processo e l'ambito di controllo.