
CNC加工と検査設備:部品の加工ルートと検証
フライス加工、旋盤加工、研削加工のリソースを、寸法・表面・材料の各検査と併せて比較できます。Tecprevaは図面と検査計画に基づき設備の割り当てを確認します。
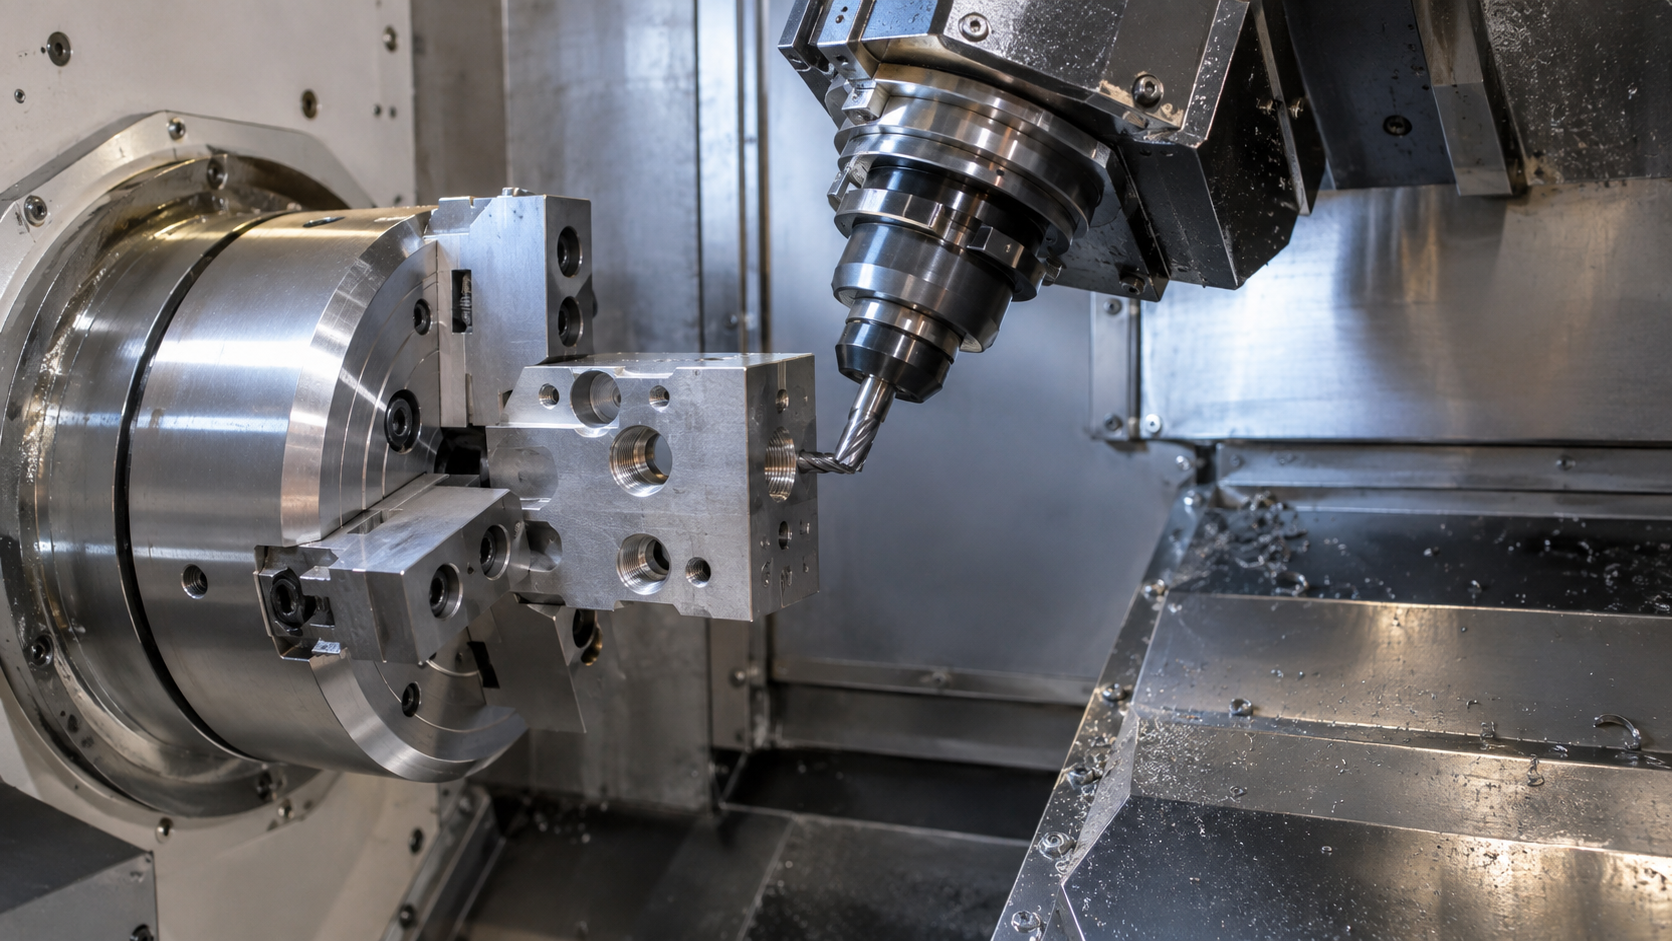
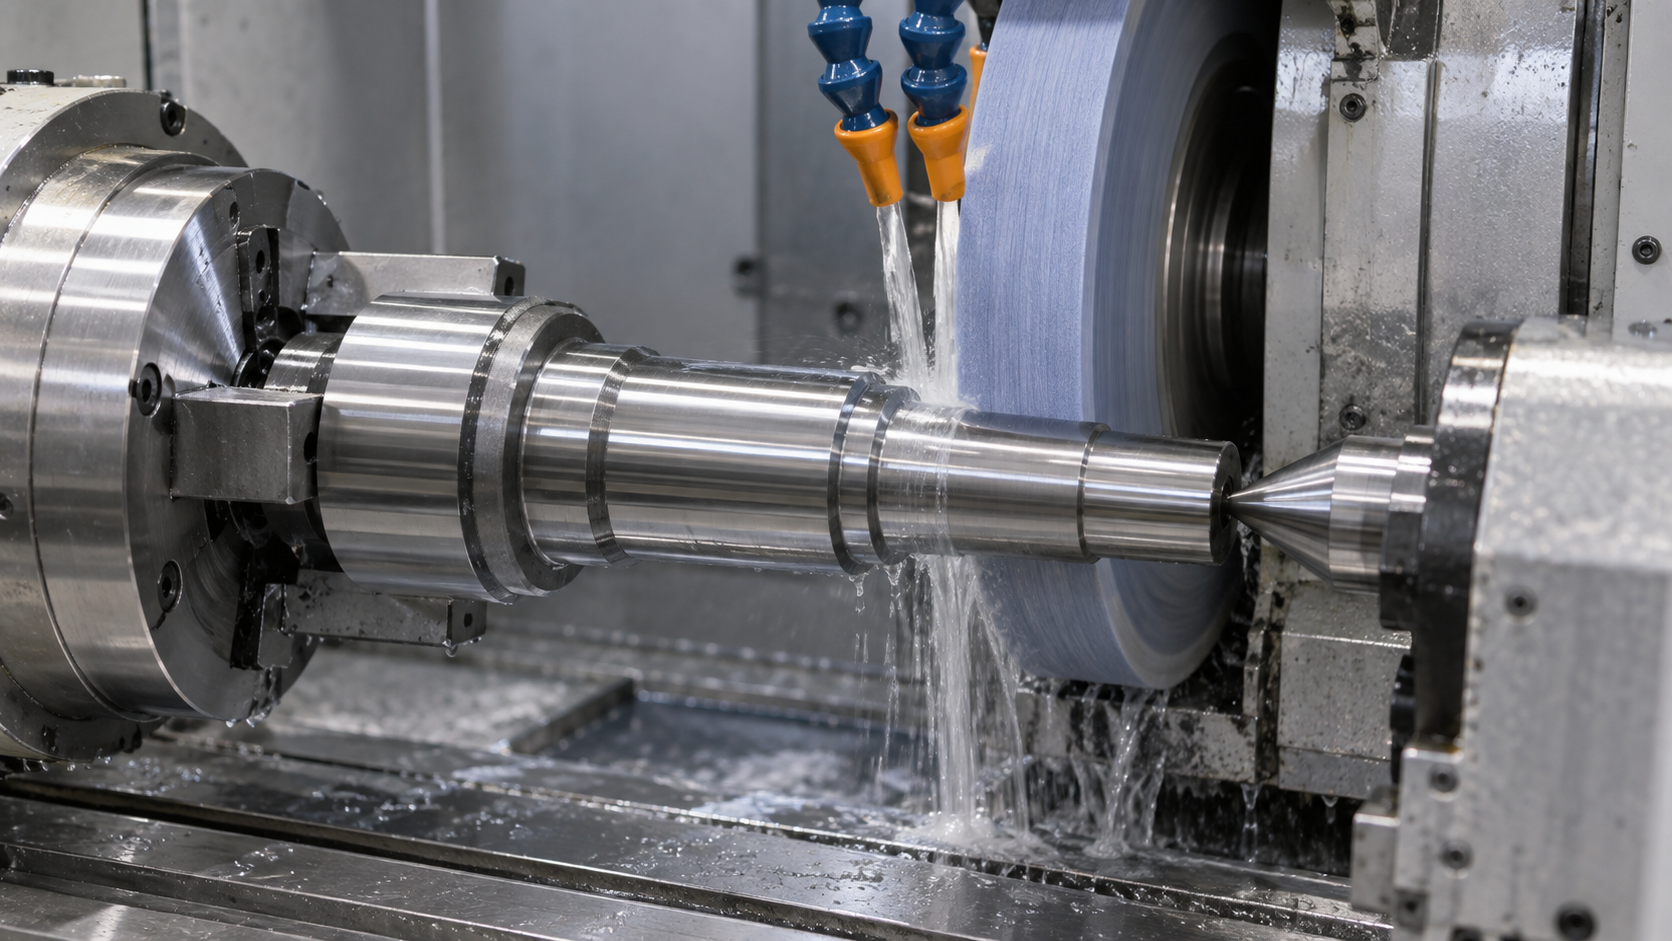
機械の台数ではなく、まず部品形状から検討します。フライス加工は面、ポケット、穴形状に対応し、旋盤加工は回転対称形状、研削加工は熱処理後の最終はめ合いに対応します。検査方法はデータム方式、部位へのアクセス性、許容差に合わせて選定してください。特殊設備の要否、機械の空き状況、測定範囲については見積もり時に確認します。
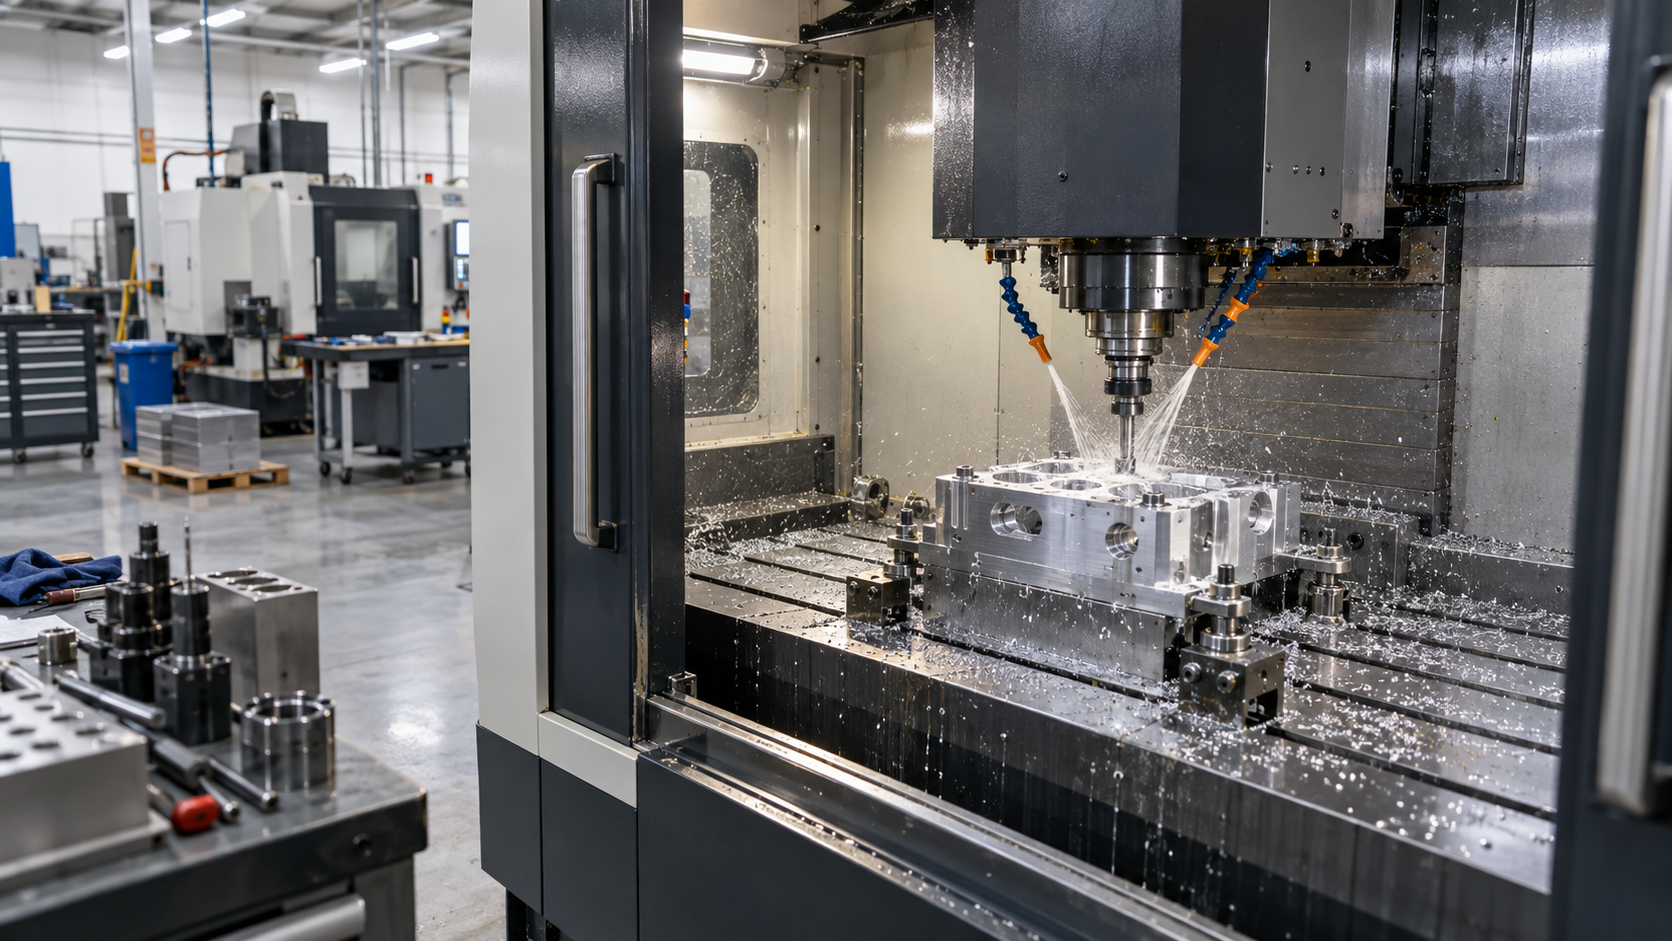
CNC加工設備
機械の仕様だけでは完成部品の許容差は保証できません。材料、ワーク保持、切削スペース、温度、工具摩耗、検査方法を総合的に確認する必要があります。下記記載の設備台数は既存の社内データに基づくものであり、部品への適合可否は別途確認となります。
| 設備種別 | Model | Brand | 数量 | 精度 | 主な用途 |
|---|---|---|---|---|---|
| 3軸マシニングセンター | HAA5 | Cincinnati | 9 | ±0.01 mm | アルミニウム、鋼、エンジニアリングプラスチックにおける角物部品のポケット加工、穴あけパターン、基本輪郭加工。 |
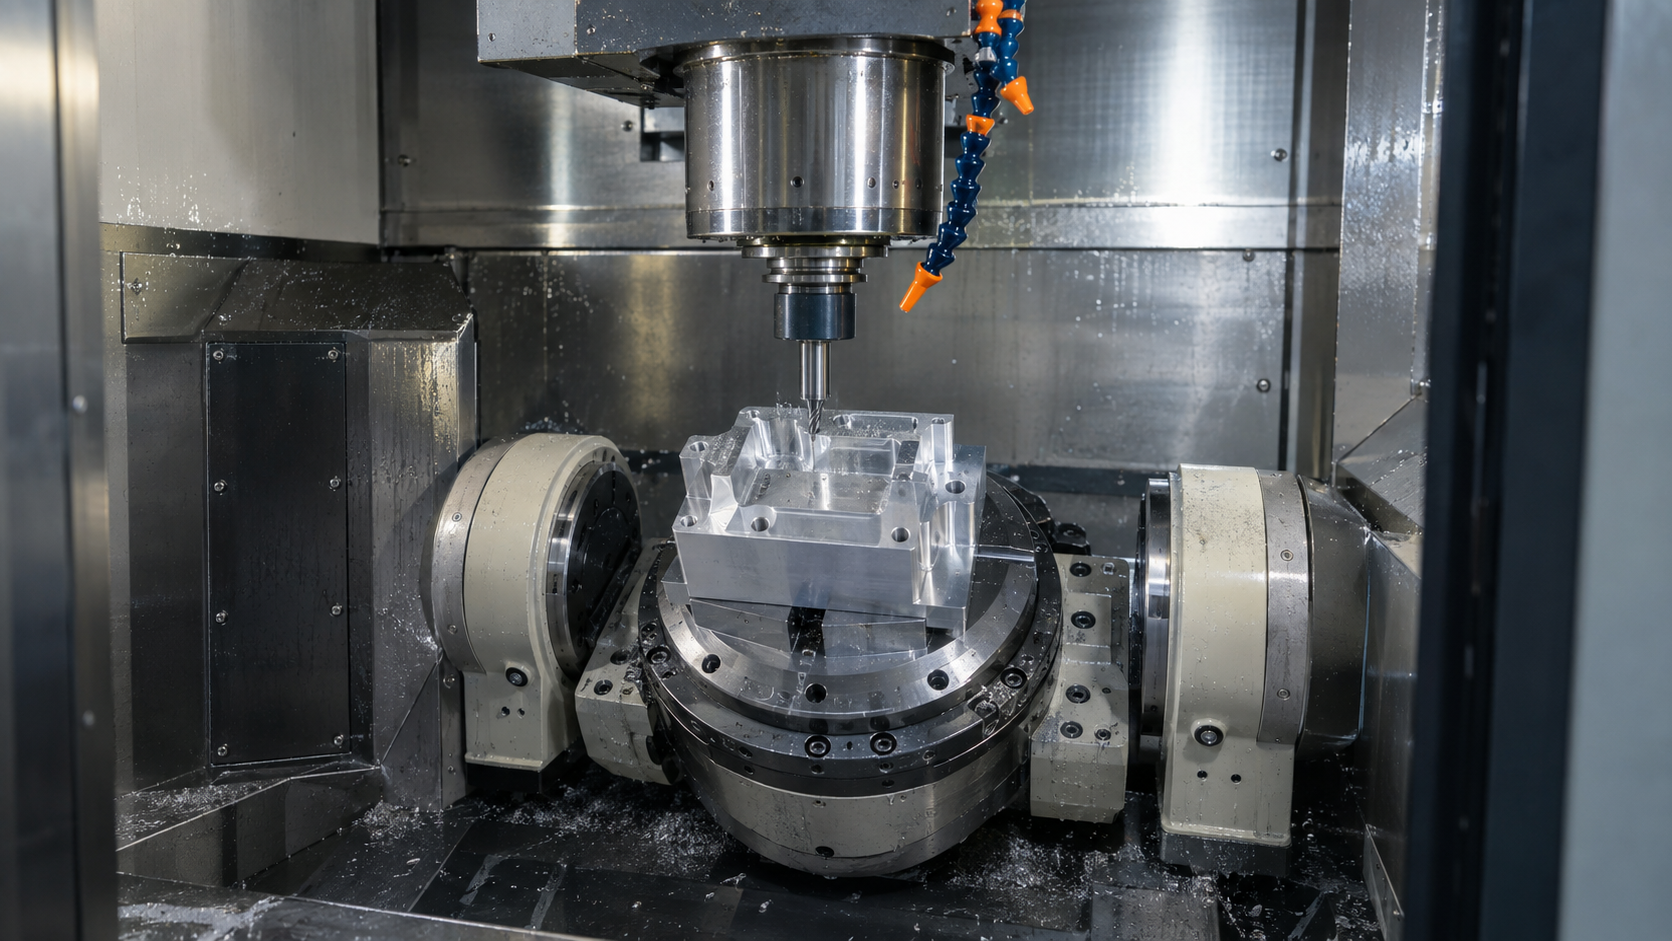
| 4軸マシニングセンター | VL3 / AV3 | TSUGAMI | 5 | ±0.01 mm | 回転第4軸による角物部品の割出加工、軸周りの穴加工、簡易な巻き付き輪郭加工。 |
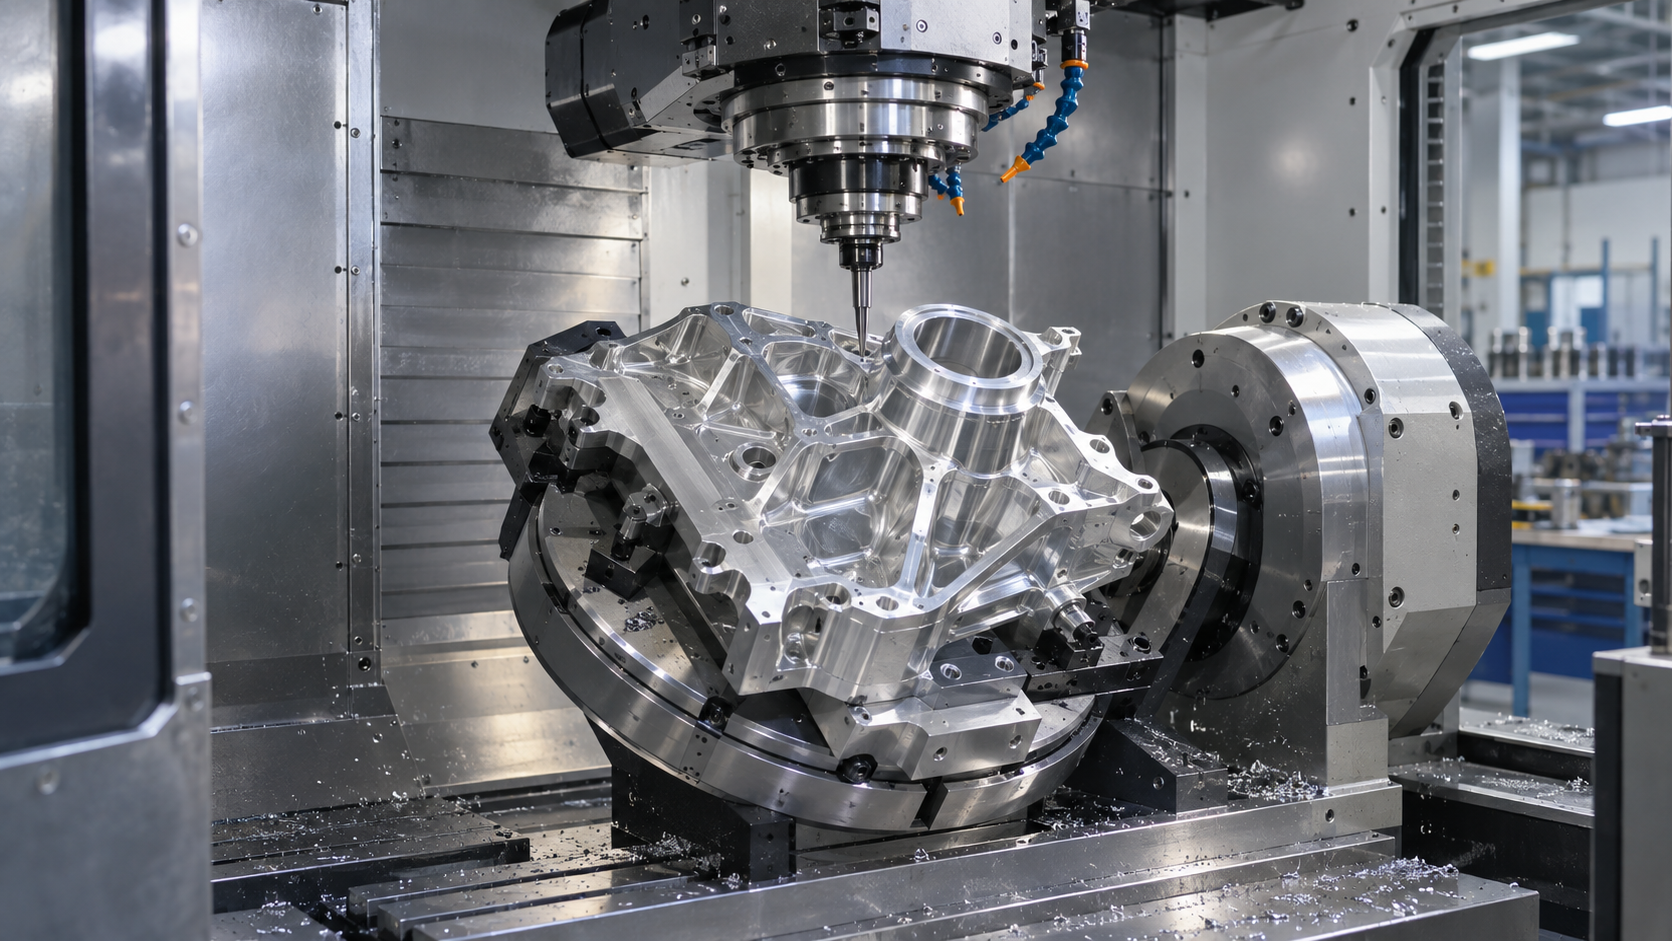
| 5軸マシニングセンター | S-PIUS8 / YHV1165 | Huaya CNC | 2 | ±0.005 mm | 航空宇宙・医療・光学部品における傾斜形状・複雑形状加工と、治具交換工数の削減。 |
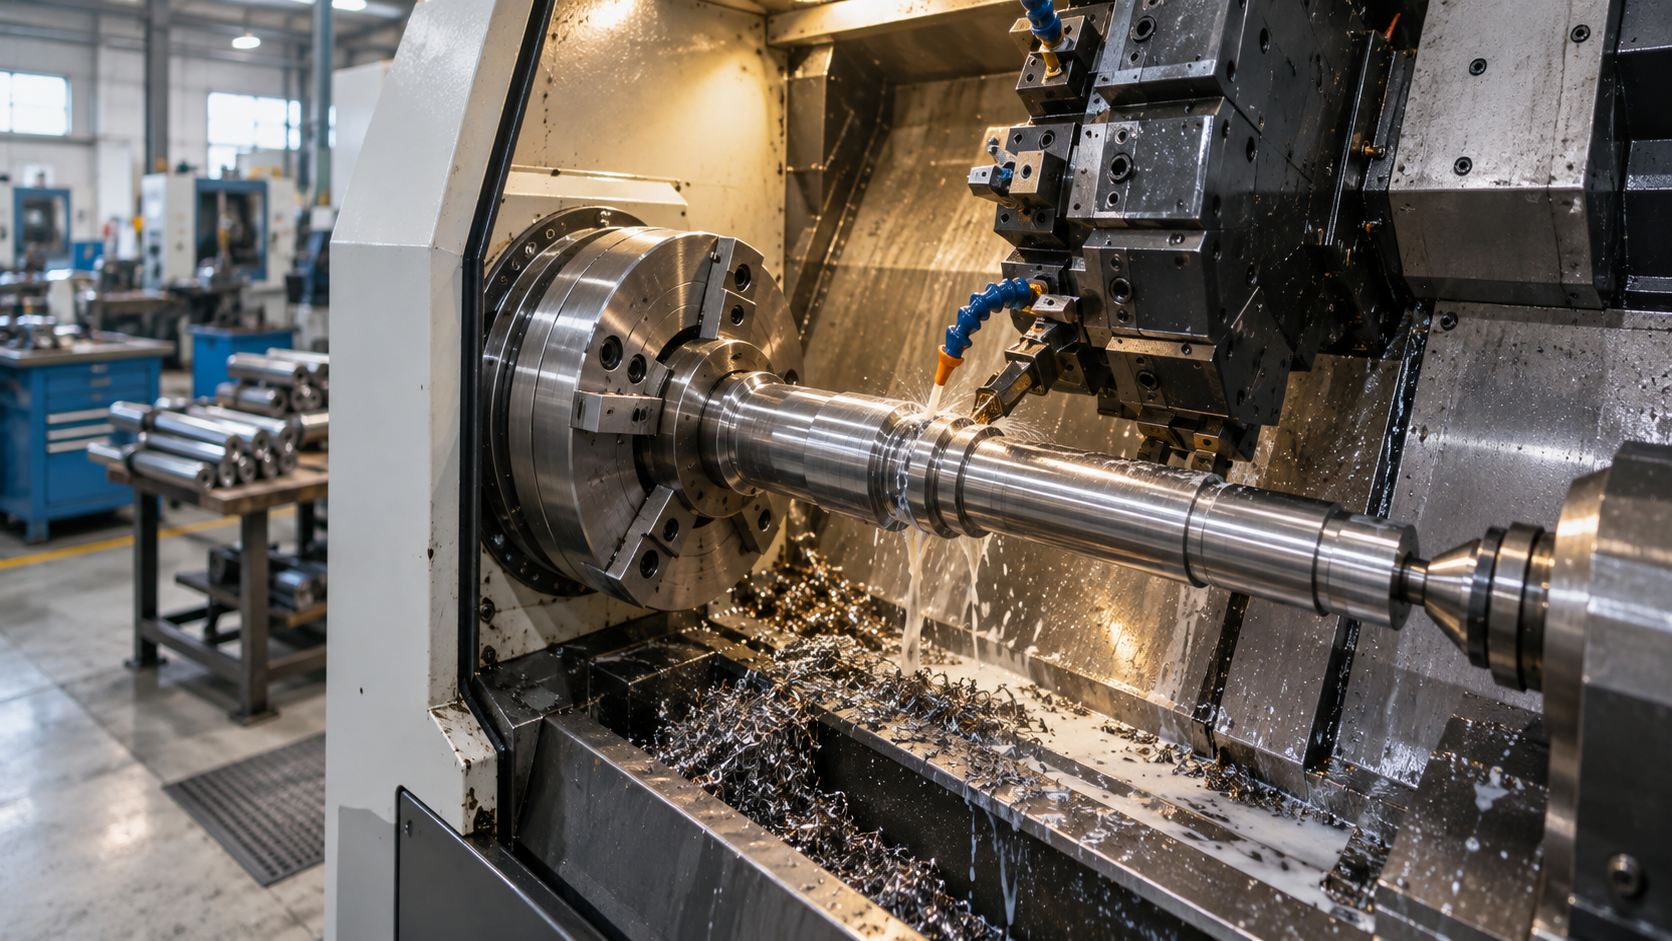
| CNC旋盤 | HTC3650 | SMTCL | 3 | ±0.01 mm | 油空圧・モーションコントロール部品向けに、シャフト形状の旋盤加工部品、端面加工、同心度公差に対応。 |
| ターニングミリングセンター | M08SY-II | TSUGAMI | 1 | ±0.01 mm | 油圧マニホールドや計器筐体向けに、旋盤ブランク加工と交差穴フライス加工をワンセットアップで対応し、再クランプ回数を削減。 |
| CNC研削盤 | 618S | KENT | 1 | ±0.002 mm | フライス加工精度では不十分な焼入工具鋼部品への平面研削および円筒研削。 |
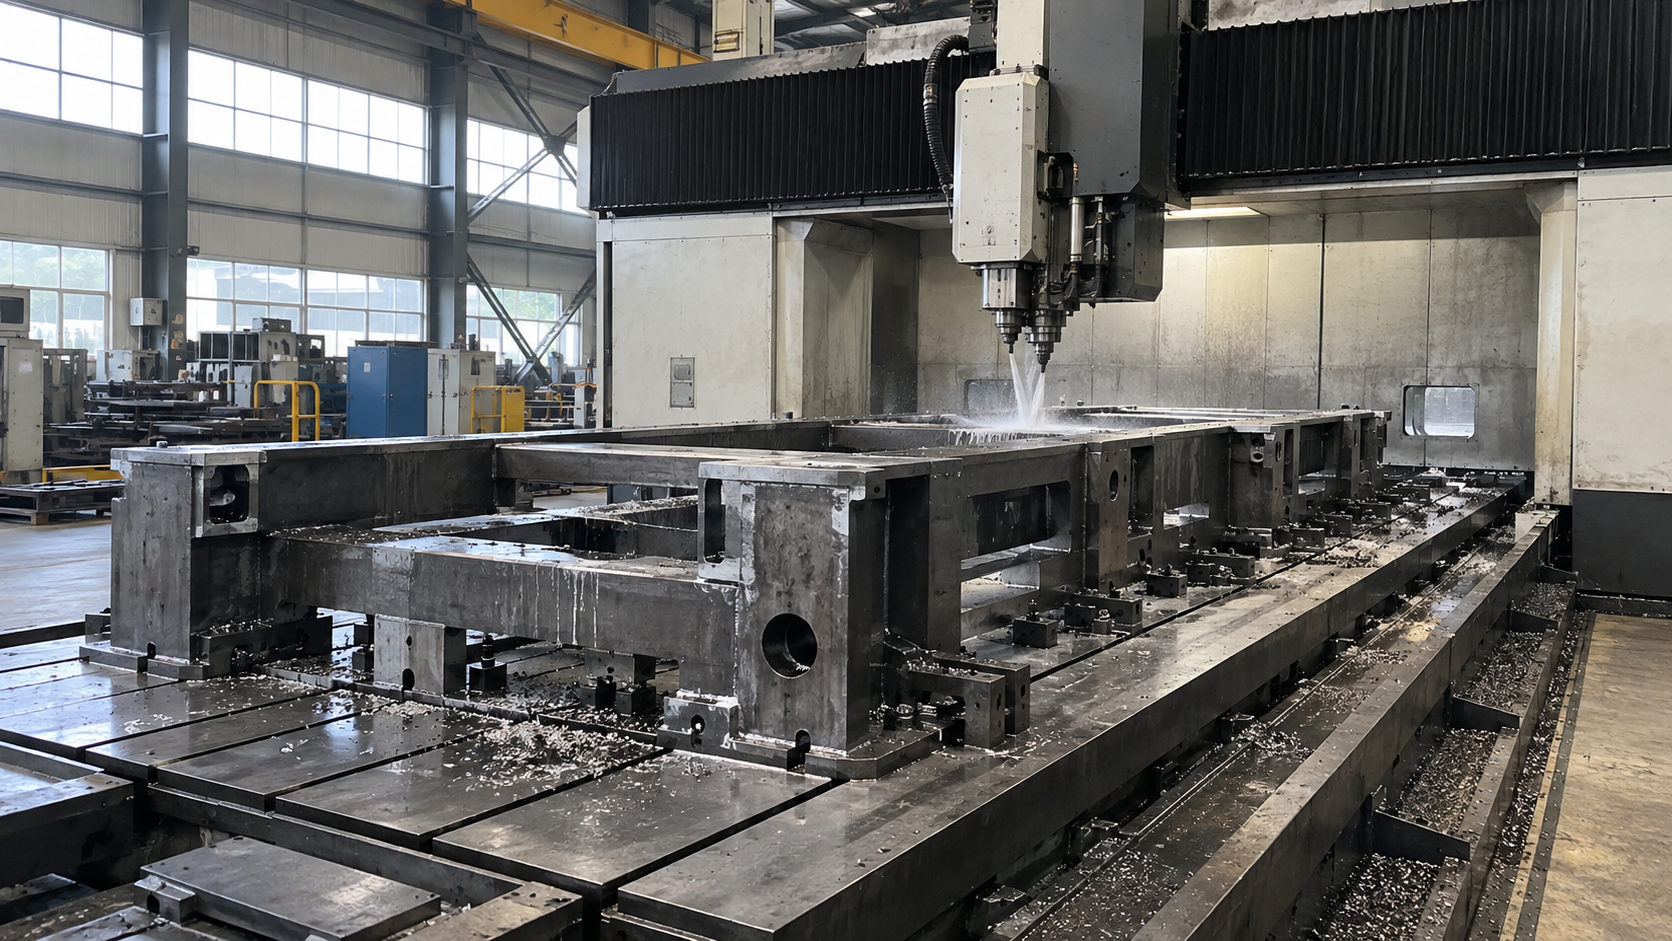
| 大型マシニングセンター | YHV1165 | Huaya CNC | 1 | ±0.02 mm | 標準マシニングセンターの加工範囲を超える大型フレーム・ジグ・構造パネルに対応します。 |
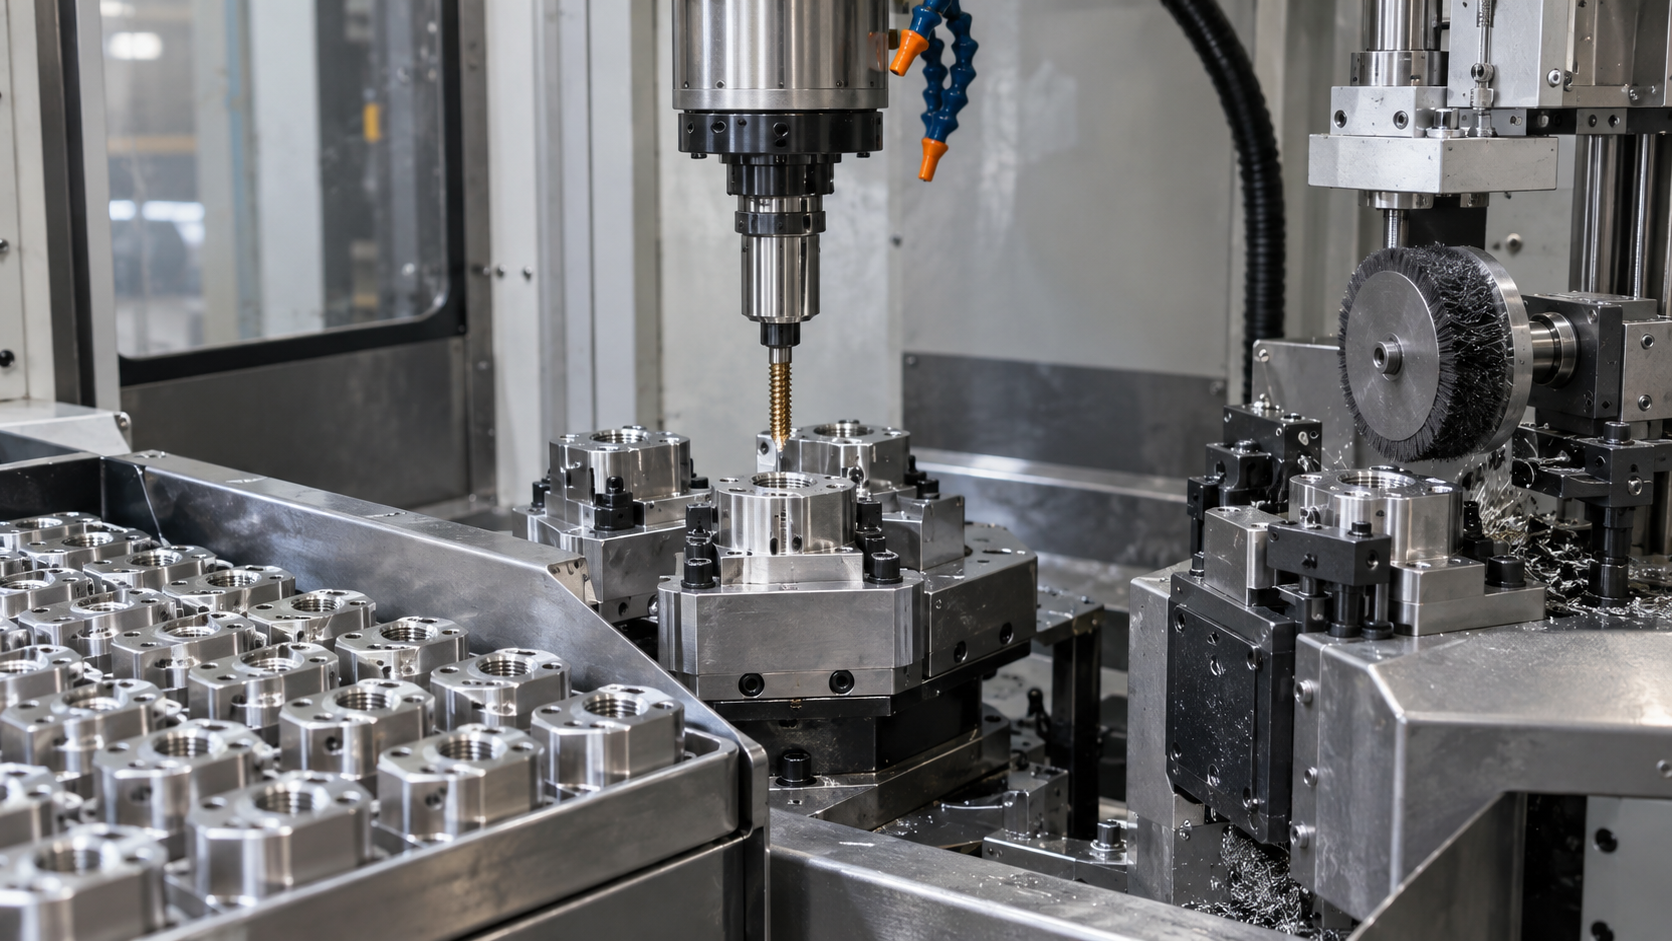
| 自動タッピング/二次加工設備 | T500 / T600 / T700 | Doosan | 1 | ±0.05 mm | タップ加工・バリ取り・軽微な二次加工を加工機から切り出し、主軸稼働時間を切削に充当します。 |
検査設備
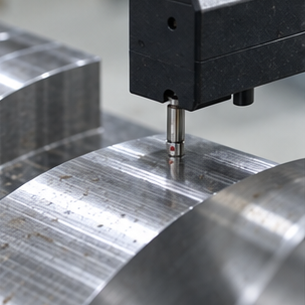
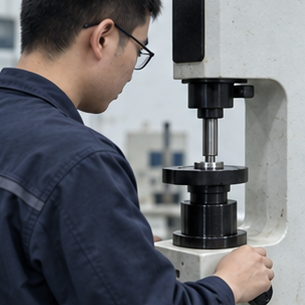
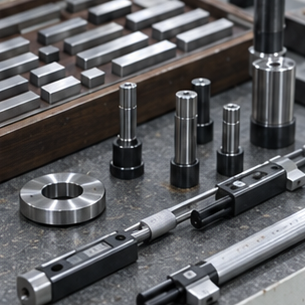
CMM検査はデータムに関連する形状に、ゲージは径やねじに適しています。粗さ、硬度、コーティングの各検査はそれぞれ異なる受入要件に対応します。対象とする特性番号、抜取条件、報告書形式、お客様指定の検査手順がある場合は併せてご指示ください。
| 検査設備 | 検証項目 | 使用方法 | 資料ダウンロード |
|---|---|---|---|
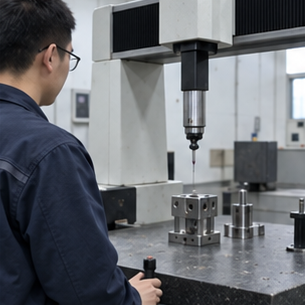
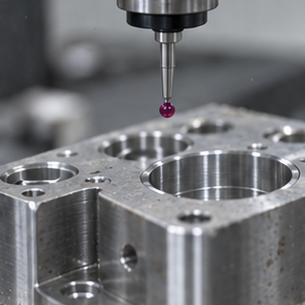
| 三次元測定機(CMM) | Complex dimensions, datum relationships, position and profile | STEPデータに基づく初品検査および工程内寸法検査 | First-article or dimensional report when agreed |
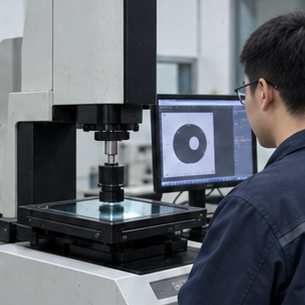
| 画像測定機・光学投影機 | Small profiles, edge features, hole positions and optical geometry | 小型精密部品の非接触輪郭検査、 2-Dによる形状比較、迅速な合否判定に対応します。 | Dimensional inspection record when agreed |
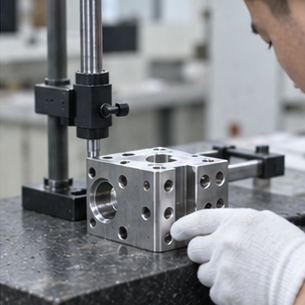
| ハイトゲージ・グラナイト定盤 | Heights, steps, parallel surfaces and in-process reference dimensions | 作業台上での手動高さ測定、レイアウト検査、基準面確認を行います。 | In-process or final inspection record when agreed |
| 表面粗さ計 | Specified Ra surface-finish requirements | シーリング面・軸受面におけるRa/Rz表面粗さ測定。 | Surface-finish record when agreed |
| 硬度計 | Material condition or post-treatment hardness | 熱処理鋼・工具鋼部品のロックウェル/ビッカース硬さ試験 | Hardness record when agreed |
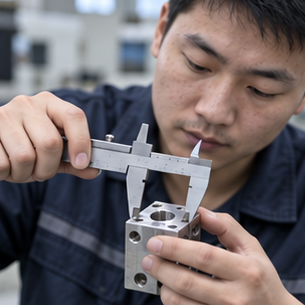
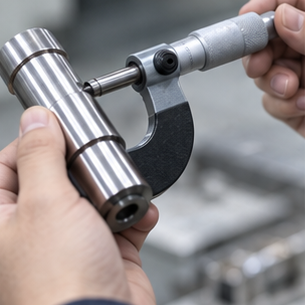
| マイクロメータ、シリンダゲージ、ねじゲージ、ピンゲージ | Diameters, bores, threads and feature-specific dimensions | 工場現場での外径・内径・ねじ・ピン寸法の手動測定 | Inspection record when agreed |
| 膜厚計 | Coating thickness where specified | 表面処理部品のアルマイト・めっき膜厚測定 | Coating-thickness record when agreed |
加工能力一覧
- 図面確認済み許容差
- 3 / 4 / 5軸加工ルート
- 初品および寸法検査サポート
品質関連書類
- 図面改訂の確認
ご契約通りご提供いたします — 工具変更前に、すべての改訂図面について受領確認を行います。
- 材料トレーサビリティ
ご指定時にご提供 — ロットごとのミルシート、または熱履歴を追跡可能な材料証明書。
- 初品検査・寸法検査報告書
ご契約時にご提供 — STEPモデルおよび管理計画に対する完全なFAIR/寸法検査報告書。
- ロット識別および出荷関連書類
ご契約時にご提供 — ロット/バッチ識別情報、梱包明細書、COC/CofAをすべてのご出荷時に同梱いたします。
設備検討用の図面をアップロード
2Dの図面、STEPデータ、材料仕様、数量、重要寸法をお送りください。CMM測定レポート、表面粗さ測定、硬度検査、コーティング検証などが必要な場合はお知らせください。工程および検査範囲を検討いたします。