
CNC 加工与检验设备:按图纸安排工艺、检测与交付。
结合铣削、车削、磨削及检测资源,评审尺寸、表面、材料与交期要求。设备与检验安排以图纸、工艺路线和质量计划为依据确认。
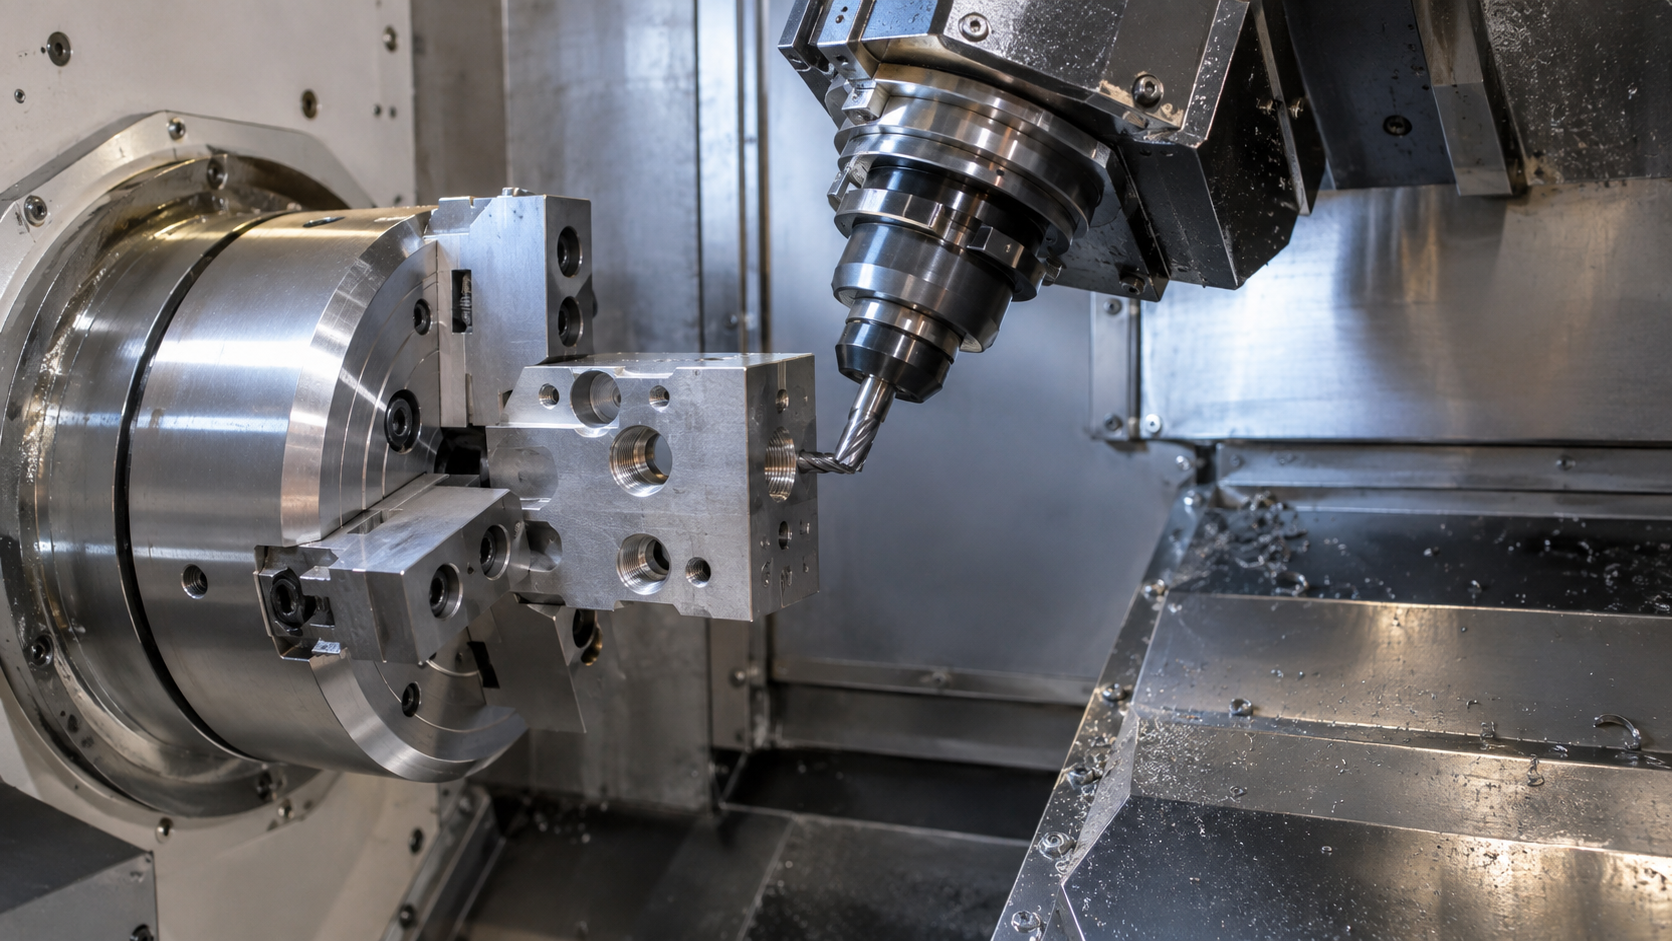
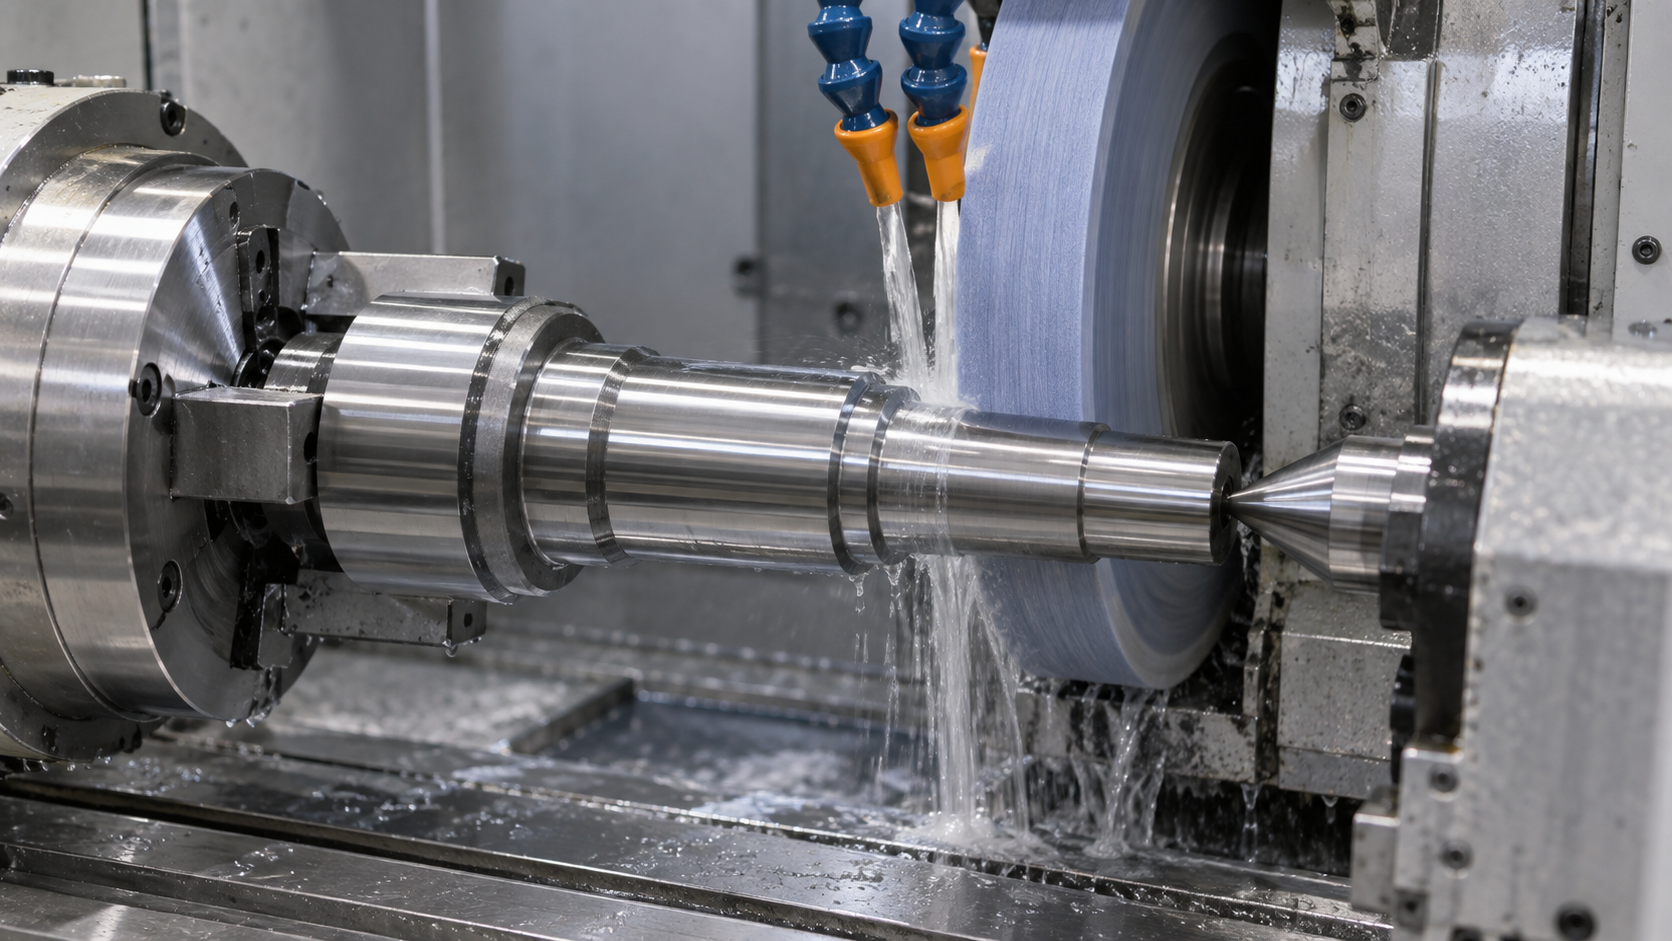
先依据零件几何选择工艺:铣削处理平面、型腔和孔系,车削处理回转特征,磨削可用于热处理后的最终配合。根据基准体系、特征可达性及验收公差选择检测方法;报价时确认特殊设备要求、设备可用性与测量范围。
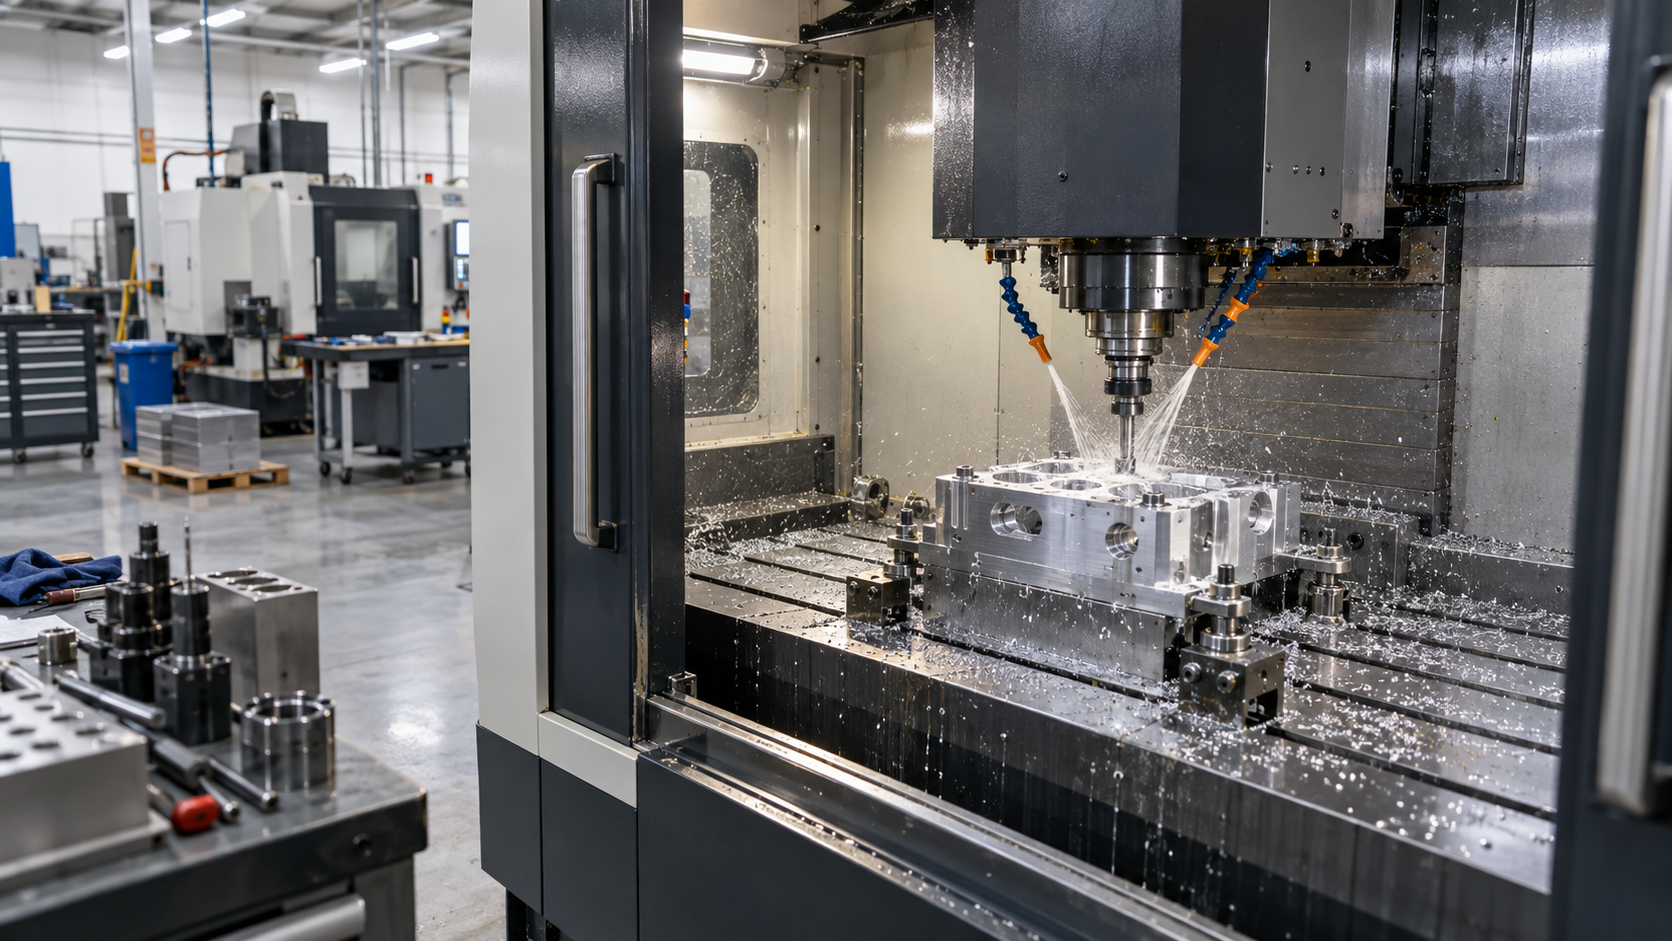
CNC 加工设备
机床参数不能直接保证成品公差,需共同评审材料、装夹、切削可达性、温度、刀具磨损与检测方式。下表保留现有本地设备数量,零件适配另行确认。成品公差以图纸确认为准,不以机床行上的数字为准。
| 设备类型 | 设备型号 | 品牌 | 数量 | 常规能力 | 典型用途 |
|---|---|---|---|---|---|
| 三轴 CNC 加工中心 | HAA5 | Cincinnati | 9 | ±0.01 mm | 适用于铝、钢、工程塑料等材料的板类件、型腔、孔系和基础轮廓加工。 |
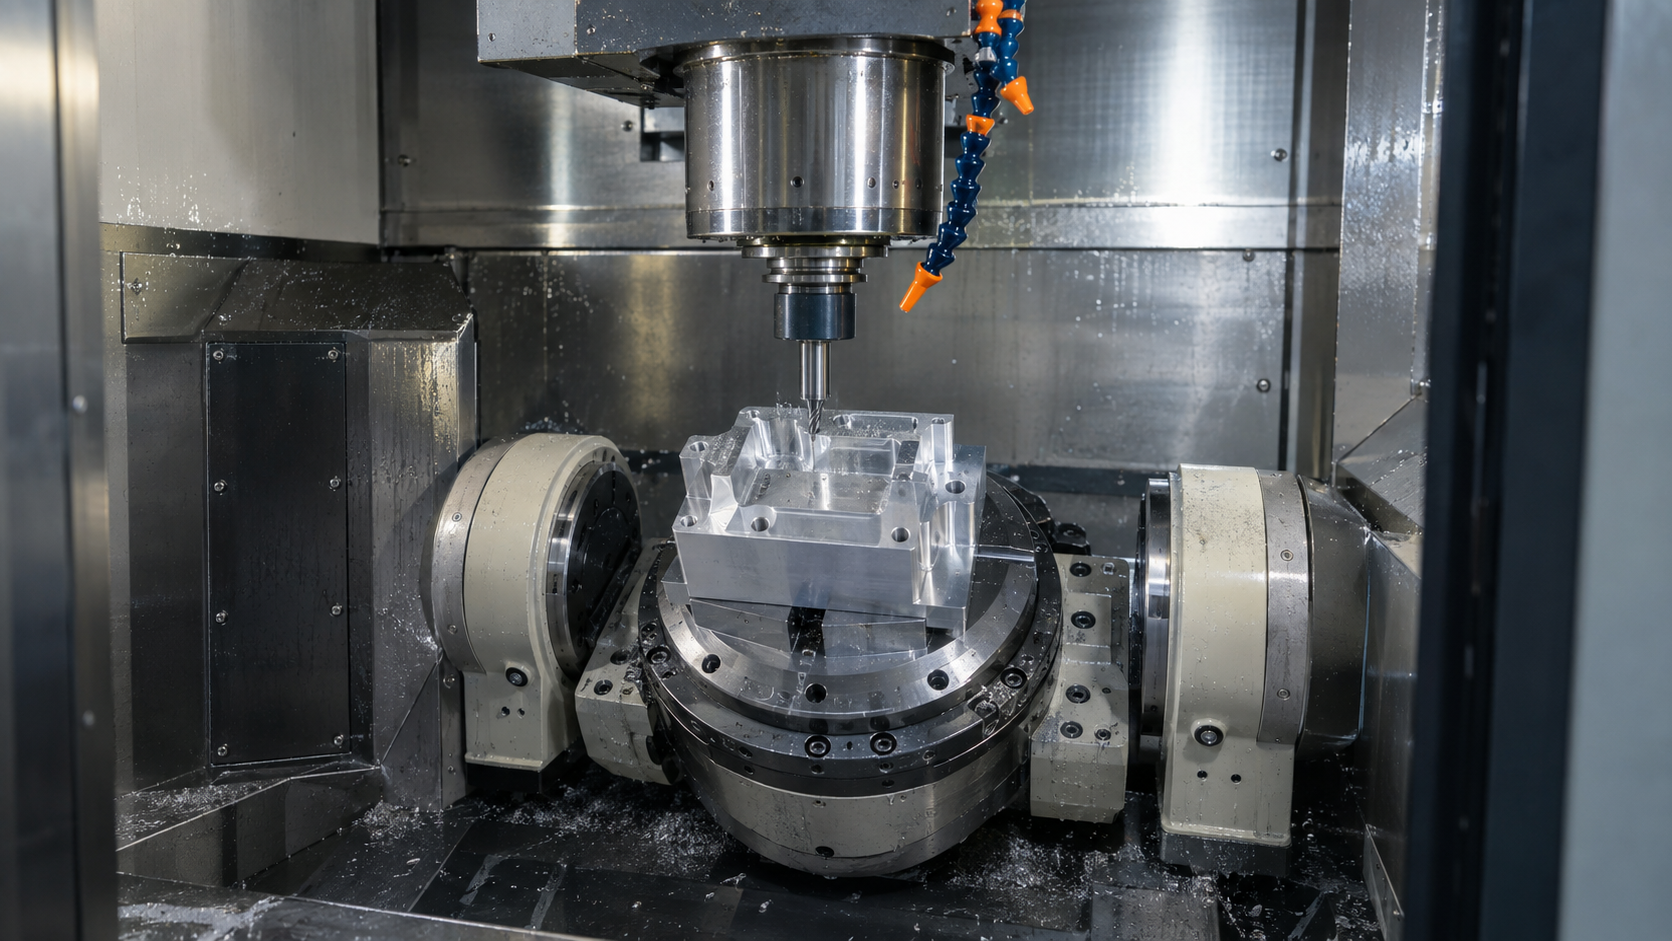
| 四轴 CNC 加工中心 | VL3 / AV3 | TSUGAMI | 5 | ±0.01 mm | 带旋转第四轴的板类件,适用于轴向特征、孔系和简单的环绕轮廓。 |
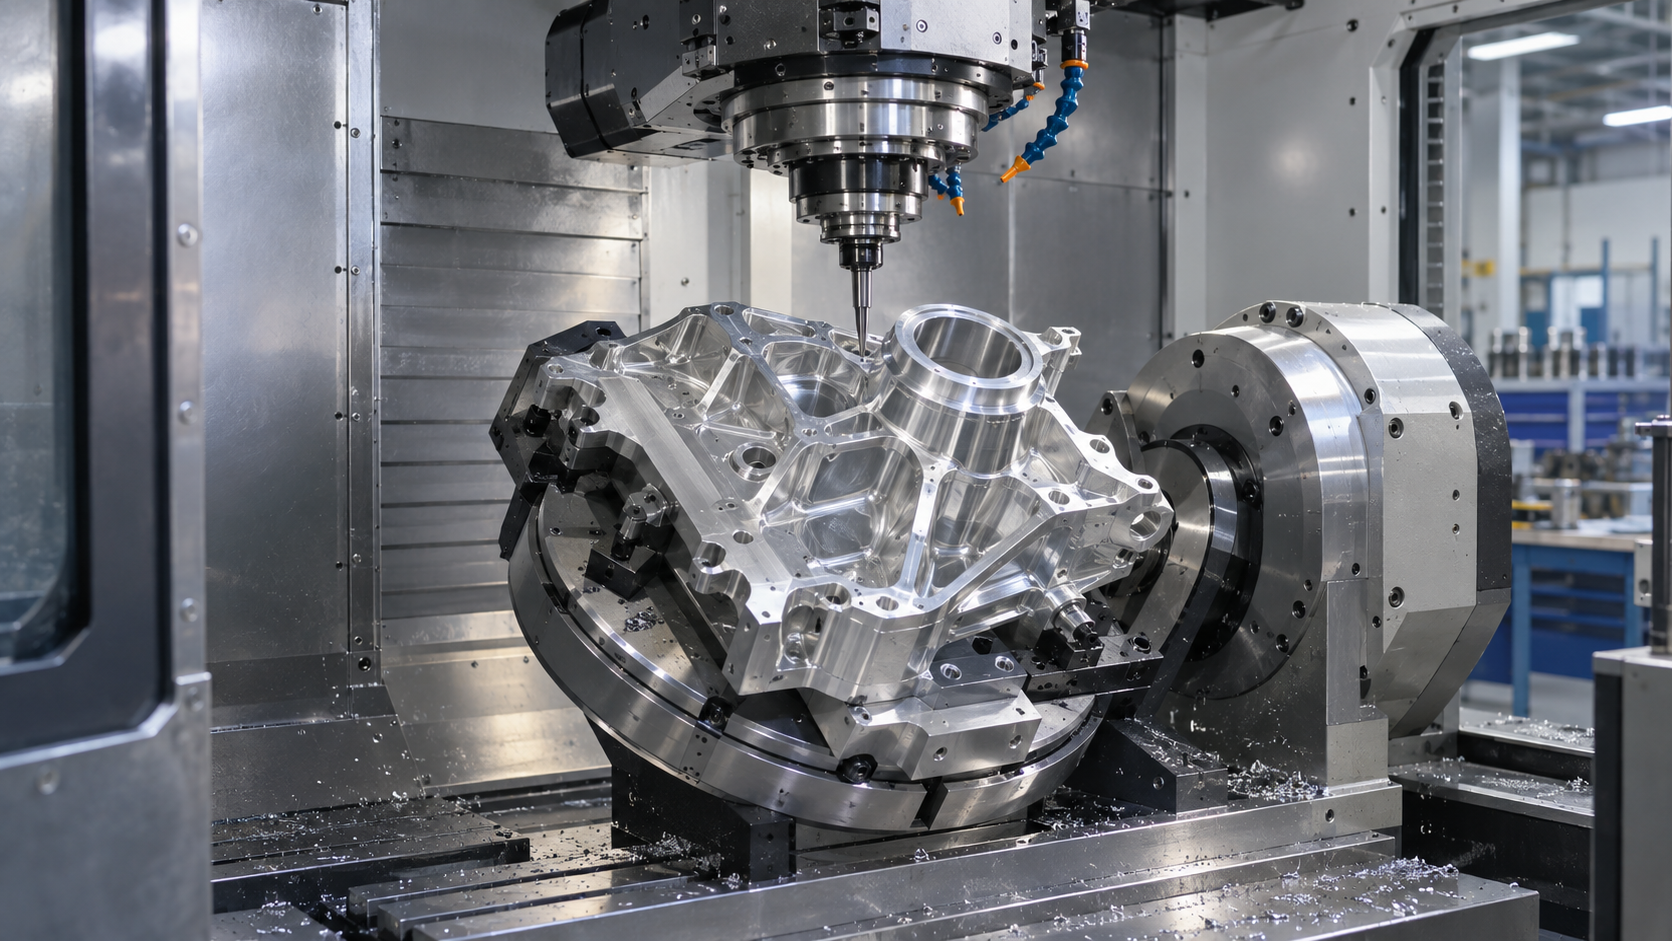
| 五轴 CNC 加工中心 | S-PIUS8 / YHV1165 | 华亚数控 | 2 | ±0.005 mm | 适用于航空、医疗和光学零件的倾斜特征、复杂几何与减少装夹次数的加工。 |
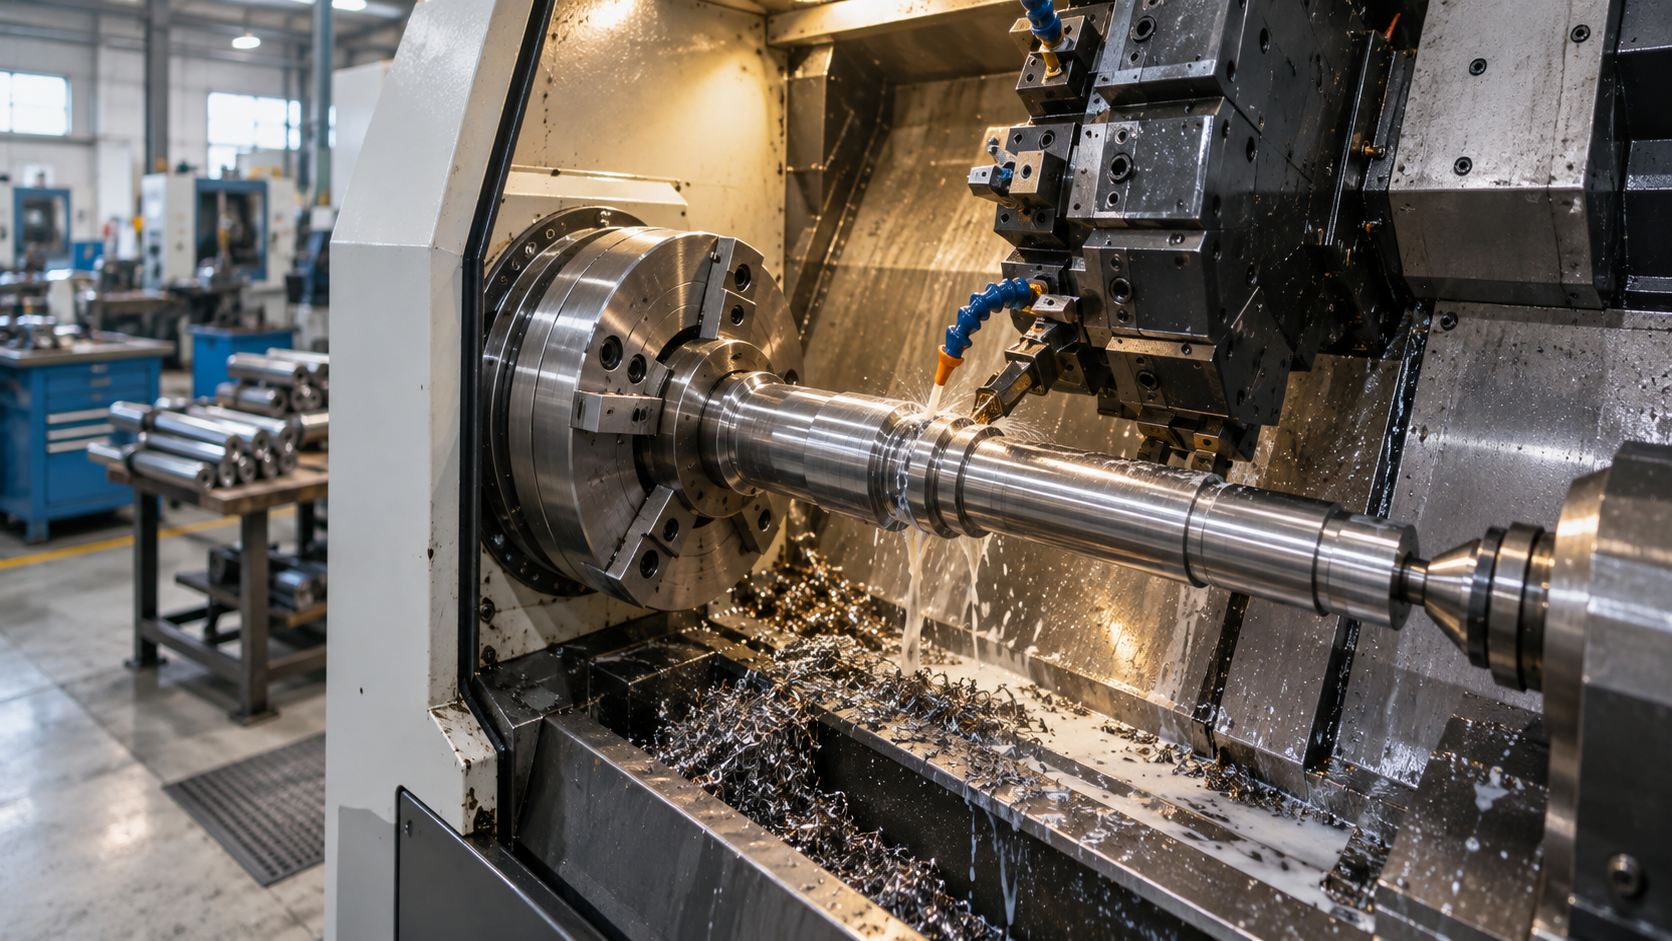
| CNC 车削中心 | HTC3650 | 沈阳机床 | 3 | ±0.01 mm | 轴类零件的圆柱面、端面与同心度精度加工,常见于流体控制和运动控制零件。 |
| 车铣复合中心 | M08SY-II | TSUGAMI | 1 | ±0.01 mm | 一次装夹完成车削与铣削复合特征,减少液压阀块、仪器壳体类零件的二次装夹。 |
| CNC 磨床 | 618S | KENT | 1 | ±0.002 mm | 用于硬化工件钢零件的平面磨与外圆磨,弥补铣削精度不足的场合。 |
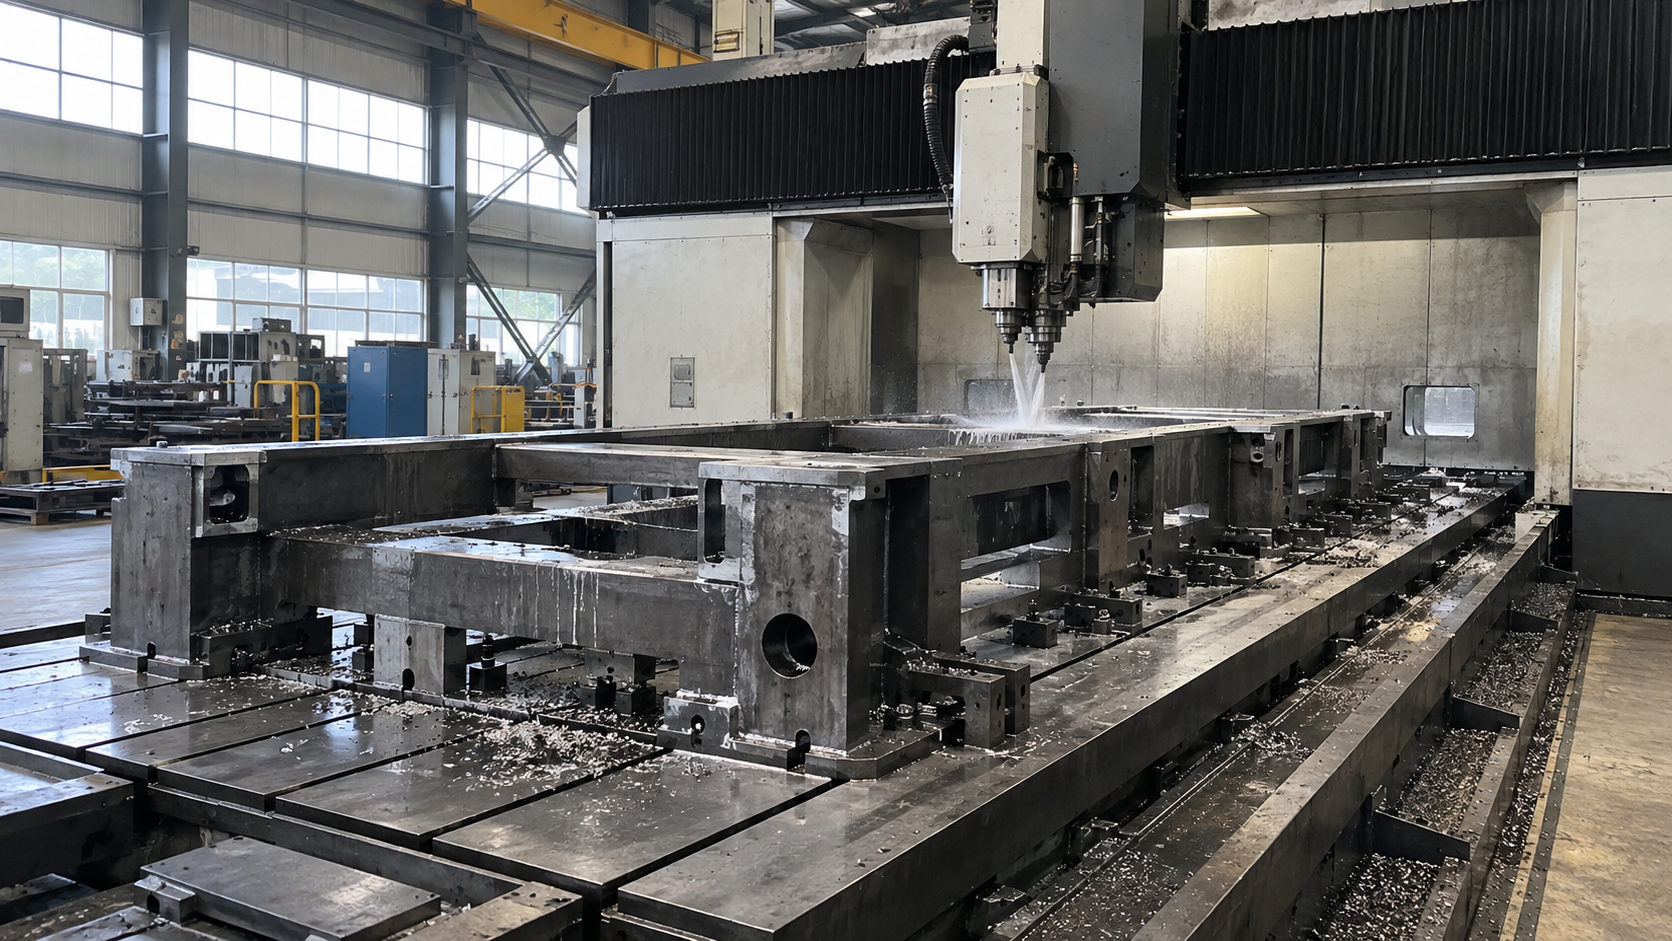
| 大尺寸加工中心 | YHV1165 | 华亚数控 | 1 | ±0.02 mm | 用于超过标准加工中心行程的大型框架、工装夹具与结构板材。 |
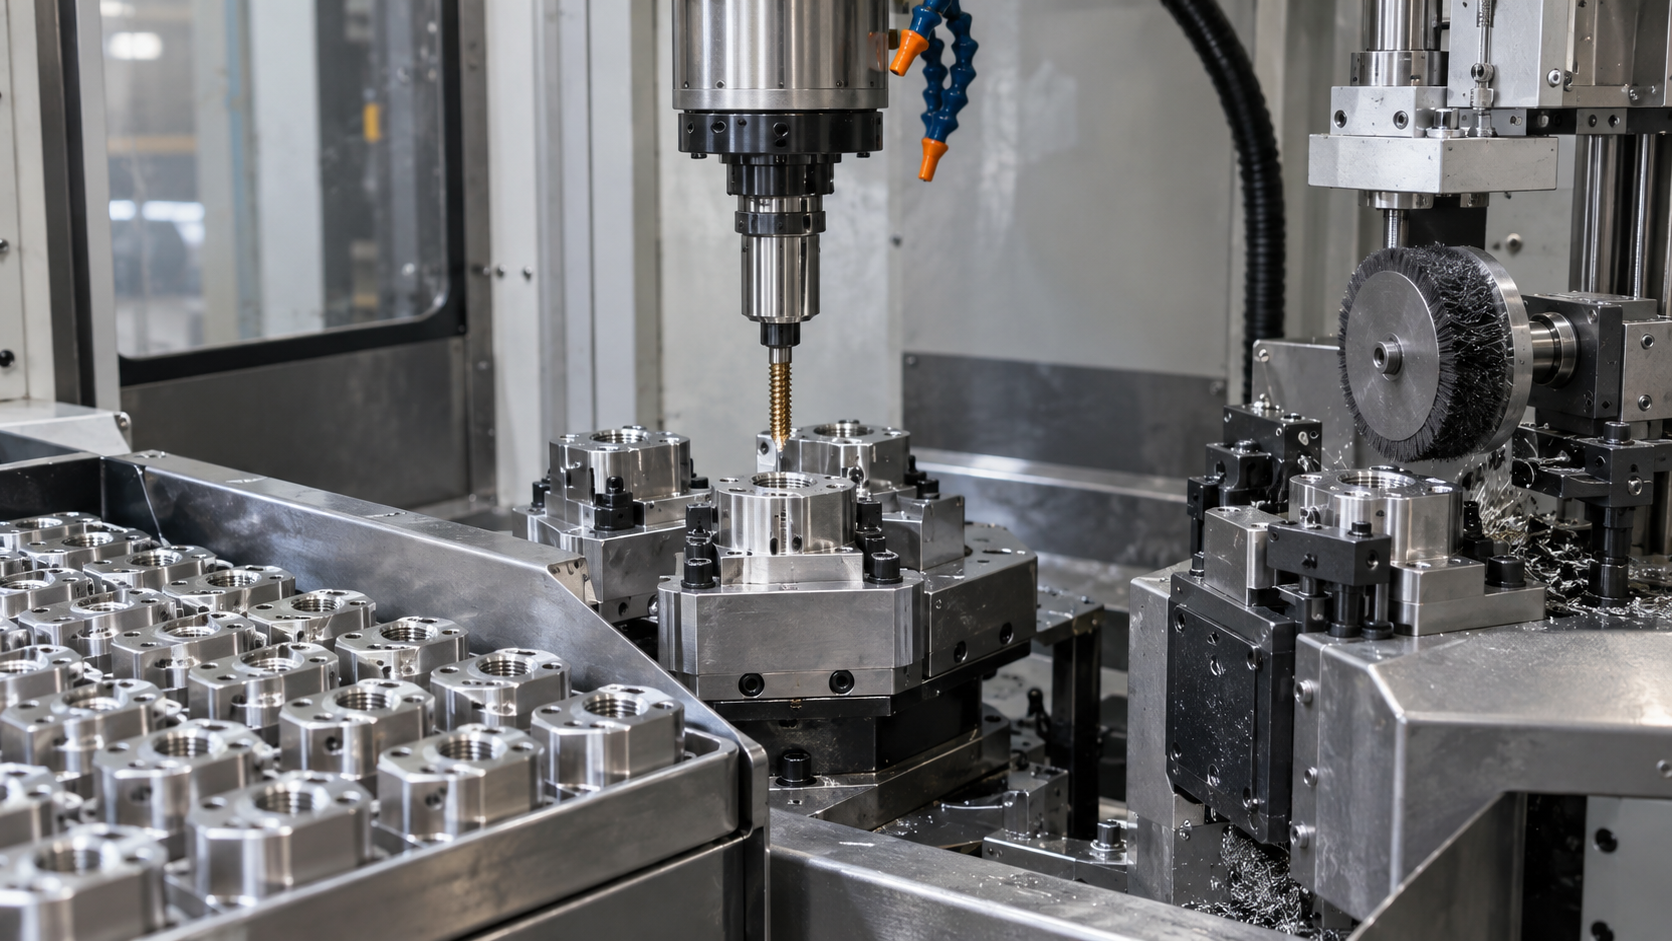
| 自动攻丝 / 二次加工设备 | T500 / T600 / T700 | Doosan | 1 | ±0.05 mm | 高产量攻丝、去毛刺及轻量二次工序,腾出主轴小时用于切削。 |
检测设备
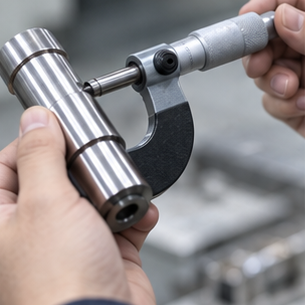
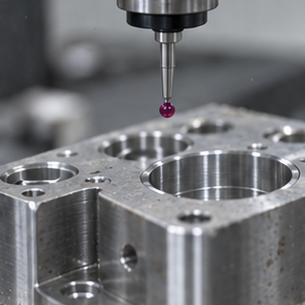
三坐标适合基准相关几何,量规适合直径与螺纹;粗糙度、硬度和涂层检测对应不同验收要求。请注明特征编号、抽样、报告格式与客户检验程序。品牌、量程、数量和设备精度在铭牌核对后公布。
| 检测设备 | 主要验证内容 | 适用能力 | 可提供文件 |
|---|---|---|---|
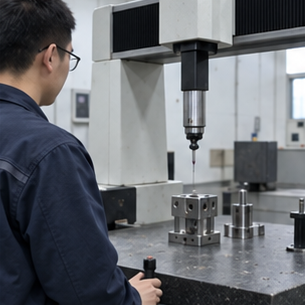
| 三坐标测量机(CMM) | 复杂尺寸、基准关系、位置度和轮廓度 | 品牌/型号、测量范围、数量和精度将在设备铭牌与校准记录核对后发布。 | 按约定提供首件或尺寸报告 |
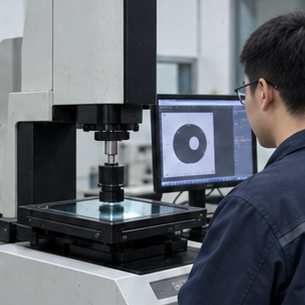
| 影像测量仪 / 光学投影仪 | 小尺寸轮廓、边缘特征、孔位和光学几何 | 用于更适合光学方式而非接触式量具评估的特征。 | 按约定提供尺寸检测记录 |
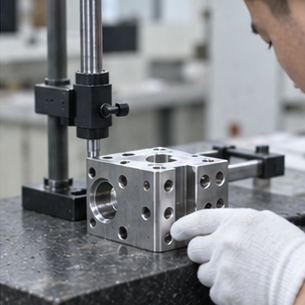
| 高度尺与花岗岩平台 | 高度、台阶、平行面及过程基准尺寸 | 用于受控装夹和过程尺寸检查。 | 按约定提供过程或最终检验记录 |
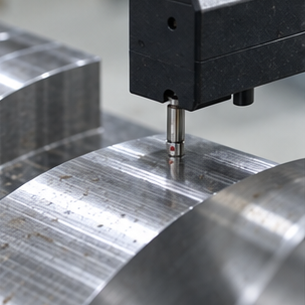
| 表面粗糙度仪 | 图纸规定的 Ra 表面粗糙度 | 用于图纸明确要求可测量表面粗糙度的特征。 | 按约定提供粗糙度记录 |
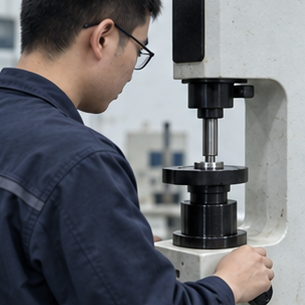
| 硬度计 | 材料状态或处理后的硬度 | 用于图纸或材料规范要求验证硬度的项目。 | 按约定提供硬度记录 |
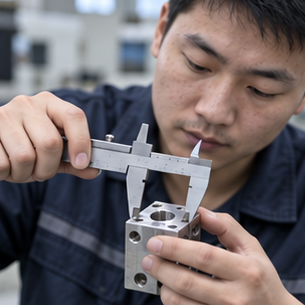
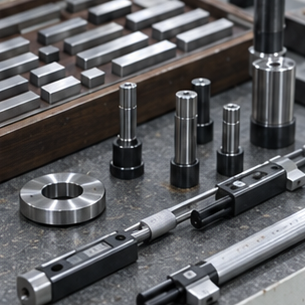
| 经校准的千分尺、内径量表、螺纹规与塞规 | 直径、孔、螺纹及特征尺寸 | 根据控制计划中的特征、公差与测量方法选择量具。 | 按约定提供检验记录 |
| 涂层测厚仪 | 指定的涂层厚度 | 用于要求验证厚度的电镀或涂层零件。 | 按约定提供涂层厚度记录 |
能力要点
- 23当前公开加工设备表合计
- 12公开材料目录类别
- 6常用表面处理路线
- 3 / 4 / 5 轴加工路线
- 1 个工作日工程初步回复
- 审图后确认正式报价与样品周期
质量文件
- 图纸版本确认
按约定提供 —— 每收到一版图纸,在更换工装前都会书面确认。
- 材料可追溯
按要求提供 —— 每批附带材质证书或炉号可追溯的材料记录。
- 首件与尺寸报告
按约定提供 —— 按 STEP 模型与控制计划出具完整 FAIR / 尺寸报告。
- 批次标识与出货文件
按约定提供 —— 根据确认的出货范围准备批次标识、装箱单与 COC / CofA。
- 制造路线与检验范围
生产前确认 —— 结合图纸和订单要求,明确加工顺序、关键控制点及约定的测量记录。
工程团队响应
上传图纸,获取评审方案上传图纸,获取设备评审方案
发送二维图纸、STEP 模型、材料状态、数量与关键尺寸。注明三坐标报告、粗糙度、硬度或涂层检测需求,以便评审加工与检验范围。