

なぜこのプロセスを選ぶのか
ボーリング加工は、粗く穴あけされた穴に比べて、最終的な穴の幾何形状をより精密に制御できます。内部の部品が、他の精密部品に対して位置決め、支持、シール、または相対回転を行う必要がある場合に有効です。
よくある質問
一度のセットアップで段付き穴や複数の穴あけ加工は行いますか?
はい。多段および同軸の穴対は、一括治具で加工することで同心度を維持し、再固定による誤差を回避します。図面には、各穴どうしの位置関係を明示しておき、それに基づいて加工工程を計画できるようにする必要があります。
焼き入れされた部品に穴あけ加工はできますか?
コーティングされた超硬またはCBN工具を使用した場合、最大でHRC 45–50程度まで対応可能です。それ以上の精度については、最終的な穴あけ加工として研削または放電加工を推奨します。部品が焼入れ済みで供給される場合は、適切な処理工程を選定できるよう、硬度仕様を図面に記載して提出してください。
-
プロセスの機能
CNCボーリング加工は、既存の穴の最終的な寸法、位置、同心度および表面状態を制御するために用いられる精密な穴加工プロセスです。ボーリング工具は、穴あけ加工または事前機械加工された開口部から所定の量の材料を除去し、求められる内径精度が単なる穴あけだけでは満たせない場合に有効な工程を実現します。
プロセスフロー
加工順序は、部品の機能基準面、特徴へのアクセス性、材料の挙動、および要求される検査方法を考慮して計画する必要があります。詳細な加工経路は、最終的には実際の機械構成、ワーク保持具、工具の可用性、および生産数量によって決定されます。
プロセス段階 | 目的 |
|---|---|
1。入力レビュー | 3Dモデル、図面、材料、重要寸法、基準面、数量、および仕上げ要件を確認してください。 |
2。セットアップ計画 | ワーク保持方法、基準面戦略、切削工具、加工順序、およびすべての機能形状へのアクセスを選択します。 |
3。機械加工 | 一般的な加工経路は、信頼性の高い基準面を設定し、初期穴を形成または位置決めした後、ボーリング工具を用いて最終的な穴を仕上げ加工する。選択される加工手法は、深さ、直径、公差、アクセス性、剛性、および穴と隣接する形状や他の穴との位置関係に依存します。 |
4。検証 | 検査には、直径、真円度、円筒度、穴深さ、軸位置、同心度、面に対する垂直度、および表面状態の評価が含まれる場合があります。測定方法は、穴の公差およびアクセス性に適合している必要があります。 |
設計意図
穴の仕様には、最終径、公差、深さ、基準との関係、同軸度または位置精度の要求事項、入り口面取り、および表面仕上げを記載する必要があります。軸受またはシールについては、対応する部品および想定されるはめあいの等級を特定してください。
エンジニアリングの入力? 3D CADモデル、重要な公差および基準面を記載した図面、材料の材質、要求数量、表面仕上げ、ならびに検査や包装に関する要件をご提供ください。 |
|---|
部品の形状と材料
材料の選定
アルミニウム、鋼、ステンレス鋼、鋳鉄、真鍮、青銅、チタン、およびエンジニアリングプラスチックは、いずれも最終的な適合精度や位置精度が重要な場合にボーリング加工が必要となることがあります。材料の挙動は、工具の選定、振動制御、および表面仕上げに影響を及ぼす。
材料グループ | 考慮すべき点 | 選定の一般的な理由 |
|---|---|---|
アルミニウム | 加工性、熱による変位、外観仕上げ。 | 軽量な筐体、ブラケット、固定具、熱管理部品。 |
スチール&ステンレス | 強度、耐食性、耐熱性、切りくずの制御。 | 産業用、構造用、流体システム用の精密機械部品。 |
真鍮、銅、チタン | 導電性、耐食性、強度重量比、コスト。 | 継手、電気部品、高性能または特殊な部品。 |
エンジニアリングプラスチック | 剛性、温度、化学的環境、バリの抑制。 | 断熱性、軽量、試作品、摩耗部品または流体接触部品。 |
材料に関する注意事項? 材料はまず、機能上の要求に照らして選定されなければならない。次に、切削性、耐熱性、耐食性、重量、コスト、および求められる表面処理を総合的に検討する必要があります。 |
|---|
技術計画と品質
制作前
製造性レビューでは、公差体系が機能していること、指定された材料が入手可能であること、ワーク保持具によって重要な面へのアクセスが確保されていること、および測定計画がすべての要求事項を曖昧さなく検証できることを確認する必要があります。組立インターフェースが重要な場合は、嵌合部品の情報またははめあい条件を記載してください。
デッサンの練習? 機能にとって重要な寸法を明示してください。最終組立品の嵌合、運動、シール性、または位置合わせを制御する要素が限られている場合、不必要に厳しい一般的な公差を設定することは避けてください。 |
|---|
アプリケーションコンテキスト
動力伝達、産業機械、ロボティクス、流体搬送、自動車、航空宇宙、自動化治具、および精密計測機器は、一般的に穴加工された部品に依存しています。
アプリケーションファミリー | プロセスが価値を付加する場所 |
|---|---|
プロトタイプおよび製品開発 | より大規模な生産決定に先立ち、機能部品、レビュー用サンプル、または工程ルートの妥当性確認が必要な場合に有効です。 |
産業用および自動化機器 | 耐久性のあるカスタムハードウェア、固定具、筐体、インターフェース、シャフト、通路、および組立用機能をサポートします。 |
精度の高い規制対象機器 | 明確な基準面、材料仕様、検査要件および管理された仕上げ処理によって文書化しなければならない形状をサポートします。 |
別のプロセスを選択するタイミング
制御された最終寸法、位置精度、または仕上げ要件を満たす必要がある穴には、ボーリングを選択してください。ねじ穴の場合、タップ加工が必要となることがあります。また、はめあい精度の高い平らな穴については、形状や公差に応じてリーマー加工も検討できます。
引用チェックリスト? RFQには、モデルおよび図面ファイル、材料の材質等級、発注数量、材料証明書の要否、仕上げ要件、重要寸法・特性、および目標納期を必ず記載してください。 |
|---|
主要プロセスパラメーター
パラメーター | 典型的な値 |
|---|---|
直径範囲 | ?3 mm から?500 mm(VMC/旋盤では小径穴、専用ボーリングマシンでは大径穴) |
直径公差 | ±0.013 mm 高精度;±0.025 mm 標準;±0.05 mm 一般 |
丸み | 工具、材料、および穴の深さと直径の比に応じて0.005–0.020 mm |
円筒性 | 穴の全長にわたる0.010–0.030 mm |
表面仕上げ | Ra 0.4–1.6 µm は、穴あけ加工後の状態であり、仕上げ通しや二次研磨によりさらに精度を向上させることができます。 |
同心度/同軸度 | 穴間または穴と外径との間の0.01–0.03 mm |
最大深径比 | 最大で10:1規格まで;より深い穴については、延長ツールホルダーや特殊治具を用いて評価を行います。 |
ボーリング工具の種類 | 単点ボーリングバー、インデックス式荒加工・仕上げ用ヘッド、直径調整機能付き微細ボーリングヘッド |
マシンプラットフォーム | 3軸/ 4軸VMC、水平ボーリングマシン、ライブツールを備えた旋盤加工センター、専用微細ボーリングセル |
バッチ範囲 | 1点からの試作品から、10,000点までの少量生産まで対応 |
一般的なリードタイム | 5–10営業日で試作、 10–25営業日で量産 |
受け入れられるCAD形式 | STEP、IGES、X_T、Parasolid、ネイティブのSolidWorks/CATIA / NX / Fusion 360 |
当社で加工する材料
- アルミニウム合金の鋳物 - 6061-T6、 7075-T6、 2024-T3、 6082、 5052、A356、A357
- 炭素鋼および合金鋼- 1018、 1045、 4140 プレハード、 4340 油焼入れ・焼き戻し、EN24、EN26
- ステンレス鋼 - 303, 304 / 304L, 316 / 316L, 321, 347, 17-4PH, 15-5PH, 2205 デュプレックス
- 工具鋼および軸受鋼-A2、D2、O1、S7、H13、 52100
- 鋳鉄およびダクタイル鋳鉄-グレーアイアンGG25、ダクタイル鋳鉄60-40~18、ADIグレード
- 真鍮、青銅、および銅-C360 真鍮、C932 軸受用青銅、C954 アルミニウム青銅、C110 銅
- チタン-グレード2、グレード5(Ti-6Al-4V)、グレード5 ELI
- エンジニアリングプラスチック-非金属製軸受座向けのPOM(デルリン)、PEEK、PTFE、ナイロン、ポリカーボネート
標準公差と達成可能な精度
穴の最終寸法、位置および仕上げ精度が、ドリル加工だけでは要求を満たせない場合、ボーリングは適切な加工方法です。達成可能な精度は、深さと直径の比、装置の剛性、および材料に依存します。
- 直径:±0.025 mm(標準)、精密穴加工では±0.013 mm、一般公差では±0.05 mm
- 真円度: 0.005–0.020 mm 内径サイズおよび材料に依存
- 円筒度:穴の全長にわたって 0.010–0.030 mm
- 穴間の同心度: 0.01–0.03 mm
- 基準に対する位置:±0.025 mm、要求に応じてGD&Tを完全記載
- 基準面に対する垂直度: 0.02–0.05 mm / 100 mm
- 図面に別途指定がない場合、ISO 2768-mに従うデフォルトの線形公差
品質管理・検査
検査は、穴の公差およびアクセス性に合わせて選定されます。下に穴を開ける? 6 mm には特殊な測定機器が必要であり、非常に深い穴の寸法は、その範囲に対応したエアゲージまたはボアゲージで検査します。
- 直径、位置度、同軸度、直角度などのGD&T形状特性を測定する三次元測定機
- 内径ゲージ、ボアゲージ、および空気式ゲージ(寸法および真円度用)
- アクセス可能な穴のRa用表面粗さ測定器
- 熱処理された穴および軸受座用の硬度計(ロックウェル/ビッカース/ブリネル)
- 工場現場での寸法検査用デジタルノギス、マイクロメーター、および深さゲージ
- 全図面に基づく初品検査;粗加工および仕上げ工程における工程内チェック
- 最終検査報告書および材料証明書(EN 10204 3.1)は、ご要望に応じて提供いたします。
設計上の考慮事項(DFMのヒント)
- ボアの始端条件は、常に「穴あけ加工済み」「鋳造」「鍛造」「機械加工済み」のいずれかとして明記してください。初期許容差は、工具の選定と最終的な精度に影響を与えます。
- 通常のボーリング加工では、穴径に対する穴深さの比を10:1以内に保ってください。より深い穴を開ける場合は、延長型ツールホルダーの使用と安定性の検討が必要です。
- どの穴を主基準とするかを明示し、治具および工具計画が単一の基準を中心に構築されるようにしてください。
- 穴の開口部に面取りまたは入り口半径を付けてください。これにより、工具の入口部が保護され、嵌合部品の位置合わせにも役立ちます。
- 段付き穴の場合、各段の寸法を明確に記入してください。荒削り後に仕上げボーリング加工が可能な深い段差部では、過度な寸法公差を避けてください。
- 穴が軸受またはシール座となっている場合は、組み合わされる部品名とはめあいの等級(H7/g6、H6/h5 など)を図面に記載してください。
- 長尺穴の直径公差を厳密に管理すると、サイクル時間が増加します。精度が本当に必要な特徴と、緩やかに管理すれば十分な特徴を明確に区別してください。
- 薄肉部品の場合、穴あけ時の荷重によるたわみを防ぐため、十分な材料厚さを確保してください。図面には壁厚を明記してください。
- 穴と外径が一致する箇所では、同心度または同軸度を指示してください。これは部品の形状だけでなく、検査方法も規定します。
CNCボーリングの精度はどの程度ですか?
標準的な穴あけ加工では、直径方向に±0.025 mmの公差が保たれ、真円度は0.005–0.020 mmです。微細穴あけ用ヘッドでは、小〜中口径の穴において再現性が±0.005 mmに近くなります。正確な結果は、深さと直径の比、材料、および機械によって異なります。
ボーリング工事の見積もりには、どのような情報が必要ですか?
3Dモデル、GD&Tを用いた図面、材質の種類および硬度、穴の加工状態(穴あけ/鋳造/鍛造)、発注数量、ならびに必要とされる表面仕上げまたは検査レポート。それらを基に、適切な加工工程と最も安定した治具固定方法をご提案できます。
見積もりの取得方法
3Dモデル、GD&T記載済みの2D図面、材料種別、穴の加工開始条件、発注数量、および表面仕上げ・めっき・検査に関する要件を送付してください。厳しい公差や大径の穴の場合には、硬度仕様と相手部品の情報をご提示ください。適切な工具と加工方法をご提案いたします。
DFMに関するフィードバック、提案する穴あけおよび検査の工程、リードタイム、単価を含む書面による見積もりを、1営業日以内にお届けします。二次加工(ホーニング、研削、微細ボーリング)により、より優れた仕上がりを低コストで実現できる場合、見積書にその旨が明記されます。
プロセスフローおよび製造工程
CNCボーリング加工は、既存の穴(穿孔済み、鋳造、または前処理加工済み)を基準として行われ、その穴を所定の寸法・位置・表面状態に仕上げるために拡大加工します。以下の工程は標準的な加工手順です。実際の工具、工作機械および加工条件の選定は、部品の直径、深さおよび材質によって決定されます。
- 加工前の状態と仕上げ寸法を確認してください。初期の穴径、材料、硬度、および事前に行われた加工(穴あけ、鋳造、鍛造、粗穴あけ)を必ず確認してください。初期の余材量は工具選定に大きく影響します。
- ワーク保持および基準設定—ワークはバイス、治具、またはチャックでクランプされ、主要なボーリング基準面が既知の平面、穴、または外径に設定されることで、加工中の寸法および位置が常に同一の幾何形状を基準とする。
- 工具の選定:一般的な加工には単刃ボーリングバー、大きな切込みが必要な荒加工にはインデックス式ラフカッターヘッド、厳しい公差と良好な仕上げ面精度が求められる場合はマイクロメートル単位の調整機能を備えたファインボーリングヘッドを使用します。
- 荒加工ボーリングでは、段付きの荒加工用工具または超硬バーを用いて大量の切削材を除去し、ラジアル方向の切込み深さは、ビビリと機械の出力とのバランスを考慮して設定する。
- セミ仕上げボーリング加工では、仕上げ工程に向けてわずかな均一な余肉(通常、直径方向で0.2–0.5 mm)を残し、最終切削時のたわみを低減します。
- 仕上げ穴あけ加工では、切れ味の良い軽切削用工具を用い、切りくず負荷を適正に制御し、出口部で一時停止して出口面をきれいに仕上げることで、最終寸法に到達します。
- エッジの破損防止および面取り加工 – 穴の入口と出口には、穴を保護し組み立てを容易にするための0.2–1.0 mm面取りが施されます。
- 工程内測定では、荒削りと仕上げの間に穴径、真円度、および可能な場合は円筒度を検査し、必要に応じて微細ボーリングヘッドを調整します。
- 二次仕上げ加工(ホーニング、ラッピング、またはバーニッシング)は、表面粗さが極めて小さく、真円度がサブµmレベルに求められる場合、または表面性状が厳密に制御される必要がある場合に行われます。
- 最終検査および記録:寸法、位置、幾何公差、表面仕上げを図面と照合して測定し、検査報告書に記録します。
材料特性リファレンス
材料 | 密度(g/cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度(HB) | 加工性(%) |
|---|---|---|---|---|---|
アルミニウム 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
アルミニウム 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
真鍮 C360(自動旋盤用) | 8.50 | 400 | 140 | 80 | 100 |
鋼材 1018(冷間引抜き) | 7.87 | 440 | 370 | 130 | 70 |
鋼材 4140 事前硬化(HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
鋼材 4340 Q&T(HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
ステンレス 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
ステンレス 17-4PH(H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
工具鋼 D2(焼きなまし) | 7.70 | 760 | 450 | 220 | 30 |
鋳鉄 GG25(グレーアイアン) | 7.20 | 250 | -(もろい) | 180 | 80 |
ダクタイル鋳鉄 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK(無充填) | 1.32 | 100 | 70 | -(ロックウェル M99) | 該当なし(プラスチック) |
コストドライバーおよびリードタイム要因
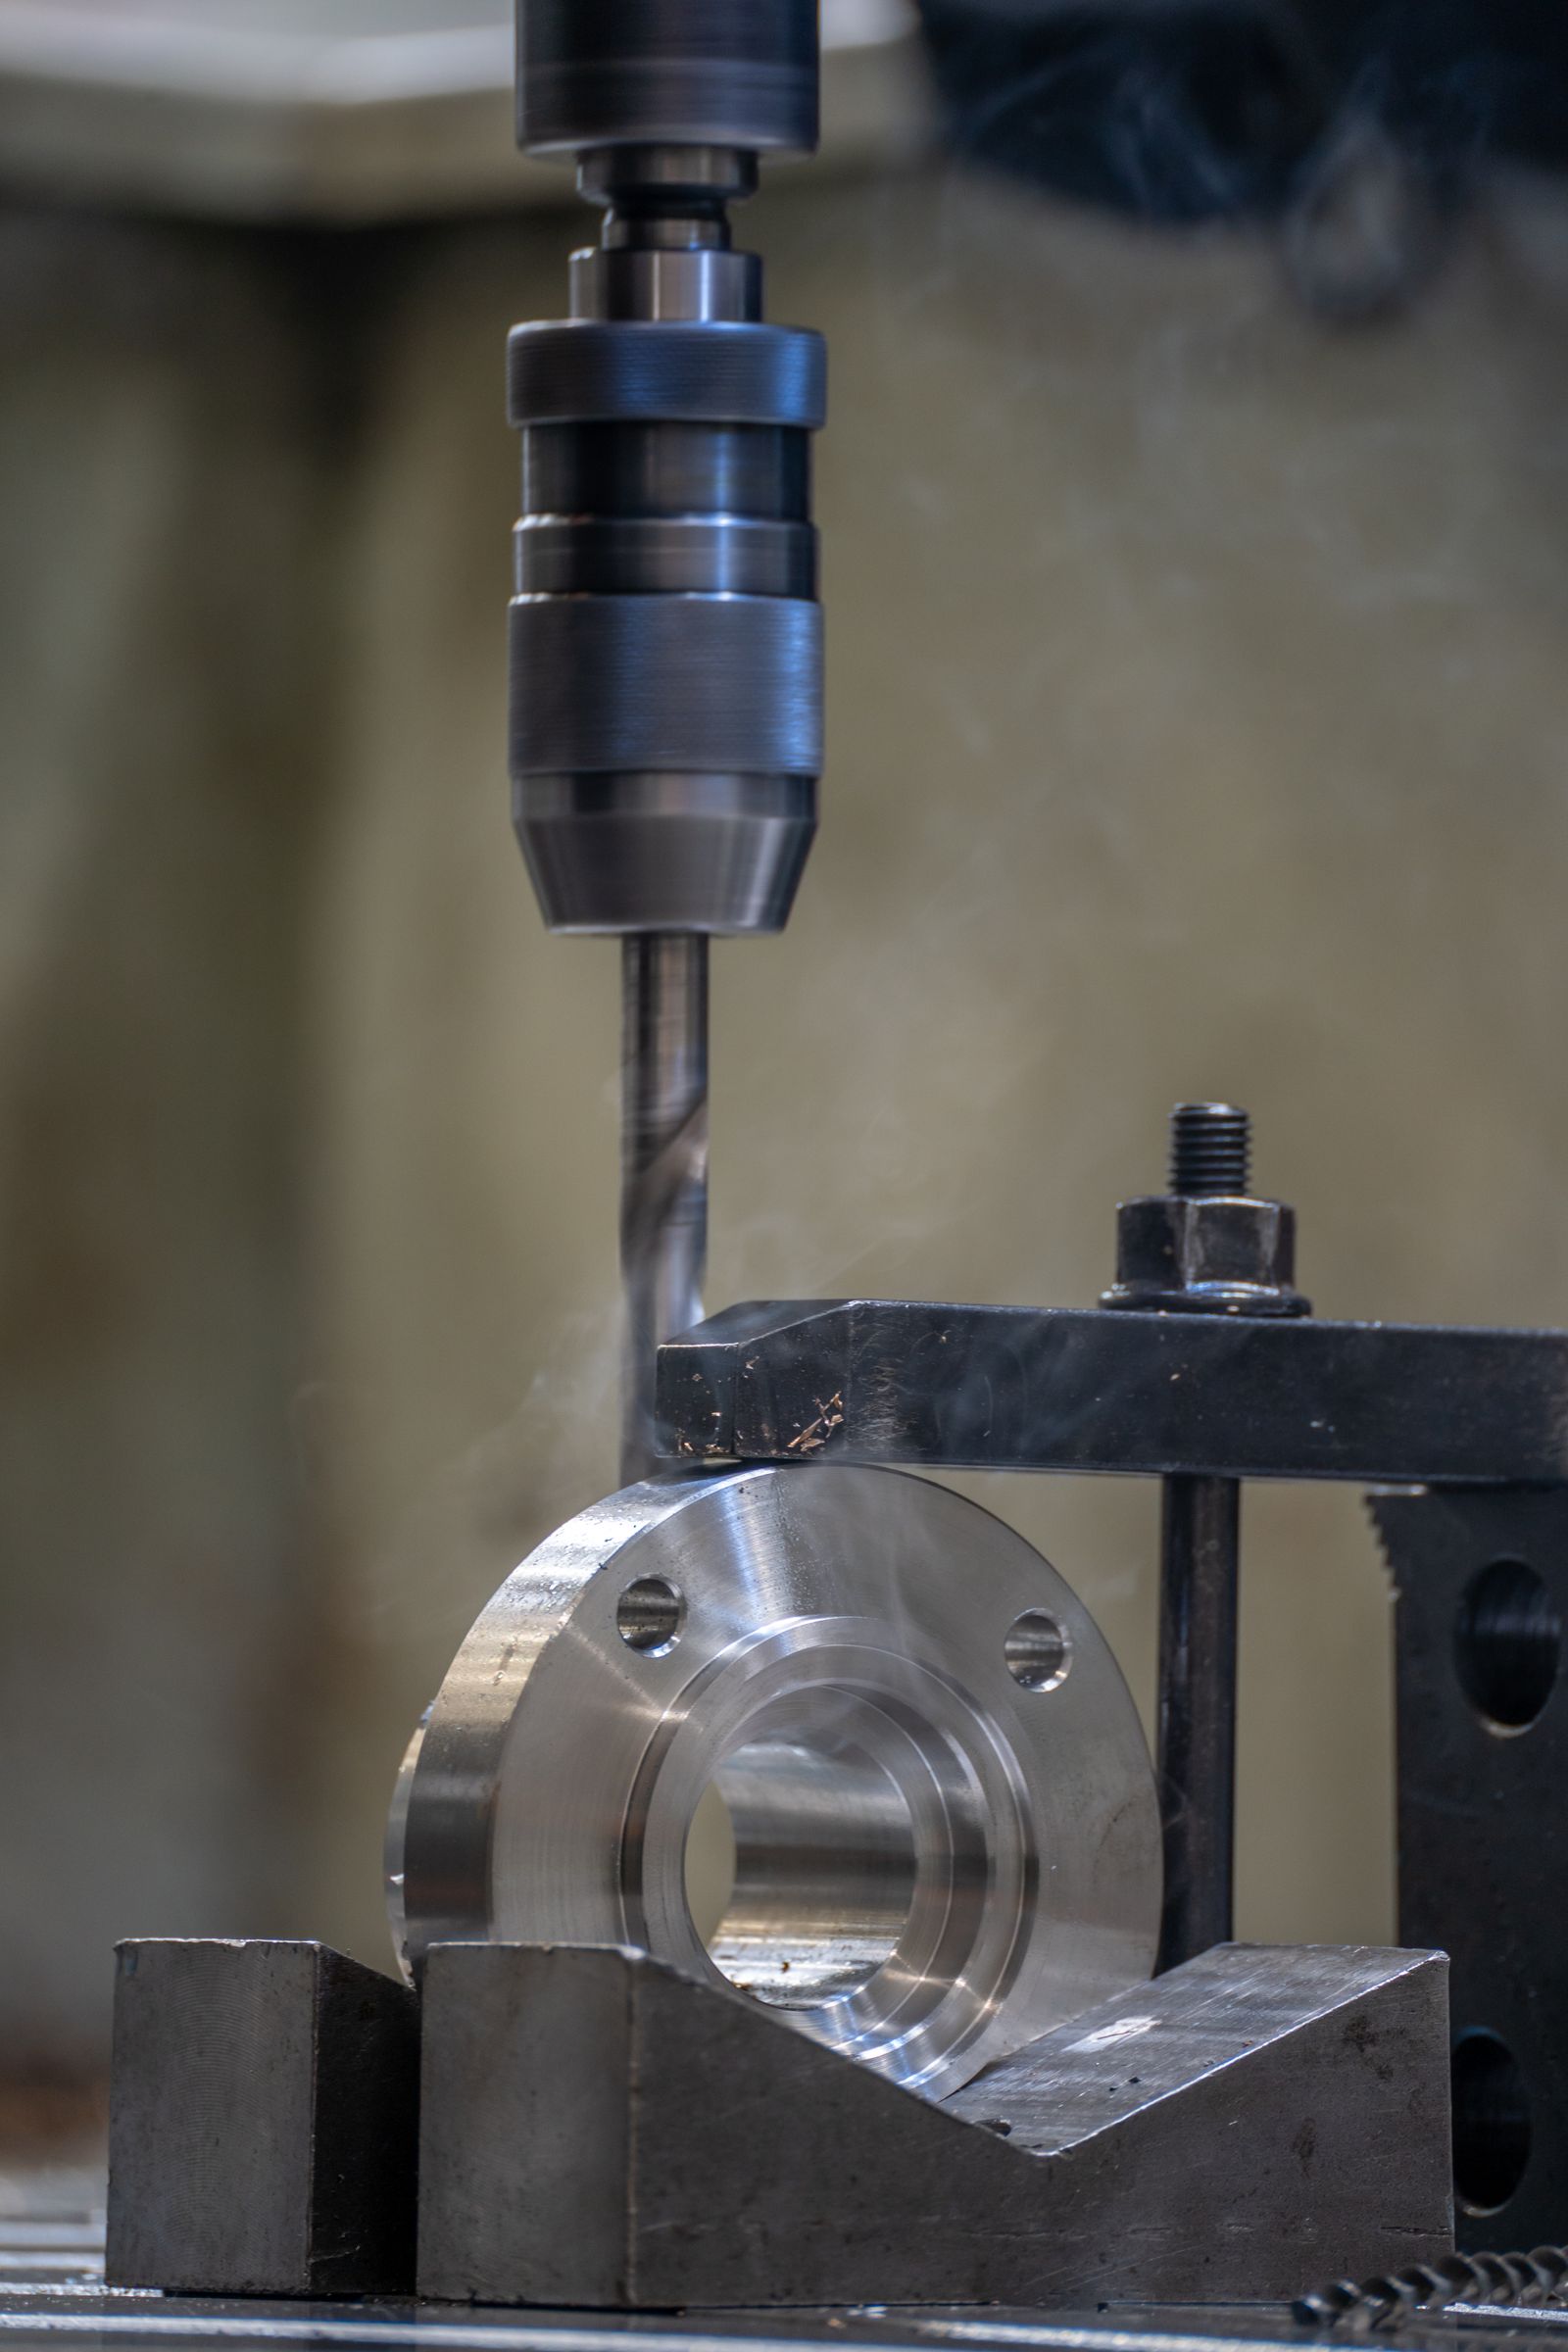
ボーリング加工のコストとリードタイムは、初期穴の状態(鋳造、鍛造、またはドリル穴)、直径および深さ対直径比、要求される公差と表面仕上げ、さらにホーニングなどの二次仕上げ工程によって左右されます。工具費用は中程度です。ボーリング加工では標準的なバーとヘッドを使用しますが、精密ボーリングを行う場合はゲージの使用や試し削りに時間がかかります。
シナリオ | 一般的なリードタイム | 主なドライバー |
|---|---|---|
試作品、標準公差、在庫素材 | 5–7営業日 | プログラミング、設定、初品の穴径検査 |
研磨仕上げの試作品(Ra < 0.4 µm) | 7–12営業日 | ホーニング工具のセットアップ、研磨材の選定、真円度の検証 |
大口径(>? 水平ボーリングマシンにおける200 mm) | 7–14営業日 | 機械スケジューリング、ボーリングヘッドの調達、治具 |
生産数50–500個 | 10–18営業日 | サイクルタイム、ボーリングヘッドの摩耗、工程内測定 |
生産数500–5,000個 | 15–25営業日 | 複数台の機械によるスケジューリング、治具の再現性、計画的なヘッド交換 |
焼入れ部、HRC 45–55 | 5–10営業日vs. ベースライン | CBN/セラミック工具、より低い切削条件、追加の検査 |
ワンセットアップで多段または同軸穴加工 | 2–5営業日vs. ベースライン | ツールステーション、工程間の整合性、検査計画 |
業界標準および認証
- ISO 9001:2015-すべての製造業務における品質マネジメントシステム
- AS9100D-着陸装置、アクチュエータ、エンジンマウントの穴加工向け航空宇宙品質管理システム
- ISO 13485:2016-医療機器の品質マネジメントシステムに関する、器具のピボット穴およびインプラント関連の穴に関する規格
- IATF 16949-エンジン、トランスミッション、シャシーのボア加工向け自動車品質マネジメントシステム
- 穴のデフォルト公差に関するISO 2768(一般公差)およびISO 286(寸法公差とはめあい)
- 位置、円筒度、同軸度および直角度に関するGD&Tに関するASME Y14.5およびISO 5459
- 材料調達およびめっき工程におけるRoHS、REACH、DFARSの各規制への適合
- 防衛関連の掘削作業に関するITAR登録
- 油圧および空気圧用穴の液中清浄度に関するISO 4406 / NAS 1638
包装、配送および書類
穴加工済み部品は、重要な穴を汚染、衝撃、腐食から保護するために梱包されています。軸受やシールの穴部は、通常個別にVCI紙で包み、プラグまたはキャップで塞ぎ、長距離輸送時には乾燥剤パックを添付します。
- 標準梱包:VCIラップ、個別フォーム、段ボールの層間緩衝材、または繊細な部品や大型部品向けのカスタムトレイ。精密穴には、ご要望に応じてボアプラグまたはキャップを装着いたします。
- カスタム包装:お客様指定の緩衝材、キッティング、部品番号ごとのラベル付き袋。大型筐体用の木枠および補強材も対応可能です。
- 輸送オプション:航空貨物、海上貨物(FCL/LCL)、陸上輸送、宅配便。EXW、FOB、CIF、DAPのインコタームズに対応しています。
- 標準書類:梱包明細書、商業送り状、適合証明書(C of C)、EN 10204 3.1 に準拠する材料試験証明書。
- 検査資料:初品検査報告書(AS9102/PPAP)、CMMデータを含む全寸法検査報告書、穴径および真円度記録、表面粗さおよび硬度試験結果。
- トレーサビリティ:原材料から穴あけ加工、熱処理、仕上げ、出荷に至るまでの工程において、熱処理番号とロット番号を連携して管理。要望に応じてシリアル化も対応可能です。
製造上の考慮事項
穴の仕様には、最終径、公差、深さ、基準との関係、同軸度または位置精度の要求事項、入り口面取り、および表面仕上げを記載する必要があります。軸受またはシールについては、対応する部品および想定されるはめあいの等級を特定してください。
品質と検査
検査には、直径、真円度、円筒度、穴深さ、軸位置、同心度、面に対する垂直度、および表面状態の評価が含まれる場合があります。測定方法は、穴の公差およびアクセス性に適合している必要があります。
表面仕上げと部品保護
ボア面は、その後のいかなる化粧仕上げ工程においても通常保護されます。外部コーティングが必要な場合、重要な穴部にはマスキング処理や、制御された後処理工程が必要となることがあります。
表面仕上げのオプション
- 内面仕上げは研削仕上げ、通常の表面粗さRa 0.4–1.6 µm
- Ra 0.2–0.8 µm 仕上げ用の微細穴あけ加工と、軸受・シール用穴の寸法精度の向上
- Ra値が0.4 µm未満、真円度が5 µm未満を要求される油圧用穴のホーニング
- 焼入れ加工済みブッシュおよび食品グレードのステンレス表面に対するボアバーニング
- 外部仕上げ:機械加工面、ビードブラスト、II型/III型アルマイト処理、粉体塗装、塗装
- 電気めっき:亜鉛、亜鉛-ニッケル、ニッケル、スズ、クロム(装飾用および硬質クロム)
- ステンレス鋼の不動態化処理(ASTM A967/A380)、炭素鋼の黒色酸化皮膜処理
- 化粧仕上げ、ラッピング加工、およびレーザーマーキングを、外観仕上げまたはトレーサビリティの要件に応じて行います。
ボーリングとドリルの違いは何ですか?
穴あけ加工により、最初の穴が作られます。ボーリング加工は、既存の穴を所定の最終径、位置精度、真円度および表面粗さに仕上げます。寸法公差を厳しくする、真円度を向上させる、または特定の嵌合を要求する場合は、必ずボーリング加工を用いてください。
一般的な欠陥とその予防
欠陥 | 原因 | 予防 |
|---|---|---|
ボアテーパー | ボーリングバーのたわみ、始端穴の不均一、または切削時の熱膨張 | より剛性の高いバイトを使用し、工具の突出しを短くし、鋭利なインサートで仕上げ通しを行い、冷却液の温度を確認してください。 |
ボア壁面のチャターマーク | 剛性の低い治具設定、過大な径方向の切込み量、またはバーや工具ホルダー間の高調波振動 | より短く、直径の大きいバイトを使用し、調整済みの防振ホルダーを追加し、ラジアルイングリップを減らし、ホルダーの振れを確認してください。 |
オーバーサイズまたはアンダーサイズのボア | 工具の摩耗、熱変位、または微細穴あけヘッドの誤った直径オフセット | インサートは予定通りに交換し、通し間ごとに穴径を測定し、微細穴あけ用ヘッドを再校正し、冷却液の温度を安定させること。 |
丸みが乏しい | 非対称な始端穴、ワークの固定不良、または片面のインサートの摩耗 | 始端穴を機械加工で円形に仕上げ、クランプのバランスを取り、インサートを回転させて位置決めし、厳しい真円度仕上げには微細ボーリングヘッドを使用する。 |
位置誤差(離れた場所) | 主軸の振れ、治具の積層誤差、または誤った基準面の指定 | 治具内の該当部品を指定し、単一の基準点を用いて、機械の熱変位補正を確認する。 |
ボアの口元にあるバリ | ボーリングバーの抜き出し時の条件、刃先の鈍化、または抜き出し時の過大な送り | 穴の入り口に面取り加工を追加し、出口での送り速度を低下させ、必要に応じてバリ取りサイクルを追加してください。 |
アルミニウムおよびステンレス鋼における積み刃 | 切削速度が低い、または工具のコーティングが適切でない | 切削速度を向上させ、研磨・コーティング仕様のインサートに切り替え、高圧ツール内冷却を使用してください。 |
表面仕上げが規格外 | 振動、送り速度の設定が高すぎる、またはインサートのノーズ半径が適切でない。 | 送りを減らしてプリントのRa目標値に合わせ、ノーズ半径を大きくし、最後に軽い仕上げ通し加工を追加してください。 |
関連プロセスとの比較
側面 | CNCボーリング(この工程) | 掘削 | リーミング |
|---|---|---|---|
開始条件 | 既存の穴が必要です | ソリッドから穴を作成します | 事前に穿孔または下穴加工された穴が必要です。 |
直径制御 | 連続加工、±0.013 mm、微細穴あけヘッド付き | 標準ドリルサイズに限る | 標準リーマーサイズに固定 |
直径範囲 | ~?3 mm から?500 mm | ~?0.5 mm から?50 mm規格 | ~?1.0 mm から?50 mm規格 |
表面仕上げ | 研削加工済みのRa 0.4–1.6 µm、ホーニング加工によりさらに仕上げる | ラ 1.6–6.3 µm 通常 | Ra 0.4–1.6 µmは拡孔済みです |
サイズの柔軟性 | サイクル調整可能、試作およびサイズ混合に最適 | ドリル在庫に限り | 各サイズごとにリーマーが必要です。 |
最適な適合 | 大口径、高精度公差、試作品、特注サイズ | 初期の穴あけ、浅いボア孔、大容量 | 標準サイズの小〜中径穴の大量仕上げ |
関連する機能およびサービス間の連携
CNCボーリング加工は、部品の唯一の工程であることはほとんどありません。以下の加工機能は、通常、ボーリングと組み合わせて、検査済みの完成品部品を製造します。
- 穴あけ加工および深孔加工――部品の外形内に、始端となる下穴またはより深い流体通路を形成する工程。
- リーミング加工とは、大量生産向けに、標準的なHクラスのサイズの小〜中径穴を仕上げ加工する工程です。
- ホーニングおよびラッピング加工により、油圧用および軸受用穴の円形度を高精度で制御し、表面粗さをサブµmレベルまで仕上げ、プラトー状の表面テクスチャを形成します。
- 円筒研削および平面研削により、内径と連動する外径、段差面、基準面の仕上げ加工を行います。
- フライス加工(3軸、 4軸、 5軸)―部品の外形および穴と一致する交差ポートを形成します。
- タップ加工およびねじミリング加工――穴の開口部における内ねじおよび締結部品用のクロスポートねじ。
- 熱処理:浸炭焼入れ、表面硬化焼入れ、誘導焼入れ、および応力除去を、認定パートナーを通じて実施します。
- 表面処理:パッシベーション、窒化処理、黒色酸化処理、硬質クロムめっき、無電解ニッケルめっき、および摩耗・腐食対策用の内面コーティング。
- 清浄度検証 – 流体動力アセンブリに対するフラッシング、超音波洗浄、およびラボでの清浄度試験。
- 組立および圧力試験:ブッシュや軸受の圧入、ポートの小アセンブリ、および水圧・空圧試験。
機能と代表的な構成要素
ボーリング加工は、高精度な内径、段付き穴、同軸の穴対、軸受座面、シール用穴、精密な位置決め機能、および相手となる軸・インサート・ハウジングと正確に位置合わせする必要がある穴などに一般的に用いられます。
典型的な構成要素? 一般的な部品には、軸受ハウジング、ギアボックスケース、モーターエンドカバー、バルブ本体、ポンプハウジング、治具プレート、機械ベース、アダプターブロック、および精密工業用筐体が含まれます。
利点と応用
産業と用途
- 航空宇宙分野-油圧アクチュエータ本体、着陸装置の枢軸部、エンジンマウント用穴、バルブボディ
- 自動車用部品-ギアボックスハウジング、デファレンシャルケース、ブレーキキャリパーの穴あけ加工、エンジンシリンダーの穴あけ加工
- 油圧および流体動力機器-バルブスプール、ポンプ本体、マニホールドブロック、油圧シリンダーのエンドキャップ
- 産業用機械-ベアリングハウジング、ギアボックスカバー、ピニオンシャフト、取り付けフランジ
- エネルギー分野-タービンケーシング、発電機ハウジング、石油・ガス用バルブボディ、ポンプケーシング
- 医療機器-外科用器具のピボット穴、画像診断装置の筐体、器具のハンドル
- ロボティクスおよび自動化-サーボ取り付け用穴、ロボット関節ハウジング、減速機本体
-
大口径の穴あけは可能ですか?
はい。上記の穴あけ加工は? 200 mm は通常、水平ボーリングマシンまたはボーリングヘッドを備えた大型のVMCで製造されます。見積もり作成時に、部品の外形寸法と機種選定を確認し、適切な設備が計画されるようにします。

