

Почему выбрать этот процесс
Растачивание обеспечивает лучший контроль над геометрией готового отверстия по сравнению с черновым сверлением. Это полезно, когда внутренний элемент должен фиксироваться, поддерживаться, герметизироваться или вращаться совместно с другим точным компонентом.
Часто задаваемые вопросы
Выполняете ли вы ступенчатые или множественные растачивания за одну установку?
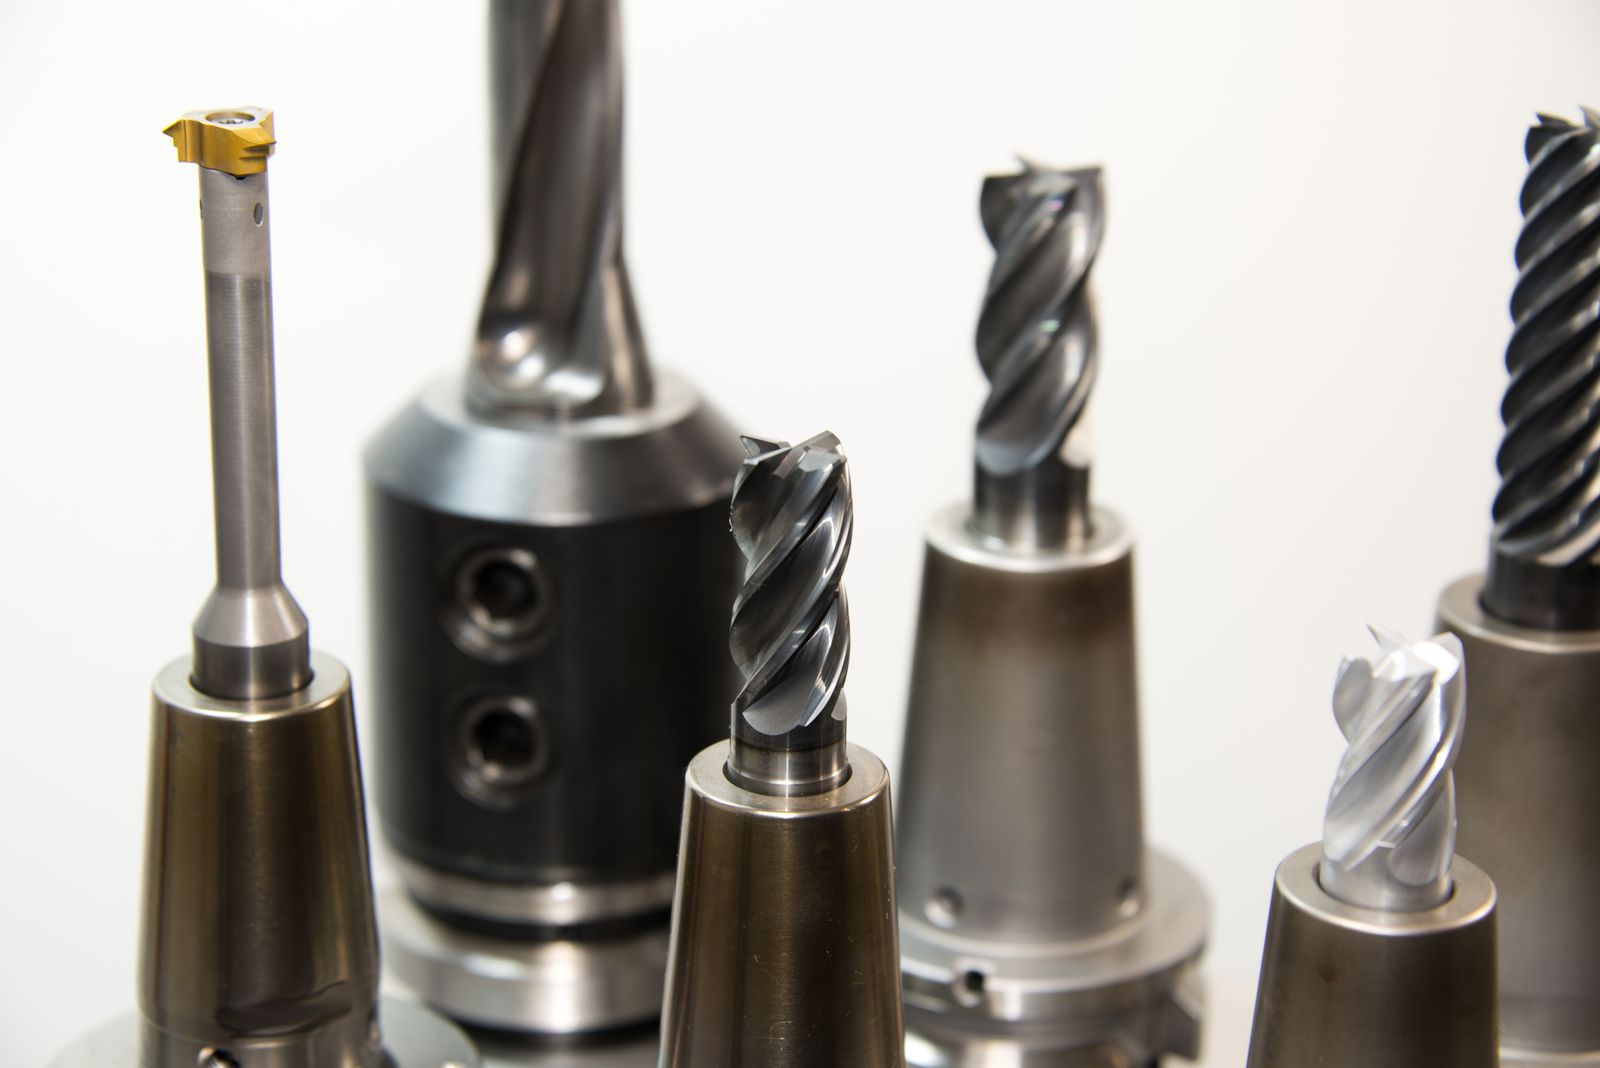
Да. Многоступенчатые и коаксиальные пары отверстий обрабатываются за одну установку для сохранения соосности и исключения ошибки переустановки. На чертеже должно быть указано соотношение между отверстиями, чтобы процесс можно было спланировать с его учётом.
Можете ли вы растачивать закалённые детали?
До примерно HRC 45–50 с покрытым твердым сплавом или CBN инструментом. Выше этого мы рекомендуем шлифовку или EDM для чистовой расточки. Если деталь поставляется закаленной, пришлите спецификацию твердости вместе с чертежом, чтобы был выбран правильный процесс.
—
Что делает процесс
Растачивание на станках с ЧПУ — это прецизионный процесс обработки отверстий, применяемый для контроля окончательного размера, положения, соосности и качества поверхности существующего отверстия. Расточной инструмент удаляет контролируемое количество материала из просверленного или предварительно обработанного отверстия, что делает этот процесс незаменимым, когда требуемый диаметр отверстия превышает возможности одного только сверления.
Технологический процесс
Последовательность механической обработки должна быть спланирована с учётом функциональных баз детали's, доступа к элементам, поведения материала и требуемого метода контроля. Детальный маршрут в конечном счёте определяется фактической конфигурацией станка, оснасткой, наличием инструмента и объёмом производства.
Этап процесса | Назначение |
|---|---|
1. Проверка исходных данных | Подтвердите модель 3D, чертёж, материал, критические размеры, базы, количество и требования к чистоте обработки. |
2. План наладки | Выберите зажимное приспособление, стратегию базирования, режущий инструмент, порядок обработки и доступ ко всем функциональным элементам. |
3. Обработка | Типичный маршрут устанавливает надёжную базу, создаёт или находит исходное отверстие, а затем использует расточной инструмент для обработки готового отверстия. Выбранная стратегия зависит от глубины, диаметра, допуска, доступности, жёсткости и расположения отверстия относительно соседних элементов или другого отверстия. |
4. Проверка | Контроль может включать измерение диаметра, круглости, цилиндричности, глубины отверстия, расположения оси, соосности, перпендикулярности к плоскости и состояния поверхности. Метод измерения должен соответствовать допуску и доступности отверстия. |
Замысел конструкции
Обработка отверстия должна быть задана с указанием окончательного диаметра, допуска, глубины, базового соотношения, соосности или требований к позиционированию, фаски входа и чистоты обработки поверхности. Для подшипника или уплотнения укажите сопрягаемую деталь и требуемый класс посадки.
ИНЖЕНЕРНЫЕ ИСХОДНЫЕ ДАННЫЕ ?Предоставьте CAD-модель 3D, чертеж с критическими допусками и базами, марку материала, требуемое количество, качество поверхности и любые требования к контролю или упаковке. |
|---|
Геометрия детали и материалы
Выбор материала
Алюминий, сталь, нержавеющая сталь, чугун, латунь, бронза, титан и инженерные пластики могут требовать растачивания, когда важны окончательная посадка и положение. Поведение материала влияет на выбор инструмента, контроль вибрации и чистоту обработки поверхности.
Группа материалов | Что учитывать | Типичная причина выбора |
|---|---|---|
Алюминий | Обрабатываемость резанием, тепловое расширение, внешняя отделка. | Легкие корпуса, кронштейны, крепления, детали теплоуправления. |
Сталь и нержавеющая сталь | Прочность, коррозионная стойкость, теплостойкость, контроль стружки. | Промышленные, конструкционные, гидравлические, прецизионные механические детали. |
Латунь, медь и титан | Электропроводность, коррозионная стойкость, отношение прочности к весу, стоимость. | Фитинги, электрические компоненты, высокопроизводительные или специализированные компоненты. |
Инженерные пластики | Жёсткость, температура, химическая среда, контроль заусенцев. | Изолирующие, лёгкие, прототипные, износостойкие или детали, контактирующие с жидкостями. |
MATERIAL NOTE ?Материал должен быть выбран в первую очередь на основе функциональных требований. Обрабатываемость, стойкость к нагреву, коррозионная стойкость, вес, стоимость и желаемая обработка поверхности должны быть затем рассмотрены совместно. |
|---|
Техническое планирование и качество
Перед производством
Обзор технологичности должен подтвердить, что система допусков является функциональной, указанный материал доступен, крепление обеспечивает доступ к критическим поверхностям, а план измерений может проверить все требования без неоднозначности. Если интерфейс сборки является критическим, предоставьте информацию о сопрягаемой детали или требования к посадке.
ПРАКТИКА ОФОРМЛЕНИЯ ЧЕРТЕЖЕЙ:Указывайте размеры, которые важны для функционирования. Избегайте применения неоправданно жёстких общих допусков, где только ограниченное количество элементов определяет посадку, движение, уплотнение или выравнивание окончательной сборки. |
|---|
Контекст применения
Передача мощности, промышленное оборудование, робототехника, гидравлика, автомобильная промышленность, авиационно-космическая отрасль, оснастка для автоматизации и прецизионное приборостроение обычно используют расточенные элементы.
Семейство применений | Где процесс добавляет ценность |
|---|---|
Прототипирование и разработка изделий | Полезно там, где функциональная деталь, образец для проверки или технологический маршрут должны быть проверены перед принятием решения о крупном производстве. |
Промышленное и автоматизационное оборудование | Поддерживает долговечное нестандартное оборудование, приспособления, корпуса, интерфейсы, валы, каналы и элементы сборки. |
Прецизионное оборудование и оборудование с регулятивными требованиями | Поддерживает геометрию, которая должна быть задокументирована с помощью чётких баз, спецификаций материала, требований к контролю и регулируемой обработки. |
Когда выбрать другой процесс
Выбирайте растачивание, когда отверстие должно соответствовать контролируемому окончательному размеру, соосности или требованиям к чистоте обработки. Для резьбового отверстия может потребоваться нарезание резьбы; для отверстия с плотной посадкой также может рассматриваться развёртывание в зависимости от геометрии и допуска.
КОНТРОЛЬНЫЙ СПИСОК ЗАПРОСА КОММЕРЧЕСКОГО ПРЕДЛОЖЕНИЯ ?Включите файлы модели и чертежей, марку материала, количество в заказе, потребность в сертификации материала, требования к обработке, критические характеристики и плановую дату доставки в запрос предложения. |
|---|
Ключевые параметры процесса
Параметр | Типичное значение |
|---|---|
Диапазон диаметров | От ?3 mm до ?500 mm (малый диаметр на VMC / токарном станке; большой диаметр на специальных расточных станках) |
Допуск на диаметр | Точность ±0.013 mm; стандарт ±0.025 mm; общее ±0.05 mm |
Точность формы | 0.005–0.020 mm в зависимости от инструмента, материала и отношения глубины расточки к диаметру |
Цилиндричность | 0.010–0.030 mm по длине отверстия |
Чистота поверхности | Ra 0.4–1.6 µm после расточки; точнее при чистовых проходах или повторном хонинговании |
Соосность / концентричность | 0.01–0.03 mm между отверстиями или между отверстием и наружным диаметром |
Максимальное отношение глубины к диаметру | До 10:1 стандарт; более глубокие отверстия оцениваются с удлинёнными держателями инструмента или специальной оснасткой |
Типы расточного инструмента | Односторонние расточные оправки, индексируемые головки для черновой/чистовой обработки, прецизионные расточные головки с регулировкой диаметра |
Станкочная платформа | 3-осевой / 4-осевой VMC, горизональный расточной станок, токарный центр с приводным инструментом, специализированная ячейка для прецизионной расточки |
Диапазон размера партии | Прототипы поштучно от 10,000-ой детали до серийного производства |
Типичный срок изготовления | 5–10 рабочих дней прототипы; 10–25 рабочих дней производство |
Поддерживаемые форматы CAD | STEP, IGES, X_T, Parasolid, нативные SolidWorks / CATIA / NX / Fusion 360 |
Материалы, которые мы обрабатываем
- Алюминиевые сплавы — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, A356, A357 отливки
- Углеродистые и легированные стали — 1018, 1045, 4140 предзакалка, 4340 Q&T, EN24, EN26
- Нержавеющие стали — 303, 304 / 304L, 316 / 316L, 321, 347, 17-4PH, 15-5PH, 2205 дуплекс
- Инструментальные и подшипниковые стали — A2, D2, O1, S7, H13, 52100
- Чугун и ковкий чугун — серый чугун GG25, ковкий чугун 60-40-18, марки АДИ
- Латунь, бронза и медь — C360 латунь, C932 подшипниковая бронза, C954 алюминиевая бронза, C110 медь
- Титан — Марка 2, Марка 5 (Ti-6Al-4V), Марка 5 ELI
- Технические пластики — POM (Delrin), PEEK, PTFE, нейлон, поликарбонат для неметаллических подшипниковых гнёзд
Стандартные допуски и достижимая точность
Растачивание — правильный процесс, когда отверстие должно быть выведено в окончательный размер, положение и качество поверхности сверх того, что обеспечивает одно сверление. Достижимая точность зависит от отношения глубины к диаметру, жёсткости системы и материала.
- Диаметр: ±0.025 mm стандартный, ±0.013 mm при прецизионных отверстиях, ±0.05 mm общий допуск
- Круглость: 0.005–0.020 mm в зависимости от размера отверстия и материала
- Цилиндричность: 0.010–0.030 mm по длине отверстия
- Соосность отверстий: 0.01–0.03 mm
- Положение относительно базы: ±0.025 mm, полный GD&T по запросу
- Перпендикулярность к опорной поверхности: 0.02–0.05 mm / 100 mm
- Линейный допуск по умолчанию по ISO 2768-m, если на чертеже не указано иное
Контроль качества и проверка
Контроль выбирается в соответствии с допуском отверстия' и доступностью. Отверстия диаметром менее ?6 mm требуют специального оборудования; очень глубокие отверстия проверяются воздушными калибрами или нутромерами, предназначенными для этого диапазона.
- Координатная измерительная машина для диаметра, положения, соосности, перпендикулярности и других параметров GD&T
- Калибры внутреннего диаметра, нутромеры и воздушные калибры для размера и круглости
- Прибор для измерения шероховатости поверхности Ra на доступных отверстиях
- Твердомер (Роквелл / Виккерс / Бринель) для термообработанных отверстий и посадочных мест подшипников
- Цифровые штангенциркули, микрометры и глубиномеры для контроля в цеху
- Проверка первой детали по полному чертежу; промежуточный контроль на этапах черновой и чистовой обработки
- Протокол окончательной проверки и сертификат материала (EN 10204 3.1) по запросу
Конструктивные рекомендации (советы по проектированию для производства)
- Всегда указывайте начальное состояние отверстия: сверлёное, литое, кованое или предварительно обработанное. Исходный припуск определяет выбор инструмента и конечную точность.
- Соблюдайте соотношение глубины к диаметру отверстия в пределах 10:1 для обычного растачивания; более глубокие отверстия требуют удлинённого держателя инструмента и проверки устойчивости.
- Укажите, какое отверстие является основной базой, чтобы приспособление и план инструмента строились вокруг единственной опорной точки.
- Добавьте фаску или входной радиус у входа в отверстие — это защищает инструмент при входе и помогает совмещению сопрягаемых деталей.
- Для ступенчатых отверстий чётко указывайте размеры каждой ступени. Избегайте жёсткого допуска на глубокой ступени, где чистовая расточка может быть выполнена после черновой обработки.
- Если отверстие является посадочным местом подшипника или уплотнения, укажите на чертеже сопрягаемую деталь и класс посадки (H7/g6, H6/h5 и т.д.).
- Жёсткий допуск на диаметр длинного отверстия увеличивает время цикла — отмечайте те элементы, которые действительно требуют точности, в отличие от тех, где допускается только свободный контроль.
- При тонких стенках оставляйте достаточный припуск материала, чтобы избежать прогиба под усилиями растачивания; укажите толщину стенки на чертеже.
- Если отверстие должно быть соосно с наружным диаметром, указывайте соосность или концентричность — это определяет метод контроля, а не только геометрию детали.
Насколько точным является CNC-растачивание?
Стандартное растачивание обеспечивает точность ±0.025 mm по диаметру с точностью 0.005–0.020 mm по круглости. С головками для чистового растачивания повторяемость приближается к ±0.005 mm для малых и средних отверстий. Точный результат зависит от отношения глубины к диаметру, материала и станка.
Какая информация необходима для расчёта стоимости работ по растачиванию?
Модель 3D, чертеж с GD&T, марка и твёрдость материала, начальное состояние отверстия (сверлёное / литое / кованое), количество в заказе, а также любые требуемые шероховатость поверхности или протокол проверки. На основании этого мы можем рекомендовать оптимальный процесс и наиболее стабильную стратегию крепления.
Как получить расчёт стоимости
Предоставьте модель 3D, чертеж 2D с GD&T, марку материала, начальное состояние отверстия, количество в заказе, а также требования к шероховатости поверхности, покрытию или проверке. Для точных допусков или крупных отверстий укажите твёрдость и сопрягаемую деталь, чтобы мы могли рекомендовать подходящий инструмент и процесс.
Вы получаете письменное коммерческое предложение в течение одного рабочего дня, включающее обратную связь по технологичности, предлагаемый маршрут растачивания и проверки, срок поставки и стоимость единицы. Когда вторичная операция (хонингование, шлифование, чистовое растачивание) обеспечивает лучший результат при меньших затратах, это указывается в предложении.
Последовательность технологического процесса и производства
Операция растачивания на станке с ЧПУ выполняется по существующему отверстию — сверлёному, литому или предварительно обработанному — которое необходимо расширить и довести до заданного размера, положения и качества поверхности. Ниже приводится стандартный маршрут; фактический выбор инструмента, станка и параметров определяется диаметром, глубиной и материалом детали.
- Проверьте чертеж и исходное состояние — подтвердите начальный диаметр отверстия, материал, твердость и предшествующие операции (сверление, литье, ковка или черновая расточка); начальный припуск определяет выбор инструмента.
- Крепление заготовки и установка базы — деталь закрепляется в тисках, приспособлении или патроне; первичная база расточки устанавливается по известной плоскости, отверстию или наружному диаметру, чтобы размер и положение ссылались на одну и ту же геометрию на протяжении всего реза.
- Выбор инструмента — односторонний расточной резец для общих работ, индексируемая черновая головка для тяжелого припуска, прецизионная расточная головка с микронной поднастройкой для точного допуска и чистовой обработки.
- Черновая расточка — тяжелый припуск удаляется ступенчатым черновым инструментом или твердосплавным стержнем; радиальная глубина резания уравновешивается с вибрацией и мощностью станка.
- Получистовая расточка — оставляется небольшой равномерный припуск (обычно 0.2–0.5 mm по диаметру) для чистового прохода и уменьшается прогиб в окончательном резе.
- Чистовая расточка — окончательный размер достигается острым инструментом с легким резом, контролируемой толщиной стружки и выдержкой у входа в отверстие для очистки выхода.
- Притупление кромок и фаска — фаска 0.2–1.0 mm добавляется на входе и выходе для защиты отверстия и облегчения сборки.
- Промежуточный контроль — диаметр отверстия, круглость и (где возможно) цилиндричность проверяются между черновым и чистовым проходами; прецизионная расточная головка регулируется по необходимости.
- Вторичная обработка — хонингование, притирка или суперфиниширование выполняются, когда чертеж требует очень высокого качества обработки поверхности, точности формы менее 5 µm или контролируемой текстуры поверхности.
- Окончательная проверка и документирование — размеры, положение, геометрические допуски и качество обработки поверхности измеряются в соответствии с чертежом и заносятся в протокол проверки.
Справочник свойств материалов
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Обрабатываемость (%) |
|---|---|---|---|---|---|
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Алюминий 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Латунь C360 (свободнорежущая) | 8.50 | 400 | 140 | 80 | 100 |
Сталь 1018 (холоднотянутая) | 7.87 | 440 | 370 | 130 | 70 |
Сталь 4140 предварительно закалённая (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Сталь 4340 ЗО (HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
Нержавеющий 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Нержавеющий 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Инструментальная сталь D2 (отожжённая) | 7.70 | 760 | 450 | 220 | 30 |
Чугун GG25 (серый) | 7.20 | 250 | — (хрупкий) | 180 | 80 |
Ковкий чугун 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (неармированный) | 1.32 | 100 | 70 | — (Роквелл M99) | N/A (пластик) |
Факторы стоимости и сроков поставки
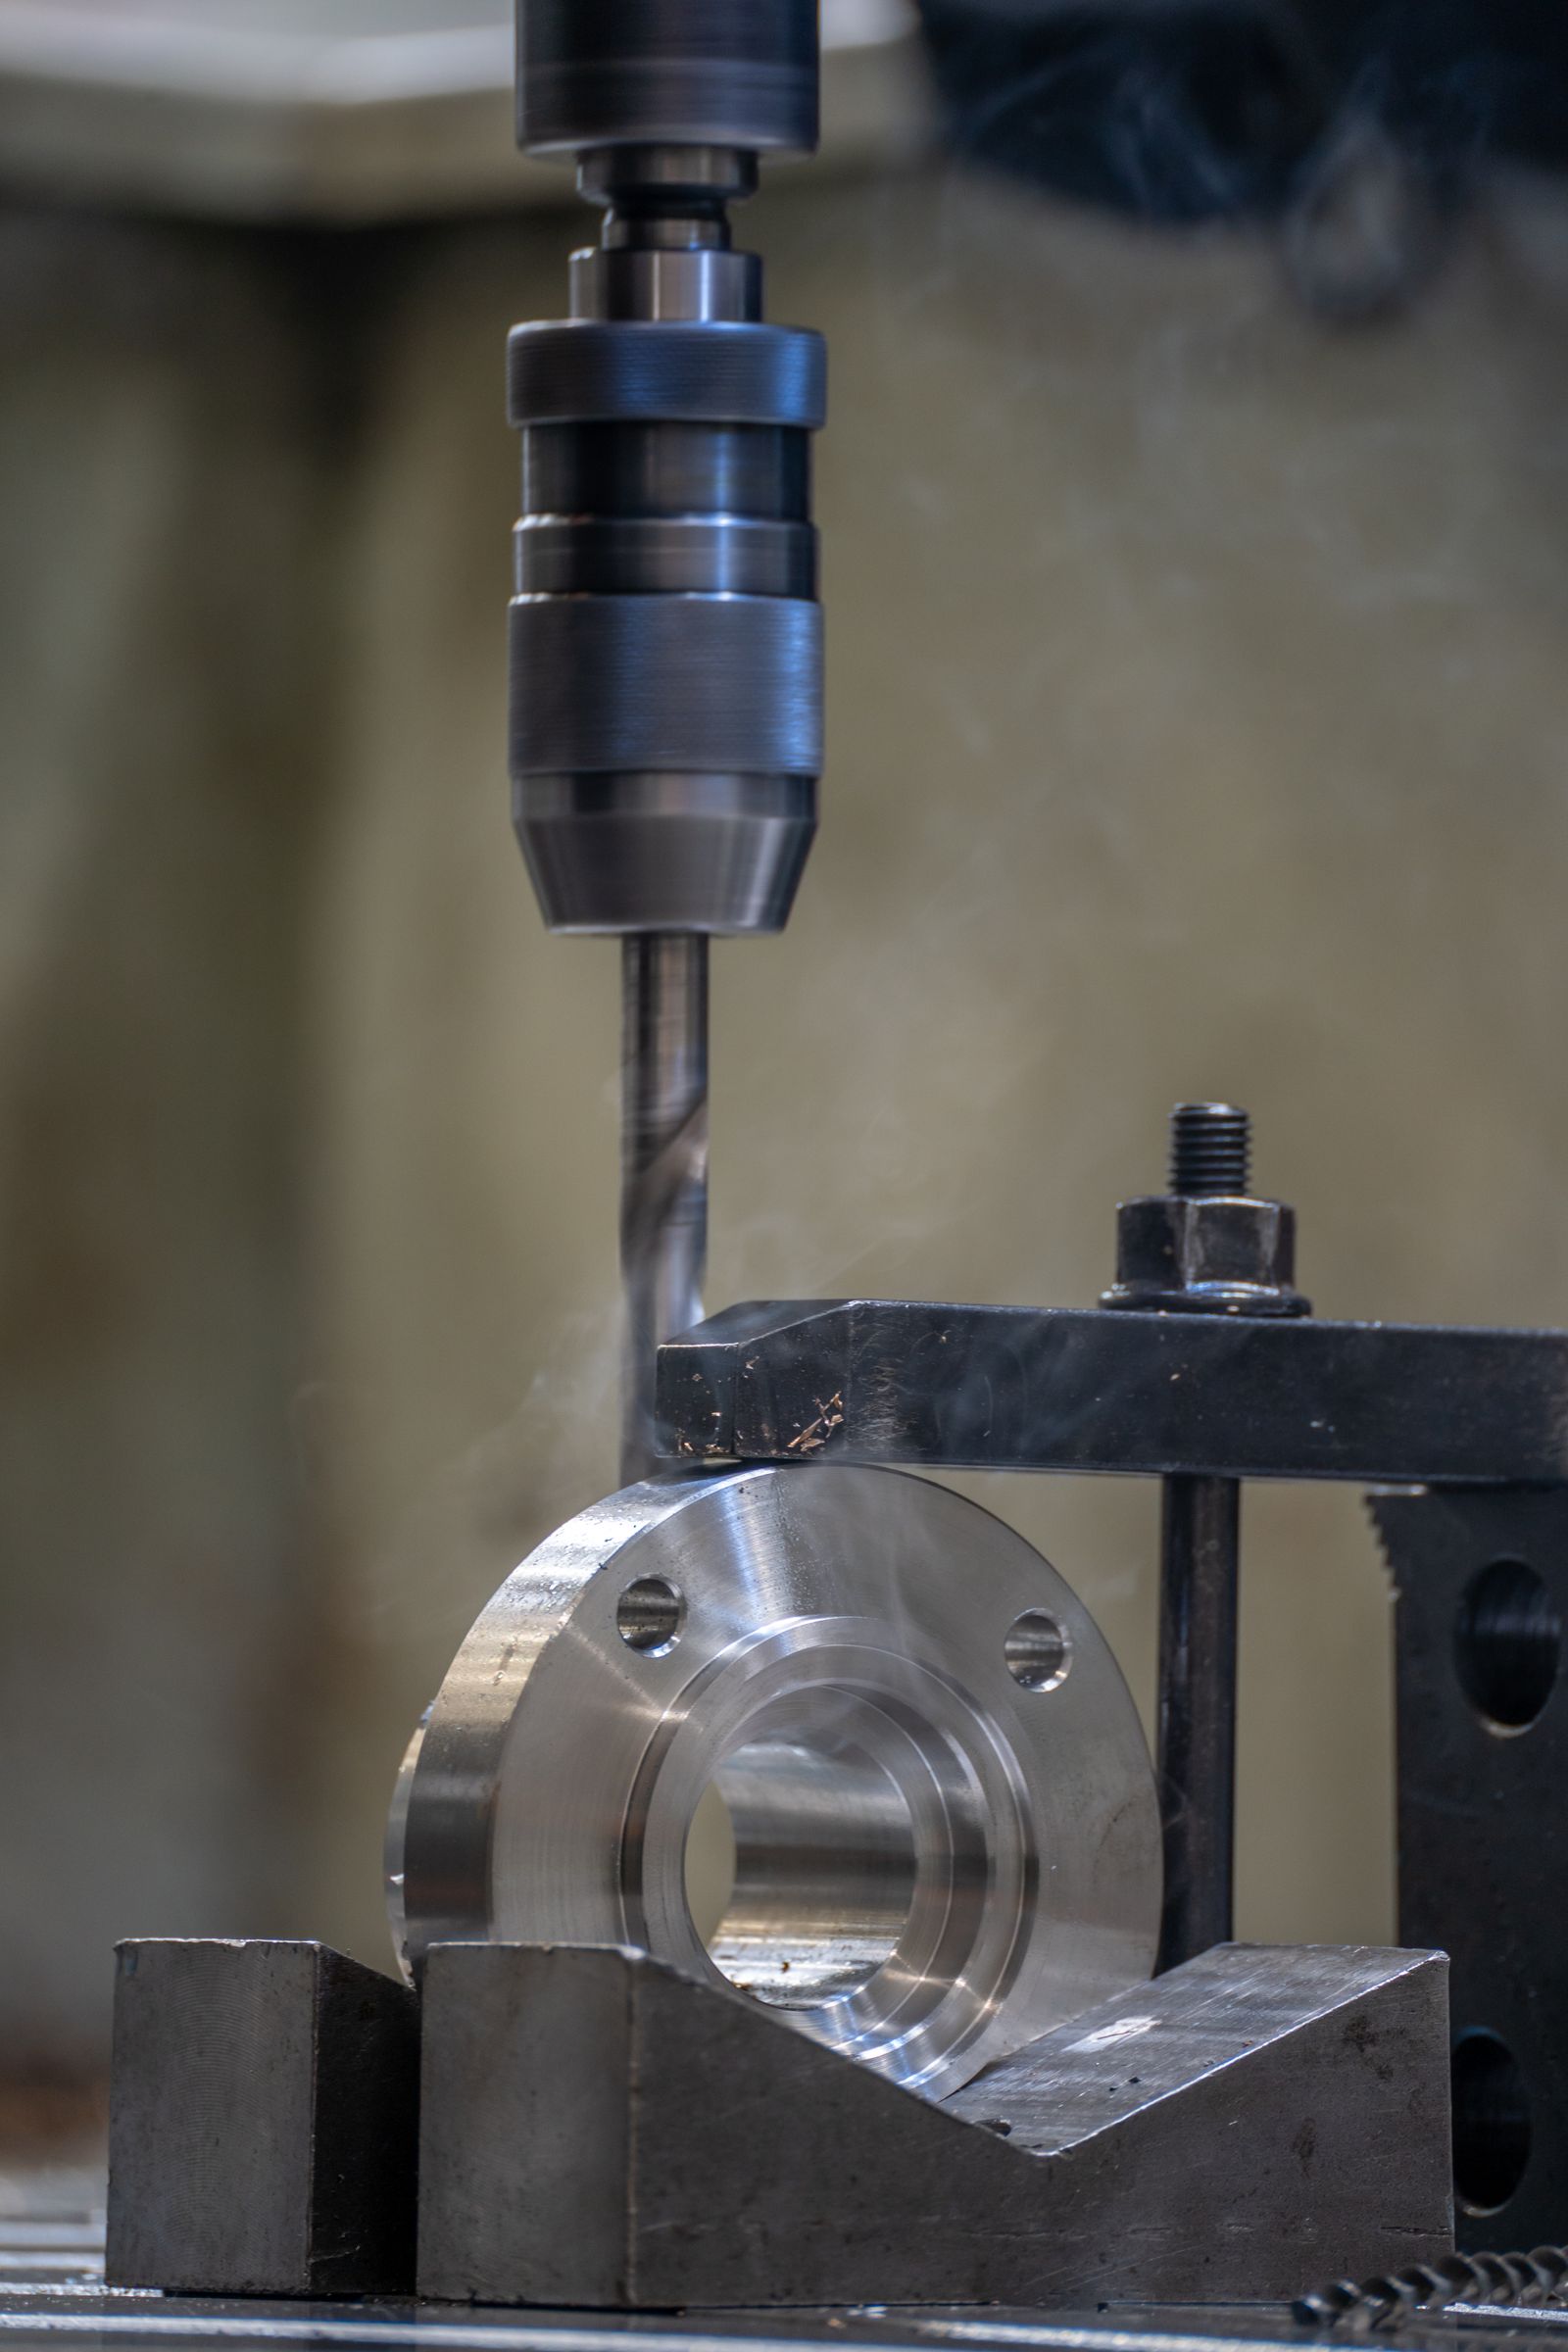
Стоимость и срок расточки определяются начальным состоянием отверстия (литье, ковка или сверление), диаметром и отношением глубины к диаметру, требуемым допуском и чистотой поверхности, а также любой вторичной обработкой, такой как хонингование. Стоимость инструмента умеренная — расточка использует стандартные оправки и головки — но прецизионная расточка добавляет время на контроль и пробный проход.
Сценарий | Типичный срок изготовления | Основной фактор |
|---|---|---|
Прототип, стандартный допуск, материал на складе | 5–7 рабочих дней | Программирование, наладка, проверка первого образца расточки |
Прототип с хонингованной обработкой (Ra < 0.4 µm) | 7–12 рабочих дней | Настройка хонинговального инструмента, подбор абразива, проверка круглости |
Большой диаметр (> ?200 mm) на горизонтально-расточном станке | 7–14 рабочих дней | Планирование работ станка, закупка расточных головок, приспособления |
Производство деталей 50–500 | 10–18 рабочих дней | Время цикла, износ расточной головки, промежуточный контроль размеров |
Производство деталей 500–5,000 | 15–25 рабочих дней | Планирование многомашинной обработки, воспроизводимость приспособлений, плановые замены головок |
Закалённая деталь, HRC 45–55 | +5–10 рабочих дней по сравнению с базовым уровнем | CBN / керамический инструмент, заниженные параметры обработки, дополнительная проверка |
Многоступенчатая или соосная расточная обработка за одну установку | +2–5 рабочих дней по сравнению с базовым уровнем | Станции инструмента, выравнивание между этапами, план проверки |
Отраслевые стандарты и сертификаты
- ISO 9001:2015 — система менеджмента качества для всех производственных работ
- AS9100D — аэрокосмическая СМК для посадочных отверстий шасси, исполнительных механизмов и креплений двигателей
- ИСО 13485:2016 — СМК для медицинских устройств для осей приборов и отверстий имплантатов
- ИАТФ 16949 — автомобильная СМК для отверстий двигателя, трансмиссии и шасси
- ИСО 2768 (общие допуски) и ИСО 286 (пределы и посадки) для стандартного допуска на отверстия
- ASME Y14.5 и ISO 5459 для GD&T позиционного допуска, цилиндричности, соосности и перпендикулярности
- Соответствие требованиям RoHS, REACH и DFARS к закупке материалов и покрытию
- Регистрация ITAR для работ по расточке, связанных с оборонной промышленностью
- ISO 4406 / NAS 1638 для чистоты жидкости в гидравлических и пневматических отверстиях
Упаковка, доставка и документация
Расточенные детали упаковываются для защиты критических отверстий от загрязнения, ударов и коррозии. Подшипниковые или уплотнительные отверстия обычно оборачиваются индивидуально бумагой VCI, заглушаются или закрываются колпачками, а для дальних перевозок добавляется влагопоглотитель.
- Стандартная упаковка — обертка VCI, индивидуальный пенопласт, коробки с прокладочными листами или нестандартные поддоны для хрупких или крупных деталей; заглушки или колпачки для точных отверстий по запросу.
- Нестандартная упаковка — упаковочный материал, комплектование и маркированные пакеты по номеру детали; ящики и крепления для крупных корпусных деталей.
- Варианты доставки — авиадоставка, морская доставка (FCL / LCL), автодоставка и курьерская доставка; поддерживаются инкотермсы EXW, FOB, CIF и DAP.
- Стандартные документы — упаковочный лист, коммерческий счёт-фактура, сертификат соответствия (C of C), протокол испытаний материалов по EN 10204 3.1.
- Инспекционная документация — отчёт о первой детали (AS9102 / PPAP), полный размерный отчёт с данными КИМ, журнал диаметров отверстий и круглости, результаты чистоты поверхности и твёрдости.
- Прослеживаемость — связь по номеру плавки и номеру партии от сырого материала на всех этапах: сверление, термообработка, финишная обработка и отгрузка; серийный номер по запросу.
Производственные требования
Обработка отверстия должна быть задана с указанием окончательного диаметра, допуска, глубины, базового соотношения, соосности или требований к позиционированию, фаски входа и чистоты обработки поверхности. Для подшипника или уплотнения укажите сопрягаемую деталь и требуемый класс посадки.
Качество и контроль
Контроль может включать измерение диаметра, круглости, цилиндричности, глубины отверстия, расположения оси, соосности, перпендикулярности к плоскости и состояния поверхности. Метод измерения должен соответствовать допуску и доступности отверстия.
Отделка поверхности и защита детали
Поверхности отверстий обычно защищают во время любого последующего косметического процесса отделки. Если требуется внешнее покрытие, критические отверстия могут потребовать маскирования или контролируемой последующей операции отделки.
Варианты обработки поверхности
- Внутренняя отделка в состоянии сверления, типичная Ra 0.4–1.6 µm
- Чистовой проход расточки для Ra 0.2–0.8 µm и более точного контроля размера на подшипниковых / уплотнительных отверстиях
- Хонингование для гидравлических отверстий, требующих Ra ниже 0.4 µm и округлость менее 5 µm
- Калибровка отверстий для закалённых втулок и поверхностей из нержавеющей стали пищевого класса
- Внешняя отделка: в состоянии обработки, дробеструйная обработка, анодирование Тип II / III, порошковая окраска, покраска
- Гальваническое покрытие: цинк, цинк-никель, никель, олово, хром (декоративный и твердый хром)
- Пассивация нержавеющих сталей (ASTM A967 / A380), чернение углеродистых сталей
- Полировка, притирка и лазерная маркировка для косметических или идентификационных требований
В чем разница между расточкой и сверлением?
Сверление создает исходное отверстие. Расточка расширяет и обрабатывает существующее отверстие до контролируемого конечного диаметра, положения, круглости и качества поверхности. Расточку следует применять, когда чертеж требует более точного допуска, лучшей круглости или определенной посадки.
Распространенные дефекты и их предотвращение
Дефект | Причина | Профилактика |
|---|---|---|
Конусность отверстия | Прогиб расточного резца, неравномерная начальная расточка или термическое расширение в процессе резания | Используйте более жёсткий резец, уменьшите вылет инструмента, выполните чистовой проход острым резцом и проверьте температуру охлаждающей жидкости |
Вибрационные следы на стенке отверстия | Низкая жёсткость системы, чрезмерная радиальная глубина или резонанс между резцом и державкой | Используйте более короткий резец большего диаметра, добавьте настроенную антивибрационную державку, уменьшите радиальный съём и проверьте биение державки |
Отверстие больше или меньше номинального размера | Износ инструмента, тепловой дрейф или неправильное смещение диаметра на головке чистового растачивания | Заменяйте пластины по графику, измеряйте отверстие между проходами, перекалибруйте головку чистового растачивания и стабилизируйте температуру охлаждающей жидкости |
Плохая круглость | Асимметричная заготовка отверстия, плохое закрепление заготовки или односторонний износ пластины | Предварительно обработайте заготовку отверстия до круглой формы, сбалансируйте закрепление, поверните индекс пластины и используйте головку чистового растачивания для высокой круглости |
Ошибка положения (смещение) | Биение шпинделя, накопление погрешностей приспособления или неправильная опорная точка | Укажите деталь в приспособлении, используйте единую опорную точку и проверьте тепловую компенсацию станка |
Заусенец на входе в отверстие | Условия выхода расточного резца, затупленная режущая кромка или чрезмерная подача на выходе | Добавьте проход с фаской на входе в отверстие, уменьшите подачу на выходе и при необходимости добавьте цикл удаления заусенцев |
Нарост на алюминии и нержавеющей стали | Низкая скорость резания или неправильное покрытие инструмента | Увеличьте скорость резания, перейдите на полированную и покрытую пластину и используйте охлаждение через инструмент под высоким давлением |
Отклонение шероховатости поверхности от нормы | Вибрация, слишком высокая подача или неправильный радиус при вершине пластины | Уменьшите подачу для соответствия значению Ra ' на чертеже, увеличьте радиус носка и добавьте окончательный легкий чистовой проход |
Сравнение с сопутствующими процессами
Аспект | Растачивание на станке с ЧПУ (этот процесс) | Сверление | Развертывание |
|---|---|---|---|
Исходное условие | Требуется существующее отверстие | Создаёт отверстие из цельного материала | Требует предварительно просверленного или предварительно расточенного отверстия |
Контроль диаметра | Непрерывный, ±0.013 mm с головкой для чистового растачивания | Ограничено стандартными размерами свёрл | Фиксированный стандартный размер развёртки |
Диапазон диаметров | ~?3 mm до ?500 mm+ | Стандарт от ~?0.5 mm до ?50 mm | Стандарт от ~?1.0 mm до ?50 mm |
Чистота поверхности | Ra 0.4–1.6 µm после расточки, тоньше при хонинговании | Ra 1.6–6.3 µm типично | Ra 0.4–1.6 µm после зенкерования |
Гибкость размера | Регулируемый в цикле, идеально для прототипов и смешанных размеров | Ограничено наличием свёрл | Требуется развёртка для каждого размера |
Наилучшее соответствие | Большие отверстия, точные допуски, прототипы, нестандартные размеры | Начальное создание отверстий, неглубокие отверстия, высокий объём производства | Высокообъёмная финишная обработка малых и средних отверстий стандартных размеров |
Связанные компетенции и дополнительные услуги
Растачивание на станках с ЧПУ редко является единственной операцией на детали. Следующие возможности обычно сочетаются с растачиванием для получения готовой, проверенной детали.
- Сверление и глубокое сверление — создание начального отверстия или более глубоких каналов для жидкости в контуре детали.
- Зенкерование — чистовая обработка малых и средних отверстий стандартных размеров класса H для крупносерийного производства.
- Хонингование и притирка — контролируемая круглость, чистота обработки ниже 5 µm и текстура плато-поверхности для гидравлических отверстий и отверстий под подшипники.
- Круглое и плоское шлифование — чистовая обработка наружных диаметров, уступов и базовых поверхностей, работающих совместно с отверстием.
- Фрезерование (3-осевое, 4-осевое, 5-осевое) — элементы на контуре детали и пересекающиеся каналы, выровненные с отверстием.
- Нарезание резьбы и фрезерование резьбы — внутренняя резьба у входа в отверстие и поперечная резьба каналов для крепежных элементов.
- Термообработка — сквозная закалка, поверхностная закалка, индукционная закалка и снятие напряжений через проверенных партнёров.
- Финишная обработка поверхности — пассивация, азотирование, воронение, твердое хромирование, химическое никелирование и внутренние покрытия для защиты от износа и коррозии.
- Проверка чистоты — промывка, ультразвуковая очистка и лабораторные испытания чистоты гидравлических агрегатов.
- Сборка и испытания под давлением — запрессовка втулок и подшипников, узловая сборка portов и гидростатические / пневматические испытания.
Элементы и типовые компоненты
Растачивание обычно применяется для точных внутренних диаметров, ступенчатых отверстий, пар соосных отверстий, посадочных мест подшипников, уплотнительных отверстий, точных базовых элементов и отверстий, которые должны быть совмещены с ответным валом, втулкой или корпусом.
Типичные компоненты ?Типичные детали включают корпуса подшипников, корпуса редукторов, крышки концевые двигателей, корпуса клапанов, корпуса насосов, плиты крепёжные, основания станков, переходные плиты и точные промышленные корпуса.
Преимущества и применение
Отрасли и применение
- Аэрокосмическая отрасль — корпуса гидравлических приводов, цапфы шасси, отверстия под крепление двигателей, корпуса клапанов
- Автомобильная промышленность — корпуса коробок передач, корпуса дифференциалов, отверстия тормозных суппортов, отверстия цилиндров двигателя
- Гидравлика и пневматика — золотники клапанов, корпуса насосов, коллекторные блоки, торцевые крышки гидроцилиндров
- Промышленное оборудование — корпуса подшипников, крышки коробок передач, валы-шестерни, монтажные фланцы
- Энергетика — корпуса турбин, корпуса генераторов, корпуса нефтегазовых клапанов, корпуса насосов
- Медицинские приборы — отверстия осей хирургических инструментов, корпуса оборудования для визуализации, рукоятки инструментов
- Робототехника и автоматизация — отверстия для крепления сервоприводов, корпуса суставов роботов, корпуса редукторов
—
Выполняете ли расточку больших диаметров?
Да. Расточные отверстия диаметром свыше ?200 mm обычно выполняются на горизонтально-расточных станках или больших обрабатывающих центрах с функцией растачивания. Мы анализируем габариты детали и подбираем станок в процессе подготовки коммерческого предложения, чтобы назначить подходящее оборудование.

