

Cosa fa il Processo
La foratura profonda viene utilizzata quando un foro è lungo rispetto al suo diametro e le consuete problematiche di evacuazione dei trucioli, controllo del calore, stabilità dell'utensile e rettilineità diventano significative. Il processo è applicabile a componenti che necessitano di passaggi interni lunghi per raffreddamento, trasferimento di fluidi, attuazione, lubrificazione o riduzione del peso.
Domande frequenti
Potete eseguire forature profonde su parti indurite?
Sì, fino a circa HRC 45–50 con la giusta geometria dell'utensile e punte rivestite. Al di sopra di ciò, EDM o rettifica del foro è generalmente la soluzione più pulita. Inviate la specifica di durezza insieme al disegno in modo che possiamo raccomandare l'approccio giusto.
Flusso del processo
La sequenza di lavorazione deve essere pianificata in base alle quote funzionali del pezzo, all'accesso alle caratteristiche, al comportamento del materiale e al metodo di ispezione richiesto. Il percorso dettagliato è infine governato dalla configurazione effettiva della macchina, dal bloccaggio del pezzo, dalla disponibilità degli utensili e dalla quantità di produzione.
Fase del processo | Scopo |
|---|---|
1. Revisione degli input | Confermare il modello 3D, il disegno, il materiale, le dimensioni critiche, le quote, la quantità e i requisiti di finitura. |
2. Piano di setup | Selezionare il bloccaggio del pezzo, la strategia del dato, gli utensili di taglio, l'ordine di lavorazione e l'accesso a tutte le funzionalità funzionali. |
3. Lavorazione | Un piano di foratura CNC definisce la condizione di entrata, la profondità, la lunghezza dell'utensile, il metodo di raffreddamento, gli avanzamenti, le velocità e l'approccio di evacuazione dei trucioli. I cicli di foratura profonda possono utilizzare la foratura a peck o altri movimenti controllati per evacuare i trucioli e limitare il calore. Il pezzo deve essere supportato e allineato in modo che l'asse del foro previsto venga mantenuto durante tutta l'operazione. |
4. Verifica | L'ispezione può includere profondità, diametro, posizione, rettilineità, condizione della superficie, pulizia del foro e verifica della rottura dei fori intersecanti. Il metodo di misurazione deve essere scelto in anticipo per le caratteristiche inaccessibili agli strumenti di misura standard. |
Intenzione di Progettazione
Indicare la profondità esatta del foro, il diametro, la condizione finale, le superfici di entrata e uscita, eventuali fori trasversali e la relazione richiesta rispetto ai datums esterni. Se un tubo o passaggio deve trasportare fluido, specificare i requisiti di pulizia e sbavatura per le intersezioni interne.
INGRESSO INGEGNERISTICO ?Fornire un modello CAD 3D, un disegno con tolleranze e dati critici, il grado del materiale, la quantità richiesta, la finitura superficiale e qualsiasi requisito di ispezione o imballaggio. |
|---|
Geometria della parte e materiali
Selezione del materiale
È possibile eseguire fori profondi in alluminio, acciaio al carbonio, acciaio legato, acciaio inossidabile, acciaio utensile, ottone, leghe di rame, titanio e altri materiali, in funzione della strategia dell'utensile e del refrigerante. La durezza del materiale e la forma del truciolo influenzano direttamente il piano di processo.
Gruppo di materiali | Cosa considerare | Motivo tipico per la selezione |
|---|---|---|
Alluminio | Lavorabilità, dilatazione termica, finitura estetica. | Alloggiamenti leggeri, staffe, fissaggi, parti per la gestione termica. |
Acciaio e acciaio inossidabile | Resistenza, resistenza alla corrosione, calore, controllo dei trucioli. | Parti industriali, strutturali, di sistemi fluidi, meccaniche di precisione. |
Ottone, rame e titanio | Conduttività, corrosione, rapporto resistenza-peso, costo. | Raccordi, parti elettriche, componenti ad alte prestazioni o specializzati. |
Plastica ingegneristica | Rigidezza, temperatura, ambiente chimico, controllo delle bave. | Isolanti, leggere, prototipiche, parti soggette a usura o a contatto con fluidi. |
NOTA SUL MATERIALE ?Il materiale deve essere selezionato in base alle esigenze funzionali prima di tutto. Successivamente devono essere esaminati insieme la lavorabilità, il calore, la corrosione, il peso, il costo e il trattamento superficiale desiderato. |
|---|
Pianificazione Tecnica e Qualità
Prima della Produzione
Una revisione della producibilità deve confermare che il sistema di tolleranze sia funzionale, che il materiale specificato sia disponibile, che il bloccaggio del pezzo consenta l'accesso alle facce critiche e che il piano di misurazione possa verificare tutti i requisiti senza ambiguità. Laddove un'interfaccia di assemblaggio sia critica, fornire le informazioni sulla parte di accoppiamento o il requisito di accoppiamento.
PRATICA DI DISEGNO ?Indicare le dimensioni importanti per la funzionalità. Evitare l'applicazione di una tolleranza generale inutilmente stretta laddove solo un numero limitato di caratteristiche controllano l'adattamento, il movimento, la tenuta o l'allineamento dell'assieme finale. |
|---|
Contesto di Applicazione
La potenza fluida, stampi e utensileria, macchinari industriali, sistemi energetici, aerospaziale, attrezzature mediche, gestione termica e automazione personalizzata sono settori applicativi comuni.
Famiglia di applicazioni | Dove il processo aggiunge valore |
|---|---|
Sviluppo di prototipi e prodotti | Utile dove una parte funzionale, un campione di revisione o un percorso di processo deve essere validato prima di una decisione di produzione più ampia. |
Apparecchiature industriali e di automazione | Supporta hardware personalizzato durevole, attrezzature, alloggiamenti, interfacce, alberi, passaggi e caratteristiche di assemblaggio. |
Apparecchiature di precisione e regolamentate | Supporta geometrie che devono essere documentate tramite datums chiari, specifiche dei materiali, requisiti di ispezione e finitura controllata. |
Quando scegliere un altro processo
Scegliere una strategia specifica per fori profondi quando la profondità rispetto al diametro, la rettilineità, l'evacuazione dei trucioli o la pulizia interna rendono inadatto un percorso di foratura standard. Una revisione del processo deve confermare la profondità realizzabile, il tipo di utensile e il piano di ispezione.
LISTA DI CONTROLLO PREVENTIVO ?Includere file di modello e disegni, grado del materiale, quantità dell'ordine, esigenze di certificazione del materiale, requisiti di finitura, caratteristiche critiche e data di consegna target con la RFQ. |
|---|
Parametri Chiave di Processo
Parametro | Valore Tipico |
|---|---|
Intervallo di diametri | ?1.5 mm a ?50 mm standard; diametri maggiori quotati su richiesta |
Rapporto massimo profondità-diametro | Fino a 100:1 con gun-drilling; 30:1–50:1 tipico per BTA / ejector |
Profondità massima del foro | Fino a 1,000 mm in un singolo passaggio; fori più profondi valutati per pezzo |
Tolleranza del diametro | ±0.025 mm standard; ±0.013 mm su richiesta per forature di precisione |
Finitura superficiale | Ra 0.4–1.6 µm tipico, a seconda del materiale, dell'utensile e del refrigerante |
Rettilineità | 0.02–0.05 mm per 100 mm di profondità; allineamento più rigoroso rivisto caso per caso |
Superficie di ingresso | Preforatura ?0.5–2 mm o inizio preforato; ingresso piano o sagomato supportato |
Metodi di foratura | Gun-drilling, BTA, ejector, a singola scanalatura e a più scanalature cicli di foratura profonda |
Alimentazione refrigerante | Refrigerante ad alta pressione attraverso l'utensile, 70–150 bar per gun-drilling |
Gamma di lotti | Prototipi di singolo pezzo fino a lotti di produzione da 5,000 pezzi |
Tempo di consegna tipico | 7–15 giorni lavorativi per prototipi; 15–30 giorni lavorativi per produzione |
Formati CAD accettati | File STEP, IGES, X_T, Parasolid, SolidWorks / CATIA / NX nativi |
Materiali che lavoriamo
- Acciai al carbonio e legati — 1018, 1045, 4140, 4340, EN24, EN26, P20, P20+Ni
- Acciai inossidabili — 304 / 304L, 316 / 316L, 321, 347, 17-4PH, 15-5PH, 2205 duplex
- Utensili e acciai ad alta velocità — A2, D2, H13, S7, M2, M42, T1
- Leghe di alluminio — 6061-T6, 7075-T6, 2024-T3, 6082, 5052
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 9 (Ti-3Al-2.5V)
- Leghe a base di nichel — Inconel 625, Inconel 718, Monel 400, Hastelloy C-276
- Rame e ottone — rame C110, ottone C360, bronzo C932 per cuscinetti
- Ghise e leghe temprate — ghisa grigia GG25, ghisa sferoidale 60-40-18, gradi ADI fino a HRC 45
Tolleranze standard e precisione raggiungibile
La gun-drilling standard mantiene ±0.025 mm sul diametro. Il lavoro ad alta tolleranza si ottiene selezionando una geometria dell'utensile più stabile, controllando la pressione del refrigerante e verificando l'allineamento del pezzo e del mandrino prima dell'inizio del taglio.
- Diametro: ±0.025 mm standard, ±0.013 mm su fori di precisione
- Profondità: ±0.5 mm su fori fino a 500 mm; ±1.0 mm sopra 500 mm
- Linearità: 0.02–0.05 mm per 100 mm, in funzione del materiale e della profondità
- Posizione: ±0.05 mm rispetto al dato di riferimento del componente, o come specificato da GD&T
- Finitura superficiale: Ra 0.4–1.6 µm come forato; finiture più fini tramite alesatura o lappatura
- Tolleranze predefinite secondo ISO 2768-m quando il disegno non indica diversamente
Controllo qualità e ispezione
Le caratteristiche di fori profondi vengono ispezionate con metodi scelti per corrispondere alla tolleranza e all'accessibilità del' componente. Per fori lunghi o interni, strumenti speciali e borescopi integrano gli utensili manuali standard.
- Misura CMM dei datums esterni e posizione delle caratteristiche di ingresso/uscita
- Calibri per diametro interno e calibri pneumatici per dimensione del foro e rotondità
- Ispezione visiva con boroscopio delle condizioni della parete interna, indicazione di linearità e intersezioni
- Tester di rugosità superficiale (profilometro) per finitura della parete interna dove accessibile
- Durometro per materiali trattati termicamente o induriti superficialmente
- Ispezione del primo articolo rispetto al disegno completo; controlli in-process nelle fasi di foratura e finitura
- Rapporto di ispezione finale e certificazione del materiale (EN 10204 3.1) su richiesta
Come viene controllata la linearità su un foro lungo?
Impostando un precorso preciso, controllando la pressione del refrigerante e adattando i parametri di taglio al materiale. Per fori critici misuriamo la rettilineità con un comparatore interno o un boroscopio e documentiamo il risultato rispetto al dato di riferimento del pezzo.
Qual è il diametro minimo che potete forare in profondità?
La foratura standard con cannon drill inizia da ?1.5 mm. Al di sotto, lo sbozzatura di fori con EDM o la micro-lavorazione sono di solito più affidabili. Esaminiamo il pezzo e raccomandiamo il metodo giusto in base al diametro, alla profondità e al materiale.
Come ottenere un preventivo
Inviate il modello 3D e il disegno 2D con GD&T, il grado del materiale e la condizione di durezza, la quantità dell'ordine, eventuali requisiti di finitura superficiale o pulizia e i requisiti di ispezione. Per fori molto profondi, segnalate in anticipo le caratteristiche intersecanti, i requisiti del percorso del fluido e le condizioni della superficie di ingresso/uscita.
Ricevete un preventivo scritto entro un giorno lavorativo che include feedback DFM sulla geometria del foro, il percorso di foratura e ispezione proposto, i tempi di consegna e il prezzo unitario. Quando esiste un metodo più economico — ad esempio suddividendo un singolo foro molto profondo in due operazioni — viene segnalato prima della finalizzazione del preventivo.
Flusso del processo e sequenza di produzione
Un'operazione di foratura profonda viene pianificata in base all'evacuazione dei trucioli, alla pressione del refrigerante e al controllo dell'utensile. Il percorso seguente copre un foro tipico forato con cannon drill o BTA dalla barra in entrata al foro ispezionato. La sequenza effettiva viene adattata al diametro, alla profondità e al materiale.
- Preparazione del grezzo e del datario — il grezzo viene fresato grezzamente, fresato in piano e centrato; qualsiasi faccia del datario preesistente viene verificata perpendicolare all'asse del mandrino affinché la punta entri su una superficie controllata.
- Foro pilota (quando richiesto) — per diametri molto piccoli o superfici di ingresso dure, viene eseguito un breve foro pilota per stabilizzare la punta a cannone ed evitare deviazione all'inizio.
- Fissaggio del pezzo e allineamento — il pezzo viene bloccato in un blocco a V, una contropunta o un dispositivo dedicato; l'asse del mandrino viene allineato alla posizione di ingresso richiesta e il fuori asse viene registrato.
- Configurazione del sistema di raffreddamento — il refrigerante ad alta pressione viene collegato attraverso il mandrino o attraverso il corpo della punta a cannone, il filtro viene controllato e la pressione viene impostata sull'intervallo consigliato per il diametro dell'utensile.
- Selezione della strategia di pecking e avanzamento — il ciclo viene impostato per la retrazione per la rottura del truciolo (foratura a cannone) o per l'avanzamento continuo (BTA); la velocità del mandrino e l'avanzamento vengono abbinati alla scheda tecnica del produttore dell'utensile.
- Passata pilota — viene eseguito un breve taglio di ingresso lento per posizionare la punta, confermare il flusso del refrigerante e verificare la formazione dei trucioli prima che inizi il ciclo a profondità completa.
- — Ciclo di foratura principale — la punta a cannone o la testata BTA avanza fino alla profondità target con pecking controllato per l'evacuazione dei trucioli; la pressione e la portata del refrigerante vengono monitorate durante l'intero ciclo.
- Uscita e sosta — l'avanzamento viene ridotto quando la punta fuoriesce per controllare la bava e la rettilineità dell'uscita; l'utensile viene retratto sotto refrigerante per eliminare i trucioli dal foro.
- Operazioni secondarie — alesatura, lappatura o burnishing vengono eseguite quando il disegno richiede dimensioni più precise, migliore rotondità o una finitura interna più fine.
- Pulizia e sbavatura — i trucioli vengono lavati, il foro viene soffiato con refrigerante o aria pulita e gli spigoli di entrata/uscita vengono sbavati secondo le specifiche del disegno.
- Ispezione e documentazione — la dimensione del foro, la linearità, la finitura superficiale e (se richiesto) la pulizia vengono misurate e registrate secondo il disegno e le specifiche del cliente.
Riferimento proprietà materiale
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza (HB) | Lavorabilità (%) |
|---|---|---|---|---|---|
Acciaio 1018 (trafilato a freddo) | 7.87 | 440 | 370 | 130 | 70 |
Acciaio 4140 pre-indurito (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Acciaio 4340 Q&T (HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
Acciaio inossidabile 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Acciaio inossidabile 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Inossidabile 17-4PH (H1150) | 7.78 | 1,070 | 1,000 | 330 | 38 |
Acciaio per utensili D2 (ricotto) | 7.70 | 760 | 450 | 220 | 30 |
Acciaio utensile H13 (ricotto) | 7.80 | 760 | 470 | 230 | 35 |
Alluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Titanio Grado 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Inconel 718 (ricotto) | 8.19 | 1,275 | 1,050 | 360 | 12 |
Ghisa sferoidale 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
Fattori determinanti dei costi e dei tempi di consegna
Il costo e i tempi di consegna per la foratura profonda sono determinati dal rapporto profondità-diametro, dal materiale e dalla durezza del pezzo in lavorazione, dai requisiti di rettilineità e finitura, e dal fatto che la finizione secondaria (alesatura, lappatura) faccia parte del processo. La durata dell'utensile su punte a cannone e teste BTA è un fattore chiave nei tempi ciclo; tolleranze strette e rettilineità stringenti aggiungono tempo per setup, misurazione e tagli di prova.
Scenario | Lead time tipico | Driver principale |
|---|---|---|
Prototipo, corto D<30:1, acciaio comune | 7–10 giorni lavorativi | Selezione trapano, setup, ispezione foro primo articolo |
Prototipo, D > 50:1 o lega esotica | 12–20 giorni lavorativi | Trapano a cannone speciale, tagli di prova, approvvigionamento testa BTA |
Produzione 50–500 pezzi | 15–25 giorni lavorativi | Tempo ciclo, durata utensile per pezzo, cambi utensile programmati |
Produzione 500–5,000 pezzi | 20–35 giorni lavorativi | Scheduling multi-mandrino, attrezzaggio per carico a lotti, gestione refrigerante |
Alesatura idraulica lapidata (Ra < 0.4 µm) | +3–7 giorni lavorativi rispetto alla baseline | Setup dell'utensile per lappatura, selezione dell'abrasivo, verifica della pulizia |
Parte temprata, HRC 45–55 | +5–10 giorni lavorativi rispetto alla baseline | Utensili CBN / rivestiti, parametri più lenti, ispezione aggiuntiva |
Foro intersecante / multi-passaggio | +3–8 giorni lavorativi rispetto alla baseline | Pianificazione della sequenza, sbavatura delle intersezioni, strategia di ingresso/uscita dell'utensile |
Difetti comuni e prevenzione
Difetto | Causa | Prevenzione |
|---|---|---|
Deviazione del trapano all'ingresso | Superficie d'ingresso irregolare o inclinata, bassa rigidità del pilota, o avanzamento iniziale eccessivo | Lavorare una faccia di partenza piatta e perpendicolare, eseguire un preforo, ridurre l'avanzamento d'ingresso e verificare il fuori asse del mandrino |
Guasto nell'evacuazione dei trucioli | Pressione del refrigerante insufficiente, tagliente opaco o avanzamento eccessivo su trucioli lunghi | Aumentare la pressione del refrigerante secondo le specifiche, sostituire o riaffilare la punta secondo il programma e aggiungere cicli peck per materiali con trucioli lunghi |
Svasatura del foro | Usura della punta, dilatazione termica o deflessione su pezzi snelli | Sostituire la punta alla vita nominale, usare supporti fissi e controllare la temperatura del refrigerante all'ingresso e all'uscita |
Svasatura a campana all'uscita | La punta esce in un'area morbida o non supportata, oppure l'avanzamento alla rottura è troppo elevato | Supportare il pezzo al punto di uscita, ridurre l'avanzamento negli ultimi 1–2 mm di profondità e usare una piastra di supporto quando possibile |
Scarsa rettilineità | Errore di allineamento mandrino-pezzo, forze di taglio asimmetriche o tensioni residue nel materiale grezzo | Indicare il pezzo nel dispositivo di fissaggio, eseguire un taglio di allineamento pre-lavorazione e distendere le tensioni del materiale grezzo dove il disegno lo consente |
Rugosità superficiale / segni a spirale | Vibrazione, bordo di accumulo o rapporto di avanzamento-velocità inadeguato | Regolare i parametri di taglio sulla scheda tecnica del produttore dell'utensile, passare a un utensile rivestito e verificare la concentrazione del refrigerante |
Rottura della punta | Accumulo di trucioli, interruzione improvvisa del flusso di refrigerante o avanzamento eccessivo su una punta usurata | Monitorare il blocco di sicurezza della pressione del refrigerante, sostituire le punte alla vita nominale e utilizzare l'avanzamento massimo consigliato dal produttore's |
Carenza di refrigerante nella foratura profonda | Intasamento del filtro, restrizione della linea o capacità della pompa insufficiente per la portata richiesta | Manutenere i filtri prima di ogni ciclo, verificare la portata al mandrino e utilizzare la viscosità del refrigerante consigliata dal produttore dell'utensile's |
Confronto con processi correlati
Aspetto | Foratura profonda (questo processo) | Foratura elicoidale standard | Sbuffatura dei fori EDM |
|---|---|---|---|
Rapporto D/d pratico | Fino a 100:1 (pistola), 50:1 (BTA), più profondo alla revisione | ~10:1 senza tecnica speciale | 100:1+ comune; migliore per molto piccolo ? |
Finitura superficiale | Ra 0.4–1.6 µm come forato; più fine con lappatura | Ra 1.6–6.3 µm tipico | Strato di ricottura Ra 0.4–1.6 µm; richiede finitura successiva |
Diametro più piccolo | ~?1.5 mm | ~?0.5 mm con micro-trapano | Fino a ?0.2 mm con foro di avviamento |
Migliore idoneità del materiale | Acciai, acciaio inossidabile, titanio, leghe di nichel, alluminio | Acciai, alluminio, ghisa; fori corti | Qualsiasi materiale conduttivo, incluso indurito |
Impatto sul tempo di ciclo | Il ciclo scala con la profondità e D; BTA più veloce su ?20+ mm | Veloce su fori superficiali; rallenta drasticamente con la profondità | Lento per pezzo, ma funziona dove la lavorazione non può |
Quando scegliere | D/d superiore a 10:1, passaggi di fluido profondi, forature di precisione in leghe resistenti | Fori superficiali, prototipazione, uso generale a basso costo | Leghe indurite o esotiche, micro-fori, ingresso non convenzionale |
Standard e Certificazioni del Settore
- ISO 9001:2015 — sistema di gestione della qualità per tutti i lavori di produzione
- AS9100D — QMS aerospaziale per alesature critiche per il volo in attuatori, perni e collettori
- ISO 13485:2016 — QMS per dispositivi medici per strumenti cannulati e componenti correlati agli impianti
- IATF 16949 — QMS automotive per alesature di trasmissione e motore in produzione seriale
- NADCAP AC7110/12 — accreditamento di processi speciali per la foratura profonda quando richiesto dai principali attori aerospaziali
- ISO 4406 / NAS 1638 — codici di pulizia dei fluidi per alesature idrauliche e di passaggio del carburante
- Conformità RoHS, REACH e DFARS per l'approvvigionamento dei materiali
- Registrazione ITAR per lavorazioni deep-hole per la difesa
- ASME Y14.5 e ISO 5459 per GD&T su posizione del foro, rettilineità e cilindricità
Imballaggio, spedizione e documentazione
I pezzi deep-hole vengono imballati per proteggere i fori da contaminazione, umidità e urti. I fori vengono tipicamente oliati o avvolti in VCI, poi bloccati o tappati se richiesto dal disegno. I pezzi lunghi sono supportati lungo la loro lunghezza per prevenire deformazioni durante il trasporto.
- Imballaggio standard — carta VCI o involucro oleato sui fori, tappi terminali in schiuma, imballaggio individuale, cartoni con fogli divisori; pezzi lunghi imballati in cassette con supporti a V.
- Protezione dei fori — tappi in plastica per fori, involucri di carta o tappi nastrati su richiesta per mantenere i fori puliti per servizio idraulico o pneumatico.
- Opzioni di spedizione — trasporto aereo, marittimo (FCL / LCL), terrestre e corriere; termini incoterms EXW, FOB, CIF e DAP supportati.
- Documentazione standard — lista di imballaggio, fattura commerciale, certificato di conformità (C of C), certificato di prova materiale secondo EN 10204 3.1.
- Documenti di ispezione — rapporto di primo articolo (AS9102 / PPAP), rapporto di misurazione del foro con dati di diametro, rettilineità e circolarità, risultati di finitura superficiale e pulizia, e immagini del boroscopio quando richiesto.
- Tracciabilità — collegamento di lotto e numero di calore dalla materia prima attraverso la foratura, il trattamento termico, la finitura e la spedizione; serializzazione su richiesta.
Capacità correlate e servizi trasversali
Il lavoro di foratura profonda è normalmente parte di un processo di lavorazione più ampio. Le seguenti capacità sono comunemente combinate con la foratura profonda per fornire un componente finito e ispezionato.
- Tornitura e lavoro su tornio CNC — pre-lavorazione del diametro esterno, della flangia, della registrazione e delle facce di tenuta prima che il foro profondo venga forato.
- Fresatura (3-assi, 4-assi, 5-assi) — caratteristiche sull'inviluppo del pezzo che non sono sull'asse di tornitura, e scanalature per intersezioni di fluido.
- Alesatura e alesatura fine — finitura a tolleranza ristretta del foro dopo la foratura per accoppiamenti di classe H e sedi dei cuscinetti.
- Alesatura, lappatura e bruciatura — finitura interna a Ra inferiore a 0.4 µm, circolarità controllata e durezza superficiale.
- Filettatura con fresa e maschiatura — filetti interni alla bocca del foro, filetti di montaggio e filetti trasversali alle porte.
- EDM (a filo e a tuffo) — per fori molto piccoli, caratteristiche intersecanti in materiale indurito e angoli interni vivi.
- Trattamento termico — tempra a cuore, cementazione, tempra a induzione e sollievo delle tensioni attraverso partner approvati.
- Finitura superficiale — passivazione, nitrurazione, cromatura e rivestimento interno per resistenza all'usura o alla corrosione.
- Verifica della pulizia — lavaggio con fluido, pulizia ultrasonora e test di pulizia in laboratorio secondo ISO 4406 o NAS 1638.
- Assemblaggio e test di pressione — sotto-assemblaggio di raccordi, tappi e porte, e test di pressione idrostatica/pneumatica quando richiesto dal disegno.
Caratteristiche e componenti tipici
Gli attributi di progettazione importanti includono il rapporto profondità-diametro del foro, la condizione passante o cieca, i passaggi intersecanti, la geometria dell'ingresso, la rottura in uscita, la finitura interna, la tolleranza di posizione e il requisito di rettilineità.
Componenti tipici ?Esempi tipici includono canali di raffreddamento per stampi, componenti idraulici, corpi degli attuatori, collettori di fluidi lunghi, strutture aerospaziali, parti di macchine, blocchi per trasferimento di calore e attrezzature specializzate.
Considerazioni sulla produzione
Indicare la profondità esatta del foro, il diametro, la condizione finale, le superfici di entrata e uscita, eventuali fori trasversali e la relazione richiesta rispetto ai datums esterni. Se un tubo o passaggio deve trasportare fluido, specificare i requisiti di pulizia e sbavatura per le intersezioni interne.
Qualità e Ispezione
L'ispezione può includere profondità, diametro, posizione, rettilineità, condizione della superficie, pulizia del foro e verifica della rottura dei fori intersecanti. Il metodo di misurazione deve essere scelto in anticipo per le caratteristiche inaccessibili agli strumenti di misura standard.
Finitura Superficiale e Protezione del Pezzo
La preoccupazione principale è generalmente la condizione del foro stesso, inclusa la rimozione delle bave all'ingresso, all'uscita e alle intersezioni dei fori trasversali. La finitura esterna può essere applicata dopo la lavorazione meccanica purché i passaggi critici siano protetti.
Opzioni di finitura superficiale
- Come forato (punta/ BTA) — Ra 0.4–1.6 µm tipico parete interna
- Alesatura o burnishing per tolleranze più strette e finitura interna più fine (Ra 0.2–0.8 µm)
- Honing per fori idraulici o pneumatici che richiedono Ra inferiore a 0.4 µm e rotondità inferiore a 5 µm
- Sbavatura e smussatura in entrata e uscita per controllare le bave sui passaggi intersecanti
- Pulizia e lavaggio dei fori per soddisfare le specifiche di pulizia per componenti fluid-power
- Finiture esterne: bead blast, anodizzazione Tipo II / III, passivazione, ossido nero, verniciatura a polvere, verniciatura
- Opzioni di galvanotecnica: zinco, zinco-nichel, nichel, cromo — applicato dopo la foratura dove richiesto dal disegno
- Marcatura laser e incisione su superfici esterne per numeri di parte e tracciabilità
Considerazioni di progettazione (Suggerimenti DFM)
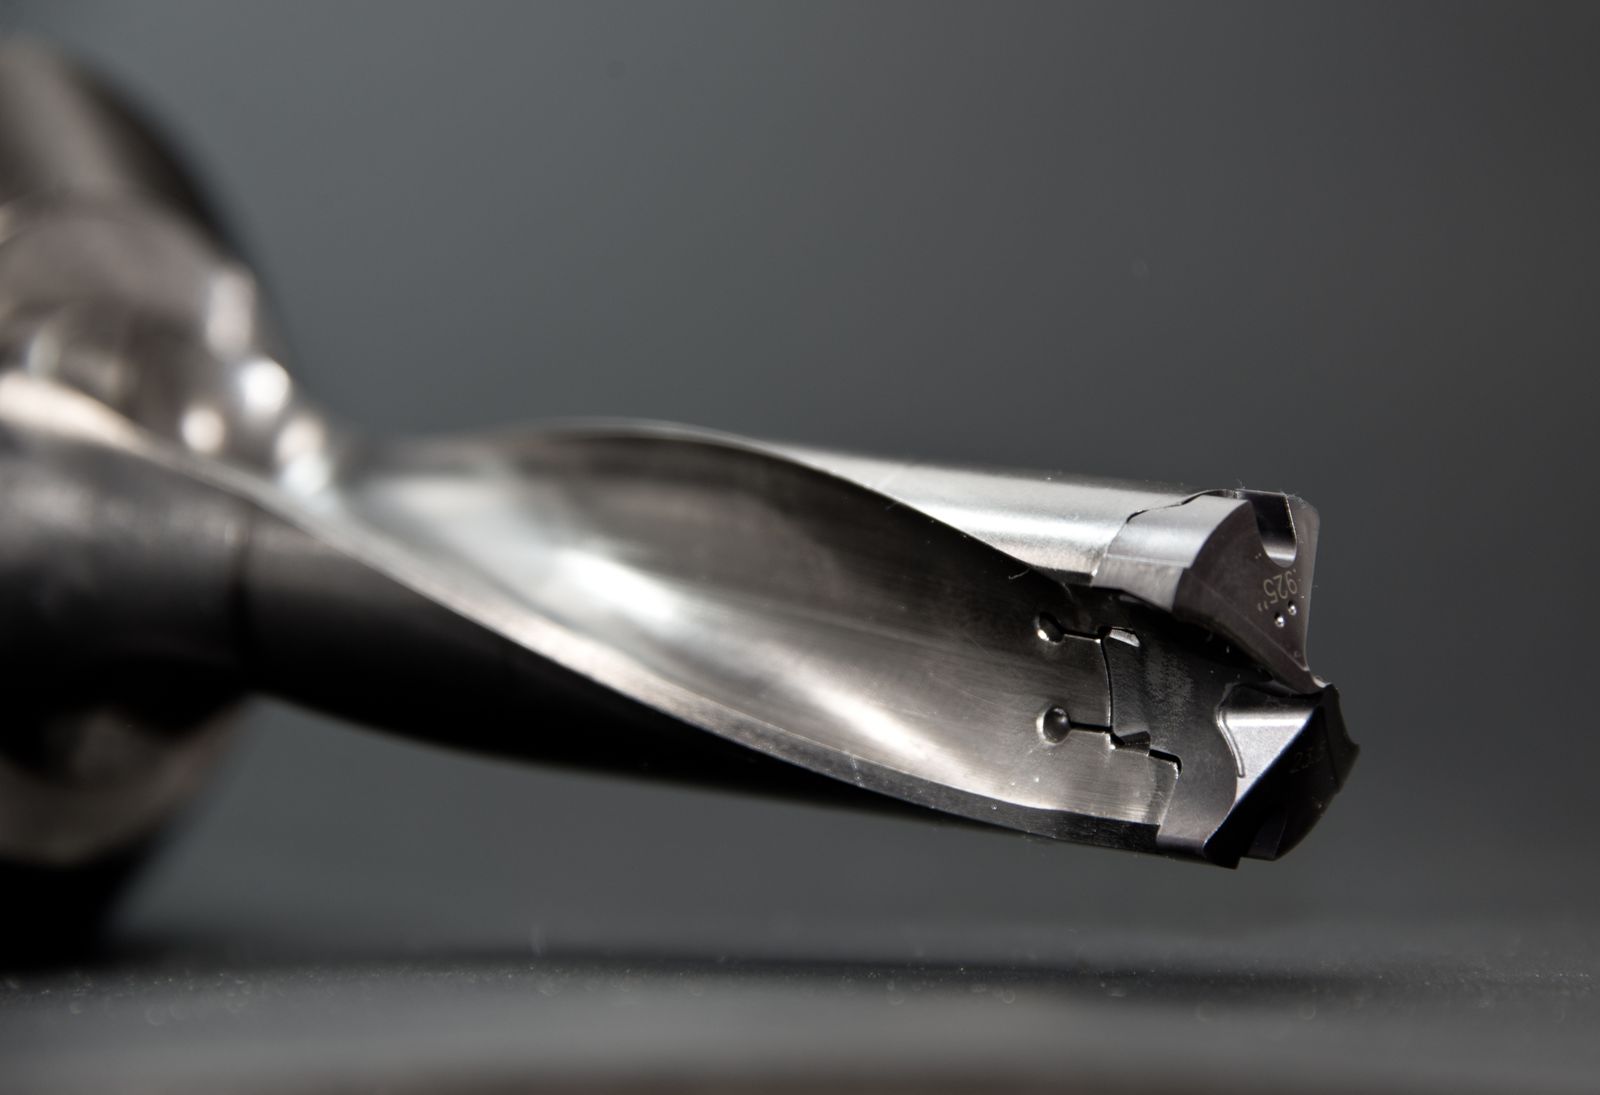
- Definire il rapporto profondità-diametro fin dall'inizio; rapporti superiori a 30:1 richiedono tipicamente gun-drilling o BTA e un avvio guidato.
- Fornire una superficie di entrata piatta e perpendicolare — o specificare un preforo pilota — in modo che la gun drill possa avviarsi senza deviare.
- Per fori intersecanti, indicare se il foro secondario deve essere privo di bave e la tolleranza sul punto di intersezione.
- Evitare di specificare la profondità massima possibile in un singolo componente se un'alternativa a gradini o trasversale riduce il rischio e i costi.
- Prevedere raggi generosi sul fondo dei fori ciechi (— 0.5 — ?) in modo che la geometria della punta possa completare il taglio in modo pulito.
- Se il foro trasporta fluido, specificare i requisiti di pulizia e finitura superficiale — poiché determinano la scelta della punta, del refrigerante e di eventuali processi successivi.
- Le leghe indurite o difficili da lavorare (Inconel, titanio, acciaio utensile indurito) è preferibile esaminarle per la fattibilità prima di impegnarsi con gli utensili.
- Le pareti sottili adiacenti a una perforazione profonda si deflettono durante la perforazione; segnalare le sezioni sottili nel disegno affinché il piano di processo possa supportarle.
- Per fori molto lunghi, indicare la deviazione massima accettabile di rettilineità in entrata/uscita rispetto al dato di riferimento del pezzo.
Che dire della pulizia per i passaggi idraulici e del carburante?
Completiamo con lavaggio controllato, pulizia a ultrasuoni dove richiesto e ispezione con boroscopio. Se si applica una specifica di pulizia (ad esempio ISO 4406 o NAS 1638), indicarla sul disegno affinché sia incorporata nel piano di ispezione.
Vantaggi e Applicazioni
Settori e Applicazioni
- Aerospaziale — perni del carrello di atterraggio, collettori idraulici, corpi degli attuatori, perni del carrello di atterraggio
- Oil & gas — barre di utensili da fondo pozzo, collarini da perforazione, corpi delle valvole, corpi dei flussometri
- Automotive e motorsport — alberi a gomito, alberi di trasmissione, semilavorati per ingranaggi, corpi iniettori
- Idraulica e pneumatica — blocchi cilindri idraulici, spoglie delle valvole, alloggiamenti delle pompe
- Dispositivi medici — alberi per strumenti chirurgici, guide per trapani ossei, strumenti cannulati
- Energia — piastre tubiere per scambiatori di calore, corpi di componenti nucleari, canali di raffreddamento del rotore del generatore
- Stampi e matrici — fori per spinotti di espulsione, fori per perni guida, canali di raffreddamento nei blocchi matrice
Qual è il limite pratico per la profondità del foro?
La gun-drilling raggiunge normalmente rapporti profondità-diametro di 100:1 in diametri al di sotto di ?20 mm. Oltre il metro, la geometria del pezzo, il fissaggio e il metodo di ispezione iniziano a dominare il processo e il pezzo viene esaminato caso per caso.
Perché scegliere questo processo
La foratura profonda offre un approccio controllato alle lunghe cavità interne che potrebbero essere inefficienti o instabili con la sola foratura universale. Supporta progetti che integrano raffreddamento, flusso, lubrificazione o attuazione in un componente compatto.
Gestite attraversamenti e forature incrociate?
Sì. Pianifichiamo l'ingresso/uscita dell'utensile, l'evacuazione dei trucioli e qualsiasi requisito di sbavatura o raggio all'intersezione. Se è coinvolto un percorso del fluido, le aspettative di pulizia e sbavatura vengono segnalate in fase di preventivo.

