

プロセスの機能
ターンミル加工は、1台の工作機械で旋削加工と切削加工を組み合わせたハイブリッド加工法です。部品は回転体として成形した後、駆動工具または回転工具を用いて加工し、平面、貫通穴、スロット、ポケット、ねじ山、またはその他の非円形形状の特徴を付与することができます。特に、部品の形状が円筒面と多面体を組み合わせている場合に有用です。
なぜこのプロセスを選ぶのか
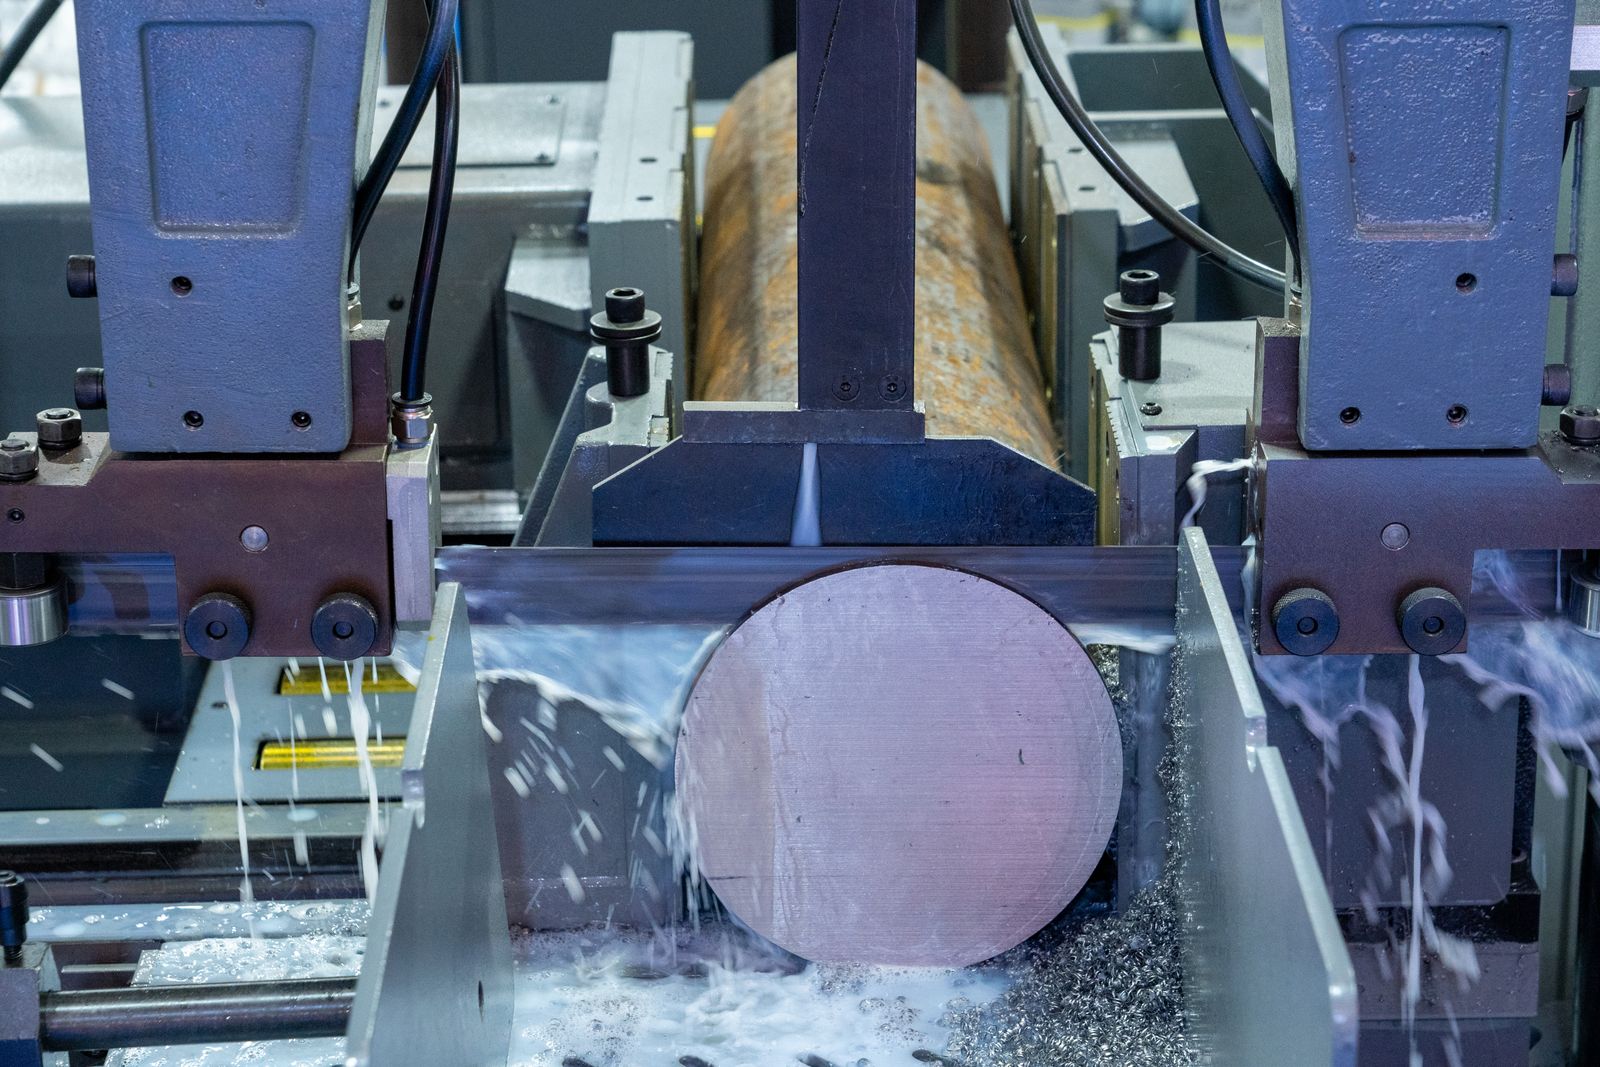
工程の統合により、機間搬送を削減し、基準面を保持するとともに、通常は旋盤加工後にフライス加工が必要となる部品の製造工程を簡素化できます。
よくある質問
旋盤とフライスを別々に使う場合と比べて、ターニング・ミリング複合機がより適しているのはどのようなときですか?
部品に回転形状とプリズム形状の両方が含まれており、二次的な段取り替えなしでそれらすべてを加工したい場合。2次工程を廃止することで、再チャッキングによる誤差が解消され、取り扱いが軽減され、旋盤加工とフライス加工の基準面間の位置関係がより厳密になります。
メートルねじとインチねじの両方に対応していますか?
はい。メトリックISO 261、UN/UNC/UNF、BSP、NPT、および特注のリード形状は、ターンミル複合加工機で切削されます。図面には、規格、クラス、およびねじ山の方向を記載してください。
製造上の考慮事項
図面には、主要な回転基準を定める特徴と、加工された部分に依存する寸法が明確に示されているべきである。部品の搬送、ライブツールへのアクセス、コレットまたはチャックの噛み合わせ、および前面と背面の加工順序については、早期に検討しておく必要があります。
関連プロセスとの比較
側面 | ターンミル(この工程) | 旋盤用二次VMC | スイス型旋盤 |
|---|---|---|---|
セットアップ回数 | 単一の設定で、すべての機能を備えています | 2つのセットアップ(旋盤の後、フライス加工) | シングルセッティング、スライディングヘッドストック |
データム関係 | 旋盤加工とフライス加工は同一の基準面を共有する | 再チャッキングにより、積層誤差が生じる | 細長く長い部品に最適です |
部分封筒 | 最大? 200 mmチャック、 500 mm長さ | VMCエンベロープの制限がクロス機能に影響する | 何に最適ですか? 0.5-?32 mm - 300 mm バー |
ライブツール機能 | C軸X/Y/ZオプションY軸 | 別個のVMCにフル3軸を搭載 | ライブツールを備えた前後主軸 |
典型的な最適な敷地面積 | 50–5,000個、試作/量産混在 | 少量生産または大量生産 | 小径サイズで1,000個 |
最適な適合 | 中程度のサイズにおける混合回転プリズム形状 | 非常に大型の部品、少量生産、または裏面の重切削 | 長く細い軸、大容量、厳しい公差 |
プロセスフロー
加工順序は、部品の機能基準面、特徴へのアクセス性、材料の挙動、および要求される検査方法を考慮して計画する必要があります。詳細な加工経路は、最終的には実際の機械構成、ワーク保持具、工具の可用性、および生産数量によって決定されます。
プロセス段階 | 目的 |
|---|---|
1。入力レビュー | 3Dモデル、図面、材料、重要寸法、基準面、数量、および仕上げ要件を確認してください。 |
2。セットアップ計画 | ワーク保持方法、基準面戦略、切削工具、加工順序、およびすべての機能形状へのアクセスを選択します。 |
3。機械加工 | 通常、この工程は、芯径、端面および穴を形成する旋削加工から始まります。同一の中心線上でワークを保持したまま、ライブツールまたはミーリング主軸により、ラジアル穴、軸方向穴、平面、キー溝、およびミーリング加工された面などの二次的な形状を加工することができます。特定の工作機械では、裏面での追加加工をサポートするために、副主軸を使用することがあります。 |
4。検証 | 検査計画では通常、径寸法や穴径に加え、旋盤の回転中心線に対する放射状穴、面取り、スロット、および切削面の位置を確認します。重要な寸法は、回転精度要件とプリズム精度要件を関連付けるべきである。 |
設計意図
図面には、主要な回転基準を定める特徴と、加工された部分に依存する寸法が明確に示されているべきである。部品の搬送、ライブツールへのアクセス、コレットまたはチャックの噛み合わせ、および前面と背面の加工順序については、早期に検討しておく必要があります。
エンジニアリングの入力? 3D CADモデル、重要な公差および基準面を記載した図面、材料の材質、要求数量、表面仕上げ、ならびに検査や包装に関する要件をご提供ください。 |
|---|
部品の形状と材料
材料の選定
この方法は、アルミニウム、ステンレス鋼、炭素鋼、真鍮、銅合金、チタン、および特定のエンジニアリングプラスチックに適用できます。最適な材料と加工方法は、剛性、部品の形状、および仕上げの要求仕様によって異なります。
材料グループ | 考慮すべき点 | 選定の一般的な理由 |
|---|---|---|
アルミニウム | 加工性、熱による変位、外観仕上げ。 | 軽量な筐体、ブラケット、固定具、熱管理部品。 |
スチール&ステンレス | 強度、耐食性、耐熱性、切りくずの制御。 | 産業用、構造用、流体システム用の精密機械部品。 |
真鍮、銅、チタン | 導電性、耐食性、強度重量比、コスト。 | 継手、電気部品、高性能または特殊な部品。 |
エンジニアリングプラスチック | 剛性、温度、化学的環境、バリの抑制。 | 断熱性、軽量、試作品、摩耗部品または流体接触部品。 |
材料に関する注意事項? 材料はまず、機能上の要求に照らして選定されなければならない。次に、切削性、耐熱性、耐食性、重量、コスト、および求められる表面処理を総合的に検討する必要があります。 |
|---|
技術計画と品質
制作前
製造性レビューでは、公差体系が機能していること、指定された材料が入手可能であること、ワーク保持具によって重要な面へのアクセスが確保されていること、および測定計画がすべての要求事項を曖昧さなく検証できることを確認する必要があります。組立インターフェースが重要な場合は、嵌合部品の情報またははめあい条件を記載してください。
デッサンの練習? 機能にとって重要な寸法を明示してください。最終組立品の嵌合、運動、シール性、または位置合わせを制御する要素が限られている場合、不必要に厳しい一般的な公差を設定することは避けてください。 |
|---|
アプリケーションコンテキスト
産業用機械、流体システム、ロボティクス、自動車、航空宇宙、医療機器、計測機器などはいずれも、ターン・ミル加工による利点を得られる部品を使用しています。
アプリケーションファミリー | プロセスが価値を付加する場所 |
|---|---|
プロトタイプおよび製品開発 | より大規模な生産決定に先立ち、機能部品、レビュー用サンプル、または工程ルートの妥当性確認が必要な場合に有効です。 |
産業用および自動化機器 | 耐久性のあるカスタムハードウェア、固定具、筐体、インターフェース、シャフト、通路、および組立用機能をサポートします。 |
精度の高い規制対象機器 | 明確な基準面、材料仕様、検査要件および管理された仕上げ処理によって文書化しなければならない形状をサポートします。 |
別のプロセスを選択するタイミング
部品が基本的には回転体でありながら、二次的な切削加工や穴あけ加工による特徴が顕著に存在する場合、ターン・ミル加工を選択してください。単純な円形形状には純粋な旋削加工を、主に角柱状の部品には多軸切削加工を使用してください。
引用チェックリスト? RFQには、モデルおよび図面ファイル、材料の材質等級、発注数量、材料証明書の要否、仕上げ要件、重要寸法・特性、および目標納期を必ず記載してください。 |
|---|
当社で加工する材料
- アルミニウム合金 - 6061-T6、 7075-T6、 2024-T3、 6082、 5052、 6063、MIC-6鋳造板
- 炭素鋼および合金鋼- 1018、 1045、A36、A572; 4140、 4340は事前硬化品および焼入れ・焼戻し処理済みで、硬度はHRC 28–32です。
- ステンレス鋼 - 303, 304 / 304L, 316/316L, 321, 410, 17-4PH(H900-H1150)、 15-5PH
- 工具鋼および軸受鋼-A2、D2、O1、S7; 52100 透過焼入れ可能な軸受用材料
- 真鍮および銅合金-C360 真鍮、C110 銅、C932 軸受用青銅、C954 アルミニウム青銅
- チタン-グレード2、グレード5(Ti-6Al-4V)、グレード5 ELI
- エンジニアリングプラスチック-POM(デルリン)、PEEK、PTFE、ナイロン 6 / 66、ポリカーボネート、UHMW-PE
- 鋳鉄およびダクタイル鋳鉄-グレーアイアンGG25、ダクタイル鋳鉄60-40~18、ADIグレード
標準公差と達成可能な精度
デフォルトの公差設定は、図面に別途指定がない限り、ISO 2768-mに準拠します。部品の機能要件に応じて、重要な直径、穴およびミリング加工面については、旋盤基準に対してより厳しい公差が適用されます。
- 標準線形公差:機械加工寸法に対して ±0.05 mm(ISO 2768-m)
- タイトな線形公差:臨界径、スロット、および穴間位置に対して±0.025 mm
- 精密リニア加工:形状、材料、およびバッチサイズが許容する場合に、選択したフィーチャーに対して±0.01 mmを適用
- 直径方向:穴に±0.01 mmはありますか? 6-?50 mm;直径?以上の場合は±0.02 mm 50 mm
- スレッド:標準タップでは、メートル法で6H / 6gおよびインチ法で2B/2A;一部のサイズではねじ転造を実施
- 幾何公差:位置度±0.025 mm、同軸度? 0.03 mm、垂直度 0.03 mm / 100 mm
品質管理・検査
検査は、図面および部品の機能上の役割に応じてサイズが決定されます。一般的な品質管理手法としては、全図面に基づく初品検査、所定の工程における工程内検査、および要請に応じた最終検査報告書の作成が挙げられます。
- 寸法、GD&Tおよび基準の検証用三次元測定機(CMM)
- 旋削面および切削面のRa値用表面粗さ測定器(プロファイル計)
- 熱処理または表面硬化部品用硬度計(ロックウェル、ビッカース、ブリネル)
- デジタルノギス、マイクロメーター、深さゲージ、プラグゲージおよびピンゲージによる現場での寸法検査
- ねじゲージ(ゴー/ノーゴーリングおよびプラグゲージ)と、ねじ山形状用光学比較器
- 初回検査(AS9102/PPAP形式のレポートはご要望に応じて提供可能です)
- 定められた作業段階における工程内検査および、必要に応じて実施される100%の最終検査
- 材料証明書(製造所証明書/EN 10204 3.1)およびトレーサビリティは、ご要望に応じて提供可能です。
ライブツール加工が可能な最小径はどのくらいですか?
穴を下へ貫通させる? 1.0 mmおよび0.5 mm幅周辺のスロットは、一般的にコレットサイズのバー対応能力で実現可能です。より小さな寸法の加工については、材料、深さ、公差に応じて個別に検討する必要があります。
棒材およびビレット/鍛造品から機械加工による部品の製作は可能ですか?
両方です。大量生産の場合、バーフィード方式の加工は材料の取り扱いを軽減し、品質の一貫性を向上させます。より大型のエンベロープや高品位合金については、ビレット材、鍛造品、またはニアネット形状のブランク材を受入れ、図面通りに旋盤・フライス加工いたします。
ご注文にはどのような書類が同梱されていますか?
標準的な書類には、梱包明細書、検査概要書、および材料申告書が含まれます。ご要望に応じて、初品検査レポート(AS9102/PPAP形式)、EN 10204 3.1 に準拠した材料証明書、適合証明書、および三次元測定機(CMM)データを添付した署名入り検査レポートをご提供いたします。
ターン・ミル加工の価格設定はどのように構成されていますか?
見積もりは、原材料費、機械のサイクルタイム(材料、形状、公差によって決定)、金型費用、仕上げや検査などの二次加工、およびロットサイズを基に算出されます。数量の変動や材料調達については事前に協議し、見積もりには実際の製造工程が反映されるようにしています。
見積もりの取得方法
3DのCADモデル(STEP形式を推奨)と、GD&T記載済みの2D図面、材料の種類および状態、年間必要量/発注ロット数、要求される表面仕上げおよび後処理、重要な公差または検査要件、ならびに目標納期を送付してください。仕上げ工程または熱処理の工程がすでに指定されている場合は、その詳細もご共有ください。
1営業日以内に、DFMに関するフィードバック、提案される加工・検査工程、リードタイム、および単価を含む書面による見積もりをご提供いたします。試作品の数量は通常、量産発注よりも先行してスケジュールされるため、量産への移行によって納期がリセットされることはありません。
プロセスフローおよび製造工程
ターンミル加工部品は、同一の工作機械で回転加工と直線加工を組み合わせたワンチャッキング加工によって製造されます。以下の工程は標準的な加工順序ですが、実際の作業順序は部品の形状、機械の構成、およびロットサイズに応じて調整されます。
- 入荷した材料の準備として、棒材を所定の長さに切断するか、鍛造品またはブランクを粗仕上げします。また、鋸で切断したブランクについては、面取りとセンターリングを行い、最初のチャッキング時の位置決めを再現可能にします。
- ワークの装着と基準設定—バー材またはブランクは、主軸、副軸、または動力チャックに装着され、ソフトジョーまたはコレットによって主要な旋削基準が設定されます。
- 荒削り旋削では、インデクサブル工具を用いて外径の大部分を除去します。仕上げ切断サイクルは計画されていますが、まだ実行されていません。
- 穴あけ加工および内部荒削り加工では、クロスホール、オフセンターの穴、裏面形状などを、主軸を固定またはインデックスさせた状態で、C軸に装着したローディングツールにより穴あけまたは荒削り加工を行います。
- ライブツールによるフライス加工では、駆動式エンドミル、ドリル、タップをライブツールタレットに装着し、スロット、ポケット、平面、キー溝、多角形などを加工します。
- 仕上げ旋削加工では、重要な直径寸法、段差部およびシール面を、鋭利な工具と制御された切り込み量を用いて所定の寸法に仕上げ、真円度および表面粗さを図面公差内に収めます。
- ねじ切り加工では、内ねじおよび外ねじをリジッドタップホルダー、スレッドミル、または追い仕上げ工具を用いて切削し、ねじの深さおよび端部状態を図面と照らし合わせて確認します。
- 部品の搬送と裏面加工――設計で両端に加工が必要な場合、サブ主軸により部品を移し、再チャックした後、2度目のセットアップを行わずに残りの工程を実施します。
- チッピング加工では、部品の直径と材質に合わせたチッピングバイトを用いて、母材から部品を切り離します。仕上げ切削条件は、切断面のバリおよび平面度を制御するために設定されます。
- バリ取り、洗浄、および検査:面取りおよびエッジブレイクの確認を行い、部品を洗浄し、初品検査および工程内検査の結果を図面と照らし合わせて記録します。
- 二次加工および出荷工程では、熱処理、表面仕上げ、包装が後工程として計画され、ロットのトレーサビリティは出荷に至るまで維持されます。
材料特性リファレンス
材料 | 密度(g/cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度(HB) | 加工性(%) |
|---|---|---|---|---|---|
アルミニウム 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
アルミニウム 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
真鍮 C360(自動旋盤用) | 8.50 | 400 | 140 | 80 | 100 |
鋼材 1018(冷間引抜き) | 7.87 | 440 | 370 | 130 | 70 |
鋼材 4140 事前硬化(HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
ステンレス 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
ステンレス 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
ステンレス 17-4PH(H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
工具鋼 D2(焼きなまし) | 7.70 | 760 | 450 | 220 | 30 |
チタングレード5(Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
ダクタイル鋳鉄 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK(無充填) | 1.32 | 100 | 70 | -(ロックウェル M99) | 該当なし(プラスチック) |
コストドライバーおよびリードタイム要因
ターン・ミル加工部品の主要なコスト要因は、材料の種類および形状(棒材、鍛造品、鋳造品)、個別工程数、ライブツールの動作範囲と工具台数、ロットサイズ、ならびに検査および仕上げの範囲です。リードタイムは、プログラミング時間、原材料の調達、治具の製作(必要であれば)、熱処理またはめっき工程、ならびに検査計画に応じて変動します。
シナリオ | 一般的なリードタイム | 主なドライバー |
|---|---|---|
プロトタイプ、在庫素材、仕上げなし | 5–7営業日 | プログラミング、セットアップ、初品検査 |
カスタム材料および熱処理を施した試作品 | 7–12営業日 | 原材料の調達、外部熱処理能力 |
生産ロット、 50–500個 | 10–18営業日 | 工具寿命、サイクルタイム、バッチ検査計画 |
生産ロット、 500–5,000個 | 15–25営業日 | バーフィードの設定、副主軸のサイクル最適化、予定された工具交換 |
生産ロット、 5,000個 | 20–35営業日 | 複数台機械のスケジューリング、工程内SPC、ロットトレーサビリティ |
急ぎ/分解順序(1–20個) | 2–4営業日 | スケジュール乱れに対するプレミアム;当日の見積もり対応 |
多工程加工部品(穴あけ・旋削・フライス加工・ねじ切り) | 3–7営業日vs. ベースライン | 工具数、ライブツールのインデクシング、冷却液管理 |
副主軸および背面加工機能付きパーツ | 2–5営業日vs. ベースライン | グリッパーレイアウト、再把持許容範囲、追加のツールステーション |
一般的な欠陥とその予防
欠陥 | 原因 | 予防 |
|---|---|---|
工具の瘤付き | アルミニウム、ステンレス鋼、またはチタン材における切削速度の低下、工具コーティングの不適切さ、または冷却液の不足 | 研磨された被膜付き切削工具を使用し、切削速度を上げ、接触部に高圧クーラントを供給してください。 |
深いスロットにおけるライブ工具のたわみ | ステンレス鋼や高強度合金における、工具の長大なオーバーハング、低い剛性、または過度のラジアルイングエージ | 工具の突出しを短くする、より短いまたは大径のカッターに切り替える、ラジアル方向の下げ量を減らす、鋭利な工具で仕上げ通しを行う。 |
旋削加工された基準面と切削加工された基準面との同心度のずれ | 薄肉部やオーバーハング部における過大な切削抵抗、またはサブ主軸の再クランプエラー | 可能な場合は、切り離し前にフライス加工の形状を機械加工してください。再クランプ時のクリアランスを確認し、ピックオフ圧力を調整してください。 |
クロスホール位置誤差 | C軸のインデックス誤差、工具の摩耗、または細長い径でのワークのたわみ | C軸のキャリブレーションを確認し、細長いワークにはスタンドレストを使用し、定期的な加工中チェックで工具の摩耗を監視してください。 |
糸が大きすぎる、またはプロファイルが破れている | タップの摩耗、タップ穴開け用ドリルのサイズ誤差、または剛性タッピング時の同期送りのズレ | 工具寿命に応じてタップを交換し、ピンゲージでタップ用穴の直径を確認し、起動時にリジッドタッピングの同期状態を確認してください。 |
別れ際のバーアット | 摩耗したインサートの幾何形状、貫通時の過大な送り、または切削終端部での支持不足 | 鋭利なインサートを使用し、最終段の1–2 mmで送りを減らし、貫通前に副主軸のキャッチを追加してください。 |
表面仕上げが規格外 | 積み刃、不適切な送り、工具の摩耗、または長尺突出部における振動 | カッターを再研削するか交換し、送り速度をプリントのRa目標値に合わせて下げ、工具の突出しを短くし、より安定したホルダーを使用してください。 |
切断後の部品の歪み | 棒材の残留応力、薄肉部における大径切削、または過度のクランプ圧 | 前工程で応力を除去し、荒加工と仕上げ加工のバランスをとり、チャック圧を低く設定し、仕上げ加工には柔らかいジョーを使用してください。 |
業界標準および認証
- ISO 9001:2015-全ての生産における品質マネジメントシステムのベースライン
- AS9100D-航空宇宙用組立品および飛行に不可欠な部品向けの航空宇宙品質マネジメントシステム
- ISO 13485:2016-医療機器のQMS(器具およびインプラント部品向け)
- IATF 16949-量産およびティア1サプライ向け自動車品質マネジメントシステム
- 金属およびめっき工程における制限物質に関するRoHSおよびREACH規制の遵守
- 防衛関連物品および技術データに関するITAR登録
- デフォルトの公差設定に関するISO 2768(一般公差)およびISO 286(寸法公差とはめあい)
- GD&T記号、基準面の参照および検査に関するASME Y14.5およびISO 5459
- EN 10204 3.1 / 3.2 供給されるすべての原材料について、ミル証明書を提供可能です。
包装、配送および書類
部品は表面状態および仕向地に応じて梱包されます。精密加工された面は、発泡材、VCI紙、または個別包装により保護されており、ロットごとに製造所証明書および生産履歴書に基づくトレーサビリティが確保されています。
- 標準梱包:波形段ボール箱内に密封されたPE袋でバルク包装し、発泡スチロール製の仕切りまたは層間パッドを挿入。化粧面や研磨面には個別包装を施し、鋼材の輸送時には防錆VCI紙を使用します。
- カスタム包装:お客様指定の緩衝材、ラベル付きキット、小売店向けトレイ、真空成形トレイ、および部品番号ごとのラベル付き袋をご用意いたします。
- 輸送オプション:航空貨物、海上貨物(FCL/LCL)、宅配便(DHL、FedEx、UPS、TNT)、およびEXW/FOB/CIF/DAPのインコタームズ。
- 標準書類:梱包明細書、商業送り状、適合証明書(C of C)、EN 10204 3.1 に準拠した材料試験成績書(MTC)。
- 検査資料:初品検査レポート(AS9102/PPAP)、CMMデータを含む全寸法レポート、表面粗さおよび硬度の測定結果、材料証明書。
- トレーサビリティ:原材料から機械加工、熱処理、仕上げ、出荷に至るまでのロット番号およびヒート番号の連携を実現。要望に応じてシリアル化も対応可能です。
関連する機能およびサービス間の連携
旋削・ミリング加工部品は、通常、仕様書の要求事項や仕上げ、組み立て要件を満たすために、後工程と組み合わせて製造されます。最も一般的な組み合わせを以下に示します。
- 熱処理:焼入れ、表面硬化、固溶処理および時効処理(17~4PH H900~H1150)、焼き戻し、ならびに承認済みの下請業者による応力除去。
- 表面処理:II種およびIII種アルマイト、不動態化(ASTM A967)、黒色酸化皮膜処理、電気めっき(亜鉛、亜鉛‐ニッケル、ニッケル、スズ、クロム)、粉体塗装、液状塗装、ブラスト処理。
- 研削加工―旋盤加工では達成できない高精度な外径、内径および平面度仕様に対応するための、平面研削、円筒研削、センターレス研削を実施します。
- EDM-スロット、小さな曲率半径、および生刃加工が不可能な硬化材の形状に対応するワイヤ放電加工および沈降放電加工。
- 5軸加工-ジオメトリがターン・ミルのライブツールの加工範囲を超える場合、5軸の形状は外部委託します。
- 深孔加工およびボーリング加工――ターンミルでは到達できない、深さと直径の比が10:1を超える交差穴や穴あけ加工に対応します。
- ねじ転造およびねじ研削加工――シャフトや締結部品への高強度外ねじの加工。
- 組立および部品の仮組み:旋盤・フライス加工部品をプレス、鋲打ち、および軽度の機械的組み立てにより、より高次のコンポーネントへと組み上げます。
- マーキングおよびトレーサビリティ—レーザーマーキング、ドットピン打刻、および化学エッチングによるシリアル番号、基準点、顧客部品コードの記載。
- リバースエンジニアリングおよび試作サポート:量産開始前に、部品のスキャン、CADモデリング、小ロットでの試作品製作を実施します。
表面仕上げと部品保護
表面処理の選択肢には、アルマイト処理、黒色酸化処理、不動態化処理、めっき、ブラスト加工、研磨、塗装、レーザーマーキングなどが含まれます。化粧仕上げ領域は、公差が厳しい軸受面またはシール面とは区別されるべきである。
主要プロセスパラメーター
パラメーター | 典型的な値 |
|---|---|
標準線形公差 | ISO 2768-m、通常は機械加工面で ±0.05 mm |
厳しい公差(要望に応じて) | ±0.025 mmによる、クリティカル径、穴およびミリング加工面の測定 |
表面仕上げ:機械加工後 | 研削加工面のRa 0.8–3.2 µm;切削加工面のRa 1.6–3.2 µm |
最小特徴サイズ | M2スレッド、? 0.5 mmエンドミルスロット、? 0.8 mm クロスドリル穴 |
最大部品エンベロープ | 最大? 65 mm - 300 mm バー材対応;チャック加工可能最大径は? 200 mm - 500 mm |
軸の数 | C軸回転とX/Y/Z軸同時動作による刃物駆動加工、オプションの第2主軸およびY軸 |
典型的なバッチサイズ | 10,000個の試作ロットを通じて単品を試作する |
一般的なリードタイム | プロトタイプ:5–10営業日、量産品: 10–25営業日 |
受け入れられるCAD形式 | STEP、IGES、X_T、Parasolid、SolidWorks、CATIA、NX、Fusion 360 |
図面形式 | GD&Tを含むPDF、およびリクエストに応じたネイティブCAD図面 |
マシンプラットフォーム | 多軸複合加工機(ドゥサン/DNソリューションズ、マザック、ナカムラ、DMG森精機) |
表面仕上げのオプション
- 機械加工時(旋削用ライブツールによるフライス加工)、一般的なRa 0.8–3.2 µm
- 均一なマット仕上げを得るためのブラスト処理(ガラスビーズ、酸化アルミニウム)
- アルマイト処理-タイプII(装飾用、着色)およびタイプIIIの硬質アルマイト(コーティング厚さ最大60–80 µm)
- RAL/Pantoneの色見本に準じた粉体塗装および液状塗装
- 電気めっき-亜鉛、亜鉛-ニッケル、ニッケル、スズ、クロム(装飾用および硬質)
- ステンレス鋼の不動態化処理(ASTM A967/A380)および鋼材の黒色酸化処理
- 化粧面またはシール面の研磨、バフ仕上げ、鏡面仕上げ
- 部品番号、ロゴ、トレーサビリティコードのレーザーマーキングおよびレーザー彫刻
設計上の考慮事項(DFMのヒント)
- 一つの旋削基準を設定し、すべての二次的な形状はそれに基づいて寸法付けを行い、旋削面と切削面との間で再基準付けが生じないようにしてください。
- リブツール用のスロットやポケットは、リブツールの動作範囲を考慮して設計する必要があります。深くて狭いスロットは、加工サイクル時間を延ばし、工具の摩耗を増加させます。
- ねじの深さ、逃げ部および端部形状を明確に指定してください。― 盲目ねじの場合は、深さが 3 よりも深いもの ―?切りくず排出について検討する必要があります。
- すべての外側エッジに標準的な面取り/エッジブレイクを施し、手作業によるバリ取りを省き、切削工具を保護してください。
- 非常に薄い壁と重切削の加工を組み合わせることは避けましょう。薄肉部は、ライブツールによる切削荷重によってたわみます。
- グループごとに、穴、スロット、および平面を同一のセットアップ姿勢で配置し、再チャッキングせずに加工できるようにします。
- 機能上許容される場合は、標準的なメートルねじまたはインチねじのサイズと推奨ピッチを必ず使用してください。
- 部品に裏面形状がある場合は、補助主軸の必要性を明記し、チャック/クリアランスを確認してください。
- 内部の角には十分なRを付けてください(- 0.5-ツール?)、そうすることでエンドミルがスムーズに進入・退出できるようになります。
- 化粧面と機能面は別々に記載し、図面では両者に同一の仕上げを要求しないでください。
機能と代表的な構成要素
典型的な特徴としては、旋削加工による直径、ねじ山、溝、貫通穴、放射状パターン、平面、六角形または多角形形状、切削加工によるスロット、キー溝、および軸外の位置決め寸法などが挙げられます。
典型的な構成要素? 汎用のターンミル加工部品には、複雑なシャフト、油圧継手、バルブ本体、医療機器用ハードウェア、駆動系部品、アダプター、ねじ込み式本体、および穴と切削加工された面の両方が必要となる部品が含まれます。
利点と応用
産業と用途
- 自動車分野-センサーハウジング、油圧バルブボディ、トランスミッションピン、ブレーキ部品
- 航空宇宙分野-油圧継手、計器取り付け部品、コントロールアーム用継手、ブラケット
- 医療機器-外科用器具のシャフト、コネクタ本体、画像診断装置の部品
- 電子機器・半導体-RFコネクタ本体、試験治具部品、真空チャンバー用継手
- ロボティクス&オートメーション-ギアハブ、スプラインシャフト、センサーブラケット、エンドエフェクターボディ
- エネルギー分野-石油・ガス用バルブステム、流量計部品、風力タービン用センサーハウジング
- 産業用機械-ポンプ軸、締結部品、空気圧継手
品質と検査
検査計画では通常、径寸法や穴径に加え、旋盤の回転中心線に対する放射状穴、面取り、スロット、および切削面の位置を確認します。重要な寸法は、回転精度要件とプリズム精度要件を関連付けるべきである。
-

