

Что делает процесс
Токарно-фрезерная обработка — это гибридный процесс, объединяющий токарные и фрезерные операции в одной наладке станка. Заготовка может быть сформирована как профиль вращения, а затем обработана приводным инструментом для создания лысок, поперечных отверстий, пазов, карманов, резьб или других некруглых элементов. Особенно эффективна при сочетании в детали цилиндрической и призматической геометрии.
Почему выбрать этот процесс
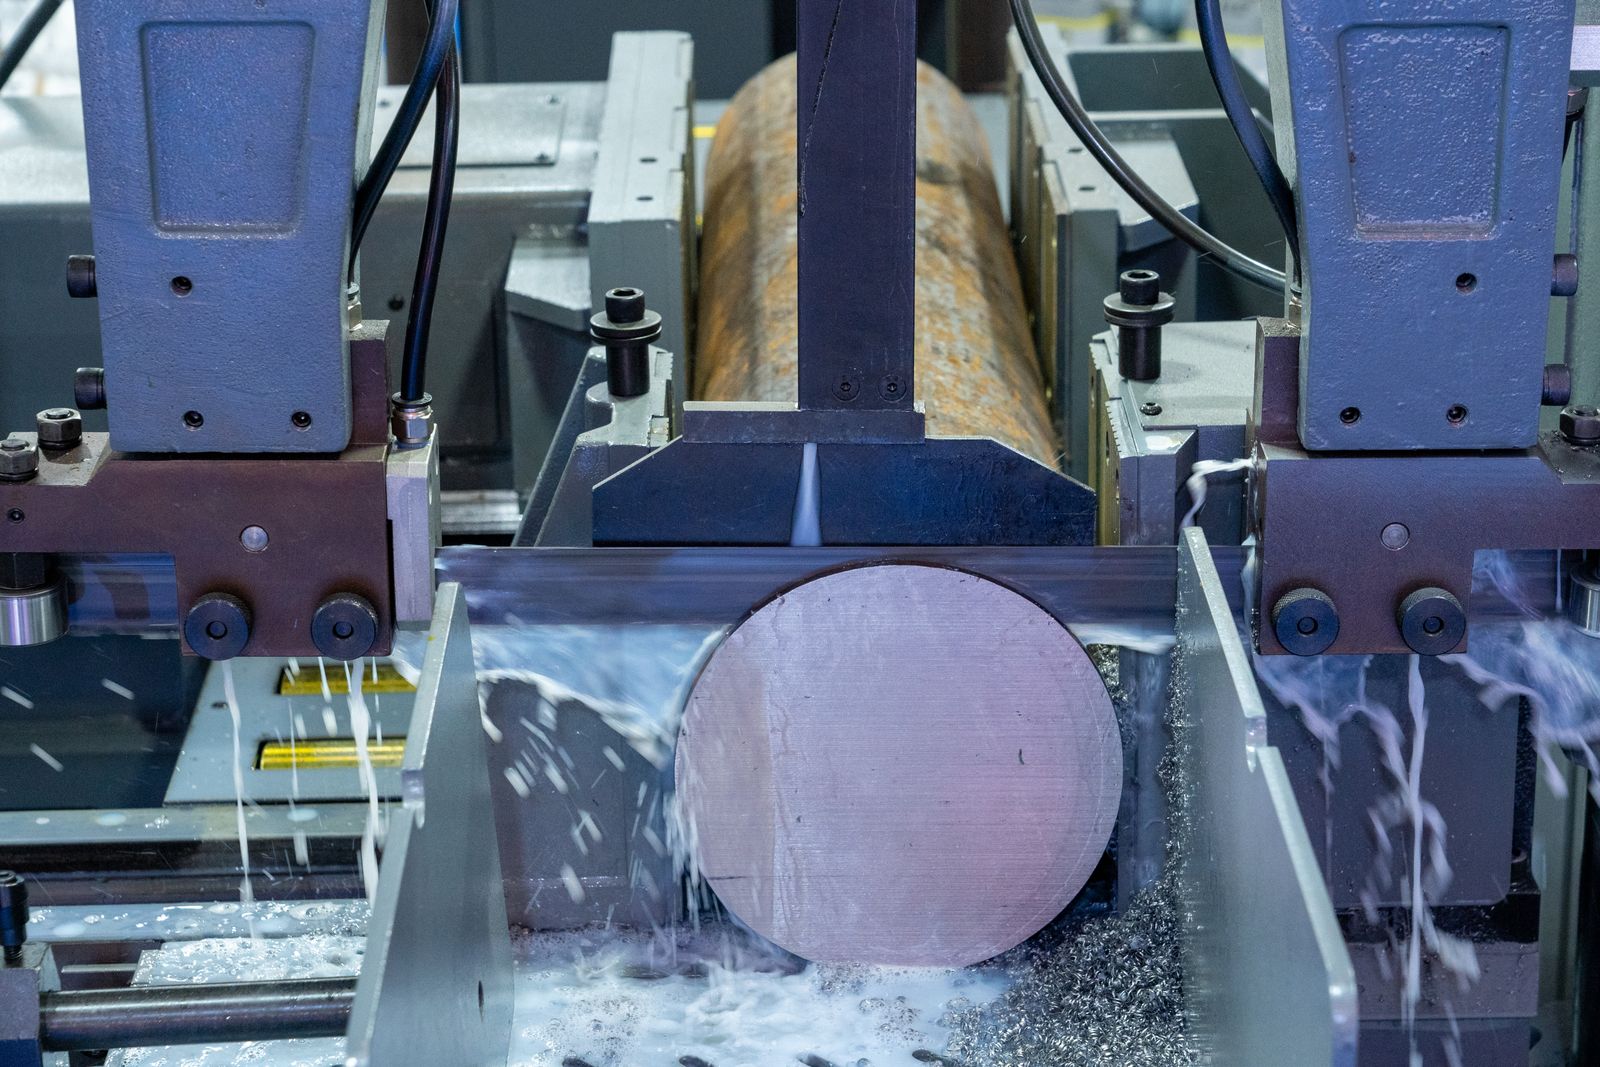
Объединение операций позволяет сократить межмашинную транспортировку, сохранить базы и упростить производственный поток для деталей, которые в противном случае требуют токарной обработки с последующей фрезерной обработкой.
Часто задаваемые вопросы
Когда токарно-фрезерная обработка лучше подходит, чем отдельный токарный или фрезерный станок?
Когда деталь сочетает вращательные и призматические элементы, и вы хотите получить их все без вторичной наладки. Устранение второй операции исключает ошибку переустановки, сокращает количество манипуляций и усиливает связь между токарными и фрезерными базами.
Поддерживаете ли вы резьбы как метрические, так и дюймовые?
Да. Метрическая ISO 261, UN / UNC / UNF, BSP, NPT и нестандартные профили нарезаются на токарно-фрезерных центрах. Укажите стандарт, класс и направление резьбы на чертеже.
Производственные требования
Чертеж должен чётко определять, какие элементы задают основную вращательную базу и какие размеры зависят от фрезерованных элементов. Передача детали, доступ к приводному инструменту, зажим в цанге или патроне и порядок обработки элементов передней и задней сторон должны быть рассмотрены на раннем этапе.
Сравнение с сопутствующими процессами
Аспект | Токарно-фрезерная обработка (этот процесс) | Токарный станок + вторичный VMC | Швейцарское точение |
|---|---|---|---|
Количество наладок | Одна наладка, полный набор функций | Две наладки (токарная, затем фрезерная) | Одна наладка, скользящая бабка |
Связь базы | Токарная обработка и фрезерование используют одну базу | Повторное закрепление вводит накопленную погрешность | Отлично подходит для тонких длинных деталей |
Габарит детали | До ?200 mm патрона, ? 500 mm длина | Габарит VMC ограничивает поперечные функции | Наилучший для ?0.5–?32 mm — 300 mm бара |
Возможность использования приводного инструмента | C-ось + X/Y/Z + дополнительная ось Y | Полная 3-осевая обработка на отдельном VMC | Передний и задний шпиндели с приводным инструментом |
Оптимальный размер партии | 50–5,000 шт., смешанное прототипное/серийное производство | Малосерийное или очень крупное производство | 1,000+ шт. малого диаметра |
Наилучшее соответствие | Смешанная вращательная + призматическая геометрия средних размеров | Очень крупные детали, малые объёмы или интенсивная обработка фрезерованием с обратной стороны | Длинные тонкие валы, большие объёмы, жёсткие допуски |
Технологический процесс
Последовательность механической обработки должна быть спланирована с учётом функциональных баз детали's, доступа к элементам, поведения материала и требуемого метода контроля. Детальный маршрут в конечном счёте определяется фактической конфигурацией станка, оснасткой, наличием инструмента и объёмом производства.
Этап процесса | Назначение |
|---|---|
1. Проверка исходных данных | Подтвердите модель 3D, чертёж, материал, критические размеры, базы, количество и требования к чистоте обработки. |
2. План наладки | Выберите зажимное приспособление, стратегию базирования, режущий инструмент, порядок обработки и доступ ко всем функциональным элементам. |
3. Обработка | Маршрут обработки обычно начинается с токарных операций, формирующих основные диаметры, торцевые поверхности и отверстия. При удержании детали на той же осевой линии, с помощью осевых инструментов (live tools) или фрезерного шпинделя затем могут быть выполнены вторичные элементы, такие как радиальные отверстия, осевые отверстия, плоские поверхности, шпоночные пазы и фрезерованные плоскости. На некоторых станках может использоваться дополнительный шпиндель для выполнения операций на обратной стороне. |
4. Проверка | Планы контроля обычно включают проверку диаметров и отверстий, а также положения радиальных отверстий, плоских поверхностей, пазов и фрезерованных плоскостей относительно токарной осевой линии. Критические базы должны связывать требования к вращательным и призматическим элементам. |
Замысел конструкции
Чертеж должен чётко определять, какие элементы задают основную вращательную базу и какие размеры зависят от фрезерованных элементов. Передача детали, доступ к приводному инструменту, зажим в цанге или патроне и порядок обработки элементов передней и задней сторон должны быть рассмотрены на раннем этапе.
ИНЖЕНЕРНЫЕ ИСХОДНЫЕ ДАННЫЕ ?Предоставьте CAD-модель 3D, чертеж с критическими допусками и базами, марку материала, требуемое количество, качество поверхности и любые требования к контролю или упаковке. |
|---|
Геометрия детали и материалы
Выбор материала
Данный метод может применяться с алюминием, нержавеющей сталью, сталью, латунью, медными сплавами, титаном и различными инженерными пластиками. Наиболее подходящий материал и способ зависят от жёсткости, геометрии детали и предполагаемой отделки.
Группа материалов | Что учитывать | Типичная причина выбора |
|---|---|---|
Алюминий | Обрабатываемость резанием, тепловое расширение, внешняя отделка. | Легкие корпуса, кронштейны, крепления, детали теплоуправления. |
Сталь и нержавеющая сталь | Прочность, коррозионная стойкость, теплостойкость, контроль стружки. | Промышленные, конструкционные, гидравлические, прецизионные механические детали. |
Латунь, медь и титан | Электропроводность, коррозионная стойкость, отношение прочности к весу, стоимость. | Фитинги, электрические компоненты, высокопроизводительные или специализированные компоненты. |
Инженерные пластики | Жёсткость, температура, химическая среда, контроль заусенцев. | Изолирующие, лёгкие, прототипные, износостойкие или детали, контактирующие с жидкостями. |
MATERIAL NOTE ?Материал должен быть выбран в первую очередь на основе функциональных требований. Обрабатываемость, стойкость к нагреву, коррозионная стойкость, вес, стоимость и желаемая обработка поверхности должны быть затем рассмотрены совместно. |
|---|
Техническое планирование и качество
Перед производством
Обзор технологичности должен подтвердить, что система допусков является функциональной, указанный материал доступен, крепление обеспечивает доступ к критическим поверхностям, а план измерений может проверить все требования без неоднозначности. Если интерфейс сборки является критическим, предоставьте информацию о сопрягаемой детали или требования к посадке.
ПРАКТИКА ОФОРМЛЕНИЯ ЧЕРТЕЖЕЙ:Указывайте размеры, которые важны для функционирования. Избегайте применения неоправданно жёстких общих допусков, где только ограниченное количество элементов определяет посадку, движение, уплотнение или выравнивание окончательной сборки. |
|---|
Контекст применения
Промышленное оборудование, гидравлические системы, робототехника, автомобильная промышленность, аэрокосмическая отрасль, медицинское оборудование и приборостроение — все они используют компоненты, которые могут выиграть от токарно-фрезерной обработки.
Семейство применений | Где процесс добавляет ценность |
|---|---|
Прототипирование и разработка изделий | Полезно там, где функциональная деталь, образец для проверки или технологический маршрут должны быть проверены перед принятием решения о крупном производстве. |
Промышленное и автоматизационное оборудование | Поддерживает долговечное нестандартное оборудование, приспособления, корпуса, интерфейсы, валы, каналы и элементы сборки. |
Прецизионное оборудование и оборудование с регулятивными требованиями | Поддерживает геометрию, которая должна быть задокументирована с помощью чётких баз, спецификаций материала, требований к контролю и регулируемой обработки. |
Когда выбрать другой процесс
Выбирайте токарно-фрезерную обработку, когда деталь по своей сути является телом вращения, но имеет значительный набор вторичных фрезерованных или сверлёных элементов. Используйте чистовую токарную обработку для простой круглой геометрии и многокоординатную фрезерную обработку для преимущественно призматических деталей.
КОНТРОЛЬНЫЙ СПИСОК ЗАПРОСА КОММЕРЧЕСКОГО ПРЕДЛОЖЕНИЯ ?Включите файлы модели и чертежей, марку материала, количество в заказе, потребность в сертификации материала, требования к обработке, критические характеристики и плановую дату доставки в запрос предложения. |
|---|
Материалы, которые мы обрабатываем
- Алюминиевые сплавы — 6061-T6, 7075-T6, 2024-T3, 6082, 5052, 6063, MIC-6 литая плита
- Углеродистые и легированные стали — 1018, 1045, A36, A572; 4140, 4340 предварительно закалённые и Q&T до HRC 28–32
- Нержавеющие стали — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4PH (H900–H1150), 15-5PH
- Инструментальные и подшипниковые стали — A2, D2, O1, S7; 52100 объемно-закаленный подшипниковый материал
- Латунь и медные сплавы — латунь C360, медь C110, подшипниковая бронза C932, алюминиевая бронза C954
- Титан — Марка 2, Марка 5 (Ti-6Al-4V), Марка 5 ELI
- Конструкционные пластики — POM (Delrin), PEEK, PTFE, нейлон 6 / 66, поликарбонат, UHMW-PE
- Чугун и ковкий чугун — серый чугун GG25, ковкий чугун 60-40-18, марки ADI
Стандартные допуски и достижимая точность
Допуски по умолчанию соответствуют ISO 2768-m, если на чертеже не указано иное. Когда этого требует функция детали, более жесткие допуски выдерживаются на критических диаметрах, отверстиях и фрезерованных элементах относительно токарной базы.
- Линейный стандарт: ±0.05 mm по обработанным размерам (ISO 2768-m)
- Линейный точный: ±0.025 mm по критическим диаметрам, пазам и межосевым расстояниям отверстий
- Линейный прецизионный: ±0.01 mm по выбранным элементам, когда геометрия, материал и размер партии позволяют
- Диаметральный: ±0.01 mm по отверстиям ?6–?50 mm; ±0.02 mm по диаметрам свыше ?50 mm
- Резьба: 6H / 6g метрическая и 2B / 2A дюймовая на стандартных метчиках; накатка резьбы на выбранные размеры
- Геометрический: позиция ±0.025 mm, концентричность ?0.03 mm, перпендикулярность 0.03 mm / 100 mm
Контроль качества и проверка
Контроль проводится в соответствии с чертежом и функциональным назначением детали. Типичные виды контроля включают проверку первой детали по полному чертежу, контроль в процессе на определённых этапах и итоговый отчёт о контроле по запросу.
- Координатно-измерительная машина (КИМ) для измерения размеров, GD&T и проверки баз
- Измеритель шероховатости поверхности (профилометр) для Ra на токарных и фрезерованных поверхностях
- Твердомер (Роквелл, Виккерс, Бринелль) для термообработанных или поверхностно-закалённых деталей
- Цифровые штангенциркули, микрометры, глубиномеры, пробки и штифты для контроля в цеху
- Резьбовые калибры (кольца и пробки гладкие / резьбовые) и оптический проектор для контроля профиля резьбы
- Инспекция первой детали (AS9102 / отчёты в стиле PPAP доступны по запросу)
- Контроль в процессе на определённых этапах операций и 100% окончательная инспекция при необходимости
- Сертификат на материал (mill cert / EN 10204 3.1) и прослеживаемость по запросу
Каков наименьший диаметр, который можно обработать инструментом с приводом?
Поперечные отверстия до ?1.0 mm и пазы шириной около 0.5 mm обычно достижимы при использовании пруткового материала цангового размера; более мелкие элементы оцениваются в индивидуальном порядке в зависимости от материала, глубины и допуска.
Выполняете ли вы обработку деталей из пруткового материала и из заготовок/поковок?
И то, и другое. Для крупносерийного производства подача пруткового материала сокращает трудозатраты на обработку и повышает стабильность качества. Для обработки деталей большего размера или сплавов более высокого качества мы принимаем заготовки, поковки или близкие к готовым формы и обрабатываем их методом токарно-фрезерной обработки до соответствия чертежу.
Какая документация предоставляется вместе с заказом?
Стандартная документация включает упаковочный лист, сводку результатов контроля и декларацию о материале. По запросу мы предоставляем отчёты о первых образцах (AS9102 / стиль PPAP), сертификаты материалов по EN 10204 3.1, сертификат соответствия и подписанные отчёты о контроле с данными КИМ.
Как формируется цена на токарно-фрезерные работы?
Расчёт стоимости основан на стоимости сырья, времени цикла обработки (зависит от материала, характеристик и допуска), оснастки, вторичных операций, таких как финишная обработка или контроль, а также размера партии. Скидки за объём и источники материала обсуждаются заранее, чтобы предложение отражало реальный маршрут обработки.
Как получить расчёт стоимости
Отправьте CAD-модель 3D (предпочтителен STEP) и чертёж 2D с допусками GD&T, марку и состояние материала, годовой объём / размер заказа, требуемую чистоту обработки поверхности и любую последующую обработку, критические допуски или требования к контролю, а также целевую дату доставки. Если маршрут обработки или термообработки уже определён, также укажите эти детали.
В течение одного рабочего дня вы получаете письменное коммерческое предложение с отзывом DFM, предлагаемым маршрутом обработки и контроля, сроком изготовления и ценой за единицу. Прототипы обычно планируются раньше повторных заказов, поэтому переход к серийному производству не начинает отсчёт заново.
Последовательность технологического процесса и производства
Деталь типа turn-mill изготавливается за одну установку, сочетая вращательную и призматическую обработку на одном станке. Ниже приведён стандартный маршрут; фактический порядок операций корректируется в зависимости от геометрии детали, конфигурации станка и размера партии.
- Подготовка заготовки — пруток нарезается на мерные заготовки или поковка/заготовка подвергается черновой очистке; заготовки, нарезанные пилой, могут быть торцованы и центрированы для обеспечения повторяемости первой установки в патроне.
- Установка и базирование — пруток или заготовка загружается в основной шпиндель, вспомогательный шпиндель или силовой патрон; мягкие кулачки или цанга определяют базу токарной обработки.
- Черновая токарная обработка — черновая обработка наружного диаметра удаляет основную часть припуска с помощью индексируемого инструмента; цикл отрезки запланирован, но ещё не выполнен.
- Сверление и внутренняя черновая обработка — поперечные отверстия, смещенные от центра отверстия и элементы на обратной стороне сверлятся или черново растачиваются на оси C с помощью приводного инструмента, пока шпиндель удерживается неподвижно или индексируется.
- Фрезерование приводным инструментом — пазы, карманы, плоскости, шпоночные канавки и многогранники обрабатываются концевыми фрезами, сверлами и метчиками, установленными в резцедержателе приводного инструмента.
- Чистовое точение — критические диаметры, уступы и уплотнительные поверхности чистово точатся до размера острым резцом с контролируемой нагрузкой стружки для сохранения круглости и качества поверхности в пределах допуска чертежа.
- Нарезание резьбы — внутренняя и внешняя резьба нарезается жестким держателем метчика, резьбовой фрезой или резцом; глубина резьбы и состояние конца резьбы проверяются по чертежу.
- Передача детали и обработка обратной стороны — когда конструкция предусматривает элементы с обеих сторон, деталь захватывается подшпинделем, перезажимается, и оставшиеся операции выполняются без повторной установки.
- Отрезание — деталь отделяется от исходной заготовки отрезным резцом, подобранным под диаметр и материал; параметры окончательного реза выбираются для контроля заусенца и плоскостности на поверхности отреза.
- Зачистка, промывка и контроль — фаски и скругления кромок проверяются, детали промываются, и проверки первого образца / промежуточного контроля записываются по чертежу.
- Вторичные операции и отгрузка — термообработка, финишная обработка поверхности и упаковка планируются как последующий поток; прослеживаемость партии сохраняется до самой отгрузки.
Справочник свойств материалов
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Обрабатываемость (%) |
|---|---|---|---|---|---|
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Алюминий 7075-T6 | 2.81 | 572 | 503 | 150 | 160 |
Латунь C360 (свободнорежущая) | 8.50 | 400 | 140 | 80 | 100 |
Сталь 1018 (холоднотянутая) | 7.87 | 440 | 370 | 130 | 70 |
Сталь 4140 предварительно закалённая (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Нержавеющий 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Нержавеющий 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Нержавеющий 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Инструментальная сталь D2 (отожжённая) | 7.70 | 760 | 450 | 220 | 30 |
Титан Марка 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Ковкий чугун 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
PEEK (неармированный) | 1.32 | 100 | 70 | — (Роквелл M99) | N/A (пластик) |
Факторы стоимости и сроков поставки
Основные факторы стоимости токарно-фрезерной детали — марка и форма материала (пруток, поковка, отливка), количество отдельных операций, зона револьверной головки и число инструментов, размер партии, а также объём контроля и чистовой обработки. Срок изготовления зависит от времени программирования, закупки заготовок, изготовления приспособлений (при наличии), маршрута термообработки или гальванического покрытия и плана контроля.
Сценарий | Типичный срок изготовления | Основной фактор |
|---|---|---|
Прототип, материал со склада, без обработки | 5–7 рабочих дней | Программирование, наладка, проверка первой детали |
Прототип с нестандартным материалом и термообработкой | 7–12 рабочих дней | Закупка сырья, внешние мощности термообработки |
Производственный цикл, 50–500 штук | 10–18 рабочих дней | Срок службы инструмента, время цикла, план проверки партии |
Производственный цикл, 500–5,000 штук | 15–25 рабочих дней | Настройка подачи прутка, оптимизация цикла вспомогательного шпинделя, запланированная замена инструмента |
Производственный цикл, 5,000+ штук | 20–35 рабочих дней | Многомашинное планирование, статистическое управление процессом в ходе производства, прослеживаемость партий |
Срочный заказ / заказ по ремонту (1–20 шт.) | 2–4 рабочих дней | Надбавка за нарушение графика; расчёт стоимости в тот же день |
Многоперационная деталь (сверление + точение + фрезерование + нарезание резьбы) | +3–7 рабочих дней по сравнению с базовым вариантом | Количество инструментов, индексация вращающегося инструмента, управление СОЖ |
Деталь с вспомогательным шпинделем и обработкой обратной стороны | +2–5 рабочих дней по сравнению с базовым уровнем | Схема расположения захватов, допуск на перезахват, дополнительные позиции инструмента |
Распространенные дефекты и их предотвращение
Дефект | Причина | Профилактика |
|---|---|---|
Наростообразование на инструменте | Низкая скорость резания, неправильное покрытие инструмента или недостаточное охлаждение при обработке алюминия, нержавеющей стали или титана | Используйте полированные и покрытые режущие инструменты, увеличьте скорость резания, подайте охлаждающую жидкость высокого давления в зону контакта |
Прогиб инструмента в живом инструменте на глубоких пазах | Большой вылет инструмента, низкая жёсткость или чрезмерное радиальное врезание при обработке нержавеющих и вязких сплавов | Уменьшите вылет инструмента, переключитесь на более короткий или больший по диаметру инструмент, сократите радиальную глубину резания, выполните чистовой проход острым инструментом |
Дрейф соосности между токарными и фрезерными базами | Чрезмерное усилие фрезерования на тонком или консольном участке, либо ошибка перехвата шпинделем | Обрабатывайте фрезерные элементы до отрезания, где это возможно; проверьте зазор для перехвата и отрегулируйте давление отрыва |
Ошибка положения поперечного отверстия | Ошибка индекса C-axis, износ инструмента или прогиб детали на тонких диаметрах | Проверить калибровку C-axis, использовать люнет на тонких заготовках, контролировать износ инструмента регулярными проверками в процессе обработки |
Увеличенный размер резьбы или разорванный профиль | Износ метчика, неправильный диаметр сверла под резьбу или дрейф синхронизации подачи при жёстком нарезании резьбы | Заменять метчики по графику срока службы инструмента, проверять диаметр сверла под резьбу калибром-пробкой и подтверждать синхронизацию жёсткого нарезания при запуске |
Заусенец на торце отрезания | Изношенная геометрия пластины, чрезмерная подача при выходе из материала или неподдерживаемая деталь в конце резания | Использовать острую пластину, уменьшить подачу на последнем 1–2 mm и установить улавливатель вспомогательного шпинделя перед выходом из материала |
Отклонение шероховатости поверхности от нормы | Наростообразование, неправильная подача, износ инструмента или вибрация на длинных выступах | Переточите или замените фрезы, снизьте подачу до значения Ra согласно чертежу's, уменьшите вылет инструмента и используйте более жёсткий держатель |
Искажение детали после обработки | Остаточные напряжения в прутковом материале, интенсивная обработка тонких стенок или чрезмерное усилие зажима | Проведите снятие напряжений в материале перед обработкой, сбалансируйте черновые и чистовые проходы, снизьте давление зажима и используйте более мягкие кулачки для чистовых операций |
Отраслевые стандарты и сертификаты
- ИСО 9001:2015 — базовый стандарт системы менеджмента качества для всего производства
- AS9100D — система менеджмента качества для аэрокосмической отрасли, обеспечивающая качество критически важных для полётов узлов и аэрокосмических сборок
- ISO 13485:2016 — система менеджмента качества медицинских изделий для компонентов инструментов и имплантатов
- IATF 16949 — система менеджмента качества автомобильной промышленности для серийного производства и поставок компонентов уровня tier-1
- Соответствие требованиям RoHS и REACH в отношении ограниченных веществ в металлических и гальванических маршрутах
- Регистрация в рамках ITAR для продукции и технических данных оборонного назначения
- ISO 2768 (общие допуски) и ISO 286 (пределы и посадки) для стандартной системы допусков
- ASME Y14.5 и ISO 5459 для обозначений GD&T, ссылок на базы и контроля
- EN 10204 3.1 / 3.2 сертификаты мельницы доступны для всей поставляемой заготовки
Упаковка, доставка и документация
Детали упаковываются в соответствии с состоянием поверхности и назначением. Точно обработанные поверхности защищены пенопластом, бумагой VCI или индивидуальной упаковкой, а партии сохраняют прослеживаемость до сертификата завода и маршрутного листа производства.
- Стандартная упаковка — россыпью в запечатанных полиэтиленовых мешках внутри гофрокартонных коробок, пенопластовых перегородок или прокладок; индивидуальная упаковка для декоративных или шлифованных поверхностей; антикоррозионная бумага VCI для отгрузок стали.
- Нестандартная упаковка — упаковочный материал по спецификации заказчика, маркированные комплекты, лотки для розничной торговли, вакуумно-формованные лотки и маркированные мешки по номерам деталей.
- Варианты доставки — воздушный грузовой, морской грузовой (FCL / LCL), курьерский (DHL, FedEx, UPS, TNT) и условия инкотермс EXW / FOB / CIF / DAP.
- Стандартные документы — упаковочный лист, коммерческий счёт-фактура, сертификат соответствия (C of C), сертификат испытаний материала (MTC) по EN 10204 3.1.
- Инспекционные документы — отчёт о первом образце (AS9102 / PPAP), полный отчёт по размерам с данными КИМ, результаты отделки поверхности и твёрдости, декларация о материале.
- Прослеживаемость — связь партии и номера плавки от сырья через обработку, термообработку, отделку и отгрузку; серийный номер по запросу.
Связанные компетенции и дополнительные услуги
Детали токарно-фрезерной обработки обычно комбинируются с последующими процессами для соответствия требованиям чертежа, отделки и сборки. Наиболее распространенные комбинации перечислены ниже.
- Термообработка — сквозная закалка, поверхностная закалка (цементация), закалка раствором и старение (17-4PH H900–H1150), отпуск и снятие напряжений через аккредитованных субподрядчиков.
- Отделка поверхности — анодирование Тип II / Тип III, пассивация (ASTM A967), черное оксидирование, гальваника (цинк, цинк-никель, никель, олово, хром), порошковая окраска, мокрая окраска и дробеструйная обработка.
- Шлифование — плоское, круглое и бесцентровое шлифование для точных параметров наружного диаметра, внутреннего диаметра и плоскостности, выходящих за возможности токарной обработки.
- Электроэрозионная обработка — проволочная и погружная электроэрозионная обработка для пазов, малых радиусов и элементов из закаленных материалов, которые невозможно обработать инструментом в процессе.
- 5-осевое фрезерование — задачи с 5 осями, передаваемые на аутсорсинг, когда геометрия превышает возможности инструментов токарно-фрезерной обработки.
- Глубокое сверление и расточка — для поперечных отверстий и скважин с отношением глубины к диаметру выше 10:1, недоступных для токарно-фрезерной обработки.
- Накатывание и шлифование резьбы — высокопрочные наружные резьбы на валах и крепёжных изделиях.
- Сборка и подсборка — прессование, кернение и лёгкая механическая сборка деталей токарно-фрезерной обработки в узлы более высокого уровня.
- Маркировка и прослеживаемость — лазерная маркировка, ударно-точечная маркировка и химическое травление серийных номеров, баз и кодов заказчика.
- Обратное проектирование и поддержка прототипов — сканирование деталей, CAD-моделирование и мелкосерийное изготовление до размещения производственного заказа.
Отделка поверхности и защита детали
Варианты обработки поверхности могут включать анодирование, чёрное оксидирование, пассивацию, гальваническое покрытие, дробеструйную обработку, полировку, окраску и лазерную маркировку. Косметические зоны обработки должны быть чётко отделены от поверхностей подшипников или уплотнений, критичных по допускам.
Ключевые параметры процесса
Параметр | Типичное значение |
|---|---|
Стандартный линейный допуск | ISO 2768-m, обычно ±0.05 mm на обработанных поверхностях |
Точный допуск (по запросу) | ±0.025 mm на критических диаметрах, отверстиях и фрезерованных поверхностях |
Чистота обработки поверхности, в состоянии поставки | Ra 0.8–3.2 µm на токарных поверхностях; Ra 1.6–3.2 µm на фрезерованных поверхностях |
Минимальный размер элемента | M2 резьба, паз под концевую фрезу ?0.5 mm, поперечное отверстие ?0.8 mm |
Максимальный габарит детали | До ?65 mm — 300 mm диаметр прутка; зажим в патроне до ?200 mm — 500 mm |
Количество осей | Токарная обработка с осью C с фрезерованием вращающимся инструментом по X / Y / Z, опциональный вспомогательный шпиндель и ось Y |
Типичный размер партии | Прототипы единичных деталей до серийного производства 10,000 штук |
Типичный срок изготовления | 5–10 рабочих дней для прототипов; 10–25 рабочих дней для производственных заказов |
Поддерживаемые форматы CAD | STEP, IGES, X_T, Parasolid, SolidWorks, CATIA, NX, Fusion 360 |
Формат чертежа | PDF с допусками и отклонениями; собственные CAD-чертежи по запросу |
Станкочная платформа | Многоосевые обрабатывающие центры с функцией токарной обработки (Doosan / DN Solutions, Mazak, Nakamura, DMG MORI) |
Варианты обработки поверхности
- Токарная обработка (токарная + фрезерование живым инструментом), типичный Ra 0.8–3.2 µm
- Пескоструйная обработка (стеклянная дробь, оксид алюминия) для получения однородного матового покрытия
- Анодирование — Тип II (декоративное, с окрашиванием) и Твердое анодирование Тип III (покрытие до 60–80 µm)
- Порошковая окраска и мокрая окраска по эталону RAL / Pantone
- Гальваническое покрытие — цинк, цинк-никель, никель, олово, хром (декоративное и твердое)
- Пассивация нержавеющих сталей (ASTM A967 / A380) и воронение сталей
- Полирование, хонингование и зеркальная отделка для декоративных или уплотнительных поверхностей
- Лазерная маркировка и гравировка для номеров деталей, логотипов и кодов прослеживаемости
Конструктивные рекомендации (советы по проектированию для производства)
- Установите одну токарную базу и сделайте все вторичные элементы ссылающимися на нее; избегайте переналадки между токарными и фрезерными поверхностями.
- Пазы и карманы для вращающегося инструмента должны соответствовать зоне обработки вращающимся инструментом; глубокие узкие пазы увеличивают время цикла и износ инструмента.
- Четко укажите глубину резьбы, зазор и состояние конца — глухие резьбы глубже 3 — ? должны быть проверены на предмет отвода стружки.
- Предусмотрите стандартные фаски / скругления кромок на всех наружных кромках, чтобы избежать ручной зачистки и защитить фрезерные резцы.
- Избегайте сочетания очень тонких стенок с тяжелыми фрезерными элементами; тонкие секции прогибаются под действием сил резания вращающимся инструментом.
- Группируйте поперечные отверстия, пазы и плоские поверхности в одной установочной ориентации, чтобы их можно было обрабатывать без перезакрепления.
- Используйте стандартные метрические или дюймовые размеры резьбы и предпочтительные шаги, когда это позволяет функция.
- Когда деталь имеет элементы на обратной стороне, укажите, требуется ли вторичный шпиндель, и подтвердите зазор/вылет захватного устройства.
- Применяйте большие радиусы на внутренних углах (— 0.5 — инструмент ?), чтобы концевыми фрезами можно было чисто входить и выходить.
- Обозначайте декоративные и функциональные поверхности отдельно; на чертеже не должно требоваться одинаковая обработка обеих.
Элементы и типовые компоненты
Типичные элементы включают точеные диаметры, резьбы, канавки, пересекающиеся сверления, радиальные схемы, плоские поверхности, шестигранные или полигональные формы, фрезерованные пазы, шпоночные канавки и элементы базирования не по оси.
Типичные компоненты ?Типичные компоненты токарно-фрезерной обработки включают сложные валы, гидравлические фитинги, корпуса клапанов, крепеж для медицинских устройств, компоненты приводных систем, переходники, резьбовые корпуса и детали, требующие как расточки, так и фрезерованных поверхностей.
Преимущества и применение
Отрасли и применение
- Автомобильная промышленность — корпуса датчиков, корпуса гидравлических клапанов, пальцы трансмиссии, компоненты тормозной системы
- Аэрокосмическая промышленность — гидравлические фитинги, крепления приборов, крепления рычагов управления, кронштейны
- Медицинские устройства — валы хирургических инструментов, корпуса разъемов, фитинги оборудования для визуализации
- Электроника и полупроводники — корпуса ВЧ-разъемов, детали испытательных приспособлений, фитинги вакуумных камер
- Робототехника и автоматизация — ступицы шестерен, шлицевые валы, кронштейны датчиков, корпуса рабочих органов
- Энергетика — штоки нефтегазовых клапанов, компоненты расходомеров, корпуса датчиков ветряных турбин
- Промышленное оборудование — валы насосов, крепёжные элементы, пневматические фитинги
Качество и контроль
Планы контроля обычно включают проверку диаметров и отверстий, а также положения радиальных отверстий, плоских поверхностей, пазов и фрезерованных плоскостей относительно токарной осевой линии. Критические базы должны связывать требования к вращательным и призматическим элементам.
—

