

工艺作用
车铣复合是一种在同一台机床上同时进行车削和铣削的复合工艺。零件可以先加工出回转外形,再通过动力刀具增加平面、横孔、槽、型腔、螺纹或其他非回转特征。特别适合回转体与棱柱体几何混合的零件。
为什么选择这种工艺
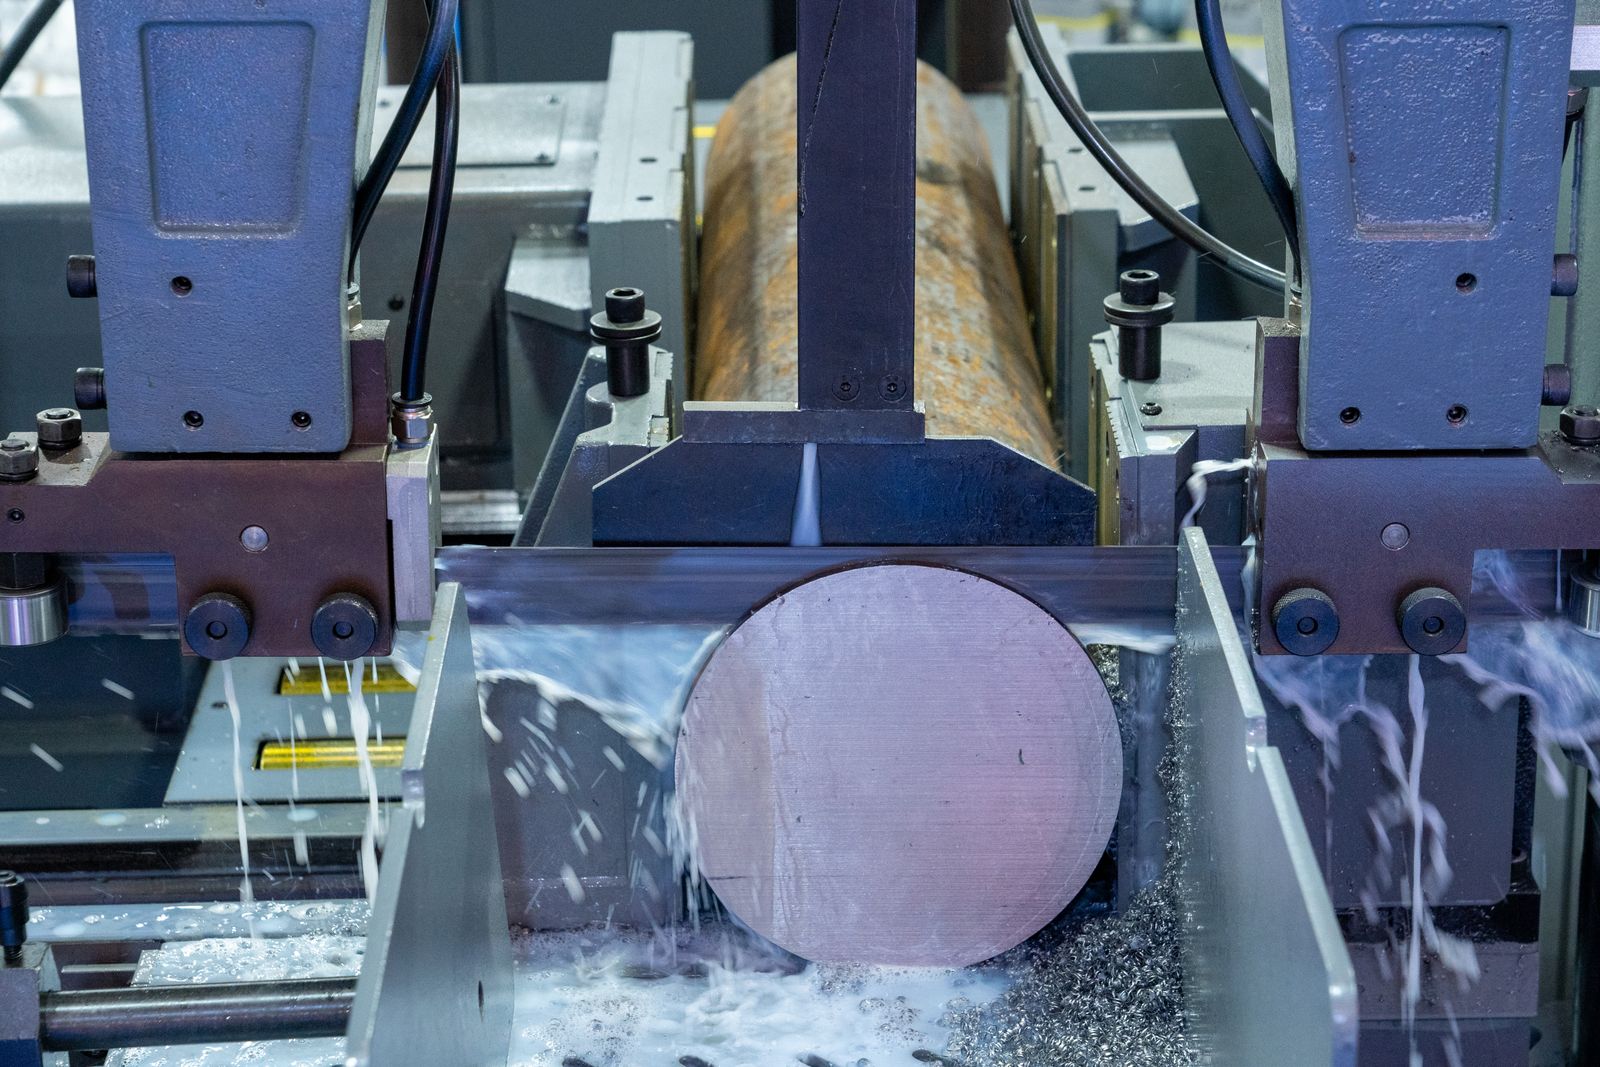
将工序合并可以减少机床间搬运,保持基准统一,简化原本需要在车床之后再到铣床上加工的零件的工艺流程。
常见问题
什么时候车铣比单独车床或铣床更合适?
当零件同时具备回转特征和棱柱特征,又希望所有特征都无需二次装夹完成时。采用车铣复合消除了二次装夹,可消除重装误差,减少搬运,并收紧车削与铣削基准之间的关系。
同时支持公制和英制螺纹吗?
支持。公制 ISO 261、UN / UNC / UNF、BSP、NPT 以及定制导程螺纹均可在车铣中心上加工。请在图纸上注明标准、等级和旋向。
制造注意事项
图纸应清楚标示哪些特征控制主回转基准,哪些尺寸依赖铣削细节。零件转运、动力刀具可达性、夹头或卡盘啮合,以及前后端特征的顺序应在早期评审。
与相关工艺的对比
|
维度 |
车铣复合 (本工艺) |
车床 + 二次 VMC |
走心机 |
|---|---|---|---|
|
装夹次数 |
单装夹,全特征加工 |
两次装夹 (先车后铣) |
单装夹,滑板主轴 |
|
基准关系 |
车削与铣削共享同一基准 |
重装夹引入累积误差 |
特别适合细长件 |
|
零件包络 |
最大卡盘 Ø200 mm,长度 500 mm |
VMC 包络限制横特征 |
最佳为 Ø0.5–Ø32 mm × 300 mm 棒料 |
|
动力刀具能力 |
C 轴 + X/Y/Z + 可选 Y 轴 |
独立 VMC 上完整 3 轴 |
前后主轴带动力刀具 |
|
典型批量甜区 |
50–5,000 件,混合原型 / 量产 |
小批量或超大批量 |
小直径 1,000 件以上 |
|
最佳适配 |
中等尺寸的混合回转 + 棱柱几何 |
超大件、小批量或背面重铣 |
细长轴、大批量、严公差 |
工艺流程
加工顺序应围绕零件的功能基准、特征可达性、材料特性以及所需的检验方法来规划。具体的工艺路线最终由机床配置、装夹方式、刀具供应和加工批量共同决定。
|
工艺阶段 |
目的 |
|---|---|
|
1. 输入评审 |
确认三维模型、工程图、材料、关键尺寸、基准、加工数量和表面要求。 |
|
2. 装夹方案 |
选定装夹方式、基准策略、切削刀具、加工顺序以及所有功能特征的可达路径。 |
|
3. 加工 |
典型路线以车削开始,加工出核心直径、端面和内孔。在保持同一中心线装夹的同时,动力刀具或铣削主轴接着加工二次特征,如径向孔、轴向孔、平面、键槽和铣削面。在某些机床上可以使用副主轴,在反面进行额外加工。 |
|
4. 检验 |
检验方案通常同时核对直径和内孔,以及径向孔、平面、槽和铣削面相对于车削中心线的位置。关键基准应连接回转和棱柱两方面的要求。 |
设计意图
图纸应清楚标示哪些特征控制主回转基准,哪些尺寸依赖铣削细节。零件转运、动力刀具可达性、夹头或卡盘啮合,以及前后端特征的顺序应在早期评审。
|
ENGINEERING INPUT ?请提供 3D CAD 模型、带关键公差和基准的工程图、材料牌号、需求数量、表面粗糙度要求以及任何检验或包装要求。 |
|---|
零件几何与材料
材料选择
该工艺可应用于铝、不锈钢、钢、黄铜、铜合金、钛以及部分工程塑料。最适合的材料和路线取决于刚性、零件几何和预期表面要求。
|
材料类别 |
需考虑的因素 |
典型选用理由 |
|---|---|---|
|
铝合金 |
加工性、热变形、外观。 |
轻量化壳体、支架、夹具、散热件。 |
|
钢 & 不锈钢 |
强度、耐腐蚀、发热、切屑控制。 |
工业、结构、流体系统、精密机械件。 |
|
黄铜、铜 & 钛 |
导电性、耐腐蚀、比强度、成本。 |
接头、电子件、高性能或专用零件。 |
|
工程塑料 |
刚性、耐温、化学环境、毛刺控制。 |
绝缘、轻量化、原型、耐磨或接触流体的零件。 |
|
MATERIAL NOTE ?材料的选用应首先满足功能需求,然后综合评估加工性、发热、耐腐蚀、重量、成本以及所需的表面处理。 |
|---|
技术规划与质量
生产前的准备
可制造性评审应确认:公差方案满足功能要求;指定材料可获得;装夹方式能保证关键面可达;测量方案可以无歧义地验证所有要求。如果涉及关键装配接口,请提供配合零件信息或配合要求。
|
DRAWING PRACTICE ?只标注对功能重要的尺寸。避免对所有尺寸统一施加不必要的严公差,只有关键特征才决定最终装配的配合、运动、密封或对位。 |
|---|
应用场景
工业机械、流体系统、机器人、汽车、航空航天、医疗设备和仪表领域中,许多零件都能受益于车铣复合工艺。
|
应用方向 |
工艺价值点 |
|---|---|
|
原型与产品开发 |
用于在大规模量产决策前验证功能性零件、评审样件或工艺路线。 |
|
工业与自动化设备 |
支持耐用的定制硬件、夹具、壳体、接口、轴、流道以及装配特征。 |
|
精密与受控设备 |
支持需要清晰基准、材料规范、检验要求和受控表面处理的零件几何。 |
何时选择其他工艺
当零件基本为回转体但又有一组有意义的二次铣削或钻削特征时,选用车铣复合。简单回转体使用纯车削,以棱柱为主的零件使用多轴铣削。
|
QUOTE CHECKLIST ?请在询价时同时提交模型与工程图文件、材料牌号、订单数量、材料认证需求、表面处理要求、关键特征以及目标交期。 |
|---|
常加工材料
- 铝合金 — 6061-T6、7075-T6、2024-T3、6082、5052、6063、MIC-6 铸板
- 碳钢和合金钢 — 1018、1045、A36、A572;4140、4340 预硬及调质至 HRC 28–32
- 不锈钢 — 303、304 / 304L、316 / 316L、321、410、17-4PH (H900–H1150)、15-5PH
- 工具钢和轴承钢 — A2、D2、O1、S7;52100 透淬轴承钢
- 黄铜和铜合金 — C360 黄铜、C110 紫铜、C932 轴承青铜、C954 铝青铜
- 钛 — Grade 2、Grade 5 (Ti-6Al-4V)、Grade 5 ELI
- 工程塑料 — POM (Delrin)、PEEK、PTFE、尼龙 6 / 66、PC、UHMW-PE
- 铸铁和球墨铸铁 — 灰铸铁 GG25、球墨铸铁 60-40-18、ADI 等级
标准公差与可达精度
默认公差按 ISO 2768-m,除非图纸另有规定。当功能需要时,在关键直径、内孔以及相对于车削基准的铣削特征上可以收严公差。
- 标准线性:机加工尺寸 ±0.05 mm (ISO 2768-m)
- 严线性:关键直径、槽和孔位 ±0.025 mm
- 精密线性:几何、材料和批量允许时,选定特征上可达 ±0.01 mm
- 直径:Ø6–Ø50 mm 内孔 ±0.01 mm;Ø50 mm 以上 ±0.02 mm
- 螺纹:标准丝锥为公制 6H / 6g、英制 2B / 2A;选定尺寸可滚压
- 几何:位置 ±0.025 mm,同轴度 ?0.03 mm,垂直度 0.03 mm / 100 mm
质量控制与检验
检验根据图纸和零件功能定位。典型控制包括对全图纸的首件检验、定义阶段的工序内检查以及按需提供的最终检验报告。
- 三坐标测量机 (CMM),用于尺寸、GD&T 和基准验证
- 表面粗糙度仪 (轮廓仪),用于车削面和铣削面的 Ra 测量
- 硬度计 (洛氏、维氏、布氏),用于热处理或表面硬化零件
- 数显卡尺、千分尺、深度尺、塞规和针规,用于车间现场检测
- 螺纹规 (通 / 止环规和塞规) 以及用于螺纹轮廓的光学投影仪
- 首件检验 (可按需提供 AS9102 / PPAP 格式报告)
- 定义阶段的工序内检查和 100% 最终检验 (按需)
- 材料认证 (材质证明 / EN 10204 3.1) 和按需的可追溯性
动力刀具能加工的最小直径是多少?
在夹头尺寸棒料容量范围内,横孔最小约 Ø1.0 mm,槽宽约 0.5 mm 通常可达。更小的特征需根据材料、深度和公差逐件评估。
可以使用棒料和铸锭 / 锻件吗?
都可以。大批量订单推荐棒料送料,可以减少材料搬运并提升一致性。对于更大包络或更高级别的合金,可以使用铸锭、锻件或近净预成型件,然后通过车铣加工到图纸要求。
订单随附哪些文件?
标准文件包括装箱单、检验摘要和材料声明。按需提供首件报告 (AS9102 / PPAP 格式)、EN 10204 3.1 材质证明、合格证以及带 CMM 数据的签字检验报告。
车铣零件的报价如何构成?
报价基于原材料成本、加工循环时间 (由材料、特征和公差决定)、刀具、二次工序 (如精饰或检验) 以及批量。批量阶梯和材料采购会在事前沟通,以确保报价反映实际路线。
如何获取报价
请提供 3D CAD 模型 (优先 STEP) 和带 GD&T 的二维图纸、材料牌号和状态、年需求量 / 订单尺寸、要求的表面粗糙度和任何后处理、关键公差或检验需求以及目标交期。如果已确定精饰或热处理路线,也请一并提供。
一个工作日内即可获得书面报价,包括 DFM 反馈、建议的加工和检验路线、交期和单价。原型数量通常安排在重复订单之前,以便量产过渡不必重新计时。
工艺流程与制造序列
车铣零件在同一台机床上完成回转和棱柱加工。下文为标准路线;实际顺序根据零件几何、机床配置和批量进行调整。
- 来料准备 — 棒料切割到长度,锻件 / 毛坯粗清;锯切毛坯可以先车端面和打中心孔,使首次卡盘装夹可重复。
- 装夹与基准设定 — 棒料或毛坯装入主轴、副主轴或动力卡盘;软爪或夹头建立主车削基准。
- 粗车 — OD 粗加工使用可转位刀具去除大部分材料;规划切断循环但尚未执行。
- 钻孔和内孔粗加工 — 在 C 轴上用动力刀具完成横孔、偏心内孔和背面特征,此时主轴静止或已分度。
- 动力铣削 — 使用装在动力刀塔上的驱动铣刀、钻头和丝锥加工槽、型腔、平面、键槽和多边形。
- 精车 — 关键直径、轴肩和密封面用锋利刀具精车到位,以控制圆度和表面粗糙度在图纸要求范围内。
- 车螺纹 — 内 / 外螺纹通过刚性攻丝、螺纹铣或螺纹车刀加工;螺纹深度和末端状态对照图纸验证。
- 零件转运与背面加工 — 当设计要求两端都有特征时,副主轴接料,重新夹紧,在不二次装夹的前提下完成其余工序。
- 切断 — 用适合直径和材料的切断刀将零件从母材分离;最终切削参数选择以控制毛刺和端面平面度。
- 去毛刺、清洗和检验 — 核对倒角和棱线,清洗零件,记录首件 / 工序内检查结果对照图纸。
- 二次工序和发货 — 热处理、表面精饰和包装作为下游流程安排;批次可追溯性一直保留到发货。
材料属性参考
|
材料 |
密度 (g/cm³) |
抗拉强度 (MPa) |
屈服强度 (MPa) |
硬度 (HB) |
可加工性 (%) |
|---|---|---|---|---|---|
|
Aluminum 6061-T6 |
2.70 |
310 |
276 |
95 |
180 |
|
Aluminum 7075-T6 |
2.81 |
572 |
503 |
150 |
160 |
|
Brass C360 (易切削) |
8.50 |
400 |
140 |
80 |
100 |
|
Steel 1018 (冷拔) |
7.87 |
440 |
370 |
130 |
70 |
|
Steel 4140 预硬 (HRC 28–32) |
7.85 |
1,020 |
900 |
290 |
55 |
|
Stainless 304 / 304L |
8.00 |
580 |
290 |
170 |
45 |
|
Stainless 316 / 316L |
8.00 |
580 |
290 |
170 |
40 |
|
Stainless 17-4PH (H900) |
7.78 |
1,310 |
1,170 |
380 |
35 |
|
Tool steel D2 (退火) |
7.70 |
760 |
450 |
220 |
30 |
|
Titanium Grade 5 (Ti-6Al-4V) |
4.43 |
950 |
880 |
330 |
30 |
|
Ductile iron 60-40-18 |
7.10 |
414 |
276 |
150 |
85 |
|
PEEK (未填充) |
1.32 |
100 |
70 |
— (Rockwell M99) |
N/A (plastic) |
成本与交期因素
车铣零件的主要成本驱动是材料牌号和形态 (棒料、锻件、铸件)、工序数量、动力刀具包络和数量、批量以及检验和精饰范围。交期随编程时间、原材料采购、夹具制作 (如有)、热处理或电镀路线以及检验方案变化。
|
场景 |
典型交期 |
主要驱动 |
|---|---|---|
|
原型,常备材料,无精饰 |
5–7 个工作日 |
编程、装夹、首件检验 |
|
原型带定制材料和热处理 |
7–12 个工作日 |
原材料采购、外协热处理产能 |
|
量产,50–500 件 |
10–18 个工作日 |
刀具寿命、加工循环、批次检验计划 |
|
量产,500–5,000 件 |
15–25 个工作日 |
棒料送料装夹、副主轴循环优化、计划换刀 |
|
量产,5,000 件以上 |
20–35 个工作日 |
多机调度、过程 SPC、批次可追溯 |
|
加急 / 抢修单 (1–20 件) |
2–4 个工作日 |
排程打乱溢价;同日报价 |
|
多工序件 (钻 + 车 + 铣 + 螺纹铣) |
比基准多 3–7 个工作日 |
刀具数量、动力刀具分度、冷却管理 |
|
含副主轴和背面特征的零件 |
比基准多 2–5 个工作日 |
抓手布局、重新夹紧公差、附加刀位 |
常见缺陷与预防
|
缺陷 |
原因 |
预防 |
|---|---|---|
|
积屑瘤 |
铝、不锈钢或钛加工时切削速度低、刀具涂层不当或冷却不足 |
使用抛光涂层刀具、提高切削速度、在接触区施加高压冷却 |
|
深槽动力刀具让刀 |
刀具悬伸过长、刚性不足或在不锈钢和难加工合金上径向参与过大 |
缩短悬伸、换更短或更大直径刀具、降低径向切深、用锋利刀具精加工 |
|
车削与铣削基准之间的同轴度漂移 |
薄壁或悬伸段上铣削力过大,或副主轴重新夹紧误差 |
尽量在切断前完成铣削特征;确认重新夹紧间隙,调整接料压力 |
|
横孔位置误差 |
C 轴分度误差、刀具磨损或细长件上的变形 |
验证 C 轴标定、细长件使用中心架、通过定期工序内检查监控刀具磨损 |
|
螺纹尺寸偏大或轮廓撕裂 |
丝锥磨损、丝锥钻孔径错误、刚性攻丝进给不同步 |
按刀具寿命表更换丝锥、用针规核对丝锥钻孔径、开机时确认刚性攻丝同步 |
|
切断面毛刺 |
刀片几何磨损、突破时进给过大或切断末端零件无支撑 |
使用锋利刀片、最后 1–2 mm 降低进给、突破前用副主轴承接 |
行业标准与认证
- ISO 9001:2015 — 全部生产的质量管理体系基线
- AS9100D — 航空航天质量管理体系,适用于飞行关键件和航空航天组件
- ISO 13485:2016 — 医疗器械 QMS,适用于器械和植入物部件
- IATF 16949 — 汽车 QMS,适用于批量生产和一级供应商
- 金属和电镀路线的 RoHS 和 REACH 物质合规
- 国防相关物品和技术数据的 ITAR 注册
- ISO 2768 (一般公差) 和 ISO 286 (极限与配合),用于默认公差
- ASME Y14.5 和 ISO 5459,用于 GD&T 符号、基准参照和检验
- 所有原材料可提供 EN 10204 3.1 / 3.2 材质证明
包装、运输 & 文件
零件按表面状态和目的地包装。精密加工面用泡沫、VCI 纸或单件包裹保护,批次可追溯至材质证明和生产流转卡。
- 标准包装 — 密封 PE 袋装入瓦楞纸箱,带泡沫隔板或层垫;装饰或磨削面单件包裹;钢件运输使用 VCI 防锈纸。
- 定制包装 — 客户指定的填充物、标签套件、零售托盘、真空吸塑托盘、按零件号标签袋。
- 运输方式 — 空运、海运 (整柜 / 拼箱)、快递 (DHL、FedEx、UPS、TNT) 以及 EXW / FOB / CIF / DAP 贸易条款。
- 标准文件 — 装箱单、商业发票、合格证 (C of C)、EN 10204 3.1 材质证明 (MTC)。
- 检验文件 — 首件检验报告 (AS9102 / PPAP)、含 CMM 数据的完整尺寸报告、表面粗糙度和硬度结果、材料声明。
- 可追溯性 — 从原材料到加工、热处理、精饰和发运的批次和炉号关联;按需支持序列化。
相关能力与配套服务
车铣零件通常需要与下游工艺配合才能满足图纸、精度和装配要求。最常见的搭配如下。
- 热处理 — 透淬、渗碳、固溶 + 时效 (17-4PH H900–H1150)、调质和去应力,通过合格分包商完成。
- 表面精饰 — 阳极氧化 Type II / Type III、钝化 (ASTM A967)、发黑、电镀 (锌、锌镍、镍、锡、铬)、喷粉、湿喷漆和喷砂。
- 磨削 — 平面磨、外圆磨和无心磨,用于车削达不到的 OD、ID 和平面度严要求。
- EDM — 线切割和放电成形,用于无法动力刀具加工的槽、小半径和淬硬材料特征。
- 5 轴铣削 — 当几何超出车铣动力刀具包络时,外协 5 轴特征。
- 深孔钻削和镗削 — 用于车铣无法达到的深径比 > 10:1 的横孔和内孔。
- 滚压和磨削螺纹 — 用于轴和紧固件的高强度外螺纹。
- 装配和子装配 — 压入、铆接和车铣零件的轻装配,组装为更高级别的组件。
- 打标和可追溯性 — 激光打标、点刻印和化学蚀刻的序列号、基准和客户零件代码。
- 反向工程和原型支持 — 零件扫描、CAD 建模以及在量产订单前的小批量试制。
表面处理与零件防护
表面处理选项可包括阳极氧化、发黑、钝化、电镀、喷砂、抛光、喷漆和激光打标。图纸中应区分装饰面和精度关键的承力或密封面。
关键工艺参数
|
参数 |
典型值 |
|---|---|
|
标准线性公差 |
ISO 2768-m,机加工特征典型 ±0.05 mm |
|
严公差 (按需) |
关键直径、内孔和铣削特征 ±0.025 mm |
|
机加工态表面粗糙度 |
车削面 Ra 0.8–3.2 µm;铣削面 Ra 1.6–3.2 µm |
|
最小特征尺寸 |
M2 螺纹、Ø0.5 mm 端铣槽、Ø0.8 mm 横钻孔 |
|
最大零件包络 |
棒料最大 Ø65 mm × 300 mm;卡盘装夹最大 Ø200 mm × 500 mm |
|
轴数 |
C 轴车削 + X/Y/Z 动力铣削,可配副主轴和 Y 轴 |
|
典型批量 |
原型单件到 10,000 件量产 |
|
典型交期 |
原型 5–10 个工作日;量产订单 10–25 个工作日 |
|
接受 CAD 格式 |
STEP、IGES、X_T、Parasolid、SolidWorks、CATIA、NX、Fusion 360 |
|
图纸格式 |
带 GD&T 的 PDF;按需提供原生 CAD 图纸 |
|
设备平台 |
多轴车铣中心 (Doosan / DN Solutions、Mazak、Nakamura、DMG MORI) |
表面处理选项
- 机加工原态 (车削 + 动力铣削),典型 Ra 0.8–3.2 µm
- 喷砂 (玻璃珠、氧化铝),均匀哑光外观
- 阳极氧化 — Type II (装饰、染色) 和 Type III 硬质阳极 (涂层厚度可达 60–80 µm)
- 按 RAL / Pantone 配色喷粉和湿喷漆
- 电镀 — 锌、锌镍、镍、锡、铬 (装饰和硬铬)
- 不锈钢钝化 (ASTM A967 / A380) 和钢材发黑
- 装饰或密封面的抛光、抛光精饰和镜面精加工
- 激光打标和雕刻,用于零件号、Logo 和可追溯代码
设计注意事项 (DFM 建议)
- 建立一个车削基准,所有二次特征参照该基准;避免车削面和铣削面之间重复基准。
- 动力刀具的槽和型腔应考虑动力刀具包络;又深又窄的槽会拉长加工循环并加剧刀具磨损。
- 明确标注螺纹深度、退刀槽和末端状态;盲螺纹深度超过 3 × Ø 时应评审排屑。
- 所有外边倒标准倒角 / 倒棱,避免手工去毛刺,保护铣削刀具。
- 避免在薄壁上进行重铣削特征;薄壁在动力刀具切削力下会变形。
- 将横孔、槽和分组在同一装夹方向,以便在不需要重新装夹的情况下加工。
- 功能允许时,尽量使用标准公制或英制螺纹规格及优先螺距。
- 零件有背面特征时,注明是否需要副主轴,并确认夹爪 / 间隙。
- 内圆角留充分半径 (≥ 0.5 × 刀具 Ø),以便端铣刀顺利进出。
- 装饰面和功能面分别标注;图纸不应要求两者具备相同粗糙度。
特征与典型零件
典型特征包括车削直径、螺纹、沟槽、横钻孔、径向分布、平面、六角或多边形、铣削槽、键槽和偏轴定位细节。
典型零件 ?常见车铣零件包括复杂轴、液压接头、阀体、医疗器械硬件、驱动系统零件、转接头、螺纹体以及需要同时具备内孔和铣削接口的零件。
优势与应用
行业与应用
- 汽车 — 传感器壳体、液压阀体、传动销、刹车部件
- 航空航天 — 液压接头、仪表安装座、控制臂接头、支架
- 医疗器械 — 手术器械轴、连接器本体、影像设备接头
- 电子 & 半导体 — 射频连接器本体、测试夹具零件、真空腔接头
- 机器人 & 自动化 — 齿轮毂、花键轴、传感器支架、末端执行器本体
- 能源 — 油气阀杆、流量计部件、风机传感器壳体
- 工业机械 — 泵轴、紧固件部件、气动接头
质量与检验
检验方案通常同时核对直径和内孔,以及径向孔、平面、槽和铣削面相对于车削中心线的位置。关键基准应连接回转和棱柱两方面的要求。

