

Veelgestelde Vragen
Wat is de gebruikelijke bewerkingsruimte voor cilindrisch slijpen?
Voor voorgeslepen of voorwarmtebehandelde onderdelen is 0.2–0.4 mm per zijde gebruikelijk. Gehard gereedschapsstaal of lagerstaal heeft mogelijk 0.3–0.5 mm per zijde nodig, zodat de slijpschijf vervorming en ontkooling kan corrigeren.
Kan cilindrisch slijpen ±0.0025 mm op diameter bereiken?
Ja, op geselecteerde kenmerken met een precisie-cilindrische slijpmachine, correcte slijpschijfconditionering en een stabiel onderdeel. Het is doorgaans gereserveerd voor lagerbanen, meetvoorzieningen en referentiediameters, niet voor het gehele onderdeel.
Wat is het verschil tussen cilindrisch slijpen en centerloos slijpen?
Cilindrisch slijpen houdt het werkstuk op centers of in een chuck, dus het is geschikt voor werkstukken met een gedefinieerde as, schouders, tapers en inwendige diameters. Centerless slijpen voert het werkstuk tussen een regel- en slijpwiel en is het beste voor hoogvolume kleine cilindrische onderdelen zonder schouders.
Gecontroleerd kenmerk | Rondheid, slag en oppervlakteafwerking op rotatieoppervlakken |
|---|---|
Typische werkstukken | Assen, spilassen, rollen, hulzen en precisieboringen |
Klem methode | Centers, chuck of fixture uitgelijnd op de functionele as |
Broncontrole | Functionele as plus inspectieplan voor rondheid en slag |
Wielcontact en warmte
Gehard staal, legeringstaal, roestvrij staal, gereedschapsstaal, gietijzer en geselecteerde non-ferrometalen kunnen worden overwogen. Materiaalhardheid, wielselectie, stijfheid en koelmiddelregeling beïnvloeden het haalbare resultaat.
Afwerking en bescherming
Bescherm nauwkeurige diameters tijdens handling en volgende afwerking. Als coatings vereist zijn, definieer dan of ze vóór het slijpen plaatsvinden of een gecontroleerde na-coating slijpbeurt vereisen.
Vraag | Reden om dit op te lossen vóór vrijgave |
|---|---|
Is het onderdeel warmtebehandeld? | Materiaalconditie kan de keuze van slijpschijf, bewerkingsmogelijkheden en vervormingsrisico beïnvloeden. |
Welke randconditie is acceptabel? | Functionele randen, cosmetische vlakken en assemblage-interfaces kunnen verschillende ontbramningsinstructies vereisen. |
Rondheid en Slag Controleren
Inspectieprioriteiten omvatten doorgaans diameter, rondheid, cylindriciteit, tapsheid, slag, schouderpositie, oppervlakteafwerking en de passing met het bijbehorende lager, afdichting of boring.
Belangrijke Procesparameters
Parameter | Typische Waarde |
|---|---|
Diameter-tolerantie | ±0.005 mm tot ±0.025 mm standaard, ±0.0025 mm op aanvraag |
Rondheid | 0.001 mm tot 0.003 mm (afhankelijk van diameter en materiaal) |
Cilindriciteit | 0.003 mm tot 0.008 mm over volledige lengte |
Rondloop ten opzichte van referentie-as | 0.002 mm tot 0.005 mm TIR |
Oppervlakteafwerking Ra | 0.2 —m tot 0.8 —m (8 tot 32 —in) |
Maximale onderdeeldiameter (OD) | Tot 320 mm (groter op aanvraag) |
Maximale onderdeeldiameter (ID) | Tot 200 mm boorgat |
Maximale slijplengte | Tot 1000 mm tussen centers |
Minimale kenmerklengte | 1 mm schouder of vlak |
Batchbereik | 1 prototype tot 5000+ productieonderdelen |
Standaard levertijd | 5–10 werkdagen voor prototypes, 2–4 weeks voor productie |
Geaccepteerde bestandsformaten | STEP, IGES, X_T, DWG/DXF, PDF-tekening |
Typische machine | Studer S33, Studer S31, Okamoto ACC, Shigiya GPS, cilindrische OD/ID-slijpmachines met C-as dressers |
Materialen die wij bewerken
- Geharde legeringsstaalsoorten – 4140, 4340, 8620 (doorgehard tot 28–62 HRC).
- Lager- en gereedschapsstaalsoorten – 52100 (SUJ2), A2, D2, H13, S7, M2, SKD11, SKD61.
- RVS-soorten – 304, 316, 410, 420, 17-4 PH, 15-5 PH (gegloeid of H900–H1150).
- Koolstof- en constructiestaalsoorten – 1018, 1045, A36, S355.
- Case-hardened staalsoorten – afwerking voor en na het slijpen van gecarboneerde of genitreerde oppervlakken.
- Gietijzer – grijs gietijzer, ductiel (nodulair) gietijzer, CGI.
- Non-ferrolegeringen – aluminium 6061/7075, messing C360, koper C110, brons C932.
- Gereedschapsstaal en snelstaal – AISI M2, M4, T1, ASP2060.
- Superlegeringen – Inconel 625/718, Hastelloy, Monel 400 (met CBN-wielen).
- Hardchrome en nitreer oppervlakken – afwerking door slijpen na plating of nitreren.
Standaard toleranties en haalbare nauwkeurigheid
Cilindrisch slijpen is een afwerkingsproces, dus toleranties zijn doorgaans strakker dan bij draaien of frezen. De onderstaande cijfers zijn realistische waarden op productiecilindrische slijpmachines en zijn afhankelijk van stijfheid van het werkstuk, selectie van slijpschijven en materiaalconditie.
- ±0.025 mm algemene cilindrische slijptolerantie (standaard).
- Precisie cilindrisch slijpen op geharde lager- en gereedschapsstalen.
- Ultraprecisie op geselecteerde kenmerken met CMM-geverifieerd proces.
- ISO 2768-m als standaard algemene tolerantie, ISO 2768-f voor strengere specificaties.
- Rondheid 0.001 mm haalbaar op kleindiameter geharde assen.
- Cilindriciteit 0.003 mm per 100 mm typische lengte.
- Rondloop 0.002 mm tot 0.005 mm TIR ten opzichte van functioneel referentievlak.
Kwaliteitscontrole & Inspectie
Alle cilindrisch geslepen kenmerken worden gemeten ten opzichte van het functionele referentievlak van de tekening' Typische inspectieomvang omvat:
- CMM (Zeiss, Hexagon, Mitutoyo) – volledige GD&T-verificatie inclusief rondheid, cilindriciteit, concentriteit, slinger en profiel.
- Rondheid/vormtester – Taylor Hobson Talyrond of gelijkwaardig voor rondheid, cilindriciteit en harmonische analyse.
- Oppervlakteruwheidsmeter – Mitutoyo SJ-210 of Mahr Pocket Surf voor Ra, Rz en profieltracés.
- Hardheidsmeter – Rockwell, Vickers of Brinell voor doorgeharde en oppervlaktegeharde oppervlakken.
- Schuifmaten en micrometers – 0.001 mm resolutie OD/ID-micrometers, dieptemicrometers en boorgatmetricometers voor tussencontroles.
- Eerste-artikelinspectie (FAIR / AS9102) – volledig dimensioneel rapport van het eerste onderdeel vóór de productierun.
- Tussencontroles – diameter, rondheid en oppervlakteafwerking gemeten op gedefinieerde intervallen tijdens de run.
- Eindinspectierapport – digitaal rapport met meetwaarden, CMM-PDF en materiaal-/warmtebehandelingscertificaten indien vereist.
Ontwerpoverwegingen (DFM-tips)
- Zorg voor een schone center opening of center-inkeping – werk tussen centers vereist consistente datums om rundloop te beheersen.
- Lever voorraad voor het slijpen van geharde functies – 0.2 mm tot 0.4 mm per zijde is een veilige toeslag voor finish-slijpen van voorgehard materiaal.
- Vermijd diepe smalle groeven – groefbreedte moet ±3— de slijpschijfstraal zijn om africhten en bereik mogelijk te maken.
- Gebruik radii in plaats van scherpe hoeken – 0.5 mm min hoekverlichting vermindert slijpschijf verbranding en trilling.
- Specificeer rundloop naar een functionele datum, niet een voorraadoppervlak – koppel circulariteit en concentriciteit aan dezelfde as waarop het onderdeel roteert in de assemblage.
- Roep oppervlakteafwerking per functie op – lager zitting Ra 0.4—m verschilt van een niet-functionele loopvlak bij Ra 1.6—m.
- Vermijd dunne wanden in slijpfixatie – vervorming onder slijpschijfdruk kan worden beheerst door materiaal, fixatie of slijpstrategie.
- Houd rekening met de warmtebehandelingsvolgorde – slijp na de warmtebehandeling wanneer zowel de eindhardheid als de geometrie moeten worden bereikt.
- Voeg een veilige klemzone toe – bescherm afgewerkte diameters door een onbewerkte schouder te laten staan voor klem- of fixturecontact.
- Onderscheid afdichtings- en lagerdiameters – een afdichtingsvlak heeft doorgaans een nauwere afwerking en rondheid nodig dan een niet-kritieke lagergoot.
Hoe een offerte aan te vragen
Stuur ons uw 3D CAD-bestand (STEP, IGES, X_T of native), 2D tekening met GD&T, materiaalsoort en -conditie (gegloeid vs. voorgehard), vereiste hoeveelheid, doel-oppervlakteafwerking, kritieke toleranties en eventuele informatie over passende onderdelen of assemblage. Wij leveren een DFM-beoordeling gericht op datums en voorrraadtoegift, een realistische levertijd en een eenheidsprijs uitgesplitst naar grondstof, bewerking, slijpen, inspectie en afwerking.
Processtroom & Productievolgorde
Cilindrisch slijpen is typisch de laatste bewerkingsstap voor inspectie en verzending. De onderstaande volgorde is de standaard route van inkomende voorraad naar een gecertificeerd, geslepen kenmerk. Sub-stappen worden aangepast voor materiaalconditie (gegloeid vs. voorgehard), voorraadtoegift en de kenmerkprioriteit die op de tekening wordt aangegeven.
- Materiaalontvangst en -verificatie – Binnenkomende staven of voorbewerkte blanks worden gecontroleerd aan de hand van het MTC (mill test certificate) voor graad, heat number en conditie. Hardheid wordt geverifieerd op een monsterstaal of direct op de voorraad wanneer het MTC ontbreekt.
- Voorbewerking (draaien / frezen) – OD-ruw- en finishbewerking op een CNC-draaibank laten een gedefinieerde spanhoeveelheid van 0.2–0.4 mm per zijde over voor finish-slijpen en 0.3–0.5 mm per zijde voor geharde of vervormde werkstukken. Centreergaten (DIN 332 Form R of AR) worden geboord of geruimd om werk tussen centers te ondersteunen.
- Spanningsarm gloeien (indien van toepassing) – Voorverharde of zwaar bewerkte componenten ondergaan een subkritische spanningsarmgloeiing (bijv. 580–620 —– voor legeringsstaal) vóór het harden om vervorming bij warmtebehandeling te verminderen.
- Warmtebehandeling – Doorverharding, cementeren, nitreren of inductieharden wordt uitgevoerd door een gekwalificeerde sub-leverancier. Hardheid, casediepte en metallurgische vereisten worden gevalideerd op coupons of referentiemonsters.
- Rechtmaken na warmtebehandeling (indien nodig) – Lange slanke assen worden gecontroleerd op uitlijningsafwijking; onderdelen boven 0.05–0.1 mm TIR worden geperst of rotatief rechtgemaakt om spanhoeveelheid op het wiel consistent te houden.
- Reinigen en voorslijpvoorbereiding – Oxidelag en ontkooling worden verwijderd door licht cilindrisch afschaven of bandschuren waar nodig; centreergaten worden opnieuw gesneden of gelapt om schone referentiepunten te herstellen.
- Opstelling op de cilinderdoorslijpmachine – Werkstuk wordt gemonteerd tussen centers, in een 3-klauw-klem of op een spil/fixtuur afhankelijk van het kenmerk. Wiel wordt op het vereiste profiel gebracht met een enkel-punt diamant of rotatieve dresser.
- Ruim slijpen – Hoge specifieke materiaalverwijderingssnelheid (Q' > 8 mm?/mm—s) met een 60-korrel aluminiumoxide- of CBN-wiel. Meerdere verende slagen zorgen voor thermische stabiliteit.
- Uitloop en fijn slijpen – Lagere wiellingsnelheid en voeding (Q' 0.5–2 mm?/mm—s) met een 80–120-korrel wiel, afwerken tot de doeldiameter, rondheid, cilinderheid en Ra.
- Schouder / vlak / tapslijpen – Hoekig wieldresseren of een afzonderlijke bewerking produceert de schouderontlasting, vlakke land, of tapse uitvoering zoals gespecificeerd op de tekening.
- ID-slijpen (wanneer van toepassing) – Binnendiameters worden geslepen op een speciale ID-slijper of op een universele cilindrische slijpmachine met een interne opzet.
- Superfinishing (wanneer gespecificeerd) – Een fijnkorrelige steen oscilleert onder lage druk op het werkstuk om Ra te verfijnen tot onder 0.1 —m voor lager- of afdichtingsvlakken.
- Ontbraam en was – Licht handmatig ontbramen of roterende borstel verwijdert braamranden, gevolgd door waterig wassen en drogen.
- Eindcontrole – Dimensionale, geometrische en oppervlakteafwerkingscontroles conform tekening. CMM-, Talyrond- en Perthometer-traceringen worden gearchiveerd.
- Markeren, verpakken en vrijgeven – Lasermarkering van onderdeelnummer / lot, VCI-antiroestzak, met schuim gevoerde kartonnen doos en certificaat van conformiteit.
Referentie materiaaleigenschappen
Referentiewaarden voor materialen die veelal worden afgewerkt door cilindrisch slijpen. Trek-/vloeisterkte en hardheid zijn typisch voor de conditie die het meest wordt geslepen; bewerkbaarheid wordt gerefereerd aan AISI 1212 staal bij 100%.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Bewerkbaarheidscijfer (%) |
|---|---|---|---|---|---|
Laag Koolstofstaal 1018 (warmgewalst) | 7.87 | 440 | 370 | 131 | 70 |
Midden Koolstofstaal 1045 (gegloeid) | 7.85 | 625 | 530 | 190 | 55 |
Legeerstaal 4140 (Q&T 28–32 HRC) | 7.85 | 1020 | 900 | 290 | 50 |
Kogellagerstaal 52100 (doorgehard) | 7.81 | 2240 | 1900 | 650 (HV) | 35 (CBN aanbevolen) |
Gereedschapsstaal D2 (Q&T 58–60 HRC) | 7.70 | 1860 | 1650 | 620 (HV) | 25 (CBN alleen) |
Gereedschapsstaal H13 (Q&T 50–52 HRC) | 7.80 | 1640 | 1380 | 530 | 40 |
Roestvrij 304 (gegloeid) | 8.00 | 620 | 290 | 180 | 45 |
Roestvrij 17-4 PH (H900 | 7.78 | 1380 | 1280 | 420 | 40 |
Gestikt 4140 (rand 0.5 mm) | 7.85 | 1100 | 950 | 950 HV1 (rand) | 30 (CBN / keramisch) |
Inconel 718 (verouderd) | 8.19 | 1430 | 1180 | 460 | 12 (CBN / keramisch) |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Messing C360 (as-drawn) | 8.50 | 510 | 380 | 130 | 100 |
Grijs gietijzer Klasse 30 | 7.20 | 260 | — | 210 | 75 |
Kostendrijvers & Doorlooptijdfactoren
Kosten en levertijd bij cilindrisch slijpen worden gedomineerd door materiaalconditie, spaandikte, en hoeveel kenmerken strikt gecontroleerd moeten worden. Geharde onderdelen vereisen fijnere, langzamere sneden met CBN of keramische schijven; lange slanke assen hebben steun tussen de centers nodig; strenge GD&T voegt inspectietijd toe. De onderstaande cijfers zijn typisch voor kleine tot middelgrote lotproductie in een job-shop omgeving.
Scenario | Hoeveelheid | Typische levertijd | Primaire kostenfactoren |
|---|---|---|---|
Prototype van zacht staal, 1–5 stuks | 1–5 korting | 3–7 werkdagen | Insteltijd, eenpunts klemming, CMM-inspectie |
Gehard 4140 korte serie, ±0.01 mm | 10–50 korting | 7–12 werkdagen | Warmtebehandelingswachtrij, CBN-wielvoorbereiding, dresseerprogramma |
Lagerstaal 52100, ±0.005 mm | 50–200 off | 2–3 weeks | Warmtebehandelingscert, CMM, FAIR/AS9102, segregatie |
Productieas, ±0.01 mm, 1000+ off | 1000–5000 off | 3–5 weeks | Cyclustijd, wiellevensduur, procesmeting, verpakking |
Inconel 718 as, ±0.01 mm | 20–100 uit | 3–5 weeks | CBN slijpwiel kosten, lage MRR, spanen opvang, cert |
ID slijpen, geharde huls, ±0.005 mm | 10–50 uit | 2–3 weeks | Interne quill opstelling, spil, boorgat meetinstrument inspectie |
Lange as >600 mm, 4 lagers | 5–25 uit | 2–4 weeks | Langbed slijpmachine, steunblokken, slingercontrole |
Luchtvaart, volledige FAIR / AS9102 | willekeurig | +3–7 days vs standaard | First-article inspectie, traceerbaarheid, FAI rapport |
Veelvoorkomende defecten en preventie
Defect | Oorzaak | Preventie |
|---|---|---|
Thermische verbranding (witte of donkere hergetemperde laag) | Overmatig wielcontact, bot wiel, lage koelmiddelstroom, of materiaal met lage thermische geleidbaarheid | Gebruik scherp wiel, verminder invoer, verhoog uitdempingsovergangen, verifieer koelmiddelnozzle-uitlijning, schakel naar CBN bij geharde onderdelen |
Trillingen / golving op het geslepen oppervlak | Regeneratieve trilling van wiel/onderdeel/regelaarsysteem, losse centers, versleten spindellagers | Balanceer het wiel, conisch afspannen, controleer spindel slingering, verhoog werksnelheid, voeg demping toe, verifieer centerkwaliteit |
Tapsheid langs de onderdeellengte | Verkeerd uitgelijnde werk-spil-as t.o.v. wiel, kopstok/voetstok verkeerde uitlijning, ongelijkmatige slijtage over wielvlak | Lijn de machine opnieuw uit op een teststaaf, lijn de dresser uit op de tafel, dress de schijf om te compenseren |
Slechte circulariteit (gelobde of ovale vorm) | Centra versleten, werkstuk vervormd door klemkracht, spindelval, harmonischen van de regulator | Lappen of vervangen van centra, overschakelen naar een 4-klauwplaat met valcontrole, verifieer spindel TIR, verlicht interne spanning voor afwerking |
Schijfbelasting (geglazuurd oppervlak, brandstrepen) | Zacht werkstukmateriaal smeert in schijfporiën, verkeerde korrel voor het materiaal, onvoldoende dressage | Gebruik een meer open structuur schijf, schakel over naar een zachtere korrel, dress vaker, overweeg een andere binding |
Oppervlakteruwheid pieken of scheuren | Verontreinigd koelmiddel, vies onderdeel, beschadigde schuurschijfkorrel, voeding te hoog in laatste slag | Filter en vervang koelmiddel, reinig het opspansysteem, herstel schuurschijf, voeg een vonkvrije slag toe met verminderde voeding |
Dimensionele afwijking gedurende een productierun | Schuurschijfslijtage, thermische groei van spindel/onderdeel, koelmiddeltemperatuurstijging, dressercompensatiedrift | Periodieke tussenmeting, dressercompensatie, gestabiliseerde thermische omgeving, automatische schuurschijf-dresseercycli |
Werkstukdoorbuiging onder schuurschijfdruk | Lang slank onderdeel, zwak spanmiddel, overmatige radiale kracht tijdens voorbewerking | Voeg een steunarm toe, verminder de voorbewerkingsvoeding, maak gelijkmatige slagen vanaf beide uiteinden, schakel over naar een materiaal met hogere stijfheid |
Vergelijking met gerelateerde processen
Aspect | Cilindrisch slijpen | Alternatief | Wanneer kiezen |
|---|---|---|---|
Mogelijkheden voor harde materialen | Tot 65 HRC met CBN- of keramische slijpschijven | Hard draaien: tot 62 HRC met PCBN-gereedschap | Kies slijpen voor geharde diameters onder ±0.01 mm, strakke rondheid en afwerking onder 0.4 — m Ra |
Doorvoer | Langzamer per onderdeel, maar consistent en stabiel bij lange series | Hard draaien: hogere MRR, snellere cyclustijd | Kies slijpen wanneer het onderdeelantal middelmatig is, of wanneer afwerking/IT-klasse moet worden gecombineerd met vormcontrole |
Werkstukgeometrie | Getrapte assen, schouders, taps toelopende delen, inwendige diameters, spiebanen op afwerking | Centerloos slijpen: alleen rechte eenvoudige cilinders | Kies cilindrisch voor onderdelen met functies, concentrische functies of interne diameters |
Oppervlakte-integriteit | Compressie-eigenspanning, lage metallurgische schade wanneer parameters worden gecontroleerd | Hard draaien: mogelijke trek-eigenspanning en witte laag | Kies slijpen voor vermoeiingsbelaste assen, lagers en roterende componenten |
Werkstukbevestiging | Tussen centers, klem of mandrijn — gedefinieerde datums | Centerloos: werksteunmes, geen gedefinieerd datum | Kies cilindrisch wanneer concentriciteit / slag tot een specifiek referentiepunt kritiek is |
Verpakking, verzending en documentatie
Geslepen functies zijn beschermd tegen transportschade en in-house corrosie. Het verpakkingsschema past zich aan aan onderdeelgrootte, oppervlaktegevoeligheid en bestemming. Standaarddocumenten vergezellen elke zending, met luchtvaart- en medische documentatie op aanvraag.
- Primaire verpakking – Anti-corrosie VCI (vluchtige corrosieremmer) papier of zak voor ferrometalen onderdelen; clean-room-grade polyzak voor medische en halfgeleider geslepen onderdelen.
- Onderdeel Scheiding – Schuimzakken, individueel bewerkte holtes of golfkartonnen verdelers voorkomen dat diameters elkaar raken.
- Buitenste kartonnen doos – Dubbelwandig golfkarton met randbeschermers; aangepast triplex krat voor assen langer dan 600 mm of elke assemblage boven 25 kg.
- Schok- en kantelindicatoren – Inbegrepen bij luchtvaart-, medische en hoogwaardige zendingen voor manipulatiebewijs.
- Etikettering – Elke zak of verdeling gemarkeerd met onderdeelnummer, lot en hoeveelheid; buitenste kartonnen doos gemarkeerd met brutogewicht, afmetingen en HS-code.
- Verzendopties – Standaardvracht, versnelde luchtvracht en DDP/DAP internationale doorvoer. Handcarry voor kritieke reserveonderdelen op aanvraag.
- Standaarddocumenten – Certificaat van conformiteit (C of C) met tekening en revisiereferentie.
- Materiaalcertificaat – Mill Test Certificate (MTC) of 3.1/ 3.2 inspectiecertificaat per EN 10204.
- Warmtebehandelingscertificaat – Ovenrun, hardheid en casediepte rapport wanneer warmtebehandeling binnen scope valt.
- First-article rapport – AS9102 FAIR of equivalente CMM dimensionaal rapport voor het eerste productieonderdeel.
- Tussen-/eindinspectierapport – Digitaal PDF met gemeten afmetingen, rondheid/cilindriciteitstraces en oppervlakte-afwerkingswaarden.
- Traceerbaarheid – Heat number, lot en operatorstempels bewaard in de digitale reisduur voor minimaal 7 jaar (luchtvaart/medisch: 30 jaar).
Het rotatievlak
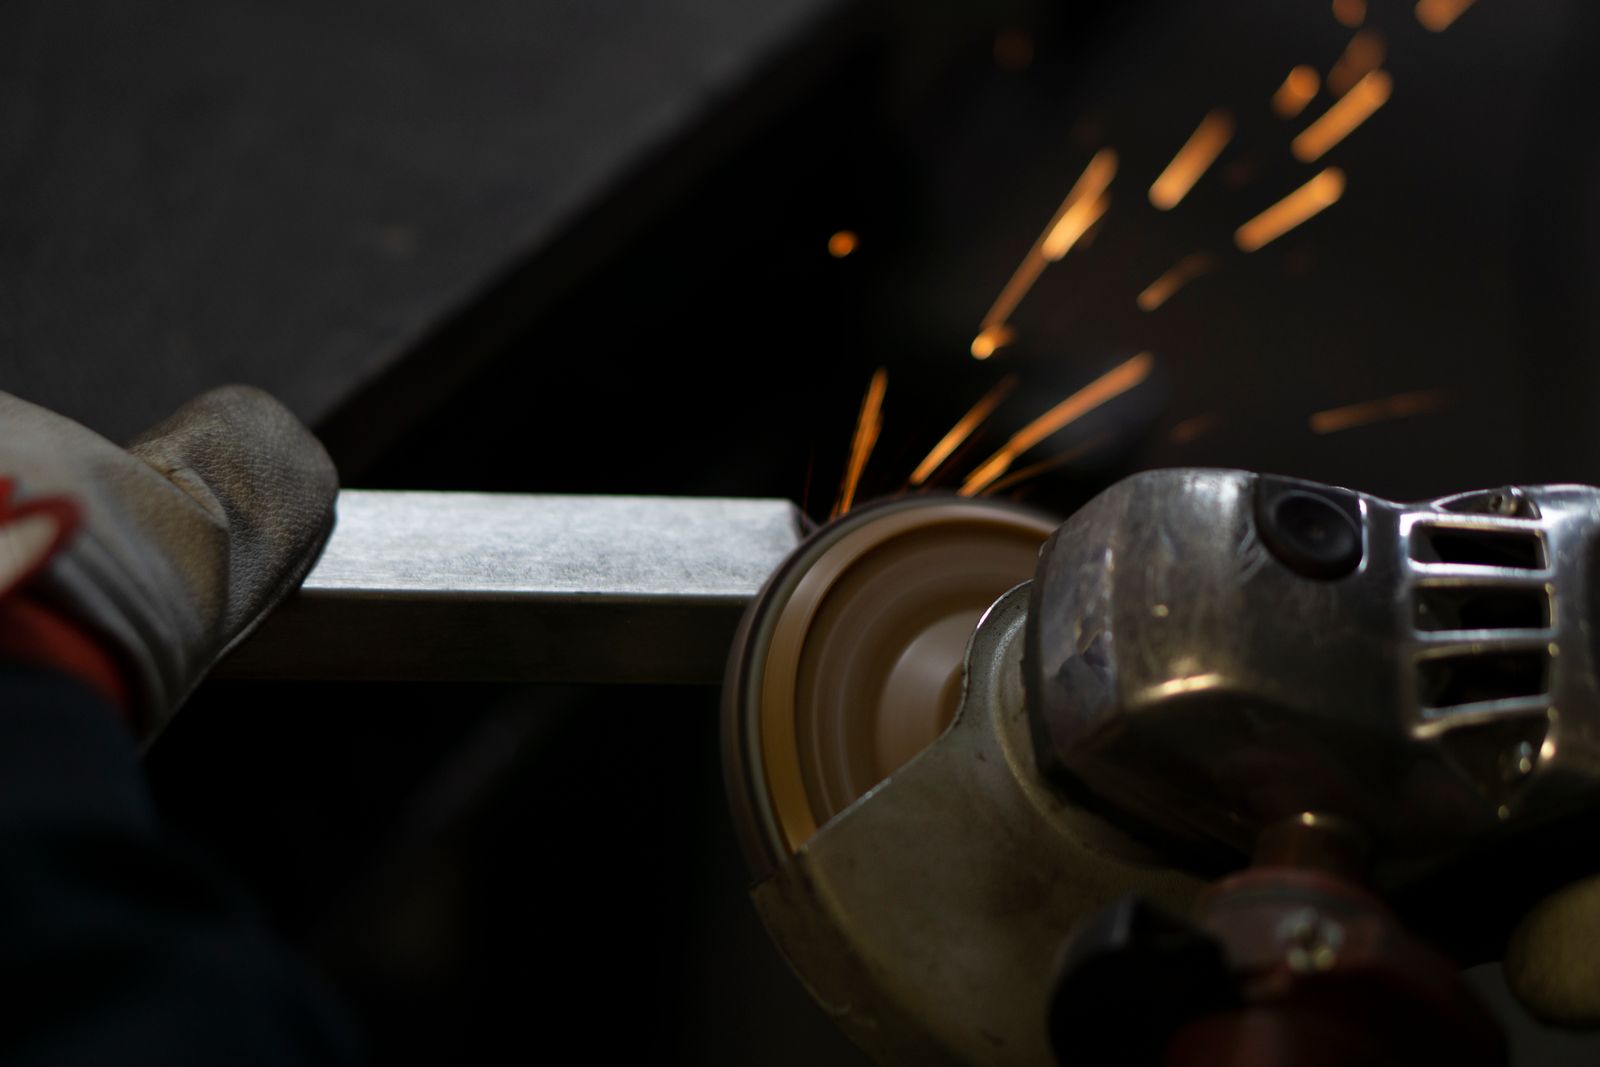
Cilindrisch slijpen verfijnt ronde buiten- of binnendiameters door een slijpschijf voor te stellen aan een roterend werkstuk. Het wordt vaak gekozen voor assen, tapen, boringen, conussen en andere rotatiekenmerken waar grootte, rondheid, slinger of oppervlakteconditie kritischer is dan wat ruwbewerking alleen betrouwbaar kan bieden.
Kenmerkgroepen
Geschikte kenmerken zijn lagerbanen, afdichtingsdiameters, conische zittingen, nauwsluitende assen, nauwkeurige boringen, ventielschuiven, rollenbanen en concentrische trapsgewijze diameters.
Functioneel resultaat | Wat de tekening moet identificeren |
|---|---|
Pas / beweging / afdichting | Definieer de functionele as en roep diameter, lengte, slinger, concentriciteit, conus, oppervlakteafwerking en passend onderdeel waar relevant op. Geef centerpunten, klemtoeslag of een veilige klemzone als het onderdeelontwerp dit vereist. |
Onderdeelcontext | Typische componenten zijn assen, spankels, rollen, hydraulische onderdelen, precisiebussen, aandrijfsysteemcomponenten, meetonderdelen en gereedschap voor na-warmtebehandeling. |
Strategie voor diameter, conus en schouder
De route begint met het positioneren van het component op centerpunten, een klem of een vasthoudplaat ten opzichte van zijn functionele as. De schijf wordt gekleed, het werkstuk wordt ruw bewerkt naar maat en finish passes worden gepland om de vereiste diameter, oppervlakteconditie en relatie tot schouders of aangrenzende kenmerken te bereiken.
Vóór het slijpen | Tijdens het slijpen | Na het slijpen |
|---|---|---|
Toevoeging, datums, stabiele ondersteuning | Wielconditie, warmte, passes, koelmiddel, geometriecontroles | Ontbramen, beschermen, inspecteren, verpakken |
PROCESSRISICO: Warmte, dunne secties, onderbroken oppervlakken en onstabiele ondersteuning kunnen net zo belangrijk zijn als nominale afmeting.
Inspectieklare RFQ
Levering | Waarom het belangrijk is |
|---|---|
Datumschema en kritische geometrie | Verbindt de uiteindelijke oppervlakte met de functionele referentie van het onderdeel's. |
Mating informatie of pasinformatie | Laat het procesplan focussen op de interface die daadwerkelijk de prestaties bepaalt. |
Oppervlakte- en randverwachting | Vermijdt het behandelen van cosmetische en functionele vereisten als hetzelfde. |
Oppervlakteafwerkingsopties
- Geslepen – 0.4 —m Ra typisch op staal, 0.2 —m Ra op geharde lagerstalen.
- Fijn slijpen / superfinishen – tot 0.05 —m Ra voor afdichtings- of lageroppervlakken.
- Kogelstralen (glaskogel / aluminiumoxide) – uniform mat uiterlijk zonder dimensionele verandering.
- Passivering – ASTM A967 / A380 op roestvrij staal na het slijpen.
- Zwart oxide – MIL-DTL-13924D Klasse 1 of 4 over geslepen oppervlak.
- Galvaniseren – hard chroom, elektroloos nikkel of decoratief chroom aangebracht voor of na het afwerkslijpen.
- Hard anodiseren (Type II / Type III) – voor aluminium assen en hulzen.
- Poedercoating en natverf – met afplakken van precisiediameters en lagerzitten.
- Polijsten – spiegelglans afwerking op roestvrijstalen of aluminium decoratieve elementen.
- Lasermarkering – onderdeelnummers, datums of traceerbaarheid op schouders of vlakken weg van de geslepen diameter.
Moet ik slijpen voor of na het warmtebehandelen?
Voor nauwe toleranties en geharde oppervlakken, slijp na het warmtebehandelen. Hard draaien gevolgd door afwerkslijpen is ook gebruikelijk voor onderdelen in grote aantallen waar cyclustijd belangrijk is.
Welke oppervlakteruwheid kunt u bereiken?
Standard cilindrisch slijpen bereikt 0.2–0.4 —m Ra op staal. Met superfinishing of fijnslijpassen is 0.05–0.1 —m Ra haalbaar op lager- en afdichtingsvlakken.
Levert u inspectierapporten?
Ja. Een standaard inspectierapport met gemeten afmetingen en oppervlakteafwerking is inbegrepen, en volledige CMM / FAIR (AS9102) rapporten zijn op aanvraag beschikbaar.
Branchenormen en certificeringen
- ISO 9001:2015 – Baseline van kwaliteitsmanagementsysteem; standaard voor algemene industriële klanten.
- AS9100D – Aerospace QMS vereist voor vluchtkritische assen, landingsgestelpennen en aandrijfstangen.
- ISO 13485:2016 – QMS voor medische hulpmiddelen voor chirurgische instrumentassen, orthopedische handvatten en tandheelkundige blanks.
- IATF 16949 – Automotive QMS voor transmissie-, stuur- en aandrijflijncomponenten.
- NADCAP AC7110 / AC7112 – Accreditatie voor speciale processen voor warmtebehandeling en oppervlakteverbetering toegepast op geharde onderdelen vóór het slijpen.
- RoHS & REACH – Naleving voor Europese markten; beperkt bepaalde stoffen in elke coating of afwerking toegepast na het slijpen.
- ITAR – Vereist voor defensieartikelen en gecontroleerde onderdelen; beperkt datastroom en traceerbaarheid.
- ISO 2768-1 / ISO 2768-2 – Algemene tolerantie (medium / fijn) voor niet-getolereerde afmetingen op tekeningen.
- ASME Y14.5-2018 – GD&T-symbool- en regelset toegepast op datums, slag en profielaanduidingen.
- ISO 5459 – Datums en daarnaast referentiesystemen vermeld in inspectierapporten.
- ASME B89.1.5 / ISO 230 – Acceptatie- en reproduceerbaarheidstests voor machinegereedschappen gebruikt bij kwalificatie.
- ISO 10360 – Acceptatietest voor CMM gebruikt voor het verifiëren van geslepen kenmerken.
- SAE AS9102 – First-article inspectierapportformaat voor luchtvaart.
Gerelateerde mogelijkheden en doorsnijdende diensten
Cilindrisch slijpen is zelden het enige proces in een precisieas of -huls. De volgende mogelijkheden worden gecombineerd met cilindrisch slijpen op hetzelfde onderdeel, dezelfde partij of dezelfde leveringsovereenkomst. Deze combineren op één inkooporder vermindert handling, transport en inspectietijd.
- CNC draaien (OD ruwen / voor-slijpen) – Voorbereiding van werkstukvoorraad op draaimachines met live tooling, met gedefinieerde voorraadtoeslag voor finish-slijpkenmerken.
- Hard draaien (voor-slijpen voor geharde onderdelen) – PCBN-gereedschap verwijdert 80–95% van de voorraad voor het slijpen, waardoor de cyclustijd wordt verkort voor warmtebehandelde assen.
- Vlak slijpen – Begeleidend proces voor schouders, vlakken en vlakke referentiedatums op dezelfde as of behuizing.
- Centerless slijpen – Gebruikt wanneer dezelfde partij grote aantallen eenvoudig-diameter pennen of staven bevat die geen werk tussen centers nodig hebben.
- ID-slijpen – Interne diameters en boren op hetzelfde onderdeel als OD-geslepen kenmerken.
- Superfijnslijpen / honen – Definitieve oppervlakteverfijning voor afdichtings- en lageroppervlakken onder 0.1 —m Ra.
- Lappen – Handmatig of machinaal lappen van meetpennen, meesterringen en referentiediameters na cilindrisch slijpen.
- Warmtebehandeling – Doorharden, inductieharden, nitreren en oppervlakteharden gecoördineerd met de slijpvolgorde.
- Draad- en Sinkeredm – Voorslijp-vormgeving van sleuven, kielbanen en complexe kenmerken die moeilijk ter plaatse te slijpen zouden zijn.
- Hardverchromen / electroless nikkel plating – Toegepast vóór of na het afslijpen afhankelijk van de tolerantiestapel.
- Passivering, zwart oxide en anodiseren – Oppervlakteconversie op roestvrijstalen, koolstof- en aluminiumgeslepen onderdelen.
- CMM-, Talyrond- en Perthometer-inspectie – Geverifieerde meetgegevens gekoppeld aan het C of C.
- Reverse engineering en monster-matching – Het namaken van een geslepen vlak op basis van een versleten of monstermodel.
- Lagerassen
- Afdichtingsdiameters
- Taperse zittingen
- Spindels en aandrijfcomponenten
- Meetonderdelen
Industrieën en toepassingen
- Automotive – transmissieassen, pignonassen, ventielschuiven, pomprotoren, stuuronderdelen.
- Luchtvaart – aandrijfstangen, landing-gear pennen, hydraulische kleppen, flap-track componenten.
- Medisch – chirurgische instrumentassen, orthopedische instrumenthandvatten, tandheelkundige boorblanks.
- Hydrauliek & vloeistofkracht – zuigerstangen, cilinderbussen, klepspoelen, pompassen.
- Krachtoverbrenging – lagerbanen, tandwellen, motorassen, tandwielkast-afstandsstukken.
- Industriële machines – rollen, loopassen, geleidepennen, machinegereedschapspindels.
- Energie – turbinesassen, generatorcomponenten, olie & gas boorgatonderdelen.
- Halfgeleider / metrologie – precisie-meetpennen, positioneerhulzen, kalibratiehardware.
—
—

