

Veelgestelde Vragen
Slijpt u beide zijden voor parallelliteit?
Ja. Voor nauwkeurige parallelliteit wordt het werkstuk aan één zijde geslepen, omgekeerd op de magnetische klem, en aan de tegenoverliggende zijde geslepen. Beide vlakken worden gerelateerd aan dezelfde machinegeometrie zodat de parallelliteit wordt gecontroleerd.
Wat veroorzaakt thermische vervorming tijdens het slijpen?
De meeste thermische drift komt van warmte die in het werkstuk terechtkomt door de snede en van een warme koelvloeistoftoevoer. Lange uitlooptijden, een open koelsysteem bij gecontroleerde temperatuur, en het werkstuk laten stabiliseren vóór de eindmeting zijn de standaard controles.
Gecontroleerd kenmerk | Vlakheid, paralleliteit en oppervlakteafwerking |
|---|---|
Typische werkstukken | Bevestigingsplaten, shims, slijtageplaten, geslepen referentievlakken |
Werkstukbevestiging | Magnetische klem, mechanische bevestiging of speciale klemming |
Broncontrole | Tekeningherziening, materiaalconditie en beschermde zones |
Vlakheid, paralleliteit en bewerkingsvoorraad
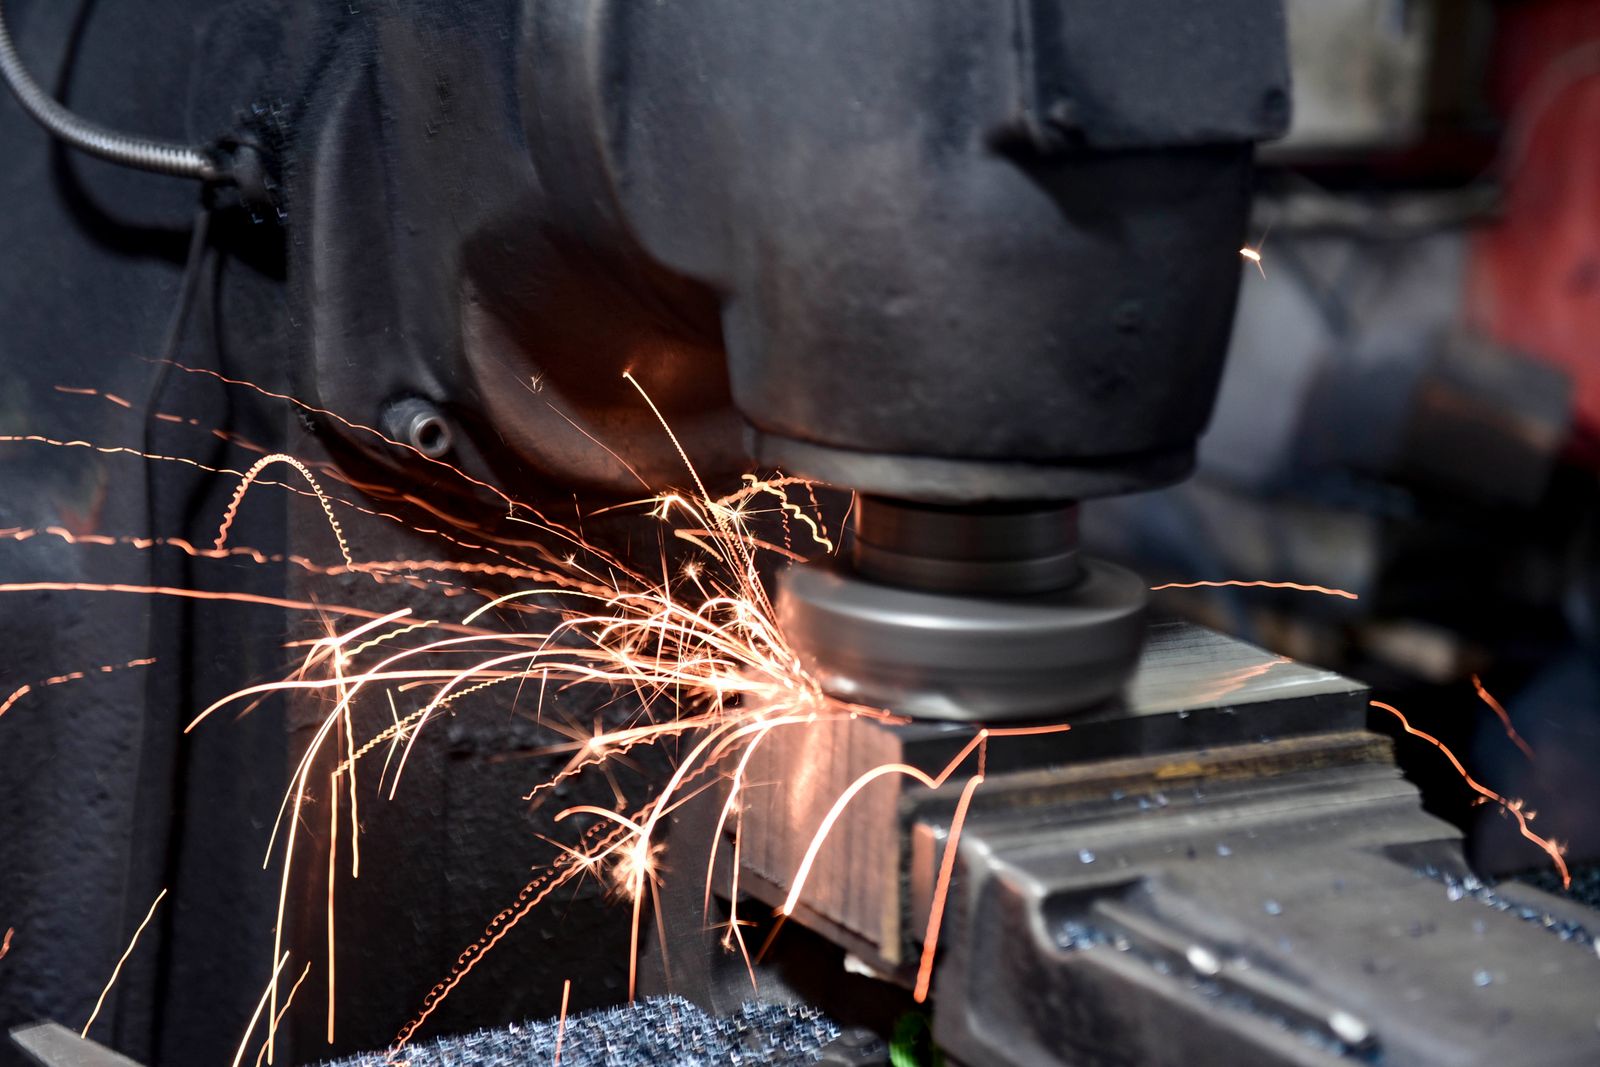
Oppervlakteslijpen maakt gebruik van een roterend schurend wiel om een gecontroleerde hoeveelheid materiaal van een werkstuk te verwijderen, meestal om een vlak, parallel of nauwkeurig geplaatst oppervlak te produceren. Het wordt veel gebruikt na frezen of warmtebehandeling wanneer een functioneel vlak stabiele geometrie, fijne afwerking of gecontroleerde dikte vereist.
De oppervlakteslijpprocedure
Een typisch plan brengt een stabiele magnetische, mechanische of fixatuur-gebaseerde klem tot stand, dressen het slijpwiel, schuurt ruw naar de doelmaat, en gebruikt lichtere afwerkingspassen terwijl warmte en vlakheid worden bewaakt. De exacte volgorde hangt af van materiaal, hardheid, toevoeging, en de relatie van het geslepen vlak met de werkstukdatums.
Vóór het slijpen | Tijdens het slijpen | Na het slijpen |
|---|---|---|
Toevoeging, datums, stabiele ondersteuning | Wielconditie, warmte, passes, koelmiddel, geometriecontroles | Ontbramen, beschermen, inspecteren, verpakken |
PROCESSRISICO: Warmte, dunne secties, onderbroken oppervlakken en onstabiele ondersteuning kunnen net zo belangrijk zijn als nominale afmeting.
Thermische stabiliteit en afwerking
Oppervlakslijpen kan worden toegepast op staal, roestvrij staal, gereedschapsstaal, gietijzer, aluminium en geselecteerde harde materialen. Het werkstukmateriaal, hardheid, schijfspecificatie en koelmiddelplan moeten samen worden geëvalueerd.
Afwerking en bescherming
Het geslepen oppervlak kan functioneel worden gelaten als bewerkt of beschermd na reiniging. Als plating, coating of schilderen volgt, bepaal dan of het geslepen oppervlak moet worden afgemaskeerd of nadien opnieuw op de eindmaat moet worden gebracht.
Vraag | Reden om dit op te lossen vóór vrijgave |
|---|---|
Is het onderdeel warmtebehandeld? | Materiaalconditie kan de keuze van slijpschijf, bewerkingsmogelijkheden en vervormingsrisico beïnvloeden. |
Welke randconditie is acceptabel? | Functionele randen, cosmetische vlakken en assemblage-interfaces kunnen verschillende ontbramningsinstructies vereisen. |
Meting van functionele vlakken
Inspectie houdt doorgaans rekening met dikte, vlakheid, parallelisme, oppervlakteconditie, randbreuk en de relatie van het geslepen vlak met positioneringskenmerken. De meetmethode moet in staat zijn om de gevraagde geometrische controle te controleren.
Belangrijke Procesparameters
Parameter | Typische Waarde |
|---|---|
Slijpproces | Horizontale spilvlakslijpen met wisselende tafel; verticale spil op geselecteerd werk |
Tafelgrootte (typische machine) | 300 — 600 mm tot 600 — 2,000 mm; groter formaat geciteerd per onderdeel |
Maximale werkstukhoogte | Tot 400 mm onder het wiel; grotere onderdelen op aanvraag |
Vlakheid | 0.005–0.020 mm over 300 mm; 0.01 mm / m op precisiepassen |
Paralleliteit | 0.01–0.03 mm tussen tegenoverliggende vlakken op een gegeven werkstuk |
Oppervlakteafwerking (Ra) | Ra 0.2–1.6 µm typisch, afhankelijk van schijfkorrel, uitdoving en materiaal |
Diktetolerantie | ±0.01 mm op shim- en spacerwerk; ±0.025 mm standaard |
Spaanwegname per pass | 0.005–0.05 mm bij schuren; 0.001–0.005 mm bij afwerken / uitdoven |
Schijfsoorten | Aluminiumoxide, siliciumcarbide, kubisch boornitride (CBN) en diamanten schijven; selectie op materiaal |
Werkstukbevestiging | Permanente magneetchuck, fijnstaps magneetchuck, mechanische bankschroef of специальная опора fixture |
Koelmiddel | Wateroplosbaar overstromingskoelmiddel; filtratie en temperatuurregeling voor thermische stabiliteit |
Batchbereik | Eenstuks prototypen tot 5,000-stuks productieruns |
Typische doorlooptijd | 3–7 werkdagen prototypen; 7–20 werkdagen productie |
Geaccepteerde CAD-formaten | STEP, IGES, X_T, Parasolid, native SolidWorks / CATIA / NX / Fusion 360 |
Materialen die wij malen
- Koolstof- en legeringstaal — 1018, 1045, 4140 voorgehard, 4340 Q&T, EN24, EN26, A36
- Gereedschapsstaal en snelstaal — A2, D2, O1, S7, H13, M2, M42, T1
- Rvs — 304 / 304L, 316 / 316L, 321, 410, 17-4PH, 15-5PH
- Kogellager- en doorgeharde staalsoorten — 52100, case-hardened en induction-hardened componenten
- Gietijzer en ductiel gietijzer — grijs gietijzer GG25, ductiel gietijzer 60-40-18, ADI-graadmeters
- Aluminiumlegeringen — 6061-T6, 7075-T6, 2024-T3, MIC-6 gietplaat
- Geharde legeringen tot HRC 65 — inclusief gereedschapsstaal matrijzen en ponsen
- Technische kunststoffen en composieten — fenolhars, G10/FR4, PEEK, glasvezel laminaten
Kwaliteitscontrole & Inspectie
Inspectie wordt op maat gemaakt voor de functie van het geslepen vlak — afdichting, glijden of referentie. Voor bestellingen met hoge waarde of hoog volume worden tussentijdse vlakheidscontroles toegevoegd tussen de bewerkingen door om afwijkingen op te vangen voordat de eindmaten worden bereikt.
- CMM met een oppervlakteplaat voor vlakheid, evenwijdigheid en datumreferentieverificatie
- Granieten oppervlakteplaat met wijzerproefindicator voor werkplaatsvloer vlakheidscontroles
- Oppervlakteruwheidsmeter (profilometer) voor Ra op het geslepen vlak
- Hardheidsmeter (Rockwell / Vickers / Brinell) voor geharde of doorgeharde onderdelen
- Digitale micrometers, schuifmaten en dieptemeters voor dikte- en kenmerksafmetingen
- Eerste-artikelinspectie tegen de volledige tekening; procescontroles tussen ruwe en afwerkingsgangen
- Eindinspectierapport en materiaalcertificering (EN 10204 3.1) op verzoek
Wat is het verschil tussen vlakslijpen en frezen van een plat vlak?
Oppervlak slijpen gebruikt een schuurwiel om een gecontroleerde, zeer kleine hoeveelheid materiaal te verwijderen. Het produceert strakkere vlakheid, paralleliteit en fijnere oppervlakteafwerking dan frezen, vooral op geharde delen waar frezen niet praktisch is.
Welke vlakheid kan worden aangehouden?
Routinewerk houdt 0.005–0.020 mm aan over 300 mm. Bij nauwkeurige slagen met spark-out, is vlakheid van 0.005 mm over 300 mm haalbaar op stijve delen. Het exacte resultaat hangt af van het materiaal, de geometrie van het deel en de fixture.
Hoe een offerte aan te vragen
Stuur het 3D model en de 2D tekening met GD&T, de materiaalsoort en -conditie (inclusief hardheid voor geharde delen), de bestelhoeveelheid, verwachtingen voor oppervlakteafwerking en eventuele inspectie-eisen. Voor zeer strakke vlakheid of dunne delen, vermeld de bron van de blanco (gefreesd, zaaggesneden, waterstraal) zodat de juiste startstrategie wordt bepaald.
Binnen één werkdag ontvangt u een schriftelijke offerte met DFM-feedback, de voorgestelde slijp- en inspectieroute, levertijd en stukprijs. Waar spark-out slagen, een lichte lap of een alternatief wiel hetzelfde resultaat tegen lagere kosten kunnen bereiken, wordt dit vermeld in de offerte.
Processtroom & Productievolgorde
Oppervlak slijpen is een afwerkingsoperatie. Het wordt ingepland na ruwbewerking, na warmtebehandeling (indien gespecificeerd) en nadat het deel is spanningsvrij gemaakt. De onderstaande route behandelt een typische horizontale-spindel oppervlak-slijpcyclus van een gefreesde of zaaggesneden blanco naar een geïnspecteerd, verpakt vlak.
- Tekeningreview en referentiekeuze — bevestig de primaire grondreferentie, de vlakheids-/parallelismevereisten, het Ra-doel, de onderdeelomhulling en eventuele zones die ongeslepen moeten blijven.
- Warmtebehandeling (indien vereist) — doorharden, oppervlakteharden of verouderen wordt uitgevoerd vóór het slijpen; de hardheid vóór het slijpen wordt geverifieerd zodat de schijf en parameters op het materiaal zijn afgestemd.
- Spanningsverlichting — zwaar frezen en warmtebehandeling brengen restspanningen aan; een spanningsverlichtingscyclus stabiliseert het onderdeel vóór de finish-slijpbeurt.
- Werkstukvoorbereiding — het werkstuk wordt gefaced, gekant of voorgefreesd om het onderdeel dicht bij de einddikte te brengen met gelijkmatig materiaal aan beide zijden; dunne onderdelen worden vlak voorbewerkt om vervorming te beheersen.
- Klemkeuze — permanente magneetklem voor algemene stalen en ijzeren onderdelen, fijngetand magneetklem voor dunne onderdelen, mechanische vijs voor niet-magnetische materialen, of speciale fixture voor complexe vormen.
- Schijfkeuze en -dresseren — aluminiumoxide-, siliciumcarbide-, CBN- of diamantschijf wordt geselecteerd op basis van het materiaal; de schijf wordt gedresseerd tot een exact profiel vóór de snede.
- Ruimteslijpen — zwaar materiaal wordt verwijderd met diepere passages om het onderdeel dicht bij de doeldikte te brengen; parameters worden gekozen om warmte-inbreng laag te houden en thermische vervorming te voorkomen.
- Tussencontrole — dikte, vlakheid en parallelisme worden gecontroleerd op een granieten plaat met een DTI vóór de finale passes om te bevestigen dat het onderdeel op de juiste koers ligt.
- Afwerk slijpen en uitdraaien — lichte snedes met een scherpe, fijnkorrelige slijpschijf en enkele uitdraaipassages aan het einde van de tafelslag brengen het oppervlak tot de vlakheid, parallelisme en Ra-doelwaarde van de print.
- Omdraaien en terugslijpen (indien vereist) — voor nauwkeurig parallelisme wordt het werkstuk op de magneetplaat omgedraaid en wordt de tweede zijde geslepen; beide zijden verwijzen naar dezelfde machinegeometrie.
- Kantbreken en ontbramen — uitwendige randen van het geslepen vlak worden afgeschuind of gekantbreukt volgens de printspecificatie om beschadiging door hantering en bramen te voorkomen.
- Reiniging, bescherming en inspectie — het werkstuk wordt gewassen, beschermd met lichte olie, VCI of was indien gespecificeerd, en geïnspecteerd volgens de volledige print.
Referentie materiaaleigenschappen
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Bewerkbaarheid (%) |
|---|---|---|---|---|---|
Staal 1018 (koudgetrokken) | 7.87 | 440 | 370 | 130 | 70 |
Staal 4140 voorgehard (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Gereedschapsstaal D2 (gehard, HRC 58–62) | 7.70 | 1,760 | 1,500 | 580 | 25 |
Gereedschapsstaal H13 (gehard, HRC 50–54) | 7.80 | 1,510 | 1,380 | 500 | 30 |
Toolstaal A2 (gehard, HRC 60–62) | 7.86 | 1,860 | 1,550 | 600 | 28 |
Kogellagerstaal 52100 (doorgehard) | 7.81 | 1,520 | 1,400 | 600 | 30 |
Roestvrij 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Roestvrij 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Gietijzer GG25 (grijs) | 7.20 | 250 | — (bros) | 180 | 80 |
Sferisch gietijzer 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
PEEK (ongevuld) | 1.32 | 100 | 70 | — (Rockwell M99) | N/B (kunststof) |
Kostendrijvers & Doorlooptijdfactoren
Oppervlakteslijpkosten en levertijd worden bepaald door het bewerkingsoverschot, de hardheid en het materiaal van het onderdeel, de vereisten voor vlakheid en evenwijdigheid, de Ra-doelwaarde, en of beide zijden geslepen moeten worden. Geharde en exotische materialen verhogen de kosten voor slijpschijven en cyclustijd; dunne onderdelen en complexe hulpstukken verhogen de insteltijd.
Scenario | Typische levertijd | Primaire beïnvloeder |
|---|---|---|
Prototype, zacht materiaal, weinig bewerkingsoverschot | 3–5 werkdagen | Instellen, slijpschijf selectie, vlakheidscontrole eerste artikel |
Prototype, gehard gereedschapsstaal, strakke vlakheid | 5–10 werkdagen | CBN-slijpschijf, dress strategie, uitdempingstests |
Productie 50–500 stuks | 7–15 werkdagen | Cyclustijd per onderdeel, slijpschijfslijtage, gepland dressen |
Productie 500–5,000 stuks | 12–22 werkdagen | Multi-machine planning, klemmen voor batch laden, procesmeting |
Tweezijdige parallel slijpen | +2–5 werkdagen t.o.v. de baseline | Omspannen instellen, parallelisme verificatie, slijpschijf africhten tweede kant |
Dunwandig onderdeel (< 3 mm) | +2–6 werkdagen vs. baseline | Fijn-pitch klem of dragerplaat, vervormingscontrole, speciale fixatie |
Vlak met strakke tolerantie als referentie (— 0.005 mm vlakheid) | +3–7 werkdagen vs. baseline | Thermische stabilisatie, extra vonkloos, lappen of micro-afwerking |
Veelvoorkomende defecten en preventie
Defect | Oorzaak | Preventie |
|---|---|---|
Thermische verbranding op het grondvlak | Overmatige schijfdiepte, botte schijf of onvoldoende koelmiddelstroom op gehard staal | Verminder de invoer, dress de schijf vaker en controleer de koelmiddelconcentratie en -stroom bij de nozzle |
Concaaf of convex grondvlak | Schijfslijtage over de traverse, doorbuiging onder zware invoer of tafelslijtage op de machine | Dress de schijf volgens schema, balanceer ruwe en afwerkingspassen en controleer periodiek de machinegeometrie |
Spaningsmarkeringen op het oppervlak | Trilling tussen schijf, werkstuk en kluis of losse spanbouten | Controleer de wielbalans en de lagers van de spil, draai de span chuck en de fixture opnieuw vast en verminder de traversesnelheid |
Afbrokkeling of uitbreken van de deelrand | Geen afschuining op het deel, bros materiaal of onderbroken snede aan de deelrand | Frees vooraf een kleine afkanting op de deelranden, gebruik een zachter wielbindmiddel en verminder de wielsnelheid bij de hoeken |
Vervorming van dunne delen | Onvoldoende houdkracht van de magnetische span chuck, inwendige spanning of vrijgave van fixture spanning | Gebruik een fijn-stap chuck, voeg een dragerplaat toe, magnetiseer door de dikte en laat het deel stabiliseren voor de eindcontrole |
Oppervlakteruwheid buiten specificatie | Grove slijpschijfkorrel, te weinig uitlooptijd, of tafelsnelheid te hoog | Schakel over naar een fijnkorrelige slijpschijf, voeg uitlooptijd toe, en verlaag de tafelsnelheid voor de eindpass |
Parallelisme-afwijking over het werkstuk | Ongelijkmatig uitgangsmateriaal, poolvariatie van de magnetische klem, of slijpschijfslijtage tussen passes | Frees beide vlakken gelijkmatig voor, gebruik een klem met gelijkmatige pooldeling, en dress de schijf tussen de zijden |
Restmagnetisme | Vasthouden op een magnetische klem voor een lange cyclus, vooral bij dunne stalen onderdelen | Ontmagnetiseer het werkstuk in een gecontroleerde ontmagnetiseerder na het slijpen, vooral voor inspectie of montage |
Vergelijking met gerelateerde processen
Aspect | Oppervlakslijpen (dit proces) | Kopfrechtbewerking op een VMC / Draaibank | Lappen |
|---|---|---|---|
Materiaalafname | Matig; zeer geschikt voor gecontroleerde lichte sneden | Hoger; ideaal voor ruw kopfrecht | Zeer laag; alleen afwerking |
Haalbare vlakheid | 0.005–0.020 mm over 300 mm; 0.005 mm bij nauwkeurige passes | 0.02–0.05 mm typisch; beperkt door gereedschap en machine | 0.001–0.005 mm; sub-?m op kalibreerblokken |
Oppervlakteafwerking (Ra) | 0.2–1.6 µm typisch | 0.8–3.2 µm typisch | 0.02–0.2 µm; spiegelkwaliteit mogelijk |
Geschiktheid voor geharde materialen | Uitstekend; CBN-wielen verwerken HRC 60+ | Beperkt; hardmetaalgereedschap verslijt snel bij HRC 50+ | Uitstekend; werkt op elke metaal en vele keramieken |
Kostenprofiel | Matig; standaard voor afwerking | Laag; geïntegreerd met ruw bewerken | Hoog; langzame cyclus en verbruikbare schuurmiddelen |
Wanneer kiezen | Afdichtingsvlakken, referentie-datums, geharde slijtagevlakken, precisie-shims | Ruwe stockverwijdering en basisvlakheid op zacht materiaal | Ultra-vlakke referentievlakken, meetblokken, afdichtingsvlakken met sub-?m vereisten |
Branchenormen en certificeringen
- ISO 9001:2015 — kwaliteitsmanagementsysteem voor alle productiewerkzaamheden
- AS9100D — aerospace QMS voor afdichtingsvlakken op actuatoren, bevestigingsplaten en grondreferentiecomponenten
- ISO 13485:2016 — kwaliteitsmanagementsysteem voor medische hulpmiddelen voor referentievlakken van instrumenten en chirurgische gereedschapscomponenten
- IATF 16949 — automobiel kwaliteitsmanagementsysteem voor shim-platen, scheidingsplaten en referentievlakken op aandrijflijn en chassis
- ISO 2768 (algemene toleranties) en ISO 1101 voor geometrische toleranties op vlakheid en paralleliteit
- ASME Y14.5 en ISO 5459 voor GD&T-symbolen en datumeisen
- RoHS-, REACH- en DFARS-conformiteit op materiaalvoorziening en oppervlaktebehandeling
- NADCAP AC7110/5 — accreditatie voor speciale processen voor vlakslijpen wanneer vereist door luchtvaart-hoofdaannemers
- ITAR-registratie voor defensiegerelateerde grondcomponenten
Verpakking, verzending en documentatie
Grondstukken worden verpakt om het afgewerkte vlak te beschermen tegen stoten, corrosie en contactbeschadiging. Precisiegeslepen vlakken worden doorgaans in VCI-papier gewikkeld, gescheiden door schuim en verzonden in stijve kartonnen dozen of kratten om beweging tijdens het transport te voorkomen.
- Standaardverpakking — VCI-omslag, schuimseparatoren tussen geslepen vlakken, individuele kartonnen hoezen, kussenlagenkartonnen dozen en gelabelde kits per onderdeelnummer.
- Precisiespouwverpakking — kleine spouwen worden gestapeld verpakt tussen karton of schuim en met tape vastgezet om splay te voorkomen; dikte en hoeveelheid zijn duidelijk gelabeld.
- Verpakking van grote onderdelen — V-bloksteunen, op maat gemaakte houten kratten en randbeschermers voor platen boven 300 — 600 mm.
- Verzendopties — luchtvracht, zeevracht (FCL / LCL), wegtransport en koerier; EXW, FOB, CIF en DAP incoterms ondersteund.
- Standaard documenten — paklijst, handelsfactuur, conformiteitscertificaat (C of C), materiaaltestcertificaat naar EN 10204 3.1.
- Inspectiedocumenten — first-article report (AS9102 / PPAP), vlakheids- en evenwijdigheidsrapport op een gekalibreerde granieten plaat, oppervlakteruwheidsmeting, hardheids- en maatdocumenten.
- Terugvervolgbaarheid — koppeling van warmte- en partijnummer van grondstof via slijpen, warmtebehandeling en verzending; serialisatie op aanvraag.
Gerelateerde mogelijkheden en doorsnijdende diensten
Oppervlakslijpen is normaal gesproken één stap in een groter onderdeelproces. De volgende mogelijkheden worden vaak gecombineerd met oppervlakslijpen om een afgewerkt, geïnspecteerd en beschermd onderdeel te leveren.
- CNC-frezen (3-as, 4-as, 5-as) — voorbewerking van het blanke materiaal tot bijna-eindgeometrie vóór de oppervlakslijpstap.
- CNC-draaien en draaiwerk — cilindrische kenmerken, referentiediameters en afdichtingsvlakken die het primaire referentievlak van het onderdeel delen.
- Cilindrisch en centerloos slijpen — OD- en schouderkenmerken die samenwerken met het geslepen vlak.
- Draad-erosie en sinker-erosie — scherpe binnenhoeken, gleuven en kleine kenmerken op gehard materiaal.
- Lappen en super-fijnen — sub-µm vlakheid en spiegelfinish op afdichtingsvlakken, meetblokken en referentieplaten.
- Warmtebehandeling — doorharden, oppervlakteharden, inductieharden, nitreren en spanningsverlichting via goedgekeurde partners.
- Oppervlakteafwerking — passivering, zwarte oxidatie, autocataforetisch nikkel, hardchroom en PTFE / droge-film coating op het grondvlak indien vereist.
- Kantnaren en randafwerking — afschuinen, kanten breken en handnabewerking om grondranden op te ruimen.
- Lasermarkering en -gravure — onderdeelnummers, datumbrieven en traceercodes op de niet-geslepen zijde van het onderdeel.
- Reinheid en bescherming — wassen, roestwerende olie, VCI-wrap en individuele verpakking voor langeafstandsverzendingen.
Kenmerkgroepen
Functionele kenmerken omvatten vlakke afdichtingsvlakken, parallelle geleidingen, lager- of glijvlakken, nauwkeurige afstandsstukken, geslepen gereedschapsvlakken, slijtplaten en referentievlakken die een assemblage sturen.
Functioneel resultaat | Wat de tekening moet identificeren |
|---|---|
Pas / beweging / afdichting | Identificeer het primaire datum, de vlakheids- of paralleliteitsvereiste, diktedimensie, afwerkingsverwachting, voorraadconditie en eventuele zones die ongeslepen moeten blijven. Warmtebehandelde of dunne onderdelen vereisen een expliciete vervormingscontrolebeoordeling. |
Onderdeelcontext | Typische onderdelen zijn machineonderdelen, spanplaat, matrijsinzetten, precisieshims, glijelementen, geharde slijtageonderdelen, gereedschapsblokken en geslepen montagevlakken. |
Inspectieklare RFQ
Levering | Waarom het belangrijk is |
|---|---|
Datumschema en kritische geometrie | Verbindt de uiteindelijke oppervlakte met de functionele referentie van het onderdeel's. |
Mating informatie of pasinformatie | Laat het procesplan focussen op de interface die daadwerkelijk de prestaties bepaalt. |
Oppervlakte- en randverwachting | Vermijdt het behandelen van cosmetische en functionele vereisten als hetzelfde. |
Standaard toleranties en haalbare nauwkeurigheid
Oppervlakslijpen is het juiste proces wanneer vlakheid, parallelliteit of afwerking de bepalende eigenschap is. Nauwe tolerantie wordt aangehouden door combinatie van een stabiele magnetische of mechanische klem, een scherpe gerichte slijpschijf, lichte uitloopslagen en geverifieerde thermische stabiliteit.
- Vlakheid: 0.005–0.020 mm over 300 mm; 0.01 mm / m op nauwkeurige slagen
- Paralleliteit: 0.01–0.03 mm tussen tegenoverliggende vlakken
- Dikte: ±0.01 mm op shim-werk; ±0.025 mm standaard
- Oppervlakte-afwerking: Ra 0.2–1.6 µm afhankelijk van schijfspecificatie en aantal vonkvrije slagen
- Haaksheid ten opzichte van een referentievlak: 0.01–0.03 mm / 100 mm
- Standaard lineaire tolerantie per ISO 2768-m wanneer de tekening niets anders specificeert
Oppervlakteafwerkingsopties
- Geslepen afwerking — typisch Ra 0.2–1.6 µm afhankelijk van schijfspecificatie
- Fijnafwerking met een geveilde, fijnkorrelige schijf voor afdichtingsvlakken, lageroppervlakken en referentiedatums
- Kruislings structuurpatroon (geregeld door tafelsnelheid en traverse) waar het functioneel voordelig is
- Ontbramen en randbreuk aan alle externe randen om beschadiging bij hantering te voorkomen
- Licht honen of lappen voor ultra-vlakke referatievlakken op aanvraag
- Afwerkingen na het slijpen: zwarte oxide, passivering, lichte olie, roestwerende film of beschermende was
- Coating en lakken op tegenoverliggende (niet-geslepen) vlakken wanneer de tekening dit vereist
- Lasermarkering en graveerwerk voor onderdeelnummers, datums en traceercodes
Ontwerpoverwegingen (DFM-tips)
- Definieer één enkele primaire geslepen referentie en verwijs andere kenmerken ernaar. Een duidelijke referentie vermindert de opspan- en inspectietijd.
- Geef vlakheid en evenwijdigheid afzonderlijk aan. Een werkstuk kan beide nodig hebben — maar één enkele strakke specificatie vermindert ambiguïteit bij inspectie.
- Voor dunne werkstukken, geef de maximale dikte op en bevestig dat het werkstuk vlak gehouden kan worden tijdens het slijpen. Niet-ondersteunde dunne secties buigen door onder de magnetische klem.
- Voor geharde werkstukken, geef de hardheidsspecificatie en eventuele eerdere warmtebehandelingsstappen aan. Zwaar materiaal op gehard staal verhoogt de slijpschijfslijtage en cyclustijd.
- Identificeer beschermde zones die niet geslepen mogen worden — bijvoorbeeld een voorbewerkte positioneringsvlak of een gehard gebied. Plan de spanvoorziening en het programma hieromheen.
- Laat een kleine afkanting of randbreuk toe op alle externe randen van het geslepen vlak om afbrokkelen en behandelesschade te voorkomen.
- Als beide zijden van het werkstuk evenwijdig moeten zijn, geef dan aan of beide zijden geslepen moeten worden of één zijde slijpen en de andere afschuren. Tweezijdige grinding voegt opstarttijd toe.
- Voor doorgeharde of onderbroken oppervlakken, markeer het gebied op de tekening zodat een stabielere schijf en zachtere parameters gebruikt kunnen worden.
- Geef de verwachte eindafwerking op met een Ra-waarde, niet met een kwalitatieve beschrijving zoals "glad" of "fijn".
Industrieën en toepassingen
- Matrijzen en gietvormen — stempel-setreferentievlakken, boggervoeren, uitwerpgeleideplaten, geleidebussen
- Industriële machines — spanplaat, geleiderails voor machinegereedschap, vlakschuine afstandsstukken, precisie-afstandsstukken
- Automotive — remvoeringplaten, transmissiescheiderplaten, ventielbehuizing-referentievlakken
- Lucht- en ruimtevaart — afdichtingsvlakken op actuatoren, grondreferentieplaten voor montagetechnologie
- Hydrauliek en vloeistofkracht — ventielafdichtingsvlakken, verdeelstukmontagevlakken, pompdekselvlakken
- Gereedschap en meetinstrumenten — precisie-vierkanten, hoekplaten, meetblokken, sinusplaten
- Halfgeleiders en elektronica — vacuümkamer-referentieplaten, spanenbasis voor inspectiesystemen
Kunt u geharde onderdelen slijpen?
Ja. Vlakslijpen is zeer geschikt voor geharde staalsoorten, gereedschapsstaal en wolfraamcarbide tot HRC 65, met de juiste slijpschijfspecificatie, africhterstrategie en koelmiddel. De hardheidsspecificatie moet op de tekening staan zodat de juiste slijpschijf wordt geselecteerd.
- Afdichtingsvlakken
- Referentie-datums
- Precisie-shims
- Geharde slijtplaten
- Geslepen gereedschapsvlakken
—
Hoe dun kan een onderdeel zijn en nog steeds vlak geslepen worden?
Dunne onderdelen (onder ongeveer 2 mm) vereisen extra zorg: een fijnmazige magnetische klemplaat, een dragerplaat of een speciaal spanmiddel. Wij beoordelen werk met dunne doorsnedes in de offertestadium zodat de juiste spaninrichting gepland wordt.

