

Часто задаваемые вопросы
Каков типичный припуск на цилиндрическое шлифование?
Для предварительно обработанных или предварительно термообработанных деталей типичный припуск составляет 0.2–0.4 mm на сторону. Закаленная инструментальная или подшипниковая сталь может требовать 0.3–0.5 mm на сторону, чтобы круг мог компенсировать деформацию и обезуглероживание.
Может ли цилиндрическое шлифование обеспечить ±0.0025 mm по диаметру?
Да, на выбранных элементах при использовании прецизионного цилиндрического шлифовального станка, правильной правки круга и стабильной детали. Обычно это применяется для посадок подшипников, калибровочных элементов и базовых диаметров, а не для всей детали.
Какая разница между цилиндрическим и бесцентровым шлифованием?
Цилиндрическое шлифование удерживает деталь на центрах или в патроне, поэтому оно подходит для деталей с определенной осью, буртами, конусами и внутренними диаметрами. Бесцентровое шлифование подает деталь между регулирующим и шлифовальным кругом и лучше всего подходит для высокообъемных мелких цилиндрических элементов без буртов.
Контролируемый параметр | Круглость, биение и чистота поверхности вращающихся поверхностей |
|---|---|
Типичные заготовки | Валы, шпиндели, ролики, втулки и точные отверстия |
Способ крепления | Центры, патрон или приспособление, выровненные по функциональной оси |
Проверка источника | Функциональная ось плюс план проверки на круглость и радиальное биение |
Контакт круга и тепловыделение
Можно рассматривать закалённую сталь, легированную сталь, нержавеющую сталь, инструментальную сталь, чугун и цветные металлы. Твёрдость материала, выбор круга, жёсткость и контроль охлаждающей жидкости влияют на достижимый результат.
Чистовая обработка и защита
Защищайте точные диаметры при транспортировке и последующей обработке. Если требуются покрытия, определите, наносятся ли они до шлифования или требуется контролируемое шлифование после покрытия.
Вопрос | Причина для решения до выпуска |
|---|---|
Подвергается ли деталь термообработке? | Состояние материала может влиять на выбор круга, припуск и риск деформации. |
Какое состояние кромки приемлемо? | Функциональные кромки, декоративные поверхности и сборочные поверхности могут требовать различных инструкций по удалению заусенцев. |
Проверка круглости и биения
Приоритеты контроля обычно включают диаметр, круглость, цилиндричность, конусность, биение, расположение уступа, чистоту обработки поверхности и посадку с сопрягаемым подшипником, уплотнением или отверстием.
Ключевые параметры процесса
Параметр | Типичное значение |
|---|---|
Допуск на диаметр | ±0.005 mm до ±0.025 mm стандарт, ±0.0025 mm по запросу |
Точность формы | 0.001 mm до 0.003 mm (в зависимости от диаметра и материала) |
Цилиндричность | 0.003 mm до 0.008 mm по всей длине элемента |
Биение относительно базовой оси | 0.002 mm до 0.005 mm TIR |
Шероховатость поверхности Ra | 0.2 —м до 0.8 —м (8 до 32 —дюйм) |
Макс. диаметр детали (OD) | До 320 mm (больший по запросу) |
Макс. диаметр детали (ID) | До 200 mm отверстие |
Макс. длина шлифования | До 1000 mm между центрами |
Мин. длина элемента | 1 mm плечо или торец |
Диапазон размера партии | 1 прототип до 5000+ производственных деталей |
Стандартный срок изготовления | 5–10 рабочих дней для прототипов, 2–4 weeks для производства |
Принятые форматы файлов | STEP, IGES, X_T, DWG/DXF, PDF чертеж |
Типичная машина | Studer S33, Studer S31, Okamoto ACC, Shigiya GPS, цилиндрические OD/ID шлифовальные станки с устройствами для правки C-axis |
Материалы, которые мы обрабатываем
- Закалённые легированные стали – 4140, 4340, 8620 (сквозная закалка до 28–62 HRC).
- Подшипниковые и инструментальные стали – 52100 (SUJ2), A2, D2, H13, S7, M2, SKD11, SKD61.
- Нержавеющие стали – 304, 316, 410, 420, 17-4 PH, 15-5 PH (отожжённые или H900–H1150).
- Углеродистые и конструкционные стали – 1018, 1045, A36, S355.
- Цементованные стали – финишная обработка до и после шлифования цементованных или азотированных поверхностей.
- Чугуны – серый чугун, ковкий (высокопрочный) чугун, ЧС.
- Цветные сплавы – алюминий 6061/7075, латунь C360, медь C110, бронза C932.
- Инструментальные и быстрорежущие стали – AISI M2, M4, T1, ASP2060.
- Сплавы высокого сопротивления – Inconel 625/718, Hastelloy, Monel 400 (с кругами CBN).
- Твердое хромирование и азотированные поверхности – чистовое шлифование после хромирования или азотирования.
Стандартные допуски и достижимая точность
Круглое шлифование является финишной операцией, поэтому допуски, как правило, уже, чем при точении или фрезеровании. Приведенные ниже значения являются реалистичными для производственных круглошлифовальных станков и зависят от жесткости детали, выбора круга и состояния материала.
- ±0.025 mm общий допуск круглого шлифования (по умолчанию).
- Прецизионная цилиндрическая шлифовка ±0.010 mm на закаленных подшипниковых и инструментальных сталях.
- Сверхпрецизионная обработка ±0.0025 mm выбранных элементов с верифицированным КИМ процессом.
- ISO 2768-m как допуск общего назначения по умолчанию, ISO 2768-f для более жестких требований.
- Овальность 0.001 mm достижима на закаленных валах малого диаметра.
- Цилиндричность 0.003 mm на типичную длину 100 mm.
- Радиальное биение 0.002 mm до 0.005 mm TIR к функциональной базе.
Контроль качества и проверка
Все цилиндрически шлифованные элементы измеряются относительно функциональной базы чертежа's. Типичный объем контроля включает:
- КИМ (Zeiss, Hexagon, Mitutoyo) – полная проверка GD&T, включая круглость, цилиндричность, соосность, биение и профиль.
- Измеритель круглости/формы – Taylor Hobson Talyrond или аналог для измерения круглости, цилиндричности и гармонического анализа.
- Профилометр шероховатости – Mitutoyo SJ-210 или Mahr Pocket Surf для измерения Ra, Rz и профилограмм.
- Твердомер – Роквелл, Виккерс или Бринелль для измерения объемно-закаленных и цементованных поверхностей.
- Штангенциркули и микрометры – 0.001 mm разрешение OD/ID микрометров, глубиномеры и нутромеры для промежуточных проверок.
- Проверка первой детали (FAIR / AS9102) – полный отчет о размерах первой детали перед запуском в производство.
- Промежуточные проверки – диаметр, круглость и шероховатость поверхности, измеряемые через определенные интервалы в процессе обработки.
- Итоговый протокол проверки – цифровой отчет с измеренными значениями, PDF КИМ и сертификаты на материал / термообработку при необходимости.
Конструктивные рекомендации (советы по проектированию для производства)
- Обеспечьте чистый центральный паз или центральную выемку – работа между центрами требует постоянных баз для контроля биения.
- Обеспечьте припуск для шлифования закалённых поверхностей – от 0.2 mm до 0.4 mm на сторону является безопасным припуском для чистового шлифования предварительно закалённой заготовки.
- Избегайте глубоких узких канавок – ширина канавки должна быть ±3 — радиус круга для обеспечения правки и доступа.
- Используйте радиусы вместо острых углов – минимальный радиус скругления 0.5 mm уменьшает прижог и вибрацию круга.
- Задайте биение относительно функциональной базы, а не поверхности заготовки – свяжите круглость и соосность с той же осью, вокруг которой деталь вращается при сборке.
- Указывайте шероховатость поверхности для каждого элемента – посадка подшипника Ra 0.4 мкм отличается от нефункциональной цапфы при Ra 1.6 мкм.
- Избегайте тонких стенок в приспособлениях для шлифования – деформация под давлением круга может контролироваться материалом, приспособлением или стратегией шлифования.
- Учитывайте последовательность термообработки – шлифуйте после термообработки, когда необходимо достичь окончательной твёрдости и геометрии.
- Добавьте безопасную зону зажима – защитите обработанные диаметры, оставив немахеный уступ для контакта с патроном или приспособлением.
- Различайте уплотнительные и подшипниковые диаметры – уплотнительная поверхность обычно требует более высокого качества обработки и круглости, чем некритический шейка.
Как получить расчёт стоимости
Отправьте нам файл САПР 3D (STEP, IGES, X_T или нативный), чертеж 2D с GD&T, марку и состояние материала (отожжённый или предварительно закалённый), требуемое количество, целевую чистоту поверхности, критические допуски и любую информацию о сопрягаемых деталях или сборке. Мы возвращаем анализ DFM, ориентированный на базы и припуск на обработку, реалистичный срок изготовления и стоимость единицы с разбивкой по сырью, обработке, шлифовке, контролю и отделке.
Последовательность технологического процесса и производства
Цилиндрическое шлифование обычно является последним этапом механической обработки перед контролем и отгрузкой. Приведённая ниже последовательность представляет собой стандартный маршрут от поступающего материала к сертифицированной обработанной детали. Подэтапы корректируются в зависимости от состояния материала (отожжённый или предварительно закалённый), припуска на обработку и приоритета элемента, указанного на чертеже.
- Приёмка и проверка материала – Поступающие прутки или предварительно обработанные заготовки проверяются на соответствие сертификату качества (MTC) по марке, номеру плавки и состоянию. Твёрдость проверяется на образце или непосредственно на материале, если сертификат качества отсутствует.
- Предварительная обработка (точение / фрезерование) – Черновая и чистовая обработка наружного диаметра на токарном станке с ЧПУ оставляет определенный припуск на обработку 0.2–0.4 mm на сторону для чистового шлифования и 0.3–0.5 mm на сторону для закаленного или деформированного материала. Центровые отверстия (DIN 332 Форма R или AR) сверлятся или зенкеруются для поддержки работы в центрах.
- Снятие напряжений (при необходимости) – Предварительно закаленные или сильно обработанные детали подвергаются субкритическому снятию напряжений (напр. 580–620 —– для легированной стали) перед закалкой для уменьшения деформации при термообработке.
- Термообработка – Сквозная закалка, цементация, нитроцементация или индукционная закалка выполняются квалифицированным субпоставщиком. Твердость, глубина слоя и металлургические требования проверяются на образцах-свидетелях.
- Правка после термообработки (при необходимости) – Длинные тонкие валы проверяются на биение; детали с биением более 0.05–0.1 mm TIR подвергаются прессовой или ротационной правке для обеспечения равномерного припуска на шлифование.
- Очистка и подготовка к шлифованию – Окалина и обезуглероживание удаляются легким цилиндрическим точением или шлифовальной лентой при необходимости; центровые отверстия восстанавливаются повторным точением или притиркой для восстановления чистых баз.
- Установка на круглошлифовальном станке – Деталь устанавливается в центрах, в 3-кулачковом патроне или на оправке/приспособлении в зависимости от обрабатываемого элемента. Круг профилируется алмазным резцом или ротационным устройством для правки.
- Черновое шлифование – Высокая удельная производительность съема материала (Q' > 8 mm?/мм—с) с использованием круга из электрокорунда или CBN с зернистостью 60. Многократные пружинные проходы обеспечивают термическую стабильность.
- Выхаживание и чистовое шлифование – Меньшая скорость круга и подача (Q' 0.5–2 mm?/мм—с) с использованием круга с зернистостью 80–120, окончательная обработка до заданного диаметра, круглости, цилиндричности и параметра Ra.
- Шлифование уступа / поверхности / конуса – Угловая правка круга или отдельная операция создаёт заточку уступа, фаску или конус согласно чертежу.
- Шлифование внутренних диаметров (при необходимости) – Внутренние диаметры шлифуются на специальном станке для шлифования отверстий или на универсальном круглошлифовальном станке с приспособлением для внутреннего шлифования.
- Суперфиниширование (при указании) – Мелкозернистый брусок совершает колебания под низким давлением на детали для получения шероховатости Ra ниже 0.1 мкм для подшипниковых или уплотнительных поверхностей.
- Удаление заусенцев и промывка – Лёгкая ручная зачистка или вращающейся щёткой удаляются заусенцы, затем проводится промывка водой и сушка.
- Окончательная проверка – Контроль размеров, геометрии и качества поверхности согласно чертежу. Результаты измерений на КИМ, Талиронде и Пертометре архивируются.
- Маркировка, упаковка и отгрузка – Лазерная маркировка номера детали/партии, упаковка в противокоррозионный пакет с ингибитором VCI, упаковка в картонную коробку с пенопластовыми вкладышами и оформление сертификата качества.
Справочник свойств материалов
Справочные значения для материалов, обычно обрабатываемых круглым шлифованием. Предел прочности / предел текучести и твёрдость являются типичными для состояния, наиболее часто подвергаемого шлифованию; обрабатываемость указана относительно стали AISI 1212 при 100%.
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Рейтинг обрабатываемости (%) |
|---|---|---|---|---|---|
Низкоуглеродистая сталь 1018 (без термообработки) | 7.87 | 440 | 370 | 131 | 70 |
Среднеуглеродистая сталь 1045 (отожжённая) | 7.85 | 625 | 530 | 190 | 55 |
Легированная сталь 4140 (Q&T 28–32 HRC) | 7.85 | 1020 | 900 | 290 | 50 |
Подшипниковая сталь 52100 (сквозной закалки) | 7.81 | 2240 | 1900 | 650 (HV) | 35 (рекомендуется CBN) |
Инструментальная сталь D2 (Q&T 58–60 HRC) | 7.70 | 1860 | 1650 | 620 (HV) | 25 (только CBN) |
Инструментальная сталь H13 (Q&T 50–52 HRC) | 7.80 | 1640 | 1380 | 530 | 40 |
Нержавеющий 304 (отожжённый) | 8.00 | 620 | 290 | 180 | 45 |
Нержавеющий 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 | 40 |
Азотированный 4140 (слой 0.5 mm) | 7.85 | 1100 | 950 | 950 HV1 (слой) | 30 (CBN / керамика) |
Инконель 718 (состаренный) | 8.19 | 1430 | 1180 | 460 | 12 (CBN / керамика) |
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Латунь C360 (в состоянии поставки) | 8.50 | 510 | 380 | 130 | 100 |
Серый чугун Класс 30 | 7.20 | 260 | — | 210 | 75 |
Факторы стоимости и сроков поставки
Стоимость и сроки выполнения при цилиндрическом шлифовании определяются состоянием материала, величиной снимаемого припуска и количеством параметров, требующих строгого контроля. Закаленные детали требуют более тонких, медленных проходов с использованием круга CBN или керамического круга; длинные тонкие валы нуждаются в опоре между центрами; жесткие допуски формы и расположения (GD&T) увеличивают время контроля. Приведенные ниже значения являются типичными для производства мелких и средних партий в условиях ремонтной мастерской.
Сценарий | Количество | Типичный срок изготовления | Основные факторы стоимости |
|---|---|---|---|
Прототип из мягкой стали, 1–5 шт. | 1–5 скидка | 3–7 рабочих дней | Время наладки, одноточечное крепление, контроль на КИМ |
Упрочнённый 4140 малая серия, ±0.01 mm | 10–50 скидка | 7–12 рабочих дней | Очередь на термообработку, подготовка круга CBN, программа правки |
Подшипниковая сталь 52100, ±0.005 mm | 50–200 выкл | 2–3 weeks | Сертификат термообработки, КИМ, FAIR/AS9102, сегрегация |
Производственный вал, ±0.01 mm, 1000+ выкл | 1000–5000 выкл | 3–5 weeks | Время цикла, ресурс круга, промежуточный контроль, упаковка |
Вал Inconel 718, ±0.01 mm | 20–100 выкл | 3–5 weeks | Стоимость круга CBN, низкая MRR, удержание стружки, сертификация |
Шлифование отверстий, закаленная втулка, ±0.005 mm | 10–50 выкл | 2–3 weeks | Настройка внутреннего шпинделя, оправка, контроль калибром отверстия |
Длинный вал >600 mm, 4 шейки | 5–25 выкл | 2–4 weeks | Станок с длинным столом, люнеты, контроль биения |
Аэрокосмическая, полный FAIR / AS9102 | любой | +3–7 days vs стандарт | Первичная инспекция, прослеживаемость, FAI отчет |
Распространенные дефекты и их предотвращение
Дефект | Причина | Профилактика |
|---|---|---|
Термический ожог (белый или тёмный слой повторной закалки) | Чрезмерный контакт круга, затупленный круг, низкий расход СОЖ или материал с низкой теплопроводностью | Используйте острый круг, уменьшите подачу, увеличьте количество проходов выхаживания, проверьте положение сопла СОЖ, переходите на CBN для закалённых деталей |
Вибрация / волнистость на шлифованной поверхности | Рекомендательная вибрация системы круг/деталь/регулятор, ослабленные центры, изношенные подшипники шпинделя | Балансируйте круг, профилируйте соосно, проверьте биение шпинделя, увеличьте скорость обработки, добавьте демпфирование, проверьте качество центров |
Конусность по длине детали | Несоосность оси шпинделя к кругу, несоосность передней/задней бабки, неравномерный износ по ширине круга | Повторно выровняйте станок по контрольному валику, выставите дрессировочное устройство по столику, обработайте круг для компенсации |
Плохая круглость (дольчатая или овальная форма) | Центры изношены, заготовка деформирована усилием зажима, биение шпинделя, гармоники от регулятора | Пришабрить или заменить центры, перейти на 4-кулачковый патрон с проверкой биения, проверить TIR шпинделя, снять внутренние напряжения перед чистовой обработкой |
Засаливание круга (зашлифованная поверхность, полосы прижога) | Мягкий материал заготовки забивается в поры круга, неправильная марка для материала, недостаточная правка | Используйте круг с более открытой структурой, переходите на более мягкую марку, правите чаще, рассмотрите другую связку |
Резкие выступы шероховатости или срыв | Загрязненная СОЖ, загрязненная деталь, поврежденное зерно шлифовального круга, подача слишком высока на последнем проходе | Профильтровать и заменить СОЖ, очистить приспособление, переточить круг, добавить выхаживающий проход с уменьшенной подачей |
Дрейф размера в течение серии деталей | Износ круга, тепловое расширение шпинделя/детали, повышение температуры СОЖ, дрейф компенсации правки | Периодический промежуточный контроль размеров, компенсация правки, стабилизированная тепловая среда, автоматические циклы правки круга |
Деформация детали под давлением круга | Длинная тонкая деталь, слабое крепление, чрезмерная радиальная сила при черновой обработке | Добавить люнет, уменьшить глубину чернового врезания, выполнять уравновешенные проходы с обоих концов, перейти на материал с более высоким модулем упругости |
Сравнение с сопутствующими процессами
Аспект | Цилиндрическое шлифование | Альтернатива | Когда выбирать |
|---|---|---|---|
Возможности обработки твёрдых материалов | До 65 HRC со шлифовальными кругами из CBN или керамики | Точение твёрдых материалов: до 62 HRC с инструментом из PCBN | Выберите шлифование для закалённых диаметров менее ±0.01 mm, точную круглость и чистоту поверхности менее 0.4 —мкм Ra |
Производительность | Медленнее на деталь, но стабильно и надёжно при длительных прогонах | Токарная обработка закалённых материалов: более высокий съём материала, более быстрый цикл | Выберите шлифование, когда количество деталей среднее или когда требуется сочетание чистоты поверхности/класса точности с контролем формы |
Геометрия детали | Ступенчатые валы, бурты, конусы, внутренние диаметры, шпоночные пазы на чистовую обработку | Бесцентровое шлифование: только прямые простые цилиндры | Выберите цилиндрическую обработку для деталей с элементами, концентрическими элементами или внутренними диаметрами |
Целостность поверхности | Остаточные сжимающие напряжения, низкое металлургическое повреждение при контролируемых параметрах | Токарная обработка на твёрдую: возможны растягивающие остаточные напряжения и белый слой | Выберите шлифование для валов, подверженных усталостным нагрузкам, подшипников и вращающихся компонентов |
Крепление заготовки | Между центрами, в патроне или на оправке — определённые базы | Бесцентровое шлифование: опорный нож, нет определённой базы | Выбирайте цилиндрическую форму, когда соосность/биение относительно определённой базы критична |
Упаковка, доставка и документация
Обработанные поверхности защищены от повреждений при транспортировке и коррозии при хранении. Схема упаковки масштабируется в зависимости от размера детали, чувствительности поверхности и пункта назначения. Стандартные документы прилагаются к каждой отправке, аэрокосмическая и медицинская документация выдаётся по запросу.
- Первичная упаковка – противокоррозионная упаковочная бумага или пакет с летучим ингибитором коррозии (VCI) для деталей из чёрных металлов; полиэтиленовый пакет для чистых помещений для медицинских деталей и деталей для полупроводников со шлифованными поверхностями.
- Разделение деталей – Пенопластовые пакеты, индивидуальные обработанные полости или гофрированные перегородки предотвращают соприкосновение диаметров друг с другом.
- Наружная тара – Гофрокартон с двойными стенками с защитой кромок; нестандартный фанерный ящик для валов длиннее 600 mm или любой сборки свыше 25 kg.
- Индикаторы удара и наклона – Включены в отправки для аэрокосмической, медицинской отраслей и отправки высокой стоимости для защиты от несанкционированного вскрытия.
- Маркировка – Каждый пакет или перегородка промаркированы номером детали, номером партии и количеством; наружная тара промаркирована весом брутто, габаритными размерами и кодом ТН ВЭД.
- Варианты доставки – Стандартная грузовая доставка, ускоренная авиа и международная перевозка DDP/DAP. Ручная доставка критических запчастей по запросу.
- Стандартные документы – Сертификат соответствия (C of C) со ссылкой на чертеж и ревизию.
- Сертификат на материал – Сертификат заводских испытаний (MTC) или сертификат инспекции 3.1/ 3.2 согласно EN 10204.
- Сертификат термообработки – Режим работы печи, твердость и отчет о глубине слоя, когда термообработка включена в объем.
- Отчет о первом изделии – AS9102 FAIR или эквивалентный координатный отчет о размерах для первой производственной детали.
- Отчет о промежуточной/окончательной инспекции – Цифровой PDF с измеренными размерами, графиками круглости/цилиндричности и значениями шероховатости поверхности.
- Прослеживаемость – Номер плавки, партия и штампы оператора сохранены в цифровом маршрутном листе минимум 7 лет (аэрокосмос/медицина: 30 лет).
Ротационная база
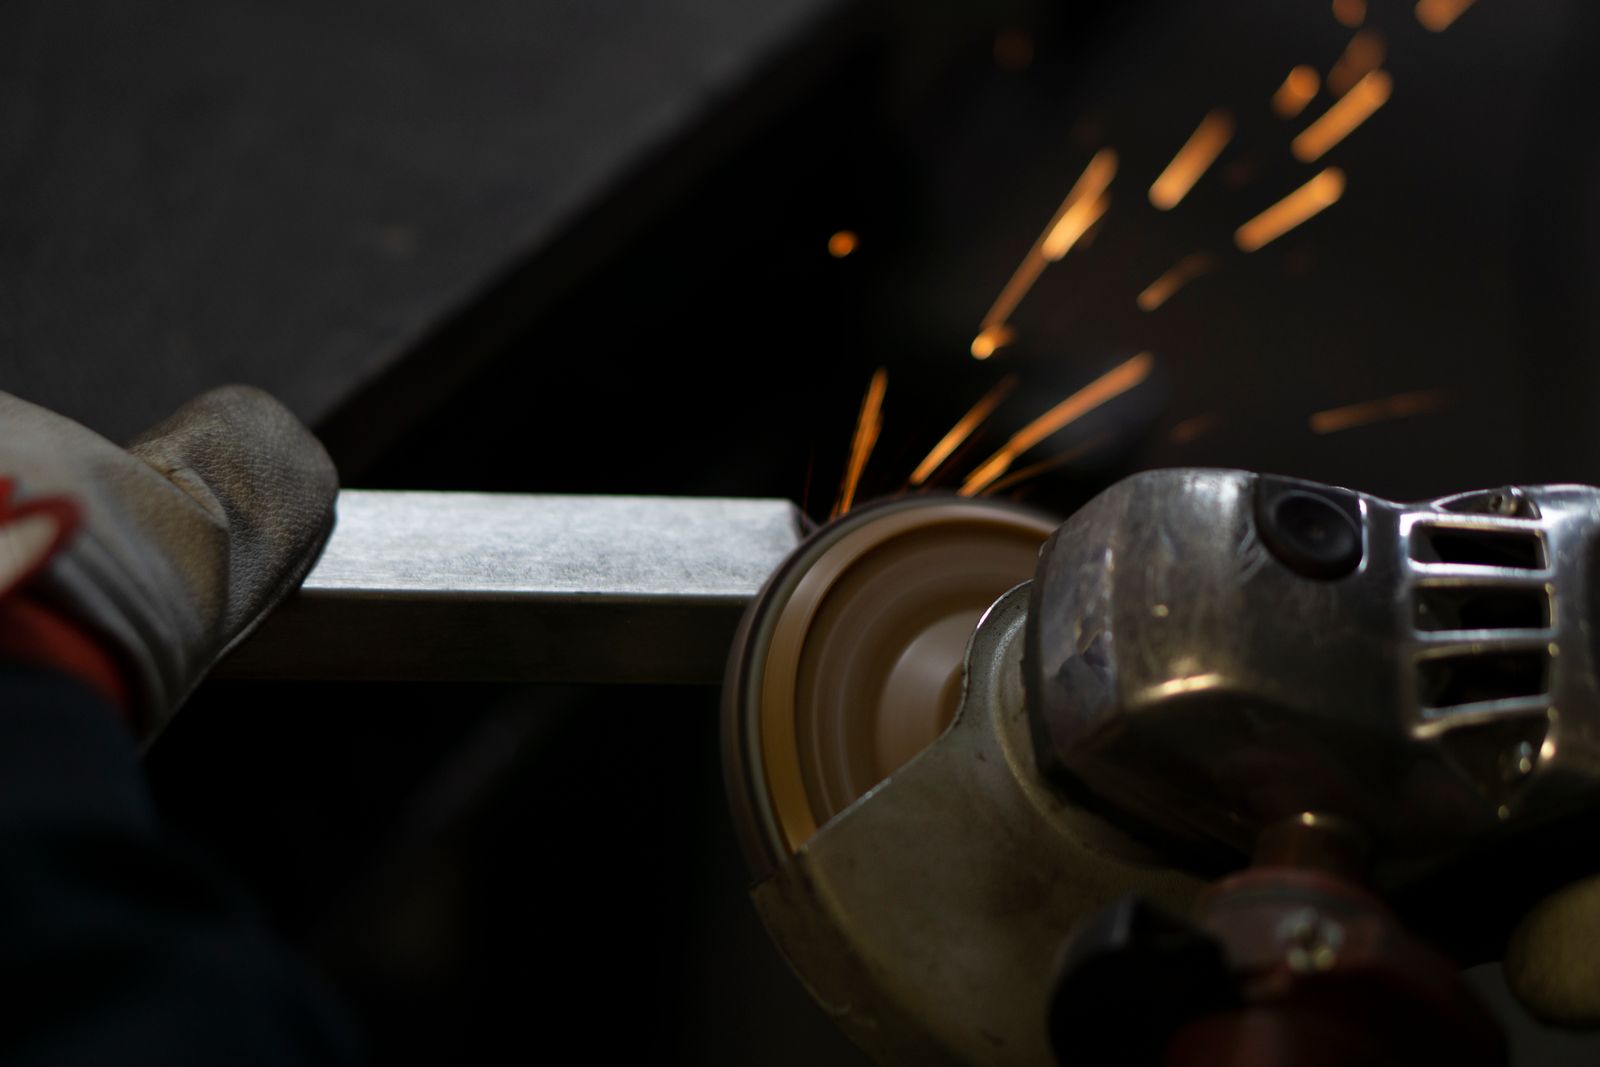
Цилиндрическая шлифовка улучшает наружные или внутренние диаметры путём подвода абразивного круга к вращающейся заготовке. Она часто выбирается для валов, цапф, отверстий, конусов и других вращающихся элементов, где размер, круглость, биение или состояние поверхности более критичны, чем то, что может обеспечить только черновая обработка.
Типы конструктивных элементов
Подходящие элементы включают цапфы подшипников, уплотнительные диаметры, конические посадки, валы с плотной посадкой, точные отверстия, золотники клапанов, поверхности роликов и концентрические ступенчатые диаметры.
Функциональный результат | Что должно быть указано на чертеже |
|---|---|
Посадка / перемещение / уплотнение | Определите функциональную ось и укажите диаметр, длину, биение, соосность, конусность, чистоту поверхности и сопрягаемый компонент при необходимости. Обеспечьте центры, припуск на зажим или безопасную зону зажима, если этого требует конструкция детали. |
Контекст детали | Типичные компоненты включают валы, шпиндели, ролики, гидравлические детали, точные втулки, компоненты приводной системы, детали калибров, а также оснастку для обработки после термообработки. |
Стратегия диаметра, конуса и уступа
Маршрут начинается с установки компонента в центрах, патроне или приспособлении относительно его функциональной оси. Круг правится, заготовка обрабатывается черновым способом до размера, а чистовые проходы планируются для достижения требуемого диаметра, состояния поверхности и соотношения с уступами или соседними элементами.
Перед шлифованием | Во время шлифования | После шлифования |
|---|---|---|
Припуск, базы, стабильная опора | Состояние круга, температура, проходы, охлаждающая жидкость, проверки геометрии | Зачистка, защита, контроль, упаковка |
РИСКИ ПРОЦЕССА: Нагрев, тонкие сечения, прерывистые поверхности и неустойчивая опора могут иметь такое же значение, как номинальный размер.
RFQ, готовый к приёмочному контролю
Поставка | Почему это важно |
|---|---|
Схема базирования и критическая геометрия | Соединяет окончательную поверхность с функциональной базой детали'. |
Информация о сопрягаемой детали или посадке | Позволяет плану процесса сосредоточиться на интерфейсе, который действительно определяет характеристики. |
Требования к поверхности и кромкам | Избегает отождествления косметических и функциональных требований. |
Варианты обработки поверхности
- После шлифования – 0.4 —m Ra типично для стали, 0.2 —m Ra на закалённых подшипниковых сталях.
- Тонкое шлифование / суперфиниширование – до 0.05 —m Ra для уплотнительных или подшипниковых поверхностей.
- Дробеструйная обработка (стеклянные шарики / оксид алюминия) – равномерный матовый вид без изменения размеров.
- Пассивирование – ASTM A967 / A380 на нержавеющих сталях после шлифования.
- Чёрное оксидирование – MIL-DTL-13924D Класс 1 или 4 по шлифованной поверхности.
- Гальваническое покрытие – твёрдый хром, химический никель или декоративный хром, наносимый до или после чистового шлифования.
- Твёрдое анодирование (Тип II / Тип III) – для алюминиевых валов и втулок.
- Порошковая окраска и мокрая окраска – с маскировкой точных диаметров и посадочных мест подшипников.
- Полировка – зеркальная отделка декоративных элементов из нержавеющей стали или алюминия.
- Лазерная маркировка – номера деталей, базы или прослеживаемость на буртах или торцах вдали от шлифованного диаметра.
Следует ли шлифовать до или после термообработки?
Для точных допусков и закалённых поверхностей шлифуйте после термообработки. Твёрдое точение с последующей чистовой шлифовкой также широко применяется для серийных деталей, где важен цикл обработки.
Какой шероховатости поверхности можно достичь?
Стандартная цилиндрическая шлифовка достигает 0.2–0.4 мкм Ra на стали. При суперфинишной обработке или чистовых шлифовальных проходах, 0.05–0.1 мкм Ra достижимо на подшипниковых и уплотнительных поверхностях.
Предоставляете ли вы протоколы проверки?
Да. Стандартный протокол проверки с измеренными размерами и чистотой поверхности включен, а полные отчеты CMM / FAIR (AS9102) доступны по запросу.
Отраслевые стандарты и сертификаты
- ISO 9001:2015 – Основа системы менеджмента качества; стандарт для общих промышленных заказчиков.
- AS9100D – Аэрокосмическая СМК, требуемая для валов критических по полету, пальцев шасси и исполнительных стержней.
- ISO 13485:2016 – СМК медицинских устройств для валов хирургических инструментов, ортопедических рукояток и стоматологических заготовок.
- IATF 16949 – автомобильная система менеджмента качества (QMS) для компонентов трансмиссии, рулевого управления и приводных линий.
- NADCAP AC7110 / AC7112 – аккредитация специальных процессов для термообработки и улучшения поверхности, используемых на закалённых деталях перед шлифованием.
- RoHS & REACH – соответствие требованиям европейских рынков; ограничивает определённые вещества в любом покрытии или отделке, применяемых после шлифования.
- ITAR – требуется для оборонной продукции и контролируемых деталей; ограничивает поток данных и отслеживаемость.
- ISO 2768-1 / ISO 2768-2 – общий допуск (средний / мелкий) для размеров без допусков на чертежах.
- ASME Y14.5-2018 – набор символов и правил GD&T, применяемых к базам, биению и допускам профиля.
- ISO 5459 – базы и системы баз, указанные в протоколах контроля.
- ASME B89.1.5 / ISO 230 – приёмочные и воспроизводимые испытания для станков, используемых при квалификации.
- ISO 10360 – Приёмочный тест КИМ для проверки шлифованных поверхностей.
- SAE AS9102 – Формат отчёта о проверке первого изделия для аэрокосмической отрасли.
Связанные компетенции и дополнительные услуги
Круглое шлифование редко является единственным процессом при изготовлении точного вала или втулки. Следующие операции могут выполняться совместно с круглым шлифованием на одной детали, в одной партии или в рамках одного договора поставки. Объединение их в одном заказе сокращает время транспортировки, погрузочно-разгрузочных работ и контроля.
- Токарная обработка с ЧПУ (черновое точение наружной поверхности / предварительное шлифование) – подготовка заготовки перед шлифованием на токарных станках с приводным инструментом с оставлением расчётного припуска для чистового шлифования.
- Твёрдое точение (предварительная обработка закалённых деталей) – инструмент из ПКНБ удаляет 80–95% припуска перед шлифованием, сокращая время цикла обработки закалённых валов.
- Плоское шлифование – сопутствующий процесс для обработки уступов, торцов и плоских базовых поверхностей на том же валу или корпусе.
- Бесцентровое шлифование – применяется, когда в одной партии имеются крупные серии деталей простой геометрии (штифты или стержни), не требующие обработки в центрах.
- ID шлифование – Внутренние диаметры и отверстия на той же детали, что и наружные шлифованные элементы.
- Суперфиниширование / хонингование – Чистовая обработка поверхности для уплотнительных и подшипниковых поверхностей ниже 0.1 —м Ra.
- Притирка – Ручная или машинная притирка калибровочных стержней, образцовых колец и контрольных диаметров после цилиндрического шлифования.
- Термообработка – Сквозная закалка, индукционная закалка, азотирование и цементация, согласованные с последовательностью шлифования.
- Электроэрозионная обработка проволокой и погружением – Предварительная формовка пазов, шпоночных канавок и сложных элементов, которые трудно шлифовать на месте.
- Твердое хромирование / химическое никелирование – Наносится до или после чистового шлифования в зависимости от накопления допусков.
- Пассивирование, оксидирование и анодирование – Преобразование поверхности шлифованных деталей из нержавеющей стали, углеродистых сталей и алюминия.
- Контроль на КИМ, Talyrond и Perthometer – Подтвержденные метрологические данные, прилагаемые к сертификату о соответствии.
- Обратное проектирование и подбор образцов – Воссоздание шлифованной поверхности по изношенной или образцовой детали.
- Шейки подшипников
- Диаметры уплотнений
- Конические посадочные места
- Шпиндели и приводные компоненты
- Калибровочные детали
Отрасли и применение
- Автомобильная промышленность – валы трансмиссии, пиньонные валы, золотники клапанов, роторы насосов, рулевые компоненты.
- Аэрокосмос – приводные штоки, пальцы стоек шасси, гидравлические золотники, компоненты механизма отклонения закрылков.
- Медицина – валы хирургических инструментов, рукоятки ортопедических инструментов, заготовки зубных сверл.
- Гидравлика и пневматика – штоки поршней, гильзы цилиндров, золотники клапанов, валы насосов.
- Силовая передача – шейки подшипников, валы шестерен, валы двигателей, проставки редукторов.
- Промышленное оборудование – ролики, оси натяжных устройств, направляющие колонны, шпиндели станков.
- Энергетика – валы турбин, компоненты генераторов, скважинные детали для нефти и газа.
- Полупроводники / метрология – точные измерительные штифты, установочные втулки, калибровочная арматура.
—
—

