

Planning van grote componenten
Het document is georganiseerd rond deze vier planningslenzen.
Selectierichtlijnen
Kies voor groot boren wanneer interne diameter nauwkeurigheid en uitlijning de doorslag geven voor het onderdeel. Algemeen frezen kan ruwe openingen creëren, terwijl draaien beter kan zijn voor boringen op een fundamenteel rotatieonderdeel.
Veelgestelde Vragen
Wat is de grootste boring die u kunt produceren?
Onze HBMs verwerken boren tot ? 1,500 mm standaard, met vloertypemachines die de capaciteit uitbreiden tot boven ? 2,000 mm. Boren boven het standaardbereik worden beoordeeld op staafstijfheid, spaninrichting en gereedschapsbereik voordat er een offerte wordt uitgebracht.
Bieden jullie honen en ID-slijpen in-house aan?
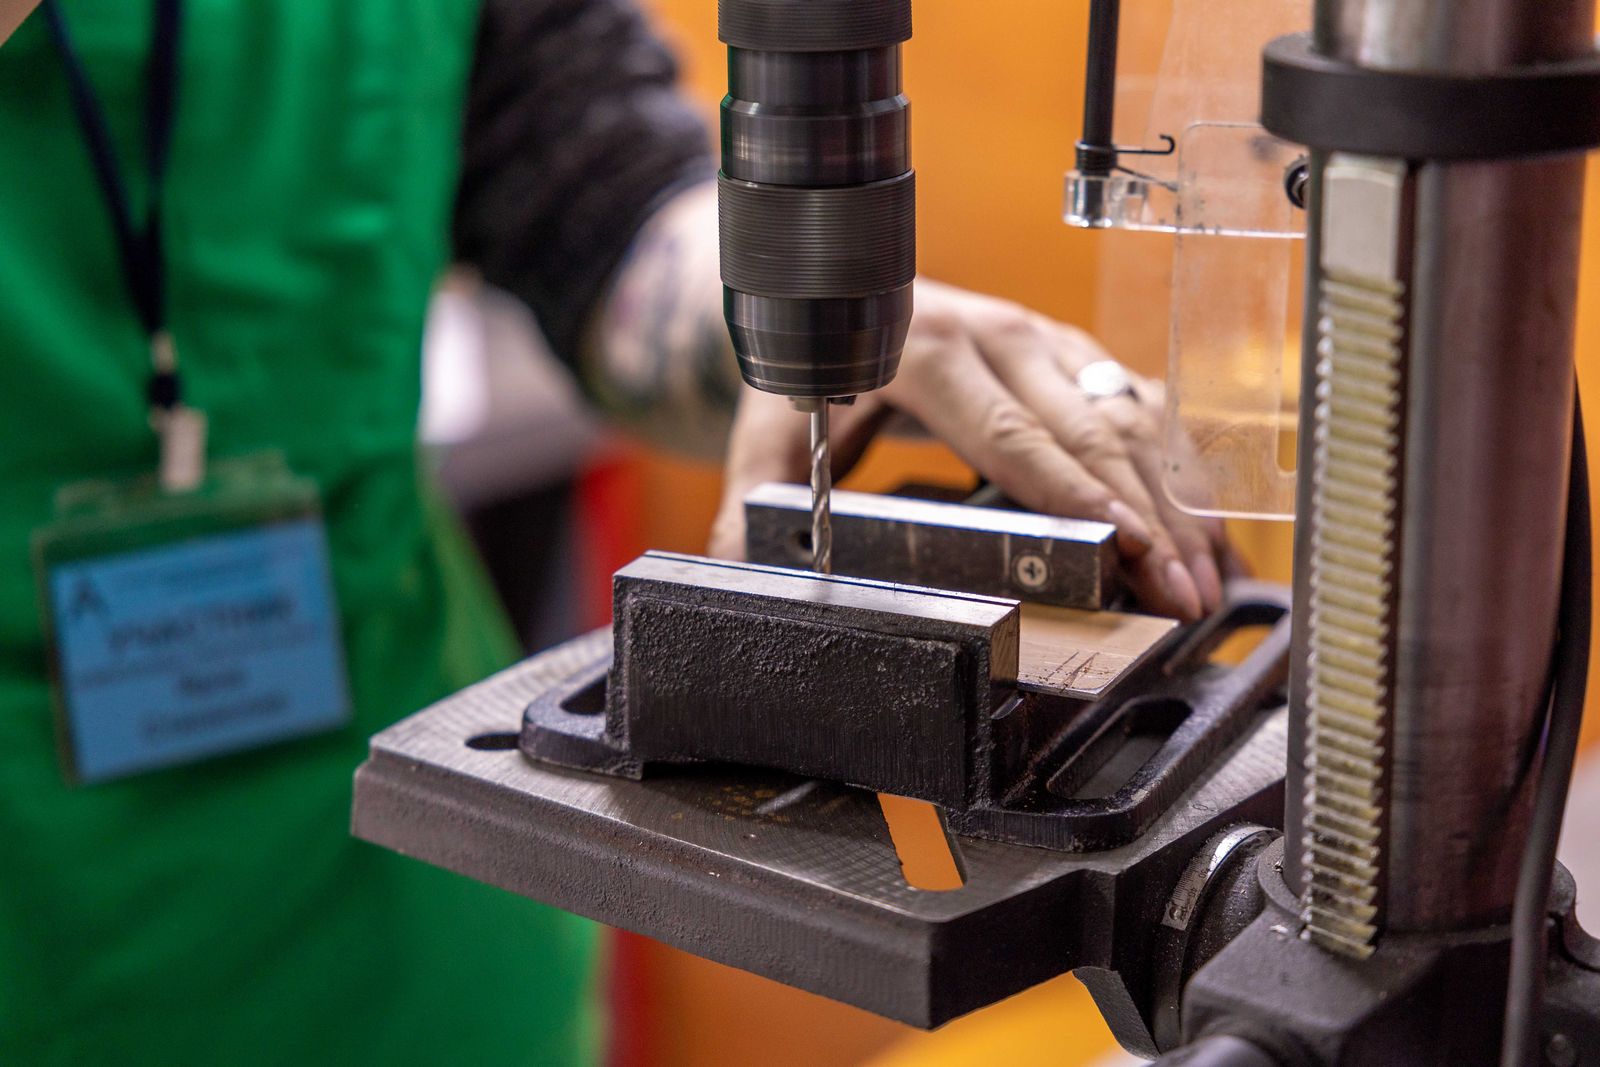
Honen en ID-slijpen zijn beschikbaar als vervolgoperaties, ofwel in-house ofwel via goedgekeurde partners. Deze worden doorgaans gespecificeerd voor hydraulische, pneumatische of lagercilinderboren die Ra onder 0.4 µm vereisen.
Hoe regelt u de haaksheid tussen een boor en een vlak?
Haaksheid wordt geregeld door het werkstuk tegen een geverifieerd vlak te spannen, een lichte schafpassage te maken en te inspecteren met een dial indicator of CMM-sonde tegen het vlak-datum. Voor strengere eisen voegen we een tweede opstelling en gekwalificeerd gereedschap toe.
Geometrie | Grote inwendige diameters, uitgelijnde boorparen, getrapte boren |
|---|---|
Planningsfocus | Booruitlijning, opstelrigiditeit en inspectietoegang |
Materiaal | Staal, gietijzer, aluminium, roestvrij staal, gelast fabricage |
Typisch gebruik | Tandwielkastbehuizingen, machinebases, pompbehuizingen, grote spaninrichtingen |
Booropstelling en referentievlakrelaties
Het traject bepaalt de heersende referentievlakken en lokaliseert de initiële opening. Een starre booropstelling verwijdert progressief materiaal en maakt de boring af terwijl gereedschapsdeflectie, uitlijning, diepte en de relatie tot aangrenzende boringen of montagevlakken worden gemonitord.
Interne oppervlaktestabiliteit en materiaalstabiliteit
Staal, gietijzer, aluminium, roestvrij staal en gelast of gefabriceerd constructies zijn typische werkstukcategorieën. Materiaalstabiliteit en de conditie van het uitgangsmateriaal beïnvloeden de bewerkings- en inspectievolgorde.
Beschermingsplan
Bescherm afgewerkte boren tegen behandelschade, verontreiniging en onbedoelde coating. Als schilderen of verchromen volgt, hebben kritische interne oppervlakken gedefinieerde bescherming of een nabewerkingsplan nodig.
Potentieel probleem | Planningsrespons |
|---|---|
Restspanning of vervorming | Plan ruwbewerking en afwerking in de juiste volgorde met de materiaalconditie en ondersteuningsplan in gedachten. |
Schade door hantering | Definieer beschermende oppervlakken, hijsmethode en verpakking vóór de laatste bewerkingsstap. |
Coating op kritische interfaces | Geef maskingering of een gecontroleerde nabehandeling op. |
Materialen die wij bewerken
Groot boren wordt uitgevoerd op gietijzer, staal, roestvrij staal, aluminium en geselecteerde non-ferro behuizingen en lasconstructies. Het proces is geschikt voor materialen die aankomen als ruwe gietstukken, lasconstructies of dikke platen met geboorde functionele kenmerken.
- Gietijzer: ASTM A48 Klasse 30 / 40, GG25, GGG40 / GGG60 ductiele ijzeren behuizingen
- Koolstofstaal & zacht staal: A36, 1018, 1026, 1045, S275JR, S355JR platen en smeedstaal
- Legeringsstaal: 4140, 4340, 8620 genormaliseerd of voorgehard
- Rvs: 304 / 304L, 316 / 316L, 17-4PH (H1025 / H1150) voor corrosiebestendige behuizingen
- Aluminium: 6061-T6, 6082-T6, 7075-T6 giet- of plaatbehuizingen
- Brons- en koperlegeringen: C932, C954 aluminiumbrons voor lager- en slijtvlakken
- Lasconstructies en fabricagevoorraad: gelast stalen assemblages met relaxatiegloeien voor finish boren
Kwaliteitscontrole & Inspectie
Inspectie van grote uitgeboorde kenmerken richt zich op diameter, rondheid, cilindriciteit, aspositie, haaksheid en de relatie tot een functioneel vlak. Interne diameters worden gemeten met boorgauges, luchtgauges of speciale ID-probes op de CMM.
- CMM-inspectie: brugtype en horizontaalarm CMMs met ID-probing voor interne boren
- Oppervlakteruwheidsmeter: draagbare Ra-testers voor geboord, gehonigd of geslepen oppervlakken
- Hardheidstester: draagbare of bankhardheidstest (Rockwell, Brinell, Vickers) voor materiaalverificatie
- Boorgauges en luchtgauges: inwendige diametermeting voor rondheid en maat in de werkplaats
- Schuifmaten en micrometers: uitwendige dimensie- en OD-referentiecontroles
- Meetklokken en dial meters: slinger, loodrechtheid en vlakschaarheidscontroles
- Eerste artikel inspectie: volledig dimensionaal rapport tegen tekening of model voordat de productie doorgaat
- Tussencontrole: referentie- en boorcontroles tussen ruwbewerking en afwerking voor voorraad- en gereedschapslijtagebeheer
- Eindinspectierapport: maatrapport, rondheid/cilindriciteitsgegevens, materiaalcertificaat en afwerkingsbevestiging
Welk rondheids- en cilindriciteitsniveau kunt u aanhouden?
Standaard boren behoudt 0.02 – 0.05 mm rondheid en 0.03 – 0.05 mm cilindriciteit op de meeste materialen. Voor hydraulische, pneumatische of lagerboringen kan honen de rondheid en cilindriciteit onder 0.01 mm brengen met gecontroleerde oppervlakteafwerking.
Kunt u voorgeharde legeringsstalen behuizingen boren?
Ja, in het 28 – 34 HRC bereik. Voor materiaal boven ~ 45 HRC is hard boren of slijpen meestal de meest kosteneffectieve route, en we zullen het juiste proces in de RFQ offreren.
Wat moet ik opnemen in een offerteaanvraag voor groot boren?
Stuur het 3D model, de 2D tekening met GD&T, materiaalsoort en -conditie, batchhoeveelheid, eventuele vereiste warmtebehandeling, afwerkingsvereisten voor de boring en externe vlakken, kritische toleranties en inspectieverwachtingen. Geef aan of de boring een afgewerkte functionele eigenschap is of een voorvorm voor honen / slijpen.
Hoe een offerte aan te vragen
Om een offerte te maken voor een grote boorklus, stuur het 3D model (STEP, IGES, Parasolid, of native CAD), de 2D tekening met GD&T en datums, materiaalsoort en voorraadvorm (gietwerk, smeedwerk, plaat, lasconstructie), batchhoeveelheid, eventuele warmtebehandeling, vereiste afwerkingen, kritische toleranties op boring- en vlakrelaties, en inspectieverwachtingen.
U ontvangt een DFM review met opmerkingen over boorstrategie, spaninrichting en eventuele tolerantieverfijningen, gevolgd door een schriftelijke offerte met levertijd, stukprijs, afwerkingsopties en inspectierapportomvang.
Processtroom & Productievolgorde
Groot boren volgt een gedefinieerde volgorde van blanketverificatie tot eindinspectie. De route is opgebouwd rond boring-uitlijning, spanvoorzieningen, boringstaaf-stijfheid en de volgorde waarin de boringen en referentievlakken moeten blijven samenvallen. Elke stap hieronder is een discrete productiehandeling met zijn eigen opstelling, gereedschap en inspectiecontrolepunt.
- Materiaalontvangst & verificatie. Binnenkomend materiaal (gietwerk, smeden, laswerk of dikke plaat) wordt gecontroleerd tegen de inkooporder en het materiaalcertificaat: kwaliteit, heatnummer, conditie (gegoten, genormaliseerd, voorgehard) en dimensionele voorraadmaat.
- Voorbewerking & vlakschuwen. Het giet- of laswerk wordt vlakgeschuurd om schone referentievlakken op de datierzijden te creëren. Voor laswerken wordt dit uitgevoerd na een spanningsvereffingscyclus om vervorming te beheersen.
- Spanningsvereffingscyclus (waar vereist). Voor gietwerken en laswerken wordt een tussentijdse spanningsvereffingscyclus uitgevoerd voor het finish boren om boringvervorming door het werkstuk te beheersen.
- Werkstukklemming & spanbouw. Zware spaninrichtingen, hoekplaten of tussenstukken worden gebouwd om het werkstuk te positioneren op de primaire en secundaire datums. De spaninrichting wordt gekwalificeerd om boring-naar-vlak haaksheid te beheersen.
- Spindel & staaf selectie. De spindel en boorstaaf van de horizontale boormachine (HBM) worden geselecteerd op basis van boringdiameter en -diepte. Zwaar boren gebruikt ? 110 – 200 mm spindel; diepe boringen gebruiken langere staven met anti-trillingsgeometrie.
- Voorboren (ruw boren). Voor massief materiaal wordt een voorboor gemaakt met een korte boor of door ruw te bewerken van een opening waar de boorstaaf kan binnenkomen. Voor gietwerken wordt een bestaande kerngat geverifieerd voor maat en locatie.
- Ruwe ruiming. Zware ruwe bewerkingen verwijderen het grootste deel van het materiaal met behulp van enkel-punts ruimgereedschap, waarbij 1 – 3 mm aanzet overblijft voor de afwerking. Staaf verlenging wordt geminimaliseerd om chattering te beheersen.
- Semi-fijn ruimen. Lichte sneden brengen de boring tot binnen 0.2 – 0.5 mm van de eindmaat, met gecontroleerde voeding en snelheid voor oppervlakte-afwerking. Cilindriciteit wordt in dit stadium bewaakt en aangepast.
- Fijn ruimen. Eindmaat sneden worden geproduceerd met een gekwalificeerde fijnruimkop voor nauwe diameter tolerantie, rondheid en cilindriciteit. Anti-vibratie staven en gedempte gereedschapshouders worden gebruikt voor lange boringen.
- Vlakken & vlakheidsmeting. De referentievlakken die de boring perpendiculariteit bepalen worden afgeschaafd naar een schone staat en gecontroleerd tegen de spindelas. Verzinkingen, uitsparingen en afdichtingsgroeven worden in dit stadium geproduceerd.
- Kantbreken & ontbramen. Boring in- en uitgangsranden worden afgeschuind of gekantbreukt per de tekening aanduiding. Interne hoeken en kruisende boringen worden geïnspecteerd op bramen of chip beschadiging.
- Tijdens proces inspectie. Diameter, rondheid, cilindriciteit en boring-tot-vlak perpendiculariteit worden gecontroleerd tussen bewerkingen. Luchtmeetmeters, boorgauges en CMM ID probes worden gebruikt voor volledige vrijgave rapporten.
- Honen of ID slijpen (indien vereist). Boringen die Ra < 0.4 µm of sub-±0.01 mm tolerantie vereisen worden doorgestuurd naar honen of ID slijpen. Voor zeer grote boringen (> ? 500 mm), kan een draagbare honing machine worden gebruikt op de machine.
- Oppervlakte behandeling (indien vereist). Onderdelen die plating, anodiseren, passiveren of andere afwerkingen vereisen worden naar goedgekeurde partners gestuurd met masking op kritieke boringen zoals gedefinieerd door de tekening.
- Eindinspectie & documentatie. Volledig dimensionaal rapport volgens de tekening, rondheid/cilindriciteit/perpendiculariteitsgegevens, materiaalcertificaat, afwerkingsbevestiging en alle vereiste FAI- of PPAP-documentatie worden samengesteld voor verzending.
- Verpakking & verzending. Zware behuizingen worden gemonteerd op technisch ontworpen kisten met boringen afgesloten voor bescherming. Kritische boringen krijgen VCI-folie, stoppen of doppen; hijspunten worden gemarkeerd op de kist.
Referentie materiaaleigenschappen
Materiaalselectie voor groot boren wordt bepaald door stijfheid, bewerkbaarheid, lasbaarheid en de oppervlaktebehandeling die vereist is voor de operationele omgeving. De onderstaande tabel toont typische materialen met representatieve mechanische en fysieke eigenschappen die worden gebruikt als uitgangspunten voor DFM-beoordeling.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Bewerkbaarheid (%) |
|---|---|---|---|---|---|
Gietijzer ASTM A48 Klasse 30 | 7.20 | 207 | – | 180 – 220 | 75 |
Ductiel gietijzer GGG40 | 7.10 | 400 | 250 | 150 – 180 | 65 |
Ductiel gietijzer GGG60 | 7.10 | 600 | 360 | 190 – 280 | 60 |
Zacht staal A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
Legeringsstaal 4140 (gegloeid) | 7.85 | 655 | 415 | 197 | 55 |
Legeringsstaal 4140 (voorgehard) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
Legeerstaal 4340 | 7.85 | 745 | 470 | 217 | 50 |
RVS 304 | 8.00 | 515 | 205 | 202 | 45 |
RVS 316L | 8.00 | 485 | 170 | 217 | 40 |
Roestvrij 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
Brons C932 (lager) | 8.93 | 241 | 138 | 65 | 80 |
Aluminiumbrons C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
Kostendrijvers & Doorlooptijdfactoren
Kosten en levertijd voor groot boren worden voornamelijk bepaald door boordiameter en -diepte, spanningscomplexiteit, het aantal gaten dat coaxiaal of haaks moet blijven, materiaalstockvorm (giet, smid, lasconstructie), en eventuele vereiste warmtebehandeling, honen of slijpen. Boorstaafstijfheid is een belangrijke cyclustijdfactor: diepe gaten op lange staven vereisen lagere snijparameters, meer passes en speciaal anti-vibratiegereedschap. Nauwe tolerantie en fijne oppervlakteafwerking voegen een finish-pass bewerking toe, gekwalificeerde fijnboorkoppen en speciale inspectietijd. De onderstaande tabel vat typische levertijden voor veelvoorkomende scenario's samen.
Scenario | Materiaal levertijd | Bewerking levertijd | Totaal (werkdagen) |
|---|---|---|---|
Prototype van stockplaat (1 – 2 eenheden) | 1 – 3 days | 6 – 10 days | 7 – 12 days |
Primeur van gieten | 20 – 40 days | 8 – 14 days | 28 – 50 days |
Lasconstructie — eerste onderdeel, met spanningsontlasting | 15 – 25 days | 8 – 15 days | 22 – 40 days |
Enkele grote boring (? 500 – 1,500 mm) | 3 – 7 days | 8 – 14 days | 10 – 20 days |
Meerdere coaxiale boringen in één opstelling | 3 – 7 days | 10 – 18 days | 12 – 25 days |
Honen of binnenslijpen als nabehandeling | als boven | + 3 – 7 days | + 3 – 7 days |
Periodieke batch met voorraadmateriaal | 0 – 2 days | 5 – 10 days | 5 – 10 days |
Onderdeel met FAI & PPAP-documentatie | als boven | + 3 – 5 days | + 3 – 5 days |
Branchenormen en certificeringen
- ISO 9001:2015 — Eisen voor kwaliteitsmanagementsystemen; basiscertificering voor onze productiebeheersing
- AS9100D — Luchtvaartkwaliteitsmanagementsysteem; toegepast op vliegtuigkritische behuizingen en grote precisieboringen
- ISO 13485:2016 — Kwaliteitsmanagementsysteem voor medische hulpmiddelen; toegepast op behuizingen voor medische apparatuur en grote medische boringen
- IATF 16949 — Automotive QMS; toegepast op grote versnellingsbak-, transmissie- en aandrijflijnbehuizingen
- RoHS & REACH — Beperking van gevaarlijke stoffen en chemische stoffen; toegepast op materiaalselectie en oppervlaktebehandeling
- ITAR — Amerikaanse regelgeving voor internationale wapenhandel; toegepast op defensiegerelateerde behuizingen onder gecontroleerde programma's
- ISO 2768 — Algemene toleranties voor lineaire en hoekige afmetingen (medium, fijn, grof klassen)
- ASME Y14.5 / ISO 1101 — Geometrische dimensionering & tolerantering; GD&T-interpretatie op tekeningen
- ISO 5459 — Datalen en datsystemen; gebruikt om de primaire en secundaire datums op een geboord huis te definiëren
- AWS D1.1 / D1.2 — Constructielascode (staal / aluminium); toegepast op lasconstructies voor het finish boren
- ASTM A967 — Chemische passiveringsbehandelingen voor roestvrijstalen onderdelen
- DIN 8580 / ISO 3685 — Classificatie van productieprocessen; toegepast op boren als een snijbewerking met één punt
- PPAP / FAI per AIAG — Productieonderdeelgoedkeuringsproces en eerste-artikelinspectie per automobiel- en luchtvaartpraktijk
Verpakking, verzending en documentatie
Grote uitgefreesde behuizingen zijn verpakt voor transport ter bescherming tegen corrosie, stoten en boorschade. Kritieke boren zijn afgesloten en beschermd; zware behuizingen zijn gemonteerd op constructieve sleden met hijspunten gemarkeerd op de krat. Standaarddocumentatie wordt met het onderdeel meegeleverd; aanvullende documenten (PPAP, FAI, getekende tekeningen) worden verstrekt per programmavoorwaarde.
- Reiniging & conservatie. Onderdelen worden gereinigd van koelmiddel, spanen en vijssel, en vervolgens geconserveerd met VCI-folie, olie of silicagel volgens de vereisten van het materiaal en de opslagperiode. Boren worden doorgespoeld en gedroogd voordat ze worden afgesloten.
- Boorbescherming. Kritieke boren ontvangen speciale plugs, doppen of VCI-geïmpregneerde wraps. Lager- en afdichtingsboringen zijn beschermd tegen stoten en verontreinigingen tijdens transport.
- Vlakbescherming. Functionele vlakken zijn beschermd met schuim, golfkarton of hardboard. Maskering op cosmetische oppervlakken blijft behouden tijdens het transport.
- Kisten & palletering. Zware behuizingen worden gemonteerd op constructieve sleden, vastgezet aan pallets of geplaatst in op maat gemaakte kratten bestemd voor weg-, zee- of luchtvracht volgens de vereisten.
- Hijspunten & handlingsmarkeringen. Hijspunten worden gemarkeerd op de krat en het onderdeel (indien de klant dit verzoekt) om veilig laden en lossen te garanderen.
- Verzendopties. Standaard wegvracht voor binnenland; zeevracht (FCL / LCL) voor export; luchtvracht voor tijd-kritische of hoogwaardige onderdelen. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) toegepast per de offerte.
- Standaarddocumenten. Certificaat van Conformiteit (C of C), Materiaaltoetscertificaat (MTC / mill cert), maatcontrole rapport inclusief rondheid en cilindriciteit gegevens, en oppervlakte-afwerkingsbevestiging.
- FAI-rapport. First-article inspectierapport volgens de tekening of 3D model, inclusief alle GD&T-specificaties en datumreferenties, op het eerste onderdeel van elke batch.
- PPAP & controleplannen. Beschikbaar voor automotive en aerospace programma's volgens AIAG / AS9100 vereisten.
- Traceerbaarheid. Warmtenummer, batchnummer en operator/machine-ID bewaard voor volledige traceerbaarheid volgens het programmakwaliteitsplan.
- Digitale levering. Inspectierapporten, FAI en materiaalcertificaten kunnen worden geleverd als ondertekende PDFs, met ruwe CMM-gegevens (bijv. IJK, IGES DMIS) op aanvraag.
Grote Kotterfrees bewerkingdiensten
Een bronbewust referentiehandboek voor grote nauwkeurige boringen, uitlijning, opspanspanning, inspectie en passing-kritische interne geometrie.
Omslag Past het onderdeel in de bruikbare werkzone, niet alleen in de nominale tafel? | Handling Hoe beschermen tillen, ondersteuning en klemmen de functionele vlakken? |
|---|---|
Datum pad Welke vlakken of assen moeten gerelateerd blijven bij elke oriëntatie? | Verificatie Kan de kritische geometrie worden gemeten na de definitieve opstelling? |
Booromhulsel en uitlijningsbehoefte
Grote boring bewerkt en verfijnt interne diameters in grote behuizingen, frames, structurele componenten of roterende delen. Het wordt gebruikt wanneer een boring een lager, bus, as, afdichting, actuator of uitlijningsrelatie moet controleren en wanneer de grootte van het onderdeel toegang, stijfheid en meting even belangrijk maakt als de snijbewerking zelf.
Grote boring bewerkt interne diameters die lager-, uitlijnings- of afdichtingsfuncties vervullen.
Plannings lens | Wat te verstrekken |
|---|---|
Werkstukomhullende | Eindafmetingen, voorraadconditie, geschatte massa en eventuele zones waar niet geklemd mag worden. |
Hantering | Hefpunten, ondersteuningseisen, transportbeperkingen en beperkingen voor oppervlaktebescherming. |
Functionele geometrie | Vermeld waar mogelijk de boring diameter, diepte, tolerantie, oppervlaktevereisten, datumrelaties, uitlijning met andere gaten, schoudergeometrie, intreeomstandigheden en de passende lager, huls of as. |
Typische componentcontext
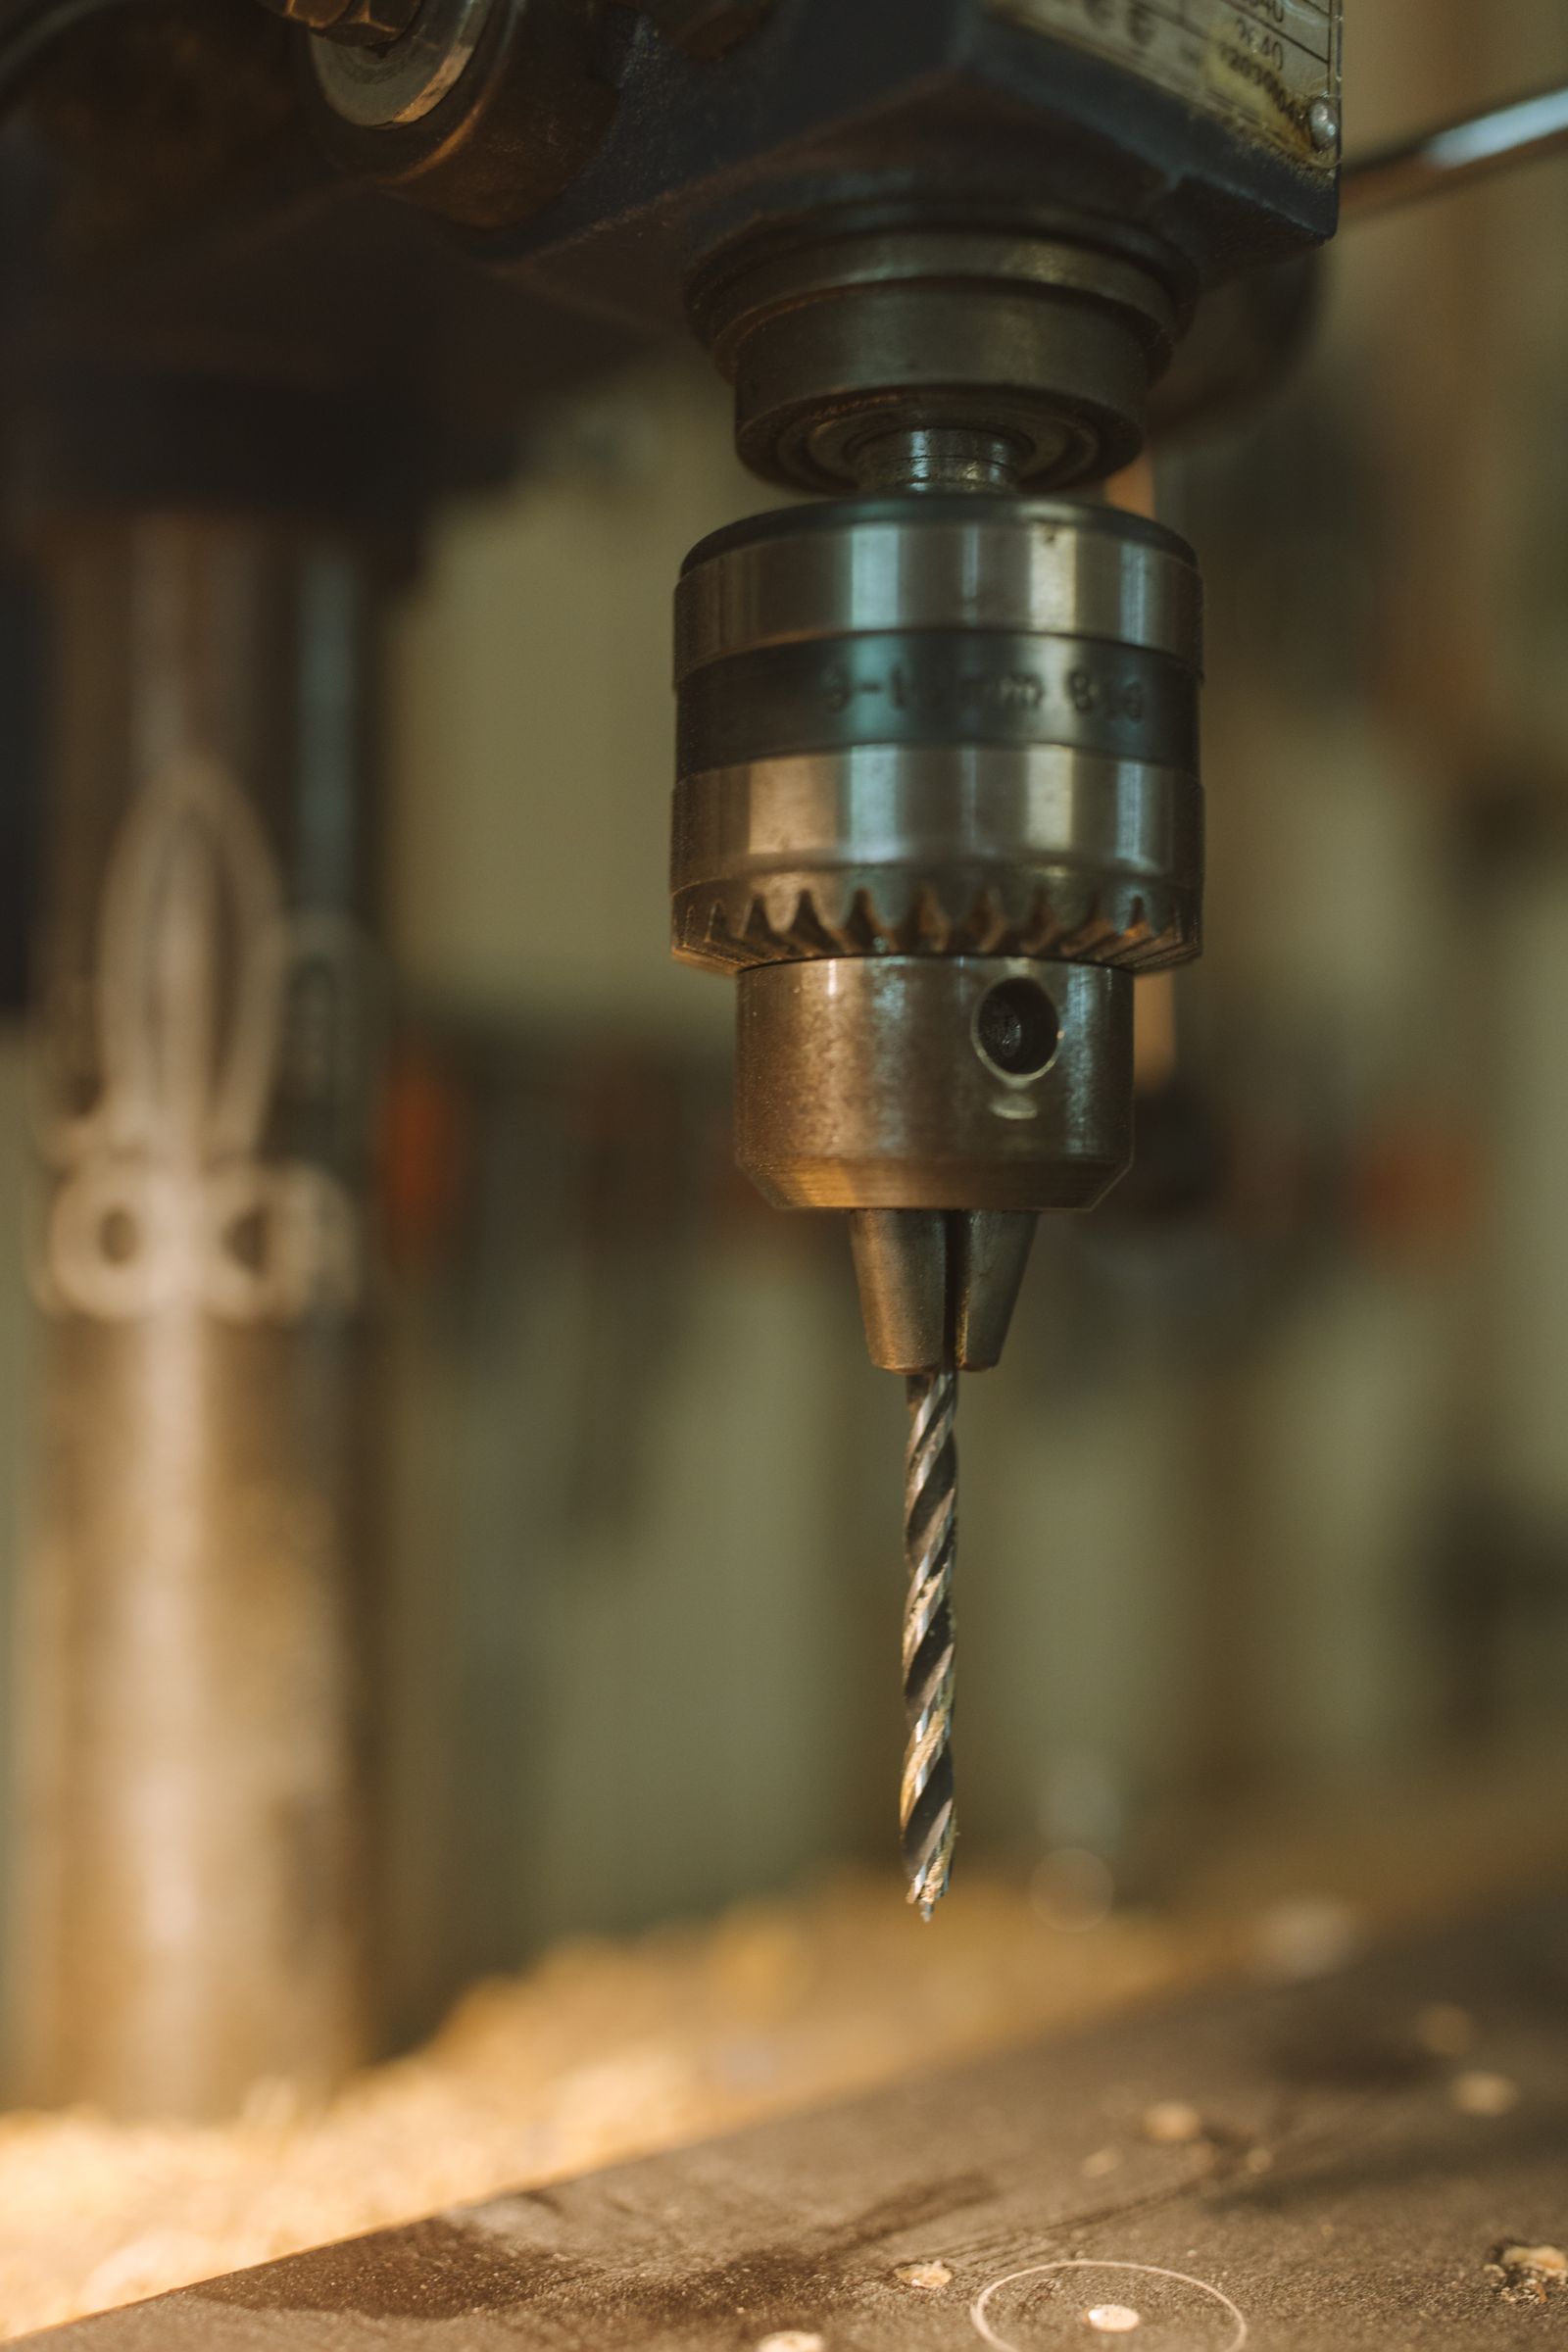
Typische onderdelen zijn tandwielkast- of motorbehuizingen, machinebases, pompbehuizingen, grote armaturen, actuatorbehuizingen, energieapparatuur, lasconstructies en industriële apparatuurframes.
Opstellingsprincipe: Voor een groot component moet de route niet alleen het afgewerkte oppervlak beschermen, maar ook de relatie tussen vlakken of assen die in verschillende oriëntaties worden bereikt.
Een grote functionele boring meten
Inspectie kan boordiameter, rondheid, cililndriciteit, aslocatie, loodrechtheid ten opzichte van een vlak, coaxialiteit met gerelateerde boren, diepte en oppervlakteconditie omvatten. Grote interne kenmerken kunnen toegewijde meetplanning vereisen.
Belangrijke Procesparameters
Parameter | Typisch bereik / specificatie |
|---|---|
Boordiameterbereik | ? 50 – 1,500 mm standaard; ? 2,000+ mm op horizontale boring & freesmachines |
Maximale boordiepte | Tot 1,500 mm met een enkele staaf; diepere boren beoordeeld voor staafstijfheid en gereedschapsbereik |
Spoeldiameter (horizontaal boren) | ? 110 – 200 mm spoel; grote vloertypemachines verkrijgbaar voor overformaat onderdelen |
Spoelbeweging (W-as) | Tot 1,200 mm op vloertype HBMs |
Standaard diameter tolerantie | ±0.05 mm op gaten tot ? 500 mm; ±0.10 mm boven ? 500 mm |
Nauwe diameter-tolerantie | ±0.025 mm haalbaar met gekwalificeerde ruimboren; ±0.01 mm op geselecteerde features |
Rondheid / cilindriciteit | 0.02 – 0.05 mm standaard; 0.01 mm haalbaar op dedicated features |
Oppervlakteafwerking (zoals geboord) | Ra 0.8 – 1.6 µm typisch op afgewerkte boren |
Concentriciteit / coaxialiteit | 0.03 mm haalbaar tussen boren die in één opstelling worden bewerkt |
Haaksheid ten opzichte van vlak | 0.02 – 0.05 mm per 100 mm; strakker op aanvraag |
Batchgrootte | 1 – 50+ eenheden; enkel prototype, kleine series, en terugkerende productie |
Doorlooptijd | 5 – 15 werkdagen; complexe eerste-soort-onderdelen beoordeeld per RFQ |
Geaccepteerde bestandsformaten | STEP (.step / .stp), IGES (.igs), Parasolid (.x_t), native CAD op aanvraag, 2D PDF / DXF tekeningen |
Typische machineplatforms | Horizontale boring & frezen (HBM) machines, vloertype HBMs, grote VMCs met boringkoppen, verticale draaimachines voor opgespannen boren |
Standaard toleranties en haalbare nauwkeurigheid
Standaard diameter-tolerantie op grote geboorde onderdelen is ±0.05 mm tot ? 500 mm en ±0.10 mm boven ? 500 mm. Rondheid, cilinderheid en haaksheid worden gecontroleerd door middel van gekwalificeerde boringkoppen, fijnafwerkingsgangen en waar vereist, een volgende slijpoperatie.
- Standaard diameter-tolerantie: ±0.05 mm tot ? 500 mm; ±0.10 mm boven ? 500 mm
- Tolerantie op aanvraag: ±0.025 mm met gekwalificeerde boringkoppen en fijnafwerkingsgangen
- Strenge tolerantie: ±0.01 mm haalbaar op geselecteerde onderdelen met ingenieursopstelling en slijpen
- Rondheid: 0.02 – 0.05 mm standaard; 0.01 mm op speciale onderdelen
- Cilinderheid: 0.03 – 0.05 mm standaard; strenger op aanvraag
- Perpendiculariteit ten opzichte van het vlak: 0.02 – 0.05 mm / 100 mm; strakker op aanvraag
- Standaard standaard: ISO 2768-m voor niet-gedeclareerde afmetingen; ISO 2768-f / -c op aanvraag
- GD&T: datums, positie, profiel, perpendiculariteit en slingering geïnterpreteerd per ASME Y14.5 / ISO 1101
Oppervlakteafwerkingsopties
Geboord oppervlakken worden vaak direct gebruikt voor lager-, huls- of afdichtingspassing. Secundaire afwerkingen worden toegepast waar corrosie-, slijtage- of uiterlijkvereisten de kwaliteit van het geboorde oppervlak overtreffen.
- Geboord: standaard afwerking, Ra 0.8–1.6 µm op afwerkingsganggeboorde boren
- Fijnboren / enkelvoudige puntafwerking: Ra 0.4–0.8 µm op lager- of afdichtingsboren
- Honen: Ra 0.1–0.4 µm voor hydraulische, pneumatische en lagercilindervlakken
- Cilindrisch slijpen (ID): nauwtolerantie en lage-Ra boren; rondheid en cilinderheid gehandhaafd onder 0.01 mm
- Kogelstralen: matte cosmetische textuur op externe of interieur zichtbare oppervlakken
- Anodiseren Type II / III: aluminium behuizingen voor slijtage- en corrosiebestendigheid
- Elektropleten: zink, nikkel, electroless nikkel, of chroom voor corrosie- of slijtagebescherming
- Poedercoating / lakken: externe cosmetische afwerking met maskering op kritische interne boren
- Passivering: citrine of salpeterzuur passivering voor roestvrijstalen behuizingen per ASTM A967
- Zwart oxide: lichte corrosiebestendigheid en uiterlijk op stalen componenten
- Lasermarkering: permanente onderdeelnummers, datums en traceerbaarheidsmarkeringen op toegankelijke oppervlakken
Ontwerpoverwegingen (DFM-tips)
- Houd strakke tolerantie aan voor functionele boringen. Lagers, hulzen en afdichtingsboringen hebben strengere toleranties nodig; niet-functionele boringen kunnen standaardtolerantie hebben.
- Beperk de diepte-diameterverhouding. Diepere boringen vereisen langere ruimbouten die doorbuigen; controleer de diepte en stel een getrapte boring of een aparte bewerking voor indien nodig.
- Geef oppervlakteafwerking op voor afdichtings- en lagerboringen. Ra 0.4 – 0.8 µm is typisch voor dynamische afdichtingen; vermeld dit expliciet in plaats van het standaard te verwachten.
- Gebruik radii op interne hoeken in plaats van scherpe randen; dit vermindert gereedschapsbelasting en beheerst spanenstroming tijdens het ruimen.
- Vermijd intersecterende boringen zonder expliciete vermeldingen. Geef de intersectiegeometrie en eventuele vereiste overgangen of ondersnijdingen op om gereedschapstoegang te beheersen.
- Vermeld loodrechtheid ten opzichte van een vlak in plaats van uitsluitend op ascoördinaten te vertrouwen; dit beheerst de werkelijke functionele vereiste.
- Voeg extra materiaal toe voor giet- of smededwarseling op ruwe werkstukken; de dwarsling wordt verwijderd bij ruwbewerken en moet expliciet worden opgegeven.
- Plan de spanningsverlichting voor lasdelen vóór het finishboring; vervorming na het boren is kostbaar om te herstellen.
- Zorg voor toegang voor ID-inspectie. Gaten die niet kunnen worden bereikt met een boorgauge, luchtgauge of ID-probe kunnen speciale meetplanning vereisen.
- Voor zeer nauwe gaten (< ? 80 mm), beoordeel of slijpen of honen na het boren de meest efficiënte route is naar de eindtolerantie en afwerking.
Veelvoorkomende defecten en preventie
Defecten aan grote geboorde delen zijn meestal terug te voeren op boringstaafdeflectie, fixture-instabiliteit, lasdeelvervorming of ontbrekende datumcontrole. De onderstaande tabel geeft de meest voorkomende defecten en de preventiestrategieën die we in de productie toepassen.
Defect | Oorzaak | Preventie |
|---|---|---|
Boorconus (vooral bij diepe gaten) | Boorstaaf-deflectie, overmatige gereedschapsuitsteek, radiale snijkrachten | Gebruik een stang met grotere diameter, trillingsdempende stang met interne demping, getrapte aansnijdingen, tussentijdse stangondersteuning, gebalanceerde wisselplaatjes |
Rondheidsafwijking (niet-rond gat) | Gietporeusheid, lasconstructiespanning, spanenvervorming, gereedschapsslijtage | Spanning verlichten voor het afwerken van boren, gekwalificeerde spanvoorziening met geverifieerde positioneringselementen, nieuwe wisselplaatjes, meerdere lichte aansnijdingen |
Trillingen / onregelmatigheden op het boorvlak | Resonantie tussen stang, werkstuk en snijparameters | Schakel over naar antitrillingsstaaf, pas spindelsnelheid aan, verminder radiale engagement, verhoog koelmiddelstroom, lichtere finale slag |
Boor-naar-vlak haaksheidsfout | Vlak niet vlak, spaninrichting niet haaks op spindel, meetklokfout | Frees eerst het referentievlak, richt spaninrichting uit op spindelas, gekwalificeerde hoekplaat of verhoger, tweede lichte slag na spanningsverlichting |
Coaxialiteitsdrift tussen twee boringen | Boringen bewerkt in verschillende opstellingen, spaninrichting herpositioneringsfout | Bewerk beide boringen in één opstelling met één referentievlak, gekwalificeerde boorstaaf met nul-offset kalibratie, coaxialiteitscontrole tijdens bewerking |
Lasconstructievervorming na het boren | Restspanning in las, asymmetrische lasopstelling, ontbrekende spanningsverlichting | Spanningsverlichting voor boren, gebalanceerde lasvolgorde, lichte schaafgang na afkoeling, FAI op eerste stuk |
Bramaanmaak bij booringang / uitgang | Gereedschapsuitgang op vrij oppervlak, bot snijvlak, geen vellingkant-aanwijzing | Velling of facette specificeren op tekening, gebruik scherpe wisselplaten, vellingfrees op geselecteerde kenmerken, handmatig ontbramen per aanwijzing |
Oppervlakteruwheid te hoog op hydraulische boring | Verkeerde voeding, bot wisselplaatje, geen afwerkingsgang, honing overgeslagen | Voeg een afwerkingsgang toe bij verminderde voeding, gebruik een wisserwisselplaat-geometrie, volg met honing tot gespecificeerde Ra, verifieer met draagbare ruwheidsmeter |
Vergelijking met gerelateerde processen
Groot boren wordt vaak geselecteerd naast of in plaats van frezen van grote onderdelen, ID-slijpen, honen en diepgaat boren. De onderstaande tabel vergelijkt de vier meest voorkomende alternatieven voor grote binnendiameterwerk.
Aspect | Groot Boren | ID Slijpen | Honen |
|---|---|---|---|
Geometrie geschikt voor | Grote binnendiameters, behuizingen met meerdere boringen, uitlijningsboringen | Geharde of nauwkeurige boringen, lagerzittingen, hydraulische lichamen | Hydraulische / pneumatische cilinders, lagercilinders |
Diameterbereik | ? 50 – 1,500 mm standaard; ? 2,000+ mm op vloer HBMs | ? 25 – 600 mm typisch; groter bij beoordeling | ? 20 – 1,500 mm typisch; draagbaar voor grotere boringen |
Tolerantieband | ±0.05 mm standaard; ±0.025 mm nauwkeurig | ±0.005 – ±0.01 mm met hoge rondheid | ±0.005 – ±0.02 mm; corrigeert boorconus |
Oppervlakte-afwerking | Ra 0.8 – 1.6 µm zoals geboord | Ra 0.2 – 0.8 µm geslepen | Ra 0.1 – 0.4 µm gehonerd; kruispatroon gecontroleerd |
Typisch gebruik | Ruw en fijn boren voor behuizingen, machinebases, tandwielkasten | Verharde boringen, precisiepassingen, fijne oppervlakteafwerking | Hydraulische en pneumatische cilinders, afdichtingsvlakken |
Wanneer kiezen | Grote binnendiameters in gietwerk, lasconstructies of dik plaatwerk | Verharde boringen, precisietolerantie, lage Ra-vereisten | Cilinders die een gecontroleerd kruispatroon voor olieretentie nodig hebben |
Gerelateerde mogelijkheden en doorsnijdende diensten
Groot boren wordt vaak gecombineerd met aangrenzende bewerkingen om een compleet onderdeel of sub-assemblage te leveren. De onderstaande mogelijkheden worden vaak gecombineerd met boren om handling te verminderen, stuurvlakketens te beheersen en kwaliteitsverantwoordelijkheid te consolideren.
- Grootplaatfrezen — voor prismatische kenmerken (montagevlakken, uitsparingen, flenzen) die een constructie delen met het geboorde huis
- Grootplaatdraaien — voor cilindrische boringen en lagerzetels geproduceerd in een verticale draaimachine vóór HBM boren van de secundaire kenmerken
- ID-slijpen — voor geharde boringen, nauwkeurige passingen en fijne oppervlakteafwerking buiten boorcapaciteit
- Honen — voor hydraulische, pneumatische en lagercilinderboringen die gecontroleerde kruis-patroon en Ra onder 0.4 µm vereisen
- Diepboorgatboren & kanonboren — voor zeer diepe boringen (diepte-tot-diameter boven 10:1) waar conventioneel boren niet kan reiken
- Lassen & fabricage — lasconstructie, spanningsverlichting en kogelstralen vóór afwerkingsboren, inclusief lasprocedurekwalificatie
- Warmtebehandeling — normaliseren, gloeien, doorharden, oppervlakteharding en reven routed via goedgekeurde partners
- Oppervlaktebehandeling — verchromen, autocataal nikkel, zwarte oxide, passivering en andere afwerkingen voor slijtage- en corrosiebescherming
- 5-assige bewerking — voor multihoekige boringen, poortbewerking en complexe interne kenmerken geproduceerd in één enkele opstelling
- CMM-inspectie met ID-sonde — voor volledige vrijgave van dimensionale rapporten inclusief interne boringen die het standaard meetbereik overschrijden
- Tandwielkasten en motorbehuizingen
- Machinebases en frames
- Pompbehuizingen en actuatorbehuizingen
- Grote hulpstukken en lassamenstellingen
- Energieapparatuur en industriële frames
Werkstukgeometrie
Functionele kenmerken omvatten lagerstoelen, uitgelijnde boorparen, grote trapsgewijze boren, montagetechnische boringen, cilinderboringen, afdichtingslanden en interne diameterovergangen gekoppeld aan constructieve datums.
Industrieën en toepassingen
- Industriële machines: tandwielkasten, transmissiehuizen, grote lagerblokken, pompbehuizingen
- Zware uitrusting: grote boren in draaikransen, draaglagers en grote draaipunthuizen
- Energie: generatorhuizen, turbinebehuizingen, grote kleplichamen, hydraulische cilinderbarrels
- Vloeistofbehandeling: pomphuizen, grote kleplichamen, vloeistofsysteemverdeelstukken
- Gereedschap & spaninrichting: grote boringstaafsteunblokken, precisieplaten, matrijzen
- Scheepsbouw & marine: grote schroefasbuizen, roerboorhuizen, dekwerktuigen
- Automatisering & robotica: precisie-uitlijnboringen in portaalbasissen, grote rotatieplatforms
Toepassingscontext
Het wordt gebruikt in industriële machines, automatisering, energiesystemen, zware apparatuur, vloeistofbehandeling, gereedschap, marine en aangepaste machinebouwtoepassingen.
RFQ-controle: deel assemblage-referenties, transportbeperkingen, datumsysteem, inspectie-eisen en eventuele las-/gietinformatie met het onderdeelmodel.
—

