

Planning van grote componenten
Het document is georganiseerd rond deze vier planningslenzen.
Klemmen, hekstaart en centerlijncontrole
Een procesplan bevestigt de spoel- en klemconfiguratie, ondersteuningsvereisten, hijs- en laadmethode, veilige klemlengte, gereedschapsvrije ruimte en de bewerkingsvolgorde. Waar nodig worden hekstaart, steady-rest of andere ondersteuningsmethoden overwogen om afbuiging te beheersen.
Selectierichtlijnen
Gebruik groot onderdeel draaien wanneer de kerngeometrie rotatiesymmetrisch is. Gebruik frezen voor overwegend vlakke of prismatische onderdelen, of draai-freesapparatuur wanneer het rotatiecomponent ook complexe secundaire kenmerken vereist.
Veelgestelde Vragen
Wat is de grootste diameter die u kunt draaien?
Horizontale draaicenters zwaaien tot ? 1,200 mm en draaien diameters tot ? 1,000 mm. Verticale draaibanken (VTLs) breiden diametercapaciteit uit tot ? 2,000 – 2,500 mm. Onderdelen boven de standaardcapaciteit worden beoordeeld op klemmen, ondersteuning en gereedschapstoegang.
Welk slingeren kan ik verwachten op een 1,000 mm as?
Op een goed ondersteunde as is slingeren van 0.03 – 0.05 mm TIR typisch over de volledige lengte met een enkele opstelling. Beter slingeren is haalbaar op kritische lagers en kan slijpen of speciale meetplanning vereisen.
Geometrie | Grote rotatiediameters, boringen en trapgewijze kenmerken |
|---|---|
Planningsfocus | Centerlijn, klemwerk, draagsteun en ondersteuning voor lange werkstukken |
Materiaal | Koolstof- en legeringsstaal, roestvrij staal, aluminium, brons, gietijzer |
Typisch gebruik | Grote assen, rollen, flenzen, hydraulische behuizingen, aandrijfcomponenten |
Standaard toleranties en haalbare nauwkeurigheid
Standaard tolerantie op gedraaide diameters is ±0.05 mm tot ? 500 mm en ±0.10 mm boven ? 500 mm, tenzij de tekening anders specificeert. Lengtetoleranties zijn doorgaans ±0.10 mm. Waar een werkstuk meerdere diameters heeft, worden coaxialiteit en slag控制在单装夹能力范围内.
- Standaard diameter tolerantie: ±0.05 mm tot ? 500 mm, ±0.10 mm boven ? 500 mm
- Lengtetolerantie: ±0.10 mm standaard; ±0.05 mm op aanvraag
- Tolerantie op aanvraag: ±0.025 mm op speciale kenmerken met gekwalificeerd gereedschap
- Nauwe tolerantie: ±0.01 mm haalbaar op kenmerken met kleine diameter en enkele opstelling
- Standaard standaard: ISO 2768-m voor niet-gedeclareerde afmetingen; ISO 2768-f / -c op aanvraag
- Rondloop / concentriteit: 0.02 – 0.05 mm TIR typisch, afhankelijk van stijfheid en ondersteuning van het onderdeel
Stabiliteit en oppervlaktebescherming van lange onderdelen
Geschikte materialen kunnen bestaan uit koolstof- en legeringstaal, roestvrij staal, aluminium, brons, gietijzer en speciale legeringen. Gewicht, stijfheid, spanenbeheersing en afwerkingsvereisten moeten de route bepalen.
Beschermingsplan
Behoud lagers, afdichtings- of uitlijningsdiameters tijdens reiniging, transport en afwerking. Elke coating op kritische passingen moet apart worden gespecificeerd.
Potentieel probleem | Planningsrespons |
|---|---|
Restspanning of vervorming | Plan ruwbewerking en afwerking in de juiste volgorde met de materiaalconditie en ondersteuningsplan in gedachten. |
Schade door hantering | Definieer beschermende oppervlakken, hijsmethode en verpakking vóór de laatste bewerkingsstap. |
Coating op kritische interfaces | Geef maskingering of een gecontroleerde nabehandeling op. |
Materialen die wij bewerken
Het draaien van grote onderdelen omvat een breed scala aan staafmateriaal, smeedstukken en gietblanks in koolstofstaal, legeringstaal, roestvrij staal, aluminium en andere bewerkbare legeringen. Stockvorm wordt geselecteerd op korrelrichting, smeedstroom en het laadvermogen van de machine.
- Koolstof- en zacht staal: A36, 1018, 1026, 1045, A572 staaf- en smeedmateriaal
- Legeringstaal: 4140, 4340, 8620, EN24, EN19 genormaliseerd of voorgehard (28–34 HRC typisch)
- Roestvrij staal: 304 / 304L, 316 / 316L, 321, 310S, 17-4PH (H1025 / H1150), 410, 420
- Tool- en lagerstaal: 52100, A2, D2, H13, O1 voor rollen, hulzen en matrijzen
- Aluminium: 6061-T6, 6082-T6, 7075-T6, 2024 biljet en smeedmateriaal
- Gietijzer: ASTM A48 Class 30 / 40, GG25, ductiel gietijzer GGG40 / GGG60 blanks
- Brons & koperlegeringen: C932 (lagerbrons), C954 aluminiumbrons, C110 koper voor slijtage- en geleidende toepassingen
- Superlegeringen (in review): Inconel 625 / 718, Monel 400, Hastelloy voor corrosie- of hogetemperatuurasassen
Kwaliteitscontrole & Inspectie
Inspectie van grote gedraaide onderdelen richt zich op diameters, slag, concentriteit, coniciteit en de relatie tussen kenmerken op het rotatiedatum. Handgereedschap wordt gebruikt voor tussentijdse controles; CMM- en lasersystemen worden gebruikt voor volledige vrijgave-rapporten.
- CMM-inspectie: horizontale-arm- en grote-envelop CMM's voor assen en behuizingen met meerdere diameters
- Oppervlakteruwheidsmeter: draagbare Ru-testers voor oppervlakken zoals gedraaid en na afwerking
- Hardheidsmeter: draagbare of tafelhardheidsmeting (Rockwell, Brinell, Vickers) voor materiaal- en warmtebehandelingsverificatie
- Schuifmaten & micrometers: groot bereik digitale schuifmaten, externe/interne micrometers tot ? 2,000 mm
- Indicatoren & meetklokken: slag, concentriciteit en vlaksheidscontroles op de machine en meetbank
- Draadpluggen: plug- en ringdraadmaten voor standaarddraden; profielprojector of CMM voor niet-standaarddraden
- Eerste artikel inspectie: volledig dimensionaal rapport tegen tekening of model voordat de productie doorgaat
- Tusseninspectie: referentie- en kenmerkscontroles tussen voorbewerking en afwerking om materiaalvoorraad en vervorming te beheersen
- Eindinspectierapport: dimensionaal rapport, materiaalcertificaat en afwerkingsbevestiging meegeleverd bij het onderdeel
Draait u lange assen tussen centers?
Ja. Wij gebruiken steunbeugels en spindelvoeten voor assen tot 4,000 mm lang. Voor langere of dunne assen bekijken wij doorbuiging, steunposities en materiaalconditie in de offertefase.
Kunt u voorgeharde gelegeerde staal bewerken?
Ja. Wij bewerken routinematig 4140 / 4340 in het 28 – 34 HRC bereik. Hogere hardheid (boven ~ 45 HRC) vereist typisch slijpen of EDM na het ruw bewerken. Materiaalconditie, hardheidsbereik en eventuele vereiste warmtebehandeling na bewerking moeten op de tekening staan.
Welke informatie moet ik verstrekken voor een draai RFQ?
Stuur het 3D model, 2D tekening met GD&T, materiaalsoort en conditie (gesmeed, gewalst, gegoten), eventuele vereiste warmtebehandeling, batchhoeveelheid, afwerkingsvereiste en inspectie verwachting. Geef voor lange assen aan of een tussen-centra opstelling vereist is.
Hoe een offerte aan te vragen
Om een grote draai klus te beprijzen, stuur het 3D model (STEP, IGES, Parasolid, of native CAD), 2D tekening met GD&T en datums, materiaalsoort en voorraadvorm (staaf, smeedstuk, gietwerk), batchhoeveelheid, eventuele warmtebehandeling, vereiste afwerkingen, kritische toleranties en inspectie verwachtingen.
U ontvangt een DFM review met opmerkingen over opstellingsstrategie, ondersteuning en eventuele tolerantie verfijningen, gevolgd door een schriftelijke offerte met levertijd, stukprijs, afwerkingsopties en inspectierapport reikwijdte.
Processtroom & Productievolgorde
Het draaien van grote onderdelen volgt een gedefinieerde volgorde van blankcontrole tot eindcontrole. De route is opgebouwd rond de hartlijn, klem- of center-opstelling, ondersteuningsstrategie en de volgorde waarin diameters, boringen en schouders coaxiaal moeten blijven. Elke stap hieronder is een discrete productieoperatie met eigen opstelling, gereedschap en inspectiecontrolepunt.
- Materiaalontvangst & verificatie. Binnenkomend materiaal (staaf, smidse of gietblank) wordt gecontroleerd tegen de inkooporder en het materiaalcertificaat: kwaliteit, hittenummer, conditie (gewalst, gesmeed, genormaliseerd, voorgehard) en dimensionele voorraadgrootte.
- Voorraad snijden & facen. Staafmateriaal wordt op ruwe lengte gesneden op een bandschaaf of schuursnijder, met voorraad voor het facen van beide uiteinden. Smeed- of gietblanks worden gecontroleerd op oxidehuid en oppervlaktedefecten voor de opstelling.
- Klem / spanen selectie. De klem methode wordt geselecteerd uit 3-klauw / 4-klauw chucken, expanderende mandrijnen, op maat gemaakte klauwen, of een center-opstelling met steunblokken. Zware onderdelen kunnen een flensplaat met geboutde klemmen gebruiken.
- Ondersteuningsplanning. Voor lange onderdelen worden het aantal en de positie van steunblokken en het gebruik van een contrapuntssteun bepaald uit de lengte-tot-diameterverhouding en de materiaalconditie. Doorbuigingsanalyse wordt beoordeeld voor slanke assen.
- Hartlijn vastlegging. De hartlijn wordt aangegeven op de spoelas met een draaikaliber, en het onderdeel wordt geklokt om slijtage te minimaliseren. Voor center-werk worden de centerpunten zorgvuldig uitgelijnd en het contrapunt aangepast voor thermische groei.
- Ruwwerken — OD. Zware ruwbewerkingspassen verwijderen het merendeel van het materiaal bij hoge metaalverwijderingssnelheden met behulp van CNMG-stijl inzetstukken en geoptimaliseerde spanenbrekers. Meerdere passen stapelen de diameter af naar de eindtoegift.
- Ruw boren (indien vereist). Interne diameters worden ruw geboord met een enkel-punt boorstaaf, met een eindtoegift voor fijn boren of slijpen. Staafverlenging wordt kort gehouden om doorbuiging te beheersen.
- Spanningsverlagingscyclus (waar vereist). Voor diep ruw gedraaide assen of zware laswerkstukken wordt een tussenliggende spanningsverlagingscyclus uitgevoerd voor het afwerkdraaien om vervorming in de finale slag te beheersen.
- Semi-fijn draaien. Lichtesneden brengen alle diameters binnen 0.2 – 0.5 mm van de definitieve maat, met een consistente spaandikte voor het afwerken. Concentriciteit en slingerweg worden in dit stadium opnieuw gecontroleerd.
- Afwerkdraaien — diameters, vlakken, tapen, profielen. Definitieve snedes worden geproduceerd op alle OD/ID diameters, vlakken, groeven en tapen. Voeding en snelheid worden afgestemd op de vereiste oppervlakteafwerking en tolerantie.
- Draadsnijden. Draden worden waar mogelijk in één opstelling gesneden: metrisch, UNC/UNF, ACME, buttress, API round of speciale profielen. Draadsteek, draairichting en ingrijpingslengte worden geverifieerd aan de hand van de werktekening.
- Spiebanen & vlakken (waar vereist). Spiebanen worden na het draaien gefreesd met een sleuvenfrees of eindfrees op de OD. Vlakken worden geproduceerd met een vlakfrees of een speciale freesopspanning.
- Kantbreuk & ontbramen. Scherpe randen op felsen, draden en overgangen worden gebroken volgens de werktekening specificatie. Handmatig ontbramen of lichte felsfrees op geselecteerde randen; behoud scherpe randen waar de werktekening dit vereist.
- Tussencontrole. Diameter, slingerweg en concentriciteit worden gecontroleerd tussen bewerkingen, met formele eerste-artikelkeuring op het eerste werkstuk. CMM of grote OD micrometer wordt gebruikt voor volledige vrijgave rapporten.
- Slijpen of superfinishing (indien vereist). Werkstukken die Ra < 0.4 µm of sub-±0.01 mm tolerantie vereisen worden doorgestuurd naar cilindrisch of centerloos slijpen, gevolgd door superfinishing.
- Oppervlaktebehandeling (indien vereist). Onderdelen die plating, anodiseren, passivering of andere afwerkingen nodig hebben, worden naar goedgekeurde partners gestuurd met masking op kritische diameters zoals gedefinieerd door de tekening.
- Eindinspectie & documentatie. Volledig dimensioneel rapport volgens de tekening, slag- en concentriciteitsgegevens, materiaalcertificaat, afwerkingsbevestiging, en alle vereiste FAI- of PPAP-documentatie worden samengesteld voor verzending.
- Verpakking & verzending. Lange assen worden ondersteund op V-blokken of verzonden in speciale cradle; zware onderdelen worden verpakt in kisten met technische hijspunten. Kritische oppervlakken krijgen VCI-folie en beschermende hoezen.
Referentie materiaaleigenschappen
Materiaalselectie voor het draaien van grote onderdelen wordt bepaald door treksterkte en vloeigrens, hardheid, bewerkbaarheid en de warmtebehandelingsconditie van het uitgangsmateriaal. De onderstaande tabel vermeldt typische materialen met representatieve mechanische en fysieke eigenschappen die worden gebruikt als uitgangspunten voor DFM-beoordeling.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Bewerkbaarheid (%) |
|---|---|---|---|---|---|
Zacht staal A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
Koolstofstaal 1045 | 7.85 | 565 | 310 | 163 – 197 | 60 |
Legeringsstaal 4140 (voorgehard) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
Legeringsstaal 4340 (gegloeid) | 7.85 | 745 | 470 | 217 | 50 |
Legeringsstaal 8620 (gegloeid) | 7.85 | 530 | 385 | 149 | 65 |
RVS 304 | 8.00 | 515 | 205 | 202 | 45 |
RVS 316L | 8.00 | 485 | 170 | 217 | 40 |
Roestvrij 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
Kogellagerstaal 52100 | 7.81 | 2,250 (gehard) | 1,950 (gehard) | 650 – 700 | 30 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
Gietijzer ASTM A48 Klasse 30 | 7.20 | 207 | – | 180 – 220 | 75 |
Brons C932 (lager) | 8.93 | 241 | 138 | 65 | 80 |
Aluminiumbrons C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
Inconel 718 (verouderd) | 8.19 | 1,375 | 1,100 | 360 – 420 | 15 |
Kostendrijvers & Doorlooptijdfactoren
Kosten en levertijd voor het draaien van grote onderdelen worden voornamelijk bepaald door de voorraadvorm (staaf, smeedstuk of gietwerk), de OD — lengte-omvang, het aantal diameters en schouders, ondersteuningsvereisten (steunbalken, contrasteen), het aandeel van de kenmerken dat een fijn tolerantie vereist, en eventuele vereiste warmtebehandeling, slijpen of super-fijnen. Materiaalverwijderingssnelheid (MRR) bij zwaar schrapen is een belangrijke cyclustijdfactor: roestvast staal, Inconel en legeringen met hoge hardheid vereisen lagere snijparameters. Nauwe tolerantie en fijne oppervlakteafwerking voegen een nabewerkingsgang toe, gekwalificeerd gereedschap en speciale inspectietijd. De onderstaande tabel geeft een overzicht van typische levertijden voor veelvoorkomende scenario's.
Scenario | Materiaal levertijd | Bewerking levertijd | Totaal (werkdagen) |
|---|---|---|---|
Prototype van staafmateriaal (1 – 2 eenheden) | 1 – 3 days | 5 – 8 days | 6 – 10 days |
Eerste exemplaar uit smederij | 14 – 30 days | 8 – 14 days | 22 – 40 days |
Lange as met steunlagers (1,500 – 4,000 mm) | 3 – 7 days | 10 – 15 days | 12 – 20 days |
VTL werk (? 1,000 – 2,500 mm) | 3 – 10 days | 10 – 18 days | 12 – 25 days |
Productie van voorgeharde legering (28 – 34 HRC) | 5 – 10 days | 8 – 14 days | 12 – 22 days |
Naslijpen of superfijnen | als boven | + 3 – 7 days | + 3 – 7 days |
Warmtebehandeling (doorharden, temperen, verouderen) | + 3 – 7 days | + 1 – 2 days | + 4 – 9 days |
Periodieke batch met voorraadmateriaal | 0 – 2 days | 5 – 10 days | 5 – 10 days |
Vergelijking met gerelateerde processen
Draaien van grote onderdelen wordt vaak gekozen naast of in plaats van frezen van grote onderdelen, verticaal draaien, cilindrisch slijpen en extern cilindrisch ratelen. De onderstaande tabel vergelijkt de vier meest voorkomende alternatieven voor groot rotatiewerk.
Aspect | Grote onderdelen draaien | Frezen van grote onderdelen | Cilindrisch slijpen |
|---|---|---|---|
Geometrie geschikt voor | Roterende assen, naven, flenzen, mof, kleplichamen | Prismatische onderdelen, pockets, montagevlakken, lasconstructies | Geharde lagers, lagerdiameters, afdichtingsvlakken |
Werkbereik (typisch) | ? 1,200 mm slag, 4,000 mm lengte; VTL ? 2,500 mm | 2,000 — 1,500 — 800 mm op brug; langer op langbed | ? 300 – 600 mm typisch; tussen centers tot 4,000 mm |
Tolerantieband | ±0.05 mm diameter; ±0.025 mm strak | ±0.05 mm lineair; ±0.025 mm strak | ±0.005 – ±0.01 mm met hoge rondheid |
Typische materialen | Staaf, smeden, gieten — alle staalsoorten, roestvrij, aluminium | Plaat, lasconstructies, gietkasten | Geharde staalsoorten, gereedschapsstaal, hardopgelegde legeringen |
Kosten vs. dit proces | – | Lager voor prismatische geometrie; hoger voor ronde kenmerken | Hoger per onderdeel; gerechtvaardigd voor geharde / precisie-oppervlakken |
Wanneer kiezen | Roterende onderdelen waarbij OD / ID-kenmerken het ontwerp bepalen | Prismatische onderdelen met meerdere kenmerken, lasconstructies, plaatbehuizingen | Geharde of precisie-oppervlakken waar draaien niet aan de specificatie kan voldoen |
Branchenormen en certificeringen
- ISO 9001:2015 — Eisen voor kwaliteitsmanagementsystemen; basiscertificering voor onze productiebeheersing
- AS9100D — Luchtvaart-kwaliteitsmanagementsysteem; toegepast op vluchtkritische assen, rotoren en hydraulische componenten
- ISO 13485:2016 — Kwaliteitsmanagementsysteem voor medische hulpmiddelen; toegepast op assen voor medische apparatuur en grote roterende medische componenten
- IATF 16949 — Automotieve kwaliteitsmanagementsysteem; toegepast op grote aandrijflijn-, as- en aandrijflijncomponenten
- RoHS & REACH — Beperking van gevaarlijke stoffen en chemische stoffen; toegepast op materiaalselectie en oppervlaktebehandeling
- ITAR — Amerikaanse International Traffic in Arms Regulations; toegepast op verdedigingsgerelateerde assen en rotorcomponenten onder gecontroleerde programma's
- ISO 2768 — Algemene toleranties voor lineaire en hoekige afmetingen (medium, fijn, grof klassen)
- ASME Y14.5 / ISO 1101 — Geometrische dimensionering & tolerantering; GD&T-interpretatie op tekeningen
- ISO 5459 — Datums en daatsystemen; gebruikt om het rotatiedatum op een gedraaid onderdeel te definiëren
- API Spec 7-1 / 5B — Roterende schouderverbindingen en casing/buisdraad; toegepast op olieveldcomponenten
- ASTM A967 — Chemische passiveringsbehandelingen voor roestvrijstalen onderdelen
- ISO 965-1 / ISO 261 — ISO algemene metrische schroefdraad; draadgeometrie en grenzen
- PPAP / FAI per AIAG — Productieonderdeelgoedkeuringsproces en eerste-artikelinspectie per automobiel- en luchtvaartpraktijk
Verpakking, verzending en documentatie
Grote gedraaide onderdelen worden verpakt voor transport ter bescherming tegen corrosie, impact en vervorming. Lange assen worden ondersteund op V-blokken, in speciale sleden, of opgehangen in speciale rekken; zware roterende onderdelen worden gemonteerd op technische skids of geplaatst in speciale kratten. Standaard documentatie wordt met het onderdeel meegeleverd; aanvullende documenten (PPAP, FAI, getekende tekeningen) worden verstrekt per programma-eis.
- Reiniging & conservatie. Onderdelen worden gereinigd van koelmiddel, spanen en bramen, vervolgens geconserveerd met VCI-folie, olie of desiccant zoals vereist door het materiaal en de opslagperiode.
- Oppervlakte- & draadbescherming. Kritische diameters, schroefdraad en afdichtingsoppervlakken krijgen speciale hulzen, pluggen of doppen. Lagers en afdichtingsoppervlakken worden gewikkeld in VCI-geïmpregneerd papier.
- Assleden & V-blokken. Lange assen worden verzonden op V-bloksteunen of in speciale sleden die het onderdeel op berekende posities raken om doorbuiging en transportschade te voorkomen.
- Kisten & palleteren. Zware onderdelen worden gemonteerd op technische skids, vastgebout aan pallets, of geplaatst in speciale kratten geschikt voor weg-, zee- of luchtvracht zoals vereist.
- Hefpunten & handlingsmarkeringen. Hefpunten worden gemarkeerd op de kist en het onderdeel (waar de klant dit verzoekt) om veilig laden en lossen te waarborgen. Lange assen worden doorgaans gelift met weefslingbanden op gebalanceerde posities.
- Verzendopties. Standaard wegvracht voor binnenland; zeevracht (FCL / LCL) voor export; luchtvracht voor tijd-kritische of hoogwaardige onderdelen. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) toegepast per de offerte.
- Standaarddocumenten. Certificaat van conformiteit (C of C), Materiaaltestcertificaat (MTC / mill cert), dimensionaal inspectierapport inclusief slag- en concentriciteitsgegevens, en oppervlakteafwerkingsbevestiging.
- FAI-rapport. First-article inspectierapport volgens de tekening of 3D model, inclusief alle GD&T-specificaties en datumreferenties, op het eerste onderdeel van elke batch.
- PPAP & controleplannen. Beschikbaar voor automotive en aerospace programma's volgens AIAG / AS9100 vereisten.
- Traceerbaarheid. Warmtenummer, batchnummer en operator/machine-ID bewaard voor volledige traceerbaarheid volgens het programmakwaliteitsplan.
- Digitale levering. Inspectierapporten, FAI en materiaalcertificaten kunnen worden geleverd als ondertekende PDFs, met ruwe CMM-gegevens (bijv. IJK, IGES DMIS) op aanvraag.
Draaiservice voor grote onderdelen
Een bronbewust referentiehandboek voor grote rotatieonderdelen, klemmen, ondersteuning, datumcontrole en draairoute-invoer.
Omslag Past het onderdeel in de bruikbare werkzone, niet alleen in de nominale tafel? | Handling Hoe beschermen tillen, ondersteuning en klemmen de functionele vlakken? |
|---|---|
Datum pad Welke vlakken of assen moeten gerelateerd blijven bij elke oriëntatie? | Verificatie Kan de kritische geometrie worden gemeten na de definitieve opstelling? |
Rotatieenvelop en ondersteuning
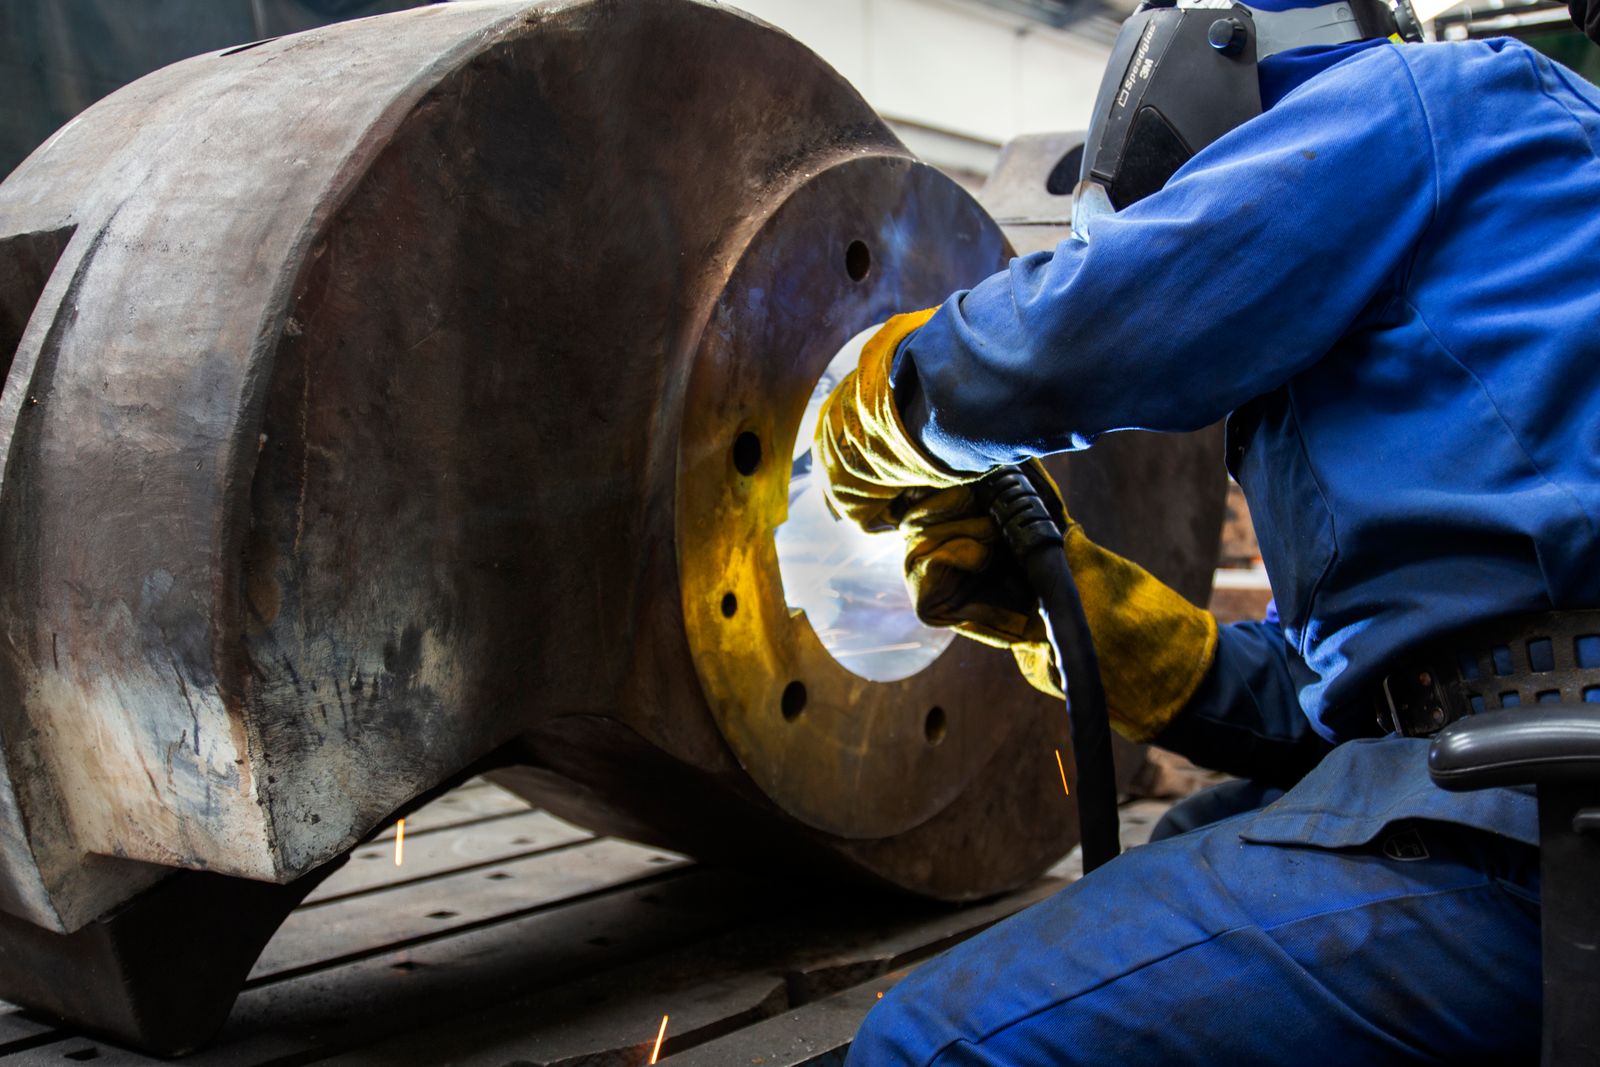
Groot onderdeel draaien produceert rotatiekenmerken op componenten waar diameter, lengte, massa, of spanen opstelling en ondersteuning centraal maken in het productieplan. Het onderdeel kan vlakken, buitendiameter draaien, boren, groeven, schroefdraad, tapers, of live-tool kenmerken vereisen terwijl een stabiele centerlijn wordt gehandhaafd.
Groot-onderdeel draaien richt zich op de centerlijn, ondersteuning, en veilige hantering van zware rotatiewerkstukken.
Plannings lens | Wat te verstrekken |
|---|---|
Werkstukomhullende | Eindafmetingen, voorraadconditie, geschatte massa en eventuele zones waar niet geklemd mag worden. |
Hantering | Hefpunten, ondersteuningseisen, transportbeperkingen en beperkingen voor oppervlaktebescherming. |
Functionele geometrie | Definieer de eindomhulling, geschatte massa, de primaire as, grijpvlakken, hefpunten, kritische diameters, booreisen, onroundheid, ondersteuningsbeperkingen en eventuele secundaire gefreesde of geboorde kenmerken. |
Werkstukgeometrie
Belangrijke kenmerken kunnen grote externe diameters, lange assen, boren, taps toelopen, fazegroeven, schroefdraad, afdichtingsvlakken, concentrische getrapte diameters en live-tool boren of frezen details omvatten.
Typische componentcontext
Typische componenten zijn rollers, grote assen, adapters, ringen, koppelingen, hydraulische lichamen, flenzen, aandrijfcomponenten en machine- of energiesysteeminterfaces.
Opstellingsprincipe: Voor een groot component moet de route niet alleen het afgewerkte oppervlak beschermen, maar ook de relatie tussen vlakken of assen die in verschillende oriëntaties worden bereikt.
Verificatie van grote diameters en radialeslag
Inspectie richt zich doorgaans op grote diameters, boorgrootte, coniciteit, radialeslag, concentriteit, vlakpositie, draadvorm, oppervlakteconditie en de relatie tussen functionele kenmerken op het rotatiedatumvlak.
Belangrijke Procesparameters
Parameter | Typisch bereik / specificatie |
|---|---|
Draaihoogte boven bed | Tot ? 1,200 mm op zware horizontale draaicentra; tot ? 2,000 mm op verticale draaibanken |
Maximale draaidiameter | Tot ? 1,000 mm op horizontale machines; ? 2,500 mm op VTL's |
Maximale draailengte | Tot 4,000 mm tussen centers met steady-rest ondersteuning; langere assen beoordeeld op doorbuiging |
Maximaal onderdeelgewicht | Tot 5,000 kg geklemd; tot 10,000 kg met steady rest / kruissteun ondersteuning |
Standaard diameter tolerantie | ±0.05 mm op diameters tot ? 500 mm; ±0.10 mm boven ? 500 mm |
Nauwe diameter-tolerantie | ±0.025 mm op aanvraag; ±0.01 mm met ontworpen opstelling en gekwalificeerd gereedschap |
Oppervlakteafwerking (zoals gedraaid) | Ra 1.6–3.2 µm op diameters; Ra 0.8 µm op afgewerkte gepasseerde oppervlakken |
Rondloopafwijking op kritische kenmerken | 0.02 – 0.05 mm TIR op bewerkte diameters, afhankelijk van de lengte-diameterverhouding |
Concentriciteit / coaxialiteit | 0.03 mm haalbaar op delen met meerdere diameters met één opstelling |
Draadbereik | M10 – M200 metrisch; ?" – 8" imperiaal; ACME, buttress en API ronde draden op aanvraag |
Batchgrootte | 1 – 100+ eenheden; enkele prototype, low-volume batch en terugkerende productie |
Doorlooptijd | 5 – 15 werkdagen voor typische delen; lange assen en grote diameter werk beoordeeld per RFQ |
Geaccepteerde bestandsformaten | STEP (.step / .stp), IGES (.igs), Parasolid (.x_t), DXF voor 2D profielen, native CAD op aanvraag |
Typische machineplatforms | Zware horizontale draaicentra, verticale draaibanken (VTL), draai-freesmachines, klemdraaibanken + draaibanken tussen centers met steunbomen |
Oppervlakteafwerkingsopties
Gedraaide oppervlakken voldoen aan de meeste functionele eisen. Nabehandelingen pakken corrosie, slijtage, afdichting en cosmetische behoeften aan en beschermen kritieke functionele datums.
- Gedraaid: standaard bewerkte afwerking, Ra 1.6–3.2 µm op diameters
- Kogelstralen: matte cosmetische textuur voor zichtbare of voor verlichting bestemde oppervlakken
- Anodiezen Type II: aluminium onderdelen, standaard of aangepaste kleur
- Anodiezen Type III (hard anodiseren): slijtageoppervlakken op aluminium assen en hulzen
- Galvaniseren: zink, nikkel, electroless nikkel, tin of chroom voor corrosie-/slijtagebescherming
- Zwart oxideren: lichte corrosieweerstand en uiterlijk voor stalen componenten
- Passiveren: citrine of salpeterzuur passivering voor roestvrij staal per ASTM A967
- Poedercoating / lakken: industriële afwerking over gestraald oppervlak; afplakken op kritische passingen
- Polijsten: spiegel- of nagenoeg spiegelafwerking op afdichtingsoppervlakken, journalen en zichtbare decoratieve gebieden
- Slijpen & super-afwerken: cilinder- of centreloos slijpen, gevolgd door super-afwerken, waar Ra < 0.4 µm vereist is
- Lasermarkering: permanente onderdeelnummers, warmtecodes, datums en traceerbaarheidsmarkeringen
Ontwerpoverwegingen (DFM-tips)
- Houd rekening met de lengte-diameterverhouding. Lange assen hebben steunbogen, hartsteun of een tussen-centra-opstelling nodig om doorbuiging te beheersen; bekijk dit voordat u een offerte uitbrengt.
- Standaardiseer draadvormen. Gebruik grove spoed ISO metrisch of UNC / UNF imperiale draden; specificeer ACME of zaagtanddraad met draairichting en ingrijpingslengte.
- Voeg ontlastgroeven toe bij diameterovergangen. Scherpe schouders vangen het gereedschap en laten bramen achter; neem een kleine ontlasting of fase op om de insteek vrij te houden.
- Gebruik radiussen bij OD / ID overgangen, geen scherpe interne hoeken; dit beheerst gereedschapsspanning en oppervlakteafwerking op schouders.
- Houd nauwe tolerantie aan voor functionele diameters. Lagerbanen, afdichtingsgroeven en draadpootdiameters vereisen nauwere toleranties; vrije diameters kunnen standaard zijn.
- Specificeer oppervlakteafwerking op afdichtings- en lagervlakken. Ra 0.4 – 0.8 µm is gebruikelijk voor dynamische afdichtingen; specificeer dit op de tekening in plaats van dit standaard te verwachten.
- Voor diepe interne boren dient u aan te geven of ruw- of finishboring vereist is en welke diepte-diameterverhouding acceptabel is.
- Vermijd dunne, hoge kenmerken die kunnen doorbuigen tijdens bewerking of warmtebehandeling; controleer het klemmen en de ondersteuning vóór vrijgave.
- Houd rekening met extra materiaal voor smelt- of gietmateriaal op standaard geleverde blanks; dit wordt tijdens het ruwen weggewerkt en moet expliciet worden gespecificeerd.
- Vereis concentriciteit/slag in plaats van alleen te vertrouwen op diameter-toleranties om multi-diameter relaties te beheersen.
Bieden jullie slijpen aan voor oppervlakken met nauwe toleranties?
Ja. Cilindrisch en centerloos slijpen, plus super-finishing, zijn beschikbaar voor diameters die Ra < 0.4 µm nodig hebben of toleranties onder ±0.01 mm. We kunnen slijpen als follow-up bewerking na het ruwdraaien aanbieden.
Veelvoorkomende defecten en preventie
Defecten aan grote gedraaide onderdelen zijn meestal te herleiden tot doorbuiging, trillingen, klemvervorming of ontbrekende werkstukondersteuning. De onderstaande tabel toont de meest voorkomende defecten en de preventiestrategieën die we in de productie toepassen.
Defect | Oorzaak | Preventie |
|---|---|---|
Asdoorbuiging bij lange slanke onderdelen | Overmatige lengte-diameterverhouding, onvoldoende ondersteuning tussen ruwen en afwerken | Voeg steunarmen toe op berekende posities, gebruik conusdruk, gebalanceerd ruwen om symmetrisch materiaal achter te laten, afwerken in een enkele ondersteunde opstelling |
Concentriciteitsafwijking over meerdere diameters | Werkstuk opnieuw geklemd tussen bewerkingen, klemvlakslijtage, meetklokfout | Bewerk alle kritische diameters in één opstelling, wijzen op de spoelas na elke verplaatsing, gekwalificeerde klem of expansiebus |
Rondloop bij afgewerkte diameters | Hartlijn offset, kloefmarkeringen, thermische groei bij lange sneden | Wijzen op de spil, gebalanceerde klemdruk, afkoeling toestaan tussen ruwen en afwerken bij onderdelen met nauwe toleranties |
Trilling bij lange overhangende kenmerken | Gereedschaps overhang te lang, snijkrachten exciteren gereedschap/onderdeel eigenfrequentie | Verminder gereedschaps overhang, schakel over naar grotere schacht of ruimbalk, pas spindelsnelheid aan uit de buurt van resonantie, lichtere radiale engageerdiepte |
Opbouwsnede op rvs of aluminium | Lage snijsnelheid, verkeerde plaatsoort, onvoldoende koelmiddel | Gebruik scherpe gecoate plaatjes met positieve geometrie, hogere snijsnelheid, koelmiddel onder hoge druk, klimdraaien waar van toepassing |
Draadprofielfout (steek, hoek, radiale slag) | Gereedschapsslijtage, spindelencoderfout, slechte instelling van draadgereedschap | Kalibreer spindelencoder periodiek, stel draadgereedschap in op optische profielprojector, gebruik nieuw plaatje, verifieer met draadmaat of CMM |
Bramenvorming bij schouders en schroefdraad | Gereedschapsuitgang op een vrij oppervlak, geen verstek of ontlasting vermeld, bot plaatje | Verstek of randbreuk specificeren op tekening, gebruik scherp plaatje, micro-verstekgereedschap op geselecteerde kenmerken, handmatig ontbramen per specificatie |
Vervorming na warmtebehandeling | Asymmetrische afschrikking, restspanning door zwaar voorbewerken, spanvervorming | Spanningsverlichting voor afwerkbewerking, afwerken van kritische diameters na warmtebehandeling (of gebruik voorgehard materiaal), gebruik persafschrikking of spaninrichting voor minimale vervorming |
Gerelateerde mogelijkheden en doorsnijdende diensten
Het draaien van grote onderdelen wordt vaak gecombineerd met aangrenzende bewerkingen om een compleet onderdeel of subassemblage te leveren. De onderstaande mogelijkheden worden vaak gecombineerd met draaien om handling te verminderen, datakettingen te beheersen en kwaliteitsverantwoordelijkheid te centraliseren.
- Frezen van grote onderdelen — voor prismatische kenmerken (flensvlakken, aandrijfvlakken, montagepatronen) die een constructie delen met het gedraaide lichaam
- Verticaal draaiwerk (VTL) — voor rotatieonderdelen met zeer grote diameter en korte lengte (flenzen, ringen, tafelbladen)
- Cilindrisch en centreerloos slijpen — voor navolgende afwerking van tapgaten, lageroppervlakken en afdichtingsdiameters die nauwere toleranties vereisen dan draaien kan bieden
- Superfijnen — voor oppervlakteafwerkingen beneden Ra 0.4 µm op lager-, afdichtings- en hydraulische oppervlakken
- Diepgaat boren & kanonboren — voor lange axiale boringen, oliekanalen en koelkanalen in assen en rollen
- Kilveren & groefbewerking — voor kilsleuven en inwendige groeven geproduceerd in een secundaire bewerking
- Warmtebehandeling — doorharden, oppervlakteharding, veredelen, nitreren en verouderen via goedgekeurde partners
- Oppervlaktebehandeling — verchromen, autocataal nikkel, zwarte oxide, passivering en andere afwerkingen voor slijtage- en corrosiebescherming
- Dynamisch egaliseren — voor assen, rollen en rotoren die moeten worden geeffend tot G2.5 of G6.3 klasse per ISO 1940
- CMM-controle & lasertracker — voor volledige vrijgave dimensionale rapporten op lange assen en onderdelen die de standaard CMM enveloppe overschrijden
- Rollers en grote assen
- Ringen, koppelingen en adapters
- Hydraulische behuizingen en flenzen
- Aandrijf- en krachtoverbrengingscomponenten
- Machine- en energiesysteeminterfaces
Industrieën en toepassingen
- Krachtoverbrenging: grote aandrijfassen, rondsels, rotorassen en tandwielblanks
- Industriële machines: rollen, trommels, hulzen, grote naafdelen en lagerhuizen
- Vloeistofsystemen: pompassen, kleplichamen, flenzen en grote cilindrische fittingen
- Energie: generatorrotorcomponenten, turbinehardware, assen voor wind- en waterkrachtapparatuur
- Scheepsbouw & maritiem: scheepsschroefassen, roerhardware, pennen en bussen met grote diameter
- Zware apparatuur & transport: ascomponenten, naafassen, grote bevestigingsmiddelen
- Automatisering & robotica: grote draaibanken, precisiehulzen en aandrijfrollen
Toepassingscontext
Toepassingen omvatten aandrijftechniek, industriële machines, vloeistofsystemen, transportapparatuur, energieapparatuur, scheepsbouwhardware, automatisering en op maat gemaakte vervangingscomponenten.
RFQ-controle: deel assemblage-referenties, transportbeperkingen, datumsysteem, inspectie-eisen en eventuele las-/gietinformatie met het onderdeelmodel.
—

