

Planung von Großbauteilen
Das Dokument ist um diese vier Planungsansätze herum strukturiert.
Spannen, Reitstock und Zentrumslinienkontrolle
Ein Prozessplan bestätigt die Spindel- und Futteranordnung, die Abstützungsanforderungen, die Hebe- und Belademethode, die sichere Spannlänge, den Werkzeugfreigang und die Bearbeitungssequenz. Bei Bedarf werden Reitstock, Lünette oder andere Abstützmethoden zur Kontrolle der Durchbiegung berücksichtigt.
Auswahlhilfe
Verwenden Sie das Drehen von Großbauteilen, wenn die Kerngeometrie rotationssymmetrisch ist. Verwenden Sie das Fräsen für überwiegend flache oder prismatische Teile oder Fräs-Dreh-Ausrüstung, wenn die rotationssymmetrische Komponente auch komplexe sekundäre Merkmale benötigt.
Häufig gestellte Fragen
Was ist der größte Durchmesser, den Sie drehen können?
Horizontale Drehmaschinen schwenken bis zu ? 1,200 mm und drehen Durchmesser bis zu ? 1,000 mm. Vertikale Drehmaschinen (VTLs) erweitern den Durchmesserbereich auf ? 2,000 – 2,500 mm. Teile über der Standardkapazität werden hinsichtlich Spannung, Abstützung und Werkzeugzugang geprüft.
Welchen Rundlauf kann ich bei einer 1,000 mm Welle erwarten?
Bei einer ordnungsgemäß abgestützten Welle ist ein Rundlauf von 0.03 – 0.05 mm TIR über die gesamte Länge bei einem einzigen Setup typisch. Ein engerer Rundlauf ist an kritischen Zapfen erreichbar und kann Schleifen oder eine dedizierte Messplanung erfordern.
Geometrie | Große Rotationsdurchmesser, Bohrungen und Abstufungen |
|---|---|
Planungsschwerpunkt | Centerline, Chucking, Tailstock und Abstützung für lange Werkstücke |
Material | Kohlenstoff- und Legierungsstähle, Edelstahl, Aluminium, Bronze, Gusseisen |
Typische Verwendung | Große Wellen, Walzen, Flansche, Hydraulikgehäuse, Antriebskomponenten |
Standardtoleranzen & erreichbare Genauigkeit
Standardtoleranz für gedrehte Durchmesser ist ±0.05 mm bis ? 500 mm und ±0.10 mm über ? 500 mm, sofern die Zeichnung nichts anderes vorgibt. Längentoleranzen sind typischerweise ±0.10 mm. Bei Teilen mit mehreren Durchmessern werden Koaxialität und Rundlauf innerhalb der Einrichtegenauigkeit kontrolliert.
- Standarddurchmessertoleranz: ±0.05 mm bis ? 500 mm, ±0.10 mm über ? 500 mm
- Längentoleranz: ±0.10 mm Standard; ±0.05 mm auf Anfrage
- Toleranz auf Anfrage: ±0.025 mm an speziellen Merkmalen mit qualifizierter Werkzeugausstattung
- Enge Toleranz: ±0.01 mm erreichbar bei Kleinstdurchmesser-, Einrichtungsmerkmalen
- Standardstandard: ISO 2768-m für nicht angegebene Abmessungen; ISO 2768-f / -c auf Anfrage
- Rundlauf / Konzentrizität: 0.02 – 0.05 mm TIR typisch, abhängig von Teilsteifigkeit und Abstützung
Stabilität langer Teile und Oberflächenschutz
Geeignete Werkstoffe können Kohlenstoff- und legierte Stähle, Edelstahl, Aluminium, Bronze, Gusseisen und Speziallegierungen umfassen. Gewicht, Steifigkeit, Spanungssteuerung und Anforderungen an die Oberflächenbeschaffenheit sollten die Verfahrenswahl bestimmen.
Schutzplan
Lager-, Dichtungs- oder Ausrichtungsdurchmesser bei Reinigung, Transport und Fertigung erhalten. Jede Beschichtung an kritischen Passungen sollte gesondert angegeben werden.
Mögliches Problem | Planungsreaktion |
|---|---|
Eigenspannung oder Verformung | Schruppen und Schlichten unter Berücksichtigung des Materialzustands und des Stützplans sequenzieren. |
Handhabungsschaden | Schutzflächen, Hebemethode und Verpackung vor dem letzten Bearbeitungsschritt definieren. |
Beschichtung an kritischen Schnittstellen | Spezifizieren Sie Abdeckung oder einen kontrollierten Nachbearbeitungsvorgang. |
Materialien, die wir bearbeiten
Das Drehen großer Teile umfasst eine breite Palette von Stabstahl, Schmiedestücken und Gussrohlingen aus Kohlenstoffstahl, legiertem Stahl, rostfreiem Stahl, Aluminium und anderen zerspanbaren Legierungen. Die Werkstückform wird für Kornrichtung, Schmiedefließverhalten und die Belastbarkeit der Maschine ausgewählt.
- Kohlenstoff- & Baustahl: A36, 1018, 1026, 1045, A572 Stab- und Schmiedematerial
- Legierter Stahl: 4140, 4340, 8620, EN24, EN19 normalgeglüht oder vorhärtend (28–34 HRC typisch)
- Rostfreier Stahl: 304 / 304L, 316 / 316L, 321, 310S, 17-4PH (H1025 / H1150), 410, 420
- Werkzeug- & Wälzlagerstahl: 52100, A2, D2, H13, O1 für Walzen, Hülsen und Matrizen
- Aluminium: 6061-T6, 6082-T6, 7075-T6, 2024 Knüppel- und Schmiedematerial
- Gusseisen: ASTM A48 Klasse 30 / 40, GG25, duktiles Gusseisen GGG40 / GGG60 Rohlinge
- Bronze- und Kupferlegierungen: C932 (Lagerbronze), C954 Aluminiumbronze, C110 Kupfer für Verschleiß- und Leitungsanwendungen
- Superlegierungen (in Überprüfung): Inconel 625 / 718, Monel 400, Hastelloy für korrosions- oder hochtemperaturbeanspruchte Wellen
Qualitätskontrolle & Prüfung
Die Prüfung großer gedrehter Teile konzentriert sich auf Durchmesser, Rundlauf, Konzentrizität, Konizität und das Verhältnis zwischen Merkmalen am Rotationsbezug. Handwerkzeuge werden für Zwischenprüfungen eingesetzt; KMG- und Lasersysteme werden für vollständige Freigabeberichte verwendet.
- KMG-Prüfung: Horizontalarm- und Großvolumen-Koordinatenmessgeräte für Wellen und Gehäuse mit mehreren Durchmessern
- Oberflächenrauheitsmessgerät: tragbare Ra-Messgeräte für direkt gedrehte und nachbearbeitete Oberflächen
- Härtemessgerät: tragbare oder stationäre Härteprüfung (Rockwell, Brinell, Vickers) zur Material- und Wärmebehandlungsverifizierung
- Messschieber & Mikrometer: Langstrecken-digitale Messschieber, Außen-/Innenmikrometer bis ? 2,000 mm
- Messuhren & Zeigeranzeigen: Rundlauf-, Konzentrizitäts- und Plansquaritätsprüfungen auf der Maschine und dem Messstand
- Gewindelehren: Gewindelehrdorne und Gewindelehrringe für Standardgewinde; Profilprojektor oder KMM für Nicht-Standard-Gewinde
- Erststückprüfung: vollständiges Maßprotokoll gegen Zeichnung oder Modell, bevor die Fertigung fortgesetzt wird
- Zwischenprüfung: Bezugs- und Merkmalsprüfungen zwischen Schruppen und Schlichten zur Bestands- und Verformungskontrolle
- Endprüfprotokoll: Maßprotokoll, Werkstoffzertifikat und Oberflächenbestätigung, die mit dem Teil versandt werden
Drehen Sie lange Wellen zwischen Spitzen?
Ja. Wir verwenden Mitläufer und Reitstöcke für Wellen bis zu 4,000 mm Länge. Bei längeren oder dünnen Wellen prüfen wir Durchbiegung, Abstützpositionen und Materialzustand in der RFQ-Phase.
Können Sie vorgehärteten legierten Stahl bearbeiten?
Ja. Wir bearbeiten routinemäßig 4140 / 4340 in den 28 – 34 HRC Bereich. Höhere Härte (über ~ 45 HRC) erfordert typischerweise Schleifen oder EDM nach dem Schruppen. Materialzustand, Härtebereich und eventuell erforderliche Wärmebehandlung nach der Bearbeitung sollten auf der Zeichnung angegeben sein.
Welche Informationen benötige ich für eine Dreh-RFQ?
Senden Sie das 3D Modell, 2D Zeichnung mit GD&T, Materialgüte und Zustand (geschmiedet, gewalzt, gegossen), eventuell erforderliche Wärmebehandlung, Losgröße, Oberflächenanforderung und Prüferwartung. Geben Sie bei langen Wellen an, ob eine Zwischenmittelpunkt-Aufspannung erforderlich ist.
So erhalten Sie ein Angebot
Um eine Dreharbeit für ein Großteil zu kalkulieren, senden Sie das 3D Modell (STEP, IGES, Parasolid oder natives CAD), 2D Zeichnung mit GD&T und Datumspunkten, Materialgüte und Rohmaterialform (Stab, Schmiedestück, Gussteil), Losgröße, eventuelle Wärmebehandlung, erforderliche Oberflächen, kritische Toleranzen und Prüferwartungen.
Sie erhalten eine DFM-Prüfung mit Kommentaren zur Einrichtungsstrategie, Unterstützung und etwaigen Toleranzverfeinerungen, gefolgt von einem schriftlichen Angebot, das Lieferzeit, Stückpreis, Oberflächenoptionen und Umfang des Prüfberichts auflistet.
Prozessablauf und Fertigungsabfolge
Das Drehen großer Teile folgt einer definierten Sequenz von der Rohteilverifikation bis zur Endkontrolle. Der Ablauf wird um die Mittellinie herum aufgebaut, mit Futterspannung oder Einrichtung zwischen Spitzen, Abstützstrategie und der Reihenfolge, in der Durchmesser, Bohrungen und Schultern koaxial bleiben müssen. Jeder der folgenden Schritte ist ein eigenständiger Fertigungsschritt mit eigener Einrichtung, Werkzeugen und Prüfpunkt.
- Materialeingang und Verifikation. Eingehendes Material (Stab, Schmiedestück oder Gussteilrohteil) wird gegen die Bestellung und das Materialzertifikat geprüft: Güteklasse, Schmelzenummer, Zustand (gewalzt, geschmiedet, normalisiert, vorgehärtet) und maßliche Materialgröße.
- Zuschnitt und Anfasen. Stabmaterial wird auf dem Band- oder Trennschneider auf Rohlänge geschnitten, wobei Material zum Stirnfräsen beider Enden belassen wird. Schmiede- oder Gussteile werden vor der Einrichtung auf Zunder und Oberflächenfehler geprüft.
- Futter-/Vorrichtungsauswahl. Die Spannmethode wird aus 3-Backen-/ 4-Backen-Futtern, Dehnschaftdornen, Sonderbacken oder einer Einrichtung zwischen Spitzen mit Lünette gewählt. Schwere Teile können einen Aufspannteller mit geschraubten Klemmen verwenden.
- Abstützungsplanung. Bei langen Teilen werden die Anzahl und Position der Lünetten sowie der Einsatz eines Reitstocks anhand des Länge-zu-Durchmesser-Verhältnisses und des Materialzustands bestimmt. Eine Durchbiegungsanalyse wird für schlanke Wellen überprüft.
- Mittellinienherstellung. Die Mittellinie wird mit einem Messuhranschlag auf die Spindelachse bezogen, und das Werkstück wird getaktet, um Rundlauffehler zu minimieren. Bei Arbeit zwischen Spitzen werden die Spitzen sorgfältig ausgerichtet und der Reitstock für thermisches Wachstum angepasst.
- Schruppdrehen – Außendurchmesser. Schwere Schruppdurchgänge entfernen den Hauptteil des Materials mit hohen Zerspanungsraten unter Verwendung von CNMG-Wendemessern und optimierten Spanbrechern. Mehrere Durchgänge reduzieren den Durchmesser schrittweise bis zur Fertigbearbeitungszugabe.
- Schruppbohren (falls erforderlich). Innendurchmesser werden mit einer einpunktigen Bohrstange geschruppt, wobei eine Fertigbearbeitungszugabe für Feinbohren oder Schleifen verbleibt. Der Stangenauslauf wird kurz gehalten, um Durchbiegung zu kontrollieren.
- Spannungsarmglühzyklus (falls erforderlich). Bei tiefgerauhten Wellen oder schweren Schweißkonstruktionen wird ein Zwischen-Spannungsarmglühzyklus vor dem Fertigdrehen durchgeführt, um Verformungen im letzten Schnitt zu kontrollieren.
- Schlichtdrehen. Leichte Schnitte bringen alle Durchmesser auf innerhalb von 0.2 – 0.5 mm der Fertigmaße, wobei ein gleichmäßiges Aufmaß für die Endbearbeitung verbleibt. Rundlauf und Koaxialität werden in dieser Phase erneut überprüft.
- Fertigdrehen — Durchmesser, Flächen, Kegel, Profile. Fertigmaß-Schnitte werden an allen Außen-/Innendurchmessern, Flächen, Nuten und Kegeln durchgeführt. Vorschub und Drehzahl werden auf den geforderten Oberflächenzustand und die Toleranz abgestimmt.
- Gewindeschneiden. Gewinde werden möglichst in einer Aufspannung geschnitten: metrisch, UNC/UNF, ACME, Sägegewinde, API-Rundgewinde oder Sonderprofile. Gewindesteigung, Gewindeart und Eingriffslänge werden anhand der Zeichnung überprüft.
- Passfedernuten & Flächen (falls erforderlich). Passfedernuten werden nach dem Drehen mit einem Nutenfräser oder Schaftfräser am Außendurchmesser gefräst. Flächen werden mit einem Planwerkzeug oder einer speziellen Frässpannvorrichtung hergestellt.
- Kanten brechen & entgraten. Scharfe Kanten an Fasen, Gewinden und Übergängen werden gemäß der Zeichnung gebrochen. Manuelles Entgraten oder leichtes Anfasen an ausgewählten Kanten; scharfe Kanten dort belassen, wo die Zeichnung es erfordert.
- Zwischenprüfung. Durchmesser, Rundlauf und Koaxialität werden zwischen den Arbeitsgängen geprüft, mit einer formellen Erstmusterprüfung am ersten Teil. Koordinatenmessmaschine oder Meßschraube für große Durchmesser wird für vollständige Freigabeberichte verwendet.
- Schleifen oder Superfinish (falls erforderlich). Teile, die Ra < 0.4 µm oder Unter-±0.01 mm Toleranz erfordern, werden zum Zylinderschleifen oder spitzenlosen Schleifen und anschließend zum Superfinish weitergeleitet.
- Oberflächenbehandlung (falls erforderlich). Teile, die Galvanisieren, Eloxieren, Passivieren oder andere Oberflächenbehandlungen benötigen, werden mit Abdeckung kritischer Durchmesser gemäß Zeichnung an zugelassene Partner gesendet.
- Endkontrolle & Dokumentation. Vollständiger Maßbericht gemäß Zeichnung, Rundlauf- und Koaxialitätsdaten, Werkstoffzertifikat, Oberflächenbestätigung sowie alle erforderlichen FAI- oder PPAP-Dokumentationen werden für den Versand zusammengestellt.
- Verpackung & Versand. Lange Wellen werden auf V-Blöcken gelagert oder in speziellen Aufnahmen versendet; schwere Teile werden mit konstruierten Hebepunkten verpackt. Kritische Oberflächen erhalten VCI-Folie und Schutzummantelungen.
Materialeigenschaftsreferenz
Die Werkstoffauswahl für das Drehen großer Teile wird durch Zug- und Streckgrenze, Härte, Zerspanbarkeit und den Wärmebehandlungszustand des Vormaterials bestimmt. Die nachfolgende Tabelle listet typische Werkstoffe mit repräsentativen mechanischen und physikalischen Eigenschaften auf, die als Ausgangspunkte für die DFM-Prüfung verwendet werden.
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Zerspanbarkeit (%) |
|---|---|---|---|---|---|
Baustahl A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
Kohlenstoffstahl 1045 | 7.85 | 565 | 310 | 163 – 197 | 60 |
Legierungsstahl 4140 (vorgehärtet) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
Legierungsstahl 4340 (weichgeglüht) | 7.85 | 745 | 470 | 217 | 50 |
Legierungsstahl 8620 (weichgeglüht) | 7.85 | 530 | 385 | 149 | 65 |
Edelstahl 304 | 8.00 | 515 | 205 | 202 | 45 |
Edelstahl 316L | 8.00 | 485 | 170 | 217 | 40 |
Edelstahl 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
Wälzlagerstahl 52100 | 7.81 | 2,250 (gehärtet) | 1,950 (gehärtet) | 650 – 700 | 30 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
Gusseisen ASTM A48 Klasse 30 | 7.20 | 207 | – | 180 – 220 | 75 |
Bronze C932 (Lager) | 8.93 | 241 | 138 | 65 | 80 |
Aluminiumbronze C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
Inconel 718 (gealtert) | 8.19 | 1,375 | 1,100 | 360 – 420 | 15 |
Kostentreiber & Lieferzeitfaktoren
Kosten und Lieferzeit für das Drehen von Großteilen werden hauptsächlich durch die Rohform (Stab, Schmiedestück oder Guss), die Außendurchmesser-Länge-Umschlag, die Anzahl der Durchmesser und Schultern, die Stützanforderungen (Lagersättel, Reitstock), den Anteil der Merkmale, die Endbearbeitungstoleranz erfordern, sowie durch erforderliche Wärmebehandlung, Schleifen oder Superfinish bestimmt. Materialabtragrate (MRR) beim schweren Schruppen ist ein wesentlicher Zykluszeitfaktor: nichtrostende Stähle, Inconel und hochharte Legierungen erfordern niedrigere Schnittparameter. Enge Toleranz und feine Oberflächengüte fügen einen Fertigbearbeitungsgang, qualifizierte Werkzeuge und dedizierte Prüfzeit hinzu. Die nachfolgende Tabelle fasst typische Lieferzeiten für gängige Szenarien zusammen.
Szenario | Material-Lieferzeit | Bearbeitungszeit | Gesamt (Arbeitstage) |
|---|---|---|---|
Prototyp aus Stabmaterial (1 – 2 Einheiten) | 1 – 3 days | 5 – 8 days | 6 – 10 days |
Erstlingsfertigung aus Schmiedeteil | 14 – 30 days | 8 – 14 days | 22 – 40 days |
Lange Welle mit Lünette (1,500 – 4,000 mm) | 3 – 7 days | 10 – 15 days | 12 – 20 days |
VTL-Bearbeitung (? 1,000 – 2,500 mm) | 3 – 10 days | 10 – 18 days | 12 – 25 days |
Produktion in vorgelegiertem Material (28 – 34 HRC) | 5 – 10 days | 8 – 14 days | 12 – 22 days |
Nachschleifen oder Superfinish | wie oben | + 3 – 7 days | + 3 – 7 days |
Wärmebehandlung (Durchhärtung, Anlassen, Alterung) | + 3 – 7 days | + 1 – 2 days | + 4 – 9 days |
Wiederkehrende Serie mit Lagermaterial | 0 – 2 days | 5 – 10 days | 5 – 10 days |
Vergleich mit verwandten Verfahren
Das Drehen großer Teile wird häufig ergänzend oder anstelle des Fräsens großer Teile, Vertikaldrehen, Rundschleifens und Außenrundhonens gewählt. Die folgende Tabelle vergleicht die vier gängigsten Alternativen für große Dreharbeiten.
Aspekt | Großteildrehen | Großteil-Fräsen | Zylinderschleifen |
|---|---|---|---|
Geometrie geeignet für | Drehwellen, Naben, Flansche, Hülsen, Ventilgehäuse | Prismatische Teile, Taschen, Montageflächen, Schweißkonstruktionen | Gehärtete Zapfen, Lagerdurchmesser, Dichtflächen |
Arbeitsraum (typisch) | ? 1,200 mm Schwenk, 4,000 mm Länge; VTL ? 2,500 mm | 2,000 — 1,500 — 800 mm auf Brücke; länger auf Langbett | ? 300 – 600 mm typisch; zwischen Spitzen bis zu 4,000 mm |
Toleranzband | ±0.05 mm Durchmesser; ±0.025 mm eng | ±0.05 mm linear; ±0.025 mm eng | ±0.005 – ±0.01 mm mit hoher Rundheit |
Typische Werkstoffe | Stabstahl, Schmiedestück, Guss — alle Stähle, rostfrei, Aluminium | Blech, Schweißkonstruktionen, Gußgehäuse | Gehärtete Stähle, Werkzeugstahl, aufpanzerte Legierungen |
Kosten im Vergleich zu diesem Verfahren | – | Niedriger für prismatische Geometrie; höher für runde Merkmale | Höher pro Teil; gerechtfertigt für gehärtete / Präzisionsflächen |
Wann diese Option wählen | Drehteile, bei denen Außen- / Innendurchmesser-Merkmale das Design bestimmen | Prismatische Teile mit mehreren Merkmalen, Schweißkonstruktionen, Plattengehäuse | Gehärtete oder Präzisionsflächen, bei denen Drehen die Spezifikation nicht erfüllen kann |
Branchenstandards und Zertifizierungen
- ISO 9001:2015 — Anforderungen an Managementsysteme für Qualität; Basiszertifizierung für unsere Produktionskontrolle
- AS9100D — Qualitätsmanagementsystem für die Luft- und Raumfahrt; angewendet auf flugkritische Wellen, Rotoren und Hydraulikkomponenten
- ISO 13485:2016 — QMS für Medizinprodukte; angewendet auf Wellen für medizinische Geräte und große drehende Medizinprodukte
- IATF 16949 — Automobil-QMS; angewendet auf große Antriebsstrang-, Achs- und Triebstrangkomponenten
- RoHS & REACH — Beschränkung gefährlicher Stoffe und chemischer Substanzen; angewendet auf MaterialsAuswahl und Oberflächenbehandlung
- ITAR — US-Vorschriften für den internationalen Waffenhandel; angewandt auf wehrtechnische Wellen und Rotorbauteile unter kontrollierten Programmen
- ISO 2768 — Allgemeintoleranzen für Längen- und Winkelmaße (Klassenmittel, fein, grob)
- ASME Y14.5 / ISO 1101 — Geometrische Maß- und Toleranzfestlegung; GD&T-Interpretation auf Zeichnungen
- ISO 5459 — Bezüge und Bezugssysteme; verwendet zur Festlegung des Drehbezugs an einem gedrehten Teil
- API Spec 7-1 / 5B — Rotationsschulterverbindungen und Gehäuse-/Rohrleitungsgewinde; angewandt auf Ölfeldbauteile
- ASTM A967 — Chemische Passivierungsbehandlungen für Edelstahlbauteile
- ISO 965-1 / ISO 261 — ISO-Universal-Metrische Gewinde; Gewindegeometrie und Grenzwerte
- PPAP / FAI gemäß AIAG — Produktionsteil-Freigabeprozess und Erstmusterprüfung nach Automobil- und Luftfahrtpraxis
Verpackung, Versand & Dokumentation
Große gedrehte Teile werden für den Transport gegen Korrosion, Stoß und Verformung verpackt. Lange Wellen werden auf V-Blöcken, in kundenspezifischen Aufnahmen oder in dedizierten Gestellen gelagert; schwere Rotationsbauteile werden auf technischen Untergestellen montiert oder in kundenspezifischen Kisten verstaut. Standarddokumentation wird mit dem Teil versandt; zusätzliche Dokumente (PPAP, FAI, unterschriebene Zeichnungen) werden je nach Programmanforderung bereitgestellt.
- Reinigung & Konservierung. Teile werden von Kühlmittel, Spänen und Grat befreit und dann je nach Material und Lagerzeit mit VCI-Folie, Öl oder Trockenmittel konserviert.
- Oberflächen- & Gewindeschutz. Kritische Durchmesser, Gewinde und Dichtflächen erhalten dedizierte Hülsen, Stopfen oder Kappen. Lager- und Dichtflächen werden in VCI-imprägniertem Papier eingewickelt.
- Wellenaufnahmen & V-Blöcke. Lange Wellen werden auf V-Block-Stützen oder in kundenspezifischen Aufnahmen versandt, die das Teil an berechneten Positionen kontaktieren, um Durchhang und Transportbeschädigungen zu verhindern.
- Verkastung & Palettierung. Schwere Teile werden auf technischen Untergestellen montiert, an Paletten verschraubt oder in kundenspezifischen Kisten verstaut, die für Straßen-, See- oder Luftfracht ausgelegt sind.
- Anschlagpunkte & Handhabungsmarkierungen. Anschlagpunkte werden auf der Kiste und dem Teil (wenn der Kunde dies anfordert) markiert, um sicheres Be- und Entladen zu gewährleisten. Lange Wellen werden typischerweise mit Gurtschlaufen an ausgeglichenen Positionen angehoben.
- Versandoptionen. Standard-Straßenfracht für Inlandsversand; Seefracht (FCL / LCL) für Export; Luftfracht für zeitkritische oder hochwertige Teile. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) gemäß Angebot angewendet.
- Standarddokumente. Konformitätszertifikat (C of C), Werkstoffprüfzeugnis (MTC / Mill Zertifikat), Maßkontrollbericht einschließlich Rundlauf- und Konzentrizitätsdaten sowie Oberflächenfinish-Bestätigung.
- FAI-Bericht. Erstmusterprüfbericht gegen die Zeichnung oder das 3D-Modell, einschließlich aller GD&T-Kennzeichnungen und Datum-Referenzen, am ersten Teil jedes Loses.
- PPAP & Kontrollpläne. Verfügbar für Automobil- und Luftfahrtprogramme gemäß AIAG / AS9100-Anforderungen.
- Rückverfolgbarkeit. Schmelzennummer, Losnummer und Bediener-/Maschinen-ID für vollständige Rückverfolgbarkeit gemäß dem Programmqualitätsplan aufbewahrt.
- Digitale Bereitstellung. Prüfberichte, FAI und Werkstoffzertifikate können als signierte PDFs bereitgestellt werden, mit rohen CMM-Daten (z. B. IJK, IGES DMIS) auf Anfrage.
Großdrehen-Dienstleistungen
Eine quellengestützte Referenzanleitung für große Rotationsbauteile, Spannen, Abstützung, Datum-Steuerung und Drehen-Wege-Eingaben.
Hüllmaß Passt das Teil in die nutzbare Arbeitszone, nicht nur auf den nominalen Tisch? | Handhabung Wie schützen Heben, Abstützung und Spannen die Funktionsflächen? |
|---|---|
Bezugspfad Welche Flächen oder Achsen müssen durch jede Ausrichtung hindurch in Beziehung bleiben? | Verifizierung Kann die kritische Geometrie nach dem endgültigen Aufbau gemessen werden? |
Rotationshülle und Abstützung
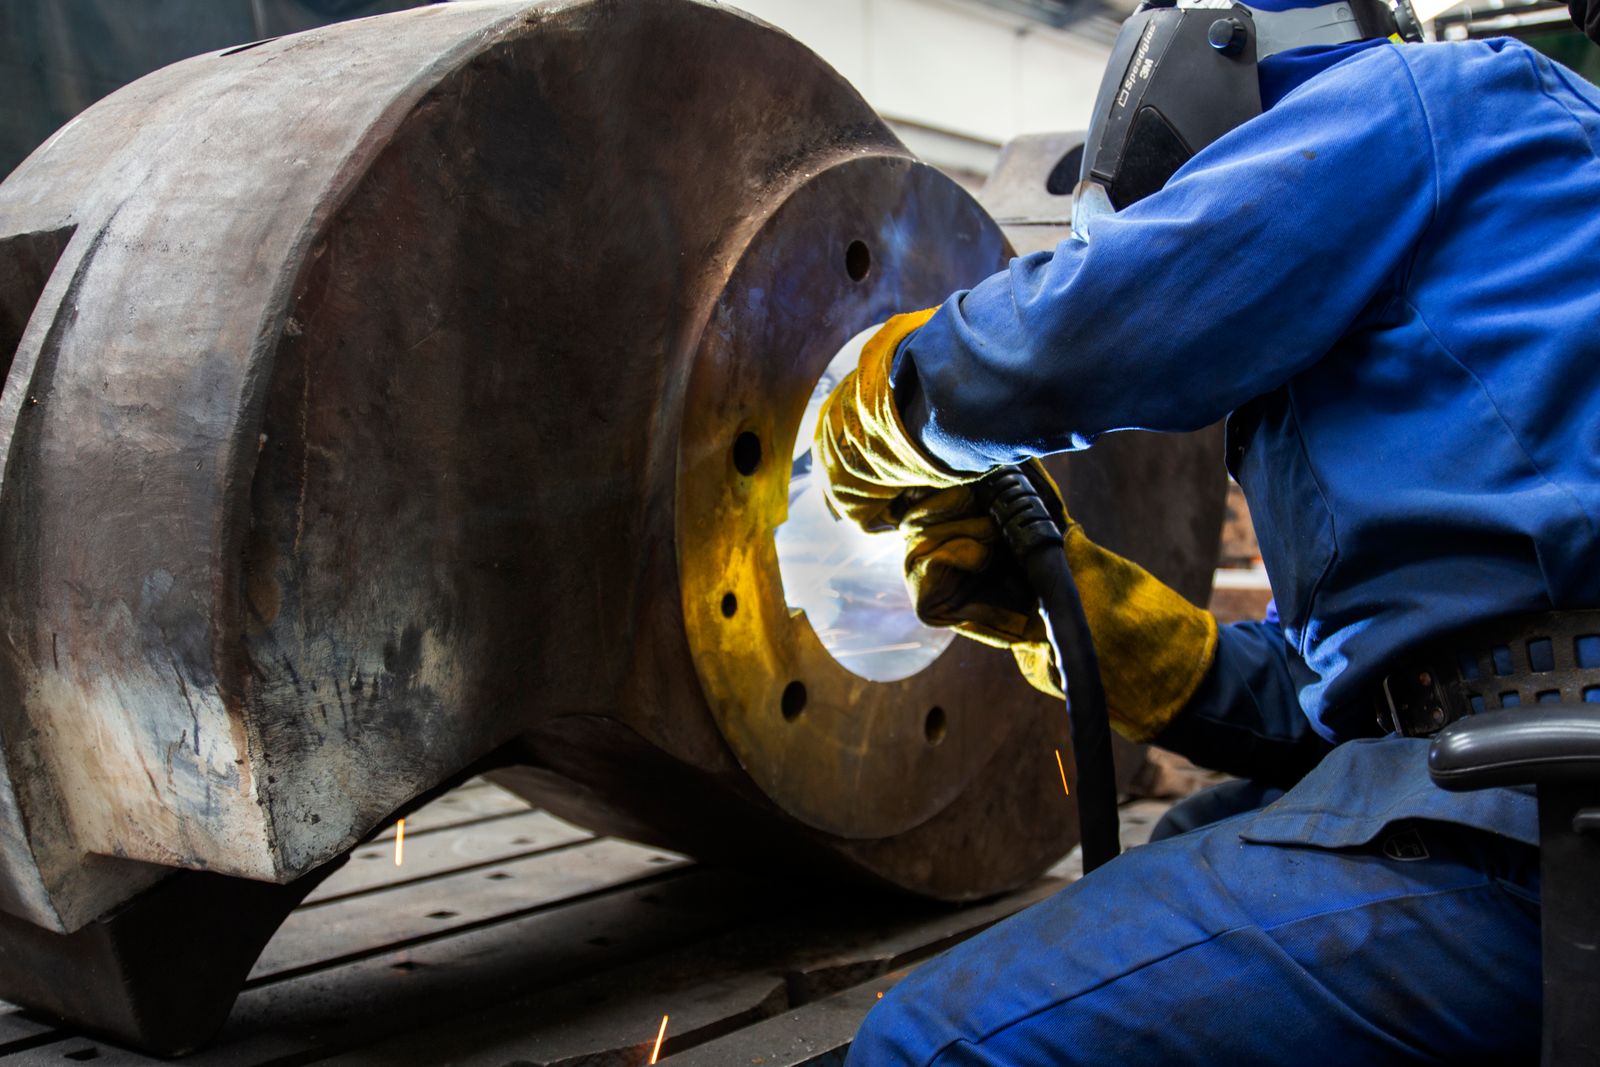
Das Drehen großer Teile erzeugt Rotationsmerkmale an Komponenten, bei denen Durchmesser, Länge, Masse oder Werkstückaufnahme Aufbau und Abstützung zum Kern des Fertigungsplans machen. Das Teil kann Planen, Außendurchmesser-Drehen, Bohren, Nuten, Gewinde, Kegel oder Live-Tool-Merkmale erfordern, während eine stabile Mittellinie beibehalten wird.
Das Drehen großer Teile konzentriert sich auf die Mittellinie, Abstützung und sichere Handhabung schwerer Rotationswerkstücke.
Planungslinse | Was bereitgestellt werden muss |
|---|---|
Teileumfang | Fertigmaß, Rohteilzustand, geschätzte Masse und etwaige Nicht-Klemmbereiche. |
Handhabung | Hebepunkte, Stützanforderungen, Transporteinschränkungen und Oberflächenschutzanforderungen. |
Funktionsgeometrie | Fertigmaßumriss, geschätzte Masse, Hauptachse, Greifflächen, Hebepunkte, kritische Durchmesser, Bohrungsanforderungen, Rundlaufabweichung, Stützbeschränkungen und etwaige sekundäre gefräste oder gebohrte Merkmale definieren. |
Teilegeometrie
Wichtige Merkmale können große Außendurchmesser, lange Wellen, Bohrungen, Kegel, Plansenken, Gewinde, Dichtflächen, konzentrische abgestufte Durchmesser sowie Längsbohren oder -fräsen umfassen.
Typischer Komponentenkontext
Typische Komponenten umfassen Rollen, große Wellen, Adapter, Ringe, Kupplungen, Hydraulikgehäuse, Flansche, Antriebskomponenten und Maschinen- oder Energiesystemschnittstellen.
Einrichtungsprinzip: Für eine große Komponente muss die Route nicht nur die fertige Oberfläche, sondern auch die Beziehung zwischen Flächen oder Achsen schützen, die in verschiedenen Orientierungen erreicht werden.
Überprüfung großer Durchmesser und Rundlauf
Die Inspektion zielt üblicherweise auf große Durchmesser, Bohrungsgröße, Konizität, Rundlauf, Konzentrizität, Flächenlage, Gewindeform, Oberflächenzustand und die Beziehung zwischen funktionalen Merkmalen am Drehbasis ab.
Wichtige Prozessparameter
Parameter | Typischer Bereich / Spezifikation |
|---|---|
Schwingkreis über Bett | Bis zu ? 1,200 mm bei Schwerlast-Horizontal-Drehzentren; bis zu ? 2,000 mm bei Vertikal-Drehmaschinen |
Maximaler Drehdurchmesser | Bis zu ? 1,000 mm bei Horizontalmaschinen; ? 2,500 mm bei VTLs |
Maximale Drehlänge | Bis zu 4,000 mm zwischen Spitzen mit Mitlaufstütze; längere Wellen werden auf Durchbiegung geprüft |
Maximales Werkstückgewicht | Bis zu 5,000 kg gespannt; bis zu 10,000 kg mit Mitlaufstütze / Reitstock-support |
Standard-Durchmessertoleranz | ±0.05 mm für Durchmesser bis ? 500 mm; ±0.10 mm über ? 500 mm |
Enge Durchmessertoleranz | ±0.025 mm auf Anfrage; ±0.01 mm mit konstruiertem Setup und qualifiziertem Werkzeug |
Oberflächenfinish (wie gedreht) | Ra 1.6–3.2 µm auf Durchmessern; Ra 0.8 µm auf fertig bearbeiteten Oberflächen |
Rundlaufabweichung an kritischen Merkmalen | 0.02 – 0.05 mm TIR an bearbeiteten Durchmessern, abhängig vom Länge-zu-Durchmesser-Verhältnis |
Konzentrizität / Koaxialität | 0.03 mm erreichbar bei Teilen mit mehreren Durchmessern mit einer Aufspannung |
Gewindebereich | M10 – M200 metrisch; ?" – 8" imperial; ACME-, Buttress- und API-Rundgewinde auf Anfrage |
Losgröße | 1 – 100+ Einheiten; Einzelprototyp, Kleinserie und wiederkehrende Fertigung |
Lieferzeit | 5 – 15 Arbeitstage für typische Teile; lange Wellen und Arbeiten mit großem Durchmesser werden gemäß Anfrage geprüft |
Akzeptierte Dateiformate | STEP (.step / .stp), IGES (.igs), Parasolid (.x_t), DXF für 2D Profile, Native CAD auf Anfrage |
Typische Maschinenplattformen | Schwerlast-Horizontal-Drehzentren, Vertikal-Drehmaschinen (VTL), Dreh-Fräs-Maschinen, Dreibacken- + Zwischenapparat-Drehmaschinen mit Mitnehmern |
Oberflächenfinish-Optionen
Maschinengedrehte Oberflächen erfüllen die meisten funktionalen Anforderungen. Sekundäre Oberflächenbehandlungen decken Korrosions-, Verschleiß-, Dichtungs- und kosmetische Anforderungen ab und schützen gleichzeitig kritische funktionale Bezüge.
- Maschinengedreht: standardmäßige bearbeitete Oberfläche, Ra 1.6–3.2 µm auf Durchmessern
- Kugelstrahlen: matte kosmetische Textur für sichtbare oder lackiervorbereitete Oberflächen
- Eloxieren Typ II: Aluminiumteile, Standard- oder Sonderfarbe
- Eloxieren Typ III (Harteloxieren): Verschleißflächen an Aluminiumwellen und -hülsen
- Galvanisieren: Zink, Nickel, Autokatalytisches Nickel, Zinn oder Chrom für Korrosions- / Verschleißschutz
- Schwarzoxidierung: geringer Korrosionsschutz und Optik für Stahlbauteile
- Passivierung: Citronensäure- oder Salpetersäure-Passivierung für Edelstahl gemäß ASTM A967
- Pulverbeschichtung / Lackierung: industrielle Oberfläche auf strahlvorbereiteter Fläche; Abdecken kritischer Passflächen
- Polieren: Spiegel- oder spiegelähnliches Finish auf Dichtflächen, Lagern und sichtbaren Zierflächen
- Schleifen & Superfinish: Rundschleifen oder Centerless-Schleifen, dann Superfinish, wo Ra < 0.4 µm gefordert ist
- Lasermarkierung: permanente Teilenummern, Wärmecodes, Bezugspunkte und Rückverfolgbarkeitskennzeichnungen
Designüberlegungen (DFM-Tipps)
- Achten Sie auf das Verhältnis von Länge zu Durchmesser. Lange Wellen benötigen Mitläuferspitzen, Reitstockunterstützung oder eine Einspannung zwischen Zentren, um Durchbiegung zu kontrollieren; überprüfen Sie dies vor der Angebotserstellung.
- Normen Sie Gewindeformen. Verwenden Sie ISO-metrische Grobgewinde oder UNC/UNF Zollgewinde; geben Sie ACME- oder Sägegewinde mit Steigung und Eingriffslänge an.
- Fügen Sie Freistiche an Durchmesserübergängen hinzu. Scharfe Schultern klemmen das Werkzeug ein und hinterlassen Grat; fügen Sie einen kleinen Freistich oder eine Fase ein, um den Schneideinsatz freizugeben.
- Verwenden Sie Radien an OD/ID-Übergängen, keine scharfen Innenecken; dies kontrolliert Werkzeugbeanspruchung und Oberflächenqualität an Schultern.
- Halten Sie enge Toleranzen an funktionalen Durchmessern ein. Lagerzapfen, Dichtungsnuten und Gewindevorbereitungsdurchmesser erfordern engere Toleranzangaben; freie Durchmesser können standardmäßig ausgeführt werden.
- Geben Sie die Oberflächenqualität für Dichtungs- und Lagerflächen an. Ra 0.4 – 0.8 µm ist typisch für dynamische Dichtungen; geben Sie dies in der Zeichnung an, anstatt es standardmäßig zu erwarten.
- Für tiefe Innenbohrungen angeben, ob Schruppbohren oder Schlichtbohren erforderlich ist und welches Tiefen-Durchmesser-Verhältnis akzeptabel ist.
- Schlanke, hohe Merkmale vermeiden, die sich während der Zerspanung oder Wärmebehandlung verformen können; Spannvorrichtung und Abstützung vor Freigabe überprüfen.
- Aufmaß für Schmiede- oder Gusszunder auf als geliefert belassen; dieses wird im Schruppvorgang abgearbeitet und sollte explizit angegeben werden.
- Konzentrizität/Ausrundlauf vorgeben, anstatt sich nur auf Durchmessertoleranzen zu verlassen, um Mehrfachdurchmesser-Beziehungen zu steuern.
Bieten Sie Schleifen für drehtechnisch hergestellte Flächen mit engen Toleranzen an?
Ja. Zylinderschleifen und spitzenloses Schleifen, zusätzlich Superfinish, sind für Durchmesser verfügbar, die Ra < 0.4 µm oder Toleranzen unter ±0.01 mm erfordern. Wir können Schleifen als Folgebearbeitung nach dem Schrupp drehen anbieten.
Häufige Defekte und Prävention
Defekte an großen Drehteilen lassen sich in der Regel auf Durchbiegung, Vibration, Spannverzug oder fehlende Werkstückaufnahme-Abstützung zurückführen. Die nachfolgende Tabelle listet die häufigsten Defekte und die Präventionsstrategien auf, die wir in der Fertigung anwenden.
Defekt | Ursache | Prävention |
|---|---|---|
Wellendurchbiegung bei langen schlanken Teilen | Übermäßiges Länge-zu-Durchmesser-Verhältnis, unzureichende Abstützung zwischen Schruppen und Schlichten | Stützlager an berechneten Positionen anbringen, Reitstockdruck verwenden, symmetrisches Schruppen um gleichmäßiges Aufmaß zu hinterlassen, Schlichten in einer einzigen abgestützten Aufspannung |
Konzentrizitätsabweichung über mehrere Durchmesser | Werkstück zwischen Bearbeitungen neu eingespannt, Backenverschleiß, Anzeigefehler | Alle kritischen Durchmesser in einer Aufspannung bearbeiten, nach jedem Verfahrschritt auf die Spindelachse anreiben, qualifizierter Spannfutter oder Spreizdorn |
Rundlauffehler an fertigen Durchmessern | Mittenversatz, Backenmarkierungen, thermisches Wachstum bei langen Schnitten | Anreiben auf die Spindel, ausgewogener Spanndruck, Abkühlzeit zwischen Schruppen und Schlichten bei Teilen mit engen Toleranzen |
Schwingungen an langen Überhangelementen | Werkzeugüberstand zu lang, Schneidkräfte regen Eigenfrequenz von Werkzeug/Werkstück an | Werkzeugüberstand reduzieren, auf größeren Schaft oder Bohrkopf umstellen, Drehzahl weg von der Resonanz anpassen, leichterer radialer Eingriff |
Aufbauschneide an Edelstahl oder Aluminium | Niedrige Schnittgeschwindigkeit, falsche Schneidplattensorte, unzureichende Kühlung | Scharfe beschichtete Schneidplatten mit positiver Geometrie verwenden, höhere Schnittgeschwindigkeit, Hochdruckkühlung, Abwärts-Drehen wo anwendbar |
Gewindeprofilfehler (Steigung, Winkel, Rundlauffehler) | Werkzeugverschleiß, Spindelencoderfehler, schlechte Gewindewerkzeugeinstellung | Spindelencoder periodisch kalibrieren, Gewindewerkzeug auf optischem Profilprojektor einstellen, frische Schneidplatte verwenden, mit Gewindelehre oder Koordinatenmessgerät verifizieren |
Gratbildung an Schultern und Gewinden | Werkzeugausgang auf freier Fläche, keine Fase oder Entlastung angegeben, stumpfe Schneidplatte | Fase oder Kantenbruch auf Zeichnung angeben, scharfe Schneidplatte verwenden, Mikro-Fasenwerkzeug an ausgewählten Merkmalen, von Hand entgraten gemäß Angabe |
Verformung nach Wärmebehandlung | Asymmetrische Abschreckung, Eigenspannungen durch starkes Schruppen, Aufspannverformung | Spannungsarmglühen vor Schlichtbearbeitung, kritische Durchmesser nach der Wärmebehandlung fertig bearbeiten (oder vorgehärtetes Material verwenden), Pressabschreckung oder Aufspannvorrichtung für minimale Verformung verwenden |
Zugehörige Fähigkeiten & Querschnittsdienste
Das Drehen von Großteilen wird häufig mit benachbarten Bearbeitungen kombiniert, um ein vollständiges Teil oder eine Baugruppe zu liefern. Die unten aufgeführten Fertigkeiten werden häufig mit dem Drehen kombiniert, um Handhabung zu reduzieren, Bezugsketten zu steuern und die Qualitätsverantwortung zu konsolidieren.
- Großteilfräsen — für prismatische Merkmale (Flanschflächen, Antriebsflächen, Befestigungsmuster), die einen Aufbau mit dem gedrehten Körper teilen
- Vertikaldreharbeit (VTL) — für rotationssymmetrische Teile mit sehr großem Durchmesser und kurzer Länge (Flansche, Ringe, Tischplatten)
- Rund- & spitzenloses Schleifen — für die Weiterbearbeitung von Lagerzapfen, Lagerflächen und Dichtungsdurchmessern, die engere Toleranzen erfordern als das Drehen bietet
- Superfinishen — für Oberflächenrauhigkeiten unter Ra 0.4 µm auf Lager-, Dichtungs- und Hydraulikflächen
- Tiefbohren & Gun-Drillen — für lange axiale Bohrungen, Ölkanäle und Kühlkanäle in Wellen und Walzen
- Keilnuten-Abrichter & Nutenfräsen — für Keilwellen und innere Nuten, die in einer Sekundäroperation gefertigt werden
- Wärmebehandlung — Durchhärtung, Oberflächenhärtung, Anlassen, Nitrieren und Altern über zugelassene Partner
- Oberflächenbehandlung — Verchromen, Chemisch-Nickel, Schwarzoxid, Passivieren und andere Beschichtungen für Verschleiß- und Korrosionsschutz
- Dynamisches Auswuchten — für Wellen, Walzen und Rotoren, die auf G2.5 oder G6.3 Güteklasse nach ISO 1940 ausgewuchtet werden müssen
- Koordinatenmessung & Laser-Tracker — für vollständige Freigabe-Maßberichte für lange Wellen und Teile, die das Standard-KMG-Maß überschreiten
- Walzen und große Wellen
- Ringe, Kupplungen und Adapter
- Hydraulikgehäuse und Flansche
- Antriebs- und Kraftübertragungskomponenten
- Maschinen- und Energiesystem-Schnittstellen
Branchen & Anwendungen
- Kraftübertragung: große Antriebswellen, Ritzelwellen, Rotorwellen, Zahnradrohlinge
- Industriemaschinen: Walzen, Trommeln, Hülsen, große Naben und Lagergehäuse
- Fluidtechnik: Pumpenwellen, Ventilgehäuse, Flansche und große zylindrische Formstücke
- Energie: Generatorrotorkomponenten, Turbinenbauteile, Wellen für Wind- und Hydrokraftanlagen
- Marine & Schiffbau: Propellerwellen, Ruderbauteile, Bolzen und Buchsen mit großem Durchmesser
- Schwere Ausrüstung & Transport: Achskomponenten, Nabenbaugruppen, große Befestigungselemente
- Automatisierung & Robotik: große Drehbasen, Präzisionshülsen und Antriebsrollen
Anwendungskontext
Anwendungen umfassen Kraftübertragung, Industriemaschinen, Fluidtechnik, Transportausrüstung, Energieanlagen, Marinebauteile, Automatisierung und kundenspezifische Ersatzkomponenten.
RFQ-Prüfung: Geben Sie Zusammenbaureferenzen, Transportbeschränkungen, Bezugsschema, Prüferwartungen sowie eventuelle Schweiß-/Gussinformationen mit dem Teilmodell an.
—

