

Планирование крупногабаритных компонентов
Документ организован вокруг этих четырех направлений планирования.
Зажим, задняя бабка и контроль центровой линии
Технологический план подтверждает расположение шпинделя и патрона, требования к опорам, способ подъема и загрузки, безопасную длину зажима, зазор для инструмента и последовательность обработки. При необходимости рассматриваются задняя бабка, неподвижный люнет или другие методы поддержки для контроля прогиба.
Рекомендации по выбору
Используйте токарную обработку крупных деталей, когда основная геометрия является вращательной. Используйте фрезерование для преимущественно плоских или призматических деталей, или оборудование для токарно-фрезерной обработки, когда вращательный компонент также требует сложных вторичных элементов.
Часто задаваемые вопросы
Каков наибольший диаметр, который можно точить?
Горизонтальные токарные центры обеспечивают размах до ? 1,200 mm и точат диаметры до ? 1,000 mm. Вертикальные токарные станки (VTL) расширяют диаметральную способность до ? 2,000 – 2,500 mm. Детали, превышающие стандартную производительность, проверяются на зажим, опору и доступ инструмента.
Какое биение можно ожидать на валу 1,000 mm?
На правильно поддерживаемом валу биение 0.03 – 0.05 mm TIR является типичным по всей длине при одной установке. Более жесткое биение достижимо на ответственных цапфах и может потребовать шлифования или специального планирования измерений.
Геометрия | Большие диаметры вращения, отверстия и ступенчатые элементы |
|---|---|
Фокус планирования | Центральная линия, зажим, задняя бабка и опора для длинных деталей |
Материал | Углеродистые и легированные стали, нержавеющая, алюминий, бронза, чугун |
Типичное применение | Большие валы, ролики, фланцы, гидравлические корпуса, приводные компоненты |
Стандартные допуски и достижимая точность
Стандартный допуск на токарные диаметры составляет ±0.05 mm до ? 500 mm и ±0.10 mm свыше ? 500 mm, если на чертеже не указано иное. Допуски по длине обычно ±0.10 mm. Если деталь имеет несколько диаметров, соосность и биение контролируются в пределах возможностей одной установки.
- Стандартный допуск на диаметр: ±0.05 mm до ? 500 mm, ±0.10 mm свыше ? 500 mm
- Допуск по длине: ±0.10 mm стандартный; ±0.05 mm по запросу
- Допуск по запросу: ±0.025 mm на специальных элементах с квалифицированной оснасткой
- Точный допуск: ±0.01 mm достижим на элементах малого диаметра, изготовленных за одну установку
- Стандартный стандарт: ISO 2768-m для неуказанных размеров; ISO 2768-f / -c по запросу
- Радиальное биение / концентричность: 0.02 – 0.05 mm TIR типично, в зависимости от жёсткости детали и опоры
Устойчивость длинных деталей и защита поверхности
Подходящие материалы могут включать углеродистую и легированную сталь, нержавеющую сталь, алюминий, бронзу, чугун и специальные сплавы. Вес, жёсткость, контроль стружки и требования к отделке должны определять маршрут обработки.
План защиты
Сохраняйте подшипниковые, уплотнительные или центрирующие диаметры в процессе очистки, транспортировки и финишной обработки. Любое покрытие на критических посадках должно быть указано отдельно.
Потенциальная проблема | Ответ на планирование |
|---|---|
Остаточные напряжения или деформация | Последовательность черновой и чистовой обработки с учетом состояния материала и плана крепления. |
Повреждение при транспортировке | Определите защитные поверхности, способ подъема и упаковку перед заключительной операцией механической обработки. |
Покрытие на критических поверхностях | Укажите маскирование или контролируемую последующую обработку. |
Материалы, которые мы обрабатываем
Токарная обработка крупных деталей охватывает широкий ассортимент пруткового материала, поковок и литых заготовок из углеродистой стали, легированной стали, нержавеющей стали, алюминия и других обрабатываемых сплавов. Форма заготовки выбирается с учетом направления волокон, течения металла при ковке и грузоподъемности станка.
- Углеродистая и мягкая сталь: A36, 1018, 1026, 1045, A572 прутковый и кузнечный материал
- Легированная сталь: 4140, 4340, 8620, EN24, EN19 нормализованная или предварительно закаленная (28–34 HRC типично)
- Нержавеющая сталь: 304 / 304L, 316 / 316L, 321, 310S, 17-4PH (H1025 / H1150), 410, 420
- Инструментальная и подшипниковая сталь: 52100, A2, D2, H13, O1 для валков, втулок и штампов
- Алюминий: 6061-T6, 6082-T6, 7075-T6, 2024 слябовая и кузнечная заготовка
- Чугун: ASTM A48 Класс 30/ 40, GG25, ковкий чугун GGG40/GGG60 заготовки
- Бронзовые и медные сплавы: C932 (подшипниковая бронза), C954 алюминиевая бронза, C110 медь для применений, связанных с износом и электропроводностью
- Сплавы высокого сопротивления (на рассмотрении): Inconel 625/ 718, Monel 400, Hastelloy для коррозионностойких или высокотемпературных валов
Контроль качества и проверка
Контроль крупных токарных деталей сосредоточен на диаметрах, биении, соосности, конусности и соотношении между элементами на вращательной базе. Ручные инструменты используются для промежуточных проверок; КИМ и лазерные системы используются для протоколов полного контроля.
- Контроль на КИМ: КИМ с горизонтальной рукой и большим рабочим пространством для валов и корпусов с несколькими диаметрами
- Измеритель шероховатости поверхности: портативные измерители Ra для токарных поверхностей и поверхностей после обработки
- Твердомер: портативные или стационарные испытания твердости (Роквелл, Бринель, Виккерс) для проверки материала и термообработки
- Штангенциркули и микрометры: цифровые штангенциркули с большим диапазоном, наружные/внутренние микрометры до ? 2,000 mm
- Индикаторы и индикаторные головки: проверка биения, концентричности и перпендикулярности торцевых поверхностей на станке и контрольном стенде
- Резьбовые калибры: калибры-пробки и калибры-кольца для стандартных резьб; проектор профиля или КИМ для нестандартных резьб
- Проверка первой детали: полный размерный отчет по чертежу или модели перед продолжением серийного производства
- Межоперационный контроль: проверка баз и элементов между черновой и чистовой обработкой для управления припуском и деформацией
- Отчет о приемочном контроле: размерный отчет, сертификат на материал и подтверждение качества поверхности, отправляемые с деталью
Вы точите длинные валы в центрах?
Да. Мы используем люнеты и задние бабки для валов длиной до 4,000 mm. Для более длинных или тонких валов мы анализируем прогиб, положение опор и состояние материала на этапе подачи заявки.
Вы можете обрабатывать предзакалённую легированную сталь?
Да. Мы регулярно обрабатываем 4140 / 4340 in диапазон 28 – 34 HRC. Более высокая твёрдость (выше ~ 45 HRC) обычно требует шлифования или ЭЭО после черновой обработки. Состояние материала, диапазон твёрдости и любая необходимая термообработка после механической обработки должны быть указаны на чертеже.
Какую информацию мне нужно предоставить для запроса предложений по токарной обработке?
Отправьте модель 3D, чертёж 2D с допусками и базами (GD&T), марку и состояние материала (поковка, прокат, литьё), любую необходимую термообработку, размер партии, требования к чистоте поверхности и ожидания по контролю. Для длинных валов укажите, требуется ли установка между центрами.
Как получить расчёт стоимости
Для составления предложения на крупную токарную обработку отправьте модель 3D (STEP, IGES, Parasolid или нативный формат САПР), чертёж 2D с допусками и базами (GD&T), марку материала и форму заготовки (пруток, поковка, отливка), размер партии, любую термообработку, требуемую чистоту поверхности, критические допуски и ожидания по контролю.
Вы получите анализ технологичности с комментариями по стратегии оснастки, поддержке и любым уточнениям допусков, после чего последует письменное предложение с указанием срока изготовления, стоимости единицы продукции, вариантов чистоты поверхности и объёма контрольного отчёта.
Последовательность технологического процесса и производства
Точение крупных деталей следует определенной последовательности от проверки заготовки до окончательной инспекции. Маршрут строится вокруг осевой линии, схемы закрепления в патроне или между центрами, стратегии поддержки и порядка, в котором диаметры, отверстия и уступы должны оставаться соосными. Каждый нижеследующий этап является отдельной производственной операцией со своей оснасткой, инструментом и контрольной точкой.
- Приемка и проверка материала. Поступающий материал (пруток, поковка или литая заготовка) проверяется на соответствие заказу и сертификату материала: марка, номер плавки, состояние (прокатанный, кованый, нормализованный, предварительно закаленный) и габаритные размеры заготовки.
- Резка и торение заготовки. Прутковый материал обрезается до черновой длины на ленточной пиле или абразивном отрезном станке с оставлением припуска на фрезерование торцов с обеих сторон. Поковки или литые заготовки проверяются на наличие окалины и поверхностных дефектов перед установкой.
- Выбор патрона/приспособления. Метод закрепления выбирается из патронов с 3 кулачками/ 4 кулачками, разжимных оправок, специальных кулачков или установки между центрами с люнетами. Тяжелые детали могут использовать планшайбу с болтовыми зажимами.
- Планирование поддержки. Для длинных деталей количество и расположение люнетов, а также использование задней бабки определяются на основе отношения длины к диаметру и состояния материала. Анализ прогиба проверяется для тонких валов.
- Установка осевой линии. Осевая линия выставляется относительно оси шпинделя с помощью индикатора, а деталь калибруется для минимизации биения. При обработке между центрами центры тщательно выравниваются, а задняя бабка регулируется с учетом теплового расширения.
- Черновое точение - наружная поверхность. Тяжелые черновые проходы удаляют основную часть материала при высоких скоростях съема металла с использованием пластин стиля CNMG и оптимизированных стружколомов. Несколько проходов уменьшают диаметр до чистового припуска.
- Черновое растачивание (при необходимости). Внутренние диаметры растачиваются черновым проходом с помощью однолезвийного расточного резца с оставлением припуска на чистовое растачивание или шлифование. Вылет штанги поддерживается минимальным для контроля прогиба.
- Цикл снятия напряжений (при необходимости). Для глубоко черновых валов или тяжелых сварных конструкций промежуточный цикл снятия напряжений выполняется перед чистовой токарной обработкой для контроля деформации при окончательном проходе.
- Получистовая токарная обработка. Легкие проходы доводят все диаметры до значения в пределах 0.2 – 0.5 mm от конечного размера, оставляя постоянный припуск на чистовую обработку. Концентричность и биение проверяются повторно на этом этапе.
- Чистовая токарная обработка — диаметры, торцы, конусы, профили. Проходы до окончательного размера выполняются на всех наружных/внутренних диаметрах, торцах, канавках и конусах. Подача и скорость настраиваются для достижения требуемого качества поверхности и точности.
- Нарезание резьбы. Резьба нарезается за одну установку, где это возможно: метрическая, UNC / UNF, ACME, упорная, круглая API или специальные профили. Шаг резьбы, направление и длина зацепления проверяются по чертежу.
- Шпоночные пазы и лыски (при необходимости). Шпоночные пазы фрезеруются после токарной обработки с использованием протяжного резца или концевой фрезы на наружной поверхности. Лыски обрабатываются с помощью торцевого резца или специальной фрезерной насадки.
- Притупление кромок и зачистка. Острые кромки на фасках, резьбах и переходах притупляются согласно указаниям чертежа. Ручная зачистка или легкая фасочная фрезеровка на выбранных кромках; острые кромки сохраняются там, где это требуется по чертежу.
- Операционный контроль. Диаметр, биение и концентричность проверяются между операциями, с формальной проверкой первой детали. Для полных отчетов о приемке используется КИМ или микрометр для больших наружных диаметров.
- Шлифование или суперфиниширование (при необходимости). Детали, требующие шероховатость Ra < 0.4 µm или точность менее ±0.01 mm, направляются на цилиндрическое или бесцентровое шлифование, затем суперфиниширование.
- Поверхностная обработка (при необходимости). Детали, требующие гальванического покрытия, анодирования, пассивации или других видов отделки, отправляются проверенным партнерам с маскировкой критических диаметров согласно чертежу.
- Окончательная проверка и документирование. Полный отчет о соответствии размеров чертежу, данные о радиальном и осевом биении и концентричности, сертификат на материал, подтверждение отделки, а также любая необходимая документация FAI или PPAP комплектуются для отправки.
- Упаковка и отправка. Длинные валы поддерживаются на V-образных блоках или отправляются в специальных опорах; тяжелые детали упаковываются в ящики с предусмотренными точками подъема. Критические поверхности защищаются VCI пленкой и защитными чехлами.
Справочник свойств материалов
Выбор материала для токарной обработки крупных деталей определяется пределом прочности на разрыв, пределом текучести, твердостью, обрабатываемостью и состоянием термообработки заготовки. В таблице ниже приведены типичные материалы с типичными механическими и физическими свойствами, используемыми в качестве отправных точек для DFM-анализа.
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Обрабатываемость (%) |
|---|---|---|---|---|---|
Мягкая сталь A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
Углеродистая сталь 1045 | 7.85 | 565 | 310 | 163 – 197 | 60 |
Легированная сталь 4140 (предварительно закалённая) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
Легированная сталь 4340 (отожжённая) | 7.85 | 745 | 470 | 217 | 50 |
Легированная сталь 8620 (отожжённая) | 7.85 | 530 | 385 | 149 | 65 |
Нержавеющий 304 | 8.00 | 515 | 205 | 202 | 45 |
Нержавеющий 316L | 8.00 | 485 | 170 | 217 | 40 |
Нержавеющий 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
Подшипниковая сталь 52100 | 7.81 | 2,250 (закалённый) | 1,950 (закалённый) | 650 – 700 | 30 |
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
Алюминий 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
Чугун ASTM A48 Класс 30 | 7.20 | 207 | — | 180 – 220 | 75 |
Бронза C932 (подшипник) | 8.93 | 241 | 138 | 65 | 80 |
Алюминиевая бронза C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
Инконель 718 (состаренный) | 8.19 | 1,375 | 1,100 | 360 – 420 | 15 |
Факторы стоимости и сроков поставки
Стоимость и срок изготовления при точении крупных деталей определяются в первую очередь формой заготовки (пруток, поковка или отливка), диапазоном диаметр-наружный — длина, количеством уступов и переходов диаметров, требованиями к поддержке (люнеты, задняя бабка), долей операций, требующих чистового допуска, а также необходимостью термообработки, шлифования или суперфиниширования. Скорость съёма материала (MRR) при тяжёлом черновом точении является основным фактором времени цикла: нержавеющая сталь, Inconel и сплавы высокой твёрдости требуют снижения параметров резания. Требуемый допуск и высокое качество поверхности добавляют операцию чистового прохода, квалифицированную оснастку и выделенное время контроля. В таблице ниже приведены типичные сроки изготовления для распространённых вариантов.
Сценарий | Срок поставки материала | Срок механической обработки | Итого (рабочие дни) |
|---|---|---|---|
Прототип из прутка (1 – 2 шт.) | 1 – 3 days | 5 – 8 days | 6 – 10 days |
Первая единица из поковки | 14 – 30 days | 8 – 14 days | 22 – 40 days |
Длинный вал с люнетами (1,500 – 4,000 mm) | 3 – 7 days | 10 – 15 days | 12 – 20 days |
Обработка на VTL (? 1,000 – 2,500 mm) | 3 – 10 days | 10 – 18 days | 12 – 25 days |
Производство из предзакалённого сплава (28 – 34 HRC) | 5 – 10 days | 8 – 14 days | 12 – 22 days |
Следющее шлифование или суперфиниширование | как указано выше | + 3 – 7 days | + 3 – 7 days |
Термообработка (сквозная закалка, отпуск, старение) | + 3 – 7 days | + 1 – 2 days | + 4 – 9 days |
Повторяющаяся партия со стандартным материалом | 0 – 2 days | 5 – 10 days | 5 – 10 days |
Сравнение с сопутствующими процессами
Токарная обработка крупных деталей часто выбирается совместно с или вместо фрезерования крупных деталей, вертикального точения, цилиндрического шлифования и наружного цилиндрического протягивания. В таблице ниже сравниваются четыре наиболее распространенные альтернативы для крупных вращательных работ.
Аспект | Точение крупногабаритных деталей | Фрезерование крупных деталей | Цилиндрическое шлифование |
|---|---|---|---|
Геометрия подходит для | Вращающиеся валы, ступицы, фланцы, втулки, корпуса клапанов | Призматические детали, карманы, монтажные поверхности, сварные конструкции | Закалённые шейки, диаметры подшипников, уплотнительные поверхности |
Рабочая зона (типичная) | ? 1,200 mm вылет, 4,000 mm длина; VTL ? 2,500 mm | 2,000 — 1,500 — 800 mm на мосту; длиннее на длиннобазной модели | ? 300 – 600 mm типичный; между центрами до 4,000 mm |
Допусковая зона | диаметр ±0.05 mm; ±0.025 mm тугой | ±0.05 mm линейный; ±0.025 mm тугой | ±0.005 – ±0.01 mm с высокой круглостью |
Типичные материалы | Пруток, поковка, отливка — все стали, нержавеющие, алюминий | Плиты, сварные конструкции, литые корпуса | Закалённая сталь, инструментальная сталь, наплавленные сплавы |
Стоимость в сравнении с данным процессом | — | Ниже для призматической геометрии; выше для круглых элементов | Выше на деталь; оправдано для закалённых / прецизионных поверхностей |
Когда выбирать | Вращающиеся детали, где параметры OD / ID определяют конструкцию | Призматические детали с множественными элементами, сварные конструкции, пластинчатые корпуса | Закаленные или прецизионные поверхности, где токарная обработка не может обеспечить требуемые характеристики |
Отраслевые стандарты и сертификаты
- ISO 9001:2015 — Требования к системе менеджмента качества; базовая сертификация для контроля нашего производства
- AS9100D — Аэрокосмическая система менеджмента качества; применяется к критически важным для полета валам, роторам и гидравлическим компонентам
- ISO 13485:2016 — СМК медицинских изделий; применяется к валам медицинского оборудования и крупным вращающимся медицинским компонентам
- IATF 16949 — Автомобильная СМК; применяется к крупным компонентам трансмиссии, осей и силовых агрегатов
- RoHS & REACH — Ограничение опасных веществ и химических веществ; применяется к выбору материалов и обработке поверхности
- ITAR — Международные правила США по торговле обычными вооружениями; применяются к валам и роторным компонентам оборонного назначения в рамках контролируемых программ
- ISO 2768 — Общие допуски линейных и угловых размеров (классы средний, точный, грубый)
- ASME Y14.5 / ISO 1101 — Геометрическое обозначение размеров и допусков; интерпретация GD&T на чертежах
- ISO 5459 — Базы и базовые системы; используются для определения осевой базы на токарной детали
- API Spec 7-1 / 5B — Резьбовые соединения с упорным уступом и обсадные/трубные резьбы; применяются к компонентам нефтепромыслового оборудования
- ASTM A967 — Химические пассивационные обработки деталей из нержавеющей стали
- ISO 965-1 / ISO 261 — Метрические крепёжные резьбы общего назначения ISO; геометрия резьбы и предельные отклонения
- PPAP / FAI согласно AIAG — Процесс одобрения производственных деталей и контроль первых образцов в соответствии с практикой автомобильной и аэрокосмической промышленности
Упаковка, доставка и документация
Крупные токарные детали упаковываются для транспортировки с защитой от коррозии, ударов и деформации. Длинные валы устанавливаются на V-образные опоры, в специальные крепления или подвешиваются в выделенных стеллажах; тяжелые вращающиеся детали монтируются на инженерные поддоны или помещаются в специальные ящики. Стандартная документация отправляется вместе с деталью; дополнительные документы (PPAP, FAI, подписанные чертежи) предоставляются согласно требованиям программы.
- Очистка и консервация. Детали очищаются от охлаждающей жидкости, стружки и отходов обработки, затем консервируются с помощью VCI-пленки, масла или осушителя в соответствии с требованиями к материалу и сроку хранения.
- Защита поверхностей и резьбы. Критические диаметры, резьбы и уплотнительные поверхности закрываются специальными втулками, пробками или колпачками. Поверхности подшипников и уплотнений оборачиваются в бумагу с пропиткой VCI.
- Крепления для валов и V-образные опоры. Длинные валы отгружаются на V-образных опорах или в специальных креплениях, которые контактируют с деталью в рассчитанных точках для предотвращения прогиба и повреждений при транспортировке.
- Упаковка в ящики и пакетирование. Тяжелые детали монтируются на инженерные поддоны, крепятся к паллетам или помещаются в специальные ящики, рассчитанные на автомобильные, морские или авиаперевозки согласно требованиям.
- Точки подъема и маркировка для транспортировки. Точки подъема маркируются на ящике и на детали (по запросу заказчика) для обеспечения безопасной погрузки и разгрузки. Длинные валы, как правило, поднимаются текстильными стропами в точках равновесия.
- Варианты отгрузки. Стандартная автодоставка для внутренних перевозок; морской фрахт (FCL/LCL) для экспорта; авиадоставка для срочных или дорогостоящих деталей. Инкотермс 2020 (EXW, FOB, CIF, DAP, DDP) применяются согласно коммерческому предложению.
- Стандартные документы. Сертификат соответствия (C of C), Сертификат испытаний материала (MTC / mill cert), отчет о контроле размеров, включая данные о биении и концентричности, а также подтверждение чистоты обработки поверхности.
- FAI отчет. Отчет о First Article Inspection по чертежу или модели 3D, включая все допуски GD&T и ссылки на базы данных, на первой детали каждой партии.
- PPAP и планы контроля. Доступны для автомобильных и аэрокосмических программ в соответствии с требованиями AIAG / AS9100.
- Прослеживаемость. Номер плавки, номер партии и идентификатор оператора/станка сохраняются для полной прослеживаемости в соответствии с планом качества программы.
- Цифровая доставка. Отчеты о проверках, FAI и сертификаты материалов могут быть доставлены в виде подписанных PDF-файлов, с исходными данными CMM (например, IJK, IGES DMIS) по запросу.
Услуги токарной обработки крупных деталей
Справочное руководство с учетом источника для крупных вращающихся компонентов, зажима, поддержки, управления базами и входных данных маршрута токарной обработки.
Габарит: Подходит ли деталь для рабочей зоны использования, а не только для номинального стола? | Обработка: как подъём, опора и зажим защитят функциональные поверхности? |
|---|---|
Базовая линия: какие грани или оси должны сохранять взаимосвязь при любой ориентации? | Верификация: можно ли измерить критическую геометрию после окончательной настройки? |
Зона вращения и опора
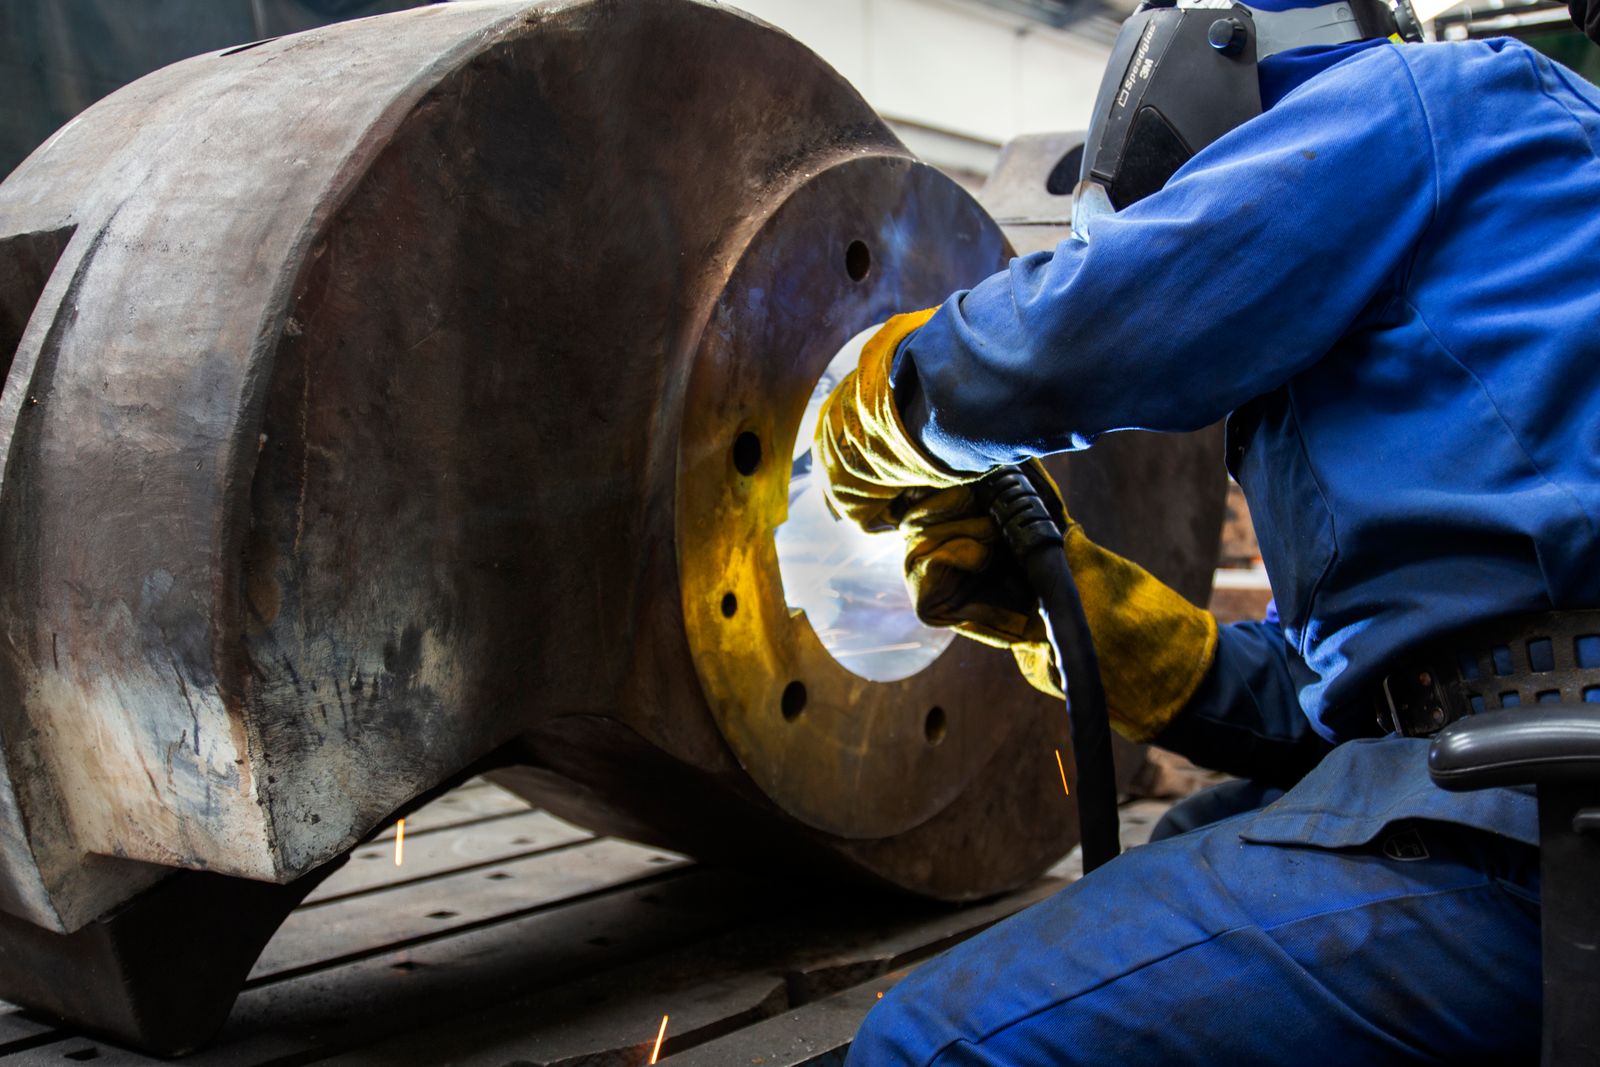
Точение крупных деталей создаёт вращающиеся элементы на компонентах, где диаметр, длина, масса или зажимное приспособление делают настройку и опору ключевыми в производственном плане. Деталь может требовать подрезку, точение по наружному диаметру, расточку, канавки, резьбы, конусы или операции с живым инструментом при обеспечении стабильной осевой линии.
Точение крупных деталей фокусируется на осевой линии, опоре и безопасном обращении с тяжёлыми вращающимися заготовками.
Перспектива планирования | Что обеспечить |
|---|---|
Габарит детали | Готовый размер, состояние заготовки, расчетная масса и любые зоны без зажима. |
Транспортировка и обращение | Точки подъема, требования к опорам, ограничения транспортировки и ограничения по защите поверхности. |
Функциональная геометрия | Определите готовый контур, расчетную массу, главную ось, захватные поверхности, точки подъема, критические диаметры, требования к отверстиям, биение, ограничения по опорам и любые вторичные фрезерованные или сверленые элементы. |
Геометрия детали
Ключевые особенности могут включать большие наружные диаметры, длинные валы, отверстия, конусы, канавки на торцах, резьбы, уплотнительные поверхности, концентрические ступенчатые диаметры и детали сверления или фрезерования с помощью приводного инструмента.
Типичный контекст компонента
Типичные компоненты включают ролики, большие валы, адаптеры, кольца, муфты, гидравлические корпуса, фланцы, приводные компоненты и интерфейсы машин или энергетических систем.
Принцип настройки: Для крупного компонента маршрут должен защищать не только готовую поверхность, но и соотношение между гранями или осями, достигаемыми в различных ориентациях.
Проверка больших диаметров и биения
Контроль обычно направлен на большие диаметры, размер отверстия, конусность, биение, соосность, расположение граней, форму резьбы, состояние поверхности и соотношение между функциональными элементами на вращательной базе.
Ключевые параметры процесса
Параметр | Типичный диапазон / Спецификация |
|---|---|
Свободный проход над станиной | До ? 1,200 mm на тяжелых горизонтальных токарных центрах; до ? 2,000 mm на вертикальных токарных станках |
Максимальный диаметр точения | До ? 1,000 mm на горизонтальных станках; ? 2,500 mm на ВТС |
Максимальная длина точения | До 4,000 mm между центрами с люнетом; более длинные валы проверяются на прогиб |
Максимальный вес детали | До 5,000 kg в патроне; до 10,000 kg с люнетом / задней бабкой |
Стандартный допуск диаметра | ±0.05 mm на диаметрах до ? 500 mm; ±0.10 mm свыше ? 500 mm |
Точный допуск диаметра | ±0.025 mm по запросу; ±0.01 mm с инженерной наладкой и квалифицированным инструментом |
Шероховатость поверхности (в состоянии после точения) | Ra 1.6–3.2 µm на диаметрах; Ra 0.8 µm на чистовых поверхностях |
Радиальное биение на ответственных элементах | 0.02 – 0.05 mm TIR на обработанных диаметрах в зависимости от отношения длины к диаметру |
Соосность / концентричность | 0.03 mm достигается на деталях с несколькими диаметрами при одной установке |
Диапазон резьбонарезания | M10 – M200 метрическая; ?" – 8" дюймовая; ACME, упорная и круглая резьба API по запросу |
Размер партии | 1 – 100+ единиц; единичный прототип, малосерийная партия и повторяющееся производство |
Срок изготовления | 5 – 15 рабочих дней для типичных деталей; длинные валы и работа с большим диаметром рассматриваются по запросу (RFQ) |
Принятые форматы файлов | STEP (.step / .stp), IGES (.igs), Parasolid (.x_t), DXF для профилей 2D, нативный CAD по запросу |
Типичные станочные платформы | Тяжелые горизонтальные токарные центры, вертикальные токарные станки (VTL), токарно-фрезерные станки, патронные + междуцентровые токарные станки с люнетами |
Варианты обработки поверхности
Точеные поверхности соответствуют большинству функциональных требований. Вторичная обработка решает задачи коррозионной стойкости, износостойкости, герметичности и декоративного вида, а также защищает критические функциональные базы.
- Точение: стандартная обработанная поверхность, Ra 1.6–3.2 µm на диаметрах
- Дробеструйная обработка: матовый декоративный рельеф для видимых или подготовленных под покраску поверхностей
- Анодирование Тип II: алюминиевые детали, стандартный или нестандартный цвет
- Анодирование Тип III (твердое анодирование): изнашиваемые поверхности на алюминиевых валах и втулках
- Гальваническое покрытие: цинк, никель, химический никель, олово или хром для защиты от коррозии / износа
- Чернение: умеренная стойкость к коррозии и внешний вид для стальных компонентов
- Пассивация: лимонная или азотная пассивация для нержавеющей стали по ASTM A967
- Порошковая окраска / покраска: промышленное покрытие на подготовленной дробеструйной поверхности; маскирование критических сопрягаемых поверхностей
- Полирование: зеркальная или близкая к зеркальной отделка уплотнительных поверхностей, цапф и видимых декоративных участков
- Шлифование и суперфиниширование: цилиндрическое или бесцентровое шлифование, затем суперфиниширование, где требуется Ra < 0.4 µm
- Лазерная маркировка: постоянные номера деталей, клейма термообработки, базы и маркировки для прослеживаемости
Конструктивные рекомендации (советы по проектированию для производства)
- Учитывайте отношение длины к диаметру. Длинные валы требуют люнетов, поддержки задней бабки или установку между центрами для контроля прогиба; проверьте это перед оценкой стоимости.
- Стандартизируйте формы резьбы. Используйте крупный шаг метрической резьбы ISO или дюймовой резьбы UNC / UNF; указывайте резьбу ACME или упорную резьбу с направлением и длиной зацепления.
- Добавьте канавки снятия напряжения в местах перехода диаметра. Резкие уступы захватывают инструмент и оставляют заусенцы; предусмотрите небольшую канавку или фаску для очистки пластины.
- Используйте радиусы на переходах наружного/внутреннего диаметра, а не острые внутренние углы; это контролирует напряжение инструмента и качество поверхности на уступах.
- Выдерживайте точные допуски на функциональных диаметрах. Шейки подшипников, канавки уплотнений и диаметры отверстий под резьбу требуют более жёстких допусков; свободные диаметры могут быть стандартными.
- Указывайте шероховатость поверхности на уплотнениях и подшипниковых поверхностях. Ra 0.4 – 0.8 µm типично для динамических уплотнений; указывайте это на чертеже, а не ожидайте по умолчанию.
- Для глубоких внутренних отверстий укажите, требуется ли черновое или чистовое растачивание, а также приемлемое соотношение глубины к диаметру.
- Избегайте тонких высоких элементов, которые могут прогибаться при обработке или термообработке; проверьте зажим и опору перед выпуском.
- Предусмотрите припуск на окалину при ковке или литье на заготовках в том виде, в каком они поставляются; этот припуск снимается при черновой обработке и должен быть указан явно.
- Указывайте концентричность / биение вместо того, чтобы полагаться только на допуски диаметра для контроля соотношений нескольких диаметров.
Предлагаете ли вы шлифовку для токарных поверхностей с малыми допусками?
Да. Цилиндрическое и бесцентровое шлифование, а также суперфиниширование доступны для диаметров, требующих Ra < 0.4 µm или допуски ниже ±0.01 mm. Мы можем предложить шлифование как последующую операцию после чернового точения.
Распространенные дефекты и их предотвращение
Дефекты на крупных токарных деталях обычно связаны с прогибом, вибрацией, искажением зажима или отсутствием опоры заготовки. В таблице ниже перечислены наиболее распространенные дефекты и стратегии профилактики, которые мы применяем в производстве.
Дефект | Причина | Профилактика |
|---|---|---|
Прогиб вала на длинных тонких деталях | Чрезмерное отношение длины к диаметру, недостаточная опора между черновой и чистовой обработкой | Добавьте люнеты в расчетных положениях, используйте давление задней бабки, сбалансированную черновую обработку для оставления симметричного припуска, чистовую обработку в одной установке с опорой |
Дрейф соосности по нескольким диаметрам | Деталь переустановлена в патроне между операциями, износ патрона, погрешность индикатора | Обработайте все критические диаметры за одну установку, индицируйте относительно оси шпинделя после каждого перемещения, используйте аттестованный патрон или разжимную оправку |
Биение на обработанных диаметрах | Смещение оси, следы кулачков, термический рост при длинных проходах | Индицирование относительно шпинделя, сбалансированное усилие зажима, обеспечьте охлаждение между черновой и чистовой обработкой деталей с жёсткими допусками |
Вибрация на элементах с большим вылетом | Слишком большой вылет инструмента, силы резания возбуждают собственную частоту инструмента/детали | Уменьшите вылет инструмента, перейдите на более толстый хвостовик или расточной стержень, скорректируйте обороты шпинделя в сторону от резонанса, уменьшите радиальный съём |
Наростообразование на нержавеющей стали или алюминии | Низкая скорость резания, неправильная марка пластины, недостаточное охлаждение | Используйте острые пластины с покрытием и положительной геометрией, более высокую скорость резания, охлаждение под высоким давлением, попутное точение при необходимости |
Ошибка профиля резьбы (шаг, угол, биение) | Износ инструмента, ошибка энкодера шпинделя, некачественная установка резьбового инструмента | Периодически калибруйте энкодер шпинделя, устанавливайте резьбовой инструмент на оптическом профилометре, используйте новую пластину, проверяйте с помощью резьбового калибра или КИМ |
Образование заусенцев на уступах и резьбах | Выход инструмента на свободную поверхность, отсутствие фаски или скругления, затупленная пластина | Указывайте фаску или притупление кромок на чертеже, используйте острые пластины, микрофасочный инструмент на выбранных элементах, ручную зачистку заусенцев согласно указаниям |
Деформация после термообработки | Асимметричная закалка, остаточные напряжения от черновой обработки с большим припуском, деформация от приспособлений | Снятие напряжений перед чистовой обработкой, чистовая обработка критических диаметров после термообработки (или использовать предзакалённую заготовку), использовать прессовую закалку или приспособление для минимальной деформации |
Связанные компетенции и дополнительные услуги
Токарная обработка крупных деталей часто сочетается с сопутствующими операциями для изготовления готовой детали или подузла. Перечисленные ниже возможности обычно комбинируются с токарной обработкой для сокращения манипуляций, управления цепями базирования и консолидации ответственности за качество.
- Фрезерная обработка крупных деталей — для призматических элементов (поверхности фланцев, приводных плоскостей, монтажных отверстий), которые изготавливаются совместно с токарным корпусом
- Обработка на вертикальном токарном станке (VTL) — для деталей большого диаметра с малой длиной (фланцы, кольца, поверхности столов)
- Круглое и бесцентровое шлифование — для чистовой обработки цапф, подшипниковых поверхностей и уплотнительных диаметров, требующих более жёстких допусков, чем при токарной обработке
- Суперфиниширование — для чистоты поверхности ниже Ra 0.4 µm на подшипниковых, уплотнительных и гидравлических поверхностях
- Глубокое сверление и пушечное сверление — для длинных осевых отверстий, маслоканалов и охлаждающих каналов в валах и валках
- Протягивание и нарезание шпоночных пазов — для шпоночных пазов и внутренних пазов, выполненных во вторичной операции
- Термообработка — сквозная закалка, цементация, отпуск, азотирование и старение через проверенных партнёров
- Покрытия — хромирование, химическое никелирование, воронение, пассивирование и другие виды покрытий для защиты от износа и коррозии
- Динамическая балансировка — для валов, валков и роторов, требующих балансировки до класса G2.5 или G6.3 по ISO 1940
- Контроль на КИМ и лазерный трекер — для полных отчётов о размерах на длинных валах и деталях, превышающих стандартный рабочий объём КИМ
- Ролики и крупные валы
- Кольца, муфты и переходники
- Гидравлические корпуса и фланцы
- Приводы и компоненты силовой передачи
- Интерфейсы машин и энергетических систем
Отрасли и применение
- Силовая передача: большие приводные валы, пиньонные валы, роторные валы, заготовки зубчатых колёс
- Промышленные машины: валки, барабаны, втулки, большие ступицы и корпуса подшипников
- Гидравлические системы: валы насосов, корпуса клапанов, фланцы и крупные цилиндрические фитинги
- Энергетика: компоненты ротора генератора, турбинное оборудование, валы ветряного и гидроэнергетического оборудования
- Судостроение и морская техника: гребные валы, рулевое оборудование, пальцы и втулки большого диаметра
- Тяжелое оборудование и транспорт: компоненты осей, ступичные узлы, крупный крепеж
- Автоматизация и робототехника: большие поворотные основания, точные втулки и приводные ролики
Контекст применения
Применение включает силовую передачу, промышленное оборудование, гидравлические системы, транспортное оборудование, энергетическое оборудование, судовое оборудование, автоматизацию и заказные запасные компоненты.
Проверка запроса предложения: приложите ссылки на сборку, ограничения по транспортировке, схему базирования, требования к контролю и любую информацию о сварных/литьевых конструкциях к модели детали.
—

