

Инженерный вопрос
Что должно работать, когда деталь реальна?
Доступ инструмента, заусенцы и крепление заготовки
Типичные особенности включают малые отверстия, микро-пазы, миниатюрную резьбу, тонкие канавки, тонкие стенки, малые радиусы, разъёмные интерфейсы, прецизионные штифты и компактные внутренние каналы.
Типичный контекст детали
Типичные компоненты включают корпуса датчиков, электрические контакты, прецизионные штифты, оптические крепления, миниатюрные компоненты медицинских приборов, микрофлюидное оборудование, малые приспособления и электронные интерфейсы.
Часто задаваемые вопросы
Насколько маленькую стенку или элемент конструкции можно удержать?
0.05 mm стенки могут быть получены на нержавеющей стали, титане и PEEK с помощью микрофрезерования или микро-ЭЭД. Ниже этого мы рекомендуем лазерную или проволочную ЭЭД в зависимости от геометрии.
Размер элемента | Миниатюрные элементы, тонкие стенки и малые радиусы |
|---|---|
Инструмент | Короткие жёсткие инструменты с контролируемыми условиями резания |
Контроль | Оптические, микроскопические, контактные (игольчатые) калибры или специализированные зонды |
Типичное применение | Корпуса датчиков, медицинские микродетали, оптические и электронные интерфейсы |
Какие допуски вы можете выдержать на микроэлементах?
±0.005 mm на критических элементах реалистична для производства. ±0.0025 mm достижима при верифицированном КИМ процессе. Для истинно калибровочных элементов мы добавляем микрошлифование или притирку.
Услуги микрообработки
Руководство с учётом особенностей заготовки по миниатюрным элементам, доступу инструмента, контролю заусенцев, планированию контроля и материало-зависимой микрообработке.
Основная задача Определите наименьшие критические элементы, требуемое состояние кромки, чистоту поверхности, допустимый заусенец, измерительную базу и любые участки детали, которых нельзя касаться или зажимать. Избегайте предположения, что все мелкие детали автоматически изготавливаются. | Валидационная линза. Контроль должен соответствовать размеру элемента и может потребовать оптических методов, микроскопов, контактных шариковых измерителей, специальных зондов или функциональных проверок. Критерии приёмки должны быть сформулированы в измеримой форме. |
|---|
На этой странице используется формат дизайн-обзора, чтобы сервис воспринимался как инженерная записка, а не как повторяющийся продуктовый буклет.
Что такое проверка детали?
Микрообработка позволяет создавать функциональные металлические или пластиковые компоненты с детализированными элементами с сохранением свойств материала, необходимых для конечного применения.
Вопрос по конструкции | Проверка перед обработкой |
|---|---|
Какая характеристика определяет функцию? | Определите наименьшие критические элементы, требуемое состояние кромки, чистоту обработки поверхности, допустимую гратность, измерительную базу и любые области детали, которые нельзя касаться или зажимать. Избегайте предположения, что все мелкие детали автоматически поддаются обработке. |
Что такое успешный результат? | Контроль должен соответствовать размеру элемента и может требовать оптических методов, микроскопов, щупов, специализированных зондов или функциональных проверок. Критерии приёмки должны быть сформулированы в измеримой форме. |
Выбор материала
Материалы могут включать алюминий, нержавеющую сталь, латунь, медные сплавы, титан, инженерные пластики и специальные металлы. Поведение стружки, образование заусенцев, тепловое расширение и отклик системы закрепления особенно важны в малом масштабе.
Сигнал проектирования: Критические базы, мелкие или хрупкие элементы и участки, чувствительные к чистовой обработке, должны быть явно указаны. Они должны управлять процессом, а не появляться как исключение в конце.
Контроль в микромасштабе и защита деталей
Процесс начинается с проверки модели и чертежа, затем выбирается стабильное закрепление заготовки, короткий инструмент, контролируемые режимы резания, метод удаления заусенцев и способ контроля. Обработка часто ведётся от более жёстких базовых поверхностей к деликатным элементам, чтобы деталь оставалась закреплённой как можно дольше.
Когда может быть лучше другой маршрут
Выбирайте микрообработку, когда важны окончательный материал и точные характеристики. Альтернативные процессы могут рассматриваться для геометрий, которые лучше формировать, травить, формовать или изготавливать аддитивным способом.
Проверка КП: Включите истинную цель заказа': проверку посадки, испытание материала, разрешение на производство, пилотную партию, протокол контроля или их комбинацию.
Материалы, которые мы обрабатываем
- Нержавеющие стали – 303, 304, 316L, 17-4 PH, 420, 440C для микро-медицинских и микрофлюидных деталей.
- Титановые сплавы – Марка 2, Марка 5 (Ti-6Al-4V), Марка 5 ELI для имплантатов и хирургических инструментов.
- Закалённые инструментальные и штамповые стали – D2, M2, SKD11 до 62 HRC (обычно посредством микро-электроэрозионной обработки).
- Алюминиевые сплавы – 6061, 7075, 2024 для микрооптики и корпусов электроники.
- Медь и латунь – C110, C101, C360 для элементов электрических контактов и тепловых деталей.
- Бериллиевая медь (C17200) – для пружинных контактов и компонентов приборов.
- Конструкционные пластики – PEEK, Torlon, Vespel, Delrin, PEI (Ultem), PPSU, поликарбонат медицинского класса.
- ПТФЭ и другие фторопласты – для микродеталей гидравлических систем и химической стойкости.
- Техническая керамика и стекло – глинозём, диоксид циркония, плавленый кварц (посредством микрошлифования / лазера).
- Заготовки из карбида и графита – формообразование микро-ЭЭО для режущего инструмента и электродов ЭЭО.
Какое наименьшее отверстие вы можете обработать?
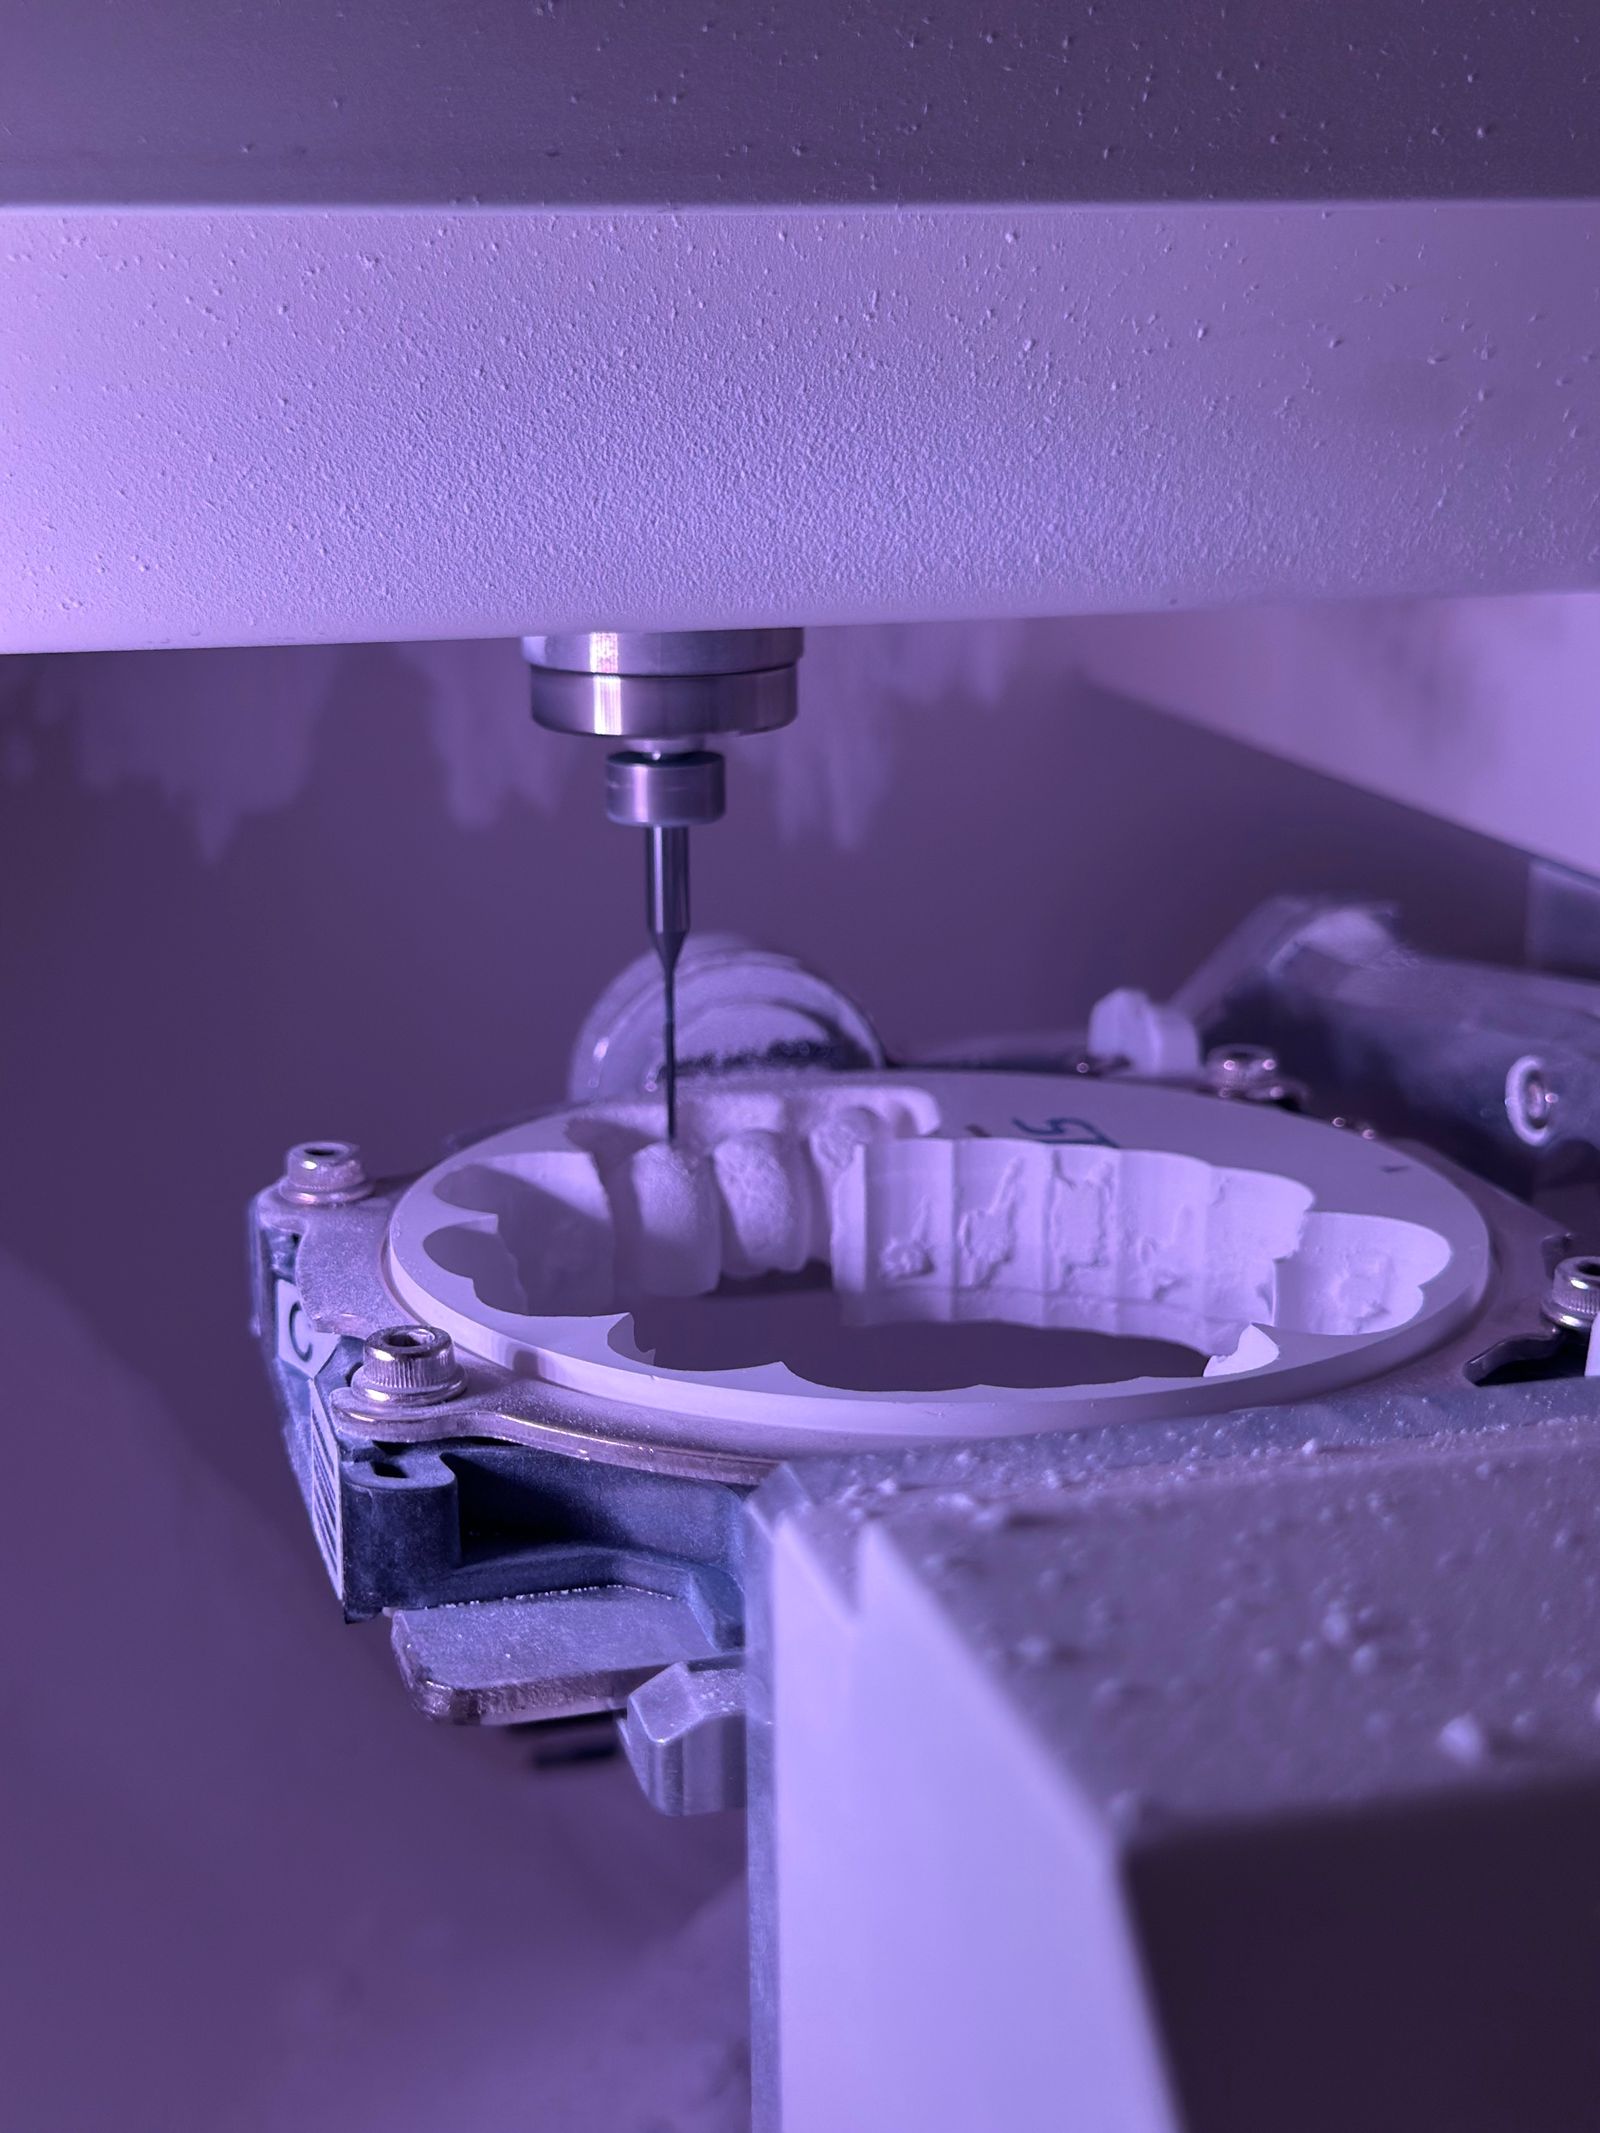
0.1 mm с помощью микросвёрл, 0.05 mm с помощью микро-ЭЭО, и 0.025 mm или меньше с помощью фемтосекундного или УФ-лазера. Мы выбираем процесс в зависимости от материала, глубины и допуска.
Выполняете ли вы микро-ЭЭО и лазерную резку собственными силами?
Да. Мы используем микро-ЭЭД для закалённой стали и карбида, а также фемтосекундный/УФ-лазер для ультратонких элементов, керамики иSelected polymers. Правильный процесс выбирается на основе геометрии, материала и допуска.
Вы работаете с медицинскими материалами и документацией?
Да. Мы работаем с медицинской нержавеющей сталью, титаном (Марка 5 ELI), PEEK и PPSU. Прослеживаемость материала, сертификаты соответствия и документация, связанная с биосовместимостью, доступны по запросу.
Как получить расчёт стоимости
Пришлите ваш 3D CAD-файл (STEP, IGES, X_T или нативный), 2D чертёж с GD&T, марку материала, размер партии, целевые допуски, чистоту обработки поверхности, а также любые требования к покрытию или последующей обработке. Для очень маленьких элементов включите изображение под микроскопом или образец детали, если доступно. Мы возвращаем DFM-обзор по выбору процесса (микрофрезерование vs. ЭЭД vs. лазер), срок выполнения для прототипа и производства, а также цену за единицу, которая включает материал, обработку, контроль и отделку.
Последовательность технологического процесса и производства
Микрообработка — это контролируемое применение прецизионной резки, микро-ЭЭД и лазерной микрообработки для элементов, которые обычно меньше 1 mm. Последовательность ниже описывает типичный маршрут для миниатюрной металлической или пластиковой детали с множеством мелких элементов.
- Обзор элементов и отображение процесса – Каждый микроэлемент (маленькое отверстие, паз, стенка или угол) отображается в процесс (микрофрезерование, микросверление, микро-ЭЭД или лазер). Наименьший инструмент, достижимый допуск и метод контроля подтверждаются перед предложением.
- Подготовка материала и заготовок – Используются предварительно подготовленные заготовки или короткий прутковый материал для сохранения жёсткости детали. Для склонных к пластической деформации сплавов (например, титан, 17-4 PH) предпочтителен стресс-рельефный или отожжённый материал для минимизации заусенцев и деформации.
- Очистка и крепление подложки – Водная очистка и сушка перед загрузкой в приспособление. Микродетали обычно крепятся в специально изготовленном гнезде с мягкими кулачками, вакуумном патроне или восковой/полимерной оправке.
- Выбор станка – Высокоточный прецизионный станок с разрешением по осям 3/ 5 с линейными масштабами, термической компенсацией и виброизолированным основанием. Шпиндели подбираются под диапазон оборотов, требуемый самым маленьким инструментом.
- Выбор и проверка инструмента – Микрофрезы (50–200 —мм), микросвёрла (50–500 —мм) или специальные однопунктовые резцы. Проверка радиального биения инструмента в держателе, часто с помощью пресеттера или лазерного контроля.
- Черновая микрообработка – Трохоидальные или адаптивные стратегии с малым радиальным врезанием; контролируется утоньшение стружки, а эвакуация стружки критически важна во избежание повторного резания.
- Получистовая микрообработка – Лёгкие радиальные проходы приближают элементы на расстояние 5–10 —мм от целевого размера, оставляя контролируемый припуск для чистовой обработки.
- Чистовая микрообработка – Однопроходная чистовая обработка с малым продольным врезанием, острым инструментом и лёгким резом. Шероховатость поверхности обычно 0.2–0.4 —мкм Ra на металле, 0.4–0.8 —мкм на пластике.
- Микро-ЭЭО (при необходимости) – Прошивная ЭЭО для сквозных пазов, микроотверстий и малых радиусов скругления. ЭЭО погружением для микрополостей и острых внутренних углов в закалённой стали или твёрдом сплаве.
- Лазерная микрообработка (при необходимости) – фемтосекундный или УФ-лазер для элементов менее 25 м, микроотверстий или абляции полимеров. Применяется там, где механический доступ невозможен.
- Удаление заусенцев и обработка кромок – галтовка с мелким абразивом, электрохимическое удаление заусенцев или ручное удаление под микроскопом. Агрессивное механическое удаление заусенцев избегается, так как оно может сколоть микростенки.
- Очистка и подготовка поверхности – многоступенчатая очистка водным или полуводным раствором. Микрожидкостные элементы могут требовать ультразвуковой очистки и промывки деионизованной водой.
- Финишная обработка поверхности – электрополировка для микродеталей из нержавеющей стали, микропассивация, анодирование или покрытие париленом в зависимости от области применения.
- Контроль – оптическая/видеоизмерительная система, растровый электронный микроскоп (РЭМ) для элементов менее 10 м, интерферометр белого света для чистоты поверхности и контактные шаблоны для размера пазов/отверстий.
- Маркировка, упаковка и отгрузка – лазерная маркировка на определённом участке; упаковка в чистом помещении для медицинских/полупроводниковых деталей; полная документация прилагается к отправке.
Справочник свойств материалов
Справочные значения свойств материалов, обычно обрабатываемых микрофрезерованием. Плотность указана в г/см³. Обрабатываемость указана по шкале AISI 1212 при 100%; более низкие значения обычно требуют более жёстких приспособлений, ускоренного износа микроинструмента и повышенного внимания к удалению заусенцев.
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость | Рейтинг обрабатываемости (%) |
|---|---|---|---|---|---|
Нержавеющий 304 (отожжённый) | 8.00 | 620 | 290 | 180 HB | 45 |
Нержавеющий 316L (отожженный) | 8.00 | 560 | 290 | 170 HB | 40 |
Нержавеющий 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 HB | 40 |
Нержавеющая 440C (HRC 58) | 7.65 | 1750 | 1650 | 580 HV | 30 (предпочтительно EDM) |
Титан марки 2 | 4.51 | 345 | 275 | 200 HB | 40 |
Титан Марка 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 335 HB | 22 |
Титан марки 5 ELI | 4.43 | 860 | 795 | 320 HB | 24 |
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 HB | 180 |
Алюминий 7075-T6 | 2.81 | 572 | 503 | 150 HB | 170 |
Медь C110 (ETP) | 8.94 | 220 | 70 | 50 HB | 20 |
Бериллиевая медь C17200 (состаренная) | 8.36 | 1310 | 1140 | 350 HB | 20 |
Инструментальная сталь D2 (Q&T 60 HRC) | 7.70 | 1860 | 1650 | 620 HV | 25 (EDM) |
PEEK (неармированный) | 1.30 | 100 | — | M99 (Rockwell) | — (режущий инструмент) |
PEEK (30% углеродное волокно) | 1.40 | 240 | — | M100 (Роквелла) | — (абразивный) |
Цементированный карбид вольфрама (10% Co) | 14.5 | 1500 | — | 1500 HV | — (EDM / шлифовка) |
Факторы стоимости и сроков поставки
Стоимость и сроки выполнения микрообработки зависят от наименьшего элемента, метода контроля и количества деталей. Одно 0.05 mm микроотверстие может занять больше времени, чем несколько миллиметров обычного сверления. Приведенная ниже таблица обобщает реалистичные сроки.
Сценарий | Количество | Типичный срок изготовления | Основные факторы стоимости |
|---|---|---|---|
Прототип микрожидкостного коллектора из нержавеющей стали | 1–3 выкл | 2–3 weeks | Специальная оснастка, подготовка к микро-ЭЭД, проверка под микроскопом |
Заготовки титановых хирургических инструментов | 5–20 выкл | 3–4 weeks | Материал, низкая скорость съёма, электрополировка, прослеживаемость FDA |
Корпус датчика из алюминия, ±0.0125 mm | 20–100 выкл | 2–3 weeks | Настройка, маска анодирования, оптический контроль |
Микрофлюидный чип PEEK | 5–25 выкл | 2–3 weeks | Износ инструмента на абразивном пластике, микроскопический контроль |
Пластина из твердого сплава, микро-ЭЭД | 50–500 выкл. | 3–5 weeks | Время проволочной ЭЭД, стоимость электрода, припуск на поломку |
Нержавеющий 316L медицинский имплантат, ISO 13485 | 10–50 выкл | 4–6 weeks | Проверенный процесс, чистая упаковка, полные сертификаты |
Пружинный контакт из бериллиевой меди, лазерная резка | 1,000–10,000 выкл | 3–4 weeks | Наладка оснастки, фиксация для партии, нанесение покрытия |
Лазерные элементы размером менее 25 м на полимере | любой | +1–2 weeks по сравнению со стандартом | Фемтосекундный / УФ лазер, оптическая профилеметрия |
Распространенные дефекты и их предотвращение
Дефект | Причина | Профилактика |
|---|---|---|
Поломка микроинструмента | Чрезмерный вылет инструмента, забивание стружкой, неправильные параметры резания, биение шпинделя, включения материала | Используйте сбалансированные держатели инструмента (термоусадка или гидравлический), установите стратегии максимального врезания, применяйте шпиндели с виброгашением, документируйте срок службы инструмента и заменяйте его заблаговременно |
Заусенец на микростенках, отверстиях и пазах | Затупленный инструмент, разрыв на выходной стороне, отсутствие фаски, агрессивный материал | Острые полированные микроинструменты, плавный вход, лёгкая чистовая обработка, контролируемое снятие заусенцев (электрохимическое или мелкоабразивная обработка) |
Конусность или раструбление микроотверстий | Увод сверла, биение, проблема эвакуации стружки, геометрия сверла не соответствует материалу | Цикл прерывистого сверления, предварительное засверливание ЭЭО, использование направляющих микросвёрел, работа на соответствующих оборотах для диаметра |
Непостоянство размера элемента от партии к партии | Износ инструмента, повторяемость крепления, разброс твёрдости заготовки, тепловой дрейф станка | Отслеживайте износ инструмента на пилотных деталях, используйте калиброванную оснастку с установочными штифтами, контролируйте температуру в цеху ±1 —– |
Зона термического влияния (ЗТВ) на кромках лазерной резки | Неправильная длительность или мощность импульса, однопроходный рез на толстом сечении, без вспомогательного газа | Используйте фемтосекундный или УФ-лазер для минимальной ЗТВ, многопроходную обработку с оптимизированными параметрами, добавьте вспомогательный газ при необходимости получения кромки без заусенцев |
Повторная резка стружки и переплавленный слой (EDM) | Недостаточная промывка, неправильные настройки импульса, глубокая полость без опускания электрода, обрыв проволоки | Оптимизируйте сопла промывки, стратегию многопроходной обработки со скользящими проходами, контролируйте состояние проволоки, ограничьте переплавленный слой до <5 —м для медицинских деталей |
Прогиб детали под действием силы резания | Тонкие стенки, слабый крепеж, тяжелый рез, неправильная геометрия инструмента | Используйте сбалансированные резы, легкую финишную обработку, опору с обратной стороны при черновой обработке или заложите в конструкцию расходный материал |
Пропуск при контроле или ложное принятие | Неправильный метод измерения, недостаточное разрешение, проблема с освещением в оптической системе, отсутствие калибровки с прослеживаемостью до национального стандарта | Используйте оптическое/видео измерение с калиброванным столом, интерферометр белого света для поверхности, СЭМ для суб-10 —м, калиброванные пальчиковые калибры для ширины паза |
Сравнение с сопутствующими процессами
Аспект | Микрообработка | Альтернатива | Когда выбирать |
|---|---|---|---|
Минимальный размер элемента | 0.05 mm стенка / 0.02 mm паз при фрезеровании; 0.1 mm отверстие при сверлении | Фемтосекундный лазер: 0.005 mm ширина реза; микро-ЭДМ: 0.03 mm диаметр проволоки | Выберите лазер/ЭДМ для элементов менее 50 м и острых внутренних углов; фрезерование для доступных микроэлементов |
Обработка твёрдых материалов | До 60 HRC с микро-ЭДМ; фрезерование ограничено до ~58 HRC | Wire EDM: любой токопроводящий материал независимо от твердости | Выбирайте EDM для микроэлементов из карбида или закаленного материала; микрофрезерование для более мягких сплавов |
Производительность | Медленнее для каждого элемента; время цикла увеличивается при смене инструмента и контроле | MIM / micro-MIM: очень большой объем производства после изготовления оснастки | Выбирайте MIM для 50k+ деталей со стабильной геометрией; обработку для низкого и среднего объема и быстрой итерации |
Целостность поверхности на металле | Возможно образование сжимающих остаточных напряжений; без заусенцев при использовании острых инструментов | ЭЭО: слой повторного наплавления, возможные микротрещины; лазер: ЗТВ при отсутствии фемтосекундной обработки | Выберите микрообработку для усталостно-нагруженных медицинских или аэрокосмических микроэлементов |
Гибкость материала | Широкий ассортимент: нержавеющая сталь, титан, алюминий, пластик, медь, латунь | Дисульфид лития / другие экзотические материалы 2D, ультратонкие пленки | Выберите микрообработку для объемных металлических и пластиковых микродеталей; лазерную обработку для экзотических материалов 2D |
Упаковка, доставка и документация
Микродетали обычно небольшие, дорогие и легко повреждаются. Упаковка защищает их от контакта, электростатического разряда и загрязнения, а документация соответствует нормативным требованиям.
- Антистатическая упаковка – Пакеты с защитой от статики и розовая антистатическая пена для любых электронных или полупроводниковых микродеталей.
- Упаковка в чистой комнате – Термосваренные пакеты для чистых комнат ISO 7 / ISO 8 для медицинских имплантатов и полупроводниковых микродеталей.
- Изготовленный на заказ лоток – Лоток из пластика или алюминия с фрезерной обработкой на станке с ЧПУ с углублениями для каждой детали, используемый для дорогостоящих медицинских и аэрокосмических деталей.
- Стеклянный флакон / пробирка – Для небольших цилиндрических микродеталей, штырьков и контактов.
- Наружная коробка – Двухстенный гофрокартон с пенопластом на месте, изготовленными на заказ вкладышами или пенопластом в пакете для виброизоляции.
- Маркировка – Этикетка на каждую единицу при серийном учете; наружная коробка с номером детали, номером партии и версией.
- Варианты доставки – Ручная перевозка для медицинских запчастей, ускоренная авиаперевозка для коротких сроков, стандартный груз для производственных партий.
- Стандартные документы – Сертификат соответствия (C of C), привязанный к номеру детали и ревизии.
- Сертификат на материал – MTC или 3.1/ 3.2 сертификат приемочного контроля по EN 10204.
- Сертификат качества поверхности – Когда электрополировка, пассивация или гальваническое покрытие входят в объем работ.
- Отчет о первом изделии – AS9102/ISIR с полной разбивкой и оптическими/CMM/SEM изображениями.
- Прослеживаемость – Номер плавки, номер партии и журналы станков сохраняются в течение согласованного срока хранения.
Миниатюрные элементы и их режимы отказа
Микрообработка применяет методы прецизионного производства к деталям или элементам, достаточно малым для того, чтобы размер инструмента, жесткость, образование заусенцев, состояние поверхности и доступ для контроля определяли план обработки. Цель состоит в том, чтобы сделать миниатюрный элемент функциональным и измеримым, а не просто уменьшить масштаб обычного маршрута механической обработки.
Микрообрабатывающие работы сосредоточены на миниатюрных элементах, коротких инструментах и контроле, соответствующем размеру детали.
Ключевые параметры процесса
Параметр | Типичное значение |
|---|---|
Минимальный размер элемента | 0.05 mm стенка / 0.02 mm паз при микрофрезеровании; отверстия диаметром 0.1 mm, стандартные, до 0.05 mm с помощью микро-EDM |
Минимальный диаметр отверстия | 0.1 mm с микросверлами, 0.05 mm с микро-EDM, 0.025 mm с фемто/УФ-лазером |
Допуск размеров | ±0.0125 mm стандарт, ±0.005 mm точность, ±0.0025 mm сверхточность |
Позиционная точность | ±0.005 mm точность позиционирования на критических микроэлементах |
Шероховатость поверхности Ra | 0.2 —м до 0.8 —м в состоянии после механической обработки; 0.05 —м до 0.2 —м после электрополировки или микрофинишной обработки |
Максимальный габарит детали | До 200 mm — 200 mm — 100 mm на платформах прецизионного настольного оборудования; меньшие предпочтительнее для жёсткости и точности |
Мин. радиус скругления | 0.05 mm с концевыми фрезами 100 —м; 0.01 mm достижимо с помощью микро-ЭДМ |
Мин. ширина паза | 0.05 mm (отрезной диск или электроэрозионная проволочная обработка); 0.02 mm с фемтосекундным лазером |
Диапазон размера партии | 1 прототип до 10,000+ штук (микропрецизионное производство) |
Стандартный срок изготовления | 7–15 days для прототипа, 3–5 weeks для производства |
Принятые форматы файлов | STEP, IGES, X_T, SolidWorks native, CATIA, DWG/DXF, PDF чертеж |
Типовые станки | Прецизионные малогабаритные станки с ЧПУ (Haas Mini Mill, Datron Neo, R?ders RXP), микро-ЭЭД (Sodick, Charmilles), фемтосекундные / УФ лазерные рабочие станции, прецизионные платформы с высоким разрешением от 3-осевых до 5-осевых |
Стандартные допуски и достижимая точность
Микрообработка сочетает прецизионные станки, системы движения высокого разрешения и специализированные процессы, такие как микро-ЭЭД и лазерная абляция. Приведенные ниже значения являются реалистичными производственными показателями, а не теоретическими пределами.
- ±0.025 mm общий допуск микрообработки (ISO 2768-m по умолчанию).
- ±0.0125 mm жесткий допуск на большинстве элементов с финишной обработкой с компенсацией инструмента.
- ±0.005 mm точность на критически важных микроэлементах и базовых элементах.
- ±0.0025 mm сверхточность на калибровочных и базовых элементах с проверкой на КИМ.
- Достижимо значение ±0.001 mm для выбранных элементов при микрошлифовании или притирке.
- Точность позиционирования 0.005 mm для малых отверстий и пазов.
- Шероховатость поверхности 0.2 —м до 0.8 —м Ra в состоянии после механической обработки; 0.05 —м до 0.1 —м Ra после электрополирования или микрофинишной обработки.
Варианты обработки поверхности
- После механической обработки – 0.4 —м до 0.8 —м Ra на нержавеющей стали и титане; меньше на алюминии и латуни.
- Микродробеструйная обработка (мелкая стеклянная дробь) – равномерная матовая поверхность, без изменения размеров критических элементов.
- Электрополирование – ASTM B912 на нержавеющей стали до 0.1 —м до 0.2 —м Ra с улучшенной коррозионной стойкостью.
- Пассивирование – ASTM A967 / A380 после микрообработки.
- Анодирование (Type II / Type III) – на алюминиевые микро-корпуса, с маскированием точных элементов.
- Химическое никелирование (низкофосфорное / среднефосфорное) – равномерное покрытие микроэлементов; контролируемая толщина.
- Твердое хромирование – на предварительно обработанных деталях с контролируемой финишной шлифовкой.
- Покрытие Parylene C / N – тонкое конформное покрытие для медицинских и электронных микродеталей.
- Чернение и фосфатирование марганцем – на стальных микрокомпонентах.
- Лазерная маркировка – мелкие идентификационные метки, номера партий и шкальные отметки на микроплоскостях и уступах.
- Полирование и притирка – для оптических и уплотнительных поверхностей.
Контроль качества и проверка
Инспекция на этой шкале является специализированной. Мы используем высокоточную метрологию и инструменты для микроэлементов для проверки каждой детали.
- Микроскоп инструментальщика' / цифровой измерительный микроскоп – для мелких элементов до 0.01 mm.
- Координатная измерительная машина (CMM) с микрозондами и сканирующими зондами – Zeiss, Hexagon и Renishaw для GD&T и выравнивания баз.
- Видеоизмерительная система (VMS) – бесконтактное измерение 2D и 3D для мелких деталей.
- Оптический профилометр / интерферометр белого света – для шероховатости поверхности и высоты ступеней на микроэлементах.
- Измеритель шероховатости поверхности – Mitutoyo серии SJ или Mahr для проверки низких значений Ra.
- Микротестер твёрдости – по Виккерсу или Кнупу для микроотпечатков и тонких элементов.
- Калибры-пробки и микробore калибры – для проверки размера отверстий и элементов.
- Приёмка первого изделия (FAIR / AS9102 или PPAP) – документируется с помощью CMM PDF и микроскопических снимков.
- Проверки в процессе производства – периодическая проверка размеров во время производственных циклов.
Конструктивные рекомендации (советы по проектированию для производства)
- Соответствие размера элемента процессу – элементы размером менее 0.1 mm обычно требуют микро-ЭЭО или лазерной обработки, а не традиционной микрофрезерной обработки.
- Обеспечьте толщину стенки — 0.05 mm там, где это возможно – более тонкие стенки хрупки при транспортировке, креплении и контроле.
- Используйте одинаковую толщину стенки – снижает деформацию в сплавах, подверженных термообработке, таких как 17-4 PH и титан.
- Назначайте жёсткие допуски только на функциональные элементы – микродопуски требуют больших затрат и времени; ограничьте их элементами, определяющими посадку или функционирование.
- Избегайте глубоких микрополостей – соотношение глубины к ширине 3:1 является безопасным правилом; более глубокие полости могут потребовать ЭЭО или лазерной обработки.
- Добавьте галтели на внутренних углах – 0.05 mm минимум снижает напряжение и обеспечивает доступ инструмента.
- Обеспечьте базовые и зажимные элементы – миниатюрные детали нуждаются в стабильной базе как для обработки, так и для контроля.
- Рассмотрите лазерную или микро-ЭДО обработку для нестандартных элементов – острые углы, микро-пазы и сверхтонкие отверстия часто лучше выполняются этими методами.
- Указывайте обработку поверхности для каждого элемента – уплотнительная поверхность, скользящая поверхность и декоративная поверхность должны быть заданы отдельно.
- Планируйте финишные операции – электрополировка, пассивация и покрытие могут изменить размер и качество поверхности; соответственно проектируйте припуск.
Отраслевые стандарты и сертификаты
- ISO 9001:2015 – базовый стандарт СМК для любой производственной мастерской, работающей с миниатюрными элементами.
- AS9100D – требуется для аэрокосмических микрофлюидных компонентов, датчиков и приборостроения.
- ISO 13485:2016 – Требуется для медицинских имплантатов, хирургических инструментов и микрожидкостных диагностических компонентов.
- IATF 16949 – Используется производителями автомобильных датчиков и разъёмов.
- RoHS & REACH – Требуется для европейских цепочек поставок электроники, потребительских товаров и медицинских изделий.
- ITAR – Требуется для оборонных и военных микросборок и датчиков.
- ISO 2768-1 / ISO 2768-2 – Общая ссылка на допуски для микроэлементов без указанных допусков.
- ASME Y14.5-2018 – GD&T применяется к микроэлементам, включая позиционирование, профиль и биение.
- ISO 5459 – Опорная точка для контроля микроэлементов.
- SAE AS9102 – Отчёт о первичной проверке микродеталей для авиационно-космической промышленности.
- ИСО 10360 – приемка КИМ; для деталей достаточно малых, когда КИМ неприменима, применяются оптические системы, калиброванные по VDI / VDE 2617.
- ИСО 14644-1 – классификация чистых помещений для медицинских и полупроводниковых микродеталей.
- ASTM E2862 – стандартная методика измерения шероховатости поверхности микродеталей с помощью оптических профилометров.
Связанные компетенции и дополнительные услуги
Микрообработка часто сочетается с финишной обработкой и контролем, соответствующими размеру детали. Указанные ниже возможности естественно сочетаются с микрообработанными деталями в рамках одного заказа.
- Микро-ЭЭО (проволочная и объемная) – острые внутренние углы, глубокие узкие пазы, элементы из твердого сплава.
- Фемтосекундная / УФ-лазерная микрообработка – элементы менее 25 мкм, абляция полимеров, сверление керамики и стекла.
- Микрофрезерование и микросверление – общие микроэлементы на металле и пластике с жесткими шпинделями высокого разрешения.
- Токарная обработка швейцарского типа – Детали малого диаметра с большим отношением длины к диаметру в сочетании с лицевыми микродеталями.
- Электрополировка и пассивирование – Чистота поверхности и коррозионная стойкость микродеталей из нержавеющей стали.
- Микроанодирование (Тип I / Тип II / Тип III) – Твердое анодирование алюминиевых микродеталей при необходимости износостойкости или изоляции.
- Покрытие париленом – Конформный изоляционный и биосовместимый слой на медицинских микродеталях.
- Очистка медицинского класса – Ультразвуковая очистка, промывка деионизированной водой и упаковка в чистом помещении для имплантатов и диагностики.
- Термообработка – Вакуумная или контролируемая атмосферная термообработка титановых и микродеталей из сплава 17-4 PH.
- Гальваническое покрытие (золото, серебро, химический никель) – Функциональные покрытия для контактного сопротивления или паяемости микродеталей.
- Оптическая / видео / СЭМ / интерферометрическая инспекция белого света – Многометодная метрология, согласованная с размером детали.
- Координатные измерения и лазерное сканирование – Для субмиллиметровых элементов, которые по-прежнему требуют данных 3D.
- Анализ технологичности и проверка суммарных допусков – Инженерная обратная связь по проекту до начала производства для исключения невозможных микроэлементов.
- Корпуса датчиков
- Прецизионные штыри и контакты
- Оптические крепления
- Оборудование для микрофлюидики
- Электронные интерфейсы
Когда микрообработка является правильным выбором
Области применения включают медицинские приборы, электронику, оптику, приборостроение, аэрокосмические датчики, миниатюрную автоматизацию, а также исследования или прототипирование.
Отрасли и применение
- Медицинские приборы – малоинвазивные хирургические инструменты, микроимплантаты, компоненты для доставки лекарственных препаратов, детали микроэндоскопа.
- Микрофлюидика и лаборатория на чипе – канальные пластины, коллекторные блоки, корпуса микроконнекторов, компоненты дозаторов.
- Электроника и полупроводники – контактные иглы, испытательные гнезда, рамки выводов, корпуса микроконнекторов, компоненты для обработки пластин.
- Оптика и фотоника – держатели микролинз, ферулы для волоконной оптики, кинематические крепления, корпуса микрозеркал.
- Аэрокосмическая и оборонная промышленность – корпуса микродатчиков, компоненты систем наведения, детали микроактюаторов.
- Робототехника и микромехатроника – микрозахваты, часовые и приборные компоненты, диски микроэнкодеров.
- Аналитические и научные приборы – хроматографические фитинги, компоненты масс-спектрометра, детали для обработки образцов.
План качества
Контроль должен соответствовать размеру элемента и может требовать оптических методов, микроскопов, щупов, специализированных зондов или функциональных проверок. Критерии приёмки должны быть сформулированы в измеримой форме.
После операции механической обработки
Защищайте миниатюрные детали от повреждений и загрязнения. Постобработка, маркировка и упаковка должны быть спланированы таким образом, чтобы они не деформировали и не скрывали тонкую геометрию.
Позиция выпуска | Назначение |
|---|---|
Контролируемая модель и чертёж | Обеспечивает прослеживаемость целей испытаний или производства. |
Метод приёмки | Подтверждает, что критический параметр может быть измерен так, как предусмотрено конструкцией. |
Цикл обучения | Захватывает изменения, необходимые перед следующим прототипом, сборкой или выпуском. |
Является ли микрообработка дорогой для прототипов?
Микрообработка стоит дороже за единицу продукции по сравнению с обычной обработкой на станках с ЧПУ из-за использования инструмента малого диаметра, более низких режимов подачи и специализированного контроля. Для прототипов стоимость обычно приемлема, поскольку отсутствует плата за оснастку, а одна наладка позволяет изготовить деталь.
—

