

Часто задаваемые вопросы
Документация | Контролируемая модель 3D, чертеж и номер ревизии |
|---|---|
Материал и покрытие | Марка, покрытие и любые косметические требования, установленные OEM |
Метод приёмки | Ожидания по первичной, текущей или окончательной проверке |
Повторный заказ | Упаковка, маркировка и компоновка наборов для повторяющихся поставок |
Может ли программа включать закупаемое оборудование и узлы?
Да. Крепежные изделия, вставки, подшипники и другие закупаемые позиции могут быть приобретены в соответствии со спецификацией заказчика и поставлены вместе с обработанными деталями в виде комплекта или собранного узла.
Выпуск управляемого производственного требования
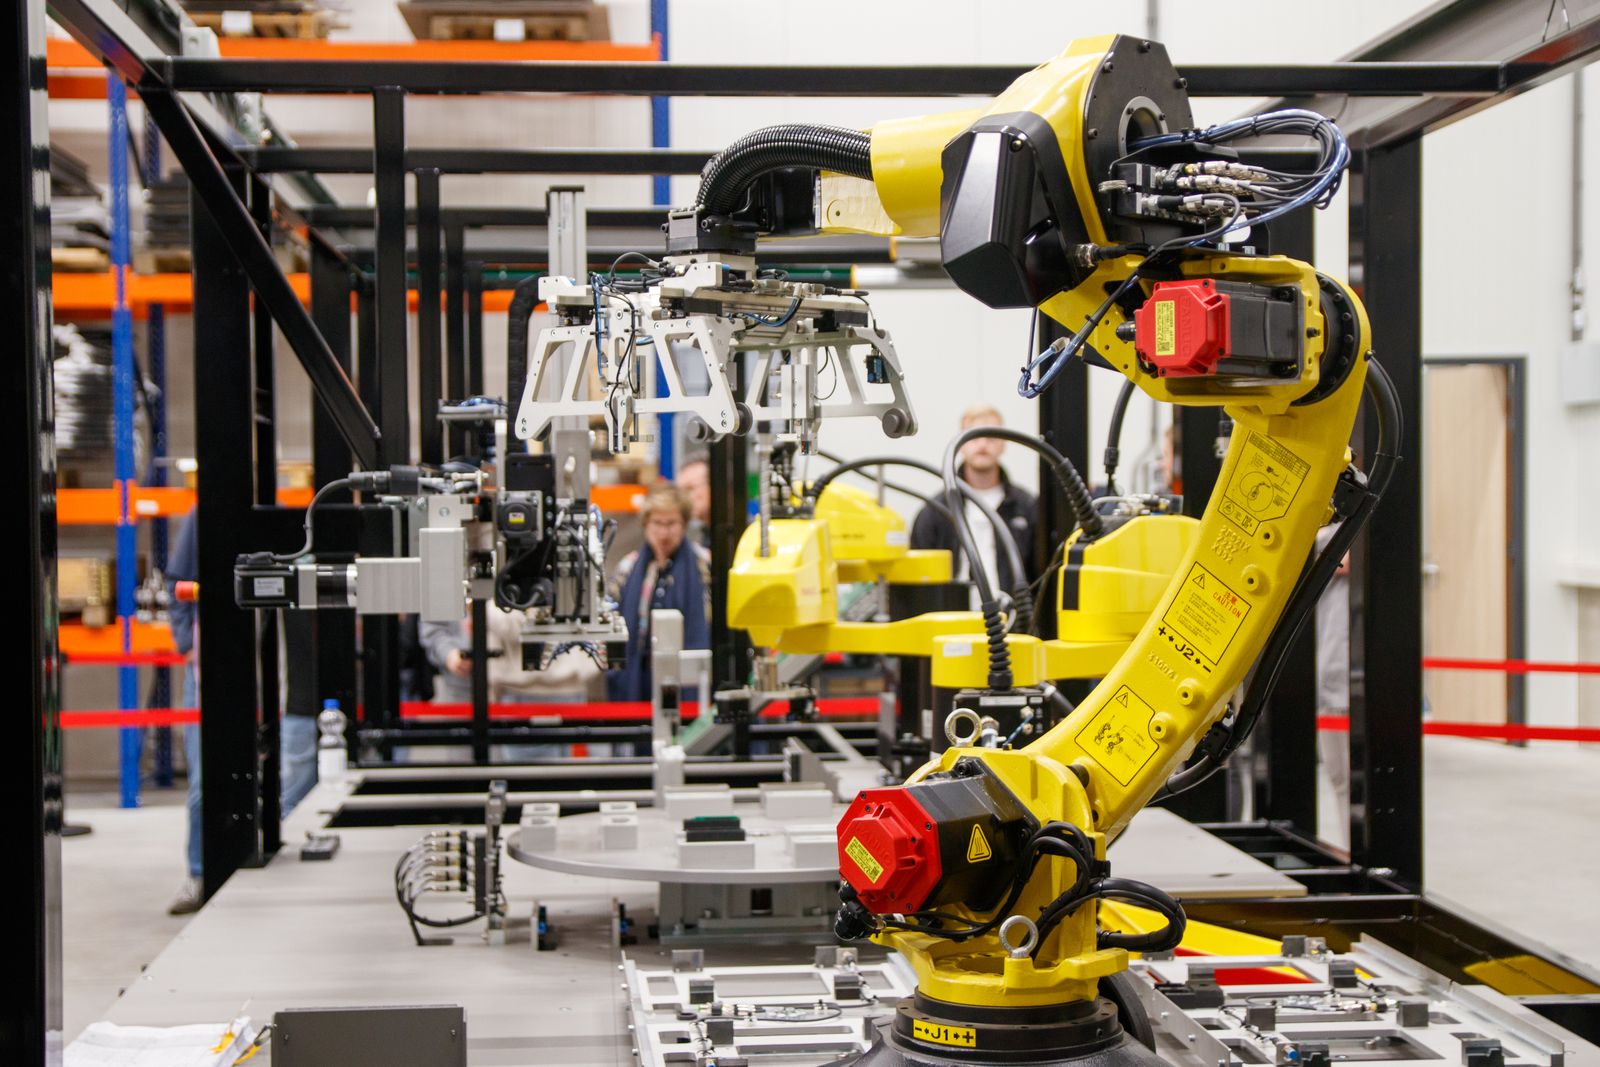
Сменные детали OEM изготавливаются по контролируемой конструкции производителя оборудования для включения в его собственные изделия, сервисный запас или производственные узлы. Пригодная программа связывает CAD-модель и чертеж с контролем ревизий, спецификацией материалов, требованиями к проверке, упаковкой и требованиями к повторным заказам.
Работа OEM связывает контролируемый чертеж с воспроизводимым производством и поддержкой поставок.
Основные входные данные
Хороший пакет предложения включает модель 3D, чертеж, ревизию, марку материала, покрытие, количество, функциональные допуски, необходимую документацию и инструкцию по упаковке или маркировке.
Контрольная точка | Что это предотвращает |
|---|---|
Ревизия и интерфейсы | Производство устаревшей или неполной интерпретации. |
Материал и покрытие | Неожиданные различия в характеристиках, внешнем виде или сборке. |
Метод приёмки | Разногласия относительно того, что представляет собой приемлемую деталь или комплект. |
Повторное изготовление, контроль и приёмка
Рабочий процесс проверяет технические файлы, фиксирует ревизию и ведомость требований, выбирает маршрут изготовления, проверяет первую деталь или критические размеры и поддерживает прослеживаемые производственные и упаковочные инструкции для последующих выпусков.
Контекст детали/сборки
Основные требования включают контролируемые чертежи, критические интерфейсы, материал и отделку, статус ревизии, количество, контрольную документацию, маркировку, упаковку и чёткое одобрение изменений. Работа OEM обычно охватывает нестандартные корпуса, кронштейны, валы, фитинги, обработанные пластины, компоненты жидкостных систем, крепёжные изделия и подкомпоненты, которые поддерживают оригинальную продуктовую линейку.
Ключевые параметры программы
OEM-обработка — это производственная договорённость, а не отдельный процесс. Приведённый ниже список описывает параметры, которые чаще всего устанавливаются при включении детали в программу OEM: контроль ревизий, закупки, контроль и обработка повторных заказов.
Параметр | Типичное значение |
|---|---|
Формат чертежей и моделей | STEP, IGES, CATIA, NX, SolidWorks, а также PDF-чертеж с ревизией |
Управление ревизиями | Номер ревизии под контролем заказчика, ECO или заказ на изменение, указанный при каждом выпуске |
Допуск размеров | За чертеж, ISO 2768-m по умолчанию, если не указано иное, узкий допуск по запросу |
Диапазон размера партии | От единичной первичной сборки до регулярных запланированных выпусков |
Срок изготовления | Расчёт производится на основе детали, материала и графика выпуска; 2–6 weeks типично для новой программы |
Закупка материалов | Поставка заказчиком, назначенный дистрибьютор или собственный складской запас с сертификатом завода |
Чистота поверхности | Как обработанный, bead blast, анодирование, порошковая окраска, гальваническое покрытие, пассивация или согласно чертежу |
Документация инспекции | Отчет о проверке первого образца, проверки в процессе производства, окончательная проверка, сертификат на материал по запросу |
Прослеживаемость | Отслеживание плавки, партии и серийного номера в соответствии с требованиями заказчика |
Упаковка и маркировка | Согласно спецификации заказчика; комплектация, номер детали и ревизия на каждой упаковке |
Соглашение о неразглашении и соглашение о качестве | Доступно по запросу для конфиденциальных проектов и программ поставок |
Логистика | Единичная поставка, запланированные отгрузки, канбан или управляемые поставщиком запасы по согласованию |
Материалы, которые мы закупаем и обрабатываем
Программы OEM обычно используют контролируемые марки с материальными сертификатами. Нижеследующий список охватывает семейства материалов, наиболее часто используемые в программе OEM; конкретные марки и поставщики соответствуют спецификации заказчика'.
- Углеродистая и легированная сталь — 1018, 1045, 4140, 4340, A36, A572
- Нержавеющая сталь — 303, 304 / 304L, 316 / 316L, 321, 410, 17-4 PH
- Алюминий — 6061, 6063, 7075, 2024, 5052, MIC-6 инструментальная плита
- Латунь и медь — C360, C464 (морская латунь), C110, C145
- Инструментальная сталь — A2, D2, O1, S7, H13, P20
- Конструкционные пластики — Delrin (POM-C / POM-H), UHMW-PE, Nylon 6/6, PEEK, PTFE
- Литые и формованные изделия — обработанные из предоставленных отливок, поковок или формованных заготовок
- Приобретаемые крепёжные изделия — крепёж, вставки, штифты по спецификации заказчика
Контроль качества и документация
Работа OEM документируется на каждом этапе, чтобы заказчик мог воспроизвести деталь при последующих выпусках. Уровень документации соответствует требованиям программы.
- Отчёт о проверке первого образца (FAI) в соответствии с чертежом и ревизией заказчика
- Контроль размеров в процессе при наладке и во время обработки
- Финальный протокол проверки с размерами, характеристиками и критериями приёмки
- Проверка на КИМ сложной геометрии или элементов с жёсткими допусками
- Измерение шероховатости поверхности портативным или настольным профилометром
- Испытание твёрдости инструментальной стали, закалённых или подвергнутых термообработке деталей
- Сертификат на материал (mill cert) и прослеживаемость до плавки при указании
- PPAP, ISIR или другие пакеты документов для заказчика по запросу
- Обработка несоответствий и отклонений контролируемым процессом
- Поверочное оборудование с прослеживаемостью к национальным или международным стандартам
Какая информация необходима для запуска OEM-программы?
Модель 3D, контролируемый чертеж с номером ревизии, спецификация материала, обработка поверхности, количество, объем проверки, а также требования к упаковке или маркировке. NDA может быть подписан до передачи модели при необходимости.
Какие документы проверки предоставляются?
Отчет о проверке первого изделия, проверки в процессе производства, заключительный отчет о проверке, сертификаты на материалы, а также пакеты PPAP или ISIR, если того требует программа заказчика.
Как получить расчёт стоимости
Отправьте модель 3D (предпочтительно STEP), контролируемый чертеж с ревизией, марку материала, обработку поверхности, требуемый уровень проверки, ожидаемое годовое количество, спецификацию упаковки и маркировки, а также любые логистические или снабженческие договоренности. Ответ включает обзор DFM, срок выполнения для первого изделия и запуска в производство, а также цену за единицу. NDA, соглашение о качестве и документы квалификации поставщика доступны по запросу.
Последовательность технологического процесса и производства
OEM-релиз строится вокруг контролируемого чертежа и ревизии. Нижеописанная последовательность описывает операции от получения чертежа до упакованной отправки и представляет собой рабочий процесс, используемый при каждом OEM-релизе.
- Приём чертежей и моделей — получить модель 3D (предпочтителен STEP), контрольный чертёж с номером ревизии, спецификацию и технические требования заказчика; подписать NDA при необходимости до открытия модели.
- Проверка ревизии и ECO — подтвердить ревизию чертежа, ECO и все открытые отклонения; записать ревизию к номеру детали в трекере программы.
- DFM и проверка технологичности — проверить модель на соответствие доступным процессам, оборудованию и оснастке; отметить любой элемент, не вписывающийся в процесс, и предложить изменение на уровне чертежа совместно с заказчиком.
- Технологическое планирование и маршрутизация — выбрать станки, приспособления, оснастку и последовательность наладки; определить операции, требующие субподряда (термообработка, покрытие, анодирование, шлифовка, ЭЭО и т.д.) и зарезервировать место в очереди.
- Закупка материалов — заказать пруток, лист, отливку, поковку или прессованную заготовку по спецификации; запросить сертификат завода и подтвердить прослеживаемость партии для марок с контролем.
- Программирование и наладка — написать программу для станка с ЧПУ, настроить инструменты, приспособления и нулевые точки; проверить программу на станке пробным прогоном или воздушным резом для новой детали.
- Изготовление первой детали — вырезать первую деталь на выбранном станке, удалить заусенцы и передать на контроль; первая деталь остаётся для проверки геометрии и подписания отчёта FAI до продолжения серийного производства.
- FAI и утверждение — измерить первую деталь по каждому размеру, допуску формы и расположения (GD&T) и примечанию о чистоте обработки на контрольном чертеже; подписать отчёт FAI и передать деталь в производство.
- Производственный цикл — обработка остальной части партии с промежуточными проверками с согласованной периодичностью; замена инструмента по плановому графику; повторная проверка после любой настройки или изменения программы.
- Субподрядные операции — передача деталей согласованным субподрядчикам (термообработка, гальваника, анодирование, пассивация и т.д.) вместе с заказом на работу, чертежом, ревизией и технологическими примечаниями; приёмка деталей обратно с сертификатами.
- Окончательная инспекция — полная проверка на образце партии или на каждой детали согласно требованиям программы; запись размеров, качества поверхности, твёрдости и любых функциональных испытаний.
- Упаковка, маркировка и отгрузка — упаковка в мешки, комплектование, маркировка с номером детали, ревизией и количеством; подготовка инспекционных документов, C of C, MTC, FAI и отгрузка согласно графику отгрузки заказчика.
Справочник свойств материалов
В таблице ниже приведены типичные свойства материалов для марок, наиболее часто используемых в OEM-программе. Значения являются отраслевыми эталонами и подтверждаются на основании предоставленного сертификата производителя, если таковой имеется.
Материал | Плотность (г/см³) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Рейтинг обрабатываемости (%) |
|---|---|---|---|---|---|
1018 углеродистая сталь | 7.87 | 440 | 370 | 131 | 70 |
1045 углеродистая сталь | 7.85 | 565–655 | 310–450 | 163–197 | 55 |
4140 легированная сталь | 7.85 | 655–1080 | 415–930 | 197–311 | 50 |
Нержавеющая 303 | 8.00 | 515–620 | 205–240 | 160–190 | 75 |
Нержавеющий 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Нержавеющий 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
17-4 PH (H1025) | 7.78 | 1070 | 1000 | 311–352 | 35 |
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Алюминий 7075-T6 | 2.81 | 572 | 503 | 150 | 150 |
Латунь C360 | 8.50 | 340–470 | 125–310 | 80–150 | 100 |
Delrin POM-C | 1.41 | 69 | 65 | 120 (Rockwell M) | n/a (пластик) |
PEEK (неармированный) | 1.30 | 100 | 90 | 99 (Rockwell M) | n/a (пластик) |
Факторы стоимости и сроков поставки
Затраты на OEM определяются маркой и формой материала, временем обработки (которое само зависит от допуска, чистоты поверхности и сложности конструктивных элементов), оснасткой, расходом инструмента, объёмом контроля и любыми субподрядными операциями. Срок изготовления определяется наличием материала, подготовкой программирования и инструмента, очередью субподрядчика, а также циклом контроля и документирования. В таблице ниже приведены типичные сроки изготовления по типу программы; точный срок изготовления указывается в предложении по детали и графику запуска.
Тип программы | Типичный срок изготовления | Основной фактор |
|---|---|---|
Первый образец из стандартного материала, без покрытия | 5–10 рабочих дней | Программирование, оснастка, FAI |
Первый образец с термообработкой, покрытием или анодированием | 10–20 рабочих дней | Очередь субподрядчика и сертификаты |
Мелкосерийное производство, 20–200 детали | 2–4 weeks | Материал, машинное время и контроль |
Годовая программа с запланированными выпусками | Согласно плану выпуска, 1–6 weeks за партию | Объем заказа, консолидация партий |
PPAP или полный комплект документации | 4–8 weeks | Документация, планировка и одобрение заказчика |
Повторный заказ с сохраненной программой | 3–10 рабочих дней | Доступность материалов и производственные мощности |
Распространенные дефекты и их предотвращение
Программы OEM не выполняются при нарушении цепочки поставок или отклонении документации. В таблице ниже перечислены наиболее распространенные дефекты OEM и шаг предотвращения, применяемый во время выполнения программы.
Дефект | Причина | Профилактика |
|---|---|---|
Проблема контроля версий | Чертёж и модель не согласованы при выпуске | Блокировка ревизии по выпуску; FAI при каждом изменении ревизии |
Пробел в прослеживаемости | Плавка или партия не записаны в маршрутном листе | Регистрировать плавку при приёмке; указывать в каждом протоколе проверки |
Дрейф качества между партиями | Износ инструмента, дрейф станка или смена оператора | Межоперационные проверки с согласованной периодичностью; замена инструмента по графику |
Ошибка в спецификации (неправильная деталь или крепёж) | Ревизия BOM старее ревизии чертежа | Создайте BOM из контролируемой модели 3D; перекрёстная проверка при FAI |
Покрытие поверхности за пределами спецификации | Неправильная подача, неправильный инструмент или неправильная пластина | Проверка шероховатости при FAI и в процессе; зафиксируйте инструмент для каждой операции |
Косметическое повреждение при транспортировке | Упаковка не указана или является универсальной | Подберите упаковку в соответствии со спецификацией заказчика; пена, VCI или ящик по необходимости |
Неверная марка материала | Замена без согласования с заказчиком | Прослеживание каждого прутка по его сертификату материала; оформление отклонения при любой замене |
Деформация при термообработке | Снятие напряжений не включено в план процесса | Черновая обработка, снятие напряжений, чистовая обработка; или чистовая обработка после термообработки |
Сравнение с сопутствующими процессами
ОЕМ-обработка — это программа, а не единичный процесс. В таблице ниже представлено сравнение программы ОЕМ ЧПУ с альтернативными моделями снабжения, которые заказчик часто рассматривает.
Аспект | Программа механообработки OEM | Прототип мелкосерийного производства | Производство на месте |
|---|---|---|---|
Контроль ревизий и ECO | Привязано к релизу заказчика; FAI при каждом изменении | На каждый заказ; менее формальное отслеживание изменений | Внутренний; зависит от 's СМК заказчика |
Прослеживаемость | Номер плавки, партии и сопроводительный документ записаны | Сертификат на материал по запросу | Полный, но за счет заказчика |
Производственная мощность | Масштабируется через поставщика с несколькими станками | Ограничено в расчете на цех | Ограничено собственным парком заказчика |
Документация | C of C, MTC, FAI, PPAP по запросу | Базовый протокол проверки | Внутренние записи |
Обработка повторного заказа | Программа сохранена; расписание поставок | Каждый заказ пересчитывается | Согласно плану выпуска |
Когда выбирать программу OEM | Повторяющаяся деталь, контролируемый чертеж, множественные выпуски | Единичный прототип, без повторения | Основной процесс крупносерийного производства; капитал уже вложен |
Отраслевые стандарты и сертификаты
- ИСО 9001:2015 — базовый стандарт системы менеджмента качества
- AS9100D — аэрокосмическая СМК, применяемая в аэрокосмических и оборонных программах OEM
- ИСО 13485:2016 — СМК для медицинских изделий, применяемая для медицинских и лабораторных деталей OEM
- IATF 16949 — система менеджмента качества автомобильной промышленности, применяется к серийному автомобильному производству
- ISO 2768 (средний класс) — стандартный общий допуск на чертежах без указания иного
- ASME Y14.5 — допуски GD&T соблюдаются на чертежах, использующих данный стандарт
- ISO 5459 — ссылка на систему координатных баз для деталей со сложными базами
- RoHS и REACH — соответствие материалов для электрических и потребительских товаров
- ITAR — обращение с деталями, подпадающими под действие U.S. International Traffic in Arms Regulations, по запросу
- NADCAP — аккредитация специальных процессов (термообработка, покрытие, НК) при необходимости по программе заказчика
- EN 10204 3.1 / 3.2 — тип сертификата завода-изготовителя, поставляемого с материалом по запросу
Связанные компетенции и дополнительные услуги
Программы OEM часто сочетают изготовление деталей на заказ с сопутствующими возможностями, чтобы деталь поставлялась как готовый к установке компонент, подсборка или контролируемый комплект. Ниже приведен список услуг, наиболее часто сочетаемых с программой обработки OEM.
- 5-осевая CNC-обработка — сложная геометрия, функции одной установки и уменьшенное накопление допусков
- Токарная обработка CNC и токарно-фрезерная обработка — вращательные элементы, валы и фитинги наряду с призматической обработкой
- Плоское шлифование и круглое шлифование — высокая точность плоскостности, параллельности и качества поверхности
- Термообработка — сквозная закалка, поверхностная закалка, дисперсионное твердение, снятие напряжений и отжиг через квалифицированных субподрядчиков
- Поверхностная обработка — анодирование (Type II / III), химическая пленка, порошковое покрытие, гальваническое покрытие (цинк, никель, химический никель, олово, хром), пассивация, черный оксид и фосфатирование
- Компоненты сборки — комплектация, подсборка и полная сборка узлов с контролируемой спецификацией материалов
- Обратное проектирование — восстановление устаревших деталей, программа запасных частей для снятых с производства изделий и улучшения конструкции для производства
- Нестандартные компоненты автоматизации — специальные кронштейны, крепления датчиков и EOAT для собственных производственных линий заказчика
- Прототипирование — прототипы предсерийного производства и промежуточное производство до начала графика выпуска OEM
- Инженерная поддержка — обратная связь по DFM, предложения по переработке чертежей, замена материалов и управление запасами поставщиком
Качество и упаковка
Приёмка должна быть сосредоточена на критических характеристиках и прослеживаемом управлении ревизиями. Определите ожидания по первичной детали, межоперационному или окончательному контролю до выпуска. Защитите готовые детали от повреждений при транспортировке и укажите требования к идентификации, группировке комплектов или упаковке запасных частей, необходимые принимающей организации.
Примечание к выпуску: Контролируемый чертёж, процесс управления ревизиями и чёткие критерии приёмки более надёжны, чем полагаться только на неофициальный образец или предыдущую сборку.
Стандартные допуски и достижимая точность
Допуск на OEM-детали устанавливается чертежом, а не цехом. Если чертёж не содержит указаний, применяется значение по умолчанию, указанное ниже, а любой функциональный размер проверяется на этапе анализа технологичности (DFM).
- Линейный допуск: ±0.1 mm стандартный, ±0.05 mm по запросу, ±0.025 mm для элементов с малыми допусками
- Допуск на отверстия: ±0.05 mm для стандартных элементов, ±0.025 mm для элементов с прессовой посадкой и штифтовых соединений
- Чистота обработки поверхности: Ra 1.6 µm стандартная для обработанной детали, более тонкая по запросу
- Плоскостность и параллельность: согласно чертежу; 0.02 mm на 100 mm достижимо по запросу
- ISO 2768-m используется как общий допуск по умолчанию на чертежах без указания иных требований
- Обозначения GD&T (базы, профиль, позиция) соблюдаются и проверяются согласно чертежу
Варианты чистоты обработки и обработки поверхности
Покрытие поверхности является частью спецификации OEM. Ниже приведен список покрытий, наиболее часто используемых на обработанных деталях OEM.
- Как обработанный (стандартная заводская обработка)
- Пескоструйная обработка, дробеструйная обработка или вибрационная зачистка для косметической однородности
- Анодирование алюминия: Тип II (декоративное) и Тип III (твердое анодирование)
- Порошковая окраска поверх пескоструйной обработки
- Мокрая краска или грунтовка с кодом цвета по спецификации заказчика
- Гальваническое покрытие: цинк, никель, хром, олово, золото, серебро
- Химическое никелирование (EN) для износостойкости и коррозионной стойкости
- Пассивация нержавеющей стали (ASTM A967 / AMS 2700)
- Чёрное оксидное или фосфатное покрытие на стали
- Полирование, хонингование или зеркальная отделка декоративных поверхностей
- Лазерная маркировка, гравировка или трафаретная печать для идентификации
Конструктивные рекомендации (советы по проектированию для производства)
- Отправьте последнюю ревизию вместе с RFQ, чтобы деталь не была оценена по устаревшему чертежу
- Чётко обозначьте функциональные и декоративные поверхности, чтобы объём контроля был однозначным
- Избегайте двойных допусков путём однократного указания баз и основных ссылок
- Указывайте только те допуски, которые необходимы для функционирования; более жесткий допуск увеличивает стоимость без добавления ценности
- Группируйте элементы по наладке, чтобы деталь обрабатывалась за минимальное количество операций
- Допускайте фаску или радиус на всех острых обработанных кромках, если чертежом это не запрещено
- Указывайте чистоту обработки поверхности на каждой важной грани, включая резьбы и отверстия
- Указывайте спецификацию резьбы, глубину и класс, чтобы сверло для метчика и резьбонарезной инструмент были правильными
- Используйте стандартные крепежные элементы (DIN, ISO, ANSI) вместо патентованных профилей везде, где возможно
- Запланируйте малую первую партию перед запуском в производство для подтверждения посадки и контроля
- Специальные корпуса и кронштейны
- Валы, фитинги и обработанные пластины
- Гидравлические компоненты и крепежные изделия
- Компоненты для оригинальной продуктовой линейки
- Сервисные, запасные и сменные части
Отрасли и применение
Детали, обработанные на станках OEM, напрямую входят в изделие заказчика. Ниже приведен список отраслей и деталей, которые чаще всего поддерживаются нашей программой OEM.
- Промышленные машины — корпуса, кронштейны, рамы, заготовки шестерен, нестандартные валы
- Автоматизация и робототехника — пластины приспособлений, крепления датчиков, компоненты манипуляторов
- Автомобильная и внедорожная техника — прототипы и компоненты мелкосерийного производства
- Аэрокосмическая и оборонная промышленность — наземное вспомогательное оборудование, кронштейны, наземное оборудование
- Медицинское и лабораторное оборудование — корпуса оборудования, компоненты приборов, лабораторные приспособления
- Электроника и полупроводники — элементы корпусов, корпуса датчиков, монтажные пластины
- Энергетика — компоненты силового оборудования, фурнитура электрощитов
- Сервис и запасные части — запасные части, устаревшие компоненты, оборудование для модернизации
Доступно ли соглашение о качестве или NDA?
Да. NDA, соглашения о качестве и документы по квалификации поставщиков могут быть подписаны до обмена конфиденциальными проектами и информацией о программах.
Упаковка, доставка и документация
Упаковка OEM соответствует спецификации заказчика и требованиям к деталям' косметическим, антикоррозийным и требованиям к электростатическому разряду. Ниже приведен список стандартных вариантов упаковки, доступных условий доставки и документов, которые могут быть переданы с отправлением.
- Стандартная упаковка — индивидуальный полиэтиленовый пакет, пенопласт или пузырчатая пленка на косметических поверхностях, VCI бумага или масло для ферросплавных деталей, ESD пакет для чувствительных компонентов, перегородка или разделитель в многосекционном картоне, деревянный ящик для экспорта или тяжелых деталей.
- Комплектование — детали, скомплектованные по сборке в одной коробке, каждый пакет промаркирован номером детали и ревизией; спецификация материалов (BOM) и сопроводительный документ включены в мастер-коробку.
- Идентификация — внешняя этикетка с номером детали, ревизией, количеством, кодом поставщика и адресом доставки; штрих-код или QR-метка по запросу; серийный номер на отдельных деталях при необходимости.
- Варианты доставки — посылка, сборный груз (LTL), полная загрузка грузовика, воздушный груз, морской груз, перевозчик, организованный заказчиком, и условия EXW / FOB / CIF / DDP; управляемые поставщиком запасы и запланированные поставки по длительным программам.
- Стандартные документы — упаковочный лист, коммерческий счёт-фактура, сертификат соответствия (C of C), сертификат испытаний на мельнице (MTC), отчет о проверке первого образца (FAI) и отчет о размерах/планировке.
- Документы, специфичные для заказчика — PPAP, ISIR, PSW, план контроля, подписанные сопроводительные документы, фотографии и подписанные журналы крутящего момента по запросу; документы могут быть отправлены по электронной почте до физической отправки.
Как осуществляется контроль ревизий при повторных заказах?
Каждый выпуск котируется и изготавливается в соответствии с номером ревизии, указанным в заказе. Изменения чертежей согласовываются с заказчиком перед следующим выпуском, и при каждом изменении ревизии формируется первичная прорисовка.
Как планируются повторные заказы?
Повторные заказы планируются как разовые выпуски, рамочные заказы с отдельными заявками, канбан или запасы, управляемые поставщиком. График пересматривается на момент подготовки предложения и обновляется при изменении характера спроса.


