

OEM 机加工
依据设备制造商受控设计定制机加工零件,版本控制、材料规范与复单文档贯穿整个生产项目。
常见问题
|
文件 |
受控的 3D 模型、图样及版本号 |
|---|---|
|
材料与表面状态 |
OEM 指定的牌号、表面状态与外观要求 |
|
验收方式 |
首件、过程或最终检验要求 |
|
复单 |
滚动批次的包装、贴标与配套分组 |
项目可否包含外购件与子组件?
可以。紧固件、嵌入件、轴承等外购件可按客户规格采购,并与机加工件配套或装配成单元交付。
释放受控生产需求
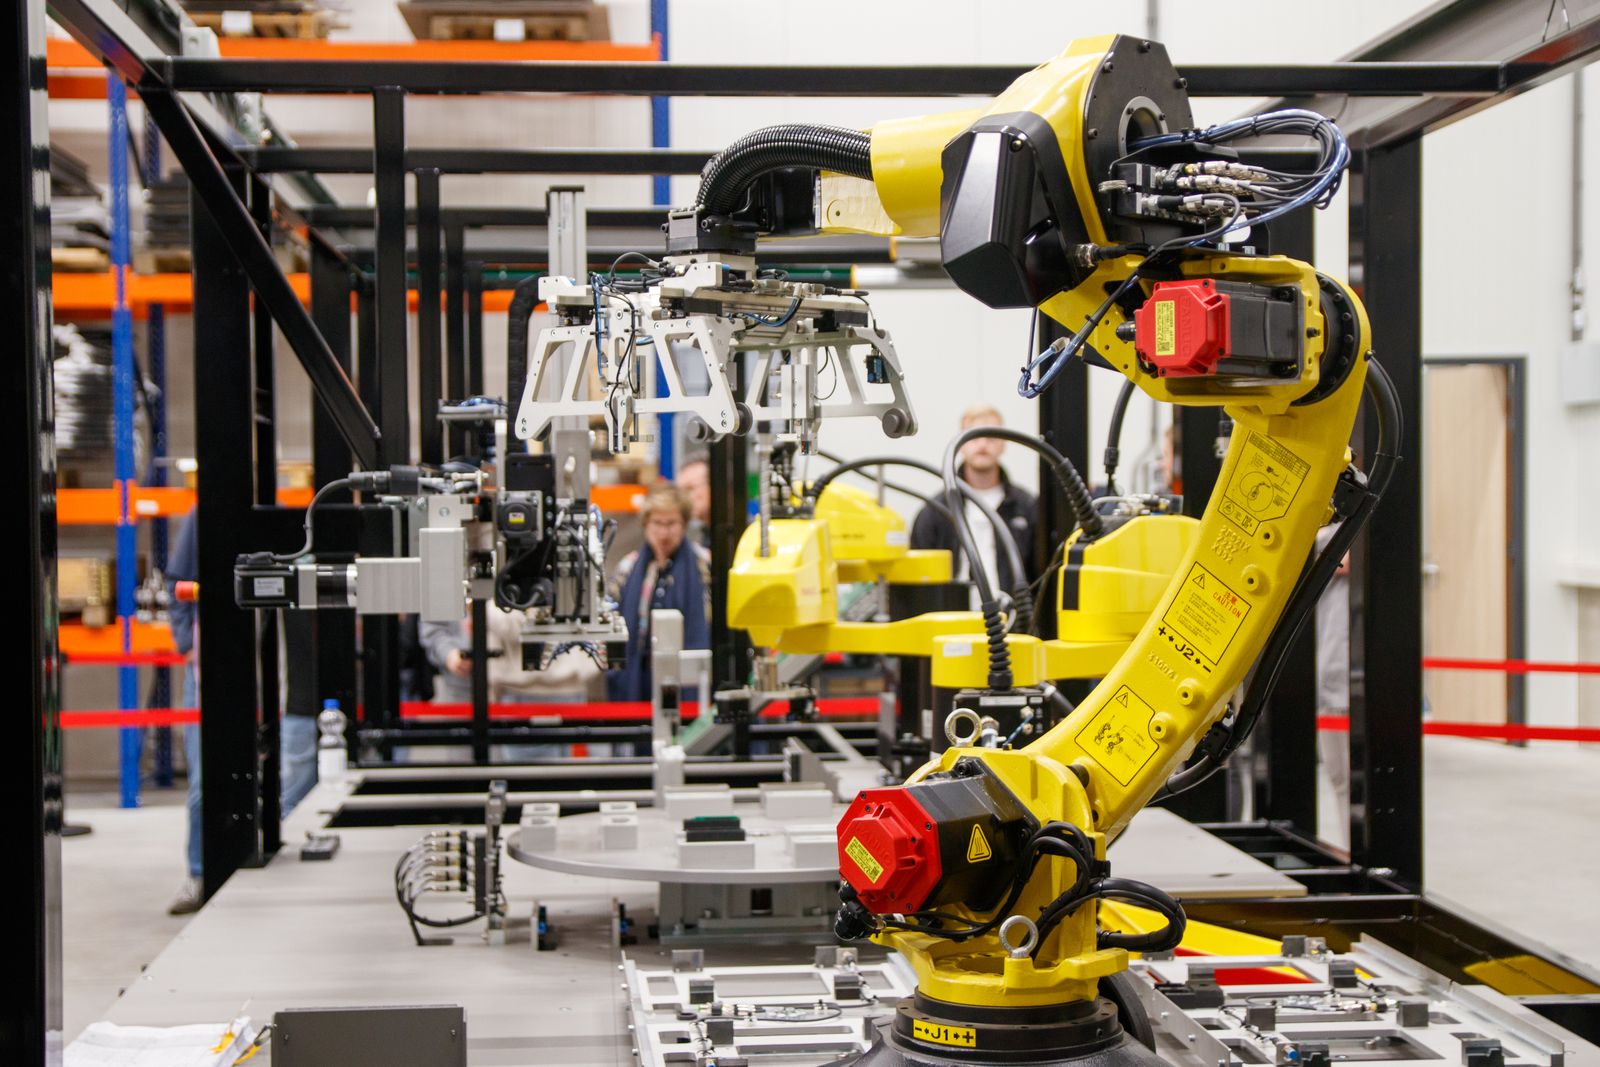
OEM 机加工零件按设备制造商的受控设计制造,用于装配其自身产品、维修库存或生产组件。一个可落地的项目应将 CAD 模型与图样同版本控制、材料规范、检验需求、包装及复单要求有机衔接。
OEM 项目将受控图样与可重复的制造与供货支持相结合。
核心输入
合格的询价包应包含 3D 模型、图样、版本号、材料牌号、表面状态、数量、功能公差、所需文档及包装或贴标要求。
|
控制点 |
可防止的问题 |
|---|---|
|
版本与接口 |
按过期或不完整的理解制造。 |
|
材料与表面状态 |
性能、外观或装配出现意外差异。 |
|
验收方式 |
对零件或套件是否合格产生分歧。 |
复单、检验与收货
工艺流程应对技术文件进行评审,锁定版本与物料清单,确定制造路线,验证首件或关键尺寸,并为后续批次保留可追溯的生产与包装说明。
零件 / 装配背景
关键要求包括受控图样、关键接口、材料与表面状态、版本状态、数量、检验文件、标识、包装以及明确的变更审批。OEM 工作通常涵盖定制外壳、支架、轴、管接头、机加工板、流体部件、紧固件及支持原始产品线的子组件。
关键项目参数
OEM 机加工是一种制造安排,而非单一工艺。下表描述零件进入 OEM 项目时常设定的参数:版本控制、采购、检验与复单处理。
|
参数 |
典型值 |
|---|---|
|
图样与模型格式 |
STEP、IGES、CATIA、NX、SolidWorks,以及带版本的 PDF 图样 |
|
版本管理 |
客户受控的版本号、ECO 或变更单,每次发运均须引用 |
|
尺寸公差 |
按图样;未注明时默认 ISO 2768-m,按需加严 |
|
批量范围 |
由单件首件制造至长期排程发运 |
|
交期 |
按零件、材料与发运排程报价;新项目典型 2 – 6 周 |
|
材料采购 |
客户提供、指定经销商采购或自有库存(带炉次证) |
|
表面状态 |
机加工原样、喷丸、阳极氧化、喷粉、电镀、钝化或按图样 |
|
检验文件 |
首件检验报告、过程检验、最终检验、按需的材料证书 |
|
可追溯性 |
按客户要求保留炉号、批号与序列号 |
|
包装与贴标 |
按客户规格执行;每个包装注明配套分组、零件号与版本号 |
|
NDA 与质量协议 |
按需签署,涵盖保密设计与供货项目 |
|
物流 |
单批发货、排程发运、看板或约定下的供应商管理库存 |
可采购与加工的材料
OEM 项目通常采用带材料证书的受控牌号。下表列出 OEM 项目最常涉及的材料系列;具体牌号与供应商按客户规格执行。
- 碳钢与合金钢 —— 1018、1045、4140、4340、A36、A572
- 不锈钢 —— 303、304 / 304L、316 / 316L、321、410、17-4 PH
- 铝 —— 6061、6063、7075、2024、5052、MIC-6 铸工板
- 黄铜与铜 —— C360、C464(海军铜)、C110、C145
- 工具钢 —— A2、D2、O1、S7、H13、P20
- 工程塑料 —— Delrin(POM-C / POM-H)、UHMW-PE、尼龙 6 / 6、PEEK、PTFE
- 铸件与模制件 —— 由客户提供的铸件、锻件或模制毛坯经机加工而成
- 外购件 —— 按客户规格采购的紧固件、嵌入件、销钉
质量控制与文档
OEM 项目每一步均应留存记录,确保客户可在未来批次复现该零件。文档等级应与项目要求相匹配。
- 按客户图样与版本出具首件检验 (FAI) 报告
- 调试时与量产过程中的尺寸检查
- 最终检验报告,涵盖尺寸、特征与验收标准
- 对复杂几何或紧公差特征实施 CMM 检测
- 以便携式或台式粗糙度仪测量表面粗糙度
- 工具钢、硬化件或热处理件的硬度测试
- 按需提供材料证书(炉次证)并保留炉号追溯
- 按需提供 PPAP、ISIR 或客户特定的提交包
- 通过受控流程处理不合格品与偏差
- 检验设备均经校准,可追溯至国家或国际标准
启动一个 OEM 项目需具备哪些信息?
3D 模型、带版本号的受控图样、材料规格、表面状态、数量、检验范围以及包装或贴标要求。必要时可在模型共享前签署 NDA。
会提供哪些检验文件?
首件检验报告、过程检验记录、最终检验报告、材料证书,以及客户项目所要求的 PPAP 或 ISIR 提交包。
如何获取报价
请提交 3D 模型(首选 STEP)、带版本的受控图样、材料牌号、表面状态、所需检验等级、预期年用量、包装与贴标规格以及任何物流或供货安排。回复将包含一份 DFM 评审、首件与量产发运的交期、单价。NDA、质量协议与供应商资质文件按需提供。
工艺流程与生产顺序
OEM 发运围绕受控图样与版本号展开。下列步骤涵盖从图样接收到包装发货的全部操作,亦是每次 OEM 发运的工作流程。
- 图样与模型接收 —— 接收 3D 模型(首选 STEP)、带版本号的受控图样、BOM 与客户规格;按需在打开模型前签署 NDA。
- 版本与 ECO 核对 —— 确认图样版本、ECO 及任何未结偏差;在项目跟踪器中将版本号记入零件号。
- DFM 与可制造性评审 —— 按可用工艺、机床与刀具对模型进行评审;标记任何不适配工艺的特征,并向客户提出图样级修改建议。
- 工艺计划与路线 —— 选择机床、工装、夹具与调试顺序;识别须外协的工序(热处理、电镀、阳极氧化、打磨、EDM 等)并在队列中预留工位。
- 材料采购 —— 按规格订购棒料、板材、铸件、锻件或模制毛坯;要求提供炉次证,并对可追溯牌号确认炉号。
- 编程与调试 —— 编写 CNC 程序,配置刀具、夹具与对零参考;新零件时通过空走或试切在机床上验证程序。
- 首件切割 —— 在选定机床上切出首件,去毛刺后送检;首件在量产继续前等待布局与 FAI 签字。
- FAI 与签字 —— 按受控图样的每一项尺寸、GD&T 标注与表面状态测量首件;签 FAI 报告并将零件转入量产。
- 量产 —— 按约定频率实施过程检查;按计划更换刀具;任何调试或程序变更后均须重新验证。
- 外协工序 —— 按工单、图样、版本与工艺说明将零件发往约定的外协商(热处理、电镀、阳极氧化、钝化等);收货时附资质证书。
- 最终检验 —— 按项目要求对批次样本或每件实施完整布局;记录尺寸、表面状态、硬度及任何功能测试结果。
- 包装、贴标与发运 —— 按零件号、版本与数量装袋、配套、贴标;准备检验文件、合格证、材料证书与 FAI,按客户发运排程出货。
材料性能参考
下表列出 OEM 项目中最常涉及牌号的典型材料性能。数值属行业参考值,必要时按所提供炉次证核对。
|
材料 |
密度 (g/cm³) |
抗拉强度 (MPa) |
屈服强度 (MPa) |
硬度 (HB) |
切削加工性 (%) |
|---|---|---|---|---|---|
|
1018 碳钢 |
7.87 |
440 |
370 |
131 |
70 |
|
1045 碳钢 |
7.85 |
565 – 655 |
310 – 450 |
163 – 197 |
55 |
|
4140 合金钢 |
7.85 |
655 – 1080 |
415 – 930 |
197 – 311 |
50 |
|
不锈钢 303 |
8.00 |
515 – 620 |
205 – 240 |
160 – 190 |
75 |
|
不锈钢 304 / 304L |
8.00 |
515 – 620 |
205 – 310 |
150 – 180 |
45 |
|
不锈钢 316 / 316L |
8.00 |
515 – 620 |
220 – 310 |
150 – 180 |
45 |
|
17-4 PH (H1025) |
7.78 |
1070 |
1000 |
311 – 352 |
35 |
|
铝 6061-T6 |
2.70 |
310 |
276 |
95 |
180 |
|
铝 7075-T6 |
2.81 |
572 |
503 |
150 |
150 |
|
黄铜 C360 |
8.50 |
340 – 470 |
125 – 310 |
80 – 150 |
100 |
|
Delrin POM-C |
1.41 |
69 |
65 |
120 (Rockwell M) |
n/a(塑料) |
|
PEEK(未填充) |
1.30 |
100 |
90 |
99 (Rockwell M) |
n/a(塑料) |
成本与交期影响因素
OEM 成本受材料牌号与形态影响,同时受机加工时间(由公差、表面状态与特征复杂度决定)、工装、刀具消耗、检验范围以及任何外协工序影响。交期受材料供应、编程与刀具准备、外协队列、检验与文档周期影响。下表汇总典型项目类型的交期,具体交期按零件与发运排程报价。
|
项目类型 |
典型交期 |
主要驱动因素 |
|---|---|---|
|
首件,使用库存材料,无表面处理 |
5 – 10 个工作日 |
编程、刀具、FAI |
|
首件含热处理、电镀或阳极氧化 |
10 – 20 个工作日 |
外协商排队与资质证书 |
|
小批量,20 – 200 件 |
2 – 4 周 |
材料、机加工时间与检验 |
|
年度项目按计划发运 |
按发运计划执行,每次下发 1 – 6 周 |
下发量、批次整合 |
|
PPAP 或完整提交包 |
4 – 8 周 |
文档、布局与客户审批 |
|
使用已存程序的复单 |
3 – 10 个工作日 |
材料供应与产能 |
常见缺陷与预防
OEM 项目失败多源于供应链或文档漂移。下表列出最常见的 OEM 缺陷及项目期间采取的预防措施。
|
缺陷 |
成因 |
预防措施 |
|---|---|---|
|
版本管理问题 |
下发时图样与模型不一致 |
每次下发锁定版本;每次版本变更均实施 FAI |
|
可追溯性断层 |
炉号或批号未记入工艺卡 |
收货时记录炉号;记入每份检验报告 |
|
批次间质量漂移 |
刀具磨损、设备漂移或操作员变更 |
按约定频率实施过程检查;按计划更换刀具 |
|
BOM 错误(错件或错紧固件) |
BOM 版本旧于图样版本 |
由受控 3D 模型生成 BOM;FAI 时交叉核对 |
|
表面状态超标 |
进给量、刀具或刀片选用不当 |
FAI 与过程中实施粗糙度检查;锁定每个特征的刀具 |
|
运输途中外观损伤 |
未指定包装或采用通用包装 |
包装与客户规格匹配;按需使用泡沫、VCI 或木箱 |
|
材料牌号错误 |
未获客户批准即替换材料 |
每根棒料追溯至材料证书;任何替换均须走偏差流程 |
|
热处理变形 |
工艺计划未纳入去应力工序 |
采用粗加工—去应力—精加工流程;或在热处理后再行精加工 |
与相关工艺的对比
OEM 机加工是一项项目,而非单一工艺。下表对比 OEM CNC 项目与客户经常考虑的替代采购模式。
|
维度 |
OEM 机加工项目 |
加工车间原型 |
自有产线 |
|---|---|---|---|
|
版本与 ECO 控制 |
锁定至客户发运;每次变更均实施 FAI |
按订单;变更跟踪较为松散 |
内部控制;取决于客户的 QMS |
|
可追溯性 |
记录炉号、批号与工艺卡 |
按需提供材料证书 |
完整追溯,但由客户承担成本 |
|
产能 |
借助多机供应商灵活扩展 |
受限于单店产能 |
受限于客户自有设备 |
|
文档 |
合格证、材料证书、FAI、按需 PPAP |
基础检验报告 |
内部记录 |
|
复单处理 |
程序存档;按计划下发 |
每单重新报价 |
按发运计划 |
|
何时选 OEM 项目 |
重复零件、受控图样、多次发运 |
一次性原型,无重复需求 |
高量产自有核心流程;设备已就位 |
行业标准与认证
- ISO 9001:2015 —— 质量管理体系基础
- AS9100D —— 航空 QMS,应用于航空与国防 OEM 项目
- ISO 13485:2016 —— 医疗器械 QMS,应用于医疗与实验室 OEM 零件
- IATF 16949 —— 汽车 QMS,应用于汽车系列生产
- ISO 2768(中等级) —— 未注明尺寸的默认一般公差
- ASME Y14.5 —— 按标准使用 GD&T 标注时予以遵循
- ISO 5459 —— 复杂基准件的基准体系参考
- RoHS 与 REACH —— 电子与消费品的材料合规
- ITAR —— 按需处理受美国《国际武器贸易条例》约束的零件
- NADCAP —— 客户项目要求时的特殊工艺认证(热处理、涂层、无损检测)
- EN 10204 3.1 / 3.2 —— 按需随材料提供的材料证书类型
相关能力与交叉服务
OEM 项目通常将定制机加工与相邻能力组合使用,使零件作为可安装组件、子组件或受控套件出货。下表列出最常与 OEM 机加工项目结合的服务。
- 5 轴 CNC 机加工 —— 复杂几何、单调试特征与降低公差累积
- CNC 车削与车铣复合 —— 回转特征、轴与管接头,配合棱柱体机加工
- 平面磨削与外圆磨削 —— 紧公差的平面度、平行度与表面粗糙度
- 热处理 —— 由合格外协商实施整体淬硬、表面硬化、沉淀硬化、去应力与退火
- 表面处理 —— 阳极氧化(II / III 型)、化学转化膜、喷粉、电镀(锌、镍、化学镍、锡、铬)、钝化、发黑与磷化
- 装配组件 —— 受控 BOM 下的配套、子组件与整机装配
- 逆向工程 —— 旧件复产、停产备件项目与可制造性改进
- 非标自动化零件 —— 客户自有产线使用的定制支架、传感器座与 EOAT
- 原型制作 —— OEM 发运排程开始前的预产原型与过渡量产
- 工程支持 —— DFM 反馈、图样红线、材料替换与供应商管理库存
质量与包装
验收应聚焦关键特征与可追溯的版本控制。在发运前明确首件、过程或最终检验要求。成品件须防止操作损伤,并按接收方要求注明标识、配套分组或服务备件包装。
发运说明:受控图样、版本流程与明确的接收标准,比依赖非正式样品或此前批次更为可靠。
标准公差与可达精度
OEM 零件的公差由图样确定,而非由车间确定。图样未注明时采用以下默认值,任何功能尺寸在 DFM 阶段评审。
- 线性公差:标准 ±0.1 mm,按需 ±0.05 mm,紧公差特征 ±0.025 mm
- 孔公差:标准特征 ±0.05 mm,过盈配合与销孔 ±0.025 mm
- 表面状态:机加工原样 Ra 1.6 µm,按需更精
- 平面度与平行度:按图样;按需 100 mm 内 0.02 mm
- 图样未注明时按 ISO 2768-m 作为一般公差
- 按图样兑现 GD&T 标注(基准、轮廓、位置)并加以验证
表面精加工与处理选项
表面状态是 OEM 规格的一部分。下表列出最常在 OEM 机加工件上指定的表面处理。
- 机加工原样(标准工厂表面)
- 喷丸、抛丸或振动去毛刺,以实现一致外观
- 铝阳极氧化:II 型(装饰)与 III 型(硬质阳极)
- 喷砂后喷粉
- 按客户色号的湿式喷漆或底漆
- 电镀:锌、镍、铬、锡、金、银
- 化学镀镍 (EN),用于耐磨与防腐
- 不锈钢钝化(ASTM A967 / AMS 2700)
- 钢的发黑或磷化涂层
- 外观面的抛光、抛光或镜面处理
- 激光打标、雕刻或丝印,用于标识
设计注意事项(DFM 建议)
- 随 RFQ 一并提交最新版本,避免按过期图样报价
- 明确标注功能面与外观面,使检验范围无歧义
- 通过明确基准与主要参照系一次标定,避免双重公差叠加
- 仅标定功能所需的公差;过紧公差徒增成本而无附加价值
- 按调试分组特征,使零件能用尽可能少的工序加工
- 在所有锐边处留倒角或圆角,除非图样禁止
- 在每个重要面上注明表面状态,包括螺纹与内孔
- 标明螺纹规格、深度与等级,以保证攻丝钻与螺纹刀选用正确
- 尽量引用标准件(DIN、ISO、ANSI),避免专有规格
- 量产发运前先做小批量首件,确认配合与检验
- 定制外壳与支架
- 轴、管接头与机加工板
- 流体部件与紧固件
- 原始产品线的子组件
- 维修备件与替换件
行业与应用
OEM 机加工件直接进入客户产品。下表列出我方 OEM 项目最常支持的行业与零件。
- 工业机械 —— 外壳、支架、框架、齿轮毛坯与定制轴
- 自动化与机器人 —— 夹具板、传感器座、末端执行器部件
- 汽车与非公路 —— 原型与小批量生产部件
- 航空与国防 —— 地面支援工装、支架与地面设备
- 医疗与实验室 —— 设备外壳、仪器部件与实验夹具
- 电子与半导体 —— 机箱元件、传感器本体与安装板
- 能源 —— 电力设备部件与电气柜硬件
- 维修与备件 —— 替换件、旧部件与改造硬件
可否签署质量协议或 NDA?
可以。在敏感设计与项目信息交换前,可签署 NDA、质量协议与供应商资质文件。
包装、运输与文档
OEM 包装应与客户规格及零件的外观、防腐、ESD 要求相匹配。下表列出标准包装选项、可选运输方式以及可随货提供的文件。
- 标准包装 —— 单件 PE 袋,外观面用泡沫或气泡膜,黑色金属件用 VCI 纸或防锈油,敏感元件用 ESD 袋,多件纸箱采用隔板或分隔件,出口或重件用木箱。
- 配套分组 —— 按装配将零件配套装入同一纸箱,每个袋上注明零件号与版本号;BOM 与工艺卡装入主箱内。
- 标识 —— 外标签注明零件号、版本、数量、供应商代码与收货地址;按需附条码或二维码;按规格在单个零件上注明序列号。
- 运输方式 —— 包裹运输、零担、整车、空运、海运、客户自提,以及 EXW / FOB / CIF / DDP 条款;长期项目下提供供应商管理库存与排程发运。
- 标准文档 —— 装箱单、商业发票、合格证 (C of C)、材料测试报告 (MTC)、首件检验 (FAI) 报告以及尺寸 / 布局报告。
- 客户特定文档 —— 按需提供 PPAP、ISIR、PSW、控制计划、签字工艺卡、照片、签字扭矩日志;文档可在实物发运前通过邮件发送。
复单的版本如何管理?
每次发运均按随单提供的版本号进行报价与制造。图样变更在下一次发运前与客户评审,每次版本变更均出具首件布局。
复单如何排程?
复单可采用一次性发运、带按需调用的总括订单、看板或供应商管理库存等方式排程。排程于报价时评审,并随需求变化及时更新。


