
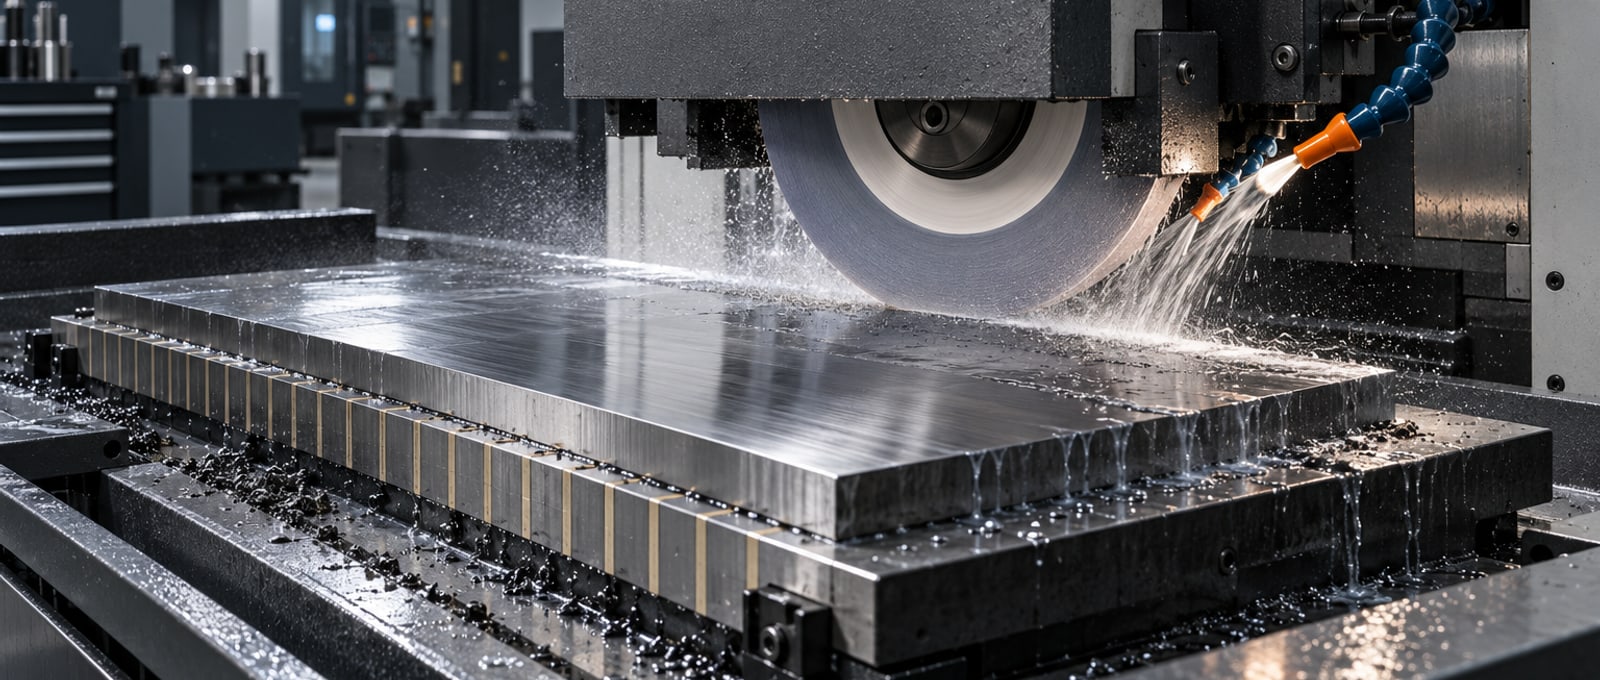
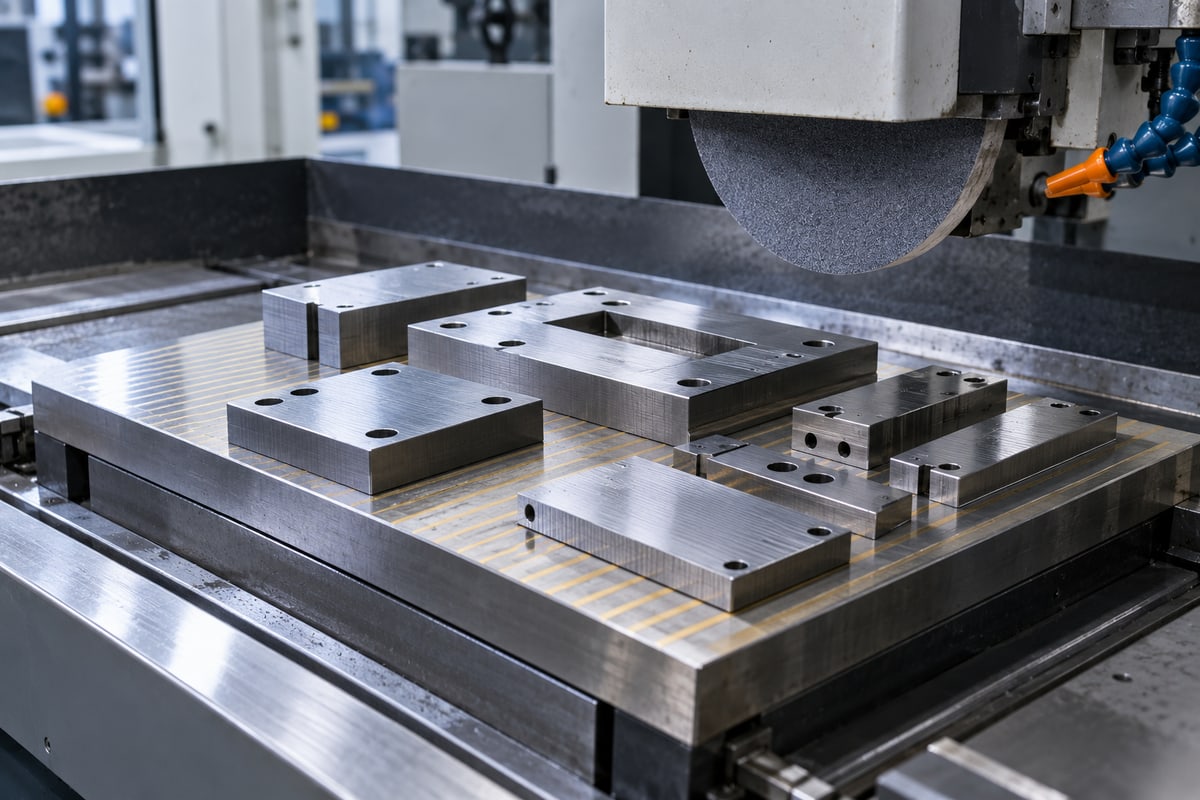
精密磨削通过砂轮去除少量材料,用于机加工或热处理后的表面控制。当平面度、厚度、配合或粗糙度要求需要追加工序时,可评估磨削路线。
适用零件与项目条件
可针对基准板、淬硬镶件与配合零件评估该工艺。泰普锐在确认制造路线前,审核图纸、材料状态、数量与功能要求。
图纸与检验清单
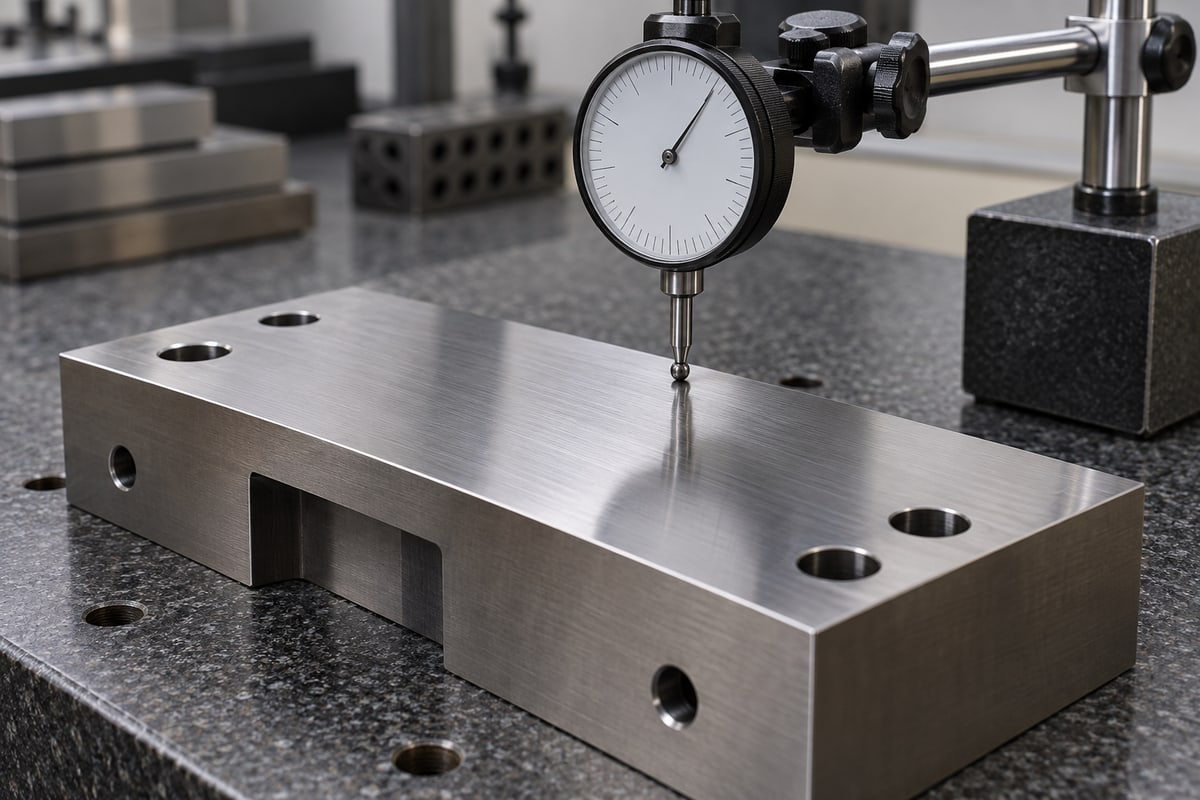
请明确硬度、磨削余量、平面度、平行度与烧伤风险,提供受控版本的二维图纸、STEP 模型、表面规范及关键尺寸。机床定位精度不能直接等同于零件可实现的公差。
磨削应在热处理前还是热处理后进行?
最终磨削常安排在热处理后,用于修正变形并达到最终尺寸。工艺需保留适当余量,并明确硬度与表面状态的检测方式。
从首件到重复生产
生产前确认装夹与基准策略、首件检查、抽样计划和尺寸报告范围。记录版本变更,并在表面处理与包装过程中保护功能表面。