
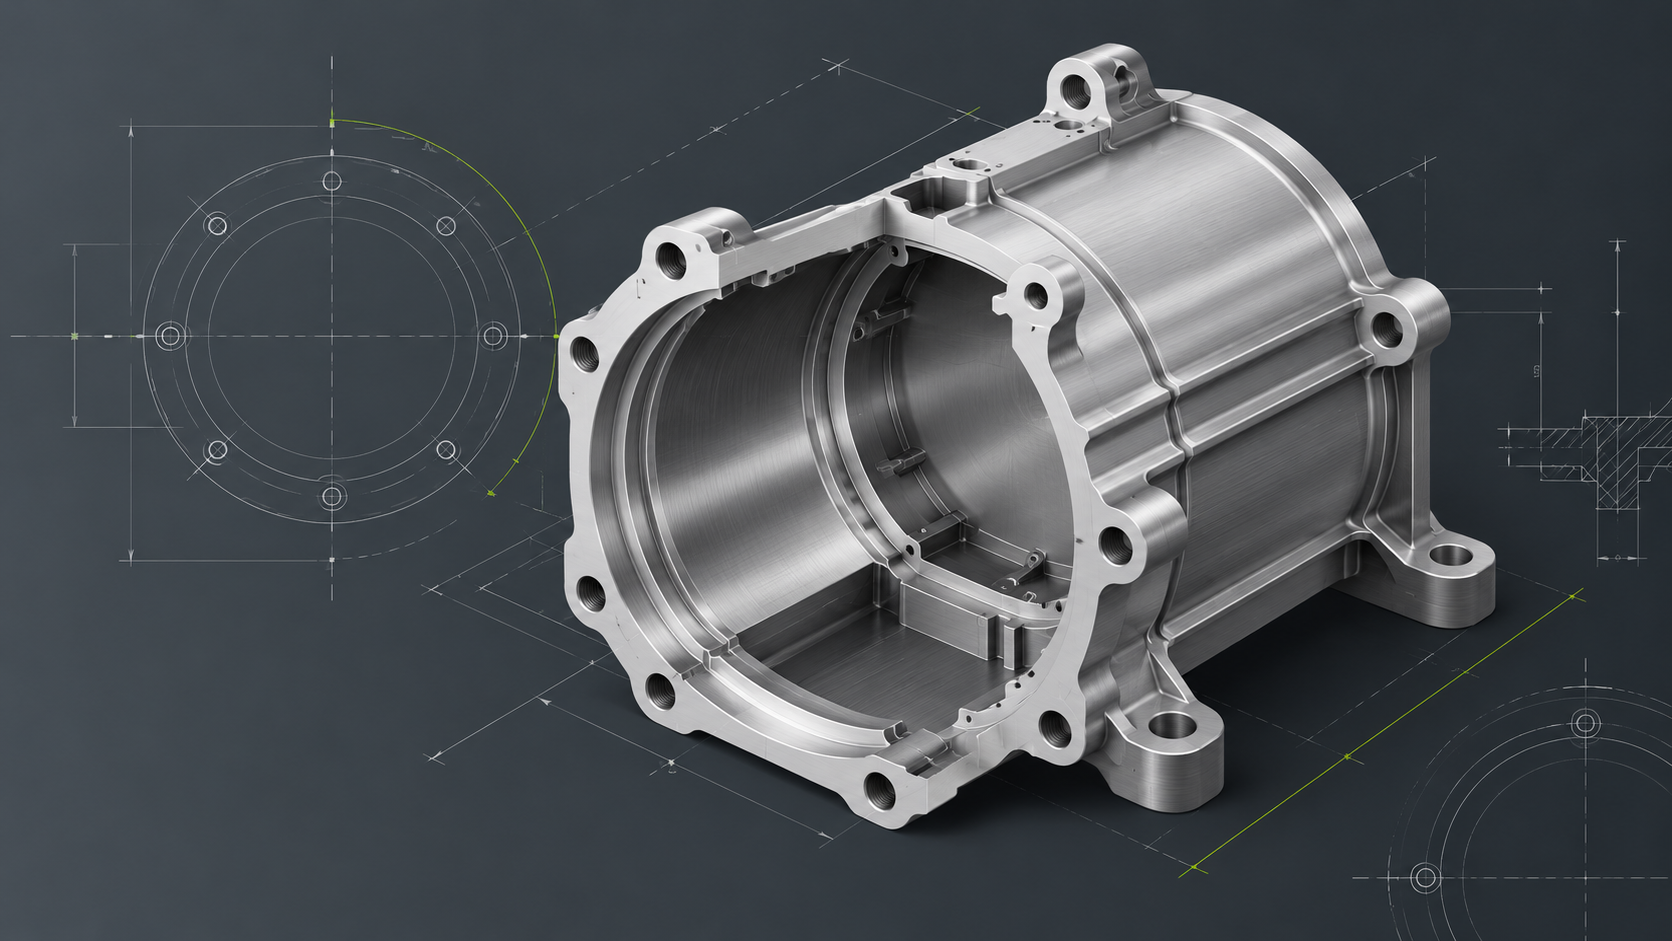
Kontekst projektu
Klientem jest przedsiębiorstwo produkujące komponenty do pojazdów z napędem alternatywnym (nazwa klienta objęta poufnością).
Klient poszukuje dostawcy partii precyzyjnych elementów konstrukcyjnych ze stopu aluminium przeznaczonych do systemów pojazdów z napędem alternatywnym.
- Materiał: stop aluminium 6061-T6
- Metoda obróbki: precyzyjna obróbka CNC
- Typ produktu: element konstrukcyjny
- Model produkcji: walidacja próbek + produkcja seryjna
Problemy dotychczasowego łańcucha dostaw klienta:
- Złożona konstrukcja części, wysokie wymagania dotyczące obróbki;
- Niewystarczająca stabilność wymiarów krytycznych;
- Dostawca musi wykazać się zdolnością do analizy dokumentacji technicznej, optymalizacji procesów technologicznych oraz zapewnienia kontroli jakości.
Wymagania krytyczne
Klient kładzie szczególny nacisk na:
- Precyzja wymiarów montażowych o znaczeniu krytycznym;
- Powtarzalność położenia otworów;
- Kontrola płaskości;
- Jakość obróbki powierzchni.
Główne parametry kontrolne:
- Tolerancja wymiarów krytycznych: ±0.02 mm
- Płaskość: 0.03 mm
- Dokładność położenia otworów: 0.02 mm
- Chropowatość powierzchni: Ra 0.8
Działania korygujące
1. Przegląd dokumentacji rysunkowej
Zespół inżynierów analizuje dostarczoną przez klienta dokumentację 2D oraz modele 3D:
- potwierdzenie bazy obróbkowej;
- analiza sposobu mocowania;
- optymalizacja kolejności operacji obróbkowych;
- ocena ryzyka odkształceń w strefach cienkościennych.
2. Opracowanie technologii
Opracowanie procesu na podstawie konstrukcji wyrobu:
- obróbka zgrubna;
- Obróbka zgrubno-wykańczająca;
- Obróbka wykańczająca.
Odpowiednie sterowanie parametrami obróbki pozwala zwiększyć stabilność wymiarową.
3. Zatwierdzenie pierwszej sztuki
Po wykonaniu pierwszej sztuki:
- Kontrola wymiarowa;
- Wydanie raportu z kontroli;
- Dostosowanie technologii obróbki zgodnie z uwagami klienta.
4. Kontrola produkcji seryjnej
W trakcie procesu produkcji:
- przeprowadzanie kontroli wyrywkowej wymiarów krytycznych;
- rejestrowanie danych kontrolnych;
- kontrolowanie jednorodności produktów pomiędzy poszczególnymi partiami.
Dokumentacja weryfikacyjna dostępna na życzenie
Dokumentacja projektu obejmuje:
- zdjęcia rzeczywistych produktów;
- Zdjęcia z procesu obróbki CNC;
- Raport z pomiarów współrzędnościowych (CMM);
- Certyfikat badania materiału (MTC);
- Protokół kontroli wysyłkowej.
Wyniki projektu
- Zakończenie walidacji próbek;
- Realizacja dostawy seryjnej zgodnie z zatwierdzoną technologią;
- Kompletna dokumentacja jakościowa w ramach wsparcia.