
Obróbka CNC i wyposażenie kontrolne: trasowanie i weryfikacja detali.
Porównanie możliwości frezowania, toczenia i szlifowania oraz kontroli wymiarowych, powierzchniowych i materiałowych. Tecpreva potwierdza przydział maszyn na podstawie rysunku i planu kontroli.
Zacznij od geometrii detalu, a nie od liczby maszyn. Frezowanie obsługuje powierzchnie, kieszenie i rozstawy otworów; toczenie — cechy obrotowe; szlifowanie może wspierać pasowania końcowe po obróbce cieplnej. Dobierz metody kontroli do schematu baz, dostępności cech i wymaganej tolerancji. Na etapie wyceny potwierdź specjalne wymagania maszynowe, dostępność maszyn oraz zakres pomiarów.
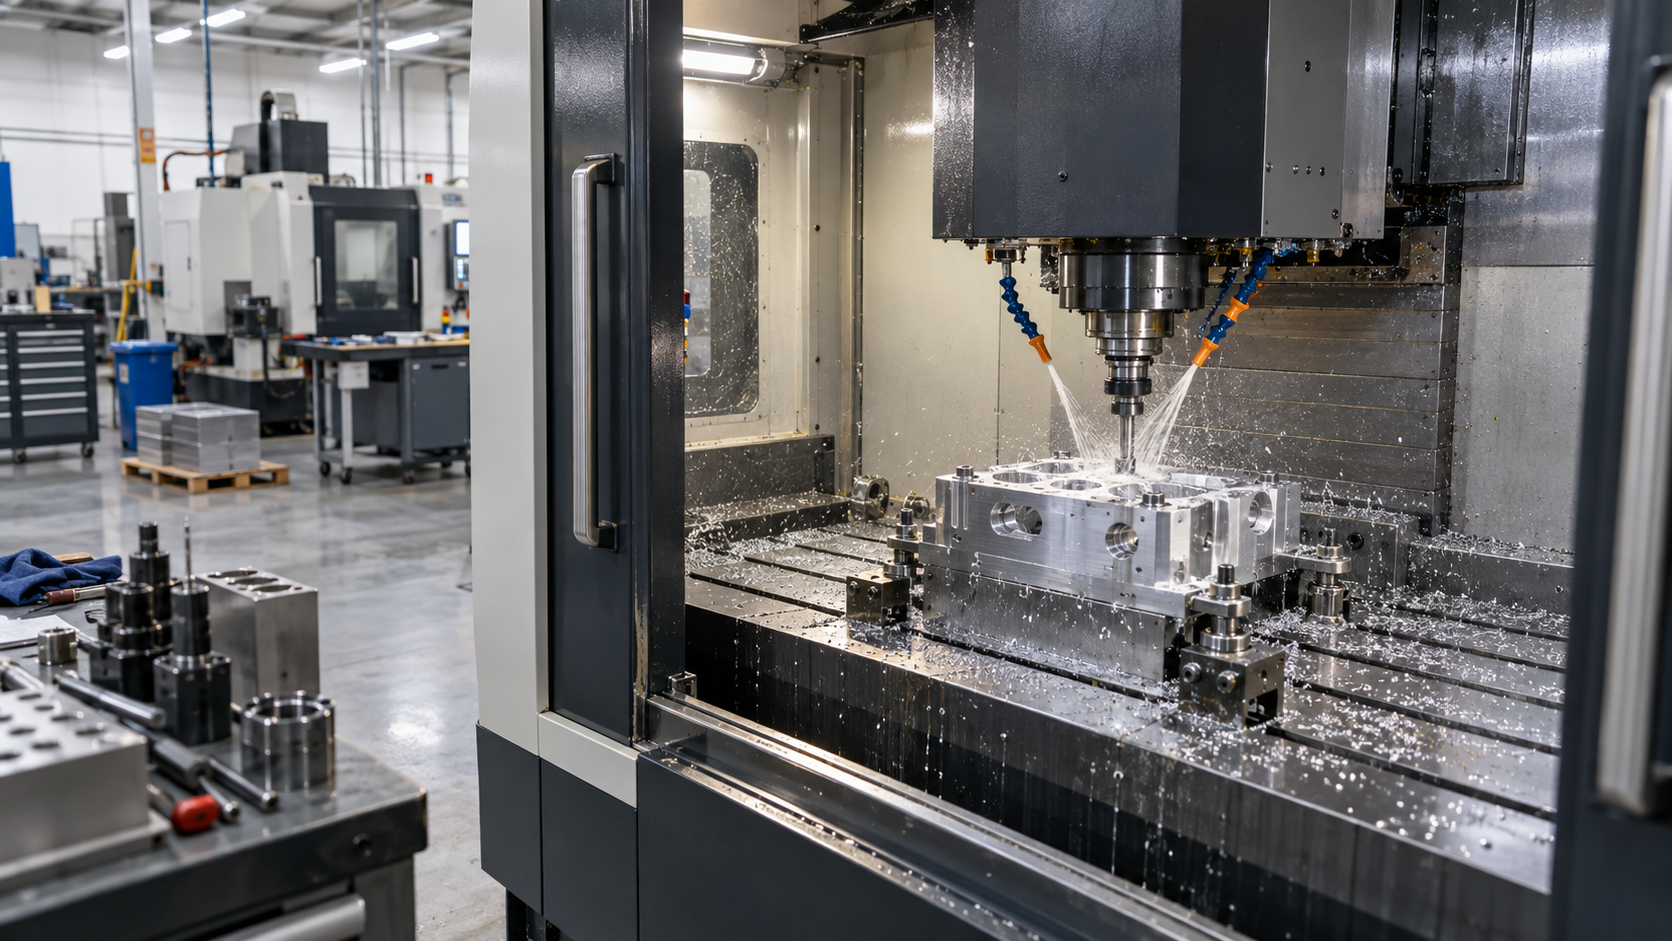
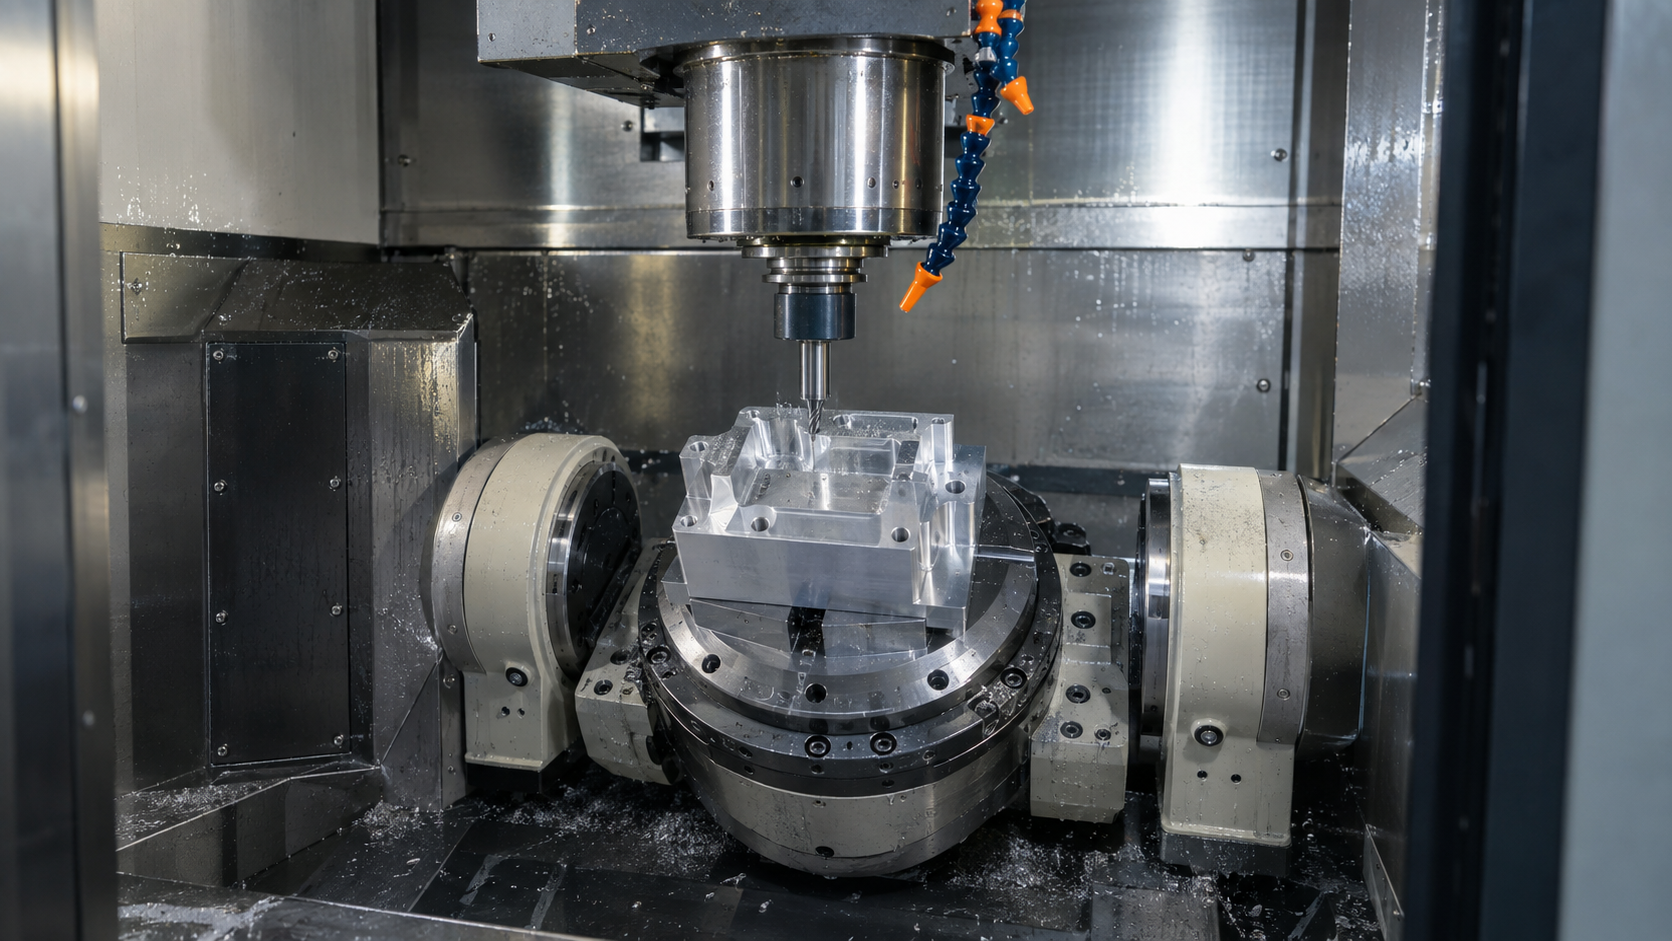
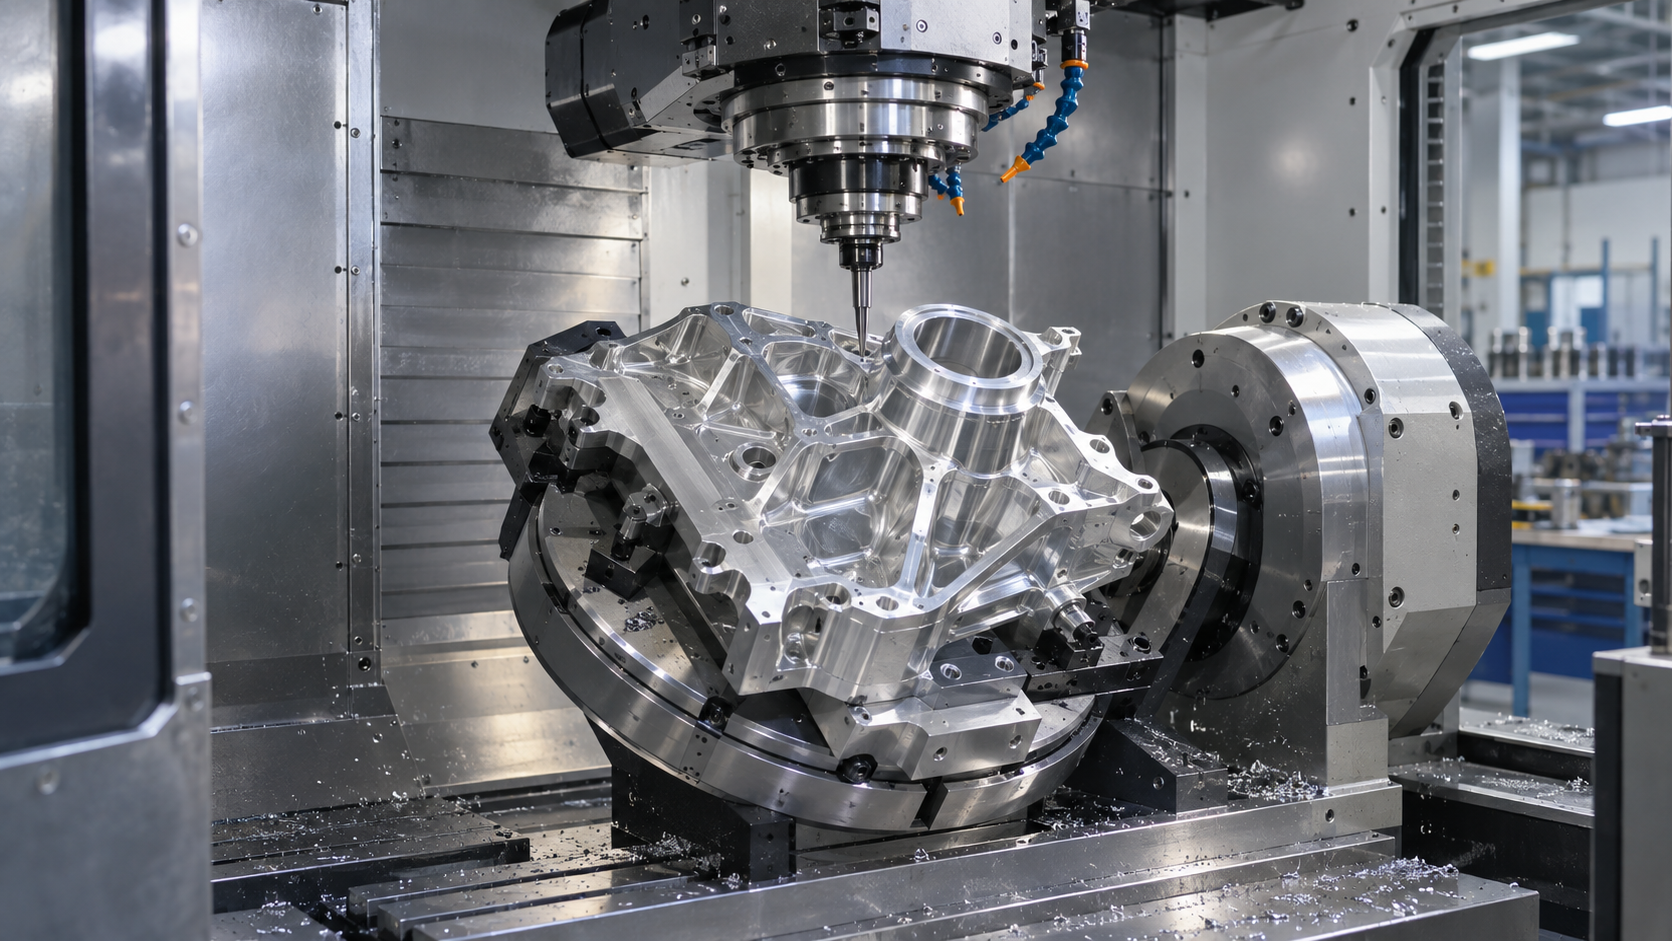
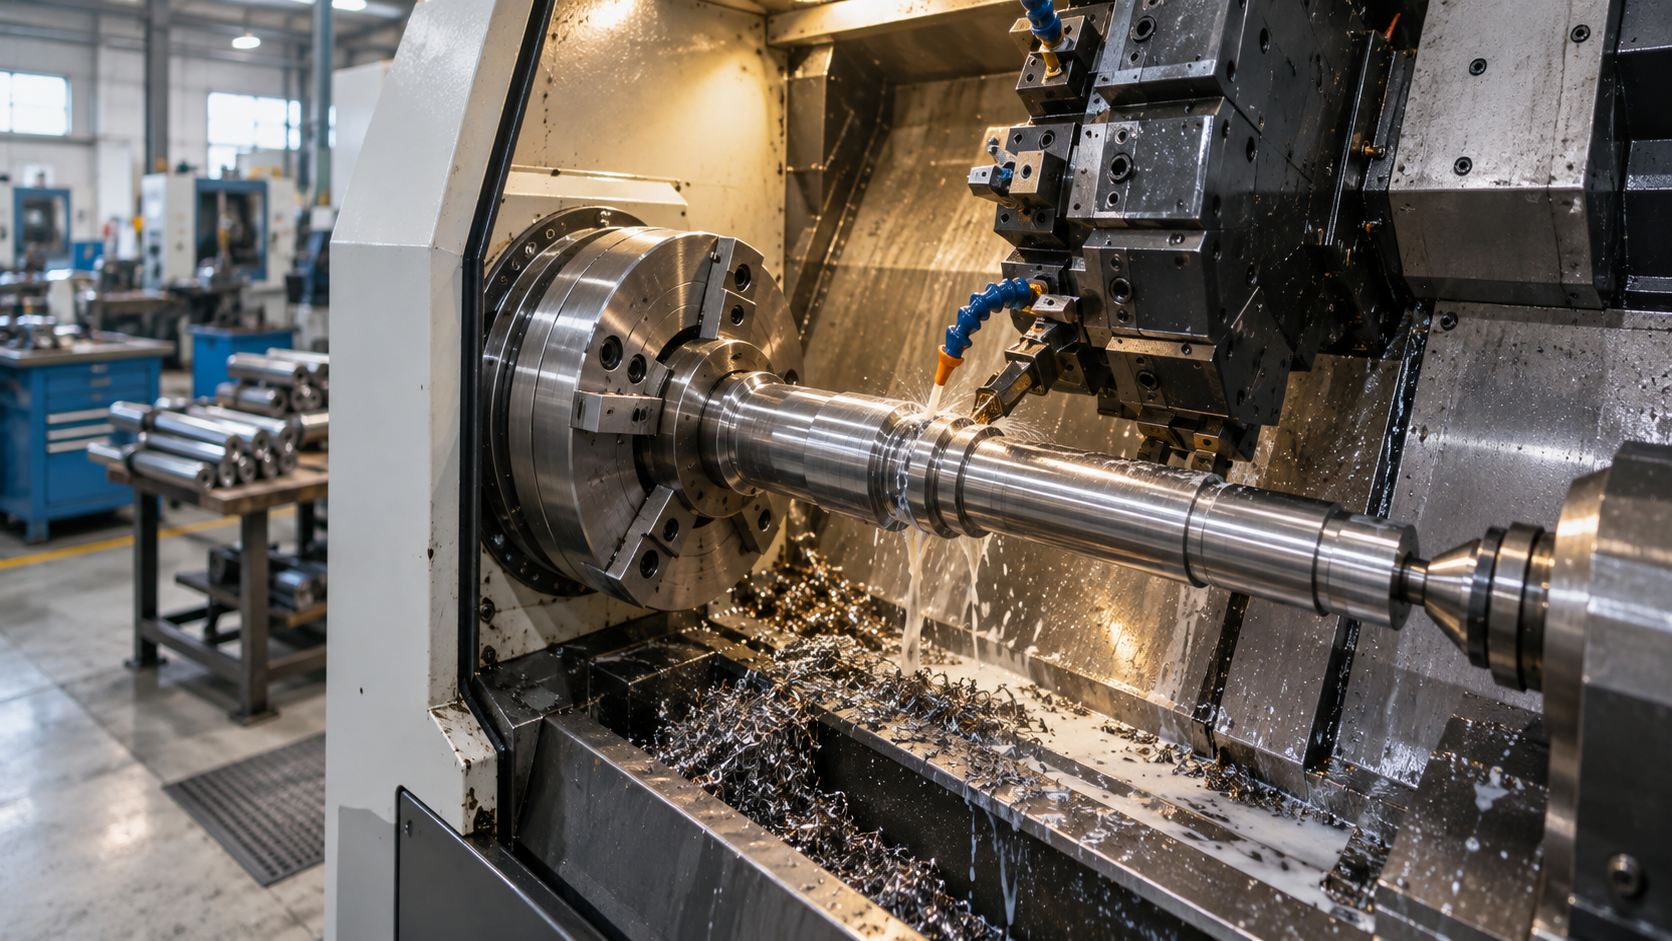
Obrabiarki CNC
Specyfikacja maszyny nie gwarantuje uzyskania tolerancji na gotowym detalu. Należy wspólnie przeanalizować materiał, mocowanie, dostęp narzędzia, temperaturę, zużycie narzędzia oraz metodę pomiaru. Liczby maszyn podane poniżej opisują bieżące dane lokalne; przydatność do danego detalu jest potwierdzana oddzielnie.
| Typ maszyny | Model | Brand | Ilość | Dokładność | Typowe zastosowanie |
|---|---|---|---|---|---|
| Centrum obróbkowe CNC 3-osiowe | HAA5 | Cincinnati | 9 | ±0.01 mm | Detale pryzmatyczne, kieszenie, rozwiercenia i podstawowe konturowanie w aluminium, stali oraz tworzywach konstrukcyjnych. |
| Centrum obróbkowe CNC 4-osiowe | VL3 / AV3 | TSUGAMI | 5 | ±0.01 mm | Detale pryzmatyczne z czwartą osią obrotową do cech indeksowanych, otworów rozmieszczonych na wałku oraz prostych konturów opasanych. |
| Centrum obróbkowe CNC 5-osiowe | S-PIUS8 / YHV1165 | Huaya CNC | 2 | ±0.005 mm | Pochylone cechy, złożona geometria i ograniczenie przezbrojeń w komponentach lotniczych, medycznych i optycznych. |
| Centrum tokarskie CNC | HTC3650 | SMTCL | 3 | ±0.01 mm | Toczone elementy wałkowe, powierzchnie czołowe i tolerancje współosiowości dla hydrauliki siłowej oraz układów sterowania ruchem. |
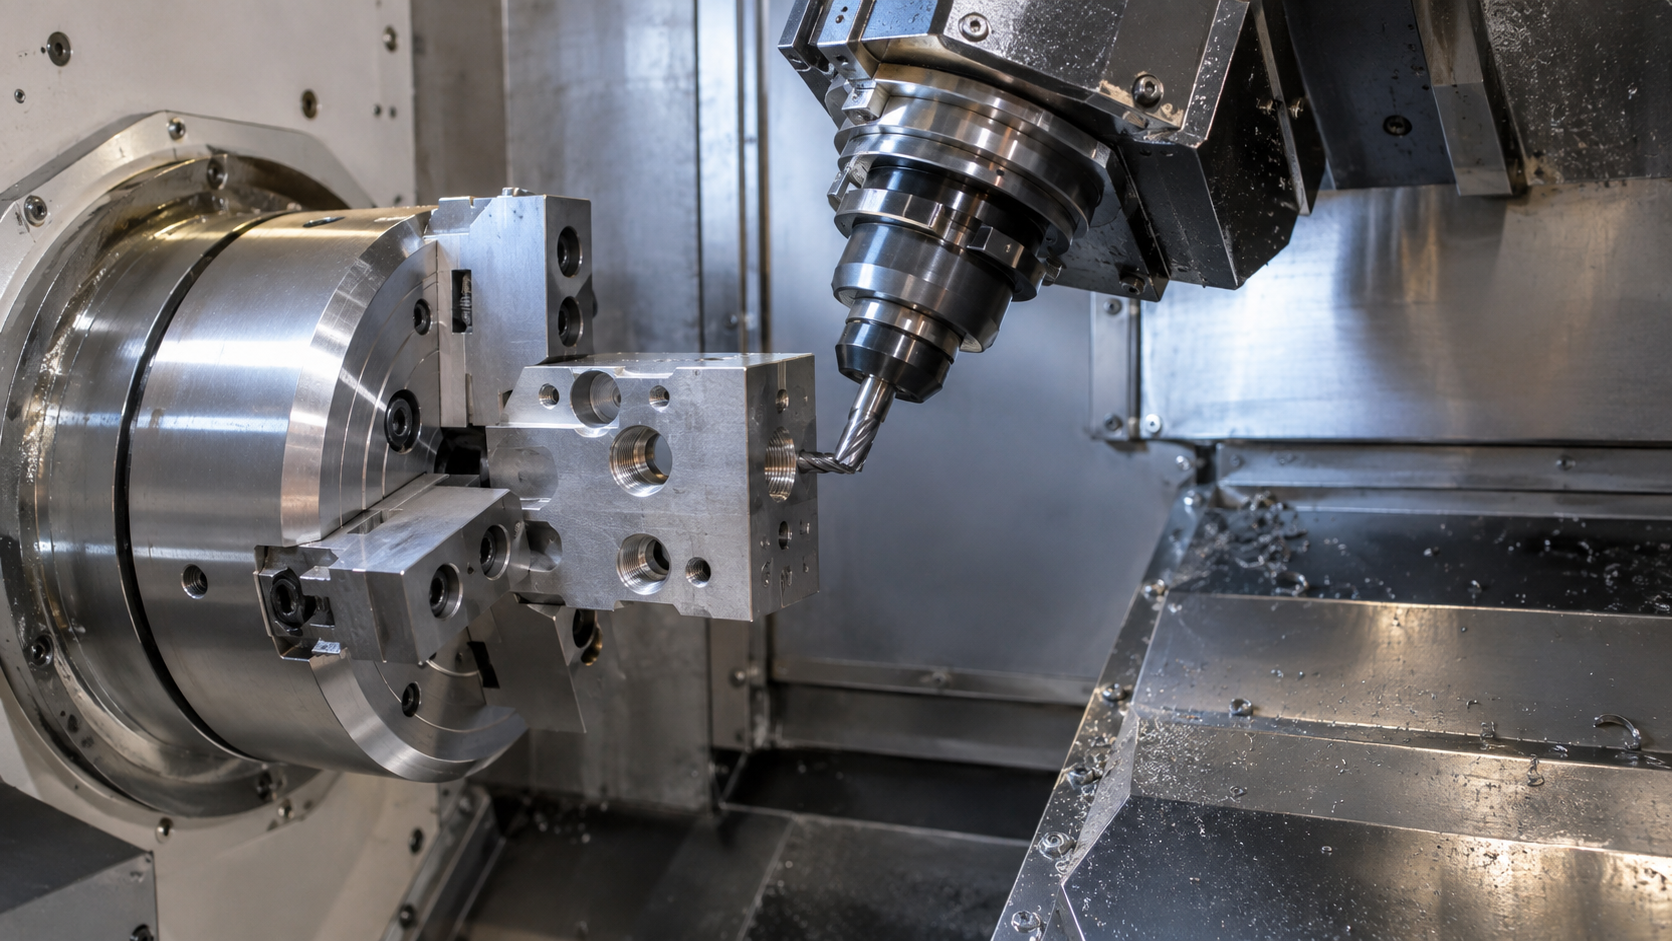
| Centrum tokarsko-frezarskie | M08SY-II | TSUGAMI | 1 | ±0.01 mm | Toczone półfabrykaty z frezowanymi elementami poprzecznymi w jednym zamocowaniu — mniej przezbrojeń przy produkcji rozdzielaczy hydraulicznych i korpusów aparatury. |
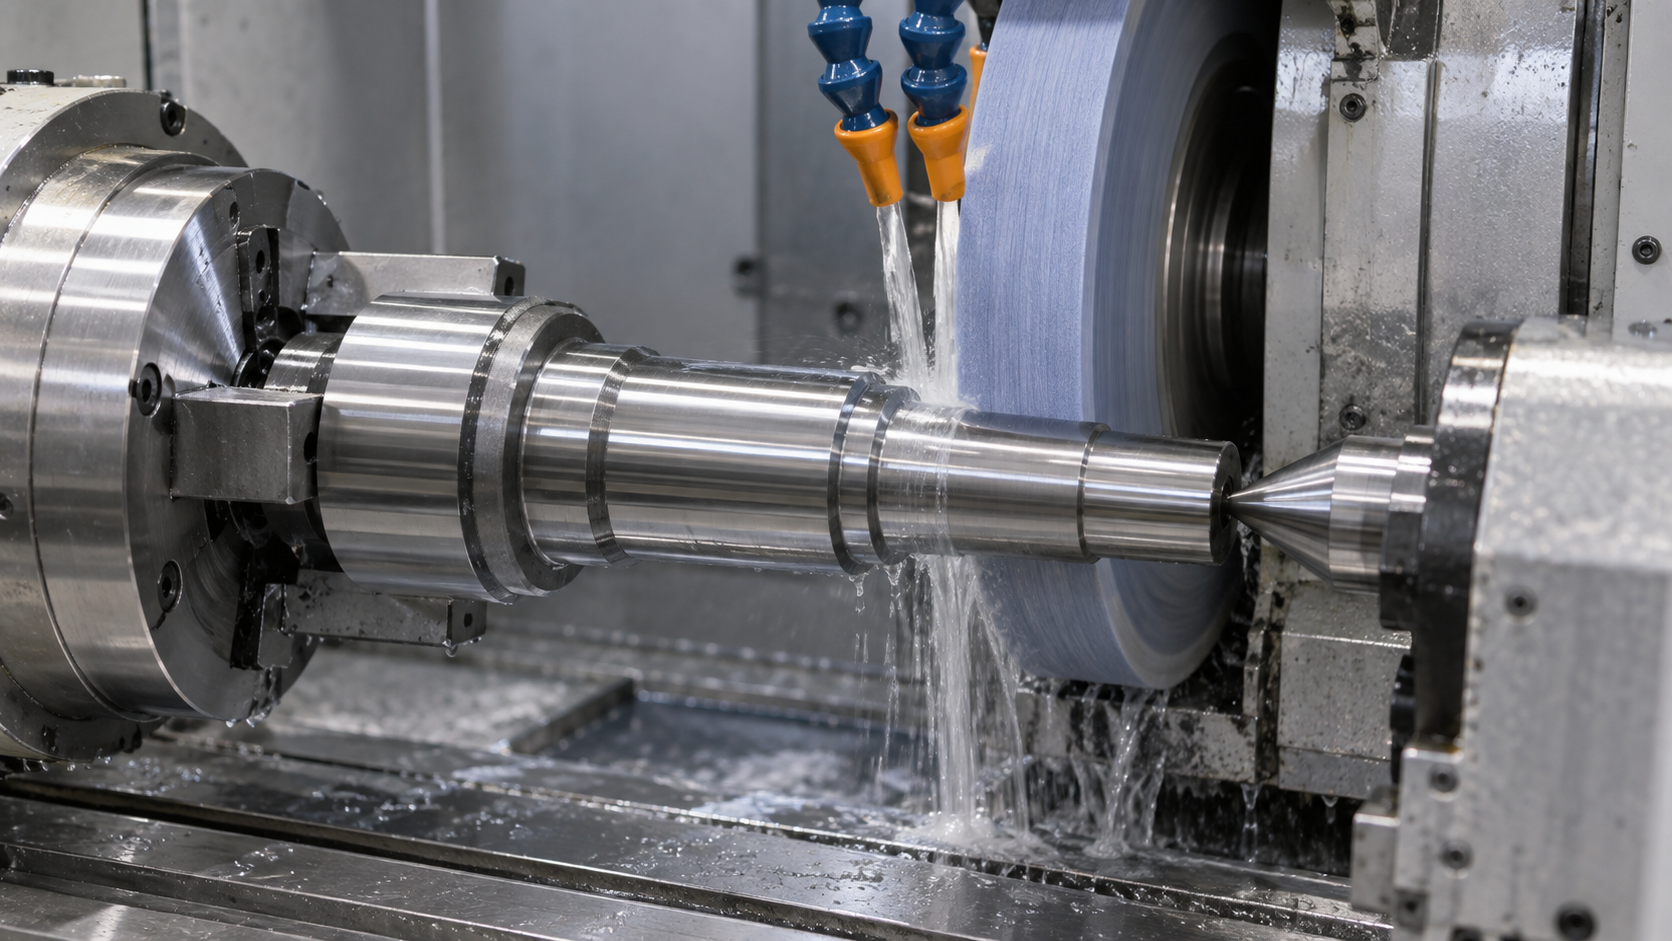
| Szlifierka CNC | 618S | KENT | 1 | ±0.002 mm | Szlifowanie płaszczyzn i walców elementów z hartowanej stali narzędziowej, gdy dokładność uzyskana frezowaniem jest już niewystarczająca. |
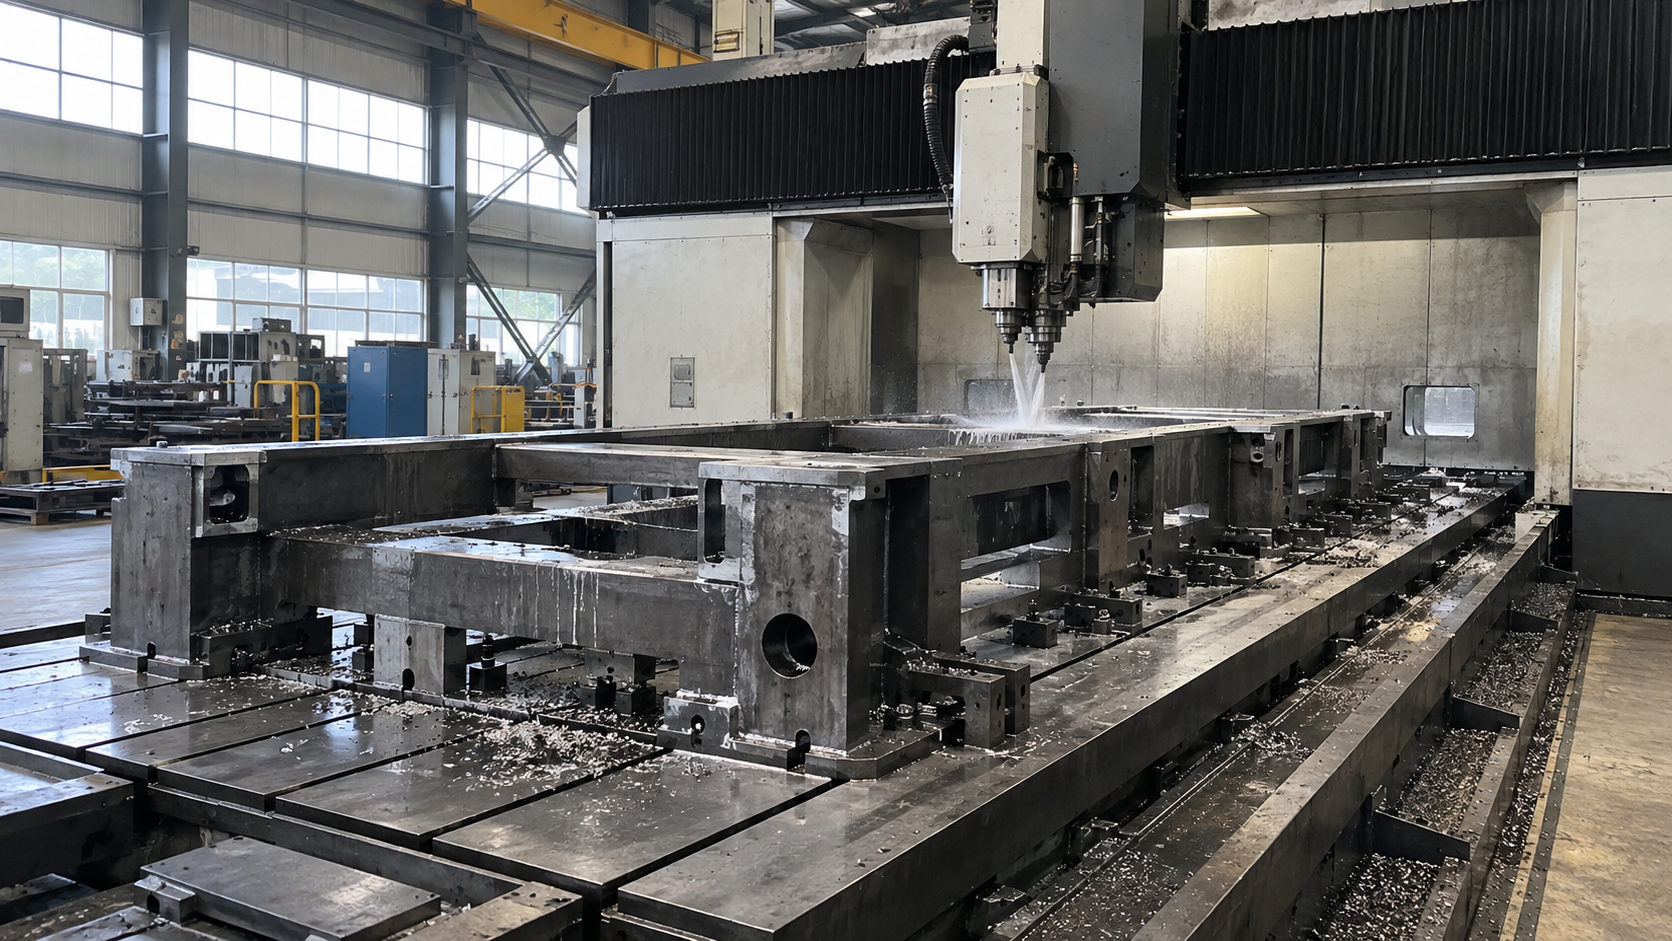
| Centrum obróbcze wielkogabarytowe | YHV1165 | Huaya CNC | 1 | ±0.02 mm | Wielkogabarytowe ramy, przyrządy i panele konstrukcyjne wykraczające poza zakres obróbki naszych standardowych centrów. |
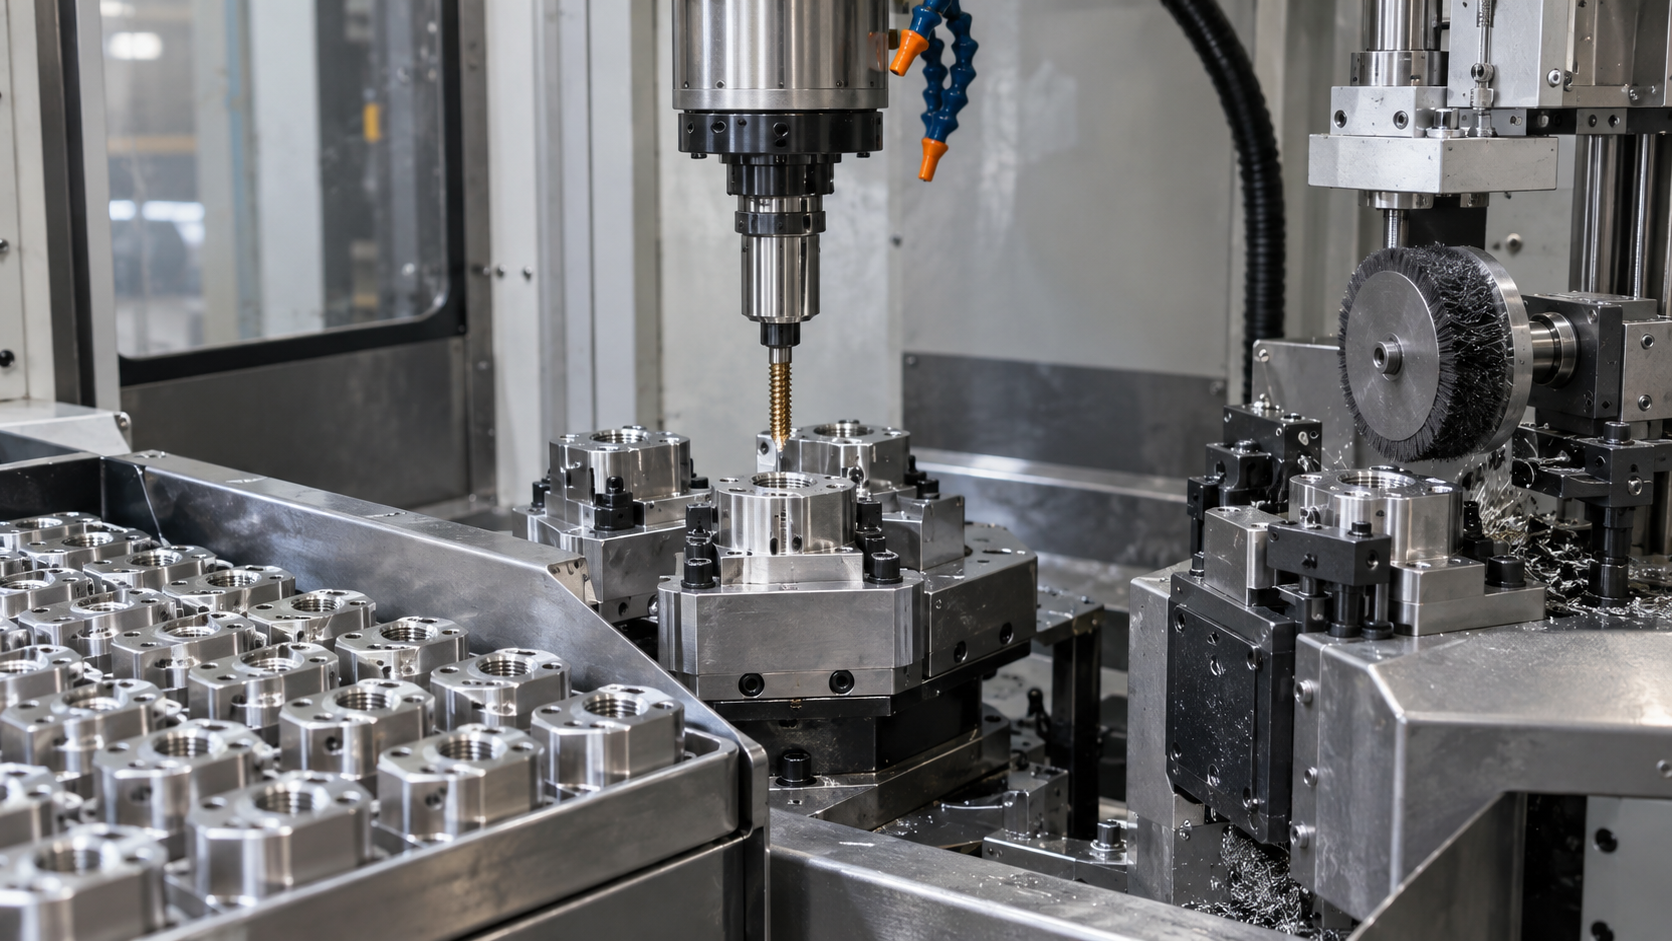
| Gwinciarka automatyczna / urządzenia do operacji dodatkowych | T500 / T600 / T700 | Doosan | 1 | ±0.05 mm | Gwintowanie, gratowanie i lekkie operacje wykończeniowe w dużych seriach, przeniesione z centrów obróbczych, aby czas pracy wrzeciona pozostawić na właściwą obróbkę skrawaniem. |
Sprzęt kontrolno-pomiarowy
Pomiary CMM sprawdzają się w geometrii opartej na bazach; sprawdziany — do średnic i gwintów; kontrola chropowatości, twardości i powłok odpowiada innym wymaganiom odbiorczym. Określ numery cech, plan pobierania próbek, format raportu oraz wszelkie procedury kontroli dostarczone przez klienta.
| Sprzęt kontrolno-pomiarowy | Co sprawdza | Sposób użycia | Dostępna dokumentacja |
|---|---|---|---|
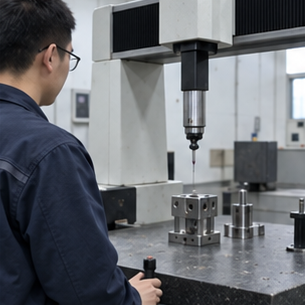
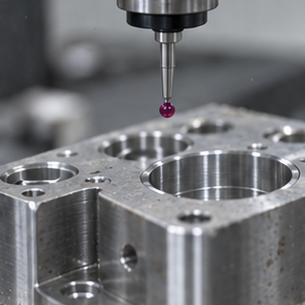
| Współrzędnościowa maszyna pomiarowa (CMM) | Complex dimensions, datum relationships, position and profile | Kontrola wymiarowa pierwszej sztuki oraz w toku produkcji w odniesieniu do modelu STEP klienta. | First-article or dimensional report when agreed |
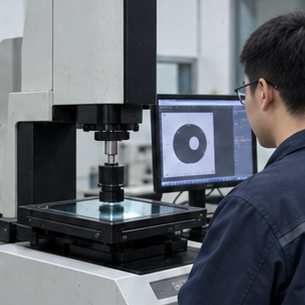
| Wizyjna maszyna pomiarowa / projektor optyczny | Small profiles, edge features, hole positions and optical geometry | Bezkontaktowa kontrola profilu, porównanie cech w 2-D oraz szybkie sprawdzenia GO/NO-GO dla małych części precyzyjnych. | Dimensional inspection record when agreed |
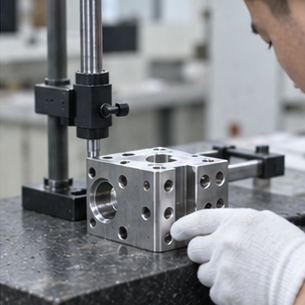
| Wysokościomierz i granitowa płyta pomiarowa | Heights, steps, parallel surfaces and in-process reference dimensions | Ręczne pomiary wysokości, kontrola rozmieszczenia i weryfikacja bazy na stanowisku. | In-process or final inspection record when agreed |
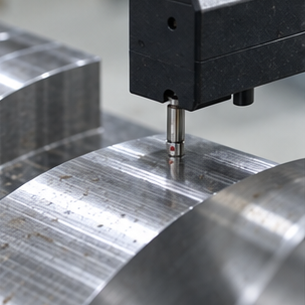
| Chropowatościomierz | Specified Ra surface-finish requirements | Pomiary chropowatości Ra / Rz na powierzchniach uszczelniających i łożyskowych. | Surface-finish record when agreed |
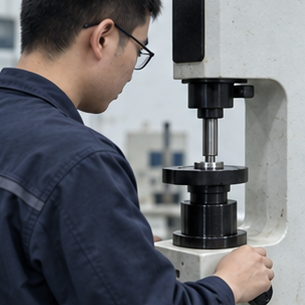
| Twardościomierz | Material condition or post-treatment hardness | Pomiary twardości Rockwell / Vickers na częściach hartowanych i ze stali narzędziowej. | Hardness record when agreed |
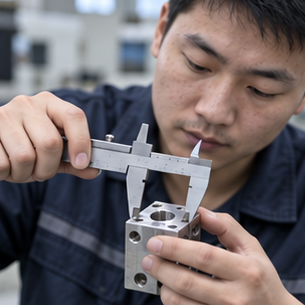
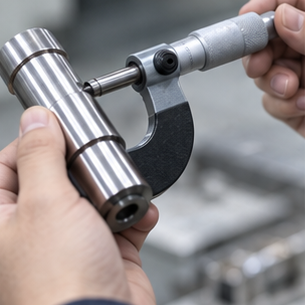
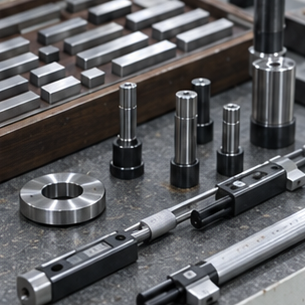
| Mikrometry, średnicówki, sprawdziany do gwintów i trzpienie pomiarowe | Diameters, bores, threads and feature-specific dimensions | Ręczna kontrola wymiarowa na hali dla średnic zewnętrznych (OD), wewnętrznych (ID), gwintów i otworów pod trzpienie. | Inspection record when agreed |
| Miernik grubości powłoki | Coating thickness where specified | Kontrola grubości anodowania i powłok galwanicznych na częściach z wymaganiami dotyczącymi obróbki powierzchniowej. | Coating-thickness record when agreed |
Kluczowe możliwości
- Rysunek sprawdzonytolerancje
- 3 / 4 / 5-osiowyścieżki technologiczne
- Pierwsza sztuka i wymiarowaniewsparcie kontroli
Dokumentacja jakościowa
- Potwierdzenie rewizji rysunku
Zgodnie z ustaleniami — każda otrzymana rewizja jest potwierdzana przed zmianą oprzyrządowania.
- Identyfikowalność materiału
Na żądanie — atest hutniczy lub dokumentacja identyfikowalności obróbki cieplnej materiału dla każdej partii.
- Raporty pierwszej sztuki i raporty wymiarowe
Wg ustaleń — pełny raport FAIR / raport wymiarowy do modelu STEP i planu kontroli.
- Identyfikacja partii i dokumentacja wysyłkowa
Wg ustaleń — identyfikatory partii / serii, listy pakowania i COC / CofA dołączane do każdej wysyłki.
Prześlij rysunki do oceny możliwości produkcyjnych
Wyślij rysunek 2D, model STEP, stan materiału, ilość oraz wymiary krytyczne. Określ, czy wymagany jest raport CMM, odczyt chropowatości, pomiar twardości lub weryfikacja powłoki — umożliwi to dobór procesu i zakresu kontroli.