
Équipements d'usinage et de contrôle CN : parcours et validation des pièces.
Comparez les ressources de fraisage, tournage et rectification aux contrôles dimensionnels, d'état de surface et de matière. Tecpreva confirme l'affectation des équipements à partir du plan et du plan de contrôle.
Commencez par la géométrie de la pièce plutôt que par un décompte de machines. Les ressources de fraisage traitent les faces, poches et perçages ; le tournage prend en charge les features de révolution ; la rectification peut assurer les ajustements finaux après traitement thermique. Adaptez les méthodes de contrôle au schéma de référence, à l'accessibilité des features et aux tolérances acceptées. Confirmez les besoins en équipements spécifiques, la disponibilité machines et le périmètre de mesure lors du chiffrage.
Équipements d'usinage CNC
Les caractéristiques machines ne garantissent pas les tolérances sur pièce finie. Examinez ensemble la matière, le bridage, l'accès à la coupe, la température, l'usure d'outil et la méthode de mesure. Les quantités d'équipements ci-dessous décrivent les données locales existantes ; l'adéquation aux pièces est confirmée séparément.
| Type d'équipement | Model | Brand | Quantité | Précision | Application type |
|---|---|---|---|---|---|
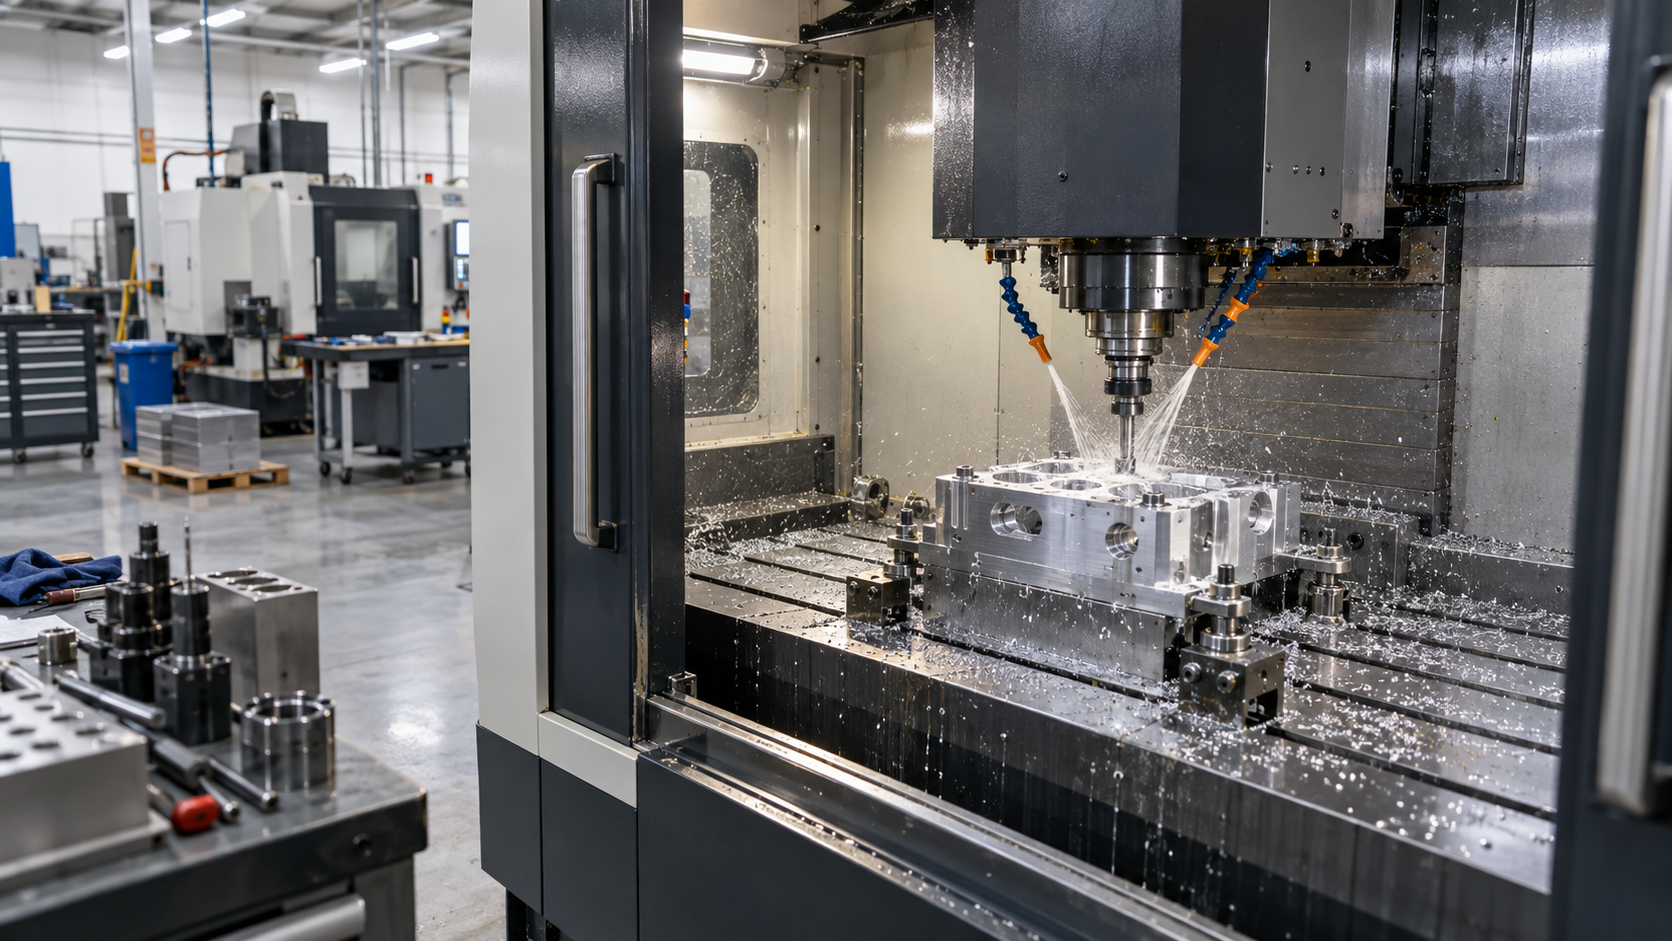
| Centre d'usinage CNC 3 axes | HAA5 | Cincinnati | 9 | ±0.01 mm | Pièces prismatiques, poches, perçages et contournage simple en aluminium, acier et plastiques techniques. |
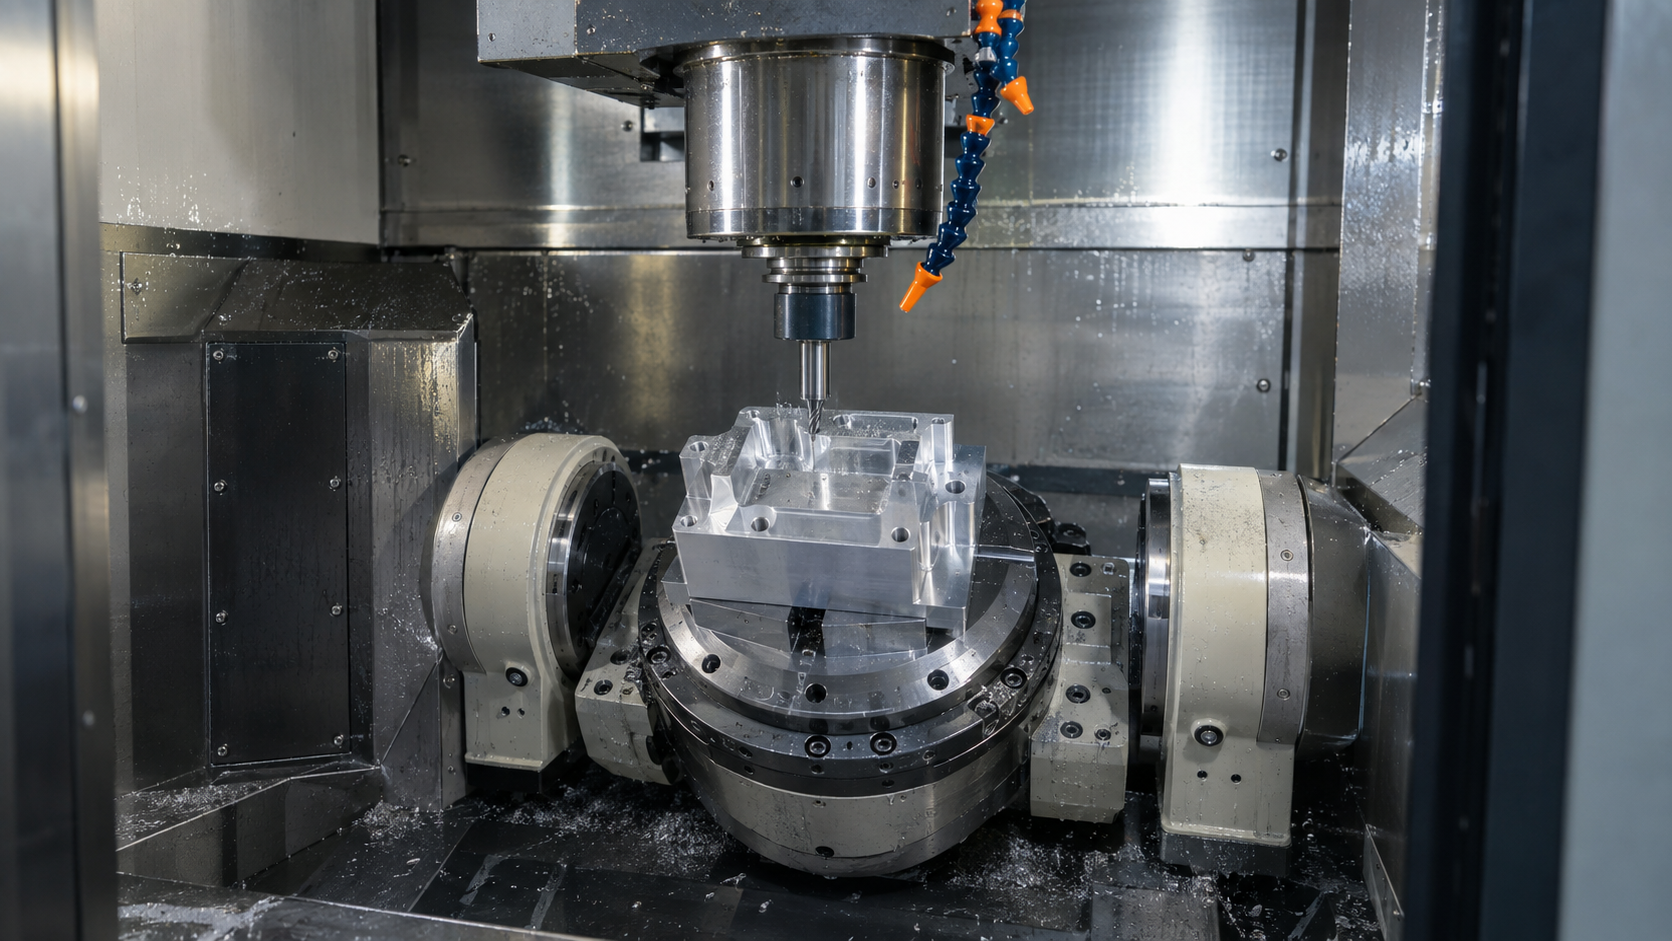
| Centre d'usinage CNC 4 axes | VL3 / AV3 | TSUGAMI | 5 | ±0.01 mm | Pièces prismatiques avec quatrième axe rotatif pour usinage indexé, perçages répartis autour d'un arbre et contournages enveloppants simples. |
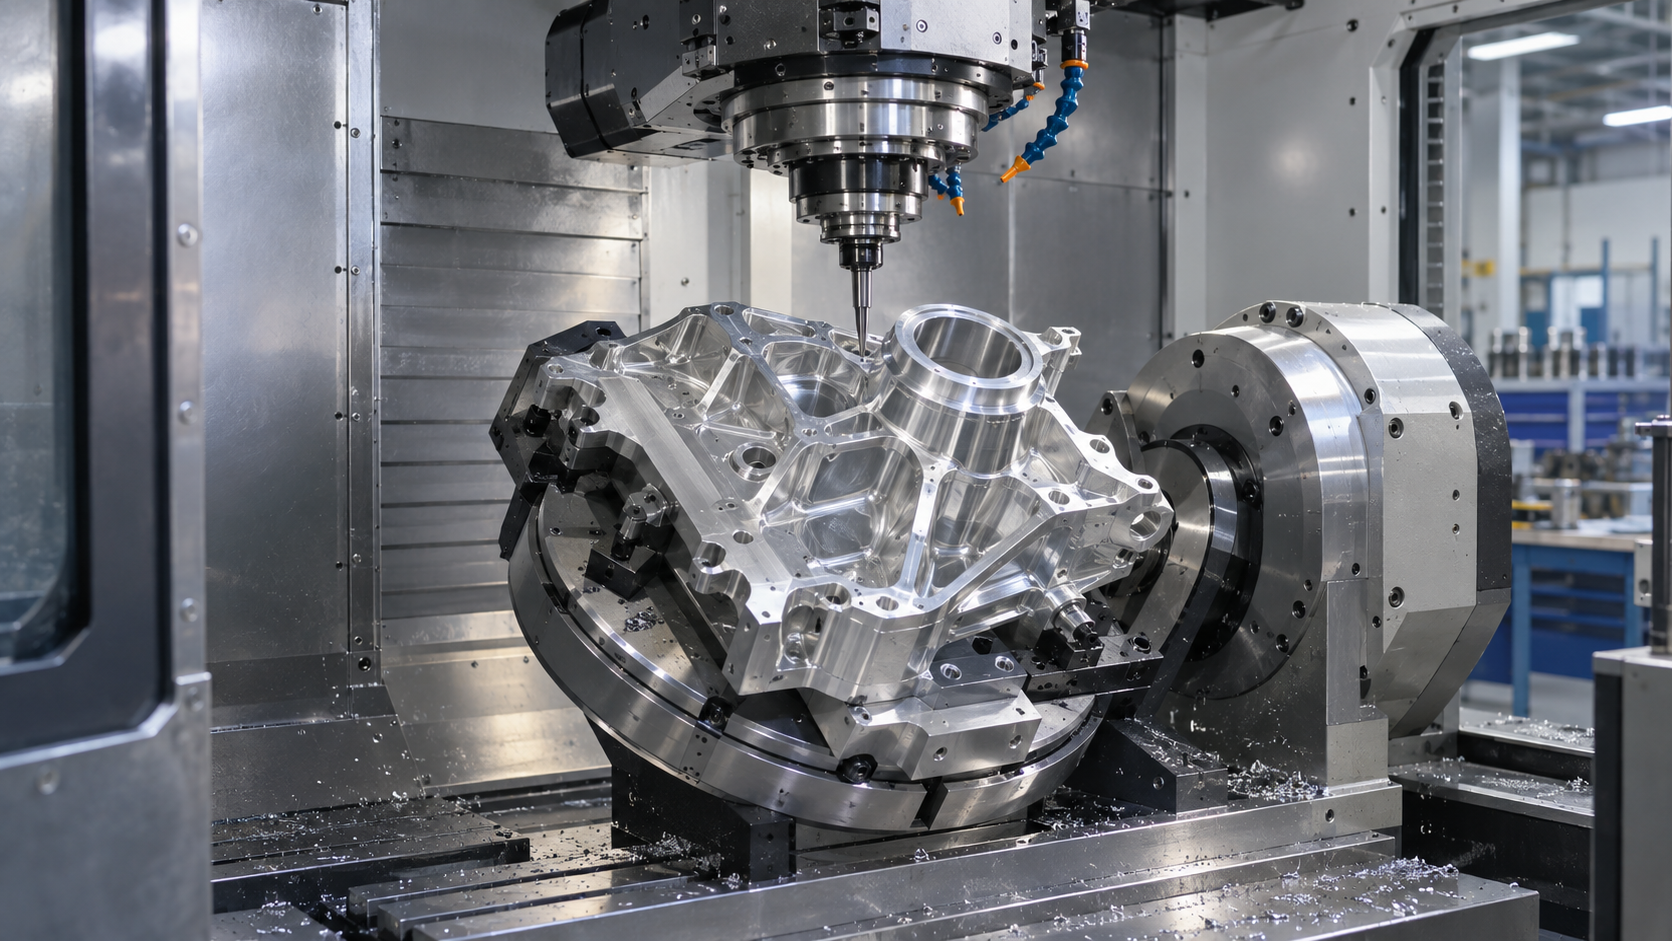
| Centre d'usinage CNC 5 axes | S-PIUS8 / YHV1165 | Huaya CNC | 2 | ±0.005 mm | Surfaces inclinées, géométries complexes et réduction des reprises pour pièces aéronautiques, médicales et optiques. |
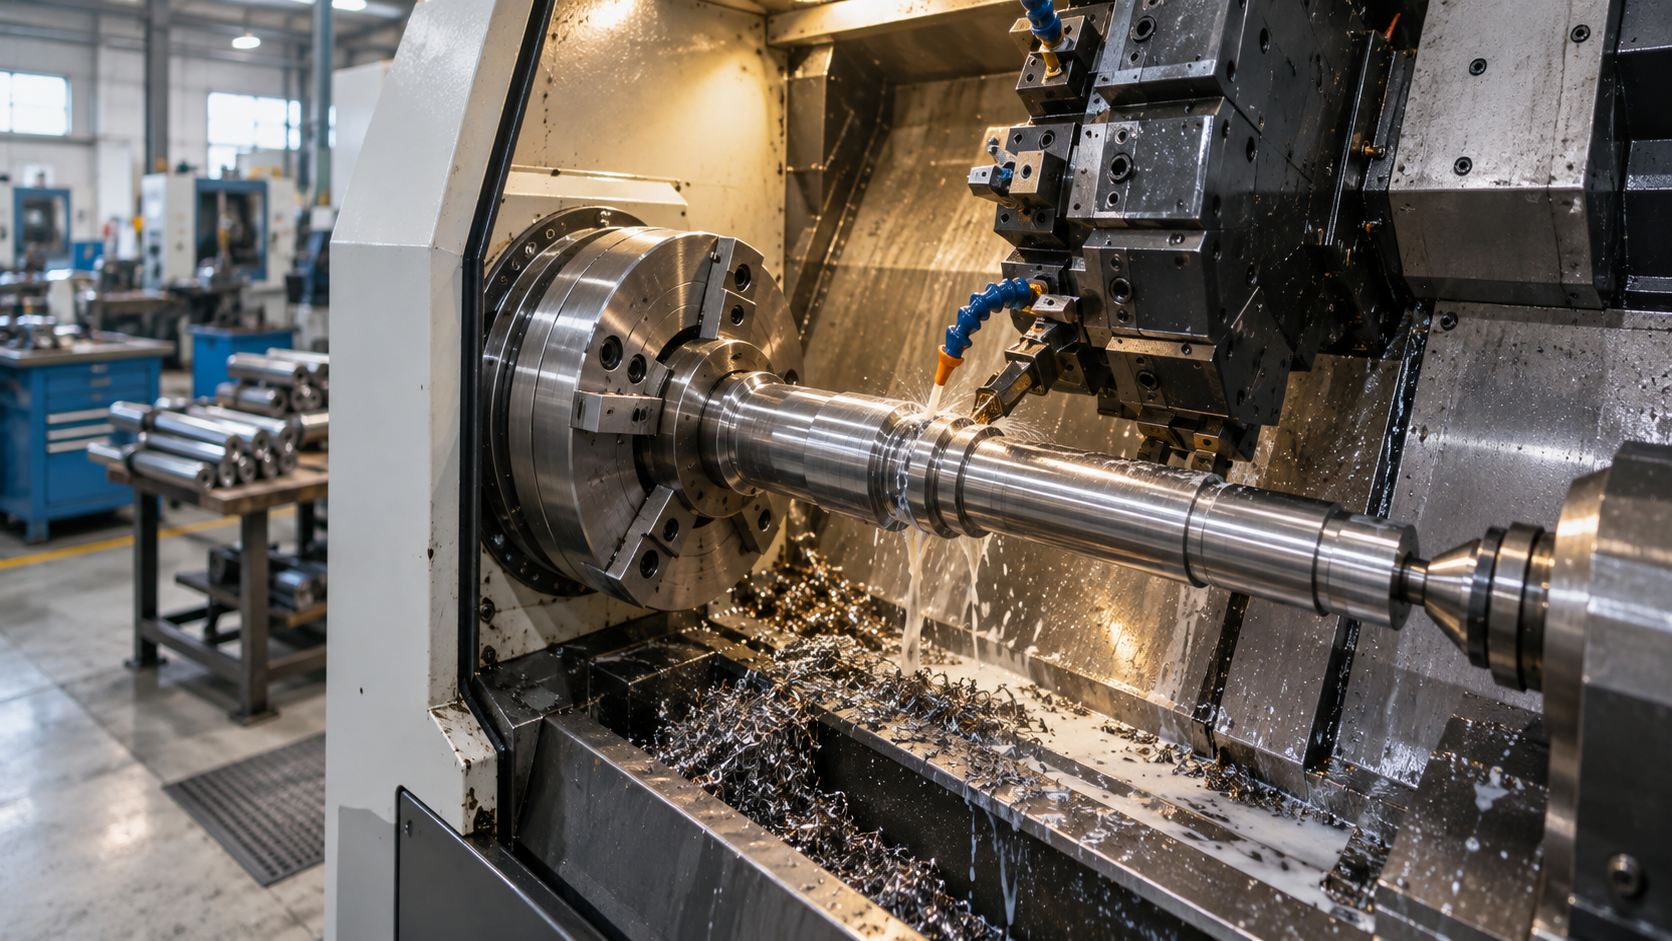
| Tour à commande numérique | HTC3650 | SMTCL | 3 | ±0.01 mm | Pièces tournées de type arbre, faces dressées et tolérances de concentricité pour composants hydrauliques et de commande de mouvement. |
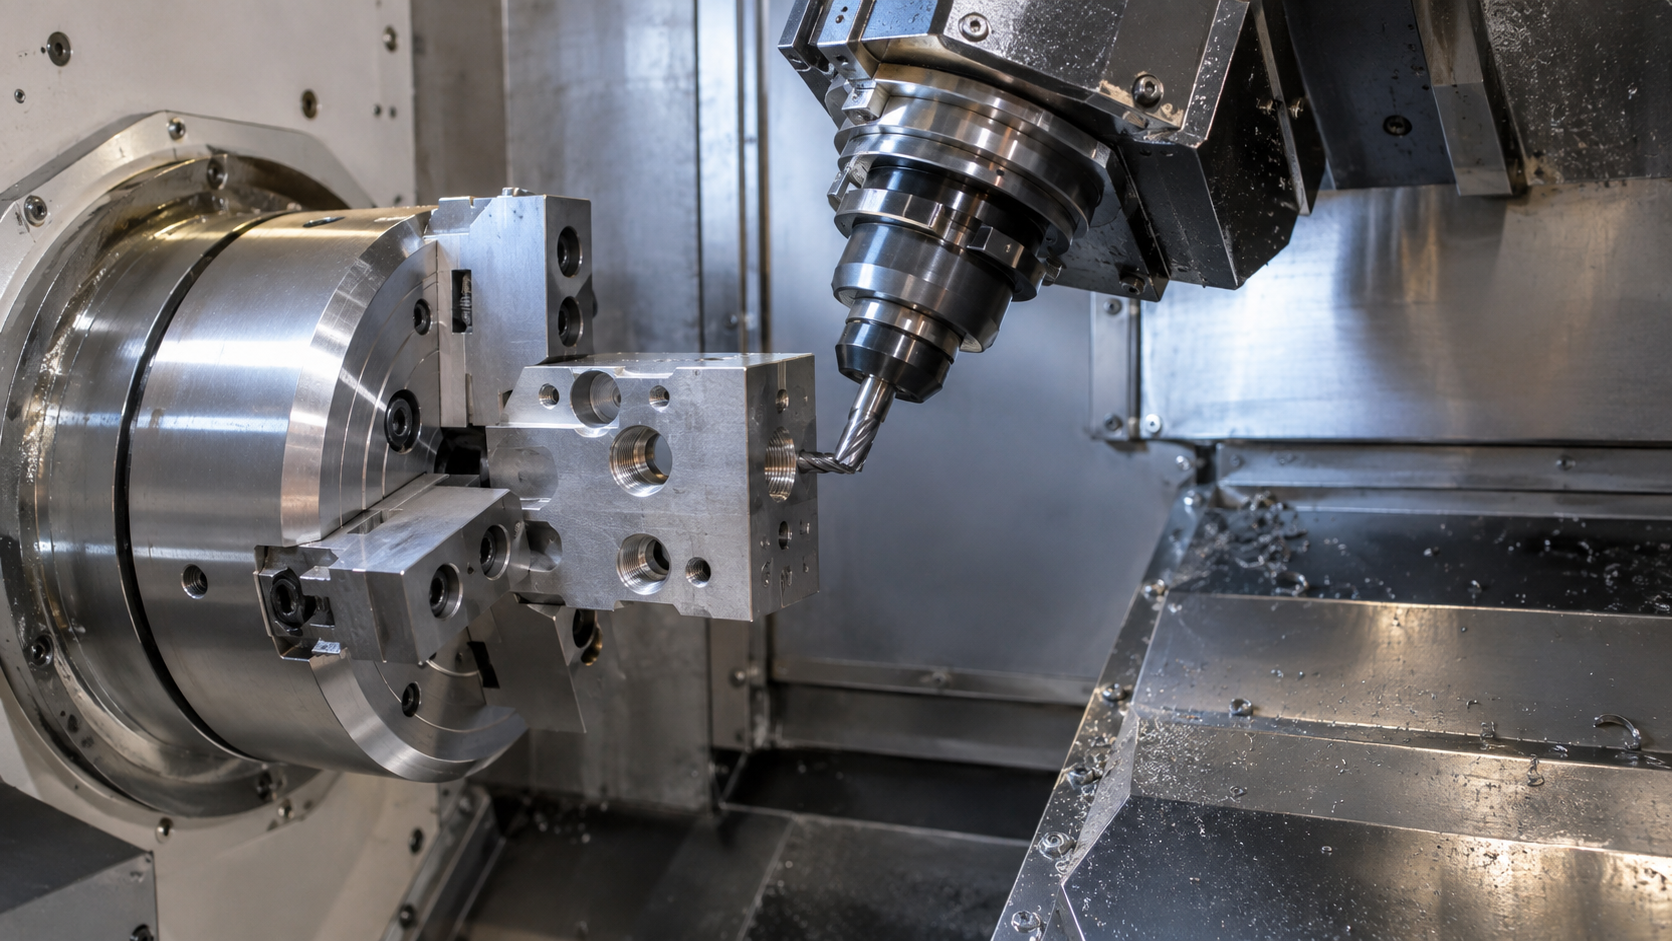
| Centre de tournage-fraisage | M08SY-II | TSUGAMI | 1 | ±0.01 mm | Ébauches tournées avec fraisages transverses en un seul serrage — moins de rebridages pour blocs hydrauliques et corps d'instruments. |
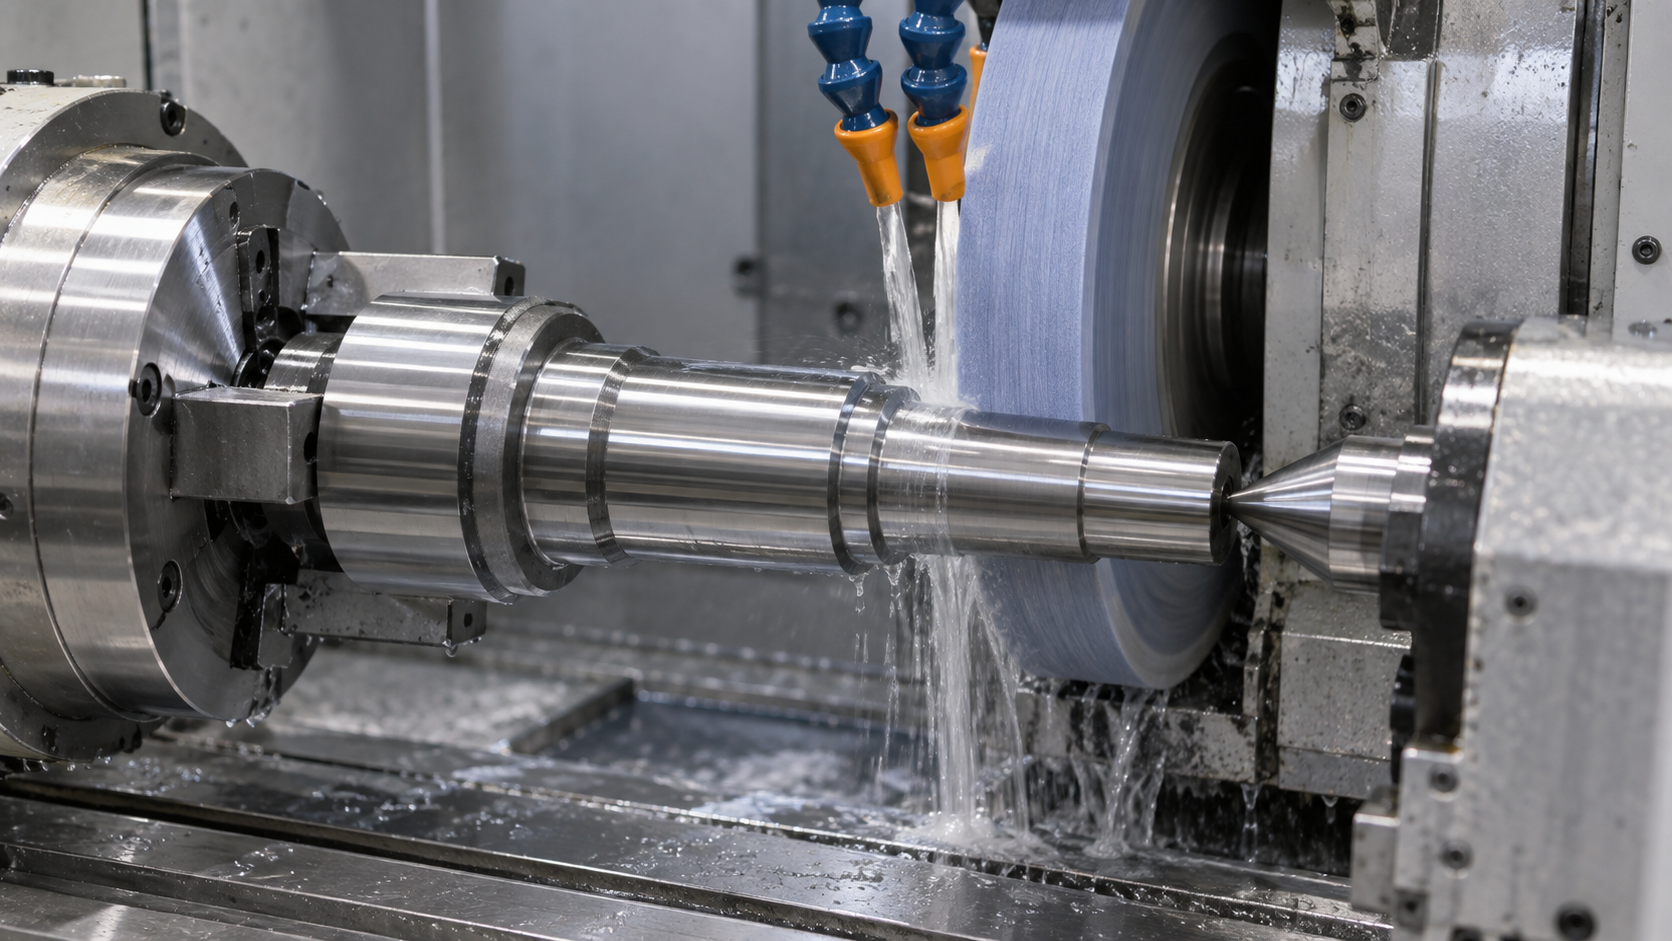
| Rectifieuse à commande numérique | 618S | KENT | 1 | ±0.002 mm | Rectification plane et cylindrique pour pièces en acier à outils trempé lorsque la précision du fraisage ne suffit plus. |
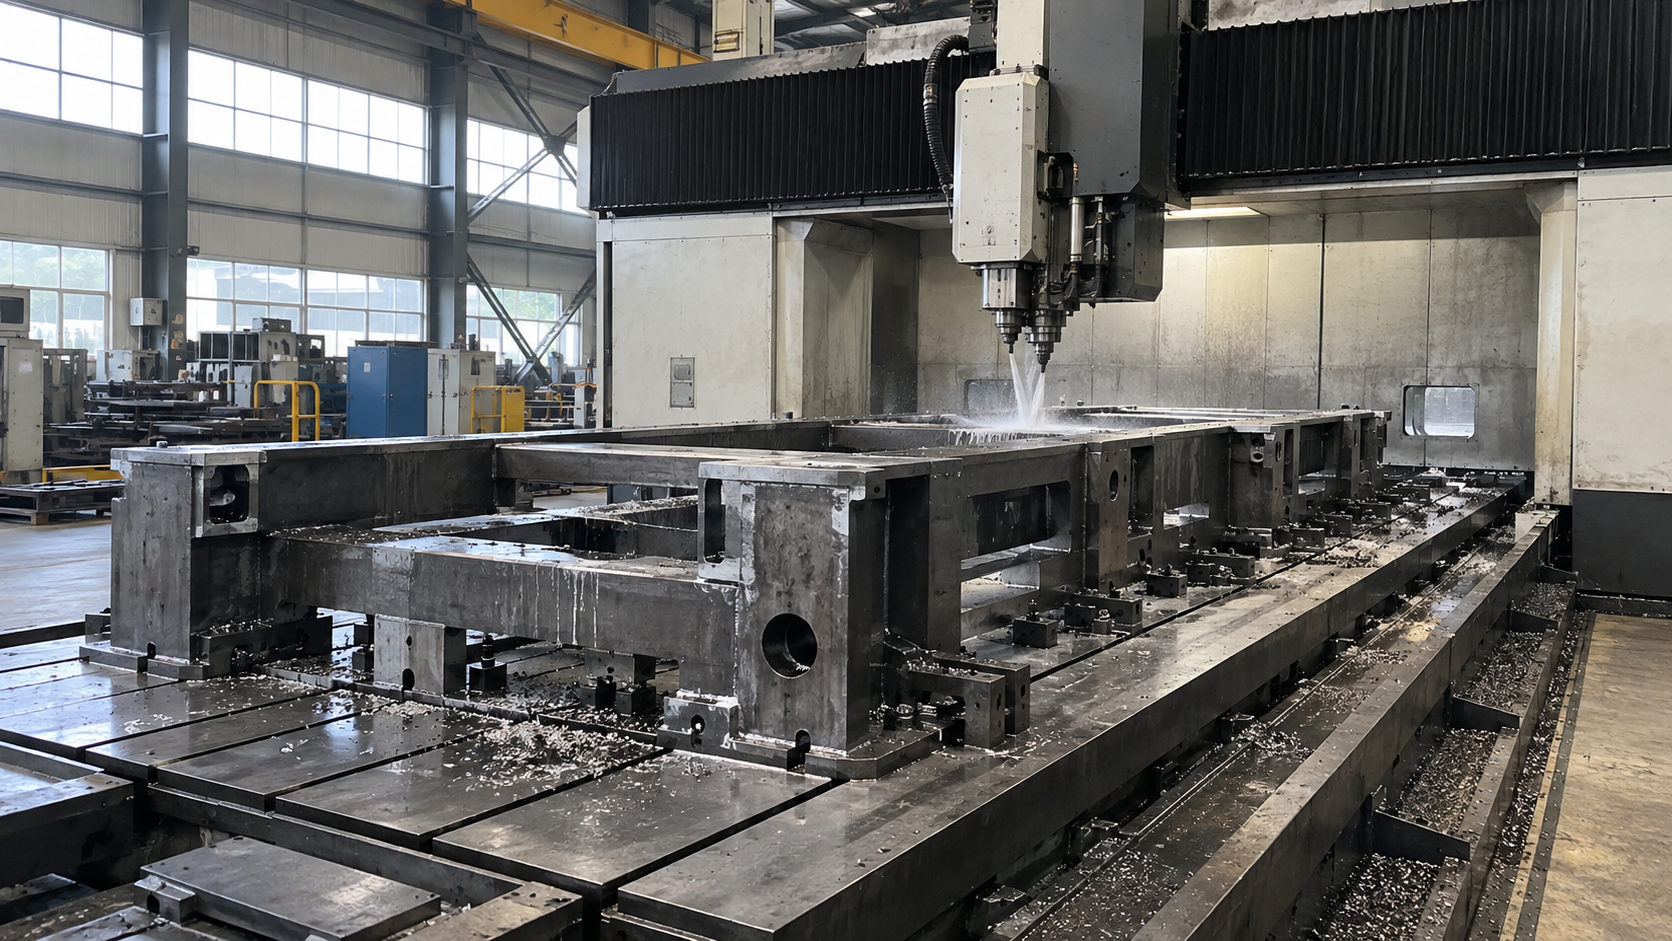
| Centre d'usinage grand format | YHV1165 | Huaya CNC | 1 | ±0.02 mm | Bâtis, gabarits et panneaux structureaux hors gabarit dépassant l'enveloppe de nos centres d'usinage standards. |
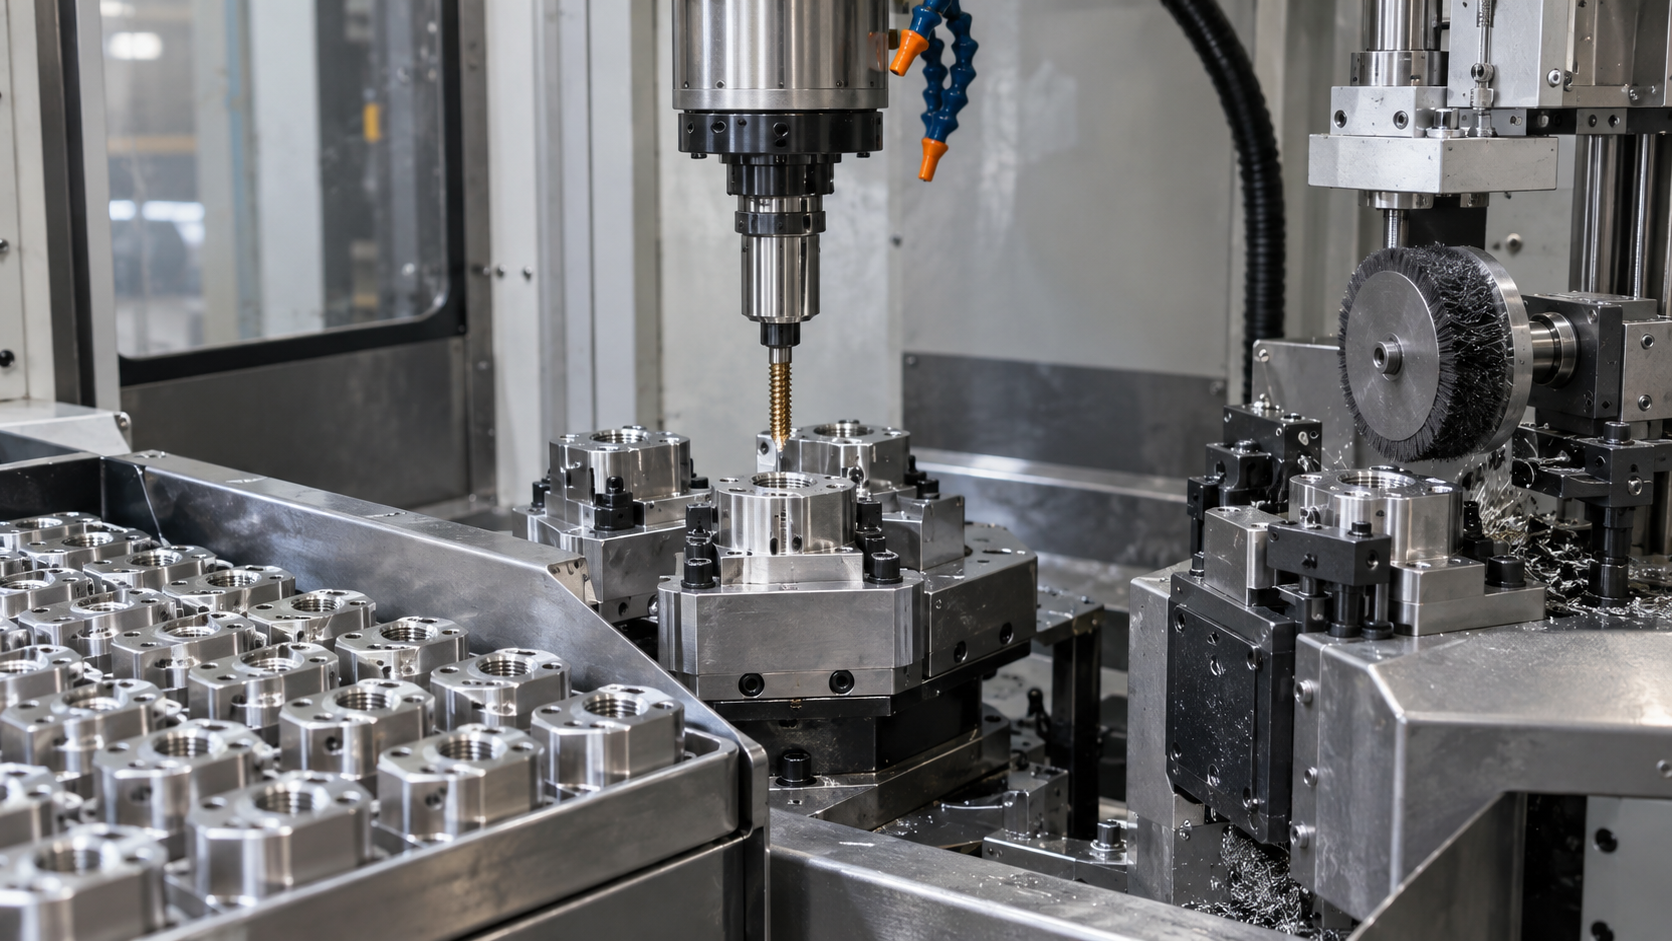
| Taraudage automatique / opérations secondaires | T500 / T600 / T700 | Doosan | 1 | ±0.05 mm | Taraudage, ébavurage et opérations secondaires légères en grande série, réalisés hors des centres d'usinage pour préserver les heures broche sur la coupe. |
Équipements de contrôle
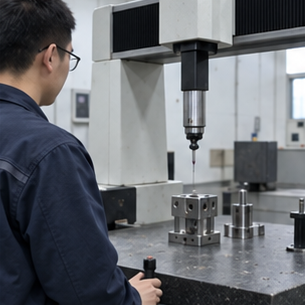
Les contrôles MMT conviennent aux géométries liées aux références ; les calibres aux diamètres et filetages ; les contrôles de rugosité, dureté et revêtement répondent à des exigences de réception différentes. Précisez les numéros de caractéristiques, l'échantillonnage, le format de rapport et toute procédure de contrôle fournie par le client.
| Équipements de contrôle | Contrôle réalisé | Mode d'utilisation | Documentation disponible |
|---|---|---|---|
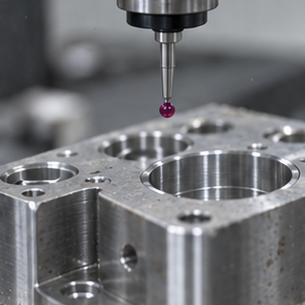
| Machine à mesurer tridimensionnelle (MMT) | Complex dimensions, datum relationships, position and profile | Contrôle dimensionnel du premier article et en cours de fabrication à partir de votre modèle STEP. | First-article or dimensional report when agreed |
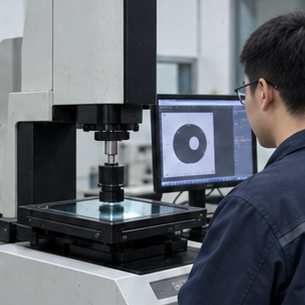
| Machine de mesure par vision / projecteur de profil | Small profiles, edge features, hole positions and optical geometry | Contrôle de profil sans contact, comparaison d'éléments en 2-D et contrôles rapides GO/NO-GO pour petites pièces de précision. | Dimensional inspection record when agreed |
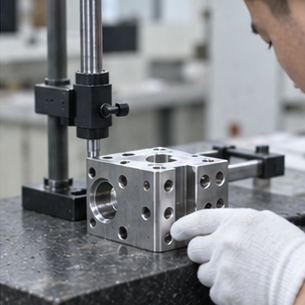
| Trusquin et marbre en granit | Heights, steps, parallel surfaces and in-process reference dimensions | Mesures de hauteur manuelles, contrôle de traçage et vérification de référence à l'établi. | In-process or final inspection record when agreed |
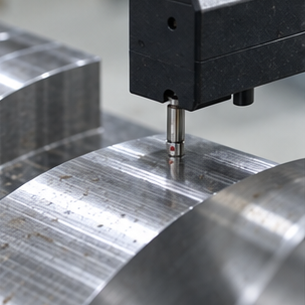
| Rugosimètre | Specified Ra surface-finish requirements | Mesures d'état de surface Ra / Rz sur portées d'étanchéité et de roulement. | Surface-finish record when agreed |
| Duromètre | Material condition or post-treatment hardness | Contrôles Rockwell / Vickers sur pièces traitées thermiquement et en acier à outils. | Hardness record when agreed |
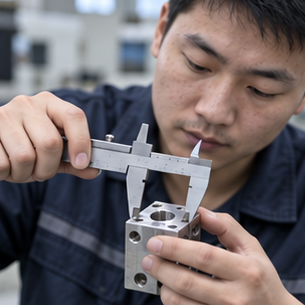
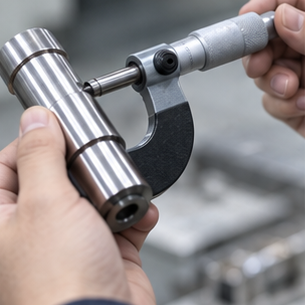
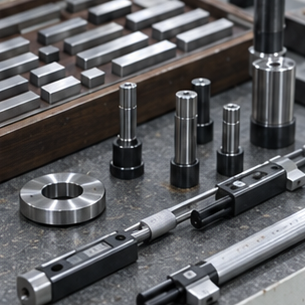
| Micromètres, calibres d'alésage, calibres de filetage et piges | Diameters, bores, threads and feature-specific dimensions | Contrôles dimensionnels manuels en atelier pour diamètres extérieurs, diamètres intérieurs, filetages et piges. | Inspection record when agreed |
| Mesureur d'épaisseur de revêtement | Coating thickness where specified | Vérification de l'épaisseur d'anodisation et de revêtement métallique sur pièces avec exigences de traitement de surface. | Coating-thickness record when agreed |
Atouts techniques
- Plan vérifiétolérances
- 3/ 4/ 5 axesgammes d'usinage
- Premier article et dimensionnelassistance contrôle
Documentation qualité
- Confirmation des révisions de plan
Fourni selon accord — chaque révision reçue est confirmée avant toute modification d'outillage.
- Traçabilité matière
Fourni sur demande — certificat de matière ou traçabilité thermique par lot.
- Rapports premier article et dimensionnel
Fourni selon accord — rapport FAIR / dimensionnel complet selon votre modèle STEP et plan de contrôle.
- Identification des lots et documents d'expédition
Fourni selon accord — identifiants lot/batch, listes de colisage et COC/CofA accompagnant chaque expédition.
Envoyez vos plans pour analyse par notre équipe
Transmettez le plan 2D, le modèle STEP, l'état matière, les cotes critiques et les quantités souhaitées. Indiquez si un rapport MMT, un relevé d'état de surface, un contrôle de dureté ou une vérification de revêtement est requis afin de définir le périmètre d'usinage et de contrôle.