

Preguntas Frecuentes
¿Cuál es el tamaño de lote más pequeño que aceptan?
Los prototipos de una pieza y las corridas piloto cortas son rutinarias. Para cantidades superiores a ~50 piezas, generalmente recomendamos una herramienta dedicada o sujeción de trabajo para mantener el tiempo de ciclo constante.
Opciones de envío
- DHL / FedEx / UPS — exprés internacional, 3 – 5 días hábiles puerta a puerta, seguimiento completo y gestión aduanera.
- Carga aérea — 5 – 10 días hábiles para envíos más pesados; consolidación disponible para carga sensible al costo.
- Flete marítimo (FCL / LCL) — 20 – 35 days para corridas de producción no urgentes; contenedor completo o compartido.
- Courier organizado por el cliente — las piezas pueden ser liberadas a una cuenta proporcionada por el cliente a solicitud.
- EXW, FOB, CIF, DAP — Incoterms soportados según la preferencia del cliente.
|
Movimiento de ejes |
Movimiento lineal de herramienta X, Y y Z |
|---|---|
|
Geometría ideal |
Características prismáticas y ortogonales |
|
Modelo de pedido |
Prototipo, producción de bajo volumen y producción repetitiva |
|
Revisar entrada |
3D modelo, dibujo, material, acabado y cantidad |
¿Qué es el fresado CNC de 3 ejes
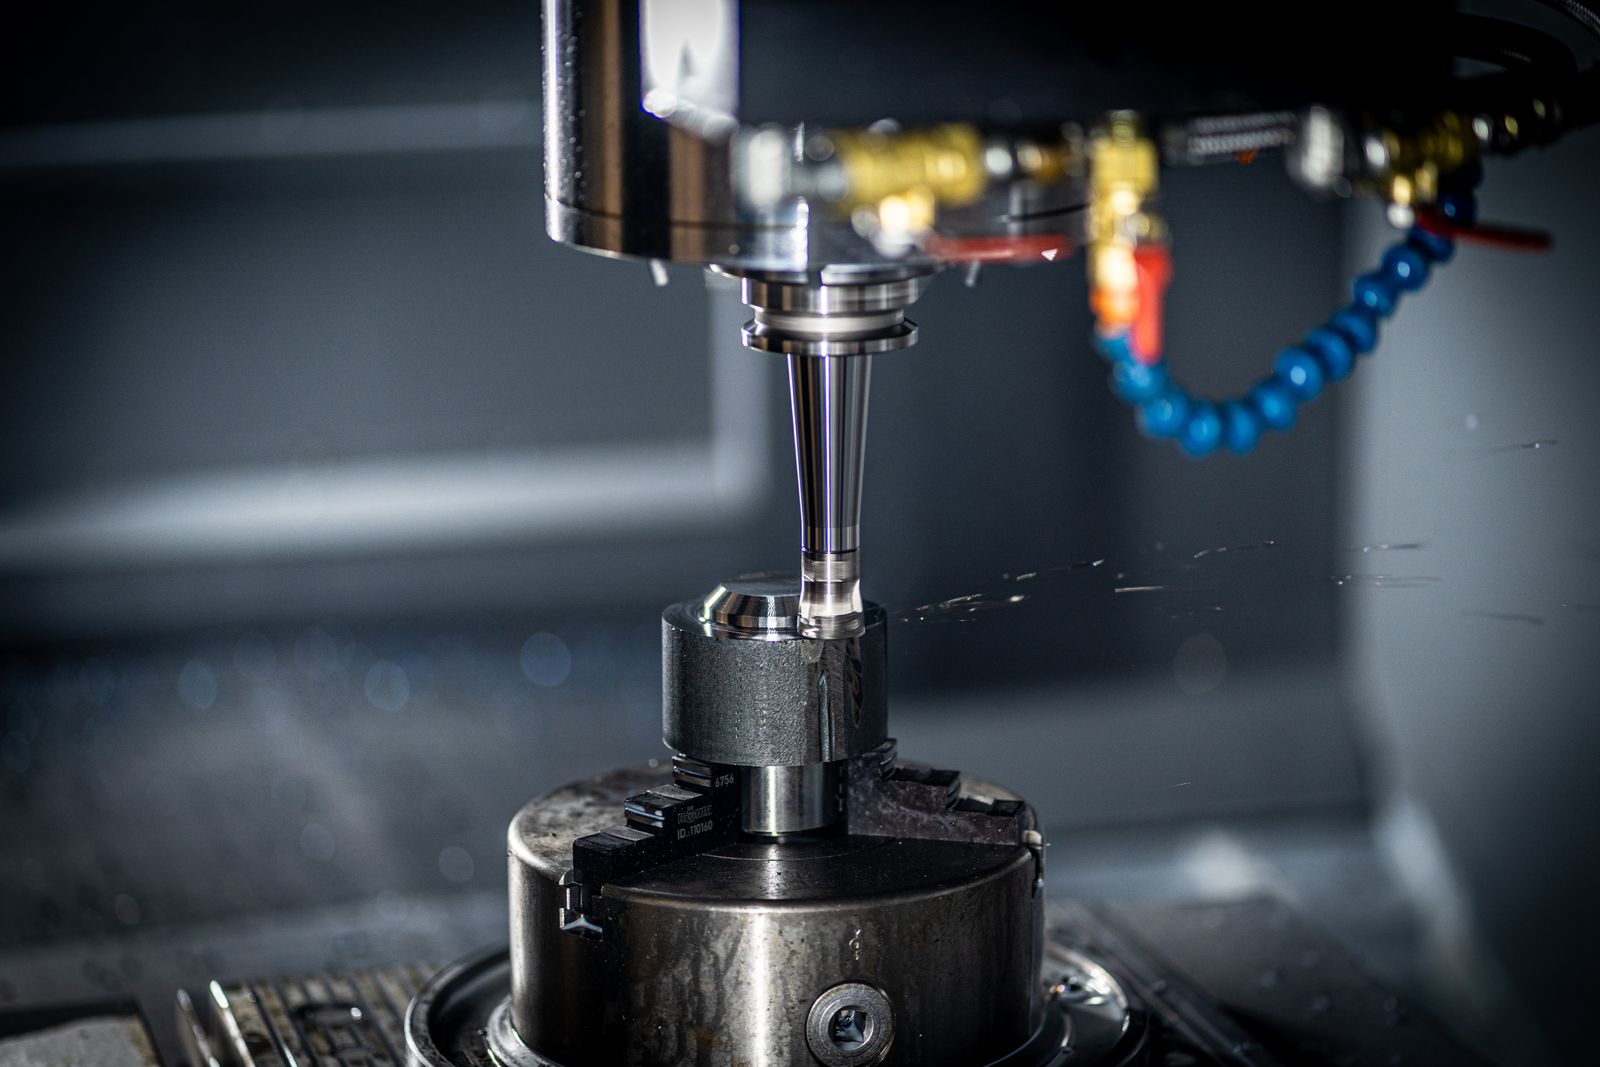
El fresado CNC de 3 ejes es un proceso de fabricación sustractiva controlado por computadora que transforma un bloque sólido de material en un componente terminado. Una herramienta de corte giratoria elimina material según una ruta programada mientras la máquina opera a lo largo de tres direcciones lineales: X, Y y Z. El proceso se usa comúnmente para prototipos y piezas prismáticas, incluyendo placas, soportes, carcasas, tapas, bloques y componentes mecánicos.
El eje X controla el movimiento de izquierda a derecha, el eje Y controla el movimiento de adelante hacia atrás, y el eje Z controla el movimiento vertical. Juntos, estos movimientos permiten a la máquina crear agujeros precisos, cavidades, ranuras, contornos, biseles y superficies planas. Un modelo CAD digital o dibujo de ingeniería se convierte en instrucciones de máquina para que las mismas operaciones puedan repetirse de manera consistente.
Cómo el proceso avanza del diseño a la pieza
|
01 Entrada de diseño 2D dibujo, 3D modelo, material y requisitos críticos. |
Herramienta de planificación CAM de 02 Selección de herramientas, sujeción de piezas, trayectorias de mecanizado de desbaste y acabado. |
Mecanizado CNC de 03 El movimiento controlado en X, Y y Z elimina material de la pieza en bruto. |
04 Inspección Se verifican las dimensiones, roscas, acabado y condición final de la pieza. |
|---|
Un flujo de trabajo típico comienza con los datos de diseño y una revisión del material, las dimensiones críticas y la sujeción de piezas. El software CAM se utiliza para crear trayectorias de desbaste y acabado, simular la eliminación de material y preparar el programa para la máquina. Luego, la pieza en bruto se fija utilizando un tornillo de banco, mordazas o una configuración dedicada antes de que comience el fresado.
¿Por qué elegir el fresado de 3 ejes
Costo y configuración ?Para piezas sin geometría multiangular compleja, el mecanizado de 3 ejes normalmente utiliza configuraciones y programación más simples que las rutas multi-eje. Esto puede convertirlo en una opción eficiente para diseños mecánicos estándar.
Repetibilidad ?Una vez establecida la sujeción de piezas y el programa, la misma secuencia de operación se puede utilizar para pedidos repetidos, lo que respalda relaciones consistentes entre agujeros, superficies y características de localización.
De prototipo a producción ?El proceso puede soportar prototipos iniciales, muestras de ingeniería, componentes de pequeños lotes y producción repetida programada sin requerir moldes o herramientas de fundición.
Opciones de acabado ?Después del mecanizado, las piezas pueden recibir anodizado, chorro de perlas, recubrimiento en polvo, pintura, chapado, pulido, óxido negro, pasivación o marcado láser dependiendo del material y los requisitos de uso final.
Cuándo elegir 3 ejes es la opción correcta
El fresado de 3 ejes es una excelente opción para componentes planos o en forma de bloque con agujeros, roscas, cavidades, ranuras y perfiles accesibles. Un diseño con múltiples superficies anguladas, características alrededor de un cuerpo cilíndrico o cortes inferiores difíciles puede requerir fresado de 4 ejes o 5 ejes en su lugar. Elegir el proceso en función de la geometría ayuda a controlar el número de configuraciones, el costo de fabricación y el tiempo de entrega.
|
VERIFICACIÓN DE DISEÑO ?Antes de solicitar una cotización, proporcione un archivo CAD de 3D, un dibujo que identifique las dimensiones y roscas críticas, el grado del material, la cantidad, el acabado superficial requerido y cualquier requisito de inspección. |
|---|
Materiales que mecanizamos
Nuestra célula de 3 ejes corta rutinariamente las siguientes familias. Las formas en stock incluyen placa, barra, tocho y forja.
- Aleaciones de aluminio — 6061, 7075, 2024, 5052, 6063, placa de herramientas fundidas MIC-6
- Acero inoxidable — 304, 304L, 316, 316L, 17-4 PH, 2205 duplex
- Acero al carbono y aleación — 1018, 1045, A36, 4140, 4340, acero para herramientas O1 / A2
- Latón y cobre — C360 latón de mecanizado libre, C110 cobre, C954 bronce
- Titanio — Grado 2, Grado 5 (Ti-6Al-4V), Grado 5 ELI
- Plásticos de ingeniería — POM (Delrin), PEEK, PTFE, HDPE, nailon, policarbonato, ABS, Ultem
- Magnesio y especialidades — AZ31 magnesio, Inconel 625/718 bajo pedido
Tolerancias estándar y precisión alcanzable
El esquema de tolerancia predeterminado sigue ISO 2768-m (media) a menos que el plano especifique lo contrario. Las especificaciones más estrictas se evalúan en función del acceso a la característica, la sujeción y el método de inspección.
- Tolerancia lineal estándar — ±0.05 mm (±0.002 in) en dimensiones fresadas
- Tolerancia de precisión — ±0.025 mm (±0.001 in) disponible en características críticas
- Tolerancia ajustada — ±0.01 mm (±0.0004 in) según revisión, dependiendo del material y la geometría
- Diámetro del agujero — Brocas y escariadores estándar; ±0.025 mm alcanzable
- Planitud / paralelismo — 0.03 mm sobre 100 mm típico en caras referenciadas
- Posición / GD&T — Posición, concentricidad y tolerancia de perfil según ASME Y14.5 o ISO 5459
Control de calidad e inspección
Cada pedido sigue un plan de inspección definido. El nivel de inspección escala con la criticidad de la pieza, las especificaciones del dibujo y los requisitos del cliente.
- Inspección de primera artículo (FAI) — 100 % informe dimensional en la primera pieza, formato AS9102 a solicitud
- Verificaciones en proceso — medición del operador en operaciones críticas usando calibres, micrómetros, verificadores de altura y calibres de pines calibrados
- Inspección con CMM — máquina de medición por coordenadas Zeiss o equivalente para GD&T, esquemas de datum complejos y cobertura completa de la pieza
- Medidor de rugosidad superficial — Mitutoyo SJ-210 o equivalente para verificación de Ra
- Durómetro — Rockwell / Vickers para verificación de condición del material y post-tratamiento
- Informe de inspección final — informe dimensional, certificado de material, confirmación de acabado y registros fotográficos a solicitud
- Trazabilidad del material — certificado de fundición (MTC) conservado para cada lote de colada
¿Suministran el material, o envío mi propio stock?
Ambas opciones son compatibles. La mayoría de los clientes prefieren que noi nosotros procuremos el material certificado porque simplifica la cadena de suministro y nos hace a nosotros un único responsable de la pieza.
Cómo Obtener una Cotización
Para generar una cotización precisa, por favor envíe su modelo CAD 3D, un dibujo 2D (PDF o DWG) con tolerancias críticas y datums, el grado del material, la cantidad solicitada, el acabado superficial o especificación de recubrimiento, cualquier requisito de inspección o documentación, y su fecha objetivo de entrega. Dentro de un día hábil, recibirá comentarios DFM, un tiempo de entrega realista y un precio unitario / total. Para geometría compleja, también podemos firmar un NDA antes del intercambio de archivos.
Flujo del Proceso y Secuencia de Manufactura
Cada orden de fresado de 3 ejes sigue una ruta definida desde el material en bruto hasta la pieza embalada. Los pasos exactos se escalan con la complejidad de la pieza y el tamaño del lote, pero el orden de operaciones a continuación se aplica a la mayoría de las piezas prismáticas que ejecutamos en esta celda.
- Recepción y verificación de material — la barra, placa, tocho o forjado entrante se verifica contra la orden de compra y el certificado de material (MTC). El lote de colada, grado y dimensiones se registran para trazabilidad completa.
- Corte / aserrado de material — el material sobredimensionado se corta a blanks casi-netos usando una sierra de cinta horizontal, dejando 1 – 3 mm de material de mecanizado por cara para sujeción y cortes de refrentado.
- Selección de sujeción de trabajo y construcción de fijaciones — tornillos de banco, mordazas blandas, mordazas de punta, placas de vacío o fijaciones personalizadas se seleccionan del plano. Para piezas con múltiples características, se establece un datum de fijación en el sistema 3-2-1 indicado en el dibujo.
- Refrentado y limpieza superior del material — una fresa de refrentar establece una cara de referencia limpia y un Z-cero conocido, eliminando la cascarilla de laminación y la deformación inducida por la sierra.
- Fresado en bruto — pasadas de desbaste con alta remoción de material usando fresas de mango indexables, rutas trocoidales de alta eficiencia o estrategias de adelgazamiento de viruta. El material se elimina a la carga de viruta máxima permitida para la fresa y el material seleccionados.
- Inspección de semiacabado — las características de datum críticas y las dimensiones piloto se verifican a mitad del ciclo usando calibradores, micrómetros y relojes de altura calibrados. Los ajustes por desviación del material en bruto se realizan antes de la pasada de acabado.
- Fresado de semiacabado / preacabado — las paredes y los pisos se llevan a dentro de 0.1 – 0.2 mm del nominal para dejar un sobrematerial uniforme para el acabado.
- Taladrado y roscado — los agujeros estándar, los agujeros roscados y los avellanados se producen con ciclos de roscado rígido o fresado de roscas. Las posiciones de los agujeros se verifican contra el plano antes de pasar al siguiente montaje.
- Pasada de acabado — una pasada de acabado con compromiso radial reducido y velocidad de avance lleva las paredes, pisos y protuberancias a la dimensión final, logrando típicamente Ra 0.8 – 1.6 µm.
- Rotura de filo / chaflán — todos los bordes afilados reciben un chaflán o rotura de filo de 0.2 – 0.5 mm según la indicación del plano, aplicado con una fresa de chaflán o a mano en características cosméticas críticas.
- Desbarbado y limpieza — el desbarbado manual, el acabado por vibración o el desbarbado con cepillo elimina las rebabas residuales. Las piezas se limpian posteriormente en un lavado acuoso para eliminar el refrigerante, las virutas y el aceite.
- Inspección final — 100 % verificación de la primera pieza en la primera parte, luego inspección en proceso o por muestreo en el resto del lote. La rugosidad superficial, la dureza y las dimensiones críticas se verifican y registran.
- Tratamiento de superficie (subcontratado si corresponde) — anodizado, chapado, recubrimiento en polvo, pasivación u otros acabados se envían a socios calificados bajo nuestro sistema de calidad.
- Embalaje y envío — las piezas se envuelven, embolsan, rotulan y empacan según la especificación del cliente. La documentación se adjunta y el envío se libera.
Referencia de propiedades del material
La tabla a continuación lista las propiedades típicas a temperatura ambiente para materiales comúnmente cortados en nuestras celdas de 3 ejes. Los valores son datos de referencia de la industria; las propiedades reales del lote se confirman con el certificado de molino (MTC).
|
Material |
Densidad (g/cm³) |
Resistencia a la tracción (MPa) |
Límite de fluencia (MPa) |
Dureza (HB) |
Maquinabilidad (%) |
|---|---|---|---|---|---|
|
Aluminio 6061-T6 |
2.70 |
310 |
276 |
95 |
180 |
|
Aluminio 7075-T6 |
2.81 |
572 |
503 |
150 |
170 |
|
Acero inoxidable 304 |
8.00 |
515 |
205 |
170 |
45 |
|
Acero inoxidable 316L |
7.99 |
485 |
170 |
160 |
40 |
|
17-4 PH (H1025) |
7.78 |
1,070 |
1,000 |
330 |
30 |
|
Acero al carbono 1018 |
7.87 |
440 |
370 |
130 |
70 |
|
Acero aleado 4140 |
7.85 |
655 |
415 |
200 |
55 |
|
Latón C360 |
8.50 |
400 |
140 |
80 |
100 |
|
Cobre C110 |
8.94 |
220 |
70 |
45 |
85 |
|
Titanio Grado 5 |
4.43 |
950 |
880 |
340 |
22 |
|
Delrin (POM) |
1.41 |
70 |
65 |
120 (R) |
150 |
|
PEEK |
1.32 |
100 |
90 |
85 (R) |
90 |
Las calificaciones de maquinabilidad son relativas al acero AISI 1212 = 100%. Los valores HB en (R) para plásticos denotan Rockwell, no Brinell.
Qué determina el costo
- Material — costo de la materia prima, calificación de maquinabilidad y la prima por grados certificados (p. ej., médico, aeroespacial, nuclear). Las aleaciones exóticas como el titanio y el Inconel cuestan más por kilogramo y se mecanizan más lentamente.
- Tolerancia — tolerancias más estrictas (por debajo de ±0.025 mm) requieren pasadas de acabado más lentas, herramientas calificadas y verificación con MMC, todo lo cual suma tiempo de ciclo e inspección.
- Tamaño de lote — el costo de preparación se amortiza a lo largo del lote. Los prototipos y corridas cortas tienen una mayor sobrecarga de preparación por pieza; las corridas de producción de 100+ piezas diluyen la sobrecarga.
- Complejidad de geometría — cavidades profundas, paredes delgadas, radios internos pequeños y características de múltiples lados requieren más preparaciones, más herramientas y tiempos de ciclo más largos.
- Acabado superficial y recubrimiento — especificaciones estrictas de Ra, pulido espejo, anodizado duro y recubrimientos especializados agregan tiempo de procesamiento secundario y costo de servicio externo.
- Inspección y documentación — inspección de primera pieza, reportes AS9102, PPAP, programas de MMC y certificación de materiales todos agregan horas de ingeniería e inspección.
- Sujeción especial y herramientas — los utillajes personalizados, fresas de punta personalizadas y cortadores especiales tienen un cargo único que se amortiza durante la producción.
Qué determina el tiempo de entrega
- Abastecimiento de materiales — barras comunes en 6061, 7075, 304, 12L14 se envían en 2 – 5 days; aleaciones especiales, láminas grandes o forjados certificados pueden necesitar 2 – 4 weeks.
- Programación y sujeción — una pieza nueva normalmente requiere 1 – 3 days de programación CAM y construcción de utillaje. Las piezas repetidas se fabrican a partir de programas existentes.
- Tiempo de ciclo CNC — el tiempo real de corte por pieza, que escala con el volumen de material eliminado, la cantidad de configuraciones y la cantidad de pasadas de acabado.
- Procesos subcontratados — anodizado, chapado, recubrimiento en polvo y tratamiento térmico son 2 – 7 días hábiles en socios calificados, programados dentro del tiempo de entrega.
- Inspección y documentación — FAI completo, AS9102, PPAP y programas CMM pueden agregar 1 – 3 days dependiendo de la complejidad de la pieza y el alcance del informe.
- Envío — DHL / FedEx internacional 3 – 5 days; flete marítimo 20 – 35 days; flete aéreo 5 – 10 days.
Tiempos de entrega típicos por escenario
|
Escenario |
Prototipo (1 – 5 pcs) |
Bajo volumen (10 – 100 pcs) |
Producción (500+ pcs) |
|---|---|---|---|
|
Material en stock disponible |
3 – 5 días hábiles |
5 – 7 días hábiles |
7 – 12 días laborables |
|
Material a gestionar |
5 – 10 días laborables |
10 – 15 días laborables |
15 – 25 días laborables |
|
Con acabado subcontratado (anodizado, chapado, recubrimiento) |
7 – 12 días laborables |
10 – 18 días laborables |
18 – 30 días hábiles |
|
Con documentación FAI / AS9102 / PPAP completa |
+ 2 – 4 días hábiles |
+ 1 – 3 días hábiles |
+ 1 – 2 días hábiles |
Defectos comunes y prevención
La mayoría de los defectos de fresado en el eje 3 son prevenibles. La siguiente lista cubre los modos de falla que vemos con mayor frecuencia en piezas prismáticas, con la causa raíz y la prevención estándar que aplicamos.
|
Defecto |
Causa |
Prevención |
|---|---|---|
|
Marcas de vibración |
Profundidad radial excesiva, larga extensión de herramienta, rigidez insuficiente en la sujeción de la pieza |
Reducir profundidad radial de corte, acortar extensión de herramienta, cambiar a trayectorias trocoidales, mejorar portaherramienta (hidráulico / encaje por contracción) |
|
Formación de rebaba |
Herramienta desafilada, desgarro del material en la salida, grano afilado en acero inoxidable y aluminio |
Cortador afilado, rampa de salida adecuada, pasada ligera de rotura de filo, desbarbado por tumbo o cepillado como operación secundaria controlada |
|
Deflexión de pared |
Paredes delgadas y altas fuerzas de corte hacen que la pieza se aleje del cortador |
Desbaste en dos lados, pasada ligera de acabado en paredes opuestas, placa de respaldo o nervio de fijación, limpieza adaptativa de bajo compromiso |
|
Acabado superficial deficiente |
Alta velocidad de avance, baja velocidad del husillo, filo recrecido, refrigerante insuficiente |
Reducir avance, aumentar rpm, cambiar a herramienta revestida, verificar concentración de refrigerante, realizar pasada de acabado dedicada |
|
Deriva dimensional en el lote |
Crecimiento térmico de la máquina y la pieza, desgaste de la herramienta en largas carreras, repetibilidad de fijaciones |
Ciclo de calentamiento, verificaciones periódicas en proceso, offsets de longitud de herramienta ajustados por desgaste, dispositivo de fijación calificado con topes repetibles |
|
Rotura de herramienta |
Empaquetamiento de viruta, parámetros excesivos, herramienta incorrecta para el material, inserto desgastado |
Combinar herramienta con material, usar estrategias de adelgazamiento de viruta / trocoidales, verificar evacuación de viruta, reemplazar insertos según programa |
|
Problemas de evacuación de viruta |
Cavidades profundas, virutas largas, flujo de refrigerante insuficiente, sin refrigerante a través del husillo |
Ciclos de perforación escalonada, refrigerante de alta presión, chorro de aire, trayectorias de herramienta descendentes para romper el flujo de viruta |
|
Distorsión térmica |
Acumulación de calor en ciclos largos de aluminio o titanio, remoción asimétrica de material |
Permitir estabilización térmica, equilibrar desbaste en características opuestas, inundar con refrigerante a temperatura controlada, terminar después del enfriamiento |
Embalaje estándar
- Bolsa VCI (inhibidor de corrosión volátil) — aplicada a todas las partes de acero y hierro para prevenir oxidación durante envío y almacenamiento.
- Envoltura individual de espuma o charolas compartimentalizadas — protege superficies mecanizadas de daño por contacto; charolas multicavidad para partes pequeñas.
- Bolsa de polietileno sellada — mantiene partes limpias y secas para aplicaciones médicas y ópticas.
- Cartones de cartón con partición / divisor — para partes pequeñas y medianas en corridas de producción.
- Embalaje personalizado de madera contrachapada / madera — para partes grandes, pesadas o de precisión sobre 25 kg, con forro de espuma y protección de bordes.
- Embalaje protegido contra ESD — para piezas que se integrarán en equipos electrónicos o semiconductores.
- Etiquetado — número de pieza, lote / partida, cantidad, material y número de referencia del cliente en cada paquete exterior e interior.
Documentación estándar
- Certificado de conformidad (C of C) — confirma que las piezas se fabricaron según el plano y cumplen con los requisitos especificados.
- Certificado de prueba de molino (MTC) — certificado de material original del molino, retenido para cada lote de colada.
- Informe de inspección de primera pieza (FAI / AS9102) — 100 % informe dimensional de la primera pieza de una producción.
- Informe de inspección dimensional — mediciones registradas de las características críticas en todo el lote.
- Informe de acabado superficial — mediciones Ra donde se especifican en el plano.
- Certificado de Origen (CoO) — para despacho aduanero, cuando aplique.
- Factura comercial y lista de empaque — documentación estándar de envío.
- Paquete PPAP / APQP — para clientes automotrices, incluyendo plan de control, PFMEA, y datos de capacidad.
Capacidades Relacionadas y Servicios Complementarios
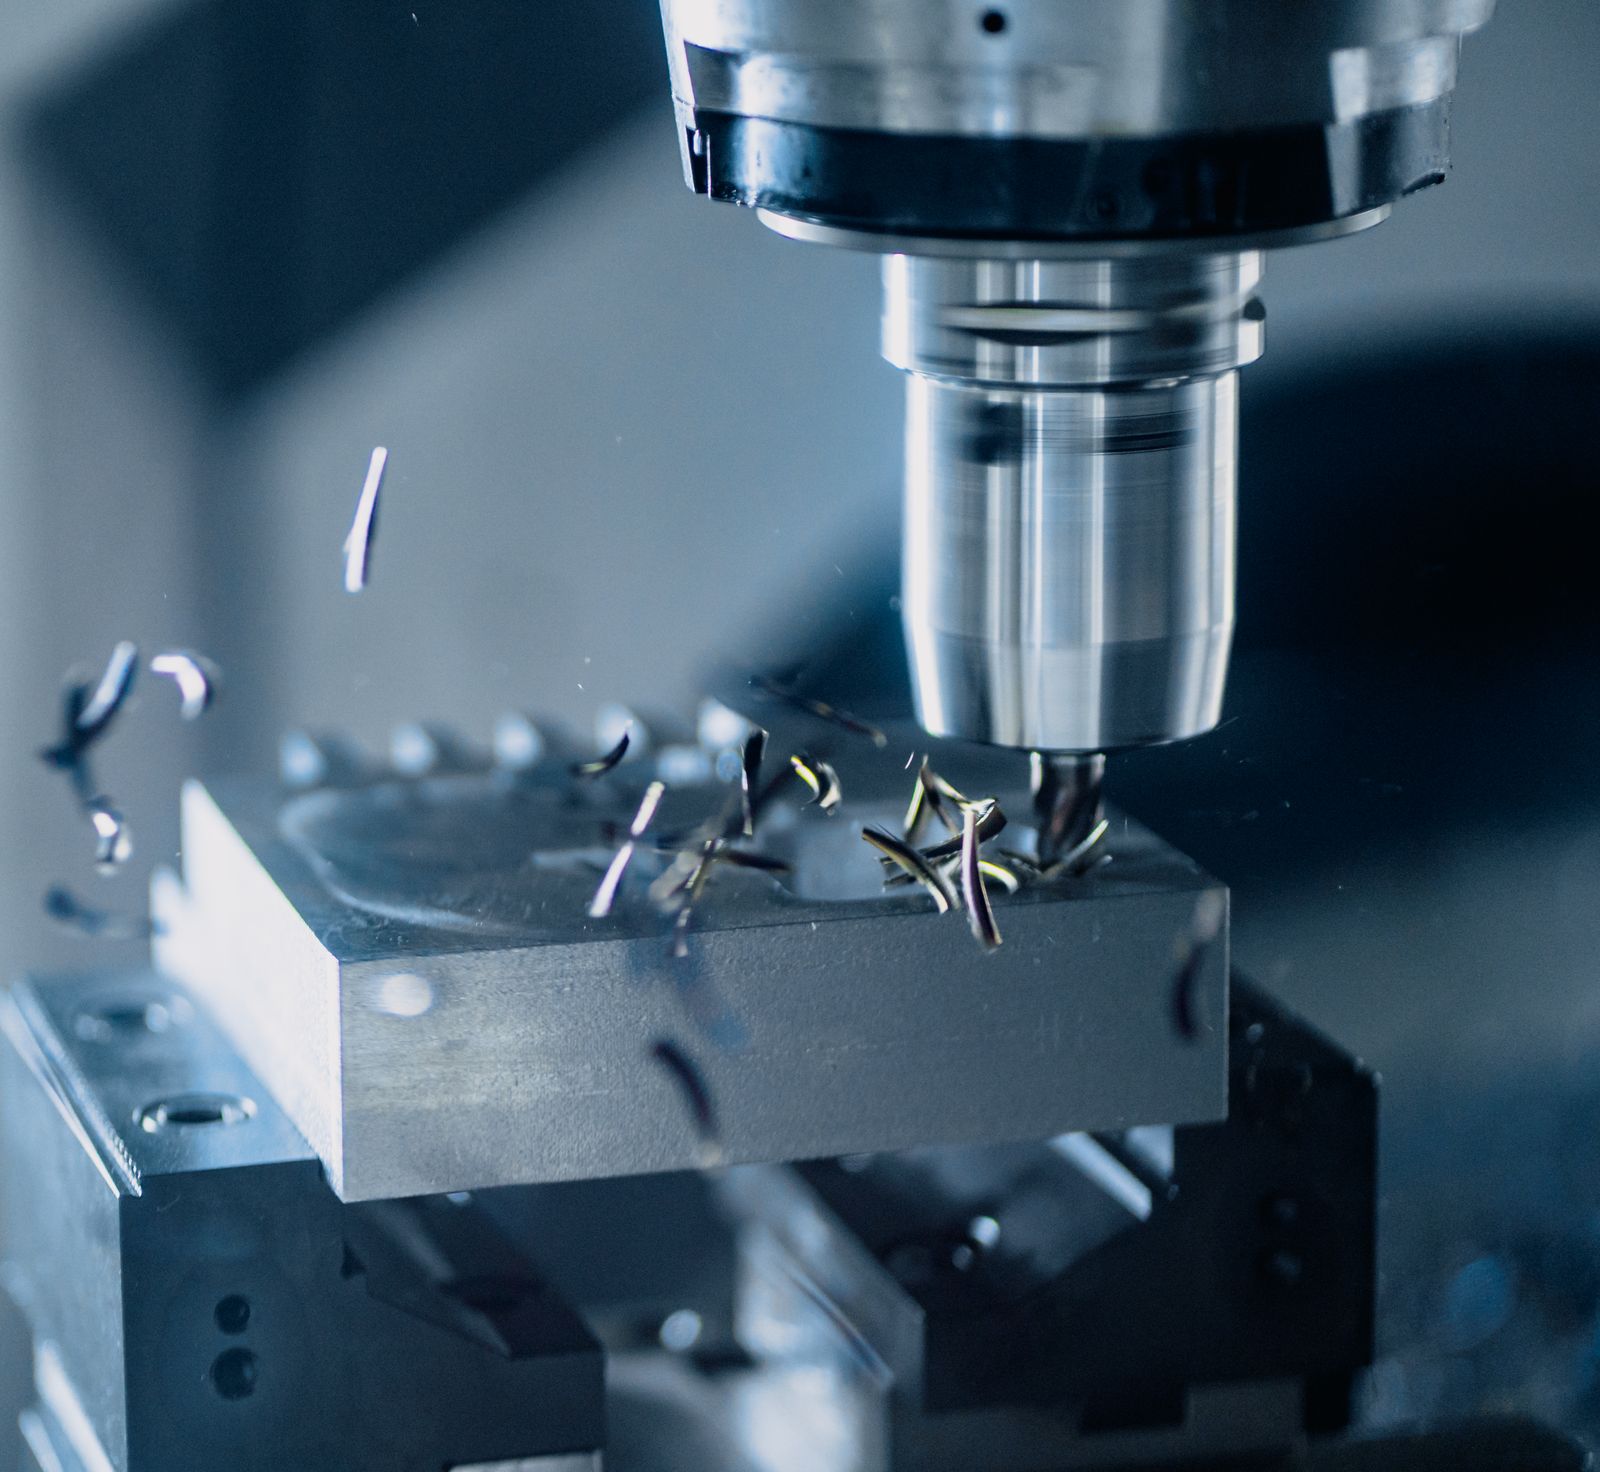
3-eje fresado es el pilar de nuestra celda, pero rara vez es la única operación que necesita una pieza. Coordinamos servicios posteriores para que el cliente vea un solo proveedor responsable, no una lista de subcontratistas.
- Acabado post-mecanizado — granallado, tumble, desbarbado manual, pulido ligero, breaking de borde, y pulido cosmético en casa.
- Anodizado y enchapado — anodizado Tipo II / Tipo III, níquel electroless, zinc, estaño, oro, y enchapado en plata a través de socios calificados.
- Pintura en polvo y húmeda — poliéster, epoxi, sistemas híbridos, coincidencia de color RAL / Pantone, imprimador + capa superior, y capa transparente.
- Tratamiento térmico — temple profundo, cementación, revenido, tratamiento de solución y envejecimiento (p. ej. 17-4 PH H900 / H1025 / H1075).
- Ensamblaje ligero y preparación de kits — instalación de sujetadores, prensado de insertos, sub-ensamblaje y empaque de kits.
- Marcado y grabado láser — números de parte, logotipos, UID, 2D Data Matrix y códigos de trazabilidad.
- Revisión de diseño para manufactura (DFM) — retroalimentación sobre tolerancias, características y selección de materiales antes de cortar virutas.
- Ingeniería inversa — reconstrucción de nube de puntos a CAD para refacciones y herramentales heredados.
- Inspección con CMM y escaneo 3D — verificación completa de GD&T, comparación con CAD y escaneos de ingeniería inversa.
- Coordinación de servicios subcontratados — punto único de contacto para socios de tratamiento térmico, galvanoplastia, anodizado y recubrimiento.
"
Características y tipos de partes comunes
El fresado de tres ejes es más efectivo cuando las características de la pieza son accesibles desde las caras superior o lateral. Soporta una amplia gama de operaciones dentro de una sola preparación, incluyendo refrentado, taladrado, roscado, cajeras, perfilado y acabado. Esto lo hace ideal para piezas prismáticas como carcasas, soportes y bases de moldes. Aunque no puede mecanizar rebajes o superficies complejas de forma libre, su combinación de eficiencia, confiabilidad y bajo costo de herramientas lo convierte en la opción preferida para la mayoría de las tareas de producción diarias.
|
Área |
Lo que puede producir el fresado de 3 ejes |
Ejemplos típicos de piezas |
|---|---|---|
|
Trabajo de superficie |
Refrentado, contorneado, chaflanes y caras de referencia planas. |
Placas base, tapas, paneles, caras de montaje. |
|
Características internas |
Cavidades, huecos, ranuras, canales y formas empotradas. |
Cajas, disipadores de calor, colectores, bloques de fijación. |
|
Características de agujeros |
Agujeros taladrados, roscados, avellanados, avellanados con chaflán y escariados. |
Soportes, placas adaptadoras, cajas de electrónica. |
|
Acabado |
Pasadas finas en superficies seleccionadas; desbarbado antes del acabado. |
Piezas de prototipo y componentes de producción repetida. |
Parámetros Clave del Proceso
Los valores a continuación reflejan la envolvente operativa típica de nuestra celda de fresado de 3 ejes. Las tolerancias indicadas son alcanzables en geometría prismática bien soportada utilizando sujeción de pieza adecuada y herramientas calificadas.
|
Parámetro |
Valor Típico |
|---|---|
|
Tolerancia lineal estándar |
±0.05 mm (±0.002 in); ±0.025 mm sobre pedido; ±0.01 mm para características de tolerancias estrictas |
|
Acabado superficial (tal como se mecaniza) |
Ra 1.6 – 3.2 µm típico; Ra 0.8 µm alcanzable en pasadas de acabado |
|
Tamaño mínimo de característica |
Hasta 0.5 mm de ancho de ranura y ?1.0 mm de agujero con micro herramientas |
|
Envelope máximo de pieza |
Hasta 800 — 500 — 450 mm (3-axis travel, dependiendo de la máquina) |
|
Rango de lote |
1 a 5,000+ piezas; prototipo hasta producción de bajo volumen |
|
Tiempo de entrega |
Prototipos 3–5 días hábiles; producción 7–15 días hábiles |
|
Formatos CAD aceptados |
STEP, IGES, X_T, SLDPRT, DXF, DWG (2D dibujo) y PDF |
|
Plataformas de máquinas |
VMC de 3 ejes, centro de mecanizado vertical con husillo 12,000–24,000 rpm |
Opciones de acabado superficial
- Tal como se mecaniza — Ra 1.6 – 3.2 µm, acabado estándar de fresadora
- Granallado / microesferas de vidrio / óxido de aluminio — textura mate uniforme para preparaciones cosméticas y pre-revestimiento
- Anodizado Tipo II — transparente o teñido, ácido sulfúrico, recubrimiento 5–25 µm típico
- Anodizado duro Tipo III — impregnación con PTFE opcional, 25–75 µm, resistente al desgaste
- Pintura en polvo — sistemas de poliéster, epoxi o híbridos, coincidencia RAL / Pantone
- Pintura líquida — pintura húmeda, imprimador + capa superior, color personalizado
- Galvanoplastia — níquel, estaño, cinc, oro, plata (según especificación)
- Pasivación — ASTM A967 / AMS 2700 para acero inoxidable
- Óxido negro — MIL-DTL-13924, resistencia leve a la corrosión para acero
- Pulido — pulido mecánico o electrolítico para acabado de espejo
- Marcado y grabado láser — logotipos, números de pieza, UID, 2D Data Matrix
Consideraciones de diseño (Consejos de DFM)
- Radios de esquina internos — Mantenga las esquinas internas iguales o mayores que el radio de la fresa de extremo; R — 1.0 mm es preferido para herramientas estándar.
- Tamaños de agujero estándar — Especifique tamaños de broca estándar; evite diámetros de agujero con números impares que obliguen a EDM o cilindrado.
- Espesor de pared — Mantenga — 1.0 mm en aluminio y — 0.8 mm en plásticos; las paredes delgadas se deflectan, vibran y complican la sujeción.
- Profundidad de cavidad — Evite cavidades más profundas que 4— el diámetro de la herramienta sin reducción de paso o herramientas especiales.
- Especificaciones de rosca — Use roscas métricas estándar (M) o unificadas (UNC / UNF); especifique la profundidad de la rosca, no solo la profundidad del agujero.
- Disciplina de tolerancias — Apriete solo las dimensiones funcionales. Deje tolerancias sueltas en características no críticas para mantener los costos bajos.
- Estrategia de datum — Establezca datums de —3–2–1 en el dibujo; esto determina la sujeción y la inspección.
- Undercuts y roscas — Use herramientas estándar; si un undercut no es estándar, espere un cargo por herramienta personalizada.
- Especificaciones de acabado superficial — Especifique el valor Ra con el área de muestreo; aclare si el acabado es antes o después del recubrimiento.
- Formato de archivo — Proporcione un 3D STEP/IGES limpio además de un 2D dibujo con especificaciones críticas.
¿Qué formatos de archivo debo enviar con mi RFQ?
Un archivo 3D neutral (STEP o IGES) además de un 2D dibujo PDF con dimensiones críticas, tolerancias, datums y notas de acabado es ideal. Archivos nativos (SolidWorks, NX, Fusion) son bienvenidos para una revisión más rápida pero no requeridos.
¿Qué acabados pueden manejar internamente vs. subcontratados?
Mecanizado, bead blast, desbarbado básico y pulido ligero se realizan internamente. Anodizado, galvanoplastia, recubrimiento en polvo, pintura, pasivación y óxido negro se envían a socios calificados bajo nuestro sistema de calidad.
Comparación con procesos relacionados
3-ejes de fresado es el proceso de mecanizado CNC más común, pero compite con varios procesos adyacentes. La siguiente tabla ayuda a seleccionar el proceso correcto para una geometría y tolerancia dadas.
|
Aspecto |
3-Ejes de Fresado (este proceso) |
4 / 5-Ejes de Fresado |
Tornería-Fresado / Torno |
|---|---|---|---|
|
Geometría ideal |
Piezas prismáticas con características en caras 1 – 3, forma de placa / bloque / soporte |
Características de múltiples caras, agujeros radiales, superficies complejas, ángulos compuestos |
Partes cilíndricas / rotativas, ejes, bujes, accesorios roscados |
|
Número de configuraciones |
1 – 3 típico |
1 – 2 típico, configuración única para piezas simétricas |
1 típico para piezas axisimétricas |
|
Tolerancia más estricta |
±0.01 mm por revisión |
±0.01 mm en características críticas; perfil más estricto en superficies de forma libre |
±0.01 mm en diámetro con acabado fino |
|
Costo vs. este proceso |
Línea base (costo más bajo para piezas prismáticas) |
+Programación de 20 – 50 %, ciclo más largo, tarifa por hora más alta |
Costo más bajo para piezas axisimétricas, más alto si se requiere fresado extensivo |
|
Cuándo elegir |
Placas planas, soportes, carcasas, tapas; piezas sensibles al costo con características prismáticas |
Piezas multifacéticas, ángulos compuestos, superficies talladas, piezas complejas de una sola configuración |
Piezas tipo eje o manguito, componentes roscados, piezas redondas de gran diámetro |
Estándares y Certificaciones de la Industria
Nuestro sistema de calidad y práctica de mecanizado están alineados con los estándares a continuación. Las certificaciones específicas se referencian en el alcance del proyecto cuando los requisitos del cliente lo demandan.
- ISO 9001:2015 — línea base del sistema de gestión de calidad; la base de todos nuestros procesos de fabricación.
- AS9100D / AS9102 — gestión de calidad aeroespacial; formato de informe de inspección de primera artículo para piezas aeroespaciales.
- ISO 13485:2016 — gestión de calidad de dispositivos médicos, aplicable a piezas médicas y de ciencias de la vida.
- IATF 16949 — gestión de calidad automotriz, alineada con la documentación PPAP y APQP.
- ISO 2768 — tolerancias generales para dimensiones lineales y angulares (clases media / fina / muy fina).
- ASME Y14.5-2018 — norma de dimensionamiento geométrico y tolerancias (GD&T), que incluye el esquema de datums y los marcos de control de características.
- ISO 5459 — datums y sistemas de datums para especificación geométrica.
- ISO 1101 — especificaciones geométricas de producto (GPS), tolerancias de forma, orientación, ubicación y alternancia.
- ASTM A967 / AMS 2700 — pasivación de piezas de acero inoxidable.
- MIL-DTL-13924 — recubrimiento de óxido negro para acero.
- ASTM B851 / MIL-A-8625 — anodizado Tipo II / Tipo III en aluminio.
- RoHS / REACH — cumplimiento de sustancias restringidas para el acceso al mercado europeo.
- Minerales en conflicto (CMRT / RMI) — informe sobre el abastecimiento de estaño, tántalo, tungsteno y oro.
- Datos técnicos controlados ITAR / EAR — y cumplimiento de exportación para piezas relacionadas con defensa cuando aplique.
Embalaje, Envío y Documentación
Las piezas se embalan para proteger las superficies mecanizadas, las roscas y las características de precisión durante el tránsito. La documentación se incluye según el requisito del cliente y se retiene en nuestro sistema de calidad.
- Placas de montaje
- Soportes mecanizados
- Cajas de equipos
- Herramientas y accesorios
Industrias y Aplicaciones
- Aeroespacial — Soportes interiores, herrajes estructurales, componentes de fuselaje de prototipos
- Automotriz — Componentes de motor de prototipos, cajas de baterías de VE, soportes de tablero, tapas de caja de engranajes de prototipos
- Médico y ciencias de la vida — Cajas de equipos, cuerpos de instrumentos, marcos de sistemas de imágenes, prototipos ortopédicos
- Equipo industrial — Tapas de caja de engranajes, placas de montaje, bloques de colectores, protectores de máquinas
- Robótica y automatización — Placas de efector final, soportes de sensores, eslabones de brazos robóticos, componentes de transportadores
- Electrónica y semiconductores — Chasis, disipadores de calor, accesorios de prueba, componentes de guía de ondas
- Energía — Componentes de rastreador solar, herrajes de prototipos de turbinas eólicas, bloques de subensamblaje de petróleo y gas
- Consumo y prototipos — Cajas personalizadas, prototipos mecánicos, unidades de verificación de diseño
¿Se puede mantener ±0.01 mm en cada característica?
Las tolerancias ajustadas se revisan caso por caso. ±0.01 mm es alcanzable en características seleccionadas con una fijación adecuada, control de temperatura y verificación con CMM, pero aplicarlo globalmente genera costos significativos y tiempos de entrega.
¿Se incluye un informe de inspección digital?
Sí. Se incluye un informe de inspección de primera pieza en cada parte nueva, y un informe dimensional final está disponible bajo solicitud para corridas en proceso y de producción.
Factores de costos y tiempo de entrega
El precio unitario cotizado y el tiempo de entrega dependen de un pequeño conjunto de variables bien conocidas. Conocerlas de antemano ayuda a optimizar una parte para manufacturabilidad y reducir el costo total.

