

3 軸CNCフライス加工
3 軸CNCフライス加工とは、コンピュータで制御される減法製造プロセスであり、固体の材料ブロックを完成品へと加工するものです。機械加工中、回転する切削工具が、プログラムされたツールパスに従ってワークから材料を除去します。このプロセスは、平板、ブラケット、ハウジング、カバー、ブロック、機械部品などの試作品や直線形状の部品に一般的に用いられています。
よくある質問
最小ロットはどのくらいから受け付けていますか?
一枚ものの試作品や小ロットのパイロット生産は日常的に行われています。 ~50個以上の数量については、サイクルタイムを一定に保つため、専用治具またはワーク保持具の使用を推奨しています。
配送オプション
- DHL/FedEx/UPS:国際エクスプレス便、 3 – 5営業日でドア・ツー・ドア、完全な追跡サービスと通関手続き対応。
- 航空貨物:重量のある貨物は 5 – 10営業日。コスト重視の貨物については混載も可能です。
- 海上貨物輸送(FCL/LCL)-緊急性の低い生産量には 20 – 35 daysを適用。フルコンテナまたはシェアコンテナでの輸送となります。
- お客様手配の宅配便-ご要望に応じて、お客様指定の宛先へ部品を発送いたします。
- EXW、FOB、CIF、DAP――インコタームズはお客様のご希望に応じて対応いたします。
アクシスモーション | X、Y、Z軸の直線工具移動 |
|---|---|
理想的な幾何学 | プリズム状および直交的な特徴 |
注文モデル | プロトタイプ、少量生産、およびリピート生産 |
入力を確認する | 3D モデル、図面、材料、仕上げ、数量 |
3軸CNCフライス加工とは何ですか?
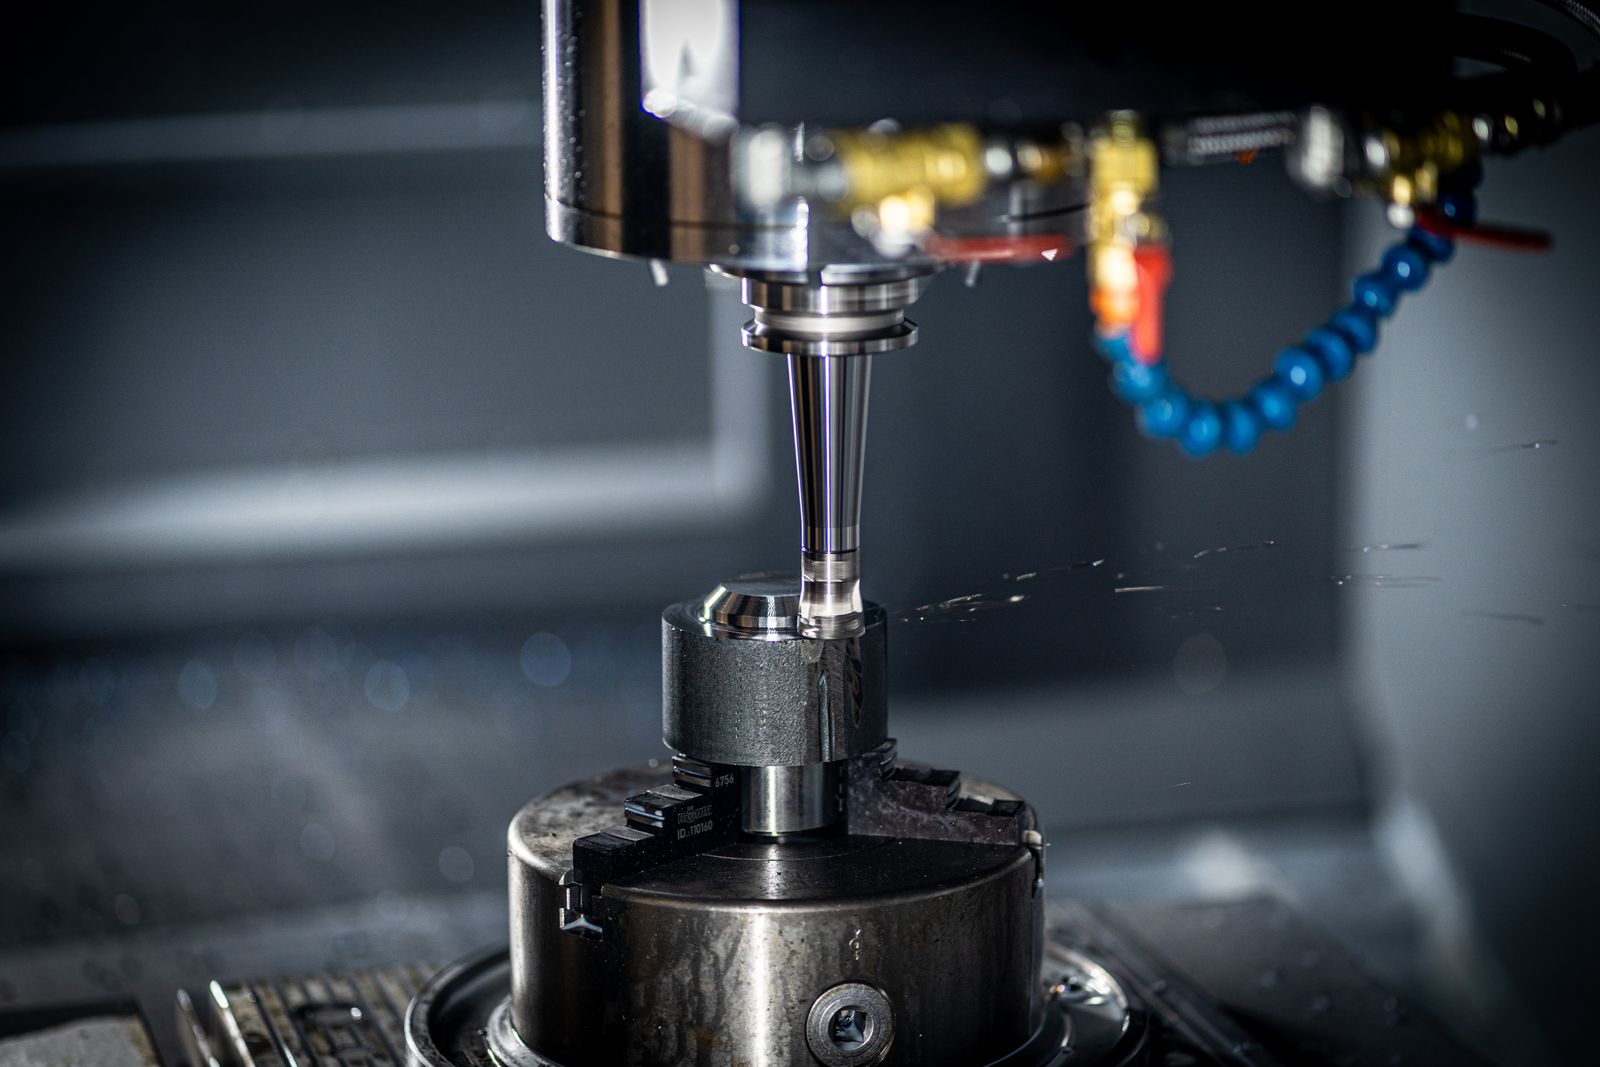
3 軸CNCフライス加工は、コンピュータで制御される減法製造プロセスであり、固体の材料ブロックを完成品へと加工します。回転する切削工具は、機械がX、Y、Zの3つの直線方向に動作しながら、プログラムされた経路に従って材料を除去します。このプロセスは、試作品や平板、ブラケット、筐体、カバー、ブロック、機械部品などの角柱状の部品に一般的に用いられています。
X軸は左右方向の動きを、Y軸は前後方向の動きを、Z軸は上下方向の動きを制御します。これらの動作を組み合わせることで、機械は正確な穴、ポケット、スロット、輪郭、面取り、および平面を加工することができます。デジタルCADモデルまたは技術図面は、同じ作業を一貫して繰り返し実行できるよう、機械用の指令に変換されます。
プロセスが設計から部品へと進む仕組み
01設計入力:2D図面、3Dモデル、材料および重要要件。 | 02 CAMプランニングツールによる選択、ワーク保持、荒加工および仕上げのツールパス。 | 03 CNC加工では、X軸、Y軸、Z軸の動きを制御して、材料をワークから除去します。 | 04 検査では、寸法、ねじ山、表面仕上げおよび最終的な部品の状態が確認されます。 |
|---|
典型的なワークフローは、設計データの確認と、材料、重要寸法、およびワーク固定方法の検討から始まります。CAMソフトウェアは、荒加工および仕上げ加工の加工経路を作成し、材料除去をシミュレーションし、機械用のプログラムを準備するために使用されます。次に、ミリング加工を開始する前に、ワーク材をバイスやクランプ、または専用の治具でしっかりと固定します。
なぜ3軸加工を選ぶのか
コストと設定は? 複雑な多角度形状を有しない部品については、通常、 3軸加工は多軸加工に比べて治具の設定やプログラム作成が簡易です。これにより、標準的な機械設計において効率的な選択肢となり得ます。
再現性? ワークの固定方法とプログラムが確立されれば、同一の加工順序を繰り返しの注文にも適用でき、穴、面、および位置決め基準間の一貫した関係を維持できます。
プロトタイプから量産へ? このプロセスは、金型や鋳造用工具を必要とせずに、初期試作、エンジニアリングサンプル、小ロット部品、および定期的な量産に対応できます。
仕上げのオプション? 機械加工後、部品は材料および最終用途の要件に応じて、アルマイト処理、ブラスト処理、粉体塗装、塗装、めっき、研磨、黒色酸化処理、不動態化処理、またはレーザーマーキングを施されることがあります。
3 アクシスが最適な選択肢である場合
3軸加工は、穴、ねじ山、ポケット、スロット、およびアクセス可能な形状を有する平面状またはブロック状の部品に対して有力な選択肢です。複数の角度付き面を有する設計や、円筒状の本体周囲に設けられた特徴、または取り外しが困難なアンダーカット部がある場合、代わりに4軸加工または5軸加工が必要になることがあります。形状に基づいて加工方法を選定することで、セットアップ回数、製造コスト、およびリードタイムを抑制できます。
デザインチェック? 見積もりを依頼する前に、3D形式のCADファイル、重要な寸法およびねじ情報を記載した図面、材料の材質、数量、要求される表面仕上げ、および検査に関する要件をご提供ください。 |
|---|
当社で加工する材料
当社の3軸セルは、以下の各種部品を日常的に切断しています。鋼材の形態には、板、棒、ビレット、鍛造品があります。
- アルミニウム合金- 6061, 7075, 2024, 5052, 6063, MIC-6鋳造金型用プレート
- ステンレス鋼- 304、304L、 316、316L、 17-4 PH、 2205 デュプレックス
- 炭素鋼および合金鋼 - 1018, 1045, A36, 4140, 4340、工具鋼 O1 / A2
- 真鍮および銅-C360 切削性真鍮、C110 銅、C954 磷青銅
- チタン-グレード2、グレード5(Ti-6Al-4V)、グレード5 ELI
- エンジニアリングプラスチック-POM(デルリン)、PEEK、PTFE、HDPE、ナイロン、ポリカーボネート、ABS、ウルテム
- マグネシウムおよび特殊品目-AZ31マグネシウム、インコネル 625/718はご要望に応じて
標準公差と達成可能な精度
デフォルトの公差方式は、図面で別途指定がない限り、ISO 2768-m(中程度)に準拠します。より厳しい公差設定は、部品のアクセス性、治具、および検査方法に基づいて検討されます。
- 標準線形公差-ミリング加工寸法における±0.05 mm(±0.002 in)
- 精密公差-重要寸法に±0.025 mm(±0.001 in)を適用可能
- 厳しい公差-±0.01 mm(±0.0004 in)(レビューによる)、材料および形状に依存
- 穴径-標準ドリルおよびリーマ;±0.025 mmが実現可能
- 平坦度/平行度-参照面における標準値で 0.03 mm/100 mm
- 位置度/GD&T-ASME Y14.5 またはISO 5459 に準拠した位置度、同軸度および輪郭公差
品質管理・検査
すべての注文は、定められた検査計画に従います。検査の厳しさは、部品の重要度、図面の注記、および顧客の要求事項に応じて段階的に設定されます。
- 初品検査(FAI)-最初の製品に関する 100 %寸法レポート、要望に応じてAS9102形式で提供
- 工程内検査-キャリパー、マイクロメーター、ハイトゲージ、ピンゲージを用いた、重要工程における作業者による測定
- CMM検査-GD&T、複雑な基準系、および部品全体の測定に対応するツァイス社製または同等の三次元測定機
- 表面粗さ測定器-Ra検証用のミツトヨSJ-210 または同等品
- 硬度計-材料の状態および処理後の検証用ロックウェル/ビッカース
- 最終検査報告書-寸法測定結果、材料証明書、仕上げ状態の確認、およびご要望に応じた写真記録
- 材料のトレーサビリティ-各熱処理ロットごとに製造所証明書(MTC)を保管
材料は御社でご用意いただけますか、それとも当社の在庫を送付すればよろしいでしょうか?
どちらのオプションもサポートされています。ほとんどのお客様は、認証済みの材料を当社が調達することを好まれます。これによりサプライチェーンが簡素化され、部品に関する責任の所在が一元化されるからです。
見積もりの取得方法
正確な見積もりをご提示するため、3DのCADモデル、重要な公差および基準面を記載した2Dの図面(PDFまたはDWG形式)、材料の材種、ご希望の数量、表面仕上げまたはコーティングの仕様、検査や書類に関する要件、および目標納期をご送付ください。1営業日以内に、DFMフィードバック、現実的なリードタイム、および単価/合計金額をご提示いたします。複雑な形状の場合、ファイルのやり取りに先立って秘密保持契約(NDA)を締結することも可能です。
プロセスフローおよび製造工程
すべての3軸切削加工オーダーは、原材料から梱包済み部品に至るまで、定められた工程をたどります。具体的な工程の詳細は部品の複雑さやロットサイズに応じて異なりますが、以下の作業手順の順序は、当セルで加工するほとんどの角柱状部品に適用されます。
- 材料の受入検査および照合:入荷した棒材、板材、ビレット、または鍛造品について、購入注文書および材料証明書(MTC)と照らし合わせて確認します。熱処理ロット、グレードおよび寸法は、完全なトレーサビリティのために記録されています。
- 材料の切断・鋸引き — 大型の材料は水平帯鋸を使用してほぼ最終形状に近いブランクへと切断し、クランプおよび端面加工用として各面に1 – 3 mmの機械加工余裕を残します。
- ワーク保持の選定と治具の組み立て:印刷図面に基づき、バイス、ソフトジョー、トウクランプ、真空プレート、または特注治具を選定します。多機能部品については、図面に記載された3-2-1システム上に治具基準が設定されます。
- 面取りおよび上面のクリーンアップ:面取りカッターにより、スケールや鋸引きによる変形を除去し、きれいな基準面と既知のZゼロ位置を設定します。
- 荒加工 – インデクサブルエンドミルを用いた高除去率の荒削りパス、高効率トロコイド加工、またはチップ薄化戦略による加工。選択したカッターおよび材料に対して許容される最大切屑厚さで、材料が除去されます。
- 半仕上げ検査では、サイクルの途中で、重要な基準面およびガイド寸法を、校正済みのノギス、マイクロメーター、高さゲージを用いて確認します。仕上げ通し加工の前に、材料の偏りに対する補正が行われます。
- セミフィニッシュ加工/プレフィニッシュ加工では、壁面および床面を公称寸法から0.1 – 0.2 mmの範囲内まで仕上げ、仕上げ加工に必要な均一な余剰量を残します。
- 穴あけ・タップ加工では、リジッドタッピングまたはねじ切りミリングのサイクルにより、標準穴、タップ穴、およびカウンターシンク穴を加工します。次のセットアップに移る前に、穴の位置が図面と照合されます。
- 仕上げ通し削り――径方向の切込み量と送り速度を低減して行う仕上げ通し削りにより、側面、底面およびリブを最終寸法まで仕上げ、通常Ra 0.8 – 1.6 µmの表面粗さが得られます。
- エッジの面取り/アール加工-すべての鋭いエッジには、図面の指示に従い、チャットミルまたは手作業により、重要な外観部品に対して0.2 – 0.5 mmの面取りまたはアール加工が施されます。
- バリ取りおよび洗浄:手作業によるバリ取り、タンブル仕上げ、またはブラシによるバリ取りで、残留バリを除去します。その後、部品は水系洗浄により冷却液、切りくずおよび油分を除去します。
- 最終検査:最初の1個品については 100 %による初品検査を実施し、その後のロットについては工程内検査または抜き取り検査を実施します。表面粗さ、硬度および臨界寸法を検証し、記録する。
- 表面処理(該当する場合は外部委託):アルマイト処理、めっき、粉体塗装、不動態化処理、またはその他の仕上げ加工は、当社の品質システムに基づき、認定されたパートナーに委託して実施します。
- 包装・出荷:部品はお客様の仕様に従い、個別に包装・袋入れし、ラベルを貼付のうえ梱包いたします。書類が同封されており、出荷は完了しました。
材料特性リファレンス
下表に、当社の3軸セルで一般的に加工される材料の、室温における代表的な物性を示します。数値は業界の参考データであり、実際のロット特性は製造所検査証明書(MTC)によって確認されます。
材料 | 密度(g/cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度(HB) | 加工性(%) |
|---|---|---|---|---|---|
アルミニウム 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
アルミニウム 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
ステンレス 304 | 8.00 | 515 | 205 | 170 | 45 |
ステンレス 316L | 7.99 | 485 | 170 | 160 | 40 |
17-4 pH(H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
炭素鋼 1018 | 7.87 | 440 | 370 | 130 | 70 |
合金鋼 4140 | 7.85 | 655 | 415 | 200 | 55 |
真ちゅう C360 | 8.50 | 400 | 140 | 80 | 100 |
銅 C110 | 8.94 | 220 | 70 | 45 | 85 |
チタングレード 5 | 4.43 | 950 | 880 | 340 | 22 |
デルリン(POM) | 1.41 | 70 | 65 | 120(R) | 150 |
ピーク | 1.32 | 100 | 90 | 85(R) | 90 |
加工性評価は、AISI 1212鋼を基準として 100%とします。プラスチックにおける(R)のHB値は、ブリネル硬度ではなくロックウェル硬度を示します。
何がコストを引き上げるのか
- 材料費―原材料原価、加工性評価、および認証等級(例:医療用、航空宇宙用、原子力用)に対するプレミアム。チタンやインコネルなどの特殊合金は、1キログラムあたりのコストが高く、加工速度も遅い。
- 公差―より厳しい公差(±0.025 mm未満)では、仕上げ切削の速度を落とし、適格な工具を使用するとともに、三次元測定機による検証が必要となり、これらはすべてサイクル時間および検査時間を増加させます。
- バッチサイズ-設定コストはバッチ全体で均等に按分される。試作および少量生産では、1個あたりの準備コスト負担が大きくなります。一方、100個の量産では、この負担が分散されます。
- 形状の複雑さ――深いポケット、薄肉部、小さな内径R、多面形状などの特徴は、より多くの段取り、工具、および長いサイクル時間を必要とします。
- 表面仕上げおよびコーティング—厳しいRa値の指定、鏡面研磨、硬質アルマイト処理、特殊コーティングなどは、二次加工に要する時間と外部委託費用を増加させます。
- 検査およびドキュメンテーション――初品検査、AS9102レポート、PPAP、三次元測定機(CMM)プログラム、ならびに材料証明書の作成には、いずれもエンジニアリングおよび検査に要する工数が追加されます。
- 特殊なワーククランプおよび工具類――カスタム治具、特注エンドミル、特殊切削工具には、ロット全体にわたって均等償却される一時的な費用が発生します。
リードタイムを左右する要因は何ですか?
- 材料調達:6061、 7075、 304、12L14における一般的な棒材のサイズは2 – 5 daysで出荷されます。特殊合金、大型プレート、または認証付き鍛造品については、2 – 4 weeksが必要となる場合があります。
- プログラミングと治具設計――新しい部品の加工では、CAMプログラミングと治具の製作が通常、その作業の主要な部分を占めます。繰り返し部分は既存のプログラムから実行されます。
- CNCのサイクルタイムとは、部品1個あたりの実際の切削時間であり、材料除去量、段取り回数、仕上げパスの回数に比例して変化します。
- 外部委託による工程(アルマイト処理、めっき、粉体塗装、熱処理)は、認定パートナーにおいて所要日数が2 – 7営業日となり、リードタイムに組み込まれています。
- 検査およびドキュメンテーション:フルFAI、AS9102、PPAP、およびCMMプログラムは、部品の複雑さやレポートの範囲に応じて1 – 3 daysを追加することがあります。
- 配送-国際DHL/FedEx 3 – 5 days;海上輸送 20 – 35 days;航空輸送 5 – 10 days。
シナリオ別の一般的なリードタイム
シナリオ | プロトタイプ(1 – 5 pcs) | 低容量(10 – 100 pcs) | 生産数(500個) |
|---|---|---|---|
在庫材料 | 3 – 5営業日 | 5 – 7営業日 | 7 – 12営業日 |
調達する材料 | 5 – 10営業日 | 10 – 15営業日 | 15 – 25営業日 |
外部委託による仕上げ加工(アルマイト処理、めっき、コーティング) | 7 – 12営業日 | 10 – 18営業日 | 18 – 30営業日 |
FAI/AS9102/PPAPの完全なドキュメンテーション付き | 2 – 4営業日 | 1 – 3営業日 | 1 – 2営業日 |
一般的な欠陥とその予防
ほとんどの3軸切削加工の不良は予防可能です。以下のリストでは、角形部品で最も頻繁に見られる故障モードについて、その根本原因と当社が採用している標準的な予防策を示しています。
欠陥 | 原因 | 予防 |
|---|---|---|
チャットマーク | 過度のラジアルインボルブメント、工具の長すぎるオーバーハング、ワーク保持の剛性不足 | ラジアル切込み深さを減らし、工具の突出し長さを短くし、トロコイド加工パスに切り替え、ホルダーをハイブリッド式またはシュリンクフィット式にアップグレードしてください。 |
バリの形成 | 工具の鈍化、出口側の材料の引き裂け、ステンレス鋼およびアルミニウムにおける鋭い切りくず | 鋭利な刃先、適切なエスケープラム、軽いエッジブレイクパス、制御された二次工程としてのタンブルまたはブラシによるバリ取り |
壁のたわみ | 薄い壁面と高い切削抵抗により、ワークがカッターから跳ね上がるように変形する。 | 二面を荒加工し、対向する側面に軽い仕上げ通し加工を施し、裏板または治具のリブ部分は低負荷の適応性クリアランス加工を行う。 |
表面仕上げが悪い | 高い送り速度、低い主軸回転数、積み刃の発生、冷却液不足 | 送りを減らし、回転数を上げ、被膜工具に切り替え、クーラント濃度を確認し、専用の仕上げ通し加工を実行してください。 |
バッチ間での次元のずれ | 機械および部品の熱変位、長時間運転による工具の摩耗、治具の再現性 | ウォームアップサイクル、定期的な工程内検査、工具長補正は摩耗に応じて調整、再現性の高いストップを備えた合格治具 |
工具の破損 | チップの詰まり、過剰な加工条件、材料に適さない工具、摩耗したインサート | 工具を加工材に適したものに選定し、チップ薄切り加工/トロコイダル加工の手法を用い、切りくず排出を確認し、インサートは予定どおり交換してください。 |
切りくず排出の問題 | 深い溝、細長い切りくず、冷却液流量不足、主軸内冷却液なし | 穴あけ・ドリルサイクル、高圧クーラント、エアブロウ、切りくずの流れを改善する段階切削加工 |
熱変形 | 長尺のアルミニウムまたはチタン製サイクルにおける熱の蓄積、非対称な材料除去 | 熱安定化を許容し、反対側の形状で荒加工のバランスを取り、温度管理された冷却液を大量に供給し、冷却後に仕上げ加工を行う。 |
標準包装
- VCI(揮発性防錆剤)バッグ-すべての鋼および鉄製部品に適用し、輸送中および保管中の酸化を防止します。
- 個別フォーム包装または仕切り付きトレイ-機械加工面を接触による損傷から保護します。小型部品用には多キャビティトレイをご用意しています。
- 密封ポリ袋-医療および光学用途向けに、部品を清潔かつ乾燥した状態に保ちます。
- 仕切り付き段ボール箱-生産ラインでの小・中型部品用。
- 特注合板/木材製梱包箱-25 kgを超える大型・重量物または精密部品用で、内部に発泡材のライニングとエッジ保護を施しています。
- ESD対策済み包装-電子機器または半導体装置に組み込まれる部品用。
- ラベリング:すべての外装および内装パッケージに、部品番号、ロット/バッチ番号、数量、材質、顧客参照番号を記載します。
標準ドキュメント
- 適合証明書(C of C)とは、部品が図面どおりに製造され、規定の要求事項を満たしていることを確認するものです。
- 製造所試験証明書(MTC)-各熱処理ロットごとに保管される、製造所発行の原本材料証明書。
- 初品検査レポート(FAI/AS9102)-ロットの最初の部品に関する 100 %寸法レポート。
- 寸法検査レポート-バッチ全体にわたる重要特性の測定値を記録したもの。
- 表面仕上げ報告書-図面にはRa値の記載がありました。
- 原産地証明書(CoO)-該当する場合、通関手続きのために必要です。
- 商業送り状および梱包明細書-標準的な輸出書類です。
- PPAP/APQPパッケージ-自動車業界のお客様向けで、管理計画、PFMEA、および工程能力データを含みます。
関連する機能およびサービス間の連携
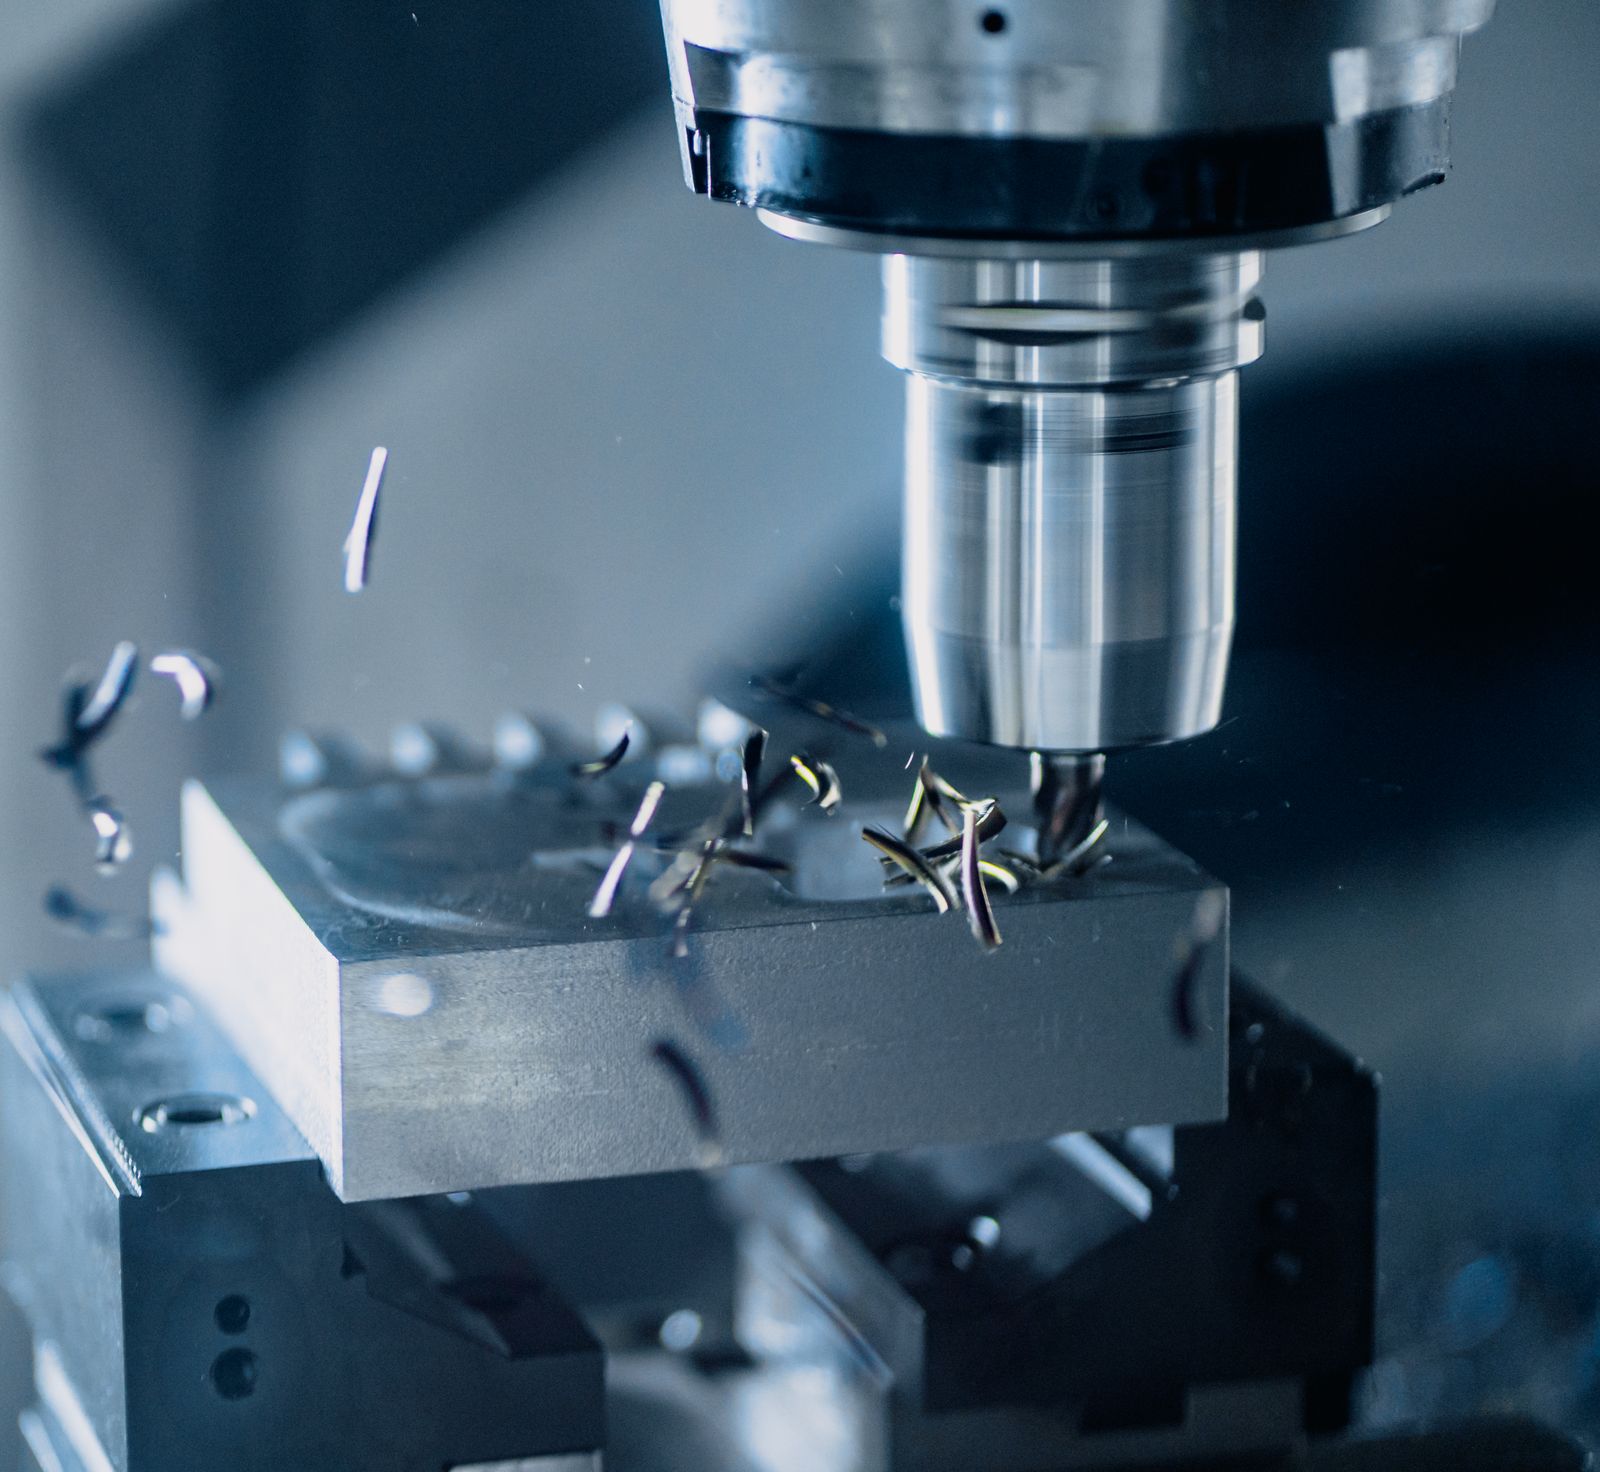
3軸切削加工は当社の工作セルの中核を担っていますが、部品に必要な工程はそれだけであることはほとんどありません。当社は下流のサービスを一元的に調整し、お客様には複数の下請業者のリストではなく、責任の一元化された単一のサプライヤーとして対応いたします。
- 機械加工後の仕上げ工程として、ブラスト処理、タンブル処理、手作業によるバリ取り、軽い研磨、エッジ面取り、および外観用のバフ研磨を社内で実施しています。
- アルマイト処理およびめっき加工:認定パートナーを通じて、II種/III種アルマイト処理、無電解ニッケルめっき、亜鉛めっき、スズめっき、金めっき、銀めっきを実施しています。
- 粉体塗装および液状塗装:ポリエステル系、エポキシ系、ハイブリッド系の各種システムに対応し、RAL/Pantoneによる色合わせ、プライマー・上塗り、クリアコートを施します。
- 熱処理-通し焼入れ、表面硬化、焼戻し、固溶処理および時効処理(例: 17-4 PH H900 / H1025/H1075)。
- 軽作業組立およびキッティング:ファスナーの取り付け、インサートプレス、部品の小組み立て、およびキットの梱包。
- レーザーマーキングおよびレーザー彫刻:部品番号、ロゴ、UID、2D データマトリックス、およびトレーサビリティコード。
- 製造性設計(DFM)レビュー:切削加工前の公差、部品形状、材料選定に関するフィードバックを行います。
- リバースエンジニアリング-旧型部品および金型のための点群データからCADへの再構築。
- CMM検査および3Dスキャン — 全面的なGD&T検証、CAD比較、およびリバースエンジニアリング用スキャン
- 下請けサービスの調整業務 – 熱処理、めっき、アルマイト処理、コーティング各パートナーとの窓口を一本化します。
「
共通の機能と部品タイプ
3軸加工は、部品の形状が上面または側面からアクセス可能な場合に最も効果的です。面取り、穴あけ、タップ加工、ポケット加工、輪郭加工、仕上げ加工など、幅広い加工を1つのセットアップで行うことができます。これにより、筐体、ブラケット、金型ベースなどのプリズム形状の部品に最適です。アンダーカットや複雑な自由形状の加工には対応できませんが、その効率性、信頼性、低コストの金型費用という特長により、日常的な生産作業の大部分において最も適した選択肢となっています。
エリア | 3軸加工で製造可能な製品 | 典型的な部品例 |
|---|---|---|
表面作業 | フェーシング、コンターフライス加工、面取り、および平面基準面。 | ベースプレート、カバー、パネル、取り付け面。 |
内部機能 | ポケット、空洞、スロット、チャンネル、および凹状の形状。 | 筐体、ヒートシンク、マニホールド、治具ブロック。 |
穴の特徴 | 穴あけ加工、ねじ切り加工、段付き穴加工、皿穴加工、および拡孔加工された穴。 | ブラケット、アダプタープレート、電子機器用筐体。 |
仕上げ | 選択した面での精密な通し加工;仕上げ前のバリ取り。 | 試作部品および量産部品。 |
主要プロセスパラメーター
以下の数値は、当社の3軸マシニングセルの一般的な稼働範囲を示しています。記載の公差は、適切なワーク保持具と認証済み工具を用い、十分に支持された角柱形状において達成可能です。
パラメーター | 典型的な値 |
|---|---|
標準線形公差 | ±0.05 mm(±0.002 in);ご要望に応じて±0.025 mm;高精度仕様には±0.01 mm |
表面仕上げ(機械加工後) | Ra 1.6 – 3.2 µm は一般的な値;Ra 0.8 µm は仕上げ加工で達成可能 |
最小特徴サイズ | スロット幅が0.5 mmまで狭くなり、そして? マイクロ工具による1.0 mm穴 |
最大部品エンベロープ | 最大800 — 500 - 450 mm(3軸の移動量、機種により異なる) |
バッチ範囲 | 1から5,000個;試作から小ロット生産まで |
リードタイム | プロトタイプ:営業日数3–5日、量産:営業日数7–15日 |
受け入れられるCAD形式 | STEP、IGES、X_T、SLDPRT、DXF、DWG(2D図面)およびPDF |
機械プラットフォーム | 3軸VMC、12,000–24,000 rpm主軸を備えた垂直マシニングセンタ |
表面仕上げのオプション
- 機械加工面仕上げ-Ra 1.6 – 3.2 µm、標準的なミル仕上げ
- ビードブラスト/ガラスビーズ/酸化アルミニウム-化粧仕上げおよび下地処理用の均一なマット仕上げ
- II種アルマイト加工-透明または着色、硫酸系、標準的な5–25 µmの皮膜
- ハードアノダイズドIII型-PTFE含浸オプション、 25–75 µm、耐摩耗性
- 粉体塗装-ポリエステル系、エポキシ系、またはハイブリッド系、RAL/パントンの色合わせ対応
- 液体塗装-湿式塗装、プライマー上塗り、カスタムカラー
- 電気めっき-ニッケル、スズ、亜鉛、金、銀(仕様書に基づく)
- 不動態化処理-ステンレス鋼用ASTM A967 / AMS 2700
- 黒色酸化処理-MIL-DTL-13924、鋼材に対する緩やかな耐食性
- 研磨加工-機械研磨または電解研磨による鏡面仕上げ
- レーザーマーキングおよびレーザー彫刻-ロゴ、部品番号、UID、2D データマトリックス
設計上の考慮事項(DFMのヒント)
- 内側のコーナー半径は、エンドミルの半径以上に保ってください。標準工具ではR- 1.0 mmを推奨します。
- 標準穴径 – 標準のドリルサイズを指定し、EDM加工やボーリング加工が必要になる奇数径の穴は避けてください。
- 壁厚は、アルミニウムでは 1.0 mm、プラスチックでは 0.8 mmを維持してください。薄い壁面はたわみやすく、振動しやすく、治具の固定も複雑になります。
- ポケットの深さ:段付き加工や特殊工具を使用しない場合、工具径の4倍を超える深さのポケットは避けてください。
- ねじ呼び径の表記:標準メートルねじ(M)またはユニファイねじ(UNC/UNF)を用い、穴の深さではなく、ねじの有効長を明記してください。
- 公差管理-機能寸法のみを厳密に管理する。コストを抑えるため、重要でない部品には余裕公差を設定してください。
- データム戦略-図面に3–2~1のデータムを設定する。これにより、治具および検査が決定される。
- アンダーカットおよびねじ山加工については、標準カッターをご使用ください。アンダーカットが規格外の場合は、特注工具料金が発生します。
- 表面仕上げの記載について:Ra値には測定領域を明示し、その仕上げがコーティング前か後かを明確に記してください。
- ファイル形式:クリーンな3D形式のSTEPまたはIGESデータに加え、重要な寸法記入を施した2D形式の図面を提出してください。
RFQにはどのファイル形式を添付すればよいですか?
中立的な3D形式のファイル(STEPまたはIGES)に加え、重要な寸法、公差、基準面および仕上げに関する注記を記載した2D形式のPDF図面が理想的です。より迅速なレビューのため、ネイティブファイル(SolidWorks、NX、Fusion)も受け付けておりますが、必須ではありません。
社内で対応できる仕上げ加工と、外部委託する仕上げ加工にはどのようなものがありますか?
機械加工後、ビードブラスト処理、基本的なバリ取りおよび軽い研磨は社内で行います。アルマイト処理、めっき、粉体塗装、塗装、不動態化処理、黒色酸化皮膜処理は、当社の品質システムに基づき、認定されたパートナーに委託しています。
関連プロセスとの比較
3軸加工は最も一般的なCNC切削加工プロセスですが、いくつかの近接する加工プロセスとも競合しています。以下の表は、特定の形状および公差に適した加工方法を選定する際に役立ちます。
側面 | 3軸加工(このプロセス) | 4 / 5軸加工 | ターンミル/旋盤 |
|---|---|---|---|
理想的な幾何学 | 1 – 3面に特徴を持つプリズム状部品、プレート/ブロック/ブラケット形状 | マルチフェイス機能、放射状穴、スカルプチャードサーフェス、複合角度 | 円筒形/回転部品、シャフト、ブッシュ、ねじ付き継手 |
セットアップの数 | 1 – 3 典型的な | 1 – 2 対称部品における典型的な単一セットアップ | 1 軸対称部品に典型的な |
最も厳しい公差 | レビューによる±0.01 mm | ±0.01 mmによる重要機能の実現;自由形状面におけるよりスリムなプロファイル | 直径に対する±0.01 mmによる精密仕上げ |
コストとこのプロセスの比較 | ベースライン(プリズム部品の最低コスト) | 20 – 50 %プログラミング、サイクルが長く、時給が高い | 軸対称形状の部品はコストが低く、広範な切削加工が必要な場合はコストが高くなる。 |
いつ選ぶか | 平板、ブラケット、筐体、カバー;プリズム形状を有するコスト重視の部品 | 多面体部品、複合角度、造形された表面、複雑なワンセットアップ部品 | シャフトまたはスリーブ形状の部品、ねじ付き部品、大径の円筒形部品 |
業界標準および認証
当社の品質システムおよび機械加工プロセスは、以下の基準に準拠しています。顧客の要求がある場合、プロジェクトの範囲内で特定の認証について言及します。
- ISO 9001:2015-品質マネジメントシステムのベースライン;当社のすべての製造プロセスの基盤です。
- AS9100D / AS9102-航空宇宙分野の品質管理;航空宇宙部品向け初品検査レポート書式。
- ISO 13485:2016-医療機器の品質マネジメントに関する規格で、医療機器およびライフサイエンス分野の部品に適用されます。
- IATF 16949-PPAPおよびAPQPのドキュメントに準拠した自動車品質マネジメント。
- ISO 2768-線形寸法および角度寸法の一般公差(中級/精密/超精密クラス)。
- ASME Y14.5-2018-データム体系および特徴制御枠を含む幾何公差(GD&T)規格。
- ISO 5459-幾何公差の基準および基準系。
- ISO 1101-製品の幾何特性仕様(GPS)、形状・方位・位置および振れの公差設定。
- ASTM A967 / AMS 2700-ステンレス鋼部品の不動態化処理。
- MIL-DTL-13924-鋼材用黒色酸化皮膜。
- ASTM B851 / MIL-A-8625-アルミニウムへのII種/III種アルマイト処理。
- RoHS/REACH対応――欧州市場へのアクセスに必要な規制物質の遵守。
- 紛争鉱物(CMRT/RMI)―スズ、タンタル、タングステン、金の調達に関する報告義務
- ITAR/EARの規制対象となる技術データおよび、該当する場合には防衛関連部品に関する輸出法令遵守。
包装、配送および書類
部品は、輸送中に機械加工面、ねじ山および精密部品を保護するよう梱包されています。文書類はお客様の要件に従い同封し、当社の品質システムに保管されています。
- 取り付け板
- 機械加工されたブラケット
- 機器筐体
- 工具および治具
産業と用途
- 航空宇宙分野-内装用ブラケット、構造用金具、試作機体部品
- 自動車分野-試作エンジン部品、EV用バッテリーケース、ダッシュボードブラケット、試作ギアハウジングカバー
- 医療・ライフサイエンス分野-機器筐体、計測器本体、画像処理システムフレーム、装具プロトタイプ
- 産業用機器-ギアボックスカバー、取り付けプレート、マニホールドブロック、機械用保護カバー
- ロボティクス&オートメーション-エンドエフェクタープレート、センサーマウント、ロボットアームリンク、コンベヤー部品
- 電子機器・半導体-シャーシ、ヒートシンク、試験治具、導波管部品
- エネルギー分野:太陽追尾装置の部品、風力タービン試作機用継手、石油・ガス向けサブアセンブリブロック
- コンシューマーおよびプロトタイピング-カスタム筐体、機械的プロトタイプ、設計検証ユニット
すべての機能で±0.01 mmを維持できますか?
厳しい公差については、個別に検討されます。 ±0.01 mmは、適切な治具の使用、温度管理、および三次元測定機による検証を施せば、対象となる特定の寸法で達成可能ですが、これを全工程に適用すると、コストとリードタイムが大幅に増加します。
デジタル検査報告書は含まれていますか?
はい。すべての新規部品には初品検査レポートが添付されており、工程中および量産時の寸法検査レポートはご要望に応じて提供いたします。
コストドライバーおよびリードタイム要因
提示された単価およびリードタイムは、よく理解されている少数の変数によって決定されます。事前にそれらを把握することで、部品の製造性を最適化し、総コストを削減できます。

