

5 軸CNCフライス加工
複雑な曲面、複合角度、アクセスが困難な箇所、および複数の面にまたがる重要な寸法関係に対応するための多軸CNCフライス加工。
よくある質問
コストドライバーおよびリードタイム要因
5軸加工は、3/ 4軸に比べてプログラミングコストやサイクルコストが高くなりますが、複数の段取り替えを省略することも可能です。コスト要因を理解することで、どのタイミングで3軸加工機が適切な投資であるかを判断するのに役立ちます。
配送オプション
- DHL/FedEx/UPS-国際エクスプレス、 3 – 5営業日でドア・ツー・ドア、完全な追跡サービスと通関手続き対応。
- 航空貨物- 5 – 10 営業日(重量のある貨物または混載貨物の場合)。
- 海上貨物輸送(FCL/LCL)―緊急性の低い生産ライン向けの 20 – 35 days。
- お客様手配の宅配便-ご要望に応じて、お客様指定のアカウントへ部品を発送いたします。
- EXW、FOB、CIF、DAP――インコタームズはお客様のご希望に応じて対応いたします。
アクシスモーション | 直線軸X、Y、Zに加え、2つの回転軸 |
|---|---|
理想的な幾何学 | 複雑な曲面および複合角度の形状 |
計画の重点 | 工具のアクセス、ワーク保持、および重要な関係性 |
入力を確認する | ネイティブまたはニュートラルな3Dモデルに注釈付き図面を追加 |
プロセスフロー
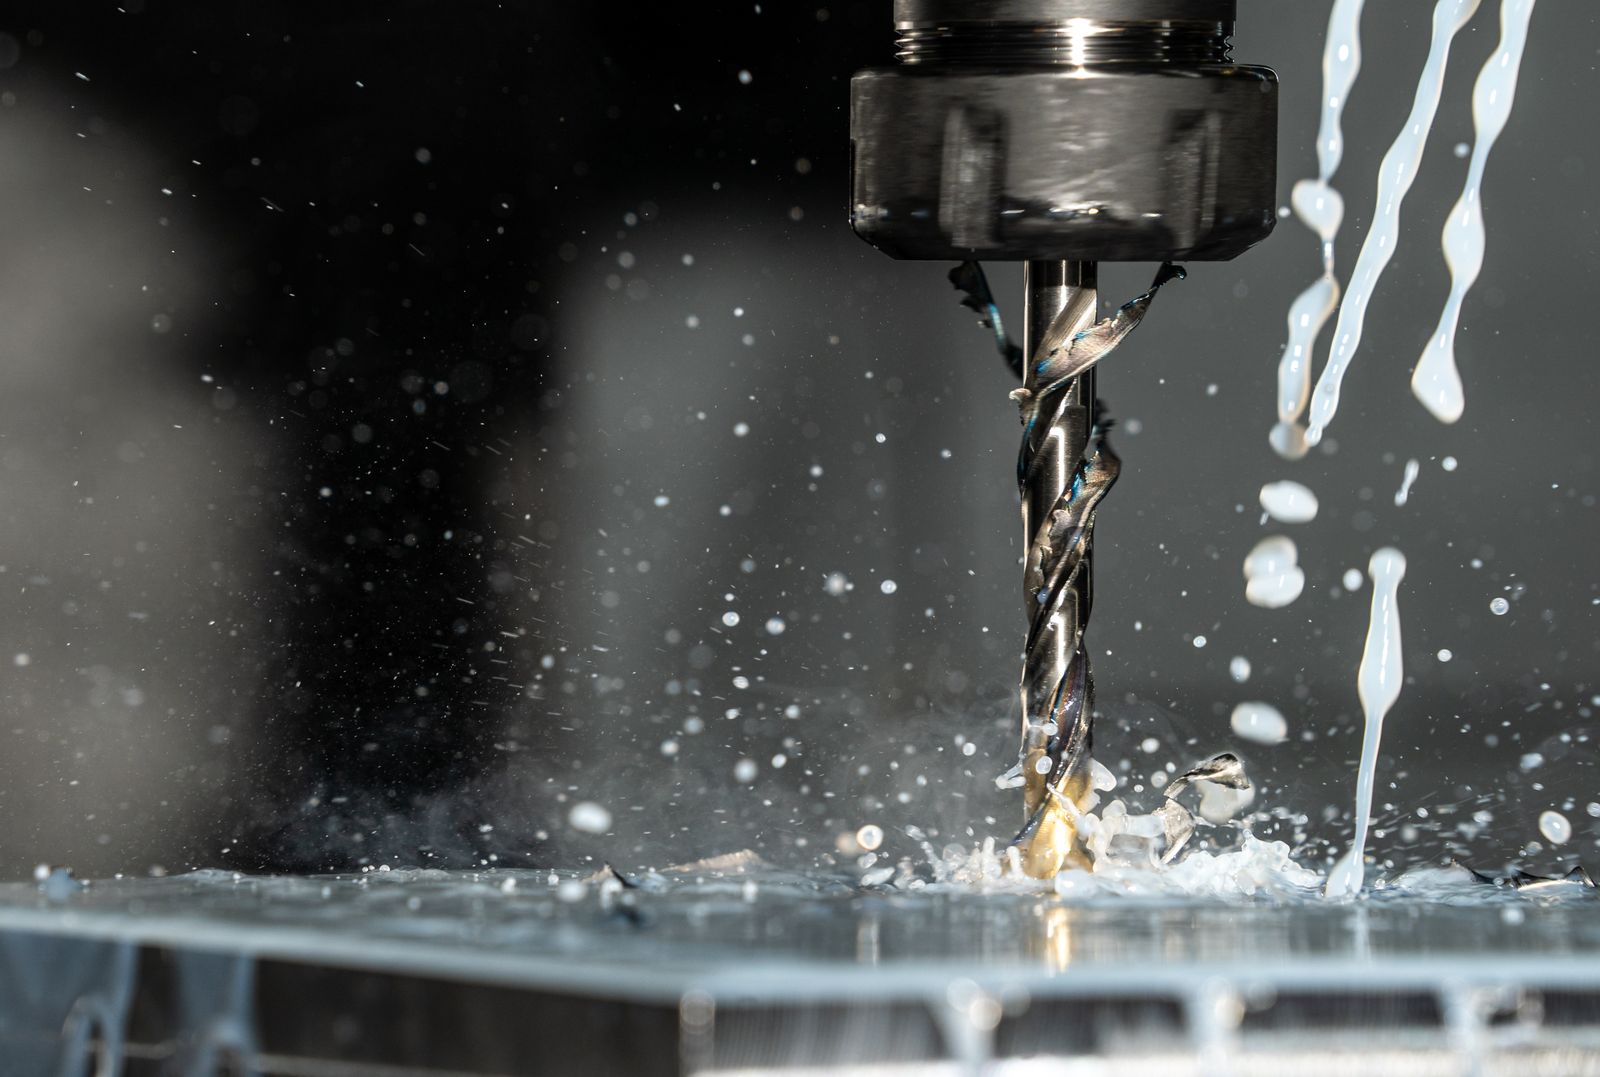
加工順序は、部品の機能基準面、特徴へのアクセス性、材料の挙動、および要求される検査方法を考慮して計画する必要があります。詳細な加工経路は、最終的には実際の機械構成、ワーク保持具、工具の可用性、および生産数量によって決定されます。
プロセス段階 | 目的 |
|---|---|
1。入力レビュー | 3Dモデル、図面、材料、重要寸法、基準面、数量、および仕上げ要件を確認してください。 |
2。セットアップ計画 | ワーク保持方法、基準面戦略、切削工具、加工順序、およびすべての機能形状へのアクセスを選択します。 |
3。機械加工 | 機械加工計画は、まず3Dモデルのレビュー、重要基準面の特定、および工具アクセス解析から始まります。CAMプログラミングでは、干渉回避、ワーク保持、工具長、および被削面に対する切削工具の向きを考慮しながら、荒加工、中仕上げ、仕上げの加工経路を定義します。 |
4。検証 | 品質計画では、複雑な表面同士の関係性、角度付き形状の位置、肉厚、輪郭公差、および完成品の検査に用いられる基準面が一般的に重視されます。機能寸法は、過度に厳しい公差を一律に適用するのではなく、明確に記載すべきです。 |
設計意図
5軸加工は、製造性を考慮して設計する必要があります。重要な面を特定し、工具のアクセスを確保するための適切なRを設け、不要に深く狭いポケットは避けるとともに、薄肉部や振動に敏感な箇所については検討段階の早い段階で必ず協議してください。
エンジニアリングの入力? 3D CADモデル、重要な公差および基準面を記載した図面、材料の材質、要求数量、表面仕上げ、ならびに検査や包装に関する要件をご提供ください。 |
|---|
部品の形状と材料
材料の選定
このプロセスは、アルミニウム、鋼材、ステンレス鋼、真鍮、銅、チタン、およびエンジニアリングプラスチックに適用できます。材料の選択は、主軸負荷、工具の選定、熱管理、ワークの支持、および仕上げ加工の戦略に影響を与えます。
材料グループ | 考慮すべき点 | 選定の一般的な理由 |
|---|---|---|
アルミニウム | 加工性、熱による変位、外観仕上げ。 | 軽量な筐体、ブラケット、固定具、熱管理部品。 |
スチール&ステンレス | 強度、耐食性、耐熱性、切りくずの制御。 | 産業用、構造用、流体システム用の精密機械部品。 |
真鍮、銅、チタン | 導電性、耐食性、強度重量比、コスト。 | 継手、電気部品、高性能または特殊な部品。 |
エンジニアリングプラスチック | 剛性、温度、化学的環境、バリの抑制。 | 断熱性、軽量、試作品、摩耗部品または流体接触部品。 |
材料に関する注意事項? 材料はまず、機能上の要求に照らして選定されなければならない。次に、切削性、耐熱性、耐食性、重量、コスト、および求められる表面処理を総合的に検討する必要があります。 |
技術計画と品質
制作前
製造性レビューでは、公差体系が機能していること、指定された材料が入手可能であること、ワーク保持具によって重要な面へのアクセスが確保されていること、および測定計画がすべての要求事項を曖昧さなく検証できることを確認する必要があります。組立インターフェースが重要な場合は、嵌合部品の情報またははめあい条件を記載してください。
デッサンの練習? 機能にとって重要な寸法を明示してください。最終組立品の嵌合、運動、シール性、または位置合わせを制御する要素が限られている場合、不必要に厳しい一般的な公差を設定することは避けてください。 |
|---|
アプリケーションコンテキスト
航空宇宙、医療、ロボティクス、エネルギー、電子工学、高度な金型技術、および高性能製品の開発は、5軸加工の一般的な応用分野です。
アプリケーションファミリー | プロセスが価値を付加する場所 |
|---|---|
プロトタイプおよび製品開発 | より大規模な生産決定に先立ち、機能部品、レビュー用サンプル、または工程ルートの妥当性確認が必要な場合に有効です。 |
産業用および自動化機器 | 耐久性のあるカスタムハードウェア、固定具、筐体、インターフェース、シャフト、通路、および組立用機能をサポートします。 |
精度の高い規制対象機器 | 明確な基準面、材料仕様、検査要件および管理された仕上げ処理によって文書化しなければならない形状をサポートします。 |
別のプロセスを選択するタイミング
工具が多方向から接近しなければならない場合、または複数の複雑な面同士の位置関係を厳密に維持する必要がある場合には、5軸加工を使用してください。より単純なプリズム形状の部品は、3軸または4軸の工作機械で加工した方が経済的である場合があります。
引用チェックリスト? RFQには、モデルおよび図面ファイル、材料の材質等級、発注数量、材料証明書の要否、仕上げ要件、重要寸法・特性、および目標納期を必ず記載してください。 |
|---|
主要プロセスパラメーター
以下の数値は、当社の5軸マシニングセルの一般的な動作範囲を示しています。工具長さ、オーバーハング量およびワーク保持方法は、再固定を行わずに重要な面に到達できるよう、ツールパスにあらかじめ計画されています。
パラメーター | 典型的な値 |
|---|---|
軸の設定 | 3 直線軸(X/Y/Z) 2 回転軸(通常はA軸・C軸またはB軸・C軸) |
トラニオンテーブルの直径 | 200 – 630 mm、機種によって異なる |
回転軸の精度 | ±0.005- - ±0.01- 調整済みのダイレクトドライブ軸でのインデクシング |
標準線形公差 | ±0.05 mm;重要機能に関する±0.025 mm;レビューによる±0.01 mm |
表面仕上げ(機械加工後) | Ra 0.8 – 3.2 µm、切削工具および材料に応じて |
最大部品エンベロープ | 最大1,000 — 800~ 600 mm、機種依存 |
バッチ範囲 | 1から1,000個;エンジニアリング主導の量産 |
リードタイム | プロトタイプ:営業日数5–10日、量産:営業日数15–25日 |
受け入れられるCAD形式 | STEP、IGES、X_T、SLDPRT、CATIA、NXのネイティブファイルも対応可能です。 |
機械プラットフォーム | 高回転主軸(12,000–30,000 rpm)を備えた同時4軸VMC/HMC |
当社で加工する材料
5軸の業務は、あらゆる材料分野を網羅しています。カッター、ホルダー、およびツールパスは、各材料群に合わせて選定され、サイクル時間と工具の摩耗を予測可能に保ちます。
- アルミニウム合金- 6061, 7075, 2024, 5052, 6063, A201鋳造板
- ステンレス鋼 - 304、 316、 17-4 PH、 15-5 PH、 2205 デュプレックス、 321
- 炭素鋼および合金鋼- 1018、 1045、 4140、 4340 プレハードン、A36
- チタン-グレード2、グレード5(Ti-6Al-4V)、グレード5 ELI
- ニッケルおよび耐熱合金-インコネル625、インコネル718、モネル400、ハステロイC276
- 真鍮、銅、青銅-C360 真鍮、C110 銅、C954 アルミ青銅
- マグネシウム-AZ31、AZ91(粉塵抑制対策あり)
- エンジニアリングプラスチック-PEEK、PEI(ウルテム)、デルリン、PTFE、ポリカーボネート
- 金型材料-金型インサート用の硬化鋼、H13、D2、A2、S7
標準公差と達成可能な精度
5軸の作業は通常、GD&Tの指示に従って指定されます。ISO 2768-mはデフォルトの公差方式ですが、ほとんどの 5 軸部品では要素ごとの指示が必要となるため、実際の制限は図面に依存します。
- 標準線形公差-±0.05 mm
- 精密公差-重要寸法で±0.025 mm
- 厳しい公差-±0.01 mm(レビューによる)、材料、特徴寸法、工具のアクセス状況に依存
- 複雑な輪郭におけるプロファイル公差は、 0.05 mmが一般的であり、アルミニウムでは 0.02 mmが達成可能です。
- 角度位置決め-±0.02-キャリブレーション済みのダイレクトドライブ式回転軸で一般的
- GD&Tサポート-ASME Y14.5-2018 およびISO 5459 データム体系
品質管理・検査
5軸部品では、異なる面に位置する形状要素間に重要な幾何公差関係が存在することが多いため、検査は単なる手動ゲージによるチェックではなく、CMMを用いたGD&Tの検証を中心に構成されます。
- 初品検査(FAI)― 100 %寸法レポート、AS9102形式で提供可能です
- CMM検査-ザイス社製または同等品、CAD比較およびGD&Tの全項目検証を実施
- 3Dスキャン-複雑な自由形状表面、特に医療および航空宇宙分野向けのオプションの光学スキャン
- 表面粗さ測定器-ミツトヨSJ-210 または同等品
- 硬度計-材質状態および熱処理の確認用ロックウェル/ビッカース/ブリネル
- 工程内検査-重要な作業工程において、校正済みの手工具を用いて行う
- 最終検査報告書-要望に応じて、全寸法記録、材料証明書、仕上げ記録および写真を提供します。
インコネルやチタンのような特殊合金はどうでしょうか?
両方ともサポートされています。工具、送り速度、切削速度および刃の食入量は材料に応じて計画され、工具寿命と表面粗さを一定に保つため、冷却液の使用戦略や切りくず排出についても検討されます。
見積もりの取得方法
3D形式のモデル(STEP/IGES、またはネイティブCAD形式)、GD&T記載のある2D形式の図面(PDF/DWG)、材料の材種、ご希望の数量、仕上げまたは表面処理の仕様、検査要件、および目標納期をご送付ください。1営業日以内に、DFMフィードバック、リードタイム、および単価/合計金額をご返信いたします。複雑な形状の場合は、ファイルのやり取りに先立って秘密保持契約(NDA)を締結することができます。
プロセスフローおよび製造工程
5軸同時加工により、切削工具は一度のセットアップでほぼ任意の角度から被加工部にアクセスできます。以下のワークフローは、CAMシミュレーションから最終検査に至るまで、これらの工程をどのように計画・実行するかを示しています。
- 設計インテークおよびDFMレビューでは、3Dモデルについて、工具アクセス、干渉のない工具軌跡、および基準点戦略が検討されます。 5軸のヘッドでは加工できない箇所は、事前に警告されます。
- 材料の受入検査および確認:入荷した棒材、板材、ビレット、鍛造品、またはネアネット形状の前工程品について、発注書および製造試験証明書(MTC)と照合し、全熱処理ロットのトレーサビリティを確保します。
- 材料の切断では、帯鋸または研削鋸を用いて、ほぼ最終形状に近いブランクへと材料を切断し、加工されるすべての面に所定の機械加工余裕を残します。
- ワーク保持の選定と治具の組み立てでは、図面やモデルに基づいて、真空治具、カスタムソフトジョーの組み合わせ、モジュール式クランピングシステム、またはトランニオンチャックが選択されます。選択された基準面に、3-2-1 データが設定されます。
- CAMプログラミングおよびシミュレーション:ツールパスはMastercam、Fusion 360、またはNXでプログラムし、その後、機械全体のシミュレーションで検証します。工具長さ、ホルダーのクリアランス、および回転軸の制限が、部品の包絡線に対してチェックされます。
- データムプロービングおよびワークオフセット—マシニングセンタ上で実施するプローブ測定により、最初の切削加工前に、ワーク原点、旋回軸中心線、および回転軸のゼロ位置を確実な精度で設定します。
- 荒加工(3 2インデックス)― 高効率荒加工、トロコイダル加工、またはプランジ荒加工の手法を用い、ワークを所定の作業角度にインデックスして、大量の材料除去を行います。
- 半仕上げ検査では、仕上げ加工前にパイロット寸法、基準面の位置合わせ、および最も重要な特徴が確認されます。
- セミ仕上げ加工では、荒加工と同様のインデックス方式を用いて、壁面および床面を公称寸法まで0.1 – 0.2 mmの範囲内に仕上げ、同時仕上げ工程に向けて均一な残り肉厚を残します。
- 穴あけおよびタップ加工(インデックス方式または同時加工)— 穴は、リジッドタッピング、ねじ切りミリング、またはボーリングサイクルによって加工されます。角度のついた穴は、工具が被加工面に対して常に垂直になるよう、ドリルヘッドを傾けて掘削します。
- 同時5軸仕上げ加工—工具は、ワークが2軸回転する間も、スカルプトされた表面に対して常に垂直(または所定のリード角/チルト角)を維持します。これにより、輪郭公差、表面仕上げおよび一定のスキャロップ高さが実現されます。
- エッジの面取りおよびアール加工 – 鋭いエッジは、図面に従ってチャンファーミルまたは手作業で面取り加工を施し、仕上げ面においてはアール加工を行います。
- バリ取りおよび洗浄:手作業によるバリ取り、タンブル処理、またはブラシによるバリ取りを行い、その後に水系洗浄を実施します。複雑な内部通路については、エアブローまたは溶剤によるすすぎで切屑の除去を確認します。
- 三次元測定機による最終検査 ― 回転基準を機械座標系に一致させ、輪郭公差および3D-featureの記載項目を含む、GD&Tの全項目検証を行います。CAD比較オーバーレイはご要望に応じて提供いたします。
- 外部委託による表面処理(該当する場合)― アノダイズ、めっき、粉体塗装、不動態化処理、または特殊コーティングを、当社の品質システムに基づき、認定されたパートナーに委託します。
- 包装・出荷:部品はお客様の仕様に従って包装・袋入れし、梱包した上で、完全な書類一式を同封いたします。
材料特性リファレンス
下表は、航空宇宙用および医療用グレードを含む、当社の5軸セルで最もよく使用される材料を網羅しています。ロット固有の値は、製造所証明書(MTC)によって確認されます。
材料 | 密度(g/cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 硬度(HB) | 加工性(%) |
|---|---|---|---|---|---|
アルミニウム 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
アルミニウム 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
ステンレス 304 | 8.00 | 515 | 205 | 170 | 45 |
ステンレス 316L | 7.99 | 485 | 170 | 160 | 40 |
17-4 pH(H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
15-5 pH(H1025) | 7.80 | 1,090 | 1,030 | 330 | 30 |
チタングレード 5 | 4.43 | 950 | 880 | 340 | 22 |
インコネル 718 | 8.19 | 1,275 | 1,050 | 360 | 12 |
インコネル 625 | 8.44 | 965 | 490 | 200 | 15 |
ハステロイ C276 | 8.89 | 790 | 360 | 200 | 15 |
マグネシウム AZ31 | 1.77 | 260 | 200 | 49 | 500 |
ピーク | 1.32 | 100 | 90 | 85(R) | 90 |
加工性評価は、AISI 1212鋼を基準として 100%とします。プラスチックにおける(R)のHB値は、ブリネル硬度ではなくロックウェル硬度を示します。
何がコストを引き上げるのか
- 材料—特殊合金(チタン、インコネル、ハステロイ)は、単位重量あたりのコストが高く、切削加工に時間がかかる。航空宇宙グレードの認証取得アルミニウムは、プレミアム価格が付きます。
- プログラミングおよびシミュレーション— 5軸のCAMプログラミングとフルマシンシミュレーションは、通常、部品あたりのエンジニアリング作業量のうち4 – 12 hoursを占め、特に複雑な自由形状の場合はさらに多くなります。
- 工具としては、ボールノーズビット、ブルノーズビット、テーパードビットが一般的です。ロングリーチホルダー、シュリンクフィットチャック、または油圧チャックは、各セットアップごとにコストを増加させます。
- 公差:0.05 mmの形状公差は標準的なものです。 0.02 mmを適用すると、工程時間と三次元測定機による検査コストが増加します。
- バッチサイズ:プログラミングの費用は均等化され、長期間の生産によりエンジニアリングコストがバッチ全体に分散される。
- 幾何形状の複雑さ――複合角度、深いポケット、薄肉部、自由曲面といった要素は、いずれも加工時間を延ばし、慎重な工具軌跡計画を必要とします。
- 検査およびドキュメンテーション:GD&Tを網羅した三次元測定機(CMM)による検証に加え、AS9102またはPPAPドキュメントの作成が、検査工数を増加させます。
- 表面処理(アルマイト、めっき、粉体塗装、特殊コーティングなど)は外部委託となっており、納期に数日程度の追加が生じる場合があります。
リードタイムを左右する要因は何ですか?
- 材料調達:一般的なバー材/板材2 – 5 days、認証取得済みの航空宇宙用板材1 – 3 weeks、チタンおよびインコネルのビレット材2 – 6 weeks。
- CAMプログラミングおよびシミュレーション――通常、新規部品では1 – 3 days、リピート品やライブラリ部品ではそれより少なくなります。
- 治具の設計・製作:カスタム治具は、複雑さに応じて1 – 5 daysが追加されます。
- CNCのサイクルタイム―自由曲面での長時間の工具接触;荒加工、仕上げ加工、穴あけ加工では、通常、1パーツあたり主軸稼働時間の2 – 8 hoursです。
- 外部委託工程:アルマイト処理、めっき加工、熱処理。認定パートナーにて所要日数は2 – 7営業日です。
- 検査およびドキュメンテーション:フルFAI、AS9102、PPAP、およびCMMプログラムにより、1 – 3 daysが追加されます。
- 配送-国際宅配便(DHL/FedEx)3 – 5 days、航空貨物輸送 5 – 10 days、海上貨物輸送 20 – 35 days。
シナリオ別の一般的なリードタイム
シナリオ | プロトタイプ(1 – 5 pcs) | 低容量(10 – 100 pcs) | 生産数(100個) |
|---|---|---|---|
在庫材料 | 5 – 10営業日 | 10 – 15営業日 | 15 – 25営業日 |
調達予定の材料(含む航空宇宙認証) | 10 – 18営業日 | 15 – 25営業日 | 25 – 40営業日 |
外部委託による仕上げ加工(アルマイト処理、めっき、コーティング) | 12 – 20営業日 | 15 – 25営業日 | 25 – 40営業日 |
FAI/AS9102/PPAPの完全なドキュメンテーション付き | 3 – 5営業日 | 2 – 3営業日 | 1 – 2営業日 |
一般的な欠陥とその予防
5軸の欠陥は、通常、工具のアクセス、ホルダーのクリアランス、または直線軸と回転軸の相互作用に起因します。以下のリストは、最も一般的な故障モードと、当社が実施している予防策を網羅しています。
欠陥 | 原因 | 予防 |
|---|---|---|
工具/ホルダーの衝突 | シミュレーションが完了していません。保持具がモデル化されておらず、治具もCAMに読み込まれていません。 | ホルダー、治具、および機械のリミットを読み込んだ状態でのフルマシンシミュレーション;リード角/チルト角の確認;重要部品における物理的なドライラン |
スカロップ/ステップオーバー痕 | 仕上げ時のステップオーバーが不十分、スカロップ高さの指示に対して切削工具の直径が適切でない。 | 所望のスカロップ高さからステップオーバーを算出し、厳しい表面仕上げの指示がある場合は、より小型の工具を使用するか、切込み量を細かく設定してください。 |
プロファイル/形状偏差 | 工具のたわみ、刃具の摩耗、回転軸のキャリブレーションズレ、熱変化 | より短い/大きなカッターを使用し、軽い仕上げ切込みを設定し、回転軸をキャリブレーションし、熱安定化時間を確保し、予定どおりにカッターを交換してください。 |
アンダーカット/裏面損傷 | 工具が背面側の形状に過剰移動し、背面側の壁で抜ける | 安全な進入角度で引かれたリードイン/リードアウトライン。シミュレーションでは、工具の到達範囲を全形状範囲に対して確認する。 |
面境界での表面の不整合 | インデックスと同時通し加工の不整合、隣接する面での工具径の違い | 各サーフェスファミリーに対して1つの仕上げ工具を使用し、工具の割り当てを文書化し、パス間で基準を整合してください。 |
アルミニウム/チタンの積み刃 | 切削速度が低すぎる、冷却液の供給が不十分、工具のコーティングが適切でない | 加工速度を材料に合わせ、コーティング工具(TiAlN、AlCrN)を使用し、主軸内冷却の確度を確認し、BUEの初期兆候が見られたらすぐに刃物を交換してください。 |
軸制限による故障/特異点 | ツールパスが回転軸の極を通過し、A軸/C軸が反転します。 | ポールを避けるよう工具経路を計画し、リード角の変化を滑らかにし、安全なウェイポイントで移動を分割する。 |
重切削時のワーク保持用スリップ/リフト | 締め付け力不足、荒加工時の揚力モーメント、治具のたわみ | 材料に合わせて治具を調整し、トルクを確認し、ロックスピンドルクランプを使用し、CAMで荷重をシミュレーションし、最初の切削は低負荷で行う。 |
関連プロセスとの比較
5軸同時加工は最も柔軟なCNC加工プロセスですが、特定の形状については、インデックス式の3 2加工、放電加工(EDM)、および旋削・フライス複合加工と競合します。以下の表は、適切なプロセスを選択するのに役立ちます。
側面 | 5軸同時切削(この加工) | 3 2 インデックス加工 | EDM(ワイヤー/シンカー) |
|---|---|---|---|
理想的な幾何学 | 自由形状のスカルプト面、複合角度、ワンセットアップでの複雑な部品、アンダーカット | 多面体プリズム形状の部品、インデックス角度、曲面を含まない工具法線方向の面 | 焼入れされた工具鋼、鋭い内側の角、非常に深い薄肉スロット、ワークに切削抵抗が一切かからない |
背面側の機能へのツールアクセス | はい、頭を傾けて | 限定的;背面形状の加工には通常、再クランプまたは放電加工が必要です。 | はい、適切な形状の電極であれば |
最も厳しい公差 | ±0.01 mmリニア;アルミニウム製の 0.02 mmプロファイル | ±0.01 mm 直線;カッターの幾何形状によって制限されるプロファイル | ±0.005 mmが実現可能;機械的な切削力なし |
コストとこのプロセスの比較 | ベースライン(最高のプログラミングコスト、単一設定による節約) | 同時工具移動を必要としない部品については低速に設定 | パーツあたりのコストは高め(電極消耗、切削速度が遅い);硬質材料や狭い内側の角部加工においては競争力がある |
いつ選ぶか | インペラ、ブリスク、造形された医療用/航空宇宙部品、ワンセットアップでの複雑な部品、アンダーカット | 多面体プリズム形状部品、平面角度付き特徴、試作機の機体構成部品 | 焼入れされた工具鋼、鋭い内側の角、微細な形状、薄肉部への無力切削 |
標準包装
- VCIバッグ-輸送中および保管時の酸化を防ぐため、すべての鉄鋼部品に適用されます。
- カスタムフォームインサート―本来は一点で接する形状となる、造形された表面や自由曲面用です。
- 発泡材による包装または仕切り付きトレイ――機械加工面を接触による損傷から保護します。小型部品用には多キャビティトレイを使用します。
- 密封ポリ袋-医療用、光学機器用、またはクリーンルーム納品用部品向け。
- 内部仕切り付きの段ボール箱-中・小サイズの部品用。
- 特注合板/木材製梱包箱-25 kgを超える大型・重量物または精密部品用で、内部に発泡材のライニングとエッジ保護を施しています。
- ESD対策梱包-電子機器や半導体装置に組み込まれる部品用。
- ラベリング:すべての外装および内装パッケージに、部品番号、ロット/バッチ、数量、材質、顧客参照情報を記載します。
標準ドキュメント
- 適合証明書(C of C)とは、部品が図面どおりに製造され、規定の要求事項を満たしていることを確認するものです。
- ミル試験証明書(MTC)-各熱処理ロットごとに保管される材料証明書。
- 初品検査レポート(FAI/AS9102)- 最初の部品に関する 100 %寸法レポートで、GD&Tおよび輪郭記載を含みます。
- CMM検査レポート-全てのGD&T記載事項に対する測定値を記録し、オプションでCADとの比較結果を重ね合わせて表示します。
- 表面仕上げレポート-Ra値の指定が記載されていました。
- 原産地証明書(CoO)-税関手続き用。
- 商業送り状および梱包明細書-標準的な輸出書類です。
- PPAP/APQPパッケージ-自動車業界のお客様向けで、管理計画、PFMEA、および工程能力データを含みます。
プロセスの機能
5軸CNCフライス加工は、3つの直線軸と2つの回転軸を組み合わせたものです。追加の動きにより、複合角度、曲面、深いキャビティ、および固定された垂直方向からはアクセスが困難な形状に対して、切削工具のアクセス性が一段と向上します。これは、部品の複数の面やスカルプト形状を、再固定作業を少なくして加工する場合に用いられます。
機能と代表的な構成要素
典型的な特徴としては、複合角度の穴、フェージング処理された面、深いポケット、アンダーカットに隣接する領域、薄肉部、多面位置決め機能、自由形状の輪郭、および複雑な曲面チャネルが挙げられます。
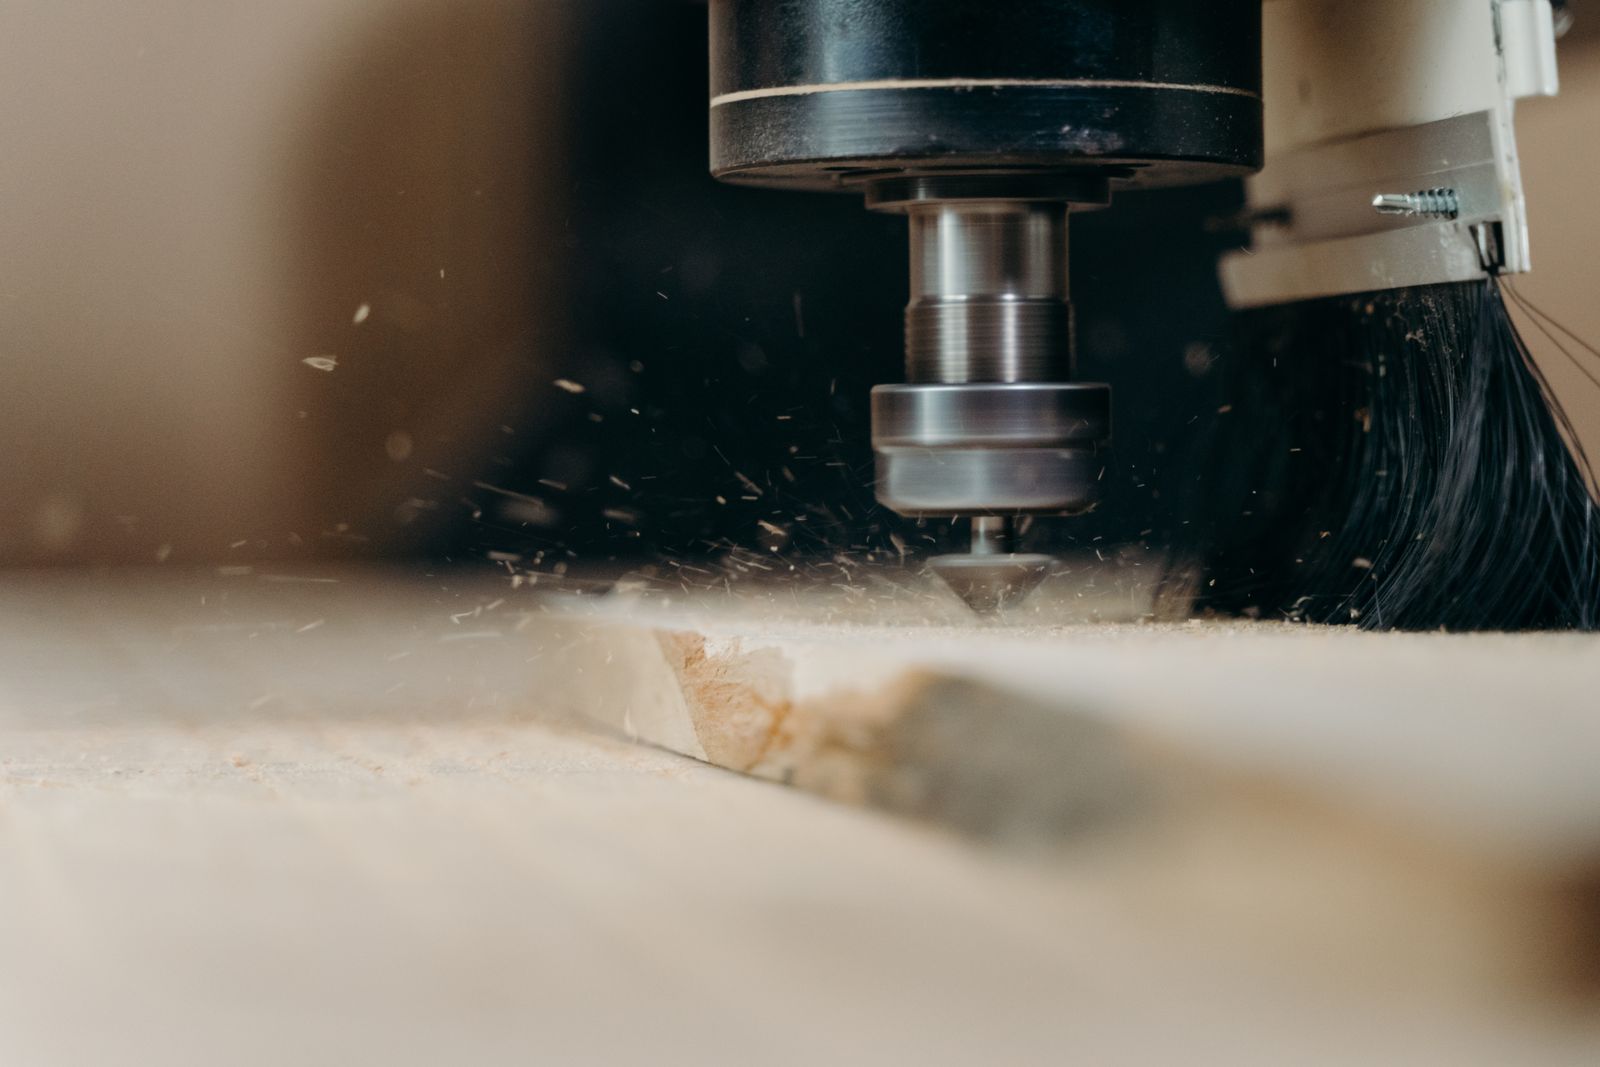
典型的な構成要素? 代表的な部品には、インペラ、航空宇宙用ブラケット、複雑な形状の金型インサート、整形外科用または外科用手術機器の部品、タービン状の形状を有する部品、複雑なマニホールド、および高付加価値の試作部品が含まれます。
製造上の考慮事項
5軸加工は、製造性を考慮して設計する必要があります。重要な面を特定し、工具のアクセスを確保するための適切なRを設け、不要に深く狭いポケットは避けるとともに、薄肉部や振動に敏感な箇所については検討段階の早い段階で必ず協議してください。
品質と検査
品質計画では、複雑な表面同士の関係性、角度付き形状の位置、肉厚、輪郭公差、および完成品の検査に用いられる基準面が一般的に重視されます。機能寸法は、過度に厳しい公差を一律に適用するのではなく、明確に記載すべきです。
表面仕上げと部品保護
仕上げ処理には、アルマイト処理、ブラスト処理、研磨、めっき、不動態化処理、塗装、またはレーザーマーキングが含まれます。図面において、外観上の要求事項および接触面は、機能面と区別して記載する必要があります。
なぜこのプロセスを選ぶのか
主な利点は、複雑な形状へのアクセスが向上することです。右側の部品ファミリーでは、セットアップ回数を減らすことで基準面の移動を抑制し、特徴同士の位置合わせを向上させ、繊細な表面への過度な接触を防ぐことができます。
表面仕上げのオプション
- 機械加工後-Ra 0.8 – 3.2 µm、切削工具およびステップオーバーに依存
- ブラスト処理-ガラスビーズまたは酸化アルミニウムを使用し、均一なマット仕上げを実現
- II種アルマイト処理-透明、黒、または着色、 5–25 µm
- ハードアノダイズドIII型 - 25–75 µm、PTFE/テフロン含浸オプション
- パウダーコート-ポリエステル、エポキシ、ハイブリッド、カスタムカラー
- 液体塗装-下地・上塗り、カスタム色合わせ
- 電気めっき-ニッケル、スズ、亜鉛、金、銀、無電解ニッケル
- 不動態化処理-ステンレス鋼用ASTM A967 / AMS 2700
- 黒色酸化皮膜およびリン酸塩皮膜-鋼材に対する軽度の腐食防止
- 研磨および電解研磨-ミラー仕上げまたは衛生仕上げ
- レーザーマーキングおよびレーザー彫刻-部品番号、ロゴ、UID/2D データマトリックス
設計上の考慮事項(DFMのヒント)
- 厳しい公差を指定する前に工具先端をワーク面に到達させましょう。 5軸により、工具はさまざまな角度から接近できますが、工具長さ、ホルダーのクリアランス、および干渉回避については、あらかじめ一体的に計画しておく必要があります。
- 内側のコーナーRは、エンドミルの半径を下限値として最小R1.0 mmを推奨します。これより小さなRを加工する場合は、マイクロ工具を使用し、送り速度を遅くする必要があります。
- 本物の3Dモデルを使用してください。ネイティブファイルまたは中立形式のファイルを送信し、CAMチームがツールアクセスを2Dによる近似ではなく、実際の形状で確認できるようにしてください。
- 深くて狭いポケットは避けてください。深さと幅の比が4:1を超えると、加工時間と工具のたわみが大幅に増加します。
- 重要面を特定し、方向付けおよび表面仕上げの優先度が高い面を明示してください。外観面と機能面は図面上で区別する必要があります。
- 肉厚および薄肉部の維持:アルミニウムでは 1.0 mm、プラスチックでは 0.8 mmを確保すること。より薄い壁厚の場合には、特殊な治具と低速切削が必要となる。
- データム戦略:ワーク保持計画に適合する3–2~1のデータムを定義します。データムが一致しないと、別途検査用のセットアップが必要になります。
- アンダーカットおよび背面側の形状については、モデル上で明示してください。一部の形状は、5軸のヘッドでしか加工できず、専用工具が必要になる場合があります。
- 公差管理の原則として、機能面にのみ厳しい公差を適用し、それ以外の箇所は緩い公差とすることで、部品のコストを抑えることができます。
5軸は、3 2インデックスよりもどのような場合に適切ですか?
5軸同時制御は、工具をスカルプトされた面に対して常に法線方向に保つ必要がある場合、複合角度の形状を一度のセットアップで加工する必要がある場合、または3軸の工具では届かない壁の裏側にある形状を加工する場合に適しています。平坦な角度付き面の場合、 3 2 の方がしばしば効率的です。
複雑な5軸の部品には、どのファイル形式が必要ですか?
STEP、IGES、またはネイティブCAD(SolidWorks、NX、CATIA、Creo)形式のクリーンな3Dモデルに加え、GD&T記載付きの2D図面。ネイティブファイルは、ツールパスの計画に使用されるスケッチ、サーフェス、および構築履歴を保持できるため、優先されます。
自由形状の表面において、厳しい輪郭公差を維持できますか?
はい。アルミニウム材における0.05 mmの形状公差は標準的な仕様です。 0.02 mmについては、精密仕上げ、小型切削工具の使用、および三次元測定機(CMM)による検証を施した特定の特徴部において実現可能です。鋼またはチタンにおける厳しい外形公差の管理は、サイクルタイムとコストを増加させます。
仕上げ作業は社内で行っていますか、それとも外部に委託していますか?
機械加工後の仕上げ、バリ取りおよび軽い研磨は社内で行っています。アルマイト処理、めっき、粉体塗装、塗装、不動態化処理、黒色酸化皮膜処理は、当社の品質システムに基づき、認定されたパートナーに委託していますが、その結果に対する責任は当社が負います。
CMM検査レポートは含まれていますか?
はい。 5軸部品については、手動ゲージによる検査だけでは重要な寸法関係を確認できないため、通常は三次元測定機(CMM)のレポートが添付されます。複雑な形状の表面については、ご要望に応じてCAD比較オーバーレイを提供いたします。
業界標準および認証
以下の基準は、特に5軸の作業に適用されます。顧客が要求する認証は、プロジェクトのスコープに記載され、それに従って文書化されています。
- ISO 9001:2015-品質マネジメントシステムのベースライン。
- AS9100D / AS9102-航空宇宙分野の品質管理システム、FAIレポート形式。
- NADCAP AC7110 / AC7119-該当する場合、航空宇宙分野の特殊工程認定(熱処理、表面改質)。
- ISO 13485:2016-医療機器の品質マネジメントシステム。
- IATF 16949-自動車用品質マネジメントシステムで、PPAPおよびAPQPの要求事項を含みます。
- ISO 2768-一般公差(中級/精密級/超精密級)。
- ASME Y14.5-2018-GD&T規格。
- ISO 5459-データムおよびデータムシステム。
- ISO 1101-GPS(幾何公差および幾何的仕様)、形状、方位、位置および振れを含む。
- ISO 10360-5軸部品の検証に用いる検査装置に対するCMMの受入試験および再確認試験。
- ASTM A967 / AMS 2700-ステンレス鋼の不動態化処理。
- AMS 2460 / 2470-アルミニウムおよび鋼材へのクロムめっき(指定がある場合)。
- AMS 2403 / 2404-無電解ニッケルめっき。
- MIL-A-8625-アルミニウムに対するII種/III種の陽極酸化処理。
- RoHS/REACH規制準拠――欧州市場へのアクセスのための物質管理
- 紛争鉱物(CMRT/RMI)―スズ、タンタル、タングステン、金の調達に関する報告義務
- ITAR/EARの規制対象となる技術データおよび防衛用部品の輸出コンプライアンス。
包装、配送および書類
包装は、輸送中に機械加工面、ねじ山および自由形状の表面を保護します。包装のレベルは、部品のサイズ、価値、表面仕上げ、および輸送方法に応じて変化し、文書類はお客様のご要望に従って同封されます。
関連する機能およびサービス間の連携
5軸の作業は、しばしばより長いワークフローの一工程です。当社は周辺の各種サービスを一元的に調整し、お客様には下請業者リストではなく、部品全体に対する単一の責任窓口をご提供します。
- 機械加工後の仕上げ工程として、ブラスト処理、タンブル処理、手作業によるバリ取り、軽い研磨、エッジ面取り、および外観用のバフ研磨を社内で実施しています。
- アルマイト処理およびめっき加工:II種/III種アルマイト、硬質アルマイト、無電解ニッケルめっき、亜鉛めっき、スズめっき、金めっき、銀めっきを、認定済みの提携先を通じて実施しています。
- 粉体塗装および液状塗装:ポリエステル系、エポキシ系、ハイブリッド系の各種システムに対応し、RAL/Pantoneによる色合わせ、プライマー・上塗り、クリアコートを施します。
- 熱処理-固溶処理、時効処理、焼入れ、表面硬化、焼き戻し、応力除去。
- EDM(ワイヤー放電加工およびスインカー放電加工)-パートナーサービス- フライス加工では到達できない、鋭い内側の角や焼入れされた工具鋼部品に対応します。
- 軽作業組立およびキッティング:ファスナーの取り付け、インサートプレス、部品の小組み立て、およびキットの梱包。
- レーザーマーキングおよびレーザー彫刻:曲面への部品番号、ロゴ、UID、2D データマトリックス、およびトレーサビリティコードの印字。
- 製造性設計(DFM)レビュー:切削加工前に、工具アクセス、基準面、アンダーカット、および自由形状公差に関するフィードバックを実施します。
- CMM検査および3Dスキャンによる、完全なGD&T検証、CAD比較オーバーレイ、および旧型部品のリバースエンジニアリング用スキャン。
- 下請けサービスの調整業務 – 熱処理、めっき、アルマイト処理、コーティング、放電加工の各パートナーに対するワンストップ窓口を提供します。
- 複雑な筐体
- インペラおよび形状加工部品
- 多角度固定具
- 高度な機器部品
利点と応用
産業と用途
- 航空宇宙・防衛産業-構造用ブラケット、インペラ、エンジン部品、試作機体部品、衛星用ハードウェア
- 医療・歯科用 – 外科用手術器具、インプラント試作モデル、整形外科用デバイス、画像診断システム部品
- 自動車・モータースポーツ分野-インテークマニホールド、ターボハウジング、試作エンジン部品、EV用バッテリーハードウェア
- 金型・モールド-モールドインサート、複雑形状電極、放電加工用工具、射出成形用コア
- エネルギー分野-タービン部品、燃料電池プレート、石油・ガス用サブアセンブリ部品、試作炉部品
- ロボティクス&オートメーション-多角度グリッパーコンポーネント、センサーマウント、工作機械本体
- 半導体用真空チャンバー部品、ガス供給部品、ウェーハ搬送治具
-
-

