

Veelgestelde vragen
Wat is de kleinste batchgrootte die u accepteert?
Enkele prototypes en korte proefseries zijn gebruikelijk. Voor hoeveelheden boven ~50 stuks raden we doorgaans een speciaal gereedschap of spanvoorziening aan om de cyclustijd consistent te houden.
Verzendopties
- DHL / FedEx / UPS — internationale expres, 3 – 5 werkdagen van deur tot deur, volledige tracking en douaneafhandeling.
- Luchtvracht — 5 – 10 werkdagen voor zwaardere zendingen; consolidatie beschikbaar voor kosten gevoelige vracht.
- Zeevracht (FCL / LCL) — 20 – 35 days voor niet-urgente productieruns; volle container of gedeelde container.
- Door klant geregelde koerier — onderdelen kunnen op verzoek worden vrijgegeven aan een door de klant verstrekt account.
- EXW, FOB, CIF, DAP — Incoterms ondersteund per klantvoorkeur.
|
Asbeweging |
Lineaire X, Y en Z gereedschapsbeweging |
|---|---|
|
Ideale geometrie |
Prismatische en orthogonale kenmerken |
|
Bestelmodel |
Prototypen, kleinschalige productie en herhaalproductie |
|
Invoer beoordelen |
3D model, tekening, materiaal, afwerking en hoeveelheid |
Wat is 3 assen CNC-frezen
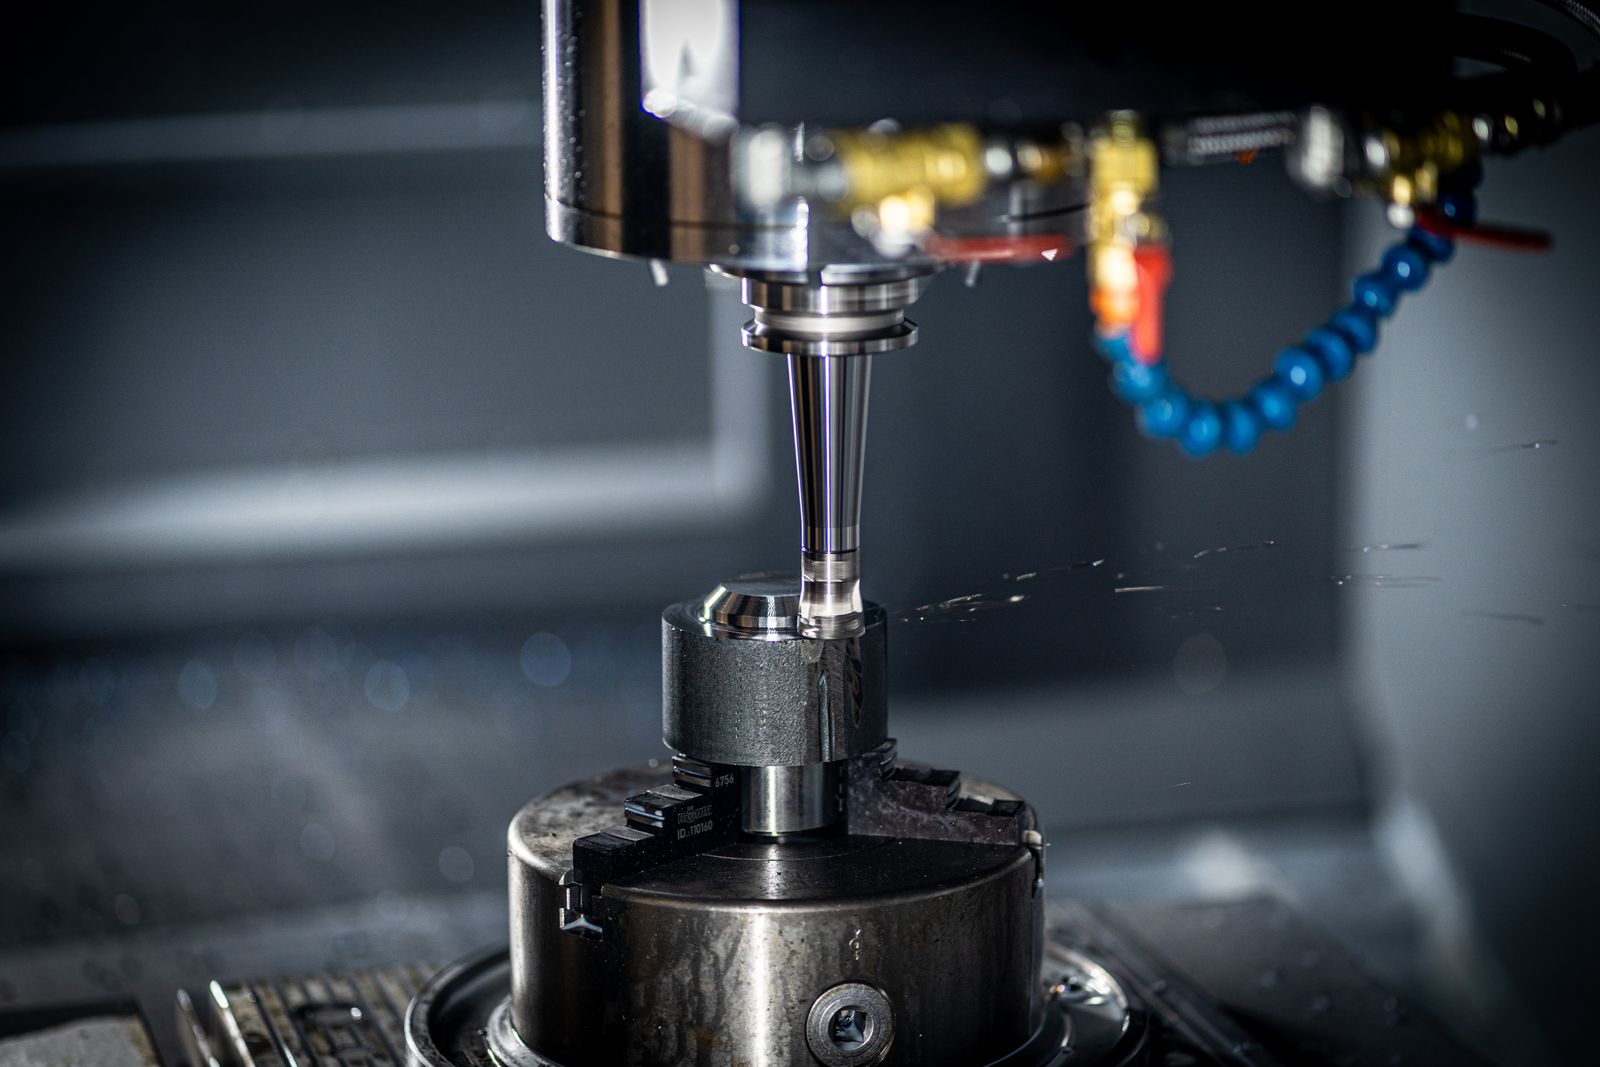
3 assen CNC-frezen is een computergestuurde subtractieve productie waarbij een massief blok materiaal wordt omgezet in een afgewerkt onderdeel. Een roterend snijgereedschap verwijdert materiaal volgens een geprogrammeerd pad terwijl de machine langs drie lineaire richtingen beweegt: X, Y en Z. Dit proces wordt veel gebruikt voor prototypen en prismatische onderdelen, waaronder platen, beugels, behuizingen, afdekkingen, blokken en mechanische componenten.
De X-as bestuurt de beweging van links naar rechts, de Y-as bestuurt de beweging van voren naar achteren en de Z-as bestuurt de verticale beweging. Samen maken deze bewegingen het de machine mogelijk om nauwkeurige gaten, uitsparingen, gleuven, contouren, schuine kanten en vlakke oppervlakken te maken. Een digitaal CAD-model of technische tekening wordt omgezet in machine-instructies, zodat dezelfde bewerkingen consistent herhaald kunnen worden.
Hoe het proces zich ontwikkelt van ontwerp naar onderdeel
|
01 ontwerpinvoer 2D tekening, 3D model, materiaal en kritieke vereisten. |
02 CAM-planning Gereedschapsselectie, werkstukbevestiging, ruwbewerking en afwerking banen. |
03 CNC-bewerking Gecontroleerde X-, Y- en Z-beweging verwijdert materiaal uit het werkstuk. |
04 Inspectie Afmetingen, schroefdraad, afwerking en eindconditie van het onderdeel worden gecontroleerd. |
|---|
Een typische werkstroom begint met de ontwerpgegevens en een evaluatie van materiaal, kritieke afmetingen en werkstukbevestiging. CAM-software wordt gebruikt om ruwbewerking en afwerkingsbanen te maken, materiaalverwijdering te simuleren en het programma voor de machine voor te bereiden. Het werkstuk wordt vervolgens bevestigd met een bankschroef, klemmen of een speciaal spanmiddel voordat het frezen begint.
Waarom kiezen voor 3 assen frezen
Kosten en opstelling ?Voor onderdelen zonder complexe multi-hoek geometrie, maakt 3-as bewerking normaal gesproken gebruik van eenvoudigere spanvoorzieningen en programmering dan multi-as routes. Dit kan het een efficiënte keuze maken voor standaard mechanische ontwerpen.
Herhaalbaarheid ?Zodra de werkstukbevestiging en het programma zijn vastgesteld, kan dezelfde bewerkingsvolgorde worden gebruikt voor herhaalbestellingen, wat consistente relaties tussen gaten, oppervlakken en positioneringskenmerken ondersteunt.
Van prototype tot productie ?Het proces kan vroege prototypes, engineering monsters, kleine batch componenten en geplande herhaalproductie ondersteunen zonder mallen of gietgereedschap te vereisen.
Afwerkingsopties ?Na bewerking kunnen onderdelen anodiseren, kogelstralen, poedercoating, schilderen, galvaniseren, polijsten, zwarte oxidatie, passivering of laserbelettering krijgen, afhankelijk van het materiaal en de gebruiksvereisten.
Wanneer 3 assen de juiste keuze is
3-assig frezen is een sterke optie voor vlakke of blokvormige componenten met gaten, schroefdraad, pockets, sleuven en toegankelijke profielen. Een ontwerp met meerdere scheve oppervlakken, functies rond een cilinderlichaam of moeilijke onderfrezen kan in plaats daarvan 4-assig of 5-assig bewerken vereisen. Het kiezen van het proces op basis van geometrie helpt bij het beheersen van het aantal standoffs, de productiekosten en de doorlooptijd.
|
ONTWERPCONTROLE ?Voordat u een offerte aanvraagt, verstrekt u een 3D CAD-bestand, een tekening met kritieke maten en schroefdraad, de materiaalsoort, de hoeveelheid, de vereiste oppervlakteafwerking en eventuele inspectie-eisen. |
|---|
Materialen die wij bewerken
Onze 3-assige cel bewerkt routinematig de volgende families. Voorraadvormen omvatten plaat, staaf, biljet en smeedstuk.
- Aluminiumlegeringen — 6061, 7075, 2024, 5052, 6063, MIC-6 gietgereedschapplaat
- RVS — 304, 304L, 316, 316L, 17-4 PH, 2205 duplex
- Koolstof- en legeringstaal — 1018, 1045, A36, 4140, 4340, gereedschapsstaal O1 / A2
- Messing & koper — C360 automatenmessing, C110 koper, C954 brons
- Titanium — Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI
- Technische kunststoffen — POM (Delrin), PEEK, PTFE, HDPE, nylon, polycarbonaat, ABS, Ultem
- Magnesium & specialiteiten — AZ31 magnesium, Inconel 625/718 op aanvraag
Standaard toleranties & haalbare nauwkeurigheid
Standaard tolerantie-schema volgt ISO 2768-m (medium) tenzij de tekening anders aangeeft. Strengere toleranties worden beoordeeld op basis van kenmerktoegang, spanklem en inspectiemethode.
- Standaard lineaire tolerantie — ±0.05 mm (±0.002 in) op gefreesde afmetingen
- Precisietolerantie — ±0.025 mm (±0.001 in) verkrijgbaar op kritische kenmerken
- Strenge tolerantie — ±0.01 mm (±0.0004 in) na review, afhankelijk van materiaal en geometrie
- Gatdiameter — Standaard boren en ruimers; ±0.025 mm haalbaar
- Vlakheid / paralleliteit — 0.03 mm over 100 mm typisch op referentievlakken
- Positie / GD&T — Positie, concentriteit en profieltolerantie per ASME Y14.5 of ISO 5459
Kwaliteitscontrole & Inspectie
Elke order volgt een gedefinieerd inspectieplan. Het inspectieniveau schaalt met de kritikaliteit van het onderdeel, tekening specificaties en klantvereisten.
- First-article inspectie (FAI) — 100 % dimensionaal rapport op het eerste onderdeel, AS9102 formaat op aanvraag
- Tussentijdse controles — operatormeting bij kritische bewerkingen met gekalibreerde schuifmaten, micrometers, hoogtemeters en pluggaugestangen
- CMM-inspectie — Zeiss of gelijkwaardige coördinatenmeetinstrument voor GD&T, complexe datumsystemen en volledige dekkingscontrole
- Oppervlakteruwheidsmeter — Mitutoyo SJ-210 of gelijkwaardig voor Ra-verificatie
- Hardheidsmeter — Rockwell / Vickers voor materiaalconditie en verificatie na behandeling
- Eindcontroleverslag — maatverslag, materiaalcertificaat, afwerkingsbevestiging en fotografische vastlegging op verzoek
- Materiaaltraceerbaarheid — molencertificaat (MTC) bewaard voor elke warmtebatch
Levert u het materiaal, of stuur ik mijn eigen voorraad?
Beide opties worden ondersteund. De meeste klanten geven de voorkeur aan ons om gecertificeerd materiaal te betrekken, omdat het de toeleveringsketen vereenvoudigt en ons verantwoordelijk maakt voor het onderdeel.
Hoe u een offerte krijgt
Om een nauwkeurige offerte te genereren, stuurt u alstublieft uw 3D CAD-model, een 2D-tekening (PDF of DWG) met kritische toleranties en datums, het materiaalnummer, de gevraagde hoeveelheid, oppervlakte-afwerking of coating-specificatie, eventuele inspectie- of documentatie-eisen, en uw gewenste leveringsdatum. Binnen één werkdag ontvangt u DFM-feedback, een realistische levertijd en een stuk-/totaalprijs. Voor complexe geometrie kunnen we ook een NDA ondertekenen vóór de uitwisseling van bestanden.
Processtroom en productievolgorde
Elke 3-ass freesorder volgt een gedefinieerde route van ruw materiaal tot verpakt onderdeel. De exacte stappen schalen met de complexiteit van het onderdeel en de batchgrootte, maar de volgorde van bewerkingen hieronder is van toepassing op de meerderheid van prismatische onderdelen die we op deze cel draaien.
- Materiaalontvangst en verificatie — inkomend staafmateriaal, plaat, knuppel of smeedwerk wordt gecontroleerd aan de hand van de inkooporder en het materiaalcertificaat (MTC). Heat lot, kwaliteit en afmetingen worden geregistreerd voor volledige traceerbaarheid.
- Materiaal snijden / zagen — overmaat materiaal wordt op near-net blanks gesneden met een horizontale bandschaaf, waarbij 1 – 3 mm aan bewerkingsmarge per vlak overblijft voor klemmen en faciale sneden.
- Werkstukklemming selectie en spanmiddelbouw — bankschroeven, zachte bekken, teenklemmen, vacuümplaten of aangepaste spanmiddelen worden gekozen aan de hand van de tekening. Voor onderdelen met meerdere kenmerken wordt een spanmiddel-datum vastgesteld op het 3-2-1 systeem dat op de tekening wordt aangegeven.
- Facen en bovenkant-materiaal reiniging — een facemolen creëert een schone referentievlak en een bekende Z-nulpunt, waarbij moolaag en zaag veroorzaakte vervorming worden verwijderd.
- Ruw frezen — ruwe bewerkingspassen met hoge materiaalverwijdering met wisselplaatfreesmessen, zeer efficiënte trochoïdale banen of spaningsverdunningsstrategieën. Materiaal wordt verwijderd met de maximaal toelaatbare spaningsbelasting voor het gekozen gereedschap en materiaal.
- Semi-eindinspectie — kritieke datumkenmerken en pilootafmetingen worden halverwege de cyclus gecontroleerd met gekalibreerde schuifmaten, micrometers en hoogtemeters. Correcties voor voorraadafwijking worden aangebracht vóór de finish-pass.
- Semi-fijn / voorfrezen — wanden en vloeren worden tot binnen 0.1 – 0.2 mm van nominaal gebracht om een uniforme voorraadtoegift voor het afwerken achter te laten.
- Boren & tappen — standaardgaten, getapte gaten en verzinkgaten worden geproduceerd met stijve tapcycli of draadfrezen. Gatposities worden geverifieerd tegen de print voordat naar de volgende opstelling wordt overgegaan.
- Finish-pass — een finish-pass met gereduceerde radiale inklemming en voeding brengt wanden, vloeren en profielen tot eindmaat, doorgaans een Ra 0.8 – 1.6 µm bereikend.
- Kantbreuk / afschuining — alle scherpe kanten krijgen een 0.2 – 0.5 mm afschuining of kantbreuk per tekeningso aanwijzing, aangebracht met een afschuiningsfrees of met de hand op kritieke cosmetische kenmerken.
- Ontbramen & reinigen — handmatig ontbramen, trommelpolijsten of borstelontbramen verwijdert restbramen. Onderdelen worden vervolgens gereinigd in een waterig wasbad om koelmiddel, spanen en olie te verwijderen.
- Eindcontrole — 100 % eerste-artikelcontrole op het eerste onderdeel, vervolgens proces- of monsterinspectie op de rest van de batch. Oppervlakteruwheid, hardheid en kritieke afmetingen worden geverifieerd en geregistreerd.
- Oppervlaktebehandeling (uitbesteed indien van toepassing) — anodiseren, plateren, poedercoat, passiveren of andere afwerkingen worden via ons kwaliteitssysteem doorgestuurd naar gekwalificeerde partners.
- Verpakking & verzending — onderdelen worden gewikkeld, verpakt in zakken, gelabeld en verpakt volgens klantspecificatie. Documentatie is bijgevoegd en de zending wordt vrijgegeven.
Referentie materiaaleigenschappen
De onderstaande tabel vermeldt typische kamertemperatuureigenschappen voor materialen die gewoonlijk worden gesneden op onze 3-ascellen. Waarden zijn industriële referentiegegevens; werkelijke loteigenschappen worden bevestigd door het molencertificaat (MTC).
|
Materiaal |
Dichtheid (g/cm³) |
Treksterkte (MPa) |
Vloeisterkte (MPa) |
Hardheid (HB) |
Bewerkbaarheid (%) |
|---|---|---|---|---|---|
|
Aluminium 6061-T6 |
2.70 |
310 |
276 |
95 |
180 |
|
Aluminium 7075-T6 |
2.81 |
572 |
503 |
150 |
170 |
|
RVS 304 |
8.00 |
515 |
205 |
170 |
45 |
|
RVS 316L |
7.99 |
485 |
170 |
160 |
40 |
|
17-4 PH (H1025) |
7.78 |
1,070 |
1,000 |
330 |
30 |
|
Koolstofstaal 1018 |
7.87 |
440 |
370 |
130 |
70 |
|
Gelegeerd staal 4140 |
7.85 |
655 |
415 |
200 |
55 |
|
Messing C360 |
8.50 |
400 |
140 |
80 |
100 |
|
Koper C110 |
8.94 |
220 |
70 |
45 |
85 |
|
Titanium graad 5 |
4.43 |
950 |
880 |
340 |
22 |
|
Delrin (POM) |
1.41 |
70 |
65 |
120 (R) |
150 |
|
PEEK |
1.32 |
100 |
90 |
85 (R) |
90 |
Maakbaarheidsbeoordelingen zijn relatief ten opzichte van AISI 1212 staal = 100%. HB-waarden in (R) voor kunststoffen duiden op Rockwell, niet Brinell.
Wat bepaalt de kosten
- Materiaal — kosten voor ruw materiaal, maakbaarheidsbeoordeling en de toeslag voor gecertificeerde kwaliteiten (bijv. medisch, luchtvaart, nucleair). Exotische legeringen zoals titanium en Inconel kosten meer per kilogram en worden langzamer bewerkt.
- Tolerantie — smallere toleranties (onder ±0.025 mm) vereisen langzamere afwerkingspassen, gekwalificeerd gereedschap en CMM-verificatie, wat allemaal cycle- en inspectietijd toevoegt.
- Batchgrootte — opstartkosten worden over de batch verdeeld. Prototypes en korte series hebben hogere opstartkosten per stuk; productieruns van 100+ stuks verdelen de overhead.
- Vormcomplexiteit — diepe pockets, dunne wanden, kleine interne stralen en multi-zijdige kenmerken vereisen meer opstellingen, meer gereedschap en langere cyclustijd.
- Oppervlakte-afwerking en coating — strikte Ra-specificaties, spiegelpolijst, hard anodiseren en speciale coatings voegen secundaire verwerkingstijd en externe servicekosten toe.
- Inspectie en documentatie — first-article inspectie, AS9102 rapporten, PPAP, CMM-programma's en materiaalcertificering voegen allemaal technische en inspectie-uren toe.
- Speciale spaninrichtingen & gereedschappen — speciale fixtures, speciale eindfrezen en speciale snijders worden belast met een eenmalige kost die wordt afgeschreven over de serie.
Wat de levertijd bepaalt
- Materiaalbezetting — gebruikelijke staafafmetingen in 6061, 7075, 304, 12L14 worden verzonden in 2 – 5 days; speciale legeringen, grote platen of gecertificeerde smeedstukken kunnen 2 – 4 weeks nodig hebben.
- Programmeren & fixeren — een nieuw onderdeel is typisch 1 – 3 days van CAM-programmering en fixturebouw. Herhaalde onderdelen draaien vanaf bestaande programma's.
- CNC-cyclustijd — de werkelijke snijtijd per onderdeel, die schaalt met het materiaalverwijderingsvolume, het aantal opstellingen en het aantal afwerkingspassen.
- Uitbestede processen — anodiseren, plateren, poedercoating en warmtebehandeling zijn 2 – 7 werkdagen bij gekwalificeerde partners, ingepland in de levertijd.
- Inspectie & documentatie — volledige FAI, AS9102, PPAP en CMM-programma's kunnen 1 – 3 days toevoegen afhankelijk van onderdeelcomplexiteit en rapportageomvang.
- Verzending — DHL / FedEx internationaal 3 – 5 days; zeevracht 20 – 35 days; luchtvracht 5 – 10 days.
Typische levertijden per scenario
|
Scenario |
Proefmodel (1 – 5 pcs) |
Lage volumes (10 – 100 pcs) |
Productie (500+ stuks) |
|---|---|---|---|
|
Voorraadmateriaal op voorraad |
3 – 5 werkdagen |
5 – 7 werkdagen |
7 – 12 werkdagen |
|
Materiaal dat moet worden betrokken |
5 – 10 werkdagen |
10 – 15 werkdagen |
15 – 25 werkdagen |
|
Met uitbestede afwerking (anodiseren, plating, coating) |
7 – 12 werkdagen |
10 – 18 werkdagen |
18 – 30 werkdagen |
|
Met volledige FAI / AS9102 / PPAP-documentatie |
+ 2 – 4 werkdagen |
+ 1 – 3 werkdagen |
+ 1 – 2 werkdagen |
Veelvoorkomende defecten en preventie
De meeste 3-as frezen defecten zijn te voorkomen. De onderstaande lijst behandelt de faalwijzen die we het meest zien bij prismatische onderdelen, met de hoofdoorzaak en de standaardpreventie die we toepassen.
|
Defect |
Oorzaak |
Preventie |
|---|---|---|
|
Spanen |
Overmatige radiale indringing, lange gereedschapsuitsteek, onvoldoende stijfheid in werkstukbevestiging |
Verminder radiale snedediepte, verkort gereedschapsuitsteek, schakel over naar trochoïdale paden, upgrade houder (hydraulisch / shrink-fit) |
|
Braamvorming |
Stompe gereedschappen, materiaalscheur aan uitgangs-zijde, scherpe korrel in roestvrij staal en aluminium |
Scherp snijgereedschap, juiste uitgangsplaat, lichte randdoorbreking, trommel- of borstelontbraam als gecontroleerde secundaire bewerking |
|
Wandafbuiging |
Dunne wanden en hoge snijdkrachten veroorzaken dat het werkstuk wegveert van de frees |
Twee zijden uitfrezen, lichte afwerkingsgang op tegenoverliggende wanden, rugplaat of spanmiddelrib, clearing met lage aangrijping |
|
Slechte oppervlakte-afwerking |
Hoge voedingssnelheid, lage spindelsnelheid, opbouwrand, onvoldoende koelmiddel |
Voeding verminderen, toerental verhogen, overschakelen naar gecoat gereedschap, koelmiddelconcentratie verifiëren, speciale afwerkingsgang uitvoeren |
|
Maatdrift over partij |
Thermische groei van machine en werkstuk, gereedschapsslijtage bij lange runs, spanmiddelreproduceerbaarheid |
Opwarmcyclus, periodieke tussentijdse controles, gereedschapslengte-offsets aangepast op slijtage, gekwalificeerd spanmiddel met repeteerbare aanslagen |
|
Gereedschapsbreuk |
Spanenophoping, excessive parameters, verkeerd gereedschap voor materiaal, versleten wisselplaatje |
Gereedschap afstemmen op materiaal, chip-uitdunning / trochoïdale strategieën gebruiken, spanenevacuatie verifiëren, wisselplaatjes volgens schema vervangen |
|
Problemen met spanenevacuatie |
Diepe zakken, draderige spanen, onvoldoende koelmiddelstroom, geen door-spil koelmiddel |
Peck-dril cycli, hogedruk koelmiddel, persluchtstoot, trap-afwaartse gereedschapspaden om spanenstroom te breken |
|
Thermische vervorming |
Warmteaccumulatie bij lange cycli van aluminium of titanium, asymmetrische materiaalverwijdering |
Sta thermische stabilisatie toe, balanceer voorbewerking op tegenoverliggende kenmerken, gebruik overvloedige koeling met gecontroleerde temperatuur, afwerken na afkoeling |
Standaardverpakking
- VCI (vluchtige corrosieremmer) zak — toegepast op alle stalen en ijzeren onderdelen om oxidatie tijdens verzending en opslag te voorkomen.
- Individuele schuimwrap of gecompartmenteerde trays — beschermt bewerkte oppervlakken tegen contactsbeschadiging; multi-caviteit trays voor kleine onderdelen.
- Afgesloten polyethyleen zak — houdt onderdelen schoon en droog voor medische en optische toepassingen.
- Kartonnen dozen met scheidingswand — voor kleine en middelgrote onderdelen in productieruns.
- Op maat gemaakte multiplex / houten kist — voor grote, zware of precisieonderdelen boven 25 kg, met schuimvoering en randbescherming.
- ESD-veilige verpakking — voor onderdelen die worden geïntegreerd in elektronica of halfgeleiderapparatuur.
- Etikettering — onderdeelnummer, lot/partij, hoeveelheid, materiaal en klantreferentienummer op elke externe en interne verpakking.
Standaarddocumentatie
- Certificaat van conformiteit (C of C) — bevestigt dat onderdelen zijn vervaardigd volgens de tekening en voldoen aan de gespecificeerde vereisten.
- Proefcertificaat (MTC) — oorspronkelijk materiaalcertificaat van de molen, bewaard voor elke partij.
- First-article inspectierapport (FAI / AS9102) — 100 % dimensionaal rapport over het eerste onderdeel van een productierun.
- Dimensionaal inspectierapport — geregistreerde metingen van kritische kenmerken over de partij.
- Oppervlakteafwerkingsrapport — Ra-metingen waar aangegeven op de tekening.
- Certificaat van Oorsprong (CoO) — voor douaneafhandeling, waar van toepassing.
- Handelsfactuur & paklijst — standaard verzenddocumentatie.
- PPAP / APQP-pakket — voor automotive klanten, inclusief controleplan, PFMEA en capability-gegevens.
Gerelateerde Mogelijkheden & Cross-Services
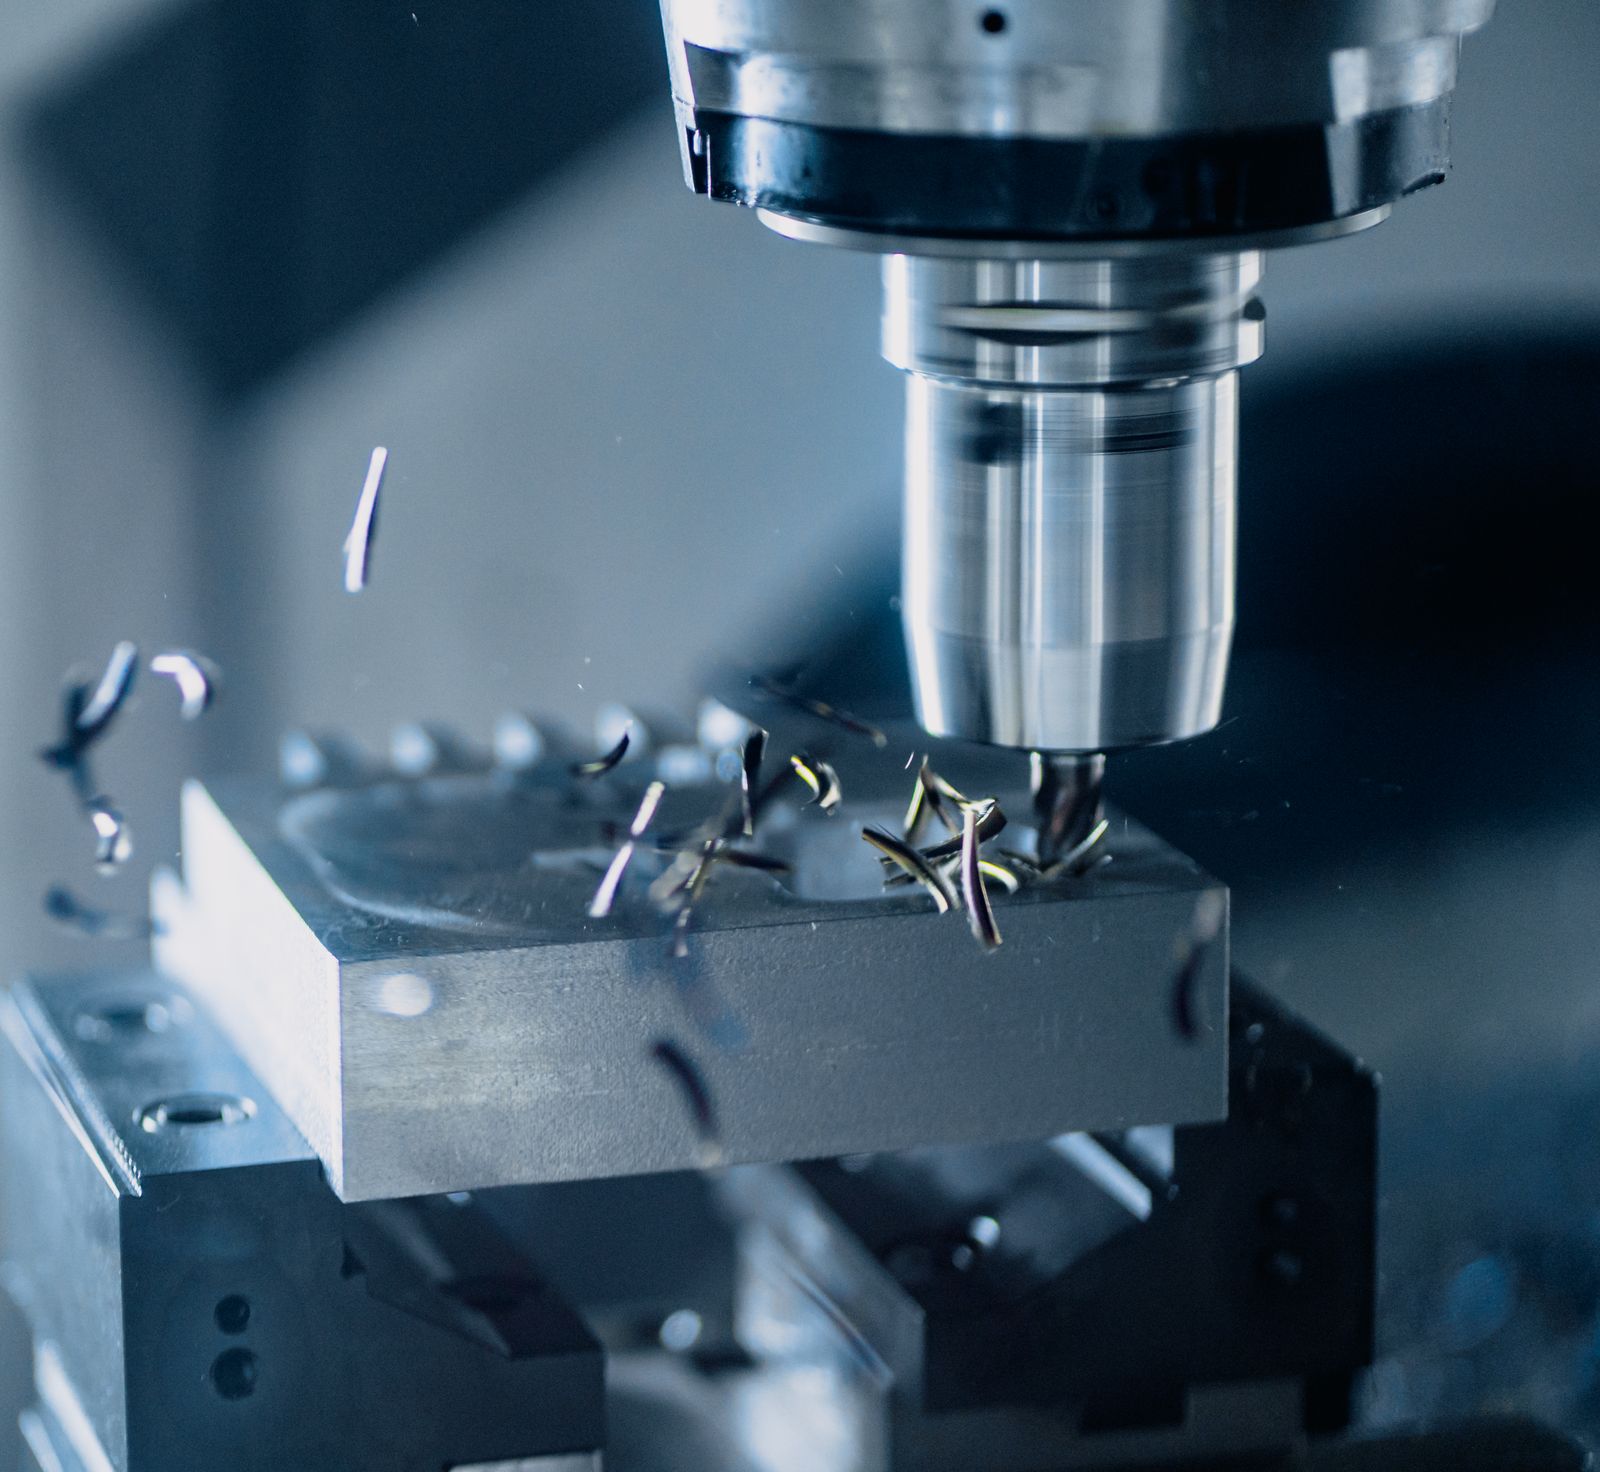
3-as frezen is de werkpaard van onze cel, maar het is zelden de enige bewerking die een onderdeel nodig heeft. Wij coördineren downstream diensten zodat de klant één verantwoordelijke leverancier ziet, niet een lijst van onderaannemers.
- Afwerking na bewerking — kogelstralen, trommelen, handmatig ontbramen, licht polijsten, randbreuk en cosmetisch buffen in-house.
- Anodiseren & plateren — Type II / Type III anodiseren, electroless nikkel, zink, tin, goud en zilver plating via gekwalificeerde partners.
- Poedercoating & natlakken — polyester, epoxy, hybride systemen, RAL / Pantone kleurmatching, primer + deklaag en blanke lak.
- Warmtebehandeling — doorharden, case hardenen, temperen, oplossingsbehandeling en veroudering (bijv. 17-4 PH H900 / H1025 / H1075).
- Lichte assemblage & kitten — bevestigingsmiddelinstallatie, inlegpersen, sub-assemblage en kitverpakking.
- Lasermarkering & graveren — onderdeelnummers, logo's, UID, 2D Data Matrix en traceercodes.
- Design for manufacturing (DFM) review — feedback over toleranties, kenmerken en materiaalselectie voordat er spanen worden gesneden.
- Reverse engineering — point-cloud-to-CAD reconstructie voor legacy onderdelen en gereedschap.
- CMM inspectie & 3D scannen — volledige GD&T verificatie, CAD-vergelijking en reverse-engineering scans.
- Coördinatie van onderaannemingsdiensten — enkel aanspreekpunt voor warmtebehandelings-, platerings-, anodiseer- en coatingpartners.
"
Algemene kenmerken en onderdeeltypen
Drie-assig frezen is het meest effectief wanneer onderdeelkenmerken toegankelijk zijn vanaf de boven- of zijkanten. Het ondersteunt een breed scala aan bewerkingen binnen één opstelling, waaronder schaven, boren, tappen, pocketeren, profielbewerking en afwerken. Dit maakt het ideaal voor prismatische onderdelen zoals behuizingen, beugels en mallen. Hoewel het geen ondermijningen of complexe vrije-vorm oppervlakken kan bewerken, maakt de combinatie van efficiëntie, betrouwbaarheid en lage gereedschapskosten het tot de beste keuze voor de meerderheid van alledaagse productieopdrachten.
|
Gebied |
Wat 3-as frezen kan produceren |
Typische onderdeelvoorbeelden |
|---|---|---|
|
Oppervlaktebewerking |
Schaven, contourdraaien, afkanten en vlakke referentievlakken. |
Basisplaten, deksels, panelen, montagetoegangsflenzen. |
|
Interne kenmerken |
Uitsparingen, holtes, sleuven, kanalen en verdiepte vormen. |
Behuizingen, koelribben, verdeelstukken en mallen. |
|
Gat-elementen |
Geboord, getapt, koudvernietigd, verzinkt en geruimde gaten. |
Beugels, adapterplaten, elektronische behuizingen. |
|
Afwerking |
Fijn passes op geselecteerde oppervlakken; ontbramen voor afwerking. |
Prototype onderdelen en seriematige productieonderdelen. |
Cruciale Procesparameters
De onderstaande waarden weerspiegelen het typische operationele bereik van onze 3-assige frezencel. Geciteerde toleranties zijn haalbaar op goed ondersteunde, prismatische geometrie met behulp van geschikte spaninrichting en gekwalificeerd gereedschap.
|
Parameter |
Typische waarde |
|---|---|
|
Standaard lineaire tolerantie |
±0.05 mm (±0.002 in); ±0.025 mm op aanvraag; ±0.01 mm voor kenmerken met nauwe toleranties |
|
Oppervlakteafwerking (zoals bewerkt) |
Ra 1.6 – 3.2 µm typisch; Ra 0.8 µm haalbaar bij afwerkingsgangen |
|
Minimale functiegrootte |
Tot 0.5 mm sleufbreedte en ?1.0 mm gat met microgereedschap |
|
Maximale werkstukomvang |
Tot 800 — 500 — 450 mm (3-as bewegingsbereik, machine-afhankelijk) |
|
Batchbereik |
1 tot 5,000+ stuks; prototype tot kleinschalige productie |
|
Doorlooptijd |
Prototypen 3–5 werkdagen; productie 7–15 werkdagen |
|
Geaccepteerde CAD-indelingen |
STEP, IGES, X_T, SLDPRT, DXF, DWG (2D tekening) en PDF |
|
Machineplatforms |
3-as VMC, verticaal bewerkingscentrum met 12,000–24,000 rpm spindel |
Oppervlakteafwerkingsopties
- Zoals gefreesd — Ra 1.6 – 3.2 µm, standaard freesafwerking
- Kogelstralen / glaskogel / aluminiumoxide — uniforme matte textuur voor cosmetische en voorcoat-voorbereiding
- Anodiseren Type II — helder of gekleurd, zwavelzuur, typische 5–25 µm coating
- Hard anodiseren Type III — PTFE-impregneerder optioneel, 25–75 µm, slijtvast
- Poedercoating — polyester, epoxy of hybride systemen, RAL / Pantone-kleurmatching
- Natte verf — natte verf, primer + deklaag, aangepaste kleur
- Galvaniseren — nikkel, tin, zink, goud, zilver (per specificatie)
- Passiveren — ASTM A967 / AMS 2700 voor roestvrij staal
- Zwart oxideren — MIL-DTL-13924, lichte corrosieweerstand voor staal
- Polijsten — mechanisch of elektropolijsten tot spiegelglans
- Lasermarkeren & graveren — logo's, onderdeelnummers, UID, 2D Data Matrix
Ontwerpoverwegingen (DFM-tips)
- Interne hoekstralen — Houd interne hoeken gelijk aan of groter dan de freesstraal; R— 1.0 mm heeft de voorkeur voor standaardgereedschap.
- Standaard boorgaten — Geef standaard boormaten aan; vermijd oneven boordiameters die EDM of boren vereisen.
- Wanddikte — Houd — 1.0 mm aan in aluminium en — 0.8 mm in kunststoffen; dunne wanden buigen door, trillen en bemoeilijken het spannen.
- Zakdiepte — Vermijd zakken die dieper zijn dan 4— de gereedschapsdiameter zonder traploze indaling of speciaal gereedschap.
- Draadmarkeringen — Gebruik standaard metrische (M) of unified (UNC/UNF) draden; geef de draaddiepte aan, niet alleen de boorgatdiepte.
- Tolerantiediscipline — Span alleen functionele maten aan. Houd ruime toleranties aan voor niet-kritische kenmerken om de kosten laag te houden.
- Strategie voor referentievlakken — Stel 3–2–1 referentievlakken vast op de tekening; dit bepaalt het spannen en de inspectie.
- Onderfrezen & draden — Gebruik standaard snijders; als een onderfrees non-standard is, moet u rekenen op een aangepaste gereedschapskost.
- Oppervlakte-afwerking specificaties — Geef de Ra-waarde op met het meetgebied; geef aan of de afwerking vóór of na de coating plaatsvindt.
- Bestandsformaat — Lever een schone 3D STEP/IGES plus een 2D tekening met kritische specificaties.
Welke bestandsformaten moet ik met mijn RFQ meesturen?
Een neutraal 3D bestand (STEP of IGES) plus een 2D PDF-tekening met kritische afmetingen, toleranties, datums en afwerkingsnotities is ideaal. Native bestanden (SolidWorks, NX, Fusion) zijn welkom voor snellere beoordeling maar niet verplicht.
Welke afwerkingen kunt u intern uitvoeren vs. uitbesteden?
Verspanend bewerkt, kogelstralen, basis ontbramen en licht polijsten worden intern gedaan. Anodiseren, galvaniseren, poedercoating, lakken, passiveren en zwart oxide worden via ons kwaliteitssysteem doorgestuurd naar gekwalificeerde partners.
Vergelijking met gerelateerde processen
3-assen frezen is het meest voorkomende CNC-bewerkingsproces, maar het concurreert met verschillende aangrenzende processen. De onderstaande tabel helpt bij het selecteren van het juiste proces voor een bepaalde geometrie en tolerantie.
|
Kenmerk |
3-assen frezen (dit proces) |
4 / 5-assen frezen |
Draai-frees / Draaibank |
|---|---|---|---|
|
Ideale geometrie |
Prismatische onderdelen met kenmerken op 1 – 3 vlakken, plaat / blok / console-vorm |
Multi-vlak kenmerken, radiale gaten, gevormde oppervlakken, samengestelde hoeken |
Cilindrische / roterende onderdelen, assen, bussen, schroefdraadverbindingen |
|
Aantal opstellingen |
1 – 3 typisch |
1 – 2 typisch, enkele opstelling voor symmetrische onderdelen |
1 typisch voor axisymmetrische onderdelen |
|
Krapste tolerantie |
±0.01 mm per review |
±0.01 mm op kritische kenmerken; krapper profiel op freeform-oppervlakken |
±0.01 mm op diameter met fijne afwerking |
|
Kosten vs. dit proces |
Basislijn (laagste kosten voor prismatische delen) |
+ 20 – 50 % programmeren, langere cyclus, hoger uurtarief |
Lagere kosten voor as-symmetrische delen, hoger als uitgebreid frezen vereist is |
|
Wanneer kiezen |
Platte platen, beugels, behuizingen, deksels; kosten-gevoelige delen met prismatische kenmerken |
Multi-facetdelen, samengestelde hoeken, gebeeldhouwde oppervlakken, complexe delen met één opstelling |
As- of huls-type onderdelen, schroefdraadcomponenten, onderdelen met grote diameter |
Branchenormen en certificeringen
Ons kwaliteitssysteem en bewerkingspraktijk zijn afgestemd op de onderstaande normen. Specifieke certificeringen worden in het projectbereik vermeld wanneer klantvereisten dit vereisen.
- ISO 9001:2015 — basislijn voor kwaliteitsmanagementsysteem; de fundering voor al onze productieprocessen.
- AS9100D / AS9102 — luchtvaartkwaliteitsmanagement; first-article inspectierapport formaat voor luchtvaartonderdelen.
- ISO 13485:2016 — kwaliteitsmanagement voor medische hulpmiddelen, van toepassing op medische onderdelen en onderdelen voor levenswetenschappen.
- IATF 16949 — automotive kwaliteitsmanagement, afgestemd op PPAP- en APQP-documentatie.
- ISO 2768 — algemene toleranties voor lineaire en hoekige afmetingen (medium / fijn / zeer fijn klassen).
- ASME Y14.5-2018 — norm voor geometrische dimensionering en tolerantie (GD&T), inclusief datumsysteem en feature control frames.
- ISO 5459 — datums en datumsystemen voor geometrische specificatie.
- ISO 1101 — geometrische productspecificaties (GPS), tolerantie van vorm, oriëntatie, locatie en loopafwijking.
- ASTM A967 / AMS 2700 — passivering van roestvrijstalen onderdelen.
- MIL-DTL-13924 — zwarte oxidelaagcoating voor staal.
- ASTM B851 / MIL-A-8625 — anodiseren Type II / Type III op aluminium.
- RoHS / REACH — compliance met beperkte stoffen voor toegang tot de Europese markt.
- Conflict Minerals (CMRT / RMI) — rapportage over de winning van tin, tantaal, wolfraam en goud.
- ITAR / EAR — gecontroleerde technische gegevens en exportnaleving voor defensiegerelateerde onderdelen waar van toepassing.
Verpakking, verzending & documentatie
Onderdelen worden verpakt om bewerkte oppervlakken, schroefdraad en precisiekenmerken te beschermen tijdens het transport. Documentatie wordt meegeleverd per klantvereiste en bewaard in ons kwaliteitssysteem.
- Montageplaten
- Bewerkte beugels
- Apparatuurbehuizingen
- Gereedschap en fixaties
Industrieën & toepassingen
- Luchtvaart — Interne beugels, constructiebevestigingen, prototype vliegtuigromp-onderdelen
- Automotive — Prototype motoronderdelen, EV-batterijkasten, dashboardbeugels, prototype tandwielkastdeksels
- Medisch & levenswetenschappen — Apparatuurbehuizingen, instrumentlichamen, beeldvormingssysteemframes, orthese-prototypes
- Industriële apparatuur — Tandwielkastdeksels, montageplaten, verdeelblokken, machinebeveiligingen
- Robotica & automatisering — Eind-effecterplaten, sensorbevestigingen, robotarmschakels, transportbandcomponenten
- Elektronica & halfgeleiders — Chassis, koelribben, testfixtures, golfgeleidercomponenten
- Energie — Zonnewindingscomponenten, windturbine prototype fittingen, olie & gas sub-assemblage blokken
- Consumentenproducten & prototyping — Op maat gemaakte behuizingen, mechanische prototypes, ontwerpverificatie-eenheden
Kunt u ±0.01 mm aanhouden op elk onderdeel?
Nauwe toleranties worden per geval beoordeeld. ±0.01 mm is haalbaar op geselecteerde onderdelen met de juiste fixatie, temperatuurregeling en CMM-verificatie, maar dit wereldwijd toepassen leidt tot aanzienlijke kosten en doorlooptijd.
Is een digitaal inspectierapport inbegrepen?
Ja. Een first-article inspectierapport is inbegrepen bij elk nieuw onderdeel, en een finaal dimensionaal rapport is op aanvraag beschikbaar voor tussen- en productieruns.
Kostendrijvers & doorlooptijdfactoren
De genoteerde stukprijs en doorlooptijd worden bepaald door een klein aantal goed begrepen variabelen. Deze van tevoren kennen helpt een onderdeel te optimaliseren voor produceerbaarheid en de totale kosten te verlagen.

