

Często zadawane pytania
Jaki jest najmniejszy rozmiar partii, jaki akceptują Państwo?
Prototypy pojedyncze i krótkie serie próbne są standardowe. W przypadku ilości powyżej ~50 sztuk zazwyczaj zalecamy dedykowane uchwyty lub mocowania, aby czas cyklu był spójny.
Opcje wysyłki
- DHL / FedEx / UPS — przesyłki ekspresowe międzynarodowe, 3 – 5 dni roboczych od drzwi do drzwi, pełne śledzenie i odprawa celna.
- Fracht lotniczy — 5 – 10 dni roboczych dla cięższych przesyłek; konsolidacja dostępna dla ładunków wrażliwych kosztowo.
- Fracht morski (FCL / LCL) — 20 – 35 days dla produkcji niepilnej; kontener pełny lub kontener dzielony.
- Kurier zorganizowany przez klienta — części mogą być wydane na żądanie na konto wskazane przez klienta.
- EXW, FOB, CIF, DAP — obsługiwane warunki Incoterms według preferencji klienta.
Ruch osi | Liniowy ruch narzędzia X, Y i Z |
|---|---|
Geometria idealna | Elementy pryzmatyczne i ortogonalne |
Model zamówienia | Produkcja prototypowa, małoseryjna i powtarzalna |
Przegląd danych wejściowych | model 3D, rysunek, materiał, wykończenie i ilość |
Czym jest frezowanie CNC 3-osiowe
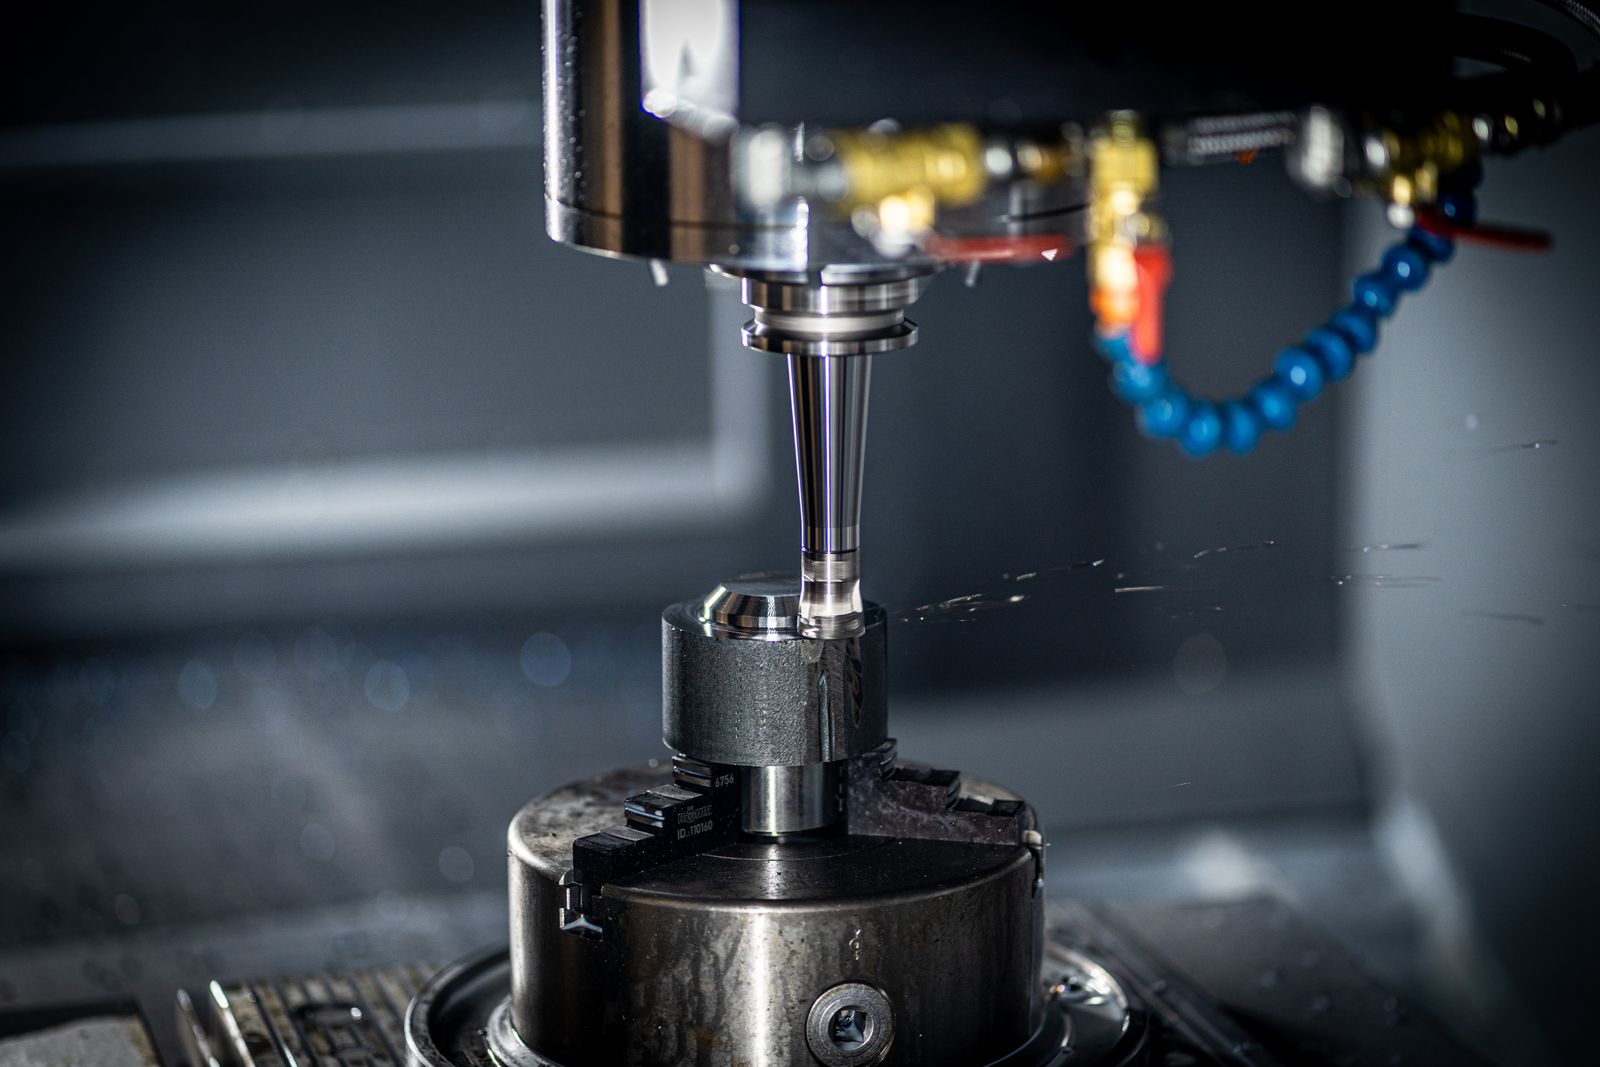
Frezowanie CNC 3-osiowe to sterowany komputerowo subtrakcyjny proces wytwórczy, który przekształca pełny blok materiału w gotowy komponent. Obracające się narzędzie tnące usuwa materiał zgodnie z zaprogramowaną ścieżką, podczas gdy maszyna porusza się w trzech kierunkach liniowych: X, Y i Z. Proces ten jest powszechnie stosowany do produkcji prototypów i części pryzmatycznych, w tym płyt, wsporników, obudów, pokryw, bloków i komponentów mechanicznych.
Oś X kontroluje ruch lewo-prawo, oś Y kontroluje ruch przód-tył, a oś Z kontroluje ruch pionowy. Razem te ruchy umożliwiają maszynie tworzenie precyzyjnych otworów, wgłębień, szczelin, konturów, fazek i płaskich powierzchni. Cyfrowy model CAD lub rysunek techniczny jest konwertowany na instrukcje maszynowe, dzięki czemu te same operacje mogą być konsekwentnie powtarzane.
Jak proces przemieszcza się od projektu do części
Dane wejściowe projektu 01: rysunek 2D, model 3D, materiał i krytyczne wymagania. | 02 Planowanie CAM Wybór narzędzi, mocowanie obrabianego przedmiotu, ścieżki obróbki zgrubnej i wykończeniowej. | 03 Obróbka CNC Kontrolowany ruch X, Y i Z usuwa materiał z wsadu. | 04 Kontrola Wymiary, gwinty, wykończenie i końcowy stan części są sprawdzane. |
|---|
Typowy przepływ pracy rozpoczyna się od danych projektowych oraz przeglądu materiału, wymiarów krytycznych i mocowania obrabianego przedmiotu. Oprogramowanie CAM służy do tworzenia ścieżek obróbki zgrubnej i wykończeniowej, symulacji usuwania materiału oraz przygotowania programu dla maszyny. Wsad jest następnie mocowany za pomocą imadła, zacisków lub dedykowanego uchwytu przed rozpoczęciem frezowania.
Dlaczego wybrać frezowanie osi 3
Koszt i konfiguracja ?W przypadku części bez złożonej geometrii wielowielościennej, obróbka osi 3 zazwyczaj wykorzystuje prostsze mocowanie i programowanie niż trasy obróbki wielowrzecionowej. Może to sprawić, że jest to wydajny wybór dla standardowych projektów mechanicznych.
Powtarzalność ?Po ustaleniu mocowania obrabianego przedmiotu i programu, ta sama sekwencja operacji może być używana dla zamówień powtarzalnych, wspierając spójne relacje między otworami, powierzchniami i elementami bazowymi.
Prototyp do produkcji ?Proces może wspierać wczesne prototypy, próbki inżynieryjne, małoseryjne komponenty oraz planowaną produkcję powtarzalną bez konieczności stosowania form lub narzędzi odlewniczych.
Opcje wykończenia ?Po obróbce mechanicznej elementy mogą zostać poddane anodowaniu, piaskowaniu, powlekaniu proszkowemu, malowaniu, galwanizacji, polerowaniu, czernieniu, pasywacji lub znakowaniu laserowemu w zależności od materiału i wymagań dotyczących końcowego zastosowania.
Kiedy wybrać oś 3
Frezowanie 3-osiowe to solidna opcja dla płaskich lub kształtowych elementów blokowych z otworami, gwintami, kieszeniami, rowkami i dostępnymi profilami. Projekt z wieloma nachylonymi powierzchniami, elementami wokół korpusu cylindrycznego lub trudnymi podcięciami może wymagać obróbki 4-osiowej lub 5-osiowej. Wybór procesu na podstawie geometrii pomaga kontrolować liczbę ustawień, koszt produkcji i czas realizacji.
KONTROLA PROJEKTU ?Przed złożeniem zapytania należy podać plik CAD 3D, rysunek identyfikujący wymiary krytyczne i gwinty, gatunek materiału, ilość, wymagane wykończenie powierzchniowe oraz wszelkie wymagania dotyczące kontroli. |
|---|
Materiały, które obrabiamy
Nasza komórka 3-osiowa regularnie obrabia następujące rodziny materiałów. Formy zapasowe obejmują blachę, pręt, wlewek i odkuwkę.
- Stopy aluminium — 6061, 7075, 2024, 5052, 6063, blacha narzędziowa do odlewania MIC-6
- Stal nierdzewna — 304, 304L, 316, 316L, 17-4 PH, 2205 duplex
- Stal węglowa i stopowa — 1018, 1045, A36, 4140, 4340, stal narzędziowa O1 / A2
- Mosiądz i miedź — C360 automatyczny mosiądz, C110 miedź, C954 brąz
- Tytan — Gatunek 2, Gatunek 5 (Ti-6Al-4V), Gatunek 5 ELI
- Tworzywa sztuczne konstrukcyjne — POM (Delrin), PEEK, PTFE, HDPE, nylon, poliwęglan, ABS, Ultem
- Magnez i stopy specjalne — AZ31 magnez, Inconel 625/718 na zamówienie
Tolerancje standardowe i osiągalna dokładność
Domyślny schemat tolerancji jest zgodny z ISO 2768-m (średni), chyba że rysunek określa inaczej. Węższe wartości tolerancji są analizowane pod kątem dostępu do elementu, mocowania i metody kontroli.
- Standardowa tolerancja liniowa — ±0.05 mm (±0.002 in) dla wymiarów frezowanych
- Tolerancja precyzyjna — ±0.025 mm (±0.001 in) dostępna dla krytycznych elementów
- Wąska tolerancja — ±0.01 mm (±0.0004 in) po przeglądzie, zależna od materiału i geometrii
- Średnica otworu — Wiertła standardowe i rozwiertaki; ±0.025 mm osiągalne
- Płaskość / równoległość — 0.03 mm na 100 mm typowo na odniesionych powierzchniach
- Pozycja / GD&T — Tolerowanie pozycji, współśrodkowości i profilu według ASME Y14.5 lub ISO 5459
Kontrola jakości i badania
Każde zamówienie realizowane jest zgodnie z określonym planem kontroli. Poziom kontroli dostosowuje się do krytyczności części, zapisów na rysunku oraz wymagań klienta.
- Kontrola pierwszego wyrobu (FAI) — raport wymiarowy 100 % na pierwszej części, format AS9102 na żądanie
- Kontrola w trakcie procesu — pomiar operatora na krytycznych operacjach przy użyciu kalibrowanych suwaków, mikrometrów, wysokościomierzy i szczelinomierzy
- Kontrola CMM — maszyna pomiarowa współrzędnościowa Zeiss lub równoważna do GD&T, złożonych schematów bazowych i pełnego pokrycia części
- Tester chropowatości powierzchni — Mitutoyo SJ-210 lub równoważny do weryfikacji Ra
- Twardościomierz — Rockwell / Vickers do weryfikacji stanu materiału i obróbki powierzchniowej
- Raport z kontroli końcowej — raport wymiarowy, certyfikat materiałowy, potwierdzenie wykończenia i dokumentacja fotograficzna na życzenie
- Identyfikowalność materiału — certyfikat hutniczy (MTC) przechowywany dla każdej partii wsadowej
Czy dostarczacie materiał, czy mam przesłać własny zapas?
Obie opcje są obsługiwane. Większość klientów woli, abyśmy pozyskali certyfikowany materiał, ponieważ upraszcza to łańcuch dostaw i daje nam jednego odpowiedzialnego dostawcę części.
Jak uzyskać wycenę
Aby wygenerować dokładną wycenę, prosimy przesłać model CAD 3D, rysunek 2D (PDF lub DWG) z krytycznymi tolerancjami i bazami pomiarowymi, gatunek materiału, żądaną ilość, wykończenie powierzchni lub specyfikację powłoki, wszelkie wymagania dotyczące kontroli lub dokumentacji oraz docelową datę dostawy. W ciągu jednego dnia roboczego otrzymają Państwo informację zwrotną DFM, realistyczny czas realizacji oraz cenę jednostkową / całkowitą. W przypadku złożonej geometrii możemy również podpisać umowę NDA przed wymianą plików.
Przepływ procesu i sekwencja produkcji
Każde zamówienie frezowania 3-osiowego przebiega według określonej trasy od surowego wsadu do zapakowanej części. Dokładne etapy skalują się w zależności od złożoności części i wielkości serii, ale poniższa kolejność operacji ma zastosowanie do większości części pryzmoidalnych obrabianych w tej komórce.
- Odbiór i weryfikacja materiału — dostarczony pręt, blacha, wsad lub odkuwka są sprawdzane w porównaniu z zamówieniem zakupu i certyfikatem materiałowym (MTC). Partia grzejna, gatunek i wymiary są rejestrowane w celu pełnej identyfikowalności.
- Cięcie / przecinanie wsadu — nadwymiarowy wsad jest cięty do półfabrykatów zbliżonych do kształtu docelowego przy użyciu poziomej piły taśmowej, pozostawiając 1 – 3 mm naddatku obróbkowego na każdej powierzchni do mocowania i frezowania czołowego.
- Dobór mocowania i budowa uchwytu — imadła, miękkie szczęki, zaciski krawędziowe, płyty próżniowe lub uchwyty specjalne są wybierane na podstawie rysunku. W przypadku części wielofunkcyjnych baza mocowania jest ustalana w układzie 3-2-1 wskazanym na rysunku.
- Frezowanie czołowe i oczyszczanie wierzchu wsadu — frez czołowy ustanawia czystą powierzchnię odniesienia i znaną wartość Z-zero, usuwając zgorzelinę walcowniczą i odkształcenia powstałe w wyniku cięcia.
- Frezowanie zgrubne — operacje zgrubne o wysokim usuwaniu materiału przy użyciu frezów trzpieniowych z wymiennymi płytkami, efektywnych ścieżek trochoidalnych lub strategii przerzedzania wiórów. Materiał jest usuwany przy maksymalnym dopuszczalnym obciążeniu skrawania dla wybranego narzędzia i materiału.
- Kontrola półwykończeniowa — krytyczne cechy bazy i wymiary pilotowe są sprawdzane w trakcie cyklu za pomocą skalibrowanych suwmiarek, mikrometrów i czujników wysokości. Korekty odchyleń materiału są wprowadzane przed przejściem wykończeniowym.
- Frezowanie półwykończeniowe / przedwykończeniowe — ścianki i dna są doprowadzane do wartości w zakresie 0.1 – 0.2 mm od nominalnej, aby pozostawić jednolity naddatek materiału na wykończenie.
- Wiercenie i gwintowanie — otwory standardowe, otwory gwintowane i pogłębienia są wykonywane przy użyciu cykli sztywnego gwintowania lub frezowania gwintów. Pozycje otworów są weryfikowane względem rysunku przed przejściem do następnego ustawienia.
- Przejście wykończeniowe — przejście wykończeniowe przy zmniejszonym zaangażowaniu promieniowym i posuwie doprowadza ścianki, dna i występy do wymiaru końcowego, zazwyczaj osiągając Ra 0.8 – 1.6 µm.
- Załamanie krawędzi / fazowanie — wszystkie ostre krawędzie otrzymują fazę 0.2 – 0.5 mm lub załamanie krawędzi zgodnie z wymaganiami rysunku, nakładane frezem do fazowania lub ręcznie na krytycznych elementach wykończeniowych.
- Usuwanie zadziorów i czyszczenie — ręczne usuwanie zadziorów, wykańczanie bębnowe lub szczotkowanie usuwa pozostałe zadziory. Części są następnie czyszczone w myjce wodnej w celu usunięcia chłodziwa, wiórów i oleju.
- Kontrola końcowa — 100 % sprawdzenie pierwszego egzemplarza na pierwszej części, a następnie kontrola w trakcie procesu lub sprawdzanie próbek na pozostałej części partii. Chropowatość powierzchni, twardość i wymiary krytyczne są weryfikowane i dokumentowane.
- Obróbka powierzchniowa (zlecana zewnętrznie w razie potrzeby) — anodowanie, galwanizacja, malowanie proszkowe, pasywacja lub inne wykończenia są kierowane do wykwalifikowanych partnerów w ramach naszego systemu jakości.
- Pakowanie i wysyłka — części są owijane, pakowane do torebek, oznaczane etykietami i pakowane zgodnie ze specyfikacją klienta. Dokumentacja jest załączona, a przesyłka jest wydawana.
Właściwości materiałów
Poniższa tabela przedstawia typowe właściwości w temperaturze pokojowej dla materiałów powszechnie obrabianych na naszych komórkach 3-osiowych. Wartości są danymi referencyjnymi branżowymi; rzeczywiste właściwości partii są potwierdzane przez świadectwo młyna (MTC).
Materiał | Gęstość (g/cm?) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Twardość (HB) | Skrawalność (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
Nierdzewny 304 | 8.00 | 515 | 205 | 170 | 45 |
Nierdzewny 316L | 7.99 | 485 | 170 | 160 | 40 |
17-4 PH (H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
Stal węglowa 1018 | 7.87 | 440 | 370 | 130 | 70 |
Stal stopowa 4140 | 7.85 | 655 | 415 | 200 | 55 |
Mosiądz C360 | 8.50 | 400 | 140 | 80 | 100 |
Miedź C110 | 8.94 | 220 | 70 | 45 | 85 |
Tytan gatunek 5 | 4.43 | 950 | 880 | 340 | 22 |
Delrin (POM) | 1.41 | 70 | 65 | 120 (R) | 150 |
PEEK | 1.32 | 100 | 90 | 85 (R) | 90 |
Oceny skrawalności są podane względem stali AISI 1212 = 100%. Wartości HB w (R) dla tworzyw sztucznych oznaczają twardość Rockwella, nie Brinella.
Czynniki wpływające na koszt
- Materiał — koszt surowca, ocena skrawalności oraz premia za certyfikowane gatunki (np. medyczne, lotnicze, nuklearne). Egzotyczne stopy, takie jak tytan i Inconel, kosztują więcej za kilogram i obrabiają się wolniej.
- Tolerancja — węższe tolerancje (poniżej ±0.025 mm) wymagają wolniejszych przejść wykańczających, wykwalifikowanych narzędzi i weryfikacji CMM, co wydłuża czas cyklu i inspekcji.
- Wielkość partii — koszt przygotowania rozkłada się na całą partię. Prototypy i krótkie serie generują wyższy narzut na sztukę; serie produkcyjne powyżej 100+ sztuk zmniejszają ten narzut.
- Złożoność geometrii — głębokie kieszenie, cienkie ścianki, małe promienie wewnętrzne i wielostronne cechy wymagają więcej ustawień, więcej narzędzi i dłuższego czasu cyklu.
- Wykończenie powierzchni i powłoki — rygorystyczne wymagania Ra, polerowanie lustra, twarde anodowanie i specjalistyczne powłoki zwiększają czas obróbki wtórnej i koszty usług zewnętrznych.
- Kontrola i dokumentacja — kontrola pierwszego egzemplarza, raporty AS9102, PPAP, programy CMM i certyfikacja materiałowa generują dodatkowe godziny inżynieryjne i kontrolne.
- Specjalne uchwyty i narzędzia — niestandardowe uchwyty, frezy walcowe i specjalne frezy są obciążone jednorazową opłatą amortyzowaną w czasie produkcji.
Co wpływa na czas realizacji
- Pozyskiwanie materiałów — popularne rozmiary prętów w 6061, 7075, 304, 12L14 wysyłane są w ciągu 2 – 5 days; stopy specjalne, duże płyty lub certyfikowane odkuwki mogą wymagać 2 – 4 weeks.
- Programowanie i mocowanie — nowa część to zazwyczaj 1 – 3 days programowania CAM i budowy uchwytów. Powtarzające się części są uruchamiane z istniejących programów.
- Czas cyklu CNC — rzeczywisty czas cięcia na część, który zależy od objętości usuwanego materiału, liczby ustawień i liczby przejść wykończeniowych.
- Procesy zlecone na zewnątrz — anodowanie, galwanizacja, malowanie proszkowe i obróbka cieplna zajmują 2 – 7 dni roboczych u certyfikowanych partnerów, wliczone w czas realizacji.
- Kontrola i dokumentacja — pełna FAI, AS9102, PPAP i programy CMM mogą dodać 1 – 3 days w zależności od złożoności części i zakresu raportu.
- Wysyłka — DHL / FedEx międzynarodowy 3 – 5 days; fracht morski 20 – 35 days; fracht lotniczy 5 – 10 days.
Typowe czasy realizacji według scenariusza
Scenariusz | Prototyp (1 – 5 pcs) | Mała seria (10 – 100 pcs) | Produkcja (500+ szt.) |
|---|---|---|---|
Materiał z magazynu | 3 – 5 dni roboczych | 5 – 7 dni roboczych | 7 – 12 dni roboczych |
Materiał do pozyskania | 5 – 10 dni roboczych | 10 – 15 dni roboczych | 15 – 25 dni roboczych |
Z wykończeniem zewnętrznym (anodowanie, galwanizacja, powlekanie) | 7 – 12 dni roboczych | 10 – 18 dni roboczych | 18 – 30 dni roboczych |
Z pełną dokumentacją FAI / AS9102 / PPAP | + 2 – 4 dni roboczych | + 1 – 3 dni roboczych | + 1 – 2 dni roboczych |
Typowe wady i zapobieganie
Większość wad frezowania 3-osiowego można uniknąć. Poniższa lista obejmuje tryby uszkodzeń, które spotykamy najczęściej na częściach pryzmatycznych, wraz z przyczyną źródłową i standardowym zapobieganiem, które stosujemy.
Wada | Przyczyna | Zapobieganie |
|---|---|---|
Ślady drgań | Nadmierny posuw promieniowy, długi wysięg narzędzia, niewystarczająca sztywność mocowania obrabianego przedmiotu | Zmniejsz głębokość skrawania promieniowego, skróć wysięg narzędzia, przełącz na ścieżki trochoidalne, zmodernizuj uchwyt (hydrauliczny / termokurczliwy) |
Powstawanie zadziorów | Stępione narzędzia, rozrywanie materiału po stronie wyjścia, ostra struktura ziaren w stali nierdzewnej i aluminium | Ostre narzędzie skrawające, odpowiedni ramp wyjściowy, lekki przepust wygładzający krawędź, odzadziorzanie przez obróbkę wirową lub szczotkowanie jako kontrolowana operacja wtórna |
Ugięcie ścianki | Cienkie ścianki i wysokie siły skrawania powodują, że detal odpręża się od narzędzia | Zgrubna obróbka dwóch stron, lekki przejazd wykańczający na przeciwległych ściankach, płyta podporowa lub żebro mocowania, adaptacyjne czyszczenie o niskim zaangażowaniu |
Słaba jakość wykończonej powierzchni | Wysoka prędkość posuwu, niska prędkość obrotowa wrzeciona, narost, niewystarczające chłodzenie | Zmniejsz posuw, zwiększ obroty, przełącz na narzędzie powlekane, sprawdź stężenie chłodziwa, wykonaj dedykowany przejazd wykańczający |
Dryft wymiarowy w partii | Rozszerzalność cieplna maszyny i detalu, zużycie narzędzia podczas długich serii, powtarzalność mocowania | Cykl rozruchowy, okresowe kontrole w trakcie procesu, korekty offsetów długości narzędzia przy zużyciu, sprawdzona oprawka z powtarzalnymi blokadami |
Złamanie narzędzia | Nabijanie wiórów, nadmierne parametry, niewłaściwe narzędzie do materiału, zużyty insert | Dopasuj narzędzie do materiału, stosuj strategie przerzedzania wiórów / trochoidalne, sprawdź ewakuację wiórów, wymieniaj inserty zgodnie z harmonogramem |
Problemy z ewakuacją wiórów | Głębokie kieszenie, ciągliwe wióry, niewystarczający przepływ chłodziwa, brak chłodziwa przez wrzeciono | Cykle wiercenia z pogłębianiem, chłodziwo wysokociśnieniowe, продувka powietrzem, ścieżki narzędziowe z obniżaniem etapów aby przełamać strumień wiórów |
Odkształcenie termiczne | Akumulacja ciepła podczas długich cykli obróbki aluminium lub tytanu, asymetryczne usuwanie materiału | Zapewnić stabilizację termiczną, zrównoważyć zgrubną obróbkę na przeciwległych powierzchniach, zastosować obfite chłodzenie z kontrolowaną temperaturą, wykonać wykończenie po schłodzeniu |
Opakowanie standardowe
- Worek VCI (lotny inhibitor korozji) — stosowany do wszystkich części stalowych i żelaznych w celu zapobiegania utlenianiu podczas transportu i przechowywania.
- Indywidualne owijki piankowe lub tace w komorach — chronią obrobione powierzchnie przed uszkodzeniami kontaktowymi; tace wielokomorowe dla małych części.
- Zamknięty worek polietylenowy — utrzymuje części w czystości i suchości do zastosowań medycznych i optycznych.
- Kartony tekturowe z przegródkami / separatorami — dla małych i średnich części w produkcji seryjnej.
- Niestandardowe skrzynie ze sklejki / drewna — dla dużych, ciężkich lub precyzyjnych części powyżej 25 kg, z wyściółką piankową i ochroną krawędzi.
- Opakowanie bezpieczne ESD — dla części, które zostaną zintegrowane z urządzeniami elektronicznymi lub półprzewodnikowymi.
- Etykietowanie — numer części, partia/seria, ilość, materiał oraz numer referencyjny klienta na każdym opakowaniu zewnętrznym i wewnętrznym.
Dokumentacja standardowa
- Certyfikat zgodności (C of C) — potwierdza, że części zostały wyprodukowane zgodnie z rysunkiem i spełniają określone wymagania.
- Świadectwo jakości z walcowni (MTC) — oryginalne świadectwo materiałowe z walcowni, przechowywane dla każdej partii grzewczej.
- Raport z inspekcji pierwszej sztuki (FAI / AS9102) — 100 % raport wymiarowy dotyczący pierwszej części partii produkcyjnej.
- Raport z kontroli wymiarowej — zarejestrowane pomiary krytycznych cech w całej partii.
- Raport o wykończeniu powierzchni — pomiary Ra tam, gdzie są określone na rysunku.
- Certyfikat pochodzenia (CoO) — do odprawy celnej, w razie potrzeby.
- Faktura handlowa i lista pakowania — standardowa dokumentacja wysyłkowa.
- Pakiet PPAP / APQP — dla klientów automotive, obejmujący plan kontroli, PFMEA oraz dane o zdolnościach procesu.
Powiązane możliwości i usługi dodatkowe
Frezowanie 3-osiowe to podstawa naszej celi, ale rzadko jest jedyną operacją, jakiej potrzebuje detal. Koordynujemy usługi downstream, aby klient widział jednego odpowiedzialnego dostawcę, a nie listę podwykonawców.
- Wykończenie po obróbce — piaskowanie, bębnowanie, ręczne usuwanie gratów, lekkie polerowanie, zaokrąglanie krawędzi i kosmetyczne polerowanie w ramach własnych.
- Anodowanie i powlekanie — anodowanie typu II / typu III, niklowanie bezprądowe, cynkowanie, cynowanie, złocenie i srebrzenie poprzez wykwalifikowanych partnerów.
- Malowanie proszkowe i mokre — systemy poliestrowe, epoksydowe, hybrydowe, dopasowanie kolorów RAL / Pantone, podkład + warstwa nawierzchniowa oraz lakier bezbarwny.
- Obróbka cieplna — hartowanie przesycane, nawęglanie, odpuszczanie, obróbka roztworowa i starzenie (np. 17-4 PH H900 / H1025 / H1075).
- Lekki montaż i kompletacja — instalacja elementów złącznych, wciskanie wkładek, podzespoły i pakowanie zestawów.
- Znakowanie i grawerowanie laserowe — numery części, loga, UID, 2D Data Matrix i kody identyfikowalności.
- Przegląd konstrukcji pod kątem wytwarzania (DFM) — uwagi dotyczące tolerancji, cech konstrukcyjnych i doboru materiału przed obróbką skrawaniem.
- Inżynieria odwrotna — rekonstrukcja CAD z chmury punktów dla części dziedziczonych i narzędzi.
- Kontrola na CMM i skanowanie 3D — pełna weryfikacja GD&T, porównanie z CAD i skanowanie inżynierii odwrotnej.
- Koordynacja usług podwykonawczych — jedno okno kontaktowe dla partnerów zajmujących się obróbką cieplną, powłokami galwanicznymi, anodowaniem i lakierowaniem.
"
Typowe cechy i typy części
Frezowanie trójosiowe jest najskuteczniejsze, gdy elementy części są dostępne od góry lub z bocznych powierzchni. Umożliwia szeroki zakres operacji w jednym ustawieniu, w tym toczenie powierzchni, wiercenie, gwintowanie, frezowanie kieszeni, profilowanie i wykańczanie. Dzięki temu idealnie nadaje się do części pryzmatycznych, takich jak obudowy, wsporniki i formy wtryskowe. Chociaż nie może obrabiać podcięć ani złożonych powierzchni swobodnych, połączenie wydajności, niezawodności i niskich kosztów narzędzi czyni ją preferowanym wyborem dla większości codziennych zadań produkcyjnych.
Obszar | Co może wytworzyć frezowanie 3-osiowe | Typowe przykłady części |
|---|---|---|
Obróbka powierzchni | Toczenie powierzchni, konturowanie, fazowanie i płaskie powierzchnie odniesienia. | Płyty podstawy, pokrywy, panele, powierzchnie mocujące. |
Elementy wewnętrzne | Kieszenie, wgłębienia, szczeliny, kanały i formy cofnięte. | Obudowy, radiatory, kolektory, bloki mocujące. |
Elementy otworów | Otwory wiercone, gwintowane, pogłębiane, frezowane i rozwiercane. | Wsporniki, płyty adaptera, obudowy elektroniczne. |
Wykończenie | Dokładna obróbka wybranych powierzchni; usuwanie zadziorów przed wykończeniem. | Części prototypowe i komponenty do produkcji seryjnej. |
Kluczowe parametry procesu
Poniższe wartości odzwierciedlają typowy zakres pracy naszej frezarki 3-osiowej. Podane tolerancje są osiągalne na dobrze podpartych, pryzmatycznych geometriach przy prawidłowym mocowaniu przedmiotu obrabianego i kwalifikowanym narzędziu.
Parametr | Typowa wartość |
|---|---|
Standardowa tolerancja liniowa | ±0.05 mm (±0.002 in); ±0.025 mm na żądanie; ±0.01 mm dla elementów o ścisłych tolerancjach |
Wykończenie powierzchni (w stanie obrobionym) | Ra 1.6 – 3.2 µm typowo; Ra 0.8 µm osiągalne na przejściach wykańczających |
Minimalny rozmiar elementu | Od 0.5 mm szerokości szczeliny i ?1.0 mm otworu za pomocą mikronarzędzi |
Maksymalne wymiary detalu | Do 800 — 500 — 450 mm (skok osi 3, zależnie od maszyny) |
Zakres wielkości partii | 1 do 5,000+ sztuk; prototypy i produkcja małoseryjna |
Czas realizacji | Prototypy 3–5 dni roboczych; produkcja 7–15 dni roboczych |
Akceptowane formaty CAD | STEP, IGES, X_T, SLDPRT, DXF, DWG (2D rysunek) i PDF |
Platformy maszynowe | 3-osiowe VMC, centrum obróbcze pionowe z wrzecionem 12,000–24,000 rpm |
Opcje wykończenia powierzchni
- Po obróbce — Ra 1.6 – 3.2 µm, standardowe wykończenie frezarki
- Piaskowanie / piaskowanie szkłem / tlenek glinu — jednolita matowa tekstura do wykończeń kosmetycznych i przygotowania pod powłokę
- Anodowanie Typ II — bezbarwne lub barwione, kwas siarkowy, typowa powłoka 5–25 µm
- Twarde anodowanie typu III — impregnacja PTFE opcjonalna, 25–75 µm, odporne na zużycie
- Powłoka proszkowa — poliestrowe, epoksydowe lub hybrydowe, dopasowanie RAL / Pantone
- Malowanie natryskowe — farba mokra, podkład + powłoka wierzchnia, kolor niestandardowy
- Galwanizacja — nikiel, cyna, cynk, złoto, srebro (wg specyfikacji)
- Pasywacja — ASTM A967 / AMS 2700 dla stali nierdzewnej
- Czernienie — MIL-DTL-13924, łagodna odporność na korozję dla stali
- Polerowanie — mechaniczne lub elektrolityczne do wykończenia lustra
- Znakowanie i grawerowanie laserowe — logo, numery części, UID, 2D Data Matrix
Zagadnienia projektowe (wskazówki DFM)
- Promienie wewnętrznych narożników — Narożniki wewnętrzne powinny być równe lub większe niż promień freza; R — 1.0 mm jest preferowany dla standardowych narzędzi.
- Standardowe średnice otworów — Określaj standardowe średnice wierteł; unikaj niestandardowych średnic otworów wymagających obróbki EDM lub rozwiercania.
- Grubość ścianki — Zachowaj grubość — 1.0 mm w aluminium i — 0.8 mm w tworzywach sztucznych; cienkie ścianki odkształcają się, wibrują i komplikują mocowanie.
- Głębokość kieszeni — Unikaj kieszeni głębszych niż 4 — średnica narzędzia bez obniżenia posuwu lub specjalistycznych narzędzi.
- Oznaczenia gwintów — Stosuj standardowe gwinty metryczne (M) lub zunifikowane (UNC/UNF); określaj głębokość gwintu, nie tylko głębokość otworu.
- Dyscyplina tolerancji — Zaostrzaj tylko wymiary funkcjonalne. Stosuj luźne tolerancje dla cech niekrytycznych, aby obniżyć koszty.
- Strategia bazowania — Ustanów bazy pomiarowe 3–2–1 na rysunku; to determinuje mocowanie i kontrolę.
- Podcięcia i gwinty — Używaj standardowych narzędzi skrawających; w przypadku niestandardowego podcięcia należy liczyć się z opłatą za narzędzie specjalne.
- Oznaczenia chropowatości powierzchni — Podaj wartość Ra wraz z obszarem pomiarowym; wyjaśnij, czy wykończenie dotyczy stanu przed czy po pokryciu.
- Format pliku — Dostarcz czysty 3D STEP/IGES wraz z 2D rysunkiem zawierającym kluczowe oznaczenia.
Jakie formaty plików powinienem dołączyć do zapytania ofertowego (RFQ)?
Idealnym rozwiązaniem jest neutralny 3D plik (STEP lub IGES) wraz z 2D rysunkiem w formacie PDF zawierającym kluczowe wymiary, tolerancje, bazy i uwagi dotyczące wykończenia. Pliki natywne (SolidWorks, NX, Fusion) są mile widziane w celu przyspieszenia weryfikacji, lecz nie są wymagane.
Jakie wykończenia można wykonać we własnym zakresie, a które są zlecone zewnętrznie?
Obróbkę skrawaniem, piaskowanie, podstawowe usuwanie zadziorów i lekkie polerowanie wykonujemy we własnym zakresie. Anodowanie, galwanizacja, malowanie proszkowe, lakierowanie, pasywacja i czernienie zlecamy sprawdzonym partnerom w ramach naszego systemu jakości.
Porównanie z procesami pokrewnymi
3-osiowe frezowanie to najczęściej stosowany proces obróbki CNC, ale konkuруje z kilkoma procesami pokrewnymi. Poniższa tabela pomaga wybrać właściwy proces dla danej geometrii i tolerancji.
Aspekt | 3-osiowe frezowanie (ten proces) | 4 / 5-osiowe frezowanie | Tokarsko-frezarskie / Tokarka |
|---|---|---|---|
Geometria idealna | Części pryzmatyczne z cechami na 1 – 3 powierzchniach, forma płyty / bloku / wspornika | Cechy na wielu powierzchniach, otwory promieniowe, powierzchnie rzeźbione, kąty złożone | Cylindryczne / obrotowe części, wały, tuleje, złączki gwintowane |
Liczba ustawień | 1 – 3 typowy | 1 – 2 typowy, pojedyncze ustawienie dla symetrycznych części | 1 typowy dla osiowosymetrycznych części |
Najwęższa tolerancja | ±0.01 mm poprzez przegląd | ±0.01 mm na krytycznych cechach; węższy profil na powierzchniach swobodnych | ±0.01 mm na średnicy z drobnym wykończeniem |
Koszt w porównaniu z tym procesem | Linia bazowa (najniższy koszt dla części pryzmatycznych) | +programowanie 20 – 50 %, dłuższy cykl, wyższa stawka godzinowa | Niższy koszt dla części osiowosymetrycznych, wyższy jeśli wymagane jest intensywne frezowanie |
Kiedy wybrać | Płaskie płyty, wsporniki, obudowy, pokrywy; części wrażliwe na koszty z cechami pryzmatycznymi | Części wielopowierzchniowe, kąty złożone, powierzchnie profilowane, części złożone wykonywane w jednym zamocowaniu | Części wałkowate lub tulejowe, elementy gwintowane, części okrągłe o dużej średnicy |
Normy branżowe i certyfikaty
Nasz system jakości i praktyka obróbki skrawaniem są zgodne z poniższymi normami. Konkretne certyfikaty są przywoływane w zakresie projektu, gdy wymagania klienta tego wymagają.
- ISO 9001:2015 — podstawa systemu zarządzania jakością; fundament wszystkich naszych procesów produkcyjnych.
- AS9100D / AS9102 — zarządzanie jakością w przemyśle lotniczym; format raportu z kontroli pierwszego artykułu dla części lotniczych.
- ISO 13485:2016 — zarządzanie jakością wyrobów medycznych, mające zastosowanie do części medycznych i biotechnologicznych.
- IATF 16949 — zarządzanie jakością w branży motoryzacyjnej, zgodne z dokumentacją PPAP i APQP.
- ISO 2768 — tolerancje ogólne dla wymiarów liniowych i kątowych (klasy średnie / dokładne / bardzo dokładne).
- ASME Y14.5-2018 — norma wymiarowania geometrycznego i tolerowania (GD&T), obejmująca układ odniesienia oraz ramki kontrolne cech.
- ISO 5459 — punkty odniesienia i układy odniesienia do specyfikacji geometrycznej.
- ISO 1101 — specyfikacje geometryczne wyrobu (GPS), tolerowanie formy, orientacji, lokalizacji i bicia.
- ASTM A967 / AMS 2700 — pasywacja części ze stali nierdzewnej.
- MIL-DTL-13924 — powłoka tlenku czarnego na stal.
- ASTM B851 / MIL-A-8625 — anodowanie typu II / typu III na aluminium.
- RoHS / REACH — zgodność w zakresie substancji ograniczonych w celu uzyskania dostępu do rynku europejskiego.
- Minerały konfliktu (CMRT / RMI) — raportowanie w zakresie pozyskiwania cyny, tantalu, wolframu i złota.
- ITAR / EAR — kontrolowane dane techniczne i zgodność eksportowa dla części związanych z obroną, tam gdzie ma zastosowanie.
Opakowanie, wysyłka i dokumentacja
Części są pakowane w celu ochrony obrobionych powierzchni, gwintów i precyzyjnych elementów podczas transportu. Dokumentacja jest dołączana zgodnie z wymaganiami klienta i przechowywana w naszym systemie jakości.
- Płyty mocujące
- Obrobione wsporniki
- Obudowy urządzeń
- Narzędzia i przyrządy
Branże i zastosowania
- Lotnictwo — Wsporniki wewnętrzne, okucia konstrukcyjne, prototypowe elementy kadłuba
- Motoryzacja — Prototypowe elementy silnika, obudowy akumulatorów EV, wsporniki deski rozdzielczej, prototypowe pokrywy obudów przekładni
- Medycyna i nauki o życiu — Obudowy urządzeń, korpusy przyrządów, ramy systemów obrazowania, prototypy ortetyczne
- Wyposażenie przemysłowe — Pokrywy przekładni, płyty montażowe, bloki kolektorowe, osłony maszyn
- Robotyka i automatyka — Płyty efektora końcowego, uchwyty czujników, ogniwa ramion robotów, elementy przenośników
- Elektronika i półprzewodniki — Podwozia, radiatory, przyrządy testowe, elementy falowodów
- Energetyka — Elementy trackerów słonecznych, prototypowe okucia turbin wiatrowych, bloki podzespołów naftowych i gazowych
- Dóbr konsumpcyjnych i prototypowania — Niestandardowe obudowy, prototypy mechaniczne, jednostki weryfikacji projektowej
Czy można utrzymać ±0.01 mm na każdej cesze?
Zwarte tolerancje są oceniane indywidualnie. ±0.01 mm jest osiągalne na wybranych cechach przy odpowiednim mocowaniu, kontroli temperatury i weryfikacji CMM, ale stosowanie tego globalnie generuje znaczne koszty i czas realizacji.
Czy wliczony jest cyfrowy raport z kontroli?
Tak. Raport z kontroli pierwszej sztuki jest wliczony do każdej nowej części, a końcowy raport wymiarowy jest dostępny na życzenie dla serii próbnych i produkcyjnych.
Czynniki kosztów i czasu realizacji
Oferowana cena jednostkowa i czas realizacji zależą od niewielkiego zestawu dobrze poznanych zmiennych. Znajomość ich z góry pomaga zoptymalizować część pod kątem możliwości produkcyjnych i obniżyć całkowity koszt.

