

Часто задаваемые вопросы
Каков минимальный размер партии, который вы принимаете?
Одноэкземплярные прототипы и короткие пилотные серии — обычное дело. Для количества свыше ~50 штук мы обычно рекомендуем специальную оснастку или приспособление для зажима заготовки, чтобы время цикла оставалось стабильным.
Варианты доставки
- DHL / FedEx / UPS — международная экспресс-доставка, 3 – 5 рабочих дней от двери до двери, полное отслеживание и таможенное оформление.
- Авиагрузоперевозки — 5 – 10 рабочих дней для тяжёлых грузов; консолидация доступна для грузов, чувствительных к стоимости.
- Морской фрахт (FCL / LCL) — 20 – 35 days для не срочных производственных циклов; полная загрузка контейнера или совместная.
- Курьер, организованный заказчиком — детали могут быть выданы на предоставленный заказчиком аккаунт по запросу.
- EXW, FOB, CIF, DAP — Инкотермс поддерживаются в соответствии с предпочтениями заказчика.
Движение по осям | Линейное движение инструмента по осям X, Y и Z |
|---|---|
Идеальная геометрия | Призматические и ортогональные элементы |
Модель заказа | Прототипы, мелкосерийное и повторное производство |
Рассмотрение исходных данных | 3D модель, чертеж, материал, обработка поверхности и количество |
Что такое 3-осевая фрезерная обработка с ЧПУ
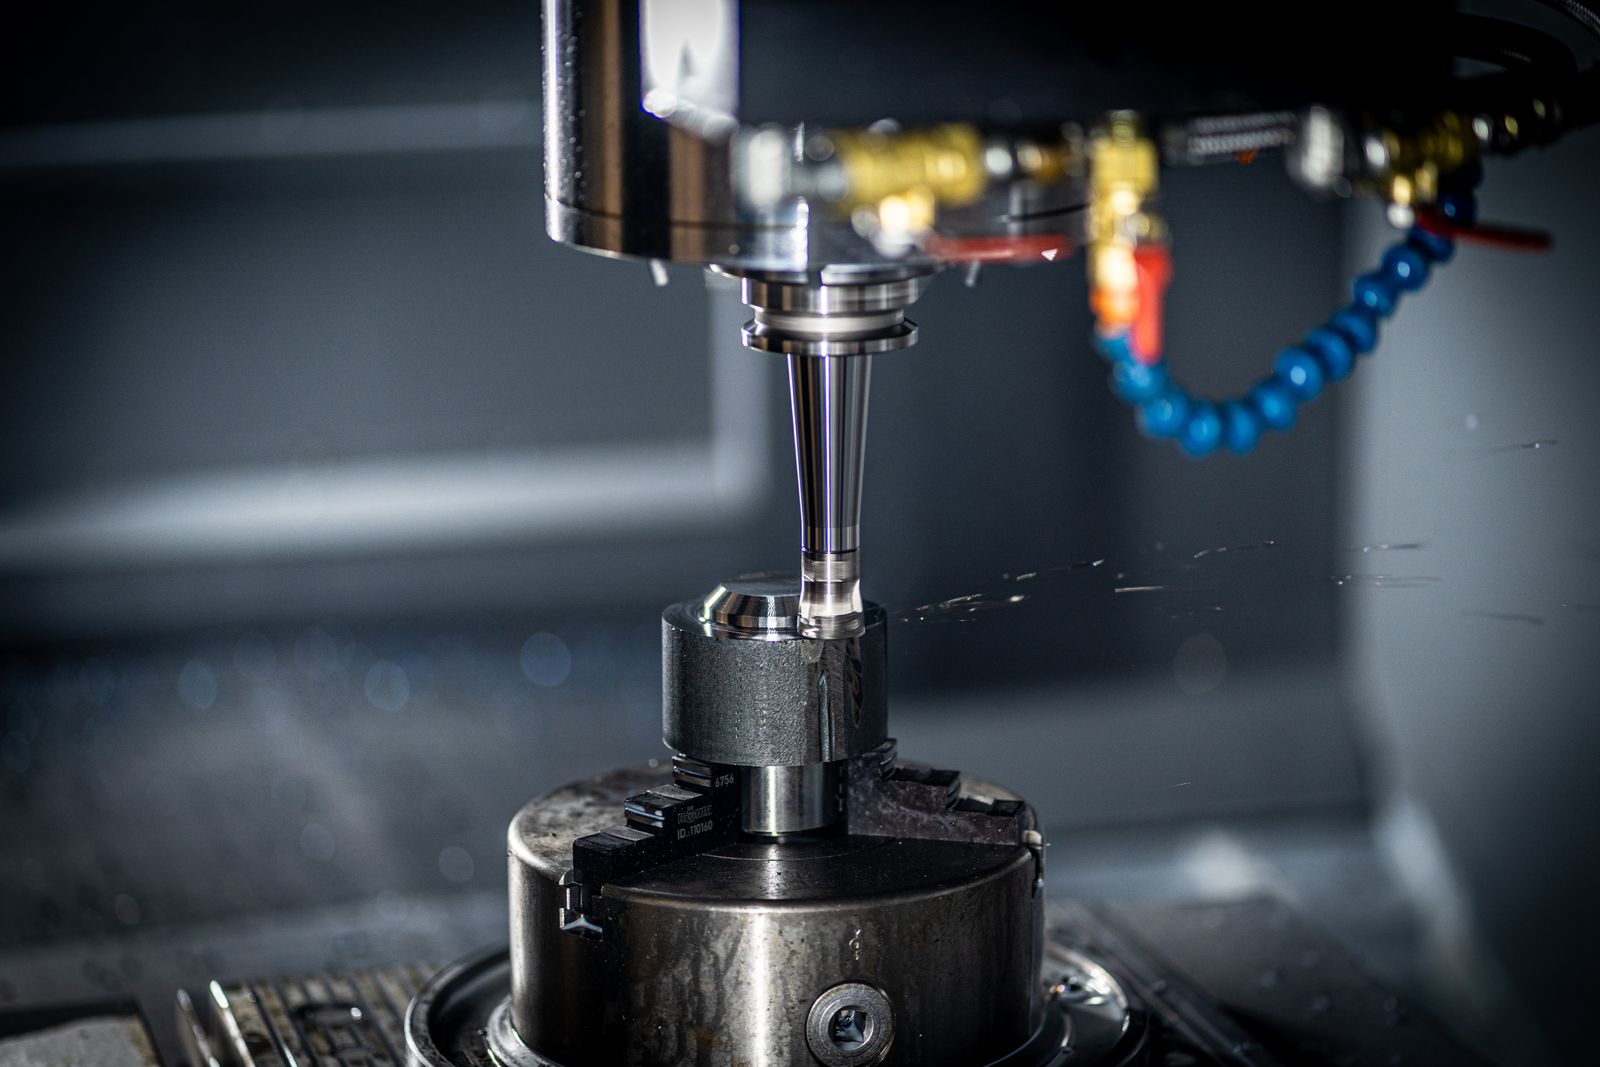
3-осевая фрезерная обработка с ЧПУ — это управляемый компьютером процесс субтрактивного производства, который преобразует сплошной блок материала в готовый компонент. Вращающийся режущий инструмент удаляет материал согласно запрограммированной траектории, а станок перемещается по трём линейным направлениям: X, Y и Z. Этот процесс широко используется для прототипов и призматических деталей, включая пластины, кронштейны, корпуса, крышки, блоки и механические компоненты.
Ось X управляет движением влево-вправо, ось Y управляет движением вперёд-назад, а ось Z управляет вертикальным перемещением. В совокупности эти перемещения позволяют станку создавать точные отверстия, углубления, пазы, контуры, фаски и плоские поверхности. Цифровая CAD-модель или инженерный чертёж преобразуется в команды станка, чтобы одни и те же операции можно было повторять с постоянной точностью.
Как процесс переходит от проектирования к детали
01 Конструкторские исходные данные 2D чертёж, 3D модель, материал и критические требования. | 02 Выбор инструмента для планирования CAM, крепления заготовки, черновой и чистовой траекторий обработки. | 03 CNC-обработка Управляемое перемещение по X, Y и Z удаляет материал из заготовки. | 04 Контроль Проверяются размеры, резьбы, качество обработки и состояние готовой детали. |
|---|
Типичный рабочий процесс начинается с проектных данных и анализа материала, критических размеров и крепления заготовки. CAM-программное обеспечение используется для создания черновых и чистовых траекторий, моделирования удаления материала и подготовки программы для станка. Затем заготовка закрепляется с помощью тисков, зажимов или специального приспособления перед началом фрезерования.
Почему выбирают 3-осевую фрезерную обработку
Затраты и наладка ?Для деталей без сложной многогранной геометрии, 3-осевая обработка обычно использует более простое оснащение и программирование по сравнению с многокоординатными маршрутами. Это может сделать её эффективным выбором для стандартных механических конструкций.
Воспроизводимость ?После определения крепления заготовки и программы одна и та же последовательность операций может использоваться для повторных заказов, обеспечивая постоянные соотношения между отверстиями, поверхностями и базовыми элементами.
От прототипа до производства ?Этот процесс может поддерживать ранние прототипы, инженерные образцы, малосерийные компоненты и плановое повторное производство без необходимости пресс-форм или литейной оснастки.
Варианты обработки поверхности ?После механической обработки детали могут подвергаться анодированию, дробеструйной обработке, порошковому покрытию, окрашиванию, гальваническому покрытию, полировке, чернению, пассивации или лазерной маркировке в зависимости от материала и требований к конечному использованию.
Когда выбор 3-оси является правильным
3-осевое фрезерование является отличным вариантом для плоских или корпусных деталей с отверстиями, резьбами, карманами, пазами и доступными профилями. Конструкция с множественными наклонными поверхностями, элементами вокруг цилиндрического тела или трудными поднутрениями может потребовать вместо этого 4-осевой или 5-осевой обработки. Выбор процесса на основе геометрии помогает контролировать количество настроек, производственную стоимость и время выполнения заказа.
ПРОВЕРКА КОНСТРУКЦИИ ?Перед запросом предложения предоставьте файл 3D CAD, чертеж с критическими размерами и резьбами, марку материала, количество, требуемую обработку поверхности и любые требования к контролю. |
|---|
Материалы, которые мы обрабатываем
Наша ячейка с 3-осевой обработкой регулярно обрабатывает следующие группы. Формы заготовок включают пластины, прутки, заготовки и поковки.
- Алюминиевые сплавы — 6061, 7075, 2024, 5052, 6063, MIC-6 литейная инструментальная плита
- Нержавеющая сталь — 304, 304L, 316, 316L, 17-4 PH, 2205 дуплекс
- Углеродистая и легированная сталь — 1018, 1045, A36, 4140, 4340, инструментальная сталь O1 / A2
- Латунь и медь — C360 автоматная латунь, C110 медь, C954 бронза
- Титан — Марка 2, Марка 5 (Ti-6Al-4V), Марка 5 ELI
- Конструкционные пластики — POM (Делрин), PEEK, PTFE, HDPE, нейлон, поликарбонат, ABS, Ультем
- Магний и специальные сплавы — AZ31 магний, Inconel 625/718 по запросу
Стандартные допуски и достижимая точность
Схема допусков по умолчанию соответствует ISO 2768-m (средняя), если на чертеже не указано иное. Более жесткие допуски рассматриваются с учетом доступа к элементу, крепления и метода контроля.
- Стандартный линейный допуск — ±0.05 mm (±0.002 in) на фрезерованные размеры
- Точность по допускам — ±0.025 mm (±0.001 in) на критических элементах
- Точные допуски — ±0.01 mm (±0.0004 in) по согласованию, зависят от материала и геометрии
- Диаметр отверстий — стандартные свёрла и развёртки; ±0.025 mm достижимо
- Плоскостность/параллельность — 0.03 mm на 100 mm типично на контрольных поверхностях
- Позиционирование/GD&T — позиционирование, концентричность и профильный допуск по ASME Y14.5 или ISO 5459
Контроль качества и проверка
Каждый заказ выполняется по утверждённому плану проверки. Уровень контроля зависит от критичности детали, обозначений на чертеже и требований заказчика.
- Первичная инспекция (FAI) — отчёт о размерах 100 % на первую деталь, формат AS9102 по запросу
- Промежуточные проверки — измерения оператором на критических операциях с использованием калиброванных штангенциркулей, микрометров, высотомеров и калибров
- Контроль на КИМ — Zeiss или эквивалентная координатно-измерительная машина для GD&T, сложных схем базирования и полного охвата детали
- Профилометр — Mitutoyo SJ-210 или эквивалент для проверки шероховатости Ra
- Твердомер — Rockwell / Vickers для проверки состояния материала и подтверждения после термообработки
- Окончательный отчёт о приёмке — отчёт о размерах, сертификат на материал, подтверждение покрытия и фотоматериалы по запросу
- Прослеживаемость материала — сертификат завода-изготовителя (MTC) сохраняется для каждой плавки
Вы поставляете материал, или я отправляю свой?
Оба варианта поддерживаются. Большинство заказчиков предпочитают, чтобы мы закупали сертифицированный материал, так как это упрощает цепочку поставок и обеспечивает единую ответственную сторону за деталь.
Как получить расчёт стоимости
Для составления точного расчёта, пожалуйста, отправьте вашу CAD-модель в формате 3D, чертёж в формате 2D (PDF или DWG) с критическими допусками и базами, марку материала, запрашиваемое количество, требования к чистоте поверхности или покрытию, любые требования к инспекции или документации, а также целевую дату поставки. В течение одного рабочего дня вы получите обратную связь по DFM, реалистичный срок изготовления и стоимость за единицу / общую стоимость. Для сложной геометрии мы также можем подписать NDA перед обменом файлами.
Последовательность технологического процесса и производства
Каждый заказ на фрезерование по осям 3 следует определённому маршруту от заготовки до упакованной детали. Точные шаги масштабируются в зависимости от сложности детали и размера партии, но приведённый ниже порядок операций применим к большинству призматических деталей, которые мы обрабатываем на этом участке.
- Приёмка и проверка материалов — поступающие пруток, лист, заготовка или поковка проверяются по заказу на поставку и сертификату материала (MTC). Плавка, марка и размеры регистрируются для полной прослеживаемости.
- Резка / распиловка заготовки — заготовка большего размера разрезается на заготовки, близкие к чистовым размерам, с помощью ленточной пилы, с оставлением припуска на механическую обработку 1 – 3 mm на каждую сторону для зажима и фрезерования лицевой поверхности.
- Выбор приспособлений и изготовление оснастки — тиски, мягкие губки, зажимы, вакуумные плиты или нестандартные приспособления выбираются по чертежу. Для деталей с несколькими элементами устанавливается база оснастки на системе 3-2-1, указанной на чертеже.
- Фрезерование лицевой поверхности и очистка верхней части заготовки — лицевая фреза создаёт чистую базовую поверхность и известный ноль по оси Z, удаляя окалину и деформацию от распиловки.
- Черновая фрезеровка — проходы с высоким удалением материала с использованием сборных концевых фрез, высокоэффективных трохоидных траекторий или стратегий утоньшения стружки. Материал удаляется при максимально допустимой нагрузке на режущую кромку для выбранного инструмента и материала.
- Промежуточная проверка — критические элементы баз и контрольные размеры проверяются в середине цикла с помощью калиброванных штангенциркулей, микрометров и индикаторов высоты. Корректировки на отклонение заготовки вносятся перед чистовым проходом.
- Получистовая / предчистовая фрезеровка — стенки и основания доводятся до 0.1 – 0.2 mm от номинала для обеспечения равномерного припуска под чистовую обработку.
- Сверление и нарезание резьбы — стандартные отверстия, резьбовые отверстия и цековки выполняются с помощью жесткого нарезания резьбы или циклов фрезерования резьбы. Положения отверстий проверяются по чертежу перед переходом к следующей операции.
- Чистовой проход — чистовой проход с уменьшенным радиальным врезанием и подачей доводит стенки, основания и бобышки до окончательного размера, обычно обеспечивая Ra 0.8 – 1.6 µm.
- Снятие кромок / фаска — все острые кромки получают фаску 0.2 – 0.5 mm или скругление кромки согласно указанию на чертеже, выполняемое с помощью фасонной фрезы или вручную для критических декоративных элементов.
- Зачистка и очистка — ручная зачистка, вибрационная обработка или щеточная зачистка удаляет остаточные заусенцы. Затем детали очищаются в водном растворе для удаления СОЖ, стружки и масла.
- Окончательная проверка — проверка первого изделия 100 %, затем промежуточный или выборочный контроль остальной части партии. Шероховатость поверхности, твердость и критические размеры проверяются и записываются.
- Покрытие поверхности (передаётся на аутсорсинг при необходимости) — анодирование, гальваника, порошковая окраска, пассивация или другие виды покрытий направляются квалифицированным партнёрам в соответствии с нашей системой качества.
- Упаковка и доставка — детали заворачиваются, упаковываются в мешки, маркируются и пакуются согласно спецификации заказчика. Документация вкладывается, и отправка осуществляется.
Справочник свойств материалов
В таблице ниже приведены типичные свойства при комнатной температуре для материалов, обычно обрабатываемых на наших ячейках с 3 осями. Значения представляют собой справочные отраслевые данные; фактические свойства партии подтверждаются сертификатом завода (MTC).
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Обрабатываемость (%) |
|---|---|---|---|---|---|
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Алюминий 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
Нержавеющий 304 | 8.00 | 515 | 205 | 170 | 45 |
Нержавеющий 316L | 7.99 | 485 | 170 | 160 | 40 |
17-4 PH (H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
Углеродистая сталь 1018 | 7.87 | 440 | 370 | 130 | 70 |
Легированная сталь 4140 | 7.85 | 655 | 415 | 200 | 55 |
Латунь C360 | 8.50 | 400 | 140 | 80 | 100 |
Медь C110 | 8.94 | 220 | 70 | 45 | 85 |
Титан марка 5 | 4.43 | 950 | 880 | 340 | 22 |
Делирин (POM) | 1.41 | 70 | 65 | 120 (R) | 150 |
PEEK | 1.32 | 100 | 90 | 85 (R) | 90 |
Показатели обрабатываемости приведены относительно стали AISI 1212 = 100%. Значения HB в (R) для пластиков обозначают твёрдость по Роквеллу, а не Бринеллю.
Что влияет на стоимость
- Материал — стоимость заготовки, показатель обрабатываемости и надбавка за сертифицированные марки (например, медицинские, аэрокосмические, ядерные). Экзотические сплавы, такие как титан и инконель, стоят дороже за килограмм и обрабатываются медленнее.
- Допуск — более жёсткие допуски (ниже ±0.025 mm) требуют более медленных чистовых проходов, квалифицированного инструмента и проверки на КИМ, что увеличивает время цикла и контроля.
- Размер партии — стоимость наладки распределяется на партию. Прототипы и короткие серии имеют более высокую накладную стоимость наладки на деталь; производственные партии из 100+ штук размывают эти накладные расходы.
- Сложность геометрии — глубокие карманы, тонкие стенки, малые внутренние радиусы и многосторонние элементы требуют дополнительных настроек, большего количества инструментов и увеличенного времени цикла.
- Отделка поверхности и покрытие — строгие требования к шероховатости Ra, зеркальная полировка, твёрдое анодирование и специальные покрытия увеличивают время вторичной обработки и стоимость внешних услуг.
- Контроль и документация — проверка первой детали, отчёты AS9102, PPAP, программы для КИМ и сертификация материалов требуют дополнительных инженерных часов и времени контроля.
- Специальные приспособления и инструмент — нестандартные приспособления, нестандартные концевые фрезы и специальные резцы имеют разовый платеж, который распределяется на партию.
Что влияет на срок изготовления
- Закупка материала — обычные размеры прутков в 6061, 7075, 304, 12L14 поставляются в 2 – 5 days; специальные сплавы, крупные листы или сертифицированные поковки могут потребовать 2 – 4 weeks.
- Программирование и приспособления — новая деталь обычно требует 1 – 3 days на CAM-программирование и изготовление приспособлений. Повторные детали запускаются по существующим программам.
- Время цикла ЧПУ — фактическое время резания на деталь, которое зависит от объема снимаемого материала, количества установов и количества чистовых проходов.
- Субподрядные операции — анодирование, гальваника, порошковое покрытие и термообработка занимают 2 – 7 рабочих дней у квалифицированных партнеров и включаются в срок изготовления.
- Контроль и документация — полный FAI, AS9102, PPAP и программы CMM могут добавить 1 – 3 days в зависимости от сложности детали и объема отчета.
- Доставка — DHL / FedEx международная 3 – 5 days; морской фрахт 20 – 35 days; воздушный фрахт 5 – 10 days.
Типичные сроки выполнения по сценариям
Сценарий | Прототип (1 – 5 pcs) | Мелкосерийное производство (10 – 100 pcs) | Производство (500+ шт.) |
|---|---|---|---|
Материал на складе | 3 – 5 рабочих дней | 5 – 7 рабочих дней | 7 – 12 рабочих дней |
Материал для закупки | 5 – 10 рабочих дней | 10 – 15 рабочих дней | 15 – 25 рабочих дней |
С наружной отделкой (анодирование, гальваника, покрытие) | 7 – 12 рабочих дней | 10 – 18 рабочих дней | 18 – 30 рабочих дней |
С полной документацией FAI / AS9102 / PPAP | + 2 – 4 рабочих дней | + 1 – 3 рабочих дней | + 1 – 2 рабочих дней |
Распространенные дефекты и их предотвращение
Большинство дефектов фрезерования по оси 3 можно предотвратить. Ниже приведен список наиболее часто встречающихся видов отказов призматических деталей с указанием корневой причины и стандартных методов предотвращения.
Дефект | Причина | Профилактика |
|---|---|---|
Вибрационные риски | Чрезмерное радиальное врезание, длинный вылет инструмента, недостаточная жёсткость крепления заготовки | Уменьшить радиальную глубину резания, сократить вылет инструмента, перейти на трохоидальные траектории, использовать более жёсткий держатель (гидравлический / термоусадочный) |
Образование заусенцев | Затупленный инструмент, срез материала на выходе, острая стружка при обработке нержавеющей стали и алюминия | Острый режущий инструмент, правильный угол выхода, лёгкий проход для снятия фаски, галтовка или щёточная обработка в качестве контролируемой вторичной операции |
Прогиб стенки | Тонкие стенки и высокие силы резания вызывают отжатие детали от фрезы | Черновая обработка двух сторон, лёгкий чистовой проход по противоположным стенкам, упорная пластина или рёбра приспособления, адаптивная очистка с низким врезанием |
Плохое качество поверхности | Высокая подача, низкая частота вращения шпинделя, нарост на режущей кромке, недостаточное охлаждение | Уменьшить подачу, увеличить обороты, перейти на инструмент с покрытием, проверить концентрацию СОЖ, выполнить чистовой проход |
Разброс размеров в партии | Тепловое расширение станка и детали, износ инструмента при длительных прогонах, повторяемость крепления | Прогревочный цикл, периодические проверки в процессе обработки, компенсации длины инструмента корректируются по износу, квалифицированная оснастка с повторяемыми упорами |
Поломка инструмента | Забивание стружки, чрезмерные параметры, неправильный инструмент для материала, изношенная пластина | Подбор инструмента под материал, использование стратегий утоньшения стружки/трохоидальных стратегий, проверка эвакуации стружки, замена пластин по расписанию |
Проблемы с эвакуацией стружки | Глубокие карманы, сливная стружка, недостаточный расход СОЖ, отсутствие сквозной подачи СОЖ через шпиндель | Циклы прерывистого сверления, СОЖ высокого давления, продувка воздухом, ступенчатые траектории для дробления стружки |
Термическая деформация | Накопление тепла при длительной обработке алюминия или титана, асимметричное удаление материала | Обеспечить термическую стабилизацию, сбалансировать черновую обработку на противоположных поверхностях, обильно подавать СОЖ с контролируемой температурой, чистовую обработку проводить после охлаждения |
Стандартная упаковка
- Пакет с летучим ингибитором коррозии (VCI) — применяется для всех стальных и чугунных деталей для предотвращения окисления при транспортировке и хранении.
- Индивидуальная пенопластовая упаковка или ячеистые лотки — защищает обработанные поверхности от повреждений при контакте; многогнездные лотки для мелких деталей.
- Герметичный полиэтиленовый пакет — поддерживает чистоту и сухость деталей для медицинских и оптических применений.
- Картонные коробки с перегородками / разделителями — для мелких и средних деталей в производственных партиях.
- Специальная фанерная / деревянная тара — для крупных, тяжелых или прецизионных деталей выше 25 kg, с пенопластовой подкладкой и защитой кромок.
- Упаковка, защищенная от ESD — для деталей, которые будут интегрированы в электронное или полупроводниковое оборудование.
- Маркировка — номер детали, номер партии/серии, количество, материал и номер заказа клиента на каждой внешней и внутренней упаковке.
Стандартная документация
- Сертификат соответствия (C of C) — подтверждает, что детали были изготовлены по чертежу и соответствуют установленным требованиям.
- Сертификат испытаний на заводе (MTC) — оригинальный сертификат материала от завода, сохраняемый для каждой плавки.
- Отчет о проверке первого образца (FAI / AS9102) — 100 % отчет о размерах первой детали серии.
- Отчет о контроле размеров — записанные измерения критических параметров по всей партии.
- Отчет о чистоте обработки — измерения Ra, указанные на чертеже.
- Сертификат происхождения (CoO) — для таможенного оформления, где применимо.
- Коммерческий инвойс и упаковочный лист — стандартная документация при отгрузке.
- Комплект PPAP/APQP — для автомобильных заказчиков, включая контрольный план, PFMEA и данные о квалификации.
Связанные компетенции и дополнительные услуги
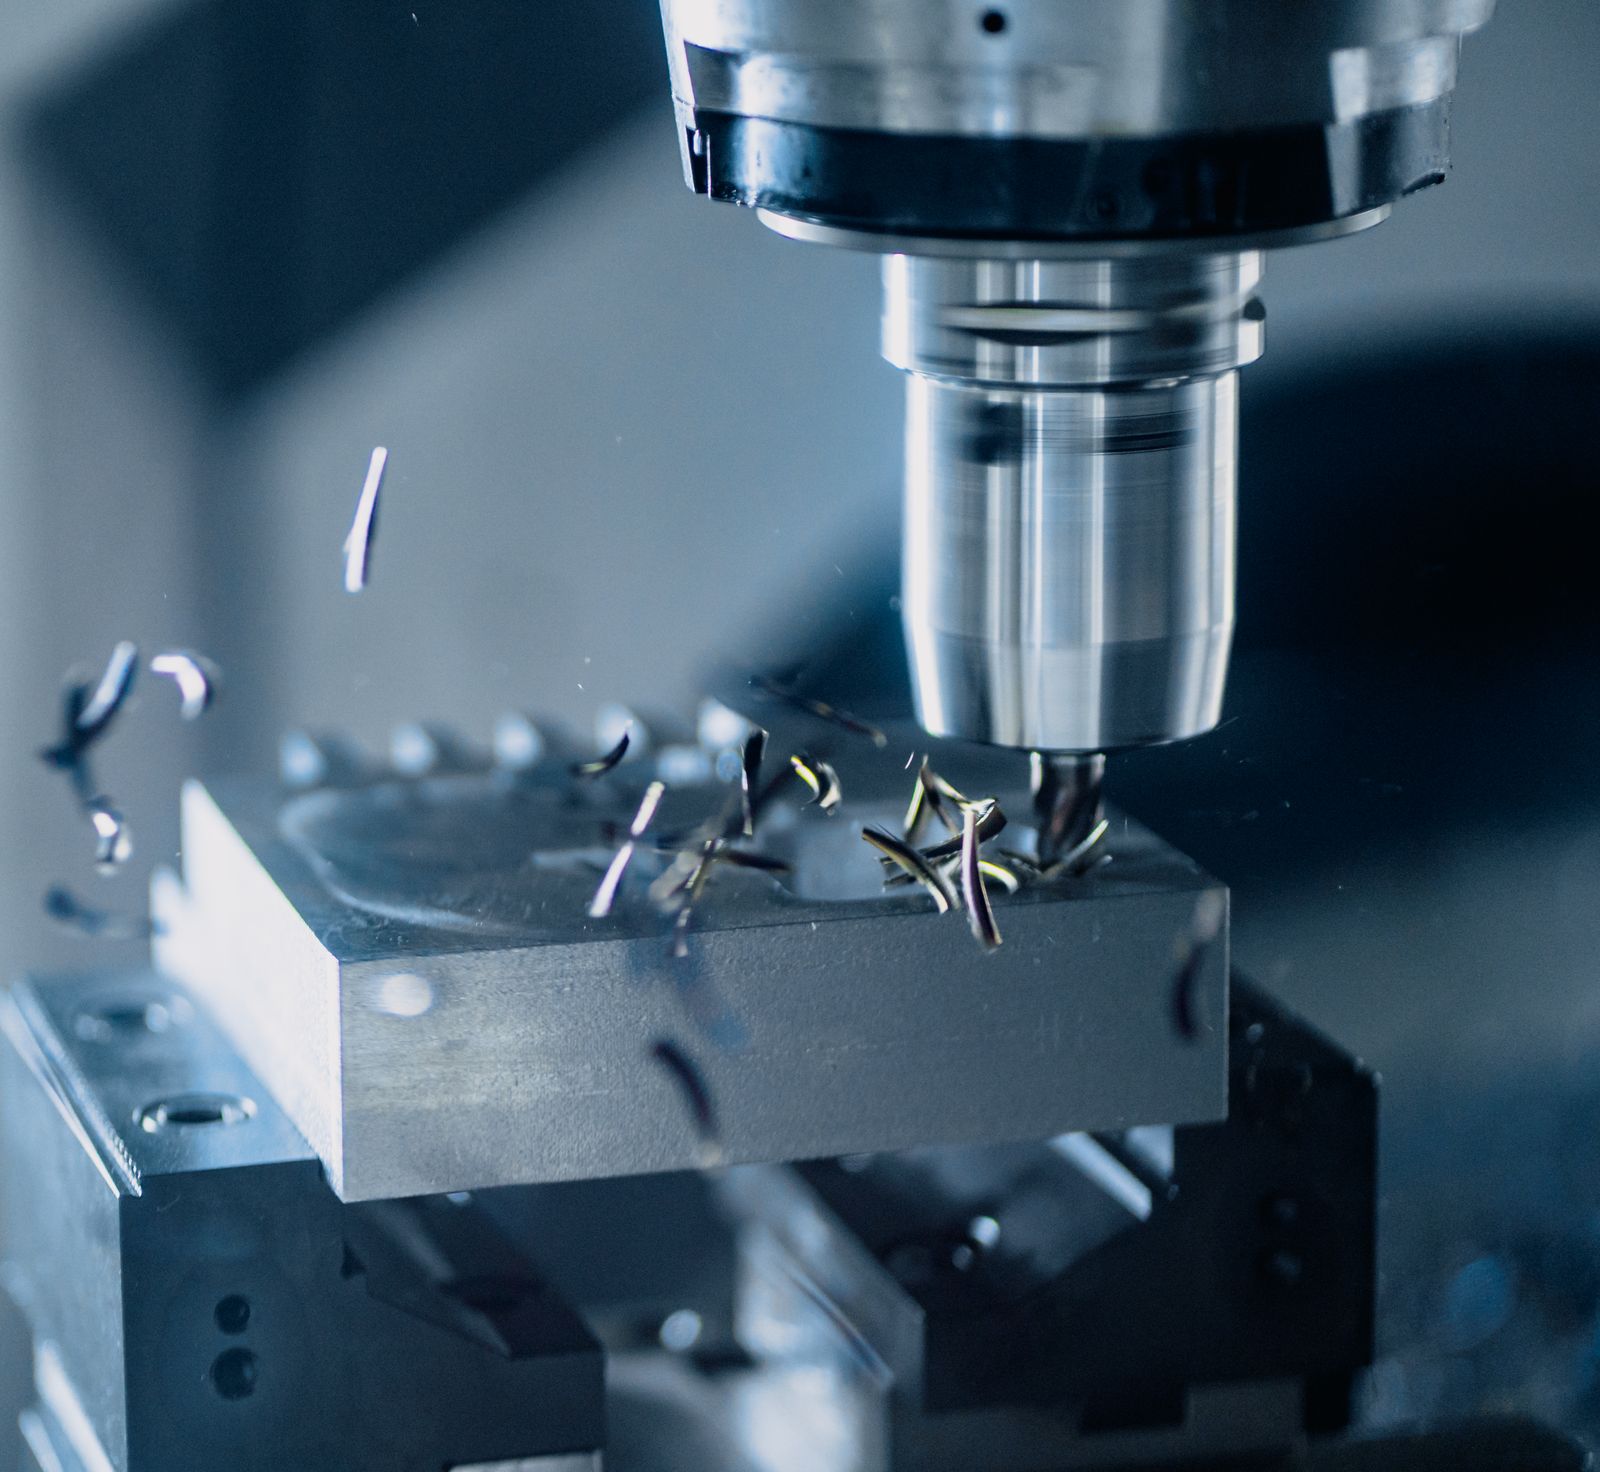
3-осевая фрезерная обработка является основой нашей ячейки, но она редко бывает единственной операцией, необходимой детали. Мы координируем последующие услуги, чтобы заказчик видел единого ответственного поставщика, а не список субподрядчиков.
- Финишная обработка после механической обработки — дробеструйная обработка, галтовка, ручная зачистка заусенцев, лёгкая полировка, снятие фасок и косметическая полировка в цеху.
- Анодирование и гальваника — анодирование типа II/типа III, химическое никелирование, цинкование, лужение, золочение и серебрение через квалифицированных партнёров.
- Порошковая окраска и жидкая окраска — полиэфирные, эпоксидные, гибридные системы, подбор цвета RAL/Pantone, грунтовка + покрывной слой и прозрачный слой.
- Термообработка — сквозная закалка, цементация, отпуск, закалка старением и старение (напр. 17-4 PH H900 / H1025 / H1075).
- Легкая сборка и комплектация — установка крепежа, запрессовка втулок, подсборка и упаковка комплектов.
- Лазерная маркировка и гравировка — номера деталей, логотипы, UID, 2D Data Matrix и коды прослеживаемости.
- Проектирование с учетом технологичности (DFM) — обратная связь по допускам, особенностям и выбору материала до начала обработки стружкой.
- Обратное проектирование — восстановление CAD-модели из облака точек для устаревших деталей и оснастки.
- Контроль на КИМ и 3D сканирование — полная проверка GD&T, сравнение с CAD-моделью и сканирование для обратного проектирования.
- Координация субподрядных услуг — единая точка контакта для партнеров по термообработке, гальванике, анодированию и покрытиям.
"
Общие характеристики и типы деталей
Трёхосевая фрезерная обработка наиболее эффективна, когда элементы детали доступны с верхней или боковых сторон. Она поддерживает широкий спектр операций в рамках одной установки, включая торцевание, сверление, нарезание резьбы, фрезерование карманов, контурную обработку и чистовую обработку. Это делает её идеальным решением для призматических деталей, таких как корпуса, кронштейны и пресс-формы. Хотя она не может обрабатывать поднутрения или сложные поверхности свободной формы, сочетание эффективности, надёжности и низкой стоимости инструмента делает её оптимальным выбором для большинства повседневных производственных задач.
Область | Что может производить 3-осевая фрезерная обработка | Типичные примеры деталей |
|---|---|---|
Обработка поверхности | Торцевание, контурная обработка, фаски и плоские базовые поверхности. | Опорные плиты, крышки, панели, монтажные поверхности. |
Внутренние элементы | Карманы, полости, пазы, каналы и углубленные формы. | Корпуса, радиаторы, коллекторы, блоки приспособлений. |
Характеристики отверстий | Сверлёные, нарезанные, зенкованные, цекованные и развёрнутые отверстия. | Кронштейны, переходные пластины, корпуса для электроники. |
Отделка | Чистовая обработка выбранных поверхностей; удаление заусенцев перед отделкой. | Прототипы деталей и компоненты повторного производства. |
Ключевые параметры процесса
Приведенные ниже значения отражают типичную рабочую область нашей 3-осевой фрезерной ячейки. Указанные допуски достижимы на хорошо поддерживаемой призматической геометрии при правильном закреплении заготовки и квалифицированном инструменте.
Параметр | Типичное значение |
|---|---|
Стандартный линейный допуск | ±0.05 mm (±0.002 in); ±0.025 mm по запросу; ±0.01 mm для элементов с малыми допусками |
Чистота поверхности (как обработанная) | Ra 1.6 – 3.2 µm типично; Ra 0.8 µm достижимо при чистовых проходах |
Минимальный размер элемента | До 0.5 mm ширины паза и ?1.0 mm отверстия микроинструментами |
Максимальный габарит детали | До 800 — 500 — 450 mm (3-осевое перемещение, зависит от станка) |
Диапазон размера партии | От 1 до 5,000+ штук; прототипы и мелкосерийное производство |
Срок изготовления | Прототипы 3–5 рабочих дней; производство 7–15 рабочих дней |
Поддерживаемые форматы CAD | STEP, IGES, X_T, SLDPRT, DXF, DWG (2D drawing) и PDF |
Станочные платформы | 3-осевой VMC, вертикальный обрабатывающий центр с шпинделем 12,000–24,000 rpm |
Варианты обработки поверхности
- Как обработано — Ra 1.6 – 3.2 µm, стандартная фрезерная отделка
- Дробеструйная обработка / стеклянные шарики / оксид алюминия — равномерная матовая текстура для косметической подготовки и подготовки под покраску
- Анодирование Type II — прозрачное или с красителем, серная кислота, типичное покрытие 5–25 µm
- Твердое анодирование Type III — пропитка PTFE опционально, 25–75 µm, износостойкое
- Порошковая окраска — полиэфирные, эпоксидные или гибридные системы, соответствие RAL / Pantone
- Жидкая окраска — мокрая краска, грунтовка + финишное покрытие, нестандартный цвет
- Гальваническое покрытие — никель, олово, цинк, золото, серебро (по спецификации)
- Пассивация — ASTM A967 / AMS 2700 для нержавеющей стали
- Чёрное оксидирование — MIL-DTL-13924, слабая коррозионная стойкость для стали
- Полирование — механическое или электрополирование до зеркального блеска
- Лазерная маркировка и гравировка — логотипы, номера деталей, UID, 2D Data Matrix
Конструктивные рекомендации (советы по проектированию для производства)
- Внутренние радиусы скруглений — Делайте внутренние углы равными или бо́льшими радиуса фрезы; R — 1.0 mm предпочтителен для стандартного инструмента.
- Стандартные размеры отверстий — Указывайте стандартные диаметры сверл; избегайте нестандартных диаметров отверстий, вынуждающих использовать электроэрозионную обработку или расточку.
- Толщина стенок — Поддерживайте — 1.0 mm в алюминии и — 0.8 mm в пластиках; тонкие стенки прогибаются, вибрируют и усложняют крепление.
- Глубина карманов — Избегайте карманов глубже 4— диаметра инструмента без понижения подачи или специального инструмента.
- Обозначение резьбы — Используйте стандартную метрическую (M) или унифицированную (UNC / UNF) резьбу; указывайте глубину резьбы, а не только глубину отверстия.
- Дисциплина допусков — Ужесточайте допуски только на функциональные размеры. Оставляйте свободные допуски на некритичные элементы, чтобы снизить стоимость.
- Стратегия базирования — Определите базы 3–2–1 на чертеже; это определяет способ крепления и контроля.
- Уступы и резьбы — Используйте стандартные фрезы; если уступ нестандартный, ожидайте наценку за специальный инструмент.
- Обозначения чистоты обработки поверхности — Укажите значение Ra с зоной измерения; уточните, выполняется ли обработка до или после покрытия.
- Формат файла — Предоставьте чистый 3D STEP / IGES плюс 2D чертеж с критическими обозначениями.
Какие форматы файлов мне следует отправить с моим запросом предложения?
Идеальным является нейтральный файл 3D (STEP или IGES) плюс PDF-чертеж 2D с критическими размерами, допусками, базами и примечаниями по отделке. Нативные файлы (SolidWorks, NX, Fusion) приветствуются для ускорения проверки, но не обязательны.
Какую отделку вы можете выполнить самостоятельно, а какую нужно передать на аутсорсинг?
Механически обработанные, дробеструйные, базовые заусенцевание и легкая полировка выполняются на месте. Анодирование, гальваника, порошковое покрытие, покраска, пассивация и чернение передаются квалифицированным партнерам в рамках нашей системы качества.
Сравнение с сопутствующими процессами
3-осевая фрезерная обработка является наиболее распространенным процессом CNC-обработки, но конкурирует с несколькими смежными процессами. Таблица ниже помогает выбрать правильный процесс для заданной геометрии и допуска.
Аспект | 3-осевая фрезерная обработка (этот процесс) | 4/ 5-осевая фрезерная обработка | Токарно-фрезерная обработка / Токарный станок |
|---|---|---|---|
Идеальная геометрия | Призматические детали с элементами на 1 – 3 гранях, форма пластины/бруска/кронштейна | Многосторонние элементы, радиальные отверстия, скульптурные поверхности, сложные углы | Цилиндрические / вращающиеся детали, валы, втулки, резьбовые соединения |
Количество позиций | Типично для 1 – 3 | Типично для 1 – 2, одна позиция для симметричных деталей | Типично для 1 для осесимметричных деталей |
Минимальный допуск | ±0.01 mm по результатам проверки | ±0.01 mm на критических элементах; более жесткий профиль на поверхностях свободной формы | ±0.01 mm по диаметру с чистовой обработкой |
Стоимость в сравнении с данным процессом | Базовый вариант (минимальная стоимость для призматических деталей) | +Программирование 20 – 50 %, более длительный цикл, более высокая почасовая ставка | Более низкая стоимость для осесимметричных деталей, более высокая при необходимости значительного фрезерования |
Когда выбирать | Плоские пластины, кронштейны, корпуса, крышки; детали, чувствительные к стоимости, с призматическими элементами | Многосторонние детали, сложные углы, формообразующие поверхности, сложные детали с одной установкой | Детали валов или втулок, резьбовые компоненты, крупногабаритные круглые детали |
Отраслевые стандарты и сертификаты
Наша система качества и производственная практика соответствуют приведенным ниже стандартам. Конкретные сертификаты указываются в объеме проекта, когда этого требуют требования заказчика.
- ISO 9001:2015 — базовый стандарт системы менеджмента качества; основа для всех наших производственных процессов.
- AS9100D / AS9102 — управление качеством в аэрокосмической отрасли; формат отчета о первом изделии для аэрокосмических деталей.
- ISO 13485:2016 — управление качеством медицинских изделий, применимо к деталям для медицины и наук о жизни.
- IATF 16949 — управление качеством в автомобильной промышленности, соответствует требованиям документации PPAP и APQP.
- ISO 2768 — общие допуски на линейные и угловые размеры (классы средний / точный / особо точный).
- ASME Y14.5-2018 — стандарт геометрических размеров и допусков (GD&T), включая схему баз и блоки управления характеристиками.
- ISO 5459 — базы и системы баз для геометрической спецификации.
- ISO 1101 — геометрические характеристики изделия (GPS), допуски на форму, ориентацию, расположение и биение.
- ASTM A967 / AMS 2700 — пассивирование деталей из нержавеющей стали.
- MIL-DTL-13924 — чёрное оксидное покрытие для стали.
- ASTM B851 / MIL-A-8625 — анодирование Тип II / Тип III для алюминия.
- RoHS / REACH — соответствие требованиям к ограниченным веществам для доступа на европейский рынок.
- Конфликтные минералы (CMRT / RMI) — отчётность по закупке олова, тантала, вольфрама и золота.
- Технические данные, контролируемые ITAR/EAR, и экспортное соответствие для оборонной продукции, где это применимо.
Упаковка, доставка и документация
Комплектующие упакованы для защиты обработанных поверхностей, резьбы и точных элементов при транспортировке. Документация прилагается в соответствии с требованиями заказчика и хранится в нашей системе качества.
- Монтажные пластины
- Обработанные кронштейны
- Корпуса оборудования
- Инструменты и приспособления
Отрасли и применение
- Аэрокосмос — Внутренние кронштейны, конструктивные элементы крепления, прототипы компонентов планёра
- Автомобильная промышленность — Прототипы компонентов двигателя, корпуса аккумуляторов EV, кронштейны приборной панели, прототипы крышек картера коробки передач
- Медицина и науки о жизни — Корпуса оборудования, корпуса приборов, рамы систем визуализации, прототипы ортопедических изделий
- Промышленное оборудование — Крышки редуктора, монтажные пластины, коллекторные блоки, ограждения машин
- Робототехника и автоматизация — Пластины рабочих органов, крепления датчиков, звенья манипуляторов роботов, компоненты конвейера
- Электроника и полупроводники — Шасси, радиаторы, испытательные приспособления, волноводные компоненты
- Энергетика — Компоненты солнечных трекеров, прототипы узлов ветряных турбин, блоки субсборки для нефти и газа
- Потребительские товары и прототипирование — Корпуса по индивидуальному заказу, механические прототипы, блоки проверки конструкции
Можете ли вы выдержать ±0.01 mm на каждой характеристике?
Точные допуски рассматриваются в индивидуальном порядке. ±0.01 mm достижимо на выбранных характеристиках при надлежащем креплении, контроле температуры и проверке КИМ, но глобальное применение значительно увеличивает стоимость и срок поставки.
Включается ли цифровой отчет об инспекции?
Да. Отчет о первой проверке изделия включается для каждой новой детали, а окончательный размерный отчет доступен по запросу для промежуточных и производственных партий.
Факторы стоимости и сроков поставки
Котируемая цена за единицу и срок поставки определяются небольшим набором хорошо изученных переменных. Знание их заранее помогает оптимизировать деталь для производства и снизить общую стоимость.

