

Часто задаваемые вопросы
Факторы стоимости и сроков поставки
5-осевая обработка требует более высоких затрат на программирование и цикл по сравнению с 3/ 4-осевой, но она также может устранить несколько установок. Понимание движущих факторов стоимости помогает решить, когда 5-осевая обработка является правильной инвестицией.
Варианты доставки
- DHL / FedEx / UPS — международная экспресс-доставка, 3 – 5 рабочих дней от двери до двери, полное отслеживание и таможенное оформление.
- Воздушный груз — 5 – 10 рабочих дней для тяжёлых или консолидированных грузов.
- Морской груз (FCL / LCL) — 20 – 35 days для не срочных производственных партий.
- Курьер, организованный заказчиком — детали выдаются по запросу на предоставленный заказчиком счёт.
- EXW, FOB, CIF, DAP — Инкотермс поддерживаются в соответствии с предпочтениями заказчика.
Движение по осям | Линейные оси X, Y, Z плюс две вращательные оси |
|---|---|
Идеальная геометрия | Сложные поверхности и элементы с комбинированными углами |
Фокус планирования | Доступ к инструменту, закрепление заготовки и критические зависимости |
Рассмотрение исходных данных | Нативная или нейтральная модель 3D плюс аннотированный чертеж |
Технологический процесс
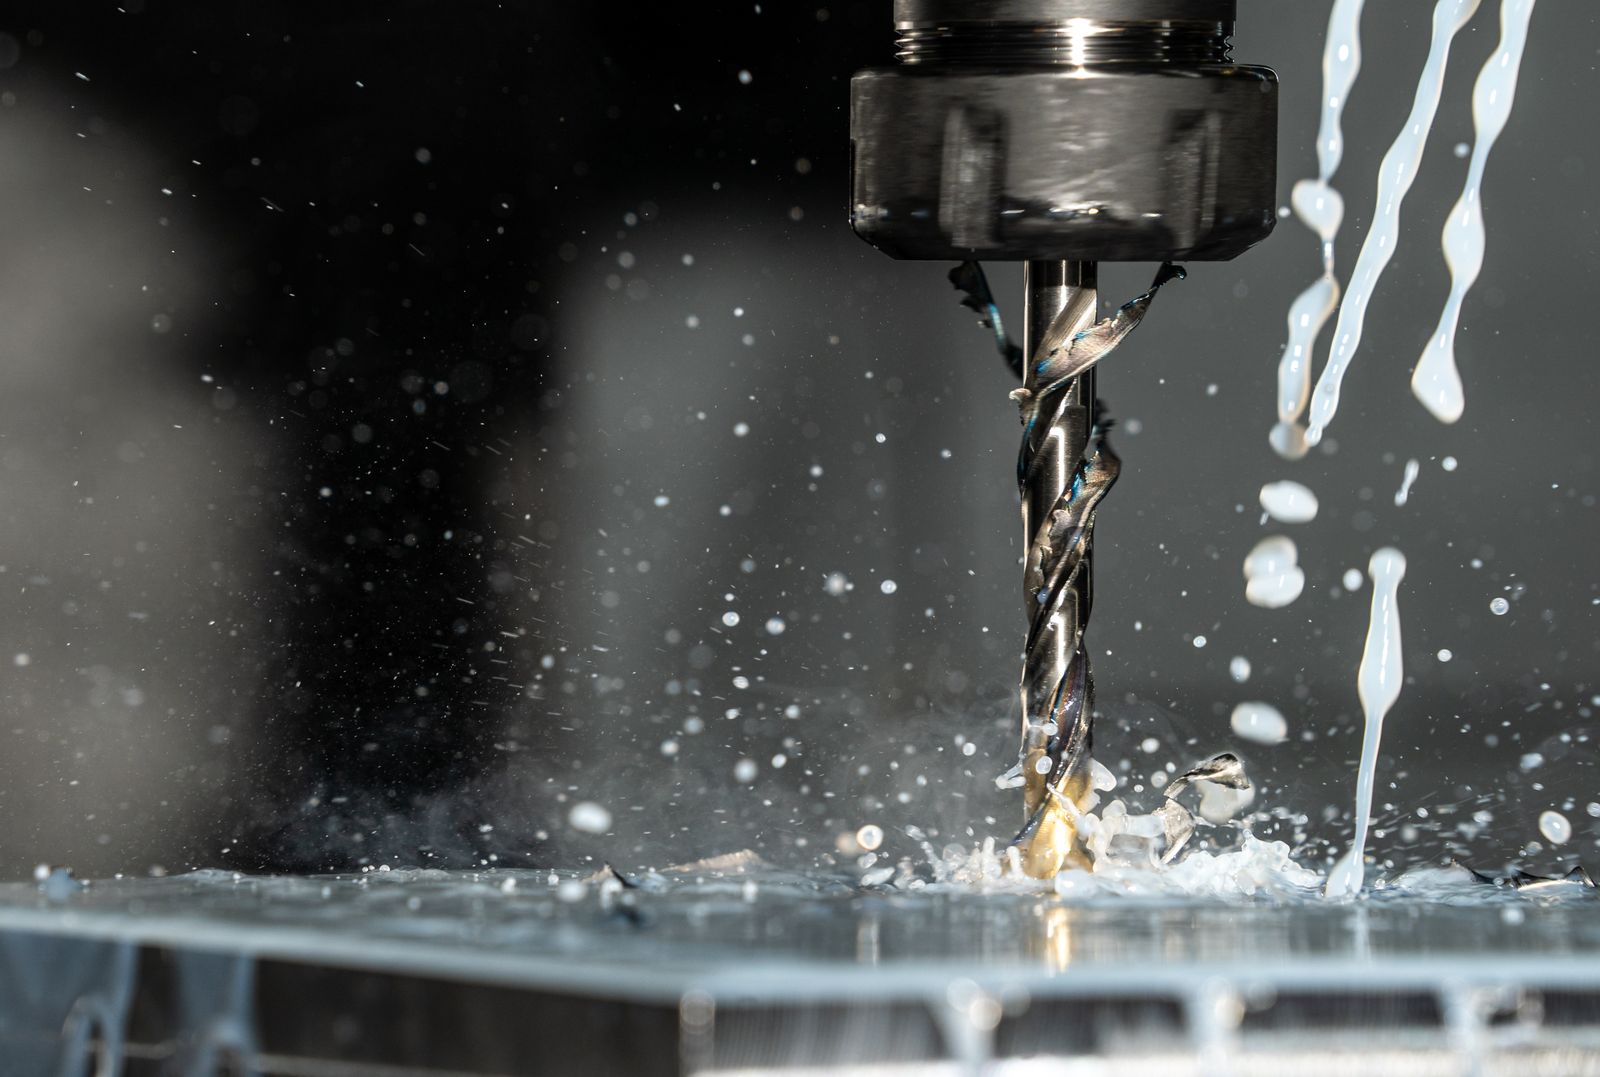
Последовательность механической обработки должна быть спланирована с учётом функциональных баз детали's, доступа к элементам, поведения материала и требуемого метода контроля. Детальный маршрут в конечном счёте определяется фактической конфигурацией станка, оснасткой, наличием инструмента и объёмом производства.
Этап процесса | Назначение |
|---|---|
1. Проверка исходных данных | Подтвердите модель 3D, чертёж, материал, критические размеры, базы, количество и требования к чистоте обработки. |
2. План наладки | Выберите зажимное приспособление, стратегию базирования, режущий инструмент, порядок обработки и доступ ко всем функциональным элементам. |
3. Обработка | Технологический план начинается с проверки модели 3D, определения критических баз и анализа доступа инструмента. Затем CAM-программирование определяет траектории черновой, получистовой и чистовой обработки с учетом предотвращения столкновений, крепления заготовки, длины инструмента и направления инструмента относительно поверхности. |
4. Проверка | Планирование качества обычно подчеркивает взаимосвязь между сложными поверхностями, расположением наклонных элементов, толщиной стенок, допуском профиля и базами, используемыми для контроля готовой детали. Функциональные размеры должны быть четко указаны вместо применения чрезмерно жестких допусков повсюду. |
Замысел конструкции
При проектировании пятиосевой обработки необходимо учитывать технологичность: определите критические поверхности, обеспечьте достаточные радиусы для доступа инструмента, избегайте неоправданно глубоких узких карманов и обсудите участки с тонкими стенками или чувствительные к вибрации на раннем этапе рассмотрения.
ИНЖЕНЕРНЫЕ ИСХОДНЫЕ ДАННЫЕ ?Предоставьте CAD-модель 3D, чертеж с критическими допусками и базами, марку материала, требуемое количество, качество поверхности и любые требования к контролю или упаковке. |
|---|
Геометрия детали и материалы
Выбор материала
Этот процесс может применяться для алюминия, сталей, нержавеющих сталей, латуни, меди, титана и инженерных пластиков. Выбор материала влияет на нагрузку на шпиндель, выбор инструмента, управление теплом, поддержку детали и стратегию финишной обработки.
Группа материалов | Что учитывать | Типичная причина выбора |
|---|---|---|
Алюминий | Обрабатываемость резанием, тепловое расширение, внешняя отделка. | Легкие корпуса, кронштейны, крепления, детали теплоуправления. |
Сталь и нержавеющая сталь | Прочность, коррозионная стойкость, теплостойкость, контроль стружки. | Промышленные, конструкционные, гидравлические, прецизионные механические детали. |
Латунь, медь и титан | Электропроводность, коррозионная стойкость, отношение прочности к весу, стоимость. | Фитинги, электрические компоненты, высокопроизводительные или специализированные компоненты. |
Инженерные пластики | Жёсткость, температура, химическая среда, контроль заусенцев. | Изолирующие, лёгкие, прототипные, износостойкие или детали, контактирующие с жидкостями. |
MATERIAL NOTE ?Материал должен быть выбран в первую очередь на основе функциональных требований. Обрабатываемость, стойкость к нагреву, коррозионная стойкость, вес, стоимость и желаемая обработка поверхности должны быть затем рассмотрены совместно. |
Техническое планирование и качество
Перед производством
Обзор технологичности должен подтвердить, что система допусков является функциональной, указанный материал доступен, крепление обеспечивает доступ к критическим поверхностям, а план измерений может проверить все требования без неоднозначности. Если интерфейс сборки является критическим, предоставьте информацию о сопрягаемой детали или требования к посадке.
ПРАКТИКА ОФОРМЛЕНИЯ ЧЕРТЕЖЕЙ:Указывайте размеры, которые важны для функционирования. Избегайте применения неоправданно жёстких общих допусков, где только ограниченное количество элементов определяет посадку, движение, уплотнение или выравнивание окончательной сборки. |
|---|
Контекст применения
Аэрокосмическая промышленность, медицина, робототехника, энергетика, электроника, передовое инструментальное производство и разработка высокопроизводительной продукции являются распространенными областями применения пятиосевой обработки.
Семейство применений | Где процесс добавляет ценность |
|---|---|
Прототипирование и разработка изделий | Полезно там, где функциональная деталь, образец для проверки или технологический маршрут должны быть проверены перед принятием решения о крупном производстве. |
Промышленное и автоматизационное оборудование | Поддерживает долговечное нестандартное оборудование, приспособления, корпуса, интерфейсы, валы, каналы и элементы сборки. |
Прецизионное оборудование и оборудование с регулятивными требованиями | Поддерживает геометрию, которая должна быть задокументирована с помощью чётких баз, спецификаций материала, требований к контролю и регулируемой обработки. |
Когда выбрать другой процесс
Применяйте обработку на 5 осях, когда инструмент должен подходить с многих направлений или когда несколько сложных поверхностей должны оставаться тесно связанными. Более простые призматические детали могут быть более экономичными при использовании оборудования с 3 или 4 осями.
КОНТРОЛЬНЫЙ СПИСОК ЗАПРОСА КОММЕРЧЕСКОГО ПРЕДЛОЖЕНИЯ ?Включите файлы модели и чертежей, марку материала, количество в заказе, потребность в сертификации материала, требования к обработке, критические характеристики и плановую дату доставки в запрос предложения. |
|---|
Ключевые параметры процесса
Приведенные ниже значения описывают типичную рабочую зону наших обрабатывающих ячеек с 5 осями. Длина инструмента, вылет и закрепление заготовки планируются в траектории обработки, чтобы критические поверхности можно было обрабатывать без переустановки.
Параметр | Типичное значение |
|---|---|
Конфигурация осей | 3 линейное (X / Y / Z) + 2 вращательное (обычно A + C или B + C) |
Диаметр поворотного стола | 200 – 630 mm, в зависимости от станка |
Точность оси вращения | ±0.005— – ±0.01— позиционирование на калиброванных осях прямого привода |
Стандартный линейный допуск | ±0.05 mm; ±0.025 mm на критических элементах; ±0.01 mm по результатам проверки |
Чистота поверхности (как обработанная) | Ra 0.8 – 3.2 µm, в зависимости от резца и материала |
Максимальный габарит детали | до 1,000 — 800 — 600 mm, зависит от станка |
Диапазон размера партии | от 1 до 1,000+ шт.; производственные партии, определяемые инженерными требованиями |
Срок изготовления | Прототипы 5–10 рабочих дней; производство 15–25 рабочих дней |
Поддерживаемые форматы CAD | STEP, IGES, X_T, SLDPRT, CATIA, NX native files welcome |
Станочные платформы | Одновременная обработка 5 осей VMC / HMC со шпинделем высоких оборотов (12,000–30,000 rpm) |
Материалы, которые мы обрабатываем
Обработка по 5 осям охватывает весь диапазон материалов. Фреза, держатель и траектория инструмента подобраны для каждого семейства материалов, чтобы обеспечить предсказуемость времени цикла и износа инструмента.
- Алюминиевые сплавы — 6061, 7075, 2024, 5052, 6063, A201 литая плита
- Нержавеющая сталь — 304, 316, 17-4 PH, 15-5 PH, 2205 дуплекс, 321
- Углеродистая и легированная сталь — 1018, 1045, 4140, 4340 предварительно закалённая, A36
- Титан — Марка 2, Марка 5 (Ti-6Al-4V), Марка 5 ELI
- Никелевые и жаропрочные сплавы — Inconel 625, Inconel 718, Monel 400, Hastelloy C276
- Латунь, медь и бронза — C360 латунь, C110 медь, C954 алюминиевая бронза
- Магний — AZ31, AZ91 (с протоколами контроля пыли)
- Инженерные пластики — PEEK, PEI (Ultem), Delrin, PTFE, поликарбонат
- Материалы оснастки — H13, D2, A2, S7 закалённые стали для вставок пресс-форм
Стандартные допуски и достижимая точность
5-осевая обработка обычно задаётся по допускам GD&T. ISO 2768-м — это стандартная схема допусков, но для большинства 5-осевых деталей требуются допуски для каждого элемента, поэтому реальный предел — это чертёж.
- Стандартный линейный допуск — ±0.05 mm
- Точностной допуск — ±0.025 mm на критические элементы
- Точный допуск — ±0.01 mm при проверке, зависит от материала, размера элемента и доступа инструмента
- Допуск профиля — 0.05 mm на сложных контурах типичен; 0.02 mm достижимо на алюминии
- Угловое позиционирование — ±0.02— типично для откалиброванных осей прямого привода
- Поддержка GD&T — схемы базирования ASME Y14.5-2018 и ISO 5459
Контроль качества и проверка
Детали с 5 осями обычно имеют критические взаимосвязи между элементами на разных гранях, поэтому контроль основан на верификации GD&T с использованием КИМ, а не на простых проверках ручными калибрами.
- Контроль первых изделий (FAI) — отчёт о геометрических размерах 100 %, доступен формат AS9102
- Контроль на КИМ — Zeiss или эквивалент, с сравнением с CAD-моделью и полной верификацией GD&T
- Сканирование 3D — дополнительное оптическое сканирование сложных поверхностей свободной формы, особенно в медицине и аэрокосмической отрасли
- Прибор для измерения шероховатости поверхности — Mitutoyo SJ-210 или эквивалент
- Тестер твёрдости — Роквелл / Виккерс / Бринель для проверки состояния материала и термообработки
- Операционный контроль — на критических операциях, с помощью калиброванного ручного инструмента
- Отчёт о приёмочном контроле — полная запись измерений, сертификат материала, записи о качестве обработки и фотографии по запросу
А что насчёт экзотических сплавов, таких как Inconel или titanium?
Оба поддерживаются. Оснастка, подачи, обороты и глубина резания планируются с учётом материала; стратегия подачи СОЖ и эвакуации стружки рассматривается для обеспечения стабильного срока службы инструмента и качества поверхности.
Как получить расчёт стоимости
Отправьте 3D модель (STEP / IGES или нативный CAD), 2D чертёж (PDF / DWG) с обозначениями GD&T, марку материала, запрашиваемое количество, спецификацию покрытия или обработки, требования к контролю и планируемую дату поставки. В течение одного рабочего дня мы предоставляем DFM обратную связь, срок изготовления и стоимость за единицу / общую стоимость. Для сложной геометрии мы можем подписать NDA до обмена файлами.
Последовательность технологического процесса и производства
5-осевая одновременная обработка позволяет режущему инструменту достичь элемента практически под любым углом за одну установку. Приведённый ниже рабочий процесс отражает, как мы планируем и выполняем эти детали — от CAM симуляции до приёмочного контроля.
- Приёмка проекта и проверка технологичности — модель 3D проверяется на доступность инструмента, бесколлизионные траектории инструмента и стратегию базирования. Функции, которые не могут быть достигнуты с помощью 5-осевой головки, выявляются на раннем этапе.
- Приёмка и проверка материала — входящий пруток, лист, заготовка, поковка или заготовка близкая к чистовому размеру проверяется на соответствие заказу на поставку и сертификату материала с полной прослеживаемостью плавки.
- Резка заготовки — ленточная или абразивная пила разрезает материал на заготовку близкую к чистовому размеру, оставляя контролируемый припуск на обработку на каждой поверхности, которая будет обрабатываться.
- Выбор крепления и изготовление приспособлений — вакуумные приспособления, нестандартные компоновки мягких кулачков, модульные системы зажима или поворотные тиски выбираются на основе чертежа и модели. База 3-2-1 устанавливается на выбранной базовой поверхности.
- Программирование и симуляция CAM — траектории инструмента программируются в Mastercam, Fusion 360 или NX, затем проверяются в полной симуляции станка. Длина инструмента, зазор держателя и пределы поворотных осей проверяются относительно габаритов детали.
- Касание базы и рабочий ноль — щуп на станке устанавливает ноль детали, ось поворотного центра и ноль поворотных осей с подтверждённой точностью перед первым резом.
- Черновая обработка (3 + 2 индексированная) — интенсивное удаление материала выполняется при индексации детали на рабочие углы с использованием высокоэффективной черновой обработки, трохоидных траекторий или стратегий врезной черновой обработки.
- Промежуточный контроль — контрольные размеры, выравнивание по базе и наиболее критические элементы проверяются перед чистовым проходом.
- Получистовая обработка — стены и полы доводятся до значения в пределах 0.1 – 0.2 mm от номинального с использованием той же схемы индексации, что и при черновой обработке, оставляя равномерный припуск для одновременного чистового прохода.
- Сверление и нарезание резьбы (индексированное или одновременное) — отверстия создаются с помощью жесткого нарезания резьбы, фрезерования резьбы или циклов растачивания. Наклонные отверстия сверлятся с наклоном шпинделя для сохранения перпендикулярности инструмента к поверхности.
- Одновременная 5-осевая чистовая обработка — инструмент остается нормальным (или под контролируемым углом опережения/наклона) к sculptured поверхности, пока заготовка вращается вокруг двух осей. Это обеспечивает допуск профиля, качество поверхности и постоянную высоту «гребешка».
- Снятие кромок и фаска — острые кромки обрабатываются фаской 0.2 – 0.5 mm, наносимой согласно чертежу с помощью концевой фрезы для фасок или вручную на декоративных поверхностях.
- Удаление заусенцев и очистка — удаление заусенцев вручную, наждаком или щетками, с последующей промывкой в воде. Для сложных внутренних каналов продувка воздухом или промывка растворителем подтверждает удаление стружки.
- Окончательная проверка на КИМ — полная проверка GD&T с вращательной базой, совмещенной с координатами станка, включая допуск профиля и размеры 3D-feature. Сравнение с CAD-моделью по запросу.
- Субподрядная обработка поверхности (при необходимости) — анодирование, гальваника, порошковая окраска, пассивация или специальное покрытие направляются квалифицированным партнерам в рамках нашей системы качества.
- Упаковка и отгрузка — детали оборачиваются, упаковываются в пакеты и комплектуются согласно требованиям заказчика, с полным пакетом документации.
Справочник свойств материалов
Нижеприведенная таблица охватывает материалы, наиболее часто обрабатываемые на наших ячейках 5-осей, включая марки аэрокосмического и медицинского назначения. Значения, специфичные для каждой партии, подтверждаются сертификатом завода-изготовителя (MTC).
Материал | Плотность (г/см?) | Предел прочности при растяжении (МПа) | Предел текучести (МПа) | Твердость (HB) | Обрабатываемость (%) |
|---|---|---|---|---|---|
Алюминий 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Алюминий 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
Нержавеющий 304 | 8.00 | 515 | 205 | 170 | 45 |
Нержавеющий 316L | 7.99 | 485 | 170 | 160 | 40 |
17-4 PH (H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
15-5 PH (H1025) | 7.80 | 1,090 | 1,030 | 330 | 30 |
Титан марка 5 | 4.43 | 950 | 880 | 340 | 22 |
Inconel 718 | 8.19 | 1,275 | 1,050 | 360 | 12 |
Inconel 625 | 8.44 | 965 | 490 | 200 | 15 |
Hastelloy C276 | 8.89 | 790 | 360 | 200 | 15 |
Магний AZ31 | 1.77 | 260 | 200 | 49 | 500 |
PEEK | 1.32 | 100 | 90 | 85 (R) | 90 |
Показатели обрабатываемости приведены относительно стали AISI 1212 = 100%. Значения HB в (R) для пластиков обозначают твёрдость по Роквеллу, а не Бринеллю.
Что влияет на стоимость
- Материал — экзотические сплавы (титан, Inconel, Hastelloy) стоят дорого за килограмм и медленно обрабатываются. Аэрокосмический алюминий с сертификатами имеет наценку.
- Программирование и симуляция — 5-осевое CAM-программирование и полная симуляция станка обычно составляют 4 – 12 hours инженерных трудозатрат на деталь, больше для сложной свободной геометрии.
- Инструмент — сферические, пулевидные и конические фрезы являются распространёнными. Держатели большого вылета, цанговые или гидравлические патроны увеличивают стоимость наладки.
- Допуск — профильный допуск 0.05 mm является стандартным; 0.02 mm добавляет время цикла и стоимость контроля на КИМ.
- Размер партии — стоимость программирования амортизируется; длительное производство размывает инженерные затраты по партии.
- Сложность геометрии — составные углы, глубокие карманы, тонкие стенки и свободные поверхности увеличивают время цикла и требуют тщательного планирования траектории инструмента.
- Контроль и документация — проверка на КИМ с полным GD&T, плюс документация AS9102 или PPAP, добавляет часы контроля.
- Поверхностная обработка — анодирование, гальваника, порошковая окраска и специальные покрытия выполняются на стороне и могут добавить дни к сроку поставки.
Что влияет на срок изготовления
- Обеспечение материалами — обычный пруток / плита 2 – 5 days; сертифицированная аэрокосмическая плита 1 – 3 weeks; титановая и инконелевая заготовка 2 – 6 weeks.
- CAM-программирование и симуляция — обычно 1 – 3 days для новых деталей, меньше для повторов или деталей из библиотеки.
- Проектирование и изготовление приспособлений — изготовление нестандартных приспособлений добавляет 1 – 5 days в зависимости от сложности.
- Время цикла ЧПУ — длительные контакты инструмента со свободными поверхностями; черновая + чистовая обработка + сверление обычно 2 – 8 hours времени работы шпинделя на деталь.
- Процессы на стороне — анодирование, гальваника, термообработка 2 – 7 рабочих дней у квалифицированных партнёров.
- Контроль и документация — полный FAI, AS9102, PPAP и программы КИМ добавляют 1 – 3 days.
- Доставка — DHL / FedEx 3 – 5 days международная; авиагрузовые перевозки 5 – 10 days; морской фрахт 20 – 35 days.
Типичные сроки выполнения по сценариям
Сценарий | Прототип (1 – 5 pcs) | Мелкосерийное производство (10 – 100 pcs) | Производство (100+ pcs) |
|---|---|---|---|
Материал на складе | 5 – 10 рабочих дней | 10 – 15 рабочих дней | 15 – 25 рабочих дней |
Материал для закупки (вкл. аэрокосмический сертификат) | 10 – 18 рабочих дней | 15 – 25 рабочих дней | 25 – 40 рабочих дней |
С наружной отделкой (анодирование, гальваника, покрытие) | 12 – 20 рабочие дни | 15 – 25 рабочих дней | 25 – 40 рабочих дней |
С полной документацией FAI / AS9102 / PPAP | + 3 – 5 рабочих дней | + 2 – 3 рабочих дней | + 1 – 2 рабочих дней |
Распространенные дефекты и их предотвращение
Дефекты оси 5 обычно возникают из-за доступа инструмента, зазора держателя или взаимодействия между линейными и поворотными осями. Ниже приведен список наиболее распространенных режимов отказа и применяемой профилактики.
Дефект | Причина | Профилактика |
|---|---|---|
Столкновение инструмента с державкой | Неполная симуляция, державка не смоделирована, приспособление не загружено в CAM | Полная симуляция станка с державкой, приспособлением и ограничениями станка; проверьте углы наклона; физическая обкатка критических деталей |
Следы гребешков / межпроходных перемещений | Недостаточное межпроходное расстояние при чистовой обработке, неправильный диаметр фрезы для указанной высоты гребешка | Рассчитайте межпроходное расстояние по требуемому гребешку; используйте меньший инструмент или более мелкий шаг для высоких требований к качеству поверхности |
Отклонение профиля / формы | Прогиб инструмента, изношенный резец, дрейф калибровки на вращательных осях, тепловое изменение | Используйте более короткие / большие резцы, лёгкую обработку при чистовом проходе, калибруйте вращательные оси, обеспечьте тепловую стабилизацию, заменяйте резцы по графику |
Подрез / повреждение задней поверхности | Инструмент перемещается за пределы в элемент задней поверхности, выход на стенке задней поверхности | Линии ввода / вывода, проведённые под безопасными углами подхода; проверьте досягаемость инструмента на полный объём элемента в симуляции |
Несовпадение поверхности на границах граней | Несовпадение между индексом и одновременными проходами, разные диаметры инструмента на соседних гранях | Используйте один чистовой инструмент на семейство поверхностей, документируйте назначения инструментов, выравнивайте базы по проходам |
Наростообразование на алюминии/титане | Низкая скорость резания, недостаточное охлаждение, неправильное покрытие инструмента | Согласуйте скорость с материалом, используйте инструменты с покрытием (TiAlN, AlCrN), проверьте охлаждение через шпиндель, замените фрезу при первых признаках наростообразования |
Ошибка ограничения оси/сингулярность | Траектория инструмента пересекает полюс вращательной оси, оси A/C переворачиваются | Планируйте траекторию инструмента для избежания полюсов, используйте плавные переходы угла опережения, разделяйте движение в безопасных точках |
Проскальзывание/подъём заготовки при тяжёлых проходах | Недостаточное усилие зажима, момент отрыва при черновой обработке, деформация приспособления | Совместите крепление с материалом, проверьте крутящий момент, используйте фиксирующий штифт + зажим, смоделируйте усилия в CAM, выполните первый проход с низким врезанием |
Сравнение с сопутствующими процессами
5-осевая одновременная обработка — наиболее гибкий процесс ЧПУ, однако она конкурирует с 3 + 2 индексированной обработкой, ЭЭО и токарно-фрезерной обработкой для определённых геометрий. Таблица ниже помогает выбрать правильный процесс.
Аспект | 5-осевая одновременная фрезеровка (этот процесс) | 3 + 2 индексированная фрезеровка | ЭЭО (проволочная / объёмная) |
|---|---|---|---|
Идеальная геометрия | Лепные поверхности свободной формы, сложные углы, детали сложной конфигурации за одну установку, поднутрения | Многогранные призматические детали, индексированные углы, без криволинейных поверхностей с нормалью инструмента | Закаленная инструментальная сталь, острые внутренние углы, очень глубокие тонкие пазы, отсутствие режущих сил на детали |
Доступ инструмента к задним поверхностям | Да, с наклоном шпинделя | Ограниченно; задние поверхности обычно требуют перезакрепления или электроэрозионной обработки | Да, с правильно сформированным электродом |
Минимальный допуск | ±0.01 mm линейный; 0.02 mm профиль на алюминии | ±0.01 mm линейный; профиль ограничен геометрией резца | ±0.005 mm достижимо; без механической силы резания |
Стоимость в сравнении с данным процессом | Базовый (наивысшая стоимость программирования, экономия при однократной наладке) | Ниже для деталей, которые не требуют одновременного движения инструмента x27 | Выше на деталь (износ электрода, медленная резка); конкурентоспособно для твёрдых материалов и тугих внутренних углов |
Когда выбирать | Импеллеры, блиски, литые медицинские / аэрокосмические детали, сложные детали за одну установку, поднутрения | Многогранные призматические детали, плоские наклонные элементы, прототипные компоненты фюзеляжа | Закаленная инструментальная сталь, острые внутренние углы, микроэлементы, бессИловое резание тонких стенок |
Стандартная упаковка
- VCI bag — применяется ко всем железосодержащим деталям для предотвращения окисления при транспортировке и хранении.
- Нестандартные пеноматериаловые вставки — для рельефных или свободных поверхностей, которые в противном случае опирались бы на одну точку контакта.
- Пенопластовая обертка или перегородочные лотки — защищает обработанные поверхности от контактных повреждений; многогнездовые лотки для мелких деталей.
- Запечатанный полиэтиленовый пакет — для медицинских, оптических или деталей, поставляемых в чистом помещении.
- Картонные коробки с внутренними перегородками — для средних и мелких деталей.
- Специальная фанерная / деревянная тара — для крупных, тяжелых или прецизионных деталей выше 25 kg, с пенопластовой подкладкой и защитой кромок.
- Антистатическая упаковка (ESD-safe) — для деталей, интегрируемых в электронное или полупроводниковое оборудование.
- Маркировка — номер детали, номер партии/серии, количество, материал и ссылка на заказчика на каждой внешней и внутренней упаковке.
Стандартная документация
- Сертификат соответствия (C of C) — подтверждает, что детали изготовлены по чертежу и соответствуют установленным требованиям.
- Сертификат испытаний на заводе (MTC) — сертификат на материал, сохраняемый для каждой плавки.
- Отчет о проверке первого образца (FAI / AS9102) — отчет о 100 % размерах первой детали, включая GD&T и допуски профиля.
- Отчет о проверке на КИМ — записанные измерения относительно всех допусков формы и расположения (GD&T), с дополнительным наложением сравнения с CAD.
- Отчёт о чистоте обработки поверхности — измерения Ra в указанных местах.
- Сертификат происхождения (CoO) — для таможенного оформления.
- Коммерческий инвойс и упаковочный лист — стандартная документация при отгрузке.
- Комплект PPAP/APQP — для автомобильных заказчиков, включая контрольный план, PFMEA и данные о квалификации.
Что делает процесс
5-осевая фрезерная обработка на станке с ЧПУ сочетает три линейные оси с двумя вращательными осями. Дополнительное движение обеспечивает более гибкий доступ инструмента для обработки сложных углов, контурных поверхностей, глубоких полостей и элементов, которые трудно обработать с фиксированного вертикального направления. Применяется, когда деталь выигрывает от обработки нескольких граней или форм скульптурной формы за счет меньшего количества операций переустановки.
Элементы и типовые компоненты
Типичные особенности включают отверстия под сложными углами, сопряженные поверхности, глубокие карманы, зоны, прилегающие к поднутрениям, тонкие стенки, элементы многоплоскостной базировки, свободные контуры и сложные криволинейные каналы.
Типичные компоненты включают рабочие колеса, аэрокосмические кронштейны, профильные вставки пресс-форм, компоненты ортопедических или хирургических устройств, турбиноподобные формы, сложные коллекторы и ценные прототипные детали.
Производственные требования
При проектировании пятиосевой обработки необходимо учитывать технологичность: определите критические поверхности, обеспечьте достаточные радиусы для доступа инструмента, избегайте неоправданно глубоких узких карманов и обсудите участки с тонкими стенками или чувствительные к вибрации на раннем этапе рассмотрения.
Качество и контроль
Планирование качества обычно подчеркивает взаимосвязь между сложными поверхностями, расположением наклонных элементов, толщиной стенок, допуском профиля и базами, используемыми для контроля готовой детали. Функциональные размеры должны быть четко указаны вместо применения чрезмерно жестких допусков повсюду.
Отделка поверхности и защита детали
Отделка может включать анодирование, дробеструйную обработку, полировку, гальваническое покрытие, пассивацию, окраску или лазерную маркировку. Косметические требования и контактные поверхности должны быть отличены от функциональных поверхностей на чертеже.
Почему выбрать этот процесс
Основное преимущество — улучшенный доступ к сложной геометрии. В правильном семействе деталей меньшее количество установов может сократить передачу базы, улучшить согласование между элементами и предотвратить повторную обработку чувствительных поверхностей.
Варианты обработки поверхности
- После обработки — Ra 0.8 – 3.2 µm, в зависимости от инструмента и шага
- Дробеструйная обработка — стеклянные шарики или оксид алюминия для равномерного матового покрытия
- Анодирование Тип II — прозрачное, чёрное или с окраской, 5–25 µm
- Твёрдое анодирование Тип III — 25–75 µm, пропитка PTFE / Teflon опционально
- Порошковая окраска — полиэстер, эпоксидная смола, гибрид, нестандартный цвет
- Жидкая окраска — грунтовка + финишное покрытие, подбор цвета под заказ
- Гальваническое покрытие — никель, олово, цинк, золото, серебро, химическое никелирование
- Пассивация — ASTM A967 / AMS 2700 для нержавеющей стали
- Оксидирование и фосфатирование — слабая защита от коррозии стали
- Полировка и электрополировка — зеркальные или санитарно-гигиенические покрытия
- Лазерная маркировка и гравировка — номера деталей, логотипы, UID / 2D Data Matrix
Конструктивные рекомендации (советы по проектированию для производства)
- Сначала достигните поверхности, прежде чем задавать жесткий допуск — ось 5 позволяет подводить инструмент под разными углами, но длину инструмента, зазор держателя и предотвращение столкновений необходимо планировать совместно.
- Сохраняйте внутренние угловые радиусы — радиус концевой фрезы — предпочтителен минимальный R 1.0 mm; меньшие радиусы требуют микроинструмента и более низких подач.
- Используйте истинную модель 3D — отправьте исходный или нейтральный файл, чтобы команда CAM могла проверить доступ инструмента к фактической геометрии, а не аппроксимацию 2D.
- Избегайте глубоких узких карманов — соотношение глубины к ширине выше 4:1 значительно увеличивает время цикла и прогиб инструмента.
- Определите критическую поверхность — укажите, какая поверхность является приоритетной для ориентации и чистоты обработки; декоративные и функциональные поверхности должны быть различимы на чертеже.
- Толщина стенок и тонкие стенки — поддерживайте — 1.0 mm в алюминии и — 0.8 mm в пластиках; более тонкие стенки требуют специальной оснастки и более низких скоростей резания.
- Стратегия базирования — определите базы 3–2–1, соответствующие плану крепления заготовки; несовпадающие базы вынуждают создавать отдельную настроечную операцию.
- Уступы и элементы обратной обработки — отметьте их в модели; некоторые элементы доступны только с шпинделем 5 осей и могут потребовать специального инструмента.
- Дисциплина допусков — применяйте жесткие допуски только на функциональные элементы; свободные допуски в остальных местах сохраняют экономичность детали.
Когда имеет смысл ось 5 вместо 3 + 2 индексации?
Одновременная обработка по оси 5 оправдана, когда инструмент должен оставаться нормальным к скульптурной поверхности, когда элементы с составным углом необходимо фрезеровать за одну установку, или когда элемент скрыт за стенкой, к которой инструмент оси 3 не может получить доступ. Для плоских наклонных поверхностей 3 + 2 часто более эффективны.
Какой формат файла вам нужен для сложной детали с осью 5?
Чистая модель 3D в STEP, IGES или нативном формате CAD (SolidWorks, NX, CATIA, Creo) плюс чертёж 2D с обозначениями GD&T. Нативный файл предпочтителен, так как он сохраняет эскизы, поверхности и историю построения, используемые для планирования траектории инструмента.
Можете ли вы выдерживать жёсткие допуски профиля на поверхностях свободной формы?
Да. Допуск профиля 0.05 mm является стандартным для алюминия; 0.02 mm достижим на выбранных элементах при тонкой обработке, меньших фрезах и проверке на КИМ. Жёсткий допуск профиля на стали или титане увеличивает время цикла и стоимость.
Выполняете ли вы финишную обработку собственными силами или передаёте на аутсорсинг?
Чистовая обработка после механической обработки, зачистка заусенцев и лёгкая полировка выполняются собственными силами. Анодирование, гальваника, порошковая окраска, покраска, пассивация и чёрное оксидирование передаются квалифицированным партнёрам в соответствии с нашей системой качества; мы несём ответственность за результат.
Включается ли отчет о проверке на КИМ?
Да. Для деталей с 5 осями отчет КИМ обычно включается, так как проверки ручными калибрами не позволяют проверить критические зависимости. Наложение сравнения с CAD предоставляется по запросу для сложных поверхностей.
Отраслевые стандарты и сертификаты
Приведенные ниже стандарты применяются в частности к работам с 5 осями. Сертификаты, требуемые заказчиком, указываются в объеме проекта и соответственно документируются.
- ИСО 9001:2015 — базовый стандарт системы менеджмента качества.
- AS9100D / AS9102 — СМК авиационной отрасли, формат отчета FAI.
- NADCAP AC7110 / AC7119 — аккредитация специальных процессов авиационной отрасли при необходимости (термообработка, улучшение поверхности).
- ISO 13485:2016 — СМК медицинских изделий.
- IATF 16949 — автомобильная СМК с требованиями PPAP и APQP.
- ISO 2768 — общие допуски (классы средний / точный / очень точный).
- ASME Y14.5-2018 — стандарт GD&T.
- ISO 5459 — базы и системы баз.
- ISO 1101 — GPS, включая форму, ориентацию, расположение и биение.
- ISO 10360 — приёмочные и контрольные испытания КИМ для контрольного оборудования, используемого для проверки 5-осевых деталей.
- ASTM A967 / AMS 2700 — пассивация нержавеющей стали.
- AMS 2460 / 2470 — хромирование алюминия и стали (при указании).
- AMS 2403 / 2404 — химическое никелирование.
- MIL-A-8625 — анодирование тип II / тип III на алюминии.
- RoHS / REACH — соответствие материалов для выхода на европейский рынок.
- Конфликтные минералы (CMRT / RMI) — отчётность по закупке олова, тантала, вольфрама и золота.
- ITAR / EAR — контролируемые технические данные и экспортное соответствие для оборонной продукции.
Упаковка, доставка и документация
Упаковка защищает обработанные поверхности, резьбы и свободные поверхности при транспортировке. Уровень упаковки зависит от размера детали, стоимости, отделки и способа доставки; документация прилагается по требованию заказчика.
Связанные компетенции и дополнительные услуги
5-осевая обработка часто является одним из этапов более длительного технологического процесса. Мы координируем сопутствующие услуги, чтобы клиенты получали единую точку ответственности за всю деталь, а не список субподрядчиков.
- Финишная обработка после механической обработки — дробеструйная обработка, галтовка, ручная зачистка заусенцев, лёгкая полировка, снятие фасок и косметическая полировка в цеху.
- Анодирование и гальваника — анодирование типа II / типа III, твердое анодирование, химическое никелирование, цинкование, лужение, золочение и серебрение через квалифицированных партнеров.
- Порошковая окраска и жидкая окраска — полиэфирные, эпоксидные, гибридные системы, подбор цвета RAL/Pantone, грунтовка + покрывной слой и прозрачный слой.
- Термообработка — растворная обработка, старение, сквозная закалка, поверхностная закалка, отпуск и снятие напряжений.
- Электроэрозионная обработка (проволочная и прошивная) — услуга партнёра — для острых внутренних углов и элементов из закалённой инструментальной стали, недоступных для фрезерования.
- Легкая сборка и комплектация — установка крепежа, запрессовка втулок, подсборка и упаковка комплектов.
- Лазерная маркировка и гравировка — номера деталей, логотипы, UID, 2D Data Matrix и коды прослеживаемости на криволинейных поверхностях.
- Анализ проектирования для производства (DFM) — обратная связь по доступу инструмента, базам, поднутрениям и допускам свободной формы до снятия стружки.
- Контроль на КИМ и сканирование 3D — полная проверка GD&T, наложение сравнения с CAD-моделью и сканирование для обратного проектирования устаревших деталей.
- Координация субподрядных услуг — единая точка контакта для партнёров по термообработке, гальванопокрытию, анодированию, нанесению покрытий и ЭЭО.
- Сложные корпуса
- Рабочие колёса и профилированные компоненты
- Многоугловые приспособления
- Детали современного оборудования
Преимущества и применение
Отрасли и применение
- Аэрокосмическая и оборонная промышленность — конструктивные кронштейны, рабочие колеса, компоненты двигателей, прототипы частей планёра, спутниковое оборудование
- Медицина и стоматология — хирургические инструменты, прототипы имплантатов, ортопедические устройства, компоненты систем визуализации
- Автомобильная промышленность и автоспорт — впускные коллекторы, корпуса турбонагнетателей, прототипы компонентов двигателей, компоненты аккумуляторов электромобилей
- Оснастка и пресс-формы — вставки пресс-форм, контурные электроды, оснастка для ЭЭО, сердечники литьевых форм
- Энергетика — компоненты турбин, пластины топливных элементов, компоненты субблоков нефтегазовой промышленности, прототипы деталей реакторов
- Робототехника и автоматизация — компоненты захватных устройств с несколькими углами наклона, крепления датчиков, корпуса станков
- Полупроводники — детали вакуумных камер, компоненты газоподачи, приспособления для манипулирования пластинами
—
—

