

Wat het proces doet
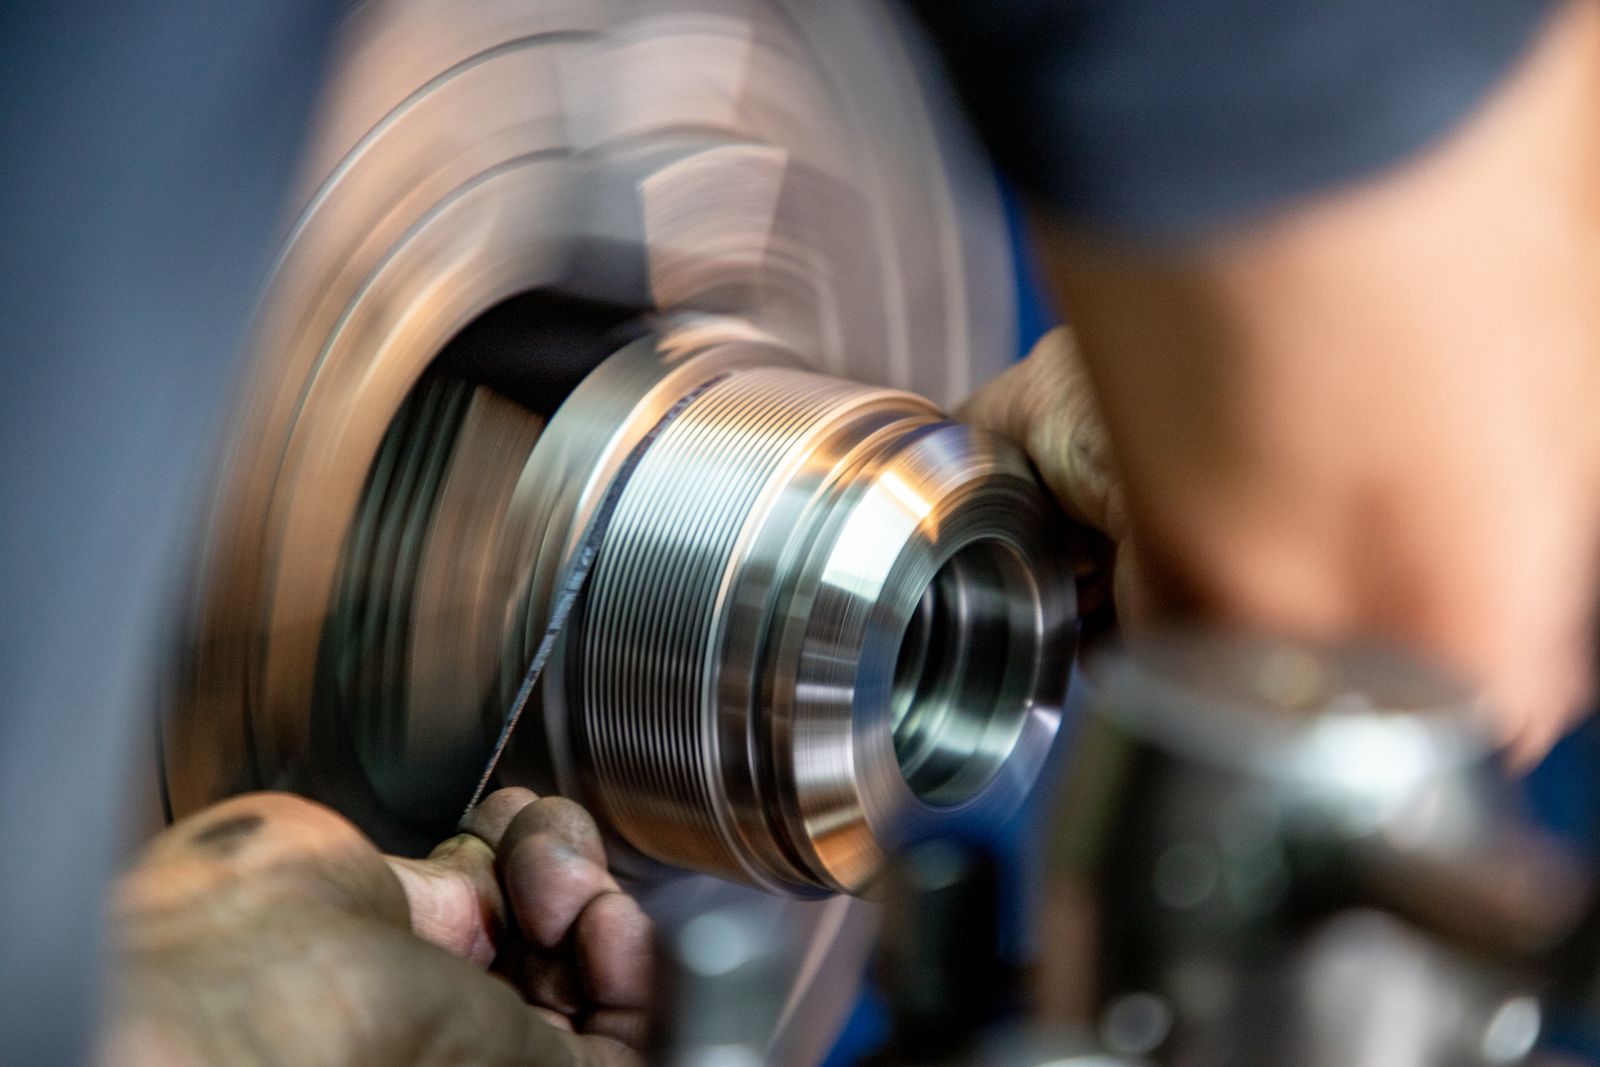
CNC-draaibewerking, ook wel CNC-draaien genoemd, vormt een component door het werkstuk te roteren terwijl een snijgereedschap erlangs beweegt. Dit maakt het bijzonder effectief voor ronde, cilindrische, conische of schroefdraadgeometrie. Het ruwe materiaal wordt meestal vastgehouden in een klem of spantang, en het snijgereedschap wordt aangeboden vanaf een revolver of gereedschapshouder.
Waarom Deze Procédé Kiezen
Voor rotatiesymmetrische geometrie is draaien vaak sneller en economischer dan hetzelfde werk op een freesmachine uitvoeren. Het ondersteunt ook een sterke herhaalbaarheid voor diameters en concentrische kenmerken.
Veelgestelde Vragen
Welk diameterbereik kunt u draaien?
Tot 380 mm in diameter bij klemwerk en 65 mm staafcapaciteit op staaftrekautomaten. Kleinere diameters worden goed bediend door Zwitsers draaien; vraag of een onderdeel onder 3 mm of boven 250 mm ligt.
Draait u intern en extern?
Ja. Externe en interne draden worden geproduceerd door enkelvoudig draaien, draad frezen of star tappen. Standaard draden worden geverifieerd met ring- en pluggauges.
Kunt u onderdelen draaien die off-center kenmerken nodig hebben?
Ja. Frees-draaimachines met live gereedschap en een Y-as kunnen gekruiste gaten, gleuven, vlakken en kleine gefreesde kenmerken produceren zonder het onderdeel naar een andere machine te verplaatsen.
Verzendopties
- DHL / FedEx / UPS — internationale express, 3 – 5 werkdagen van deur tot deur.
- Luchtvracht — 5 – 10 werkdagen voor zwaardere of geconsolideerde zendingen.
- Zeevracht (FCL / LCL) — 20 – 35 days voor niet-urgente productieruns.
- Door klant geregelde koerier — onderdelen vrijgegeven aan een door de klant verstrekt account op aanvraag.
- EXW, FOB, CIF, DAP — Incoterms ondersteund volgens klantvoorkeur.
—
Processtroom
De bewerkingsvolgorde moet worden gepland rond de functionele datums van het onderdeel, de toegang tot kenmerken, het materiaalgedrag en de vereiste inspectiemethode. De gedetailleerde route wordt uiteindelijk bepaald door de werkelijke machineconfiguratie, het spannen, de gereedschapsbeschikbaarheid en de productiehoeveelheid.
Procesfase | Doel |
|---|---|
1. Ingangsbeoordeling | Bevestig het 3D model, de tekening, het materiaal, de kritieke afmetingen, datums, hoeveelheid en afwerkingsvereisten. |
2. Instelplan | Selecteer werkstukbevestiging, datastratergie, snijgereedschappen, bewerkingsvolgorde en toegang tot alle functionele kenmerken. |
3. Bewerking | Een draaiprocedure stelt doorgaans een referentievlak vast, bewerkt buitendiameters en profielen, produceert taps toelopende delen of groeven, en voegt vervolgens binnenboringen, schroefdraad of secundaire kenmerken toe indien nodig. Een draaicentrum kan meerdere gereedschappen in een gecontroleerde volgorde gebruiken, wat herhaalde productie van consistente rotatieprofielen ondersteunt. |
4. Verificatie | Typische inspectiepunten zijn onder meer diameters, boorgrootte, tapsheid, schroefdraadvorm, slinger, concentriciteit, axiële lengte, oppervlakte-afwerking en de relatie van secundaire kenmerken tot de middellijn van het werkstuk. |
Ontwerpbedoeling
Tekeningen voor draaibewerkingen moeten de primaire as vastleggen, diameter- en lengteafmetingen duidelijk specificeren, en eventuele kenmerken identificeren die concentriciteit, slag, schroefdraadklasse, oppervlakteafwerking of een nauwkeurige passing met een passend onderdeel vereisen.
TECHNISCHE INVOER ?Lever een 3D CAD-model, een tekening met kritische toleranties en datums, de materiaalsoort, gevraagde hoeveelheid, oppervlakteafwerking en eventuele inspectie- of verpakkingsvereisten. |
|---|
Onderdeel geometrie en materialen
Materiaalselectie
CNC-draaimachines verwerken gewoonlijk aluminium, staal, roestvrij staal, messing, brons, koper, titanium en geselecteerde constructiekunststoffen. Het materiaal moet worden geselecteerd op basis van zijn functionele vereisten evenals het bewerkingsgedrag en de afwerkingsbehoeften.
Materiaalgroep | Waar rekening mee te houden | Typische reden voor selectie |
|---|---|---|
Aluminium | Bewerkbaarheid, thermische uitzetting, cosmetische afwerking. | Lichte behuizingen, beugels, bevestigingsmiddelen, warmtebeheer onderdelen. |
Staal & roestvrij staal | Sterkte, corrosiebestendigheid, hitte, spanenbeheersing. | Industrieel, constructie, vloeistofsysteem, precisie mechanische onderdelen. |
Messing, koper & titanium | Geleidbaarheid, corrosie, sterkte-gewicht, kosten. | Fittingen, elektrische onderdelen, hoogwaardige of gespecialiseerde componenten. |
Technische kunststoffen | Stijfheid, temperatuur, chemische omgeving, braamcontrole. | Isolerend, lichtgewicht, prototype, slijtage- of vloeistofcontactonderdelen. |
OPMERKING VOOR MATERIAAL ?Het materiaal moet eerst worden geselecteerd op basis van functionele behoeften. Bewerkbaarheid, hitte, corrosie, gewicht, kosten en de gewenste oppervlaktebehandeling moeten vervolgens samen worden beoordeeld. |
|---|
Technische planning en kwaliteit
Oppervlakteafwerking en Onderdeelbescherming
Onderdelen kunnen anodiseren, plating, passivering, zwarte oxidatie, polijsten, kogelstralen, lakken of laseren krijgen. Beschermende afwerkingen moeten afgestemd zijn op het basismateriaal en de beoogde omgeving.
Voor productie
Een produceerbaarheidsbeoordeling moet bevestigen dat het tolerantieschema functioneel is, het gespecificeerde materiaal beschikbaar is, de spankoers toegang biedt tot kritische vlakken, en het meetplan alle vereisten zonder ambiguïteit kan verifiëren. Waar een assemblage-interface kritisch is, dient u de informatie over het passende onderdeel of de pasvereiste te verstrekken.
TEKENINGSPRAKTIJK ?Benummer de afmetingen die ertoe doen voor de functie. Vermijd het toepassen van een onnodig strenge algemene tolerantie waar slechts een beperkt aantal kenmerken de pasvorm, beweging, afdichting of uitlijning van de eindassemblage bepalen. |
|---|
Toepassingscontext
Draaien wordt gebruikt in industriële apparatuur, automobielsystemen, robotica, elektronica, luchtvaart, energie, medische apparatuur en consumentenproduct hardware.
Toepassingsfamilie | Waar het proces waarde toevoegt |
|---|---|
Prototype- en productontwikkeling | Nuttig waar een functioneel onderdeel, beoordelingsmonster of procestraject moet worden gevalideerd voordat een groter productiebesluit wordt genomen. |
Industriële en automatiseringsapparatuur | Ondersteunt duurzame aangepaste hardware, fixaties, behuizingen, interfaces, assen, passages en assemblagefuncties. |
Precisie- en gereguleerde apparatuur | Ondersteunt geometrie die gedocumenteerd moet worden via duidelijke datums, materiaalspecificaties, inspectie-eisen en gecontroleerde afwerking. |
Wanneer kiezen voor een ander proces
Kies CNC draaien wanneer de fundamentele vorm rond of gedraaid is. Als het onderdeel ook vlakken, kruisgaten, groeven of excentrisch frezen nodig heeft, kan een draai-frees route het werk effectiever bundelen.
OFFERTE CHECKLIST ?Neem model- en tekeningbestanden, materiaalsoort, bestelhoeveelheid, materiaalcertificeringseisen, afwerkingseisen, kritieke kenmerken en streefleveringsdatum op met de RFQ. |
|---|
Belangrijke Procesparameters
De onderstaande waarden geven het typische bedieningsbereik van onze CNC draaicel weer. Dit zijn uitgangspunten; onderdelen met nauwe toleranties en exotische materialen worden beoordeeld op basis van de werkelijke machineconfiguratie en het opspannen.
Parameter | Typische Waarde |
|---|---|
Asconfiguratie | 2-as draaien (X, Z); live tooling en Y-as op mill-turn modellen |
Maximale draaidiameter | Tot 380 mm (kopschrijfwerk); tot 65 mm staaftoevoercapaciteit |
Maximale draailengte | Tot 750 mm tussen centers; langer op aanvraag |
Standaard diameter tolerantie | ±0.05 mm; ±0.025 mm op kritische kenmerken; ±0.01 mm na review |
Oppervlakteafwerking (zoals gedraaid) | Ra 0.8 – 3.2 µm; Ra 0.4 µm haalbaar bij afwerkingsgangen |
Spil toerental | Tot 5,000 rpm (hoofdspil); hoger bij draaifrees |
Draadtypes | Metrisch (M), UNC / UNF, BSW, BSP, NPT, ACME, trapeziumvormig, op maat |
Batchbereik | 1 tot 10,000+ stuks; prototype tot middelgrote seriesproductie |
Doorlooptijd | Prototypes 3–5 werkdagen; productie 7–15 werkdagen |
Geaccepteerde CAD-formaten | STEP, IGES, X_T, SLDPRT, DXF, DWG, PDF |
Materialen die wij bewerken
Onze draaibankcel verwerkt de meeste bewerkbare metalen en kunststoffen in staaf-, blok-, smeed- of blanco vorm. Materiaalsoortkeuze beïnvloedt spanencontrole, gereedschapslevensduur en haalbare afwerking.
- Aluminiumlegeringen — 6061, 6063, 7075, 2024, 2011 (free-machining), 6020
- RVS — 303 (free-machining), 304, 304L, 316, 316L, 17-4 PH, 416, 2205 duplex
- Koolstof- en legeringsstaal — 1018, 1045, 12L14 (free-machining), 4140, 4340 voorgehard
- Messing & koper — C360 free-machining brass, C110 koper, C954 aluminiumbronzen, C932 witmetaal
- Titanium — Grade 2, Grade 5 (Ti-6Al-4V)
- Technische kunststoffen — Delrin (POM), PEEK, PTFE, HDPE, nylon, polycarbonaat, Ultem (PEI)
- Gereedschapsstaal — O1, A2, D2, H13, S7 voor stansen, matrijzen en slijtageonderdelen
Kwaliteitscontrole & Inspectie
Draaitoleranties zijn strenger dan bij frezen, dus een combinatie van handmatige kalibercontroles en CMM-gebaseerde verificatie wordt toegepast. Het inspectieniveau schaalt mee met de kritikaliteit van het onderdeel.
- Eerste artikel inspectie (FAI) — 100 % maatverslag op het eerste onderdeel, AS9102 formaat op aanvraag
- Tussentijdse controles — micrometer, schuifmaat, schroefdraadmeter en dieptemicrometer bij de cel
- CMM inspectie — voor onderdelen met strenge toleranties, GD&T-vakken en concentriciteits-/slagverificatie
- Oppervlakteruwheidsmeter — Mitutoyo SJ-210 of gelijkwaardig voor Ra-verificatie
- Hardheidsmeter — Rockwell / Vickers voor warmtebehandelingsverificatie op legeringsstaal en roestvrij staal
- Draadmeetinstrument — ring- en stiftmaten voor standaarddraad, SPC draadmeetinstrumenten op aanvraag
- Eindkeurrapport — maat-, materiaal- en afwerkingsgegevens, plus materiaalcertificaat (MTC)
Ontwerpoverwegingen (DFM-tips)
- Standaardiseer op verspaningsvriendelijke kwaliteiten — 12L14 staal en C360 messing snijden sneller, houden nauwere toleranties aan en verlengen de gereedschapsstandtijd wanneer de materiaalsterkte dit toestaat.
- Gebruik standaard draadvormen — metrisch (M), UNC, UNF, BSW, BSP, NPT. Vermijd niet-standaard steek; deze vereisen enkelvoudige draadsnijding en verhogen de kosten.
- Geef draaddiepte op, niet alleen gatdiepte — vermeld de bruikbare draadlengte en de kleine boordiameter voor getapte of draadgewalste eigenschappen.
- Vermijd diepe smalle groeven — groefbreedte moet overeenkomen met een standaard groefbeitel; diepe smalle groeven buigen af en veroorzaken trillingen.
- Wanddikte — behoud — 1.0 mm in aluminium en roestvrij staal; dunnere wanden trillen, veren door en kunnen bezwijken onder klemspanning.
- Lengte-diameterverhouding — voor slanke onderdelen boven 4:1 L:D, voorzie een steun, volgsteun of een Swiss-type proces in plaats van een conventionele draaibank.
- Klemvlakken — laat een schone, parallelle grijpvlak voor de klem; geef aan of het onderdeel wordt afgeknipt of van de staaf wordt getrokken.
- Datumstrategie — definieer de hartlijn als primair datum; coaxialiteit en concentriciteit worden hiertegen gemeten.
- Oppervlakteafwerking-specificaties — geef de Ra-waarde op en of de specificatie vóór of na een eventuele coating komt.
Leviert u materiaal of gebruikt u door de klant aangeleverd materiaal?
Beide opties worden ondersteund. Wij kunnen staaf, knuppeling of smeedwerk betrekken van gecertificeerde leveranciers, of door de klant aangeleverd materiaal accepteren met volledige traceerbaarheid.
Hoe een offerte aan te vragen
Stuur een 3D model (STEP / IGES) of een 2D tekening (PDF / DWG) met kritische toleranties, het materiaalmerk en de vorm (staaf, knuppeling, smeedstuk), gevraagde hoeveelheid, afwerking of coating-specificatie, eventuele inspectie- of documentatie-eisen, en doelleverdatum. Binnen één werkdag sturen wij DFM-feedback, levertijd en een eenheids-/totale prijs terug. Een NDA kan worden ondertekend vóór elke bestanduitwisseling.
Processtroom & Productievolgorde
Een typische CNC-draaibank workflow is gebouwd rond de rotatiesymmetrie van het werkstuk. Met staaf gevoed, geklemd en werk tussen centers volgt allemaal dezelfde hoog-niveau sequentie, waarbij de spaninrichting en de voorraadvorm worden gekozen om bij de geometrie te passen.
- Materiaalontvangst & verificatie — staafmateriaal, knuppeling of smeedstuk wordt geïnspecteerd volgens de inkooporder, MTC wordt geregistreerd en het heat lot nummer wordt genoteerd voor volledige traceerbaarheid.
- Voorraadvoorbereiding — voor met staaf gevoed werk wordt de staaf in de staaftoevoer geladen en de voedingslengte wordt ingesteld. Voor geklemd werk worden blanks op lengte gesneden op een bandschuurmachine met een kleine facing-toegift.
- Spaninrichting selectie — 3-klauw of 4-klauw klem, klemhuls, hydraulische klem, of opstelling tussen centers met steun-/meeloper wordt gekozen op basis van de werkstuklengte, diameter en vereiste tolerantie.
- Afvlakken & centeren — een afvlakpassage creëert een schone referentievlak en een bekende Z-nul. De draaias wordt geverifieerd met een tastpen of indicator.
- Ruwdraaien (OD & ID) — zware materiaalverwijdering op buitendiameter (OD) en binnendiameter (ID) met behulp van een ruwbeitel met een grotere neusstraal, op maximale toelaatbare spanenbelasting voor het materiaal.
- Semi-fijn inspectie — diameter, lengte en concentriteit worden gemeten vóór de finish-pass; offsetwaarden worden aangepast voor voorraadafwijking.
- Semi-fijn draaien — diameters worden binnen 0.1 – 0.2 mm van nominaal gebracht om een uniforme voorraad voor het afwerken achter te laten.
- Borengat, boren, ruimen & tappen — interne kenmerken worden geproduceerd met standaard boren, borenstangen, ruimers en starre tapcycli. Diepe gaten gebruiken peck-boorcycli voor spanenevacuatie.
- Groef en afsnijden — groeven, onderkanten en het afsnijfeature worden geproduceerd met een groef- of afsnijgereedschap dat past bij de groefbreedte. Koelmiddel wordt in de snede geleid.
- Draad snijden (enkelpunt of draadfrees) — externe en interne draden worden geproduceerd door enkelpunt draaien of draadfrezen. Standaard draden worden geverifieerd met ring/plug gauges.
- Finish-pass — een pass met lage engagement bij gereduceerde voedingssnelheid brengt diameters, vlakken en schouders naar eindafmeting, typisch resulterend in Ra 0.4 – 1.6 µm.
- Kant breken & afschuinen — 0.2 – 0.5 mm afschuining toegepast op alle scherpe kanten, met een afschuingsgereedschap of met de hand op kritische cosmetische kenmerken.
- Kant verbeteren & reinigen — handmatig kanten verwijderen, trommelen of borstel ontbramen gevolgd door waterige wassing. Voor onderdelen met interne doorgangen verifieert een luchtstoot of oplosmiddel spoeling spaanafvoer.
- Eindcontrole — first-article inspectie op het eerste onderdeel, vervolgens proces- of steekproefscontrole over de gehele batch. Cilindriciteit, concentriteit en draadgeometrie worden geverifieerd met gekalibreerde meetinstrumenten of een CMM.
- Uitbestede oppervlaktebehandeling (indien van toepassing) — anodiseren, plating, poedercoating, passivering en vergelijkbare processen worden via ons kwaliteitssysteem gerouteerd naar gekwalificeerde partners.
- Verpakking & verzending — onderdelen worden gewikkeld, verpakt in zakken, gelabeld en verpakt volgens klantspecificatie, met documentatie bijgevoegd.
Referentie materiaaleigenschappen
De onderstaande tabel behandelt materialen die gewoonlijk worden verspanen op ons draaicel. Lot-specifieke waarden worden bevestigd door het molencertificaat (MTC).
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Bewerkbaarheid (%) |
|---|---|---|---|---|---|
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 2011 (vrij verspanend) | 2.82 | 310 | 260 | 95 | 190 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 170 |
Roestvrij 303 (vrij verspanend) | 8.00 | 620 | 240 | 160 | 80 |
Roestvrij 304 / 316L | 7.99 | 485 – 515 | 170 – 205 | 160 – 170 | 40 – 45 |
17-4 PH (H1025) | 7.78 | 1,070 | 1,000 | 330 | 30 |
Koolstofstaal 1018 | 7.87 | 440 | 370 | 130 | 70 |
12L14 (vrij bewerkbaar) | 7.87 | 540 | 415 | 150 | 160 |
Legeringsstaal 4140 | 7.85 | 655 | 415 | 200 | 55 |
Messing C360 | 8.50 | 400 | 140 | 80 | 100 |
Koper C110 | 8.94 | 220 | 70 | 45 | 85 |
Titaniumkwaliteit 5 | 4.43 | 950 | 880 | 340 | 22 |
Delrin (POM) | 1.41 | 70 | 65 | 120 (R) | 150 |
Bewerkbaarheidsratings zijn relatief ten opzichte van AISI 1212 staal = 100%. HB-waarden in (R) voor kunststoffen geven Rockwell aan, niet Brinell.
Kostendrijvers & Doorlooptijdfactoren
Draaiwerk schaalt voorspelbaar met materiaal, tolerantie en batchgrootte, maar een paar specifieke variabelen domineren de offerte. Deze vooraf weten helpt bij het selecteren van het juiste proces en het vermijden van onnodige kosten.
Wat de kosten bepaalt
- Materiaal — kosten en bewerkbaarheid van staafmateriaal bepalen de cyustustijd. Vrij-bewerkbare kwaliteiten (12L14, 303, C360, 2011) verminderen de cyustustijd aanzienlijk.
- Tolerantie — ±0.025 mm is het standaard nauwkeurigheidsdoel; ±0.01 mm vereist fijnafwerking, gekwalificeerd gereedschap en CMM-verificatie.
- Batchgrootte — programmering, opstelling en spanklauwen worden afgeschreven over de batch. Lange series verdunnen de overhead; korte series dragen meer per stuk opstartkosten.
- Geometrie — slanke onderdelen, diepe interne boren en strakke concentriciteitseisen voegen cyclustijd toe en kunnen stabilisatoren of een sub-spil vereisen.
- Draadcomplexiteit — standaarddraden (M, UNC, UNF, BSP) zijn routineel; ACME, trapeziumvormig, zaagtand, of aangepaste draden worden per geval gequoteerd.
- Oppervlakteafwerking & coating — strakke Ra-specificaties, spiegelpolijsten, hard anodiseren en speciale coatings voegen secundaire verwerkingstijd en externe servicekosten toe.
- Inspectie & documentatie — first-article, AS9102, PPAP, CMM-programma's en materiaalcertificering voegen allemaal inspectieuren toe.
Wat de doorlooptijd bepaalt
- Materiaalvoorziening — gebruikelijke staafmaten in 2 – 5 days; gecertificeerde staaf 1 – 3 weeks; groot-diameter smeden 3 – 6 weeks.
- Programmeren & opstelling — typisch 0.5 – 2 days voor nieuwe onderdelen; herhaalonderdelen draaien vanaf bestaande programma's.
- CNC-cyclustijd — de werkelijke snijtijd per onderdeel, schalend met het materiaalverwijderingsvolume, aantal kenmerken en afwerkingsdoorgangen.
- Uitbestede processen — anodiseren, verzinken, poedercoaten, warmtebehandelen 2 – 7 werkdagen bij gekwalificeerde partners.
- Inspectie & documentatie — volledig FAI, AS9102, PPAP en CMM-programma's kunnen 1 – 3 days toevoegen.
- Verzending — DHL / FedEx 3 – 5 days international; luchtvracht 5 – 10 days; zeevracht 20 – 35 days.
Typische levertijden per scenario
Scenario | Prototype (1 – 5 pcs) | Lage volumes (10 – 100 pcs) | Productie (500+ stuks) |
|---|---|---|---|
Voorraadstaaf op voorraad | 3 – 5 werkdagen | 5 – 7 werkdagen | 7 – 12 werkdagen |
Materiaal te sourcen | 5 – 10 werkdagen | 10 – 15 werkdagen | 15 – 25 werkdagen |
Met uitbestede afwerking (anodiseren, plateren, coaten) | 7 – 12 werkdagen | 10 – 18 werkdagen | 18 – 30 werkdagen |
Met volledige FAI / AS9102 / PPAP-documentatie | + 2 – 4 werkdagen | + 1 – 3 werkdagen | + 1 – 2 werkdagen |
Veelvoorkomende defecten en preventie
De meeste draaidefecten zijn te voorkomen. De onderstaande lijst behandelt de foutmodi die we het meest zien, met de hoofdoorzaak en de standaardpreventie die we toepassen.
Defect | Oorzaak | Preventie |
|---|---|---|
Zaagsporen op diameter | Overmatige uitsteek, lage stijfheid, verkeerde neusradius, harmonische resonantie | Verminder uitsteek, kies een grotere schacht, verander neusradius, pas toerental aan om resonantie te vermijden, gebruik een bredere plaat |
Opbouwsnede (BUE) op aluminium / roestvrij staal | Lage snijsnelheid, ontoereikend koelmiddel, verkeerde gereedschapscoating, versleten wisselplaat | Pas snelheid aan aan materiaal, gebruik gecoate wisselplaten (TiAlN, AlCrN, diamantachtig), controleer koelmiddelstroom, vervang wisselplaat bij eerste teken van BUE |
Concentriciteits- / runoutfout | Herbeklemming tussen opstellingen, klemvervuiling, versleten collet, spindel-runout | Enkele-opstelling bewerking waar mogelijk, reinig klem, vervang collet volgens schema, controleer spindel-runout met een teststaaf |
Bramer-vorming bij afsnijden / groefbewerking | Stompe groefinzet, verkeerde mesbreedte, geen afschuining op het afsnijden | Scherp, correct gedimensioneerd blad, lichte afschuining bij afsnijden, secundaire ontbraming (tumble, brush, hand) |
Dimensionale afwijking over partij | Thermische groei van machine en onderdeel, gereedschapsslijtage bij lange series, mategoed variatie | Opwarmcyclus, periodieke procescontroles, gereedschap-offset compensatie, gekwalificeerd mategoed met consistente diameter |
Slechte oppervlakteafwerking | Hoge voedingssnelheid, lage spindelsnelheid, verkeerde neusradius, BUE | Verminder voeding, verhoog toerental, kies grotere neusradius, voer een speciale afwerksnede uit met scherp gereedschap |
Wanddeflectie / trillingen bij slanke onderdelen | Onvoldoende ondersteuning, hoge snijkrachten op lange dunne diameters | Stevige steun, volgsteun, subspindelondersteuning, lagere snijkrachten (kleinere snijdiepte), of omschakelen naar Zwitsers draaien |
Draadgeometrie buiten specificatie | Versleten draadinzetstuk, verkeerde steek, onjuiste invoerhoek, thermische groei | Vervang draadinzetstuk volgens planning, controleer steek met een draadmeetinstrument, gebruik correcte invoerhoek, sta thermische stabilisatie toe |
Standaardverpakking
- VCI-zak — toegepast op alle ferrometalen onderdelen om oxidatie tijdens transport en opslag te voorkomen.
- Draadbeschermers — plastic of karton doppen toegepast op externe draden; schuimpluggen voor interne draden.
- Schuimverpakking of compartimentele trays — beschermt bewerkte oppervlakken tegen contactschade; buisvormige trays voor asonderdelen.
- Verzegelde polyzak — voor medische, optische of cleanroom-geleverde onderdelen.
- Kartonnen dozen met interne scheidingswanden — voor middelgrote en kleine onderdelen.
- Op maat gemaakte multiplex kratten — voor grote, zware of precisieonderdelen boven 25 kg.
- ESD-veilige verpakking — voor onderdelen die worden geïntegreerd in elektronica- of halfgeleiderapparatuur.
- Etikettering — onderdeelnummer, lot/batch, hoeveelheid, materiaal en klantreferentie op elke buiten- en binnenverpakking.
Standaard documentatie
- Certificaat van Conformiteit (C of C) — bevestigt dat onderdelen zijn vervaardigd volgens de specificaties en voldoen aan de gestelde eisen.
- Materiaalcertificaat (MTC) — materiaalcertificaat bewaard voor elke heat lot.
- Eerste-artikelinspectierapport (FAI / AS9102) — 100 % dimensionaal rapport over het eerste onderdeel.
- Dimensionaal inspectierapport — geregistreerde metingen van kritieke kenmerken over de partij.
- Oppervlakteafwerkingsrapport — Ra-metingen waar van toepassing.
- Draadinspectierapport — voor kritische draden, op aanvraag.
- Certificaat van Oorsprong (CoO) — voor douaneafhandeling.
- Commerciële factuur & paklijst — standaard verzenddocumentatie.
- PPAP / APQP-pakket — voor automotive-klanten.
Productie-overwegingen
Tekeningen voor draaibewerkingen moeten de primaire as vastleggen, diameter- en lengteafmetingen duidelijk specificeren, en eventuele kenmerken identificeren die concentriciteit, slag, schroefdraadklasse, oppervlakteafwerking of een nauwkeurige passing met een passend onderdeel vereisen.
Kwaliteit en Inspectie
Typische inspectiepunten zijn onder meer diameters, boorgrootte, tapsheid, schroefdraadvorm, slinger, concentriciteit, axiële lengte, oppervlakte-afwerking en de relatie van secundaire kenmerken tot de middellijn van het werkstuk.
Oppervlakteafwerkingsopties
- Zo gedraaid — Ra 0.8 – 3.2 µm, gecontroleerd door voedingssnelheid en neusradius
- Kogelstralen / glaskralen — uniforme matte afwerking, verwijdert gereedschapssporen
- Polijsten en spiegelafwerking — voor hygiënische, voedselveilige of cosmetische oppervlakken
- Elektropolijsten — roestvrij staal, micro-inch afwerking en verbeterde corrosieweerstand
- Anodiseren Type II / Type III — aluminium onderdelen, helder of gekleurd
- Galvaniseren — zink, nikkel, tin, chroom, goud, zilver, electroless nikkel
- Passivering — ASTM A967 / AMS 2700 voor roestvrij staal
- Zwart oxyderen — MIL-DTL-13924, milde corrosiebescherming voor staal
- Fosfateren — mangaan- of zinkfosfaat, slijtage & corrosie
- Poedercoating & natlakken — voor cosmetische aluminium of stalen onderdelen
- Lasermarkering & graveren — onderdeelnummers, logo's, UID-codes, 2D Data Matrix
Kunt u ±0.01 mm aanhouden op diameter?
Ja, op geselecteerde kenmerken met een fijne afwerkingsgang, scherp gereedschap en CMM-verificatie. Het toepassen van ±0.01 mm op elke diameter verhoogt de kosten en doorlooptijd, dus het wordt normaal gesproken beperkt tot passing-kritieke kenmerken.
Vergelijking met gerelateerde processen
Conventioneel CNC-draaien concurreert met Zwitsers draaien voor kleine onderdelen, mill-turn voor onderdelen met excentrische kenmerken, en cilindrisch slijpen voor afwerkingskritieke kenmerken. De onderstaande tabel helpt bij het kiezen van het juiste proces.
Aspect | CNC Draaibank (dit proces) | Zwitsers Draaien | Mill-Turn / Draai-Frezen |
|---|---|---|---|
Ideale geometrie | As- en mouwtype onderdelen, middelgrote tot grote diameters, korte tot middellange lengtes | Onderdelen met kleine diameter (? 1 – 32 mm), lange slanke assen, productie in grote volumes | Complexe onderdelen met excentrische kenmerken, dwarsgeboorde gaten, gleuven, vlakken en kleine gefreesde kenmerken |
Lengte-diameterverhouding | Beste tot 4:1 met standaard spanningsmethoden; tot 8:1 met steady rest | Beste boven 10:1; tot 100:1 ondersteund door geleidebocht | Vergelijkbaar met conventionele draaibank; begrensd door klauwlengte |
Kleinste maattolerantie | ±0.01 mm op diameter met fijne afwerking | ±0.01 mm; 0.01 – 0.02 mm TIR op kenmerken die in één opstelling zijn gesneden | ±0.01 mm op diameter; ±0.025 mm op gefreesde kenmerken |
Kosten vs. dit proces | Basislijn (laagste kosten voor middelgrote en grote diameters) | Lagere kosten voor kleine diameter hoge volumes; hogere kosten voor prototypen | Hogere kosten per uur, maar elimineert een secundaire freesbewerking |
Wanneer kiezen | Assen en hulsachtige onderdelen, draadfittingen, prototypen in elke hoeveelheid, productie in kleine volumes | Onderdelen met kleine diameter, lange slanke assen, minieme kenmerken, productie in grote volumes | Onderdelen met excentrische gaten, gleuven, vlakken of kleine gefreesde kenmerken die anders een tweede opstelling zouden vereisen |
Branchenormen en certificeringen
Ons kwaliteitssysteem en draaipraktijk zijn afgestemd op de onderstaande normen. Door de klant vereiste certificeringen worden vermeld in de projectomvang en dienovereenkomstig gedocumenteerd.
- ISO 9001:2015 — basislijn kwaliteitsmanagementsysteem.
- AS9100D / AS9102 — luchtvaart QMS, FAI-reportageformaat.
- ISO 13485:2016 — QMS voor medische hulpmiddelen, van toepassing op medische en life-sciences onderdelen.
- IATF 16949 — automotive QMS, met PPAP, APQP en controleplanvereisten.
- ISO 2768 — algemene toleranties (medium / fijn / zeer fijn klassen).
- ASME Y14.5-2018 — GD&T-standaard.
- ISO 5459 — datums en daum-systemen.
- ISO 1101 — GPS, inclusief cilindriciteit, concentriciteit en slagrun-out.
- ISO 6410 / ISO 6411 / ISO 6413 — weergave van schroefdraad, getapte gaten en schroefdraadeindfuncties op technische tekeningen.
- ISO 965-1 / ISO 965-3 — ISO metrische schroefdraden voor algemeen gebruik; toleranties voor interne/externe schroefdraad.
- ASME B1.1 / B1.13M — verenigde inch / metrische schroefdraadstandaarden.
- ASTM A967 / AMS 2700 — passivering van roestvrij staal.
- MIL-DTL-13924 — zwarte oxidatie coating.
- AMS 2403 / 2404 — electroless nikkel plating.
- RoHS / REACH — stoffencompliance voor toegang tot de Europese markt.
- Conflictmineralen (CMRT / RMI) — rapportage voor tin, tantaal, wolfraam en goudinkoop.
- ITAR / EAR — gecontroleerde technische gegevens en exportcompliance voor defensieonderdelen.
Verpakking, verzending en documentatie
Verpakking beschermt schroefdraad, precisiediameters en afgewerkte oppervlakken tijdens transport. Het verpakkingsniveau is afgestemd op onderdeelgrootte, waarde, afwerking en verzendmethode; documentatie wordt meegeleverd volgens klantvereisten.
Gerelateerde mogelijkheden en doorsnijdende diensten
Draaien is vaak één stap in een langer werkproces. Wij coördineren de omliggende diensten zodat klanten een enkel aanspreekpunt hebben voor het gehele onderdeel, niet een lijst van onderaannemers.
- Afwerking na bewerking — kogelstralen, trommelen, handmatig ontbramen, licht polijsten, randbreuk en cosmetisch buffelen in eigen huis.
- Anodiseren & plateren — Type II / Type III anodiseren, electroless nikkel, zink, tin, chroom, goud en zilver plateren via gekwalificeerde partners.
- Elektropolijsten — roestvrij staal, microinch afwerking en verbeterde corrosieweerstand.
- Poedercoaten & natlakken — polyester, epoxy, hybride systemen, RAL / Pantone kleurmatching, primer + deklaag en transparante lak.
- Warmtebehandeling — doorharden, oppervlakteharden, temperen, oplossingsbehandeling en verouderen (bijv. 17-4 PH H900 / H1025 / H1075, 4140 QT).
- Cilindrisch slijpen — partnerservice — voor afwerkingskritische diameters die Ra < 0.4 µm of sub-micronronheid vereisen.
- Licht assemblage & kitting — bevestigingsmiddelen installatie, insertpersen, sub-assemblage en kitverpakking.
- Lasermarkering & graveerwerk — onderdeelnummers, logo's, UID, 2D Data Matrix op cilindrisch oppervlak.
- Design for manufacturing (DFM) review — feedback over datums, free-machining grades, draadvormen en tolerantie voordat er spanen worden verspanen.
- CMM-inspectie & 3D-scanning — volledige GD&T-verificatie, inclusief cilinderheid, concentriteit en slagrun-out.
- Coördinatie van onderaannemersdiensten — eerste aanspreekpunt voor warmtebehandelings-, galvaniseer-, anodiseer-, coating- en slijppartners.
Kenmerken en typische componenten
Veelvoorkomende draaifuncties zijn buitendiameters, schouders, radii, tapers, groeven, boren, draadsecties, kartelgebieden en vlakken gelegen langs een gemeenschappelijke hartlijn.
Typische componenten — Typische onderdelen omvatten assen, busringen, hulzen, koppelingen, ringen, fittingen, connectoren, rollen, schroefdraadadapters, kleppenonderdelen en precisie mechanische hardware.
Voordelen en toepassingen
Industrieën en toepassingen
- Luchtvaart en defensie — busringen, hulzen, schroefdraadfittingen, blindklinknagelhalffabrikaten, landingsgestelpennen
- Automotive — aandrijfassen, sensorbehuizingen, kleplichamen, tandwielhalffabrikaten, prototype motoronderdelen
- Vloeistofkracht en hydrauliek — klepspoelen, cilinderassen, verdeelstukken, maatwerkfittingen, adapters
- Medisch en life sciences — instrumentlichamen, implantaat halffabrikaten, maatwerk chirurgische toolonderdelen, diagnostische apparaatonderdelen
- Industriële apparatuur — rollen, afstandsbussen, standoffs, tandwielhalffabrikaten, poelies, assen
- Elektronica & halfgeleiders — connectoren, RF-hardware, sensorbehuizingen, afschermingscomponenten
- Energie — olie- en gasfittingen, windturbineassen, prototype reactorhardware, brandstofcelplaten
Standaard toleranties en haalbare nauwkeurigheid
CNC draaien houdt routinematig strakkere toleranties aan dan frezen omdat de spindel en gereedschapsovergang goed worden gecontroleerd. De onderstaande tabel geeft de grenzen weer die we kunnen nastreven zonder speciaal gereedschap.
- Standaard diameter tolerantie — ±0.05 mm (±0.002 in)
- Precisietolerantie — ±0.025 mm (±0.001 in)
- Strakke tolerantie — ±0.01 mm (±0.0004 in) op geselecteerde kenmerken met correct gereedschap en inspectie
- Cilindriciteit — 0.02 mm typisch op goed ondersteunde korte kenmerken
- Concentriciteit / coaxialiteit — 0.03 mm TIR op opnieuw ingestoken delen
- Lengtetolerantie — ±0.05 mm standaard; ±0.025 mm met een vaste aanslag of sub-spil
- Standaard tolerantieschema — ISO 2768-m (medium) wanneer niet gespecificeerd
Wat zijn niet-standaard draadvormen?
De meeste niet-standaard vormen (ACME, trapeziumvormig, zaagtand, op maat gemaakt) worden geproduceerd door enkel punt draaien. Levertijd is afhankelijk van de draadgeometrie en inspectiemethode; we geven een offerte na bestudering van de tekening.
—

