

Waarom Deze Procédé Kiezen
De geleidebusseninrichting biedt nuttige ondersteuning voor lang, slank werk. Live tooling kan secundaire bewerkingen verminderen door draaien en geselecteerde freesfuncties te voltooien in één gecontroleerde productieroute.
Veelgestelde Vragen
Waarom is Swiss-type draaien beter voor slanke onderdelen?
De geleidebus ondersteunt de staaf dicht bij de snijzone, zodat zelfs een lang slank onderdeel niet buigt zoals op een conventionele draaibank. Dit maakt nauwe diameter, rechtheid en concentriteit mogelijk op lange dunne geometrie.
Wat is de minimale batchgrootte die u accepteert?
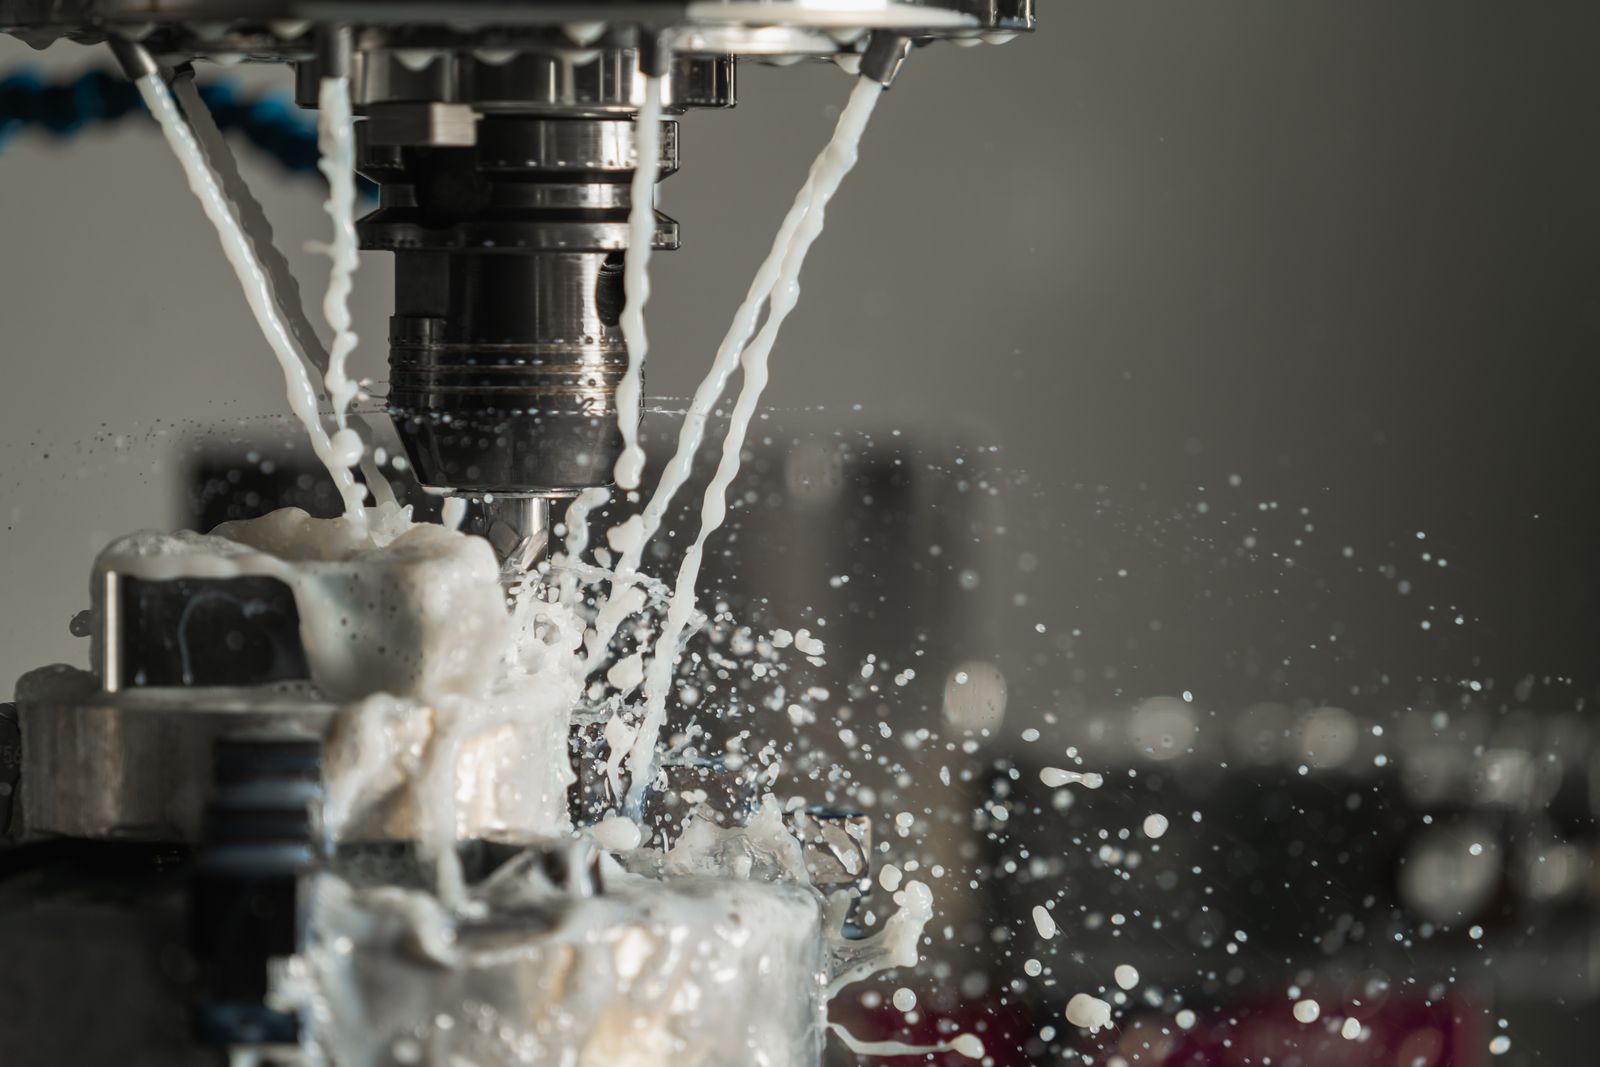
Swiss-type cellen zijn geoptimaliseerd voor volume. Wij accepteren batches van een paar honderd tot meer dan 100,000. Voor zeer kleine hoeveelheden kan een conventionele draaibank of een kleine Swiss kosteneffectiever zijn; wij adviseren de juiste cel.
Kunt u dwarsgaten en gefreesde kenmerken op Swiss onderdelen maken?
Ja. Moderne Swiss machines hebben live gereedschap en een sub-spil, zodat dwarsboren, gleuffrezen en kleine gefreesde kenmerken in dezelfde opstelling worden geproduceerd zonder een secundaire bewerking.
Kostendrijvers & Doorlooptijdfactoren
Swiss-type is geoptimaliseerd voor hoogvolume productie van onderdelen met kleine diameter. Kosten worden gedomineerd door programmering, gereedschap en staafmateriaalopbrengst. De onderstaande variabelen verklaren waarom een onderdeel duurder of goedkoper kan zijn dan verwacht.
Verzendopties
- DHL / FedEx / UPS — internationale express, 3 – 5 werkdagen van deur tot deur.
- Luchtvracht — 5 – 10 werkdagen voor zwaardere of geconsolideerde zendingen.
- Zeevracht (FCL / LCL) — 20 – 35 days voor niet-urgente productieruns.
- Door klant geregelde koerier — onderdelen vrijgegeven aan een door de klant verstrekt account op aanvraag.
- EXW, FOB, CIF, DAP — Incoterms ondersteund volgens klantvoorkeur.
—
Wat het proces doet
Swiss-type draaien is een nauwkeurige bewerkingsmethode voor onderdelen met een kleine diameter, die lang en slank zijn. In plaats van een lang niet-ondersteund gedeelte van het staalmateriaal voor het snijgereedschap te laten, wordt het materiaal dicht bij de bewerkingszone geleid. Deze ondersteuning helpt doorbuiging beperken en maakt de methode bijzonder geschikt voor fijne assen, pennen, connectoren en gedetailleerde schroefmachine-onderdelen.
Processtroom
De bewerkingsvolgorde moet worden gepland rond de functionele datums van het onderdeel, de toegang tot kenmerken, het materiaalgedrag en de vereiste inspectiemethode. De gedetailleerde route wordt uiteindelijk bepaald door de werkelijke machineconfiguratie, het spannen, de gereedschapsbeschikbaarheid en de productiehoeveelheid.
Procesfase | Doel |
|---|---|
1. Ingangsbeoordeling | Bevestig het 3D model, de tekening, het materiaal, de kritieke afmetingen, datums, hoeveelheid en afwerkingsvereisten. |
2. Instelplan | Selecteer werkstukbevestiging, datastratergie, snijgereedschappen, bewerkingsvolgorde en toegang tot alle functionele kenmerken. |
3. Bewerking | Materiaalstaf wordt door een geleidebus naar de snijzone gevoerd. Draaigereedschappen vormen het externe profiel terwijl live tools dwarsgaten, vlakken, gleuven, schroefdraad of kleine gefreesde kenmerken kunnen toevoegen. De combinatie van geleideondersteuning, multi-assige beweging en snelle gereedschapswisselingen kan het proces efficiënt maken voor herhaalde hoeveelheden van kleine precisieonderdelen. |
4. Verificatie | Inspectieprioriteiten omvatten doorgaans diameter, rechtheid, concentriciteit, positie van kleine kenmerken, draadkwaliteit, braamconditie, oppervlakte-afwerking en onderdeellengte. Meetplannen moeten praktisch zijn voor de kleine schaal van de kenmerken. |
Ontwerpbedoeling
Een succesvol Swiss-type ontwerp identificeert het geleidebusgebied, kritische diameter- en rechtheidseisen, draadspecificaties, dwarsgatlokaties, deelgeometrie en delicate kenmerken die speciale ondersteuning of ontbraming nodig hebben.
TECHNISCHE INVOER ?Lever een 3D CAD-model, een tekening met kritische toleranties en datums, de materiaalsoort, gevraagde hoeveelheid, oppervlakteafwerking en eventuele inspectie- of verpakkingsvereisten. |
|---|
Onderdeel geometrie en materialen
Materiaalselectie
Veelvoorkomende materialen zijn roestvrij staal, messing, aluminium, staal, titanium, koperlegeringen en technische kunststoffen. De uiteindelijke materiaalselectie moet rekening houden met stijfheid van het onderdeel, toepassingsomgeving, afwerking en de mogelijkheid voor braamcontrole op kleine kenmerken.
Materiaalgroep | Waar rekening mee te houden | Typische reden voor selectie |
|---|---|---|
Aluminium | Bewerkbaarheid, thermische uitzetting, cosmetische afwerking. | Lichte behuizingen, beugels, bevestigingsmiddelen, warmtebeheer onderdelen. |
Staal & roestvrij staal | Sterkte, corrosiebestendigheid, hitte, spanenbeheersing. | Industrieel, constructie, vloeistofsysteem, precisie mechanische onderdelen. |
Messing, koper & titanium | Geleidbaarheid, corrosie, sterkte-gewicht, kosten. | Fittingen, elektrische onderdelen, hoogwaardige of gespecialiseerde componenten. |
Technische kunststoffen | Stijfheid, temperatuur, chemische omgeving, braamcontrole. | Isolerend, lichtgewicht, prototype, slijtage- of vloeistofcontactonderdelen. |
OPMERKING VOOR MATERIAAL ?Het materiaal moet eerst worden geselecteerd op basis van functionele behoeften. Bewerkbaarheid, hitte, corrosie, gewicht, kosten en de gewenste oppervlaktebehandeling moeten vervolgens samen worden beoordeeld. |
|---|
Technische planning en kwaliteit
Oppervlakteafwerking en Onderdeelbescherming
Beschikbare afwerkingsmethoden kunnen onder meer passivering, polijsten, plating, zwarte oxide, kogelstralen, elektropolijsten en lasermarkering omvatten, afhankelijk van het materiaal en de functionele vereisten.
Voor productie
Een produceerbaarheidsbeoordeling moet bevestigen dat het tolerantieschema functioneel is, het gespecificeerde materiaal beschikbaar is, de spankoers toegang biedt tot kritische vlakken, en het meetplan alle vereisten zonder ambiguïteit kan verifiëren. Waar een assemblage-interface kritisch is, dient u de informatie over het passende onderdeel of de pasvereiste te verstrekken.
TEKENINGSPRAKTIJK ?Benummer de afmetingen die ertoe doen voor de functie. Vermijd het toepassen van een onnodig strenge algemene tolerantie waar slechts een beperkt aantal kenmerken de pasvorm, beweging, afdichting of uitlijning van de eindassemblage bepalen. |
|---|
Toepassingscontext
Medische apparatuur, luchtvaarthardware, elektronica, instrumentatie, optiek, auto-onderdelen en miniatuur industriële assemblages zijn veelvoorkomende toepassingsgebieden voor Swiss-turning.
Toepassingsfamilie | Waar het proces waarde toevoegt |
|---|---|
Prototype- en productontwikkeling | Nuttig waar een functioneel onderdeel, beoordelingsmonster of procestraject moet worden gevalideerd voordat een groter productiebesluit wordt genomen. |
Industriële en automatiseringsapparatuur | Ondersteunt duurzame aangepaste hardware, fixaties, behuizingen, interfaces, assen, passages en assemblagefuncties. |
Precisie- en gereguleerde apparatuur | Ondersteunt geometrie die gedocumenteerd moet worden via duidelijke datums, materiaalspecificaties, inspectie-eisen en gecontroleerde afwerking. |
Wanneer kiezen voor een ander proces
Kies voor Zwitsers draaien wanneer een onderdeel klein, lang, gedetailleerd en gevoelig is voor doorbuiging. Een conventioneel draaicentrum kan geschikter zijn voor grotere componenten of onderdelen zonder veeleisende slankheidseisen.
OFFERTE CHECKLIST ?Neem model- en tekeningbestanden, materiaalsoort, bestelhoeveelheid, materiaalcertificeringseisen, afwerkingseisen, kritieke kenmerken en streefleveringsdatum op met de RFQ. |
|---|
Belangrijke Procesparameters
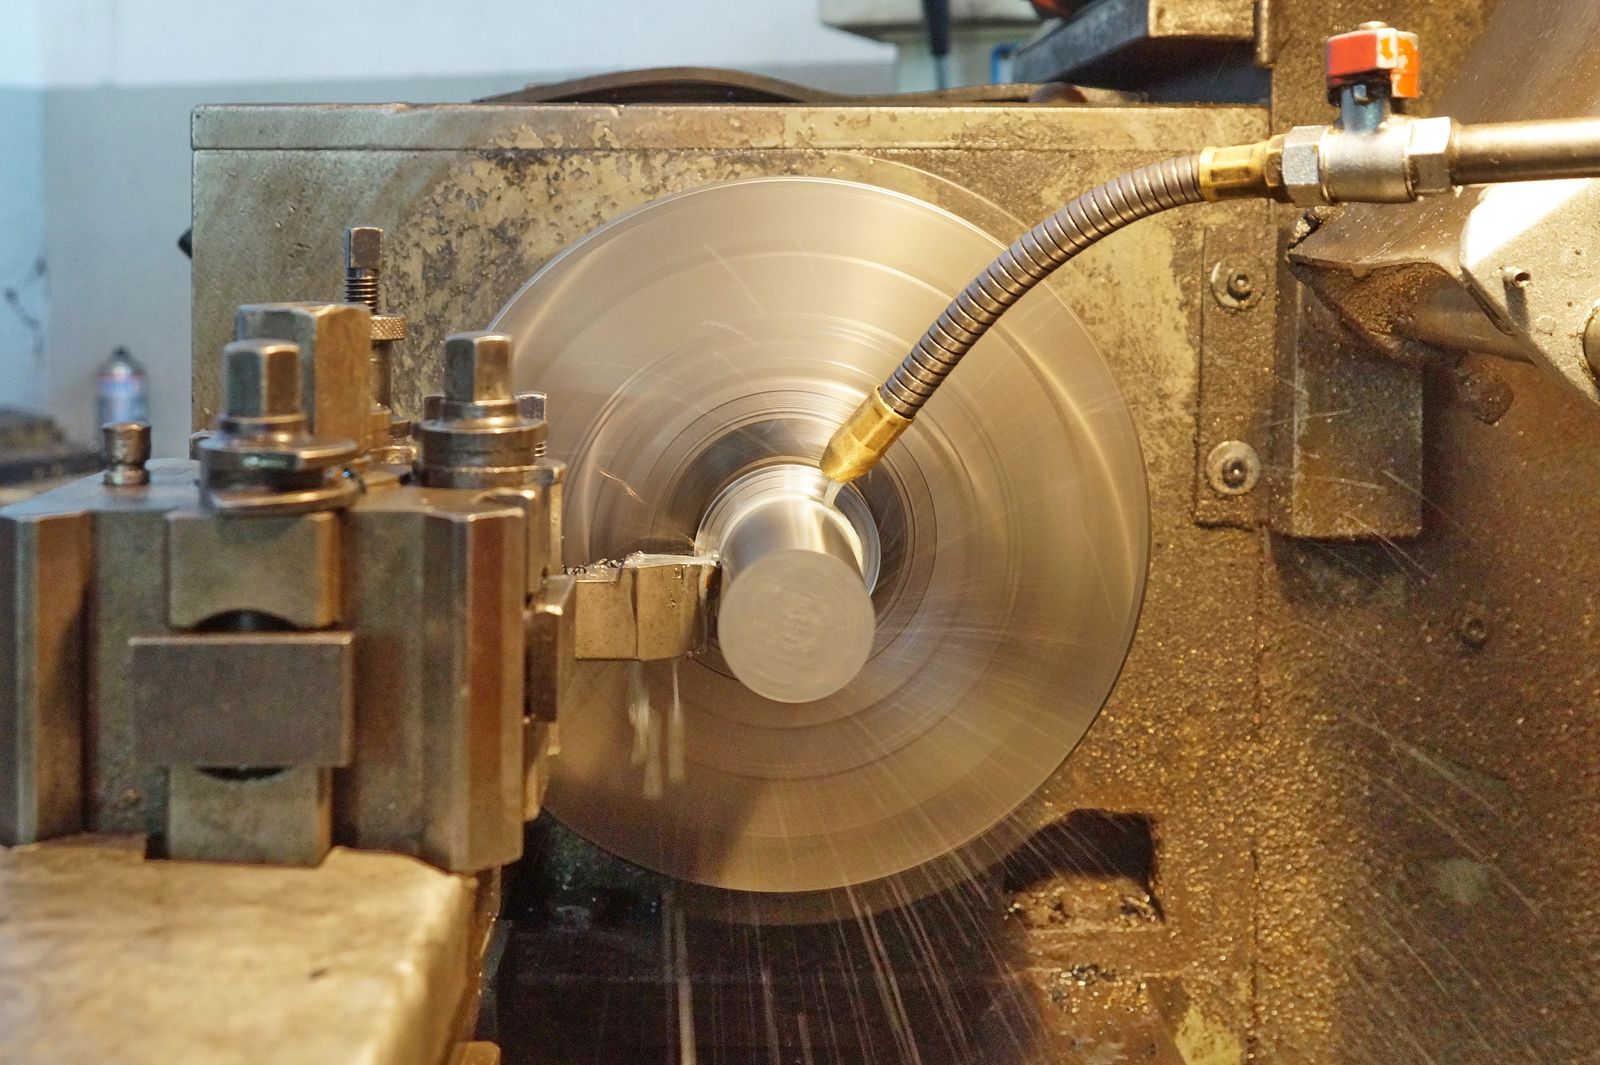
De onderstaande waarden beschrijven de typische omvang van onze Zwitserse draaicellen (met glijdende spindelkop). Dit is het uitgangspunt voor elke beoordeling; onderdelen met strakke toleranties en slanke geometrie worden beoordeeld op basis van de werkelijke staaf en machineconfiguratie.
Parameter | Typische Waarde |
|---|---|
Staafdiameter | ? 1.0 – 32 mm (machinespecifiek); tot 38 mm op grotere chucker Swiss |
Maximale werkstuklengte | Tot 300 mm per spil; langere werkstukken via achterbewerking / sub-spil |
Lengte-diameterverhouding | Tot 100:1 ondersteund door geleidebus; slanke onderdelen hebben hier het meest profijt van |
Standaard diameter tolerantie | ±0.025 mm; ±0.01 mm op kritische kenmerken met gekwalificeerd gereedschap |
Rechtheid | 0.01 – 0.02 mm / 50 mm typisch, afhankelijk van diameter en materiaal |
Oppervlakteafwerking (zoals gedraaid) | Ra 0.4 – 1.6 µm, geregeld door voedingssnelheid en neusradius |
Draadbereik | M0.6 en hoger (miniatuur); metrisch, UNC / UNF, BSP, NPT, aangepast |
Spil toerental | Tot 15,000 rpm hoofd / 12,000 rpm sub-spil |
Batchbereik | 100 tot 100,000+ stuks; geoptimaliseerd voor hoge-volume productie |
Doorlooptijd | Monsters 7–10 werkdagen; productie 15–30 werkdagen |
Geaccepteerde CAD-formaten | STEP, IGES, X_T, SLDPRT, DXF, DWG, PDF |
Materialen die wij bewerken
Swiss-type draaien werkt met een breed scala aan staafmateriaal. Materiaalselectie bepaalt de keuze van geleidebocht, gereedschapsgeometrie, koelmiddel en spanencontrole strategie.
- RVS — 303 (vrijverspanend), 304, 316, 316L, 17-4 PH, 416, 2205 duplex, 17-7 PH
- Koolstof- en legeringsstaal — 1018, 1045, 12L14, 4140, 4140 voorgehard, 8620
- Aluminium — 6061, 2011 (vrijsnijding), 2024, 7075, 6020
- Messing & koper — C360 vrijsnijding-messing, C110 koper, C260 cartridgemessing
- Titanium — Grade 2, Grade 5 (Ti-6Al-4V), Grade 5 ELI
- Nikkel- en kobaltlegeringen — Inconel 625, Inconel 718, MP35N, L605 in beoordeling
- Technische kunststoffen — Delrin, PEEK, PTFE, HDPE, polycarbonaat, Ultem
- Voorgevormd / nabij-netvormig voorraad — koppen, afgeplatte zeshoek, aangepaste voorgevormden
Kwaliteitscontrole & Inspectie
Swiss-type onderdelen zijn typisch klein en worden in grote volumes geproduceerd, dus de inspectie combineert hoogwaardige in-process meetsystemen met gedetailleerde CMM-verificatie op monsters.
- First-article inspectie (FAI) — 100 % dimensioneel rapport van het eerste onderdeel, AS9102 / PPAP-formaat op aanvraag
- In-process meting — diameter-, lengte- en draadcontroles tijdens de cyclus aan de machine
- CMM-inspectie — voor kenmerken met nauwe toleranties, GD&T, en coaxialiteits-/rondloopverificatie
- Optische comparator — profielverificatie op miniatuuronderdelen en schroefdraad
- Oppervlakteruwheidsmeter — Mitutoyo SJ-210 of gelijkwaardig
- Hardheidsmeter — Rockwell / Vickers voor materiaal- en warmtebehandelingsconditie
- SPC-rapportage — procescapaciteitsindices (Cpk) en volledige dimensionele rapporten beschikbaar
Wat is het kleinste onderdeel dat u kunt produceren?
Diameter tot ~0.5 mm en lengte tot ~2 mm. Voor onderdelen onder deze afmeting is een beoordeling van het model, materiaal en inspectiemethode vereist om de haalbaarheid te bevestigen.
Verwerkt u medisch roestvrijstaal en passivering?
Ja. 303, 304, 316, 17-4 PH en andere medische roestvrijstalen worden routinematig verwerkt. Passivering wordt uitgevoerd volgens ASTM A967 of AMS 2700, en materiaalcertificaten worden bewaard voor tracering.
Hoe een offerte aan te vragen
Stuur een 3D model (STEP / IGES) of een 2D tekening (PDF / DWG) met kritische toleranties, de materiaalsoort en staafmaat, gevraagde jaarlijkse of partijhoeveelheid, afwerking of coating-specificatie, eventuele inspectie- of documentatie-eisen, en streefleveringsdatum. Binnen één werkdag ontvangt u DFM-feedback, levertijd en een stuk-/totaalprijs. Een NDA kan worden ondertekend vóór enig bestandsoverdracht.
Processtroom & Productievolgorde
Een Swiss-type cel draait een strakke, reproduceerbare cyclus op stafmateriaal. De geleidebus houdt de staaf dicht bij het snijgebied, de hoofdspil en subspil werken samen, en live tooling voert frezen en dwarsboren uit in dezelfde opstelling.
- Voorbereiding van staafmateriaal — staaf wordt rechtgemaakt, op lengte gesneden indien nodig, en geladen in de staafvoeder. Staafdiameter, hardheid en oppervlakteconditie worden geverifieerd tegen de MTC.
- geleidebussen selectie — de geleidebus wordt afgestemd op de staafdiameter. Juiste pasvorm van de bus is de basis voor rechtheid en concentriciteit bij Swiss-delen.
- Staaftoevoer & klembekkenspanning — de staaf beweegt door de geleidebus, de klembek sluit, en de Z-nul wordt vastgesteld op het staafuiteinde.
- Hoofdspil ruw draaien — de hoofdspil draait terwijl gang-stijl gereedschap op de voorste slede ruw OD-draaien, faceteren en groefdraaien uitvoert. Materiaal wordt verwijderd bij de maximale toegestane spaandikte.
- Kruisboren & frezen (live tooling) — kruisboringen met live tooling, gleufbewerking en kleine gefreesde kenmerken worden geproduceerd terwijl het werkstuk nog wordt ondersteund door de geleidebus.
- Hoofdspil afwerken — fijn afwerkingsbaan met verminderde voedingssnelheid brengt diameters en schouders naar eindmaat, typisch resulterend in Ra 0.4 – 1.6 µm.
- Draad snijden (eenpunts- of draadfrees) — uitwendige schroefdraad wordt geproduceerd door eenpunts draaien; inwendige schroefdraad door draadfrezen of tappen. Standaard schroefdraden worden geverifieerd met ring/middel gauges.
- Sub-spil pick-off — het werkstuk wordt opgepakt door de sub-spil, die terugtrekt door de geleidebus en het achterste uiteinde van het werkstuk ondersteunt voor bewerking vanaf de achterzijde.
- Achterzijde-bewerking (sub-spil) — achterzijde-kenmerken (interne boringen, kruisgaten, fasen, moluurgroeven) worden bewerkt op de sub-spil terwijl de hoofdas vrijgemaakt wordt voor het volgende onderdeel.
- Afsteken — het onderdeel wordt afgestoken met een afsteekmes, waarbij braamconditie en achterzijde-fase geverifieerd worden door tussenbewerkingsmeting.
- Tussenbewerkingsmeting — diameter, lengte, draad en concentriteit worden per cyclus in de cel gemeten, met automatische offset-correctie voor slijtage van gereedschap.
- Kantbreken & ontbramen — licht kantbreken op kritische kenmerken; trommel- of borstelontbramen voor productieruns.
- Reiniging — waterige wassing, optionele oplosmiddelspoeling en persluchtblazen om spanen uit interne kanalen te verwijderen.
- Eindcontrole — eerste artikel op het eerste onderdeel, gevolgd door tussenbewerkings- en periodieke CMM-gebaseerde verificatie op monsters. Oppervlakteafwerking, hardheid en kritische afmetingen worden geregistreerd.
- Uitbestede oppervlaktebehandeling (indien van toepassing) — passivering, elektropolijsten, plateren, anodiseren en vergelijkbare processen die via ons kwaliteitssysteem naar gekwalificeerde partners worden geleid.
- Verpakking & verzending — onderdelen worden geteld, gewogen en verpakt volgens klantspecificatie, met volledige documentatie bijgevoegd.
Referentie materiaaleigenschappen
De onderstaande tabel behandelt de materialen die het meest worden bewerkt op onze Swiss-type cellen. Vrij-bewerkbare kwaliteiten zijn gemarkeerd omdat ze sneller snijden en de gereedschapsstandtijd verlengen bij dit proces.
Materiaal | Dichtheid (g/cm³) | Treksterkte (MPa) | Vloeigrens (MPa) | Hardheid (HB) | Bewerkbaarheid (%) |
|---|---|---|---|---|---|
Roestvrij 303 (vrij verspanend) | 8.00 | 620 | 240 | 160 | 80 |
RVS 304 | 8.00 | 515 | 205 | 170 | 45 |
RVS 316L | 7.99 | 485 | 170 | 160 | 40 |
Roestvrij 17-4 PH (H900 | 7.78 | 1,310 | 1,170 | 400 | 25 |
Koolstofstaal 1018 | 7.87 | 440 | 370 | 130 | 70 |
12L14 (vrij bewerkbaar) | 7.87 | 540 | 415 | 150 | 160 |
Legeringsstaal 4140 | 7.85 | 655 | 415 | 200 | 55 |
Aluminium 2011 (vrij verspanend) | 2.82 | 310 | 260 | 95 | 190 |
Aluminium 6061 | 2.70 | 310 | 276 | 95 | 180 |
Aluminium 7075 | 2.81 | 572 | 503 | 150 | 170 |
Messing C360 | 8.50 | 400 | 140 | 80 | 100 |
Koper C110 | 8.94 | 220 | 70 | 45 | 85 |
Titanium Grade 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 340 | 22 |
Inconel 718 | 8.19 | 1,275 | 1,050 | 360 | 12 |
Delrin (POM) | 1.41 | 70 | 65 | 120 (R) | 150 |
PEEK | 1.32 | 100 | 90 | 85 (R) | 90 |
Bewerkbaarheidsratings zijn relatief ten opzichte van AISI 1212 staal = 100%. HB-waarden in (R) voor kunststoffen geven Rockwell aan, niet Brinell.
Wat de kosten bepaalt
- Materiaal — kosten van staafmateriaal en bewerkbaarheidsclassificatie. Vrije-bewerkingskwaliteiten (303, 12L14, 2011, C360) snijden sneller en verlengen de gereedschapslevensduur op Swiss-banken.
- Staafmateriaalopbrengst — de onderdeellengte en stangdiameter bepalen hoeveel onderdelen uit één staaf komen. Opbrengstverlies door rest- en eind-van-staafschroot beïnvloedt de stukkosten rechtstreeks.
- Cyclustijd — de cyclustijd per onderdeel, ingesteld door het aantal functies, complexiteit en aantal afwerkingspassen.
- Gereedschap — Swiss-type gebruikt een groot aantal speciale gereedschappen (draaien, groeven, draadsnijden, boren, live-gefreesd frezen); gereedschapskosten worden afgeschreven over de productiebatch.
- Tolerantie — ±0.025 mm is het standaard nauwkeurigheidsdoel; ±0.01 mm vereist fijnafwerking, gekwalificeerd gereedschap en CMM-verificatie.
- Batchgrootte — programmering en setup worden afgeschreven; zeer kleine batches zijn niet kosteneffectief op Swiss cells.
- Oppervlakteafwerking & coating — strakke Ra-specificaties, spiegelpolijst, elektropolijst en passivering voegen secundaire verwerking toe.
- Inspectie & documentatie — in-cycle meting, AS9102 / PPAP, CMM-verificatie en capability studies (Cpk) voegen engineering uren toe.
Wat de doorlooptijd bepaalt
- Materiaalvoorziening — standaard staaf in 2 – 5 days; gecertificeerde medische / luchtvaart staaf 1 – 3 weeks.
- Programmering & setup — typisch 1 – 3 days voor nieuwe onderdelen (Swiss-programma's zijn complexer dan conventionele draaiprogramma's).
- Gereedschapsbouw — gang-style gereedschapsopstelling, geleidebus en eventuele speciale gereedschappen typisch 1 – 3 days.
- Proefrun & eerste artikel — monsters geproduceerd en geïnspecteerd vóór volledige productievrijgave.
- Productieruntime — de werkelijke cyclustijd — hoeveelheid, plus eventuele geplande stilstand voor gereedschapswisselingen.
- Uitbestede processen — passivering, plating, elektropolijsten, anodiseren en vergelijkbare processen 2 – 7 werkdagen bij gekwalificeerde partners.
- Verzending — DHL / FedEx 3 – 5 days international; luchtvracht 5 – 10 days; zeevracht 20 – 35 days.
Typische levertijden per scenario
Scenario | Proefrun (50 – 200 pcs) | Klein volume (1k – 5k stuks) | Productie (10k+ pcs) |
|---|---|---|---|
Voorraadstaaf op voorraad | 7 – 10 werkdagen | 10 – 15 werkdagen | 15 – 25 werkdagen |
Materiaal te sourcen | 10 – 15 werkdagen | 15 – 20 werkdagen | 20 – 35 werkdagen |
Met passivering / plating / elektropolijsten | 10 – 16 werkdagen | 14 – 22 werkdagen | 22 – 35 werkdagen |
Met FAI / AS9102 / PPAP / Cpk-studie | + 3 – 5 werkdagen | + 2 – 3 werkdagen | + 1 – 2 werkdagen |
Veelvoorkomende defecten en preventie
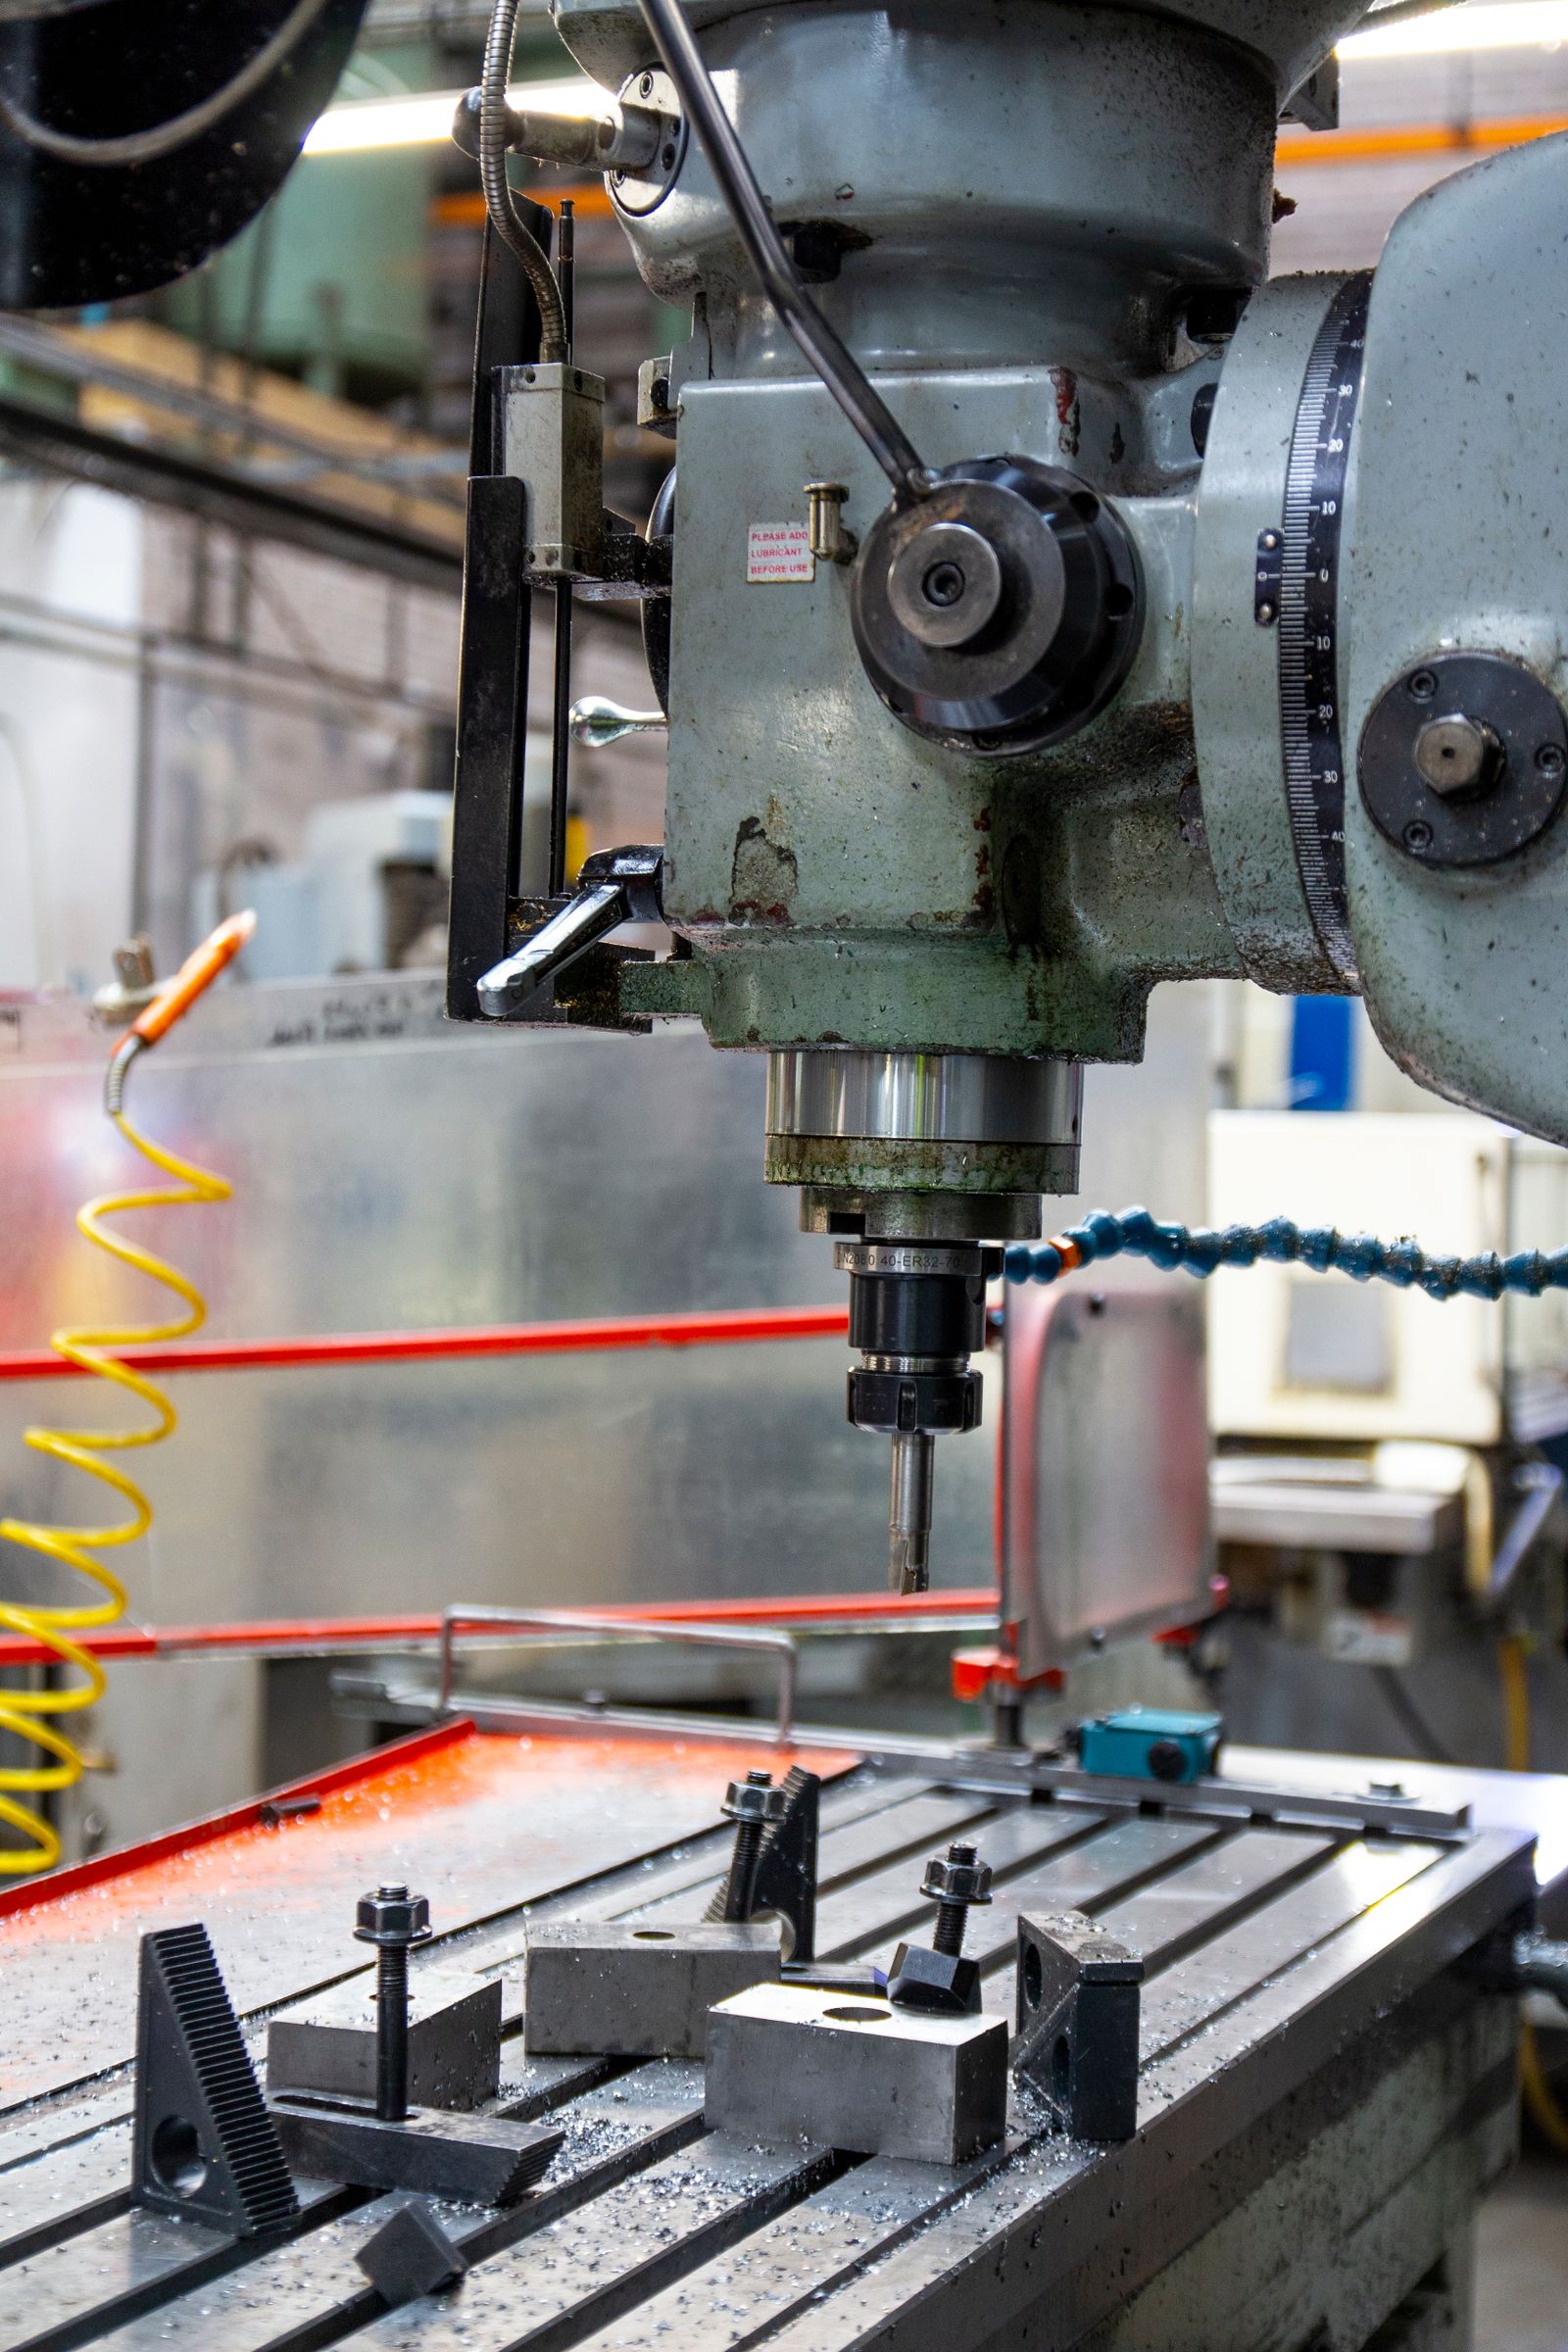
Swiss-type defecten komen typisch voort uit staafrechtheid, geleidebusconditie of gereedschapsslijtage. De onderstaande lijst behandelt de faalwijzen die we het meest zien, met de hoofdoorzaak en de standaardpreventie die we toepassen.
Defect | Oorzaak | Preventie |
|---|---|---|
Staaftrilling / spanen | Onvoldoende geleidebuscontact, lage staafrechtheid, overmatige vrijloop, bot gereedschap | Gebruik rechtgetrokken staaf, controleer bus-passing, verkort uitsteeklengte, vervang snijplaten, balanceer spindelsnelheid |
Diameter afwijking gedurende de bewerking | Gereedschapsslijtage bij lange series, thermische uitzetting, in-cyclische meetoffset niet toegepast | Gebruik in-cyclische meting met automatische offset, vervang snijplaten volgens schema, voer opwarmingscyclus uit |
Braam op afsteek/achterkant afkanting | Stomp afsteekmes, verkeerde mesbreedte, geen achterkant afkantingscyclus | Scherp mes met juiste afmetingen, achterkant afkanting met sub-spil, trommelen of borstelen ontbramen voor productieruns |
Draadgeometrie buiten specificatie | Versleten draadbeitel, verkeerde spoed, thermische uitzetting bij lange werkstukken | Vervang draadbeitel volgens schema, controleer spoed met SPC schroefdraadmeetklok, monitor slijtage |
Opbouwsnijkant op roestvrijstaal/aluminium | Lage snijsnelheid, onvoldoende koeling, verkeerde beitelkwaliteit, versleten snijkant | Pas snelheid aan aan materiaal, gebruik gecoate beitels (AlCrN voor aluminium, TiAlN voor roestvrijstaal), controleer koelvloeistoftoevoer |
Concentriciteits-/slagfout op dwarsbewerkingen | Uitlijnfout draaiend gereedschap-as, gereedschapslag, sub-spil opneemfout | Kalibreer draaiend gereedschap-as, controleer gereedschapslag met teststaaf, controleer sub-spil opneemsynchronisatie |
Spanen verpakt in interne passages | Onvoldoende koelmiddeldruk, geen peck-drill cyclus op diepe gaten, vezelige spanen | Koelmiddel onder hoge druk, peck-drill cycli, luchtstoot bij afschieten, naspoelen na bewerking met lucht uitblazen |
Rechtheid fout op slanke delen | Resterende spanning in staafmateriaal, onvoldoende buscontact, asymmetrische schrapbewerking | Gebruik spanningsvrijgemaakt rechtgemaakte staaf, controleer bus-pas, balanceer materiaalverwijdering aan tegenoverliggende zijden |
Branchenormen en certificeringen
Ons kwaliteitssysteem en Zwitserse type praktijk zijn afgestemd op de hieronder vermelde normen. Klantvereiste certificeringen worden verwezen in de project scope en dienovereenkomstig gedocumenteerd.
- ISO 9001:2015 — basislijn kwaliteitsmanagementsysteem.
- AS9100D / AS9102 — luchtvaart QMS, FAI-reportageformaat.
- ISO 13485:2016 — QMS voor medische hulpmiddelen, van toepassing op medische en life-sciences onderdelen.
- IATF 16949 — automotive QMS, met PPAP, APQP en controleplanvereisten.
- ISO 2768 — algemene toleranties (medium / fijn / zeer fijn klassen).
- ASME Y14.5-2018 — GD&T-standaard.
- ISO 5459 — datums en daum-systemen.
- ISO 1101 — GPS, inclusief cilindriciteit, concentriciteit en slagrun-out.
- ISO 6410 / ISO 6411 / ISO 6413 — weergave van schroefdraad, getapte gaten en schroefdraadeindfuncties.
- ISO 965-1 / ISO 965-3 — ISO algemene metrische schroefdraad.
- ASME B1.1 / B1.13M — verenigde inch / metrische schroefdraadstandaarden.
- ASTM A967 / AMS 2700 — passivering van roestvrij staal, inclusief medische kwaliteit.
- ASTM A380 — reinigen, ontkalken en passiveren van roestvrijstalen onderdelen.
- AMS 2700 Method 1 / 2 / 3 — passiveringsmethoden voor corrosiebestendig staal.
- MIL-DTL-13924 — zwarte oxidatie coating.
- AMS 2403 / 2404 — electroless nikkel plating.
- RoHS / REACH — stoffencompliance voor toegang tot de Europese markt.
- Conflictmineralen (CMRT / RMI) — rapportage voor tin, tantaal, wolfraam en goudinkoop.
- FDA / biocompatibiliteit — voor medische componenten, geleverd met materiaalcertificaat en passiveringsrapport.
Standaardverpakking
- VCI-zak — toegepast op alle ferrometalen onderdelen om oxidatie tijdens transport en opslag te voorkomen.
- Verzegelde polyzak — voor medische, optische of cleanroom-geleverde onderdelen.
- Ger compartmenteerde kunststof trays — voor kleine onderdelen in productiehoeveelheden; vakken voorkomen contact tussen onderdelen.
- Buizen met eindkappen — voor lange slanke onderdelen, met schuimrubberen pluggen om beschadiging van de uiteinden te voorkomen.
- Bulkzakken met telling — voor onderdelen die licht contact kunnen verdragen; exacte telling genoteerd op label.
- Kartonnen dozen met interne scheidingswanden — standaard buitenverpakking.
- ESD-veilige verpakking — voor onderdelen die worden geïntegreerd in elektronica- of halfgeleiderapparatuur.
- Etikettering — onderdeelnummer, lot/batch, hoeveelheid, materiaal en klantreferentie op elke buiten- en binnenverpakking.
Standaard documentatie
- Certificaat van Conformiteit (C of C) — bevestigt dat onderdelen zijn vervaardigd volgens de specificaties en voldoen aan de gestelde eisen.
- Materiaalcertificaat (MTC) — materiaalcertificaat bewaard voor elke heat lot.
- Eerste-artikelinspectierapport (FAI / AS9102) — 100 % dimensionaal rapport over het eerste onderdeel.
- Dimensionaal inspectierapport — geregistreerde metingen van kritieke kenmerken over de partij.
- Oppervlakteafwerkingsrapport — Ra-metingen waar van toepassing.
- Draadinspectierapport — voor kritische draden, op aanvraag.
- SPC / Cpk rapport — capabiliteitsindices en trendgegevens voor productieruns.
- Certificaat van Oorsprong (CoO) — voor douaneafhandeling.
- Commerciële factuur & paklijst — standaard verzenddocumentatie.
- PPAP / APQP-pakket — voor automotive klanten, inclusief controleplan, PFMEA en capabilitygegevens.
Kwaliteit en Inspectie
Inspectieprioriteiten omvatten doorgaans diameter, rechtheid, concentriciteit, positie van kleine kenmerken, draadkwaliteit, braamconditie, oppervlakte-afwerking en onderdeellengte. Meetplannen moeten praktisch zijn voor de kleine schaal van de kenmerken.
Standaard toleranties en haalbare nauwkeurigheid
Swiss-type draaien is het meest nauwkeurige draaiproces dat we uitvoeren. De geleidebus houdt de staaf dicht bij de snijzone, wat afbuiging beperkt en strakke diameter- en rechtheidstoleranties ondersteunt.
- Standaard diametertolerantie — ±0.025 mm (±0.001 in)
- Precisie diametertolerantie — ±0.01 mm (±0.0004 in) op geselecteerde kenmerken
- Lengtetolerantie — ±0.05 mm standaard; ±0.025 mm met een sub-spil stop
- Concentriciteit / coaxiaalheid — 0.01 – 0.02 mm TIR op kenmerken die uit dezelfde opstelling worden gesneden
- Draadtolerantie — 6H / 6g (metrisch) standaard; 2A / 2B (UN) op aanvraag
- Oppervlakteafwerking — Ra 0.4 – 1.6 µm typisch; Ra 0.2 µm op polijstpasses
- Standaard tolerantieschema — ISO 2768-f (fijn) voor Zwitsers tenzij tekening anders aangeeft
Oppervlakteafwerkingsopties
- Zo-gedraaid — Ra 0.4 – 1.6 µm, geregeld door voeding, snelheid en neusradius
- Polijsten & buffen — voor spiegel, voedselkwaliteit of medisch cosmetische afwerkingen
- Elektropolijsten — roestvrij staal, microinch afwerking en verbeterde corrosieweerstand
- Passivering — ASTM A967 / AMS 2700 voor roestvrij staal, medische kwaliteit inbegrepen
- Zwart oxide — MIL-DTL-13924, milde corrosiebescherming op staal
- Elektroplating — zink, nikkel, tin, goud, zilver, elektroloos nikkel
- Anodiseren Type II / Type III — aluminium onderdelen, helder of gekleurd
- Kogelstralen / trommelen — uniform mat oppervlak, ontbraamt kleine details
- Fosfaatover coating — mangaan of zinkfosfaat voor slijtvastheid
- Lasermarkering & graveerkunst — onderdeelnummers, logo's, UID-codes, 2D Data Matrix op cilindrisch oppervlak
Ontwerpoverwegingen (DFM-tips)
- Gebruik de geleidebus waar deze goed in is — het proces blinkt uit bij kleine diameters, lange slanke onderdelen en geometrie voor schroefmachines met hoog volume.
- Gebruik standaard boor- en draadmaten — gaten met onregelmatige nummers en speciale schroefdraad vereisen bewerking met individuele punten en verhogen de kosten.
- Geef draaddiepte en boorapart aan — vermeld de bruikbare draadlengte en voorboordiameter voor getapte of draadgefreesde functies.
- Vermijd scherpe interne hoeken — gebruik standaard boorpuntgeometrie; dwarsgaten moeten worden ontworpen voor een standaard boor- of gun-drill cyclus.
- Plan de afsteekgeometrie — vlak, afgeschuind, of met een achterzijdige komsenkbing; de afsteekbeitel en braamconditie zijn hiervan afhankelijk.
- Lengte-diameterverhouding — slanke onderdelen boven 10:1 L:D profiteren het meest van Swiss-type; onder 4:1 kan een conventionele draaibank kosteneffectiever zijn.
- Dwarsgatoriëntatie — loodrechte dwarsgaten komen vaak voor; dwarsgaten onder een hoek zijn haalbaar maar vereisen speciale gereedschapshouders.
- Gebruik verspaningsvriendelijke kwaliteiten — 303 roestvrij, 12L14 staal, C360 messing en 2011 aluminium snijden sneller, houden nauwkeuriger tolerantie en verlengen gereedschapslevensduur.
- Oppervlakteafwerkingspecificaties — geef de Ra-waarde aan met een duidelijk monsternamgebied; onderscheid cosmetische van functionele oppervlakken.
Vergelijking met gerelateerde processen
Swiss-type concurreert met conventionele draaimachines, frezen-draaien en micro-bewerkingscentra. De onderstaande tabel helpt bij het kiezen van het juiste proces voor een bepaald onderdeel.
Aspect | Swiss-Type Draaien (dit proces) | CNC Draaibank | Mill-Turn / Draai-Frezen |
|---|---|---|---|
Ideale geometrie | Kleine diameter (? 1 – 32 mm) onderdelen, lange slanke assen, miniature kenmerken, grote series | As- en mouwtype onderdelen, middelgrote tot grote diameters, korte tot middellange lengtes | Complexe onderdelen met excentrische kenmerken, grotere diameters, gemengd draaien + frezen in één opstelling |
Lengte-diameterverhouding | Beste boven 10:1; tot 100:1 ondersteund door geleidebocht | Beste tot 4:1; tot 8:1 met steadyrest | Vergelijkbaar met conventionele draaimachine |
Kleinste maattolerantie | ±0.01 mm; 0.01 – 0.02 mm TIR op kenmerken die in één opstelling zijn gesneden | ±0.01 mm op diameter met fijne afwerking | ±0.01 mm op diameter; ±0.025 mm op gefreesde kenmerken |
Kosten vs. dit proces | Baseline (laagste kosten voor klein-diameter hoog volume) | Lagere kosten voor medium en grote diameters, prototypes, laag volume | Hogere kosten per uur, maar elimineert een secundaire freesbewerking |
Wanneer kiezen | Klein-diameter onderdelen, lange slanke assen, miniatuurkenmerken, hoge-volume productie, medische / elektronica / instrumentatie componenten | Assen en hulsachtige onderdelen, draadfittingen, prototypen in elke hoeveelheid, productie in kleine volumes | Onderdelen met excentrische gaten, gleuven, vlakken of kleine gefreesde kenmerken die anders een tweede opstelling zouden vereisen |
Verpakking, verzending en documentatie
Swiss-type onderdelen zijn typisch klein en worden in grote volumes geproduceerd, dus de verpakking richt zich op telnauwkeurigheid, oppervlaktebescherming en schone verwerking. Documentatie wordt per klantvereiste bijgesloten en bewaard in ons kwaliteitssysteem.
Gerelateerde mogelijkheden en doorsnijdende diensten
Swiss-type draaien is vaak één stap in een langer productieproces. Wij coördineren de omliggende diensten zodat klanten een enkel aanspreekpunt hebben voor het gehele onderdeel, in plaats van een lijst van onderaannemers.
- Afwerking na bewerking — kogelstralen, trommelen, handmatig ontbramen, licht polijsten, randbreuk en cosmetisch buffelen in eigen huis.
- Passivering — ASTM A967 / AMS 2700 voor roestvrij staal, inclusief medische passivering met volledige traceerbaarheid.
- Elektropolijsten — roestvrij staal, microinch afwerking en verbeterde corrosieweerstand.
- Anodiseren & plating — Type II / Type III anodiseren op aluminium, autokatalytisch nikkel, zink, tin, goud en zilver plating via gekwalificeerde partners.
- Zwart oxide — MIL-DTL-13924 voor staal, lichte corrosiebescherming.
- Warmtebehandeling — doorharden, oppervlakteharden, ontlaten, oplossingsbehandeling en veroudering (bijv. 17-4 PH H900 / H1025 / H1075).
- Lichtmontage & kitten — bevestigingsmiddelen plaatsen, sub-assemblage en kitverpakking.
- Lasermarkering & graveerwerk — onderdeelnummers, logo's, UID, 2D Data Matrix op cilindrisch oppervlak.
- Design for manufacturing (DFM) review — feedback over datums, free-machining grades, draadvormen en tolerantie voordat er spanen worden verspanen.
- CMM inspectie & 3D scannen — volledige GD&T verificatie, inclusief cylindriciteit, concentriciteit, slingerbeweging en Cpk haalbaarheidsstudies.
- Coördinatie van uitbestede diensten — enkelvoudig aanspreekpunt voor warmtebehandelings-, platerings-, passiverings-, elektropolijst- en coatingspartners.
Kenmerken en typische componenten
Swiss-style machines zijn zeer geschikt voor kleine diameters, lange lengte/diameter-verhoudingen, strakke rechtheids- of concentriciteitsvereisten, fijne groeven, miniatuurdraad, kruisgaten en kleine gefreesde kenmerken.
Typische onderdelen ?Typische toepassingen zijn pennen, miniatuurasjes, medische apparaat-subcomponenten, elektrische contacten, precisieconnectoren, optische hardware, kleine fittingen, sensoronderdelen en hoogvolume aangepaste schroefmachine-onderdelen.
Voordelen en toepassingen
Industrieën en toepassingen
- Medisch & tandheelkundig — chirurgische pennen, botschroeven, kathetercomponenten, endoscopische instrumentassen, tandheelkundige implantaatcomponenten
- Luchtvaart & defensie — sensorbehuizingen, miniatuurbevestigingsmiddelen, hydraulische fittingen, instrumentatiecomponenten
- Elektronica & halfgeleider — connectorpennen, RF-contacten, miniatuurasjes, testprobe-lichamen, sensorstelen
- Automotive — brandstofinjectiecomponenten, sensorbehuizingen, elektrische motorassen, speciale bevestigingsmiddelen
- Industriële automatisering — pneumatische fittingen, klepspoelen, lineaire bewegingsassen, miniatuur lagerbussen
- Optica & fotonica — optische mounts, lenshouders, glasvezel-ferules, precisie-afstandsstukken
- Instrumentatie — debietmetercomponenten, sensorbehuizingen, meetpenningpennen, op maat gemaakte instrumentatie-hardware
Welk inspectieadvies heeft u voor hoogvolume Zwitserse onderdelen?
Een combinatie van tussentijdse metingen bij de cel, optische comparatorcontroles en periodieke CMM-gebaseerde verificatie op monsters. SPC en capability studies (Cpk) zijn beschikbaar voor productieorders.
Productie-overwegingen
Een succesvol Swiss-type ontwerp identificeert het geleidebusgebied, kritische diameter- en rechtheidseisen, draadspecificaties, dwarsgatlokaties, deelgeometrie en delicate kenmerken die speciale ondersteuning of ontbraming nodig hebben.

