

Was der Prozess bewirkt
Tiefbohren wird eingesetzt, wenn eine Bohrung im Verhältnis zu ihrem Durchmesser lang ist und die üblichen Herausforderungen wie Späneabfuhr, Wärmeableitung, Werkzeugstabilität und Geradheit signifikant werden. Der Prozess ist anwendbar auf Bauteile, die lange innere Kanäle für Kühlung, Fluidübertragung, Betätigung, Schmierung oder Gewichtsreduzierung benötigen.
Häufig gestellte Fragen
Können Sie gehärtete Teile tiefbohren?
Ja, bis etwa HRC 45–50 mit der richtigen Werkzeuggeometrie und beschichteten Bohrern. Darüber hinaus ist Erodieren oder Schleifen der Bohrung normalerweise der sauberere Weg. Senden Sie die Härtespezifikation mit der Zeichnung, damit wir den richtigen Ansatz empfehlen können.
Prozessfluss
Die Bearbeitungssequenz sollte um die funktionalen Bezugselemente des Teils', den Merkmalzugang, das Materialverhalten und die erforderliche Prüfmethode geplant werden. Die detaillierte Route wird letztendlich durch die tatsächliche Maschinenkonfiguration, Werkstückspannung, Werkzeugverfügbarkeit und Produktionsmenge bestimmt.
Prozessstufe | Zweck |
|---|---|
1. Eingabe überprüfen | Bestätigen Sie das 3D-Modell, die Zeichnung, das Material, kritische Abmessungen, Bezüge, Mengen und Oberflächenanforderungen. |
2. Einrichtungsplan | Wählen Sie Werkstückspannung, Bezugsstrategie, Schneidwerkzeuge, Bearbeitungsreihenfolge und Zugang zu allen funktionalen Merkmalen. |
3. Bearbeitung | Ein CNC-Bohrplan definiert die Eintrittbedingung, Tiefe, Werkzeuglänge, Kühlmittelverfahren, Vorschübe, Drehzahlen und Spanabfuhrmethode. Tiefbohrzyklen können Pecking oder andere gesteuerte Bewegungen verwenden, um Späne zu entfernen und Wärme zu begrenzen. Das Werkstück muss abgestützt und ausgerichtet werden, sodass die beabsichtigte Bohrungsachse während der gesamten Bearbeitung beibehalten wird. |
4. Verifizierung | Die Inspektion kann Tiefe, Durchmesser, Lage, Geradheit, Oberflächenbeschaffenheit, Bohrungsreinheit und die Überprüfung des Durchbruchs sich kreuzender Bohrungen umfassen. Die Messmethode sollte frühzeitig für Merkmale gewählt werden, die für Standardmessgeräte unzugänglich sind. |
Designabsicht
Geben Sie die genaue Bohrungstiefe, den Durchmesser, die Endkontur, die Ein- und Austrittsflächen, eventuelle Querbohrungen und das erforderliche Verhältnis zu externen Bezugselementen an. Falls ein Rohr oder Kanal Fluid transportieren soll, definieren Sie die Sauberkeits- und Entgratungsanforderungen für die inneren Überschneidungen.
ENGINEERING-EINGABE ?Stellen Sie ein 3D CAD-Modell bereit, eine Zeichnung mit kritischen Toleranzen und Bezügen, die Werkstoffgüte, die angeforderte Menge, die Oberflächenbeschaffenheit sowie sämtliche Prüf- oder Verpackungsanforderungen. |
|---|
Bauteilgeometrie und Werkstoffe
Werkstoffauswahl
Tiefe Bohrungen können in Aluminium, Kohlenstoffstahl, Legierungsstahl, Edelstahl, Werkzeugstahl, Messing, Kupferlegierungen, Titan und anderen Materialien gebohrt werden, abhängig von Werkzeug- und Kühlstrategie. Materialhärte und Spanform beeinflussen direkt den Prozessplan.
Werkstoffgruppe | Zu berücksichtigen | Typischer Auswahlgrund |
|---|---|---|
Aluminium | Zerspanbarkeit, thermische Ausdehnung, optische Oberfläche. | Leichte Gehäuse, Halterungen, Vorrichtungen, Wärmemanagement-Bauteile. |
Stahl & Edelstahl | Festigkeit, Korrosionsbeständigkeit, Hitze, Spankontrolle. | Industrie-, Struktur-, Fluid- und Präzisionsmechanikbauteile. |
Messing, Kupfer & Titan | Leitfähigkeit, Korrosion, Festigkeits-Gewichts-Verhältnis, Kosten. | Anschlüsse, elektrische Teile, Hochleistungs- oder Spezialbauteile. |
Technische Kunststoffe | Steifigkeit, Temperatur, chemische Umgebung, Gratbildung. | Isolierende, leichte, Prototyp-, Verschleiß- oder Fluidkontaktteile. |
MATERIALHINWEIS ?Das Material muss zuerst nach funktionellen Anforderungen ausgewählt werden. Zerspanbarkeit, Wärme, Korrosion, Gewicht, Kosten und die gewünschte Oberflächenbehandlung sollten dann gemeinsam überprüft werden. |
|---|
Technische Planung und Qualität
Vor der Produktion
Eine Fertigungsbarkeitsprüfung sollte bestätigen, dass das Toleranzschema funktionell ist, das angegebene Material verfügbar ist, die Werkstückaufnahme den Zugang zu kritischen Flächen ermöglicht und der Messplan alle Anforderungen eindeutig verifizieren kann. Wenn eine Baugruppenschnittstelle kritisch ist, geben Sie die Informationen zum Gegenstück oder die Passanforderung an.
ZEICHNUNGSPRAXIS ?Nennen Sie die Maße, die für die Funktion entscheidend sind. Vermeiden Sie unnötig enge Allgemeintoleranzen, wenn nur eine begrenzte Anzahl von Merkmalen die Passung, Bewegung, Abdichtung oder Ausrichtung der fertigen Baugruppe bestimmt. |
|---|
Anwendungskontext
Fluid Power, Formen und Werkzeuge, Industriemaschinen, Energiesysteme, Luft- und Raumfahrt, Medizintechnik, Wärmemanagement und kundenspezifische Automatisierung sind gängige Anwendungsbereiche.
Anwendungsfamilie | Wo der Prozess Mehrwert schafft |
|---|---|
Prototypen- und Produktentwicklung | Nützlich, wenn ein funktionales Teil, ein Prüfmuster oder ein Prozessweg validiert werden muss, bevor eine größere Produktionsentscheidung getroffen wird. |
Industrie- und Automatisierungsausrüstung | Unterstützt langlebige kundenspezifische Hardware, Vorrichtungen, Gehäuse, Schnittstellen, Wellen, Durchführungen und Montagemerkmale. |
Präzisions- und Regelungsausrüstung | Unterstützt Geometrien, die durch klare Bezugspunkte, Materialspezifikationen, Prüfanforderungen und kontrollierte Oberflächenbearbeitung dokumentiert werden müssen. |
Wann ein anderes Verfahren gewählt werden sollte
Wählen Sie eine tieflochspezifische Strategie, wenn die Tiefe im Verhältnis zum Durchmesser, die Geradheit, die Späneevakuierung oder die Innensauberkeit eine Standard-Bohrstrategie ungeeignet macht. Eine Prozessüberprüfung sollte die machbare Tiefe, den Werkzeugtyp und den Prüfplan bestätigen.
ANGEBOTS-CHECKLISTE ?Modell- und Zeichnungsdateien, Materialgüte, Bestellmenge, Materialzertifizierungsanforderungen, Oberflächenbearbeitungsanforderungen, kritische Merkmale und Zieldatum der Lieferung mit der Anfrage beifügen. |
|---|
Wichtige Prozessparameter
Parameter | Typischer Wert |
|---|---|
Durchmesserbereich | ?1.5 mm bis ?50 mm Standard; größere Durchmesser auf Anfrage |
Maximales Tiefen-Durchmesser-Verhältnis | Bis zu 100:1 mit Gun-Drilling; 30:1–50:1 typisch für BTA / Ejektor |
Maximale Bohrtiefe | Bis zu 1,000 mm in einem einzigen Durchgang; tiefere Bohrlöcher werden pro Teil geprüft |
Durchmessertoleranz | ±0.025 mm Standard; ±0.013 mm auf Anfrage für Präzisionsbohrungen |
Oberflächenfinish | Ra 0.4–1.6 µm typisch, abhängig von Material, Werkzeug und Kühlmittel |
Geradheit | 0.02–0.05 mm pro 100 mm Tiefe; engere Ausrichtung wird von Fall zu Fall geprüft |
Eintrittsoberfläche | Pilotbohrung ?0.5–2 mm oder vorgebohrter Start; flache oder konturierte Eintrittsöffnung unterstützt |
Bohrverfahren | Gun-drilling, BTA, Ejektor, einschneidige und mehrschneidige Tiefbohrzyklen |
Kühlmittelzufuhr | Hochdruck-Werkzeugdurchlaufkühlung, 70–150 bar für Gun-drilling |
Losgröße | Einzelstück-Prototypen bis hin zu 5,000-Stück-Produktionsläufen |
Typische Lieferzeit | 7–15 Arbeitstage für Prototypen; 15–30 Arbeitstage für die Produktion |
Akzeptierte CAD-Formate | STEP, IGES, X_T, Parasolid, Native-Dateien von SolidWorks / CATIA / NX |
Materialien, die wir bearbeiten
- Kohlenstoff- und Legierungsstähle — 1018, 1045, 4140, 4340, EN24, EN26, P20, P20+Ni
- Edelstähle — 304 / 304L, 316 / 316L, 321, 347, 17-4PH, 15-5PH, 2205 Duplex
- Werkzeug- und Schnellarbeitsstähle — A2, D2, H13, S7, M2, M42, T1
- Aluminiumlegierungen — 6061-T6, 7075-T6, 2024-T3, 6082, 5052
- Titan — Güte 2, Güte 5 (Ti-6Al-4V), Güte 9 (Ti-3Al-2.5V)
- Nickelbasislegierungen — Inconel 625, Inconel 718, Monel 400, Hastelloy C-276
- Kupfer und Messing — C110 Kupfer, C360 Messing, C932 Lagergussbronze
- Gusseisen und gehärtete Legierungen — Grauguss GG25, Gusseisen mit Kugelgraphit 60-40-18, ADI-Güten bis HRC 45
Standardtoleranzen & erreichbare Genauigkeit
Standard-Tiefbohren hält ±0.025 mm beim Durchmesser ein. Engtoleranz-Arbeiten werden durch Auswahl einer stabileren Werkzeuggeometrie, Kontrolle des Kühlmitteldrucks und Überprüfung der Ausrichtung von Werkstück und Spindel vor dem Schnittbeginn erreicht.
- Durchmesser: ±0.025 mm Standard, ±0.013 mm bei Präzisionsbohrungen
- Tiefe: ±0.5 mm bei Bohrungen bis 500 mm; ±1.0 mm über 500 mm
- Geradheit: 0.02–0.05 mm pro 100 mm, abhängig vom Material und der Tiefe
- Position: ±0.05 mm relativ zum Werkstückbezugspunkt, oder wie in GD&T angegeben
- Oberflächenfinish: Ra 0.4–1.6 µm wie gebohrt; feinere Finishes durch Reiben oder Honen
- Standardtolerierung gemäß ISO 2768-m, sofern in der Zeichnung nicht anders angegeben
Qualitätskontrolle & Prüfung
Tiefbohrungsmerkmale werden mit Methoden geprüft, die auf die Toleranz und Zugänglichkeit des Werkstücks abgestimmt sind. Für lange oder innere Bohrungen ergänzen spezielle Lehren und Endoskope die Standardhandwerkzeuge.
- CMM-Messung von externen Bezugselementen und Ein-/Ausgangsmerkmalposition
- Innendurchmesserlehren und Luftleitungslehren für Bohrungsgröße und Rundheit
- Boreskop- visuelle Inspektion des Innenwandzustands, Geradheitsanzeige und Überschneidungen
- Oberflächenrauheitsmessgerät (Profilometer) für Innenwandfinish wo zugänglich
- Härteprüfgerät für wärmebehandelte oder oberflächengehärtete Materialien
- Erstarticle-Inspektion gegen die vollständige Zeichnung; Zwischenprüfungen in Bohr- und Endbearbeitungsstufen
- Endinspektionsbericht und Materialzertifizierung (EN 10204 3.1) auf Anfrage
Wie wird die Geradheit bei einer langen Bohrung kontrolliert?
Durch das Setzen eines präzisen Pilots, die Steuerung des Kühlmitteldrucks und die Anpassung der Schnittparameter an das Material. Bei kritischen Bohrungen messen wir die Geradheit mit einem Bohrungsmessgerät oder einer Endoskopkamera und dokumentieren das Ergebnis bezogen auf das Werkstück-Bezugsdatum.
Welchen kleinsten Durchmesser können Sie tiefbohren?
Standard-Gun-Drilling beginnt bei ?1.5 mm. Darunter ist EDM-Lochausbrechen oder Mikro-Bearbeitung normalerweise zuverlässiger. Wir prüfen das Teil und empfehlen die richtige Methode für den Durchmesser, die Tiefe und das Material.
So erhalten Sie ein Angebot
Senden Sie das 3D-Modell und die 2D-Zeichnung mit GD&T, die Materialgüte und Härtebedingung, die Bestellmenge, alle erforderlichen Oberflächenanforderungen oder Sauberkeitsanforderungen sowie Prüfanforderungen. Bei sehr tiefen Bohrungen kennzeichnen Sie bitte schneidende Merkmale, Fluidweganforderungen und Ein-/Austritts-Oberflächenbedingungen von Anfang an.
Sie erhalten innerhalb eines Arbeitstages ein schriftliches Angebot mit DFM-Feedback zur Bohrungsgeometrie, dem vorgeschlagenen Bohr- und Prüfweg, der Vorlaufzeit und dem Stückpreis. Wenn es eine kostengünstigere Methode gibt – zum Beispiel das Aufteilen einer einzelnen sehr tiefen Bohrung in zwei Operationen – wird dies vor der Angebotserstellung mitgeteilt.
Prozessablauf und Fertigungsabfolge
Eine Tieflochoperation wird um Späneevakuierung, Kühlmitteldruck und Werkzeugführung geplant. Der unten beschriebene Weg deckt eine typische gun-gebohrte oder BTA-gebohrte Bohrung vom eingehenden Material zur geprüften Bohrung ab. Die tatsächliche Sequenz wird auf den Durchmesser, die Tiefe und das Material abgestimmt.
- Rohteil- und Bezugsvorbereitung — das Rohteil wird spanend vorgearbeitet, plan gefräst und zentriert; jede vorhandene Bezugsfläche wird rechtwinklig zur Spindelachse geprüft, damit der Bohrer in eine kontrollierte Fläche eintritt.
- Pilotbohrung (falls erforderlich) — bei sehr kleinen Durchmessern oder harten Eintrittsoberflächen wird eine kurze Pilotbohrung gebohrt, um den Tiefbohrer zu stabilisieren und ein Ablenken beim Start zu verhindern.
- Werkstückspannung und Ausrichtung — das Werkstück wird in einem V-Block, einer Lünette oder einer speziellen Vorrichtung gespannt; die Spindelachse wird auf die erforderliche Eintrittsposition ausgerichtet und der Rundlauf wird erfasst.
- Kühlsystemeinrichtung — Hochdruckkühlmittel wird über die Spindel oder über den Tiefbohrerkörper angeschlossen, der Filter wird geprüft und der Druck auf den für den Werkzeugdurchmesser empfohlenen Bereich eingestellt.
- Pecking- und Vorschubstrategieauswahl — der Zyklus wird auf Rückzug für Spanbruch (Tiefbohren) oder auf kontinuierlichen Vorschub (BTA) eingestellt; Spindeldrehzahl und Vorschub werden auf das Datenblatt des Werkzeugherstellers abgestimmt.
- Pilotgang — ein kurzer, langsamer Eintrittsschnitt wird gemacht, um den Bohrer einzusetzen, den Kühlmittelstrom zu bestätigen und die Spanbildung vor dem Volltiefenzyklus zu prüfen.
- Hauptbohrzyklus — der Tiefbohrer oder BTA-Kopf wird mit kontrolliertem Pecking zur Spanabfuhr auf die Zieltiefe vorgeschoben; Kühlmitteldruck und -durchfluss werden während des gesamten Zyklus überwacht.
- Austritt und Verweilzeit — der Vorschub wird reduziert, wenn der Bohrer durchbricht, um Grat und Austrittgeradheit zu kontrollieren; das Werkzeug wird unter Kühlmittel zurückgezogen, um Späne aus der Bohrung zu entfernen.
- Sekundäroperationen — Reiben, Honen oder Glätten wird durchgeführt, wenn die Zeichnung engere Maße, bessere Rundheit oder einen feineren Innenfinish erfordert.
- Reinigen und Entgraten — Späne werden gespült, die Bohrung wird mit sauberem Kühlmittel oder Luft ausgeblasen, und Ein-/Ausgangskanten werden gemäß der Zeichnung entgratet.
- Prüfung und Dokumentation — Bohrungsgröße, Geradheit, Oberflächenfinish und (falls erforderlich) Sauberkeit werden gemessen und gegen die Zeichnung und alle Kundenspezifikationen aufgezeichnet.
Materialeigenschaftsreferenz
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Zerspanbarkeit (%) |
|---|---|---|---|---|---|
Stahl 1018 (kaltgezogen) | 7.87 | 440 | 370 | 130 | 70 |
Stahl 4140 vorgehärtet (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Stahl 4340 vergütet (HRC 28–34) | 7.85 | 1,100 | 1,000 | 320 | 50 |
Edelstahl 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Edelstahl 316 / 316L | 8.00 | 580 | 290 | 170 | 40 |
Edelstahl 17-4PH (H1150) | 7.78 | 1,070 | 1,000 | 330 | 38 |
Werkzeugstahl D2 (geglüht) | 7.70 | 760 | 450 | 220 | 30 |
Werkzeugstahl H13 (geglüht) | 7.80 | 760 | 470 | 230 | 35 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Titan Grad 5 (Ti-6Al-4V) | 4.43 | 950 | 880 | 330 | 30 |
Inconel 718 (geglüht) | 8.19 | 1,275 | 1,050 | 360 | 12 |
Gusseisen mit Kugelgraphit 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
Kostentreiber & Lieferzeitfaktoren
Die Kosten und Vorlaufzeiten für Tiefbohrungen werden vom Tiefen-Durchmesser-Verhältnis, dem Werkstückmaterial und der Härte, den Geradheits- und Oberflächenanforderungen sowie davon bestimmt, ob eine Sekundärbearbeitung (Reiben, Honen) Teil des Fertigungsablaufs ist. Die Standzeit von Tiefbohrern und BTA-Köpfen ist ein wesentlicher Zykluszeitfaktor; enge Toleranzen und enge Geradheitstoleranzen erhöhen die Einricht-, Mess- und Probebohrzeit.
Szenario | Typische Lieferzeit | Hauptfaktor |
|---|---|---|
Prototyp, kurz D<30:1, Baustahl | 7–10 Arbeitstage | Bohrerauswahl, Einrichtung, Erstartikel-Bohrungsprüfung |
Prototyp, D > 50:1 oder exotische Legierung | 12–20 Arbeitstage | Sonder-Gun-Bohrer, Versuchsschnitte, BTA-Kopfbeschaffung |
Produktion 50–500 Stück | 15–25 Arbeitstage | Zykluszeit, Standzeit pro Stück, geplante Werkzeugwechsel |
Produktion 500–5,000 Stück | 20–35 Arbeitstage | Mehrspindel-Planung, Vorrichtung für Chargenbeladung, Kühlmittelmanagement |
Gehonte Hydraulikbohrung (Ra < 0.4 µm) | +3–7 Arbeitstage gegenüber Basis | Honwerkzeug-Einrichtung, Schleifmittelauswahl, Sauberkeitsprüfung |
Gehärtetes Teil, HRC 45–55 | +5–10 Arbeitstage ggü. Baseline | CBN / beschichtete Werkzeuge, langsamere Parameter, zusätzliche Prüfung |
Sich kreuzende / mehrkanalige Bohrung | +3–8 Arbeitstage ggü. Baseline | Ablaufplanung, Schnittstellenentgraten, Werkzeug-Ein-/Ausfahrstrategie |
Häufige Defekte und Prävention
Defekt | Ursache | Prävention |
|---|---|---|
Bohrerabweichung beim Eintritt | Unregelmäßige oder geneigte Eintrittsoberfläche, niedrige Pilotsteifigkeit oder übermäßiger Anfangsvorschub | Eine ebene senkrechte Anlauffläche bearbeiten, einen Pilotbohrer verwenden, den Eintrittsvorschub reduzieren und den Spindellauf prüfen |
Versagen des Späneabtransports | Unzureichender Kühlmitteldruck, stumpfe Schneide oder übermäßiger Vorschub bei langen Spänen | Kühlmitteldruck auf Spezifikation erhöhen, Bohrer planmäßig ersetzen oder nachschleifen und Taktbohrzyklen für langspanende Materialien hinzufügen |
Kegelförmige Bohrung | Bohrerverschleiß, thermische Ausdehnung oder Durchbiegung bei schlanken Werkstücken | Bohrer bei Nennstandzeit ersetzen, Festanschläge verwenden und Kühlmitteltemperatur am Ein- und Auslass prüfen |
Trichterförmige Ausbildung am Ausgang | Bohrer tritt in einen weichen oder ungestützten Bereich aus, oder Durchbruchs- vorschub ist zu hoch | Werkstück am Austrittspunkt abstützen, Vorschub in den letzten 1–2 mm der Tiefe reduzieren und wenn möglich eine Gegenplatte verwenden |
Geringe Geradheit | Spindel-zu-Werkstück-Ausrichtungsfehler, asymmetrische Schnittkräfte oder Eigenspannungen im Rohmaterial | Werkstück in der Spannvorrichtung ausrichten, einen Vorschneider für die Ausrichtung durchführen und das Rohmaterial spannungsarm glühen, wo die Zeichnung dies erlaubt |
Oberflächenrauheit / Spiralmarken | Vibration, Aufbauschneide oder falsches Vorschub-Drehzahl-Verhältnis | Schnittparameter an das Datenblatt des Werkzeugherstellers ' anpassen, auf ein beschichtetes Werkzeug umstellen und Kühlmittelkonzentration überprüfen |
Bohrerbruch | Spänepackung, plötzliche Unterbrechung des Kühlmittelstroms oder übermäßiger Vorschub an einem verschlissenen Bohrer | Kühlmittel-Druckverriegelung überwachen, Bohrer bei Nennlebensdauer ersetzen und die vom Hersteller's empfohlene maximale Zustellung verwenden |
Kühlmittelunterversorgung im Tiefbohren | Filterverstopfung, Leitungsbehinderung oder unzureichende Pumpenleistung für den erforderlichen Durchfluss | Filter vor jedem Einsatz warten, Durchfluss an der Spindel prüfen und die vom Werkzeughersteller's empfohlene Kühlmittelviskosität verwenden |
Vergleich mit verwandten Verfahren
Aspekt | Tiefbohren (dieser Prozess) | Standard-Spiralbohren | EDM-Lochausbrechen |
|---|---|---|---|
Praktisches D/d-Verhältnis | Bis zu 100:1 (Pistole), 50:1 (BTA), tiefer auf Rückfrage | ~10:1 ohne Sondertechnik | 100:1+ üblich; am besten für sehr kleine ? |
Oberflächenfinish | Ra 0.4–1.6 µm wie gebohrt; feiner mit Honen | Ra 1.6–6.3 µm typisch | Ra 0.4–1.6 µm Nachgießschicht; erfordert Nachbearbeitung |
Kleinster Durchmesser | ~?1.5 mm | ~?0.5 mm mit Mikrobohrern | Bis zu ?0.2 mm mit Startbohrung |
Optimale Materialeignung | Stähle, Edelstahl, Titan, Nickellegierungen, Aluminium | Stähle, Aluminium, Gusseisen; kurze Bohrlöcher | Jedes leitfähige Material, einschließlich gehärteter Werkstoffe |
Auswirkung auf die Taktzeit | Taktzeit skaliert mit Tiefe und D; BTA schneller bei ?20+ mm | Schnell bei flachen Bohrlöchern; verlangsamt sich dramatisch mit der Tiefe | Langsam pro Teil, funktioniert aber dort, wo Schneiden nicht möglich ist |
Wann diese Option wählen | D/d über 10:1, tiefe Fluidkanäle, Präzisionsbohrungen in zähen Legierungen | Flache Bohrlöcher, Prototyping, kostengünstige Allgemeinanwendung | Gehärtete oder exotische Legierungen, Mikrobohrungen, unkonventionelle Einbringung |
Branchenstandards und Zertifizierungen
- ISO 9001:2015 — Qualitätsmanagementsystem für alle Produktionsarbeiten
- AS9100D — QMS für die Luftfahrt für flugkritische Bohrungen in Aktuatoren, Zapfenlagern und Verteilerrohren
- ISO 13485:2016 — QMS für Medizinprodukte für kanülierte Instrumente und implantatbezogene Komponenten
- IATF 16949 — QMS für die Automobilindustrie für Serienfertigungs-Antriebs- und Motorbohrungen
- NADCAP AC7110/12 — Sonderprozess-Akkreditierung für Tiefbohrungen, wenn von Luftfahrt-OEMs gefordert
- ISO 4406 / NAS 1638 — Fluidreinheitscodes für Hydraulik- und Kraftstoffkanalbohrungen
- RoHS-, REACH- und DFARS-Konformität bei der Materialbeschaffung
- ITAR-Registrierung für Tiefbohrungsarbeiten im Verteidigungsbereich
- ASME Y14.5 und ISO 5459 für GD&T bei Bohrungsposition, Geradheit und Zylindrizität
Verpackung, Versand & Dokumentation
Tiefbohrungsteile werden verpackt, um Bohrungen vor Verunreinigung, Feuchtigkeit und Stößen zu schützen. Bohrungen werden typischerweise geölt oder in VCI eingewickelt und dann gesperrt oder mit Stopfen versehen, wenn die Zeichnung es erfordert. Lange Teile werden entlang ihrer Länge gestützt, um Verformung beim Transport zu verhindern.
- Standardverpackung — VCI-Papier oder Ölverpackung auf Bohrungen, Schaumstoff-Endkappen, Einzelverpackung, Lagepolsterkartons; lange Teile in V-Block-Stützelementen verpackt.
- Bohrungsschutz — Kunststoff-Bohrungsstopfen, Papierverpackungen oder geklebte Kappen auf Anfrage, um Bohrungen für hydraulische oder pneumatische Anwendungen sauber zu halten.
- Versandoptionen — Luftfracht, Seefracht (FCL/LCL), Straße und Kurier; EXW-, FOB-, CIF- und DAP-Incoterms werden unterstützt.
- Standarddokumente — Packliste, Handelsrechnung, Konformitätszertifikat (C of C), Werkstoffprüfzeugnis nach EN 10204 3.1.
- Inspektionsdokumente — Erstmusterprüfbericht (AS9102 / PPAP), Bohrungsmeßbericht mit Durchmesser-, Geradheits- und Rundheitsdaten, Oberflächenfinish- und Sauberkeitsergebnisse sowie Bohrspiegelbilder bei Bedarf.
- Rückverfolgbarkeit — Los- und Chargennummern-Verknüpfung vom Rohmaterial über das Bohren, die Wärmebehandlung, die Fertigung bis zum Versand; Seriennummer auf Anfrage.
Zugehörige Fähigkeiten & Querschnittsdienste
Tiefbohrarbeiten sind normalerweise Teil eines umfassenderen Teileprozesses. Die folgenden Fertigkeiten werden häufig mit dem Tiefbohren kombiniert, um ein fertiges, inspiziertes Bauteil zu liefern.
- Drehen und CNC-Dreharbeiten — Vorschruppen des Außendurchmessers, Flansch, Bund und Dichtflächen bevor die Tiefbohrung gebohrt wird.
- Fräsen (3-Achsig, 4-Achsig, 5-Achsig) — Merkmale an der Bauteilhülle, die nicht auf der Drehachse liegen, sowie Nuten für Medienkreuzungen.
- Bohren und Feinbohren — Fertigbearbeitung der Bohrung mit engen Toleranzen nach dem Bohren für H-Klasse-Passungen und Lagerungen.
- Reiben, Honen und Glätten — Innenbearbeitung auf Ra unter 0.4 µm, kontrollierte Rundheit und Oberflächenhärte.
- Gewindefräsen und Gewindebohren — Innengewinde an der Bohrungsmündung, Befestigungsgewinde und Querkanalgewinde.
- EDM (Drahterodieren und Senkerodieren) — für sehr kleine Bohrungen, sich schneidende Merkmale in gehärtetem Material und scharfe Innenecken.
- Wärmebehandlung — Durchhärtung, Oberflächenhärtung, Induktionshärtung und Spannungsarmglühen durch zugelassene Partner.
- Oberflächenbearbeitung — Passivierung, Nitrieren, Verchromung und interne Beschichtung für Verschleiß- oder Korrosionsschutz.
- Reinheitsprüfung — Spülung mit Flüssigkeit, Ultraschallreinigung und Laborreinheitsprüfung nach ISO 4406 oder NAS 1638.
- Montage und Druckprüfung — Vormontage von Fittingen, Stopfen und Anschlüssen sowie hydrostatische / pneumatische Druckprüfung wenn die Zeichnung es erfordert.
Merkmale und typische Komponenten
Wichtige Konstruktionsmerkmale umfassen das Bohrungstiefe-zu-Durchmesser-Verhältnis, Durchgangs- oder Sacklochbedingung, sich schneidende Durchbrüche, Eintrittsgeometrie, Austrittsdurchbruch, Innenoberflächenbeschaffenheit, Positionstoleranz und Geradheitsanforderung.
Typische Komponenten ?Typische Beispiele umfassen Kühlkanäle im Spritzgusswerkzeug, hydraulische Komponenten, Antriebsgehäuse, lange Fluidverteiler, Luft- und Raumfahrtstrukturen, Maschinenteile, Wärmeübertragungsblöcke und Spezialvorrichtungen.
Fertigungsüberlegungen
Geben Sie die genaue Bohrungstiefe, den Durchmesser, die Endkontur, die Ein- und Austrittsflächen, eventuelle Querbohrungen und das erforderliche Verhältnis zu externen Bezugselementen an. Falls ein Rohr oder Kanal Fluid transportieren soll, definieren Sie die Sauberkeits- und Entgratungsanforderungen für die inneren Überschneidungen.
Qualität und Prüfung
Die Inspektion kann Tiefe, Durchmesser, Lage, Geradheit, Oberflächenbeschaffenheit, Bohrungsreinheit und die Überprüfung des Durchbruchs sich kreuzender Bohrungen umfassen. Die Messmethode sollte frühzeitig für Merkmale gewählt werden, die für Standardmessgeräte unzugänglich sind.
Oberflächenfinish und Teileschutz
Das Hauptaugenmerk liegt in der Regel auf dem Zustand der Bohrung selbst, einschließlich der Gratentfernung am Eintritt, Austritt und an Kreuzungsbohrungen. Eine Oberflächenbearbeitung kann nach der Bearbeitung durchgeführt werden, solange kritische Durchgänge geschützt sind.
Oberflächenfinish-Optionen
- Im gebohrten Zustand (Gun / BTA) — typisches Ra 0.4–1.6 µm Innenwand
- Reiben oder Polieren für engere Toleranz und feineres Innenfinish (Ra 0.2–0.8 µm)
- Honen für Hydraulik- oder Pneumatikbohrungen mit Ra unter 0.4 µm und Rundheit unter 5 µm
- Entgraten und Kantenbrechen am Ein- und Austritt zur Kontrolle von Grat an sich kreuzenden Durchgängen
- Bohrungsreinigung und Spülung zur Erfüllung der Sauberkeitsspezifikationen für Fluidtechnikkomponenten
- Oberflächenbehandlung außen: bead blast, Eloxieren Typ II / III, Passivierung, Schwarzoxid, Pulverbeschichtung, Lackieren
- Galvanische Beschichtungsoptionen: Zink, Zink-Nickel, Nickel, Chrom — angewandt nach dem Bohren, wo die Zeichnung dies erfordert
- Lasermarkierung und Gravur auf Außenflächen für Teilenummern und Rückverfolgbarkeit
Designüberlegungen (DFM-Tipps)
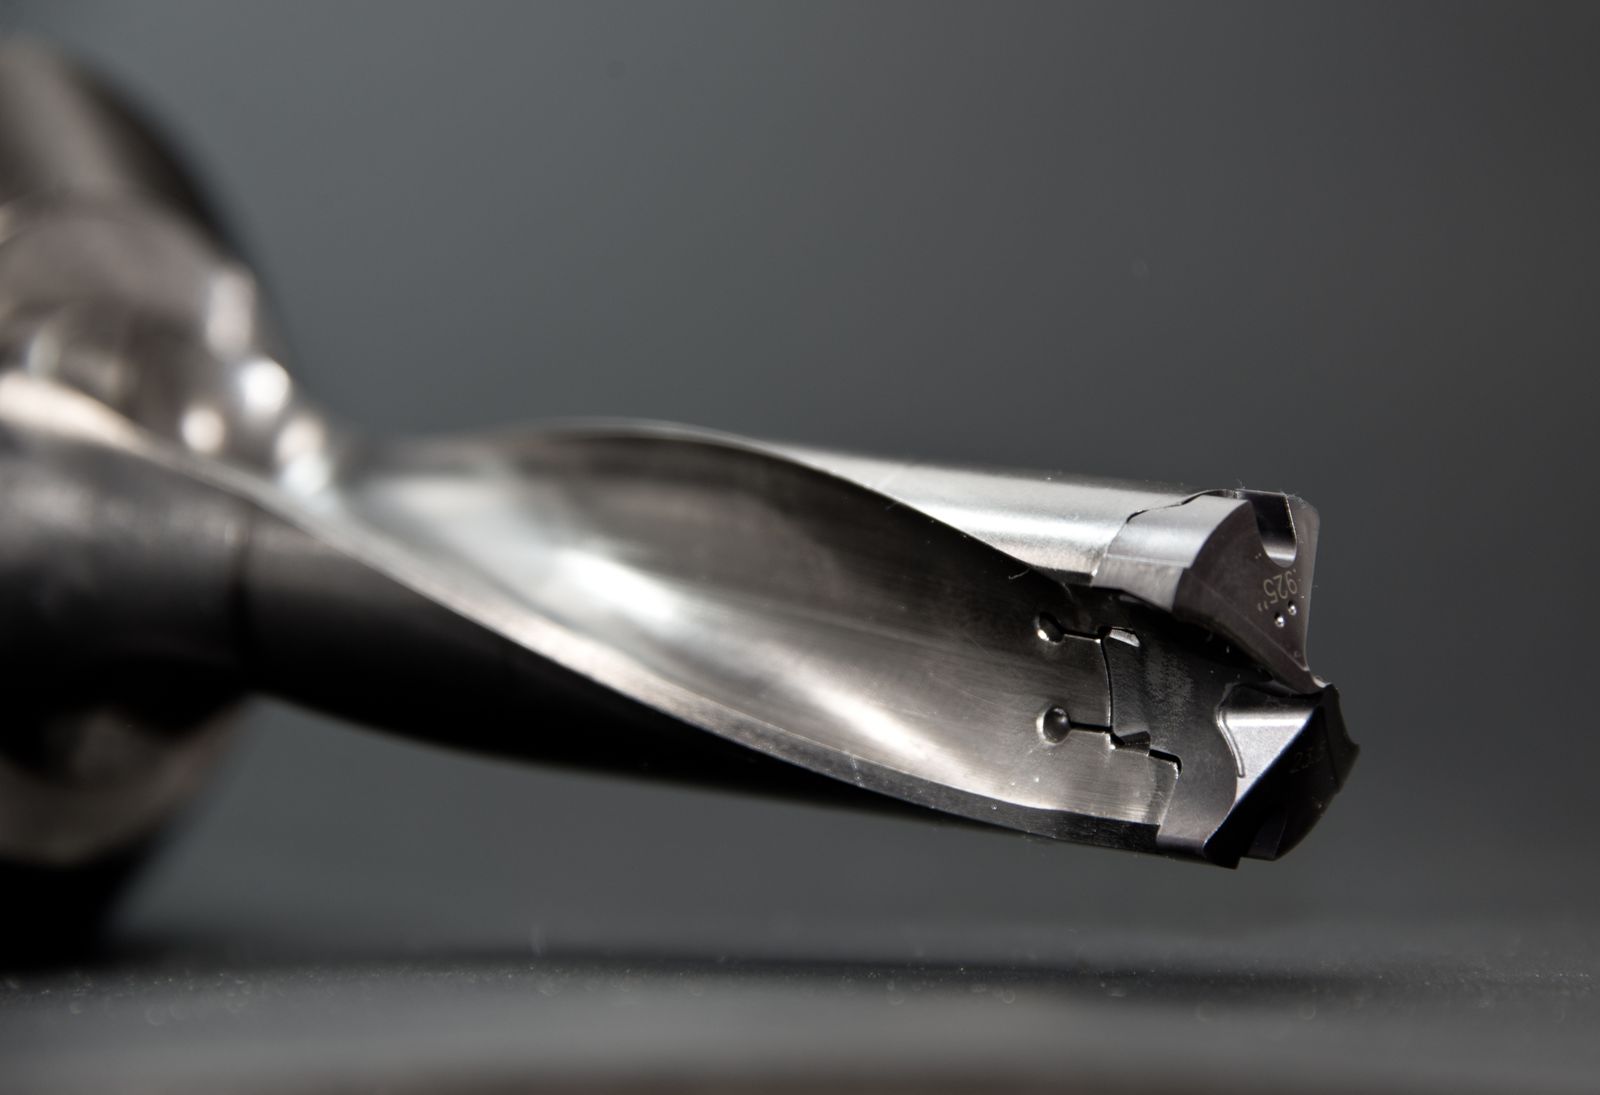
- Definieren Sie das Tiefen-Durchmesser-Verhältnis im Voraus; Verhältnisse über 30:1 erfordern typischerweise Gunsenbohren oder BTA und einen geführten Start.
- Sorgen Sie für eine flache, senkrechte Eintrittsoberfläche — oder geben Sie einen vorgebohrten Piloten an — damit das Gunsenbohrgerät ohne Wandern starten kann.
- Bei sich überschneidenden Bohrungen geben Sie an, ob die Nebenbohrung gratfrei sein muss und welche Toleranz am Schnittpunkt gilt.
- Vermeiden Sie es, die maximal mögliche Tiefe in einem einzigen Teil anzugeben, wenn eine gestufte oder quergebohrte Alternative Risiko und Kosten reduziert.
- Erlauben Sie großzügige Radien am Boden von Sacklochbohrungen (— 0.5 — ?), damit die Bohrergeometrie den Schnitt sauber ausführen kann.
- Wenn die Bohrung Fluid führt, geben Sie Sauberkeits- und Oberflächengüteanforderungen an — diese bestimmen die Wahl des Bohrers, des Kühlmittels und eventueller Nachbearbeitungsschritte.
- Gehärtete oder schwer zerspanbare Legierungen (Inconel, Titan, gehärteter Werkzeugstahl) sollten vor der Werkzeugfestlegung auf Machbarkeit geprüft werden.
- Dünne Wände neben einem tiefen Bohrloch verformen sich während des Bohrens; markieren Sie dünne Abschnitte in der Zeichnung, damit der Prozessplan sie unterstützen kann.
- Für sehr lange Bohrlöcher geben Sie die maximal zulässige Geradheitsabweichung beim Ein- und Ausgang bezogen auf das Werkstückdatum an.
Wie sieht es mit der Sauberkeit für Hydraulik- und Kraftstoffkanäle aus?
Wir beenden mit kontrolliertem Spülen, Ultraschallreinigung bei Bedarf und Endoskopinspektion. Falls eine Sauberkeitsspezifikation (zum Beispiel ISO 4406 oder NAS 1638) anwendbar ist, geben Sie diese auf der Zeichnung an, damit sie in den Prüfplan integriert wird.
Vorteile und Anwendungen
Branchen & Anwendungen
- Luft- und Raumfahrt — Fahrwerkstifte, Hydraulikverteiler, Aktuatorengehäuse, Fahrwerkszapfen
- Öl und Gas — Untertage-Bohrwerkzeugfässer, Bohrkragen, Ventilgehäuse, Durchflussmessergehäuse
- Automobil- und Motorsportindustrie — Kurbelwellen, Antriebswellen, Zahnradrohlinge, Einspritzdüsenkörper
- Hydraulik und Pneumatik — Hydraulikblockzylinder, Ventilschieber, Pumpengehäuse
- Medizinische Geräte — Schäfte für chirurgische Instrumente, Knochenbohrschablonen, kanülierte Instrumente
- Energie — Wärmetauscher-Rohrböden, Kernkraftwerkskomponentengehäuse, Kühlkanäle in Generatorrotoren
- Formen- und Werkzeugbau — Auswerferstiftbohrungen, Führungsstiftbohrungen, Kühlkanäle in Werkzeugblöcken
Was ist die praktische Grenze für Bohrungstiefen?
Bohren mit Hartmetallbohrern erreicht routinemäßig Tiefen-Durchmesser-Verhältnisse von 100:1 in Durchmessern unter ?20 mm. Jenseits eines Meters dominieren die Werkstückgeometrie, Spannvorrichtung und Prüfmethode zunehmend den Prozess und das Werkstück wird im Einzelfall geprüft.
Warum dieses Verfahren wählen
Das Bohren von tiefen Löchern bietet einen kontrollierten Ansatz für lange innere Passagen, die mit herkömmlichen Bohrverfahren allein ineffizient oder instabil sein können. Es ermöglicht Konstruktionen, die Kühlung, Durchfluss, Schmierung oder Betätigung in eine kompakte Komponente integrieren.
Bearbeiten Sie sich kreuzende und quergebohrte Passagen?
Ja. Wir planen den Werkzeugein- und -ausgang, die Späneevakuierung sowie alle Entgratungs- oder Radiusanforderungen an der Schnittstelle. Wenn ein Fluidweg beteiligt ist, werden Sauberkeits- und Entgratumfangserwartungen in der Angebotsphase gekennzeichnet.

