

Häufig gestellte Fragen
Wie hoch ist die typische Bearbeitungszugabe beim Rundschleifen?
Für vorbearbeitete oder vorwärmebehandelte Teile sind typischerweise 0.2–0.4 mm pro Seite üblich. Gehärteter Werkzeug- oder Wälzlagerstahl kann 0.3–0.5 mm pro Seite erfordern, damit die Scheibe Verzug und Entkohlung korrigieren kann.
Kann beim Rundschleifen ein Durchmesser von ±0.0025 mm erreicht werden?
Ja, bei ausgewählten Merkmalen mit einem Präzisions-Rundschleifer, ordnungsgemäßer Scheibenabrichtung und einem stabilen Teil. Dies ist typischerweise für Lagersitze, Messmerkmale und Referenzdurchmesser reserviert, nicht für das gesamte Teil.
Was ist der Unterschied zwischen Rundschleifen und spitzenlosem Schleifen?
Das Rundschleifen spannt das Werkstück auf Spitzen oder in einem Spannfutter, daher eignet es sich für Teile mit definierter Achse, Schultern, Kegeln und Innendurchmessern. Das spitzenlose Schleifen führt das Werkstück zwischen einer Regulier- und einer Schleifscheibe und eignet sich am besten für große Stückzahlen kleiner zylindrischer Merkmale ohne Schultern.
Kontrolliertes Merkmal | Rundheit, Planlauf und Oberflächenfinish auf rotationssymmetrischen Flächen |
|---|---|
Typische Werkstücke | Wellen, Spindeln, Walzen, Hülsen und Präzisionsbohrungen |
Spannmethode | Spitzen, Spannfutter oder Vorrichtung ausgerichtet auf die Funktionsachse |
Quellenprüfung | Funktionsachse plus Prüfplan für Rundheit und Rundlauf |
Schleifscheibenkontakt und Wärme
Gehärteter Stahl, legierter Stahl, nichtrostender Stahl, Werkzeugstahl, Gusseisen und ausgewählte Nichteisenmetalle können berücksichtigt werden. Materialhärte, Schleifscheibenauswahl, Steifigkeit und Kühlmittelkontrolle beeinflussen das machbare Ergebnis.
Oberfläche und Schutz
Schützen Sie Präzisionsdurchmesser während der Handhabung und der anschließenden Endbearbeitung. Wenn Beschichtungen erforderlich sind, definieren Sie, ob diese vor dem Schleifen oder nach dem Beschichten in kontrollierter Weise geschliffen werden müssen.
Frage | Grund zur Klärung vor der Freigabe |
|---|---|
Ist das Teil wärmebehandelt? | Der Materialzustand kann die Scheibenauswahl, die Bearbeitungszugabe und das Verformungsrisiko beeinflussen. |
Welche Kantenbeschaffenheit ist akzeptabel? | Funktionskanten, Sichtflächen und Montageflächen können unterschiedliche Entgratungsanweisungen erfordern. |
Überprüfung von Rundheit und Rundlauf
Zu den Inspektionsprioritäten gehören typischerweise Durchmesser, Rundheit, Zylindrizität, Konizität, Rundlauf, Schulternlage, Oberflächengüte sowie die Passung mit dem Gegenlager, der Dichtung oder der Bohrung.
Wichtige Prozessparameter
Parameter | Typischer Wert |
|---|---|
Durchmessertoleranz | ±0.005 mm bis ±0.025 mm Standard, ±0.0025 mm auf Anfrage |
Rundheit | 0.001 mm bis 0.003 mm (abhängig von Durchmesser und Material) |
Zylindrizität | 0.003 mm bis 0.008 mm über die gesamte Merkmalslänge |
Rundlauf zur Bezugsachse | 0.002 mm bis 0.005 mm TIR |
Oberflächenfinish Ra | 0.2 –m bis 0.8 –m (8 bis 32 –in) |
Max. Werkstückdurchmesser (OD) | Bis zu 320 mm (größer auf Anfrage) |
Max. Werkstückdurchmesser (ID) | Bis zu 200 mm Bohrung |
Max. Schleiflänge | Bis zu 1000 mm zwischen Spitzen |
Min. Merkmallänge | 1 mm Schulter oder Fläche |
Losgröße | 1 Prototyp bis 5000+ Produktionsstück |
Standardlieferzeit | 5–10 Arbeitstage für Prototypen, 2–4 weeks für Produktion |
Akzeptierte Dateiformate | STEP, IGES, X_T, DWG/DXF, PDF-Zeichnung |
Typische Maschine | Studer S33, Studer S31, Okamoto ACC, Shigiya GPS, Rundschleifmaschinen für Außen-/Innenschliff mit C-Achs-Dressiereinrichtungen |
Materialien, die wir bearbeiten
- Vergütete legierte Stähle – 4140, 4340, 8620 (durchgehärtet auf 28–62 HRC).
- Wälzlager- und Werkzeugstähle – 52100 (SUJ2), A2, D2, H13, S7, M2, SKD11, SKD61.
- Nichtrostende Stähle – 304, 316, 410, 420, 17-4 PH, 15-5 PH (weichgeglüht oder H900–H1150).
- Kohlenstoff- und Baustähle – 1018, 1045, A36, S355.
- Einsatzgehärtete Stähle – Vor- und Nachschleifbearbeitung von aufkohlungs- oder nitriergehärteten Oberflächen.
- Gusseisen – Grauguss, duktiles (kugelgraphitisches) Gusseisen, GJS.
- Nichteisenlegierungen – Aluminium 6061/7075, Messing C360, Kupfer C110, Bronze C932.
- Werkzeug- und Schnellarbeitsstähle – AISI M2, M4, T1, ASP2060.
- Superlegierungen – Inconel 625/718, Hastelloy, Monel 400 (mit CBN-Schleifscheiben).
- Hartchrom- und nitrierte Oberflächen – Feinschleifen nach Verchromung oder Nitrieren.
Standardtoleranzen & erreichbare Genauigkeit
Rundschleifen ist ein Fertigbearbeitungsverfahren, daher sind die Toleranzen typischerweise enger als beim Drehen oder Fräsen. Die unten angegebenen Zahlen sind realistische Werte auf Produktionsrundschleifmaschinen und hängen von der Steifigkeit des Werkstücks, der Schleifscheibenauswahl und dem Werkstoffzustand ab.
- ±0.025 mm Allgemeine Rundschleiftoleranz (Standard).
- ±0.010 mm Präzisions-Rundschleifen an gehärteten Wälz- und Werkzeugstählen.
- ±0.0025 mm Ultra-Präzision an ausgewählten Merkmalen mit CMM-verifiziertem Prozess.
- ISO 2768-m als Standard-Allgemeintoleranz, ISO 2768-f für engere Spezifikationen.
- Rundheit 0.001 mm erreichbar an kleindimensionierten gehärteten Wellen.
- Zylindrizität 0.003 mm pro 100 mm typischer Länge.
- Rundlaufabweichung 0.002 mm bis 0.005 mm TIR zum Funktionsbezug.
Qualitätskontrolle & Prüfung
Alle rundgeschliffenen Merkmale werden zum Zeichnungs's Funktionsbezug gemessen. Typischer Prüfumfang umfasst:
- CMM (Zeiss, Hexagon, Mitutoyo) – vollständige GD&T-Verifikation einschließlich Rundheit, Zylindrizität, Koaxialität, Rundlauf und Profil.
- Rundheits-/Formmessgerät – Taylor Hobson Talyrond oder Äquivalent für Rundheit, Zylindrizität und harmonische Analyse.
- Oberflächenrauheitsmessgerät – Mitutoyo SJ-210 oder Mahr Pocket Surf für Ra, Rz und Profilverläufe.
- Härtemessgerät – Rockwell, Vickers oder Brinell für durchgehende und randgehärtete Oberflächen.
- Messschieber und Mikrometer – 0.001 mm Auflösung Außen-/Innenmikrometer, Tiefenmikrometer und Bohrungsmeßschrauben für Zwischenprüfungen.
- Erstartikelprüfung (FAIR / AS9102) – vollständiger Maßbericht über das Erststück vor der Produktionsserie.
- Zwischenprüfungen – Durchmesser, Rundheit und Oberflächenfinish in definierten Intervallen während der Fertigung gemessen.
- Abschlussprüfprotokoll – digitaler Bericht mit Messwerten, CMM PDF und Material-/Wärmebehandlungszertifikaten bei Bedarf.
Designüberlegungen (DFM-Tipps)
- Einen sauberen Zentrierbohrungs- oder Zentriervertiefungsbereich vorsehen – Zwischen-zentrier-Bearbeitung erfordert konsistente Bezugspunkte zur Kontrolle des Rundlaufs.
- Aufmaß zum Schleifen an gehärteten Flächen vorsehen – 0.2 mm bis 0.4 mm pro Seite ist ein sicheres Aufmaß für das Fertigschleifen von vorgehärtetem Material.
- Tiefe, schmale Nuten vermeiden – Nutbreite sollte mindestens ±3 – dem Schleifscheibenradius – betragen, um Abrichten und Zugang zu ermöglichen.
- Radien statt scharfer Ecken verwenden – Eckenradius von mindestens 0.5 mm min reduziert Schleifscheibenbrand und Schwingungen.
- Rundlauf auf eine funktionale Bezugsfläche und nicht auf eine Rohteiloberfläche beziehen – Rundheit und Koaxialität an dieselbe Achse binden, auf der das Teil in der Baugruppe rotiert.
- Oberflächenangaben für jedes Merkmal separat definieren – Lagersitz Ra 0.4 –m unterscheidet sich von einer nicht-funktionalen Gleitfläche bei Ra 1.6 –m.
- Dünne Wandstärken beim Schleifen vermeiden – Verformung durch Schleifdruck kann durch Materialauswahl, Spannvorrichtung oder Schleifstrategie kontrolliert werden.
- Berücksichtigen Sie die Wärmebehandlungsreihenfolge – nach der Wärmebehandlung schleifen, wenn sowohl die endgültige Härte als auch die Geometrie erreicht werden müssen.
- Fügen Sie eine sichere Klemmzone hinzu – schützen Sie fertige Durchmesser, indem Sie eine unbearbeitete Schulter für Backen- oder Vorrichtungsanlage belassen.
- Unterscheiden Sie Dichtungs- und Lagerdurchmesser – eine Dichtfläche benötigt typischerweise ein besseres Finish und eine bessere Rundheit als ein unkritischer Zapfen.
So erhalten Sie ein Angebot
Senden Sie uns Ihre 3D CAD-Datei (STEP, IGES, X_T oder Native), 2D Zeichnung mit GD&T, Materialgüte und Zustand (geglüht vs. vorgehärtet), erforderliche Menge, Zieloberflächenfinish, kritische Toleranzen sowie Informationen zu Gegenstücken oder Baugruppen. Wir liefern eine DFM-Prüfung mit Fokus auf Bezugselementen und Aufmaß, einer realistischen Lieferzeit und einem Stückpreis aufgeschlüsselt nach Rohmaterial, Zerspanung, Schleifen, Prüfung und Endbearbeitung.
Prozessablauf und Fertigungsabfolge
Rundschleifen ist typischerweise der letzte Bearbeitungsschritt vor der Prüfung und dem Versand. Die unten angegebene Reihenfolge ist der Standardweg vom eingehenden Material zu einem zertifizierten, geschliffenen Merkmal. Teilschritte werden für Materialzustand (geglüht vs. vorgehärtet), Aufmaß und die auf der Zeichnung angegebene Merkmalpriorität angepasst.
- Materialannahme und Verifizierung – Eingehende Stäbe oder vormaschinell bearbeitete Rohlinge werden anhand des MTC (Mill Test Certificate) auf Sorte, Wärmebehandlungsnummer und Zustand geprüft. Die Härte wird an einem Probestück oder direkt am Material geprüft, wenn das MTC fehlt.
- Vorschleifen (Drehen / Fräsen) – OD-Rundschruppen und -schlichten auf einer CNC-Drehmaschine belassen ein definiertes Aufmaß von 0.2–0.4 mm pro Seite für Fertigschleifen und 0.3–0.5 mm pro Seite für gehärtetes oder verzogenes Material. Zentrierbohrungen (DIN 332 Form R oder AR) werden gebohrt oder geräumt, um die Bearbeitung zwischen Spitzen zu ermöglichen.
- Spannungsarmglühen (falls zutreffend) – Vorgehärtete oder stark bearbeitete Bauteile erhalten vor dem Härten ein unterkritisches Spannungsarmglühen (z. B. 580–620 —– für legierten Stahl), um Verzug bei der Wärmebehandlung zu reduzieren.
- Wärmebehandlung – Durchhärtung, Aufkohlen, Nitrieren oder Induktionshärten wird von einem qualifizierten Unterlieferanten durchgeführt. Härte, Randzonentiefe und metallurgische Anforderungen werden anhand von Prüfkörpern oder Referenzmustern validiert.
- Richten nach der Wärmebehandlung (falls erforderlich) – Lange, schlanke Wellen werden auf Rundlaufabweichung geprüft; Teile über 0.05–0.1 mm TIR werden gepresst oder rotatorisch gerichtet, um den Scheibenabstand gleichmäßig zu halten.
- Reinigen und Vorbereitung zum Vorschleifen – Zunder und Entkohlung werden bei Bedarf durch leichtes zylindrisches Abstechen oder Bandschleifen entfernt; Zentrierbohrungen werden nachgeschnitten oder geläppt, um saubere Bezüge wiederherzustellen.
- Einrichten auf der Rundschleifmaschine – Das Werkstück wird je nach Merkmal zwischen Spitzen, in einem 3-Backen-Spannfutter oder auf einem Dorn/ einer Vorrichtung montiert. Die Schleifscheibe wird mit einem Einpunkt-Diamanten oder einem Rotationsabrichter auf das erforderliche Profil abgerichtet.
- Schruppen – Hohe spezifische Materialabtragrate (Q' > 8 mm?/mm—s) mit einer 60-Körnung Aluminiumoxid- oder CBN-Scheibe. Mehrere Federhübe gewährleisten thermische Stabilität.
- Funkenauslauf und Feinschleifen – Niedrigere Scheibengeschwindigkeit und Zustellung (Q' 0.5–2 mm?/mm—s) mit einer 80–120-Körnung-Scheibe, Fertigbearbeitung auf Enddurchmesser, Rundheit, Zylindrizität und Ra.
- Schulter-/Plan-/Kegelschleifen – Winkelscheibenabrichtvorgang oder ein separater Arbeitsgang erzeugt die Schulterentlastung, Planfläche oder den Kegel, wie auf der Zeichnung angegeben.
- Innenschleifen (falls zutreffend) – Innendurchmesser werden auf einer speziellen Innenschleifmaschine oder auf einer Universalschleifmaschine mit Inneneinrichtung geschliffen.
- Superfinishen (falls vorgegeben) – Ein Feinkornstein schwingt unter niedrigem Druck auf dem Werkstück, um Ra unter 0.1 —m für Lager- oder Dichtflächen zu verfeinern.
- Entgraten und Waschen – Leichtes Handentgraten oder rotierende Bürste entfernt Grat, gefolgt von wässrigem Waschen und Trocknen.
- Endkontrolle – Maßliche, geometrische und Oberflächenkontrollen gemäß Zeichnung. CMM-, Talyrond- und Perthometer-Aufzeichnungen werden archiviert.
- Kennzeichnung, Verpackung und Freigabe – Lasermarkierung von Teilenummer/Los, VCI-Korrosionsschutzbeutel, schaumstoffgefütterter Karton und C of C-Ausstellung.
Materialeigenschaftsreferenz
Referenzwerte für Materialien, die üblicherweise durch Rundschleifen fertigbearbeitet werden. Zug-/Streckgrenze und Härte sind typisch für den am häufigsten geschliffenen Zustand; Zerspanbarkeit ist bezogen auf AISI 1212 Stahl bei 100%.
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Bearbeitbarkeitsbewertung (%) |
|---|---|---|---|---|---|
Kohlenstoffarmer Stahl 1018 (walzfrisch) | 7.87 | 440 | 370 | 131 | 70 |
Mittelkohlenstoffstahl 1045 (geglüht) | 7.85 | 625 | 530 | 190 | 55 |
Legierungsstahl 4140 (vergütet 28–32 HRC) | 7.85 | 1020 | 900 | 290 | 50 |
Wälzlagerstahl 52100 (durchgehärtet) | 7.81 | 2240 | 1900 | 650 (HV) | 35 (CBN empfohlen) |
Werkzeugstahl D2 (Vergütet 58–60 HRC) | 7.70 | 1860 | 1650 | 620 (HV) | 25 (nur CBN) |
Werkzeugstahl H13 (V 50–52 HRC) | 7.80 | 1640 | 1380 | 530 | 40 |
Rostfrei 304 (geglüht) | 8.00 | 620 | 290 | 180 | 45 |
Edelstahl 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 | 40 |
Nitriertes 4140 (Rand 0.5 mm) | 7.85 | 1100 | 950 | 950 HV1 (Rand) | 30 (CBN / Keramik) |
Inconel 718 (gealtert) | 8.19 | 1430 | 1180 | 460 | 12 (CBN / Keramik) |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Messing C360 (as-drawn) | 8.50 | 510 | 380 | 130 | 100 |
Grauguss Klasse 30 | 7.20 | 260 | — | 210 | 75 |
Kostentreiber & Lieferzeitfaktoren
Kosten und Lieferzeit beim Rundschleifen werden hauptsächlich durch Materialzustand, Aufmaß und die Anzahl der Merkmale bestimmt, die eng toleriert werden müssen. Gehärtete Teile erfordern feinere, langsamere Schnitte mit CBN- oder Keramikschleifscheiben; lange schlanke Wellen benötigen Abstützung zwischen Spitzen; enge GD&T erhöht die Prüfzeit. Die unten aufgeführten Zahlen sind typisch für die Klein- bis Mittelserienfertigung im Lohnfertigungsbereich.
Szenario | Menge | Typische Lieferzeit | Hauptkostentreiber |
|---|---|---|---|
Prototyp aus weichem Stahl, 1–5 Stück | 1–5 aus | 3–7 Arbeitstage | Rüstzeit, Einpunkt-Spannvorrichtung, Koordinatenmessmaschinen-Prüfung |
Gehärtete 4140 Kurzfertigung, ±0.01 mm | 10–50 aus | 7–12 Arbeitstage | Wärmebehandlungswarteschlange, CBN-Radschruppen, Abrichtprogramm |
Lagerstahl 52100, ±0.005 mm | 50–200 off | 2–3 weeks | Wärmebehandlungszertifikat, CMM, FAIR/AS9102, Trennung |
Produktionswelle, ±0.01 mm, 1000+ off | 1000–5000 off | 3–5 weeks | Zykluszeit, Schleifradstandzeit, In-Prozess-Messung, Verpackung |
Inconel 718 Welle, ±0.01 mm | 20–100 aus | 3–5 weeks | CBN-Scheibenkosten, niedrige MRR, Spänerückhaltung, Zert. |
Innenschleifen, gehärtete Hülse, ±0.005 mm | 10–50 aus | 2–3 weeks | Einrichtung der Innenhülse, Dorn, Bohrungsprüfung |
Lange Welle >600 mm, 4 Zapfen | 5–25 aus | 2–4 weeks | Langbett-Schleifmaschine, Lagerböcke, Rundlaufüberwachung |
Luft- und Raumfahrt, vollständige FAIR / AS9102 | beliebig | +3–7 days vs Standard | Erstartikelprüfung, Rückverfolgbarkeit, FAI-Bericht |
Häufige Defekte und Prävention
Defekt | Ursache | Prävention |
|---|---|---|
Thermischer Brand (weiße oder dunkle, erneut angelassene Schicht) | Übermäßiger Radkontakt, stumpfes Rad, geringer Kühlmittelstrom oder Material mit niedriger Wärmeleitfähigkeit | Verwenden Sie ein scharfes Rad, reduzieren Sie den Vorschub, erhöhen Sie die Funkenauslauf-Durchgänge, überprüfen Sie die Ausrichtung der Kühlmitteldüse, wechseln Sie bei gehärteten Teilen auf CBN |
Rattern / Welligkeit auf der geschliffenen Oberfläche | Regenerative Schwingung aus Rad/Teil/Reglersystem, lose Zentren, verschlissene Spindellager | Rad auswuchten, konzentrisch schleifen, Spindelrundlauf prüfen, Arbeitsgeschwindigkeit erhöhen, Dämpfung hinzufügen, Zentrumsqualität überprüfen |
Konizität über die Teillänge | Fehlausrichtung der Arbeitsspindelachse zum Rad, Reitstock/Spindelstock-Fehlausrichtung, ungleichmäßiger Verschleiß über die Radfläche | Richten Sie die Maschine an einer Prüfstange aus, richten Sie den Abrichter auf dem Tisch aus, und schärfen Sie die Scheibe zum Ausgleich |
Schlechte Rundheit (lobenförmig oder oval) | Zentren abgenutzt, Werkstück durch Spannkräfte verformt, Spindelrundlauf, Schwingungen vom Regler | Zentren läppen oder ersetzen, auf ein 4-Backenfutter mit Rundlaufprüfung umstellen, Spindel-Rundlaufabweichung prüfen, Eigenspannungen vor dem Fertigschliff abbauen |
Scheibenbelastung (glasierte Oberfläche, Schleifbrandstreifen) | Weiches Werkstückmaterial, das in die Scheibenporen schmiert, falsche Härte für das Material, unzureichendes Abrichten | Verwenden Sie eine offenporigere Scheibe, wechseln Sie zu einer weicheren Härte, richten Sie häufiger ab, erwägen Sie einen anderen Binder |
Oberflächenrauigkeitsspitzen oder Abreißen | Verunreinigtes Kühlmittel, verschmutztes Werkstück, beschädigtes Scheibenkorn, Vorschub im letzten Durchgang zu hoch | Kühlmittel filtern und wechseln, Werkstückaufnahme reinigen, Scheibe nachschleifen, Spanlausbrecher-Durchgang mit reduziertem Vorschub hinzufügen |
Maßabweichung über einen Produktionslauf | Scheibenverschleiß, thermisches Wachstum von Spindel/Werkstück, Kühlmitteltemperaturanstieg, Abrichtkompensationsabweichung | Periodische Zwischenmessung, Abrichtkompensation, stabilisierte thermische Umgebung, automatische Abrichtzyklen |
Werkstückdurchbiegung unter Scheibendruck | Langes schlankes Teil, schwache Spannvorrichtung, übermäßige Radialkraft beim Schruppen | Festanschlag hinzufügen, Schrupp-Vorschub reduzieren, ausgeglichene Durchgänge von beiden Seiten nehmen, auf ein Material mit höherem Elastizitätsmodul umstellen |
Vergleich mit verwandten Verfahren
Aspekt | Zylinderschleifen | Alternative | Wann wählen |
|---|---|---|---|
Hartmaterialfähigkeit | Bis zu 65 HRC mit CBN- oder Keramikschleifscheiben | Hartdrehen: bis zu 62 HRC mit PCBN-Werkzeugen | Wählen Sie Schleifen für gehärtete Durchmesser unter ±0.01 mm, enge Rundheit und Oberfläche unter 0.4 —m Ra |
Durchsatz | Langsamer pro Teil, aber konstant und stabil bei langen Serien | Hartdrehen: höherer MRR, schnellere Zykluszeit | Wählen Sie Schleifen wenn die Stückzahl mittel ist, oder wenn Oberflächengüte/IT-Klasse mit Formkontrolle kombiniert werden muss |
Teilegeometrie | Stufenwellen, Schultern, Kegel, Innendurchmesser, Keilwellen auf Fertigmaß | Centerless-Schleifen: nur gerade einfache Zylinder | Wählen Sie zylindrisch für Teile mit Merkmalen, konzentrischen Merkmalen oder Innendurchmessern |
Oberflächenintegrität | Druckeigenspannung, geringe metallurgische Schäden bei kontrollierten Parametern | Hartdrehen: mögliche Zug eigenspannung und Weißschicht | Wählen Sie Schleifen für ermüdungsbelastete Wellen, Lager und rotierende Komponenten |
Werkstückspannung | Zwischen Spitzen, Futter oder Dorn — definierte Bezüge | Koronlos: Abstützblatt, kein definierter Bezug | Wählen Sie zylindrisch, wenn Konzentrizität / Rundlauffehler zu einem bestimmten Bezugspunkt kritisch ist |
Verpackung, Versand & Dokumentation
Geschliffene Oberflächen werden vor Transportschäden und vor Korrosion in der Fertigung geschützt. Das Verpackungsschema skaliert mit Teilgröße, Oberflächenempfindlichkeit und Zielort. Standarddokumente begleiten jede Sendung, wobei Luft- und Raumfahrt- sowie Medizindokumente auf Anfrage ausgestellt werden.
- Primärverpackung – Korrosionsschutz-VCI-Papier (flüchtiger Korrosionsinhibitor) oder -Beutel für Teile aus Eisenmetall; Reinraumpolybeutel für medizinische und halbleiterbezogene geschliffene Teile.
- Teiletrennung – Schaumstoffbeutel, einzeln bearbeitete Kavitäten oder Wellpappentrenner verhindern, dass Durchmesser einander berühren.
- Außenkarton – Doppelwandige Wellpappe mit Kantenschutz; Spezial-Sperrholzkiste für Wellen länger als 600 mm oder jede Baugruppe über 25 kg.
- Stoß- und Neigungsindikatoren – Enthalten bei Luft- und Raumfahrt-, Medizin- und Hochwertsendungen zur Manipulationsnachverfolgung.
- Beschriftung – Jeder Beutel oder jede Trennwand mit Teilenummer, Los und Menge beschriftet; Außenkarton mit Bruttogewicht, Abmessungen und HS-Code gekennzeichnet.
- Versandoptionen – Standardfracht, Expressluftfracht und DDP/DAP internationaler Versand. Handtragung für kritische Ersatzteile auf Anfrage.
- Standarddokumente – Konformitätszertifikat (C of C) mit Zeichnungs- und Revisionsreferenz.
- Materialzertifikat – Mill Test Certificate (MTC) oder 3.1/ 3.2 Prüfzertifikat gemäß EN 10204.
- Wärmebehandlungszertifikat – Ofenlauf, Härte und Randzonentiefenbericht, wenn Wärmebehandlung im Lieferumfang enthalten ist.
- Erstmusterprüfbericht – AS9102 FAIR oder gleichwertiger CMM Maßbericht für das erste Produktionsteil.
- Zwischen-/Endprüfbericht – Digitales PDF mit gemessenen Maßen, Rundheits-/Zylindrizitätskurven und Oberflächenrauheitswerten.
- Rückverfolgbarkeit – Wärmenummer, Los und Bedienerstempel im digitalen Lieferschein für mindestens 7 Jahre gespeichert (Luftfahrt/Medizintechnik: 30 Jahre).
Die Rotationsbezugsfläche
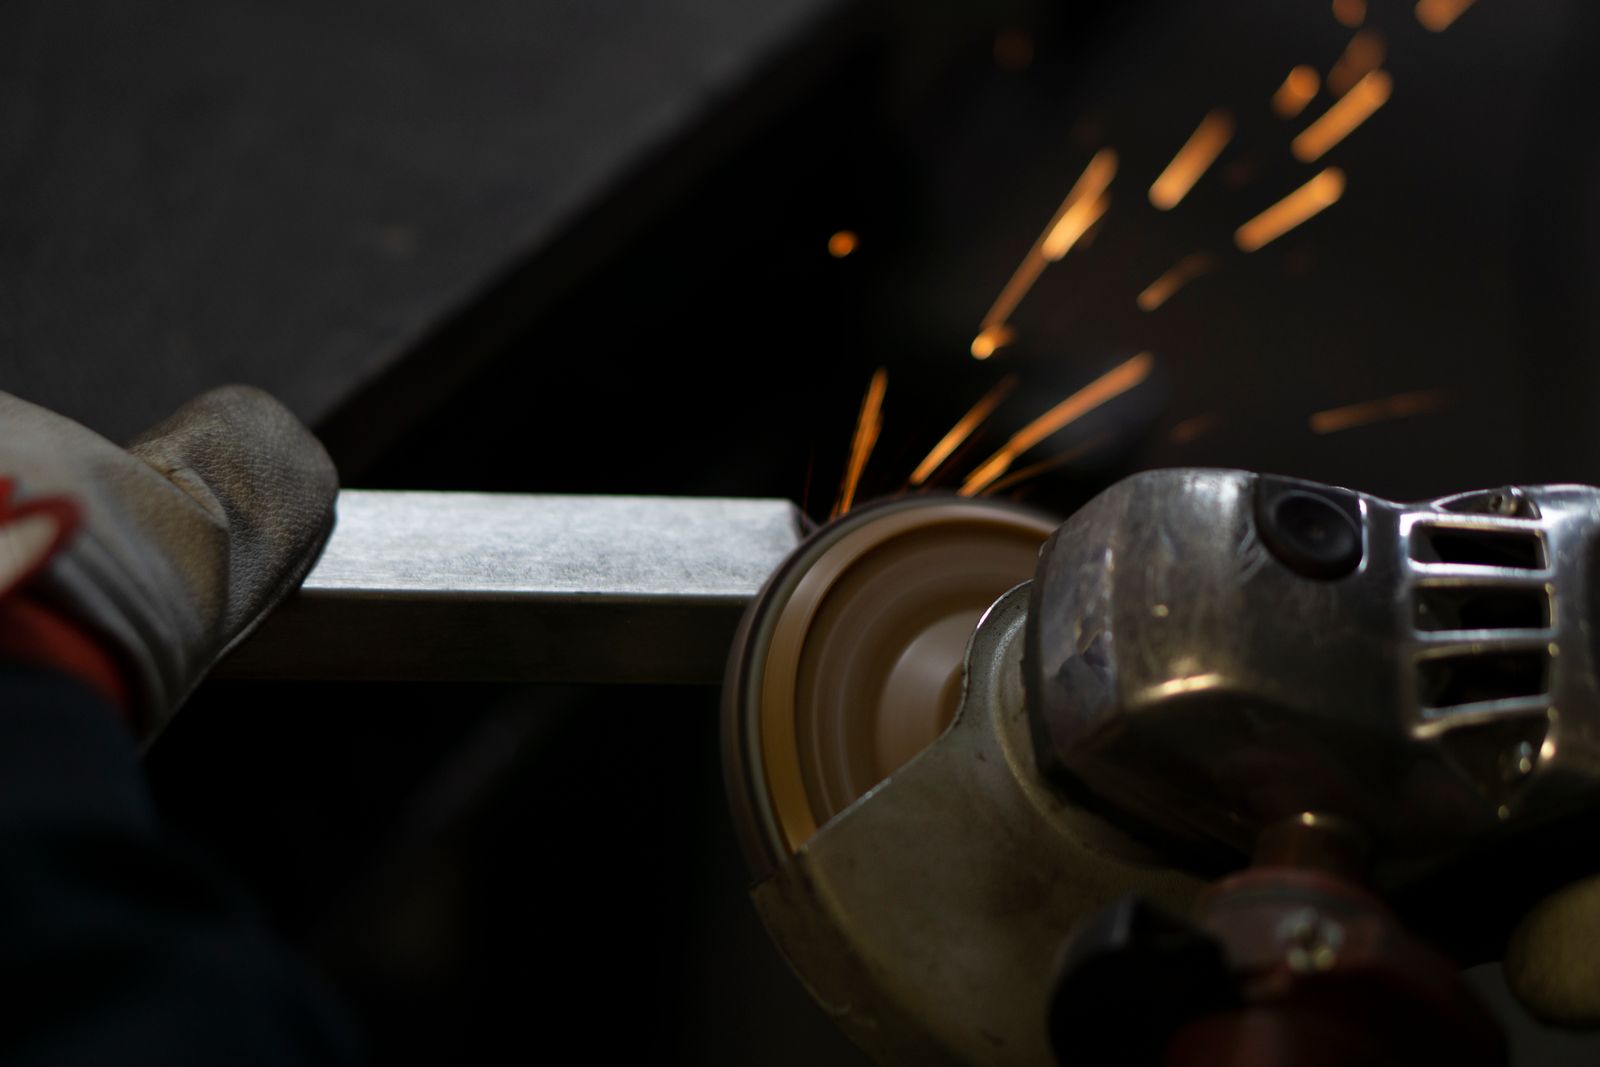
Das Rundschleifen verfeinert runde Außen- oder Innendurchmesser, indem ein Schleifrad an ein rotierendes Werkstück angelegt wird. Es wird häufig für Wellen, Lagerzapfen, Bohrungen, Kegel und andere Rotationsmerkmale gewählt, bei denen Größe, Rundheit, Rundlauf oder Oberflächenbeschaffenheit kritischer sind als das, was eine reine Schruppbearbeitung zuverlässig bieten kann.
Merkmalsfamilien
Geeignete Merkmale umfassen Lagerzapfen, Abdichtdurchmesser, Kegelsitze, Passschäfte, Präzisionsbohrungen, Ventilspindeln, Walzenoberflächen und konzentrische Abstuffdurchmesser.
Funktionales Ergebnis | Was die Zeichnung identifizieren sollte |
|---|---|
Passung / Bewegung / Abdichtung | Definieren Sie die Funktionsachse und geben Sie Durchmesser, Länge, Rundlauf, Konzentrizität, Kegel, Oberflächenfinish und Gegenbauteil an, wo relevant. Stellen Sie Zentrierungen, Spannzugabe oder eine sichere Einspannzone bereit, wenn das Teiledesign dies erfordert. |
Bauteilkontext | Typische Komponenten umfassen Wellen, Spindeln, Walzen, Hydraulikteile, Präzisionshülsen, Antriebssystembauteile, Lehrenbauteile und Werkzeuge für die Wärmenachbehandlung. |
Durchmesser-, Kegel- und Schulterstrategie
Der Prozess beginnt mit der Positionierung der Komponente auf Spitzen, einem Spannfutter oder einer Spannvorrichtung relativ zu ihrer Funktionsachse. Die Schleifscheibe wird abgerichtet, das Werkstück wird auf Maß vorgearbeitet, und Schlichtgänge werden geplant, um den erforderlichen Durchmesser, Oberflächenzustand und das Verhältnis zu Schultern oder benachbarten Merkmalen zu erreichen.
Vor dem Schleifen | Während des Schleifens | Nach dem Schleifen |
|---|---|---|
Aufmaß, Bezugspunkte, stabiler Halt | Radzustand, Hitze, Gänge, Kühlmittel, Geometrieprüfungen | Entgraten, schützen, prüfen, verpacken |
PROZESSRISIKO: Wärme, dünne Querschnitte, unterbrochene Oberflächen und instabiler Halt können genauso wichtig sein wie die Nennabmessung.
Inspektionsfertige RFQ
Lieferung | Warum es wichtig ist |
|---|---|
Datumschema und kritische Geometrie | Verbindet die Endfläche mit dem Funktionsbezug des Teils'. |
Pass- oder Fit-Information | Ermöglicht es dem Prozessplan, sich auf die Schnittstelle zu konzentrieren, die tatsächlich die Leistung steuert. |
Oberflächen- und Kantenerwartung | Vermeidet es, kosmetische und funktionale Anforderungen als dasselbe zu behandeln. |
Oberflächenfinish-Optionen
- As-ground – 0.4 —m Ra typisch auf Stahl, 0.2 —m Ra auf gehärteten Wälzlagerstählen.
- Feinschleifen / Superfinish – bis zu 0.05 —m Ra für Dicht- oder Wälzlagerflächen.
- Bead Blast (Glasperlen / Aluminiumoxid) – gleichmäßiges mattes Aussehen ohne Maßänderung.
- Passivierung – ASTM A967 / A380 auf nichtrostenden Stählen nach dem Schleifen.
- Schwarzoxidierung – MIL-DTL-13924D Klasse 1 oder 4 auf geschliffener Oberfläche.
- Galvanisieren – Hartverchromung, stromlose Vernickelung oder dekorative Verchromung vor oder nach dem Fertigschleifen.
- Hartanodisieren (Typ II / Typ III) – für Aluminiumwellen und Hülsen.
- Pulverbeschichtung und Nasslackierung – mit Abdeckung von Präzisionsdurchmessern und Lagersitzen.
- Polieren – Spiegelpolitur auf Edelstahl- oder Aluminium-Dekorelementen.
- Lasermarkierung – Teile-Nummern, Bezugspunkte oder Rückverfolgbarkeit an Schultern oder Stirnflächen abseits des geschliffenen Durchmessers.
Soll ich vor oder nach der Wärmebehandlung schleifen?
Für enge Toleranzen und gehärtete Oberflächen nach der Wärmebehandlung schleifen. Hartdrehen mit anschließendem Fertigschleifen ist auch bei Hochvolumen-Teilen üblich, bei denen die Zykluszeit wichtig ist.
Welche Oberflächenrauheit können Sie erreichen?
Standard-Rundschleifen erreicht 0.2–0.4 —m Ra auf Stahl. Mit Superfinishing- oder Feinschleifgängen ist 0.05–0.1 —m Ra auf Lager- und Dichtflächen erreichbar.
Stellen Sie Prüfberichte bereit?
Ja. Ein Standard-Prüfbericht mit gemessenen Abmessungen und Oberflächenfinish ist enthalten, und vollständige CMM / FAIR (AS9102)-Berichte sind auf Anfrage verfügbar.
Branchenstandards und Zertifizierungen
- ISO 9001:2015 – Qualitätsmanagementsystem-Basislinie; Standard für allgemeine Industriekunden.
- AS9100D – Luftfahrt-QMS, das für flugkritische Wellen, Fahrwerkbolzen und Aktuatorstangen erforderlich ist.
- ISO 13485:2016 – Medizinprodukt-QMS für chirurgische Instrumentenwellen, orthopädische Griffe und Dentalrohlinge.
- IATF 16949 – Automobil-QMS für Getriebe-, Lenkungs- und Antriebskomponenten.
- NADCAP AC7110 / AC7112 – Sonderprozess-Akkreditierung für Wärmebehandlung und Oberflächenveredelung, die an gehärteten Teilen vor dem Schleifen eingesetzt wird.
- RoHS & REACH – Konformität für europäische Märkte; beschränkt bestimmte Stoffe in Beschichtungen oder Oberflächenbehandlungen, die nach dem Schleifen aufgebracht werden.
- ITAR – Erforderlich für Verteidigungsgüter und kontrollierte Teile; schränkt Datenfluss und Rückverfolgbarkeit ein.
- ISO 2768-1 / ISO 2768-2 – Allgemeintoleranz (mittel / fein) für nicht tolerierte Maße in Zeichnungen.
- ASME Y14.5-2018 – GD&T-Symbol und Regelsatz für Bezüge, Rundlauf und Profilangaben.
- ISO 5459 – Bezüge und Bezugssysteme, auf die in Prüfberichten verwiesen wird.
- ASME B89.1.5 / ISO 230 – Abnahme- und Reproduzierbarkeitstests für Werkzeugmaschinen in der Qualifikation.
- ISO 10360 – Abnahmetest für KMM zur Überprüfung von geschliffenen Merkmalen.
- SAE AS9102 – Erstmuster-Prüfberichtsformat für die Luftfahrt.
Zugehörige Fähigkeiten & Querschnittsdienste
Zylinderschleifen ist selten der einzige Prozess bei einer Präzisionswelle oder -hülse. Die folgenden Fertigkeiten ergänzen das Zylinderschleifen am selben Teil, im selben Los oder in derselben Liefervereinbarung. Die Kombination auf einer einzigen Bestellung reduziert Handhabungs-, Transport- und Prüfzeit.
- CNC-Drehen (AU-Roughing / Vorschleifen) – Vorschleif-Zugabevorbereitung auf Drehmaschinen mit angetriebenen Werkzeugen, mit definierter Zugabe für Fertigschleif-Merkmale.
- Hartdrehen (Vorschleifen für gehärtete Teile) – PCBN-Werkzeuge entfernen 80–95% des Materials vor dem Schleifen und reduzieren die Zykluszeit bei wärmebehandelten Wellen.
- Flachschleifen – Begleitprozess für Schultern, Stirnflächen und flache Referenz-Bezugselemente an derselben Welle oder Gehäuse.
- Centerless-Schleifen – Wird verwendet, wenn dasselbe Los hochvolumige, einfach dimensionierte Stifte oder Stangen enthält, die keine Arbeit zwischen Spitzen erfordern.
- ID-Schleifen – Innendurchmesser und Bohrungen am gleichen Teil wie außen geschliffene Merkmale.
- Superfinish / Honen – Endoberflächenverfeinerung für Dicht- und Lagerflächen unter 0.1 —m Ra.
- Läppen – Hand- oder Maschinenläppen von Lehrringen, Masterringen und Referenzdurchmessern nach dem Rundschleifen.
- Wärmebehandlung – Durchhärtung, Induktionshärtung, Nitrieren und Einsatzhärten abgestimmt mit der Schleifsequenz.
- Draht- & Senk-EDM – Vorschleif-Konturierung von Nuten, Keilnuten und komplexen Merkmalen, die schwer im eingebauten Zustand geschliffen werden könnten.
- Hartchrom / Stromloses Vernickeln – Aufgetragen vor oder nach dem Fertigschleifen je nach Toleranzkette.
- Passivierung, Schwarzoxid und Eloxieren – Oberflächenumwandlung an rostfreien, Kohlenstoff- und Aluminium-Schleifteilen.
- CMM-, Talyrond- und Perthometer-Prüfung – Verifizierte Messdaten beigefügt zum C of C.
- Reverse Engineering und Musterabgleich – Rekonstruktion eines gefertigten Merkmals aus einem verschlissenen oder Musterteil.
- Lagerzapfen
- Dichtungsdurchmesser
- Kegelsitze
- Spindeln und Antriebskomponenten
- Lehrenbauteile
Branchen & Anwendungen
- Automobilbereich – Getriebewellen, Ritzelwellen, Ventilschieber, Pumpenläufer, Lenkungskomponenten.
- Luft- und Raumfahrt – Betätigungsstangen, Fahrwerkstifte, Hydraulikschieber, Klappenbahnelemente.
- Medizin – chirurgische Instrumentenwellen, orthopädische Instrumentengriffe, Zahnbohrervorformlinge.
- Hydraulik & Fluidtechnik – Kolbenstangen, Zylinderrohre, Ventilschieber, Pumpenwellen.
- Kraftübertragung – Lagerzapfen, Getriebewellen, Motorwellen, Getriebeabstandshalter.
- Industriemaschinen – Walzen, Leerlaufwellen, Führungsbolzen, Werkzeugmaschinenspindeln.
- Energie – Turbinenwellen, Generatorkomponenten, Öl- und Gas-Bohrlochkomponenten.
- Halbleiter / Metrologie – Präzisionsmessstifte, Zentrierhülsen, Kalibrierbauteile.
—
—

