

Häufig gestellte Fragen
Schleifen Sie beide Seiten für Parallelität?
Ja. Für enge Parallelität wird das Werkstück auf einer Seite geschliffen, auf dem Magnetspannfutter gewendet und auf der gegenüberliegenden Seite geschliffen. Die beiden Flächen werden auf dieselbe Maschinengeometrie bezogen, sodass die Parallelität kontrolliert wird.
Was verursacht thermische Verformung beim Schleifen?
Die meiste thermische Drift stammt von Wärme, die aus dem Schnitt und von einer warmen Kühlmittelzufuhr in das Werkstück eindringt. Lange Nachschleifgänge, ein offenes Kühlsystem mit kontrollierter Temperatur und das Stabilisieren lassen des Werkstücks vor der Endmessung sind die Standardkontrollen.
Kontrolliertes Merkmal | Ebenheit, Parallelität und Oberflächenbeschaffenheit |
|---|---|
Typische Werkstücke | Vorrichtungsplatten, Zwischenlagen, Verschleißplatten, geschliffene Bezugsflächen |
Werkstückspannung | Magnetischer Spannfutter, mechanische Vorrichtung oder spezielle Spannvorrichtung |
Quellenprüfung | Zeichnungsrevision, Materialzustand und geschützte Bereiche |
Ebenheit, Parallelität und Bearbeitungszugabe
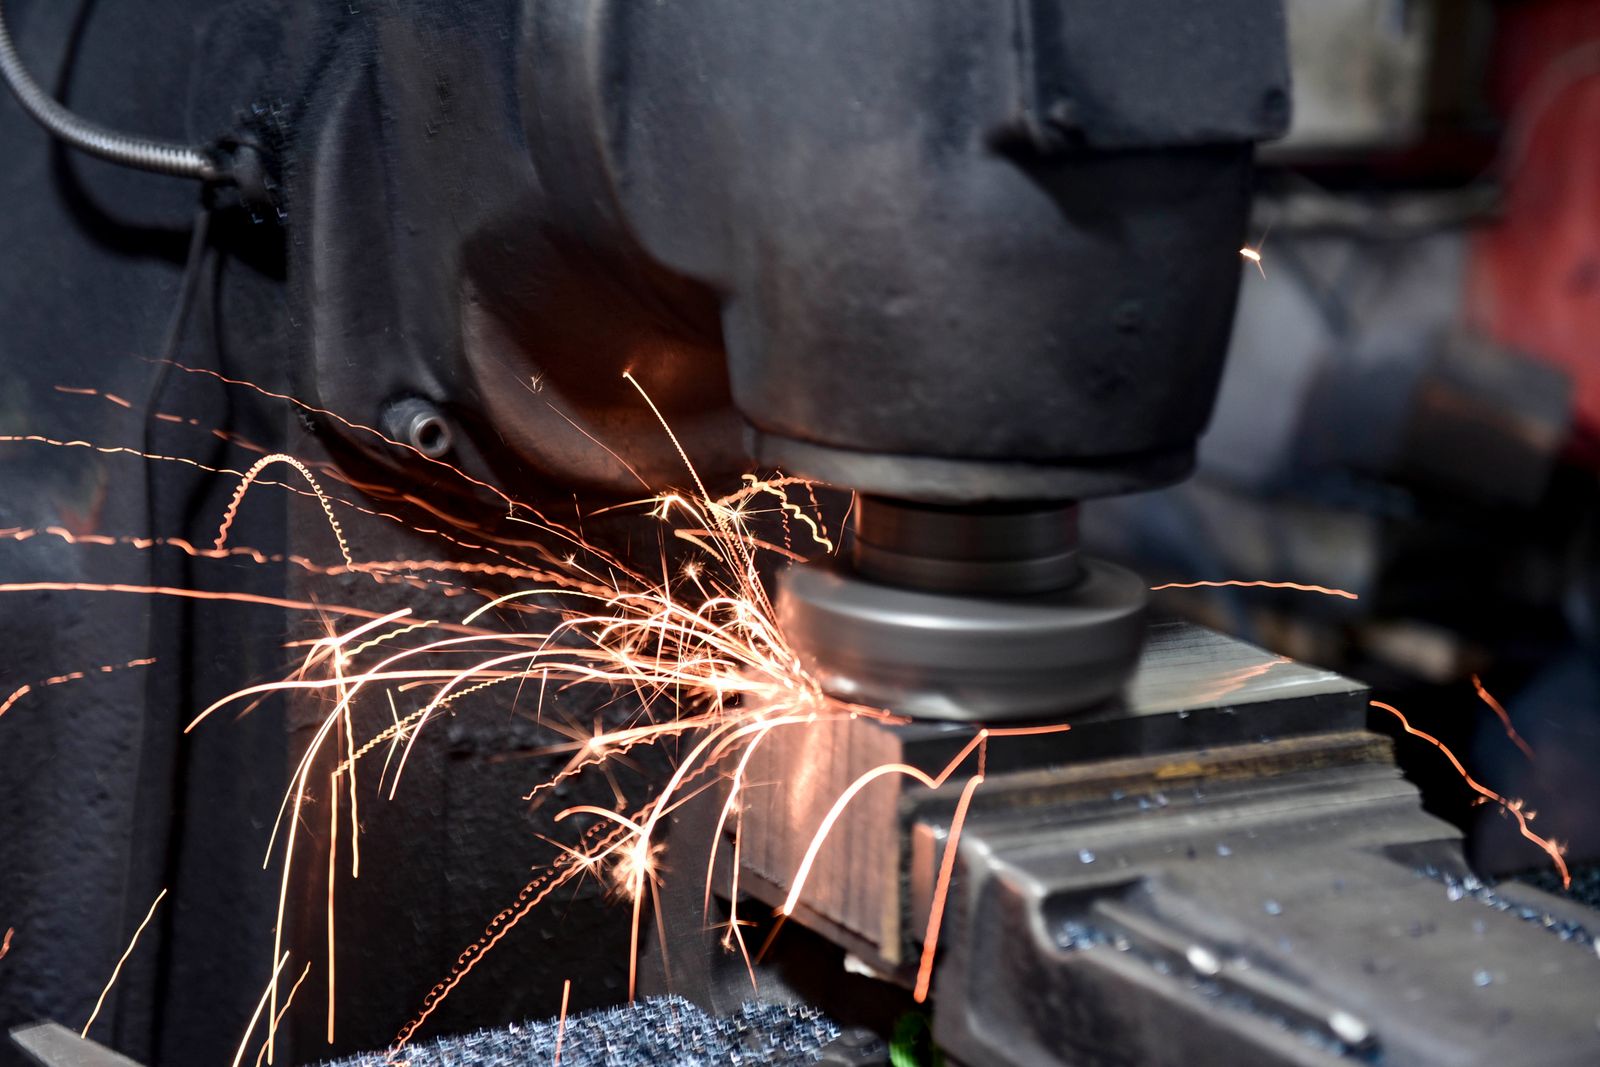
Das Flächenschleifen verwendet ein rotierendes Schleifrad, um eine kontrollierte Materialmenge von einem Werkstück zu entfernen, meist um eine flache, parallele oder präzise positionierte Oberfläche zu erzeugen. Es wird häufig nach dem Fräsen oder einer Wärmebehandlung eingesetzt, wenn eine Funktionsfläche stabile Geometrie, feine Oberfläche oder kontrollierte Dicke erfordert.
Der Flächenschleifweg
Ein typischer Plan etabliert einen stabilen magnetischen, mechanischen oder vorrichtungsbasierten Halt, richtet das Schleifrad ab, schleift grob auf das Zielmaß und verwendet leichtere Fertigungsgänge unter Überwachung von Hitze und Ebenheit. Die genaue Sequenz hängt vom Material, der Härte, dem Aufmaß und dem Verhältnis der geschliffenen Fläche zu den Werkstück-Bezugspunkten ab.
Vor dem Schleifen | Während des Schleifens | Nach dem Schleifen |
|---|---|---|
Aufmaß, Bezugspunkte, stabiler Halt | Radzustand, Hitze, Gänge, Kühlmittel, Geometrieprüfungen | Entgraten, schützen, prüfen, verpacken |
PROZESSRISIKO: Wärme, dünne Querschnitte, unterbrochene Oberflächen und instabiler Halt können genauso wichtig sein wie die Nennabmessung.
Thermische Stabilität und Oberfläche
Flachschleifen kann auf Stähle, Edelstähle, Werkzeugstähle, Gusseisen, Aluminium und ausgewählte Hartmetalle angewendet werden. Das Werkstückmaterial, die Härte, die Schleifscheibenspezifikation und der Kühlmittelplan müssen zusammen bewertet werden.
Oberfläche und Schutz
Die geschliffene Oberfläche kann funktional im bearbeiteten Zustand belassen oder nach der Reinigung geschützt werden. Wenn eine galvanische Beschichtung, Überzug oder Lackierung folgt, legen Sie fest, ob die geschliffene Oberfläche abgedeckt oder danach auf das Endmaß zurückgeführt werden muss.
Frage | Grund zur Klärung vor der Freigabe |
|---|---|
Ist das Teil wärmebehandelt? | Der Materialzustand kann die Scheibenauswahl, die Bearbeitungszugabe und das Verformungsrisiko beeinflussen. |
Welche Kantenbeschaffenheit ist akzeptabel? | Funktionskanten, Sichtflächen und Montageflächen können unterschiedliche Entgratungsanweisungen erfordern. |
Messung von Funktionsflächen
Die Prüfung berücksichtigt üblicherweise Dicke, Ebenheit, Parallelität, Oberflächenbeschaffenheit, Kantenradius und das Verhältnis der geschliffenen Fläche zu Locating-Merkmalen. Die Messmethode sollte in der Lage sein, die geforderte geometrische Kontrolle zu überprüfen.
Wichtige Prozessparameter
Parameter | Typischer Wert |
|---|---|
Schleifvorgang | Flächenschleifen mit Horizontalspindel und Umkehrmehrtisch; Vertikalspindel bei ausgewählten Werkstücken |
Tischgröße (typische Maschine) | 300 — 600 mm bis 600 — 2,000 mm; größere Abmessungen werden pro Teil angeboten |
Maximale Werkstückhöhe | Bis zu 400 mm unter der Scheibe; größere Teile auf Anfrage |
Ebenheit | 0.005–0.020 mm über 300 mm; 0.01 mm / m bei Präzisionsdurchgängen |
Parallelität | 0.01–0.03 mm zwischen gegenüberliegenden Flächen eines Werkstücks |
Oberflächenfinish (Ra) | Ra 0.2–1.6 µm typisch, abhängig von Scheibenkörnung, Funkenauslauf und Material |
Dicken-/Dickentoleranz | ±0.01 mm bei Shim- und Distanzstückearbeiten; ±0.025 mm Standard |
Materialabtrag pro Durchgang | 0.005–0.05 mm beim Schruppen; 0.001–0.005 mm beim Schlichten / Funken |
Schleifscheibentypen | Aluminiumoxid-, Siliziumkarbid-, kubisches Bornitrid- (CBN) und Diamantscheiben; Auswahl nach Material |
Werkstückspannung | Permanentmagnet-Spannfutter, Feinsteigung-Magnet-Spannfutter, mechanisches Futter oder Spezialvorrichtung |
Kühlmittel | Wasserlösliches Flutkühlmittel; Filtration und Temperaturregelung für thermische Stabilität |
Losgröße | Einzelstück-Prototypen bis hin zu 5,000-Stück-Produktionsläufen |
Typische Lieferzeit | 3–7 Arbeitstage Prototypen; 7–20 Arbeitstage Produktion |
Akzeptierte CAD-Formate | STEP, IGES, X_T, Parasolid, native SolidWorks / CATIA / NX / Fusion 360 |
Materialien, die wir mahlen
- Kohlenstoff- und Legierungsstähle — 1018, 1045, 4140 vorgehärtet, 4340 Q&T, EN24, EN26, A36
- Werkzeug- und Schnellarbeitsstähle — A2, D2, O1, S7, H13, M2, M42, T1
- Edelstähle — 304 / 304L, 316 / 316L, 321, 410, 17-4PH, 15-5PH
- Wälzlager- und durchhärtende Stähle — 52100, Einsatz- und induktionsgehärtete Bauteile
- Gusseisen und duktiles Gusseisen — Grauguss GG25, duktiles Gusseisen 60-40-18, ADI-Güten
- Aluminiumlegierungen — 6061-T6, 7075-T6, 2024-T3, MIC-6 Gussplatte
- Gehärtete Legierungen bis HRC 65 — einschließlich Werkzeugstahl-Formblöcke und Stempel
- Technische Kunststoffe und Verbundwerkstoffe — Phenolharz, G10/FR4, PEEK, Glasfaser-Laminate
Qualitätskontrolle & Prüfung
Die Prüfung wird auf die Funktion der geschliffenen Fläche ausgelegt — Abdichtung, Gleiten oder Referenz. Bei Aufträgen mit hohem Wert oder hoher Stückzahl werden Zwischenprüfungen der Ebenheit zwischen den Durchgängen hinzugefügt, um Abweichungen zu erkennen, bevor die Endabmessungen erreicht werden.
- Koordinatenmessmaschine mit Messplatte zur Ebenheits-, Parallelitäts- und Bezugsreferenzüberprüfung
- Granit-Messplatte mit Messuhr für Werkstatt-Ebenheitsprüfungen
- Oberflächenrauheitsmessgerät (Profilometer) für Ra an der geschliffenen Fläche
- Härteprüfgerät (Rockwell / Vickers / Brinell) für gehärtete oder durchgehärtete Teile
- Digitale Mikrometer, Messschieber und Tiefenmessgeräte für Wandstärken und Maßhaltigkeit von Formelementen
- Erstbemusterung gegen die vollständige Zeichnung; Zwischenprüfungen zwischen Schrupp- und Schlichtdurchgängen
- Endinspektionsbericht und Materialzertifizierung (EN 10204 3.1) auf Anfrage
Was ist der Unterschied zwischen Oberflächenschleifen und Fräsen einer ebenen Fläche?
Flächenschleifen verwendet ein Schleifrad, um eine kontrollierte, sehr geringe Materialmenge zu entfernen. Es erzeugt engere Ebenheit, Parallelität und feinere Oberflächengüte als Fräsen, insbesondere bei gehärteten Teilen, bei denen Fräsen nicht praktikabel ist.
Welche Ebenheit kann eingehalten werden?
Serienarbeit hält 0.005–0.020 mm über 300 mm. Bei Präzisionsgängen mit Funkenauslauf ist Ebenheit von 0.005 mm über 300 mm bei steifen Teilen erreichbar. Das genaue Ergebnis hängt vom Material, der Teilgeometrie und der Vorrichtung ab.
So erhalten Sie ein Angebot
Senden Sie das 3D Modell und die 2D Zeichnung mit GD&T, die Materialqualität und -zustand (einschließlich Härte für gehärtete Teile), die Bestellmenge, Oberflächenanforderungen und etwaige Prüfanforderungen. Bei sehr enger Ebenheit oder dünnen Teilen geben Sie die Herkunft des Rohteils (gefräst, säg geschnitten, Wasserstrahl) an, damit die richtige Ausgangsstrategie festgelegt wird.
Innerhalb eines Arbeitstages erhalten Sie ein schriftliches Angebot mit DFM-Feedback, dem vorgeschlagenen Schleif- und Prüfweg, der Lieferzeit und dem Stückpreis. Wo Funkenauslauf-Gänge, ein leichtes Läppen oder ein alternatives Schleifrad das gleiche Ergebnis zu niedrigeren Kosten liefern können, wird dies im Angebot ausgewiesen.
Prozessablauf und Fertigungsabfolge
Flächenschleifen ist eine Fertigbearbeitung. Es wird nach dem Schruppen, nach der Wärmebehandlung (falls vorgeschrieben) und nach dem Spannungsarmglühen des Teils eingeplant. Der unten beschriebene Weg deckt einen typischen Horizontal-Spindel-Flächenschleifzyklus von einem gefrästen oder säg geschnittenen Rohteil zu einer geprüften, verpackten Fläche ab.
- Zeichnungsprüfung und Bezugsauswahl — Bestätigung des primären Schleifbezugs, der Ebenheits-/Parallelitätsanforderungen, des Ra-Zielwerts, der Bauteilhülle und aller Zonen, die ungeschliffen bleiben müssen.
- Wärmebehandlung (falls erforderlich) — Durchhärtung, Einsatzhärtung oder Alterung wird vor dem Schleifen durchgeführt; die Härte vor dem Schleifen wird überprüft, damit Schleifscheibe und Parameter an das Material angepasst werden.
- Spannungsarmglühen — Starkfräsen und Wärmebehandlung erzeugen Eigenspannungen; ein Spannungsarmglühzyklus stabilisiert das Bauteil vor dem Fertigschliff.
- Rohteilvorbereitung — der Rohling wird angefräst, gekantet oder vorgeschliffen, um das Bauteil nahe an die Enddicke zu bringen mit gleichmäßigem Aufmaß auf beiden Seiten; dünne Teile werden zur Verformungskontrolle plangefräst.
- Spannmittelauswahl — Permanentmagnet-Spannfutter für allgemeine Stahl- und Gusseisenteile, Feinsteigung-Magnet-Spannfutter für dünne Teile, mechanische Spannzwinge für nichtmagnetische Materialien oder Sondervorrichtung für komplexe Formen.
- Schleifscheibenauswahl und Abrichten — Aluminiumoxid-, Siliziumkarbid-, CBN- oder Diamantschleifscheibe wird nach Material ausgewählt; die Schleifscheibe wird vor dem Schnitt auf ein genaues Profil abgerichtet.
- Schruppschleifen — starkes Material wird mit tieferen Zustellungen entfernt, um das Bauteil nahe an die Zieldicke zu bringen; Parameter werden gewählt, um die Wärmezufuhr niedrig zu halten und thermische Verformung zu vermeiden.
- Zwischenkontrolle — Dicke, Ebenheit und Parallelität werden auf einer Granitplatte mit einem Messuhrsystem vor den Fertiggängen überprüft, um zu bestätigen, dass das Bauteil auf dem richtigen Weg ist.
- Schlichtschleifen und Funkenauslauf — leichte Schnitte mit einem scharfen, feinkörnigen Schleifrad und mehrere Funkenauslaufdurchgänge am Ende des Tischhubes bringen die Oberfläche auf die vom Druck ' geforderte Ebenheit, Parallelität und Ra-Zielvorgabe.
- Wenden und Rückseite schleifen (falls erforderlich) — für enge Parallelitätstoleranzen wird das Werkstück auf dem Magnetchuck gewendet und die zweite Fläche geschliffen; beide Seiten referenzieren dieselbe Maschinengeometrie.
- Entgraten und Kantenbrechen — Außenkanten der geschliffenen Fläche werden gemäß Zeichnung angefast oder gebrochen, um Handhabungsschäden und Grat zu vermeiden.
- Reinigung, Konservierung und Prüfung — das Werkstück wird gewaschen, mit Leichtöl, VCI oder Wachs geschützt, falls spezifiziert, und gegen die vollständige Zeichnung geprüft.
Materialeigenschaftsreferenz
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Zerspanbarkeit (%) |
|---|---|---|---|---|---|
Stahl 1018 (kaltgezogen) | 7.87 | 440 | 370 | 130 | 70 |
Stahl 4140 vorgehärtet (HRC 28–32) | 7.85 | 1,020 | 900 | 290 | 55 |
Werkzeugstahl D2 (gehärtet, HRC 58–62) | 7.70 | 1,760 | 1,500 | 580 | 25 |
Werkzeugstahl H13 (gehärtet, HRC 50–54) | 7.80 | 1,510 | 1,380 | 500 | 30 |
Werkzeugstahl A2 (gehärtet, HRC 60–62) | 7.86 | 1,860 | 1,550 | 600 | 28 |
Wälzlagerstahl 52100 (durchgehärtet) | 7.81 | 1,520 | 1,400 | 600 | 30 |
Edelstahl 304 / 304L | 8.00 | 580 | 290 | 170 | 45 |
Edelstahl 17-4PH (H900) | 7.78 | 1,310 | 1,170 | 380 | 35 |
Gusseisen GG25 (grau) | 7.20 | 250 | — (spröde) | 180 | 80 |
Gusseisen mit Kugelgraphit 60-40-18 | 7.10 | 414 | 276 | 150 | 85 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
PEEK (unfilled) | 1.32 | 100 | 70 | — (Rockwell M99) | N/V (Kunststoff) |
Kostentreiber & Lieferzeitfaktoren
Oberflächenschleifkosten und Lieferzeit werden durch die zu entfernende Bearbeitungszugabe, die Härte und das Material des Teils, die Ebenheits- und Parallelitätsanforderungen, den Ra-Zielwert und ob beide Seiten geschliffen werden müssen, bestimmt. Gehärtete und exotische Materialien erhöhen Schleifscheibenkosten und Zykluszeit; dünne Teile und komplexe Vorrichtungen erhöhen Rüstzeit.
Szenario | Typische Lieferzeit | Hauptfaktor |
|---|---|---|
Prototyp, weiches Material, geringe Bearbeitungszugabe | 3–5 Werktage | Einrichten, Schleifradauswahl, Ebenheitsprüfung am ersten Teil |
Prototyp, gehärteter Werkzeugstahl, enge Ebenheitstoleranz | 5–10 Werktage | CBN-Schleifrad, Abrichtstrategie, Freischleifversuche |
Produktion 50–500 Stück | 7–15 Werktage | Zykluszeit pro Teil, Schleifradverschleiß, geplantes Abrichten |
Produktion 500–5,000 Stück | 12–22 Arbeitstage | Planung mehrerer Maschinen, Aufspannung für Chargenbeladung, Zwischenmessung |
Beidseitiges Planschleifen | +2–5 Arbeitstage vs. Baseline | Umspannen, Parallelitätsprüfung, Abrichten der Gegenseite |
Dünnschnittteil (< 3 mm) | +2–6 Arbeitstage gegenüber Referenz | Feinsteig-Spannfutter oder Trägerplatte, Verzugsprüfung, Sonderfixierung |
Referenzfläche mit enger Toleranz (— 0.005 mm Ebenheit) | +3–7 Arbeitstage gegenüber Basis | Thermische Stabilisierung, zusätzliches Freischleifen, Läppen oder Mikro-Finish |
Häufige Defekte und Prävention
Defekt | Ursache | Prävention |
|---|---|---|
Thermischer Brand an der geschliffenen Fläche | Übermäßige Zustellung, stumpfes Rad oder unzureichender Kühlmittelstrom bei gehärtetem Stahl | Vorschub reduzieren, Scheibe häufiger abrichten und Kühlmittelkonzentration und -strömung an der Düse überprüfen |
Konkave oder konvexe geschliffene Fläche | Scheibenverschleiß über den Vorschub, Durchbiegung bei schwerem Vorschub oder Tischverschleiß der Maschine | Scheibe planmäßig abrichten, Schrupp- und Schlichtgänge auswuchten und Maschinengeometrie regelmäßig überprüfen |
Ratterspuren auf der Oberfläche | Vibration zwischen Scheibe, Werkstück und Spannfutter oder lose Befestigungsschrauben | Radbalance und Spindellager prüfen, Spannfutter und Vorrichtung nachziehen und Vorschubgeschwindigkeit reduzieren |
Ausbrechen oder Absplittern der Werkstückkante | Kein Kantenausbruch am Werkstück, sprödes Material oder unterbrochener Schnitt an der Werkstückkante | Werkstückkanten vorher anfasen, weichere Scheibenbindung verwenden und Scheibengeschwindigkeit an den Ecken reduzieren |
Verformung dünner Werkstücke | Unzureichende Haltekraft des Magnet-Spannfutters, Eigenspannung oder Lösen der Spannvorrichtungsspannung | Feingewinde-Spannfutter verwenden, Trägerplatte hinzufügen, Magnetisierung durch die gesamte Dicke sicherstellen und das Werkstück vor der Endkontrolle stabilisieren lassen |
Oberflächenrauheit außerhalb der Spezifikation | Stumpfes Scheibenkorn, zu wenige Funkenauslauf-Durchgänge oder Tischgeschwindigkeit zu hoch | Auf feineres Scheibenkorn umstellen, Funkenauslauf-Durchgänge hinzufügen und die Tischgeschwindigkeit für den letzten Durchgang verringern |
Parallelitätsabweichung über das Werkstück | Ungleichmäßiger Ausgangswerkstoff, Polabstandsvariation des Magnetspannfutters oder Scheibenverschleiß zwischen den Durchgängen | Beide Flächen gleichmäßig vorfräsen, ein Spannfutter mit gleichmäßigem Polabstand verwenden und die Scheibe zwischen den Seiten abrichten |
Restmagnetismus | Langes Halten auf einem Magnetspannfutter, besonders bei dünnen Stahlteilen | Das Werkstück nach dem Schleifen in einem kontrollierten Entmagnetisierungsgerät entmagnetisieren, besonders vor der Prüfung oder Montage |
Vergleich mit verwandten Verfahren
Aspekt | Oberflächenschleifen (dieser Prozess) | Planfräsen auf einer VMC / Drehen | Läppen |
|---|---|---|---|
Materialabtragsrate | Mäßig; gut geeignet für kontrollierte leichte Schnitte | Höher; ideal für Schrupp-Planfräsen | Sehr niedrig; nur Finishbearbeitung |
Erreichbare Ebenheit | 0.005–0.020 mm über 300 mm; 0.005 mm bei Präzisionsdurchgängen | 0.02–0.05 mm typisch; begrenzt durch Werkzeug und Maschine | 0.001–0.005 mm; Sub-?m auf Lehrenblöcken |
Oberflächenfinish (Ra) | 0.2–1.6 µm typisch | 0.8–3.2 µm typisch | 0.02–0.2 µm; Spiegelqualität möglich |
Eignung für gehärtete Materialien | Ausgezeichnet; CBN-Scheiben bewältigen HRC 60+ | Begrenzt; Hartmetallwerkzeuge verschleißen schnell bei HRC 50+ | Ausgezeichnet; funktioniert auf jedem Metall und vielen Keramiken |
Kostenprofil | Mittel; Standard für die Fertigbearbeitung | Niedrig; integriert mit Schruppbearbeitung | Hoch; langsamer Zyklus und Verbrauchsschleifmittel |
Wann diese Option wählen | Dichtflächen, Bezugsflächen, gehärtete Verschleißflächen, Präzisions-Beilagscheiben | Grobe Materialentfernung und Grundflächenheit auf weichem Material | Ultraflache Referenzflächen, Lehrenblöcke, Dichtflächen mit Sub-?m-Anforderungen |
Branchenstandards und Zertifizierungen
- ISO 9001:2015 — Qualitätsmanagementsystem für alle Produktionsarbeiten
- AS9100D — Luft- und Raumfahrt-QMS für Dichtflächen an Aktuatoren, Befestigungsplatten und Bezugsbauteilen
- ISO 13485:2016 — QMS für Medizinprodukte für Referenzflächen von Instrumenten und chirurgische Werkzeugkomponenten
- IATF 16949 — Automobil-QMS für Scheiben, Trennplatten und Referenzflächen an Antriebsstrang und Fahrwerk
- ISO 2768 (allgemeine Toleranzen) und ISO 1101 für Geometric Dimensioning and Tolerancing bei Ebenheit und Parallelität
- ASME Y14.5 und ISO 5459 für GD&T-Symbole und Bezugsreferenzierung
- RoHS-, REACH- und DFARS-Konformität bei Materialbeschaffung und Oberflächenbehandlung
- NADCAP AC7110/5 — Sonderprozess-Akkreditierung für Flächenschleifen, wenn von Luft- und Raumfahrt-OEMs gefordert
- ITAR-Registrierung für wehrbezogene Bodenkomponenten
Verpackung, Versand & Dokumentation
Geschliffene Teile werden verpackt, um die fertige Fläche vor Stößen, Korrosion und Kontaktschäden zu schützen. Präzisionsgeschliffene Flächen werden typischerweise in VCI-Papier gewickelt, durch Schaumstoff getrennt und in starren Kartons oder Kisten versandt, um Bewegungen während des Transports zu verhindern.
- Standardverpackung — VCI-Folie, Schaumstofftrennlagen zwischen geschliffenen Flächen, einzelne Kartonhüllen, Papp-Lagenkartons und beschriftete Kits pro Teilenummer.
- Präzisions-Unterlegscheibenverpackung — kleine Unterlegscheiben werden zwischen Karton oder Schaumstoff gestapelt und mit Klebeband gesichert, um ein Spreizen zu verhindern; Dicke und Menge sind deutlich beschriftet.
- Verpackung für Großteile — V-Block-Stützen, maßgefertigte Holzkisten und Kantenschutz für Platten über 300 — 600 mm.
- Versandoptionen — Luftfracht, Seefracht (FCL/LCL), Straße und Kurier; EXW-, FOB-, CIF- und DAP-Incoterms werden unterstützt.
- Standarddokumente — Packliste, Handelsrechnung, Konformitätszertifikat (C of C), Werkstoffprüfzeugnis nach EN 10204 3.1.
- Prüfdokumente — Erstmusterprüfbericht (AS9102 / PPAP), Ebenheits- und Parallelitätsbericht auf einer kalibrierten Granitplatte, Oberflächenrauheitsprotokoll, Härte- und Maßaufzeichnungen.
- Rückverfolgbarkeit — Wärme- und Chargennummern-Verknüpfung vom Rohmaterial durch das Schleifen, die Wärmebehandlung und den Versand; Seriennummern auf Anfrage.
Zugehörige Fähigkeiten & Querschnittsdienste
Flachschleifen ist normalerweise ein Schritt in einem umfassenderen Teilefertigungsprozess. Die folgenden Fertigungsmöglichkeiten werden üblicherweise mit dem Flachschleifen kombiniert, um ein fertiges, geprüftes und geschütztes Bauteil zu liefern.
- CNC-Fräsen (3-achsig, 4-achsig, 5-achsig) — Vorfertigung des Rohlings auf annähernd finale Geometrie vor dem Flachschleifschritt.
- CNC-Drehen und Dreharbeiten — zylindrische Merkmale, Passungsdurchmesser und Dichtflächen, die das Primärbezugselement des Werkstücks teilen.
- Rundschleifen und Spitzenlosschleifen — Außendurchmesser und Schultermerkmale, die mit der geschliffenen Fläche zusammenwirken.
- Drahterodieren und Senkerodieren — scharfe Innenecken, Nuten und kleine Merkmale an gehärtetem Material.
- Läppen und Superfinish — Sub-?m-Ebenheit und Spiegelglanzoberfläche auf Dichtflächen, Lehren und Bezugsplatten.
- Wärmebehandlung — Durchhärten, Einsatzhärten, Induktionshärten, Nitrieren und Spannungsarmglühen durch zugelassene Partner.
- Oberflächenveredelung — Passivierung, Schwarzoxid, stromloses Nickel, Hartchrom und PTFE-/Trockenfilmbeschichtung auf der geschliffenen Fläche bei Bedarf.
- Entgraten und Kantenverarbeitung — Anfasen, Kantenbrechen und Handnachbearbeitung zum Säubern geschliffener Kanten.
- Lasermarkierung und -gravur — Teilenummern, Bezugsbuchstaben und Rückverfolgbarkeitcodes auf der ungeschliffenen Seite des Teils.
- Sauberkeit und Schutz — Waschen, Rostschutzöl, VCI-Verpackung und Einzelverpackung für Langstreckentransporte.
Merkmalsfamilien
Funktionale Merkmale umfassen flache Dichtflächen, parallele Führungsbahnen, Lager- oder Gleitflächen, Präzisionsabstandshalter, geschliffene Werkzeugflächen, Verschleißplatten und Referenzflächen, die eine Baugruppe steuern.
Funktionales Ergebnis | Was die Zeichnung identifizieren sollte |
|---|---|
Passung / Bewegung / Abdichtung | Identifizieren Sie die Hauptdatumsfläche, die Ebenheits- oder Parallelitätsanforderung, die Dickenabmessung, die Oberflächenanforderung, den Rohteilzustand und alle Zonen, die nicht geschliffen werden dürfen. Wärmebehandelte oder dünne Teile erfordern eine ausdrückliche Verformungskontrollprüfung. |
Bauteilkontext | Typische Teile umfassen Maschinenkomponenten, Vorrichtungsplatten, Matrizeneinsätze, Präzisions-Unterlegscheiben, Gleitelemente, gehärtete Verschleißteile, Werkzeugblöcke und geschliffene Montageflächen. |
Inspektionsfertige RFQ
Lieferung | Warum es wichtig ist |
|---|---|
Datumschema und kritische Geometrie | Verbindet die Endfläche mit dem Funktionsbezug des Teils'. |
Pass- oder Fit-Information | Ermöglicht es dem Prozessplan, sich auf die Schnittstelle zu konzentrieren, die tatsächlich die Leistung steuert. |
Oberflächen- und Kantenerwartung | Vermeidet es, kosmetische und funktionale Anforderungen als dasselbe zu behandeln. |
Standardtoleranzen & erreichbare Genauigkeit
Flächenschleifen ist der richtige Prozess, wenn Ebenheit, Parallelität oder Oberflächengüte das bestimmende Merkmal sind. Enge Toleranzen werden durch die Kombination einer stabilen magnetischen oder mechanischen Aufspannung, eines scharfen abgerichteten Rades, leichter Funkenübergänge und verifizierter thermischer Stabilität eingehalten.
- Ebenheit: 0.005–0.020 mm über 300 mm; 0.01 mm / m bei Präzisionsdurchgängen
- Parallelität: 0.01–0.03 mm zwischen gegenüberliegenden Flächen
- Dicke: ±0.01 mm bei Beilagscheiben-Arbeit; ±0.025 mm Standard
- Oberflächenfinish: Ra 0.2–1.6 µm je nach Scheibenspezifikation und Anzahl der Ausglättübergänge
- Winkelrechtheit zu einer Referenzfläche: 0.01–0.03 mm / 100 mm
- Standard-Längentoleranz nach ISO 2768-m, sofern die Zeichnung nichts anderes festlegt
Oberflächenfinish-Optionen
- Wie geschliffener Zustand — typisch Ra 0.2–1.6 µm je nach Scheibenspezifikation
- Feinschliff mit einer abgerichteten, feinkörnigeren Scheibe für Dichtungsflächen, Lagerflächen und Referenzbezugsflächen
- Kreuzgestreiftes Streifenmuster (gesteuert durch Tischgeschwindigkeit und Vorschub), bei dem die Funktion von Vorteil ist
- Entgraten und Kantenbrechen an allen Außenkanten zur Vermeidung von Handhabungsschäden
- Leichtes Honen oder Läppen für ultraflache Referenzflächen auf Anfrage
- Schleif-Nachbehandlungen: Schwarzoxid, Passivierung, Leichtöl, Rostschutzfilm oder Schutzwachs
- Beschichten und Lackieren auf gegenüberliegenden (ungeschliffenen) Flächen, wenn die Zeichnung es erfordert
- Lasermarkierung und -gravur für Teilenummern, Bezüge und Rückverfolgbarkeitscodes
Designüberlegungen (DFM-Tipps)
- Definieren Sie einen einzelnen primären geschliffenen Bezug und referenzieren Sie andere Merkmale darauf. Ein klarer Bezug reduziert die Spann- und Prüfzeit.
- Ebenheit und Parallelität separat angeben. Ein Teil kann beides erfordern — aber eine einzelne enge Toleranzvorgabe reduziert Mehrdeutigkeiten bei der Prüfung.
- Für dünne Teile geben Sie die maximale Dicke an und bestätigen Sie, dass das Werkstück beim Schleifen plan gehalten werden kann. Nicht abgestützte dünne Bereiche biegen sich unter der Magnetplatte durch.
- Für gehärtete Teile geben Sie die Härtespezifikation sowie alle vorangegangenen Wärmebehandlungsschritte an. Starke Materialzugabe bei gehärtetem Stahl erhöht den Schleifradverschleiß und die Zykluszeit.
- Schutzzonen identifizieren, die nicht geschliffen werden dürfen — zum Beispiel eine vorgearbeitete Anlagefläche oder ein gehärteter Bereich. Die Spannvorrichtung und das Programm entsprechend drumherum planen.
- An allen Außenkanten der geschliffenen Fläche eine kleine Fase oder Kantenbearbeitung vorsehen, um Absplitterung und Handhabungsschäden zu vermeiden.
- Wenn beide Seiten des Werkstücks parallel sein müssen, geben Sie an, ob beide Seiten geschliffen oder eine Seite geschliffen und die andere schlichtend bearbeitet werden soll. Beidseitiges Schleifen erhöht die Rüstzeit.
- Für durchgehärtete oder unterbrochene Flächen markieren Sie den Bereich auf der Zeichnung, damit eine stabilere Scheibe und weichere Parameter verwendet werden können.
- Geben Sie die Anforderung an die Endoberfläche als Ra-Wert an, nicht als qualitative Beschreibung wie „glatt" oder „fein".
Branchen & Anwendungen
- Formen- und Gesenkbau — Gesenkbausatz-Referenzflächen, Aufspannplatten, Auswerfer-Rückhalteplatten, Führungsbolzenbuchsen
- Industriemaschinen — Spannplatten, Maschinen-Wegschienen, geschliffene Distanzstücke, Präzisions-Unterlegscheiben
- Automotive — Bremsscheibenplatten, Getriebetrennplatten, Ventilblock-Referenzflächen
- Luft- und Raumfahrt — Dichtflächen an Aktuatoren, Bodenreferenzplatten für Montagevorrichtungen
- Hydraulik und Fluidtechnik — Ventilabdichtflächen, Verteileranschlussflächen, Pumpenabdeckungsflächen
- Werkzeuge und Messgeräte — Präzisions-Winkelprismen, Winkelplatten, Lehren, Sinustische
- Halbleiter und Elektronik — Vakuumkammer-Referenzplatten, Spannvorrichtungsbasen für Inspektionssysteme
Können Sie gehärtete Teile schleifen?
Ja. Planschleifen eignet sich sehr gut für gehärtete Stähle, Werkzeugstähle und Hartmetall bis HRC 65, mit der richtigen Schleifscheibenspezifikation, Abrichtstrategie und Kühlung. Die Härtespezifikation sollte in der Zeichnung angegeben sein, damit die richtige Schleifscheibe ausgewählt wird.
- Dichtflächen
- Bezugsflächen
- Präzisions-Scheiben
- Gehärtete Verschleißplatten
- Geschliffene Werkzeugschneiden
—
Wie dünn kann ein Teil sein und trotzdem flach geschliffen werden?
Dünne Teile (unter ca. 2 mm) erfordern besondere Sorgfalt: ein Feinpitch-Magnetspanner, eine Trägerplatte oder eine spezielle Vorrichtung. Wir prüfen Arbeiten mit dünnen Querschnitten in der Angebotsphase, damit die richtige Spannvorrichtung geplant wird.

