

Preguntas frecuentes
¿Cuál es la tolerancia típica de material sobrante para rectificado cilíndrico?
Para piezas premecanizadas o pretratadas térmicamente, 0.2–0.4 mm por lado es típico. El acero para herramientas o rodamientos endurecidos puede necesitar 0.3–0.5 mm por lado para que la muela pueda corregir la distorsión y la descarburización.
¿Puede el rectificado cilíndrico alcanzar ±0.0025 mm en diámetro?
Sí, en características seleccionadas con un rectificador cilíndrico de precisión, un perfilado adecuado de la muela y una pieza estable. Por lo general se reserva para asientos de rodamientos, características de calibración y diámetros de referencia, no para toda la pieza.
¿Cuál es la diferencia entre el rectificado cilíndrico y el rectificado sin centros?
El rectificado cilíndrico sostiene la pieza en centros o en un mandril, por lo que es adecuado para piezas con un eje definido, hombros, conos y diámetros internos. El rectificado sin centros alimenta la pieza entre una rueda reguladora y una rueda de rectificado y es mejor para características cilíndricas pequeñas de alto volumen sin hombros.
Característica controlada | Redondez, descentramiento y acabado superficial en superficies rotacionales |
|---|---|
Piezas de trabajo típicas | Ejes, husillos, rodillos, manguitos y agujeros de precisión |
Método de sujeción | Centros, mandril o fixture alineado al eje funcional |
Revisión de origen | Eje funcional más plan de inspección para redondez y descentramiento |
Contacto de muela y calor
Se puede considerar acero endurecido, acero aleado, acero inoxidable, acero para herramientas, hierro fundido y materiales no ferrosos seleccionados. La dureza del material, la selección de la muela, la rigidez y el control del refrigerante influyen en el resultado factible.
Acabado y protección
Proteja los diámetros de precisión durante la manipulación y el acabado posterior. Si se requieren recubrimientos, defina si ocurren antes del rectificado o requieren un rectificado controlado posterior al recubrimiento.
Pregunta | Motivo para resolverlo antes de la liberación |
|---|---|
¿La pieza está tratada térmicamente? | La condición del material puede cambiar la selección de muela, el sobrematerial y el riesgo de deformación. |
¿Qué condición de borde es aceptable? | Los bordes funcionales, las caras cosméticas y las interfaces de ensamble pueden requerir diferentes instrucciones de desbarbado. |
Verificación de redondez y descentramiento
Las prioridades de inspección típicamente incluyen diámetro, redondez, cilindricidad, conicidad, descentramiento, posición del hombro, acabado superficial y el ajuste con el rodamiento, sello o agujero de acoplamiento.
Parámetros Clave del Proceso
Parámetro | Valor Típico |
|---|---|
Tolerancia de diámetro | ±0.005 mm a ±0.025 mm estándar, ±0.0025 mm bajo pedido |
Redondez | 0.001 mm a 0.003 mm (dependiendo del diámetro y material) |
Cilindricidad | 0.003 mm a 0.008 mm sobre la longitud total de la característica |
Alabeo con respecto al eje datum | 0.002 mm a 0.005 mm TIR |
Acabado superficial Ra | 0.2 —m a 0.8 —m (8 a 32 —in) |
Diámetro máximo de la pieza (OD) | Hasta 320 mm (más grande bajo solicitud) |
Diámetro máximo de la pieza (ID) | Hasta 200 mm de barreno |
Longitud máxima de rectificado | Hasta 1000 mm entre centros |
Longitud mínima de característica | 1 mm hombro o cara |
Rango de lote | 1 prototipo a 5000+ piezas de producción |
Tiempo de entrega estándar | 5–10 días hábiles para prototipos, 2–4 weeks para producción |
Formatos de archivo aceptados | STEP, IGES, X_T, DWG/DXF, dibujo PDF |
Máquina típica | Rectificadoras cilíndricas OD/ID Studer S33, Studer S31, Okamoto ACC, Shigiya GPS con dressers de eje C |
Materiales que mecanizamos
- Aceros aleados endurecidos – 4140, 4340, 8620 (endurecimiento total hasta 28–62 HRC).
- Aceros para rodamientos y herramientas – 52100 (SUJ2), A2, D2, H13, S7, M2, SKD11, SKD61.
- Aceros inoxidables – 304, 316, 410, 420, 17-4 PH, 15-5 PH (recocidos o H900–H1150).
- Aceros al carbono y estructurales – 1018, 1045, A36, S355.
- Aceros de cementación – acabado previo y posterior al rectificado de superficies cementadas o nitruradas.
- Hierros fundidos – hierro fundido gris, hierro fundido dúctil (nodular), CGI.
- Aleaciones no ferrosas – aluminio 6061/7075, latón C360, cobre C110, bronce C932.
- Aceros herramienta y rápidos – AISI M2, M4, T1, ASP2060.
- Superaleaciones – Inconel 625/718, Hastelloy, Monel 400 (con muelas CBN).
- Superficies de cromo duro y nitruradas – rectificado de acabado después del cromado o nitruración.
Tolerancias estándar y precisión alcanzable
El rectificado cilíndrico es un proceso de acabado, por lo que las tolerancias suelen ser más estrictas que en el torneado o fresado. Los valores indicados a continuación son valores realistas en rectificadoras cilíndricas de producción y dependen de la rigidez de la pieza, la selección de la muela y el estado del material.
- ±0.025 mm tolerancia general de rectificado cilíndrico (por defecto).
- ±0.010 mm rectificado cilíndrico de precisión en aceros para rodamientos y herramientas templados.
- ±0.0025 mm ultra-precisión en características seleccionadas con proceso verificado por CMM.
- ISO 2768-m como tolerancia general predeterminada, ISO 2768-f para especificaciones más estrictas.
- Redondez 0.001 mm alcanzable en ejes templados de pequeño diámetro.
- Cilindricidad 0.003 mm por 100 mm longitud típica.
- Volteo 0.002 mm a 0.005 mm TIR respecto al datum funcional.
Control de calidad e inspección
Todas las características rectificadas cilíndricamente se miden respecto al datum funcional del dibujo's. El alcance típico de inspección incluye:
- CMM (Zeiss, Hexagon, Mitutoyo) – verificación completa de GD&T incluyendo redondez, cilindricidad, concentricidad, descentrado y perfil.
- Verificador de redondez/forma – Taylor Hobson Talyrond o equivalente para redondez, cilindricidad y análisis armónico.
- Verificador de rugosidad superficial – Mitutoyo SJ-210 o Mahr Pocket Surf para Ra, Rz y trazas de perfil.
- Durómetro – Rockwell, Vickers o Brinell para superficies endurecidas en masa y endurecidas superficialmente.
- Calibradores y micrómetros – micrómetros OD/ID de resolución 0.001 mm, micrómetros de profundidad y calibradores de agujero para verificaciones durante el proceso.
- Inspección de primera pieza (FAIR / AS9102) – informe dimensional completo de la primera pieza antes del ciclo de producción.
- Verificaciones durante el proceso – diámetro, redondez y acabado superficial medidos en intervalos definidos durante el ciclo.
- Informe de inspección final – informe digital con valores medidos, PDF de CMM y certificados de material/tratamiento térmico cuando se requiera.
Consideraciones de diseño (Consejos de DFM)
- Permitir un área de orificio central o identación central limpia – el trabajo entre centros requiere referencias consistentes para controlar la excentricidad.
- Proveer material en bruto para rectificado en características endurecidas – 0.2 mm a 0.4 mm por lado es una tolerancia segura para el rectificado de acabado de material pre-endurecido.
- Evitar ranuras profundas y estrechas – el ancho de la ranura debe ser ±3— el radio de la muela para permitir el perfilado y alcance.
- Usar radios en lugar de esquinas afiladas – 0.5 mm mín de alivio de esquina reduce la quemadura de la muela y la vibración.
- Especificar excentricidad a una referencia funcional, no a una superficie en bruto – vincular circularidad y concentricidad al mismo eje sobre el cual la pieza gira en el ensamblaje.
- Especificar acabado superficial por característica – asiento de rodamiento Ra 0.4 —m es diferente de un muñón no funcional a Ra 1.6 —m.
- Evitar paredes delgadas en la sujeción de rectificado – la distorsión bajo la presión de la muela puede controlarse mediante material, sujeción o estrategia de rectificado.
- Considere la secuencia de tratamiento térmico – rectifique después del tratamiento térmico cuando se deban lograr tanto la dureza final como la geometría.
- Agregue una zona de sujeción segura – proteja los diámetros terminados dejando un hombro sin mecanizar para el contacto del chuck o fixation.
- Distinga los diámetros de sellado frente a los de rodamiento – una superficie de sellado típicamente requiere un acabado y redondez más estrictos que un muñón no crítico.
Cómo obtener una cotización
Envíenos su archivo CAD 3D (STEP, IGES, X_T o nativo), plano 2D con GD&T, grado y condición del material (recocido vs. pre-endurecido), cantidad requerida, acabado superficial objetivo, tolerancias críticas y cualquier información de pieza de acoplamiento o ensamble. Devolvemos una revisión DFM enfocada en datums y allowance de material en bruto, un tiempo de entrega realista y un precio unitario desglosado por material en bruto, mecanizado, rectificado, inspección y acabado.
Flujo de Proceso y Secuencia de Manufactura
El rectificado cilíndrico típicamente es el último paso de mecanizado antes de la inspección y el envío. La secuencia siguiente es la ruta estándar desde el material en bruto recibido hasta una característica rectificada y certificada. Los sub-pasos se ajustan según la condición del material (recocido vs. pre-endurecido), el allowance de material en bruto y la prioridad de la característica indicada en el plano.
- Recepción y verificación del material – Las barras entrantes o blanks pre-mecanizados se verifican contra el MTC (certificado de prueba del molino) para grado, número de colada y condición. La dureza se verifica en una probeta de muestra o directamente en el material en bruto cuando falta el MTC.
- Pre-mecanizado (torneado / fresado) – El desbaste y acabado del diámetro exterior en un torno CNC dejan una tolerancia de material definida de 0.2–0.4 mm por lado para el rectificado de acabado, y 0.3–0.5 mm por lado para material endurecido o distorsionado. Los agujeros de centro (DIN 332 Forma R o AR) se mecanizan con broca o escariador para soportar el trabajo entre puntos.
- Alivio de tensiones (cuando corresponda) – Los componentes pre-endurecidos o fuertemente mecanizados reciben un alivio de tensiones sub-crítico (p. ej. 580–620 —– para acero aleado) antes del endurecimiento para reducir la distorsión en el tratamiento térmico.
- Tratamiento térmico – El endurecimiento total, cementación, nitruración o endurecimiento por inducción es realizado por un sub-proveedor calificado. La dureza, profundidad de capa y los requisitos metalúrgicos se validan en probetas o muestras testigo.
- Enderezado post-tratamiento térmico (cuando sea necesario) – Los ejes largos y delgados se verifican en cuanto a descentramiento; las piezas que exceden 0.05–0.1 mm TIR se prensan o enderezan por rotación para mantener el material en la muela consistente.
- Limpieza y preparación pre-rectificado – La cascarilla de óxido y la descarburización se eliminan mediante un ligero cilindrado o lijado con banda donde sea necesario; los agujeros de centro se vuelven a mecanizar o lapidar para restaurar referencias limpias.
- Configuración en el rectificadora cilíndrica – La pieza se monta entre puntos, en un mandril de 3 mordazas, o en un mandril/dispositivo según la característica. La muela se perfila al perfil requerido utilizando un diamante de un solo punto o un vestidor rotativo.
- Desbaste – Alta tasa específica de remoción de material (Q' > 8 mm?/mm—s) con una muela de óxido de aluminio o CBN de grano 60. Pasadas múltiples de resorte aseguran estabilidad térmica.
- Salida de chispa y rectificado fino – Velocidad y avance de muela más bajos (Q' 0.5–2 mm?/mm—s) con una muela de grano 80–120, terminando en el diámetro objetivo, redondez, cilindricidad y Ra.
- Rectificado de hombro / cara / cónico – El repasado de muela angular o una operación separada produce el alivio del hombro, la cara o el cono especificado en el plano.
- Rectificado de ID (cuando aplique) – Los diámetros internos se rectifican en una rectificadora de ID dedicada o en una rectificadora cilíndrica universal con un accesorio interno.
- Superacabado (cuando se especifique) – Una piedra de grano fino oscila bajo baja presión sobre la pieza para refinar Ra por debajo de 0.1 —m para superficies de rodamiento o sellado.
- Desbarbado y lavado – Desbarbado manual ligero o cepillo rotativo elimina rebabas, seguido de lavado acuoso y secado.
- Inspección final – Verificaciones dimensionales, geométricas y de acabado superficial contra el plano. Los trazados de CMM, Talyrond y Perthometer se archivan.
- Marcado, empaque y liberación – Marcado láser de número de pieza / lote, bolsa VCI anticorrosión, cartón acolchado con espuma y emisión de C of C.
Referencia de Propiedades del Material
Valores de referencia para materiales comúnmente acabados por rectificado cilíndrico. La resistencia a la tracción/fluencia y la dureza son típicas para la condición más frecuentemente rectificada; la maquinabilidad se referencia contra acero AISI 1212 a 100%.
Material | Densidad (g/cm?) | Resistencia a la Tracción (MPa) | Límite Elástico (MPa) | Dureza (HB) | Clasificación de maquinabilidad (%) |
|---|---|---|---|---|---|
Acero de bajo carbono 1018 (tal como se lamina) | 7.87 | 440 | 370 | 131 | 70 |
Acero de carbono medio 1045 (recocido) | 7.85 | 625 | 530 | 190 | 55 |
Acero aleado 4140 (Q&T 28–32 HRC) | 7.85 | 1020 | 900 | 290 | 50 |
Acero para rodamientos 52100 (de temple integral) | 7.81 | 2240 | 1900 | 650 (HV) | 35 (CBN recomendado) |
Acero de herramientas D2 (Q&T 58–60 HRC) | 7.70 | 1860 | 1650 | 620 (HV) | 25 (CBN únicamente) |
Acero de herramientas H13 (Q&T 50–52 HRC) | 7.80 | 1640 | 1380 | 530 | 40 |
Acero inoxidable 304 (recocido) | 8.00 | 620 | 290 | 180 | 45 |
Acero inoxidable 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 | 40 |
Acero nitrurado 4140 (capa 0.5 mm) | 7.85 | 1100 | 950 | 950 HV1 (capa) | 30 (CBN / cerámico) |
Inconel 718 (envejecido) | 8.19 | 1430 | 1180 | 460 | 12 (CBN / cerámico) |
Aluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Latón C360 (estado de suministro) | 8.50 | 510 | 380 | 130 | 100 |
Hierro fundido gris Clase 30 | 7.20 | 260 | — | 210 | 75 |
Factores determinantes del costo y del tiempo de entrega
El costo y el tiempo de entrega en el rectificado cilíndrico están dominados por la condición del material, la remoción de material y la cantidad de características que deben controlarse estrictamente. Las piezas endurecidas requieren cortes más finos y lentos con muelas CBN o cerámicas; los ejes largos y esbeltos necesitan apoyo entre centros; tolerancias geométricas estrictas añaden tiempo de inspección. Los números siguientes son típicos para producción de lotes pequeños a medianos en un entorno de taller de trabajo.
Escenario | Cantidad | Plazo de entrega típico | Principales impulsores de costos |
|---|---|---|---|
Prototipo de acero dulce, 1–5 piezas | 1–5 de descuento | 3–7 días laborables | Tiempo de configuración, sujeción de punto único, inspección CMM |
Carrera corta templada 4140, ±0.01 mm | 10–50 de descuento | 7–12 días hábiles | Cola de tratamiento térmico, preparación de muela CBN, programa de dressado |
Acero para rodamientos 52100, ±0.005 mm | 50–200 off | 2–3 weeks | Cert. tratamiento térmico, CMM, FAIR/AS9102, segregación |
Eje de producción, ±0.01 mm, 1000+ off | 1000–5000 off | 3–5 weeks | Tiempo de ciclo, vida de muela, medición en proceso, empaque |
Eje de Inconel 718, ±0.01 mm | 20–100 apagado | 3–5 weeks | Costo de muela CBN, baja MRR, contención de viruta, cert |
Rectificado de diámetro interior, manguito templado, ±0.005 mm | 10–50 apagado | 2–3 weeks | Configuración de manguito interior, mandril, Inspección con calibre de interiores |
Eje largo >600 mm, 4 muñones | 5–25 apagado | 2–4 weeks | Rectificadora de cama larga, apoyos fijos, Control de descentrado |
Aeroespacial, FAIR completo / AS9102 | cualquiera | +3–7 days vs estándar | Inspección de primera muestra, trazabilidad, informe FAI |
Defectos comunes y prevención
Defecto | Causa | Prevención |
|---|---|---|
Quemadura térmica (capa de revenido blanca o oscura) | Contacto excesivo de la muela, muela desafilada, flujo bajo de refrigerante o material con baja conductividad térmica | Use muela afilada, reduzca la avance de pasada, aumente las pasadas de desembalse, verifique la alineación de la boquilla de refrigerante, cambie a CBN en piezas templadas |
Vibración / ondulación en la superficie rectificada | Vibración regenerativa del sistema muela/pieza/regulador, centros sueltos, rodamientos de husillo desgastados | Equilibre la muela, repase de forma concéntrica, verifique la excentricidad del husillo, aumente la velocidad de trabajo, agregue amortiguación, verifique la calidad de los centros |
Cónica a lo largo de la longitud de la pieza | Eje del husillo de trabajo desalineado respecto a la muela, desalineación del cabezal/contrapunto, desgaste irregular en la cara de la muela | Realine la máquina a una barra de prueba, alinee el dressador a la mesa, refrente la rueda para compensar |
Redondez deficiente (forma lobulada u oval) | Puntos de centrado desgastados, pieza deformada por fuerza de sujeción, excentricidad del husillo, armónicos del regulador | Lapee o reemplace los puntos de centrado, cambie a un mandril de 4 mordazas con verificación de excentricidad, verifique la excentricidad total del husillo, alivie la tensión interna antes del acabado |
Carga de rueda (superficie vidriada, marcas de quemado) | Material blando de la pieza de trabajo que se esparce en los poros de la rueda, graduación incorrecta para el material, refrentado insuficiente | Use una rueda de estructura más abierta, cambie a una graduación más blanda, refrente con más frecuencia, considere un aglutinante diferente |
Picos de rugosidad superficial o desgarro | Refrigerante contaminado, pieza sucia, grano de rueda dañado, avance demasiado alto en última pasada | Filtrar y cambiar refrigerante, limpiar sujeción de trabajo, reavivar rueda, añadir pasada de descarga con avance reducido |
Deriva dimensional durante una corrida de producción | Desgaste de rueda, crecimiento térmico de husillo/pieza, aumento de temperatura del refrigerante, deriva de compensación del diamantador | Calibración periódica en proceso, compensación de reavivado, ambiente térmico estabilizado, ciclos automáticos de reavivado de rueda |
Deflexión de pieza de trabajo bajo presión de rueda | Pieza larga y esbelta, sujeción débil, fuerza radial excesiva durante el desbaste | Añadir apoyo fijo, reducir avance de desbaste, tomar pasadas ecualizadas desde ambos extremos, cambiar a material de mayor módulo |
Comparación con procesos relacionados
Aspecto | Rectificado Cilíndrico | Alternativa | Cuándo elegir |
|---|---|---|---|
Capacidad para materiales duros | Hasta 65 HRC con muelas CBN o cerámicas | Torneado en duro: hasta 62 HRC con herramientas de PCBN | Seleccione rectificado para diámetros endurecidos por debajo de ±0.01 mm, redondez ajustada y acabado por debajo de 0.4 —m Ra |
Rendimiento | Más lento por pieza, pero consistente y estable en producciones largas | Torneado duro: MRR más alto, tiempo de ciclo más rápido | Seleccione rectificado cuando la cantidad de piezas es media, o cuando el grado de acabado/IT debe combinarse con control de forma |
Geometría de la pieza | Ejes escalonados, hombros, conicidades, diámetros internos, ranuras de cuña en acabado | Rectificado sin centros: solo cilindros rectos simples | Elija cilíndrico para piezas con características, características concéntricas o diámetros internos |
Integridad superficial | Tensión residual compresiva, bajo daño metalúrgico cuando los parámetros están controlados | Torneado duro: posible tensión residual de tracción y capa blanca | Elija rectificado para ejes solicitados a fatiga, rodamientos y componentes rotativos |
Sujeción de pieza de trabajo | Entre centros, mordaza o mandril — datums definidos | Sin centros: cuchilla de apoyo de pieza, sin datum definido | Elija cilíndrico cuando la concentricidad / radialidad respecto a una referencia específica sea crítica |
Embalaje, Envío y Documentación
Las características mecanizadas están protegidas contra daños durante el transporte y contra corrosión interna. El esquema de embalaje escala según el tamaño de la pieza, la sensibilidad de la superficie y el destino. Los documentos estándar acompañan cada envío, con documentación aeroespacial y médica emitida bajo solicitud.
- Envoltura primaria – Papel o bolsa VCI (inhibidor volátil de corrosión) anticorrosión para partes ferrosas; bolsa de polietileno de grado sala limpia para partes mecanizadas médicas y de semiconductores.
- Separación de piezas – Bolsas de espuma, cavidades mecanizadas individualmente o divisores de cartón corrugado evitan que los diámetros entren en contacto entre sí.
- Cartón exterior – Corrugado de doble pared con protectores de borde; caja de madera contrachapada personalizada para ejes más largos que 600 mm o cualquier ensamblaje superior a 25 kg.
- Indicadores de impacto e inclinación – Incluidos en envíos aeroespaciales, médicos y de alto valor para evidencia de manipulación.
- Etiquetado – Cada bolsa o partición etiquetada con número de parte, lote y cantidad; cartón exterior marcado con peso bruto, dimensiones y código HS.
- Opciones de envío – Carga estándar, transporte aéreo urgente y consolidación internacional DDP/DAP. Entrega manual para repuestos críticos bajo solicitud.
- Documentos estándar – Certificado de conformidad (C of C) con referencia de dibujo y revisión.
- Certificado de material – Certificado de ensayo de molino (MTC) o certificado de inspección 3.1/ 3.2 según EN 10204.
- Certificado de tratamiento térmico – Informe de ciclo de horno, dureza y profundidad de capa cuando el tratamiento térmico está incluido.
- Informe de primera artículo – FAIR AS9102 o informe dimensional equivalente por MMC para la primera pieza de producción.
- Informe de inspección en proceso / final – PDF digital con dimensiones medidas, trazas de redondez/cilindricidad y valores de acabado superficial.
- Trazabilidad – Número de colada, lote y sellos del operador retenidos en el traveler digital durante al menos 7 años (aeroespacial/médico: 30 años).
La referencia rotacional
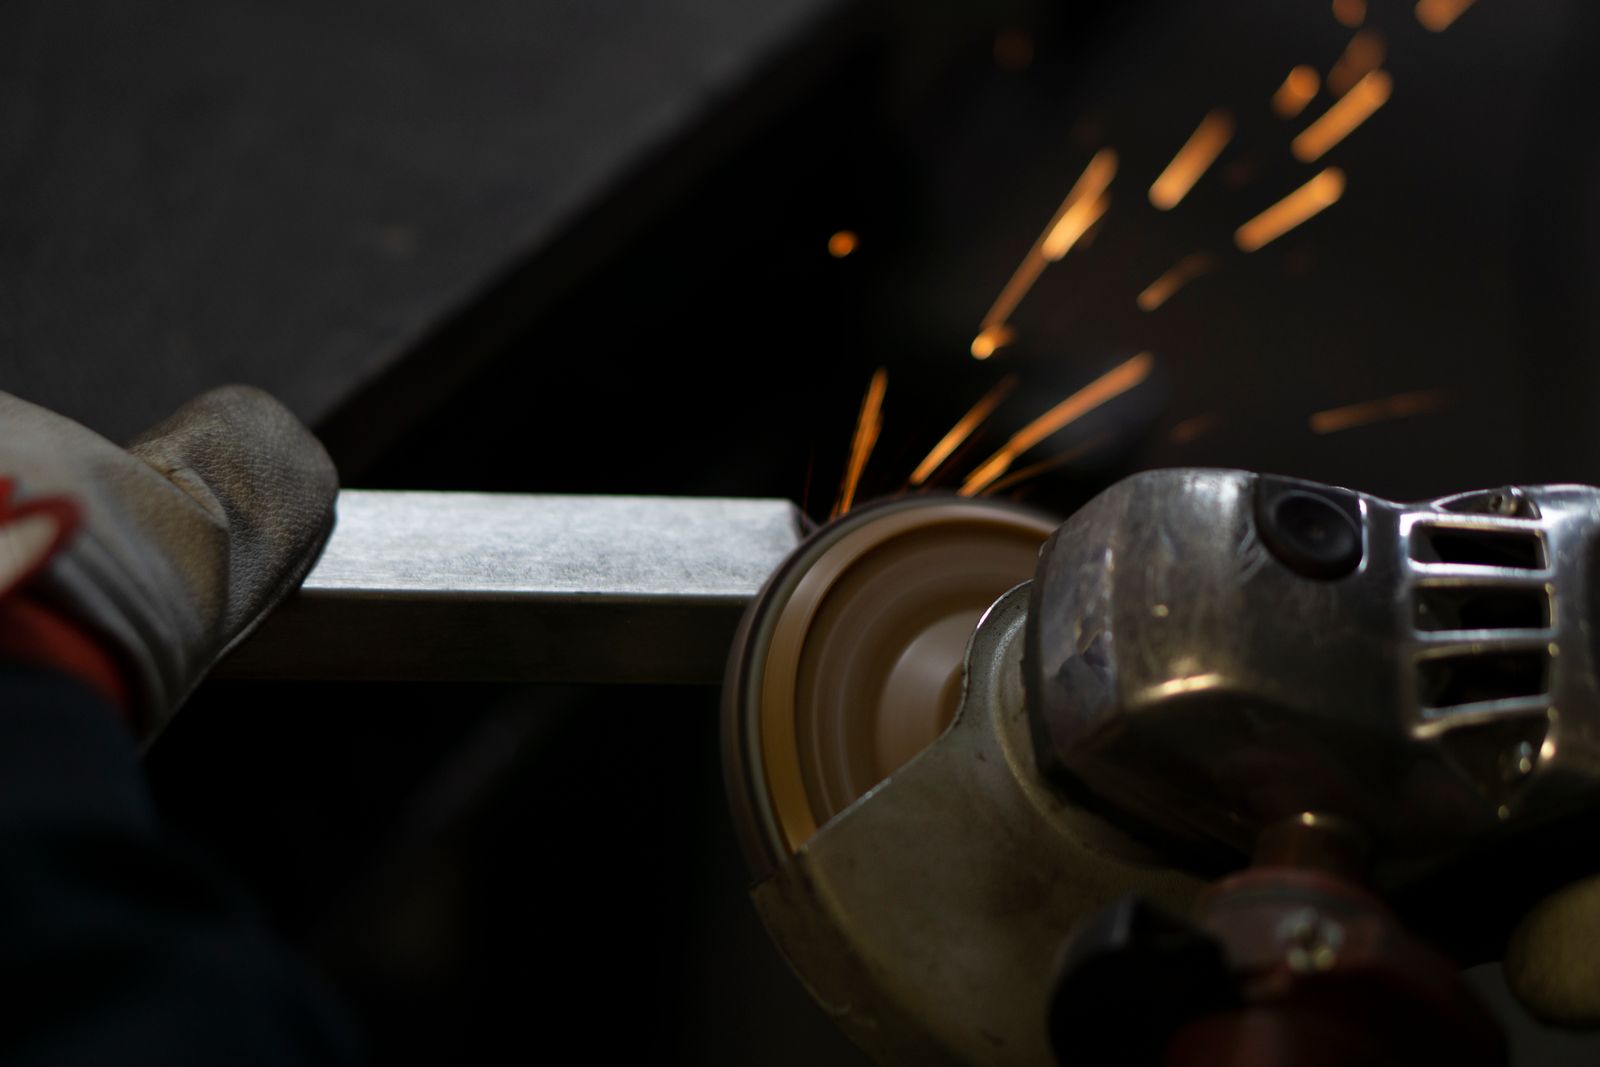
El rectificado cilíndrico refina los diámetros exteriores o interiores redondos al presentar una rueda abrasiva a una pieza de trabajo giratoria. A menudo se selecciona para ejes, muñones, agujeros, conos y otras características rotacionales donde el tamaño, redondez, descentramiento o condición de superficie es más crítico de lo que el mecanizado en bruto solo puede proporcionar de manera confiable.
Familias de características
Las características adecuadas incluyen muñones de rodamientos, diámetros de sellado, asientos cónicos, ejes de ajuste cercano, agujeros de precisión, carretes de válvulas, superficies de rodillos y diámetros escalonados concéntricos.
Resultado funcional | Lo que el dibujo debe identificar |
|---|---|
Ajuste / movimiento / sellado | Defina el eje funcional e indique el diámetro, longitud, descentramiento, concentricidad, conicidad, acabado superficial y componente de acoplamiento cuando sea relevante. Proporcione centros, tolerancia de sujeción o una zona de sujeción segura si el diseño de la pieza lo requiere. |
Contexto de la pieza | Los componentes típicos incluyen ejes, husillos, rodillos, piezas hidráulicas, manguitos de precisión, componentes del sistema de transmisión, piezas de calibre y utillaje posterior al tratamiento térmico. |
Estrategia de diámetro, conicidad y hombro
El recorrido comienza localizando el componente entre centros, un chuck o un útil respecto a su eje funcional. La muela se rectifica, el trabajo se desbasta hacia la medida, y se planifican pasadas de acabado para lograr el diámetro requerido, condición superficial y relación con hombros o características adyacentes.
Antes del rectificado | Durante el rectificado | Después del rectificado |
|---|---|---|
Sobrematerial, datums, apoyo estable | Condición de la muela, calor, pasadas, refrigerante, verificaciones de geometría | Desbastar, proteger, inspeccionar, embalar |
RIESGO DEL PROCESO: El calor, las secciones delgadas, las superficies interrumpidas y el soporte inestable pueden ser tan importantes como la dimensión nominal.
Solicitud de cotización lista para inspección
Suministro | Por qué es importante |
|---|---|
Esquema de datum y geometría crítica | Conecta la superficie final con la referencia funcional de la pieza. |
Información de pieza de acoplamiento o ajuste | Permite que el plan de proceso se centre en la interfaz que realmente controla el rendimiento. |
Expectativa de superficie y borde | Evita tratar los requisitos cosméticos y funcionales como la misma cosa. |
Opciones de acabado superficial
- Rectificado en bruto – 0.4 —m Ra típico en acero, 0.2 —m Ra en aceros para rodamientos templados.
- Rectificado fino / superacabado – hasta 0.05 —m Ra para superficies de sellado o rodamiento.
- Granallado (perlas de vidrio / óxido de aluminio) – aspecto mate uniforme sin cambio dimensional.
- Pasivado – ASTM A967 / A380 en aceros inoxidables después del rectificado.
- Negro de óxido – MIL-DTL-13924D Clase 1 o 4 sobre superficie rectificada.
- Electroplating – cromo duro, níquel químico o cromo decorativo aplicado antes o después del rectificado de acabado.
- Anodizado duro (Tipo II / Tipo III) – para ejes y casquillos de aluminio.
- Recubrimiento en polvo y pintura líquida – con enmascaramiento de diámetros de precisión y asientos de rodamientos.
- Pulido – acabado espejo en características decorativas de acero inoxidable o aluminio.
- Marcado láser – números de parte, datums o trazabilidad en hombros o caras alejados del diámetro rectificado.
¿Debo rectificar antes o después del tratamiento térmico?
Para tolerancias ajustadas y superficies endurecidas, rectifique después del tratamiento térmico. El torneado duro seguido de rectificado de acabado también es común para piezas de alto volumen donde el tiempo de ciclo es importante.
¿Qué acabado superficial puede alcanzar?
El rectificado cilíndrico estándar alcanza 0.2–0.4 —m Ra en acero. Con pasadas de superacabado o rectificado fino, 0.05–0.1 —m Ra es alcanzable en superficies de rodamientos y sellado.
¿Proporcionan informes de inspección?
Sí. Se incluye un informe de inspección estándar con dimensiones medidas y acabado superficial, y los informes completos de CMM / FAIR (AS9102) están disponibles bajo solicitud.
Estándares y Certificaciones de la Industria
- ISO 9001:2015 – Línea base del sistema de gestión de calidad; estándar para clientes industriales generales.
- AS9100D – QMS aeroespacial requerido para árboles críticos para el vuelo, pasadores de tren de aterrizaje y varillas de actuador.
- ISO 13485:2016 – QMS de dispositivos médicos para árboles de instrumentos quirúrgicos, mangos ortopédicos y blanks dentales.
- IATF 16949 – QMS automotriz para componentes de transmisión, dirección y transmisión final.
- NADCAP AC7110 / AC7112 – Acreditación de proceso especial para tratamiento térmico y mejora de superficie utilizado en piezas templadas antes del rectificado.
- RoHS & REACH – Cumplimiento para mercados europeos; restringe ciertas sustancias en cualquier recubrimiento o acabado aplicado después del rectificado.
- ITAR – Requerido para artículos de defensa y partes controladas; restringe el flujo de datos y la trazabilidad.
- ISO 2768-1 / ISO 2768-2 – Tolerancia general (mediano / fino) para dimensiones sin tolerancia en planos.
- ASME Y14.5-2018 – GD&T símbolo y conjunto de reglas aplicado a datums, desalineación y especificaciones de perfil.
- ISO 5459 – Datums y sistemas de datums referenciados en informes de inspección.
- ASME B89.1.5 / ISO 230 – Pruebas de aceptación y reproducibilidad para máquinas-herramienta utilizadas en calificación.
- ISO 10360 – Prueba de aceptación para CMM utilizada para verificar características rectificadas.
- SAE AS9102 – Formato de informe de inspección de primera pieza para la industria aeroespacial.
Capacidades Relacionadas y Servicios Cruzados
El rectificado cilíndrico rara vez es el único proceso en un eje o manguito de precisión. Las siguientes capacidades se combinan con el rectificado cilíndrico en la misma pieza, el mismo lote o el mismo acuerdo de suministro. Combinarlas en una sola PO reduce el manejo, el transporte y el tiempo de inspección.
- Torneado CNC (desbaste OD / pre-rectificado) – Preparación de material en bruto para pre-rectificado en tornos con herramientas vivas, dejando una tolerancia de material definida para las características de rectificado de acabado.
- Torneado duro (pre-rectificado para piezas endurecidas) – Las herramientas de PCBN eliminan 80–95% del material antes del rectificado, reduciendo el tiempo de ciclo en ejes tratados térmicamente.
- Rectificado de superficies – Proceso complementario para hombros, caras y datums de referencia planos en el mismo eje o alojamiento.
- Rectificado sin centros – Utilizado cuando el mismo lote incluye pasadores o varillas de alto volumen con diámetro simple que no requieren trabajo entre centros.
- Rectificado ID – Diámetros internos y agujeros en la misma pieza que las características rectificadas OD.
- Superacabado / bruñido – Refinación final de superficie para superficies de sellado y rodamiento por debajo de 0.1 —m Ra.
- Lapidado – Lapidado manual o mecánico de pasadores de calibración, anillos maestros y diámetros de referencia después del rectificado cilíndrico.
- Tratamiento térmico – Temple de penetración, temple por inducción, nitruración y cementación coordinados con la secuencia de rectificado.
- EDM por hilo y por penetración – Formado previo al rectificado de ranuras, Chaveteros y características complejas que serían difíciles de rectificar in situ.
- Cromado duro / niquelado químico – Aplicado antes o después del rectificado de acabado dependiendo de la acumulación de tolerancias.
- Pasivado, óxido negro y anodizado – Conversión superficial en piezas rectificadas de acero inoxidable, carbono y aluminio.
- Inspección con CMM, Talyrond y Perthometer – Datos de metrología verificados unidos al certificado de calibración.
- Ingeniería inversa y coincidencia de muestras – Recrear una característica mecanizada a partir de una pieza gastada o muestra.
- Mancales de rodamientos
- Diámetros de sellado
- Asientos cónicos
- Husillos y componentes de transmisión
- Piezas de calibración
Industrias y aplicaciones
- Automoción – árboles de transmisión, árboles piñón, distribuidores de válvulas, rotores de bomba, componentes de dirección.
- Aeroespacial – varillas de accionamiento, pasadores de tren de aterrizaje, carretes hidráulicos, componentes de riel de flaps.
- Médico – ejes de instrumentos quirúrgicos, mangos de instrumentos ortopédicos, blanks de fresas dentales.
- Hidráulica y potencia fluida – varillas de pistón, camisas de cilindro, carretes de válvula, ejes de bomba.
- Transmisión de potencia – muñones de rodamiento, ejes de engranaje, ejes de motor, espaciadores de caja de cambios.
- Maquinaria industrial – rodillos, ejes locos, postes de guía, husillos de máquina herramienta.
- Energía – ejes de turbina, componentes de generador, piezas de fondo de pozo de petróleo y gas.
- Semiconductores / metrología – pasadores de calibrador de precisión, manguitos de localización, herrajes de calibración.
—
—

