

Często zadawane pytania
Jaki jest typowy naddatek obróbkowy przy szlifowaniu walcowym?
Dla części wstępnie obrobionych lub wstępnie obrabianych cieplnie, 0.2–0.4 mm na stronę jest typowe. Hartowana stal narzędziowa lub łożyskowa może wymagać 0.3–0.5 mm na stronę, tak aby ściernica mogła skorygować odkształcenie i odwęglenie.
Czy szlifowanie walcowe może osiągnąć ±0.0025 mm na średnicy?
Tak, na wybranych elementach z precyzyjną szlifierką walcową, prawidłowym przystosowaniem ściernicy i stabilnym mocowaniem części. Jest to zazwyczaj zarezerwowane dla gniazd łożyskowych, cech mierniczych i średnic referencyjnych, a nie dla całej części.
Jaka jest różnica między szlifowaniem walcowym a bezośrodkowym?
Szlifowanie cylindryczne utrzymuje przedmiot obrabiany na kłach lub w uchwycie, dzięki czemu 'jest odpowiednie do części z określoną osią, barkami, stożkami i średnicami wewnętrznymi. Szlifowanie bezuchwytowe przesuwa przedmiot obrabiany między kołem regulacyjnym a szlifierskim i jest najlepsze do wysokonakładowej produkcji małych elementów cylindrycznych bez barków.
Kontrolowana cecha | Okrągłość, bicie i wykończenie powierzchni na powierzchniach obrotowych |
|---|---|
Typowe przedmioty obrabiane | Wały, wrzeciona, rolki, tuleje i precyzyjne otwory |
Metoda mocowania | Kły, uchwyt lub przyrząd wyrównany do osi funkcjonalnej |
Przegląd źródła | Oś funkcyjna plus plan kontrolny dla okrągłości i biczenia |
Kontakt ściernicy i ciepło
Należy rozważyć hartowaną stal, stal stopową, stal nierdzewną, stal narzędziową, żeliwo oraz wybrane metale nieżelazne. Twardość materiału, dobór ściernicy, sztywność oraz kontrola chłodziwa wpływają na osiągalny rezultat.
Wykończenie i zabezpieczenie
Chronić precyzyjne średnice podczas obsługi i późniejszej obróbki wykończającej. Jeśli wymagane są powłoki, należy określić, czy są nakładane przed szlifowaniem, czy wymagają kontrolowanego szlifowania po nałożeniu powłoki.
Pytanie | Powód do rozwiązania przed wydaniem |
|---|---|
Czy część jest obrabiana cieplnie? | Stan materiału może wpływać na wybór tarczy, naddatek obróbkowy i ryzyko odkształcenia. |
Jaki stan krawędzi jest dopuszczalny? | Krawędzie funkcjonalne, powierzchnie wykończeniowe i powierzchnie montażowe mogą wymagać różnych instrukcji usuwania zadziorów. |
Sprawdzanie okrągłości i biczenia
Priorytety kontroli zazwyczaj obejmują średnicę, okrągłość, cylindryczność, stożkowość, biczenie, położenie barku, wykończenie powierzchni oraz dopasowanie do współpracującego łożyska, uszczelnienia lub otworu.
Kluczowe parametry procesu
Parametr | Typowa wartość |
|---|---|
Tolerancja średnicy | Standard ±0.005 mm do ±0.025 mm, ±0.0025 mm na życzenie |
Okrągłość | 0.001 mm do 0.003 mm (w zależności od średnicy i materiału) |
Walcowatość | 0.003 mm do 0.008 mm na całej długości elementu |
Bicie względem osi odniesienia | 0.002 mm do 0.005 mm TIR |
Wykończenie powierzchni Ra | 0.2 —m do 0.8 —m (8 do 32 —in) |
Maksymalna średnica części (OD) | Do 320 mm (większe na życzenie) |
Maksymalna średnica części (ID) | Do 200 mm otwór |
Maksymalna długość szlifowania | Do 1000 mm między wrzecionami |
Minimalna długość cechy | ramię lub powierzchnia czołowa 1 mm |
Zakres wielkości partii | prototyp 1 do 5000+ sztuk produkcyjnych |
Standardowy czas realizacji | 5–10 dni roboczych na prototypy, 2–4 weeks na produkcję |
Akceptowane formaty plików | STEP, IGES, X_T, DWG/DXF, rysunek PDF |
Typowa maszyna | Studer S33, Studer S31, Okamoto ACC, Shigiya GPS, szlifierki walcowe OD/ID z dresserami osi C |
Materiały, które obrabiamy
- Stopy hartowane – 4140, 4340, 8620 (hartowane na wskroś do 28–62 HRC).
- Stale łożyskowe i narzędziowe – 52100 (SUJ2), A2, D2, H13, S7, M2, SKD11, SKD61.
- Stale nierdzewne – 304, 316, 410, 420, 17-4 PH, 15-5 PH (wyżarzone lub H900–H1150).
- Stale węglowe i konstrukcyjne – 1018, 1045, A36, S355.
- Stale do nawęglania – wykańczanie przed i po szlifowaniu powierzchni nawęglonych lub azotowanych.
- Żeliwo – żeliwo szare, żeliwo ciągliwe (sferoidalne), CGI.
- Stopy metali nieżelaznych – aluminium 6061/7075, mosiądz C360, miedź C110, brąz C932.
- Stal narzędziowa i szybkościowa – AISI M2, M4, T1, ASP2060.
- Stopy nadstopowe – Inconel 625/718, Hastelloy, Monel 400 (z kołami CBN).
- Twardy chrom i powierzchnie azotowane – wykończeniowe szlifowanie po chromowaniu lub azotowaniu.
Tolerancje standardowe i osiągalna dokładność
Szlifowanie walcowe jest procesem wykończeniowym, dlatego tolerancje są zazwyczaj węższe niż przy toczeniu lub frezowaniu. Poniższe wartości są realistycznymi wartościami na produkcyjnych szlifierkach walcowych i zależą od sztywności części, doboru koła i stanu materiału.
- ±0.025 mm ogólna tolerancja szlifowania walcowego (domyślna).
- ±0.010 mm precyzyjne szlifowanie walcowe utwardzonych stali łożyskowych i narzędziowych.
- ±0.0025 mm ultra-precyzja wybranych cech z procesem weryfikowanym przez CMM.
- ISO 2768-m jako domyślna tolerancja ogólna, ISO 2768-f dla węższych wymagań.
- Okrągłość 0.001 mm osiągalna na wałkach utwardzonych o małej średnicy.
- Cylindryczność 0.003 mm na 100 mm typowej długości.
- Bicie 0.002 mm do 0.005 mm TIR do bazy funkcionalnej.
Kontrola jakości i badania
Wszystkie cechy szlifowane walcowo są mierzone względem bazy funkcionalnej rysunku's. Typowy zakres kontroli obejmuje:
- CMM (Zeiss, Hexagon, Mitutoyo) – pełna weryfikacja GD&T obejmująca okrągłość, walcowatość, współśrodkowość, bicie oraz profil.
- Tester okrągłości/kształtu – Taylor Hobson Talyrond lub odpowiednik do pomiaru okrągłości, walcowatości i analizy harmonicznej.
- Tester chropowatości powierzchni – Mitutoyo SJ-210 lub Mahr Pocket Surf do pomiaru Ra, Rz i profilu.
- Tester twardości – Rockwell, Vickers lub Brinell do powierzchni hartowanych w całości i powierzchniowo.
- Suwmiarki i mikrometry – mikrometry zewnętrzne/wewnętrzne o rozdzielczości 0.001 mm, mikrometry głębokościowe oraz czujniki otworów do kontroli w trakcie procesu.
- Kontrola pierwszego egzemplarza (FAIR / AS9102) – pełny raport wymiarowy pierwszego wyrobu przed uruchomieniem produkcji.
- Kontrola w trakcie procesu – średnica, okrągłość i wykończenie powierzchni mierzone w określonych odstępach podczas produkcji.
- Końcowy raport kontroli – cyfrowy raport z wartościami pomiarowymi, plik PDF z CMM oraz certyfikaty materiałowe/hartowania w razie potrzeby.
Zagadnienia projektowe (wskazówki DFM)
- Zapewnij czysty otwór centralny lub wgłębienie centralne – praca między centrami wymaga spójnych baz do kontroli bicia.
- Zapewnij naddatek na szlifowanie utwardzonych powierzchni – 0.2 mm do 0.4 mm na stronę jest bezpiecznym naddatkiem na wykończeniowe szlifowanie wstępnie utwardzonego materiału.
- Unikaj głębokich wąskich rowków – szerokość rowka powinna wynosić ±3 — promień koła szlifierskiego, aby umożliwić obróbkę i sięgnięcie.
- Stosuj promienie zamiast ostrych naroży – 0.5 mm min. odciążenie naroża zmniejsza przypalenie koła i drgania.
- Określ bicie względem funkcjonalnej bazy, nie powierzchni materiału – powiąż okrągłość i współśrodkowość z tą samą osią, wokół której część obraca się podczas montażu.
- Określ chropowatość powierzchni dla każdego elementu – gniazdo łożyska Ra 0.4 —m różni się od niemieszanego czopa przy Ra 1.6 —m.
- Unikaj cienkich ścianek w moczeniach szlifierskich – odkształcenie pod naciskiem koła można kontrolować poprzez dobór materiału, sposób mocowania lub strategię szlifowania.
- Rozważ sekwencję obróbki cieplnej – szlifuj po obróbce cieplnej, gdy trzeba osiągnąć zarówno końcową twardość, jak i geometrię.
- Dodaj bezpieczną strefę mocowania – chroń wykończone średnice, pozostawiając nieobrobiony bark do kontaktu z uchwytem lub oprawą.
- Rozróżniaj średnice uszczelniające i łożyskowe – powierzchnia uszczelnienia zazwyczaj wymaga wykończenia i okrągłości o węższych tolerancjach niż zwykły czop.
Jak uzyskać wycenę
Wyślij nam plik CAD 3D (STEP, IGES, X_T lub natywny), rysunek 2D z GD&T, gatunek i stan materiału (wyżarzony lub wstępnie utwardzony), wymaganą ilość, docelową chropowatość powierzchni, krytyczne tolerancje oraz informacje o częściach lub zespołach współpracujących. Otrzymasz przegląd DFM skoncentrowany na bazach pomiarowych i naddatku na obróbkę, realny termin realizacji oraz cenę jednostkową z podziałem na surowiec, obróbkę skrawaniem, szlifowanie, kontrolę i wykończenie.
Przepływ procesu i sekwencja produkcji
Szlifowanie walcowe jest zazwyczaj ostatnim etapem obróbki skrawaniem przed kontrolą i wysyłką. Poniższa sekwencja to standardowa droga od przyjętego wsadu do certyfikowanego, oszlifowanego elementu. Podetapy są dostosowywane do stanu materiału (wyżarzony lub wstępnie utwardzony), naddatku na obróbkę oraz priorytetu cechy wskazanego na rysunku.
- Odbiór i weryfikacja materiału – dostarczone pręty lub wstępnie obrobione blanki są sprawdzane w oparciu o MTC (certyfikat badania fabrycznego) pod kątem gatunku, numeru partii cieplnej i stanu. Twardość jest weryfikowana na próbce kontrolnej lub bezpośrednio na materiale, gdy brak jest MTC.
- Wstępna obróbka skrawaniem (toczenie / frezowanie) – Wstępne i wykańczające toczenie na tokarce CNC pozostawia zdefiniowany naddatek obróbkowy wynoszący 0.2–0.4 mm na stronę do szlifowania wykańczającego oraz 0.3–0.5 mm na stronę dla utwardzonego lub odkształconego materiału. Otwory centrujące (DIN 332 Forma R lub AR) są wiercone lub rozwiercane w celu podparcia obróbki między center.
- Relaksacja naprężeń (w stosownych przypadkach) – Wstępnie utwardzone lub intensywnie obrabiane elementy poddaje się podkrytycznej relaksacji naprężeń (np. 580–620 —– dla stali stopowej) przed utwardzeniem w celu zmniejszenia odkształceń w obróbce cieplnej.
- Obróbka cieplna – Hartowanie w całym przekroju, nawęglanie, azotowanie lub hartowanie indukcyjne jest wykonywane przez wykwalifikowanego poddostawcę. Twardość, głębokość warstwy węglikowej oraz wymagania metalurgiczne są weryfikowane na próbkach kontrolnych.
- Prostowanie po obróbce cieplnej (w razie potrzeby) – Długie smukłe wały są sprawdzane pod kątem bicia; elementy przekraczające 0.05–0.1 mm TIR są prostowane przez prasowanie lub prostowanie obrotowe w celu zachowania równomiernego naddatku na ściernicy.
- Czyszczenie i przygotowanie do szlifowania – Zgorzelina i odwęglanie są usuwane przez lekkie toczenie cylindryczne lub szlifowanie paskiem w razie potrzeby; otwory centrujące są ponownie przecinane lub docierane w celu przywrócenia czystych powierzchni bazowych.
- Ustawienie na szlifierce cylindrycznej – Element jest mocowany między center, w uchwycie 3-szczękowym lub na trzpieniu/mocowaniu w zależności od charakterystyki. Ściernica jest profilowana do wymaganego kształtu za pomocą diamentu jednopunktowego lub profilatora obrotowego.
- Szlifowanie zgrubne – Wysoka jednostkowa intensywność usuwania materiału (Q' > 8 mm?/mm—s) za pomocą ściernicy z tlenku glinu lub CBN o ziarnistości 60. Wiele przejść roboczych zapewnia stabilność termiczną.
- Wybieg i szlifowanie wykańczające – Niższa prędkość i posuw ściernicy (Q' 0.5–2 mm?/mm—s) z ściernicą o ziarnistości 80–120, wykańczanie do docelowej średnicy, okrągłości, walcowości i Ra.
- Szlifowanie powierzchni czołowych/kątowych/stożkowych – Szlifowanie kątowe ściernicy lub oddzielna operacja tworzy zbieżność powierzchni czołowej, powierzchnię czołową lub stożek określony na rysunku.
- Szlifowanie wewnętrzne (jeśli dotyczy) – Średnice wewnętrzne są szlifowane na dedykowanej szlifierce do otworów lub na uniwersalnej szlifierce walcowej z przystawką wewnętrzną.
- Superwykończenie (jeśli określono) – Drobnoziarnisty kamień oscyluje pod niskim ciśnieniem na części, aby uzyskać Ra poniżej 0.1 μm dla powierzchni łożyskowych lub uszczelniających.
- Obrona krawędzi i mycie – Lekka obróbka ręczna lub szczotką rotacyjną usuwa zadziory, a następnie mycie wodne i suszenie.
- Kontrola końcowa – Sprawdzenia wymiarowe, geometryczne i wykończenia powierzchni zgodnie z rysunkiem. Ślady CMM, Talyrond i Perthometer są archiwizowane.
- Znakowanie, pakowanie i wydanie – Znakowanie laserowe numeru części/partii, worek antykorozyjny VCI, karton z wyściółką piankową i wystawienie świadectwa jakości.
Właściwości materiałów
Wartości referencyjne dla materiałów commonly wykańczanych przez szlifowanie walcowe. Wytrzymałość na rozciąganie/plastyczność i twardość są typowe dla stanu najczęściej szlifowanego; skrawalność jest porównywana ze stalą AISI 1212 przy 100%.
Materiał | Gęstość (g/cm?) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Twardość (HB) | Ocena skrawalności (%) |
|---|---|---|---|---|---|
Niskowęglowa stal 1018 (walcowana na gorąco) | 7.87 | 440 | 370 | 131 | 70 |
Średniowęglowa stal 1045 (wyżarzana) | 7.85 | 625 | 530 | 190 | 55 |
Stal stopowa 4140 (Q&T 28–32 HRC) | 7.85 | 1020 | 900 | 290 | 50 |
Stal łożyskowa 52100 (hartowana przelotowo) | 7.81 | 2240 | 1900 | 650 (HV) | 35 (zalecany CBN) |
Stal narzędziowa D2 (Q&T 58–60 HRC) | 7.70 | 1860 | 1650 | 620 (HV) | 25 (tylko CBN) |
Stal narzędziowa H13 (Q&T 50–52 HRC) | 7.80 | 1640 | 1380 | 530 | 40 |
Nierdzewna 304 (wyżarzana) | 8.00 | 620 | 290 | 180 | 45 |
Nierdzewna 17-4 PH (H900) | 7.78 | 1380 | 1280 | 420 | 40 |
Azotowana 4140 (przypowierzchniowa 0.5 mm) | 7.85 | 1100 | 950 | 950 HV1 (przypowierzchniowa) | 30 (CBN / ceramiczna) |
Inconel 718 (starzony) | 8.19 | 1430 | 1180 | 460 | 12 (CBN / ceramiczna) |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 180 |
Mosiądz C360 (surowy) | 8.50 | 510 | 380 | 130 | 100 |
Żeliwo szare Klasa 30 | 7.20 | 260 | — | 210 | 75 |
Czynniki kosztów i czasu realizacji
Koszt i czas realizacji w szlifowaniu okrągłym są zdominowane przez stan materiału, wielkość naddatku obróbkowego oraz liczbę cech wymagających ścisłej kontroli. Hartowane części wymagają drobniejszych, wolniejszych skrawów z użyciem ściernic CBN lub ceramicznych; długie smukłe wały wymagają podparcia międzycentrowego; ścisłe wymagania GD&T zwiększają czas kontroli. Podane wartości są typowe dla produkcji małych i średnich serii w warunkach warsztatowych.
Scenariusz | Ilość | Typowy czas realizacji | Główne czynniki kosztotwórcze |
|---|---|---|---|
1–5 sztuk prototypu ze stali miękkiej | 1–5 sztuk | 3–7 dni roboczych | Czas przezbrojenia, mocowanie w jednym punkcie, kontrola na CMM |
Utwardzony 4140 krótki nakład, ±0.01 mm | 10–50 sztuk | 7–12 dni roboczych | Kolejka obróbki cieplnej, przygotowanie ściernicy CBN, program dressingu |
Stal łożyskowa 52100, ±0.005 mm | 50–200 do usunięcia | 2–3 weeks | Certyfikat obróbki cieplnej, CMM, FAIR/AS9102, segregacja |
Wał produkcyjny, ±0.01 mm, 1000+ do usunięcia | 1000–5000 do usunięcia | 3–5 weeks | Czas cyklu, żywotność ściernicy, kontrola w procesie, pakowanie |
wał Inconel 718, ±0.01 mm | Zdejmij 20–100 | 3–5 weeks | Koszt tarczy CBN, niski MRR, zatrzymywanie wiórów, certyfikat |
Szlifowanie otworowe, utwardzona tuleja, ±0.005 mm | Zdejmij 10–50 | 2–3 weeks | Ustawienie uchwytu wewnętrznego, trzpień, kontrola szczelinomierzem |
Długi wał >600 mm, 4 czopy | Zdejmij 5–25 | 2–4 weeks | Szlifierka długostołowa, podpory ustalające, kontrola bicia |
Lotnictwo, pełny FAIR / AS9102 | dowolny | +3–7 days vs standard | Kontrola pierwszego artykułu, identyfikowalność, raport FAI |
Typowe wady i zapobieganie
Wada | Przyczyna | Zapobieganie |
|---|---|---|
Oparzenie termiczne (biała lub ciemna warstwa ponownie zahartowana) | Nadmierny kontakt z kołem, stępione koło, niski przepływ chłodziwa lub materiał o niskiej przewodności cieplnej | Używaj ostrego koła, zmniejsz posuw, zwiększ liczbę przejść wybiegowych, sprawdź wyrównanie dyszy chłodziwa, przełącz na CBN do hartowanych części |
Drgania / falistość na szlifowanej powierzchni | Drgania regeneracyjne z układu koło/część/regulator, luźne centra, zużyte łożyska wrzeciona | Wyważ koło, dressuj koncentrycznie, sprawdź bicie wrzeciona, zwiększ prędkość obróbki, dodaj tłumienie, sprawdź jakość centrów |
Stożkowatość wzdłuż długości części | Niewspółosiowość osi wrzeciona roboczego do koła, niewyrównanie konika/uchwytu, nierównomierne zużycie na powierzchni koła | Wyrównaj maszynę do belki testowej, wyrównaj nakładarkę do stołu, nałóż ściernicę w celu kompensacji |
Zła okrągłość (kształt wielopłatowy lub owalny) | Centra zużyte, przedmiot odkształcony przez siłę mocowania, bicie wrzeciona, harmoniczne od regulatora | Docierz lub wymień centra, przełącz na uchwyt 4-szczękowy z kontrolą bicia, sprawdź TIR wrzeciona, usuń naprężenia wewnętrzne przed wykończeniem |
Zatykanie ściernicy (polerowana powierzchnia, ślady przypaleń) | Miękki materiał obrabiany wcierany w pory ściernicy, niewłaściwy gatunek dla materiału, niewystarczające nakładanie | Użyj ściernicy o bardziej otwartej strukturze, przełącz na miększy gatunek, nakładaj częściej, rozważ inne spoiwo |
Piki chropowatości powierzchni lub rozrywanie | Zanieczyszczony płyn chłodzący, brudna część, uszkodzone ziarno ściernicy, posuw zbyt wysoki w ostatnim przejściu | Filtruj i wymień płyn chłodzący, oczyść mocowanie obrabianki, ponownie przystaw ściernicę, dodaj przejście wykańczające ze zmniejszonym posuwem |
Dryft wymiarowy w trakcie serii produkcyjnej | Zużycie ściernicy, rozszerzenie termiczne wrzeciona/części, wzrost temperatury płynu chłodzącego, dryft kompensacji urządzenia do przystawiania | Okresowe pomiary w procesie, kompensacja przystawiania, ustabilizowane środowisko termiczne, automatyczne cykle przystawiania ściernicy |
Odkształcenie obrabianki pod ciśnieniem ściernicy | Długi smukły przedmiot obrabiany, słabe mocowanie, nadmierna siła promieniowa podczas obróbki zgrubnej | Dodaj podporę stałą, zmniejsz posuw przy obróbce zgrubnej, wykonuj wyrównane przejścia z obu końców, zmień na materiał o wyższym module sprężystości |
Porównanie z procesami pokrewnymi
Aspekt | Szlifowanie walcowe | Alternatywa | Kiedy wybrać |
|---|---|---|---|
Możliwość obróbki materiałów twardych | Do 65 HRC z kołami CBN lub ceramicznymi | Twarde toczenie: do 62 HRC z narzędziami PCBN | Wybierz szlifowanie dla utwardzonych średnic poniżej ±0.01 mm, ścisłej okrągłości i wykończenia poniżej 0.4 —m Ra |
Przepustowość | Wolniejsze na część, ale konsekwentne i stabilne przy długich seriach | Toczenie na twardo: wyższy MRR, szybszy czas cyklu | Wybierz szlifowanie, gdy ilość części jest średnia lub gdy klasa wykończenia/IT musi być połączona z kontrolą kształtu |
Geometria części | Wały stopniowe, powierzchnie czołowe, stożki, średnice wewnętrzne, rowki wpustowe przy wykończeniu | Szlifowanie bezцентrowе: tylko proste, proste cylindry | Wybierz cylindryczne dla części z elementami, współśrodkowymi elementami lub wewnętrznymi średnicami |
Integralność powierzchni | Naprężenie szczątkowe ściskające, niskie uszkodzenie metalurgiczne przy kontrolowanych parametrach | Toczenie twarde: możliwe naprężenie szczątkowe rozciągające i warstwa biała | Wybierz szlifowanie dla wałów obciążonych zmęczeniowo, łożysk i wirujących elementów |
Mocowanie przedmiotu obrabianego | Między centrami, uchwyt lub trzpień — zdefiniowane bazy | Bezcentrowe: oparcie obrabianego przedmiotu, brak zdefiniowanej bazy | Wybierz cylindryczne, gdy współśrodkowość / bicie osiowe względem określonego punktu odniesienia jest krytyczna |
Opakowanie, wysyłka i dokumentacja
Szlifowane elementy są chronione przed uszkodzeniami w transporcie i korozją w pomieszczeniach. Schemat opakowania jest skalowany w zależności od rozmiaru części, wrażliwości powierzchni i miejsca docelowego. Standardowe dokumenty towarzyszą każdej przesyłce, a dokumentacja lotnicza i medyczna jest wydawana na żądanie.
- Opakowanie pierwotne – papier lub worek antykorozyjny VCI (lotny inhibitor korozji) do części żelaznych; worek polietylenowy klasy clean-room do szlifowanych części medycznych i półprzewodnikowych.
- Separacja części – piankowe woreczki, indywidualnie obrabiane wnęki lub przegrody faliste zapobiegają stykaniu się średnic ze sobą.
- Karton zewnętrzny – dwuwarstwowa tektura falista z ochraniaczami krawędzi; customowa skrzynia sklejkowa do wałów dłuższych niż 600 mm lub każdego zespołu powyżej 25 kg.
- Wskaźniki wstrząsów i nachylenia – dołączone do przesyłek lotniczych, medycznych i wysokowartościowych jako zabezpieczenie przed manipulacją.
- Etykietowanie – każdy worek lub przegroda oznakowana numerem części, numerem serii i ilością; karton zewnętrzny oznaczony wagą brutto, wymiarami i kodem HS.
- Opcje wysyłki – standardowy fracht, przyspieszony transport lotniczy oraz międzynarodowa przesyłka DDP/DAP. Przewóz ręczny krytycznych części zamiennych na życzenie.
- Dokumenty standardowe – Certyfikat zgodności (C of C) z odniesieniem do rysunku i numeru rewizji.
- Certyfikat materiałowy – Świadectwo badania walcowni (MTC) lub certyfikat kontrolny 3.1/ 3.2 zgodnie z EN 10204.
- Certyfikat obróbki cieplnej – Raport z przebiegu pieca, twardości oraz głębokości warstwy węglowej, gdy obróbka cieplna jest w zakresie.
- Raport pierwszego artykułu – AS9102 FAIR lub równoważny raport wymiarowy CMM dla pierwszej części produkcyjnej.
- Raport kontrolny w trakcie procesu / końcowy – Cyfrowy PDF z zmierzonymi wymiarami, śladami okrągłości / cylindryczności oraz wartościami wykończenia powierzchni.
- Identyfikowalność – Numer partii, numer wsadu oraz stemple operatora przechowywane w cyfrowym dokumencie podróży przez co najmniej 7 lat (lotnictwo / medycyna: 30 lat).
Baza obrotowa
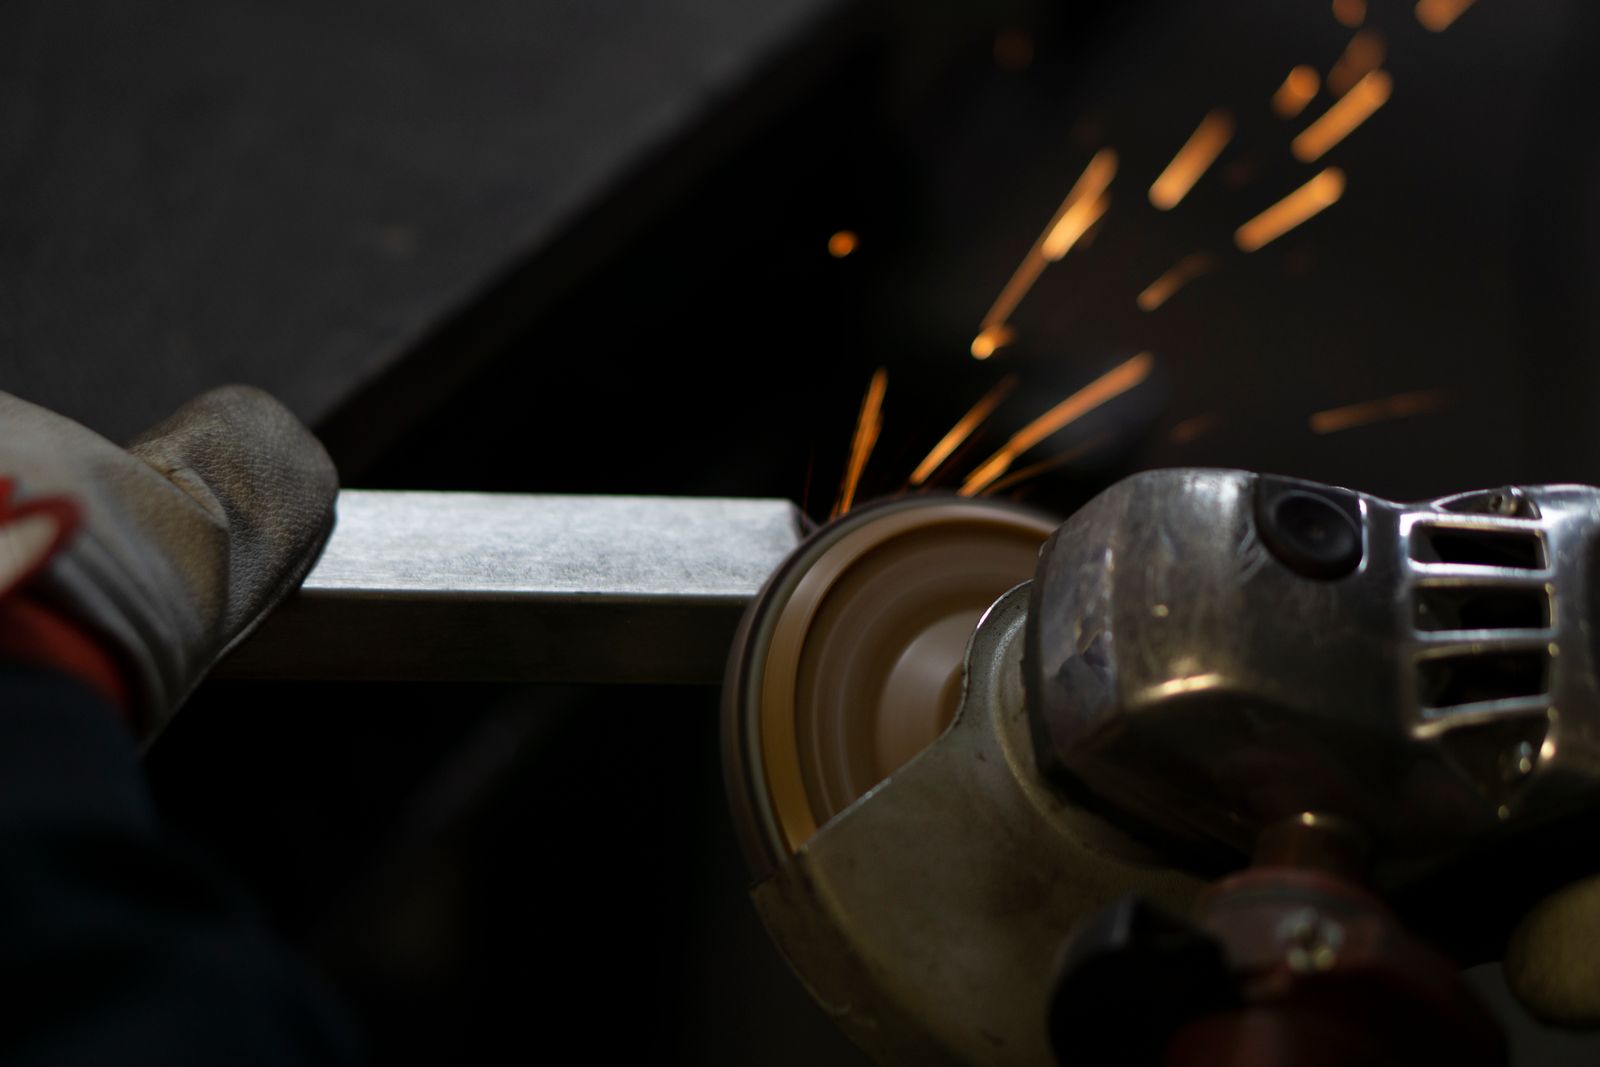
Szlifowanie walcowe wykańcza okrągłe powierzchnie zewnętrzne lub wewnętrzne poprzez zastosowanie ściernicy do obracającego się przedmiotu obrabianego. Jest często wybierane do wałów, czopów, otworów, stożków i innych elementów obrotowych, gdzie wymiar, okrągłość, bicie osiowe lub stan powierzchni jest bardziej krytyczny niż to, co może zapewnić sama zgrubna obróbka skrawaniem.
Rodziny cech konstrukcyjnych
Odpowiednie elementy obejmują czopy łożyskowe, średnice uszczelniające, gniazda stożkowe, wały pasujące na wcisk, precyzyjne otwory, trzpienie zaworowe, powierzchnie rolek oraz koncentryczne średnice stopniowane.
Wynik funkcjonalny | Co rysunek powinien określać |
|---|---|
Dopasowanie / ruch / uszczelnienie | Zdefiniuj oś funkcjonalną i określ średnicę, długość, bicie osiowe, współśrodkowość, stożek, wykończenie powierzchni oraz współpracujący element, jeśli ma to zastosowanie. Podaj punkty środkowe, naddatek do mocowania w uchwycie lub bezpieczną strefę mocowania, jeśli konstrukcja części tego wymaga. |
Kontekst części | Typowe komponenty obejmują wały, wrzeciona, rolki, części hydrauliczne, precyzyjne tuleje, elementy układu napędowego, części do przyrządów pomiarowych oraz narzędzia po obróbce cieplnej. |
Strategia średnicy, stożka i gniazda
Proces rozpoczyna się od ustawienia komponentu na centrach, uchwycie lub przyrządzie względem jego osi funkcjonalnej. Ściernica jest nakładana, detal jest zgrubnie obrabiany do wymiaru, a przejścia wykończeniowe są planowane w celu uzyskania wymaganej średnicy, stanu powierzchni oraz relacji do gniazd lub sąsiednich elementów.
Przed szlifowaniem | Podczas szlifowania | Po szlifowaniu |
|---|---|---|
Naddatek obróbkowy, punkty odniesienia, stabilne podparcie | Stan ściernicy, ciepło, przejścia, chłodziwo, kontrola geometrii | Usuń zadziory, zabezpiecz, sprawdź, zapakuj |
RYZYKO PROCESU: Ciepło, cienkie przekroje, przerywane powierzchnie i niestabilne podparcie mogą mieć takie samo znaczenie jak wymiar nominalny.
Zapytanie ofertowe gotowe do kontroli
Dostawa | Dlaczego to jest istotne |
|---|---|
Układ odniesienia i geometria krytyczna | Łączy powierzchnię końcową z funkcjonalnym odniesieniem części'. |
Informacje o części sprzęganej lub spasowaniu | Umożliwia planowaniu procesu skupienie się na interfejsie, który faktycznie kontroluje wydajność. |
Oczekiwania dotyczące powierzchni i krawędzi | Unika traktowania wymagań kosmetycznych i funkcjonalnych jako tego samego. |
Opcje wykończenia powierzchni
- As-ground – 0.4 —m Ra typowy na stali, 0.2 —m Ra na hartowanych staliwach łożyskowych.
- Precyzyjne szlifowanie / superwykończenie – do 0.05 —m Ra dla powierzchni uszczelniających lub łożyskowych.
- Śrutowanie (szkłem / tlenkiem glinu) – jednolity matowy wygląd bez zmiany wymiarów.
- Pasowacja – ASTM A967 / A380 na stalach nierdzewnych po szlifowaniu.
- Utlenianie chemiczne (czarne) – MIL-DTL-13924D Klasa 1 lub 4 na szlifowanej powierzchni.
- Galwanizacja – twardy chrom, nikiel bezprądowy lub chrom dekoracyjny nakładany przed lub po szlifowaniu wykańczającym.
- Twarde anodowanie (Typ II / Typ III) – dla wałów i tulei aluminiowych.
- Malowanie proszkowe i mokre – z maskowaniem precyzyjnych średnic i gniazd łożysk.
- Polerowanie – wykończenie lustrzane elementów dekoracyjnych ze stali nierdzewnej lub aluminium.
- Znakowanie laserowe – numery części, znaki bazowe lub identyfikowalność na barkach lub powierzchniach czołowych z dala od szlifowanej średnicy.
Czy powinienem szlifować przed czy po obróbce cieplnej?
W przypadku wąskich tolerancji i utwardzonych powierzchni szlifuj po obróbce cieplnej. Toczenie na twardo z późniejszym szlifowaniem wykańczającym jest również powszechne przy produkcji dużych serii, gdy liczy się czas cyklu.
Jaka chropowatość powierzchni można osiągnąć?
Standardowe szlifowanie walcowe osiąga 0.2–0.4 —m Ra na stali. Przy przejściach superwykończeniowych lub docierania drobnoziarnistego, 0.05–0.1 —m Ra jest osiągalne na powierzchniach łożysk i uszczelnień.
Czy dostarczacie protokoły kontroli?
Tak. Standardowy protokół kontroli z zmierzonymi wymiarami i wykończeniem powierzchni jest dołączony, a pełne raporty CMM / FAIR (AS9102) są dostępne na życzenie.
Normy branżowe i certyfikaty
- ISO 9001:2015 – Podstawowy system zarządzania jakością; standard dla ogólnych klientów przemysłowych.
- AS9100D – System zarządzania jakością dla lotnictwa wymagany dla waleków krytycznych dla lotu, sworzni podwozia i prętów siłowników.
- ISO 13485:2016 – System zarządzania jakością wyrobów medycznych dla trzonków narzędzi chirurgicznych, uchwytów ortopedycznych i półfabrykatów dentystycznych.
- IATF 16949 – System zarządzania jakością w branży motoryzacyjnej dla podzespołów przekładni, układu kierowniczego i napędowego.
- NADCAP AC7110 / AC7112 – Akredytacja procesów specjalnych dla obróbki cieplnej i uszlachetniania powierzchni stosowanych na utwardzonych częściach przed szlifowaniem.
- RoHS i REACH – Zgodność z wymogami rynków europejskich; ogranicza stosowanie określonych substancji w dowolnych powłokach lub wykończeniach nakładanych po szlifowaniu.
- ITAR – Wymagane dla wyrobów obronnych i kontrolowanych części; ogranicza przepływ danych i możliwość śledzenia.
- ISO 2768-1 / ISO 2768-2 – Tolerancja ogólna (średnia / dokładna) dla wymiarów bez tolerancji na rysunkach.
- ASME Y14.5-2018 – Zestaw symboli i reguł GD&T stosowany do baz, bicia promieniowego i wywołań profilu.
- ISO 5459 – Bazy i układy bazowe przywoływane w raportach kontrolnych.
- ASME B89.1.5 / ISO 230 – Testy akceptacji i odtwarzalności dla obrabiarek stosowanych w kwalifikacji.
- ISO 10360 – Test akceptacyjny dla CMM służący do weryfikacji szlifowanych powierzchni.
- SAE AS9102 – Format raportu z kontroli pierwszego artykułu dla przemysłu lotniczego.
Powiązane możliwości i usługi dodatkowe
Szlifowanie walcowe rzadko jest jedynym procesem przy precyzyjnych wałkach lub tulejach. Następujące możliwości łączą się ze szlifowaniem walcowym na tej samej części, tej samej partii lub w ramach tej samej umowy dostawy. Łączenie ich na jednym zamówieniu zakupowym zmniejsza czas obsługi, transportu i kontroli.
- Toczenie CNC (OD zgrubne / przed szlifowaniem) – Przygotowanie materiału przed szlifowaniem na tokarkach z narzędziami obrotowymi, z pozostawieniem określonego naddatku na cechy szlifowane wykańczająco.
- Toczenie twarde (przed szlifowaniem utwardzonych części) – Narzędzia PCBN usuwają 80–95% naddatku przed szlifowaniem, skracając czas cyklu na utwardzonych termicznie wałkach.
- Szlifowanie płaszczyzn – Proces towarzyszący do występów, powierzchni czołowych i płaskich powierzchni odniesienia na tym samym wałku lub obudowie.
- Szlifowanie bezkłowe – Stosowane, gdy ta sama partia zawiera duże ilości kołków lub prętów o prostym przekroju, które nie wymagają obróbki między centerkami.
- Szlifowanie wewnętrzne – Średnice wewnętrzne i otwory na tej samej części co elementy szlifowane zewnętrznie.
- Superwykańczanie / honowanie – Końcowa obróbka powierzchni uszczelniających i powierzchni łożyskowych poniżej 0.1 —m Ra.
- Docieranie – Ręczne lub maszynowe docieranie trzpieni pomiarowych, pierścieni wzorcowych i średnic odniesienia po szlifowaniu walcowym.
- Obróbka cieplna – Hartowanie przelotowe, hartowanie indukcyjne, azotowanie i nawęglanie skoordynowane z sekwencją szlifowania.
- Drutowe i elektroerozyjne wgłębne EDM – Kształtowanie przed szlifowaniem rowków, wpustów i złożonych cech, które byłyby trudne do szlifowania w miejscu.
- Chromowanie twarde / niklowanie bezprądowe – Nakładane przed lub po szlifowaniu wykańczającym w zależności od sumy tolerancji.
- Pasymacja, czernienie i anodowanie – Konwersja powierzchni na szlifowanych częściach ze stali nierdzewnej, węglowej i aluminium.
- Inspekcja CMM, Talyrond i Perthometer – Zweryfikowane dane metrologiczne dołączone do certyfikatu zgodności.
- Inżynieria odwrotna i dopasowywanie próbek – Odtwarzanie cechy powierzchni z zużytej lub próbki części.
- Czopy łożyskowe
- Średnice uszczelniające
- Gniazda stożkowe
- Wrzeciona i elementy napędowe
- Części wzorcowe
Branże i zastosowania
- Motoryzacja – wały przekładniowe, wały trybowne, trzpienie zaworowe, wirniki pomp, elementy układu kierowniczego.
- Lotnictwo – wały siłowników, sworznie podwozia, przewody hydrauliczne, elementy prowadnic klap.
- Medycyna – wały narzędzi chirurgicznych, uchwyty narzędzi ortopedycznych, półfabrykaty wierteł dentystycznych.
- Hydraulika i układy hydrauliczne – wały tłoków, tuleje cylindrów, zwory zaworów, wały pomp.
- Przenoszenie napędu – czopy łożysk, wały przekładni, wały silników, podkładki dystansowe skrzyń biegów.
- Maszyny przemysłowe – rolki, wały kół pasowych, słupki prowadzące, wrzeciona obrabiarek.
- Energetyka – wały turbin, komponenty generatorów, części do odwiertów naftowych i gazowych.
- Półprzewodniki / metrologia – precyzyjne trzpienie pomiarowe, tuleje pozycjonujące, elementy kalibracyjne.
—
—

