

Pianificazione di componenti di grandi dimensioni
Il documento è organizzato attorno a queste quattro lenti di pianificazione.
Controllo del mandrino, contropunta e linea centro
Un piano di processo conferma la disposizione del mandrino e del mandrino, i requisiti di supporto, il metodo di sollevamento e carico, la lunghezza di bloccaggio sicura, l'ingombro dell'utensile e la sequenza di lavorazione. Quando necessario, vengono presi in considerazione contropunta, banco fisso o altri metodi di supporto per controllare la deflessione.
Guida alla selezione
Utilizzare la tornitura di parti di grandi dimensioni quando la geometria principale è rotazionale. Utilizzare la fresatura per parti prevalentemente piatte o prismatiche, oppure attrezzature tornio-fresa dove il componente rotazionale richiede anche caratteristiche secondarie complesse.
Domande frequenti
Qual è il diametro maggiore che è possibile tornire?
I centri di tornitura orizzontali hanno una corsa di rotazione fino a ? 1,200 mm e torniscono diametri fino a ? 1,000 mm. I torni verticali (VTL) estendono la capacità del diametro a ? 2,000 – 2,500 mm. I pezzi che superano la capacità standard vengono esaminati per il bloccaggio, il supporto e l'accesso degli utensili.
Quale runout posso aspettarmi su un albero 1,000 mm?
Su un albero correttamente supportato, un runout di 0.03 – 0.05 mm TIR è tipico su tutta la lunghezza con una singola configurazione. Un runout più stretto è ottenibile su cuscinetti critici e può richiedere rettifica o una pianificazione dedicata della misurazione.
Geometria | Grandi diametri di rotazione, forature e caratteristiche gradonate |
|---|---|
Approccio alla pianificazione | Linea di centro, bloccaggio con mandrino, contropunta e supporto per pezzi lunghi |
Materiale | Acciai al carbonio e legati, inossidabili, alluminio, bronzo, ghisa |
Utilizzo tipico | Alberi di grande diametro, rulli, flange, corpi idraulici, componenti di trasmissione |
Tolleranze standard e precisione raggiungibile
La tolleranza standard sui diametri torniti è ±0.05 mm fino a ? 500 mm e ±0.10 mm sopra ? 500 mm, salvo diversa indicazione sul disegno. Le tolleranze di lunghezza sono tipicamente ±0.10 mm. Quando un pezzo presenta più diametri, la coassialità e il fuori centro sono controllati entro la capacità di una singola impostazione.
- Tolleranza standard del diametro: ±0.05 mm fino a ? 500 mm, ±0.10 mm sopra ? 500 mm
- Tolleranza di lunghezza: ±0.10 mm standard; ±0.05 mm su richiesta
- Tolleranza su richiesta: ±0.025 mm su caratteristiche dedicate con attrezzatura qualificata
- Tolleranza serrata: ±0.01 mm ottenibile su caratteristiche a diametro ridotto, configurazione singola
- Standard predefinito: ISO 2768-m per dimensioni non dichiarate; ISO 2768-f / -c su richiesta
- Runout / concentricità: 0.02 – 0.05 mm TIR tipico, in base alla rigidità del pezzo e al supporto
Stabilità delle parti lunghe e protezione della superficie
I materiali adatti possono includere acciai al carbonio e legati, acciaio inossidabile, alluminio, bronzo, ghisa e leghe speciali. Peso, rigidità, controllo del truciolo e requisiti di finitura devono guidare il percorso.
Piano di protezione
Preservare i diametri dei cuscinetti, delle guarnizioni o dell'allineamento durante la pulizia, il trasporto e la finitura. Qualsiasi rivestimento su accoppiamenti critici deve essere specificato separatamente.
Problema potenziale | Risposta della pianificazione |
|---|---|
Tensione residua o distorsione | Sequenziare sgrossatura e finitura tenendo presente la condizione del materiale e il piano di supporto. |
Danno da manipolazione | Definire le superfici protettive, il metodo di sollevamento e l'imballaggio prima dell'operazione di lavorazione finale. |
Rivestimento sulle interfacce critiche | Specificare la mascheratura o un'operazione di finitura post-lavorazione controllata. |
Materiali che lavoriamo
La tornitura di pezzi di grandi dimensioni copre un'ampia gamma di barre, fucinati e getti in acciaio al carbonio, acciaio legato, acciaio inossidabile, alluminio e altre leghe lavorabili. La forma del grezzo viene selezionata in base alla direzione del grano, al flusso di forgiatura e alla capacità di carico della macchina.
- Acciaio al carbonio e acciaio dolce: A36, 1018, 1026, 1045, A572 barra e grezzo di fucinatura
- Acciaio legato: 4140, 4340, 8620, EN24, EN19 normalizzato o pre-indurito (28–34 HRC tipico)
- Acciaio inossidabile: 304 / 304L, 316 / 316L, 321, 310S, 17-4PH (H1025 / H1150), 410, 420
- Acciaio per utensili e cuscinetti: 52100, A2, D2, H13, O1 per rulli, bussole e matrici
- Alluminio: 6061-T6, 6082-T6, 7075-T6, 2024 billette e grezzo di fucinatura
- Ghisa: ASTM A48 Classe 30 / 40, GG25, ghisa duttile GGG40 / GGG60 grezzi
- Leghe di bronzo e rame: C932 (bronzo per cuscinetti), C954 bronzo all'alluminio, C110 rame per applicazioni di usura e conduttive
- Superleghe (in revisione): Inconel 625 / 718, Monel 400, Hastelloy per alberi corrosivi o ad alta temperatura
Controllo qualità e ispezione
L'ispezione per pezzi torniti di grandi dimensioni si concentra su diametri, runout, concentricità, rastremazione e la relazione tra le caratteristiche sul dato rotazionale. Gli strumenti manuali vengono utilizzati per controlli in-process; i sistemi CMM e laser vengono utilizzati per report di rilascio completi.
- Ispezione CMM: CMM a braccio orizzontale e a grande involucro per alberi e alloggiamenti multi-diametro
- Tester di rugosità superficiale: tester Ra portatili per superfici come tornite e post-finitura
- Tester di durezza: test di durezza portatili o da banco (Rockwell, Brinell, Vickers) per verifica del materiale e del trattamento termico
- Calibri e micrometri: calibri digitali a ampio campo, micrometri esterni / interni fino a ? 2,000 mm
- Comparatori e indicatori a quadrante: controlli di runout, concentricità e planarità della faccia sulla macchina e sul banco di ispezione
- Calibri per filettature: calibri a spina e anello per filettature standard; proiettore di profilo o CMM per filettature non standard
- Ispezione primo articolo: report dimensionale completo rispetto al disegno o modello prima che la produzione continui
- Ispezione in processo: controlli di quota e caratteristiche tra sgrossatura e finitura per gestire il sovrametallo e la distorsione
- Report di ispezione finale: report dimensionale, certificato del materiale e conferma della finitura spediti insieme al pezzo
Lavorate alberi lunghi tra le punte?
Sì. Utilizziamo lunette e contropunte per alberi fino a 4,000 mm di lunghezza. Per alberi più lunghi o sottili, revisioniamo la deflessione, le posizioni dei supporti e le condizioni del materiale nella fase RFQ.
Potete lavorare l'acciaio legato preridotto?
Sì. Lavoriamo abitualmente 4140 / 4340 in la gamma 28 – 34 HRC. Durezze più elevate (sopra ~ 45 HRC) richiedono generalmente rettifica o EDM dopo la sgrossatura. Le condizioni del materiale, l'intervallo di durezza e qualsiasi trattamento termico post-lavorazione richiesto devono essere indicati sul disegno.
Quali informazioni devo fornire per una richiesta di offerta per tornitura?
Inviate il modello 3D, il disegno 2D con GD&T, grado e condizione del materiale (forgiato, laminato, fuso), eventuale trattamento termico richiesto, quantità del lotto, requisiti di finitura e aspettative di ispezione. Per alberi lunghi, indicate se è necessaria una configurazione tra centri.
Come ottenere un preventivo
Per offrire un lavoro di tornitura di pezzi di grandi dimensioni, inviate il modello 3D (STEP, IGES, Parasolid o CAD nativo), il disegno 2D con GD&T e datumi, grado del materiale e forma di stock (barra, forgiatura, fusione), quantità del lotto, eventuale trattamento termico, finiture richieste, tolleranze critiche e aspettative di ispezione.
Riceverete una revisione DFM con commenti sulla strategia di setup, supporto ed eventuali raffinazioni delle tolleranze, seguita da un'offerta scritta che elenca i tempi di consegna, il prezzo unitario, le opzioni di finitura e l'ambito del rapporto di ispezione.
Flusso del processo e sequenza di produzione
La tornitura di pezzi di grandi dimensioni segue una sequenza definita dalla verifica del grezzo all'ispezione finale. Il percorso viene costruito attorno alla linea di centro, al setup di mandrinatura o tra centri, alla strategia di supporto e all'ordine in cui diametri, fori e spallamenti devono rimanere coassiali. Ogni passaggio seguente è un'operazione di produzione discreta con il proprio setup, utensileria e punto di ispezione.
- Ricevimento e verifica del materiale. Il materiale in entrata (barra, forgiatura o grezzo di fusione) viene controllato rispetto all'ordine di acquisto e al certificato del materiale: grado, numero di colata, condizione (laminato, forgiato, normalizzato, pre-temprato) e dimensione del grezzo.
- Taglio e spianatura del grezzo. La barra viene tagliata a lunghezza grezza con una sega a nastro o un taglio abrasivo, lasciando materiale per la fresatura frontale su entrambe le estremità. Le forgiazioni o i grezzi di fusione vengono ispezionati per verificare la presenza di scorie e difetti superficiali prima del setup.
- Selezione del mandrino / morsa. Il metodo di bloccaggio viene selezionato tra mandrini a 3 bozze / 4 bozze, mandrini espandibili, bozze personalizzate o un setup tra centri con contrappunti. I pezzi pesanti possono utilizzare una piastra frontale con morsetti bullonati.
- Pianificazione del supporto. Per pezzi lunghi, il numero e la posizione dei contrappunti e l'uso del contropunta vengono determinati in base al rapporto lunghezza-diametro e alla condizione del materiale. L'analisi della deflessione viene verificata per alberi snelli.
- Stabilimento della linea di centro. La linea di centro viene indicata rispetto all'asse del mandrino con un comparatore, e il pezzo viene controllato per minimizzare il fuori centro. Per il lavoro tra centri, i centri vengono accuratamente allineati e il contropunta regolato per la dilatazione termica.
- Tornitura grezza — OD. Passate di sgrossatura pesanti rimuovono la maggior parte del materiale ad alta velocità di asportazione utilizzando inserti di tipo CNMG e rommipunta ottimizzati. Passate multiple riducono il diametro verso il sovrametallo di finitura.
- Barenatura grezza (dove richiesta). I diametri interni vengono barenati grezzamente con una barra di barenatura a punto unico, lasciando un sovrametallo di finitura per la barenatura fine o la molatura. L'estensione della barra viene mantenuta corta per controllare la deflessione.
- Ciclo di sollievo delle tensioni (dove richiesto). Per alberi con sgrossatura profonda o saldature pesanti, viene eseguito un ciclo intermedio di sollievo delle tensioni prima della tornitura finale per controllare la distorsione nella passata finale.
- Tornitura semi-finitura. Passate leggere portano tutti i diametri entro 0.2 – 0.5 mm della dimensione finale, lasciando un sovrametallo costante per la finitura. La concentricità e l'eccentricità vengono ricontrollate in questa fase.
- Tornitura finale — diametri, superfici frontali, conicità, profili. Passate a dimensione finale su tutti i diametri OD / ID, superfici frontali, gole e conicità. Avanzamento e velocità vengono regolati per la finitura superficiale e la tolleranza richieste.
- Filettatura. Le filettature vengono eseguite in un'unica operazione dove possibile: metriche, UNC / UNF, ACME, trapezoidali, API rotonde o profili speciali. Passo del filetto, verso e lunghezza di ingaggio vengono verificati secondo il disegno.
- Linguette e superfici piane (dove richiesto). Le linguette vengono fresate dopo la tornitura utilizzando una fresa a manicotto o una fresa a punta sul diametro esterno. Le superfici piane vengono prodotte con un utensile per spianatura o un dispositivo di fresatura dedicato.
- Smussatura e sbavatura. Gli spigoli vivi su smussi, filettature e transizioni vengono smussati secondo le specifiche del disegno. Sbavatura manuale o fresatura leggera di smussatura su spigoli selezionati; preservare gli spigoli vivi dove richiesto dal disegno.
- Ispezione durante il processo. Diametro, eccentricità e concentricità vengono verificati tra le operazioni, con ispezione formale del primo pezzo sul primo articolo. Macchina di misura a coordinate o micrometro per grandi diametri viene utilizzata per i rapporti di rilascio completi.
- Rettifica o superfinissaggio (se richiesto). I pezzi che richiedono Ra < 0.4 µm o tolleranza inferiore a ±0.01 mm vengono indirizzati alla rettifica cilindrica o centerless, quindi al superfinissaggio.
- Trattamento superficiale (se richiesto). I componenti che necessitano di placcatura, anodizzazione, passivazione o altre finiture vengono inviati a partner approvati con mascheratura sui diametri critici come definito dal disegno.
- Ispezione finale e documentazione. Il report dimensionale completo rispetto al disegno, i dati di runout e concentricità, il certificato del materiale, la conferma della finitura e qualsiasi documentazione FAI o PPAP richiesta vengono compilati per la spedizione.
- Imballaggio e spedizione. Gli alberi lunghi sono supportati su blocchi a V o spediti in culle personalizzate; i componenti pesanti sono imballati in cassette con punti di sollevamento ingegnerizzati. Le superfici critiche ricevono film VCI e manicotti di protezione.
Riferimento proprietà materiale
La selezione dei materiali per la tornitura di componenti di grandi dimensioni è determinata dalla resistenza a trazione e snervamento, durezza, lavorabilità e condizione di trattamento termico del grezzo. La tabella seguente elenca i materiali tipici con proprietà meccaniche e fisiche rappresentative utilizzate come punti di partenza per la revisione DFM.
Materiale | Densità (g/cm³) | Resistenza alla trazione (MPa) | Limite di snervamento (MPa) | Durezza (HB) | Lavorabilità (%) |
|---|---|---|---|---|---|
Acciaio dolce A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
Acciaio al carbonio 1045 | 7.85 | 565 | 310 | 163 – 197 | 60 |
Acciaio legato 4140 (pre-indurito) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
Acciaio legato 4340 (ricotto) | 7.85 | 745 | 470 | 217 | 50 |
Acciaio legato 8620 (ricotto) | 7.85 | 530 | 385 | 149 | 65 |
Acciaio inossidabile 304 | 8.00 | 515 | 205 | 202 | 45 |
Acciaio inossidabile 316L | 8.00 | 485 | 170 | 217 | 40 |
Inossidabile 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
Acciaio per cuscinetti 52100 | 7.81 | 2,250 (indurito) | 1,950 (indurito) | 650 – 700 | 30 |
Alluminio 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
Alluminio 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
Ghisa ASTM A48 Classe 30 | 7.20 | 207 | – | 180 – 220 | 75 |
Bronzo C932 (cuscinetto) | 8.93 | 241 | 138 | 65 | 80 |
Bronzo all'alluminio C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
Inconel 718 (invecchiato) | 8.19 | 1,375 | 1,100 | 360 – 420 | 15 |
Fattori determinanti dei costi e dei tempi di consegna
I costi e i tempi di consegna per la tornitura di pezzi di grandi dimensioni sono determinati principalmente dalla forma del grezzo (barra, forgiatura o fusione), dall'inviluppo OD — lunghezza, dal numero di diametri e spallamenti, dai requisiti di supporto (battute fisse, contropunta), dalla percentuale di caratteristiche che richiedono tolleranze di finitura e da qualsiasi trattamento termico, rettifica o super-finishing richiesto. Il tasso di asportazione materiale (MRR) nella sgrossatura pesante è un fattore principale del tempo di ciclo: acciaio inossidabile, Inconel e leghe ad alta durezza richiedono parametri di taglio inferiori. Tolleranze strette e finitura superficiale fine aggiungono un'operazione di passata di finitura, utensileria qualificata e tempo di ispezione dedicato. La tabella seguente riassume i tempi di consegna tipici per scenari comuni.
Scenario | Tempo di consegna materiali | Tempo di lavorazione | Totale (giorni lavorativi) |
|---|---|---|---|
Prototipo da barra (1 – 2 unità) | 1 – 3 days | 5 – 8 days | 6 – 10 days |
Primo esemplare da forgiatura | 14 – 30 days | 8 – 14 days | 22 – 40 days |
Albero lungo con contropunte (1,500 – 4,000 mm) | 3 – 7 days | 10 – 15 days | 12 – 20 days |
Lavorazione VTL (? 1,000 – 2,500 mm) | 3 – 10 days | 10 – 18 days | 12 – 25 days |
Produzione in lega pre-temprata (28 – 34 HRC) | 5 – 10 days | 8 – 14 days | 12 – 22 days |
Macinazione di finitura o super-finizione | come sopra | + 3 – 7 days | + 3 – 7 days |
Trattamento termico (tempra, rinvenimento, invecchiamento) | + 3 – 7 days | + 1 – 2 days | + 4 – 9 days |
Lotto ricorrente con materiale di scorta | 0 – 2 days | 5 – 10 days | 5 – 10 days |
Confronto con processi correlati
La tornitura di pezzi di grandi dimensioni viene spesso scelta insieme o in sostituzione della fresatura di pezzi di grandi dimensioni, della tornitura verticale, della rettifica cilindrica e della rasatura cilindrica esterna. La tabella seguente confronta le quattro alternative più comuni per il lavoro di rotazione di grandi dimensioni.
Aspetto | Tornitura di Lavorati di Grandi Dimensioni | Fresatura di parti grandi | Rettifica Cilindrica |
|---|---|---|---|
Geometria adatta a | Alberi rotanti, mozzi, flange, boccole, corpi valvola | Parti prismatiche, tasche, superfici di montaggio, saldature | Merdoni induriti, diametri dei cuscinetti, superfici di tenuta |
Area di lavoro (tipica) | ? 1,200 mm swing, 4,000 mm lunghezza; VTL ? 2,500 mm | 2,000 — 1,500 — 800 mm sul ponte; più lungo su letto lungo | ? 300 – 600 mm tipico; tra centri fino a 4,000 mm |
Banda di tolleranza | ±0.05 mm diametro; ±0.025 mm aderente | ±0.05 mm lineare; ±0.025 mm aderente | ±0.005 – ±0.01 mm con alta rotondità |
Materiali tipici | Barra, fucinatura, colata — tutti gli acciai, inossidabile, alluminio | Lamiera, strutture saldate, custodie fuse | Acciai temprati, acciaio per utensili, leghe con rivestimento duro |
Costo vs. questo processo | – | Inferiore per geometria prismatica; superiore per elementi circolari | Maggiore per pezzo; giustificato per superfici temprate / di precisione |
Quando scegliere | Parti rotazionali in cui le caratteristiche OD / ID determinano il progetto | Parti prismatiche con caratteristiche multiple, saldature, custodie a piastra | Superfici indurite o di precisione dove la tornitura non può soddisfare le specifiche |
Standard e Certificazioni del Settore
- ISO 9001:2015 — Requisiti del sistema di gestione della qualità; certificazione di base per il controllo della nostra produzione
- AS9100D — Sistema di gestione della qualità aerospaziale; applicato ad alberi, rotori e componenti idraulici critici per il volo
- ISO 13485:2016 — QMS per dispositivi medici; applicato ad alberi per apparecchiature mediche e grandi componenti medici rotanti
- IATF 16949 — QMS automotive; applicato a componenti di trasmissione, assali e powertrain di grandi dimensioni
- RoHS & REACH — Restrizione di sostanze pericolose e sostanze chimiche; applicato alla selezione dei materiali e al trattamento delle superfici
- ITAR — Regolamento statunitense sul traffico internazionale di armi; applicato ad alberi e componenti rotanti correlati alla difesa nell'ambito di programmi controllati
- ISO 2768 — Tolleranze generali per dimensioni lineari e angolari (classi medio, fine, grossolano)
- ASME Y14.5 / ISO 1101 — Dimensionamento geometrico e tolleranze; interpretazione GD&T sui disegni tecnici
- ISO 5459 — Datum e sistemi di riferimento; utilizzato per definire il riferimento di rotazione su un componente tornito
- API Spec 7-1 / 5B — Connessioni a spalla rotanti e filettature per casing/tubazioni; applicato ai componenti per giacimenti petroliferi
- ASTM A967 — Trattamenti di passivazione chimica per componenti in acciaio inossidabile
- ISO 965-1 / ISO 261 — Filettature metriche ISO per uso generale; geometria e limiti delle filettature
- PPAP / FAI per AIAG — Processo di approvazione dei componenti di produzione e ispezione del primo articolo secondo la prassi automotive e aerospaziale
Imballaggio, spedizione e documentazione
I pezzi torniti di grandi dimensioni sono imballati per il trasporto contro corrosione, urti e deformazioni. Gli alberi lunghi sono appoggiati su supporti a V, in culle personalizzate o appesi in rastrelliere dedicate; i componenti rotanti pesanti sono montati su slitte progettate o inseriti in cassette personalizzate. La documentazione standard viene spedita con il pezzo; documenti aggiuntivi (PPAP, FAI, disegni firmati) sono forniti secondo i requisiti del programma.
- Pulizia e conservazione. I pezzi vengono puliti da refrigerante, trucioli e residui, poi conservati con film VCI, olio o disidratante come richiesto dal materiale e dal periodo di stoccaggio.
- Protezione delle superfici e delle filettature. Diametri critici, filettature e superfici di tenuta ricevono manicotti, tappi o cappucci dedicati. Le superfici dei cuscinetti e di tenuta sono avvolte in carta impregnata di VCI.
- Culle per alberi e supporti a V. Gli alberi lunghi vengono spediti su supporti a V o in culle personalizzate che toccano il pezzo in posizioni calcolate per prevenire inflessione e danni da trasporto.
- Imballaggio in cassette e pallettizzazione. I pezzi pesanti sono montati su slitte progettate, bullonati a pallet, o inseriti in cassette personalizzate classificate per trasporto su strada, mare o aria secondo le esigenze.
- Punti di sollevamento e marcature di movimentazione. I punti di sollevamento sono contrassegnati sulla cassa e sul pezzo (dove il cliente richiede) per garantire carico e scarico sicuri. Gli alberi lunghi vengono tipicamente sollevati con fasce di tessuto in posizioni bilanciate.
- Opzioni di spedizione. Trasporto stradale standard per il mercato interno; trasporto marittimo (FCL / LCL) per l'esportazione; trasporto aereo per pezzi critici in termini di tempo o di alto valore. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) applicati secondo il preventivo.
- Documenti standard. Certificato di Conformità (C of C), Certificato di Prova Materiale (MTC / mill cert), rapporto di ispezione dimensionale includendo dati di runout e concentricità, e conferma della finitura superficiale.
- Rapporto FAI. Rapporto di ispezione del primo articolo rispetto al disegno o modello 3D, includendo tutte le prescrizioni GD&T e riferimenti datum, sul primo pezzo di ogni lotto.
- PPAP e piani di controllo. Disponibile per programmi automotive e aerospace secondo i requisiti AIAG / AS9100.
- Tracciabilità. Heat number, batch number, e ID operatore/macchina conservati per piena tracciabilità secondo il piano di qualità del programma.
- Consegna digitale. Rapporti di ispezione, FAI, e certificati materiali possono essere consegnati come PDF firmati, con dati CMM grezzi (es. IJK, IGES DMIS) su richiesta.
Servizi di Tornitura di Grandi Componenti
Una guida di riferimento consapevole della sorgente per grandi componenti rotazionali, mandrinatura, supporto, controllo datum, e input del percorso di tornitura.
Involucro Il componente rientra nella zona di lavoro utilizzabile, non solo nella tabella nominale? | Manipolazione In che modo sollevamento, supporto e bloccaggio proteggeranno le superfici funzionali? |
|---|---|
Percorso di riferimento Quali facce o assi devono rimanere correlati attraverso ogni orientamento? | Verifica La geometria critica può essere misurata dopo la configurazione finale? |
Involucro rotazionale e supporto
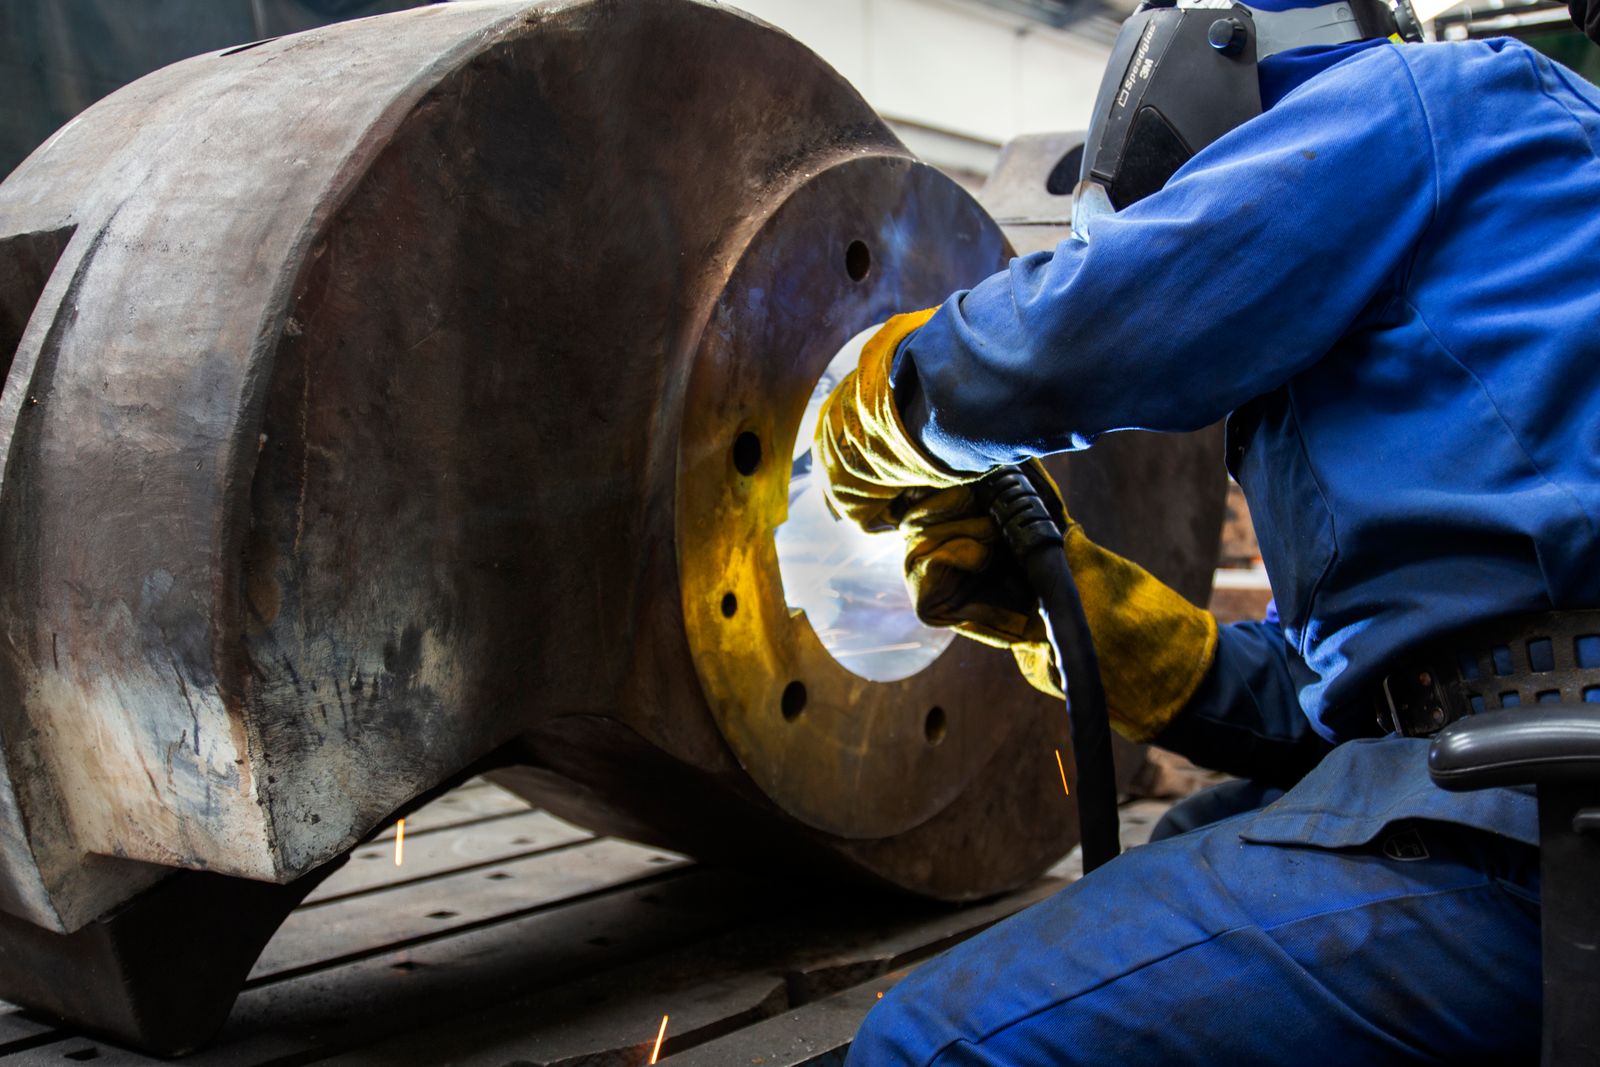
La tornitura di pezzi di grandi dimensioni produce caratteristiche rotazionali su componenti dove diametro, lunghezza, massa o bloccaggio del pezzo rendono la configurazione e il supporto centrali nel piano di produzione. Il pezzo potrebbe richiedere facciatura, tornitura esterna, alesatura, scanalature, filettature, conicità o funzioni con utensile rotante mantenendo una linea centrale stabile.
La tornitura di pezzi di grandi dimensioni si concentra sulla linea centrale, sul supporto e sulla manipolazione sicura di pezzi rotazionali pesanti.
Obiettivo della pianificazione | Cosa fornire |
|---|---|
Ingombro del pezzo | Dimensione finita, condizione del grezzo, massa stimata e zone senza morsetti. |
Movimentazione | Punti di sollevamento, requisiti di supporto, limitazioni di trasporto e vincoli di protezione della superficie. |
Geometria funzionale | Definire l'ingombro finito, la massa stimata, l'asse principale, le superfici di presa, i punti di sollevamento, i diametri critici, i requisiti di alesatura, il fuori centro, le limitazioni di supporto e qualsiasi caratteristica secondaria fresata o forata. |
Geometria del pezzo
Le caratteristiche principali possono includere grandi diametri esterni, alberi lunghi, alesature, conicità, scanalature frontali, filettature, superfici di tenuta, diametri concentrici a gradini e dettagli di foratura o fresatura con utensile dinamico.
Contesto tipico dei componenti
I componenti tipici includono rulli, alberi di grandi dimensioni, adattatori, anelli, giunti, corpi idraulici, flange, componenti di trasmissione e interfacce di macchine o sistemi energetici.
Principio di configurazione: per un componente di grandi dimensioni, il percorso deve proteggere non solo la superficie finita ma anche la relazione tra facce o assi raggiunti in diverse orientazioni.
Verifica di diametri grandi e eccentricità
L'ispezione si concentra comunemente su diametri grandi, dimensioni del foro, conicità, eccentricità, concentricità, posizione della faccia, forma della filettatura, condizione della superficie e la relazione tra le caratteristiche funzionali sul dato di rotazione.
Parametri Chiave di Processo
Parametro | Campo tipico / Specifica |
|---|---|
Sbalzo sul banco | Fino a ? 1,200 mm su centri di tornitura orizzontali pesanti; fino a ? 2,000 mm su torni verticali |
Diametro massimo di tornitura | Fino a ? 1,000 mm su macchine orizzontali; ? 2,500 mm su VTL |
Lunghezza massima di tornitura | Fino a 4,000 mm tra punte con supporto steady-rest; alberi più lunghi verificati per deflessione |
Peso massimo del pezzo | Fino a 5,000 kg mandrinato; fino a 10,000 kg con supporto steady rest / contropunta |
Tolleranza diametro standard | ±0.05 mm su diametri fino a ? 500 mm; ±0.10 mm sopra ? 500 mm |
Tolleranza stretta del diametro | ±0.025 mm su richiesta; ±0.01 mm con setup ingegnerizzato e attrezzatura qualificata |
Finitura superficiale (come tornita) | Ra 1.6–3.2 µm su diametri; Ra 0.8 µm su superfici con finitura passata |
Runout su caratteristiche critiche | 0.02 – 0.05 mm TIR su diametri lavorati, in funzione del rapporto lunghezza-diametro |
Concentricità / coassialità | 0.03 mm ottenibile su parti a più diametri con una singola impostazione |
Campo di filettatura | M10 – M200 metrico; ?" – 8" imperiale; filettature ACME, buttress e API rotonde su richiesta |
Dimensione del lotto | 1 – 100+ unità; singolo prototipo, lotto a basso volume e produzione ricorrente |
Tempo di consegna | 5 – 15 giorni lavorativi per parti tipiche; alberi lunghi e lavoro a grande diametro esaminati per RFQ |
Formati di file accettati | STEP (.step / .stp), IGES (.igs), Parasolid (.x_t), DXF per profili 2D, CAD nativo su richiesta |
Piattaforme di macchine tipiche | Centri di tornitura orizzontali pesanti, torni verticali (VTL), macchine tornio-fresa, torni a plettro + tra punte con riposi fissi |
Opzioni di finitura superficiale
Le superfici come tornite soddisfano la maggior parte dei requisiti funzionali. Le finiture secondarie affrontano le esigenze di corrosione, usura, tenuta e cosmetiche proteggendo i datumi funzionali critici.
- Come tornito: finitura standard lavorata, Ra 1.6–3.2 µm sui diametri
- Ghisatura: texture cosmetica opaca per superfici visibili o preparate per verniciatura
- Anodizzazione Tipo II: parti in alluminio, colore standard o personalizzato
- Anodizzazione Tipo III (anodizzazione dura): superfici di usura su alberi e boccole in alluminio
- Elettroplaccatura: zinco, nichel, nichel autocatalitico, stagno o cromo per protezione dalla corrosione/usura
- Ossidazione nera: moderata resistenza alla corrosione e finitura estetica per componenti in acciaio
- Passivazione: passivazione citrica o nitrica per acciaio inossidabile per ASTM A967
- Verniciatura a polvere / verniciatura: finitura industriale su superficie preparata con sabbiatura; mascheratura sulle superfici di accoppiamento critiche
- Lucidatura: finitura a specchio o quasi a specchio su superfici di tenuta, perni e aree decorative visibili
- Macinazione e super-finizione: macinazione cilindrica o centerless, seguita da super-finizione, dove Ra < 0.4 µm è richiesta
- Marcatura laser: numeri di parte permanenti, codici termici, riferimenti e marcature di tracciabilità
Considerazioni di progettazione (Suggerimenti DFM)
- Tenere a mente il rapporto lunghezza-diametro. Gli alberi lunghi richiedono appoggi fissi, supporto contropunta o una configurazione tra centri per controllare la deflessione; rivedere questo prima del preventivo.
- Standardizzare le forme delle filettature. Utilizzare filettature metriche ISO a passo grosso o filettature imperiali UNC/UNF; specificare filettature ACME o trapezoidali con mano e lunghezza di ingaggio.
- Aggiungere gole di scarico alle transizioni di diametro. Gli spallamenti taglienti intrappolano l'utensile e lasciano bave; includere un piccolo scarico o smusso per liberare l'inserto.
- Usare raggi sulle transizioni OD/ID, non angoli interni taglienti; questo controlla la sollecitazione dell'utensile e la finitura superficiale sugli spallamenti.
- Rispettare tolleranze strette sui diametri funzionali. Le sedi dei cuscinetti, le gole per tenute e i diametri pilota delle filettature richiedono specifiche più restrittive; i diametri liberi possono essere standard.
- Specificare la finitura superficiale sulle superfici di tenuta e sui cuscinetti. Ra 0.4 – 0.8 µm è tipico per le tenute dinamiche; specificarlo sul disegno invece di darlo per scontato.
- Per gole interne profonde, indicare se è richiesta una sgrossatura o una finitura di alesatura e il rapporto profondità-diametro accettabile.
- Evitare caratteristiche sottili e alte che possono deflettere durante la lavorazione o il trattamento termico; rivedere la presa mandrino e il supporto prima del rilascio.
- Prevedere sovrametallo per la scala di forgiatura o fusione sui semilavorati forniti; questo viene asportato durante la sgrossatura e deve essere specificato esplicitamente.
- Indicare la concentricità/runout piuttosto che affidarsi alle sole tolleranze diametrali per controllare le relazioni multi-diametro.
Offrite la rettifica per superfici tornite ad alta precisione?
Sì. La rettifica cilindrica e senza punte, oltre alla superfinizione, sono disponibili per diametri che richiedono Ra < 0.4 µm o tolleranze inferiori a ±0.01 mm. Possiamo quotare la rettifica come operazione successiva alla sgrossatura.
Difetti comuni e prevenzione
I difetti sui grandi particolari torniti di solito derivano da deflessione, vibrazione, distorsione da presa o mancanza di supporto di ritegno. La tabella seguente elenca i difetti più comuni e le strategie di prevenzione che applichiamo in produzione.
Difetto | Causa | Prevenzione |
|---|---|---|
Flessione dell'albero su pezzi lunghi e snelli | Rapporto lunghezza-diametro eccessivo, supporto insufficiente tra sgrossatura e finitura | Aggiungere pattini a posizioni calcolate, usare pressione della contropunta, sgrossatura bilanciata per lasciare materiale simmetrico, finire in un'unica configurazione con supporto |
Deriva di concentricità su più diametri | Pezzo ri-morsettato tra le lavorazioni, usura del morsetto, errore dell'indicatore | Lavorare tutti i diametri critici in un'unica configurazione, indicare l'asse del mandrino dopo ogni movimento, morsa qualificata o mandrino espandibile |
Eccentricità ai diametri finiti | Disallineamento della linea centro, segni delle griffe, dilatazione termica durante tagli lunghi | Indicazione del mandrino, pressione di bloccaggio equilibrata, consentire il raffreddamento tra sgrossatura e finitura su parti con strette tolleranze |
Vibrazioni su caratteristiche con grande sbalzo | Sbalzo dell'utensile troppo lungo, le forze di taglio eccitano la frequenza naturale dell'utensile/pezzo | Ridurre lo sbalzo dell'utensile, passare a un codolo più grande o barra per alesatura, regolare la velocità del mandrino lontano dalla risonanza, penetrazione radiale più leggera |
Bordo riportato su acciaio inossidabile o alluminio | Bassa velocità di taglio, grado di inserti sbagliato, refrigerante insufficiente | Usare inserti affilati rivestiti con geometria positiva, velocità di taglio più alta, refrigerante ad alta pressione, tornitura in concordanza dove applicabile |
Errore del profilo filettatura (passo, angolo, fuori asse) | Usura utensile, errore encoder mandrino, scarsa impostazione utensile filettatura | Calibrare encoder mandrino periodicamente, impostare utensile filettatura su proiettore di profilo ottico, usare inserto nuovo, verificare con calibro filettato o CMM |
Formazione di bave su spalle e filettature | Uscita utensile su superficie libera, nessuna specifica di smusso o scarico, inserto smussato | Specificare smusso o break di spigolo sul disegno, usare inserto affilato, utensile micro-smusso su caratteristiche selezionate, sbavatura manuale secondo specifica |
Deformazione dopo il trattamento termico | Tempera asimmetrica, sollecitazione residua da sgrossatura pesante, deformazione da fissaggio | Sollievo delle sollecitazioni prima della finitura, finire i diametri critici dopo il trattamento termico (o usare materiale pre-indurito), usare tempera a pressione o dispositivo per deformazione minima |
Capacità correlate e servizi trasversali
La tornitura di parti grandi è spesso abbinata a operazioni adiacenti per fornire un componente completo o un sottoassieme. Le capacità elencate di seguito sono comunemente combinate con la tornitura per ridurre la manipolazione, controllare le catene di riferimento e consolidare la responsabilità di qualità.
- Fresatura di parti grandi — per caratteristiche prismatiche (facce delle flange, superfici di trascinamento, schemi di montaggio) che condividono una costruzione con il corpo tornito
- Lavorazione su tornio verticale (VTL) — per componenti rotanti di diametro molto grande e lunghezza ridotta (flange, anelli, piani di tavoli)
- Rettifica cilindrica e senza centri — per la finitura successiva di perni, superfici di supporto e diametri di tenuta che richiedono tolleranze più strette di quelle fornite dalla tornitura
- Superfinitura — per finiture superficiali inferiori a Ra 0.4 µm su superfici di cuscinetti, tenute e idrauliche
- Foratura profonda e gun-drilling — per fori assiali lunghi, canali dell'olio e canali di raffreddamento in alberi e rulli
- Brochatura e scanalatura di linguette — per linguette e scanalature interne prodotte in un'operazione secondaria
- Trattamento termico — tempra penetrante, tempra superficiale, rinvenimento, nitrurazione e invecchiamento tramite partner approvati
- Trattamento superficiale — cromatura, nichelatura chimica, ossidazione nera, passivazione e altre finiture per la protezione da usura e corrosione
- Biliciatura dinamica — per alberi, rulli e rotori che devono essere equilibrati al grado G2.5 o G6.3 secondo ISO 1940
- Ispezione CMM e laser tracker — per report dimensionali completi di rilascio su alberi lunghi e componenti che superano l'ingombro standard della CMM
- Rulli e alberi di grandi dimensioni
- Anelli, giunti e adattatori
- Corpi idraulici e flange
- Componenti di trasmissione di potenza e drive
- Interfacce di macchine e sistemi energetici
Settori e Applicazioni
- Trasmissione di potenza: alberi di trasmissione grandi, alberi pignone, alberi rotore, semilavorati per ingranaggi
- Macchinari industriali: rulli, tamburi, manicotti, mozzi grandi e alloggiamenti dei cuscinetti
- Sistemi fluidi: alberi di pompa, corpi valvola, flange e raccordi cilindrici grandi
- Energia: componenti del rotore del generatore, componenti della turbina, alberi di equipaggiamento eolico e idroelettrico
- Marina e cantieristica navale: alberi a elica, ferramenta del timone, perni e boccole di grande diametro
- Equipaggiamento pesante e trasporto: componenti dell'asse, assemblaggi del mozzo, elementi di fissaggio di grandi dimensioni
- Automazione e robotica: basi rotanti di grandi dimensioni, manicotti di precisione e rulli di trasmissione
Contesto applicativo
Le applicazioni includono trasmissione di potenza, macchinari industriali, sistemi fluidi, equipaggiamento di trasporto, equipaggiamento energetico, ferramenta marina, automazione e componenti di ricambio personalizzati.
Controllo RFQ: condividere riferimenti di assemblaggio, vincoli di trasporto, schema di riferimento, aspettative di ispezione e qualsiasi informazione su saldatura/getto con il modello del componente.
—

