

Planowanie dużych elementów
Dokument jest zorganizowany wokół tych czterech perspektyw planowania.
Obsługa uchwytu, konik i kontrola linii środkowej
Plan procesu potwierdza układ wrzeciona i uchwytu, wymagania dotyczące podparcia, metodę podnoszenia i załadunku, bezpieczną długość mocowania, prześwit narzędzia oraz sekwencję obróbki. W razie potrzeby rozważane są konik, obejma ustalająca lub inne metody podparcia w celu kontrolowania ugięcia.
Wskazówki dotyczące wyboru
Stosuj toczenie dużych części, gdy podstawowa geometria jest obrotowa. Stosuj frezowanie dla głównie płaskich lub pryzmatycznych części lub urządzenia tokarsko-frezarskie, gdy komponent obrotowy wymaga również złożonych dodatkowych funkcji.
Często zadawane pytania
Jaka jest największa średnica, którą można toczyć?
Poziome centra tokarskie mają wysięg do ? 1,200 mm i toczą średnice do ? 1,000 mm. Pionowe tokarki karuzelowe (VTL) zwiększają zakres średnic do ? 2,000 – 2,500 mm. Części przekraczające standardową pojemność są sprawdzane pod kątem mocowania wrzeciona, podparcia i dostępu narzędzi.
Jakiego bicienia mogę się spodziewać na wale 1,000 mm?
Na prawidłowo podpartym wale bicie wynoszące 0.03 – 0.05 mm TIR jest typowe na całej długości przy jednokrotnym ustawieniu. Mniejsze bicie można uzyskać na krytycznych czopach i może wymagać szlifowania lub dedykowanego planowania pomiarów.
Geometria | Duże średnice obrotowe, otwory i elementy stopniowane |
|---|---|
Skupienie na planowaniu | Linia środkowa, uchwyt, konik i podpora do długich części |
Materiał | Stal węglowa i stopowa, nierdzewna, aluminium, brąz, żeliwo |
Typowe zastosowanie | Duże wały, rolki, kołnierze, korpusy hydrauliczne, elementy napędowe |
Tolerancje standardowe i osiągalna dokładność
Standardowa tolerancja średnic toczywych wynosi ±0.05 mm do ? 500 mm i ±0.10 mm powyżej ? 500 mm, o ile rysunek nie stanowi inaczej. Tolerancje długości są zazwyczaj ±0.10 mm. W przypadku gdy część ma wiele średnic, współśrodkowość i bicie są kontrolowane w ramach możliwości obróbki w jednym zamocowaniu.
- Standardowa tolerancja średnicy: ±0.05 mm do ? 500 mm, ±0.10 mm powyżej ? 500 mm
- Tolerancja długości: ±0.10 mm standardowa; ±0.05 mm na zamówienie
- Tolerancja na zamówienie: ±0.025 mm na dedykowanych elementach z kwalifikowanym osprzętem
- Wąska tolerancja: ±0.01 mm możliwa do uzyskania na elementach o małej średnicy, obrabianych w jednym zamocowaniu
- Domyślny standard: ISO 2768-m dla niezadeklarowanych wymiarów; ISO 2768-f / -c na zamówienie
- Bicie / współśrodkowość: 0.02 – 0.05 mm TIR typowo, w zależności od sztywności części i podparcia
Stabilność długich elementów i ochrona powierzchni
Odpowiednie materiały mogą obejmować stal węglową i stopową, stal nierdzewną, aluminium, brąz, żeliwo i stopy specjalne. Ciężar, sztywność, kontrola wiórów oraz wymagania dotyczące wykończenia powinny determinować metodę obróbki.
Plan ochrony
Zachować średnice łożyskowe, uszczelniające lub wyrównawcze podczas czyszczenia, transportu i wykańczania. Wszelkie powłoki na krytycznych pasowaniach powinny być określone osobno.
Potencjalny problem | Odpowiedź planistyczna |
|---|---|
Naprężenia szczątkowe lub odkształcenie | Sekwencjonować zgrubną i wykańczającą obróbkę z uwzględnieniem stanu materiału i planu podparcia. |
Uszkodzenie podczas obsługi | Zdefiniować powierzchnie ochronne, metodę podnoszenia i opakowanie przed ostatnim etapem obróbki skrawaniem. |
Powłoka na krytycznych powierzchniach stykowych | Określ maskowanie lub kontrolowaną operację wykończeniową po obróbce. |
Materiały, które obrabiamy
Toczenie dużych części obejmuje szeroki zakres prętów, odkuwek i odlewów w stalach węglowych, stopowych, nierdzewnych, aluminium oraz innych obrabialnych stopach. Forma wsadu jest wybierana pod kątem kierunku ziarna, przepływu kucia oraz nośności maszyny.
- Stal węglowa i niskostopowa: A36, 1018, 1026, 1045, A572 pręt i wsad do kucia
- Stal stopowa: 4140, 4340, 8620, EN24, EN19 normalizowana lub wstępnie utwardzona (28–34 HRC typowo)
- Stal nierdzewna: 304 / 304L, 316 / 316L, 321, 310S, 17-4PH (H1025 / H1150), 410, 420
- Stal narzędziowa i łożyskowa: 52100, A2, D2, H13, O1 na wałki, tuleje i matryce
- Aluminium: 6061-T6, 6082-T6, 7075-T6, 2024 wsad w postaci wlewka i odkuwki
- Żeliwo: ASTM A48 Klasa 30 / 40, GG25, żeliwo ciągliwe GGG40 / GGG60 półfabrykaty
- Stopy bronzu i miedzi: C932 (brąz łożyskowy), C954 brąz aluminiowy, C110 miedź do zastosowań ściernych i przewodzących
- Stopy super (do weryfikacji): Inconel 625 / 718, Monel 400, Hastelloy do wałów korozyjnych lub wysokotemperaturowych
Kontrola jakości i badania
Kontrola dużych części toczych koncentruje się na średnicach, biczeniu, współśrodkowości, stożkowości oraz relacji między elementami na bazie obrotowej. Narzędzia ręczne stosuje się do kontroli w trakcie procesu; maszyny WMM i systemy laserowe służą do pełnych raportów kontrolnych.
- Kontrola WMM: WMM z poziomym ramieniem i dużą obwiednią do wałów i obudów o wielu średnicach
- Tester chropowatości powierzchni: przenośne mierniki Ra dla powierzchni po toczeniu i wykończeniu
- Twardościomierz: przenośne lub stolikowe badanie twardości (Rockwell, Brinell, Vickers) do weryfikacji materiału i obróbki cieplnej
- Suwmiarki i mikrometry: cyfrowe suwmiarki o dużym zakresie, mikrometry zewnętrzne / wewnętrzne do ? 2,000 mm
- Wskaźniki i czujniki zegarowe: kontrola bicia, współśrodkowości i prostopadłości czoła na maszynie i stole pomiarowym
- Sprawdziany gwintowe: sprawdziany trzpieniowe i pierścieniowe dla gwintów standardowych; projektor profilowy lub WMM dla gwintów niestandardowych
- Kontrola pierwszego egzemplarza: pełny raport wymiarowy na podstawie rysunku lub modelu przed kontynuacją produkcji
- Kontrola międzyoperacyjna: sprawdzanie baz i cech między zgrubną a wykończeniową obróbką w celu zarządzania naddatkiem i odkształceniami
- Końcowy raport kontrolny: raport wymiarowy, certyfikat materiałowy i potwierdzenie wykończenia wysyłane z częścią
Czy obrabiacie długie wały między centrami?
Tak. Używamy suportów stałych i koników dla wałów do 4,000 mm długości. W przypadku dłuższych lub cienkich wałów analizujemy ugięcie, pozycje podpór i stan materiału na etapie zapytania ofertowego.
Czy można obrabiać wstępnie utwardzoną stal stopową?
Tak. Regularnie obrabiamy 4140 / 4340 in zakres 28 – 34 HRC. Wyższa twardość (powyżej ~ 45 HRC) zazwyczaj wymaga szlifowania lub obróbki EDM po zgrubnej obróbce. Stan materiału, zakres twardości oraz wszelkie wymagane obróbki cieplne po obróbce mechanicznej powinny być podane na rysunku.
Jakie informacje muszę podać w zapytaniu ofertowym dotyczącym toczenia?
Wyślij model 3D, rysunek 2D z GD&T, gatunek i stan materiału (kuty, walcowany, odlew), wszelkie wymagane obróbki cieplne, wielkość partii, wymagania dotyczące wykończenia oraz oczekiwania dotyczące kontroli. W przypadku długich wałów wskaż, czy wymagane jest zamocowanie między center.
Jak uzyskać wycenę
Aby wycenić zadanie toczenia dużych części, wyślij model 3D (STEP, IGES, Parasolid lub natywny CAD), rysunek 2D z GD&T i danymi odniesienia, gatunek materiału i formę zapasu (pręt, odkuwka, odlew), wielkość partii, obróbkę cieplną, wymagane wykończenia, krytyczne tolerancje oraz oczekiwania dotyczące kontroli.
Otrzymasz przegląd DFM z komentarzami dotyczącymi strategii ustawienia, podparcia oraz wszelkich doprecyzowań tolerancji, a następnie pisemną wycenę obejmującą czas realizacji, cenę jednostkową, opcje wykończenia oraz zakres raportu z kontroli.
Przepływ procesu i sekwencja produkcji
Toczenie dużych części przebiega według określonej sekwencji od weryfikacji wsadu do kontroli końcowej. Trasa jest budowana wokół linii środkowej, uchwytu lub mocowania między centrami, strategii podparcia oraz kolejności, w jakiej średnice, otwory i powierzchnie czołowe muszą pozostać współosiowe. Każdy poniższy krok jest odrębną operacją produkcyjną z własnym ustawieniem, oprzyrządowaniem i punktem kontrolnym.
- Odbiór i weryfikacja materiału. Dostarczony wsad (pręt, odkuwka lub odlew) jest sprawdzany w stosunku do zamówienia zakupowego i certyfikatu materiałowego: gatunek, numer渡wni, stan (walcowany, kuty, normalizowany, wstępnie utwardzony) oraz wymiarowy rozmiar wsadu.
- Cięcie i toczenie powierzchni czołowych wsadu. Pręt jest cięty na przybliżoną długość na pile taśmowej lub tnącej ściernej, pozostawiając naddatek na frezowanie powierzchni czołowych obu końców. Odkuwki lub odlewy są sprawdzane pod kątem zgorzeliny i wad powierzchniowych przed ustawieniem.
- Wybór uchwytu / mocowania. Metoda mocowania jest wybierana spośród uchwytów szczękowych 3-szczękowych / 4-szczękowych, trzpieni rozwiernych, szczęk specjalnych lub mocowania między centrami z podpórkami. Ciężkie części mogą wykorzystywać płytę czołową ze zaciskami śrubowymi.
- Planowanie podparcia. W przypadku długich części liczba i pozycja podpórek oraz użycie konika są określane na podstawie stosunku długości do średnicy oraz stanu materiału. Analiza ugięcia jest sprawdzana dla cienkich wałów.
- Ustanowienie linii środkowej. Linia środkowa jest wyznaczana względem osi wrzeciona za pomocą czujnika zegarowego, a część jest sprawdzana w celu minimalizacji bicia. W przypadku pracy między centrami centra są starannie wyrównane, a konik jest regulowany pod kątem rozszerzalności cieplnej.
- Toczenie zgrubne — średnica zewnętrzna. Ciężkie przejścia zgrubne usuwają większość materiału przy wysokich wskaźnikach usuwania metalu przy użyciu płytek w stylu CNMG i zoptymalizowanych łamaczy wiórów. Wiele przejść stopniowo zmniejsza średnicę do naddatku wykończeniowego.
- Rozwiercanie zgrubne (w razie potrzeby). Średnice wewnętrzne są rozwiercane jednopunktowym trzpieniem do rozwiercania, pozostawiając naddatek wykończeniowy na drobne rozwiercanie lub szlifowanie. Wysięg trzpienia jest utrzymywany krótki, aby kontrolować ugięcie.
- Cykl redukcji naprężeń (w razie potrzeby). W przypadku wałów po głębokim zgrubnym toczeniu lub ciężkich konstrukcji spawanych wykonywany jest pośredni cykl redukcji naprężeń przed wykończeniowym toczeniem w celu kontrolowania odkształceń w końcowym przejściu.
- Półwykończeniowe toczenie. Lekkie przejścia doprowadzają wszystkie średnice do wartości w granicach 0.2 – 0.5 mm od wymiaru końcowego, pozostawiając równomierny naddatek na wykończenie. Współśrodkowość i bicie są ponownie sprawdzane na tym etapie.
- Wykończeniowe toczenie — średnice, powierzchnie czołowe, stożki, profile. Cięcia do wymiaru końcowego wykonywane są na wszystkich średnicach zewnętrznych / wewnętrznych, powierzchniach czołowych, rowkach i stożkach. Posuw i prędkość są dostosowywane do wymaganej chropowatości powierzchni i tolerancji.
- Gwintowanie. Gwinty są cięte w jednym ustawieniu, o ile to możliwe: metryczne, UNC / UNF, ACME, łukowe, okrągłe API lub profile specjalne. Skok gwintu, kierunek i długość połączenia są weryfikowane na podstawie rysunku.
- Rowki wpustowe i powierzchnie płaskie (w razie potrzeby). Rowki wpustowe są frezowane po toczeniu przy użyciu frezu do rowków lub frezu walcowego na średnicy zewnętrznej. Powierzchnie płaskie są wytwarzane za pomocą narzędzia do toczenia powierzchni czołowych lub dedykowanego oprzyrządowania frezarskiego.
- Zaokrąglanie krawędzi i usuwanie zadziorów. Ostre krawędzie na fazach, gwintach i przejściach są zaokrąglane zgodnie z wymaganiami rysunku. Ręczne usuwanie zadziorów lub lekkie fazowanie wybranych krawędzi; ostre krawędzie są zachowywane tam, gdzie wymaga tego rysunek.
- Kontrola międzyoperacyjna. Średnica, bicie promieniowe i współśrodkowość są sprawdzane między operacjami, z formalną kontrolą pierwszego egzemplarza na pierwszej części. Współrzędnościowa maszyna pomiarowa lub mikrometr do dużych średnic są używane do pełnych raportów odbioru.
- Szlifowanie lub superwykończenie (w razie potrzeby). Części wymagające chropowatości Ra < 0.4 µm lub tolerancji poniżej ±0.01 mm są kierowane do szlifowania walcowego lub bezodcentowego, a następnie superwykończenia.
- Obróbka powierzchniowa (jeśli wymagana). Części wymagające galwanizacji, anodowania, pasywacji lub innych wykończeń są wysyłane do zatwierdzonych partnerów z maskowaniem na krytycznych średnicach zgodnie z rysunkiem.
- Kontrola końcowa i dokumentacja. Pełny raport wymiarowy zgodny z rysunkiem, dane dotyczące bicia promieniowego i współśrodkowości, certyfikat materiałowy, potwierdzenie wykończenia oraz wszelka wymagana dokumentacja FAI lub PPAP są przygotowywane do wysyłki.
- Pakowanie i wysyłka. Długie wały są podtrzymywane na bloczkach V lub wysyłane w niestandardowych kołyskach; ciężkie części są skrzyniowane z zaprojektowanymi punktami podnoszenia. Krytyczne powierzchnie są zabezpieczane folią VCI i osłonami ochronnymi.
Właściwości materiałów
Dobór materiału do toczenia dużych części jest determinowany przez wytrzymałość na rozciąganie i granicę plastyczności, twardość, skrawalność oraz stan obróbki cieplnej materiału wyjściowego. Poniższa tabela przedstawia typowe materiały wraz z reprezentatywnymi właściwościami mechanicznymi i fizycznymi, wykorzystywanymi jako punkt wyjścia do przeglądu DFM.
Materiał | Gęstość (g/cm?) | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Twardość (HB) | Skrawalność (%) |
|---|---|---|---|---|---|
Miękka stal A36 | 7.85 | 400 – 550 | 250 | 119 – 159 | 70 |
Stal węglowa 1045 | 7.85 | 565 | 310 | 163 – 197 | 60 |
Stal stopowa 4140 (wstępnie utwardzona) | 7.85 | 1,080 | 930 | 285 – 321 | 55 |
Stal stopowa 4340 (wyżarzana) | 7.85 | 745 | 470 | 217 | 50 |
Stal stopowa 8620 (wyżarzana) | 7.85 | 530 | 385 | 149 | 65 |
Nierdzewny 304 | 8.00 | 515 | 205 | 202 | 45 |
Nierdzewny 316L | 8.00 | 485 | 170 | 217 | 40 |
Nierdzewna 17-4PH (H1150) | 7.80 | 1,030 | 1,000 | 352 | 35 |
Stal łożyskowa 52100 | 7.81 | 2,250 (hartowany) | 1,950 (hartowany) | 650 – 700 | 30 |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | 90 |
Aluminium 7075-T6 | 2.81 | 572 | 503 | 150 | 70 |
Żeliwo ASTM A48 Klasa 30 | 7.20 | 207 | – | 180 – 220 | 75 |
Brąz C932 (łożysko) | 8.93 | 241 | 138 | 65 | 80 |
Brąz aluminiowy C954 | 7.45 | 586 | 241 | 170 – 195 | 50 |
Inconel 718 (starzony) | 8.19 | 1,375 | 1,100 | 360 – 420 | 15 |
Czynniki kosztów i czasu realizacji
Koszt i czas realizacji toczenia dużych części są przede wszystkim uzależnione od formy wsadu (pręt, odkuwka lub odlew), zakresu wymiarów średnicy zewnętrznej i długości, liczby średnic i barków, wymagań podparcia (podpory stabilizujące, konik), udziału cech wymagających wykończeniowej tolerancji oraz wszelkich wymaganych obróbek cieplnych, szlifowania lub superwykończania. Stopień usuwania materiału (MRR) podczas intensywnego zgrubnego toczenia jest głównym czynnikiem wpływającym na czas cyklu: stale nierdzewne, Inconel i stopy wysokotwarde wymagają niższych parametrów skrawania. Wąska tolerancja i drobne wykończenie powierzchni dodają operację wykończeniowego przejścia, wykwalifikowanych narzędzi i dedykowanego czasu inspekcji. Poniższa tabela podsumowuje typowe czasy realizacji dla typowych scenariuszy.
Scenariusz | Czas realizacji materiału | Czas realizacji obróbki | Razem (dni robocze) |
|---|---|---|---|
Prototyp z pręta (1 – 2 szt.) | 1 – 3 days | 5 – 8 days | 6 – 10 days |
Pierwszy egzemplarz z odkuwki | 14 – 30 days | 8 – 14 days | 22 – 40 days |
Długi wał z podporami stałymi (1,500 – 4,000 mm) | 3 – 7 days | 10 – 15 days | 12 – 20 days |
Obróbka na VTL (? 1,000 – 2,500 mm) | 3 – 10 days | 10 – 18 days | 12 – 25 days |
Produkcja ze stali wstępnie hartowanej (28 – 34 HRC) | 5 – 10 days | 8 – 14 days | 12 – 22 days |
Szlifowanie wykończeniowe lub superwykończenie | jak powyżej | + 3 – 7 days | + 3 – 7 days |
Obróbka cieplna (hartowanie przelotowe, odpuszczanie, starzenie) | + 3 – 7 days | + 1 – 2 days | + 4 – 9 days |
Powtarzalna partia z materiałem z magazynu | 0 – 2 days | 5 – 10 days | 5 – 10 days |
Porównanie z procesami pokrewnymi
Toczenie dużych części jest często wybierane obok lub zamiast frezowania dużych części, toczenia pionowego, szlifowania cylindrycznego i przeciągania cylindrycznego zewnętrznego. Poniższa tabela porównuje cztery najczęściej stosowane alternatywy dla dużych prac obrotowych.
Aspekt | Toczenie dużych części | Frezowanie dużych części | Szlifowanie walcowe |
|---|---|---|---|
Geometria odpowiednia do | Wały obrotowe, piasty, kołnierze, tuleje, korpusy zaworów | Części pryzmatyczne, kieszenie, powierzchnie mocujące, konstrukcje spawane | Hartowane czopy, średnice łożysk, powierzchnie uszczelniające |
Zakres pracy (typowy) | ? 1,200 mm wahnięcie, 4,000 mm długość; VTL ? 2,500 mm | 2,000 — 1,500 — 800 mm na mostku; dłuższe na długim łożu | ? 300 – 600 mm typowy; między centrami do 4,000 mm |
Pasmo tolerancji | ±0.05 mm średnica; ±0.025 mm ciasne | ±0.05 mm liniowy; ±0.025 mm ciasne | ±0.005 – ±0.01 mm z wysoką okrągłością |
Typowe materiały | Pręt, odkuwka, odlew — wszystkie stale, nierdzewne, aluminium | Blachy, spawane konstrukcje, obudowy odlewane | Utwardzone stale, stale narzędziowe, stopy napawane |
Koszt w porównaniu z tym procesem | – | Niższe dla geometrii pryzmatycznej; wyższe dla cech okrągłych | Wyższe na część; uzasadnione dla utwardzonych / precyzyjnych powierzchni |
Kiedy wybrać | Części obrotowe, gdzie cechy OD / ID determinują projekt | Części pryzmatyczne o wielu cechach, konstrukcje spawane, obudowy płytowe | Utwardzone lub precyzyjne powierzchnie, gdzie toczenie nie może spełnić specyfikacji |
Normy branżowe i certyfikaty
- ISO 9001:2015 — Wymagania systemu zarządzania jakością; certyfikacja bazowa dla naszej kontroli produkcji
- AS9100D — System zarządzania jakością dla przemysłu lotniczego; stosowany do krytycznych dla lotu wałów, wirników i komponentów hydraulicznych
- ISO 13485:2016 — System zarządzania jakością wyrobów medycznych; stosowany do wałów urządzeń medycznych i dużych obrotowych komponentów medycznych
- IATF 16949 — System zarządzania jakością dla przemysłu motoryzacyjnego; stosowany do dużych komponentów układu napędowego, osi i zespołu napędowego
- RoHS & REACH — Ograniczenie substancji niebezpiecznych i substancji chemicznych; stosowane przy doborze materiałów i obróbce powierzchniowej
- ITAR — U.S. International Traffic in Arms Regulations; stosowane do wałów i elementów wirnikowych związanych z obronnością w ramach kontrolowanych programów
- ISO 2768 — Tolerancje ogólne dla wymiarów liniowych i kątowych (klasy średnie, dokładne, zgrubne)
- ASME Y14.5 / ISO 1101 — Wymiarowanie geometryczne i tolerowanie; interpretacja GD&T na rysunkach
- ISO 5459 — Bazy i układy bazowe; służy do definiowania bazy obrotowej na części tokarskiej
- API Spec 7-1 / 5B — Połączenia obrotowe z ramieniem i gwinty obudowy / rur; stosowane do elementów pól naftowych
- ASTM A967 — Chemiczne obróbki pasywacyjne dla części ze stali nierdzewnej
- ISO 965-1 / ISO 261 — Uniwersalne metryczne gwinty śrubowe ISO; geometria gwintu i granice
- PPAP / FAI per AIAG — Proces zatwierdzania części produkcyjnych i kontrola pierwszego egzemplarza zgodnie z praktyką motoryzacyjną i lotniczą
Opakowanie, wysyłka i dokumentacja
Duże części tokarskie są pakowane do transportu zabezpieczone przed korozją, uderzeniami i odkształceniami. Długie wały są podparte na podporach V-blok, w indywidualnych podstawach lub zawieszone w dedykowanych stojakach; ciężkie części obrotowe są montowane na zaprojektowanych podkładach lub dopasowane do indywidualnych skrzyń. Standardowa dokumentacja jest wysyłana z częścią; dodatkowe dokumenty (PPAP, FAI, podpisane rysunki) są dostarczane zgodnie z wymaganiami programu.
- Czyszczenie i konserwacja. Części są oczyszczane z chłodziwa, wiórów i zgorzeliny, a następnie konserwowane folią VCI, olejem lub środkiem osuszającym zgodnie z wymaganiami materiału i okresu przechowywania.
- Ochrona powierzchni i gwintów. Średnice krytyczne, gwinty i powierzchnie uszczelniające otrzymują dedykowane tuleje, korki lub nakładki. Powierzchnie łożysk i uszczelnień są owijane papierem nasączonym VCI.
- Podpory wałów i V-bloki. Długie wały są wysyłane na podporach V-blok lub w indywidualnych podstawach, które stykają się z częścią w obliczonych pozycjach, aby zapobiec ugięciu i uszkodzeniom transportowym.
- Skrzyniowanie i paletyzacja. Ciężkie części są montowane na zaprojektowanych podkładach, przykręcane do palet lub dopasowane do indywidualnych skrzyń przystosowanych do frachtu drogowego, morskiego lub lotniczego zgodnie z wymaganiami.
- Punkty podnoszenia i oznakowania obsługi. Punkty podnoszenia są oznaczone na skrzyni i części (na życzenie klienta), aby zapewnić bezpieczne załadunek i rozładunek. Długie wały są zazwyczaj podnoszone za pomocą pasów nośnych w zrównoważonych pozycjach.
- Opcje wysyłki. Standardowy fracht drogowy w kraju; fracht morski (FCL / LCL) na eksport; fracht lotniczy dla części czasowo krytycznych lub wysokowartościowych. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) stosowane zgodnie z wyceną.
- Dokumenty standardowe. Certyfikat zgodności (C of C), Świadectwo badania materiału (MTC / mill cert), raport z kontroli wymiarowej obejmujący dane o bicie promieniowym i współosiowości oraz potwierdzenie wykończenia powierzchni.
- Raport FAI. Raport z pierwszej kontroli części na podstawie rysunku lub modelu 3D, obejmujący wszystkie oznaczenia GD&T i odniesienia do baz pomiarowych, na pierwszej części z każdej partii.
- PPAP i plany kontroli. Dostępne dla programów motoryzacyjnych i lotniczych zgodnie z wymaganiami AIAG / AS9100.
- Identyfikowalność. Numer wytopu, numer partii oraz identyfikator operatora / maszyny przechowywane dla pełnej identyfikowalności zgodnie z planem jakości programu.
- Dostawa cyfrowa. Raporty z kontroli, FAI oraz certyfikaty materiałowe mogą być dostarczane jako podpisane pliki PDF, z surowymi danymi z CMM (np. IJK, IGES DMIS) na życzenie.
Usługi toczenia dużych części
Przewodnik referencyjny uwzględniający źródło dla dużych komponentów obrotowych, mocowania, podparcia, kontroli baz oraz danych wejściowych trasy toczenia.
Obrys Czy część mieści się w użytecznej strefie roboczej, nie tylko w nominalnym zakresie? | Obsługa W jaki sposób podnoszenie, podparcie i mocowanie chronią powierzchnie funkcjonalne? |
|---|---|
Ścieżka bazy Które powierzchnie lub osie muszą pozostać powiązane w każdej orientacji? | Weryfikacja Czy krytyczna geometria może być mierzona po ostatecznej konfiguracji? |
Obwiednia obrotowa i podparcie
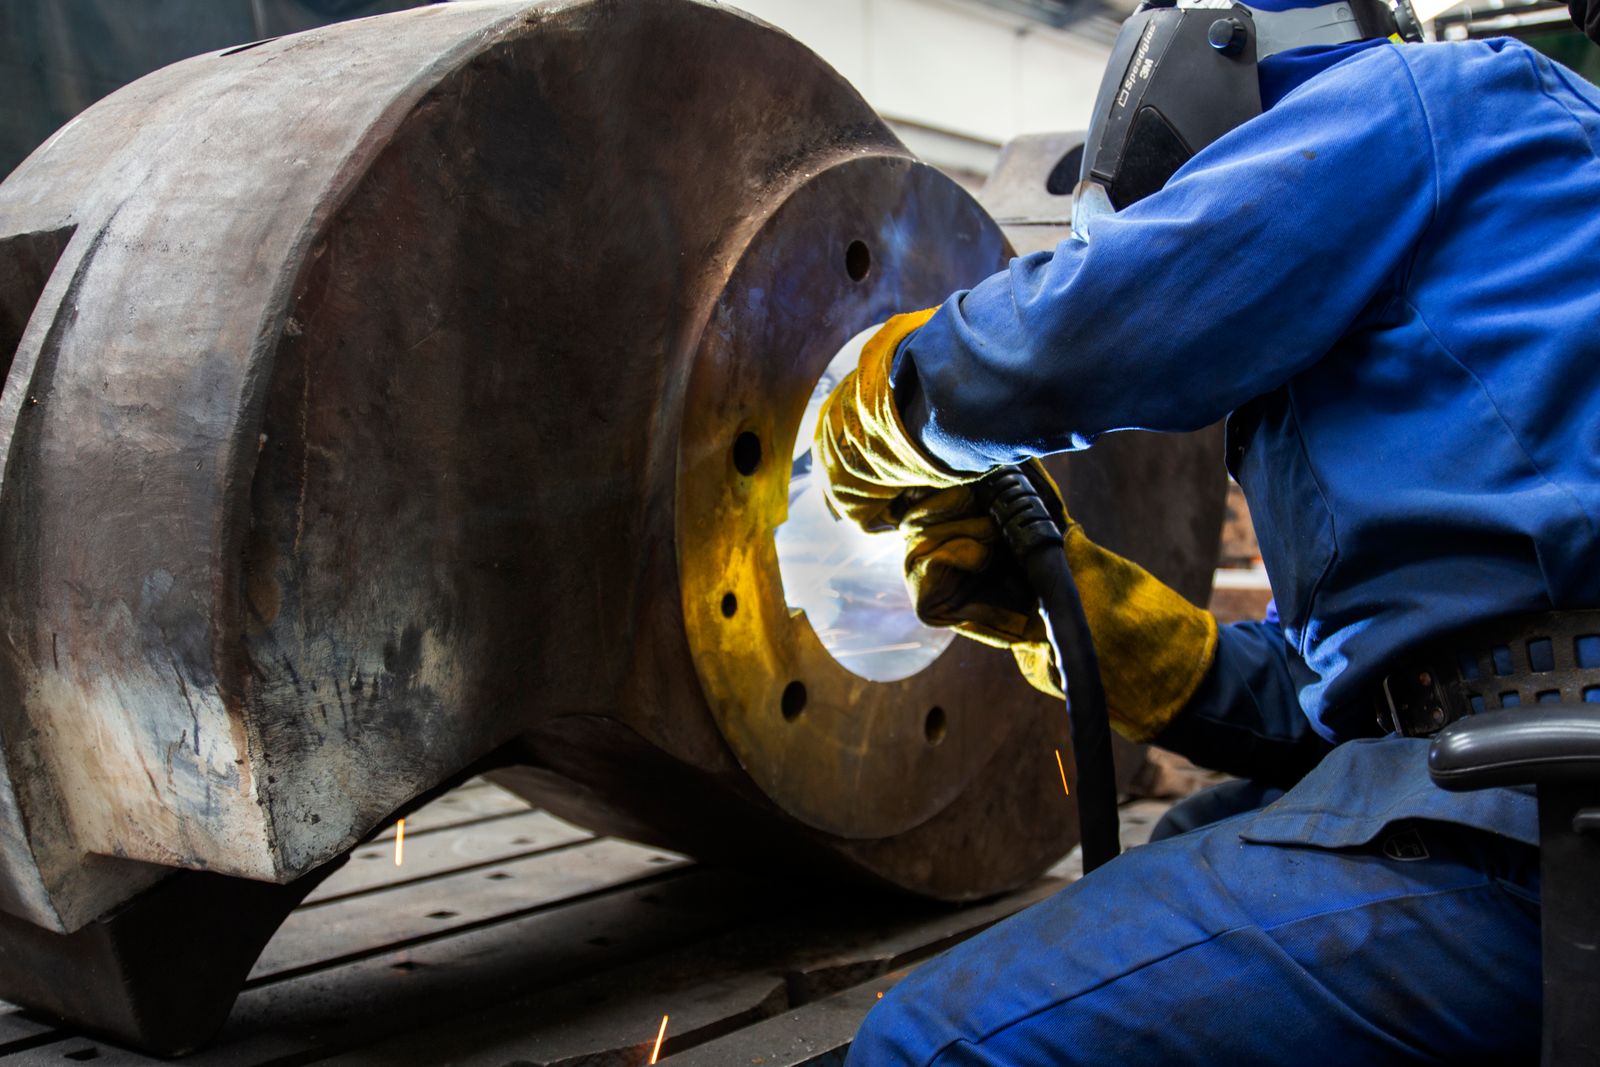
Toczenie dużych części wytwarza cechy obrotowe na komponentach, gdzie średnica, długość, masa lub mocowanie sprawiają, że konfiguracja i podparcie są centralne dla planu produkcyjnego. Część może wymagać toczenia czół, toczenia zewnętrznego, wiercenia, rowków, gwintów, stożków lub funkcji narzędziem obrotowym przy zachowaniu stabilnej linii środkowej.
Toczenie dużych części koncentruje się na linii środkowej, podparciu i bezpiecznej obsłudze ciężkich przedmiotów obrabianych.
Soczewka planowania | Co zapewnić |
|---|---|
Zakres części | Wykończony wymiar, stan materiału, szacunkowa masa oraz strefy bez mocowania. |
Obsługa | Punkty podnoszenia, wymagania podparcia, ograniczenia transportowe oraz ograniczenia ochrony powierzchni. |
Geometria funkcjonalna | Zdefiniuj wykończoną obwiednię, szacunkową masę, główną oś, powierzchnie chwytne, punkty podnoszenia, średnice krytyczne, wymagania otworów, bicie, ograniczenia podparcia oraz wszelkie wtórne cechy frezowane lub wiercone. |
Geometria części
Kluczowe cechy mogą obejmować duże średnice zewnętrzne, długie wały, otwory, stożki, rowki czółenkowe, gwinty, powierzchnie uszczelniające, współśrodkowe średnice stopniowane oraz szczegóły wiercenia lub frezowania na żywo.
Typowy kontekst komponentu
Typowe komponenty obejmują rolki, duże wały, adaptery, pierścienie, sprzęgła, korpusy hydrauliczne, kołnierze, elementy napędowe oraz interfejsy maszyn lub systemów energetycznych.
Zasada ustawienia: W przypadku dużego komponentu trasa musi chronić nie tylko wykończoną powierzchnię, ale także zależność między płaszczyznami lub osiami osiąganymi w różnych orientacjach.
Weryfikacja dużych średnic i biczenia
Kontrola zwykle obejmuje duże średnice, rozmiar otworu, stożek, biczenie, współśrodkowość, położenie powierzchni czołowej, formę gwintu, stan powierzchni oraz zależność między funkcjonalnymi elementami na bazie obrotowej.
Kluczowe parametry procesu
Parametr | Typowy zakres / Specyfikacja |
|---|---|
Strój nad łożem | Do ? 1,200 mm w ciężkich poziomych centrach tokarskich; do ? 2,000 mm w pionowych tokarkach karuzelowych |
Maksymalna średnica toczenia | Do ? 1,000 mm w maszynach poziomych; ? 2,500 mm w VTL |
Maksymalna długość toczenia | Do 4,000 mm między centrami z podparciem kłowym; dłuższe wały sprawdzane pod kątem ugięcia |
Maksymalna masa detalu | Do 5,000 kg zamocowany w uchwycie; do 10,000 kg z podparciem kłowym / konikiem |
Standardowa tolerancja średnicy | ±0.05 mm dla średnic do ? 500 mm; ±0.10 mm powyżej ? 500 mm |
Wąska tolerancja średnicy | ±0.025 mm na życzenie; ±0.01 mm z zaprojektowanym oprzyrządowaniem i wykwalifikowanymi narzędziami |
Wykończenie powierzchni (po toczeniu) | Ra 1.6–3.2 µm na średnicach; Ra 0.8 µm na wykończonych powierzchniach |
Bicie promieniowe na krytycznych elementach | 0.02 – 0.05 mm TIR na obrobionych średnicach, w zależności od stosunku długości do średnicy |
Współśrodkowość / współosiowość | 0.03 mm osiągalna na częściach wielowrzecionowych przy jednokrotnym ustawieniu |
Zakres gwintowania | M10 – M200 metryczne; ?" – 8" calowe; ACME, trapezowe i okrągłe API na życzenie |
Wielkość partii | Ponad 1 – 100 sztuk; pojedynczy prototyp, produkcja małoseryjna i seryjna |
Czas realizacji | 5 – 15 dni roboczych dla typowych części; długie wały i prace o dużej średnicy wyceniane indywidualnie |
Akceptowane formaty plików | STEP (.step / .stp), IGES (.igs), Parasolid (.x_t), DXF dla profili 2D, natywny CAD na życzenie |
Typowe platformy maszynowe | Ciężkie poziome centra tokarskie, pionowe tokarki karuzelowe (VTL), maszyny tokarsko-frezarskie, tokarki uchylne + tokarki międzyцентrowe ze wspornikami ustalającymi |
Opcje wykończenia powierzchni
Powierzchnie po obróbce tokarskiej spełniają większość wymagań funkcjonalnych. Wykończenia wtórne zaspokajają potrzeby związane z korozją, zużyciem, uszczelnianiem i wyglądem kosmetycznym, chroniąc jednocześnie krytyczne funkcjonalne bazy.
- Po obróbce: standardowe wykończenie obrobione, Ra 1.6–3.2 µm na średnicach
- Śrutowanie: matowa tekstura kosmetyczna do widocznych powierzchni lub powierzchni przygotowanych do malowania
- Anodowanie typu II: części aluminiowe, kolor standardowy lub niestandardowy
- Anodowanie typu III (twarde anodowanie): powierzchnie robocze na wałach i tulejach aluminiowych
- Galwanizacja: cynk, nikiel, nikiel bezprądowy, cyna lub chrom dla ochrony przed korozją / zużyciem
- Czernienie: łagodna odporność na korozję i estetyka dla elementów stalowych
- Pasywacja: pasywacja kwasem cytrynowym lub azotowym dla stali nierdzewnej zgodnie z ASTM A967
- Malowanie proszkowe / lakierowanie: wykończenie przemysłowe na powierzchni przygotowanej przez śrutowanie; maskowanie krytycznych powierzchni współpracujących
- Polerowanie: wykończenie lustrzane lub niemal lustrzane na powierzchniach uszczelniających, czopach i widocznych obszarach dekoracyjnych
- Szlifowanie i superwykończenie: szlifowanie walcowe lub bezcentrowe, a następnie superwykończenie, gdzie wymagany jest Ra < 0.4 µm
- Znakowanie laserowe: trwałe numery części, kody temperatury, bazy i znaki identyfikowalności
Zagadnienia projektowe (wskazówki DFM)
- Pamiętaj o współczynniku długości do średnicy. Długie wały wymagają podpór stałych, podpór konika lub mocowania między kłami w celu kontroli ugięcia; sprawdź to przed wyceną.
- Standaryzuj formy gwintów. Stosuj gwinty metryczne ISO o grubym skoku lub gwinty calowe UNC / UNF; określaj gwinty ACME lub trapezowe z kierunkiem i długością zaangażowania.
- Dodaj rowki odciążające przy przejściach średnic. Ostre baryerki blokują narzędzie i pozostawiają zadziory; uwzględnij niewielkie odciążenie lub fazkę w celu oczyszczenia płytki.
- Stosuj promienie przy przejściach OD / ID, nie ostre narożniki wewnętrzne; to kontroluje naprężenia narzędzia i wykończenie powierzchni na baryerkach.
- Utrzymuj ścisłe tolerancje na funkcjonalnych średnicach. Powierzchnie łożyskowe, rowki uszczelnień i średnice prowadzące gwintów wymagają ściślejszych tolerancji; swobodne średnice mogą być standardowe.
- Określ wykończenie powierzchni na powierzchniach uszczelnień i łożysk. Ra 0.4 – 0.8 µm jest typowe dla uszczelnień dynamicznych; określ to na rysunku zamiast zakładać domyślnie.
- W przypadku głębokich otworów wewnętrznych należy wskazać, czy wymagane jest zgrubne, czy wykończeniowe wiercenie oraz jaki jest dopuszczalny stosunek głębokości do średnicy.
- Unikaj cienkich, wysokich elementów, które mogą się odkształcać podczas obróbki skrawaniem lub obróbki cieplnej; przed wydaniem sprawdź mocowanie i podparcie.
- Uwzględnij naddatek na zgorzelinę kowalską lub odlewniczą na dostarczonych półfabrykatach; zostanie on usunięty podczas obróbki zgrubnej i powinien być określony explicit.
- Określaj współśrodkowość / bicie osiowe zamiast polegać wyłącznie na tolerancjach średnicy w celu kontrolowania relacji między wieloma średnicami.
Czy oferują Państwo szlifowanie powierzchni toczonych o wąskich tolerancjach?
Tak. Dostępne jest szlifowanie walcowe i bezcentrowe oraz superwykończenie dla średnic wymagających Ra < 0.4 µm lub tolerancji poniżej ±0.01 mm. Możemy wycenić szlifowanie jako operację następczą po zgrubnym toczeniu.
Typowe wady i zapobieganie
Wady dużych części toczonych są zwykle spowodowane odkształceniem, wibracjami, zniekształceniem mocowania lub brakiem podparcia mocowania. Poniższa tabela przedstawia najczęstsze wady oraz strategie zapobiegania im stosowane w produkcji.
Wada | Przyczyna | Zapobieganie |
|---|---|---|
Ugięcie wału na długich smukłych częściach | Nadmierny stosunek długości do średnicy, niewystarczające podparcie między obróbką zgrubną a wykańczającą | Dodaj podpory pośrednie w obliczonych pozycjach, użyj przeciwbelki, zrównoważone zgrubne toczenie pozostawiające symetryczny naddatek, wykończ w jednym podpartym ustawieniu |
Dryft współśrodkowości na wielu średnicach | Część przeuchwytowana między operacjami, zużycie uchwytu, błąd czujnika | Obrabiaj wszystkie średnice krytyczne w jednym zamocowaniu, wskazuj do osi wrzeciona po każdym przemieszczeniu, uchwyt kwalifikowany lub trzpień rozszerzalny |
Bicie na wykończonych średnicach | Przesunięcie linii środkowej, ślady szczęk, rozszerzalność termiczna podczas długich cięć | Wskazywanie do wrzeciona, zrównoważone ciśnienie mocowania, umożliw schłodzenie między zgrubnym a wykańczającym obrabianiem części o wąskich tolerancjach |
Drgania na elementach z dużym wysięgiem | Zbyt duży wysięg narzędzia, siły skrawania wzbudzają częstotliwość rezonansową narzędzia/części | Zmniejsz wysięg narzędzia, przełącz się na większy trzpień lub trzpień do rozwiercania, dostosuj prędkość wrzeciona z dala od rezonansu, lżejsze zaangażowanie promieniowe |
Narośl wierzchołkowa na stali nierdzewnej lub aluminium | Niska prędkość skrawania, nieodpowiedni gatunek płytki, niewystarczające chłodzenie | Stosować ostre płytki powlekane o geometrii dodatniej, wyższa prędkość skrawania, chłodzenie wysokociśnieniowe, toczenie przeciwbieżne tam, gdzie ma zastosowanie |
Błąd profilu gwintu (skok, kąt, bicie) | Zużycie narzędzia, błąd enkodera wrzeciona, nieprawidłowe ustawienie narzędzia do gwintowania | Okresowo kalibrować enkoder wrzeciona, ustawiać narzędzie do gwintowania na profiloskopie optycznym, stosować nową płytkę, weryfikować za pomocą szczunki gwintowej lub CMM |
Tworzenie się zadziorów na barkach i gwintach | Wyjście narzędzia na wolną powierzchnię, brak fazy lub wyciągnięcia, stępiona płytka | Określić fazę lub załamanie krawędzi na rysunku, stosować ostrą płytkę, narzędzie do mikrofazowania na wybranych elementach, ręczne usuwanie zadziorów zgodnie z oznaczeniem |
Odkształcenie po obróbce cieplnej | Niesymetryczne hartowanie, naprężenia szczątkowe po ciężkim zgrubnym toczeniu, odkształcenie mocowania | Usuwanie naprężeń przed wykończeniową obróbką skrawaniem, wykończenie krytycznych średnic po obróbce cieplnej (lub użyj wstępnie utwardzonego materiału), użyj hartowania prasowego lub mocowania w celu minimalizacji odkształceń |
Powiązane możliwości i usługi dodatkowe
Toczenie dużych części jest często łączone z operacjami sąsiadującymi w celu dostarczenia kompletnej części lub podzespołu. Poniższe możliwości są często łączone z toczeniem w celu zmniejszenia obsługi, kontrolowania łańcuchów bazowych i konsolidacji odpowiedzialności za jakość.
- Frezowanie dużych części — dla cech pryzmatycznych (powierzchnie kołnierzy, płaszczyzny napędowe, wzory mocowania), które są częścią tej samej konstrukcji co toczone korpusy
- Praca na karuzeli pionowej (VTL) — dla części obrotowych o bardzo dużej średnicy i małej długości (kołnierze, pierścienie, blaty stołów)
- Szlifowanie walcowe i bezцентrowe — do wykończeniowej obróbki powierzchni roboczych, powierzchni łożysk i średnic uszczelnień, które wymagają węższych tolerancji niż zapewnia toczenie
- Superwykończenie — dla wykończeń powierzchniowych poniżej Ra 0.4 µm na powierzchniach łożyskowych, uszczelnień i hydraulicznych
- Wiercenie głębokich otworów i gun-drilling — dla długich osiowych otworów, kanałów olejowych i kanałów chłodzących w wałach i walcach
- Dłutowanie wpustów i rowkowanie — dla wpustów i wewnętrznych rowków wykonywanych w operacji wtórnej
- Obróbka cieplna — hartowanie wgłębne, nawęglanie, odpuszczanie, azotowanie i starzenie realizowane przez zatwierdzonych partnerów
- Obróbka powierzchniowa — chromowanie, niklowanie bezprądowe, czernienie, pasywacja oraz inne wykończenia zapewniające ochronę przed zużyciem i korozją
- Wyważanie dynamiczne — dla wałów, walców i rotorów wymagających wyważenia do klasy G2.5 lub G6.3 według normy ISO 1940
- Kontrola na CMM i tracker laserowy — dla pełnych raportów wymiarowych wydania dla długich wałów i części przekraczających standardowy zakres pomiarowy CMM
- Rolki i duże wały
- Pierścienie, sprzęgła i adaptery
- Korpusy hydrauliczne i kołnierze
- Elementy napędowe i przeniesienia napędu
- Interfejsy maszyn i systemów energetycznych
Branże i zastosowania
- Przeniesienie napędu: duże wały napędowe, wały zębnika, wały wirnikowe, odlewy kół zębatych
- Maszyny przemysłowe: walce, bębny, tuleje, duże piasty i obudowy łożysk
- Układy płynowe: wały pomp, korpusy zaworów, kołnierze i duże kształtki cylindryczne
- Energia: komponenty wirnika generatora, osprzęt turbiny, wały turbin wiatrowych i hydro
- Przemysł stoczniowy i okrętowy: wały śrubowe, osprzęt sterowy, sworznie i tuleje wielkogabarytowe
- Ciężki sprzęt i transport: komponenty osi, zespoły piast, łączniki wielkogabarytowe
- Automatyka i robotyka: duże podstawy obrotowe, tuleje precyzyjne i rolki napędowe
Kontekst zastosowania
Zastosowania obejmują przekładnie mocy, maszyny przemysłowe, układy hydrauliczne, sprzęt transportowy, wyposażenie energetyczne, osprzęt okrętowy, automatykę oraz niestandardowe części zamienne.
Weryfikacja zapytania ofertowego: udostępnij odniesienia do zespołów, ograniczenia transportowe, schemat bazy danych, oczekiwania dotyczące kontroli oraz informacje o spawanych/wlewanych elementach wraz z modelem części.
—

