

Häufig gestellte Fragen
Was ist die maximale Blechdicke, die Sie laserschneiden können?
Für Baustahl schneiden wir routinemäßig bis zu 20 – 25 mm; für Edelstahl und Aluminium bis etwa 15 – 20 mm, abhängig von der Sorte. Über diese Grenzen hinaus können Schlacke und Kantenvierungsgenauigkeit nachlassen, und wir empfehlen möglicherweise Plasma, Wasserstrahl oder ein zweistufiges Verfahren.
Verfahren | Fokussierter Laserstrahl mit Schutzgas auf Blech oder Platte |
|---|---|
Typische Werkstoffe | Baustahl, Edelstahl, Aluminium und ausgewählte Nichteisenmetalle |
Kantenbetrachtung | Schnittfuge, Grat, Schräge, Wärmeeinfluss und Schutzfolie |
Quellenprüfung | Abwicklungszeichnung, Material, Materialstärke, Folgebearbeitungen und Menge |
Strahl, Gas und Blechprofil
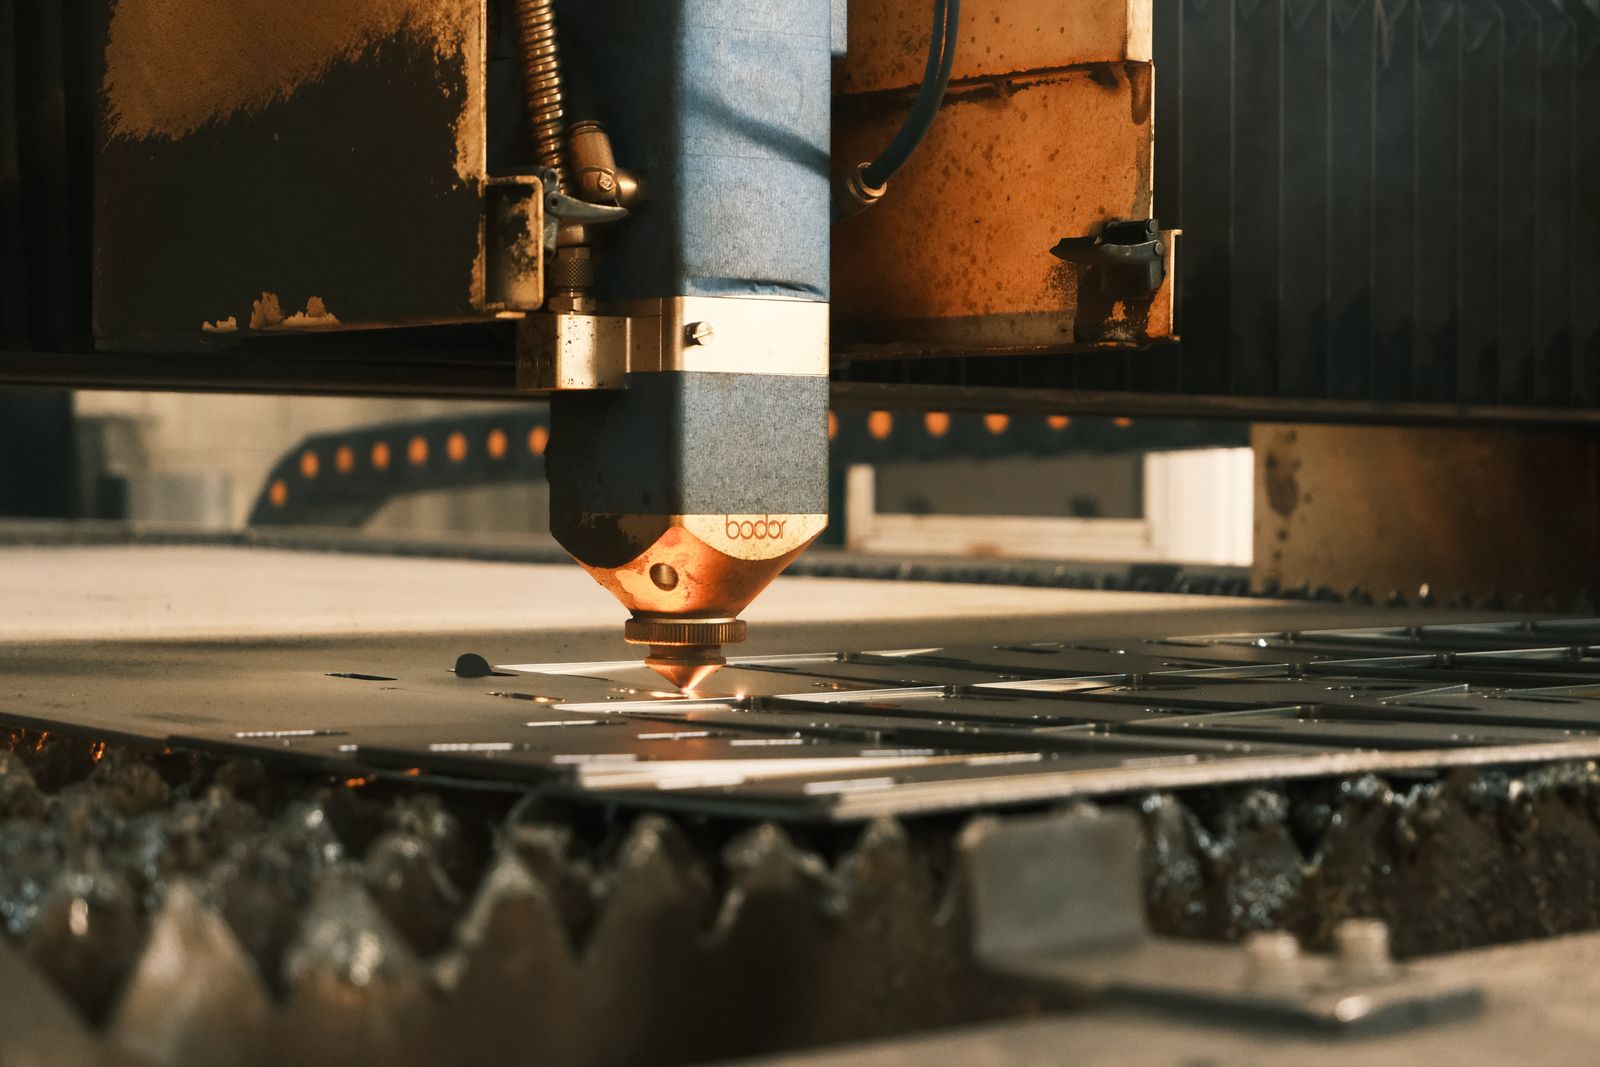
Laserschneiden verwendet einen fokussierten Laserstrahl zum Erhitzen und lokalen Schmelzen oder Verdampfen von Material entlang einer programmierten Kontur. Schneidgas hilft, das Material aus der Schnittfuge zu entfernen. Es wird häufig verwendet, um Profile, Löcher, Schlitze, Nasen und geschachtelte Blechbauteile vor dem Umformen, Schweißen, Bearbeiten oder Zusammenbau zu erstellen.
Prozessablauf
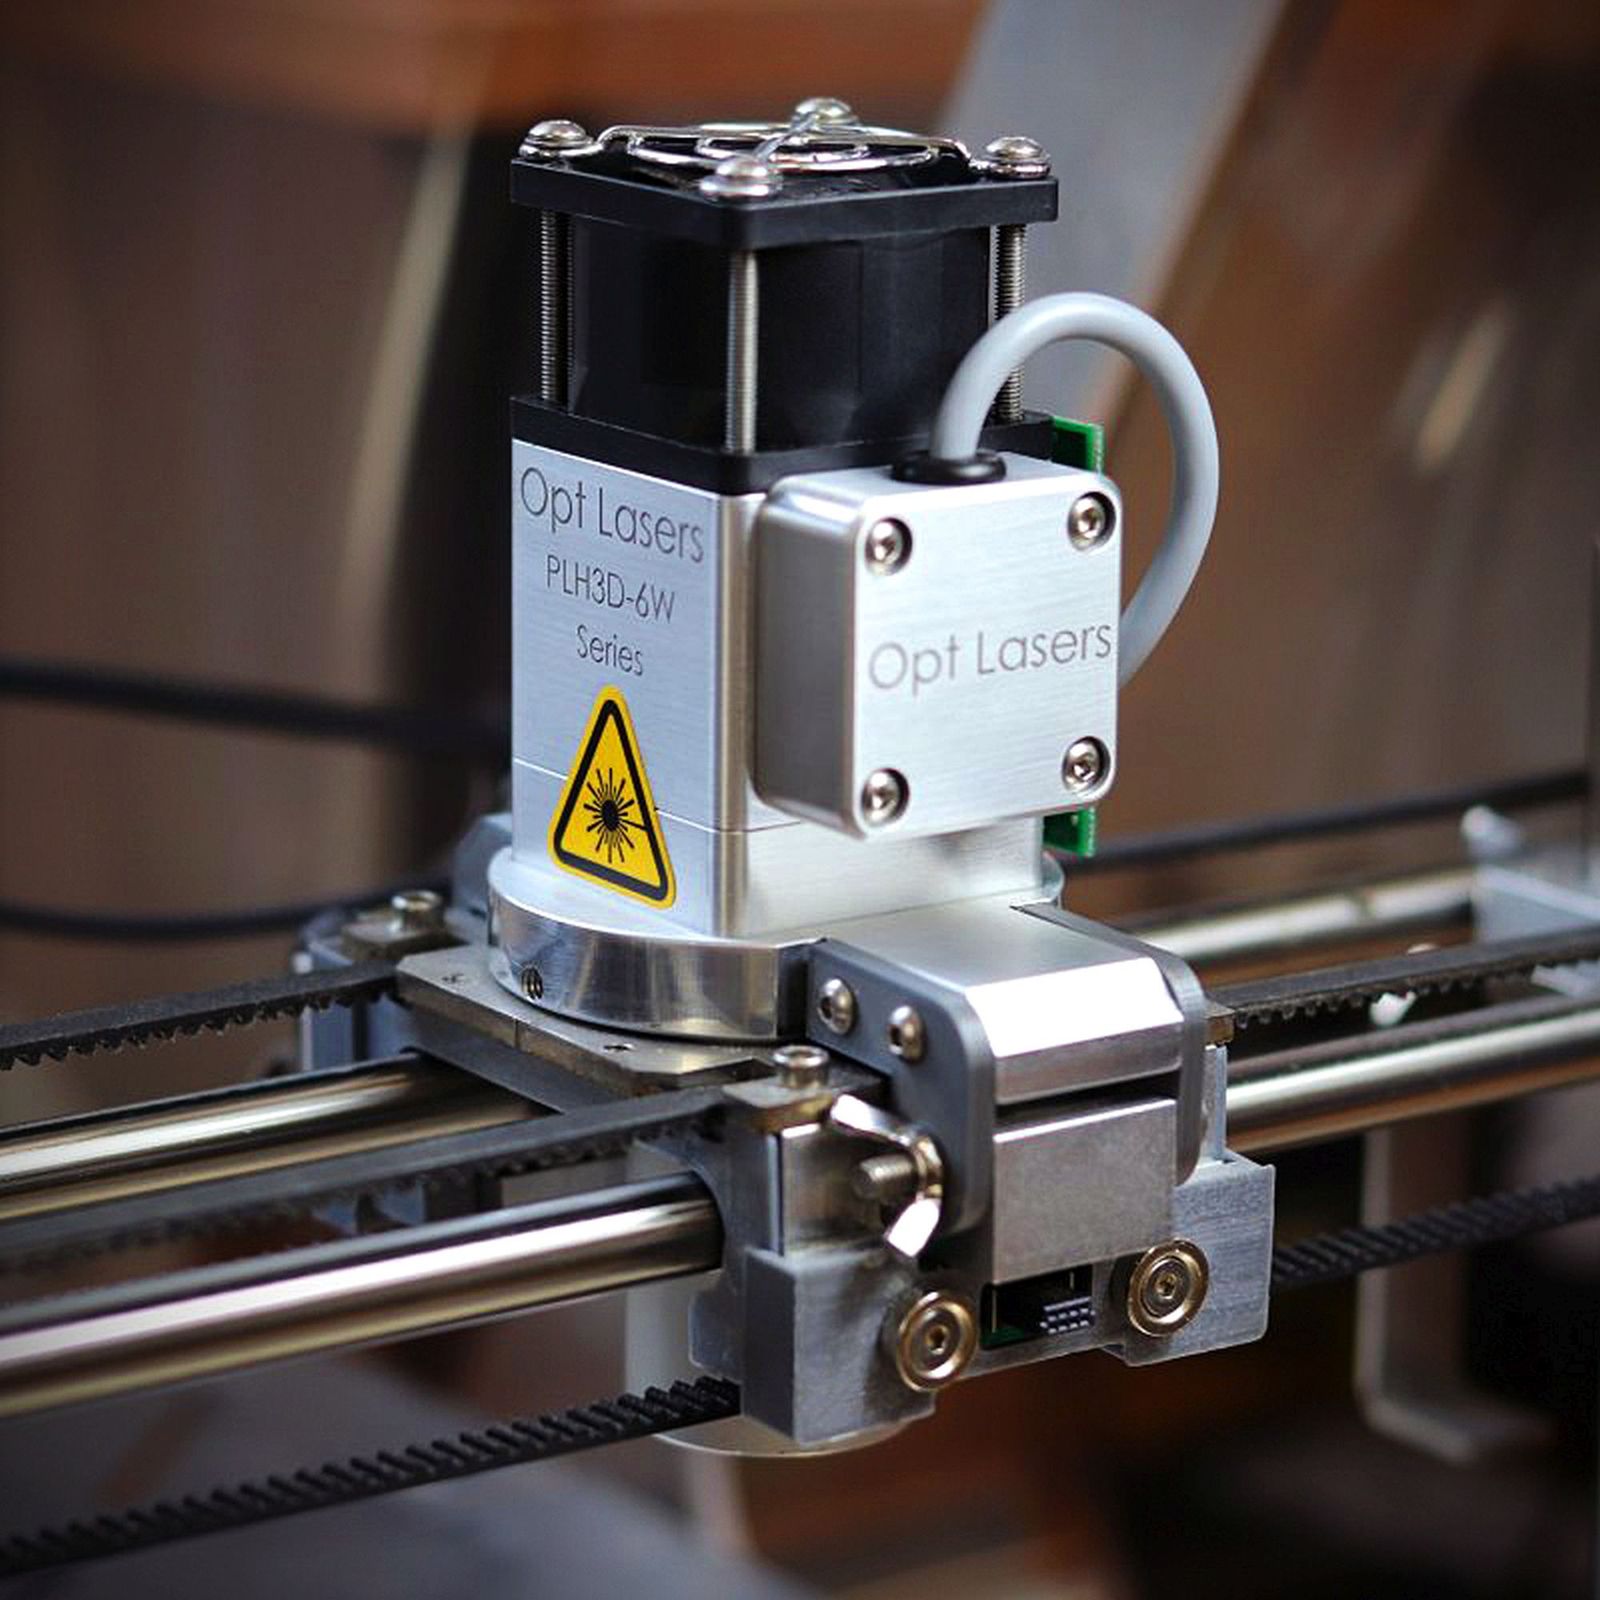
Ein Ablauf beginnt mit einem Flachmuster, der Material- und Dickenwahl, dem Verschachteln, der programmierten Schneidereihenfolge, den Pierce-Positionen und den Anforderungen an die Kantenzustände. Die abschließende Sequenz kann Entgraten, Umformen, Schweißen, Gewindebohren, Bearbeitung, Beschichtung oder Prüfung kritischer Maße umfassen.
Designeingabe | Warum es das Ergebnis verändert |
|---|---|
Material und Dicke | Gängige Blechmaterialien umfassen Baustahl, Edelstahl, Aluminium und ausgewählte Nichtmetallmaterialien je nach Lasertechnologie. Materialdicke, Reflexionsgrad, Folie, Oberfläche und nachgelagerte Fertigung müssen angegeben werden. |
Profil und kleine Merkmale | Typische Merkmale umfassen Außenkonturen, Öffnungen, Schlitze, Innenprofile, Laschen, Lamellen bei prozessunterstützter Fertigung, kleine Bohrungen entsprechend der Materialdicke sowie Teilekennzeichen. |
Nachgelagerte Operation | Biegen, Schweißen, Bearbeitung, Beschichtung und Montage können den am besten geeigneten Schneidweg verändern. |
Inspektion und Abnahme
Qualitätsprüfungen berücksichtigen häufig das Gesamtprofil, die Lage von Bohrungen und Schlitzen, den kerfbedingten Kantenzustand, Wärmeeinwirkung, Ebenheit, Grat und die Passung mit gebogenen oder montierten Komponenten.
Wichtig: Ein Profil kann seine Nennabmessungen 2D einhalten und dennoch einen definierten Plan für Grat, Konizität, Wärmeeinwirkung, Ebenheit, Schutzfolie oder spätere Kantenbearbeitung benötigen.
Wenn Laser der beste Weg ist
Wählen Sie Laserschneiden für programmierte Blechkonturen, wo thermisches Schneiden akzeptabel ist. Waterjet ist eine Kaltschneide-Alternative für wärmeempfindliche Materialien; Plasma kann gewählt werden, wo leitfähiges Material und ein anderes Geschwindigkeits-/Kanten-Kompromiss zur Arbeit passt.
RFQ-Details
Liefern Sie Flachmusterdateien, Materialgüte und -stärke, Biege- oder Schweißkontext, kritische Abmessungen, Mindestmerkmalanforderungen, Kantengüteerwartungen, Gratanforderungen, Oberfläche und erforderliche Menge.
Angebotsprüfung: Liefern Sie ein flaches Muster, Materialgüte, Dicke, Menge, kritische Abmessungen, Kantenerwartung und alle erforderlichen Sekundäroperationen.
Wichtige Prozessparameter
Parameter | Typischer Bereich / Spezifikation |
|---|---|
Schneidtechnologie | Faserlaser für dünnes bis mittleres Blech; CO?-Laser für ausgewählte Nichtmetalle und dickere Platten auf Anfrage |
Maximale Blechgröße (Faser) | Bis zu 4000 — 2000 mm auf Standard-Shuttle-Tischen; größere Formate auf Anfrage |
Maximale Materialstärke (Baustahl) | Bis zu 25 mm praktisch; 12 – 20 mm ist der typische Produktionsbereich |
Maximale Materialstärke (Edelstahl) | Bis zu 20 mm; Stickstoffunterstützung empfohlen für oxidfreien Schnitt |
Maximale Materialstärke (Aluminium) | Bis zu 15 – 20 mm mit optimierten Parametern und Stickstoffunterstützung |
Schnittfugenbreite | 0.10 – 0.30 mm typisch; abhängig von Material, Dicke und Schutzgas |
Standard-Maßtoleranz | ±0.10 mm für Merkmale bis 100 mm; ±0.20 mm für Merkmale 100 – 500 mm |
Enge Toleranz (auf Anfrage) | ±0.05 mm erreichbar bei dünnen Materialstärken mit stabiler Aufspannung und qualifizierten Programmen |
Mindestbohrungsdurchmesser | Ca. 1— Materialstärke als praktische Grenze; — 0.5— Stärke mit optimierten Parametern |
Mindestschlitzbreite | Ca. 1.2 – 1.5— Materialstärke |
Maximales Werkstückgewicht | Begrenzt durch die Handhabungskapazität des Schneidetisches |
Losgröße | 1 – 10,000+ Teile; Prototyp, Kleinserienfertigung und Hochvolumen-Produktionsläufe |
Lieferzeit | 3 – 7 Arbeitstage für typische Teile; Hochvolumenläufe werden nach Kapazität geplant |
Akzeptierte Dateiformate | DXF, DWG, STEP (2D-flat), IGES, natives CAD auf Anfrage, PDF als Referenz |
Typische Maschinenplattformen | Hochleistungs-Faserlaser-Schneidzentren, CO2-Lasersysteme für Nichtmetalle und ausgewählte Bleche |
Materialien, die wir schneiden
Laserschneiden deckt die Mehrheit der gängigen Blechmetalle und ausgewählte Nichtmetalle ab. Materialqualität, Dicke, Oberflächenbeschaffenheit sowie nachgelagerte Umformung oder Schweißen müssen bei der Auswahl des Lasertyps und des Assistenzgases berücksichtigt werden.
- Baustahl: kaltgewalzt und warmgewalzt A36, A572, DC01, SPCC, SS400, S235JR, S355JR bis zu ~ 25 mm
- Edelstahl: 304 / 304L, 316 / 316L, 321, 310S, 430; 2B, BA, gebürstet und Spiegeloberflächen auf Anfrage
- Aluminium: 5052, 6061, 7075 Blech und Platte bis zu ~ 15 – 20 mm
- Verzinkter & zinkbeschichteter Stahl: kaltgewalzt mit Zink- oder Zink-Eisen-Beschichtung, Blechdicken
- Elektrischer Stahl: Siliziumstahl für Laminierungen, einschließlich beschichteter Sorten
- Kupfer & Messing: C110, C260, C360 (begrenzte Dicke aufgrund von Reflexion; pro Projekt überprüft)
- Federstahl (begrenzt): 1095, 301, 304 Federanlassung (dünne Dicken) für Unterlegscheiben und Flachfedern
- Nichtmetalle (CO?-Laser): Acryl, Polycarbonat, PETG, ABS, Holz, Sperrholz, MDF, Leder, Papier, Gummi
Standardtoleranzen & erreichbare Genauigkeit
Standard-Schnitttoleranz beträgt ±0.10 mm bei kleinen Merkmalen und ±0.20 mm bei Merkmalen zwischen 100 mm und 500 mm. Prozesstoleranz hängt von Materialstärke, Aufspannung und Schnittprogramm ab; dünnere Dicken und gut abgestützte Teile liegen näher am engen Ende des Bereichs.
- Standardtoleranz: ±0.10 mm bei Merkmalen bis zu 100 mm; ±0.20 mm bei Merkmalen 100 – 500 mm
- Toleranz für große Merkmale: ±0.30 mm oder ±0.1 % der Abmessung bei Merkmalen über 500 mm
- Toleranz auf Anfrage: ±0.05 mm bei Dünnblech-Merkmalen mit qualifizierten Programmen und stabiler Fixierung
- Standardstandard: ISO 2768-m für nicht deklarierte Abmessungen; ISO 2768-c / -f auf Anfrage
- Geometrische Angaben: Position, Profil und Rechtwinkligkeit gemäß ASME Y14.5 / ISO 1101 interpretiert
Qualitätskontrolle & Prüfung
Laser-geschnittene Teile werden gegen das Schnittprogramm geprüft, mit besonderem Augenmerk auf Lochgröße, Schlitzbreite, Profilsabmessungen, Schnittkantenbeschaffenheit und Gratniveau. Stichproben- und voll-dimensionelle Prüfungen sind je nach Losgröße und Teilekritikalität verfügbar.
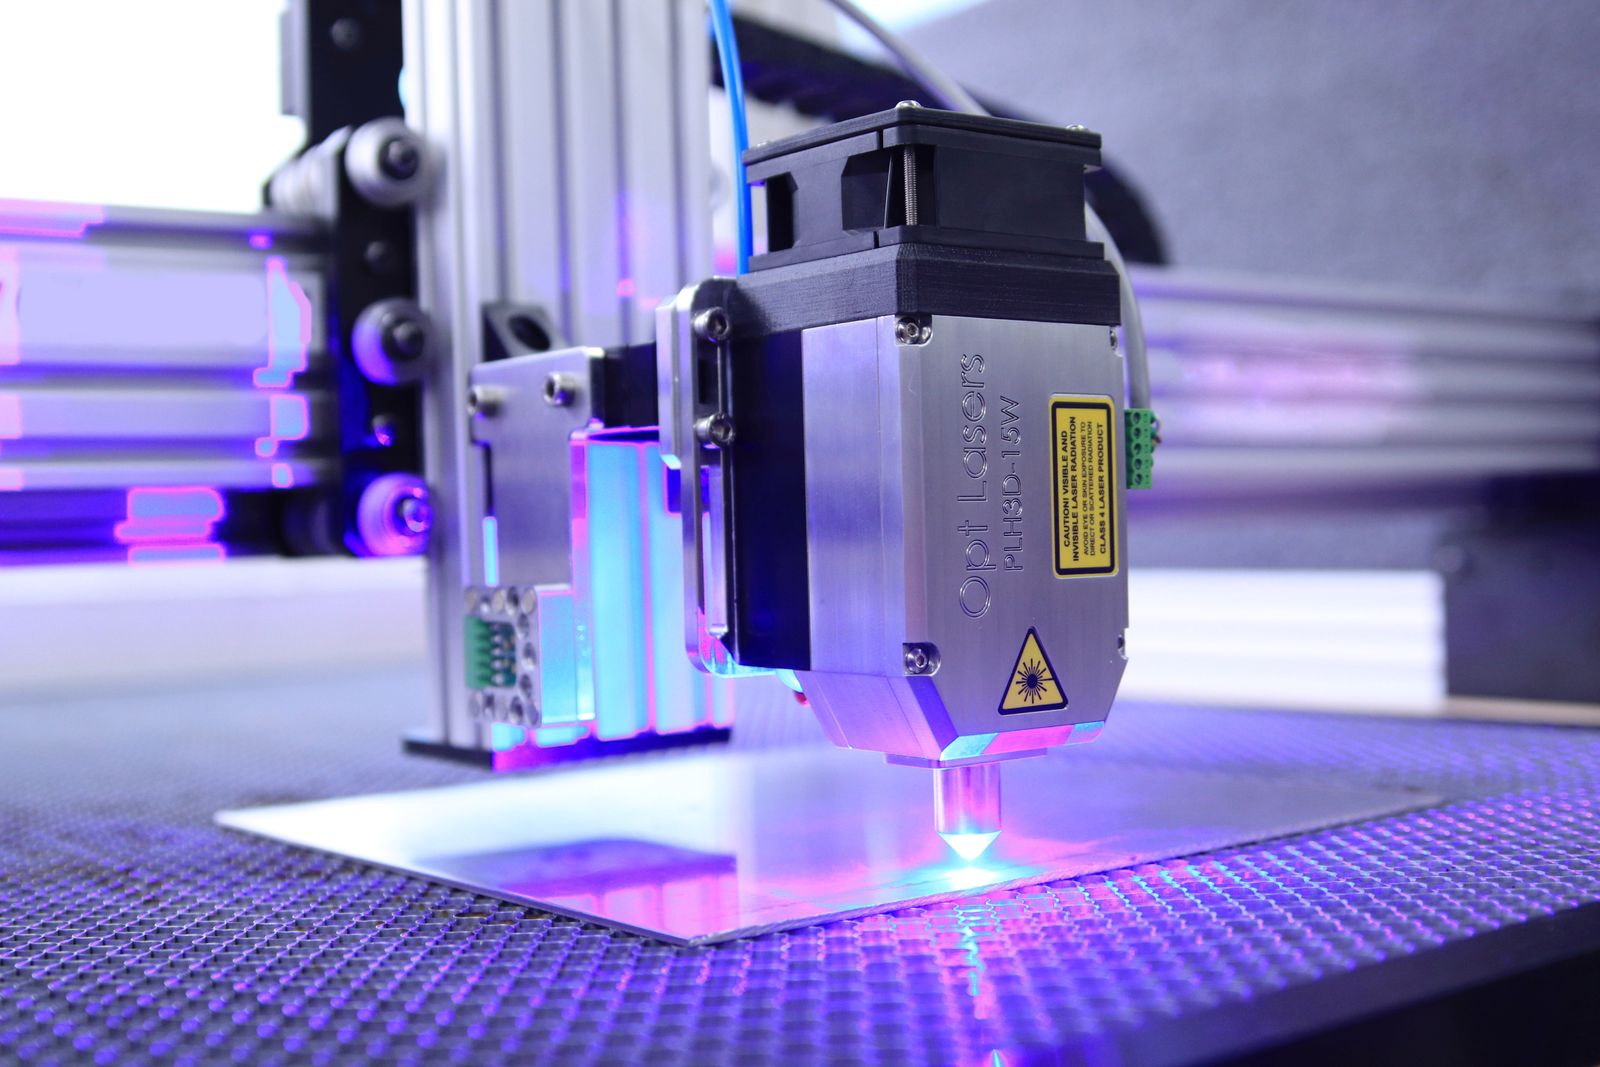
- CMM-Prüfung: Brücken-CMMs für kleine, hochpräzise Teile und kritische Merkmale
- Optischer Komparator & Sichtsystem: 2D Profilmessung für Lochgröße, Schlitzbreite und Kontur
- Oberflächenrauheitsprüfgerät: mobiles Ra-Prüfgerät für Schnitt- und Nachbearbeitungskanten, wo Oberflächenqualität spezifiziert ist
- Kaliber, Mikrometer, Nadelmessgeräte: Handwerkzeuge für Zwischen- und Erstmusterprüfungen
- Kantenzustand & Gratprüfung: Sicht- und Tastprüfung gemäß Zeichnung oder Musterreferenz
- Erstmusterprüfung: vollständiger Maßbericht des ersten Teils vom Tisch, bevor die Fertigung fortgesetzt wird
- Zwischenprüfung: periodische Kontrollen kritischer Maße, Bohrungsgröße und Kantenzustand während der Fertigung
- Endprüfbericht: Maßbericht, Werkstoffzertifikat und Oberflächenbestätigung, die mit den Teilen geliefert werden
Designüberlegungen (DFM-Tipps)
- Bohrungsdurchmesser einstellen — Materialstärke. Kleinere Bohrungen benötigen höhere Leistung, langsamere Geschwindigkeiten und können die Eintrittsseite verbrennen; überprüfen Sie das Verhältnis vor der Kalkulation.
- Vermeiden Sie scharfe Innenecken. Geben Sie einen Mikroübergang oder einen kleinen Radius (— 0.5— Materialstärke) an Innenecken an, um Überbrennen zu vermeiden.
- Halten Sie enge Toleranzen nur bei funktionalen Merkmalen ein. Positionierungsbohrungen, Passnuten und Schweißvorbereitungen erfordern engere Angaben; kosmetische Umrisse können nach Standard ausgeführt werden.
- Beachten Sie die Walzrichtung bei geformten Teilen. Haupbiegungen senkrecht zur Walzrichtung sind berechenbarer; teilen Sie Umformanforderungen auf der Zeichnung mit.
- Verwenden Sie Stege und Mikro-Verbindungen an kleinen Merkmalen, die durch die Lamellen fallen könnten, oder für Teile, die während der Nachbearbeitung ausgerichtet bleiben müssen.
- Standardisieren Sie Materialqualität und -stärke. Nichtstandardmäßige Dicken oder Qualitäten beeinflussen Schnittgeschwindigkeit, Kantenqualität und Nesting; geben Sie diese in der RFQ an.
- Geben Sie Beschichtungen, Folien oder Oberflächenbehandlungen auf dem einlaufenden Blech an (verzinkt, eloxiert, lackiert, kunststoffbeschichtet), da diese Schnittparameter und die Nachbearbeitung beeinflussen.
- Planen Sie Einstichpunkte fern von funktionalen Kanten und fern von kritischen kosmetischen Flächen, um sichtbare Mängel am fertigen Teil zu vermeiden.
- Berücksichtigen Sie Schnittfugen-Kompensation in der Teiledatei oder auf der Zeichnung; der Laser-Schnittfuge entfernt Material, das andernfalls die Schnittabmessung verändern würde.
- Bei sehr dickem Blech (> 15 mm), prüfen Sie Schlackegrad und Kantengeradheit gemäß der Zeichnungsanforderung; möglicherweise ist eine Nachbearbeitung der Kanten erforderlich.
Wie klein kann das kleinste Loch sein, das Sie schneiden können?
Ein praktisches Minimum liegt bei ungefähr 1 — der Materialstärke. Kleinere Löcher sind mit optimierten Parametern möglich, führen aber zu Verbrennungen an der Eintrittsseite und reduzieren die Genauigkeit; wir empfehlen Stanzen, Bohren oder Aufreiben für sehr kleine oder sehr hochwertige Löcher.
Welche Dateien benötigen Sie zum Laserschneiden eines Teils?
Eine 2D DXF- oder DWG-Datei des Zuschnitts ist bevorzugt. STEP 2D-flat, IGES oder natives CAD funktionieren ebenfalls. Geben Sie Materialqualität, Stärke, Menge, Biege-/Schweiß-/Bearbeitungskontext sowie alle kritischen Maße oder Oberflächenanforderungen in der Zeichnung an.
So erhalten Sie ein Angebot
Um ein Laserschneide-Angebot zu erstellen, senden Sie den 2D Zuschnitt (DXF/DWG/STEP), Materialqualität und -stärke, Losgröße, alle erforderlichen Kanten- oder Oberflächenfinish-Optionen, nachgelagerte Bearbeitungen (Umformen, Schweißen, Komponenteneinsatz), kritische Maße sowie Inspektionserwartungen.
Sie erhalten eine DFM-Prüfung mit Kommentaren zu Bohrungs-/Schlitz-Durchführbarkeit, Verschachtelung, Schnittfuge und Toleranz sowie mögliche Verbesserungsvorschläge, gefolgt von einem schriftlichen Angebot mit Lieferzeit, Stückpreis, Finish-Optionen und Umfang des Prüfberichts.
Prozessablauf und Fertigungsabfolge
Das Laserschneiden folgt einer definierten Sequenz von der Dateivorbereitung bis zur Endkontrolle. Der Ablauf basiert auf dem Zuschnitt, Material und Materialstärke, Verschachtelung, Stichreihenfolge und nachgelagerten Operationen (Umformen, Schweißen, Bauteilmontage). Jeder der folgenden Schritte ist ein eigenständiger Produktionsschritt mit eigenem Setup, Parameterbibliothek und Inspektionskontrollpunkt.
- Dateivorbereitung und DFM-Prüfung. Das 2D Zuschnitt wird im Format DXF, DWG, STEP oder als native CAD-Datei empfangen. Das Muster wird auf geschlossene Konturen, Ebenenzuweisungen, Maßstab und etwaige bereits vom Kunden angebrachte Schnittfugenzugabe geprüft.
- Materialauswahl und -eingang. Materialgüte, Materialstärke, Oberflächenbeschaffenheit (Walzfinish, verzinkt, gebürstet, BA, 2B) und Schutzfolie werden gegen Bestellung und Materialzertifikat bestätigt.
- Verschachtelung und Schnittprogramm. Teile werden auf dem Blech verschachtelt, um den Materialertrag zu optimieren. Das Schnittprogramm definiert Schnittreihenfolge, Stichpunkte, Anfahrts-/Abfahrtspunkte, Mikrostege und etwaige Halterungen für die nachgelagerte Handhabung.
- Parameterauswahl. Schnittparameter (Leistung, Geschwindigkeit, Fokusposition, Assistenzgas, Druck, Düsendurchmesser) werden aus der Parameterbibliothek für das Material, die Materialstärke und das Qualitätsziel ausgewählt.
- Blechbeladung und Ausrichtung. Das Blech wird auf den Shuttletisch geladen, an mechanischen Anschlägen ausgerichtet und der Programmursprung festgelegt. Für Hochvolumenfertigung kann ein automatisches Beladesystem verwendet werden.
- Fokus- und Düsenprüfung. Der Schneidkopf wird auf Fokushöhe, Düsenausrichtung und Linsensauberkeit geprüft. Der Düsenzustand wird anhand der Schnittzeit oder Betriebsstunden überprüft.
- Stich und Schnitt. Das erste Teil wird geschnitten und inspiziert, bevor das Programm mit dem Rest des Blechs fortfährt. Stichpunkte werden auf der Abfallseite der Linie platziert, entfernt von funktionalen oder dekorativen Merkmalen.
- Entfernung von Anguss/Teil. Innere Angüsse fallen durch die Lamellen in einen Sammelbehälter. Geschnittene Teile werden entnommen, vom Skelett getrennt und in einen Teilebehälter gelegt. Skelett (Skelettplatte) wird zum Recycling oder für das nächste Programm entfernt.
- Kanten entgraten & reinigen. Teile werden mechanisch (Bürste, Vibrations- oder Handentgraten) entgratet, um scharfe Kanten zu brechen und leichte Schlacke zu entfernen. Schutzfolie wird auf Kundenwunsch entfernt.
- Zwischeninspektion. Erstmuster- und Zwischenprüfungen werden an Lochgröße, Schlitzbreite, Konturmaßen, Kantenzustand und Gratniveau gemäß der Zeichnung oder Musterreferenz durchgeführt.
- Folgebearbeitungen (falls erforderlich). Teile, die Umformen, Schweißen, Einbauteile, Gewindebohren oder Bearbeitung erfordern, werden mit Abdeckung kritischer Oberflächen falls zutreffend an die nächste Zelle weitergeleitet.
- Oberflächenbehandlung (falls erforderlich). Teile, die Pulverbeschichtung, Nasslackierung, Galvanik, Eloxieren oder andere Beschichtungen benötigen, werden mit Abdeckung kritischer Kanten oder Merkmale gemäß der Zeichnung an zugelassene Partner gesendet.
- Endkontrolle & Dokumentation. Vollständiges Maßprotokoll gemäß Zeichnung, Werkstoffzertifikat, Beschichtungsbestätigung und alle erforderlichen FAI- oder PPAP-Dokumentationen werden für den Versand zusammengestellt.
- Verpackung & Versand. Teile werden mit Zwischenlagenpapier oder Schaumstoff gestapelt, dann in Kartons, Schachteln oder Kisten verpackt. Scharfe Kanten werden geschützt und Teile gemäß dem Programm-Kennzeichnungsschema beschriftet.
Materialeigenschaftsreferenz
Die Materialauswahl für das Laserschneiden wird durch Blechdicke, Sorte, Oberflächenbeschaffenheit, nachgelagerte Bearbeitungen und die kosmetischen oder funktionalen Anforderungen an die Schnittkante bestimmt. Die nachfolgende Tabelle listet typische Materialien mit repräsentativen mechanischen und physikalischen Eigenschaften auf, die als Ausgangspunkte für die DFM-Überprüfung verwendet werden.
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Laserkompatibilität |
|---|---|---|---|---|---|
Baustahl A36 / DC01 / SPCC | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Ausgezeichnet (Faser, O?) |
Edelstahl 304 / 304L (2B) | 8.00 | 515 | 205 | 202 | Ausgezeichnet (N? für oxidfrei) |
Edelstahl 316 / 316L (2B) | 8.00 | 485 | 170 | 217 | Ausgezeichnet (N? für oxidfrei) |
Edelstahl 430 (BA) | 7.75 | 450 | 205 | 183 | Gut (Faser) |
Aluminium 5052-H32 | 2.68 | 230 | 195 | 60 | Gut (N?, Faser) |
Aluminium 6061-T6 | 2.70 | 310 | 276 | 95 | Gut (N?, Faser) |
Verzinkter Stahl (G60, G90) | 7.85 | 365 – 510 | 210 – 250 | 100 – 150 | Gut (N? um Zinkdampf zu begrenzen) |
Elektrostahl (Silizium, M19 – M47) | 7.65 | 370 – 480 | 230 – 320 | 120 – 180 | Gut (Faser, beschichtete Güten) |
Kupfer C110 (Blech) | 8.96 | 220 | 70 | 50 | Eingeschränkt (reflektierend; nur dünn) |
Messing C260 (Blech) | 8.53 | 300 – 450 | 100 – 380 | 55 – 130 | Eingeschränkt (reflektierend; nur dünn) |
Acryl (gegossen, extrudiert) | 1.18 | 70 | – | – | Gut (CO? Laser) |
Sperrholz / MDF | 0.65 – 0.80 | 30 – 60 | – | – | Gut (CO? laser) |
Polycarbonat (PC) | 1.20 | 65 | – | – | Gut (CO? laser, Kantenschärfe) |
Kostentreiber & Lieferzeitfaktoren
Kosten und Lieferzeit für Laserschneiden werden hauptsächlich durch Materialstärke und -qualität, Gesamtschnittlänge, Anzahl der Durchbrüche, Lochzahl und -größe, Anforderungen an die Kantenqualität (oxidfrei N? vs. Standard O?) sowie eventuell erforderliche Nachfolgeoperationen (Entgraten, Umformen, Schweißen, Hardwareeinsatz, Endbearbeitung) bestimmt. Dickeres Material und engere Toleranzen verlangsamen die Schnittgeschwindigkeit und erhöhen die Zykluszeit. Materialausnutzung (Verschachtelung) ist ein wesentlicher Kostenfaktor bei hohen Stückzahlen; Sonderformate oder Sonderqualitäten beeinflussen Schnittgeschwindigkeit und Kantenqualität. Die nachfolgende Tabelle fasst typische Lieferzeiten für gängige Szenarien zusammen.
Szenario | Material-Lieferzeit | Schnitt-Lieferzeit | Gesamt (Arbeitstage) |
|---|---|---|---|
Prototyp aus Lagerblech (1 – 5 Teile) | 1 – 3 days | 1 – 3 days | 2 – 5 days |
Kleinserie (10 – 100 Teile) | 2 – 5 days | 2 – 4 days | 3 – 7 days |
Dickblech (10 – 25 mm) — Kleinserie | 3 – 7 days | 3 – 5 days | 5 – 10 days |
Großserienproduktion (1,000+ Teile) | 5 – 10 days | 5 – 15 days | 10 – 20 days |
N?-assist rostfrei (oxidfreier Schnitt) | wie oben | etwas länger | + 0 – 2 days |
Schneiden + Umformen + Schweißpaket | wie oben | + 3 – 7 days | + 3 – 7 days |
Oberflächenbehandlung (Pulver, Lack, Plattierung, Eloxieren) | wie oben | + 3 – 7 days | + 3 – 7 days |
Wiederkehrende Serie mit Lagermaterial | 0 – 2 days | 2 – 5 days | 2 – 5 days |
Häufige Defekte und Prävention
Defekte an lasergeschnittenen Teilen lassen sich in der Regel auf falsche Parameterauswahl, Fokusdrift, Düsenverschleiß oder Materialzustand zurückführen. Die nachfolgende Tabelle listet die häufigsten Defekte und die Präventionsstrategien auf, die wir in der Produktion anwenden.
Defekt | Ursache | Prävention |
|---|---|---|
Schlacke-/Schmelzbadanhaftung an der Unterkante | Schnittgeschwindigkeit zu hoch, niedrige Leistung, Fokusposition falsch, niedriger Schutzgasdruck | Parameter aus der Materialbibliothek abstimmen, Fokus und Düse prüfen, Assistegasdruck erhöhen, bei dickem Blech verlangsamen, den betroffenen Teil nachschneiden |
Übermäßige wärmebeeinflusste Zone (HAZ) | Schnittgeschwindigkeit zu niedrig, Leistung zu hoch, stumpfe Düse | Qualifizierten Parametersatz verwenden, Düse planmäßig ersetzen, Geschwindigkeit innerhalb des Qualitätsfensters erhöhen, für dünnes bis mitteldickes Stahlblech auf Faserlaser umstellen |
Schrägung bei dickem Blech | Strahldivergenz durch die Materialstärke, Fokusversatz, Einschnittschneiden | Fokus auf Mittenstärke für dickes Blech einstellen, leistungsstärkere Quelle verwenden, für sehr dickes Blech oder Zero-Taper-Anforderung auf Wasserstrahl umstellen |
Breiter oder ungleichmäßiger Schnittspalt | Düse stumpf, falscher Fokus, Materialinkonsistenz, Strahlfehlausrichtung | Düse planmäßig ersetzen, Fokus pro Schicht kalibrieren, Eingangsmaterialzertifikat prüfen, periodische Strahlausrichtung |
Verformung dünner Bleche | Übermäßige Wärmezufuhr, asymmetrisches Muster, ungestütztes Blech, scharfe Ecken | Mikro-Verbindungen verwenden, um Teile in der Platte zu halten, ausgewogene Verschachtelung, Stützleisten eng setzen, für dünne Materialstärke verlangsamen, Laschen und Ecken hinzufügen |
Mikrorissbildung bei hartem oder sprödem Material | Hoher thermischer Gradient, harte/spröde Sorte, dicke Wandstärke | Für spröde Materialien auf Wasserstrahl umsteigen, Schnittgeschwindigkeit verringern, Impulsschnitt verwenden, oder für harte Sorten das Blech vorwärmen |
Schlackeanhaftung auf Edelstahl nach N?-Schnitt | Unzureichender N?-Druck, Fokusdrift, Kontamination in der Düse | N?-Druck und Reinheit überprüfen, Düse reinigen, Fokus erneut prüfen, auf zertifizierten Parametersatz für oxidfreien Schnitt abstimmen |
Gratbildung an Ein- / Ausgangsrändern | Falscher Einstechpunkt, Fokus am Ausgang, niedriger Druck | In den Abfall einstechen, Fokus auf Mittendicke einstellen, Druck erhöhen, mit Entgraten oder Kantenfasen an kosmetischen Kanten nacharbeiten |
Vergleich mit verwandten Verfahren
Das Laserschneiden wird häufig zusammen mit oder anstelle von Wasserstrahl-, Plasma-, CNC-Fräs- / -Gravier- und Stanzverfahren gewählt. Die folgende Tabelle vergleicht die vier gängigsten Alternativen für Blech- und Plattenkonturarbeiten.
Aspekt | Laserschneiden | Wasserdruckstrahlschneiden | Plasmaschneiden |
|---|---|---|---|
Schneidemechanismus | Fokussierter Laserstrahl mit Schutzgas | Hochgeschwindigkeitswasser mit optionalem Schleifmittel | Elektrolichtbogen durch Schutzgas |
Materialstärke | Bis zu ~ 25 mm Baustahl; 15 – 20 mm Edelstahl / Aluminium | Bis zu ~ 150 mm Metall; 100 mm Stein / Glas | Bis zu ~ 50 mm Baustahl; 25 mm Edelstahl / Aluminium |
Kantenzustand | Sauberer, schmaler Schnitt; kleine Wärmeeinflusszone; leichte Schlacke bei dicker Platte | Glatt, keine Wärmeeinflusszone, leichter Kegel bei dicker Platte | Breiterer Schnitt, größere Wärmeeinflusszone, mehr Schlacke |
Toleranzband | ±0.10 mm kleine Merkmale; ±0.20 mm mittel; ±0.05 mm eng | ±0.10 mm klein; ±0.20 mm mittel; ±0.05 mm eng | ±0.30 – ±0.50 mm typisch; enger bei dünner Platte |
Materialflexibilität | Stahl, Edelstahl, Aluminium, Messing (dünn), Nichtmetalle (CO?) | Alle Metalle, Stein, Glas, Keramik, Verbundwerkstoffe, Kunststoffe | Stahl, Edelstahl, Aluminium (begrenzte Nichtmetalle) |
Wann diese Option wählen | Dünn-bis mitteldünnes Blech, enge Toleranz, Hochvolumenproduktion | Dicke Platte, wärmeempfindliche Materialien, Verbundwerkstoffe, Stein / Glas | Dickes Baustahlblech, niedrigere Kosten, größere Toleranz |
Branchenstandards und Zertifizierungen
- ISO 9001:2015 — Anforderungen an Managementsysteme für Qualität; Basiszertifizierung für unsere Produktionskontrolle
- AS9100D — Luft- und Raumfahrt-Qualitätsmanagementsystem; angewandt auf flugkritische Blechbauteile
- ISO 13485:2016 — QMS für Medizinprodukte; angewandt auf medizinische Gehäuse und Ausrüstungstafeln
- IATF 16949 — Automotive QMS; angewandt auf Fahrwerk, Karosserie und EV-Bauteile
- RoHS & REACH — Beschränkung gefährlicher Stoffe und chemischer Substanzen; angewendet auf MaterialsAuswahl und Oberflächenbehandlung
- ITAR — US-amerikanische International Traffic in Arms Regulations; angewandt auf wehrtechnisch relevante Blechbauteile unter kontrollierten Programmen
- ISO 2768 — Allgemeintoleranzen für Längen- und Winkelmaße (Klassenmittel, fein, grob)
- ASME Y14.5 / ISO 1101 — Geometrische Maß- und Toleranzfestlegung; GD&T-Interpretation auf Zeichnungen
- ISO 5459 — Bezugsgrößen und Bezugssysteme; verwendet zur Definition von Ebenheit und Profilsollwerten an Blechmustern
- AWS D1.1 / D1.2 / D1.3 — Regelwerk für Schweißkonstruktionen (Stahl, Aluminium, Blech); angewandt auf geschweißte Unterbaugruppen
- ASTM A967 — Chemische Passivierungsbehandlungen für Edelstahlbauteile
- NFPA T3.8.1 / ISO 4413 — Hydrauliksicherheit und Fluidtechnik; eingesetzt bei Wasserstrahl-/Laser-Unterstützungsgassystem-Sicherheit
- PPAP / FAI gemäß AIAG — Produktionsteil-Freigabeprozess und Erstmusterprüfung nach Automobil- und Luftfahrtpraxis
Verpackung, Versand & Dokumentation
Lasergeschnittene Teile werden verpackt, um Kanten, Sichtflächen und Schutzfolie zu schützen (wenn der Kunde vorgegeben hat, dass die Folie bis zur Lieferung verbleibt). Teile werden mit Zwischenlagenpapier oder Schaumstoff gestapelt und dann je nach Teilgröße und -menge in Kartons, Schachteln oder Kisten verpackt. Standarddokumentation wird mit den Teilen versandt; zusätzliche Dokumente (PPAP, FAI, signierte Zeichnungen) werden je nach Programmanforderung bereitgestellt.
- Reinigung & Schutzfolie. Teile werden von Schmutz und Schneidrückständen befreit. Die auf dem Originalblech aufgebrachte Schutzfolie wird durch die Schneid- und Verpackungsphasen beibehalten, wenn der Kunde dies wünscht.
- Kanten- & Oberflächenschutz. Kanten werden mit Schaumstoffstreifen, Kantenschutz oder Zwischenlagenpapier geschützt. Sichtflächen (brushed, mirror, BA) werden vor Kontaktschäden geschützt.
- Stapeln & Zwischenlagen. Flache Teile werden mit Papier- oder Schaumstoffzwischenlagen gestapelt, um Kontaktschäden zu verhindern. Schwere Teile werden einzeln eingewickelt und etikettiert.
- Auswahl der Verpackung. Kleine Teile werden in beschrifteten Kartons verpackt; mittlere Teile in schweren Schachteln; große oder schwere Teile in maßgefertigten Kisten mit Anschlagpunkten.
- Kennzeichnung & Rückverfolgbarkeit. Jeder Karton ist mit Teilenummer, Charge, Menge und Programm-ID gemäß dem Programm-Kennzeichnungsschema gekennzeichnet. Innenverpackungen sind einzeln für die nachgelagerte Montage gekennzeichnet.
- Versandoptionen. Standard-Straßenfracht für Inlandsversand; Seefracht (FCL / LCL) für Export; Luftfracht für zeitkritische oder hochwertige Teile. Incoterms 2020 (EXW, FOB, CIF, DAP, DDP) gemäß Angebot angewendet.
- Standarddokumente. Konformitätszertifikat (C of C), Werkstoffprüfbescheinigung (MTC / mill cert), Maßprüfbericht und Oberflächenfinish-Bestätigung.
- FAI-Bericht. Erstmusterprüfbericht gegen die Zeichnung oder das 3D-Modell, einschließlich aller GD&T-Kennzeichnungen und Datum-Referenzen, am ersten Teil jedes Loses.
- PPAP & Kontrollpläne. Verfügbar für Automobil- und Luftfahrtprogramme gemäß AIAG / AS9100-Anforderungen.
- Rückverfolgbarkeit. Schmelzennummer, Losnummer und Bediener-/Maschinen-ID für vollständige Rückverfolgbarkeit gemäß dem Programmqualitätsplan aufbewahrt.
- Digitale Bereitstellung. Prüfberichte, FAI und Werkstoffzertifikate können als signierte PDFs bereitgestellt werden, mit Schnittprogramm und Nesting-Dateien auf Anfrage.
Zugehörige Fähigkeiten & Querschnittsdienste
Laserschneiden ist meistens der erste Schritt in einem Blechfertigungspaket. Die unten aufgeführten Fähigkeiten werden üblicherweise mit Laserschneiden kombiniert, um ein fertiges Teil oder eine Baugruppe zu liefern.
- CNC-Abkantpresen — für Biegungen, Säume, Kanäle und komplexe Formgeometrie auf geschnittenen Zuschnitten
- MIG / TIG-Schweißen — für geschweißte Baugruppen, Halterungen und Rahmen aus geschnittenen Teilen
- Hardwareeinsatz & PEM-Stiftschweißen — für selbststanzende Befestigungselemente, Stifte und Abstandshalter, die vor oder nach dem Umformen installiert werden
- Gewindebohren & Bohren — für Gewindebohrungen oder Durchgangslöcher, bei denen der Laser den Durchmesser oder die Qualität nicht erreichen kann
- CNC-Bearbeitung — für dicke Plattenbauteile, die nach dem Schneiden zusätzliche gefräste Merkmale benötigen
- Entgraten & Kantenbearbeitung — mechanisches, vibratorisches oder manuelles Entgraten sowie Anfasen / Kantenbrechen gemäß Zeichnung
- Oberflächenbehandlung — Pulverbeschichtung, Nasslackierung, Eloxieren (Typ II / III), Galvanisieren (Zink, Zink-Nickel, Zinn, Nickel), Passivierung und Schwarzoxidierung
- Lasermarkierung & Gravur — für permanente Teilenummern, Logos und Rückverfolgbarkeitsmarkierungen auf funktionalen oder sichtbaren Oberflächen
- Plasma- & Wasserstrahlschneiden — für dicke Platten und exotische Materialien, bei denen Laser nicht die beste Wahl ist; wird als Teil eines Mehrprozess-Pakets angeboten
- Blechmontage — für vollständige Baugruppen einschließlich Hardware, Dichtungen, Etiketten und Verpackung
Schnittfuge, Grat und Nachbearbeitung
Geben Sie an, ob Teile nach dem Schneiden Entgraten, Schutzfolienbelassung, Bürsten, Beschichten, Biegen, Schweißen, Gewindeeinsätze oder Hardwaremontage erfordern.
Der Laserschnitt erzeugt programmierte Blechprofile mit Blick auf die nachgelagerte Umformung, Schweißung oder Montage.
Wo die Prozessroute Mehrwert schafft
Anwendungen umfassen Gehäuse, Maschinenschutzvorrichtungen, Elektronik, Halterungen, industrielle Ausrüstung, Automobil- und Transportteile, architektonische Komponenten und Prototypen-Blecharbeiten.
Frage | Entscheidungskonsequenz |
|---|---|
Ist die Wärmewirkung akzeptabel? | Bestimmt die Wahl zwischen thermischen und Kalttrennverfahren. |
Ist das Teil nach dem Schneiden fertig? | Bestimmt die erforderliche Kantenbeschaffenheit und Toleranzstrategie. |
Wird es umgeformt oder geschweißt? | Verändert Verschachtelung, Korn-/Folienhandhabung und Lage kritischer Abmessungen. |
Oberflächenfinish-Optionen
As-cut-Laserkanten erfüllen viele funktionale Anforderungen und sind oft bereit für die nachgelagerte Umformung, Schweißung oder Montage. Sekundärveredelungen berücksichtigen Korrosion, kosmetisches Erscheinungsbild und Kantenzustand.
- As-cut: standardmäßige lasergeschnittene Kante, leichte Schlacke und Wärmeverfärbung auf dickerem Stahl
- Entgratete Kante: mechanisches oder Vibrationsentgraten für saubere Handhabung und nachgelagerte Passung
- Kantengeschliffen / angefaste Kante: leichtes Kantenschleifen oder Anfasen für Passflächen, Schweißvorbereitung oder kosmetisches Erscheinungsbild
- Sandstrahlen: matte Textur auf sichtbaren kosmetischen Oberflächen
- Gebürstet / gemasert: gerichtete Oberflächenbehandlung auf kosmetischen Oberflächen aus Edelstahl und Aluminium
- Eloxieren Typ II: Aluminiumteile, Standard- oder Sonderfarbe
- Pulverbeschichtung: Polyester- oder Epoxidpulver über chemischer oder Sandstrahlvorbehandlung, RAL / Pantone-Abstimmung
- Nasslackierung: Grundierung + Decklack-Systeme, kundenspezifische Farben, einschließlich Nass-in-Nass für hochvolumige Teile
- Galvanisieren: Zink, Zink-Nickel, Zinn oder Nickel für Korrosionsschutz auf Stahlblech
- Passivierung: Zitronensäure- oder Salpetersäurepassivierung für Edelstahl nach dem Schneiden gemäß ASTM A967
- Schwarze Oxidation: leichter Korrosionsschutz und Optik für Stahlteile
- Lasermarkierung / -gravur: permanente Teilenummern, Logos und Rückverfolgbarkeitsmarkierungen auf funktionalen oder sichtbaren Oberflächen
Kann man Edelstahl ohne Verfärbung laserschneiden?
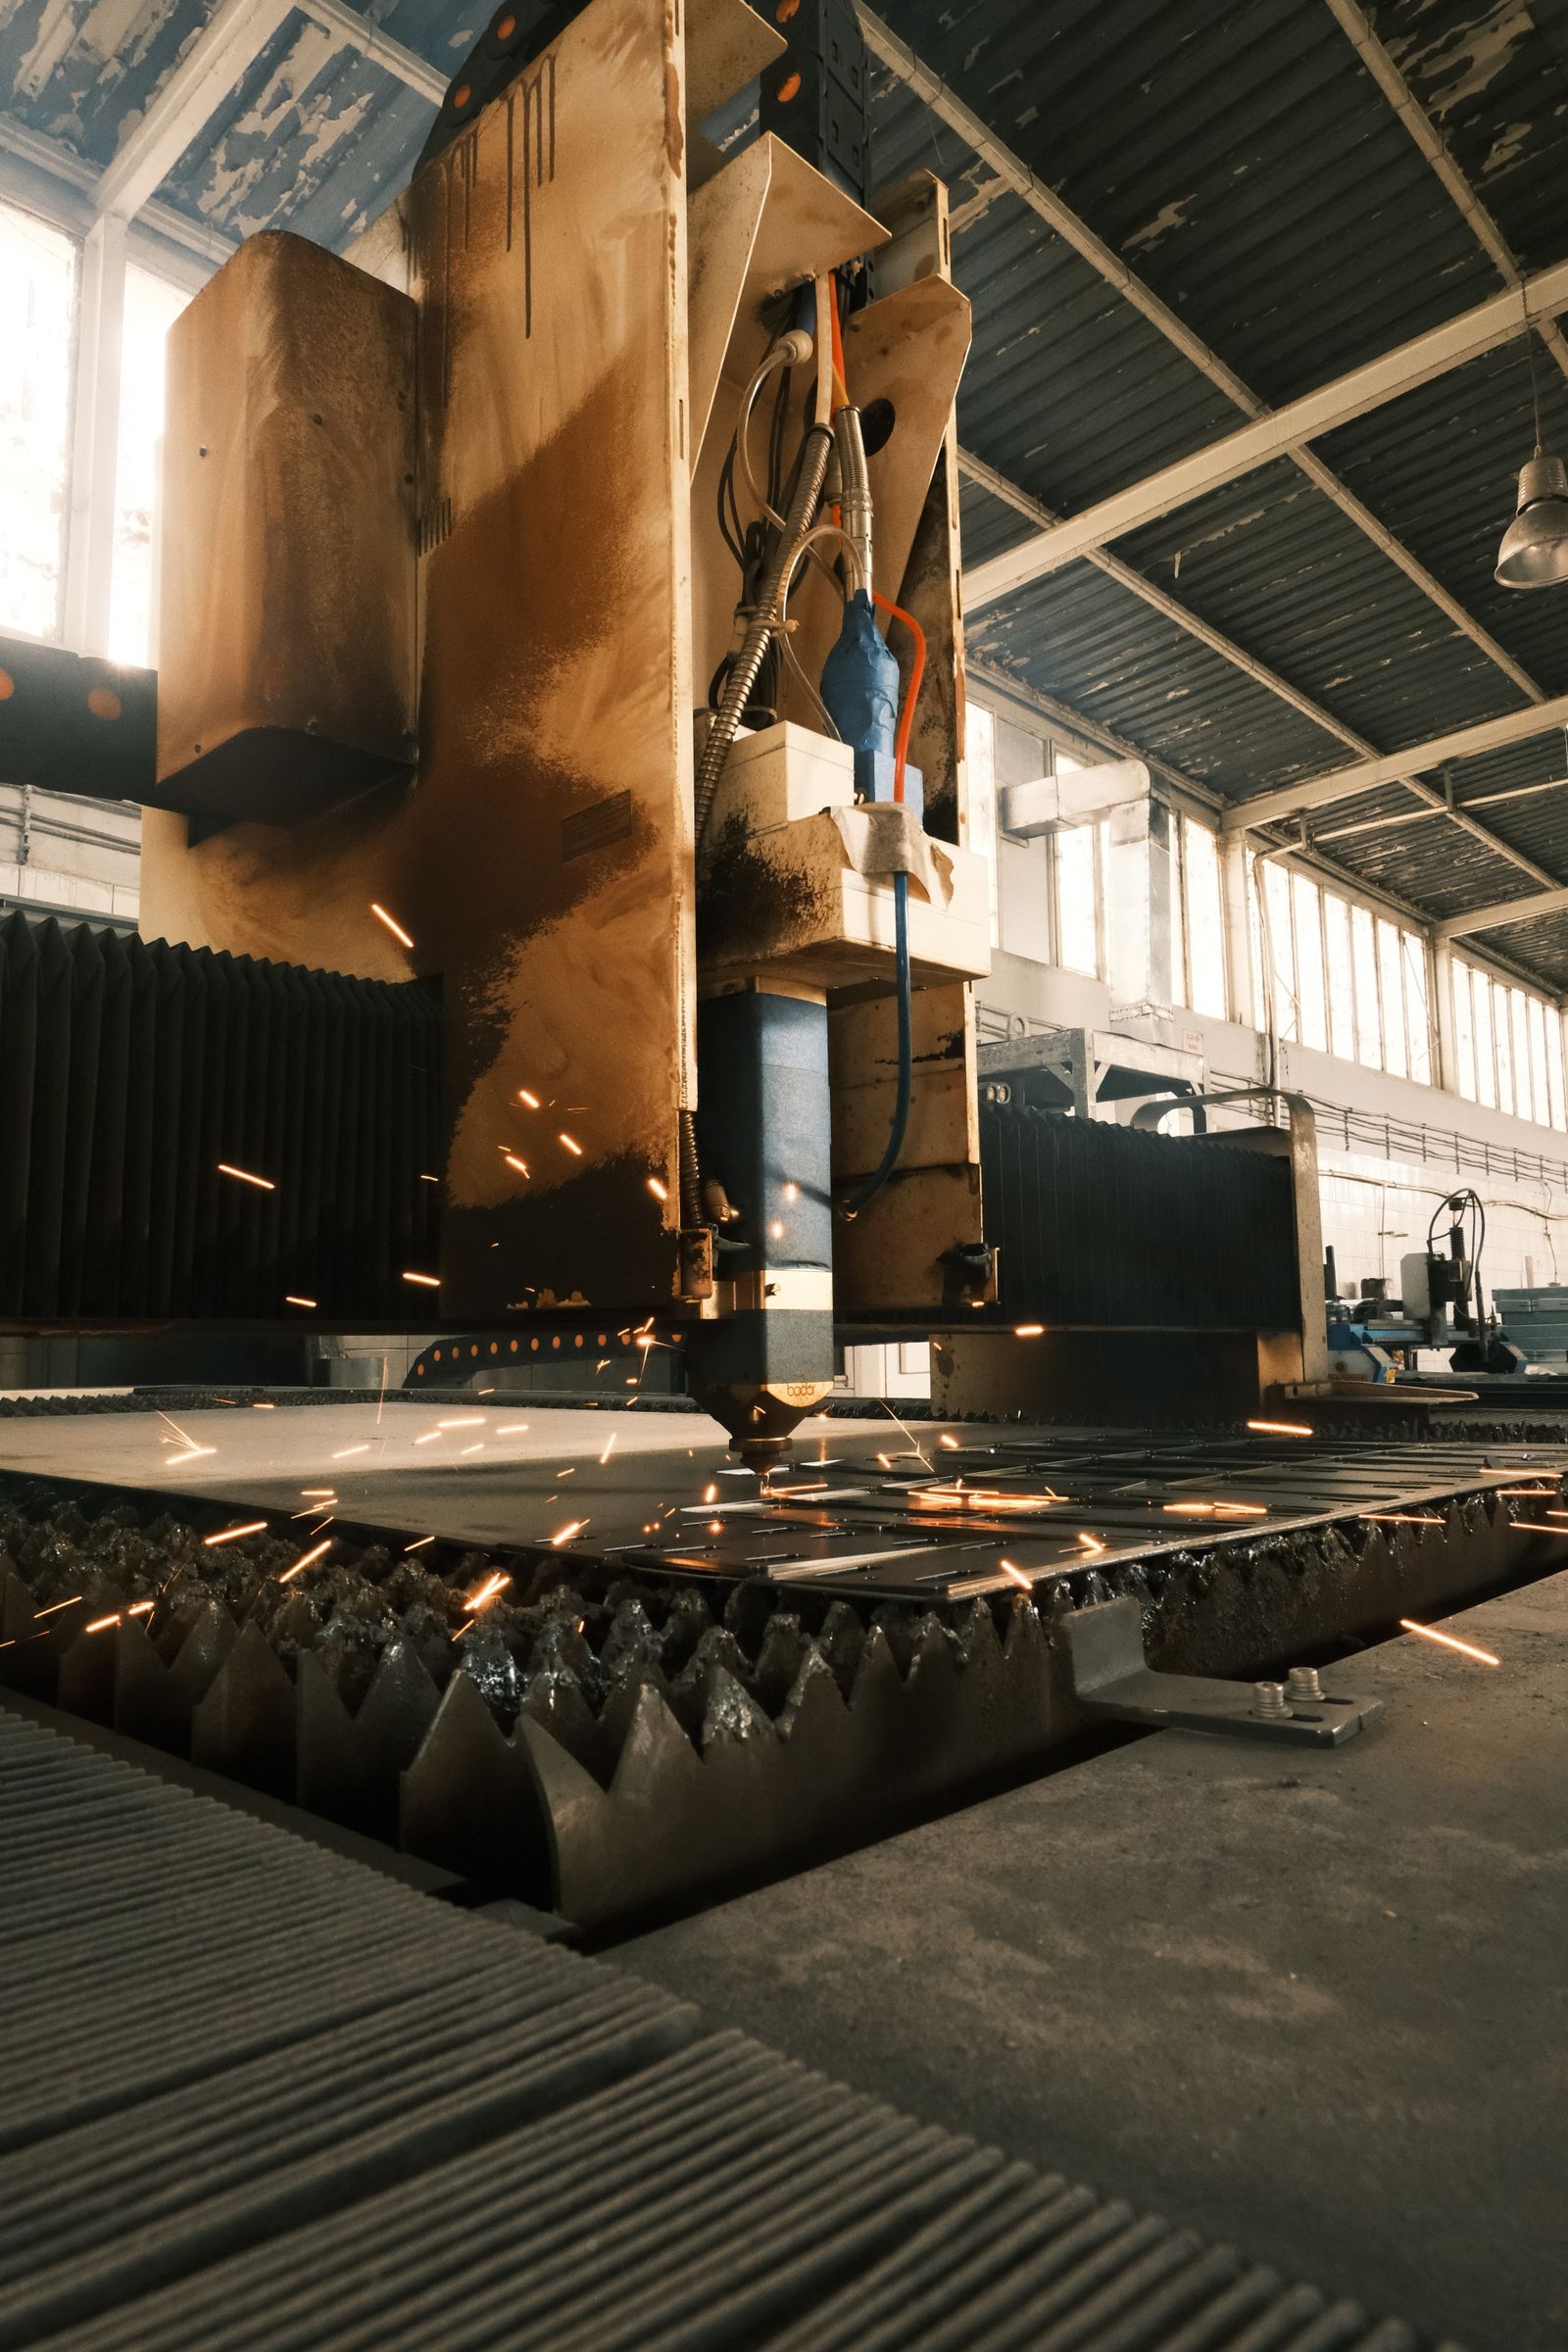
Ja, mit Stickstoff-Unterstützung beim Schneiden von Edelstahl entsteht eine oxidfreie, helle Schnittkante. Dies ist eine Standardoption für Teile, die Korrosions- oder Passivierungstests ohne Nachbehandlung der Schnittkante bestehen müssen.
Bieten Sie Umformen, Schweißen oder Oberflächenbearbeitung nach dem Schneiden an?
Ja. Wir bieten CNC-Abkantpres-Umformen, MIG-/WIG-Schweißen, Beschlagseinsatz, Entgraten und die oben aufgeführten Oberflächenveredelungen an. Eine vollständige Fertigungs-RFQ enthält in der Regel das Schneiden plus die erforderlichen Nachfolgeoperationen in einem Paket.
- Gehäuse und Abdeckungen
- Halterungen und Maschinenschutzeinrichtungen
- Blechtafeln und Rahmen
- Elektrische und elektronische Gehäuse
- Prototyp-Blechbauteile
Lasergeschnittene Teilefamilien
Typische Komponenten umfassen Halterungen, Gehäuse, Abdeckungen, Schutzvorrichtungen, Platten, Bleche, Rahmen, Maschinenteile, Elektrogehäuse und kundenspezifische Blechbaugruppen.
Branchen & Anwendungen
- Automobilbereich: Halterungen, Fahrwerkverstärkungen, Befestigungsplatten, Batteriegehäuse, EV-Komponenten
- Industriemaschinen: Maschinenschutzvorrichtungen, Platten, Rahmen, Abdeckungen, Gerätegehäuse
- Elektronik & Elektrik: Gehäuse, Rack-Platten, Steuerungstableaus, Chassis, Sammelschienen
- HLK & Bauwesen: Kanalbaukomponenten, Halterungen, Lüftungskomponenten, Architekturplatten
- Schilder & Displays: Beschriftungen, dekorative Platten, kundenspezifische Schilder, Verkaufsdisplays
- Möbel & Beleuchtung: Metallmöbelteile, Beleuchtungskörper, dekorative Platten
- Erneuerbare Energie: Solar-Montagegestelle, Wechselrichterhalterungen, Batteriespeicherkomponenten
—
Wie präzise ist das Laserschneiden bei großen Flachmustern?
Für 2D-Muster innerhalb der Tabelle liegt die Genauigkeit typischerweise bei ±0.10 mm bei kleinen Merkmalen und ±0.20 mm bei Merkmalen zwischen 100 mm und 500 mm. Muster mit kritischen Loch-zu-Loch-Mustern werden mit der tatsächlich erreichbaren Toleranz angegeben, anstatt mit einer einzigen Zahl für das gesamte Blech.

