

Plasma-Schneide-Fertigungskontext
Typische Teile umfassen Strukturplatten-Bauteile, Geräterahmen, Schutzvorrichtungen, Konsolen, Grundplatten, Instandsetzungsteile, Industriemaschinen-Bauteile und geschweißte Fertigungsbaugruppen.
Häufig gestellte Fragen
Verfahren | Ionisiertes Gaslichtbogen auf elektrisch leitfähigem Material |
|---|---|
Typische Werkstoffe | Kohlenstoffstahl, Edelstahl, Aluminiumblech, Baustahl |
Kantenbetrachtung | Schlacke, Konizität, wärmebeeinflusste Zone, Verzug |
Quellenprüfung | 2D Profil, Material, Dicke, Schweiß- oder Biegeangaben und Menge |
Ionisierter Lichtbogen und leitfähige Platte
Plasmaschneiden verwendet einen Hochtemperatur-ionisierten Gaslichtbogen zum Schneiden elektrisch leitfähiger Materialien. Es handelt sich um ein thermisches Schneideverfahren, das für Profile, Löcher, Schlitze und Blechteile programmiert werden kann, gefolgt von Kantenbearbeitung, Schweißen, Bearbeitung oder Beschichtung je nach Anwendung.
Prozessablauf
Die Route überprüft leitfähiges Material und Dicke, Verschachtelung, Stich- und Schnittreihenfolge, Schnittqualitätsanforderungen, Schlackenentfernung, Kantenbearbeitung, Ebenheit und die sekundären Fertigungsschritte, die dem Schnitt folgen.
Designeingabe | Warum es das Ergebnis verändert |
|---|---|
Material und Dicke | Plasmaschneiden ist auf leitfähige Materialien beschränkt. Materialgüte, Dicke, Oberflächenzustand und beabsichtigter Schweiß- oder Beschichtungsprozess sollten mit der Zeichnung angegeben werden. |
Profil und kleine Merkmale | Typische Merkmale umfassen Plattenprofile, Befestigungslöcher, Schlitze, Maschinenfundamente, Strukturbauteile, Gussverstärkungen, Konsolen, Flansche und Fertigungsrohlinge. |
Nachgelagerte Operation | Biegen, Schweißen, Bearbeitung, Beschichtung und Montage können den am besten geeigneten Schneidweg verändern. |
Inspektion und Abnahme
Qualitätsprüfungen berücksichtigen üblicherweise das Profil, die Loch-/Schlitzposition, die Kantenverjüngung, Schlacke, den wärmebeeinflussten Bereich, Verformung und die Bereitschaft für den nachgelagerten Fertigungs- oder Montageprozess.
Wichtig: Ein Profil kann seine Nennabmessungen 2D einhalten und dennoch einen definierten Plan für Grat, Konizität, Wärmeeinwirkung, Ebenheit, Schutzfolie oder spätere Kantenbearbeitung benötigen.
Wenn Plasma die richtige Wahl ist
Wählen Sie Plasma für leitfähiges Material bei Plattenarbeiten, wo die Schneideigenschaften dem erforderlichen Ergebnis entsprechen. Laser eignet sich für feinere Blechprofile; Wasserstrahl ist nützlich, wenn die Vermeidung eines wärmebeeinflussten Bereichs wichtig ist.
RFQ-Details
Geben Sie ein 2D-Profil, Materialdetails, Dicke, kritische Abmessungen, Kantenbearbeitung, Schlackenvertiefung, Ebenheitsanforderungen, Schweißsymbole oder Biegeinformationen sowie die Zielmenge an.
Angebotsprüfung: Liefern Sie ein flaches Muster, Materialgüte, Dicke, Menge, kritische Abmessungen, Kantenerwartung und alle erforderlichen Sekundäroperationen.
Wichtige Prozessparameter
Plasma-Schneiden wird ausgewählt, wenn elektrisch leitfähige Platten oder Bleche schnell profiliert werden müssen, wenn eine Fase für die Schweißnahtvorbereitung erforderlich ist und wenn die wärmebeeinflusste Zone in den nachgelagerten Prozess eingeplant werden kann. Die unten aufgeführten Werte sind typisch für ein CNC-Tisch-Plasma-System; die spezifische Schneidqualität wird gegen das gelieferte Profil und Material geprüft.
Parameter | Typischer Wert |
|---|---|
Materialstärke (Baustahl) | 0.5 mm bis 25 mm Produktion; bis zu 50 mm mit Kantenqualitätsprüfung |
Materialstärke (Edelstahl) | 0.5 mm bis 30 mm |
Materialstärke (Aluminium) | 0.5 mm bis 25 mm |
Maßtoleranz | ±0.5 mm typisch, ±0.2 mm erreichbar bei dünnem Material mit Feinschnitt |
Mindestbohrungsdurchmesser | Ungefähr 1.5× Materialstärke (Produktionsschnitt) |
Maximale Plattengröße | Bis zu 2 m × 6 m Tischbereich (vorbehaltlich Verschachtelung) |
Kantenabschrägung | 45° Schweißnahtvorbereitung verfügbar bei Plattenstärken ab ca. 6 mm und mehr |
Schnittfugenbreite | Ungefähr 1.0 mm bis 1.6 mm je nach Stromstärke und Material |
Wärmeeinflusszone (HAZ) | Ungefähr 0.5 mm bis 2.0 mm pro Seite, je nach Material und Geschwindigkeit |
Losgröße | 1 Prototypteil bis zu mehreren hundert Stück pro Freigabe |
Lieferzeit | 1–3 Arbeitstage für Prototypen; 5–15 Arbeitstage für Produktionsläufe |
Akzeptierte Dateiformate | DXF, DWG, STEP (2D Profil bevorzugt) und PDF-Zeichnung |
Verwendete Ausrüstung | CNC-Plasmabrennschneidtisch mit Hochfrequenz-Zündbrenner und Unterdruck-Rauchgasabsaugung |
Materialien, die wir schneiden
Plasmaschneiden erfordert ein elektrisch leitfähiges Werkstück. Die unten stehende Liste zeigt die Materialien und Gütebeispiele, die am häufigsten auf unserem Tisch bearbeitet werden.
- Mild- und Kohlenstoffstahl — ASTM A36, A572 Gr.50, A516 Gr.70, 1018, 1020, S235JR, S355JR
- Warmgewalztes Blech — A36 HR, SS400, S275JR, S355JR
- Kaltgewalztes Blech — CR1008, DC01 in Dicken bis etwa 3 mm
- Edelstahl — 304 / 304L, 316 / 316L, 321, 430, 3CR12
- Verzinkter Stahl — G90, G60, feuerverzinktes Blech und Band
- Aluminiumblech — 5052, 5083, 6061, 3003, 1100 Serie
- Kupfer- und Messingblech — C110, C260 (Patronenmessing), C360 (Automatenmessing)
- Elektrostahl und Siliziumstahl — M19, M36 und ähnliche Laminierungsgrade
- Verschleiß- und abriebfestes Blech — AR400, AR500 (mit Überprüfung der Kantengüte)
- Hochfester niedriglegierter Stahl — A514, Hardox® 400/450 (mit Geschwindigkeits- und Ampere-Überprüfung)
Standardtoleranzen & erreichbare Genauigkeit
Die Plasmatoleranz wird durch Schnittparameter, Materialstärke, Tischzustand und Verschachtelung gesteuert. Kantentaperung, Schlacke und Wärmeeinflusszone (HAZ) sind Teil des Prozesses und sollten in der Konstruktion berücksichtigt werden.
- Außenprofiltrtoleranz: ±0.5 mm Standard bei Blech bis 12 mm, ±0.8 mm bei Blech über 12 mm
- Loch- und Schlitztoleranz: ±0.3 mm erreichbar bei dünnem Material mit Feinschnittparametern
- Kantentaperung: bis zu ca. 1°–3° je nach Materialstärke und Geschwindigkeit
- ISO 2768-m wird als Standard-Generaltoleranz verwendet, wenn die Zeichnung keine Angaben enthält
- Funktionsmaße, die enger gehalten werden müssen, sollten nach dem Schneiden fertigbearbeitet werden
- Eine Maßprüfung wird vor der Freigabe anhand der gelieferten 2D-Zeichnung durchgeführt
Qualitätskontrolle & Prüfung
Plasmaschnitteile werden anhand des gelieferten 2D-Profils und aller aufgeführten kritischen Maße geprüft. Prüfberichte können auf Wunsch mit der Lieferung herausgegeben werden.
- Erstartikelprüfung anhand der gelieferten DXF- oder PDF-Zeichnung
- Zwischenprüfung mit Sichtkontrolle der Stechqualität, Schlacke und Schnittfuge
- Endkontrolle der Maße mit Messschiebern, Höhenmessern, Maßbändern und Schablonen
- Visuelle Prüfung der Kantenzustand, Konizität und Anlassfarbe
- Optionale CMM-Verifikation bei Merkmalen mit engen Toleranzen
- Oberflächenrauheitsvergleich gegen eine zugelassene Referenz, wo festgelegt
- Materialzertifikat (Mill-Zertifikat) Prüfung für rückverfolgbares Blech
- Inspektionsbericht oder Erstmusterprüfbericht auf Anfrage verfügbar
Designüberlegungen (DFM-Tipps)
- Halten Sie den kleinsten Innenlochdurchmesser mindestens 1.5× der Materialstärke für einen sauberen Schnitt
- Vermeiden Sie scharfe Innenecken; verwenden Sie wo möglich einen Radius von mindestens der Materialstärke
- Kritische Maße von der Schnittkante entfernt anordnen, damit sie bei Bedarf fertigbearbeitet werden können
- Angeben, welche Kanten Schlackeentfernung, Schleifen oder Schweißvorbereitung erfordern, direkt auf der Zeichnung
- Einen Zuschnitt mit Faserverlauf angeben, wenn die Platte nach dem Schneiden geformt oder gewalzt wird
- ≥ Materialstärke zwischen benachbarten Schlitzen und Bohrungen vorsehen, um Wärmeverzug zu begrenzen
- Schutzfolie, Papier oder Lackabdeckung auf der Schnittfläche markieren, wenn das Teil flach bleiben muss
- Bei Schweißbaugruppen die Faseinbringrichtung, Wurzelgrat und ob der Schnitt schweißfertig ist angeben
- Für die Verzinkung nach dem Schneiden ausreichende Ablauf- und Entlüftungsbohrungen an geschlossenen Profilen belassen
- Teile aus gleichem Material und gleicher Stärke gruppieren, um Rüst- und Materialkosten zu reduzieren
Branchen & Anwendungen
Plasma-geschnittene Platten und Bleche sind in Branchen üblich, in denen ein leitfähiges Teil profiliert, geformt, geschweißt oder bearbeitet wird, bevor es in ein größeres Produkt eingeht.
- Land- und Baumaschinen — Verschleißplatten, Halterungen, Schutzvorrichtungen, Befestigungskomponenten
- Industriemaschinen — Maschinenfundamente, Seitenwände, Abdeckungen, Rahmen
- Materialtransport — Förderkomponenten, Rutschenauskleidungen, Übergangsplatten
- Energie und Stromversorgung — elektrische Gehäuse, Schalttafeln, Transformatorbauteile
- Automobil und Transport — LKW- und Anhängerplatten, Halterungen, Strukturbauteile
- Architektur- und Baustahl — Grundplatten, Aussteifungen, Treppenstufen, Sonderprofile
- Schweres Equipment und Bergbau — Schneidkanten, Verschleißschalen, Siebplatten
- Allgemeine Fertigung und Reparatur — Ersatzteile, Austauschpaneele, kundenspezifische Zuschnitte
Wie wird Schlacke an der Schnittkante behandelt?
Schlacke ist ein normales Nebenprodukt des Plasmaschneidens. Sie kann durch Schleifen, Sandstrahlen oder Kugelstrahlen entfernt werden, abhängig vom Material und der nächsten Bearbeitung. Schnittparameter werden ausgewählt, um Schlacke zu minimieren, wo die Anwendung es erfordert.
Welche Datei sollte für den Schnitt bereitgestellt werden?
Eine 2D DXF oder DWG der Zuschnittkontur ist bevorzugt. Eine PDF-Zeichnung mit allen kritischen Maßen, der Materialqualität, Dicke und jeder erforderlichen Kantenvorbereitung wird ebenfalls akzeptiert.
So erhalten Sie ein Angebot
Senden Sie eine 2D DXF oder DWG, eine PDF-Zeichnung mit Toleranzen und Schweißvorbereitungsnotizen, die Materialqualität und Dicke, die erforderliche Menge, den Kantenzustand und alle sekundären Bearbeitungen wie Biegen, Schweißen, Bearbeitung, Beschichtung oder Hardware. Die Antwort enthält eine DFM-Prüfung des Profils (Bohrungen, Schlitze, Maserung, Fasen), eine bestätigte Lieferzeit und einen Stückpreis. Werksattest und Prüfbericht sind auf Anfrage erhältlich.
Prozessablauf und Fertigungsabfolge
Ein CNC-Plasmaschnitt beginnt mit verifiziertem Material und einem verschachtelten Schneidplan und endet mit einem kantennachbehandelten, geprüften und beschrifteten Teil. Die nachfolgende Sequenz beschreibt die Arbeitsschritte vom Platteneingang bis zum verpackten Versand und ist der Arbeitsablauf für jede Plasmafreigabe.
- Zeichnungs- und Dateiprüfung — 2D DXF/DWG- oder PDF-Zeichnung empfangen; Materialgüte, Dicke, Profilgeometrie, Fasenrichtung, Bohrungs- und Schlitzmaße sowie kritische Abmessungen bestätigen.
- Verschachtelung und Schneidprogrammvorbereitung — Verschachtelung auf der vorgegebenen Plattengröße erstellen, um Materialausbeute zu maximieren; Ein- und Ausfahrt, Stichpunkte, Schneidreihenfolge und Schneidparameter (Stromstärke, Spannung, Geschwindigkeit, Gas) pro Merkmal zuweisen.
- Platteneingang und Identifikation — Wärmelosecharge, Plattenzertifikat (EN 10204 3.1 soweit zutreffend), Dicke, Oberflächenbeschaffenheit und Maßprüfung gegen die Bestellung vor dem Auflegen auf den Tisch verifizieren.
- Tischvorbereitung und Ausrichtung — Platte auf den Unterdrucktisch auflegen, zum Maschinennullpunkt ausrichten, Z-Achsen-Abstand einstellen (typischerweise 1.5–3 mm über der Platte je nach Brenner) und Massenklemmentkontakt bestätigen.
- Brenner- und Verbrauchsmaterialauswahl — Elektrode, Drallring, Haltemutter und Düse in passender Größe für gewählte Stromstärke und Material installieren; Brennerausrichtung und Drallgebläsezustand verifizieren.
- Stich und Schnittaustührung — auf Einlaufbahn stanzen, um den Stichgrat vom fertigen Rand fernzuhalten; mit programmierter Geschwindigkeit verfahren; die CNC regelt die Lichtbogenspannungshöhe für gleichmäßigen Abstand auf dünner Platte.
- Schlacke- und Qualitätskontrolle während der Bearbeitung — der Bediener prüft Durchstichqualität, Schlackenmenge, Schnittfuge und Kantenneigung am ersten Teil sowie bei Zwischenstücken; Parameter werden korrigiert, wenn eine Abweichung festgestellt wird.
- Schlackeentfernung — Schlacke vom unteren Rand abschlagen oder abschleifen; bei Schweißnahtvorbereitungs-Rändern bis zur angegebenen Wurzel und Winkel schleifen.
- Kantenbearbeitung — Fase, Abschrägung, Entgratung scharfer Ecken oder Radius wie in der Zeichnung angegeben; bei sichtbaren Teilen den Anlassfarbton strahlend reinigen oder mit Drahtbürste bearbeiten.
- Ebenheit und Spannungsarmglühen — Ebenheit prüfen; wenn die Verformung außerhalb der Zeichnungstoleranz liegt, wird das Teil gerichtet oder gestrafft, oder vor der weiteren Bearbeitung ein Spannungsarmglühzyklus hinzugefügt.
- Prüfung — kritische Merkmale gemäß der 2D-Zeichnung messen, die Anordnung dokumentieren, wo erforderlich Fotobeweise beifügen und den Lieferschein stempeln.
- Kennzeichnung, Zusammenstellung und Verpackung — Teilenummer, Revision oder Wärmechargennummer gemäß Kundenspezifikation anbringen; je nach Anforderung in Beutel verpacken, etikettieren und mit Schaumstoff, VCI-Papier oder in Kisten verpacken.
Materialeigenschaftsreferenz
Die nachfolgende Tabelle listet typische Materialeigenschaften für die leitfähigen Platten- und Blechsorten auf, die am häufigsten auf einem CNC-Plasmaschneidtisch bearbeitet werden. Die Werte sind branchenübliche Referenzen und werden bei Vorlage gegen das beigefügte Werkszertifikat bestätigt.
Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze (MPa) | Härte (HB) | Bearbeitbarkeitsbewertung (%) |
|---|---|---|---|---|---|
Baustahl A36 | 7.85 | 400–550 | 250 | 119–159 | 70 |
Kohlenstoffstahl 1018 | 7.87 | 440 | 370 | 131 | 70 |
HSLA A572 Kl.50 | 7.85 | 450 | 345 | 135 | 60 |
Druckbehälter A516 Kl.70 | 7.85 | 485–620 | 260 | 130–170 | 55 |
Edelstahl 304 / 304L | 8.00 | 515–620 | 205–310 | 150–180 | 45 |
Edelstahl 316 / 316L | 8.00 | 515–620 | 220–310 | 150–180 | 45 |
Aluminium 5052 | 2.68 | 210–260 | 130–193 | 60–75 | 200 |
Aluminium 6061 | 2.70 | 290 | 240 | 95 | 180 |
Verzinkter Stahl G90 | 7.85 | 365–480 | 230–345 | 120–150 | 65 |
AR400 verschleißfest | 7.85 | 1250 | 1000 | 360–440 | 25 |
Kupfer C110 | 8.96 | 220–330 | 70–330 | 45–65 | 20 |
Messing C260 | 8.53 | 330–540 | 130–400 | 55–110 | 30 |
Kostentreiber & Lieferzeitfaktoren
Die Kosten für Plasmaschneiden werden hauptsächlich durch Materialgüte und -stärke, Plattenauslastung, Anstechzahl, Schnittlänge, Kantenqualität und eventuelle Nachbearbeitungen wie Schlackeentfernung, Fase, Bearbeitung, Biegen oder Beschichtung bestimmt. Die Lieferzeit wird durch Plattenbeschaffung, Programmier- und Verschachtelungsaufwand, die Warteschlange für Nachbearbeitungen und den Prüfumfang bestimmt. Die nachfolgende Tabelle fasst typische Lieferzeiten nach Szenario zusammen; eine exakte Lieferzeit wird gegen die Zeichnung angeboten.
Szenario | Typische Lieferzeit | Hauptfaktor |
|---|---|---|
Einzelner Prototyp aus Lagerplatte, keine Oberflächenbearbeitung | 1–3 Arbeitstage | Programmierung und Schachtelung |
Prototyp mit Schlackenentfernung und Kantenbearbeitung | 3–5 Werktage | Sekundäre Arbeitskapazität |
Fertigungsvorbereitende Fase an 6–25 mm-Blech | 5–10 Werktage | Faseneinrichtung und Kantenbearbeitung |
Fertigungslauf 50–200 Teile, ein Material und eine Dicke | 5–10 Werktage | Blechbeschaffung, Schnittzeit und Prüfung |
Fertigungslauf mit Biegen, Zerspanung oder Beschichtung | 10–20 Arbeitstage | Unterlieferanten-Warteschlange und Prüfung |
Großes Blech mit NDT-, FAI- und MTC-Dokumentation | 15–25 Arbeitstage | Dokumentierungsumfang und Laborbearbeitungszeit |
Häufige Defekte und Prävention
Das Plasmaschneiden weist bekannte charakteristische Fehler auf. Die nachfolgende Tabelle listet die auf einer CNC-Plasmamaschine am häufigsten auftretenden Fehler, deren Ursache und die während der Produktion angewendeten Präventionsmaßnahmen auf.
Defekt | Ursache | Prävention |
|---|---|---|
Schlacke (niedrig- oder hochseitig) | Falsche Geschwindigkeit, Stromstärke oder Abstand für Material und Materialstärke | Parameter gemäß Schnitttabelle einstellen; bei erster Durchstichstelle überprüfen; bei Bedarf schleifen |
Übermäßige wärmebeeinflusste Zone (HAZ) | Langsamer Schnitt oder hohe Amperezahl bei dünnem Blech | Feinschnittparameter für Gauge-Material verwenden; HAZ bei Edelstahl überprüfen |
Kantentaperung (positiv oder negativ) | Lichtbogenspannungsdrift oder verschlissene Düse; Torch nicht achsparallel | Verschleißteile planmäßig ersetzen; Höhensteuerung neu kalibrieren |
Kerf-Abweichung über den gesamten Schnitt | Inkonsistenter Bandoffstand oder verwölbte Platte | Bodendistanzregelung über Bogenspannung verwenden; Platte auf dem Tisch nivellieren |
Schlackenanhaftung am Einstichpunkt | Einstich zu nah an der fertigen Kante oder unzureichender Anlauf | Einstich außerhalb der fertigen Kante anbringen; Anlauf von 6–10 mm verwenden |
Verwölbung oder Verzug | Ungleichmäßige Wärmezufuhr, Schneiderichtung oder dünne Platte unter Eigenspannung | Ausgeglichene Schneiderichtung verwenden, dünne Materialstärken mit Wasserwanne schneiden, wo nötig planschleifen |
Kegelige Bohrung oder zu kleine Bohrung | Bohrungsdurchmesser < 1.5× Plattendicke oder falsche Parameter | Mindestbohrungsregel anwenden; Feinschnitt für kleine Merkmale verwenden |
Verfärbung / Oxidation von Edelstahl | Anlassfarben und Sauerstoffeinwirkung nahe dem Schnitt | Stickstoff- oder Argon-Wasserstoff-Schutzgas für Edelstahl verwenden; nach dem Schnitt passivieren |
Vergleich mit verwandten Verfahren
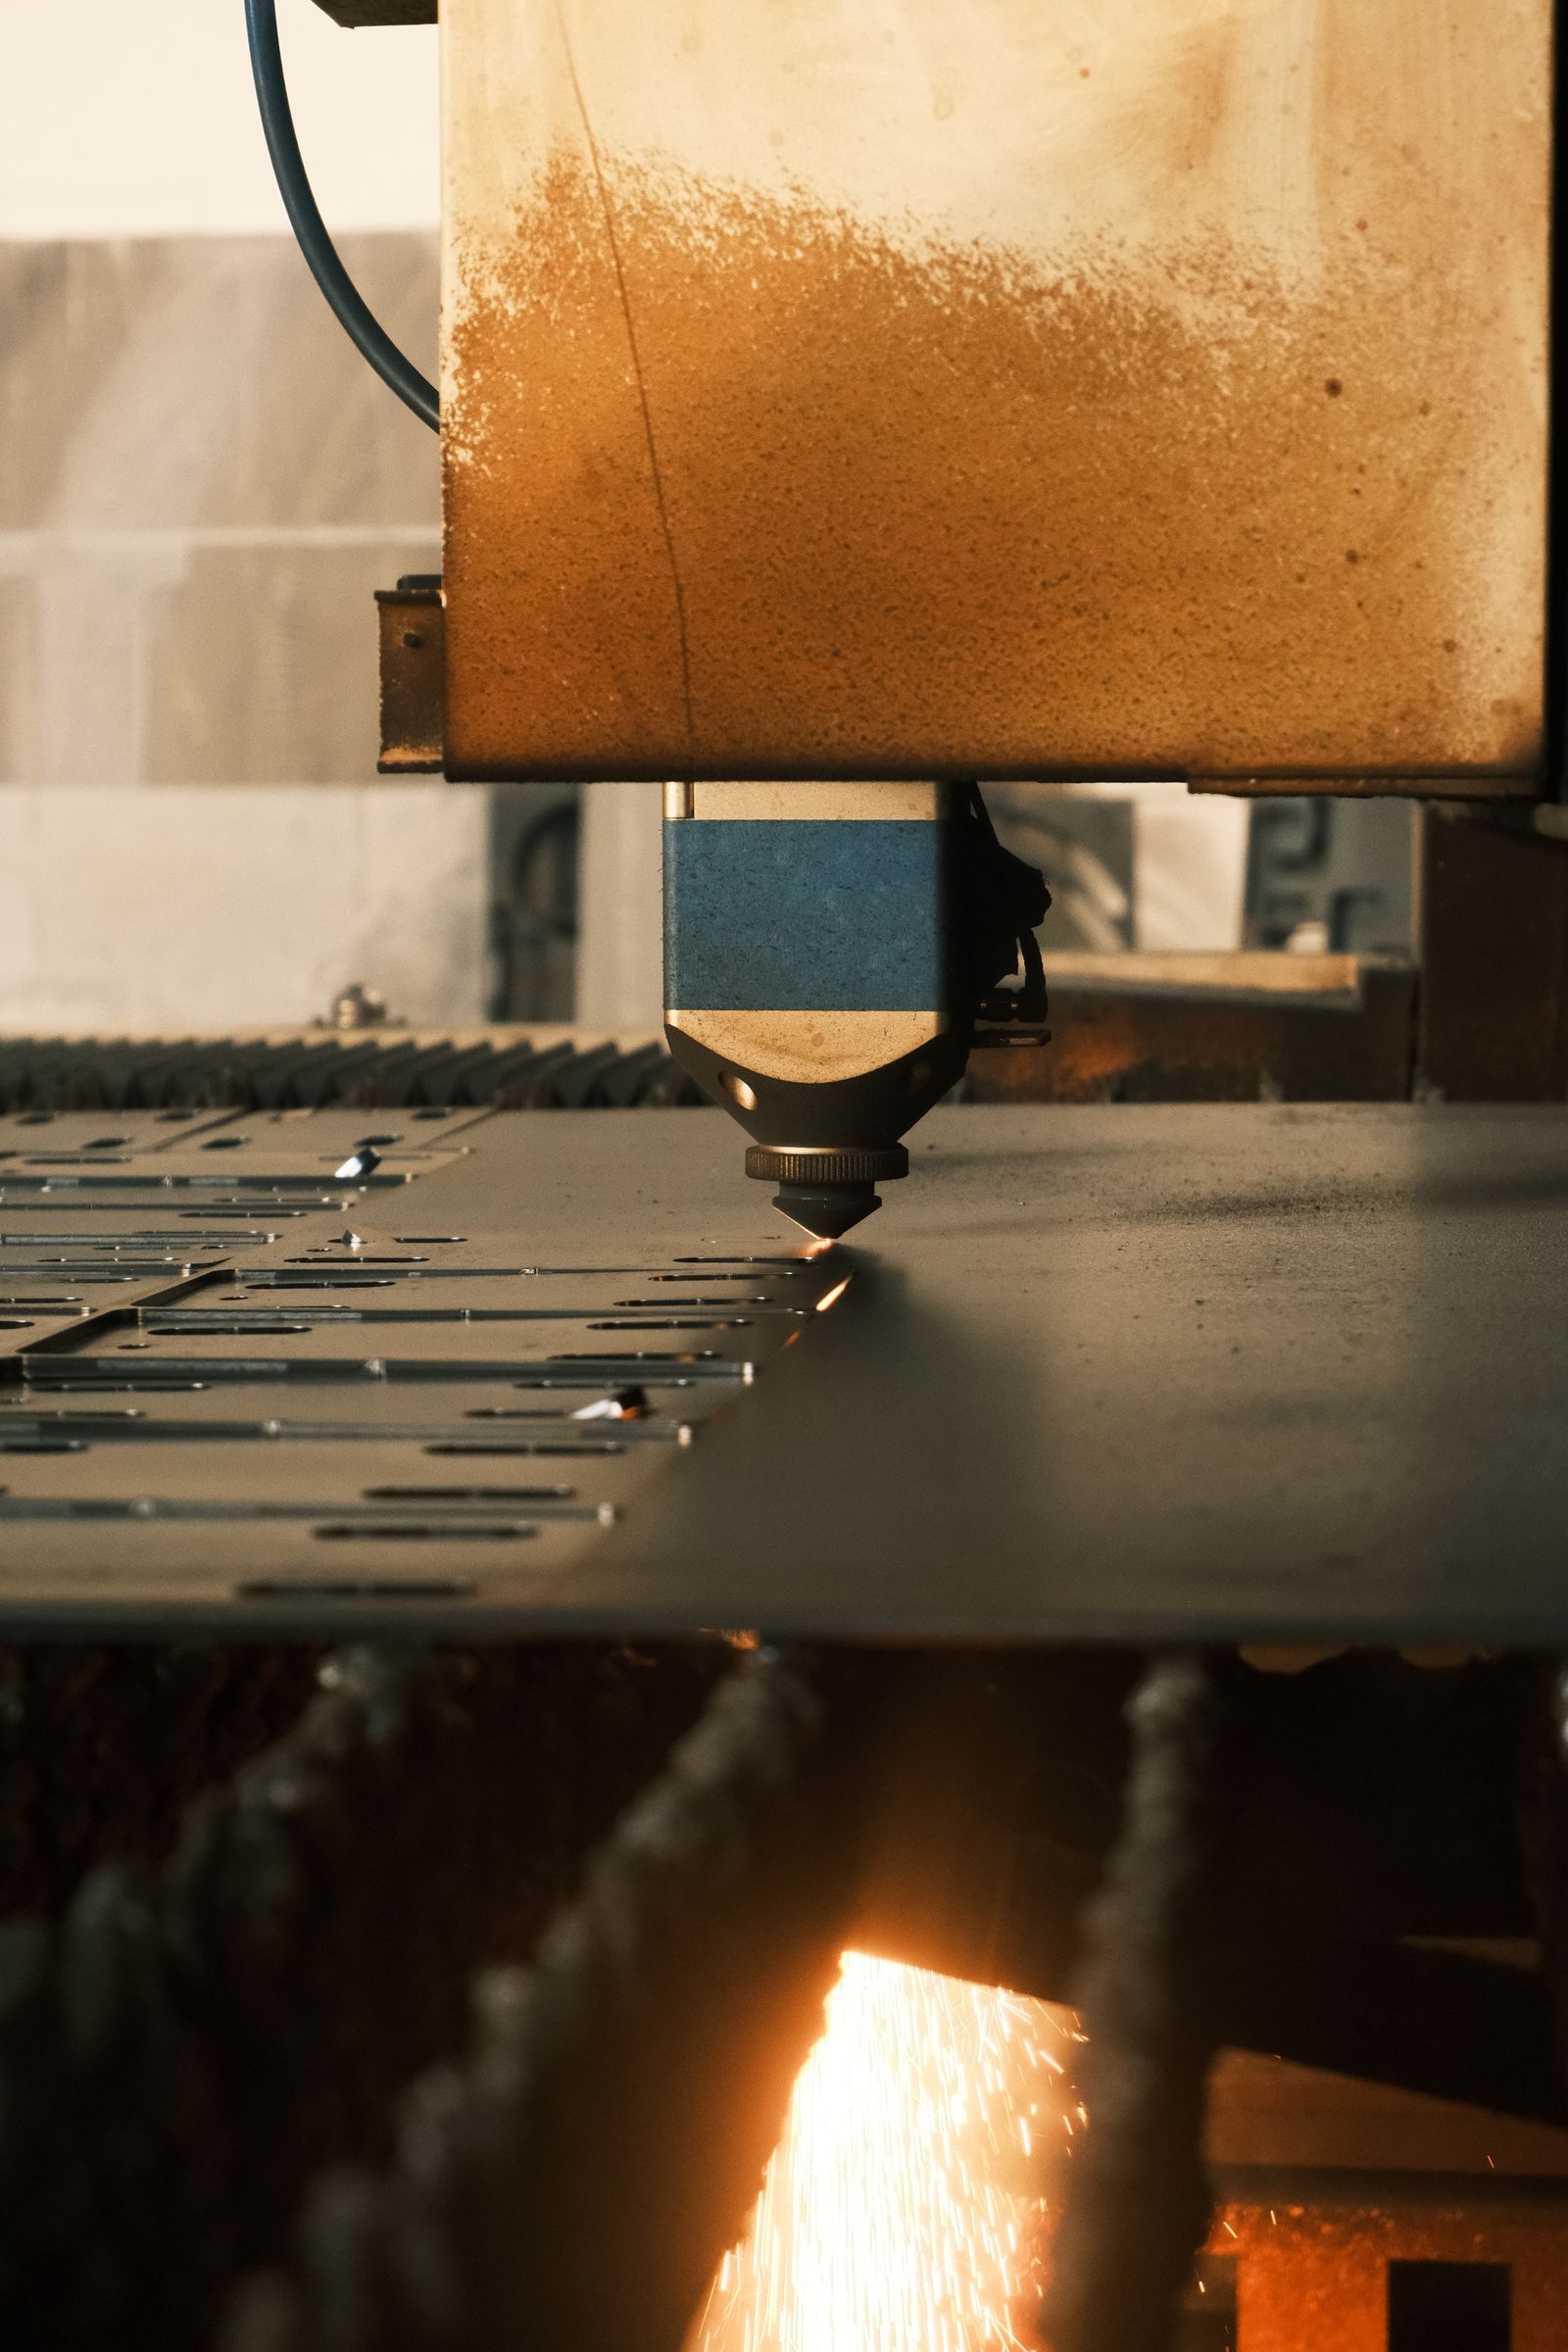
Plasma liegt zwischen Laser und Wasserstrahl in puncto Leistungsfähigkeit. Die Tabelle unten vergleicht Plasma mit den zwei Verfahren, die am häufigsten zusammen damit in Betracht gezogen werden, sowie mit Autogen für Blecharbeiten.
Aspekt | Plasma | Laser (Faser / CO₂) | Wasserstrahl |
|---|---|---|---|
Optimale Blechdicke (Stahl) | 3–25 mm Produktion, bis zu 50 mm Überprüfung | 0.5–15 mm | 3–100 mm+ |
Toleranz | ±0.5 mm typisch | ±0.1 mm oder besser | ±0.1 mm oder besser |
WEZ | Ja, 0.5–2.0 mm pro Seite | Ja, kleiner (0.1–0.5 mm) | Keine (Kaltverfahren) |
Fase / Schweißnahtvorbereitung | 45° verfügbar ab ~6 mm | Begrenzt, mit 5-Achsen-Kopf | Begrenzt, mit 5-Achsen-Kopf |
Materialverträglichkeit | Nur leitfähig | Meist Metalle | Beliebiges Material (Metall, Stein, Verbundwerkstoff, Glas) |
Relative Kosten bei 6–20 mm Stahl | Niedrig | Mittel bis hoch | Mittel bis hoch |
Wann Plasma wählen | Leitfähige Platte, 3–25 mm, Schweißnahtvorbereitungskante, schnelles Umschalten | Dünnblech, enge Toleranz, niedrige Wärmeeinflusszone | Dickblech, keine Wärmeeinflusszone, exotisches Material |
Branchenstandards und Zertifizierungen
- ISO 9001:2015 — Grundlage des Qualitätsmanagementsystems
- AS9100D — Luft- und Raumfahrt-Qualitätsmanagement, angewendet, wo das Programm es erfordert
- ISO 13485:2016 — QMS für Medizinprodukte, angewendet auf Medizinprodukte und Laborbauteile
- IATF 16949 — Automobil-QMS, angewendet auf die Automobil-Serienproduktion
- ISO 2768 (Mittelklasse, −m) — Standard-ALLGEMEINTOLERANZ auf Zeichnungen, die nichts anderes angeben
- ASME Y14.5 — GD&T-Einträge werden auf Zeichnungen berücksichtigt, die diese Norm verwenden
- ISO 5459 — Bezugssystem-Referenz für Bauteile mit komplexen Bezugsstellen
- EN 1090 — Stahl- und Schweißkonstruktionen, wo CE-gekennzeichnete Bauteile gefertigt werden
- AWS C5.1 / C5.2 — Schweißnahtvorbereitungsgeometrie, wenn das Bauteil in eine geschweißte Baugruppe eingeht
- RoHS und REACH — Materialkonformität für Elektro- und Konsumgüter
- EN 10204 3.1 / 3.2 — mit der Platte auf Anfrage gelieferter Werkszeugnistyp
Verpackung, Versand & Dokumentation
Plasmageschnittene Teile werden verpackt, um die Schnittkante vor Transportschäden zu schützen und die dekorative Oberfläche sauber zu halten. Die folgende Liste beschreibt die Standardverpackung, die verfügbaren Versandoptionen und die Dokumente, die mit der Sendung ausgestellt werden können.
- Standardverpackung — Schaumstoff oder Wellpappe zwischen den Lagen, VCI-Papier für Stahl, Kunststofffolie oder Stretchfolie für Plattenbündel, einzelne Beutel für dekorative oder entgratete Teile, Holzkiste für Export oder Platten über 25 mm Dicke.
- Kantenschutz — Karton-Kantenschützer, Kunststoff-Eckkappen oder Schaumstoffprofil an gefasten oder geschliffenen Kanten.
- Kennzeichnung — Teilenummer, Revision, Menge und Wärmelosenaufkleber außen an jedem Paket; Strichcode- oder QR-Aufkleber auf Anfrage.
- Versandoptionen — Paket, LTL, Komplettladung, Luftfracht, Seefracht mit oder ohne DDP, vom Kunden organisierter Spediteur sowie EXW / FOB / CIF-Klauseln.
- Standarddokumente — Packliste, Handelsrechnung, Konformitätszertifikat (C of C), Werkstoffprüfzeugnis (MTC), sofern das Material rückverfolgbar ist, sowie Maß- oder Erstmusterprüfbericht auf Anfrage.
- Ergänzende Dokumente — Fotodokumentation des Zuschnitts, Schweißnahtvorbereitungsplan, Beschichtungs- oder Veredelungszertifikat sowie Ursprungszeugnis, soweit erforderlich.
Zugehörige Fähigkeiten & Querschnittsdienste
Plasma-geschnittenes Blech wird selten als eigenständiges Fertigprodukt versendet. Die unten aufgeführten Fertigungsmöglichkeiten werden in der Regel mit Plasma kombiniert, um ein Teil vom Rohblech zu einer einbaufertigen Komponente oder geschweißten Baugruppe zu verarbeiten.
- Laserschneiden — für dünnwandige Bauteile mit engen Toleranzanforderungen, bei denen die Wärmeeinflusszone (HAZ) minimiert werden muss
- Wasserstrahlschneiden — für nichtleitende Materialien oder wenn eine Wärmeeinflusszone vermieden werden muss
- CNC-Bearbeitung — Planen, Bohren, Gewindebohren und Bearbeitung enger Toleranzen nach dem Schneiden
- CNC-Kanten und -Formen — Abkantpressen von Halterungen, Paneelen und Schweißbaugruppen
- Schweißen — MIG / TIG / Punkt — geschweißte Baugruppen aus plasmageschnittenen Komponenten
- Oberflächenbehandlung — Pulverbeschichtung, Nasslack, Feuerverzinkung, Verzinkung, Eloxieren von Aluminium
- Schleifen und Entgraten — Kantenbearbeitung und Schweißnahtvorbereitung Fase
- Einbau von Beschlägen — eingepresste Muttern, Bolzen und PEM-ähnliche Einsätze nach dem Schneiden und Formen
- Montage — Zusammenstellung von Platten, geformten Teilen, Beschlägen und Unterbaugruppen zu einer fertigen Einheit
- Reverse Engineering — legacy Plattenbauteile und abgekündigte Ersatzteile, die aus einer Probe wiederaufgebaut werden
Thermische Kantenbearbeitung
Plan für Schlackenentfernung, Schleifen, Schweißnahtvorbereitung, Beschichtung und Schutz der Maße, die nach dem Schneiden fertig bearbeitet werden.
Plasmaschneiden eignet sich für leitfähige Plattenarbeit, bei der seine Kanten- und thermische Eigenschaften für den nachgelagerten Prozess geeignet sind.
Wo die Prozessroute Mehrwert schafft
Anwendungen umfassen industrielle Fertigung, Strukturbauteile, Schwer maschinenbau, Maschinenbau, Wartungsteile, Transportausrüstung und kundenspezifische geschweißte Baugruppen.
Frage | Entscheidungskonsequenz |
|---|---|
Ist die Wärmewirkung akzeptabel? | Bestimmt die Wahl zwischen thermischen und Kalttrennverfahren. |
Ist das Teil nach dem Schneiden fertig? | Bestimmt die erforderliche Kantenbeschaffenheit und Toleranzstrategie. |
Wird es umgeformt oder geschweißt? | Verändert Verschachtelung, Korn-/Folienhandhabung und Lage kritischer Abmessungen. |
Oberflächen- und Kantenausführungsoptionen
Beim Plasmaschneiden verbleiben Zunder, Schlacke und eine Anlassfarbe. Die folgende Liste zeigt die Ausführungen, die auf die geschnittene Kante oder die Schnittfläche aufgebracht werden können.
- Wie geschnitten (Walzzunder und Schlacke vorhanden)
- Schlackenentfernung und Kanten schleifen
- Kornstrahlen / Sandstrahlen zur Lackvorbereitung
- Kantenfasen oder Verrundung (Schweißvorbereitung)
- Entgraten von Einstichpunkten und scharfen Ecken
- Drahtbürste zur optischen Nachbearbeitung
- Pulverbeschichtung, Nasslackierung oder Grundierung nach dem Strahlen
- Feuerverzinkung, zinkreiche Grundierung oder Zinkplattierung nach dem Schneiden
- Passivierung an Edelstahlkanten nach Schlackenentfernung
- Schutzfolie oder Papier auf nicht geschnittenen Flächen vor der Bearbeitung
Wie hoch ist die maximale Plattenstärke für Plasmaschneiden?
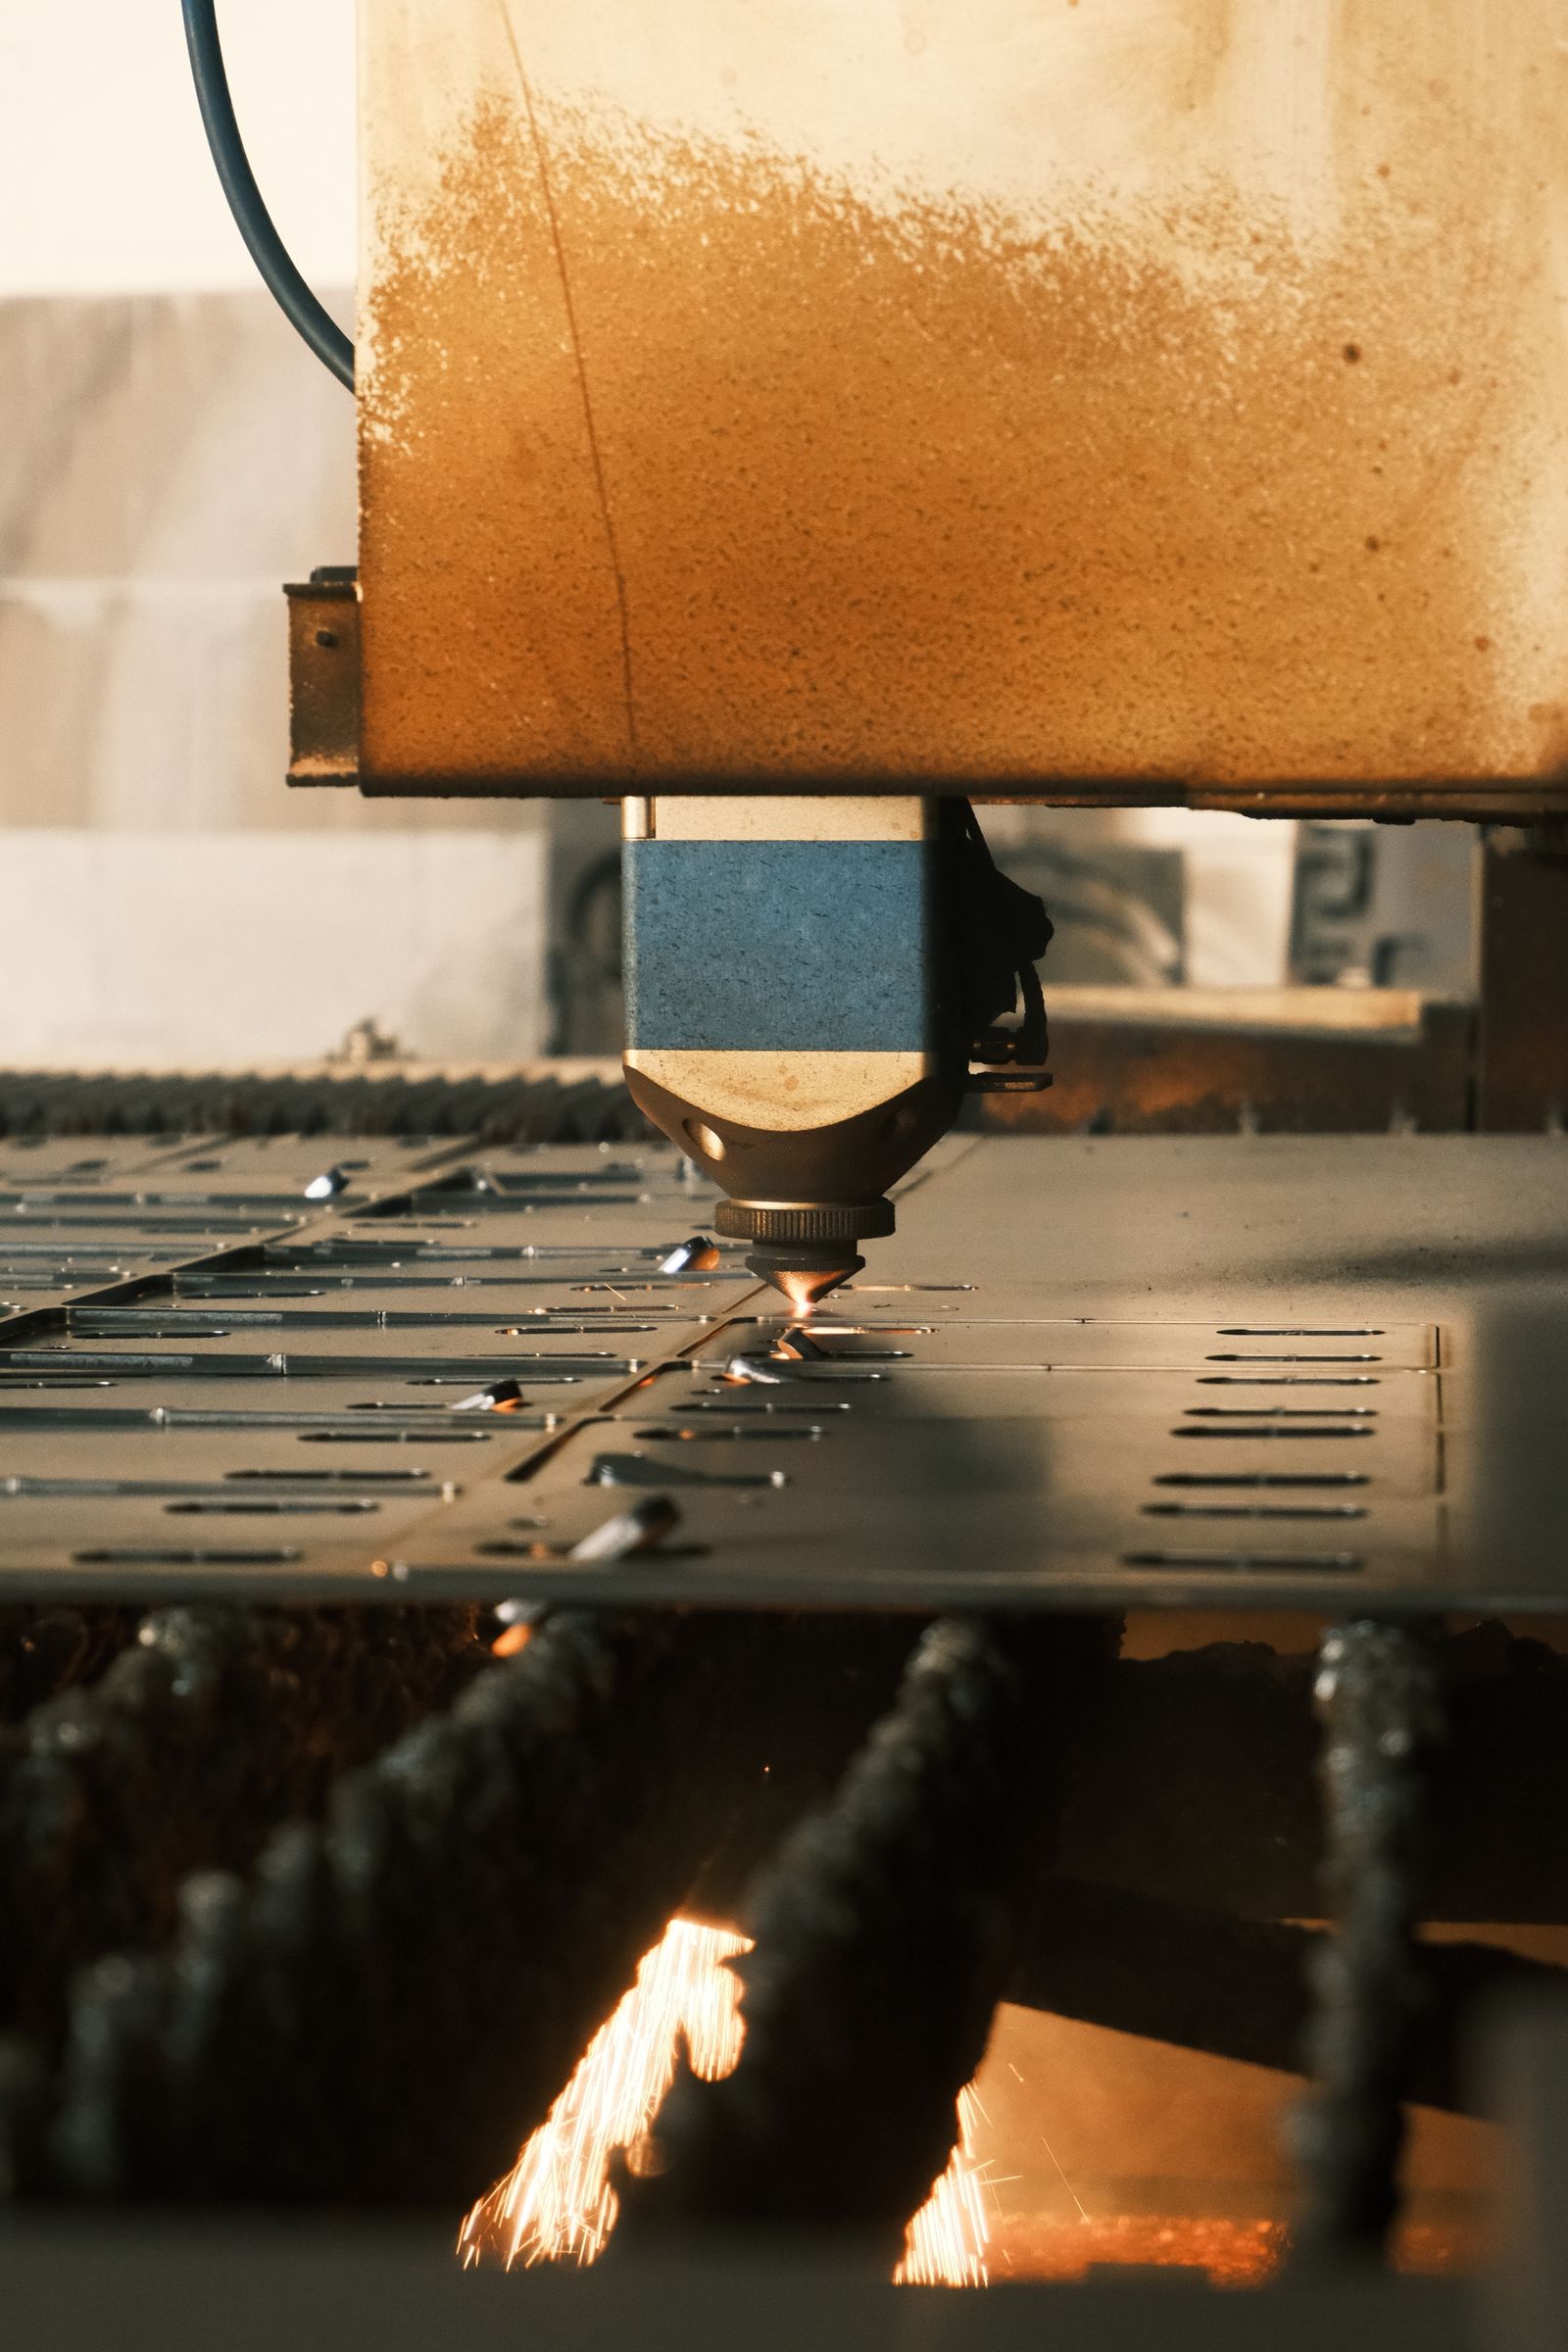
Für produktionsreife Kanten ist unlegierter Stahl bis etwa 25 mm üblich. Bleche über 25 mm und bis 50 mm können mit reduzierter Kantenqualität und langsameren Schnittgeschwindigkeiten geschnitten werden; die Anwendung sollte auf Schlacke, Hinterschneidung und Nachbearbeitung geprüft werden.
Ist Plasmaschneiden präzise genug für Löcher mit engen Toleranzen?
Plasma eignet sich für allgemeine Profil- und Lochtoleranzen. Für Merkmale, die enger als ±0.2 mm gehalten werden müssen, wird die Abmessung nach dem Schneiden üblicherweise fertigbearbeitet, oder ein anderes Verfahren wie Laser- oder Wasserstrahlschneiden wird gewählt.
- Bauteile aus Grobblech
- Geräterahmen und Grundplatten
- Schutzvorrichtungen, Gussete und Fertigungsschnitte
- Reparatur- und Wartungsteile
- Geschweißte Fertigungsbaugruppen
Kann Plasma Edelstahl und Aluminium schneiden?
Ja. Edelstahl bis etwa 30 mm und Aluminium bis etwa 25 mm werden routinemäßig geschnitten. Die Kante weist eine Wärmeverfärbung auf und kann Schlacke aufweisen, die je nach Anwendung durch Schleifen oder Beizen entfernt werden kann.
Hinterlässt Plasmaschneiden eine Wärmeeinflusszone?
Ja. Plasma ist ein thermischer Prozess und die Schnittkante weist eine Wärmeeinflusszone auf. Für Teile, die eine Wärmeeinflusszone vermeiden müssen (z. B. bestimmte Edelstahl- oder gehärtete Anwendungen), wird stattdessen Wasserstrahlschneiden oder Laserschneiden in Betracht gezogen.
—
—

